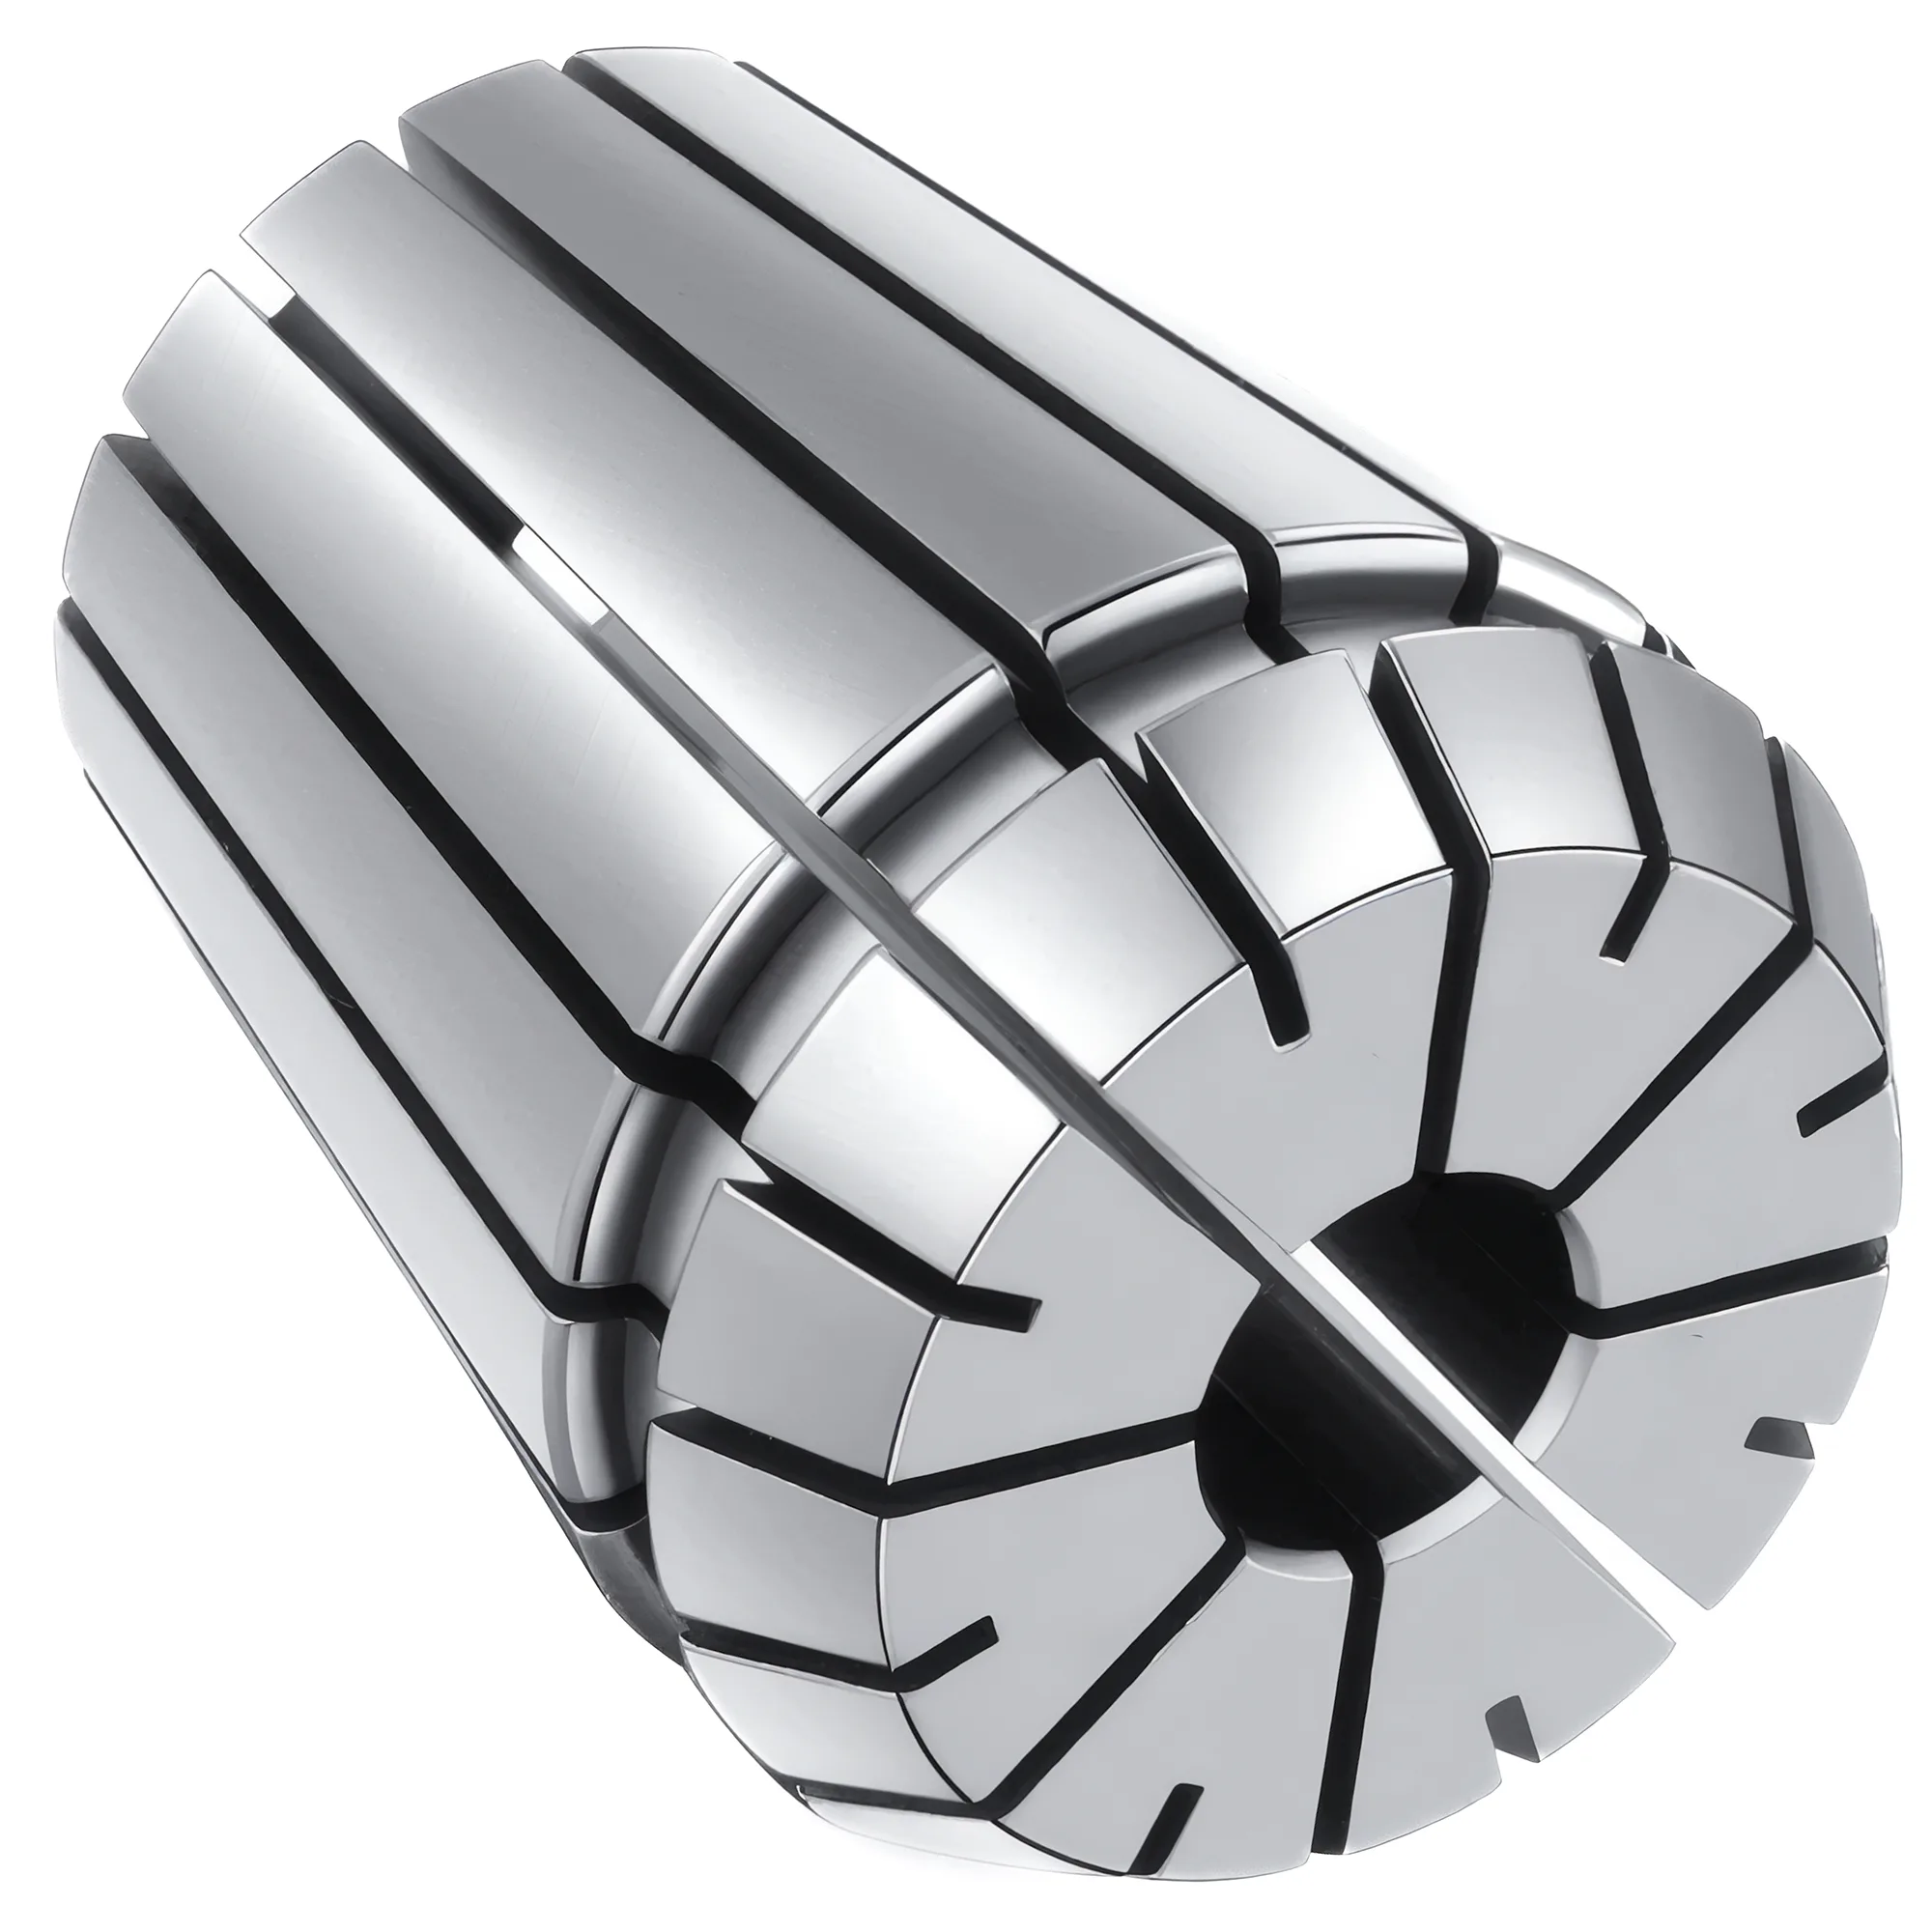
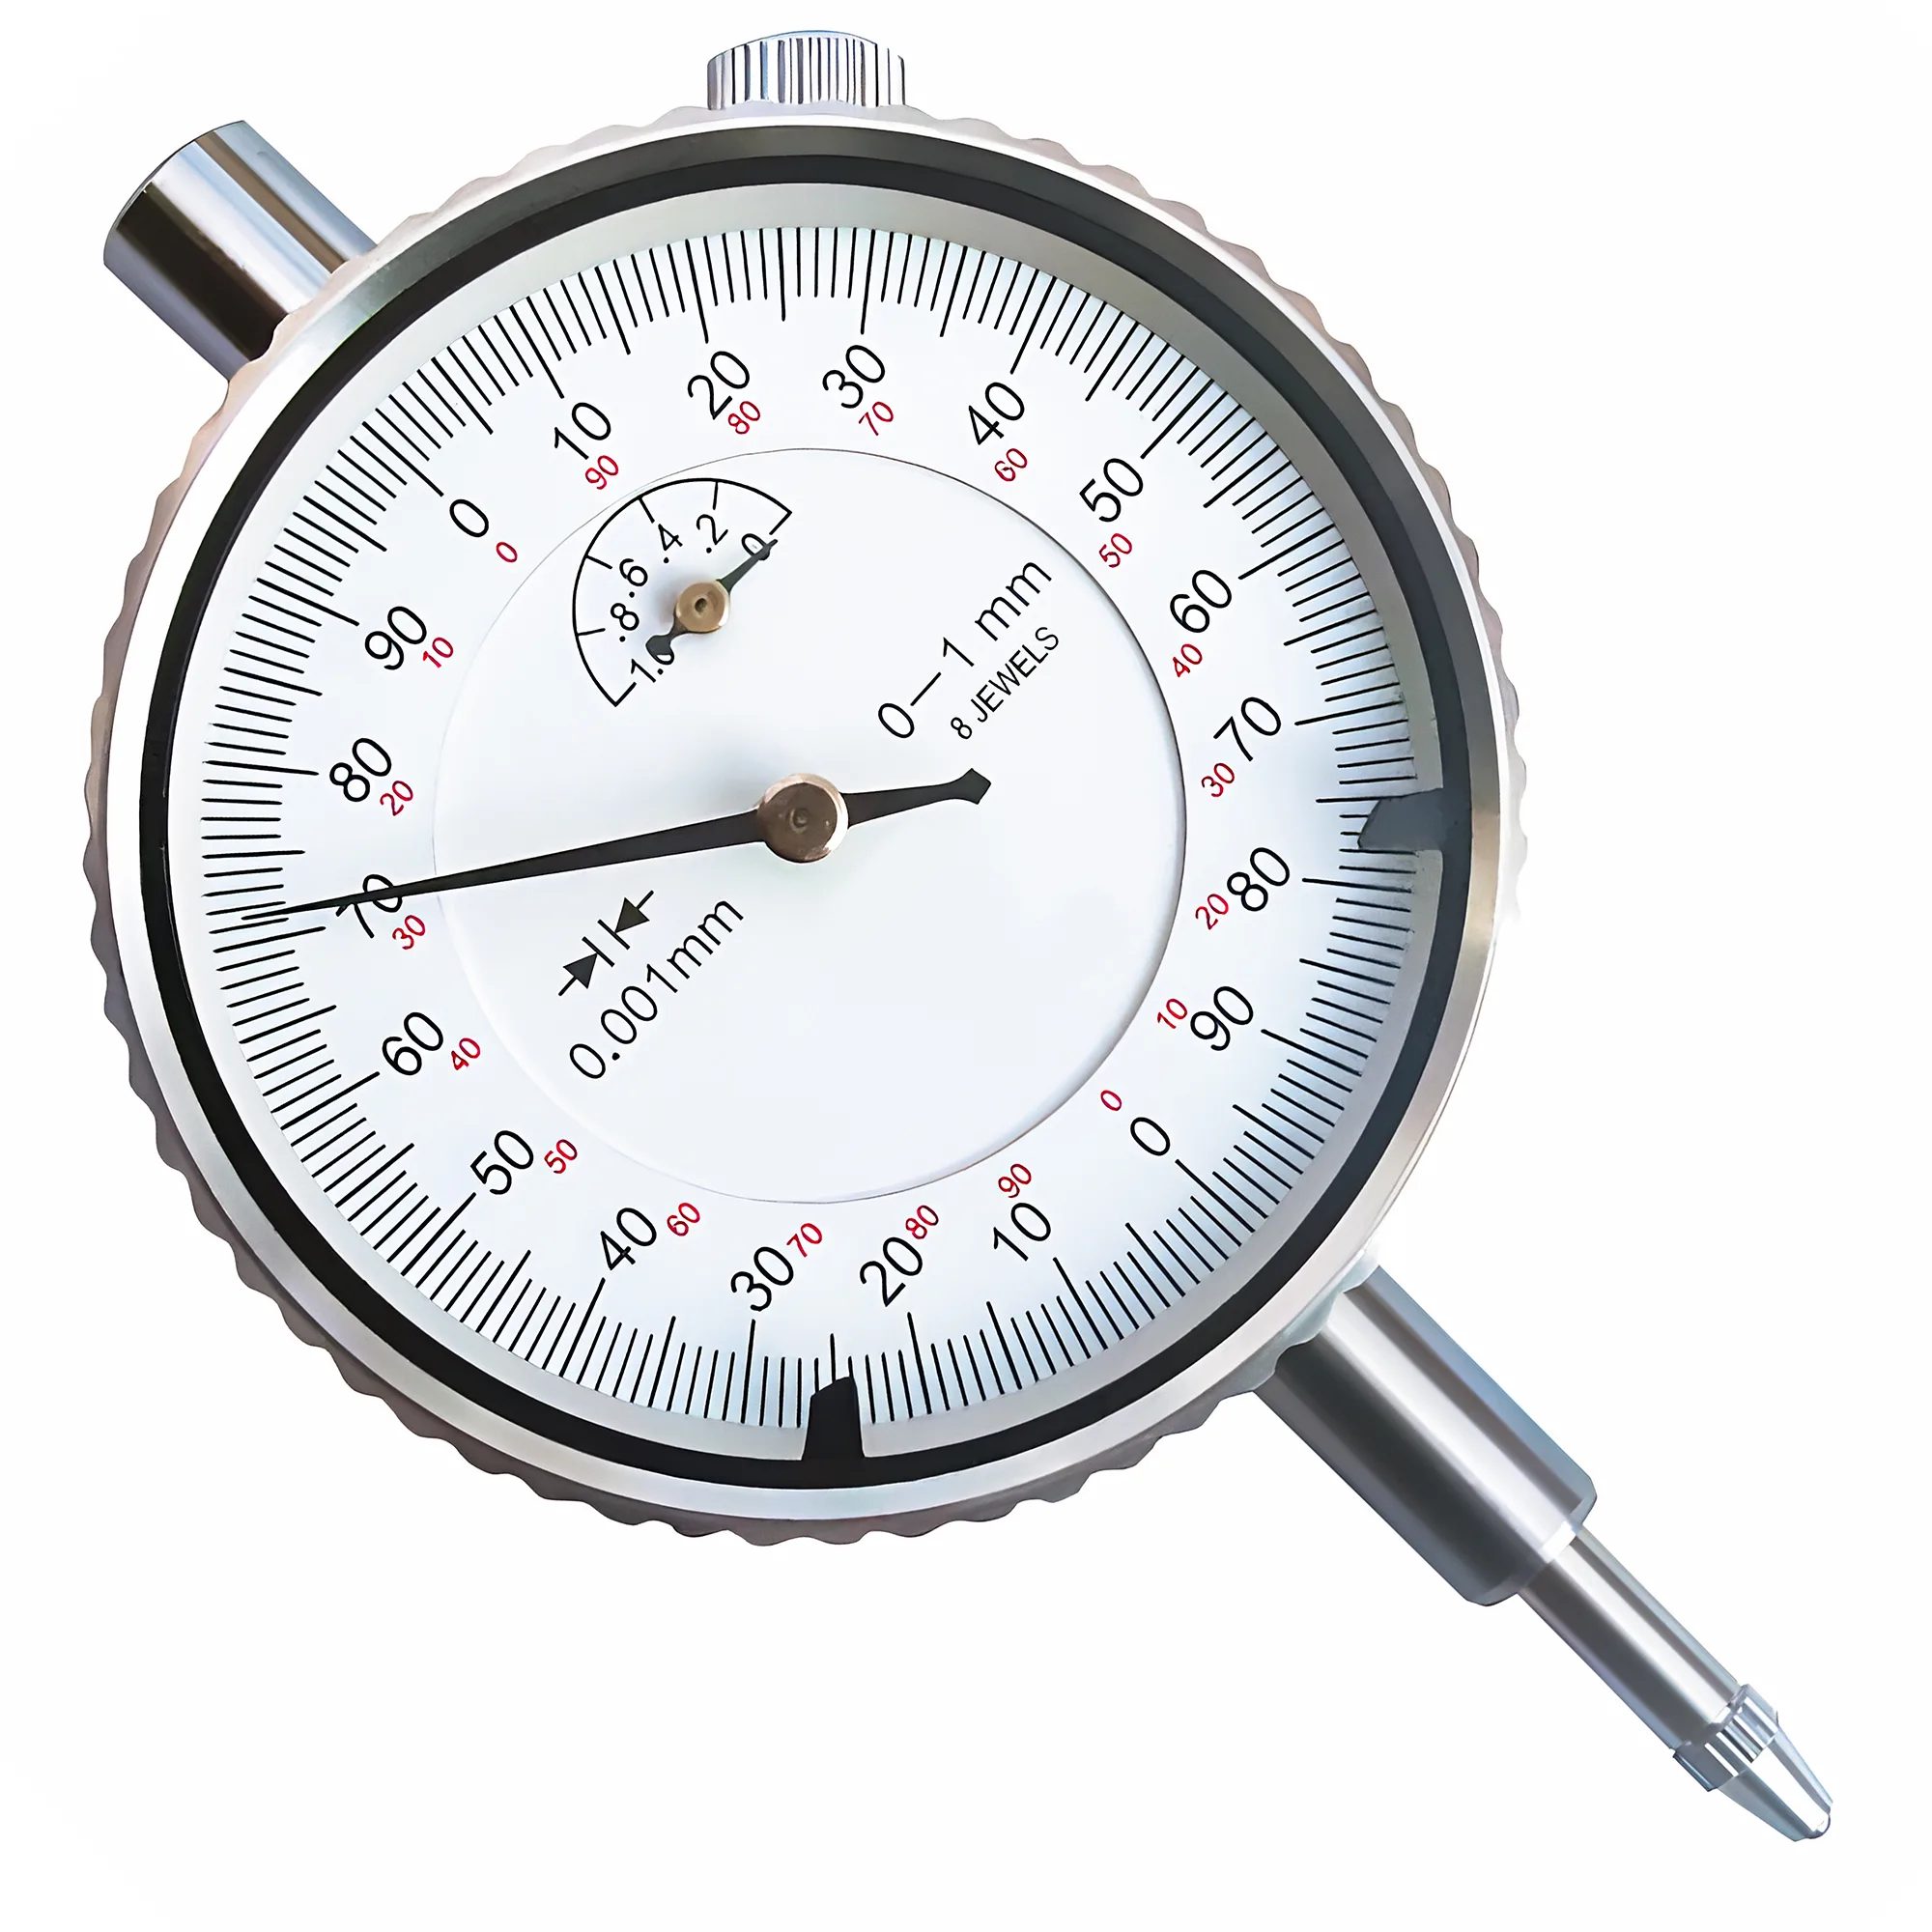
Pinças ER econômicas e premium compartilham as mesmas dimensões da ISO 15488, então a linha divisória útil não é o preço, e sim se o batimento declarado é verificável: um valor informado, como ≤0.005 mm (UP/AA) ou o limite de 0.015–0.020 mm da Classe 2, a projeção em que foi medido e um registro de inspeção. Os preços vão tipicamente de cerca de $1–5 cada em jogos de marketplace a $30–60 nas marcas premium, com pinças de preço intermediário que declaram uma classe no meio do caminho. Uma barra de teste, um relógio comparador de 0.001 mm e um mandril comprovadamente bom bastam para verificar qualquer declaração em cerca de 10 minutos.
Este guia trata das pinças em si — o que separa uma pinça bem fabricada de uma mal fabricada em qualquer faixa de preço, como verificar o batimento declarado no recebimento e onde uma pinça de classe normal é perfeitamente adequada. Para escolher o tamanho da pinça e a faixa de fixação, consulte o guia de seleção de pinças ER; para o torque da porca e a sequência de aperto da qual todo teste de batimento depende, consulte o guia de torque e batimento de pinças ER.
O Que Realmente Diferencia uma Pinça ER Econômica de uma Premium?
Toda pinça ER — econômica ou premium — segue a mesma geometria de interface: um ângulo de assentamento de 8° (semi-ângulo; 16° incluído) definido pela ISO 15488 e por sua antecessora alemã, a DIN 6499, ranhuras cortadas alternadamente a partir das duas extremidades para que o corpo se feche de forma uniforme, e uma faixa de fechamento padrão de 1 mm nas ER16–ER40 (0.5 mm na ER11). A ISO 15488 é a referência para julgar qualquer pinça ER porque fixa tanto as dimensões quanto os limites de batimento que uma pinça "normal" deve atender, independentemente do fabricante. A DIN 6499 ainda é a designação impressa em muitos catálogos, pois o sistema ER foi normalizado primeiro nela, antes que a ISO 15488 se tornasse sua equivalente internacional.
O que a norma não fixa é o cuidado com que cada característica é fabricada, e a etiqueta de preço não revela isso. As diferenças relevantes aparecem em cinco pontos:
| Característica | O que uma pinça bem fabricada faz | O que costuma dar errado em uma pinça mal fabricada | Efeito mensurável |
|---|---|---|---|
| Retificação do furo | Furo retificado no acabamento concêntrico ao cone externo; acabamento brilhante e uniforme em todo o comprimento de fixação | Furo retificado em uma preparação separada da do cone, ou retificado só em parte, deixando marcas de torneamento mais ao fundo | Batimento acima do limite de 0.015–0.020 mm da Classe 2 na projeção de ensaio ISO |
| Acabamento das ranhuras | Ranhuras rebarbadas; arestas lisas ao toque da unha | Rebarbas de serra ou de eletroerosão nas arestas e nas extremidades das ranhuras | Riscos na haste, fechamento irregular, ponto alto que muda de posição entre refixações |
| Têmpera de mola | Furo e cone temperados na janela de 44–48 HRC da ISO 15488, com retorno elástico consistente | Muito mole (sofre deformação permanente) ou muito dura (trinca na raiz das ranhuras) | A pinça continua parcialmente fechada após a liberação; trincas na raiz das ranhuras logo no início do uso |
| Geometria do cone de 8° | Ângulo do cone mantido na classe de tolerância de cone AT3 | Erro de ângulo que concentra o contato na frente ou no fundo do cone | Batimento que varia com o torque da porca; a pinça balança no furo |
| Acabamento do nariz e da face | Face do nariz retificada em esquadro com o furo; sulco de extração limpo | Nariz áspero ou fora de esquadro; sulco que não encaixa limpo na porca | Pinça inclinada após o aperto; pinça que cai da porca |
Quaisquer duas pinças ER do mesmo tamanho são intercambiáveis no mandril, seja qual for o preço; diferem sobretudo em se o furo é de fato concêntrico ao cone. Dureza, acabamento das ranhuras e ângulo do cone decidem, em grande parte, por quanto tempo essa concentricidade resiste a fixações repetidas.
Classes de Batimento Declaradas vs o Que Chega na Caixa
Pinças ER de qualquer preço costumam trazer uma classe de batimento — tipicamente 0.008 mm, 0.005 mm (muitas vezes marcada como UP ou "AA") ou mais apertada. ≤0.005 mm é uma classe do fabricante, não uma classe da ISO 15488 nem uma faixa de preço. Um batimento declarado é verificável quando três coisas aparecem juntas: o valor, a projeção ou o método em que foi medido (por exemplo, a projeção de ensaio da ISO 15488) e um registro de inspeção por pinça ou por lote. Um número solto impresso no estojo ou no anúncio, sem projeção e sem registro, é uma alegação a verificar no recebimento, e não uma classe, seja qual for o preço da pinça.
A Tabela 4 da ISO 15488 define como o batimento de uma pinça é ensaiado: um mandril de teste h6 temperado, fixado na pinça e lido em uma projeção fixa que cresce com o tamanho do furo.
| Furo da pinça d₁ | Projeção de ensaio ISO | Limite Classe 2 | Limite Classe 1 | Declaração UP/AA |
|---|---|---|---|---|
| 3–6 mm | 16 mm | 0.015 mm | 0.010 mm | ≤0.005 mm |
| 6–10 mm | 25 mm | 0.015 mm | 0.010 mm | ≤0.005 mm |
| 10–18 mm | 40 mm | 0.020 mm | 0.015 mm | ≤0.005 mm |
| 18–26 mm | 50 mm | 0.020 mm | 0.015 mm | ≤0.005 mm |
Um valor de batimento sem projeção de medição quase não tem significado, pois a mesma pinça pode ler várias vezes mais a 40 mm de projeção do que no nariz. A forma como as especificações de batimento são embelezadas por valores referidos ao nariz é tratada em detalhe para mandris em outro artigo; para pinças, a regra prática é mais simples — verificar o valor pessoalmente na projeção ISO correspondente ao tamanho do furo.
O próprio cone também tem uma tolerância. O Anexo A da ISO 15488 exige que o cone da pinça atenda à classe de tolerância de ângulo de cone AT3 da ISO 1947, que se converte em um desvio de diâmetro ao longo do cone:
AT_D (µm) = AT_α (µrad) × L (mm) / 1000
O comprimento de contato L é a variável dominante: uma tolerância AT3 de 80 µrad ao longo de 20 mm de contato admite cerca de 1.6 µm de desvio de diâmetro, enquanto o mesmo erro de ângulo ao longo de 40 mm admite 3.2 µm. Um erro de ângulo de apenas um minuto de arco (cerca de 291 µrad) equivale a aproximadamente 3–5× toda a janela AT3, o suficiente para que a pinça apoie em apenas uma extremidade do cone e balance sob carga. A ISO 1947 é citada nesta verificação porque define as classes AT que transformam "o cone parece certo" em um número que um retificador consegue manter.
Como Aprovar ou Rejeitar um Jogo Novo de Pinças em Cerca de 10 Minutos
Uma inspeção de recebimento não exige laboratório. Exige um mandril confiável, uma pinça de referência confiável, uma barra de teste e um relógio comparador. Convém reservar cerca de 1 minuto para qualificar o mandril e 1–2 minutos por pinça, de modo que cerca de 10 minutos cobrem os cinco ou seis tamanhos mais usados; os demais são verificados quando forem necessários pela primeira vez.
A ISO 463 é a referência para o relógio comparador nesta verificação porque especifica a exatidão que um relógio com graduação de 0.001 mm precisa manter — um relógio com engrenagens desgastadas pode acrescentar mais erro do que a própria pinça avaliada.
- Inspeção visual (cerca de 30 segundos por pinça). Sob luz forte e com uma lupa de 10×, observar no furo um acabamento retificado brilhante e contínuo e, em seguida, passar a unha ao longo de cada aresta das ranhuras. Rejeitar pinças com rebarbas que prendem a unha, ferrugem, trincas visíveis na raiz das ranhuras ou face do nariz com marcas de vibração.
- Qualificar o mandril (cerca de 1 minuto). Fixar a barra de teste na pinça de referência no torque nominal e ler na projeção ISO. Se a pinça de referência ler acima da própria classe, interromper: o problema está no mandril, na porca ou no fuso, e toda pinça testada nele vai parecer ruim.
- Testar cada pinça nova. Fixar a barra de teste no seu tamanho nominal — o limite superior da faixa de fechamento — no torque nominal, ler no nariz e na projeção ISO e anotar o ponto alto.
- Refixar uma vez com a pinça girada 180°. Marcar a pinça, girá-la meia volta em relação ao mandril, reapertar e ler de novo. O batimento que vem da pinça acompanha a pinça; o que vem do mandril permanece no lugar.
- Soltar e verificar o retorno elástico. Após a liberação, a barra de teste deve deslizar para fora livremente. Uma pinça que ainda prende a barra depois de solta sofreu deformação permanente ou tem uma rebarba interna.
Aprovar uma pinça de classe normal quando a leitura na projeção ISO ficar dentro do limite da Classe 2 nas duas fixações; rejeitá-la se ultrapassar esse limite duas vezes em um mandril que a pinça de referência acabou de qualificar. Como o mandril da oficina soma alguns mícrons próprios — leituras do conjunto montado ficam tipicamente 3–8 µm acima do valor da pinça isolada —, convém tratar uma leitura de até cerca de 0.005 mm acima do limite como duvidosa e repetir o teste em um segundo mandril antes de rejeitar. Uma pinça vendida como UP ou "AA", seja qual for o preço, que lê acima do limite da Classe 1 (0.010 mm para d₁ ≤ 10 mm) em um mandril qualificado não está entregando o que o rótulo promete. Para dar escala, uma leitura de 0.002 in (0.05 mm) em uma pinça novinha é mais de três vezes o limite de 0.015 mm da Classe 2 para furos pequenos — rejeição clara depois que o mandril tiver sido descartado como causa.
Mantenha uma Pinça de Referência
Uma pinça verificada, guardada em um estojo identificado e usada apenas para inspeção, transforma toda discussão posterior sobre batimento em um teste de dois minutos. Ela separa "pinça nova ruim" de "mandril ruim" mais rápido do que qualquer ficha técnica.
É a Pinça, a Porca ou o Mandril?
Uma pinça boa pode dar leituras ruins em um conjunto ruim, e muitas pinças são descartadas por problemas que não causaram. O teste de giro de 180° isola a origem: um ponto alto que acompanha a pinça é problema da pinça, enquanto um ponto alto que fica fixo em relação ao mandril aponta para o cone do mandril ou para o fuso. Leituras que saltam aleatoriamente entre refixações, sem ponto alto fixo, geralmente apontam para a porca ou para contaminação.
| Sintoma | Origem mais provável | Verificação |
|---|---|---|
| Ponto alto acompanha a pinça ao girá-la 180° | Furo da pinça não concêntrico ao cone | Repetir com uma segunda pinça do mesmo tamanho |
| Ponto alto fica no mesmo ângulo no mandril | Furo cônico do mandril ou cone do fuso | Medir diretamente o furo do mandril; limpar o cone do fuso |
| Leitura dispersa entre refixações, sem ponto alto fixo | Face de apoio da porca, anel excêntrico ou sujeira | Limpar e inspecionar a porca; testar uma porca nova |
| Todas as pinças, seja qual for a classe ou o preço, leem alto | Mandril, porca ou fuso | Montar a pinça de referência; ela deve ler dentro da sua classe |
| Batimento cai bruscamente à medida que o torque sobe até o valor nominal | Porca subapertada ou incompatibilidade de ângulo do cone | Apertar conforme especificação com chave, não no tato |
A porca merece atenção especial, pois é a peça que empurra a pinça para dentro do cone. Uma porca com face de apoio áspera ou engripada, ou com um anel excêntrico que não engata de forma uniforme no sulco de extração da pinça, pode inclinar uma pinça perfeitamente retificada durante o aperto. O torque da porca importa tanto quanto a qualidade da porca: o aperto manual de uma porca ER32 normalmente chega a apenas 40–60 Nm, contra os 136 Nm especificados pela REGO-FIX para uma porca padrão — menos da metade da força de fixação nominal —, e o escorregamento da haste resultante muitas vezes é atribuído à pinça. Os tipos de porca e sua manutenção são tratados no guia de seleção e manutenção de porcas de pinça ER.
Erro Comum
Comprar pinças de classe mais apertada para corrigir o batimento de um mandril que nunca foi qualificado. Se o furo cônico do mandril estiver danificado ou a porca estiver gasta, uma pinça de ≤0.005 mm lê quase tão mal quanto uma não verificada — testar o mandril com uma pinça de referência antes de substituir qualquer coisa.
Em Quais Tamanhos Vale a Pena a Classe Mais Apertada?
O batimento pesa na proporção de quão pequeno e quão fino é o corte. Pela regra de um décimo da BIG DAISHOWA, cada 0.0001 in (2.5 µm) de batimento reduz a vida da fresa de topo em aproximadamente 10%, de modo que 0.01 mm de batimento pode custar cerca de 40% da vida da ferramenta de acabamento. Isso faz da qualidade da pinça uma questão de custo de ferramenta, e não apenas de precisão.
Uma simples comparação de custo por fixação coloca a diferença de preço em perspectiva:
Custo por ciclo de fixação = preço da pinça / ciclos de fixação
A vida em fixações é a variável dominante: com os típicos 500–1.000 ciclos de uma pinça de classe normal, uma pinça de $10 custa cerca de $0.01–0.02 por fixação e uma de $45 cerca de $0.05–0.09, enquanto qualquer pinça que precise ser descartada cedo por sair da tolerância acaba custando mais por fixação boa do que o preço sugere. Diante de uma fresa de topo de metal duro que tipicamente custa $40–80, perder mesmo 20–40% da sua vida por causa do batimento supera a diferença de preço da pinça em poucas ferramentas.
Onde uma classe UP/AA de ≤0.005 mm com medição documentada normalmente compensa:
- Os tamanhos que fixam fresas de topo de acabamento — comumente 6, 8, 10 e 12 mm, ou 1/4, 3/8 e 1/2 in em ferramentas em polegadas —, pois essas pinças fixam a maior parte das ferramentas sensíveis ao desequilíbrio de carga por cavaco.
- Furos pequenos abaixo de cerca de 3 mm, em que 0.015 mm de batimento representa uma fração grande do avanço por dente de uma microferramenta.
- Alargadores e ferramentas de mandrilamento fino, em que a contribuição de batimento da pinça precisa ficar perto de 0.005 mm para manter um furo H7 dentro dos limites.
- Trabalho em routers e eletromandris de alta rotação, em que uma ferramenta descentralizada também acrescenta desbalanceamento.
Onde uma pinça Classe 2 verificada normalmente basta:
✦ Pinças Classe UP/AA: Melhor Uso
- Fresas de topo de acabamento na faixa de 6–12 mm
- Microferramentas abaixo de cerca de 3 mm
- Alargamento e mandrilamento fino em H7
- Ferramentas longas, em que o batimento cresce com a projeção
✦ Pinças Classe 2: Melhor Uso
- Furação com brocas helicoidais de comprimento jobber
- Desbaste com 0.1 mm ou mais de sobremetal para acabamento
- Tamanhos incomuns usados poucas vezes por ano
- Trabalhos amadores e em madeira em máquinas leves com pequenas cargas por cavaco
Pinças Classe 2 aprovadas na inspeção de recebimento são tipicamente adequadas para furação e desbaste, em que a própria deriva da broca helicoidal e o sobremetal de acabamento absorvem um batimento no nível de 0.020 mm da Classe 2. Como as pinças para brocas e ferramentas de desbaste raramente precisam da classe UP, muitas oficinas misturam as classes: pinças UP/AA com medição documentada para os 4–6 tamanhos de acabamento mais usados e pinças Classe 2 verificadas para completar o restante. A furação em pinças ER é comparada com mandris porta-brocas em mandril vs pinça ER na furação CNC.
Seleção Rápida: Classe da Pinça por Aplicação
Uma classe UP/AA documentada de ≤0.005 mm normalmente se paga em ferramentas de acabamento, microferramentas e alargadores, enquanto pinças Classe 2 verificadas no recebimento geralmente bastam para furação e desbaste, seja qual for o preço. A tabela relaciona trabalhos comuns a uma classe de pinça e à leitura a aceitar na projeção de ensaio da ISO 15488.
| Cenário | Classe da pinça | Batimento-alvo na projeção ISO | Inspeção de recebimento | Por quê |
|---|---|---|---|---|
| Fresas de topo de acabamento 6–12 mm | UP/AA, documentada | ≤0.005 mm | Todas as pinças | Cada 2.5 µm de batimento custa cerca de 10% da vida da ferramenta |
| Microfresas de topo abaixo de 3 mm | UP/AA, documentada | ≤0.005 mm | Todas as pinças | O batimento é uma parcela grande de uma carga por cavaco muito pequena |
| Alargamento e mandrilamento fino em H7 | UP/AA, documentada | ≤0.005 mm | Todas as pinças | O batimento da pinça soma diretamente na medida do furo |
| Fresamento geral e abertura de canais | Classe 2 ou melhor, verificada | ≤0.015–0.020 mm | Tamanhos mais usados | A Classe 2 atende trabalhos IT8 ou mais abertos |
| Furação com brocas helicoidais | Classe 2, verificada | ≤0.020 mm | Visual + amostragem | A deriva da broca domina nesse nível |
| Desbaste com sobremetal para acabamento | Classe 2, verificada | ≤0.020 mm | Visual + amostragem | O passe de acabamento remove o erro |
Compre a classe que a ferramenta exige; verifique toda declaração.
O preço sozinho é um guia pouco confiável da qualidade de uma pinça ER; um furo retificado concêntrico ao cone de 8°, ranhuras limpas e uma têmpera de mola consistente aparecem em um batimento declarado verificável — valor, projeção de medição e registro de inspeção — e na sua própria inspeção de recebimento. Pinças UP/AA documentadas de ≤0.005 mm devem ir para os 4–6 tamanhos que fixam ferramentas de acabamento, microferramentas e alargadores; toda pinça nova deve ser testada com uma barra de teste e um relógio comparador de 0.001 mm na projeção da ISO 15488, e o mandril e a porca devem ser qualificados com uma pinça de referência antes de culpar qualquer pinça pelo batimento.
Pinças ER baratas são boas o suficiente?
Pinças ER de preço baixo são tipicamente suficientes para furação, desbaste e trabalhos amadores, desde que passem em uma inspeção de recebimento dentro do limite da Classe 2 da ISO 15488 — 0.015 mm para furos até 10 mm, 0.020 mm acima disso. Para acabamento e alargamento, escolha uma classe de ≤0.005 mm com projeção informada e registro de inspeção e confirme-a no recebimento.
Qual é a diferença entre pinças ER econômicas e premium?
Ambas compartilham as dimensões da ISO 15488 e o cone de 8°; os preços vão tipicamente de cerca de $1–5 a $30–60 cada. Mais revelador que o preço é um batimento declarado verificável — Classe 2 com 0.015–0.020 mm ou UP/AA com ≤0.005 mm, com projeção informada e registro de inspeção —, além de um furo retificado concêntrico, ranhuras rebarbadas e uma têmpera de 44–48 HRC.
Como verificar o batimento de uma pinça ER nova?
Fixar uma barra de teste h6 no tamanho nominal da pinça, no torque nominal da porca, em um mandril qualificado com uma pinça comprovadamente boa. Ler com um relógio comparador de 0.001 mm na projeção da ISO 15488 — 25 mm para furos de 6–10 mm, 40 mm para 10–18 mm. Refixar com a pinça girada 180° e aprovar somente se as duas leituras atenderem à sua classe.
Como saber se o batimento vem da pinça ou do mandril?
Girar a pinça 180° no mandril e medir de novo. Se o ponto alto acompanhar a pinça, o furo da pinça está descentralizado; se ficar fixo no mandril, a falha está no cone do mandril ou no fuso. Uma pinça de referência que lê acima da própria classe de 0.005–0.015 mm confirma um problema no mandril ou na porca.
Quais tamanhos de pinça ER vale a pena comprar em uma classe mais apertada?
Use uma classe UP/AA de ≤0.005 mm nos 4–6 tamanhos que fixam fresas de topo de acabamento — comumente 6, 8, 10 e 12 mm —, além de qualquer pinça abaixo de 3 mm e das usadas em alargamento. Pela regra de um décimo, 0.01 mm de batimento pode custar cerca de 40% da vida da ferramenta de acabamento, o que supera rapidamente o preço da pinça em qualquer faixa.
Fontes
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- DIN 6499 — Clamping sleeves for collet chucks
- ISO 1947 — System of cone tolerances for conical workpieces
- ISO 463:2006 — Geometrical product specifications — Dial gauges
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout