No torno, a escolha recomendada são pinças 5C para trabalhos repetitivos em bitolas de barra padrão e pinças ER para diâmetros fora de série com orçamento limitado. Uma pinça 5C fixa a poucos milésimos de polegada de sua medida marcada, mas aceita barra redonda até 1-1/16 in (27 mm), além de sextavada e quadrada, e as pinças 5C padrão da Hardinge trabalham com 0.001 in (0.025 mm) de TIR ou melhor. Uma pinça ER padrão (Form B) contrai 1 mm (ER16–ER40, conforme ISO 15488), de modo que cerca de 23 pinças ER40 cobrem 3–26 mm de forma contínua, mas apenas para material redondo.
Este guia trata das pinças usadas como fixação de peças no torno — fechadores de pinça e mandris de pinça montados no nariz do fuso, que prendem a peça. Para pinças ER como porta-ferramentas em fresadoras, consulte o guia de seleção de pinças ER; para os casos em que as castanhas superam as pinças, veja a seleção de placa de torno de 3 vs 4 castanhas.
Em Que Diferem as Pinças 5C e ER no Torno?
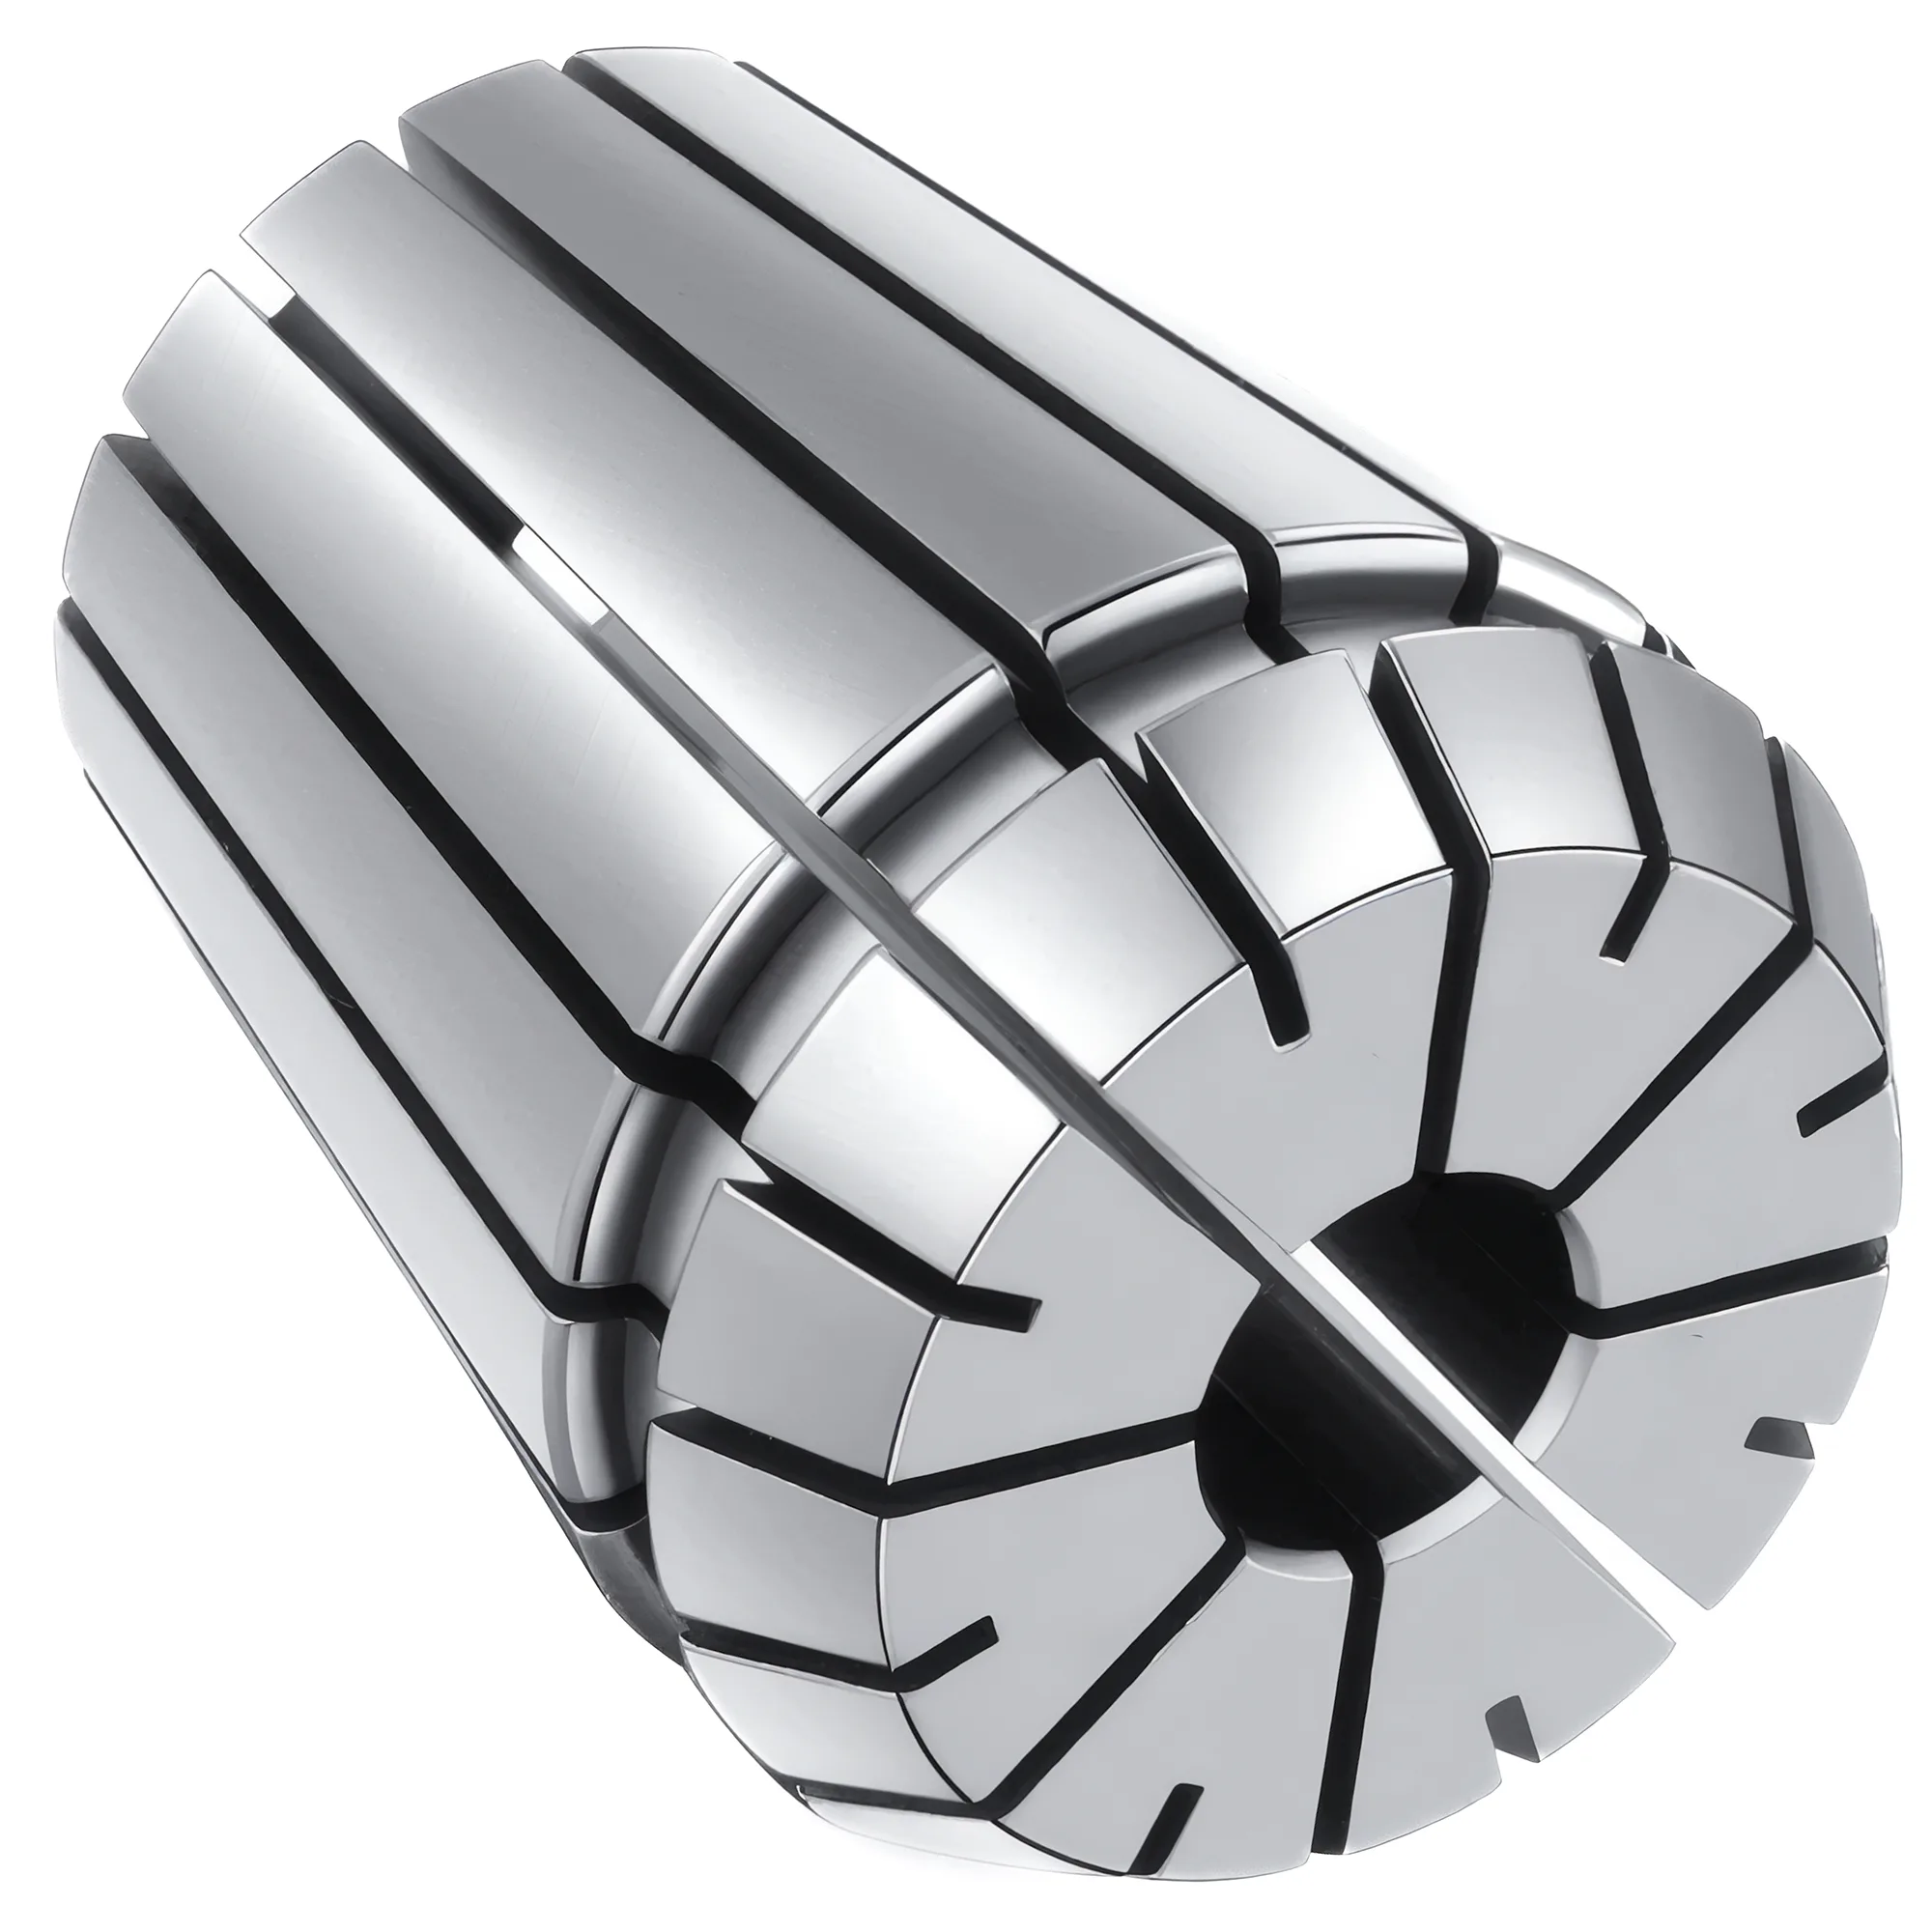
Os dois sistemas fecham em sentidos opostos. A pinça 5C é uma pinça de tração: um tubo de tração ou o anel de fechamento do mandril a puxa para trás, para dentro de um assento de 20° incluído (ângulo de cabeça de 10°), de modo que a pinça e a peça se deslocam ligeiramente em direção ao cabeçote fixo durante o fechamento. Já a pinça ER é empurrada para dentro de um cone de 16° incluído (ângulo de assentamento de 8°) por uma porca roscada no nariz, geometria padronizada pela ISO 15488 e por sua antecessora alemã, a DIN 6499.
Essa diferença no mecanismo de fechamento determina quase todos os compromissos práticos a seguir:
- Rasgos. As pinças 5C padrão são fendidas apenas pela extremidade frontal (três rasgos), por isso fecham principalmente na frente. As pinças ER são fendidas alternadamente pelas duas extremidades, o que permite ao furo fechar paralelo ao longo de todo o comprimento em toda a faixa de 1 mm.
- Formatos. As pinças 5C são fabricadas com furos redondos, sextavados, quadrados e retangulares. A ISO 15488 abrange somente pinças para hastes cilíndricas, por isso o ER é um sistema para material redondo.
- Acessórios. O 5C conta com um amplo ecossistema construído em torno do mesmo assento de pinça: batentes internos, pinças de comprimento fixo (dead-length), pinças de emergência (macias) e placas escalonadas de até 6 in. O ER não oferece nenhum desses itens como padrão.
Capacidade, Faixa de Contração e Passagem de Barra
A faixa de contração é a maior diferença entre os dois sistemas: uma pinça ER padrão (Form B) de ER16 a ER40 fecha 1 mm abaixo de sua medida nominal, enquanto a pinça 5C é projetada para fixar na medida marcada ou muito perto dela. É exatamente por isso que a Hardinge vende pinças 5C em incrementos de até 0.001 in, e a prática comum de oficina mantém o material a poucos milésimos de polegada (aproximadamente 0.05–0.08 mm) do nominal. Material ainda mais abaixo da medida tende a ser preso apenas no nariz de uma pinça 5C de rasgo frontal, o que compromete tanto a fixação quanto a concentricidade.
A faixa de contração define quantas pinças um jogo completo exige:
| Cobertura desejada | Pinças 5C necessárias | Pinças ER necessárias | Base |
|---|---|---|---|
| 1/16–1-1/16 in em passos de 1/32 in | 33 | — | Kit de pinças redondas 5C Hardinge |
| 1/16–1-1/16 in em passos de 1/64 in | 65 | — | Kit de pinças redondas 5C Hardinge |
| 2–27 mm em passos de 0.5 mm | 51 | — | Kit métrico 5C Hardinge |
| 3–26 mm contínuo | — | ~23 (ER40, passos de 1 mm) | Faixa ISO 15488, contração de 1 mm |
| 2–20 mm contínuo | — | ~18 (ER32, passos de 1 mm) | Faixa ISO 15488, contração de 1 mm |
Mesmo um jogo 5C de 65 peças deixa lacunas de 1/64 in (0.4 mm) entre medidas, ao passo que um jogo ER em passos de 1 mm não tem lacuna alguma, pois a faixa de cada pinça encontra a da seguinte. Essa contagem pressupõe a faixa padrão de 1 mm da ISO 15488; a norma também admite 0.5 mm para ER16–ER40 mediante acordo, e pinças especificadas com faixas de 0.5 mm precisam de passos de 0.5 mm para não deixar lacunas, por isso confira a tabela de faixas de fixação do fabricante antes de encomendar um jogo. Para uma oficina que compra barras métricas e em polegadas de medidas variadas, cerca de 23 pinças ER40 normalmente cobrem mais diâmetros reais do que um jogo 5C de 33 peças. Em contrapartida, a capacidade redonda máxima é praticamente a mesma (26 mm na ER40 contra 27 mm na 5C), e uma ER32 para em 20 mm.
A passagem de barra depende da montagem, e não apenas da pinça. Um fechador 5C com tubo de tração deixa a barra atravessar a pinça e o tubo de tração até o furo do fuso, e as pinças 5C de comprimento fixo com furo passante da Hardinge aceitam barras de até 3/4 in. Um mandril ER em flange traseira ou montagem camlock geralmente deixa o furo do fuso livre atrás da pinça; já um mandril ER com haste cone Morse e tirante bloqueia o fuso, de modo que só é possível fixar material que caiba dentro do corpo do mandril.
Precisão e Batimento: Pinça vs Sistema Completo
Segundo a Hardinge, suas pinças 5C padrão trabalham com 0.001 in (0.025 mm) de TIR ou melhor e suas pinças redondas 5C de precisão especial com 0.0002 in (0.005 mm), este último valor medido a 1 in da face em um fuso Hardinge. Para pinças ER Classe 2 conforme ISO 15488, admitem-se 0.015 mm (furo até 10 mm) ou 0.020 mm (10–26 mm) em um balanço definido do mandril de teste; a Classe 1 reduz esse limite para 0.010–0.015 mm, e os graus UP/AA dos fabricantes normalmente chegam a 0.005 mm ou melhor.
No torno, esses valores da pinça são apenas o último elo da cadeia. O batimento total na peça é tipicamente a soma de:
- Batimento do fuso no nariz
- Erro de montagem — o cone camlock D1, um nariz roscado, o rebaixo de centragem de uma flange traseira ou uma haste cone Morse
- Batimento do assento no corpo do mandril (o assento 5C ou o furo cônico ER)
- Batimento da pinça, somado ao desvio do material em relação ao nominal
Um mandril de pinça camlock D1 integral não admite ajuste, por isso qualquer erro entre seu cone e o assento de pinça do mandril aparece diretamente na peça. Em um mandril montado em flange traseira, o rebaixo de centragem pode ser retorneado no próprio torno, razão pela qual muitos usuários amadores e de pequenas oficinas preferem a montagem em flange para mandris de pinça. A ISO 702-2 define as dimensões de ligação entre nariz de fuso camlock e placa, por isso um mandril de pinça D1-4, D1-5 ou D1-6 de qualquer fabricante encaixa no nariz de fuso correspondente — o encaixe por si só não garante concentricidade, de modo que convém verificar o furo com um pino-padrão e um relógio comparador antes de confiar nele.
Verifique o Sistema, Não a Etiqueta da Caixa
Fixe um pino-padrão retificado na pinça e meça-o com o relógio comparador no nariz e a cerca de 25 mm (1 in) de distância. A comparação das duas leituras separa o deslocamento radial (erro de montagem ou de assento) da inclinação (contato da pinça ou do cone), o que indica se é preciso retornear a flange traseira ou substituir a pinça.
Em um mandril ER, o torque da porca importa tanto quanto o grau da pinça. A REGO-FIX recomenda 136 Nm para uma porca padrão ER32 e 176 Nm para ER40 na maior faixa de furo; aperto insuficiente reduz a fixação, e aperto excessivo pode deformar a pinça. O procedimento completo está no guia de batimento e torque de pinças ER.
Barras Sextavadas e Quadradas, Batentes, Comprimento Fixo e Placas Escalonadas
A 5C costuma ser a única opção prática de pinça no torno quando o material é sextavado ou quadrado, pois as pinças ER da ISO 15488 são padronizadas somente para hastes redondas. A Hardinge oferece pinças 5C sextavadas até 7/8 in e quadradas até 3/4 in, o que cobre a maior parte das barras sextavadas usadas em porcas, conexões e espaçadores.
O controle de comprimento é o segundo ponto forte exclusivo do 5C. A maioria das pinças 5C tem uma rosca interna 1.041-24 para um batente de pinça roscado, mas o batente se move junto com a pinça. A Hardinge estabelece para pinças com ângulo de cabeça de 10° a regra de 1:3 — cada variação de 0.001 in no diâmetro do material faz a peça recuar ou avançar 0.003 in. Uma dispersão de 0.003 in no diâmetro pode, portanto, gerar até 0.009 in de variação de comprimento. As pinças 5C de comprimento fixo mantêm a pinça de fixação imóvel contra a face do fuso e, segundo a Hardinge, os comprimentos acabados variam então tipicamente apenas 0.0002–0.0005 in para a mesma dispersão de material.
As pinças ER fecham ao serem empurradas para dentro do cone, e não puxadas para trás, por isso um batente fixo no furo do fuso ou no corpo do mandril é a forma usual de repetir comprimentos de ressalto; a repetibilidade passa então a depender muito de um torque de porca constante de peça para peça.
Para peças maiores que qualquer pinça:
- As placas escalonadas 5C ampliam um fechador 5C para trabalhar até 6 in de diâmetro com um fechador de placa escalonada correspondente. A Hardinge especifica seus fechadores de ferro fundido para menos de 5.000 rpm (2–4 in) e menos de 4.000 rpm (5–6 in).
- As pinças de emergência 5C são fornecidas macias e usinadas no local para uma medida ou perfil fora de série. A regra prática da Hardinge é uma vida útil de 300–500 peças, por isso devem ser tratadas como solução provisória, e não como ferramental de produção.
- O ER não possui equivalente padronizado de placa escalonada ou pinça de emergência; uma placa de 3 castanhas com castanhas moles geralmente cumpre esse papel.
Opções de Montagem no Torno e Custo de uma Configuração Completa
Quatro formas de montagem cobrem praticamente todos os tornos manuais e CNC de pequeno porte:
| Montagem | Pinças | Furo passante | Uso típico | Principal limitação |
|---|---|---|---|---|
| Fechador 5C com tubo de tração (alavanca ou volante) | 5C | Sim, pelo tubo de tração | Produção repetitiva, tornos de ferramentaria | O furo do fuso precisa dar passagem a um tubo de tração sobre o corpo de 1.250 in da pinça |
| Mandril de pinça 5C acionado por chave (flange traseira ou D1) | 5C | Sim, até 1-1/16 in | Tornos pequenos sem furo grande | Balanço maior que o de um fechador com tubo de tração |
| Mandril de pinça ER (flange traseira ou D1) | ER32 / ER40 | Geralmente sim, até 20 / 26 mm | Tornos amadores e de oficinas sob encomenda | Chave e torque a cada troca de peça |
| Mandril ER com haste cone Morse + tirante | ER25–ER40 | Não | Minitornos, pequenos trabalhos ocasionais | Bloqueia a alimentação de barra; o assento cone Morse acrescenta batimento |
Um fechador 5C com tubo de tração normalmente exige um furo do fuso de aproximadamente 1.4–1.5 in (36–38 mm) para a passagem do tubo de tração, o que o exclui da maioria dos minitornos e dos tornos da classe 9x20, com furos de cerca de 20 mm. Essas máquinas geralmente recebem um mandril de pinça montado no nariz — um mandril ER32/ER40 em flange traseira ou um mandril 5C acionado por chave —, de modo que o furo do fuso fica livre para a barra.
O custo cresce principalmente com a quantidade e o grau das pinças, e não com o mandril. Um jogo ER40 contínuo tem cerca de 23 pinças; um jogo 5C fracionário em passos de 1/32 in tem 33 e, em passos de 1/64 in, 65. Assim, com preço por pinça semelhante, uma configuração 5C completa exige aproximadamente 1.4–2.8× mais pinças que um jogo ER40 contínuo, antes de somar acessórios como batentes e placas escalonadas. Trocar uma placa de 3 castanhas por um mandril de pinça em um camlock D1 costuma levar poucos minutos; só é necessário reajustar com o relógio comparador se a montagem não repetir, mais um motivo para verificar o mandril uma vez e marcar sua melhor posição de cames.
Erro Comum
Comprar um mandril ER com haste cone Morse para economizar e depois descobrir que ele bloqueia o furo do fuso. Se houver qualquer chance de precisar fixar barras longas ou tubos, o ideal é comprar desde o início um mandril de pinça montado em flange traseira ou camlock.
Qual Comprar para um Torno Amador ou de Pequena Oficina — e Quando Ter Ambos
✦ Pinças 5C: Melhores Para
- Lotes repetitivos em bitolas de barra padrão em que o controle de comprimento importa
- Material sextavado e quadrado até 7/8 in sextavado e 3/4 in quadrado
- Peças curtas e segundas operações com batentes ou pinças de comprimento fixo
- Grandes diâmetros com placas escalonadas de até 6 in
✦ Pinças ER: Melhores Para
- Material métrico e em polegadas misturado, com diâmetros fora de série
- Tornos amadores com furos de fuso pequenos e orçamento limitado
- Torneamento que compartilha pinças com um porta-pinças ER de fresadora ou router
- Menos pinças para cobertura contínua (~23 para ER40)
A maioria dos tornos amadores e de pequenas oficinas é bem atendida, em primeiro lugar, por um mandril ER40 montado em flange traseira, pois cerca de 23 pinças cobrem 3–26 mm sem lacunas. Um mandril de pinça ou fechador 5C passa a valer a pena quando barras sextavadas ou quadradas, o controle de comprimento em lotes ou as placas escalonadas começam a ter importância. Ter os dois é comum: o ER atende peças únicas e trabalhos redondos de medidas fora de série, o 5C atende trabalhos repetitivos e material perfilado, e uma placa de 3 castanhas fica na prateleira para tudo o que for maior.
| Cenário | Sistema Recomendado | Montagem | Capacidade | Motivo |
|---|---|---|---|---|
| Primeiro mandril de pinça em torno amador, material variado | ER40 | Flange traseira ou D1 | 3–26 mm redondo | A contração de 1 mm cobre medidas fora de série com ~23 pinças |
| Minitorno ou torno classe 9x20, apenas peças pequenas | ER32 ou ER25 | Flange traseira ou nariz roscado | 2–20 mm (ER32) | Corpo de mandril pequeno compatível com o fuso; mantém o furo livre |
| Barra sextavada ou quadrada (porcas, conexões, espaçadores) | 5C | Mandril de pinça ou fechador | 7/8 in sextavado, 3/4 in quadrado | As pinças ER da ISO 15488 são padronizadas somente para hastes redondas |
| Lotes com comprimento de ressalto repetível | 5C de comprimento fixo | Fechador com tubo de tração | Até 1-1/16 in | A pinça imóvel elimina o recuo de 1:3 |
| Peças acima de 1-1/16 in até 6 in de diâmetro | Placa escalonada 5C | Fechador de placa escalonada | Até 6 in | A fixação em toda a circunferência limita a deformação |
| Máxima concentricidade em medidas padrão | 5C de precisão especial | Fechador com tubo de tração ou flange traseira retorneada | Até 1-1/16 in | 0.0002 in (0.005 mm) de TIR da pinça segundo a Hardinge |
Comece com um mandril ER40 em flange traseira pela faixa; acrescente o 5C para sextavados, controle de comprimento e trabalhos repetitivos.
As pinças ER32 e ER40 contraem 1 mm cada conforme ISO 15488, de modo que cerca de 23 pinças ER40 fixam qualquer material redondo de 3 a 26 mm, o que atende bem tornos amadores e de oficinas sob encomenda com material variado. As pinças 5C fixam a poucos milésimos de polegada do nominal, trabalham com 0.001 in de TIR ou melhor (grau padrão Hardinge), prendem sextavados e quadrados e admitem batentes, pinças de comprimento fixo e placas escalonadas de até 6 in. Qualquer dos dois deve ser montado em flange traseira ou camlock, e não em haste cone Morse, para manter o furo do fuso livre, e o batimento do sistema deve ser verificado com um pino-padrão.
Qual é a diferença entre pinças 5C e ER no torno?
A pinça 5C é puxada para trás, para dentro de um assento de 20° incluído, e fixa a poucos milésimos de polegada de sua medida, enquanto a pinça ER32 ou ER40 é empurrada por uma porca e contrai 1 mm. A 5C prende material redondo, sextavado e quadrado até 1-1/16 in; a ER prende apenas material redondo, até 26 mm na ER40.
Pinças ER ou 5C são mais precisas no torno?
Comparando pinça com pinça, a Hardinge especifica as pinças 5C padrão com 0.001 in (0.025 mm) de TIR ou melhor, enquanto as pinças ER Classe 2 da ISO 15488 admitem 0.015–0.020 mm. Na prática, a montagem no torno costuma ser o fator dominante: um assento camlock ou cone Morse não retorneado pode acrescentar mais batimento que qualquer uma das pinças, por isso convém medir o sistema completo com um pino-padrão.
Quantas pinças são necessárias para um jogo completo?
Cerca de 23 pinças ER40 em passos de 1 mm cobrem 3–26 mm sem lacunas, pois cada pinça ISO 15488 padrão contrai 1 mm; pinças especificadas com faixa de apenas 0.5 mm precisam de passos de 0.5 mm. Um jogo 5C fracionário precisa de 33 pinças em passos de 1/32 in ou 65 em passos de 1/64 in para cobrir 1/16–1-1/16 in, e mesmo assim só fixa bem perto de cada medida marcada.
É possível instalar um fechador de pinça 5C em um torno amador pequeno?
Geralmente não como fechador com tubo de tração passante pelo fuso, que normalmente exige um furo do fuso de aproximadamente 1.4–1.5 in (36–38 mm). Tornos com furos de cerca de 20 mm normalmente usam, em vez disso, um mandril de pinça 5C acionado por chave ou um mandril ER32/ER40 em flange traseira, o que mantém o furo do fuso livre para a barra.
É melhor um mandril de pinça ER com haste cone Morse ou com montagem em flange traseira?
A escolha deve recair sobre flange traseira ou camlock se houver qualquer chance de fixar barras mais longas que o mandril, pois uma haste cone Morse com tirante bloqueia o furo do fuso. A versão com haste cônica custa menos e serve para peças curtas em minitornos, mas seu assento cônico acrescenta batimento e não permite passar material por um furo de fuso típico de 20 mm.
Fontes
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks — Collets, nuts and fitting dimensions
- DIN 6499 — Clamping sleeves for collet chucks
- ISO 702-2:2007 — Machine tools — Connecting dimensions of spindle noses and work holding chucks — Part 2: Camlock type
- Hardinge — Workholding Spindle Tooling for Manual & CNC Lathes, catalogue #2348J (2023)
- Hardinge — 5C Round Collet Kit, 33 pieces 1/16 in to 1-1/16 in by 32nds
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts