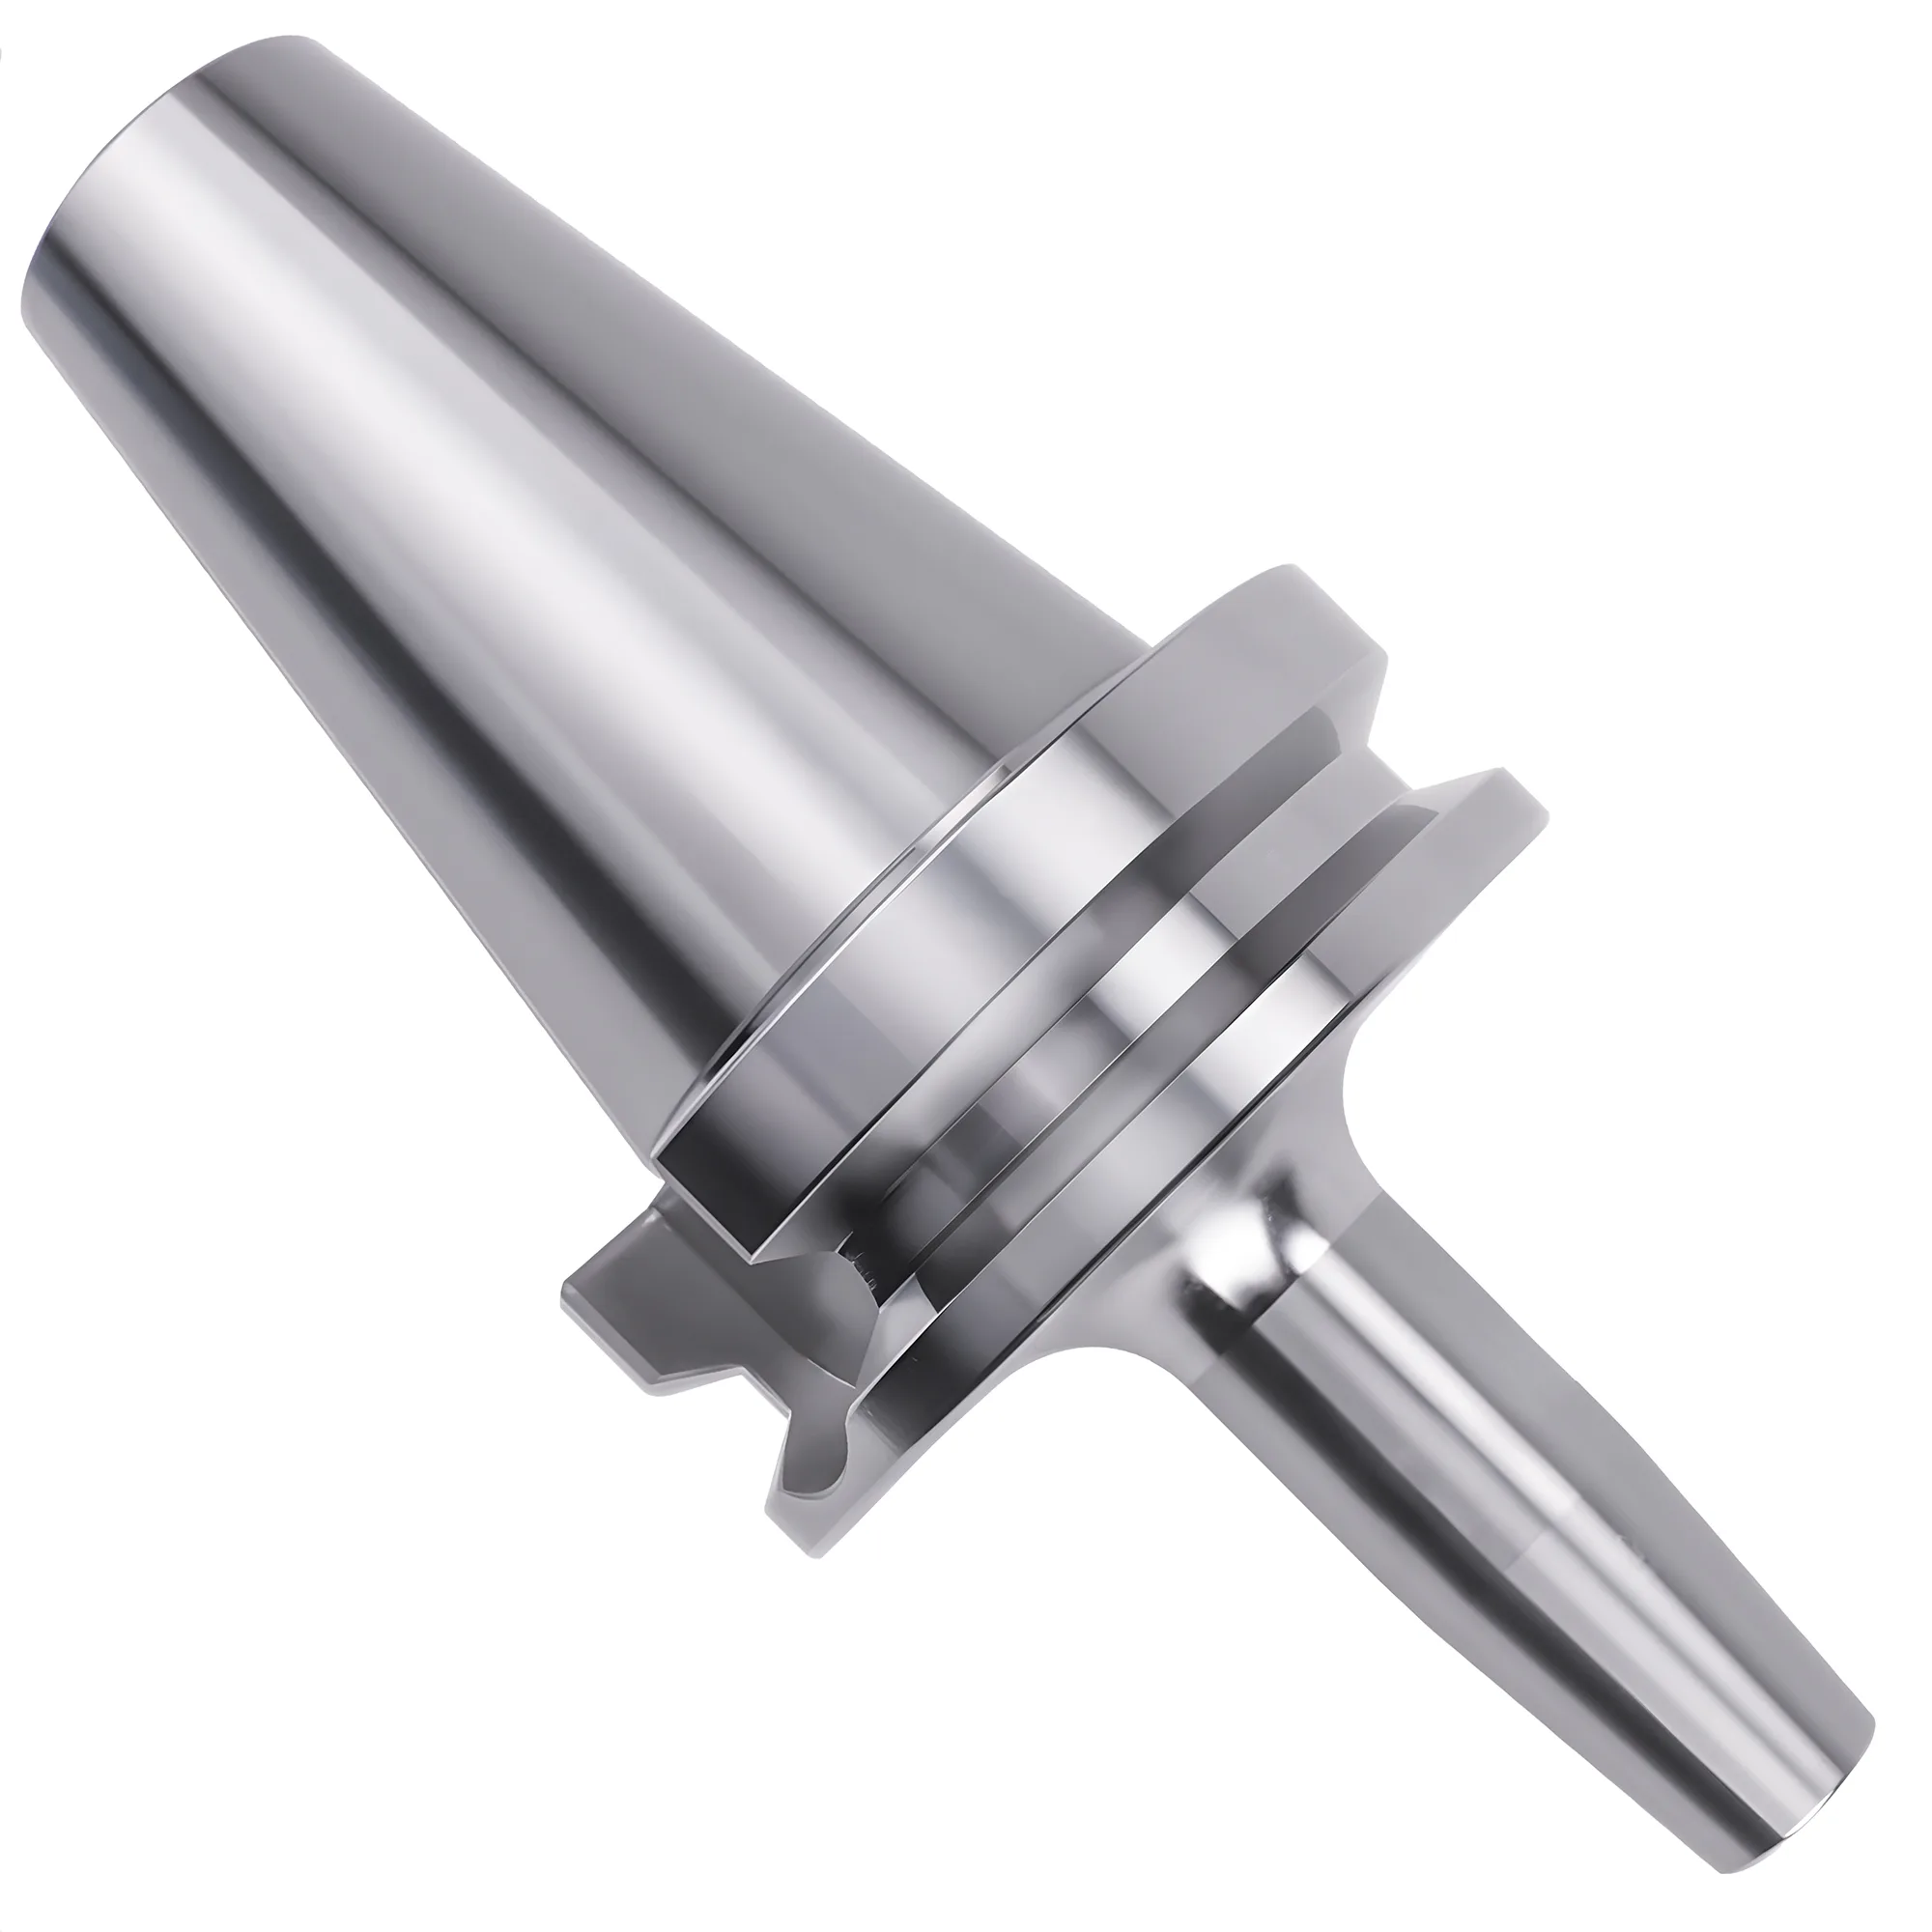
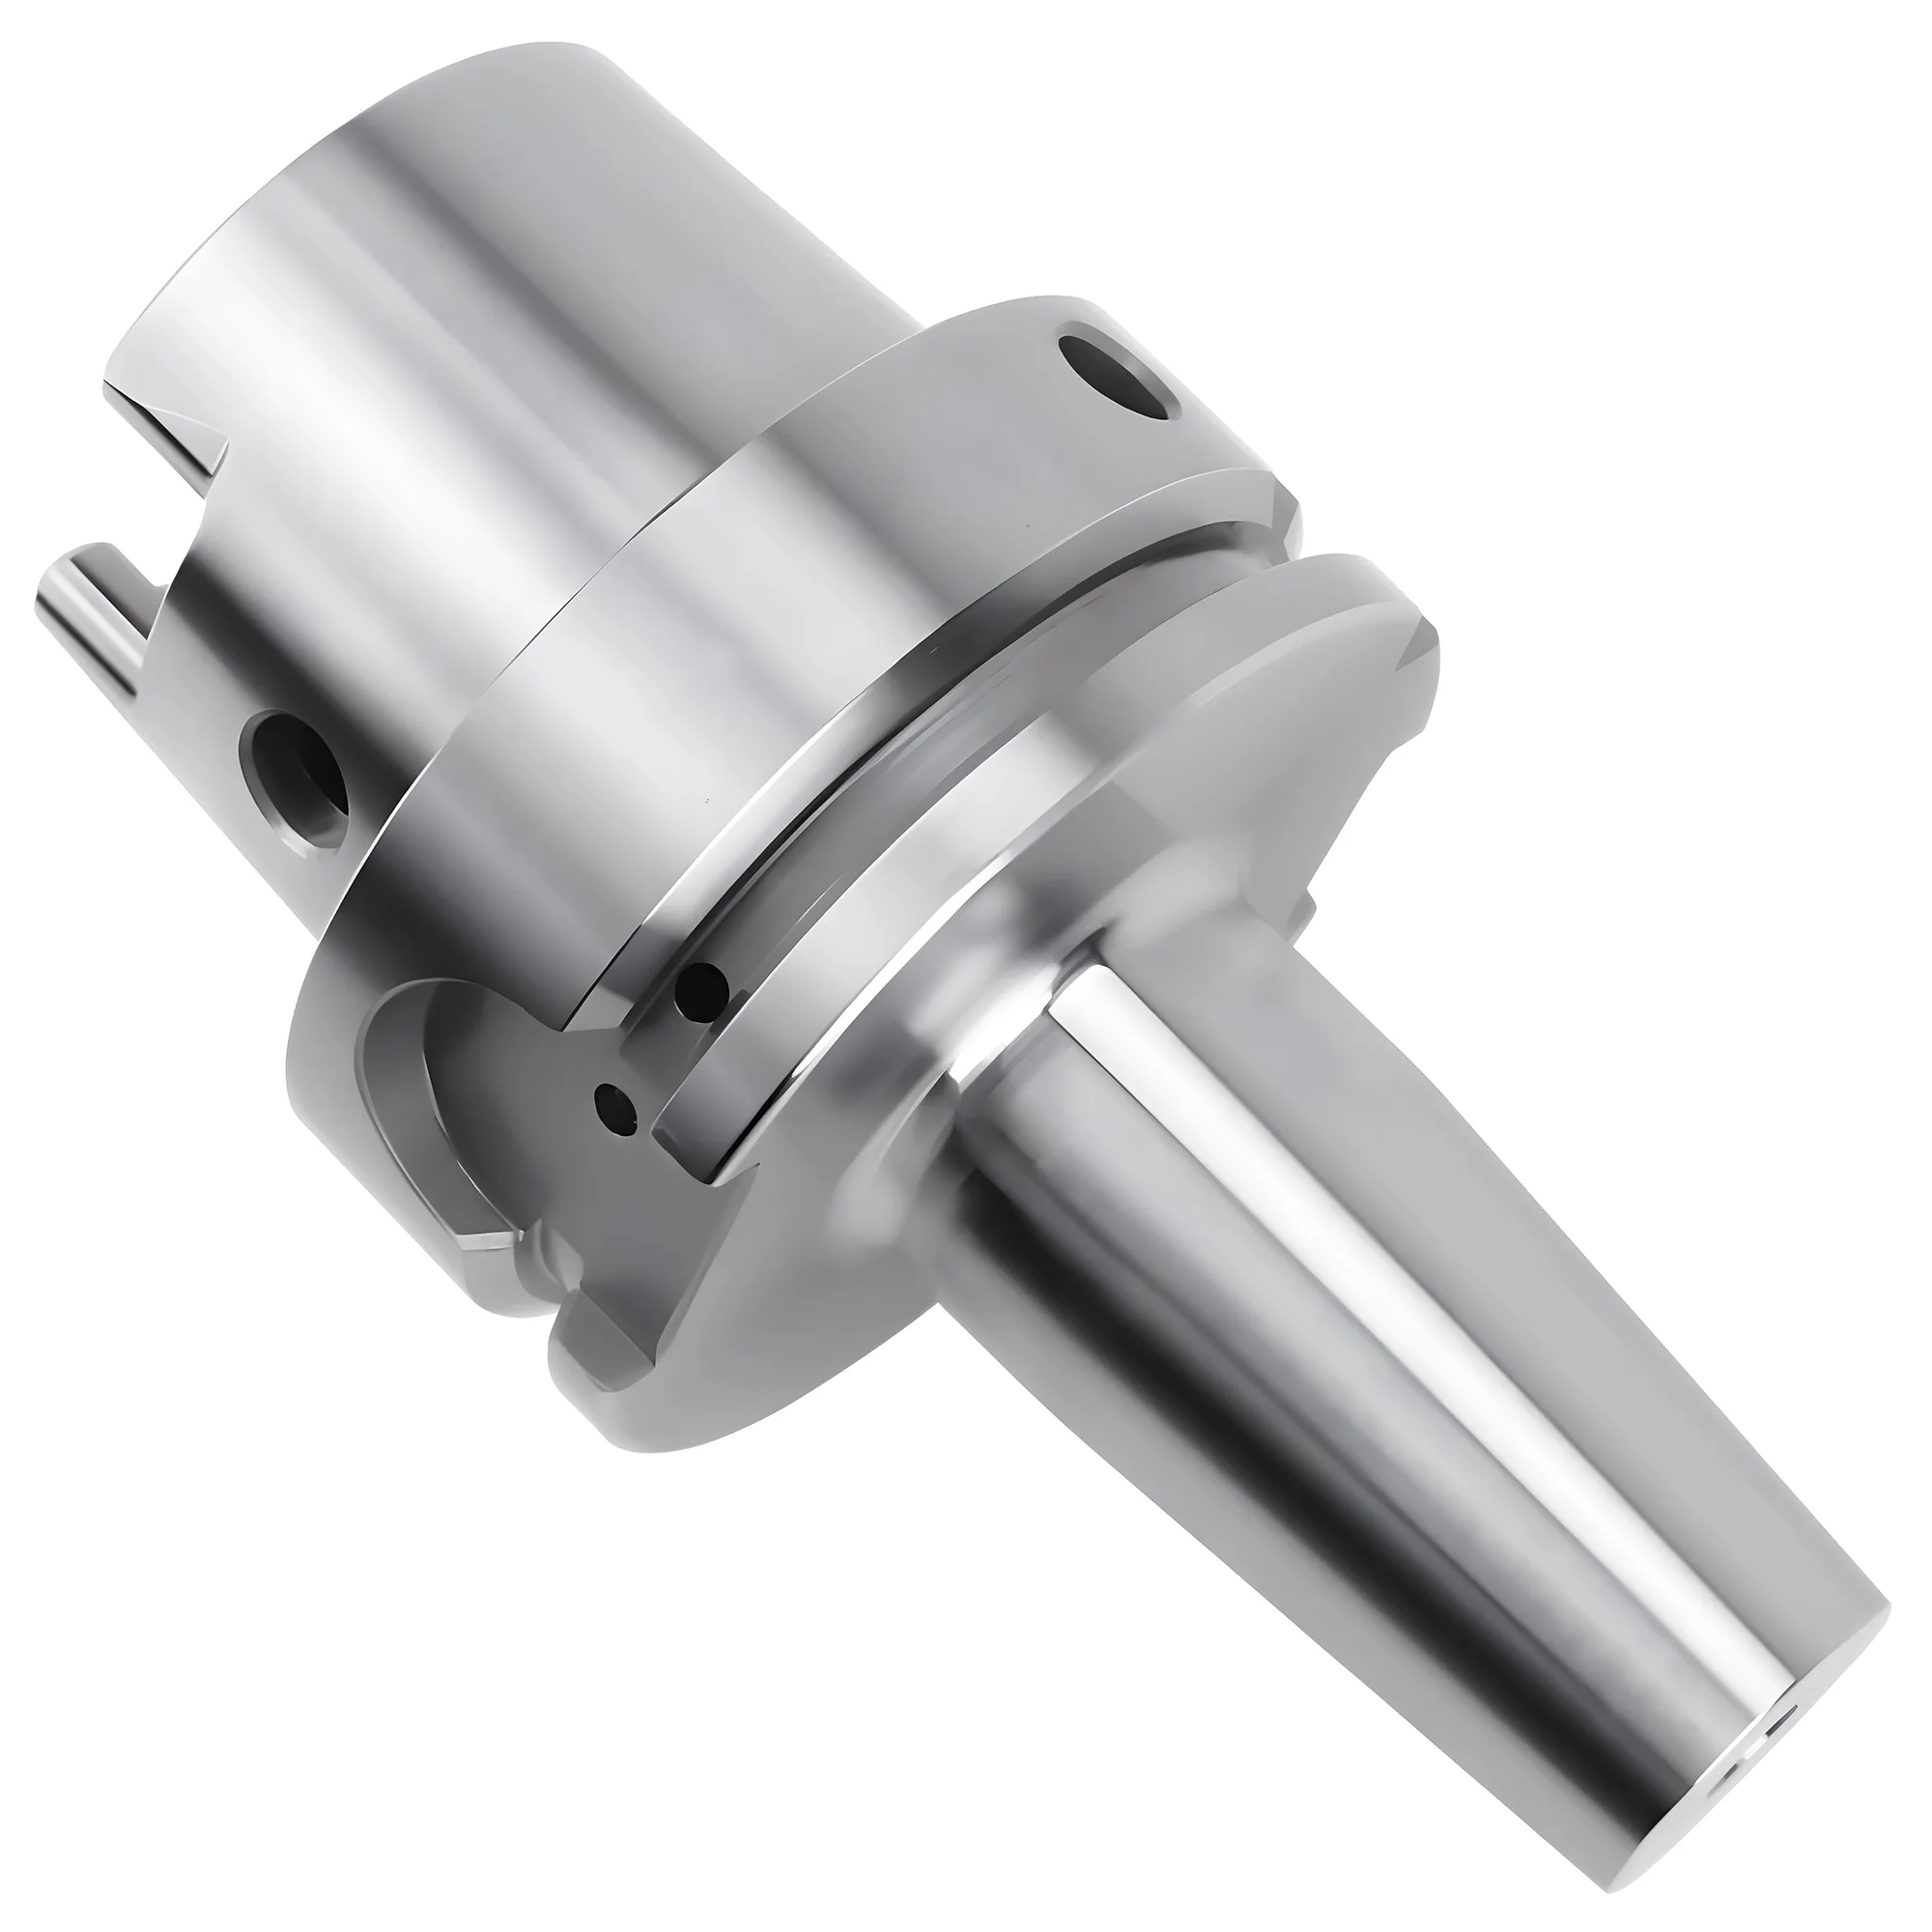
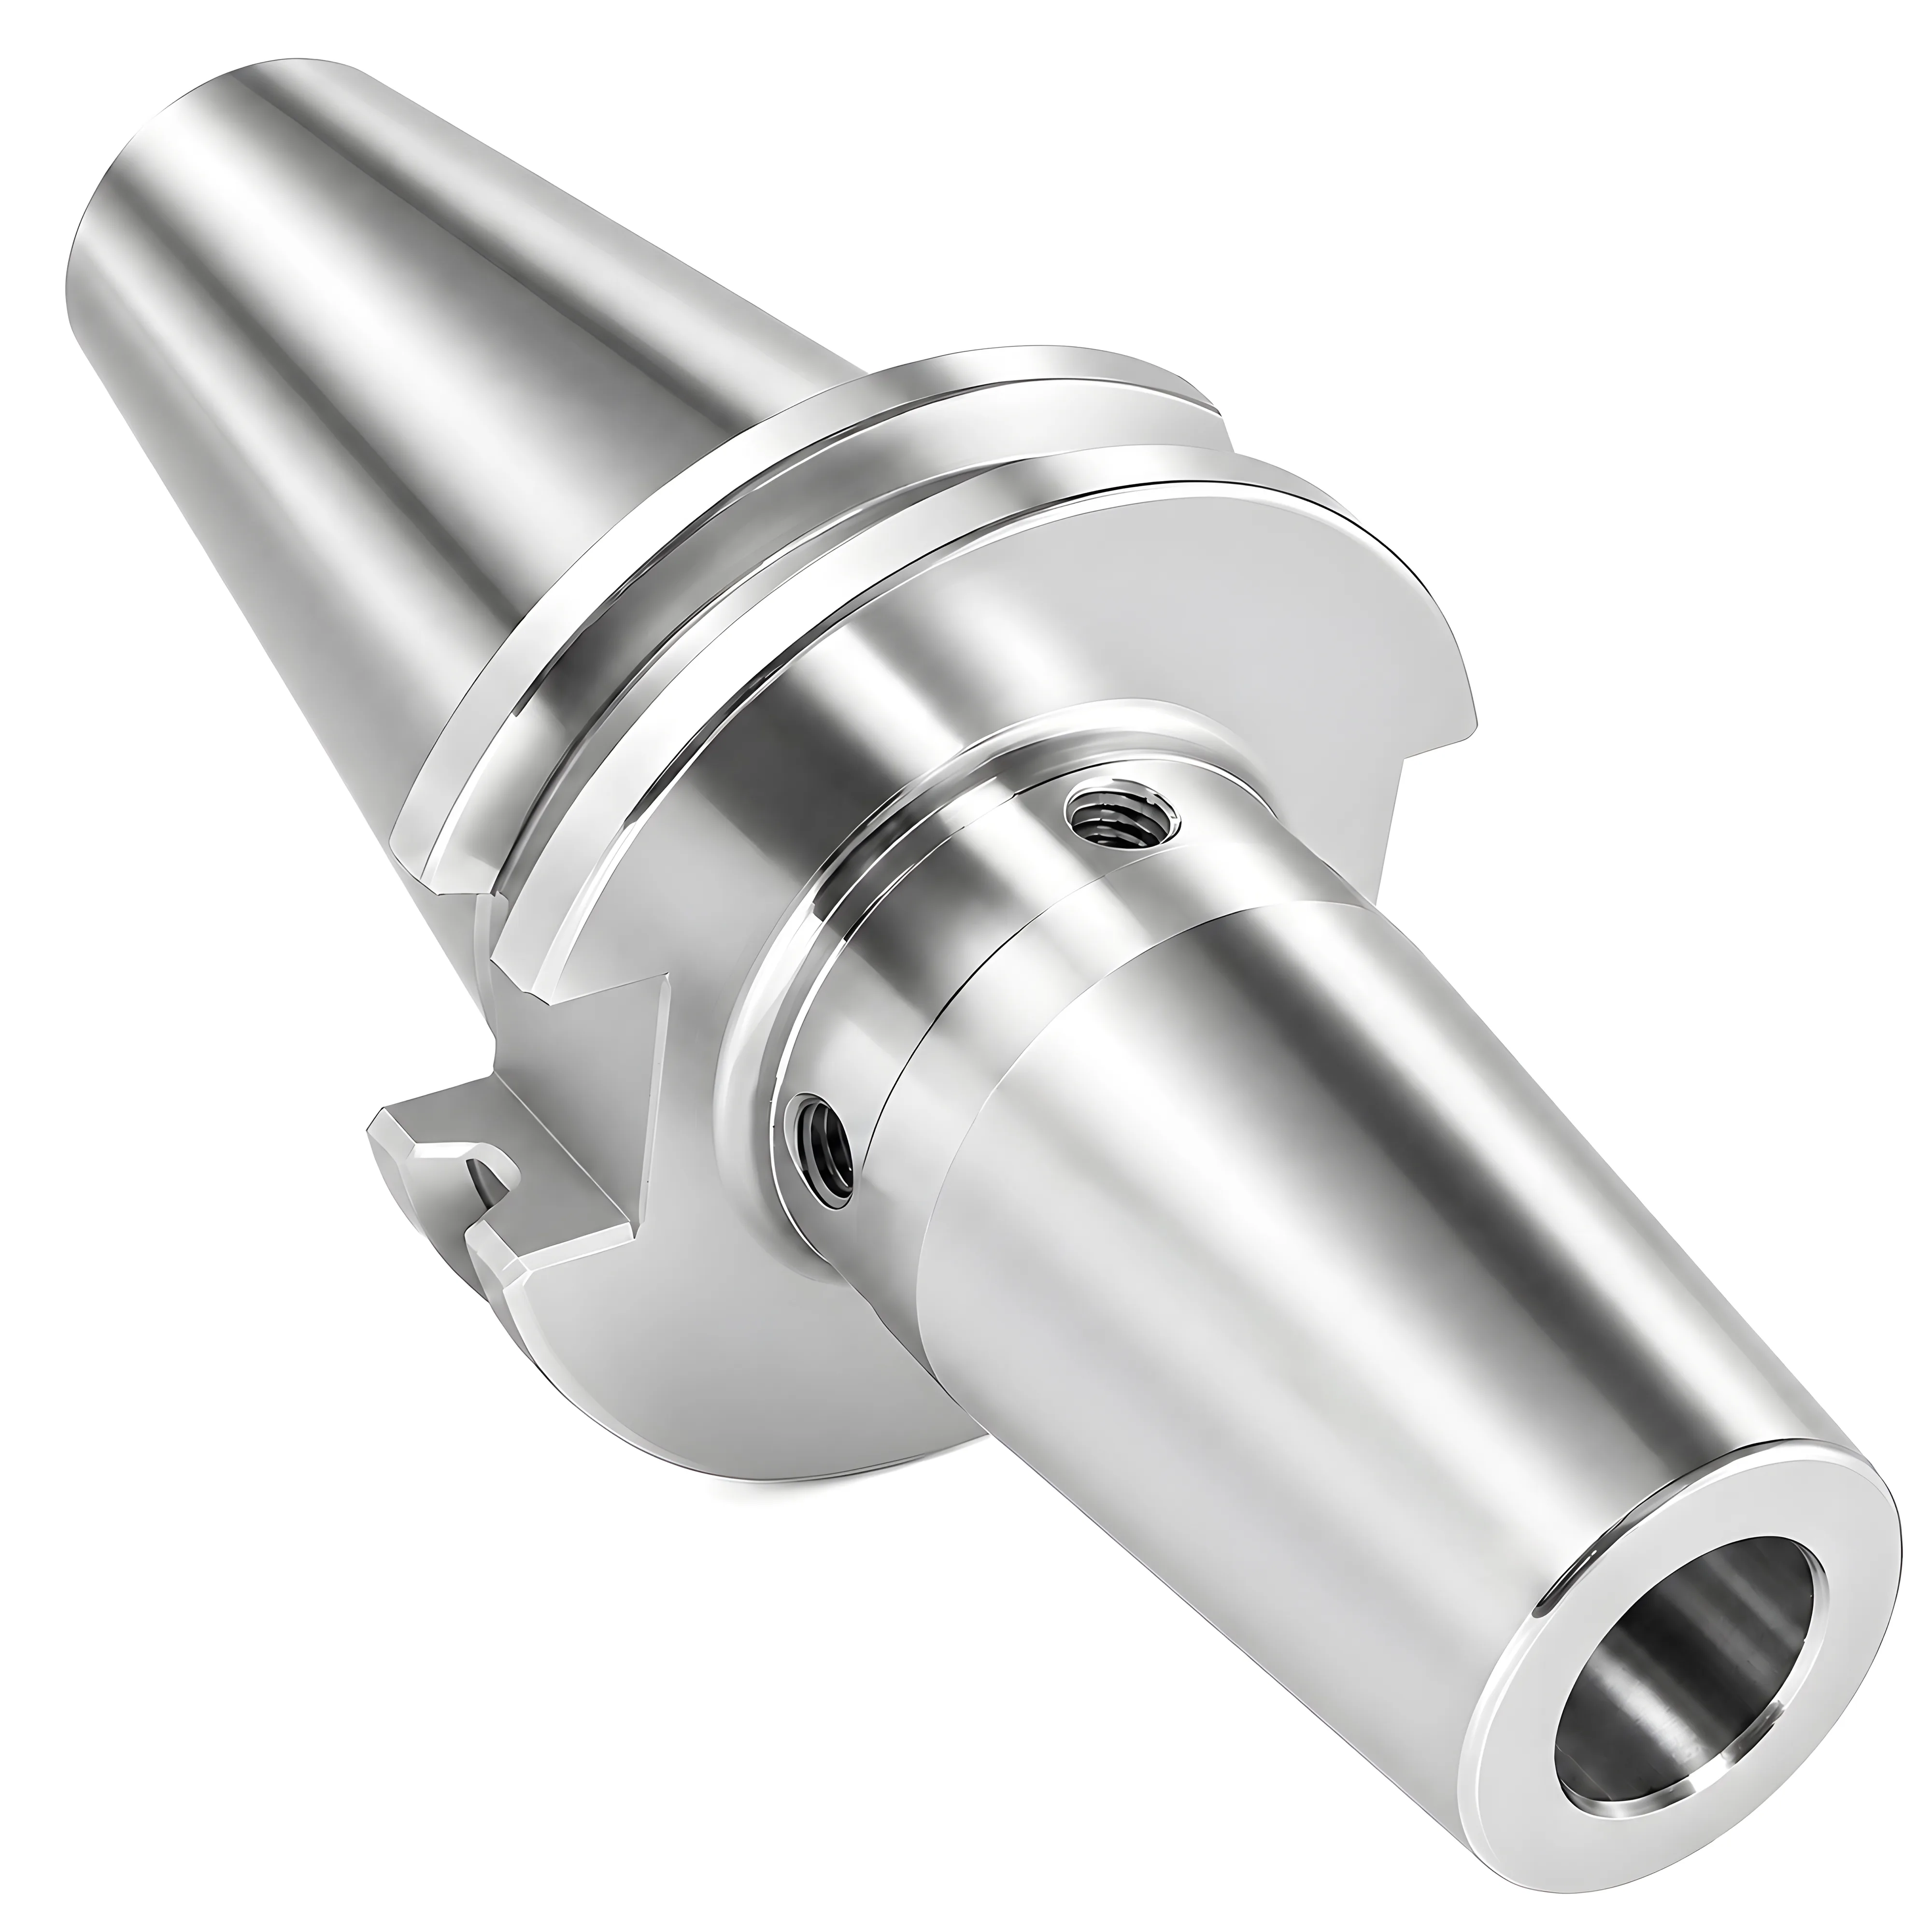
가장 슬림한 노즈, 가장 큰 파지력(통상 25,000–40,000 N), 장시간 무인 운전이 필요하면 열박음 홀더를 선택한다. 오일 챔버의 댐핑, 육각 렌치 하나로 끝나는 30초 미만의 공구 교환, 그리고 $5,000–15,000짜리 유도 가열기가 필요 없다는 점이 중요하면 유압척(통상 10,000–20,000 N)을 선택한다. 두 홀더 모두 3×D에서 ≤0.003 mm TIR로 시작하므로 신품 런아웃은 동률이며, 결국 선택은 도달 거리, 파지력, 교환 시간, 설비 투자비로 갈린다.
이 글은 두 정밀 홀더만을 직접 비교한다. 각 홀더를 ER 콜릿척과 비교한 내용은 콜릿척 vs 유압척을, 충돌과 거친 취급에 어느 홀더가 더 잘 견디는지는 툴홀더 내구성 vs 런아웃을 참조하라.
열박음 홀더와 유압척은 어떻게 공구를 파지하는가?
열박음 홀더는 억지끼워맞춤으로 파지한다. 중간 크기 보어(약 20 mm)는 통상 샹크보다 약 8–15 µm 작게 가공되어 있어, 초경 샹크를 삽입하려면 홀더를 약 200–300°C까지 가열해야 하며, 냉각되면서 샹크를 클램핑한다. 유압척은 압력으로 파지한다. 작동 스크루 하나를 돌리면 피스톤이 밀폐된 오일 챔버로 밀려 들어가고, 박벽 팽창 슬리브가 샹크 주위로 약 0.02–0.05 mm 오므라든다. 두 보어 모두 h6로 연삭된 일반 원통 샹크를 받는다.
이 메커니즘의 차이가 아래의 모든 트레이드오프를 결정한다. 열박음 홀더는 가동 부품이 없는 일체형 강재이므로 강성, 파지력, 밸런스가 홀더 가공 단계에서 정해진다. 유압척은 오일 챔버, 실, 슬리브를 품고 있어 파지력과 노즈 슬림함을 어느 정도 잃는 대신, 진동 댐핑과 육각 렌치 하나면 충분한 공구 교환을 얻는다.
신품 런아웃과 수천 회 공구 교환 후의 런아웃
열박음 홀더와 유압척은 모두 통상 3×D에서 ≤0.003 mm TIR로 시작하므로, 실제 런아웃 차이는 첫날이 아니라 수천 회의 공구 교환 후에 드러난다. 두 홀더는 서로 다른 방식으로 노화한다.
열박음 보어는 강재가 팽창·수축할 뿐 움직이는 부품이 없으므로 매 사이클마다 같은 가공 중심으로 돌아온다. 약점은 열이다. 올바르게 사용하면 보어는 통상 수천 회의 열 사이클을 견디지만(Kennametal은 6 mm 이상 보어에 대해 최대 5,000회의 가열/열박음 사이클을 제시한다), 약 350°C를 넘는 과열이 한 번만 발생해도 보어가 템퍼링되어 영구적으로 벌어질 수 있다. 그 후 런아웃이 서서히 증가하며, 흔히 TIR 0.010 mm 초과를 폐기 기준으로 삼는다.
유압척의 런아웃도 깨끗한 사용 조건에서는 안정적이지만, 밀폐 회로에 의존한다는 점이 다르다. 마모된 실은 압력을 새게 하고, 샹크 아래에 낀 칩은 샹크를 중심에서 들어 올리며, 빈 척을 가압하면 슬리브에 과도한 응력이 걸릴 수 있다. 유압척에서 약 0.010 mm를 넘는 런아웃은 점진적 마모보다는 대개 고장 — 오염된 보어, 압력이 빠진 실, 손상된 슬리브 — 을 의미한다. 고장 원인을 분리하는 순서는 관련 글에 있는 유압척 문제 해결 가이드에서 다룬다.
| 런아웃 요인 | 열박음 홀더 | 유압척 |
|---|---|---|
| 3×D 신품 런아웃 | ≤0.003 mm | ≤0.003 mm |
| 노화 원인 | 열 사이클에 의한 보어 템퍼링과 확대 | 실 마모, 슬리브 손상, 보어 긁힘 |
| 정비 전 통상 수명 | 수천 회 열 사이클(Kennametal: 최대 ~5,000회) | ~10,000사이클 주기로 실 정비 |
| 수명을 끝내는 단일 사건 | ~350°C를 넘는 1회 과열 | 슬리브를 찌그러뜨리는 충돌, 빈 보어 가압 |
| 폐기 또는 정비 기준 | TIR ~0.010 mm 초과 또는 보어 5–10 µm 확대 | TIR ~0.010 mm 초과 또는 압력 손실 |
슬림 노즈와 간섭 윤곽
열박음 홀더는 편측 4.5°의 노즈 테이퍼 덕분에 홀더가 공구를 따라 포켓 안으로 들어갈 수 있어 통상 도달 거리에서 앞서는 반면, 표준 유압척은 보어 주위에 오일 챔버를 두르기 위해 더 두꺼운 바디가 필요하다. 이 형상이 5축 공구 경로가 픽스처 벽을 피할 수 있는지, 아니면 더 긴 공구를 써야 하는지를 결정한다.
테이퍼 홀더의 노즈 직경은 선단에서 멀어질수록 커진다.
D(x) ≈ D₀ + 2 × x × tan(4.5°) ≈ D₀ + 0.157 × x
여기서 D₀는 선단의 노즈 직경, x는 선단으로부터 뒤쪽으로의 거리(mm)이다. 지배 변수는 선단으로부터의 거리이다. 홀더가 10 mm 더 깊이 들어갈 때마다 직경은 약 1.6 mm만 늘어나므로, 열박음 노즈는 직경 증가를 5 mm 미만으로 억제하면서 포켓 안 30 mm까지 들어갈 수 있다. 현재 여러 유압척 제조사가 4.5° 윤곽을 따른 슬림 유압척을 판매하지만, 오일 챔버가 그 외형 안에 들어가야 하므로 슬림형의 파지력과 댐핑은 통상 표준 바디보다 낮다(제조사에 따라 다름).
공구 돌출이 짧아지면 처짐은 길이 비의 세제곱으로 줄어들므로, 도달 거리는 단순한 간섭 회피 문제가 아니라 강성을 좌우하는 수단이다. 외팔보 상태의 공구에서 처짐은 δ = F × L³ / (3 × E × I)를 따른다. 슬림한 열박음 노즈 덕분에 돌출을 4×D에서 3×D로 줄일 수 있다면, 같은 절삭력에서 처짐은 이전 값의 (3/4)³ ≈ 0.42, 즉 약 58% 감소한다. 공구 직경이 정해져 있으면 이 식에서는 세제곱으로 작용하는 돌출 길이가 지배적이다. 공구 직경은 직경의 4제곱에 비례하는 I를 통해 반영되며, 홀더 종류는 L을 얼마나 짧게 할 수 있는지만 바꾼다. 같은 문제의 진동 측면은 채터 진단과 대책에서 다룬다.
댐핑 vs 강성
유압척은 오일 챔버로 진동을 감쇠시키므로, 채터가 발생하는 장돌출 정삭(4×D 이상)에서 표면 거칠기를 약 0.2–0.4 µm Ra 개선할 수 있다. 흡수할 채터가 없는 짧고 강성 높은 절삭에서는 이 효과가 거의 0으로 줄어든다.
열박음 홀더는 반대의 길을 택한다. 360° 금속-금속 접촉을 갖는 일체형 강재 바디는 더 강한 결합을 제공하지만 자체 댐핑은 거의 더하지 않는다. 실무에서는 두 전략이 중간에서 만난다. 돌출을 줄여 주는 슬림 열박음 홀더는 유압척이 흡수해야 했을 채터를 아예 없애는 경우가 많고, 유압척은 도달 거리를 줄일 수 없는 셋업을 구해 낸다.
- 채터가 이미 있는 박벽 또는 장돌출 정삭: 유압 댐핑이 통상 첫 번째 선택이다.
- 홀더가 공구를 따라 들어갈 수 있는 깊은 포켓: 열박음 홀더. 돌출을 25% 줄이면 처짐이 약 58% 감소하기 때문이다.
- 강성 높은 부품의 단속 절삭 또는 진입이 잦은 절삭: 어느 홀더든 무방하며, 댐핑보다 강성과 파지력이 더 중요하다.
소경 샹크와 마이크로 공구: 파지와 삽입
소경 샹크는 열박음이 까다로워지는 영역이다. 250°C 가열한 3 mm 보어는 약 9 µm만 커지며, 이는 같은 온도의 20 mm 보어보다 약 6.7× 작은 값이다. 경화 공구강의 α ≈ 12 × 10⁻⁶ /°C로 ΔD ≈ α × D × ΔT를 적용하면, 3 mm 보어는 12 × 10⁻⁶ × 3 × 250 ≈ 0.009 mm, 20 mm 보어는 약 0.060 mm가 된다. 절대 틈새는 보어 직경이 지배하므로, 마이크로 공구에서는 삽입 가능 시간이 짧고 소형 홀더는 통상 몇 초 만에 열을 잃는다. 가열 전에 깊이 스톱을 설정하고 한 번의 동작으로 공구를 끝까지 밀어 넣는다. 제조사는 소경 보어에서 억지끼워맞춤 양을 줄여 그 틈새 안에 들어가도록 하므로, 3 mm 홀더의 실질적인 여유는 통상 수 µm에 불과하다.
이 크기에서는 샹크 공차가 더 중요해진다. ISO 286-2는 h6 공차 폭을 1 초과 3 mm 이하 샹크에서 6 µm, 3 초과 6 mm 이하에서 8 µm로 정하며, 18 초과 30 mm 이하에서는 13 µm이다. 두 홀더 모두 이 공차를 기준으로 보어 치수를 정하므로 ISO 286-2가 h6 샹크의 기준이 되며, 3 mm 열박음 보어에서는 h6 공차 폭이 약 9 µm의 열 틈새에서 큰 비중을 차지한다. 열팽창계수가 약 5–6 × 10⁻⁶ /°C인 초경 샹크는 강재 보어가 팽창하는 동안 거의 커지지 않으며, 이 때문에 초경이 표준 열박음 샹크 소재이다. HSS 샹크는 사정이 다르다. HSS는 열박음 온도보다 훨씬 높은 온도에서 템퍼링되므로 경도는 제약이 아니지만, 홀더 강재와 거의 같은 정도로 팽창하기 때문에 샹크로 스며든 열이 있으면 해제 시에도 계속 물려 있게 된다. 그래서 여러 열박음기 제조사는 HSS 샹크를 Ø6 mm부터만 지원 대상으로 두고 빠른 국부 가열에 의존한다.
유압척은 소경 샹크를 다르게 처리한다. 많은 표준 라인업이 6 mm 직접 보어부터 시작하고, 3 mm 이하는 슬릿 축소 슬리브로 대응하는데, 이는 두 번째 접촉면을 추가하므로 통상 런아웃과 파지력이 어느 정도 손실된다. 또한 스크루를 돌리기 전에 샹크가 클램핑 영역 전체를 덮어야 하므로, 샹크가 짧은 마이크로 공구는 그 영역에 닿지 못할 수 있다. 다만 길이 설정은 더 쉽다. 유압척은 프리세터에서 상온 상태로 사전 설정하고 후방 스톱 스크루로 조정할 수 있는 반면, 열박음 홀더는 삽입하는 순간 길이가 고정된다.
클램핑력, 토크, 풀아웃
열박음 홀더는 통상 25,000–40,000 N, 유압척은 10,000–20,000 N으로 클램핑하므로, 같은 마찰계수에서 열박음 홀더는 미끄러지기 전까지 약 1.3–4× 더 큰 마찰 토크를 전달한다. 전달 토크는 클램핑력 × 마찰계수 × 샹크 반경에 비례하므로, 샹크와 표면 상태가 같으면 힘의 비가 곧 토크의 비가 된다. 두 범위가 겹치는 지점에서는 25,000/20,000 ≈ 1.3, 양 극단에서는 40,000/10,000 = 4이다.
고부하에서 유압척이 잃는 것은 클램핑력만이 아니다. 매끈한 슬리브 보어와 그 뒤의 오일은 극단적인 측면 하중에서 미세 미끄럼을 허용할 수 있으며, 이 때문에 유압척은 일반적으로 전폭 슬로팅보다는 정삭과 중삭용으로 정격된다. 중황삭에서 고헬릭스 엔드밀은 샹크를 축방향으로 끌어당기므로, 마찰만으로 파지하는 홀더는 어느 쪽이든 공구가 보어에서 서서히 빠져나와 부품을 불량으로 만들 수 있다. 여러 제조사가 두 홀더 형식 모두에 대해 프로파일 샹크가 보어 내부의 구동 요소와 맞물리는 확동식 풀아웃 방지 시스템을 제공하며, 티타늄이나 스테인리스강에서 고헬릭스 공구로 황삭할 때는 이를 고려할 만하다.
어느 홀더의 적정 범위도 넘어서는 최대 부하 황삭에서는, 정밀 홀더를 파지 한계까지 몰아붙이기보다 파워 밀링척이나 Weldon 사이드록으로 전환하는 것이 일반적이다.
공구 교환 시간과 열박음기 비용
유압척의 공구 교환은 육각 렌치 하나로 통상 30초 미만이 걸리는 반면, 열박음 홀더의 교환은 가열, 삽입, 강제 공냉을 포함해 약 2–5분, 수랭식 접촉 냉각을 쓰면 약 1분이 걸린다. 가열 자체는 맞는 코일을 쓰면 통상 3–8초로 짧으며, 느린 단계는 냉각으로, 강제 공냉은 약 1.5–5분, 수랭식 접촉 냉각기는 약 20–30초가 걸린다.
더 큰 차이는 설비 투자비이다. 열박음 홀더는 통상 개당 $200–500, 유압척은 $300–600이지만, 열박음 홀더 운용에는 통상 $5,000–15,000의 유도 열박음기가 필요하다. 손익분기 홀더 수는 다음과 같다.
N ≈ C_machine / (P_hydraulic − P_shrink)
여기서 C_machine은 유도 열박음기 가격, P는 홀더당 가격이다. 지배 변수는 홀더당 가격 차이이다. 열박음기 $10,000에 가격 차이 $100이면 N ≈ 100개, 열박음기 $5,000에 가격 차이 $200이면 N ≈ 25개이다. 정밀 홀더를 약 25개 미만으로 운용하는 공장은 대개 유압척 쪽이 비용이 적게 들고, 약 100개를 넘으면 열박음기는 통상 홀더 가격만으로 투자비를 회수한다 — 공장 내 모든 열박음 교환이 가열기 한 대에 의존하는 단일 고장점이라는 점은 아직 계산에 넣지 않은 상태이다.
소규모 공장에서는 토치나 범용 핸드헬드 유도 가열기로 열박음기를 대신할 수 있는지 자주 묻는다. 토치로 공구를 빼낼 수는 있지만, 바깥쪽부터 가열되고 200–300°C 범위를 유지할 수 없으며, 노즈를 홀더 강재의 경도가 떨어지기 시작하는 ~350°C 이상으로 가열할 수 있다. 화염 가열은 불균일한 팽창을 일으켜 보어를 변형시키고 런아웃을 틀어지게 할 수 있다. 자동차 정비용으로 판매되는 핸드헬드 유도 가열기는 화염은 없지만, 홀더에 맞는 코일, 깊이 스톱, 온도 제어가 없으면 과열과 반복 정밀도 위험은 마찬가지이다. 홀더 한두 개를 가끔 교환하는 정도라면 쓸 수도 있지만, 다수의 홀더를 운용한다면 비용을 들여 확보한 ≤0.003 mm 런아웃을 지켜 주는 것은 전원 자동 차단 기능을 갖춘 홀더 전용 열박음기이다.
흔한 실수
교대당 수십 번 공구를 교환하는 다품종 공장에 열박음 홀더를 대량 도입하는 것. 강제 공냉 시 교환당 약 2–5분, 수랭식 접촉 냉각을 써도 약 1분이 걸리는데 공용 가열기가 한 대뿐이면, 공구 교환이 가열기 앞에서 줄을 서게 된다. 이런 공장에서는 열박음 홀더의 추가 파지력보다 유압척의 30초 미만 교환과 보조 장비가 전혀 필요 없다는 점이 대개 더 중요하다.
직접 비교: 열박음 홀더 vs 유압척
열박음 홀더는 통상 파지력, 도달 거리, 고속에서의 밸런스에서 앞서고, 유압척은 통상 댐핑, 공구 교환 시간, 초기 비용에서 앞선다. 신품 런아웃은 ≤0.003 mm로 동률이다.
| 항목 | 열박음 홀더 | 유압척 |
|---|---|---|
| 신품 런아웃(3×D) | ≤0.003 mm | ≤0.003 mm |
| 클램핑력 | 25,000–40,000 N | 10,000–20,000 N |
| 노즈 윤곽 | 통상 편측 4.5° | 더 큰 바디, 슬림 4.5°형 존재 |
| 댐핑 | 오일 챔버 없음, 짧은 돌출에 의존(4×D 대비 3×D에서 처짐 ~58% 감소) | 채터가 생기기 쉬운 장돌출에서 약 0.2–0.4 µm Ra 개선 |
| 공구 교환 | 강제 공냉 시 ~2–5분; 수랭 접촉 냉각 시 ~1분 | 육각 렌치로 ~30초 미만 |
| 홀더 가격 | ~$200–500 | ~$300–600 |
| 추가 장비 | 유도 열박음기 ~$5,000–15,000 | 없음 |
| 최소 직접 보어 | 일반적으로 3 mm | 일반적으로 6 mm, 그 이하는 축소 슬리브 |
주축 인터페이스는 이 비교를 바꾸지 않는다. 두 홀더 형식 모두 BT와 CAT 스팁 테이퍼, 그리고 HSK로 판매된다. JIS B6339가 BT 테이퍼 형상을 규정하므로, BT40 열박음 홀더와 BT40 유압척은 같은 주축에 장착되며 둘 사이의 선택은 기계의 테이퍼와 무관하다. DIN 69893이 형상을 규정하는 HSK-A 샹크는 약 20,000 rpm 이상에서 어느 홀더에든 일반적으로 선호되는데, 단면과 테이퍼의 2면 구속이 주축 보어가 팽창해도 홀더를 축방향으로 유지하기 때문이다 — 이는 제조사 데이터에서 나온 관행이며, 규격 자체는 회전수 한계를 정하지 않는다. 테이퍼 선정 자체는 BT vs CAT vs HSK에서 다룬다.
밸런스도 거의 동률이다. ISO 1940-1은 두 계열 모두가 따르는 G 등급 체계를 제공하며, 제조사는 열박음 홀더와 유압척 모두를 25,000 rpm에서 G2.5로 정격하는 경우가 많다 — 이는 제조사 정격이며 규격의 요구사항은 아니다. 약 15,000 rpm을 넘는 작업에서는 홀더 단독이 아니라 공구와 홀더를 조립한 상태로 밸런싱한다.
✦ 열박음 홀더가 적합한 경우
- 4.5° 노즈가 픽스처를 피해 가는 깊은 포켓, 금형 캐비티, 5축 경로
- 20,000 rpm 이상의 알루미늄 및 흑연 고속 정삭
- 25,000–40,000 N 파지력이 미끄럼을 막아 주는 솔리드 초경 공구의 중황삭
- 공구를 교대당 한 번 교환하는 장기 양산
✦ 유압척이 적합한 경우
- 오일 댐핑이 약 0.2–0.4 µm Ra를 개선하는, 채터가 있는 장돌출 정삭
- 육각 렌치로 30초 미만에 공구를 교환하는 다품종 셀
- 프리세터에서 상온 상태로 사전 설정하는 리머와 소형 정삭 공구
- 정밀 홀더가 약 25개 미만이고 유도 열박음기가 없는 공장
빠른 선택표
대부분의 작업에서 결정적인 질문은 홀더가 공구를 따라 부품 안으로 들어갈 수 있는가(열박음 홀더), 아니면 채터와 교환 빈도가 지배적인가(유압척)이다.
| 상황 | 권장 홀더 | 핵심 사양 | 교환 시간 | 이유 |
|---|---|---|---|---|
| 6 mm 볼 엔드밀, 깊이 40 mm 금형 캐비티 | 열박음 홀더 | 4.5° 노즈, ≤0.003 mm TIR | ~1–5분 | 슬림 노즈가 공구를 따라 들어가므로 돌출과 처짐이 감소 |
| 12 mm 정삭 공구, 5×D 도달, 박벽 | 유압척 | 오일 챔버 댐핑 | <30초 | 돌출을 줄일 수 없는 곳에서 댐핑이 채터를 흡수 |
| 4140에서 10 mm 고헬릭스 중황삭 | 열박음 홀더 | 25,000–40,000 N 파지력 | ~1–5분 | 미끄러지기 전까지 유압척의 1.3–4× 마찰 토크 |
| HSK-A63에서 20,000–25,000 rpm 알루미늄 HSM | 열박음 홀더 | 25,000 rpm에서 G2.5 | ~1–5분 | 일체형 대칭 바디가 고속에서 밸런스와 파지력을 유지 |
| 8 mm H7 구멍 리밍, 부품 20개 배치 | 유압척 | ≤0.003 mm TIR, 상온 사전 설정 | <30초 | 런아웃 관리에 더해 프리세터에서 빠른 길이 설정 |
| 다품종 잡숍, 정밀 홀더 25개 미만 | 유압척 | 보조 장비 불필요 | <30초 | 홀더 25개 미만으로는 통상 회수할 수 없는 $5,000–15,000 장비를 피함 |
| 3 mm 마이크로 엔드밀, 좁은 도달 | 열박음 홀더(3 mm 보어) | 3 mm 직접 보어 | ~1–5분 | 공구와 홀더 사이에 축소 슬리브가 없어 접촉면 하나가 런아웃을 결정 |
도달 거리, 파지력, 고속에는 열박음 홀더를, 댐핑, 빠른 교환, 낮은 초기 비용에는 유압척을 선택한다.
열박음 홀더와 유압척은 모두 3×D에서 ≤0.003 mm TIR로 시작하므로, 선택은 그 밖의 모든 요소에 달려 있다. 열박음 홀더는 통상 25,000–40,000 N으로 클램핑하고, 4.5° 노즈로 더 깊이 들어가며, 고속에서 밸런스를 유지하지만, $5,000–15,000의 유도 열박음기와 홀더 냉각 방식에 따라 교환당 약 1–5분이 필요하다. 유압척은 10,000–20,000 N으로 클램핑하고, 장돌출 정삭에서 채터를 감쇠시키며, 육각 렌치로 30초 미만에 교환된다. 정밀 홀더가 약 25개 미만이면 대개 유압척이 저렴하고, 약 100개를 넘으면 대개 열박음 홀더가 열박음기 투자비를 회수한다.
열박음 홀더가 유압척보다 좋은가?
파지력과 도달 거리에서는 열박음 홀더가 낫다. 클램핑력이 통상 25,000–40,000 N으로 유압척의 10,000–20,000 N보다 크고, 노즈도 슬림한 4.5°이다. 채터 댐핑과 가열기 없이 30초 미만에 끝나는 빠른 교환에서는 유압척이 낫다. 두 홀더 모두 3×D에서 ≤0.003 mm TIR로 시작하므로 런아웃만으로는 결정되지 않는다.
열박음기 대신 토치를 써도 되는가?
토치로 공구를 빼낼 수는 있지만, 바깥쪽부터 불균일하게 가열되고 통상의 200–300°C 범위를 유지할 수 없다. 약 350°C를 넘으면 홀더 강재의 경도가 떨어지기 시작하고 보어가 영구적으로 벌어져 런아웃이 커질 수 있다. 홀더가 한두 개를 넘는다면 온도 제어 기능이 있는 유도 열박음기가 폐기되는 홀더 비용보다 통상 저렴하다.
홀더가 몇 개면 열박음기 구입이 타당한가?
열박음기 가격을 유압척과 열박음 홀더의 홀더당 가격 차이로 나눈다. 열박음기 $10,000에 가격 차이 $100이면 손익분기는 약 100개, 열박음기 $5,000에 가격 차이 $200이면 약 25개이다. 정밀 홀더가 약 25개 미만이면 대개 유압척 쪽이 전체 비용이 적다.
유압척의 런아웃은 시간이 지나면 나빠지는가?
깨끗한 사용 조건에서는 점진적으로 나빠지지 않으며, 유압척은 이상이 생기기 전까지 통상 ≤0.003 mm TIR을 유지한다. 약 0.010 mm를 넘는 런아웃은 대개 끼인 칩, 압력이 빠진 실, 찌그러진 슬리브 같은 고장을 가리킨다. 실 정비는 통상 약 10,000사이클 주기로 필요하며, 그 사이에 콜릿이나 소모품은 필요 없다.
3 mm 마이크로 공구에는 어느 홀더가 좋은가?
대개 열박음 홀더가 낫다. 많은 열박음 홀더 라인업이 3 mm 직접 보어를 제공하는 반면, 유압척은 6 mm부터 시작해 축소 슬리브가 필요한 경우가 많기 때문이다. 주의할 점은 열이다. 3 mm 보어는 250°C 상승에서 약 9 µm만 커지므로, 먼저 깊이 스톱을 설정하고 한 번의 빠른 동작으로 공구를 삽입한다.
출처
- ISO 1940-1:2003 — Mechanical vibration: Balance quality requirements for rotors in a constant (rigid) state
- ISO 286-2 — Tables of standard tolerance classes and limit deviations for holes and shafts
- BIG DAISHOWA — Shrink-fit chucks
- SCHUNK — TENDO hydraulic expansion toolholders
- Kennametal — Technical Information: Shrink Fit (heat-cycle life, HSS and carbide shanks)
- Machinery's Handbook, 31st Edition — Beam deflection and thermal expansion formulas