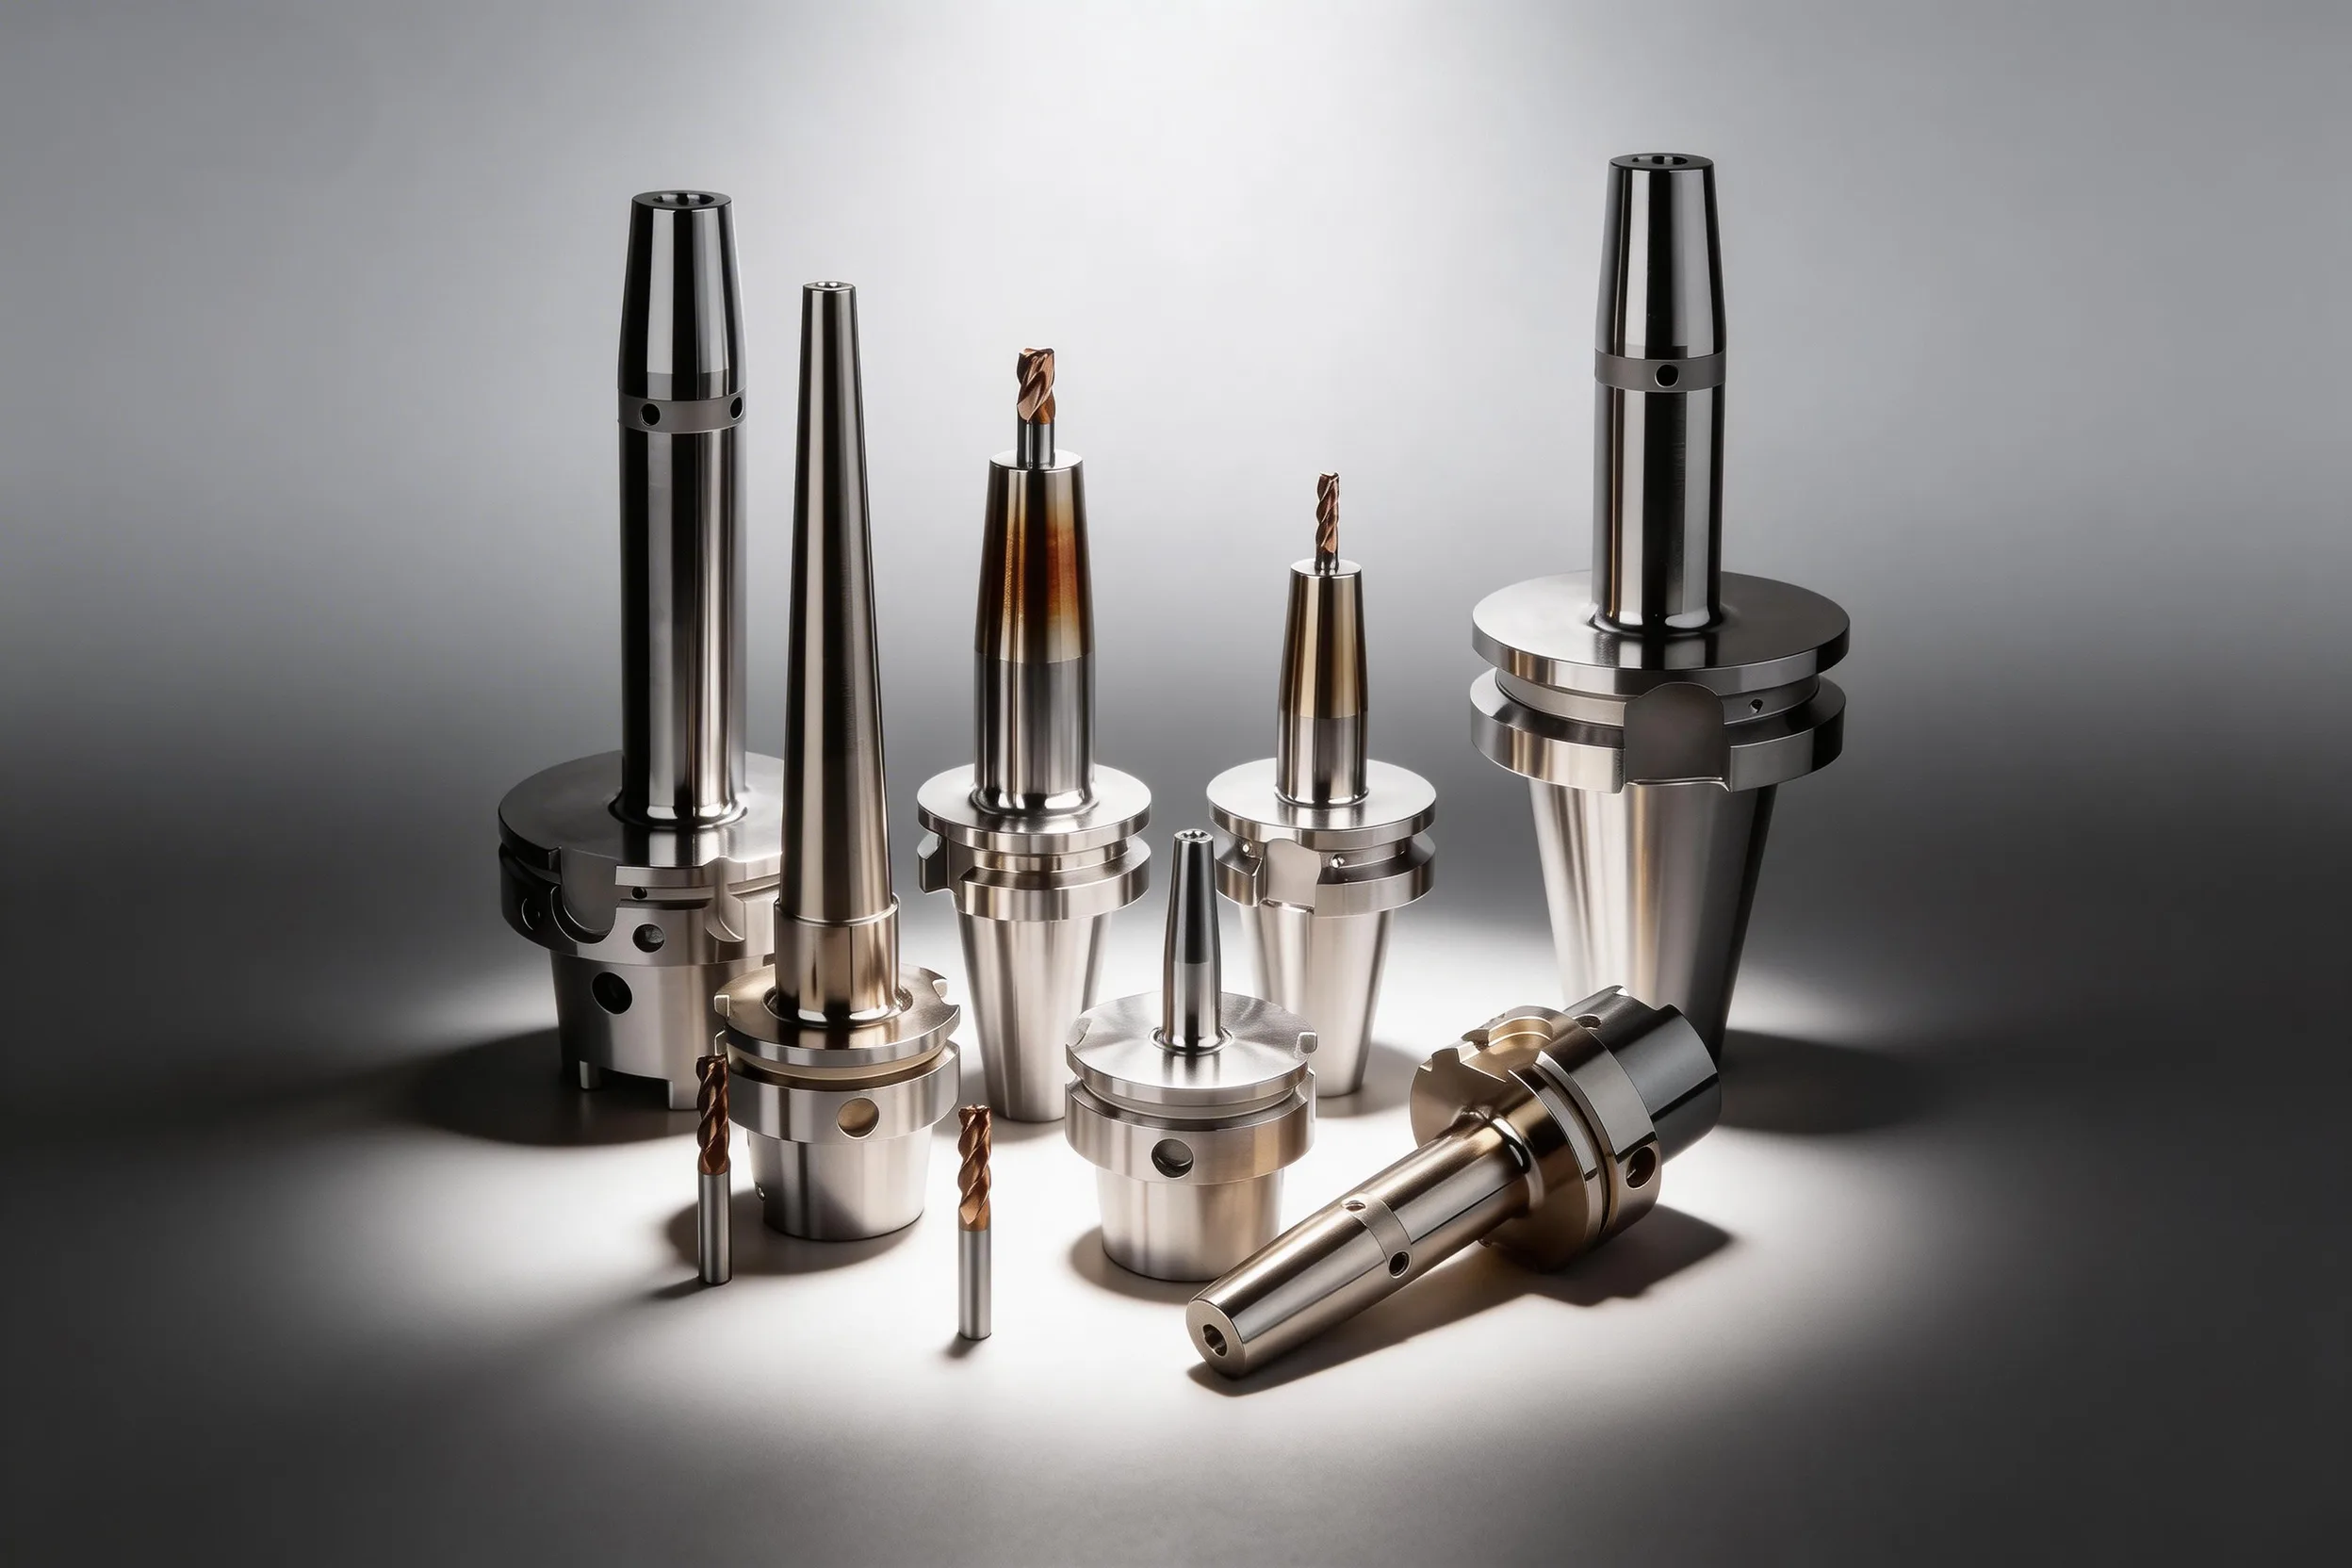
열박음 홀더는 초경 샹크를 위해 보어를 200–300°C로 가열해 3×D에서 ≤0.003 mm TIR과 일반적으로 25,000–40,000 N의 클램핑력을 달성한다 — 표준 20 mm 홀더의 경우 보어를 약 48–72 µm 확장시킨다(ΔD ≈ α × D × ΔT, α ≈ 12 × 10⁻⁶ /°C). 8,000 RPM을 초과하는 주축 속도에서는 G2.5 밸런싱 어셈블리를 사용한다; 8,000 RPM 미만에서는 일반 작업장 작업에 G6.3이 일반적으로 허용된다.
열박음 셋업 퀵 레퍼런스
| 문제 / 목표 | 핵심 조치 | 기대 효과 |
|---|---|---|
| 공구가 풀리지 않음 — 보어가 너무 빡빡함 | 250–300°C로 가열하고 5초 유지 | 20 mm 직경에서 ~60–72 µm의 보어 확장; 공구가 자유롭게 빠짐 |
| 공구 교체 후 표면 거칠기 저하 | 삽입 전 보어 온도 도달 확인; 동심도 점검 | ≤0.003 mm TIR 복원; 고 RPM에서 Ra ~30–50% 개선 |
| 조립 후 >10,000 RPM에서의 진동 | 전용 밸런서에서 조립된 홀더+공구를 G2.5로 밸런싱 | 일반 셋업에서 밸런싱되지 않은 어셈블리 대비 진동 진폭 ≥50% 감소 |
| HSS 공구가 홀더에서 빠지지 않음 | 홀더를 완전히 냉각시키고 h6 샹크인지 확인한 다음, 매칭된 코일로 한 번만 재가열 | 빠르고 국부적인 가열은 홀더와 거의 같은 만큼 팽창하는 HSS 샹크가 데워져 함께 커지기 전에 보어를 연다 |
| 홀더 보어 조기 마모 | 공구 샹크가 h6 공차인지 확인; 오버사이즈 샹크 피함 | 수천 사이클에 걸쳐 간섭 끼워맞춤 유지(Kennametal은 최대 5,000회의 가열/수축 사이클로 정격) |
| 홀더를 다룰 수 있을 때까지 대기 시간이 김 | 공기 송풍 대신 수냉 접촉 냉각 사용 | 제조사 데이터 기준 약 20–30초 대 강제 공기 약 1.5–5분 |
기대 효과 컬럼은 일반적인 작업장 결과를 반영한다; 실제 결과는 홀더 설계, 유도 코일 매칭, 공구 샹크 공차에 따라 달라진다.
열박음 클램핑의 동작 원리
열박음 홀더는 간섭 끼워맞춤으로 클램핑한다 — 보어는 일반적으로 상온에서 공구 샹크 직경보다 0.008–0.015 mm 작게 가공된다. 이 공학적 언더사이즈가 클램핑력을 만들어낸다: 가열 후 보어가 상온으로 돌아오면, 일반적으로 25,000–40,000 N(제조사 사양 기준)으로 샹크를 잡는다 — 이는 ER11–ER40 사이즈에 걸친 ER 콜릿의 3,000–25,000 N 범위의 상단마저 웃돈다.
물리는 두꺼운 벽 실린더 확장 공식을 따른다:
ΔD ≈ α × D × ΔT
여기서 ΔD는 보어 직경 확장, α는 열 팽창 계수(경화 공구강의 경우 약 11–13 × 10⁻⁶ /°C), D는 mm 단위 명목 보어 직경, ΔT는 °C 단위 온도 상승이다. 250°C 가열된 20 mm 보어의 경우: ΔD ≈ 12 × 10⁻⁶ × 20 × 250 = 0.060 mm — 보어가 약 60 µm 확장된다는 의미로, 표준 h6 샹크를 깔끔하게 슬라이드 인 할 충분한 클리어런스다. 온도 상승이 이 방정식을 지배한다 — 선형으로 스케일하기 때문이다 — 반면 보어 사이즈는 고정 상수에 곱해진다; 동일 온도에서 보어 직경을 2배로 하면 절대 확장도 2배가 된다.
3×D에서 ≤0.003 mm TIR의 런아웃은 열박음으로 달성 가능하다. 움직이는 부품이 없기 때문이다 — 편심을 도입할 너트, 콜릿, 또는 세트 스크류가 없다. 보어 동심도는 공장에서 한 번 가공되며, 각 공구 교체는 단순히 동일한 기하학적 중심으로 리셋된다. 이것이 ER 또는 사이드록 홀더로는 너무 많은 변형을 허용할 좁은 공차 마감, 고속 윤곽 가공, 긴 오버행 용도에서 열박음을 선호되는 선택으로 만든다. 콜릿척 및 유압척 시스템과 비교한 열박음 비교는 콜릿척 vs 유압척을 참조한다.
공구 샹크 재료별 가열 온도
올바른 가열 온도는 홀더 사이즈가 아니라 공구 샹크 재료에 따라 다르다. 이를 잘못 설정하는 것이 공구 손상과 홀더 보어 수명 단축의 가장 흔한 원인이다.
초경 샹크(현대 솔리드 초경 엔드밀에서 가장 흔함)는 200–300°C로 가열해야 한다. 이 범위에서 홀더 보어는 20 mm 샹크에서 약 48–72 µm 확장된다 — 설계 간섭(상온에서 8–15 µm) 위에 ~40–60 µm의 클리어런스 갭을 열어 쉬운 공구 삽입을 허용한다. 초경 — 낮은 열 팽창 계수(~5–6 × 10⁻⁶ /°C)를 가짐 — 은 거의 크기가 변하지 않으므로, 차등 확장은 거의 전적으로 홀더 강재에서 일어난다.
HSS 샹크도 열박음할 수 있으며, 우리가 검토한 어떤 제조사 자료도 HSS에 대해 더 낮은 가열 상한을 공개하지 않는다 — 제약은 샹크 경도가 아니라 해제다. HSS는 약 550°C(M2의 일반적인 범위는 552–566°C)에서 뜨임 처리되며, 이는 200–300°C의 보어 온도보다 훨씬 높고, 올바르게 시간을 맞춘 수 초의 유도 사이클에서는 샹크가 가열될 시간이 거의 없다. 실제 차이는 열팽창이다: HSS는 홀더 강과 거의 같은 만큼 팽창하므로, 열이 보어에서 샹크로 스며들면 샹크가 보어와 함께 커져 공구가 계속 물린 상태로 남는다. 장비 제조사들은 HSS 샹크를 h6 공차로, 흔히 Ø3 mm가 아닌 Ø6 mm부터 제시하며(BILZ와 KELCH는 HSS Ø6–32 mm 대 초경 Ø3–32 mm를 제시), 빠르고 국부적인 가열에 의존한다; HSS 공구가 빠지지 않으면 더 오래 가열하지 말고 두 번째 시도 전에 홀더를 완전히 냉각시킨다.
350°C 초과를 피한다: 대부분의 툴홀더 강재는 55–62 HRC로 사전 경화되어 있으며, 이 임계치 이상의 지속 온도는 그 경도를 감소시키기 시작한다. 과열된 홀더는 공구 교체 후 감소된 보어 그립과 증가된 런아웃을 보이며 — 최악의 경우 가시적 변색(청자색 산화는 일반적으로 ~280–350°C 범위를 의미; 짚-노란색은 일반적으로 ~220–270°C를 의미하나 강 합금에 따라 색이 다름)을 보인다. 사이클 수가 높다면 각 홀더의 열 이력을 추적한다.
과열 위험
350°C 초과 가열은 영구적 홀더 경도 손실 위험을 수반한다 — 청색 또는 자색 산화 변색을 보이는 모든 홀더를 폐기한다. 짚-노란색 변색(일반적으로 ~220–270°C)은 경계 경고다; 런아웃 저하에 대해 해당 홀더를 면밀히 추적한다. 색 발현이 강 합금에 따라 다르므로, 색 추정에만 의존하지 않고 교정된 온도 센서를 가진 유도 장치를 사용한다.
유도 가열 장비와 코일 선택
유도 열박음 장비는 홀더 직경에 매칭된 코일을 통해 고주파 교류 전류를 통과시켜 — 전체 홀더 본체가 아닌 — 홀더 보어 영역만 가열한다. 코일 내경과 홀더 외경 사이의 코일 갭은 효율적 에너지 전달을 위해 1–3 mm여야 한다; 너무 큰 갭은 자기 결합을 약화시키고 더 긴 가열 시간을 요구하여 열 확산 위험을 증가시킨다.
최적 가열을 위해 코일 직경을 홀더 본체 직경의 ±2 mm 이내로 매칭한다. 현재의 많은 장치는 스톱 디스크나 조정식 코일로 맞추는 단일 코일 하나로 Ø3–32 mm 전 범위를 커버한다(HAIMER: 단일 코일과 스톱 디스크 5개); Ø50 mm까지의 헤비듀티 척에는 두 번째의 더 큰 코일이 필요하다. 두 사이즈 너무 큰 코일을 사용하면 보어 온도에 도달하는 데 필요한 가열 시간이 길어지며, 그 동안 홀더 본체로의 전도 열 손실이 유의해진다.
대부분의 BT30/BT40(JIS B6339 기준)과 HSK-A63(DIN 69893 기준) 홀더가 사용하는 Ø3–32 mm 범위를 커버하는 전용 열박음 장비는 일반적으로 약 10–14 kW 정격이다. 매칭된 코일에서 가열 시간은 일반적으로 2–8초다 — 열 확산을 최소화하기에 충분히 짧지만 균일한 보어 확장에 충분히 길다. 추가 출력은 보어 범위를 넓히기보다 주로 1회 가열 시간을 단축한다: HAIMER는 동일한 Ø3–32 mm 범위에서 10 kVA 장치를 약 8초, 13 kVA 장치를 약 5초로 정격한다. 통합 파이로미터(비접촉 IR 온도 센서)를 갖춘 장치는 추측을 제거한다; 목표 온도를 설정하면 장치가 자동으로 전원을 차단한다.
열박음 공구 교체의 속도를 정하는 것은 가열이 아니라 냉각이다: 강제 공기는 약 1.5–5분이 걸리는 반면, 수냉 접촉 냉각은 약 20–30초가 걸린다. Lyndex-Nikken은 자사 공기 냉각 장치에 90–180초를, BILZ는 공랭식 Starter에 약 300초를 제시하는 반면, BILZ(20초)와 HAIMER(약 30초)는 가열 부위를 감싸 클램핑하는 자사 수냉 접촉 냉각 바디의 냉각 시간을 이렇게 제시한다. 더 빠른 냉각은 간섭 끼워맞춤이 다시 형성되는 동안 공구가 이동할 가능성도 감소시킨다; 교대당 몇 개의 공구만 교체하는 곳에서는 강제 공기로 충분하다.
밸런스 등급 G2.5 vs G6.3: 언제 중요한가
ISO 1940-1은 밸런스 품질 등급(G 등급)을 정의하며, G = e_per × Ω로 표현된다(G는 mm/s 단위, e_per는 µm 단위의 허용 비교 불균형(= g·mm/kg), Ω는 rad/s 단위의 각속도). 더 낮은 G 숫자는 더 빡빡한 밸런스 공차를 의미한다 — G2.5 어셈블리는 동일 속도에서 G6.3 어셈블리 대비 단위 질량당 2.5× 적은 잔류 불균형이 허용된다.
G6.3은 범용 등급이며 대부분의 밀링 및 선삭 용도에서 8,000 RPM 미만의 주축 속도에 허용된다. 6,000 RPM(Ω = 628 rad/s)에서 G6.3은 약 10 µm의 허용 비교 불균형을 허용한다(e_per = G/Ω = 6.3/628 ≈ 10 µm) — 대부분의 표준 주축의 베어링 예압 내에 충분히 들어가는 원심력을 발생시키는 값이다. 일반 강재 밀링, 탭핑, 저속 마감을 하는 작업장은 G2.5 인증의 프리미엄을 지불할 필요가 없다.
G2.5는 8,000 RPM 이상에서 필요해지며, 주축 베어링 수명을 위해 15,000 RPM 이상에서는 사실상 요구된다. 잔류 불균형으로 인한 원심력은 RPM 제곱으로 스케일한다 — 속도 2배는 불균형력을 4배로 한다. 6,000 RPM에서 허용 가능한 G6.3 어셈블리는 10,000 RPM에서 2.8× 더 높은 원심력을 발생시키며, 이는 베어링 수명을 측정 가능한 만큼 감소시키고 박벽 형상에서 표면 거칠기 저하를 일으키기에 충분하다. 25,000 RPM 이상(HSK-A63과 HSK-E32 고속 주축에서 흔함)에서는 G1.0 또는 그 이상이 적절한 목표다.
홀더 유형과 그 속도-RPM 호환성의 광범위 비교는 사이드록 vs ER 콜릿 vs 열박음 엔드밀 홀더를 참조한다.
핵심 통찰은 밸런스 등급이 홀더 단독이 아니라 조립된 공구+홀더 시스템에 대해 명시되어야 한다는 것이다. 공급사를 G2.5로 떠나는 공장 밸런싱 홀더는 밸런싱에 사용된 기준 아버와 다른 길이 또는 직경의 공구가 삽입되는 순간 사실상 G6.3 또는 그 이하가 된다. 중요한 고속 작업에서는, 각 새로운 공구 삽입 후 공구 프리세터 또는 전용 2면 밸런서에서 완전한 어셈블리를 항상 밸런싱한다.
2면 밸런싱은 단일면 정적 밸런싱이 놓치는 동적(커플) 불균형을 해결한다. 정적으로 밸런싱된 공구 — 회전축 주위로 동일한 질량 분포 — 도 질량 비대칭이 공구 길이를 따라 변동하면 모멘트형 불균형을 가질 수 있다. 2면 밸런서는 두 축방향 면에서 측정하여, 정적 및 커플 성분을 모두 해결하는 독립된 보정 가중치를 허용한다. 15,000 RPM 이상에서 2면 밸런싱은 조립된 툴홀더의 올바른 절차다.
단계별 안전한 공구 교체 절차
일관된 런아웃과 작업자 안전을 보장하기 위해 모든 열박음 공구 교체에 다음 시퀀스를 따른다.
1단계 — 공구 샹크 공차 확인. 마이크로미터로 샹크 직경을 측정한다. h6 공차 대역 내에 있어야 한다: 20 mm 명목치의 경우 h6 = 20.000부터 19.987 mm까지(상한 편차 0, 하한 편차 –0.013 mm). 명목 직경 이상의 오버사이즈 샹크는 가열 없이 보어를 막히게 하고; h6 하한 미만의 언더사이즈 샹크는 설계된 간섭 압력을 달성하지 못한다.
2단계 — 모든 면 청소. 보풀이 없는 천과 이소프로필 알코올로 공구 샹크와 홀더 보어를 닦는다. 보어 안의 유막, 절삭유 잔여물, 또는 칩 파편은 위치에 클램핑되어 그 지점의 보어-샹크 접촉을 방해하며, 편심 그립을 만들어 런아웃을 사양 대비 2–5× 증가시킨다.
3단계 — 홀더 가열. 매칭된 코일과 함께 홀더를 유도 장치에 놓는다. 목표 온도를 설정한다(초경 샹크 20 mm 홀더의 경우 일반적으로 250–280°C). 제조사 권장 유지 시간 동안 가열한다 — 일반적으로 풀파워에서 3–8초. 목표에 도달하면 즉시 제거한다.
4단계 — 깊이 스톱 게이지와 함께 공구 삽입. 보어가 수축을 시작하기 전에 올바른 축방향 깊이에 공구를 위치시키기 위해, 열박음 스테이션과 함께 공급된 깊이 스톱 칼라 또는 게이지를 사용한다. 삽입 창은 좁다: 열은 빨리 소산되며, 부분적으로 삽입된 공구 주위로 수축을 시작한 보어는 재가열 없이 조정할 수 없다. 가열 전에 깊이 스톱을 설정하고, 한 번의 매끄러운 동작으로 삽입하며, 삽입 동안 공구를 회전시키지 않는다.
5단계 — 측정 또는 사용 전 상온까지 냉각. 홀더가 주변 온도로 돌아올 때까지 기다린다(외부 본체에서 만져서 차갑게 느껴지거나 IR 온도계로 40°C 미만 판독 검증). 따뜻한 홀더에서 런아웃을 측정하면 열 구배가 비균일 보어 형상을 만들기 때문에 잘못된 낮은 판독치를 준다. 양산 환경에서 강제 공기 냉각은 약 1.5–5분이 걸리는 반면, 수냉 접촉 냉각은 대기 시간을 약 20–30초로 줄인다.
6단계 — 런아웃 검증. 홀더를 주축에 장착하고 홀더 노즈에서 3×D 위치에서 다이얼 인디케이터로 TIR을 측정한다. 올바르게 셋업된 열박음 홀더는 일반적으로 ≤0.003 mm TIR을 측정한다 — 판독치가 0.005 mm를 초과하면 공구를 제거하고 재가열하며, 재삽입 전에 샹크 상태와 청결도를 점검한다.
7단계 — 어셈블리 밸런싱 (8,000 RPM 초과). 고속 용도에서는 6단계에 따라 완전한 홀더+공구 어셈블리를 밸런싱한다. 홀더의 밸런스 링 그루브에 보정 가중치를 삽입하거나 전용 동적 밸런서를 사용하며, G2.5 또는 그 이상을 목표로 한다.
모범 사례 — 깊이 스톱은 협상 불가
모든 공구 삽입에 깊이 스톱 게이지를 사용한다 — 눈으로 깊이를 추정하는 것은 신뢰할 수 없으며 피해야 한다. 1–2 mm 너무 얕게 삽입된 공구는 질량 중심을 후방으로 이동시키고 어셈블리의 밸런스 등급을 예측 불가능한 양만큼 변경한다. 정밀 보링 용도에서, 1 mm의 축방향 위치 오차는 끝단에서의 절삭 깊이 오차와 직접 대응한다.
흔한 실수와 방지법
실수 1: 과열된 홀더 재사용. 홀더가 청자색 산화 변색을 보인다면 280–350°C 이상에 노출된 것이다. 보어 경도가 저하되었고 간섭력이 더 낮다. 홀더를 폐기한다; 계속 사용하면 형상이 매 사이클마다 변동하여 진단하기 어려운 일관되지 않은 런아웃으로 이어진다. 청자색 산화는 일반적으로 ~280–350°C 범위에 나타나고, 짚-노란색 변색은 일반적으로 ~220–270°C 범위에서 발생한다 — 강 합금과 산화 시간에 따라 변색이 달라지므로 이는 시사적이지 정확한 것은 아니다.
실수 2: 매칭되지 않은 코일로 가열. 언더사이즈 코일은 보어 근처만 가열하고, 오버사이즈 코일은 풀 샹크를 효율 낮게 균일하게 가열한다. 둘 다 일관되지 않은 보어 확장을 만들어낸다. 코일 내경을 홀더 외경의 ±2 mm 이내로 매칭한다.
실수 3: 냉각되지 않은 홀더를 재가열. 설정된 가열 시간 내에 공구가 빠지지 않으면 곧바로 다시 가열하지 않는다 — HAIMER 취급 설명서는 척이 과열되어 파손된다고 경고한다. 홀더를 완전히 냉각시키고, 샹크가 h6이며 손상이 없는지와 코일이 올바르게 설정되었는지 확인한 다음, 새로 한 번 해제를 시도한다.
실수 4: 공구가 장착되지 않은 상태에서 홀더 밸런싱. 공장 밸런스 인증서는 기준 아버를 가진 홀더에 적용된다. 다른 질량, 직경, 또는 길이의 양산 공구는 어셈블리 밸런스 상태를 변경한다. 10,000 RPM 이상에서 운용되는 작업장에서는 완전한 어셈블리 — 홀더 더하기 운반할 특정 공구 — 를 밸런싱한다.
실수 5: 샹크 공차 등급 무시. h6은 열박음 샹크에 올바른 공차다. h8 또는 k6 샹크가 구형 공구에서 가끔 발견된다; h8은 너무 헐겁고(간섭 부족), k6 샹크는 오버사이즈다(극한 온도 없이는 풀리지 않는다). 기존 열박음 홀더 시리즈에 새 공구를 주문하기 전에 샹크 공차를 확인한다.
초경 샹크용 열박음 홀더는 어떤 온도로 가열해야 하는가?
일반적인 12–32 mm 보어 홀더의 초경 샹크는 3–8초 유지로 230–280°C로 가열한다. 20 mm 보어에서 이는 약 55–67 µm의 보어 확장을 만들어낸다 — 표준 h6 샹크에 충분한 클리어런스다. 일상 교체에서 300°C 초과를 피한다; 350°C 초과의 온도는 홀더 보어의 영구적 경도 손실 위험을 수반한다.
열박음 홀더에 G2.5와 G6.3 밸런스 중 어느 것을 명시해야 하는가?
잔류 불균형력이 일반 주축 베어링 용량 내에 머무는 8,000 RPM 미만의 주축 속도에는 G6.3을 사용한다. 8,000–25,000 RPM 작업에는 G2.5를 명시한다 — 원심력은 RPM 제곱으로 스케일하므로, 6,000 RPM에서 허용 가능한 G6.3 어셈블리는 15,000 RPM에서 약 6× 더 많은 힘을 발생시킨다. 홀더 단독이 아닌 조립된 공구+홀더 시스템 전체를 밸런싱한다.
열박음 홀더 보어는 교체가 필요해지기 전에 얼마나 지속되는가?
청결한 조건에서 h6 샹크와 200–300°C 범위 내 가열로, 열박음 홀더는 일반적으로 수천 회의 가열 사이클을 견딘다 — Kennametal은 자사 홀더(6 mm 이상 보어)를 올바른 사용 시 최대 5,000회의 가열/수축 사이클로 정격한다. 보어 직경 성장이 주된 마모 모드다; 매년 또는 런아웃이 일관되게 0.005 mm TIR을 초과할 때마다 보어를 측정한다.
HSS 공구 샹크에 열박음 홀더를 사용할 수 있는가?
가능하다 — 제조사들은 HSS 샹크를 h6 공차로, 일반적으로 Ø6 mm부터 제시한다(BILZ, KELCH: HSS Ø6–32 mm 대 초경 Ø3–32 mm). 200–300°C의 보어는 약 550°C에서 뜨임 처리되는 HSS를 연화시키지 않는다; 문제는 해제이며, HSS가 홀더 강과 거의 같은 만큼 팽창하기 때문이다. 빠르게 가열하고, 고착된 홀더는 재가열 전에 냉각시킨다.
재조립 후 열박음 홀더가 처음보다 더 높은 런아웃을 보이는 이유는?
가장 흔한 원인은 더러운 보어 또는 샹크다 — 인터페이스에서 클램핑된 어떤 입자라도 편심을 만든다. 2차 원인은 과열 사이클로 인한 보어 직경 성장(보어를 직접 측정)이나 h6 공차 대역 밖의 공구 샹크다. 두 면 모두를 청소하고 측정한다; 보어 직경이 h6 간섭 범위를 넘어 성장했다면 홀더를 폐기한다.
청결한 면, 매칭된 코일, 올바른 온도, 8,000 RPM 초과에서는 G2.5.
열박음 홀더는 ≤0.003 mm TIR과 일반적으로 25,000–40,000 N의 클램핑력을 제공한다 — 그러나 셋업 절차가 정확히 따라질 때만 그렇다. 초경 샹크를 매칭된 코일로 230–280°C로 가열하고, 깊이 스톱 게이지와 함께 삽입하며, 측정 전에 완전히 냉각하고, 8,000 RPM 초과의 어떤 주축 속도에서도 완전한 어셈블리를 G2.5로 밸런싱한다. 가장 흔한 품질 손실은 더러운 인터페이스, 과열(산화 변색이 지표), 그리고 조립된 공구+홀더 시스템이 아닌 홀더 단독 밸런싱에서 온다.
출처
- ISO 1940-1:2003 — Mechanical Vibration: Balance Quality Requirements for Rotors
- BIG DAISHOWA Shrink-Fit Tool Holders — Clamping Force and Runout Data
- Schunk TENDO Shrink-Fit System — Technical Documentation
- Haimer Power Shrink Chuck — Balance and Speed Specifications
- Kennametal — Technical Information: Shrink Fit (heat/shrink cycle rating, HSS and carbide shanks)
- HAIMER — Power Clamp Operating Manual 917000-0020_EN (heating times, reheating warning)
- BILZ — ThermoGrip Shrink Units (clamping ranges, cooling times)
- Lyndex-Nikken — Shrink Fit Catalogue (14 kW unit, 2–7 s heating, 90–180 s air cooling)
- Hudson Tool Steel — M2 High Speed Steel Technical Data (tempering range)