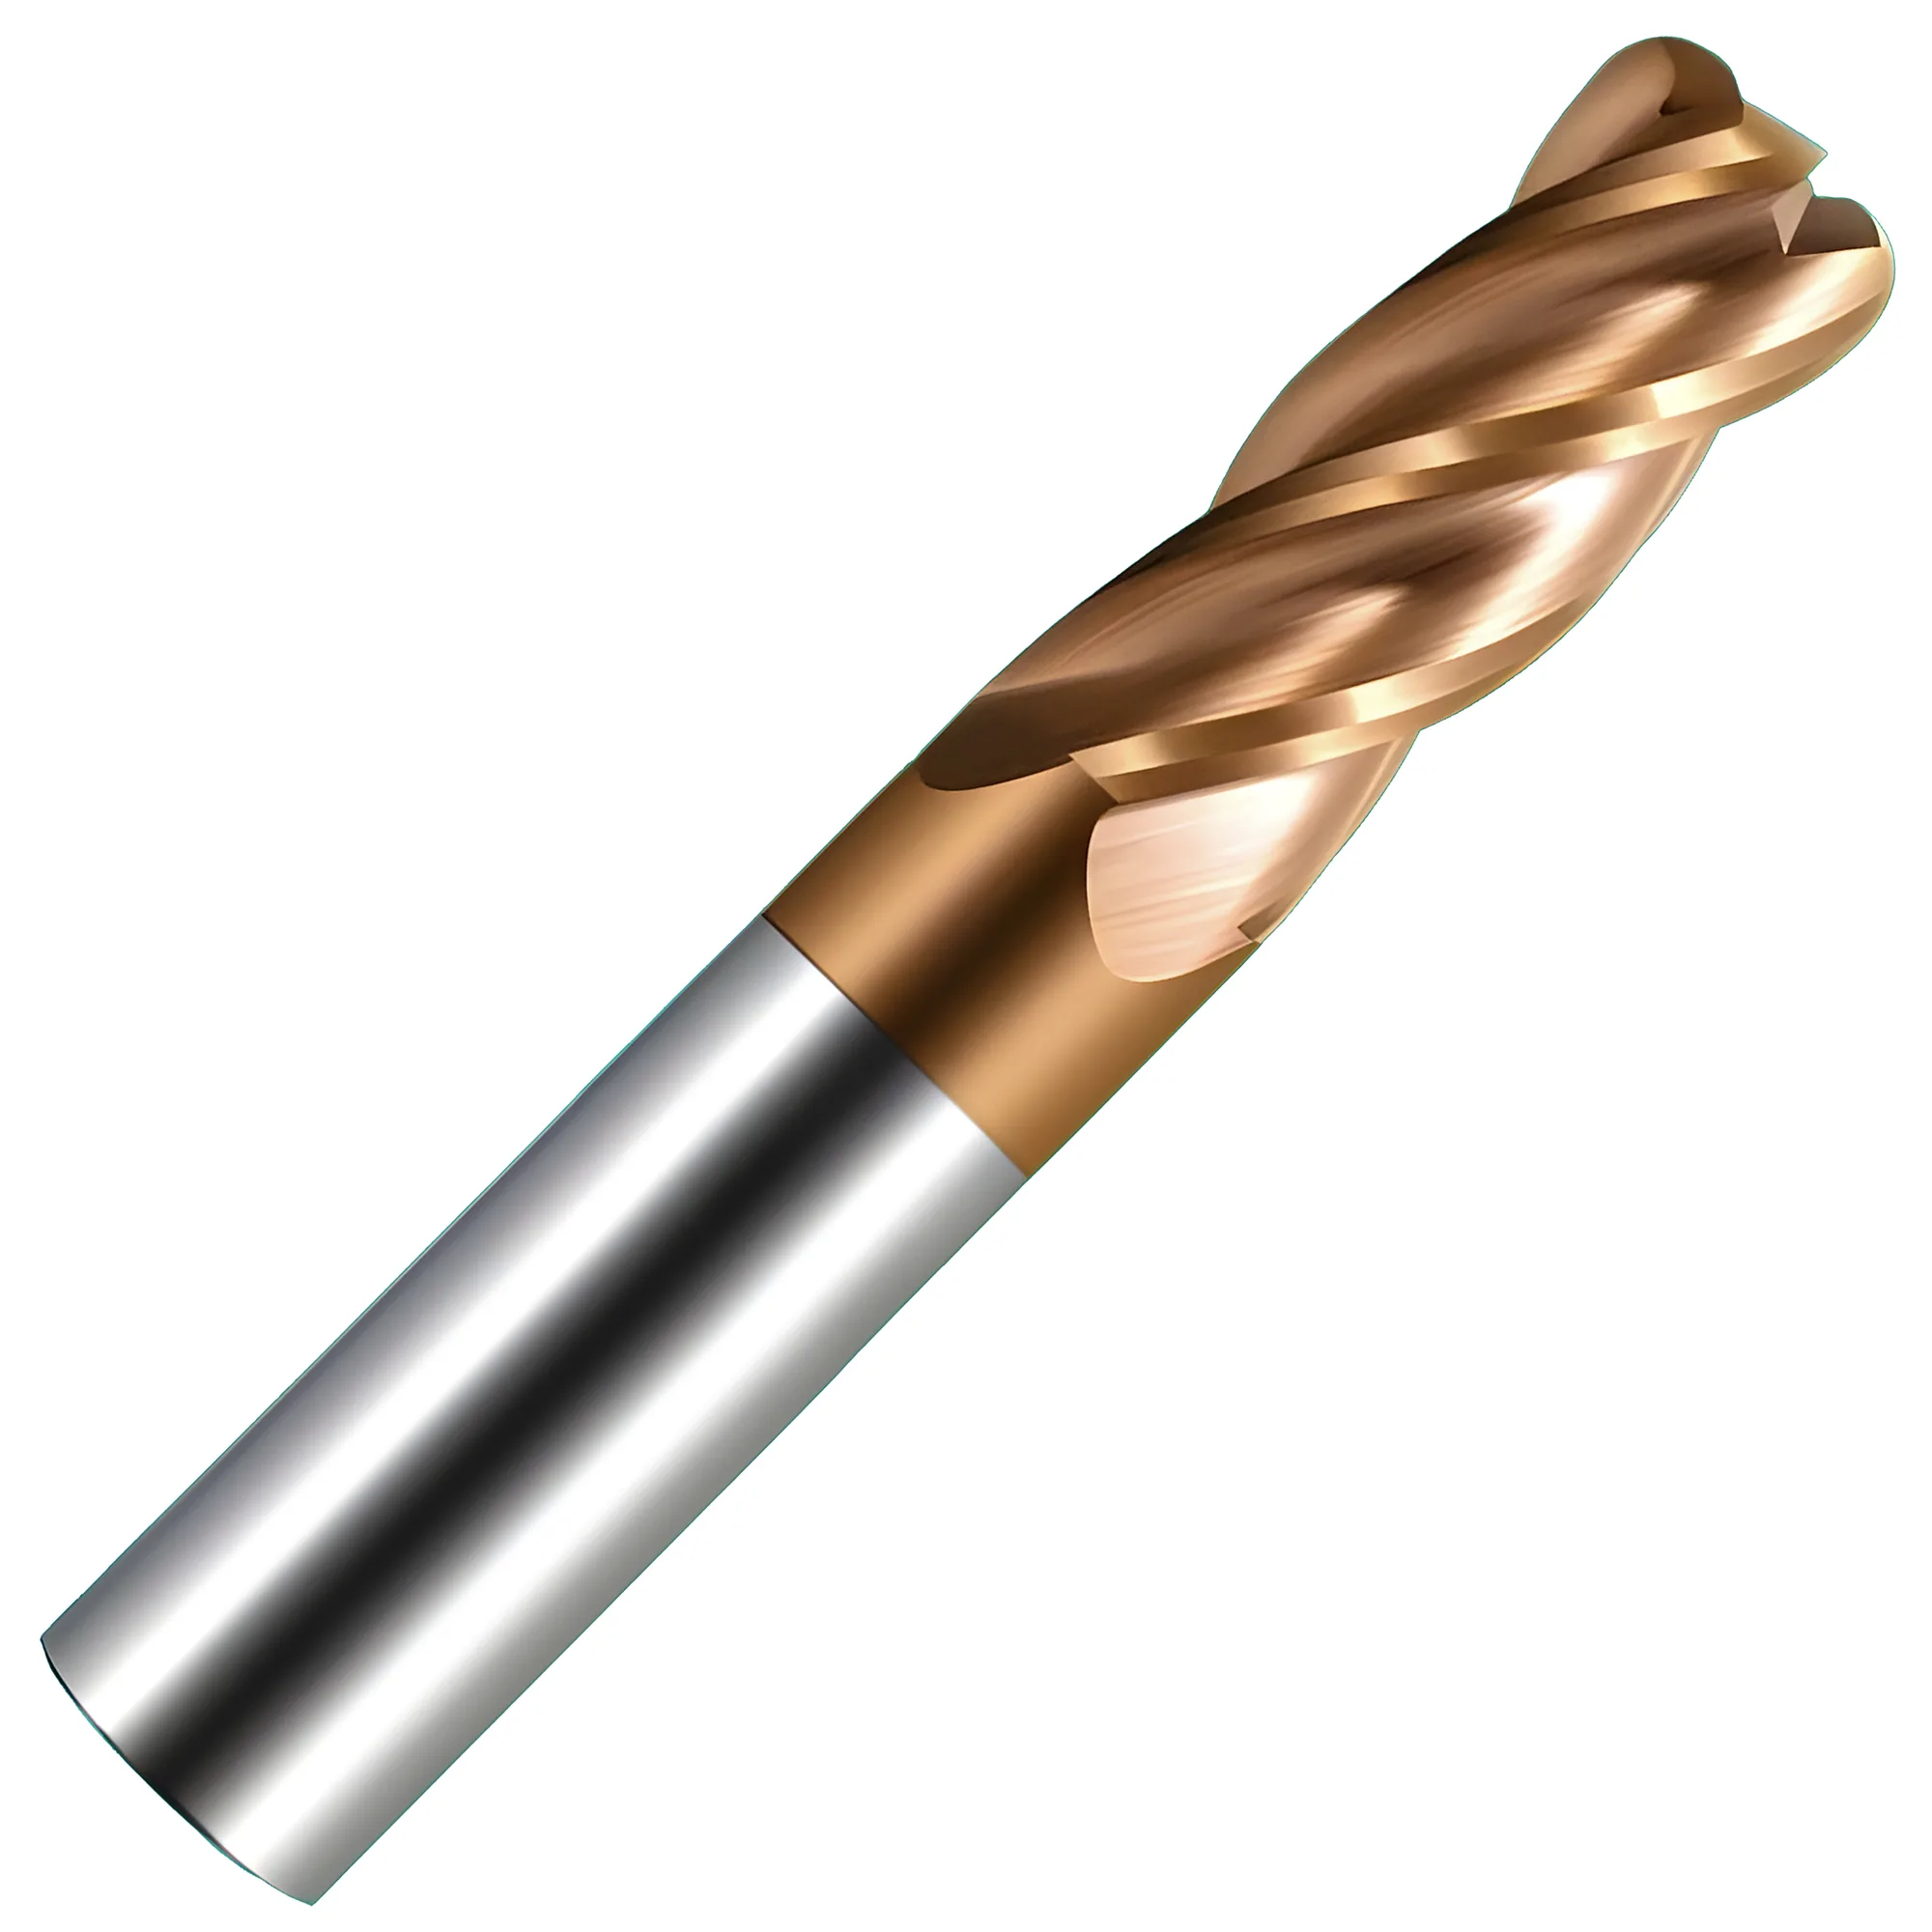
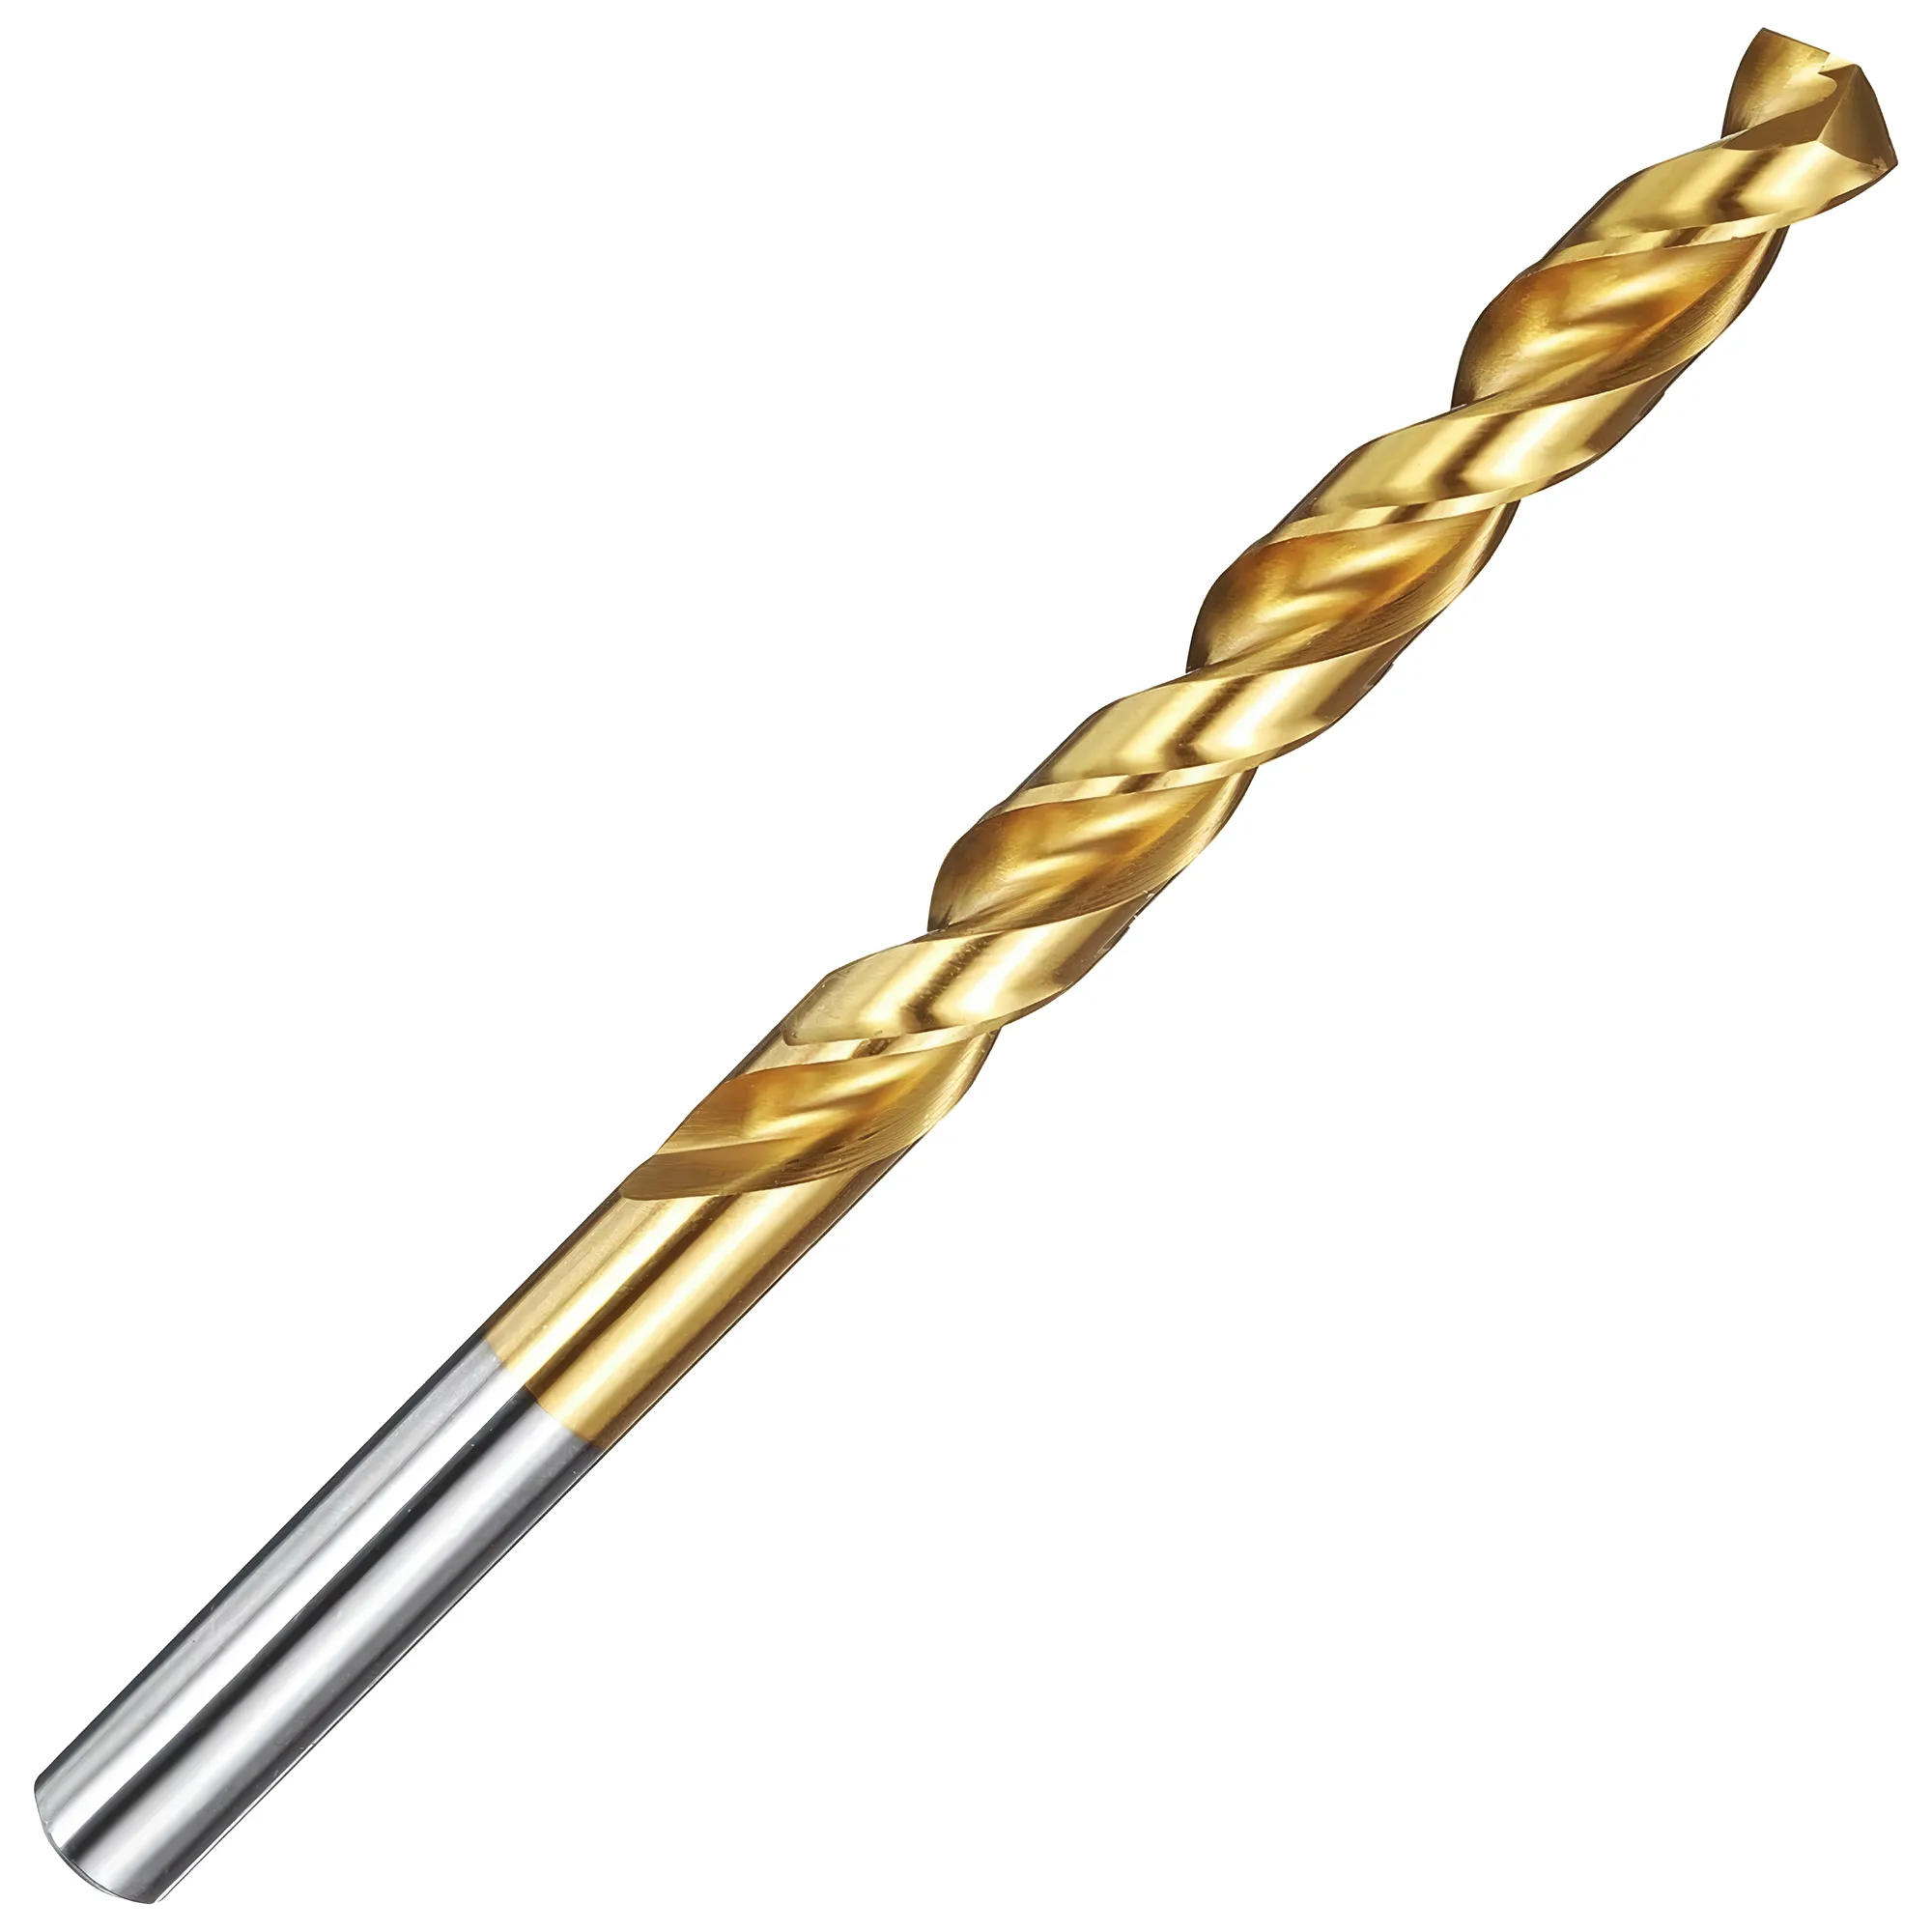
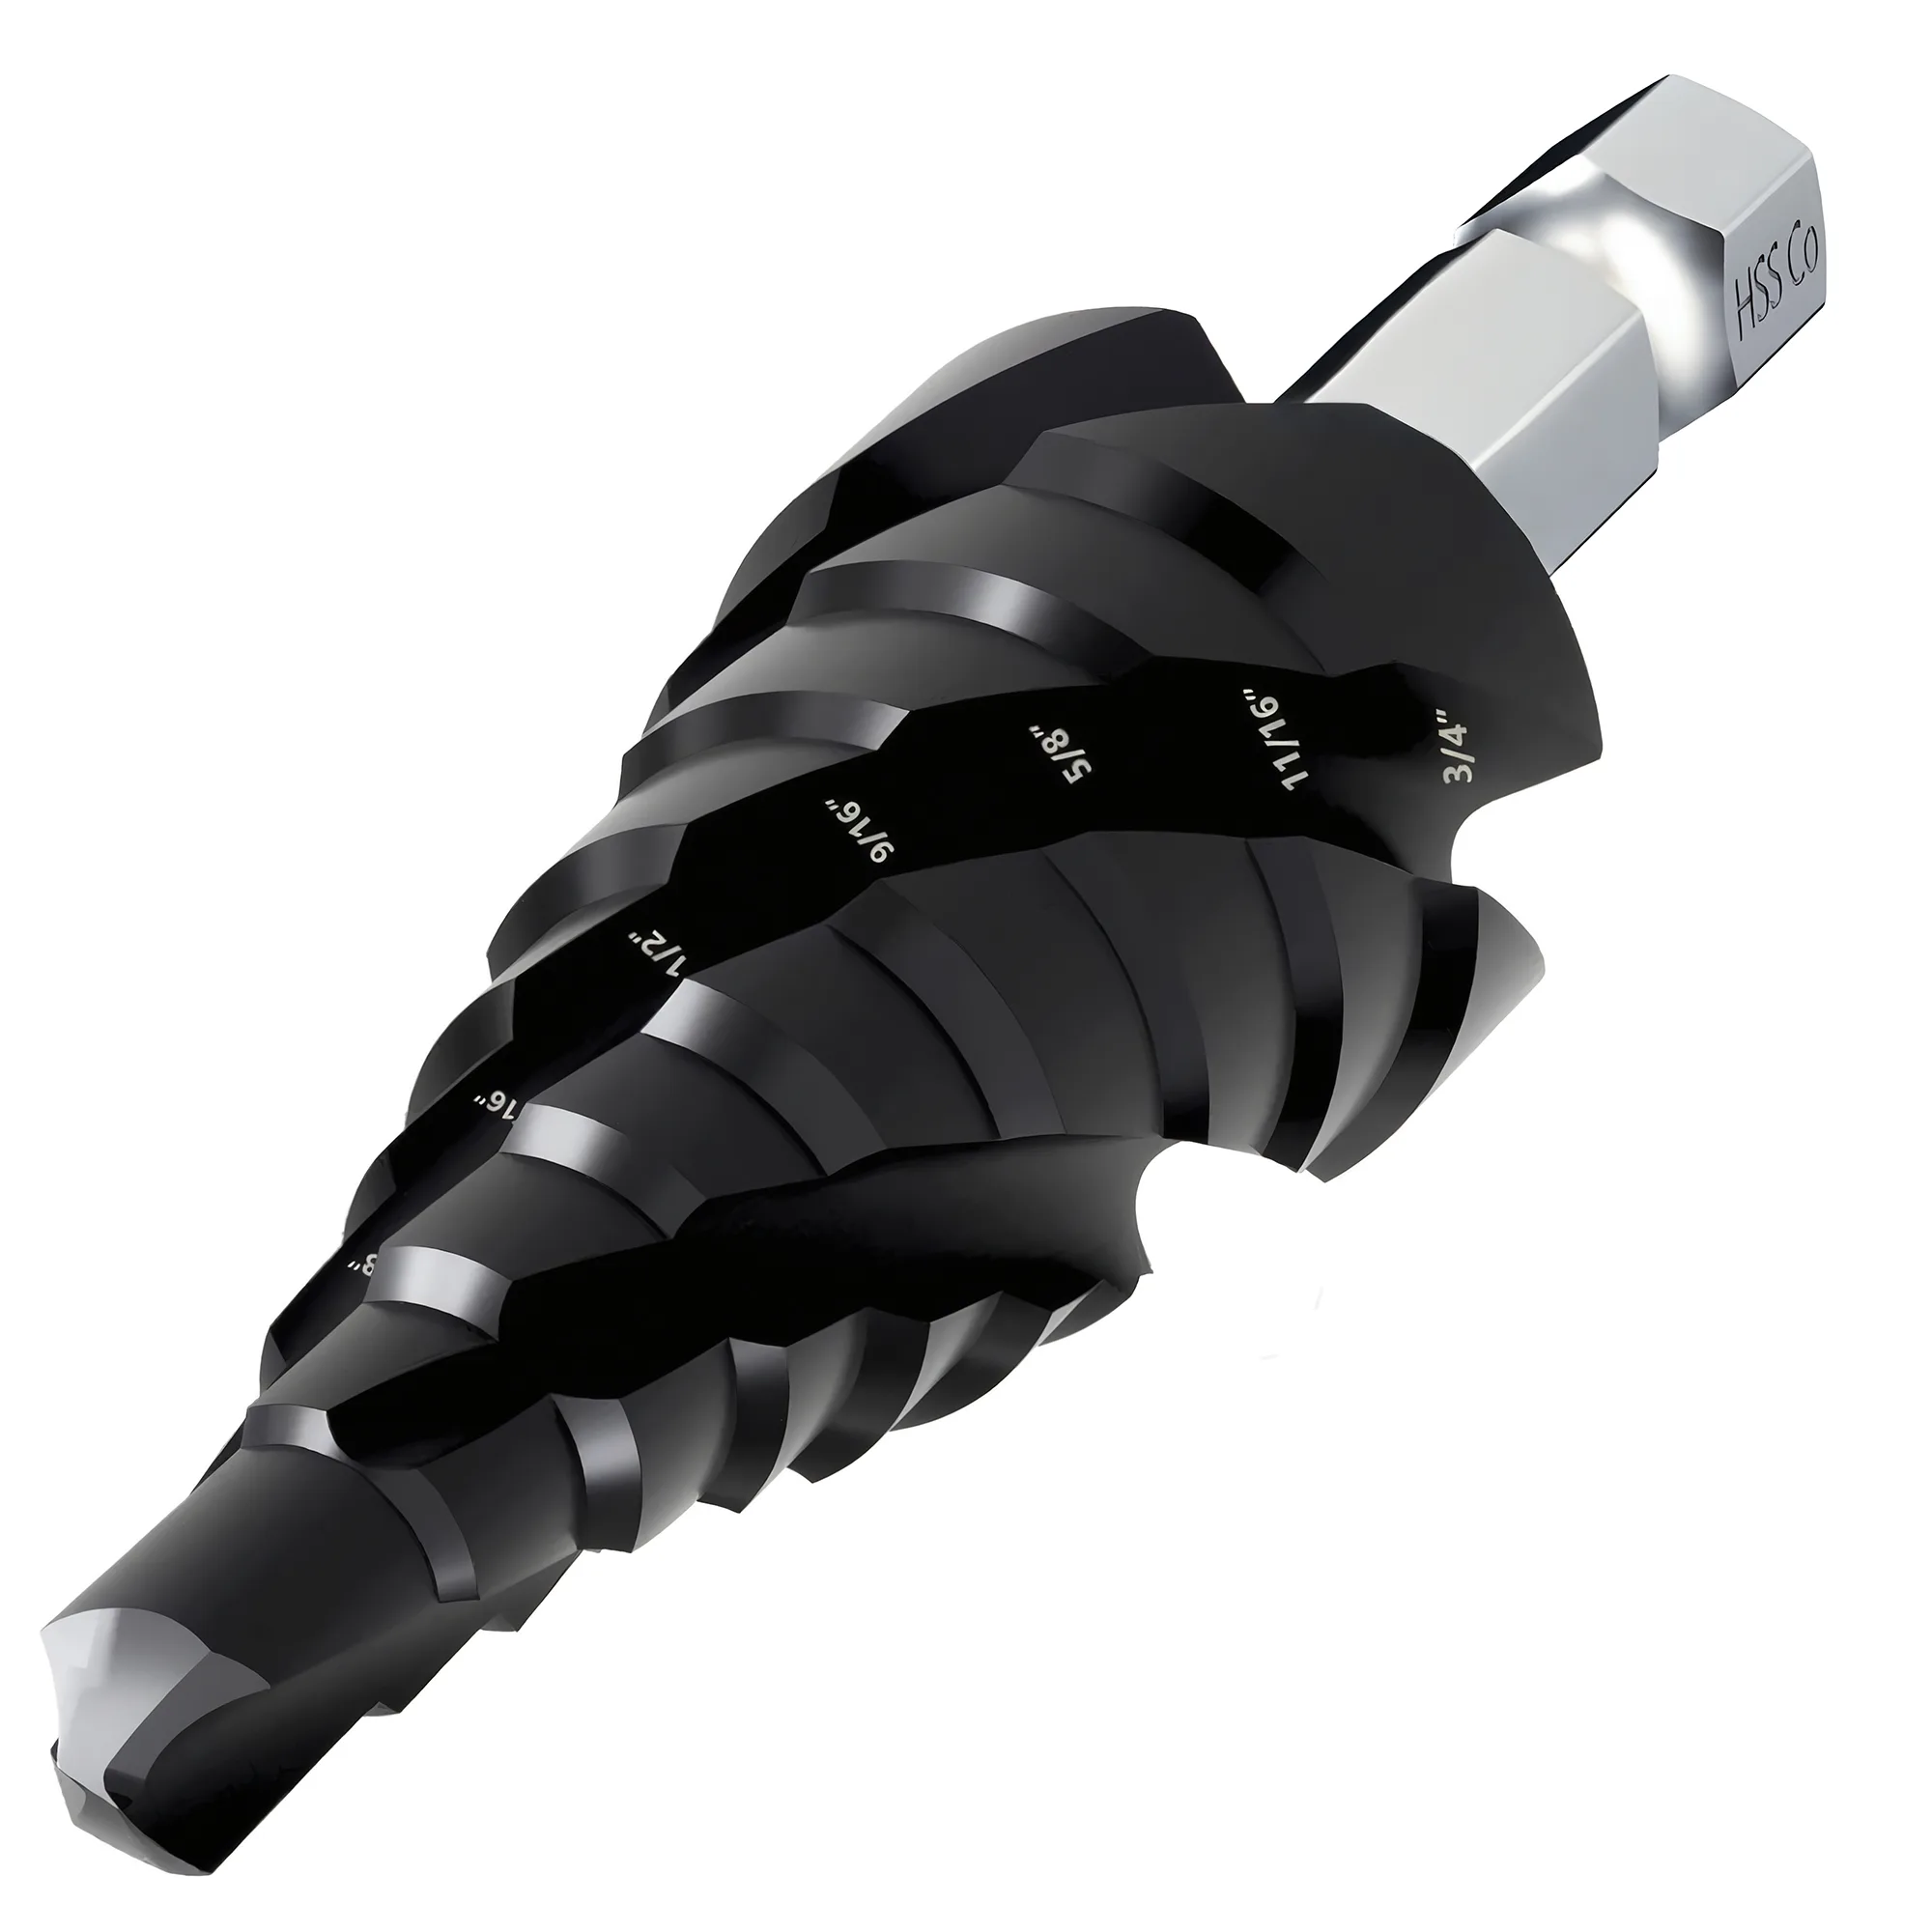
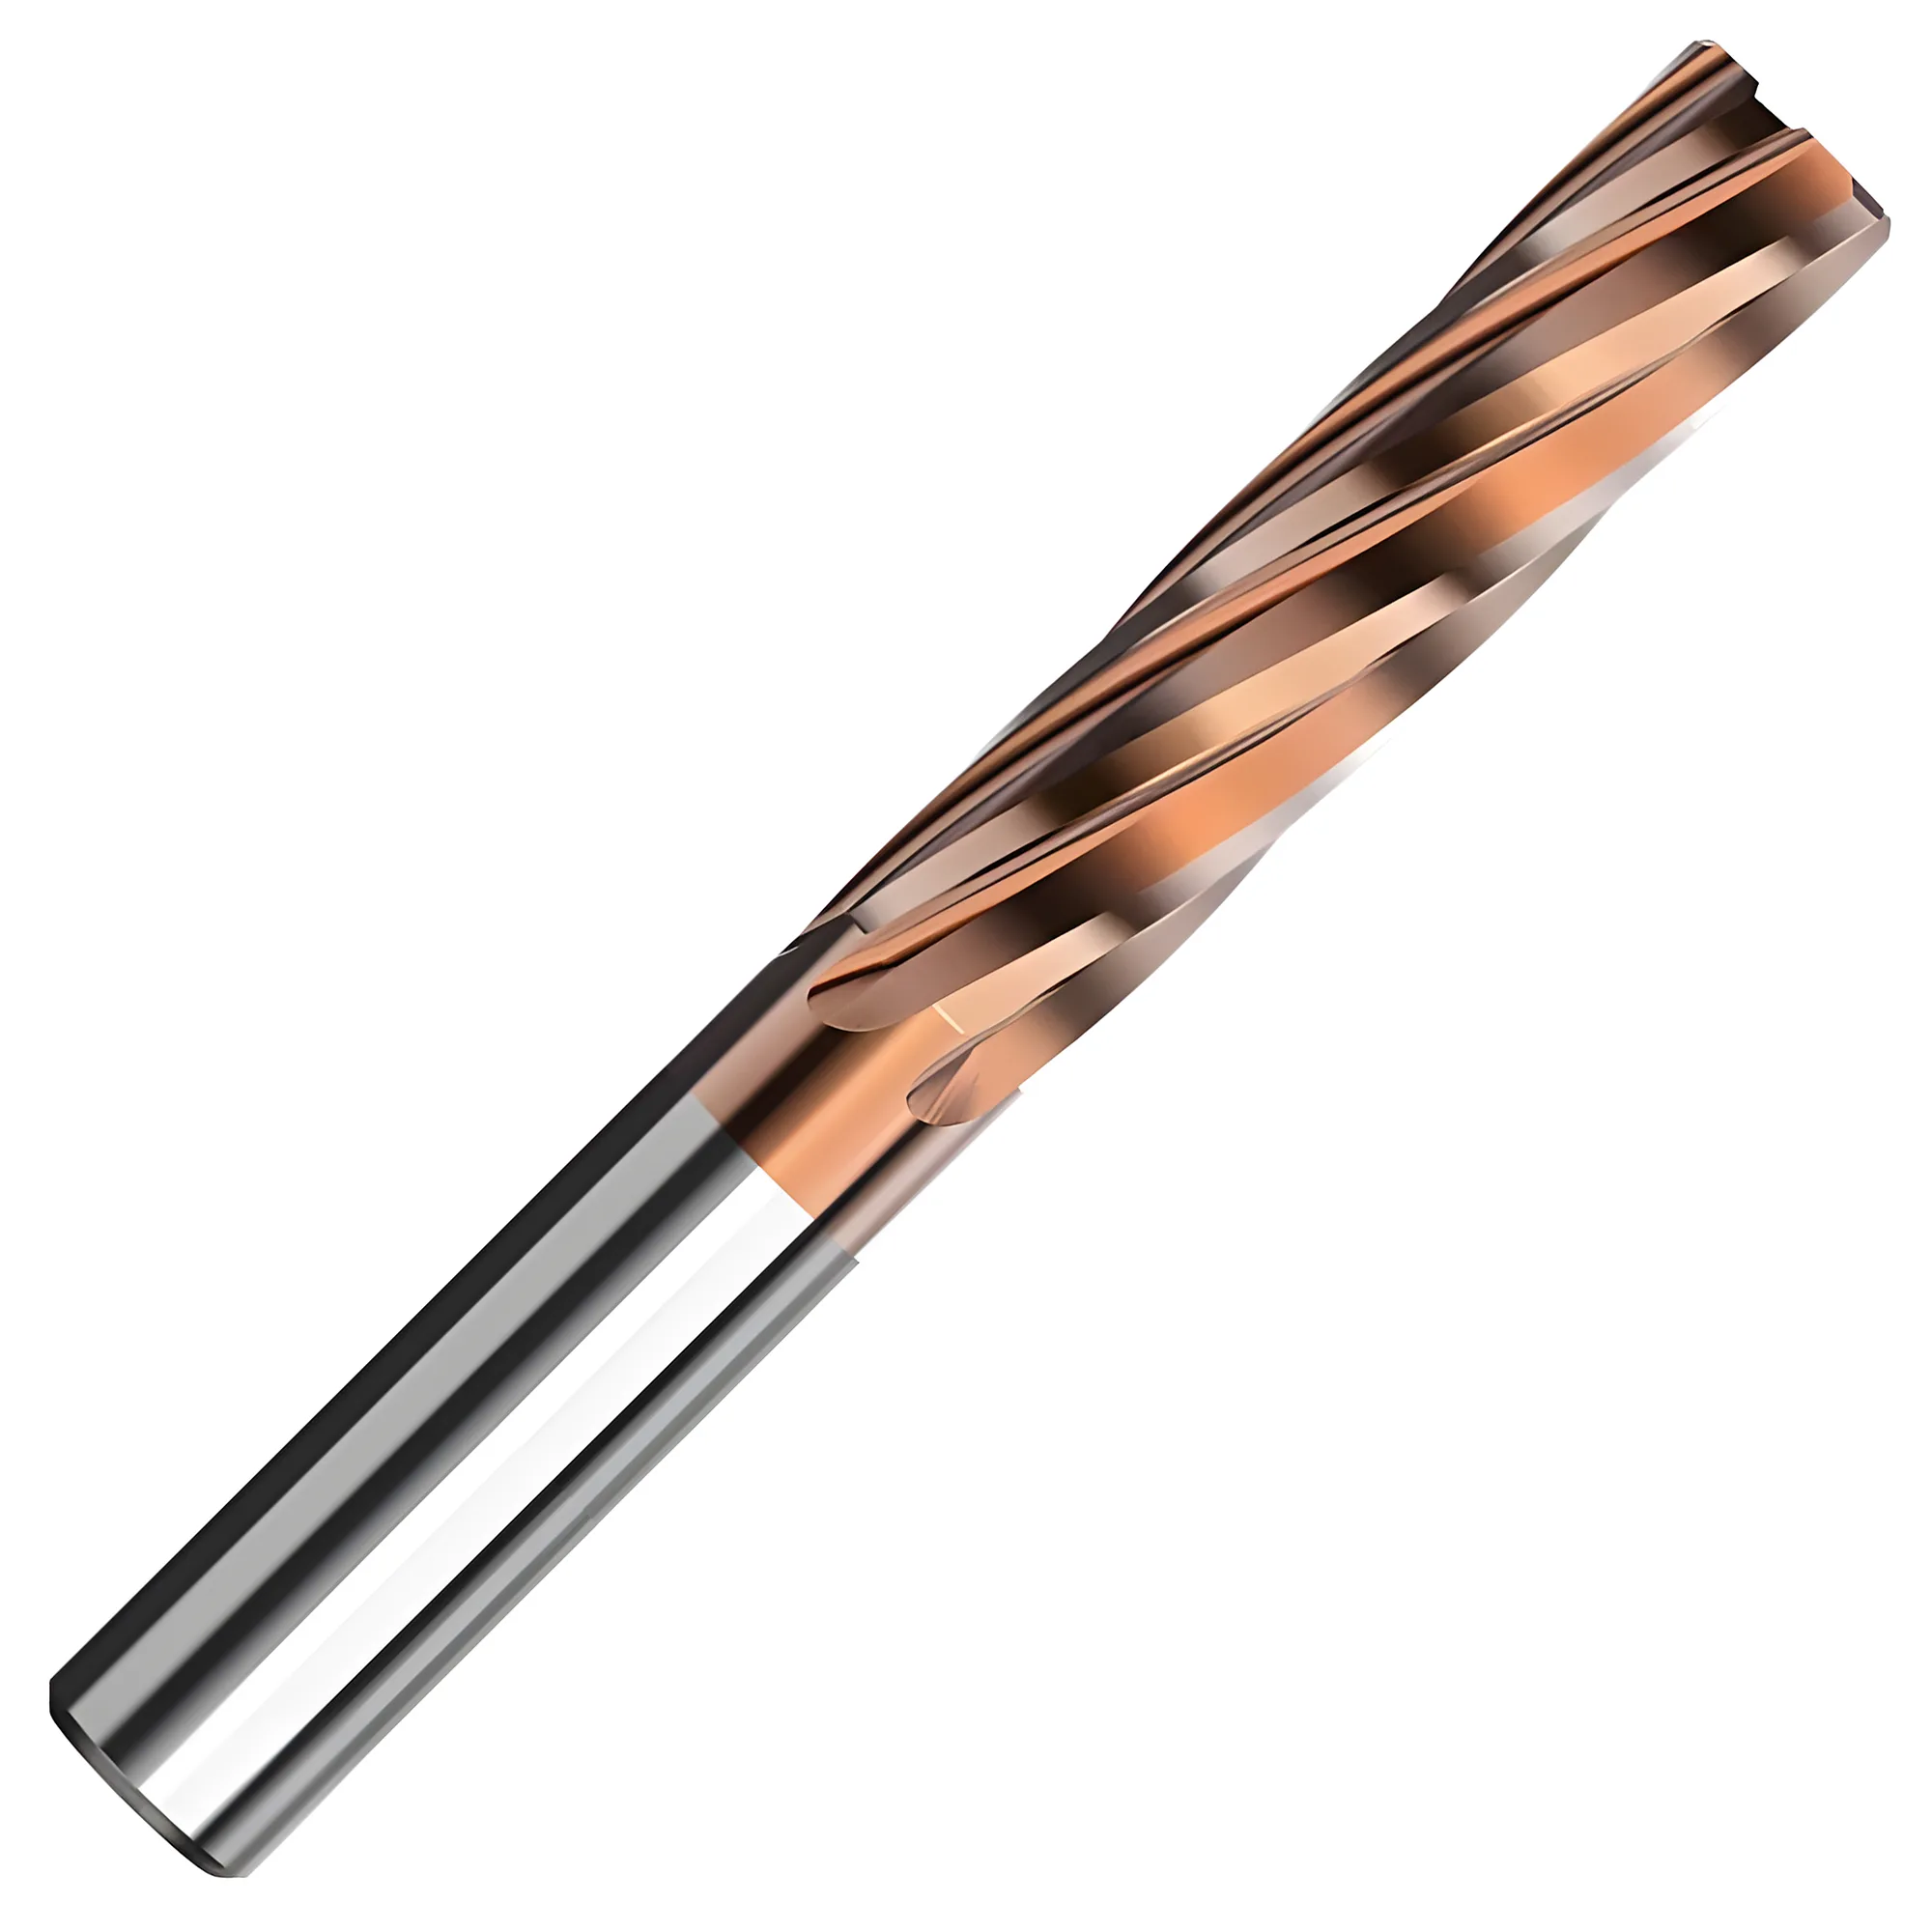
Nove SKU di utensili da taglio distribuiti su quattro categorie — frese a codolo in metallo duro (piatto, sferico, torico), punte da trapano (elicoidale in metallo duro, punta a gradini in M35 HSS-Co, punta da centro), alesatori (a taglienti elicoidali e diritti) e maschi a punta elicoidale — sono disponibili nel catalogo H2 2026 per ordini di fine ottobre. La linea è destinata alla lavorazione del titanio aerospaziale, alla tranciatura dei lamierini per motori EV e alle micro-lavorazioni del settore medicale, ambiti che hanno continuato a trainare il consumo di utensili da taglio per tutto l'autunno 2026, con carburo di tungsteno rivestito TiAlN multistrato per materiali da 40 a 62 HRC e M35 HSS-Co (5% cobalto) per la foratura a gradini delle lamiere.
Cosa è disponibile in H2 2026
Lo snapshot del catalogo utensili da taglio dell'autunno 2026 è organizzato in quattro categorie: frese a codolo, punte da trapano, alesatori e maschi. Ogni categoria mantiene lo stesso numero di SKU spedito durante Q1-Q3 2026, senza aggiunte o cancellazioni di fine 2026 nel perimetro SKU — l'aggiornamento H2 è un refresh dei lotti di rivestimento e della preparazione del tagliente, non un'espansione di linea.
Il perimetro utensili da taglio dell'autunno 2026 copre nove SKU su quattro categorie, adatti alla lavorazione generica di leghe aerospaziali, acciai temprati per stampi, lamierini per motori EV e inox di grado medicale in condizioni d'officina tipiche.
| Categoria | Numero SKU | Geometrie chiave | Mix applicativo tipico in H2 2026 |
|---|---|---|---|
| Frese a codolo | 3 | Piatto / Sferico / Torico | Strutturale aerospaziale, stampi temprati, finitura stampi |
| Punte da trapano | 3 | Elicoidale in metallo duro / A gradini M35 / Da centro | Fori aerospaziali, lavorazione lamiere, centratura di set-up |
| Alesatori | 2 | A taglienti elicoidali / A taglienti diritti | Dimensionamento di fori passanti e ciechi per lavorazione generica |
| Maschi | 1 | A punta elicoidale | Filettatura di acciaio, inox e alluminio |
Linea frese a codolo in H2 2026
La categoria delle frese a codolo è invariata nel numero di SKU, ma ogni lotto spedito dopo luglio 2026 monta il rivestimento TiAlN multistrato — il precedente lotto a TiAlN monostrato è stato esaurito durante il Q2.
Le frese a codolo piatto in metallo duro sono tipicamente impiegate per scanalature, profilature e finitura su acciai temprati 40-62 HRC perché la configurazione a quattro taglienti distribuisce la forza di taglio radiale e il rivestimento TiAlN preserva l'integrità del tagliente nel regime dominante di usura sul fianco. I diametri presenti nel catalogo H2 2026 vanno da 1 mm a 12 mm in versioni standard e a sporgenza estesa.
Le frese a codolo sferico in metallo duro sono preferite per la semi-finitura 3D dell'acciaio temprato per utensili perché la geometria a raggio sferico elimina le creste a gradini lasciate dagli utensili a punta piatta e consente di raggiungere valori di Ra prossimi a 0.4-0.8 µm in condizioni di finitura tipiche. I casi d'uso ricorrenti di fine 2026 comprendono la finitura di cavità di stampi automotive e le passate di contornatura di dispositivi medicali.
Le frese a codolo torico in metallo duro possono ridurre le scheggiature d'angolo nei tagli interrotti su acciaio temprato perché il raggio d'angolo distribuisce la forza di taglio lungo un arco anziché concentrarla su uno spigolo vivo — utili per la sgrossatura generica dove le staffaggi non sono perfettamente rigidi. La geometria torica si colloca tra quella piatta e quella sferica per le officine che vogliono un'unica SKU per lavorazioni a fondo piatto e raggiature contenute.
Linee punte, alesatori e maschi
Le punte elicoidali in metallo duro con geometria a punta a croce sono tipicamente preferite all'HSS per pezzi temprati e abrasivi perché la punta autocentrante elimina la separata operazione di centratura e mantiene la precisione di posizionamento in condizioni di rigidità di staffaggio tipiche. Le punte elicoidali in metallo duro dell'H2 2026 montano un substrato in carburo ultra-fine, con geometria a refrigerante interno disponibile sulle versioni jobber.
L'M35 HSS-Co (5% cobalto) è impiegato nelle punte a gradini per lamiere e alluminio perché l'aggiunta di cobalto aumenta la durezza a caldo, consentendo al tagliente di sopravvivere alle temperature elevate generate dalle transizioni multi-diametro — temperature che tipicamente smussano un HSS standard. Le punte a gradini sono spedite con rivestimento TiN dorato o TiAlN grigio scuro, codolo esagonale o a 3 piani e scanalatura dritta o elicoidale — una matrice di configurazione invariata dal lancio del Q1 2026.
Le punte da centro sono comunemente impiegate prima della foratura con punta elicoidale su superfici temprate o scivolose perché creano un invito conico di precisione che impedisce alla punta più grande di deviare dal centro all'ingresso, un passaggio che diventa più importante con l'aumento delle lavorazioni su titanio e Inconel.
Gli alesatori a taglienti elicoidali sono tipicamente scelti per il dimensionamento di fori passanti in materiali duttili perché l'elica evacua il truciolo verso l'alto fuori dal foro, mentre gli alesatori a taglienti diritti sono preferiti per i fori ciechi, dove il truciolo deve essere spinto in avanti verso uno scarico di scanalatura o un getto d'aria. Entrambe le geometrie sono presenti nel catalogo H2 2026 nei rispettivi campi di diametro originali del 2026.
I maschi a punta elicoidale sono comunemente impiegati per la filettatura di fori passanti in acciaio, inox e alluminio perché la punta angolata spinge il truciolo davanti al maschio invece di compattarlo nelle scanalature, riducendo la coppia in condizioni di maschiatura tipiche.
Contesto di settore fine 2026
Tre direttrici di domanda hanno orientato il consumo di utensili da taglio per tutto l'autunno 2026:
La domanda di lavorazione del titanio aerospaziale è rimasta elevata per tutto l'H2 2026 perché i programmi di parti strutturali in Ti-6Al-4V (widebody commerciali, elicotteri da difesa, telai eVTOL) richiedono tipicamente geometrie di fresa a codolo a sporgenza estesa che minimizzano l'ingaggio radiale e contengono l'incrudimento. Questo sostiene la domanda per le geometrie tipo AS all'interno della linea di frese a codolo in metallo duro.
La tranciatura dei lamierini per motori EV è emersa come una direttrice di domanda significativa di fine 2026 perché la produzione ad alto volume di pacchi rotorici e statorici richiede tipicamente la foratura e l'alesatura ad alto numero di cicli di acciai elettrici sottili entro tolleranze diametrali strette — lavorazioni in cui sono comunemente impiegate punte elicoidali in metallo duro e alesatori a taglienti diritti. Gli analisti di settore che hanno pubblicato durante il Q3 2026 (Modern Machine Shop, Cutting Tool Engineering) hanno segnalato il lavoro sui lamierini EV come una delle prime tre voci di crescita per il consumo di utensili da taglio.
La domanda di micro-utensili per dispositivi medicali su pezzi in inox e titanio continua a crescere nell'autunno 2026 perché i programmi per strumentazione chirurgica e impianti ortopedici richiedono tipicamente la fascia di diametri 0.1-6 mm, dove dominano frese a codolo sferico e punte elicoidali di piccolo diametro con preparazione del tagliente affilata. L'Inconel è impiegato nei componenti aerospaziali delle sezioni calde perché la sua resistenza allo scorrimento viscoso oltre i 650°C richiede rivestimenti termicamente stabili e taglienti affilati mantenuti per l'intera vita utile dell'utensile.
| Settore | Materiali chiave in H2 2026 | Focus di ottimizzazione tipico |
|---|---|---|
| Aerospaziale | Ti-6Al-4V, Inconel, 7075-T6 | Sporgenza estesa, incrudimento contenuto |
| Automotive (incl. EV) | Ghisa, lamierini in acciaio elettrico, leghe di alluminio | Numero di cicli elevato, consistenza diametrale stretta |
| Dispositivi medicali | Inox 316L, titanio, PEEK | Micro-diametri (tipicamente 0.1-6 mm), finitura superficiale |
Per l'approfondimento sull'ingegneria di rivestimento e substrato alla base della linea di frese a codolo H2 2026, si rimanda al brief tecnico sugli utensili da taglio in metallo duro 2026. I buyer che confrontano scelte di geometria tra applicazioni possono fare riferimento alla guida alla selezione delle frese a codolo, e le officine che dimensionano abbinamenti tra punte e alesatori possono utilizzare la guida alla selezione di punte da trapano e alesatori.
Riferimento prestazionale del lotto di rivestimento H2 2026
La validazione interna eseguita secondo il protocollo di prova per fresatura ISO 8688-2 a confronto con la precedente generazione a TiAlN monostrato evidenzia miglioramenti direzionali rappresentativi osservati in prove controllate:
Il TiAlN multistrato del lotto di frese a codolo in metallo duro H2 2026 può offrire una vita utile dell'utensile fino al 60% più lunga nell'acciaio inossidabile 316L rispetto alla precedente generazione monostrato, in condizioni controllate di fresatura ISO 8688-2. L'ISO 8688-2 è impiegato come protocollo di prova per la valutazione della vita utile delle frese a codolo perché standardizza le condizioni di taglio, gli intervalli di misura dell'usura e il criterio di usura sul fianco, consentendo confronti riproducibili tra generazioni di rivestimento.
- Tasso di asportazione materiale su alluminio 6061-T6: tipicamente fino al 35% più alto rispetto alla generazione precedente in prove controllate
- Vita utile dell'utensile su acciaio inossidabile 316L: 40-60% più lunga in condizioni controllate ISO 8688-2
- Rugosità superficiale su Ti-6Al-4V in finitura: Ra intorno a 0.4 µm raggiungibile nelle passate di finitura in condizioni di rigidità di staffaggio tipiche
- Tempi ciclo su contornature 3D complesse: riduzione nell'intervallo del 15-25% con geometrie di fresa a codolo a elica variabile
Disponibilità e tempi di consegna in H2 2026
Gli articoli standard a catalogo sono tipicamente spediti dallo stock regionale entro 24 ore; le configurazioni speciali (diametri personalizzati, combinazioni di rivestimento alternative) richiedono tipicamente 3-5 giorni. Le geometrie personalizzate ricadono nella fascia di consegna 2-3 settimane. Il numero di SKU dell'autunno 2026 è stabile fino a fine anno e la prossima finestra di refresh è prevista nel Q1 2027 (subordinata ai calendari dei partner di rivestimento).
Catalogo utensili da taglio H2 2026 in sintesi
Il catalogo utensili da taglio dell'autunno 2026 comprende nove SKU su quattro categorie — tre frese a codolo in metallo duro (piatto, sferico, torico), tre punte da trapano (elicoidale in metallo duro, a gradini in M35 HSS-Co, da centro), due alesatori (a taglienti elicoidali e diritti) e un maschio a punta elicoidale — coprendo lavorazioni di titanio aerospaziale, lamierini per motori EV e micro-utensili medicali in condizioni d'officina tipiche. Il rivestimento TiAlN multistrato della linea di frese a codolo può offrire una vita utile fino al 60% più lunga in 316L rispetto alla precedente generazione monostrato secondo protocollo ISO 8688-2.