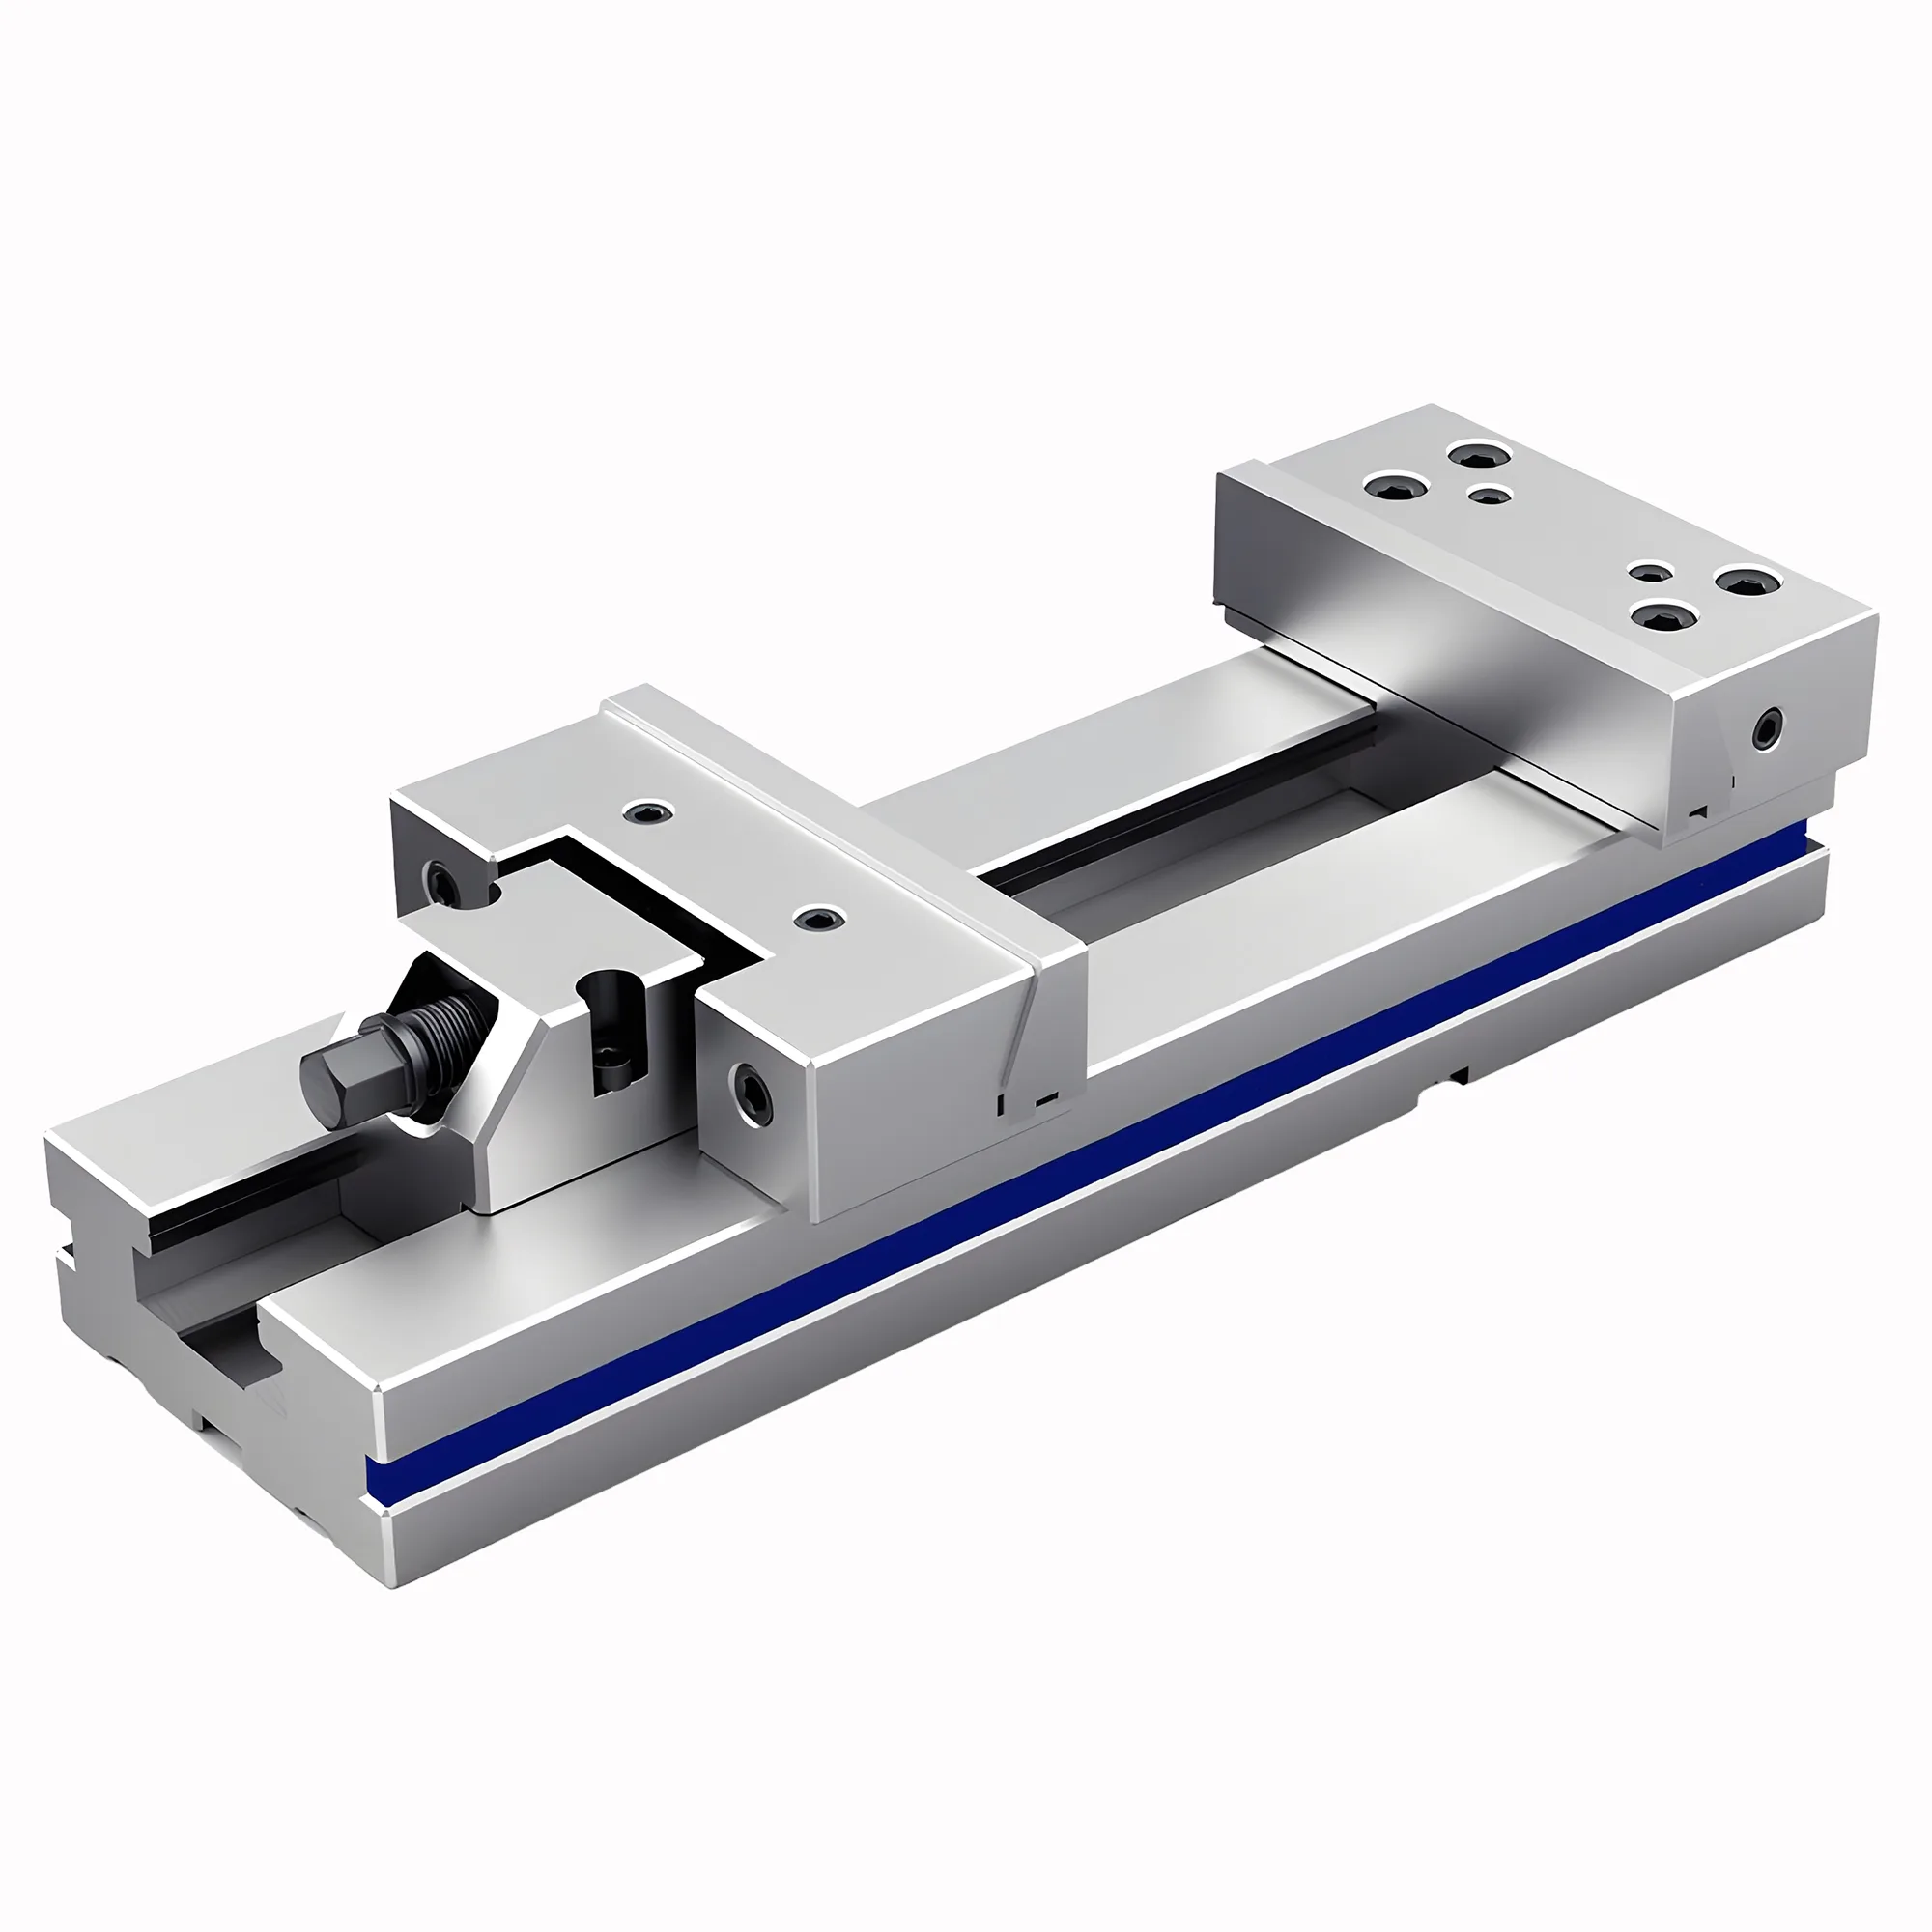
Una morsa da fresatura correttamente allineata con parallele ben posizionate mantiene l'errore di azzeramento della ganascia fissa al di sotto di 0.005 mm su 150 mm — la soglia oltre la quale errori a gradino e l'inclinazione angolare del pezzo diventano visibili nelle passate di finitura. Saltare o eseguire frettolosamente una delle due procedure introduce un disallineamento angolare di 0.02–0.05 mm per 100 mm, che si traduce direttamente in elementi conici, scarsa planarità e rilavorazioni.
Riferimento rapido per l'attrezzaggio della morsa
| Problema / Obiettivo | Azione principale | Impatto atteso |
|---|---|---|
| Ganascia fissa della morsa fuori allineamento | Azzerare la ganascia fissa con comparatore da 0.001 mm; battere il corpo della morsa per correggere | Errore angolare ≤ 0.005 mm per 150 mm di ganascia |
| Pezzo che siede alto o inclinato | Battere il pezzo verso il basso sulle parallele con un punzone in ottone; ricontrollare il tintinnio | L'errore di appoggio scende da 0.05 mm a < 0.01 mm |
| Tintinnio della parallela dopo il serraggio | Pulire le cave a T e le facce delle ganasce; riserrare al 60–70% della coppia nominale | Contatto della parallela ripristinato; sollevamento del pezzo eliminato |
| Trucioli sotto la parallela | Soffiare la cava a T e l'alloggiamento della ganascia; pulire con panno senza pelucchi | Errore di appoggio da truciolo eliminato (truciolo tipico = 0.1–0.3 mm di errore in altezza) |
| Gradino angolare nella passata di finitura | Riallineare la morsa; verificare l'allineamento del mandrino (gli errori di mandrino e morsa si sommano) | Gradino eliminato; planarità entro 0.01 mm su 100 mm |
| TIR del foro su griffa tenera eccessivo | Alesare le griffe tenere dopo il serraggio alla morsa; mai prima | TIR ridotto da 0.05–0.10 mm a < 0.01 mm |
Perché allineamento della morsa e appoggio delle parallele contano
Una morsa disallineata di 0.03 mm su 150 mm introduce una conicità di 0.2 mm su una traversata di 1.000 mm in produzione — un errore che si propaga su ogni elemento del pezzo.
L'allineamento della morsa orienta la ganascia fissa parallela all'asse X della macchina (e la ganascia mobile parallela all'asse Y) in modo che un pezzo serrato nella morsa sia orientato in squadra con la traversata del mandrino. Il corretto appoggio delle parallele assicura che la faccia inferiore del pezzo entri in contatto con entrambe le parallele in modo uniforme, mantenendo il pezzo a un'altezza nota e ripetibile e prevenendo l'inclinazione in asse Z.
Queste due procedure sono legate: anche una morsa perfettamente allineata non riesce a tenere tolleranze angolari se le parallele non sono pienamente in appoggio. Il corpo della morsa crea il riferimento angolare X-Y; le parallele creano il riferimento di altezza Z e di inclinazione.
I comparatori a tastatore (DTI) con risoluzione 0.001 mm sono lo strumento minimo per l'allineamento di una morsa di precisione utilizzata per lavori a tolleranza — i comparatori da 0.01 mm non sono sufficienti per questo compito.
Nei termini di ISO 1101, l'allineamento controlla l'"angolarità" della superficie di serraggio rispetto al sistema di coordinate della macchina. Una morsa disallineata proietta questo errore di angolarità in ogni elemento lavorato: i fori non sono più perpendicolari, gli spallamenti non sono in squadra e i fondi delle tasche non sono piani.
Le morse modulari di precisione (come quelle della serie GT) hanno superfici di riferimento rettificate che riproducono l'allineamento entro 0.005 mm quando vengono riposizionate su una cava a T pulita — ma solo se le superfici di appoggio e la cava a T sono pulite. Le morse da attrezzista e le morse sinusoidali richiedono l'azzeramento completo con comparatore ogni volta che vengono riposizionate perché si affidano all'operatore per l'allineamento angolare. Per un'analisi completa della precisione del tipo di corpo e dei compromessi sulla forza di serraggio, si veda il confronto tra morsa modulare, sinusoidale e da attrezzista.
Allineamento della morsa: procedura passo per passo
Strumenti necessari
- Comparatore a tastatore (DTI): risoluzione 0.001 mm, corsa minima 0.3 mm
- Supporto magnetico per comparatore o braccio per comparatore a tastatore nel mandrino
- Punzone in ottone o in alluminio (per battere la morsa senza marcarla)
- Livella di precisione (opzionale, per la livellatura iniziale grossolana)
- Chiave dinamometrica regolata sulla coppia dei bulloni della cava a T specificata dal costruttore della morsa (tipicamente 40–60 N·m per bulloni M12)
Procedura
Passo 1 — Pulire la cava a T e la base della morsa. Soffiare la cava a T con aria compressa. Pulire la superficie superiore della cava a T e la base della morsa con un panno senza pelucchi. Un singolo truciolo sotto la base della morsa produce un'inclinazione rigida di 0.01–0.05 mm a seconda dello spessore del truciolo e dell'impronta della morsa.
Passo 2 — Montare la morsa serrata a mano. Inserire i dadi a T della morsa nella cava a T e serrare i bulloni di montaggio solo a mano. La morsa deve poter scorrere lateralmente senza sollevarsi.
Passo 3 — Montare il comparatore nel mandrino. Inserire il DTI in un porta-comparatore a tastatore o in una pinza nel mandrino. Posizionare la punta del comparatore contro la faccia della ganascia fissa (non la ganascia mobile) all'estremo sinistro della corsa, tipicamente 10–15 mm dal bordo della ganascia. Precaricare circa 0.2–0.3 mm.
Passo 4 — Azzerare il comparatore. Traversare l'asse X per l'intera lunghezza della ganascia. Registrare il TIR. Lo zero è la lettura all'estremità sinistra; la lettura all'estremità destra mostra l'errore angolare totale sulla larghezza della ganascia.
Passo 5 — Correggere con mezze correzioni. Se l'errore è 0.02 mm (estremità destra più alta), battere leggermente l'angolo posteriore destro del corpo della morsa con un punzone in ottone finché il comparatore non legge 0.01 mm (metà di 0.02 mm). Quindi ritraversare. Ripetere finché il TIR non scende al di sotto di 0.005 mm sull'intera lunghezza della ganascia.
Correzione a mezze correzioni
Battere l'angolo della morsa che è alto. Ogni colpo sposta la morsa di una piccola quantità. Ri-azzerare sempre dopo ogni colpo per valutare la correzione — i corpi delle morse rispondono in modo non lineare perché i dadi a T agiscono come punti di fulcro. Tre o quattro cicli di battitura e misura raggiungono tipicamente 0.005 mm o meno.
Passo 6 — Serrare i bulloni di montaggio. Serrare i bulloni alla coppia specificata dal costruttore in sequenza diagonale (anteriore-sinistro, posteriore-destro, anteriore-destro, posteriore-sinistro). Dopo il serraggio, ri-azzerare la ganascia fissa. Il serraggio può introdurre uno spostamento tipico di 0.005–0.015 mm; se supera 0.005 mm, allentare e correggere di nuovo.
Passo 7 — Verifica finale di azzeramento. Con i bulloni serrati, azzerare per l'intera lunghezza della ganascia. Registrare il risultato. Per fresatura generale, 0.010 mm di TIR è accettabile. Per lavori a tolleranza (fori, spallamenti di precisione), puntare a ≤ 0.005 mm.
Errore di azzeramento sulla ganascia mobile
Evitare di affidarsi alla faccia della ganascia mobile per l'allineamento di precisione. La ganascia mobile non è un riferimento rettificato — si deflette di 0.01–0.03 mm verso e lontano dall'operatore a seconda della direzione di serraggio. Allinearsi contro di essa introduce un errore sistematico di 0.01–0.03 mm. Allineare solo sulla ganascia fissa per attrezzaggi di precisione; la faccia della ganascia mobile può servire come controllo di sanità grossolano ma non come riferimento primario.
Scelta delle parallele e procedura di appoggio
Scegliere le parallele giuste
Coppie di parallele accoppiate e temprate con tolleranza di spessore ≤ 0.002 mm tra i due pezzi sono necessarie per un bloccaggio pezzo ripetibile multi-attrezzaggio — parallele non accoppiate producono errori a gradino quando il pezzo viene capovolto o riattrezzato.
Le parallele svolgono due funzioni: sollevano il pezzo sopra le ganasce in modo che la fresa abbia spazio sotto il pezzo, e forniscono una superficie di riferimento piana e ripetibile per la faccia inferiore del pezzo.
Le parallele rettificate standard sono prodotte in coppie accoppiate con tolleranza di spessore di ±0.001 mm per pezzo e accoppiamento di coppia ≤ 0.002 mm. Per attrezzaggi che richiedono una ripetibilità di altezza del pezzo migliore di 0.01 mm, verificare la coppia con un micrometro prima dell'uso.
Criteri di scelta principali (per la scelta del tipo di ganascia, si veda la guida alla scelta delle ganasce per morsa):
- Altezza: le parallele devono posizionare la faccia inferiore del pezzo a circa 5–10 mm sopra la sommità della ganascia della morsa. Meno di 5 mm rischia che la fresa tocchi la ganascia; più di 10 mm riduce la profondità effettiva di serraggio al di sotto del minimo raccomandato di 3× l'altezza del pezzo.
- Larghezza: la larghezza della parallela deve essere ≥ 60% della larghezza della ganascia per massimizzare l'area di contatto. Parallele strette (< 40% della larghezza della ganascia) creano un fulcro di oscillazione.
- Condizione: controllare le facce delle parallele con un righello di precisione o piano di riscontro. Parallele con sbavature, ammaccature o torsione > 0.005 mm devono essere sostituite.
Procedura di appoggio
Passo 1 — Pulire ganasce e parallele. Pulire tutte e quattro le facce di ogni parallela (entrambi i lati piatti ed entrambi i bordi) con un panno senza pelucchi. Pulire le facce delle ganasce della morsa e l'alloggiamento inferiore della ganascia. Un velo di residuo di refrigerante tra la parallela e l'alloggiamento della ganascia contribuisce a 0.002–0.005 mm di incertezza.
Passo 2 — Posizionare le parallele nella morsa. Disporre le parallele simmetricamente nell'alloggiamento della ganascia — a uguale distanza da ogni estremità della ganascia, a battuta contro la faccia della ganascia fissa.
Passo 3 — Posizionare il pezzo e chiudere la morsa leggermente. Chiudere la morsa fino al contatto leggero (ancora senza pressione di serraggio). Verificare che entrambe le parallele entrino in contatto con la faccia inferiore del pezzo — se una parallela oscilla, controllare la presenza di trucioli o di curvatura del pezzo.
Passo 4 — Provare il tintinnio. Con la morsa a pressione di serraggio leggera, provare a far oscillare ogni parallela con un dito. Qualsiasi tintinnio significa che il pezzo è in appoggio a ponte (faccia inferiore convessa) o che è presente un truciolo. Aprire la morsa, pulire e ricominciare.
Passo 5 — Battere verso il basso e serrare. Con pressione leggera, battere il pezzo verso il basso con un punzone in ottone sulla faccia superiore del pezzo. La battuta fa entrare il pezzo a contatto con le parallele eliminando il ritorno elastico nella ganascia della morsa e nel pezzo. Riprovare il tintinnio. Entrambe le parallele dovrebbero risultare aderenti (nessun tintinnio) prima del serraggio finale.
Passo 6 — Applicare la forza di serraggio finale. Serrare alla forza raccomandata. Per una morsa modulare di precisione su pezzi in acciaio 1018 o alluminio 6061, una forza di serraggio di 5–8 kN è tipica per pezzi fino a 50 mm di larghezza. Un serraggio eccessivo può inarcare le parallele sollevandole dal fondo dell'alloggiamento della ganascia — ricontrollare il tintinnio dopo il serraggio pieno.
Lo standard della prova del tintinnio
Una parallela che tintinna dopo il serraggio significa che la faccia inferiore del pezzo si è sollevata dalla superficie della parallela — la morsa sta tenendo il pezzo solo per attrito laterale e il riferimento di altezza Z è perso. Il pezzo può spostarsi di 0.02–0.10 mm in Z a seconda della dimensione del truciolo e del peso del pezzo. La sequenza battitura verso il basso, controllo battitura-e-tintinnio è la pratica consolidata per gli attrezzaggi di precisione; saltarla lascia una deriva di altezza Z di 0.02–0.10 mm non rilevata.
Fonti d'errore comuni e correzione
| Fonte d'errore | Sintomo | Correzione |
|---|---|---|
| Trucioli sotto la base della morsa | La morsa oscilla; TIR del comparatore > 0.05 mm | Pulire la cava a T; rimontare |
| Allineamento usando la ganascia mobile | Angoli degli elementi errati in asse Y | Riallineare sulla ganascia fissa |
| Tintinnio delle parallele ignorato | L'altezza Z varia di 0.02–0.10 mm tra attrezzaggi | Battere verso il basso; verificare assenza di tintinnio prima del serraggio |
| Parallele non accoppiate | Errore di altezza a gradino quando il pezzo viene capovolto | Usare coppie accoppiate calibrate; misurare prima dell'uso |
| Bulloni di montaggio con serraggio eccessivo | L'allineamento si sposta dopo il serraggio | Usare chiave dinamometrica; ri-azzerare dopo il serraggio |
| Precarico del comparatore insufficiente | Lettura instabile durante la traversata della ganascia | Impostare ~0.2–0.3 mm di precarico; usare DTI da 0.001 mm |
| Parallele troppo strette | Il pezzo oscilla sulle parallele | Usare parallele ≥ 60% della larghezza della ganascia |
| Griffa tenera non alesata in morsa | TIR del profilo alesato > 0.02 mm | Alesare sempre le griffe tenere con morsa montata e serrata |
L'errore della parallela in asse Z (da pezzo non in appoggio) è più comune dell'errore di allineamento, eppure gli operatori controllano l'allineamento più spesso — entrambi richiedono pari attenzione negli attrezzaggi di precisione.
Diagnosticare errori di allineamento vs. appoggio delle parallele
Quando un elemento lavorato è fuori squadra o un gradino appare in una passata di finitura, la fonte d'errore può essere l'allineamento, l'appoggio delle parallele o l'allineamento del mandrino:
- Azzerare la ganascia fissa con il DTI. Se > 0.010 mm: errore di allineamento. Correggere e rilavorare.
- Posizionare una squadra di precisione sul pezzo dopo il serraggio. Controllare la squadratura della faccia verticale rispetto alla tavola della macchina. Se la squadra mostra inclinazione: errore di appoggio delle parallele o della faccia del pezzo.
- Azzerare l'allineamento del mandrino (azzerare un disco rettificato nel mandrino sulla tavola). ASME B5.54 raccomanda una tolleranza di allineamento del mandrino di ≤ 0.005 mm per 300 mm. Se il mandrino è fuori, nessun allineamento della morsa correggerà gli elementi lavorati perpendicolarmente all'asse del mandrino. Un approccio sistematico simile si applica quando si azzera un mandrino a quattro griffe: isolare la fonte d'errore prima di correggere.
Gli errori di allineamento del mandrino e della morsa si sommano algebricamente — un errore di allineamento del mandrino di 0.005 mm e un errore di allineamento della morsa di 0.005 mm si combinano in 0.010 mm di errore posizionale totale su un elemento del pezzo.
Morsa sinusoidale e considerazioni di precisione per la serie QKG
Le morse sinusoidali (come quelle della serie QKG) introducono una terza dimensione di allineamento: l'angolo della barra sinusoidale deve essere impostato con una pila di blocchetti pianoparalleli tarata, e la morsa deve essere allineata sia in X (ganascia parallela all'asse X) sia in Y (asse di rotazione della barra sinusoidale parallelo all'asse Y). Questa è una procedura di allineamento a due assi:
- Allineare la ganascia fissa in X (procedura standard sopra).
- Azzerare l'asse di rotazione della barra sinusoidale parallelo all'asse Y della macchina usando un DTI nel mandrino che traversa in Y lungo il bordo anteriore della barra sinusoidale.
- Impostare l'altezza della pila di blocchetti pianoparalleli = L × sin(θ), dove L è la lunghezza della barra sinusoidale (tipicamente 100 mm o 200 mm) e θ è l'angolo richiesto.
- Verificare l'altezza della pila con un micrometro tarato: per una barra sinusoidale da 100 mm a 10°, L × sin(10°) = 100 × 0.1736 = 17.36 mm — usare una pila 17.00 mm + 0.36 mm (se disponibile) o la combinazione più vicina entro 0.002 mm.
L'incertezza δH dell'altezza dei blocchetti pianoparalleli si propaga in incertezza angolare δθ ≈ (δH / L) × (180/π). Con δH = 0.005 mm e L = 100 mm, l'incertezza angolare è ≈ 0.003° — ampiamente entro la tolleranza della maggior parte degli elementi angolari, che sono tipicamente ±0.1° o più stretti. L'errore angolare cresce con barre sinusoidali più corte, quindi usare la barra più lunga disponibile per lavori a tolleranza stretta.
Lista di verifica rapida prima del primo taglio
- Azzeramento della ganascia fissa: TIR ≤ 0.005 mm per lavori di precisione, ≤ 0.010 mm per fresatura generale.
- Prova battitura-tintinnio: entrambe le parallele aderenti, nessun tintinnio sotto la forza di serraggio.
- Scansione con comparatore della sommità del pezzo: azzerare la faccia superiore del pezzo dopo il serraggio. Qualsiasi lettura superiore a ± metà della specifica di planarità della faccia del pezzo indica errore di appoggio — aprire, pulire, riserrare.
- Coppia dei bulloni della morsa: verificare con una chiave dinamometrica prima del primo pezzo. Ri-azzerare dopo il serraggio.
- Allineamento del mandrino: se un qualsiasi elemento deve essere in squadra con la tavola, verificare l'allineamento del mandrino secondo ASME B5.54 (≤ 0.005 mm per 300 mm).
- Spazio in altezza delle parallele: verificare che la fresa non urti la parallela o la ganascia della morsa alla profondità piena. Usare una sonda di altezza Z o un approccio manuale in Z accurato.
Eseguire la lista di verifica a 6 punti aggiunge 5–10 minuti per attrezzaggio ma elimina la fonte più comune di rilavorazione sui primi pezzi — un pezzo che supera il controllo nella prima operazione ma fallisce nella seconda perché la morsa è stata rimontata senza riallineamento.
Allineare la ganascia fissa; posare le parallele; verificare entrambe prima del taglio.
Per la fresatura di precisione, allineare la ganascia fissa a ≤ 0.005 mm di TIR, posare le parallele con la prova di tintinnio dopo battitura verso il basso, ed eseguire la lista di verifica a 6 punti prima del primo taglio. Le due procedure insieme richiedono meno di 15 minuti e prevengono la fonte più comune di errori angolari e di altezza Z nei pezzi fresati.
Quale risoluzione di comparatore serve per l'allineamento della morsa?
Un comparatore a tastatore (DTI) con risoluzione 0.001 mm è il minimo per l'allineamento di precisione della morsa. Un comparatore da 0.01 mm non può risolvere in modo affidabile la tolleranza obiettivo di 0.005 mm, dato che una graduazione equivale all'intera banda di tolleranza. Usare un DTI con almeno 0.3 mm di corsa e circa 0.2–0.3 mm di precarico contro la faccia della ganascia fissa.
Quanto deve essere stretto l'allineamento di una morsa — qual è il TIR accettabile?
Per la fresatura generale, ≤ 0.010 mm di TIR sull'intera lunghezza della ganascia è accettabile. Per elementi a tolleranza (fori di precisione, spallamenti, fondi di tasche che richiedono planarità < 0.01 mm), puntare a ≤ 0.005 mm di TIR. Più stretto di 0.003 mm è raramente ottenibile in produzione senza verificare anche l'allineamento del mandrino, che si somma indipendentemente.
Perché le parallele tintinnano dopo il serraggio e cosa significa?
Il tintinnio della parallela dopo il serraggio significa che la faccia inferiore del pezzo non è in contatto pieno con entrambe le parallele — le ganasce della morsa stanno tenendo il pezzo solo per attrito, senza riferimento di altezza Z. Cause comuni includono trucioli sul fondo dell'alloggiamento della ganascia, una faccia inferiore del pezzo convessa o una larghezza della parallela troppo stretta per sostenere il pezzo. Battere il pezzo verso il basso sulle parallele con un punzone in ottone prima di applicare la coppia di serraggio finale, e riprovare il tintinnio.
Gli errori di allineamento della morsa e del mandrino possono essere separati?
Sì. Azzerare l'allineamento del mandrino separatamente azzerando un disco piatto rettificato nel mandrino sulla tavola della macchina — questo misura la squadratura mandrino-tavola indipendentemente dalla morsa. Quindi allineare la ganascia fissa della morsa con il DTI. I due errori si sommano algebricamente: un errore del mandrino di 0.005 mm più un errore della morsa di 0.005 mm danno 0.010 mm di errore angolare totale su un elemento lavorato. Entrambi devono rientrare nelle specifiche per il lavoro di precisione.
Ogni quanto va riallineata una morsa?
Riallineare ogni volta che la morsa viene sbullonata e rimontata, dopo un urto pesante o dopo qualsiasi evento di lavorazione che possa avere spostato la morsa (tagli interrotti pesanti, operazioni di maschiatura o contaminazione della cava a T). Una morsa modulare di precisione con chiavette di riferimento si riposiziona entro 0.005 mm senza riallineamento se la cava a T è pulita; una morsa standard senza chiavette di riferimento richiede l'allineamento con comparatore a ogni rimontaggio.
Fonti
- ISO 1101:2017 — Geometrical tolerancing: tolerances of form, orientation, location and run-out
- ASME B5.54-2005 — Methods for Performance Evaluation of CNC Machining Centers
- Machinery's Handbook 31st Edition, "Jigs, Fixtures, and Workholding" chapter
- Precision Vise Application and Setup Guide — Kurt Manufacturing