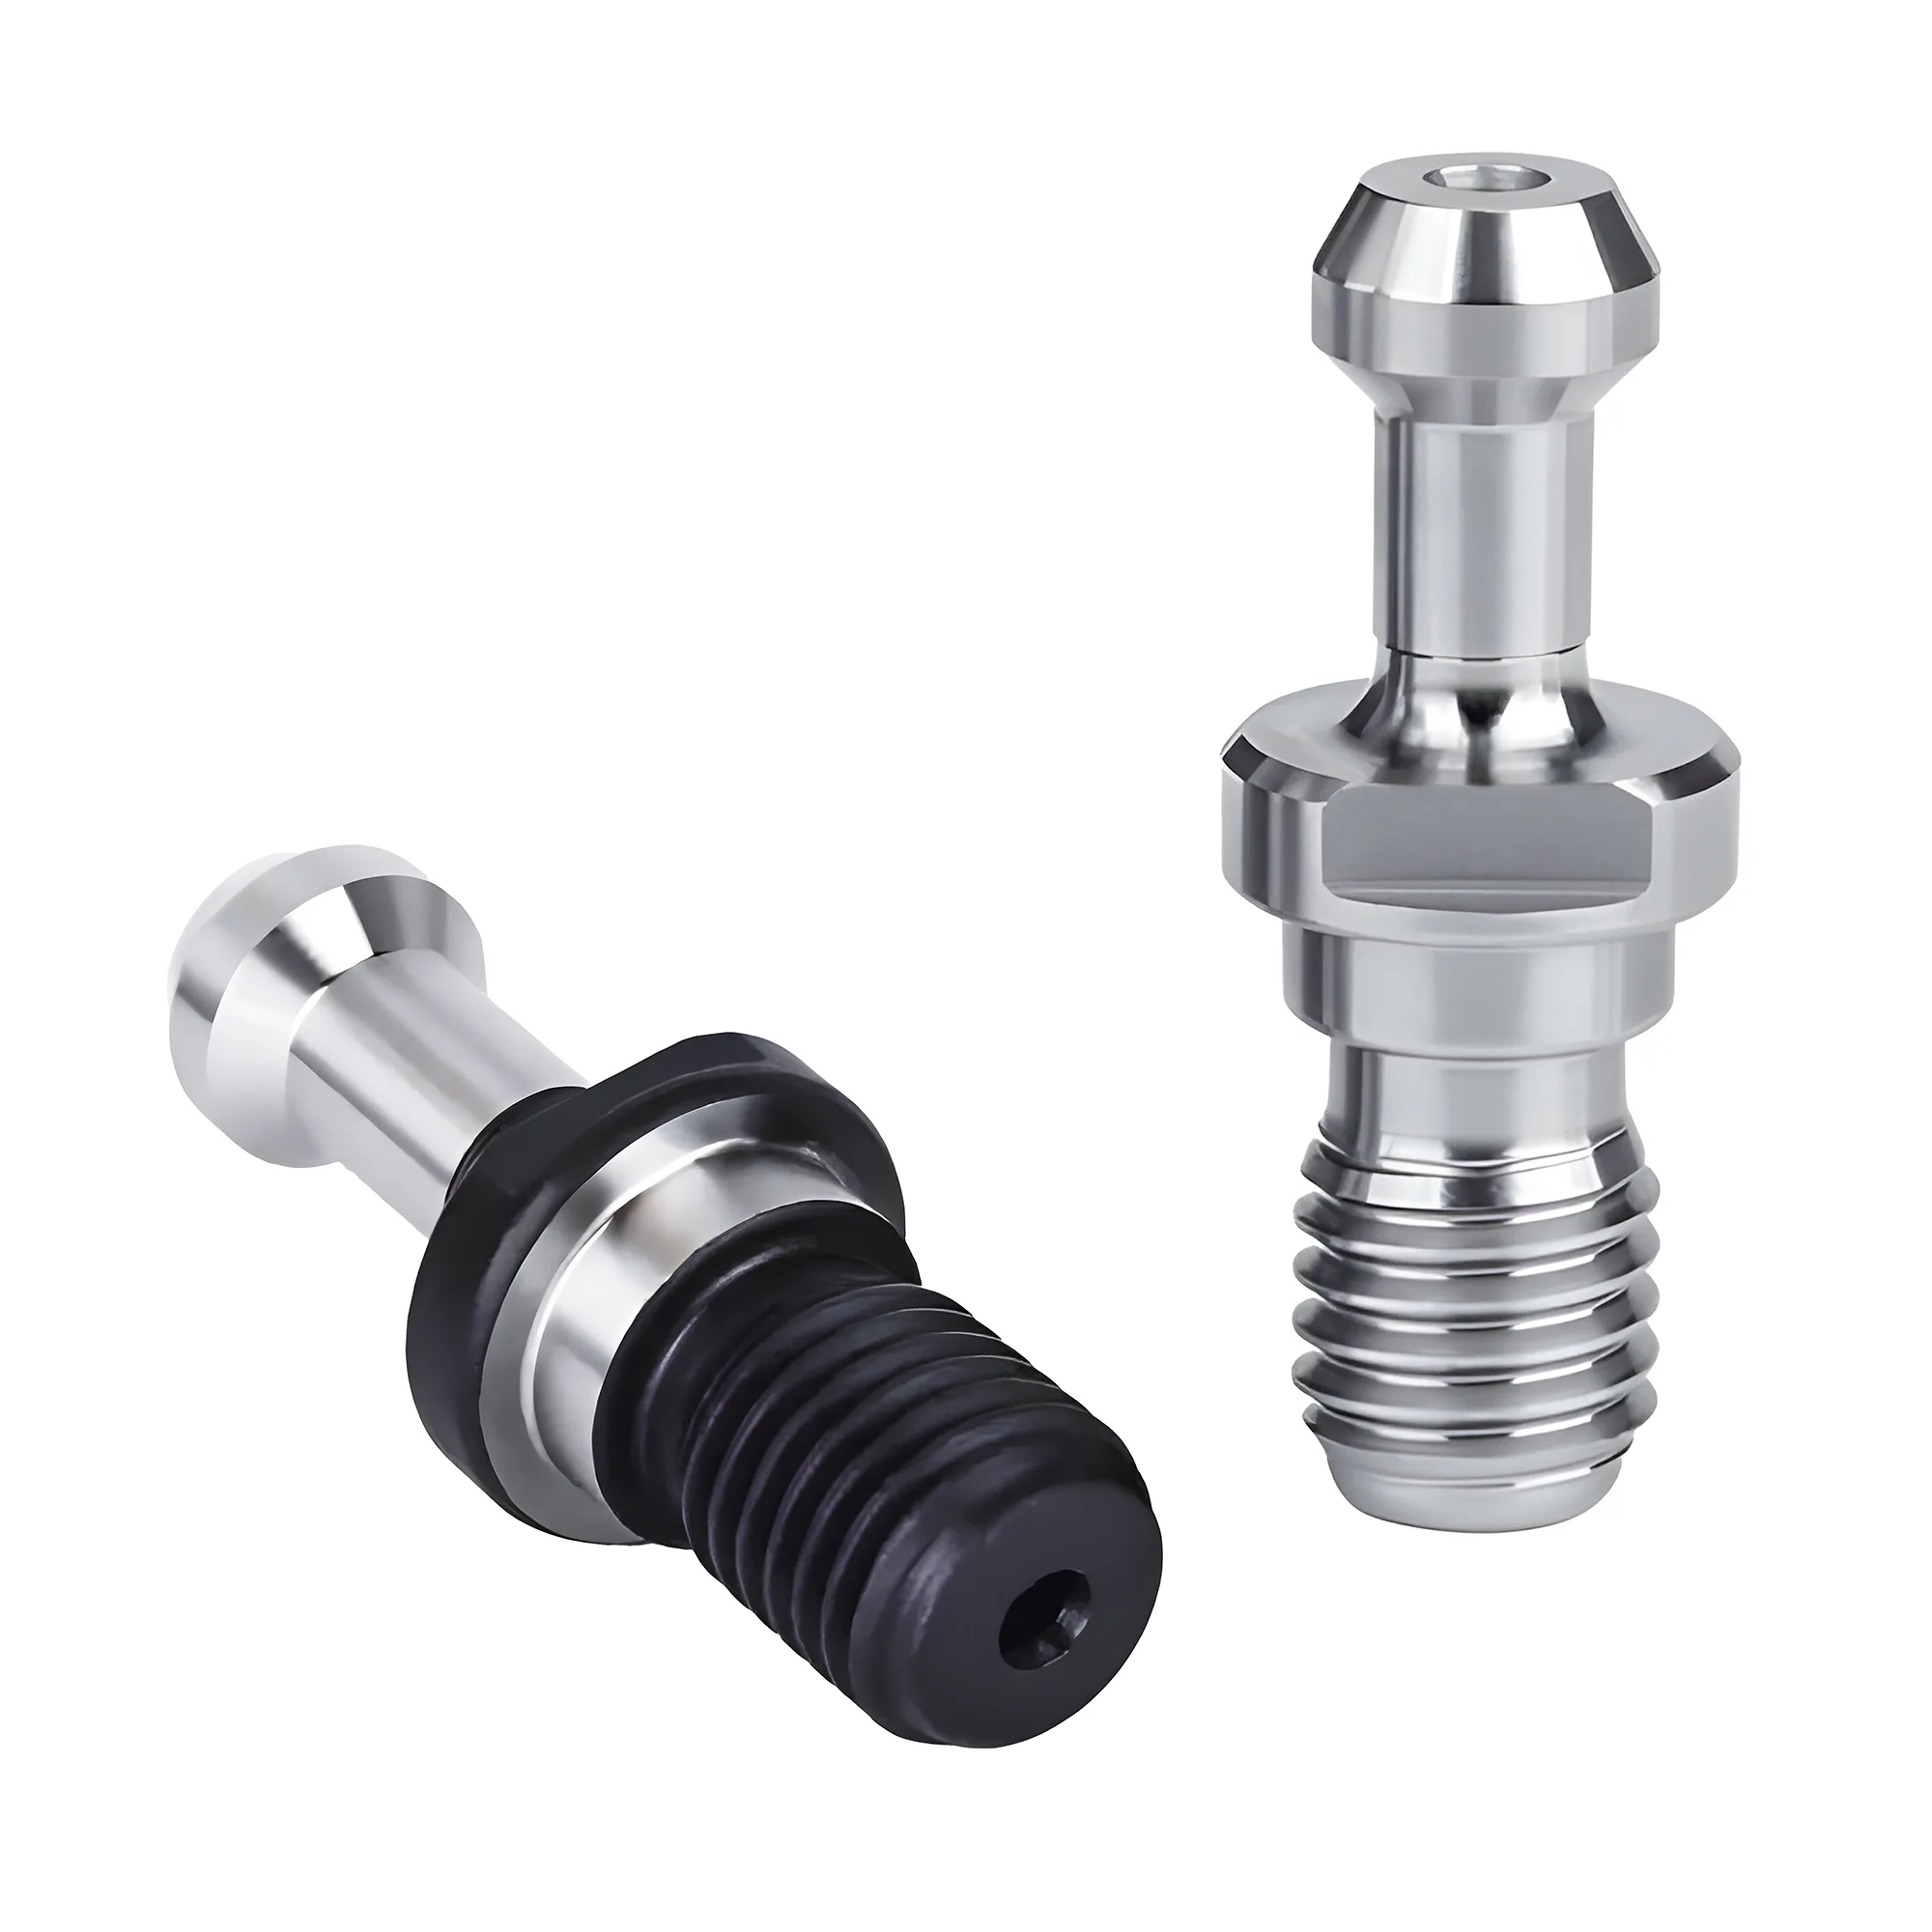
La maggior parte degli inceppamenti del cambio utensile riconducibili all'utensileria deriva da cinque incongruenze di specifica: geometria della gola a V o della flangia fuori tolleranza o usurata, cave di orientamento che non ingranano con le chiavette di trascinamento del mandrino, gruppi che superano il limite di peso o di momento del magazzino (in genere ~3-8 kg per utensile sui centri di lavoro verticali a cono 40), il tirante della forma errata per la barra di trazione e famiglie di portautensili miste che condividono il diametro di registro 44.45 mm della taglia 40 ma differiscono in corrispondenza della flangia. Per la diagnosi conviene partire da una prova di scambio: un portautensile che si comporta male in ogni alloggiamento è un problema di portautensile, mentre un alloggiamento o una pinza di presa che si comporta male con ogni portautensile è un problema di macchina.
Un cambio utensile automatico non perdona la deriva dimensionale perché è privo della sensibilità dell'operatore: la pinza di presa si chiude sulla gola a V della flangia a un'altezza programmata, il braccio ruota su una camma a temporizzazione fissa e le dita della barra di trazione agganciano il tirante in una posizione assiale fissa. Qualsiasi elemento del portautensile che si sia usurato, o che non sia mai stato realizzato secondo la specifica corretta, si traduce in un allarme, in un rumore o — nel caso peggiore — nella caduta dell'utensile. Questa guida cataloga i modi di guasto lato utensileria, fornisce un flusso diagnostico per distinguere l'usura del portautensile da quella della macchina e mostra cosa misurare con il calibro prima che un portautensile di terze parti finisca sul carosello.
Riferimento rapido per la diagnosi degli inceppamenti ATC
| Problema / Obiettivo | Azione principale | Effetto atteso |
|---|---|---|
| Un portautensile specifico vibra o cade nella pinza di presa | Misurare al calibro il diametro della flangia e la larghezza della gola a V rispetto a un portautensile di riferimento integro della stessa famiglia | Isola l'usura lato portautensile o un corpo di famiglia errata — le flange BT40 (63 mm) e CAT40 (63.5 mm) differiscono di soli 0.5 mm eppure si alloggiano diversamente nelle pinze di presa |
| Ogni portautensile allarma in un alloggiamento o in una pinza di presa | Ispezionare le dita di presa, le chiavette dell'alloggiamento e la temporizzazione del braccio di quella stazione — lato macchina | Una prova di scambio isola macchina e portautensile in circa 10 minuti, prima di sostituire qualsiasi utensileria |
| Il braccio va in errore su gruppi lunghi e pesanti | Pesare il gruppo e verificare nel manuale del costruttore il limite di peso E quello di momento per utensile | Mantiene i gruppi entro il tipico intervallo ~3-8 kg per i magazzini a cono 40; le violazioni di momento spiegano gli errori che superano il controllo del peso |
| Allarmi di bloccaggio intermittenti o espulsione dopo un cambio di tirante | Riordinare i tiranti tramite il codice articolo pubblicato dall'OEM del mandrino, non tramite una generica etichetta "BT40" | Elimina il guasto di presa della barra di trazione più comune — un tirante generico può posizionarsi a ~2-4 mm dalla zona di presa prevista per la barra di trazione |
| Una fresa sovradimensionata tocca gli utensili vicini nel magazzino | Segnalare l'utensile come grande nella tabella utensili e assegnare alloggiamenti adiacenti vuoti | Aumenta il diametro fresa utilizzabile da circa 75-90 mm (tutti gli alloggiamenti pieni) a circa 125-150 mm sui tipici magazzini a cono 40 |
Perché un'incongruenza di specifica utensileria fa inceppare l'ATC
Un cambio utensile automatico fa riferimento a quattro elementi distinti del portautensile — la gola a V della flangia, le cave di orientamento, il tirante e la massa e bilanciatura del gruppo — e un'incongruenza in uno qualsiasi di essi produce la propria firma caratteristica di inceppamento. L'alloggiamento del magazzino tiene il portautensile per la flangia; la pinza di presa del braccio lo trasporta per la gola a V; le chiavette di trascinamento del mandrino lo indicizzano tramite le cave; e la barra di trazione lo blocca tramite il tirante. Poiché ogni stazione tocca una superficie diversa, il sintomo di solito indica il sospettato: una vibrazione della pinza di presa punta alla gola a V, un colpo all'inserimento nel mandrino punta alle cave, un allarme di bloccaggio punta al tirante e un errore di sovraccarico del braccio punta al peso o al momento.
Il flusso diagnostico parte da una domanda: il guasto segue il portautensile o resta alla stazione? Far passare il portautensile sospetto attraverso diversi alloggiamenti e cambi utensile, poi far passare portautensili di riferimento integri attraverso l'alloggiamento sospetto. Un portautensile che fallisce ovunque è un problema di portautensile; ogni portautensile che fallisce a una stazione è un problema di macchina. Questa prova di scambio richiede in genere meno di 10 minuti ed evita i due errori più costosi — riacquistare utensileria per rimediare a una pinza di presa usurata, o ricostruire una pinza di presa per rimediare a un singolo portautensile fuori specifica.
I riferimenti dimensionali alla base della diagnosi sono gli standard dei portautensili. La JIS B6339 definisce la geometria del cono e della flangia del portautensile BT, e la ANSI/ASME B5.50 svolge lo stesso ruolo per i portautensili CAT, perciò questi due standard costituiscono il riferimento dimensionale per decidere se un portautensile sospetto è usurato oppure non è semplicemente mai stato in tolleranza. Per il confronto tra le famiglie di coni in quanto sistemi, vedi il confronto BT vs CAT vs HSK.
Geometria della gola a V e della flangia: fuori specifica o usurata
La pinza di presa del braccio trasporta l'intero gruppo utensile tramite la gola a V ricavata sulla circonferenza della flangia, perciò gli errori di geometria della gola si traducono direttamente in errori di trasporto. L'usura si presenta in tre forme: bave e ammaccature sul diametro esterno della flangia dovute a cadute e collisioni, sfregamento e lucidatura all'interno della gola a V nel punto in cui le dita fanno presa e — sui corpi di terze parti — gole tagliate fin dall'origine con larghezza, profondità o posizione assiale errata.
Un portautensile la cui geometria della gola a V si è discostata dalle quote di flangia della JIS B6339 o della ANSI/ASME B5.50 si alloggia all'altezza o all'angolazione sbagliata nella pinza di presa, e il guasto è in genere intermittente — il portautensile si trasporta correttamente a bassa velocità ma vibra o slitta durante il moto rapido del braccio. L'intermittenza è il segnale rivelatore: un portautensile che allarma un cambio su cinque è di solito un portautensile dalla geometria marginale, non una macchina guasta.
Le quote di riferimento sono verificabili al calibro. Le tabelle di riferimento dei costruttori secondo la JIS B6339 riportano il diametro della flangia BT40 a 63 mm con un diametro di registro di 44.45 mm, mentre i dati di catalogo basati sulla ANSI/ASME B5.50 riportano la flangia CAT40 a 2.500 in (63.5 mm) sullo stesso registro di 44.45 mm. Le flange BT40 e CAT40 differiscono di soli 0.5 mm in diametro, una differenza invisibile a occhio ma sufficiente a cambiare il modo in cui le dita di presa si alloggiano nella gola a V — misurare, non valutare a occhio. Confrontare fianco a fianco il diametro della flangia, la larghezza della gola a V e la posizione assiale della gola del portautensile sospetto rispetto a un portautensile di riferimento integro della stessa famiglia; una differenza alla gola visibile con uno spessimetro è motivo sufficiente per ritirare il portautensile dal servizio ATC.
Un portautensile caduto è un portautensile da ritirare
Un portautensile caduto sulla flangia o danneggiato in una collisione nel mandrino può presentare una bava rialzata invisibile sul diametro esterno della flangia o sul bordo della gola. La bava riposiziona le dita di presa a ogni cambio e accelera l'usura delle dita stesse. Smerigliare leggermente la bava con una pietra e ricontrollare la gola rispetto a un portautensile di riferimento integro — se la gola stessa è deformata, ritirare il portautensile dal cambio automatico anziché rischiare una caduta durante il trasferimento.
Disallineamento delle cave di orientamento
Le due cave fresate nella flangia ingranano con le chiavette di trascinamento del mandrino, indicizzando rotazionalmente il portautensile in modo che il mandrino possa trasmettere coppia e che l'ATC possa restituire l'utensile con un orientamento ripetibile. I dati di riferimento dei costruttori secondo la JIS B6339 riportano la larghezza della cava di trascinamento BT40 a 22.6 mm (16.3 mm su BT30, 35.4 mm su BT50); le famiglie CAT e SK adottano dimensioni di cava proprie, il che è un motivo in più per cui i portautensili di famiglia errata si bloccano al naso del mandrino.
Tre guasti distinti convergono sullo stesso sintomo — un colpo o un blocco mentre il braccio presenta il portautensile al mandrino:
- Deriva dell'orientamento del mandrino: la posizione di orientamento programmata del mandrino (l'arresto M19) si è spostata, perciò le chiavette non si centrano più nelle cave. Lato macchina; ogni portautensile dà lo stesso colpo.
- Chiavette di trascinamento usurate o lente: chiavette dai bordi arrotondati trasmettono ancora coppia ma posizionano in modo impreciso. Lato macchina; cercare la lucidatura da usura sui fianchi delle chiavette.
- Bave nelle cave o larghezza della cava errata: una cava sbavata o mal lavorata su un portautensile aggancia le chiavette. Lato portautensile; la prova di scambio lo isola.
Se ogni portautensile si alloggia con lo stesso colpo, sospettare l'orientamento del mandrino o l'usura delle chiavette di trascinamento; se un solo portautensile si blocca mentre gli altri si alloggiano puliti, misurare al calibro la larghezza della cava di quel portautensile rispetto alla quota di riferimento e ispezionare i bordi della cava alla ricerca di bave. I bordi delle cave si rovesciano nelle collisioni, e un bordo rovesciato che sporge di pochi decimi di millimetro basta a far bloccare il portautensile sulla chiavetta durante la corsa di inserimento del braccio.
Limiti di peso e momento: gruppi lunghi e pesanti
Ogni magazzino e ogni braccio ha una portata massima per utensile, e tale valore è inferiore a quanto la maggior parte degli operatori suppone. I magazzini dei tipici centri di lavoro verticali a cono 40 sono classificati dai costruttori a circa 3-8 kg per utensile, e molti costruttori pubblicano un secondo limite — un limite di momento — perché un gruppo lungo con il baricentro lontano dalla linea di registro carica il braccio più di un gruppo compatto della stessa massa. Il braccio accelera l'utensile durante la sua rotazione su un profilo a camma fisso; la coppia sulla pinza di presa cresce sia con la massa sia con la distanza del baricentro dal piano di presa, perciò un gruppo di alesatura esteso da 6 kg può mandare in errore un braccio che ruota senza problemi una fresa a spianare compatta da 6 kg.
I sintomi delle violazioni di peso o momento si concentrano sul braccio: allarmi di sovraccarico durante lo scambio, slittamento udibile della pinza di presa durante la rotazione, utensili che arrivano al mandrino leggermente mal orientati e usura accelerata delle dita di presa concentrata negli alloggiamenti degli utensili pesanti. Tre azioni correttive, in ordine di preferenza:
- Verificare entrambi i limiti pubblicati — peso e momento — nel manuale della macchina prima di costruire un gruppo lungo, e pesare il gruppo completo (portautensile + utensile + tirante) anziché stimarlo.
- Usare l'opzione utensile pesante del controllo dove disponibile: molti controlli offrono un flag o un parametro per utensile che rallenta la rotazione del braccio per alloggiamenti designati, scambiando qualche secondo di tempo di cambio con un trasferimento affidabile.
- Accorciare e alleggerire il gruppo — un albero a parete più spessa ma più corto o un portautensile a montaggio più ravvicinato spesso riporta il momento entro i limiti anche quando la massa resta invariata.
Per utensili molto pesanti o molto lunghi che superano i limiti pubblicati anche con il braccio rallentato, il caricamento manuale nel mandrino resta la via sicura; i magazzini non sono classificati per ciò che il cono del mandrino stesso può sostenere. Lo squilibrio aggrava il problema all'estremità del mandrino — la scelta del grado di bilanciatura per i portautensili assemblati è trattata nella guida ai gradi di bilanciatura dei portautensili di questa serie.
Forma del tirante: il lato barra di trazione dell'inceppamento
La barra di trazione fa presa sul portautensile tramite la gola di ritenzione del tirante, e il tirante è governato da uno standard diverso da quello del corpo del portautensile. La MAS 403 governa il tirante BT mentre la JIS B6339 governa il corpo del portautensile BT, perciò un mandrino BT è pienamente specificato solo quando sono abbinati sia lo standard del portautensile sia il sottotipo del tirante. I tiranti CAT seguono il supplemento ANSI/ASME B5.50 con filettature in pollici (5/8"-11 UNC su CAT40), e i portautensili SK adottano tiranti DIN 69872 / ISO 7388-2 (M16 su SK40) la cui geometria della gola di ritenzione differisce dalla MAS 403 anche dove la filettatura coincide — la ISO 7388-2 è lo standard internazionale per il tirante di ritenzione, distinta dalla ISO 7388-1, che governa il codolo del portautensile.
In termini di ATC, un tirante di lunghezza o forma della testa errata presenta la gola di ritenzione nella posizione assiale sbagliata, perciò le dita della barra di trazione agganciano la porzione errata del corpo del tirante — il bloccaggio sembra normale al cambio utensile, ma gli allarmi di conferma bloccaggio compaiono in modo intermittente e l'utensile può rilasciarsi sotto carico di taglio. Un tirante generico può posizionarsi a ~2-4 mm dalla zona di presa prevista per la barra di trazione pur avvitandosi in modo pulito. I dettagli di identificazione — filettatura, angolo della faccia della testa, lunghezza e geometria della gola tra BT, CAT, Mazak e DIN 69872 — costituiscono la base della guida alla compatibilità dei tiranti di questa serie; la regola rilevante per l'ATC è breve: dopo qualsiasi cambio di tirante, trattare i nuovi allarmi di bloccaggio o i tentativi ripetuti di cambio utensile prima di tutto come un problema di specifica del tirante, e riordinare i tiranti tramite il codice articolo pubblicato dall'OEM del mandrino anziché tramite la taglia del cono.
Usura delle dita di presa o usura del portautensile — di quale si tratta?
Le dita di presa e le gole a V dei portautensili si usurano l'una contro l'altra, perciò i sintomi in fase avanzata appaiono identici dal punto di vista dell'operatore: vibrazione nel trasferimento, utensili leggermente fuori sede, occasionali tentativi di ri-presa. Distinguerli richiede una lettura in due passaggi:
- Eseguire la matrice di scambio. Un portautensile che si comporta male a ogni stazione incrimina il portautensile; più portautensili che si comportano male su una stessa pinza di presa o alloggiamento incriminano quella stazione. Annotare quali numeri utensile danno allarme e dove — lo schema di solito si chiarisce nell'arco di un turno.
- Leggere il contatto. Tracciare la gola a V del portautensile sospetto con un marcatore da tracciatura (o azzurro da meccanico), eseguire 2-3 cambi utensile e osservare dove la traccia è asportata. Le dita di presa in buone condizioni asportano una banda simmetrica e uniforme nella gola a V; un'asportazione unilaterale o irregolare indica dita usurate, una molla di una dita piegata o una gola del portautensile che non corrisponde più al profilo delle dita.
Conferma lato macchina: ispezionare le dita stesse alla ricerca di piani, bordi arrotondati e forza della molla disuguale, e confrontare l'usura tra un alloggiamento ad alto traffico e uno usato raramente. Conferma lato portautensile: misurare al calibro la larghezza della gola rispetto a un portautensile nuovo della stessa famiglia. Sostituire le dita di presa come gruppo, non singolarmente — una dita nuova abbinata a una usurata fa presa fuori centro e ricrea il sintomo originale nel giro di qualche settimana ai tipici volumi di cambio utensile della produzione.
Portautensili BT e SK misti in un unico carosello
I portautensili SK (DIN 69871), BT (JIS B6339) e CAT (ANSI/ASME B5.50) di taglia 40 hanno tutti un registro di 44.45 mm sullo stesso cono nominale 7:24, ed è per questo che un portautensile di famiglia errata si alloggia nel foro del mandrino pur fallendo dappertutto nel resto della catena di cambio utensile. La DIN 69871 colloca la gola a V SK in una posizione assiale rispetto alla linea di registro diversa da quella in cui la JIS B6339 colloca la gola BT, e la flangia BT è sensibilmente più spessa di quella SK o CAT alla stessa taglia — perciò le pinze di presa e gli alloggiamenti lavorati per una famiglia trasportano male l'altra anche se ogni portautensile "entra" nel mandrino.
In un carosello misto i sintomi sono caratteristici: i portautensili di famiglia errata sporgono (o affondano) rispetto ai vicini negli alloggiamenti, la pinza di presa afferra la gola a V all'altezza sbagliata e trasporta il portautensile in modo lasco, e gli allarmi di cambio utensile si concentrano su numeri utensile specifici — quelli importati. I lotti di utensileria usata sono la via d'ingresso abituale, dato che i "portautensili a cono 40" in un annuncio di lotto misto mescolano regolarmente corpi SK40, BT40 e CAT40 che nelle fotografie appaiono simili.
Smistare prima di caricare, non dopo l'allarme
Smistare ogni lotto di utensileria mista o usata prima per marcatura della flangia ("BT40 MAS403", "DIN 69871 AD", "CAT40"), poi per filettatura del tirante — M16 metrica restringe un portautensile di taglia 40 a BT o SK, mentre 5/8"-11 UNC indica CAT. Un confronto fianco a fianco della flangia rispetto a un portautensile noto risolve il resto in meno di 1 minuto per portautensile, un'assicurazione economica contro un gruppo caduto nel trasferimento.
Regole per gli alloggiamenti adiacenti agli utensili sovradimensionati
La spaziatura degli alloggiamenti del magazzino fissa il diametro fresa massimo che può stare accanto ad alloggiamenti occupati. Sui tipici magazzini a cono 40, il diametro utensile massimo con tutti gli alloggiamenti adiacenti pieni è di circa 75-90 mm, che sale a circa 125-150 mm quando gli alloggiamenti vicini vengono lasciati vuoti — la coppia esatta di valori è nella tabella delle specifiche ATC del manuale della macchina. Superare il diametro a alloggiamenti pieni non genera allarme; lascia silenziosamente che gli inserti di una fresa a spianare sfiorino i portautensili vicini durante l'indicizzazione, lavorando segni di contatto nelle flange e finendo per scheggiare gli inserti.
Due regole mantengono sicure le frese sovradimensionate:
- Dichiarare l'utensile come grande nella tabella utensili. I controlli dotati di un flag utensile grande riservano automaticamente gli alloggiamenti adiacenti e, sui magazzini ad accesso casuale, impediscono alla logica di riassegnazione delle tasche di assegnare un vicino più tardi nel turno.
- Sui magazzini a tasche fisse, lasciare fisicamente vuoti i vicini e documentarlo a livello di scheda di attrezzaggio, perché nessuna funzione del controllo lo impone. Un nuovo operatore che riempie le tasche "libere" è una classica collisione del secondo turno.
I magazzini ad accesso casuale meritano una cautela particolare: il controllo riassegna le tasche man mano che gli utensili rientrano, perciò un utensile sovradimensionato caricato in sicurezza può rientrare accanto a un vicino alto se non viene segnalato. Verificare il flag utensile grande dopo ogni modifica della tabella utensili sulle macchine ad accesso casuale — è il flag, non la scelta originale della tasca, a proteggere lo spazio libero.
Verificare un portautensile di terze parti prima di acquistare la flotta
Gli annunci di catalogo citano la JIS B6339 o la ANSI/ASME B5.50, ma è il calibro a confermare il corpo. Prima di impegnarsi su una flotta di portautensili di terze parti, misurare un campione rispetto alle quote di riferimento pubblicate e rispetto a un portautensile OEM di riferimento integro:
Due precisazioni mantengono onesto questo metodo. In primo luogo, in mani esperte un calibro risolve al meglio 0.01 mm, perciò questi controlli sono un filtro per corpi di famiglia errata, errori di lavorazione grossolani e danni da collisione — non un sostituto delle tabelle di tolleranza degli standard, che specificano limiti più stretti della risoluzione del calibro sul cono stesso. In secondo luogo, gli standard definiscono solo la geometria: durezza superficiale, grado di bilanciatura ed eccentricità sono scelte del costruttore sovrapposte, perciò un portautensile dimensionalmente corretto può comunque essere scadente. Un controllo al calibro di 5 minuti del diametro di registro, del diametro della flangia, della larghezza della cava e della filettatura del tirante sul primo portautensile consegnato intercetta le incongruenze che causano gli inceppamenti ATC; la qualità di contatto del cono e l'eccentricità richiedono comunque un presetter o un controllo al mandrino prima della produzione. Per la scelta del tipo di portautensile oltre l'interfaccia stessa, vedi la guida completa al bloccaggio utensile, e per il contesto di attrezzaggio della prima macchina, la guida all'attrezzaggio utensili CNC per principianti.
Sintesi
Prima la prova di scambio, poi il calibro sulla flangia — la maggior parte degli inceppamenti ATC è una storia da 0.5 mm.
Distinguere l'usura della macchina dall'usura del portautensile con una prova di scambio prima di sostituire qualsiasi cosa: un portautensile che fallisce ovunque è un problema di portautensile, ogni portautensile che fallisce a una stazione è un problema di macchina. Poi misurare — diametro di registro (44.45 mm alla taglia 40), diametro della flangia (63 mm BT40 vs 63.5 mm CAT40), larghezza della cava di trascinamento (22.6 mm BT40) e filettatura del tirante — rispetto ai dati di riferimento JIS B6339 / ANSI/ASME B5.50 e a un portautensile di riferimento integro. Mantenere i gruppi entro i limiti di peso e momento del costruttore (in genere ~3-8 kg per utensile sui magazzini a cono 40), non mescolare mai corpi BT e SK in un unico carosello, segnalare le frese sovradimensionate per gli alloggiamenti adiacenti vuoti e ordinare i tiranti tramite il codice articolo dell'OEM del mandrino.
Perché il mio ATC fa cadere o vibrare solo un portautensile specifico?
Quel comportamento punta al portautensile, non alla macchina. Misurare al calibro il diametro della flangia e la larghezza della gola a V rispetto a un portautensile di riferimento integro della stessa famiglia — le flange BT40 misurano 63 mm e le CAT40 63.5 mm, e l'usura o un corpo di famiglia errata cambia il modo in cui le dita di presa si alloggiano. Bave o sfregamento nella gola a V producono lo stesso sintomo.
Quanto peso può gestire per utensile un cambio utensile CNC?
I magazzini dei tipici centri di lavoro verticali a cono 40 sono classificati dai costruttori a circa 3-8 kg per utensile, mentre le macchine a cono 50 sono comunemente classificate nell'intervallo ~12-25 kg per utensile — ma il valore esatto è sempre la specifica pubblicata dal costruttore, non una regola legata alla taglia del cono. Molti costruttori pubblicano anche un limite di momento, perciò un gruppo lungo con il baricentro lontano dalla linea di registro può mandare in errore il braccio anche al di sotto del limite di peso. Verificare nel manuale della macchina entrambi i valori.
Posso mescolare portautensili BT40 e SK40 in un unico carosello?
Non in modo affidabile. Entrambi hanno un registro di 44.45 mm sullo stesso cono 7:24 e si alloggiano nel foro del mandrino, ma lo spessore della flangia, la posizione della gola a V e la geometria della gola della pinza di presa differiscono tra la JIS B6339 e la DIN 69871, perciò le pinze di presa e gli alloggiamenti lavorati per una famiglia trasportano male l'altra. Smistare i contenitori misti per marcatura della flangia e filettatura del tirante prima di caricare un magazzino.
Come verifico un portautensile BT40 di terze parti prima di acquistarne in quantità?
Misurare al calibro un campione rispetto alle quote di riferimento pubblicate — diametro di registro 44.45 mm, diametro della flangia 63 mm, larghezza della cava di trascinamento 22.6 mm e filettatura del tirante M16 secondo i dati di riferimento JIS B6339 / MAS 403. Poi confrontare la larghezza e la posizione assiale della gola a V fianco a fianco con un portautensile OEM di riferimento integro; i cataloghi citano lo standard, ma è il calibro a confermare il corpo.
Come distinguo l'usura delle dita di presa dall'usura del portautensile?
Eseguire una prova di scambio: più portautensili che si comportano male su una stessa pinza di presa o alloggiamento incriminano il lato macchina, mentre un solo portautensile che si comporta male a ogni stazione incrimina il portautensile. Una traccia di marcatore o di azzurro nella gola a V, letta dopo 2-3 cambi utensile, mostra dove le dita fanno effettivamente contatto — un'asportazione unilaterale o irregolare significa dita usurate.