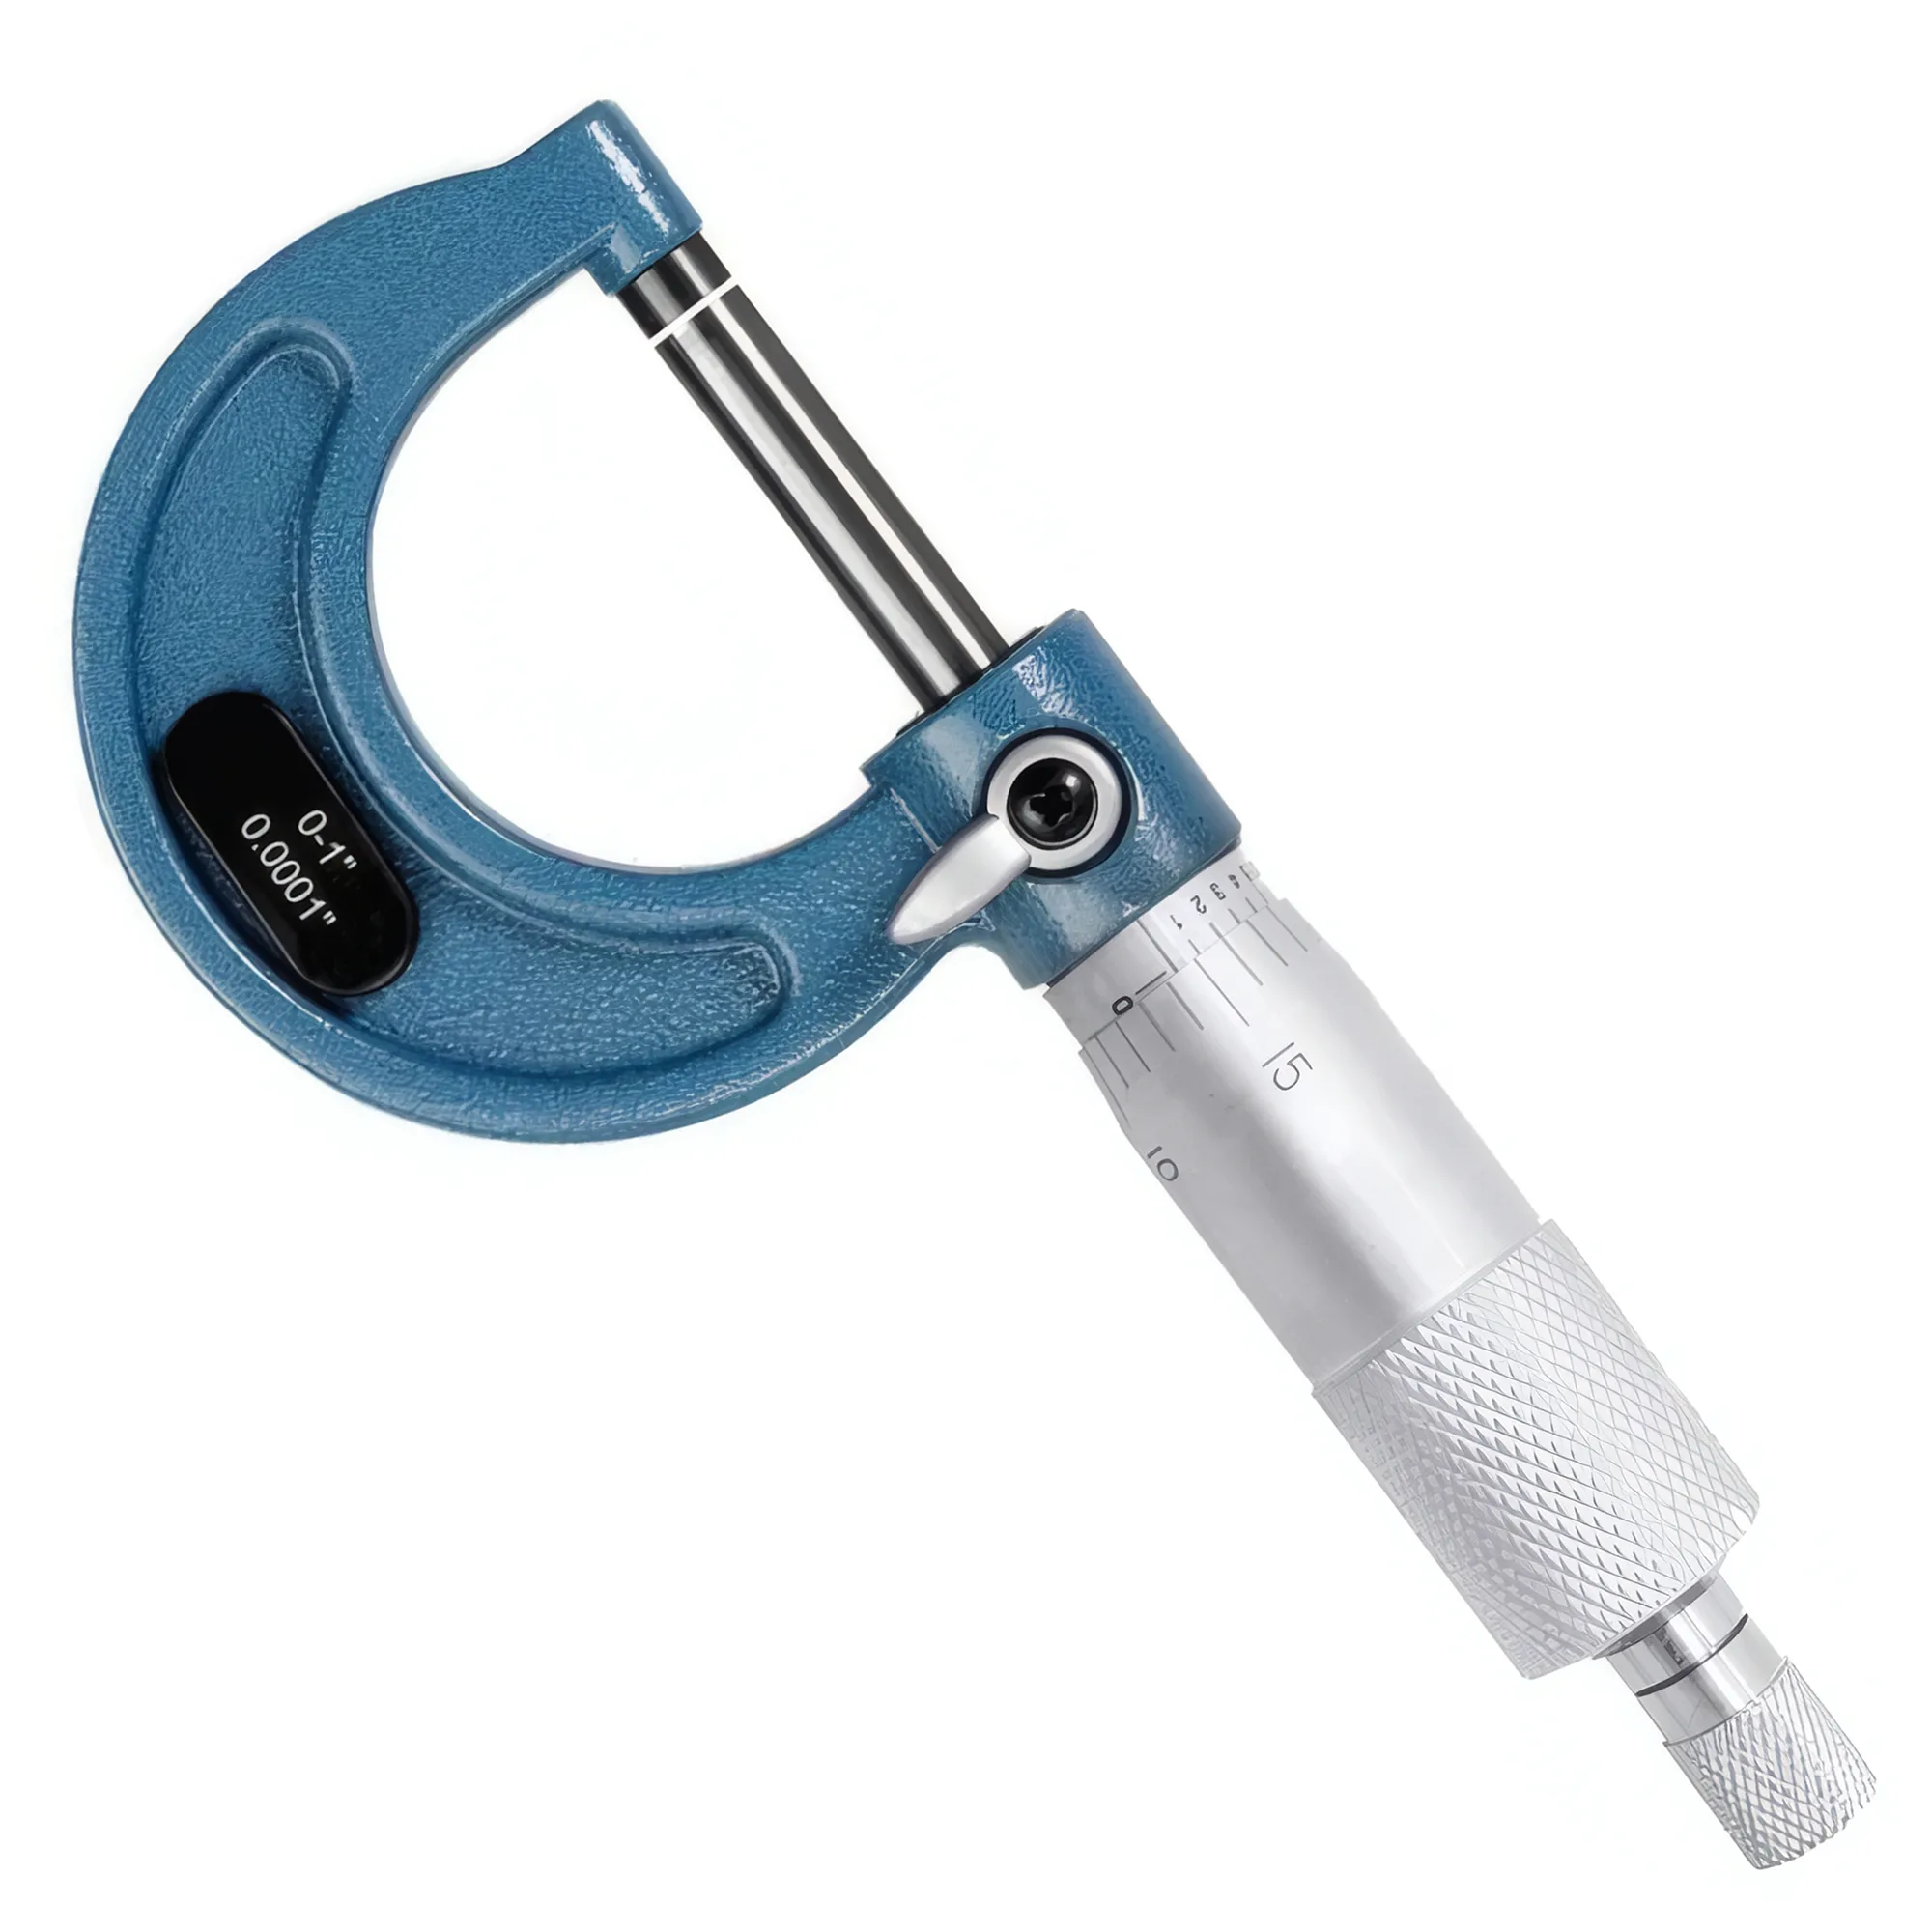
Un micromètre d'extérieur non vérifié contre une cale-étalon étalonnée dérivera hors de sa spécification de précision ±0.004 mm (DIN 863-1 / ISO 3611:2023, plage 0–25 mm) en quelques mois d'usage quotidien en atelier. Vérifier le zéro à température ambiante (20 °C ± 1 °C), contrôler à mi-plage avec une cale-étalon de Grade 1, et ajuster le manchon si l'erreur dépasse la moitié de la bande de tolérance — ces trois étapes restaurent une traçabilité complète en moins de cinq minutes.
Référence rapide pour l'entretien du micromètre
| Problème / Objectif | Action principale | Impact attendu |
|---|---|---|
| Erreur de zéro après stabilisation thermique | Remettre à zéro avec les faces propres, à 20 °C pendant ≥ 30 min | Élimine l'erreur de dérive thermique de 0.002–0.005 mm |
| Décalage de lecture à mi-plage ≥ 0.003 mm | Vérifier avec une cale-étalon étalonnée ; ajuster l'écrou de blocage du manchon | Restaure la précision à ±0.002 mm du nominal |
| Limiteur de couple qui patine ou inconstant | Nettoyer et retendre le ressort de cliquet ; remplacer s'il est usé | Réduit la dispersion de mesure de ±0.005 mm à ±0.001 mm |
| Mouvement de vis dur ou collant | Nettoyer les filets de vis et l'alésage du tambour avec un chiffon non pelucheux ; appliquer une fine huile pour vis | Translation fluide avec une force d'actionnement < 1 N |
| Piqûres sur la face de touche ou de vis | Roder en mouvement de huit sur une plaque de rodage de grade jusqu'à atteindre la planéité à 0.0003 mm | Élimine l'erreur d'assise pouvant dépasser 0.010 mm sur des faces piquées |
| Corrosion en stockage long | Appliquer un film d'huile anti-corrosion ; ranger en étui rembourré avec gel de silice | Prévient la distorsion des faces due à la corrosion > 0.005 mm |
Comprendre la précision du micromètre et pourquoi elle dérive
Un micromètre d'extérieur en usage quotidien d'atelier perd son étalonnage pour trois raisons principales : dilatation thermique du cadre, usure mécanique de la vis et contamination des faces de mesure.
DIN 863-1 (adoptée comme ISO 3611:2023) spécifie qu'un micromètre d'extérieur 0–25 mm doit atteindre une erreur maximale tolérée (EMT) de ±0.004 mm sur toute sa plage de mesure à 20 °C. Pour les critères de sélection d'instruments et les comparaisons de classes de précision, consulter le guide de sélection micromètre et comparateur à cadran. Pour un instrument 25–50 mm, l'EMT est de ±0.005 mm. Ces tolérances supposent des faces de mesure propres et non endommagées, un couple de limiteur constant et des mesures prises après équilibrage thermique avec l'instrument.
Le pas de la vis sur un micromètre standard est de 0.5 mm par tour. Une rotation complète du tambour équivaut donc à exactement 0.5 mm de translation. L'échelle du tambour divise cette valeur en 50 divisions, chacune représentant 0.01 mm. Tout jeu ou toute contamination dans la vis se traduit directement par une erreur de linéarité qui s'accumule sur la plage. Une vis usée présentant 0.003 mm de jeu à mi-plage causera des erreurs de mesure allant jusqu'à 0.006 mm même après une remise à zéro correcte.
La dilatation thermique est la source d'erreur la plus communément sous-estimée. Le coefficient de dilatation thermique de l'acier à outils trempé est d'environ 11–13 µm/m·°C. Pour un cadre de micromètre d'extérieur de 25 mm, une élévation de 5 °C par rapport à la référence (fréquente lorsqu'on tient l'instrument dans une main chaude) introduit une variation de longueur de 1.4–1.6 µm — déjà une fraction significative du budget ±0.004 mm. Tenir le cadre par les poignées isolées, ou utiliser un support fixe, maintient la contribution thermique en dessous de 0.001 mm dans des environnements d'atelier typiques.
Procédure de vérification à la cale-étalon
Les cales-étalons de Grade 1 (ISO 3650) à tolérance de déviation de ±0.10 µm à 20 °C sont la référence correcte pour vérifier les micromètres d'extérieur en environnement de production.
La procédure de vérification suit une séquence structurée qui isole chaque source d'erreur :
Étape 1 — Équilibrage thermique. Placer le micromètre et les cales-étalons sur un marbre en granit propre et laisser au moins 30 minutes pour la stabilisation thermique. Instrument et cales doivent atteindre la température ambiante (cible : 20 °C ± 1 °C). Un écart de 1 °C entre instrument et cale-étalon introduit une erreur de dilatation différentielle d'environ 0.3 µm sur une référence de 25 mm — négligeable seule, mais additive aux autres sources.
Étape 2 — Nettoyer les faces de mesure. Essuyer les faces de touche et de vis avec un chiffon optique ou une chamoisine propre. Toute particule abrasive piégée entre les faces lors de la fermeture rayera les faces de mesure et élèvera de manière permanente l'erreur face-à-face. Ne pas utiliser de chiffons d'atelier — ils déposent des fibres de peluche qui se lisent comme des décalages de 1–3 µm.
Étape 3 — Contrôle du zéro. Fermer la vis sur la touche en utilisant uniquement le limiteur de couple (jamais le tambour principal à la main). Le mécanisme du limiteur de couple plafonne la force appliquée à environ 5–10 N — la force de serrage standardisée qui produit un engagement de vis cohérent. Le limiteur de couple doit cliquer 2 à 3 fois avant la lecture ; un seul clic indique un engagement insuffisant et sous-évalue la lecture jusqu'à 0.003 mm. Si le trait du tambour ne s'aligne pas avec le trait de référence à ±0.001 mm près (un dixième de graduation), ajuster le manchon à l'aide de la clé de blocage de manchon fournie avec l'instrument.
Étape 4 — Contrôle à la cale-étalon à mi-plage. Sélectionner une cale-étalon nominalement égale à la mi-plage du micromètre (par exemple, 12.5 mm pour un instrument 0–25 mm). Appliquer la cale-étalon entre les faces en utilisant le limiteur de couple. Relever la lecture. Répéter trois fois et faire la moyenne. La moyenne doit se situer à ±0.002 mm du nominal de la cale-étalon. Les erreurs entre 0.002 mm et 0.004 mm indiquent un instrument approchant sa limite d'EMT — planifier un réétalonnage. Les erreurs au-delà de 0.004 mm exigent une intervention immédiate.
Étape 5 — Contrôle de linéarité ponctuel sur toute la plage. Pour les applications critiques, vérifier à trois points : ~25% de la plage (par exemple, 6.5 mm), 50% (12.5 mm) et ~75% (19.5 mm). Un décalage constant sur tous les points indique une erreur de zéro corrigible par ajustement du manchon ; un décalage variable indique une usure de la vis ou un cadre déformé exigeant un réétalonnage professionnel.
Adhérence des cales-étalons pour un meilleur contact
Adhérer deux cales-étalons ensemble pour atteindre une dimension combinée (par exemple, 1.0 mm + 12.5 mm = 13.5 mm) plutôt que de sourcer des cales individuelles pour chaque point de contrôle. Une adhérence correcte par mouvement de glissement en huit réduit l'interstice entre cales à moins de 0.025 µm, contribuant à une erreur négligeable à la vérification.
Réglage du mécanisme de limiteur de couple et constance du couple
Le limiteur de couple n'est pas une commodité — c'est le limiteur de couple standardisé qui rend les lectures du micromètre reproductibles à ±0.001 mm près entre opérateurs différents.
ISO 3611:2023 spécifie que l'étalonnage et la vérification du micromètre sont effectués avec le limiteur de couple à une force de mesure définie. Sans engagement cohérent du limiteur, la force de fermeture appliquée varie selon l'opérateur et la session, ce qui fait varier directement la profondeur d'engagement du filetage de la vis et provoque une dispersion de lecture jusqu'à ±0.005 mm pour un micromètre présentant un léger jeu de vis.
Un mécanisme de limiteur en bon état présente ces caractéristiques :
- Clique 2 à 3 fois avant que le cliquet ne se désengage sous charge
- Résistance constante sans grippage, saut ni libération brusque
- Verrouillage positif — une fois cliqué, la lecture ne change pas lorsqu'une charge latérale est appliquée au tambour
Procédure de réglage du limiteur de couple :
Si le limiteur patine avec moins de deux clics, la tension du ressort de cliquet est insuffisante. La plupart des micromètres utilisent un ressort hélicoïdal ou à lame sous le cliquet. Accéder en retirant le capuchon du limiteur (typiquement une vis sans tête hex de 0.5–1 mm ou un emboîtement par friction). Nettoyer le siège du cliquet et la rainure du ressort à l'alcool isopropylique. Si le ressort est déformé plastiquement (ne revenant pas à sa longueur libre), le remplacer — un ressort usé ne peut être retendu de manière fiable. Les ressorts de rechange sont standardisés par taille de cadre (la plupart des fabricants utilisent l'une de trois tailles pour les instruments 0–25 mm à 50–75 mm). Après remontage, vérifier que la force du clic est constante sur cinq fermetures consécutives sur la même cale-étalon de référence du zéro.
Si le limiteur grippe ou grince, démonter et inspecter les dents du cliquet pour détecter des arêtes bavurées. Polir les bavures avec du papier émeri de grain 600 sur une plaque de rodage plane, en effectuant des passes perpendiculaires à la direction des dents. Les bavures se forment typiquement par chute de l'instrument sur l'extrémité du tambour — une force d'aussi peu que 0.5 m de hauteur de chute produit des impacts crête de 50–100 G qui déforment de manière permanente les composants en laiton tendre du limiteur.
Ne pas utiliser le tambour pour forcer la fermeture
Fermer la vis en saisissant et en tournant le tambour directement (en contournant le limiteur de couple) applique une force axiale non maîtrisée jusqu'à 50–100 N — 10× la force de mesure prévue. Cela surcharge les flancs de filetage de la vis, accélérant l'usure et augmentant de manière permanente le jeu. Après des fermetures forcées répétées au tambour, les micromètres présentent typiquement 0.003–0.008 mm d'hystérésis irréparable sans remplacement de la vis.
Ajustement du manchon pour correction de l'erreur de zéro
L'erreur de zéro sur un micromètre d'extérieur est corrigible sans autre outil que la clé fournie avec l'instrument, à condition que l'erreur soit dans ±0.025 mm (la moitié d'une graduation).
Lorsque le contrôle du zéro (Étape 3 de la procédure de vérification) montre un décalage constant, ajuster comme suit :
- Tenir le tambour immobile et insérer la clé dans les encoches du manchon (typiquement deux ou trois encoches à l'interface tambour-manchon).
- Faire pivoter le manchon dans la direction qui amène le trait de référence à s'aligner avec le trait zéro du tambour. Une rotation complète du manchon équivaut à 0.5 mm de correction apparente — pour de petites erreurs (±0.003 mm), seuls quelques degrés de rotation du manchon sont nécessaires.
- Refermer sur la touche de référence à l'aide du limiteur et recontrôler. Itérer par incréments de moins d'un degré jusqu'à ce que le zéro se lise à ±0.001 mm près.
Pour des erreurs supérieures à ±0.025 mm (plus de 2.5 graduations), ne pas tenter l'ajustement du manchon. Cette amplitude d'erreur indique un problème mécanique sous-jacent — usure de la vis, distorsion du cadre ou face de mesure endommagée — que la rotation du manchon ne résoudra pas et pourrait masquer. Envoyer l'instrument pour réétalonnage et révision professionnels.
La procédure d'ajustement du manchon suppose des faces de mesure non endommagées et planes. Avant d'ajuster, vérifier la planéité des faces en adhérant une glace optique (ou une cale-étalon Grade 0) contre chaque face individuellement et en contrôlant la présence d'un motif de franges monochromatiques sous lumière au sodium. Les faces présentant plus d'une frange de non-planéité (environ 0.3 µm) exigent un rodage avant que la correction du zéro n'ait du sens.
Entretien de la vis et des faces
Les faces de mesure rayées ou piquées introduisent des erreurs d'assise qui ne peuvent être corrigées par l'ajustement du zéro — c'est une erreur de géométrie, et non d'échelle.
Les faces de mesure d'un micromètre d'extérieur sont trempées à environ 60–65 HRC et rodées à une planéité de 0.0003 mm (0.3 µm). Toute particule abrasive supérieure à cette tolérance qui entre dans la zone de contact lors d'une mesure crée un point haut local qui élève artificiellement la lecture. Même une seule particule d'oxyde d'aluminium de 1 µm provenant de copeaux usinés piégée entre les faces ajoute 0.001 mm à toute mesure ultérieure tant qu'elle n'est pas retirée.
Protocole d'entretien de routine des faces :
- Avant chaque session de mesure, essuyer les faces avec un chiffon optique — jamais avec un papier abrasif d'atelier.
- Après chaque session de mesure en environnement contaminé (rectification, fonderie, métallurgie des poudres), nettoyer les faces à l'alcool isopropylique sur un chiffon optique.
- Inspecter les faces mensuellement sous grossissement 10×. Toute rayure visible parallèle à la direction de mesure introduit une erreur d'assise positive. Les rayures perpendiculaires et les petites marques de surface sont moins critiques mais indiquent une dégradation des faces.
Pour les faces piquées ou rayées, le rodage professionnel des faces restaure la planéité à une fraction du coût de remplacement de l'instrument. Le rodage en atelier (mouvement de huit sur une plaque de rodage au diamant) n'est viable que si l'opérateur possède l'expérience de maintenir le parallélisme des faces — un rodage inégal enlève davantage de matière d'un côté, introduisant une erreur de parallélisme qui apparaît comme un décalage de lecture dépendant de la plage.
Les filets de la vis exigent un film mince d'huile pour vis (ISO VG 7 ou huile pour instruments légère équivalente) appliqué tous les 3 à 6 mois en usage normal, plus fréquemment dans des environnements poussiéreux ou à brouillard de liquide de refroidissement. Ne pas appliquer d'huile de machine générique sur les vis de micromètre — une viscosité supérieure à ISO VG 10 piège les copeaux dans les flancs de filetage et provoque une adhérence intermittente qui se lit comme une dispersion de ±0.002–0.004 mm.
Bonnes pratiques de stockage
Un micromètre d'extérieur stocké avec les faces en contact développera une erreur de zéro permanente liée à la contrainte de fluage dans les faces de mesure en quelques semaines à mois, en particulier pour les instruments à faces en carbure.
La position de stockage correcte : fermer la vis à 0.5–1.0 mm près de la touche, en laissant un petit jeu. La plupart des micromètres de qualité incluent une bride de stockage ou un insert en mousse dans le coffret avec un jeu intégré. Stocker avec les faces en contact dans des conditions extrêmes de température ou d'humidité est la cause unique la plus courante des erreurs de zéro permanentes de 0.002–0.005 mm observées sur les instruments d'atelier de production.
Lignes directrices d'environnement de stockage :
| Condition de stockage | Impact | Recommandation |
|---|---|---|
| Fluctuation de température ±10 °C/jour | Cycles de distorsion du cadre ; erreur de plage 0.001–0.003 mm après 6 mois | Stocker en armoire à température stable ; éviter le voisinage de chauffages ou fenêtres |
| Humidité > 70% HR | Oxydation de surface sur les faces non inox ; erreur de face 0.001–0.002 mm après 3 mois | Inclure un sachet de gel de silice dans le coffret ; remplacer tous les 6 mois |
| Faces en contact en stockage | Dérive du zéro par contrainte-fluage 0.002–0.008 mm après 1–3 mois | Toujours stocker avec un jeu de 0.5–1.0 mm entre les faces |
| Empilé sans protection dans un tiroir | Dommage par choc au cadre ; dommage au filetage de vis par contact avec d'autres outils | Coffrets rembourrés individuels ou inserts en mousse requis |
| Résidu de liquide de refroidissement non nettoyé | Les sels du liquide de refroidissement attaquent les faces de mesure en 24 h | Essuyer et sécher immédiatement après usage ; appliquer un film inhibiteur de corrosion |
Un film léger d'huile anti-corrosion pour instruments (par exemple, LPS-1 ou équivalent) appliqué au cadre, à la vis et au tambour — mais PAS aux faces de mesure — avant les périodes de stockage prolongées offre une protection contre la corrosion adéquate jusqu'à 12 mois dans des environnements d'atelier normaux. Les faces de mesure doivent être protégées par un protecteur de face séparé à base de cire ne laissant aucun film d'huile résiduel sur la surface de mesure.
Les micromètres d'extérieur utilisés en environnements à brouillard de liquide de refroidissement devraient être essuyés, séchés et ré-huilés à la fin de chaque poste — les formulations de liquide de refroidissement contenant des composés chlorés ou soufrés attaquent les faces en acier trempé à un rythme d'environ 0.5–1 µm par jour d'exposition non protégée.
Intervalle d'étalonnage et traçabilité
L'intervalle d'étalonnage approprié pour un micromètre d'extérieur dépend des exigences d'incertitude de mesure et de l'intensité d'usage, et non d'une période calendaire fixe.
Pour les applications de contrôle qualité de production exigeant une incertitude de mesure ≤ ±0.002 mm, étalonner contre un jeu de cales-étalons traçables tous les 3 à 6 mois ou après tout événement susceptible d'avoir contraint l'instrument (chute, surserrage, usage en environnement de température extrême). Pour le traçage et l'usage général d'atelier où ±0.01 mm est acceptable, une vérification annuelle est typiquement suffisante.
ASME B89.1.13 (Micromètres) recommande que les enregistrements d'étalonnage au niveau de l'atelier incluent : la date, la température au moment de l'étalonnage, le numéro de série de la cale-étalon de référence et le numéro du certificat d'étalonnage, les lectures à trois points ou plus sur la plage, et le nom de l'opérateur. Pour une vue d'ensemble plus large de la sélection d'instruments de mesure d'atelier et de la budgétisation des tolérances, consulter le guide complet de la mesure de précision. Maintenir ce journal simple permet l'analyse de tendances — un instrument exigeant une remise à zéro tous les deux mois vous indique que la vis s'use et dépassera bientôt l'EMT même après correction.
Chaîne de traçabilité d'étalonnage pour les environnements de production :
- Étalon national de mesure (NIST, PTB, NPL) → Cales-étalons Grade K (EMT ±0.05 µm)
- Laboratoire d'étalonnage → Cales-étalons Grade 0 (EMT ±0.05–0.10 µm)
- Référence de production → Cales-étalons Grade 1 (EMT ±0.10–0.20 µm) — adaptées à la vérification du micromètre
- Cales-étalons de travail → Grade 2 (EMT ±0.20–0.45 µm) — pour le réglage de montages, pas pour l'étalonnage du micromètre
ISO 3650 est la norme internationale régissant les grades et tolérances des cales-étalons. Les cales Grade 1 constituent l'étalon de travail approprié pour étalonner les micromètres dans la plupart des installations de production. Les cales Grade 2 ont des tolérances chevauchant l'EMT du micromètre lui-même et ne doivent pas être utilisées comme références d'étalonnage.
Vérifier le zéro, contrôler à mi-plage et stocker avec un jeu.
Une routine d'étalonnage de cinq minutes — contrôle du zéro à 20 °C, vérification à la cale-étalon à mi-plage et contrôle du fonctionnement du limiteur — maintient la précision du micromètre d'extérieur dans sa spécification ±0.004 mm (0–25 mm, DIN 863-1) sur des mois d'usage quotidien. Stocker avec un jeu de 0.5–1.0 mm entre faces, maintenir les surfaces de mesure exemptes de particules abrasives et remplacer les ressorts de limiteur usés avant qu'ils ne provoquent une dispersion de lecture sont les trois actions de maintenance qui préviennent la majorité des défaillances d'étalonnage de micromètre dans les ateliers de production.
Sources
- DIN 863-1 / ISO 3611:2023 — Outside Micrometers — design, tolerances, and verification requirements
- ISO 3650:1998 — Gauge Blocks — length tolerance grades K, 0, 1, 2
- ASME B89.1.13-2013 — Micrometers — design, performance, and calibration requirements
- Mitutoyo Micrometer Calibration Guide — measuring force and ratchet standards
- NIST Calibration of Micrometers — traceability chain and uncertainty evaluation
À quelle fréquence faut-il étalonner un micromètre d'extérieur ?
Pour les applications de contrôle qualité exigeant une incertitude de ±0.002 mm, vérifier contre une cale-étalon Grade 1 tous les 3 à 6 mois ou après toute chute ou choc thermique. Pour l'usage général de traçage (±0.01 mm acceptable), une vérification annuelle contre une cale-étalon traçable suffit. Consigner chaque étalonnage avec date, température et numéro de série de la cale pour détecter précocement les tendances d'usure.
Qu'est-ce qui cause l'erreur de zéro du micromètre d'extérieur après stockage ?
Le stockage avec les faces de mesure en contact est la cause la plus fréquente — la contrainte de fluage dans les faces trempées produit une dérive du zéro permanente de 0.002–0.008 mm sur 1 à 3 mois. Les causes secondaires incluent le cyclage thermique (distorsion du cadre due aux variations quotidiennes de ±10 °C) et le résidu de liquide de refroidissement attaquant les faces de mesure. Toujours stocker avec un jeu de 0.5–1.0 mm entre touche et vis.
Puis-je ajuster moi-même l'erreur de zéro d'un micromètre ?
Oui, pour les erreurs dans ±0.025 mm (la moitié d'une graduation). Insérer la clé dans les encoches du manchon, tenir le tambour immobile et faire pivoter le manchon jusqu'à ce que le trait zéro du tambour s'aligne avec le trait de référence lors de la fermeture sur la touche. Pour les erreurs dépassant ±0.025 mm, la cause est mécanique (usure de la vis ou dommage au cadre) — envoyer plutôt l'instrument pour réétalonnage professionnel.
Quel grade de cale-étalon est nécessaire pour étalonner un micromètre d'extérieur ?
Grade 1 selon ISO 3650 (tolérance de déviation ±0.10 µm) est l'étalon de travail correct pour la vérification de micromètre en atelier de production. Les cales Grade 2 (±0.20–0.45 µm) ont des tolérances trop proches de l'EMT propre du micromètre (±0.004 mm pour 0–25 mm) pour offrir une marge d'incertitude significative et ne doivent pas être utilisées comme références d'étalonnage.
Pourquoi le nombre de clics du limiteur compte-t-il pendant la mesure ?
Le limiteur fournit une force de mesure standardisée (5–10 N) qui produit un engagement de vis cohérent. Un seul clic indique un engagement insuffisant et sous-évalue la lecture jusqu'à 0.003 mm. Deux à trois clics garantissent le contact pleine longueur du filetage et des résultats reproductibles à ±0.001 mm près entre opérateurs. Utiliser le tambour directement plutôt que le limiteur applique 10× la force prévue, accélérant l'usure de la vis.