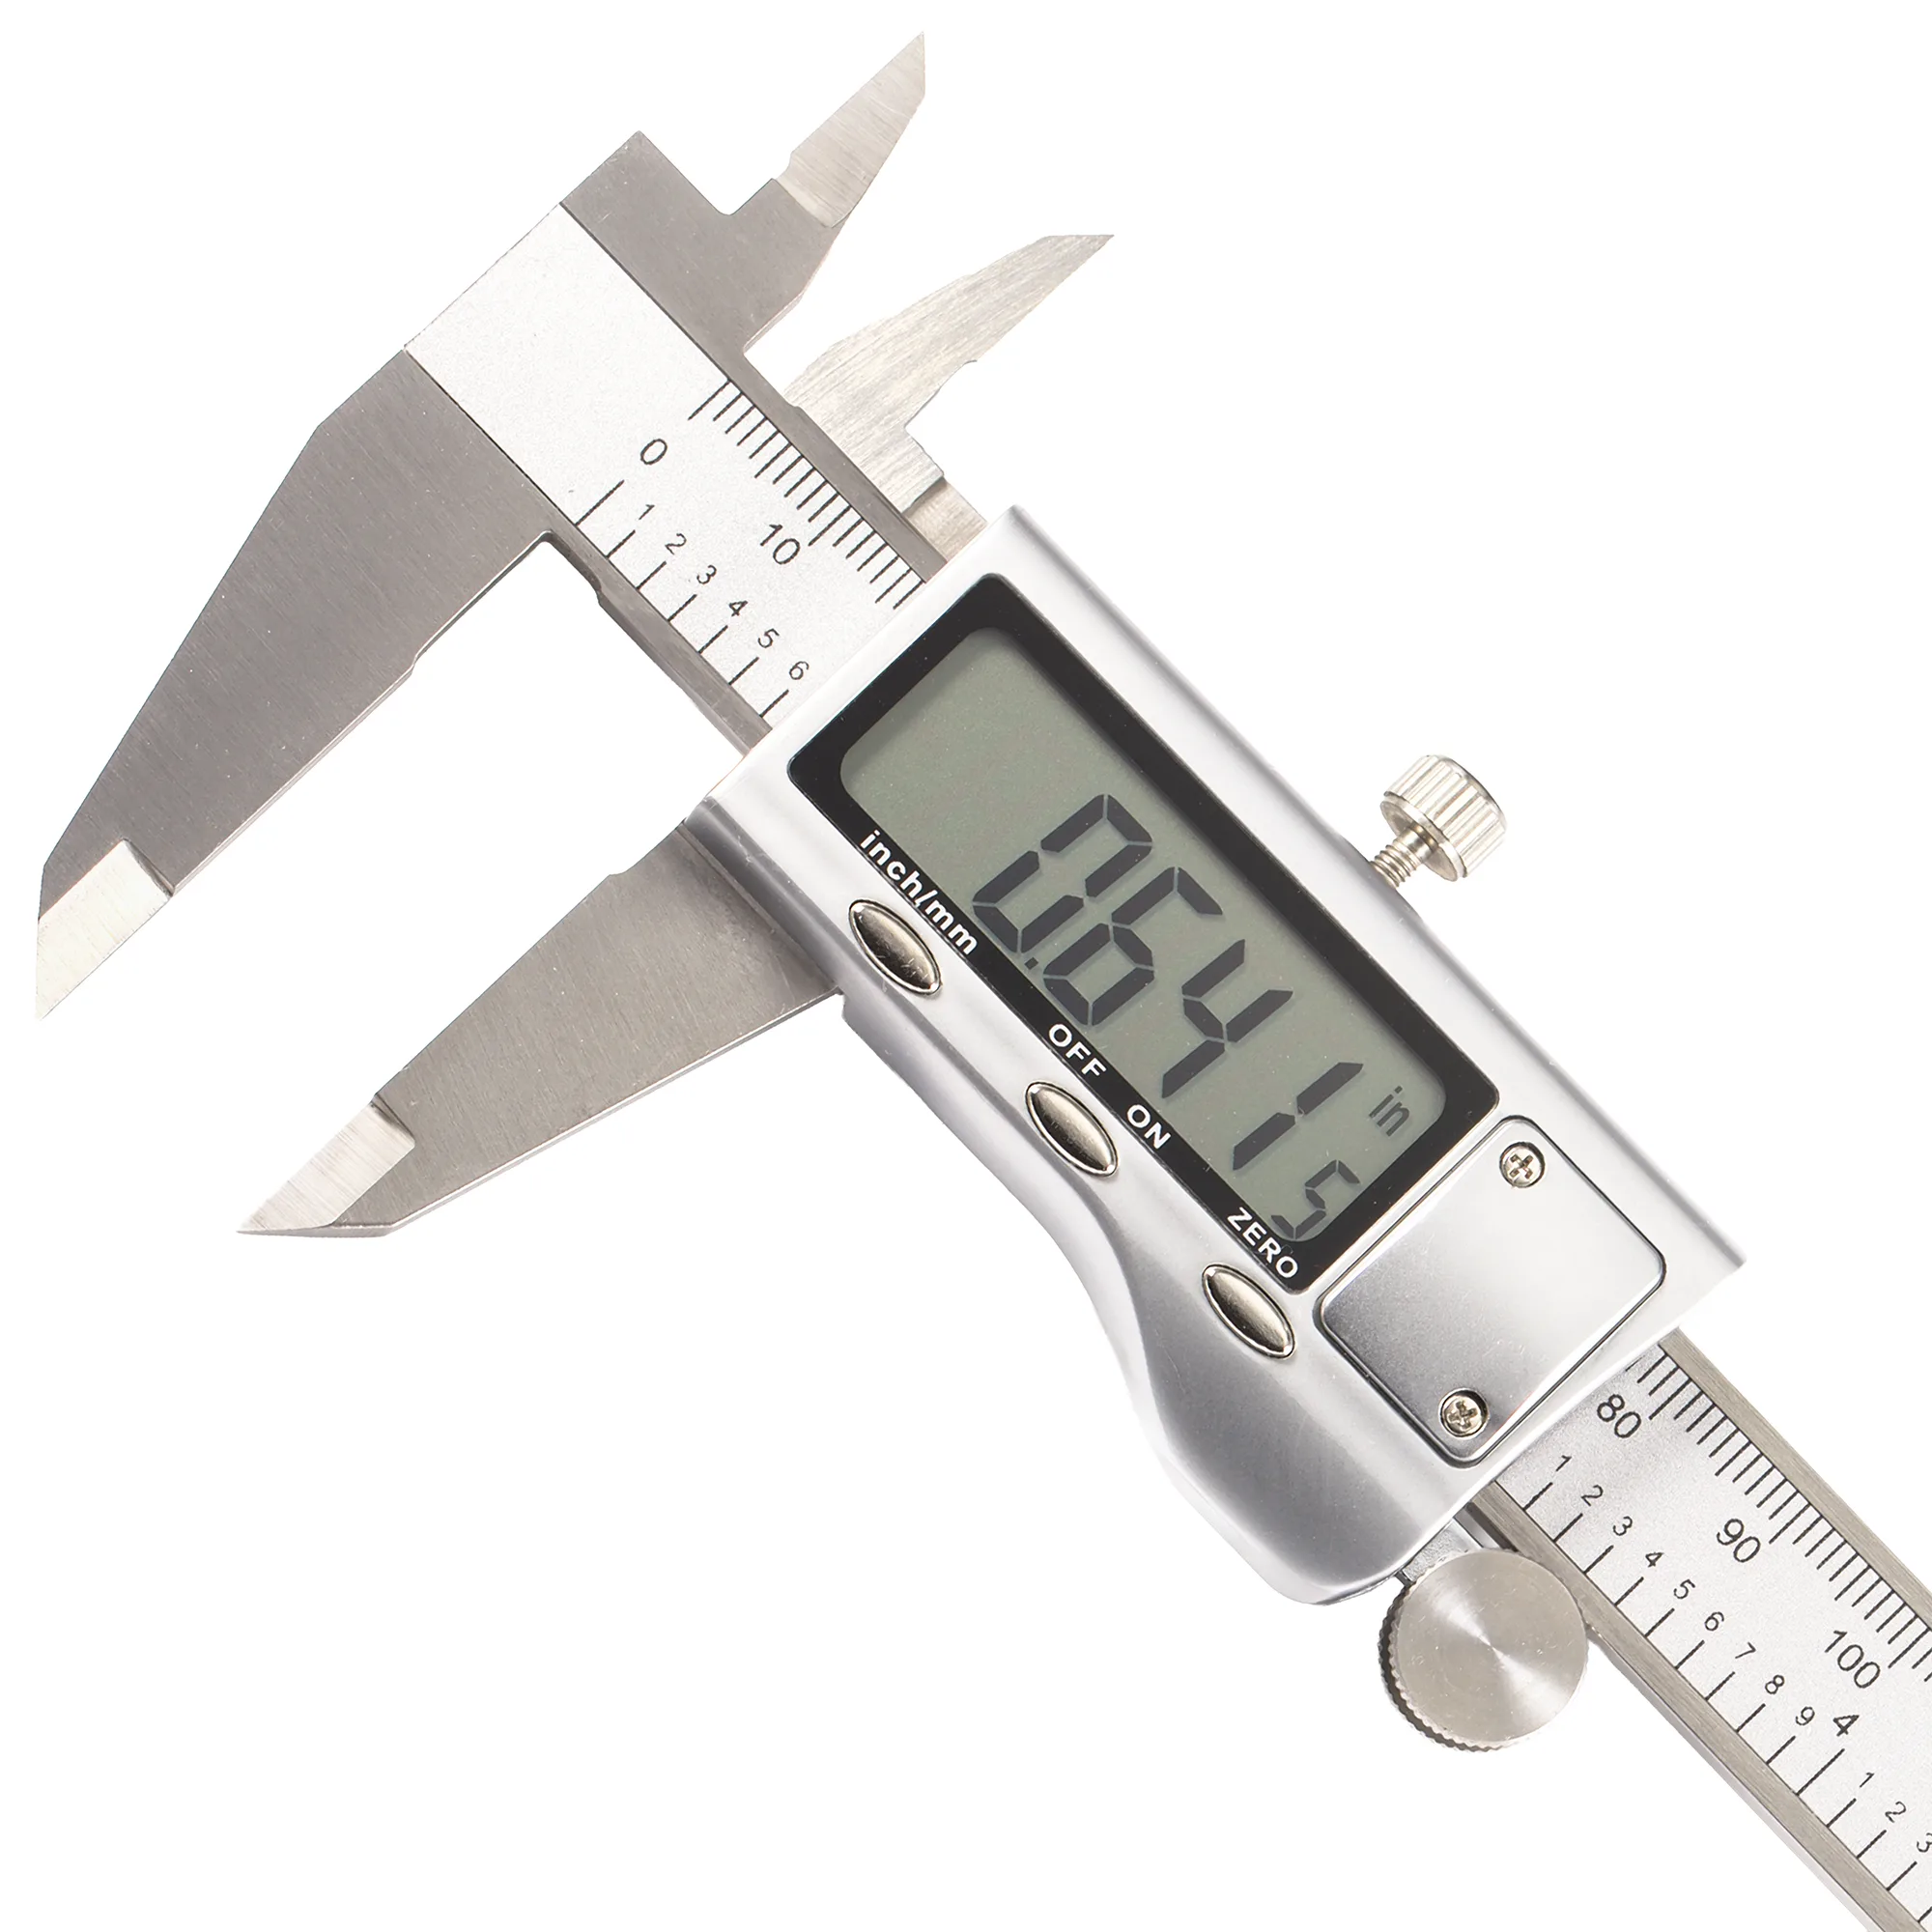
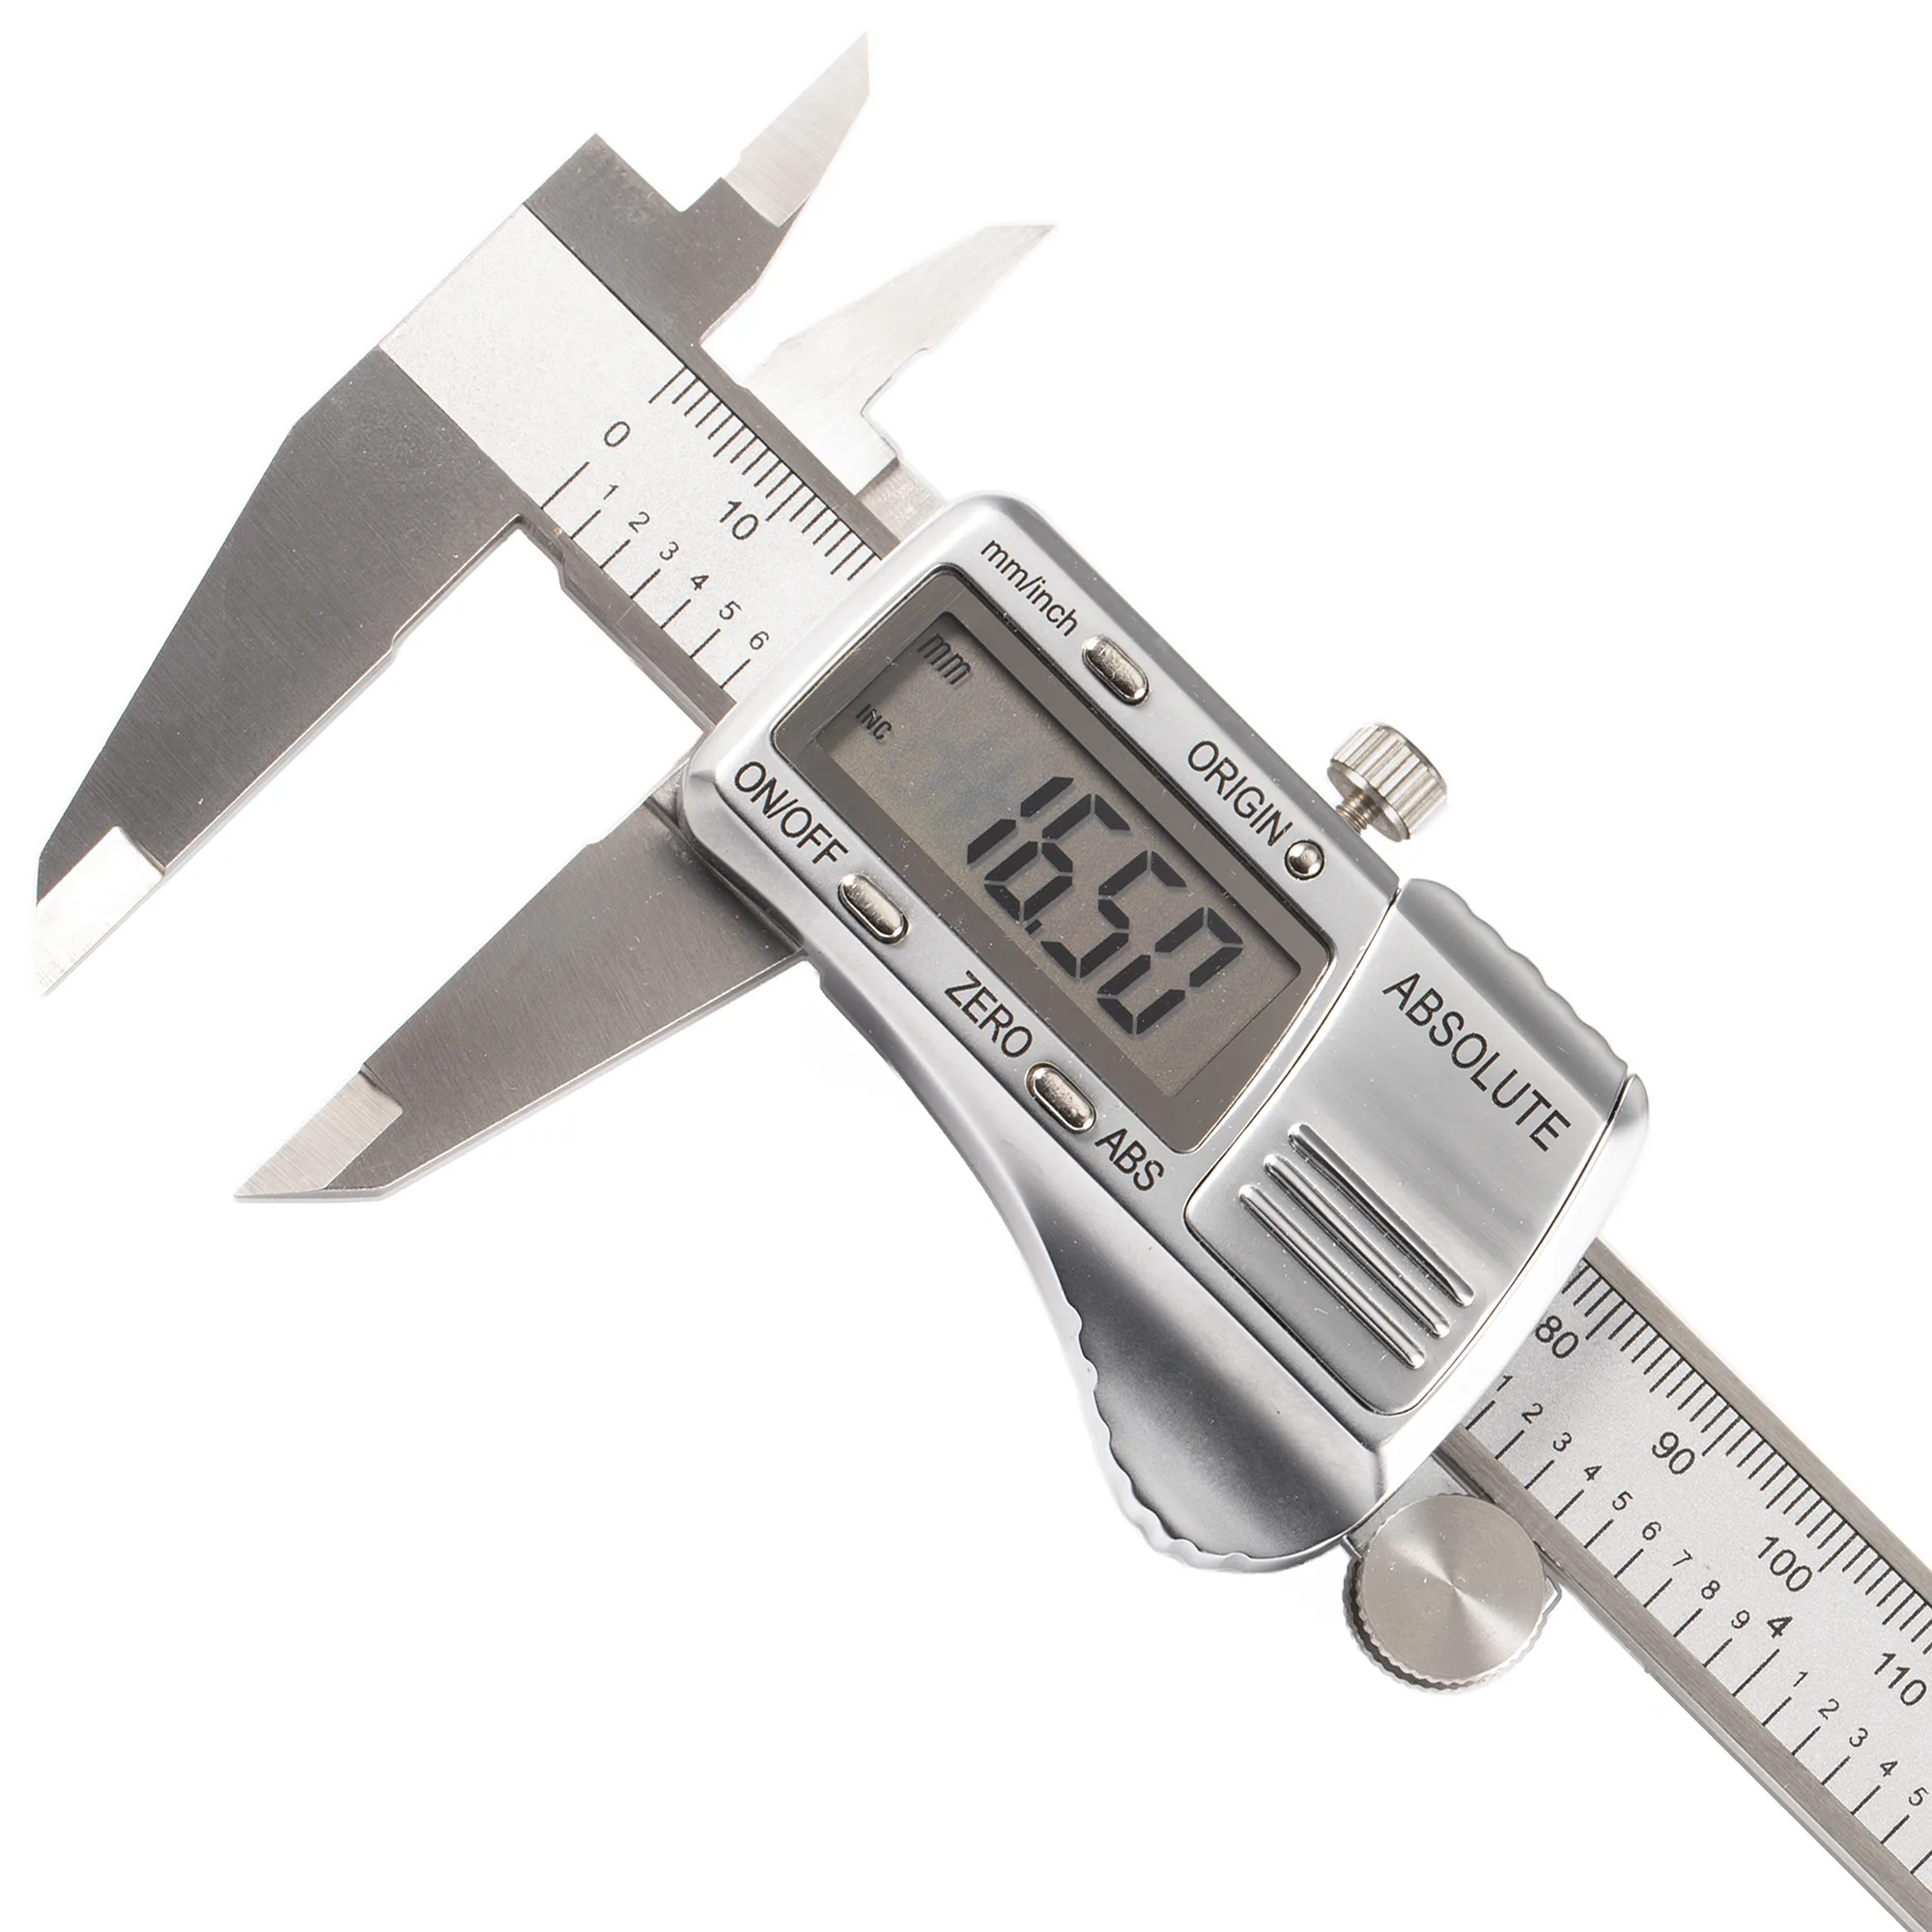
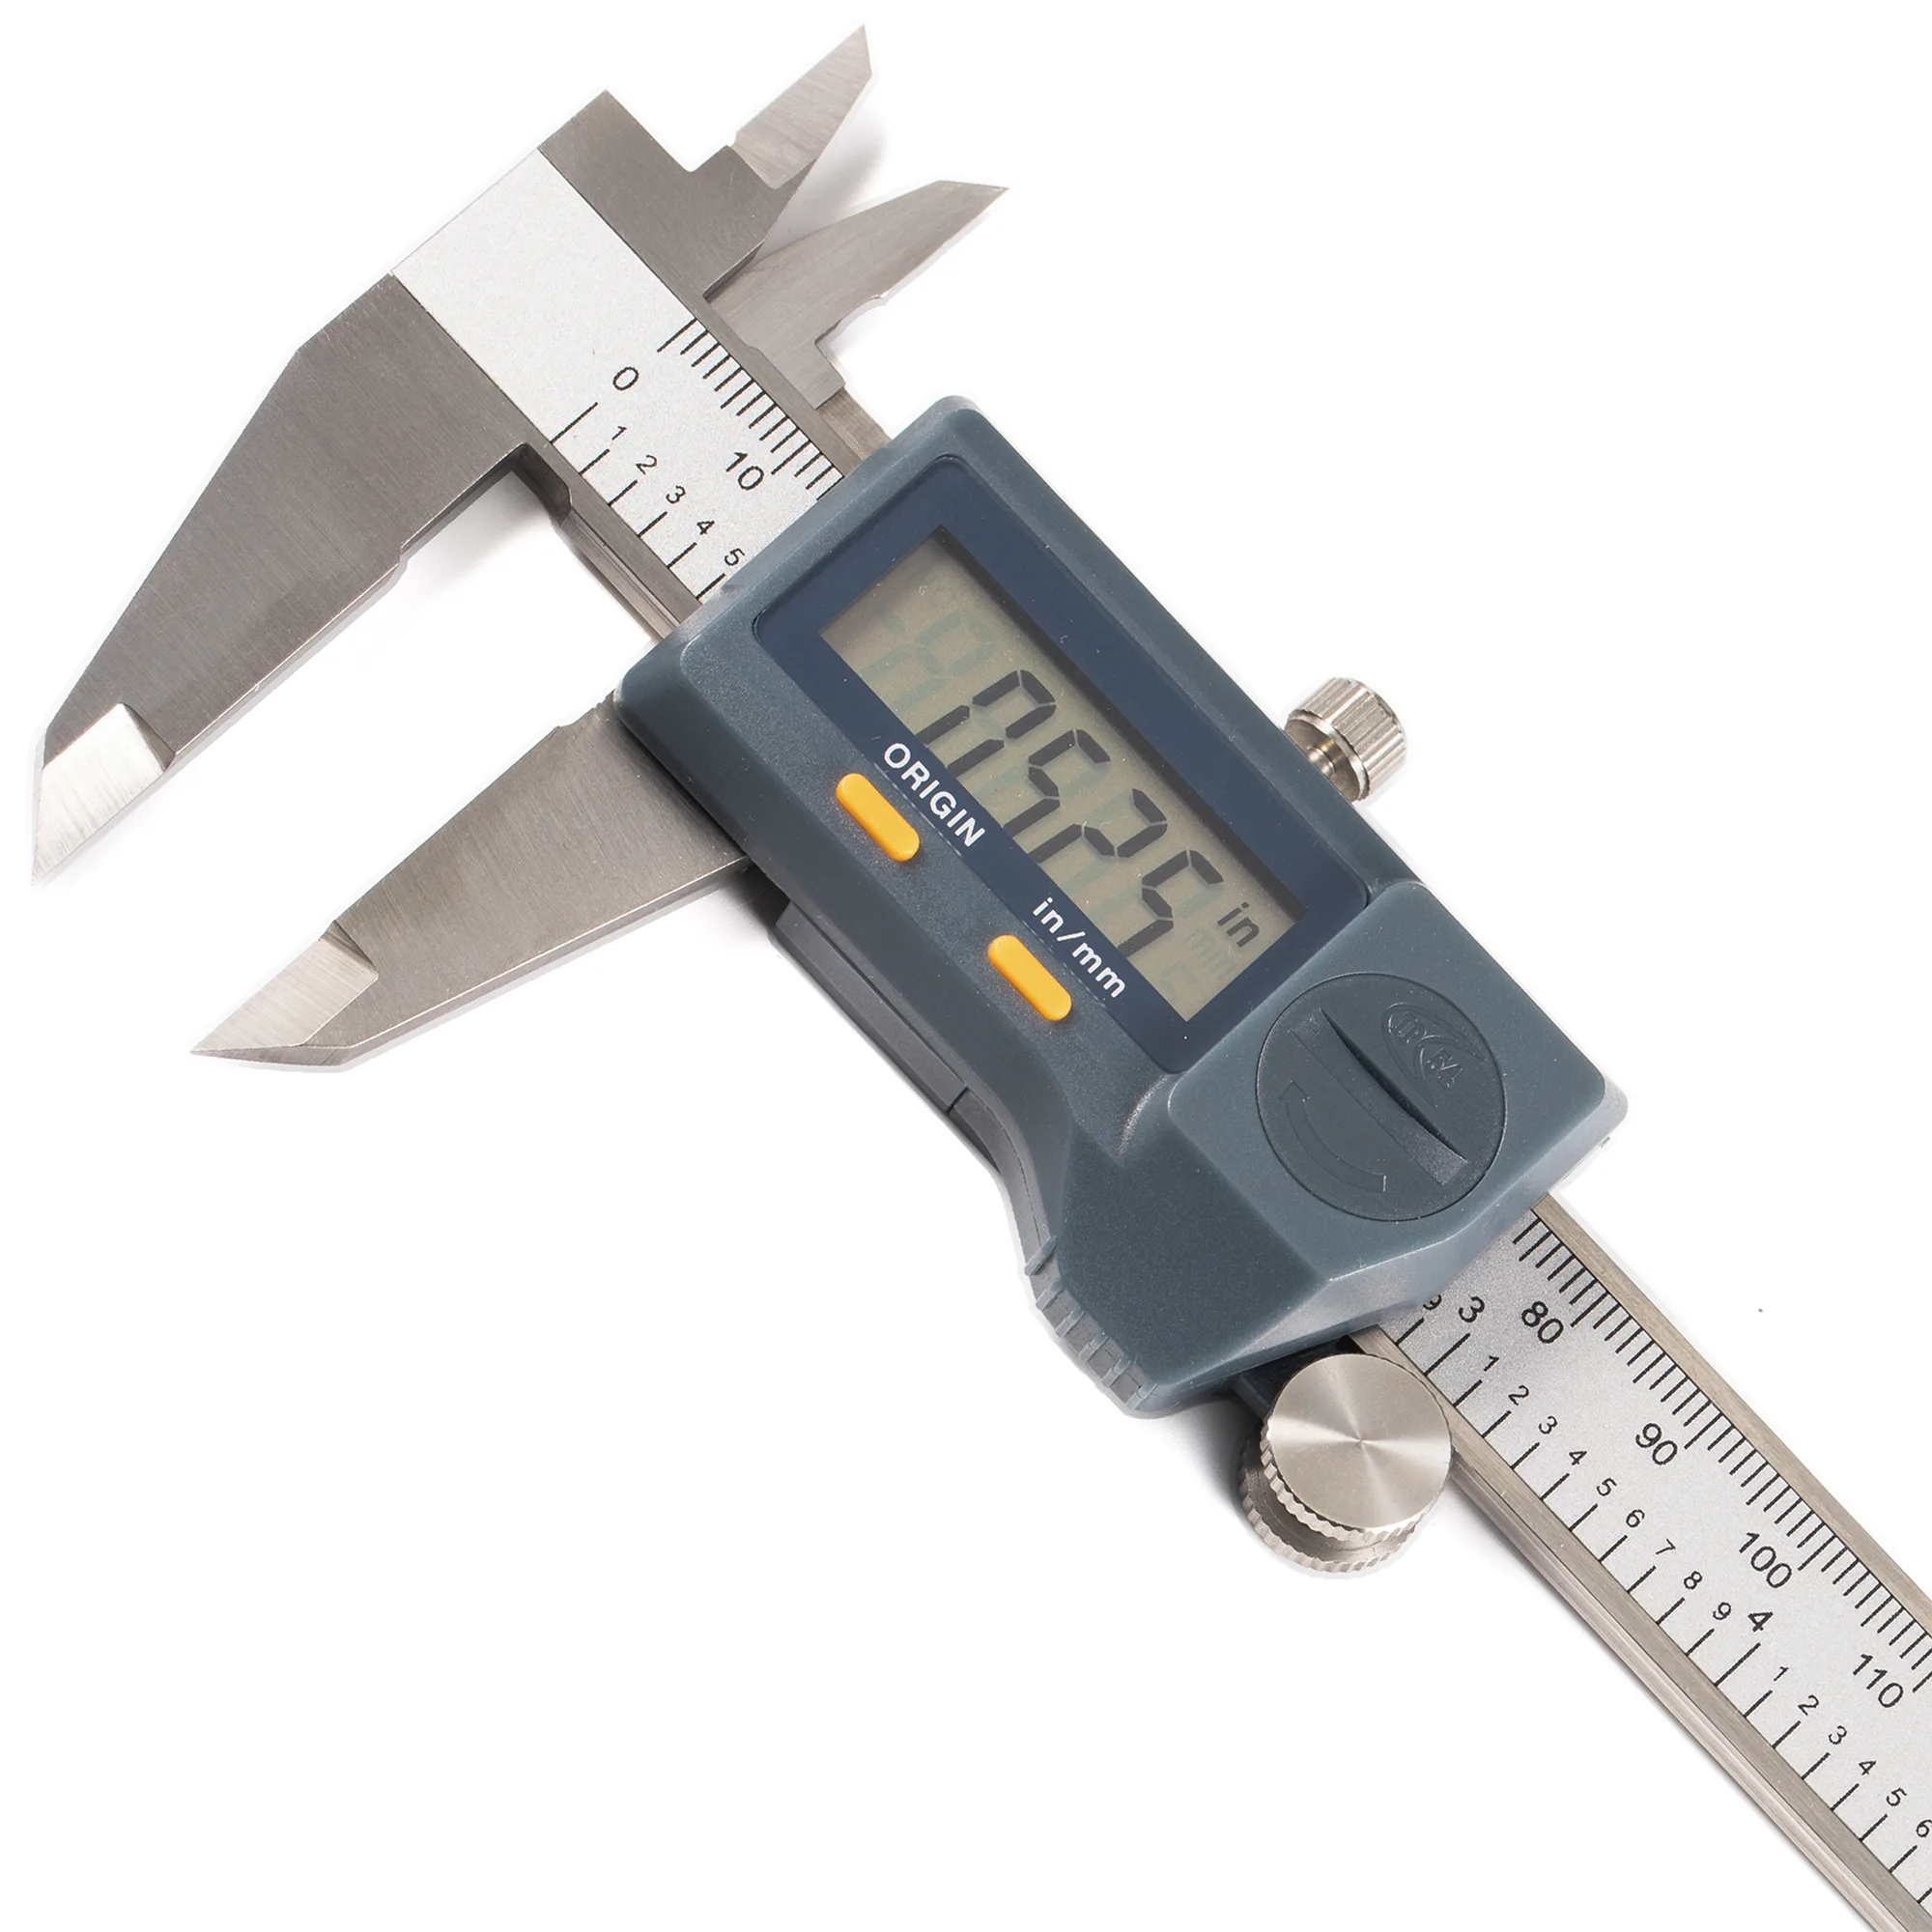
Un pied à coulisse numérique conserve sa précision nominale de ±0.03 mm (ISO 13385-1) à condition de respecter trois tâches récurrentes : vérifier le zéro avant chaque utilisation, effectuer un contrôle mensuel à la cale-étalon en trois points sur toute la plage de mesure, et planifier un étalonnage professionnel tous les 6 à 12 mois conformément à la norme ISO 10012. Sans ces précautions, la dérive thermique, la contamination de la bande d'encodeur et l'usure des touches de mesure peuvent introduire des erreurs 5–10× supérieures au budget de précision nominal. Lorsque l'un des trois seuils quantitatifs est dépassé — écart de planéité des becs supérieur à 0.01 mm, étendue des mesures répétées supérieure à 0.03 mm ou dérive du zéro supérieure à 0.02 mm après 10 cycles — il convient de remplacer l'instrument plutôt que de le réétalonner.
Comprendre les différences entre types de pieds à coulisse — encodeur absolu ou incrémental, boîtier IP54 ou standard, numérique ou à vernier — permet de déterminer les procédures de maintenance appropriées. Pour une vue d'ensemble des instruments de mesure de précision incluant les micromètres, comparateurs et cales-étalons, consulter le guide complet de la mesure de précision. Le présent guide couvre les procédures d'entretien fondées sur des spécifications réelles, les intervalles d'étalonnage basés sur la norme ISO 10012, ainsi que les critères quantitatifs déterminant le moment de mise au rebut d'un instrument.
Référence rapide pour l'entretien du pied à coulisse
| Problème / Objectif | Action principale | Impact attendu |
|---|---|---|
| Zéro incohérent sur un pied à coulisse incrémental | Nettoyer la bande d'encodeur à l'alcool isopropylique ; remettre à zéro | Les encodeurs capacitifs retrouvent généralement leurs spécifications une fois le film d'huile ou de particules métalliques éliminé |
| Pied à coulisse hors tolérance | Vérifier sur une cale-étalon en trois points sur toute la plage | Un écart de lecture > ±0.02 mm en n'importe quel point indique le seuil d'envoi en étalonnage |
| Dérive thermique sur une mesure critique | Laisser le pied à coulisse et la pièce s'équilibrer 15-20 min à la température de référence de 20°C | La dilatation de l'acier à 11.7 µm/m/°C signifie qu'une élévation de 5°C sur un instrument de 150 mm ajoute environ 9 µm d'erreur |
| Pile épuisée en quelques mois | Remplacer la LR44 alcaline par une SR44 à l'oxyde d'argent ; activer l'extinction automatique | L'oxyde d'argent surpasse l'alcaline de 2-3x en durée de vie avec une courbe de décharge plus plate |
| Pied à coulisse IP54 noyé de résidus de liquide de refroidissement | Rincer à l'eau claire, puis sécher ; inspecter le joint annuellement | Préserve l'étanchéité IP54 (sinon elle se dégrade à un niveau effectif IP20) |
| Usure de l'échelle du vernier par les huiles cutanées | Appliquer une fine couche d'huile pour instruments une fois par mois ; ranger dans un étui rembourré | Un coulissement fluide garantit une pression de mesure constante et une lecture sans parallaxe |
| Pied à coulisse magnétisé à proximité d'un mandrin ou d'un variateur | Stocker à ≥300 mm des sources magnétiques ; démagnétiser si nécessaire | Élimine l'attraction de copeaux ferreux qui rayent la bande d'encodeur et les touches de mesure |
| Pied à coulisse usé échouant au test de répétabilité | Mesurer la même cale-étalon 10 fois ; vérifier l'étendue | Une étendue > 0.03 mm échoue au critère de répétabilité — remplacer, ne pas réétalonner |
Fondamentaux de la mesure affectant l'entretien
Deux principes physiques fixent la limite supérieure de précision d'un pied à coulisse en conditions réelles d'atelier : le principe d'Abbe (qui fait qu'un jeu dans la glissière amplifie l'erreur de mesure sur les becs internes) et la dilatation thermique (qui fait que 11.7 µm/m/°C de croissance de l'acier représente une fraction significative du budget de précision de ±0.03 mm).
Avant d'aborder les procédures de maintenance, il est utile de comprendre les deux principes physiques qui expliquent la majorité des erreurs de mesure au pied à coulisse.
Principe d'Abbe
Le principe d'Abbe stipule que l'axe de mesure doit être colinéaire à l'axe de l'échelle afin de minimiser les erreurs angulaires. Les pieds à coulisse violent intrinsèquement ce principe lors de mesures internes avec les becs supérieurs, car le point de mesure est décalé par rapport à la règle principale. La conséquence pratique est que tout jeu ou usure du mécanisme de coulissement se trouve amplifié en erreur de mesure. Même 0.01 mm de jeu latéral dans la glissière peut doubler l'incertitude effective de mesure sur les dimensions internes, ce qui fait du maintien d'une glissière propre et parfaitement ajustée la tâche de maintenance à plus fort effet de levier. Conserver la glissière exempte de débris réduit directement l'erreur d'Abbe.
Équilibrage thermique
L'acier se dilate d'environ 11.7 µm/m/°C. La température est la variable dominante dans cette relation — un écart de 5°C par rapport à la référence de 20°C ajoute environ 9 µm d'erreur sur un pied à coulisse de 150 mm, soit déjà 30% du budget de précision de ±0.03 mm avant toute autre source d'erreur. Un pied à coulisse de 150 mm tenu à mains nues pendant deux minutes absorbe suffisamment de chaleur pour se dilater de 2-3 µm (0.002-0.003 mm), une fraction mesurable du budget de précision de ±0.03 mm. La norme ISO 13385-1 spécifie une température de référence de 20C pour les mesures dimensionnelles. Avant toute mesure critique, il convient de laisser l'instrument et la pièce atteindre l'équilibre thermique à la température ambiante. Saisir le corps de l'instrument, et non les becs, et réduire au maximum le temps de contact avec la peau.
Règle d'équilibrage thermique
Prévoir 15-20 minutes pour qu'un pied à coulisse provenant d'un environnement différent (caisse à outils dans un camion froid, bureau chauffé) se stabilise à la température de l'atelier avant toute mesure. Pour la pièce, compter 1 heure par 25 mm d'épaisseur de section.
Entretien quotidien par type de pied à coulisse
Les procédures d'entretien doivent correspondre à la technologie de l'encodeur : les encodeurs capacitifs incrémentaux nécessitent une règle principale propre et une vérification du zéro à chaque mise sous tension, les encodeurs absolus exigent principalement une optique propre, et les instruments à étanchéité IP54 ajoutent une inspection trimestrielle des joints indispensable au maintien de l'indice de protection. Les procédures de maintenance diffèrent selon la technologie d'encodeur et d'étanchéité intégrée à l'instrument.
Pieds à coulisse numériques (encodeur incrémental)
Les pieds à coulisse numériques standard utilisent un encodeur capacitif incrémental qui requiert une remise à zéro à chaque mise sous tension. Priorités d'entretien :
- Nettoyer la bande d'encodeur — essuyer la règle principale avec un chiffon non pelucheux imbibé d'alcool isopropylique. Les encodeurs capacitifs sont sensibles aux films d'huile et aux particules métalliques.
- Vérifier le zéro — fermer les becs sur des surfaces propres, confirmer l'affichage de 0.00 mm et appuyer sur ZERO en cas de dérive.
- Contrôler la tension de la pile — les cellules LR44 standard délivrent 1.5 V nominal. Les remplacer dès que l'affichage clignote ou que les chiffres s'estompent ; une tension faible provoque des lectures erratiques avant même le déclenchement de l'indicateur de pile faible.
- Inspecter les touches de mesure — passer un ongle sur chaque face de mesure. Toute bavure perceptible est suffisamment importante pour introduire une erreur de mesure.
Pieds à coulisse numériques (encodeur absolu)
Les systèmes à origine absolue conservent la position des becs d'un cycle d'alimentation à l'autre, sans nécessiter de remise à zéro. Ils utilisent des encodeurs absolus électromagnétiques ou capacitifs, sans limitation de vitesse de déplacement des becs. Entretien spécifique :
- Même routine de nettoyage que pour les modèles incrémentaux, mais la vérification du zéro est simplifiée — l'instrument se recale automatiquement à la mise en marche.
- La durée de vie de la pile est plus longue (généralement 2.5 ans et plus avec extinction automatique) car l'encodeur consomme moins de courant. Toutefois, le fait que le pied à coulisse s'allume ne garantit pas la qualité de la pile — mesurer une cale-étalon pour vérifier la précision, pas seulement le fonctionnement de l'affichage.
- Ne jamais désactiver l'extinction automatique en bloquant la glissière en position ouverte. Cela vide la pile sans aucun bénéfice, puisque les encodeurs absolus conservent la position en mode veille.
Pieds à coulisse numériques à protection IP54
Les instruments classés IP54 selon la norme IEC 60529 offrent une construction étanche contre l'entrée de poussière (niveau 5 : protection contre la poussière) et les projections d'eau de toute direction (niveau 4). Différences essentielles en matière d'entretien :
- Rincer après exposition au liquide de refroidissement — les fluides solubles dans l'eau laissent des résidus qui attaquent les joints à terme. Rincer à l'eau claire, puis sécher soigneusement. Les fluides à base de solvant nécessitent un essuyage à l'alcool isopropylique.
- Inspecter les joints chaque trimestre — rechercher les fissures ou déformations autour du hublot d'affichage et du joint du compartiment de pile. Un joint compromis rétrograde l'IP54 à un niveau effectif IP20.
- Les règles fixes en verre résistent mieux à la dérive thermique et hygrométrique que les règles métalliques, mais le verre est plus fragile. Ne jamais laisser tomber un pied à coulisse IP54 sur une surface dure — la règle peut se fracturer en interne sans dommage extérieur visible, provoquant des erreurs de position intermittentes.
- La résistance EMI (blindage antimagnétique et antistatique) protège la précision à proximité des moteurs de broche CNC et des variateurs de fréquence, mais il convient de stocker le pied à coulisse à l'écart des aimants permanents (plateaux magnétiques, bases magnétiques) qui peuvent magnétiser les becs en acier inoxydable avec le temps.
Mise en garde concernant l'air comprimé
Ne jamais diriger de l'air comprimé vers l'affichage, la bande d'encodeur ou les joints. Une pression d'air supérieure à 1 bar peut forcer des contaminants au-delà des joints IP54 et dans l'électronique. Utiliser une brosse douce ou un chiffon non pelucheux.
Pieds à coulisse à vernier (analogiques)
Les pieds à coulisse à vernier avec une résolution de 0.02 mm ne nécessitent ni pile ni électronique, mais exigent un entretien différent :
- Prévenir les erreurs de parallaxe — lire l'échelle du vernier avec la ligne de visée perpendiculaire à la surface de l'échelle. Les échelles graduées sans parallaxe réduisent cette erreur sans l'éliminer complètement.
- Lubrifier la glissière — appliquer un fin film d'huile pour instruments sur le corps une fois par mois. Les pieds à coulisse à vernier dépendent d'un coulissement fluide pour maintenir une pression de mesure constante.
- Protéger les gravures de l'échelle — contrairement aux encodeurs numériques qui tolèrent des rayures mineures en surface, les graduations du vernier doivent rester parfaitement lisibles pour une lecture précise. Ranger dans un étui rembourré.
- Les pieds à coulisse à corps monobloc résistent mieux à la flexion que les modèles à structure assemblée, mais il convient de vérifier le parallélisme des becs annuellement à l'aide d'une cale-étalon.
Intervalles d'étalonnage et vérification
La norme ISO 10012 ne prescrit pas d'intervalle d'étalonnage fixe — elle exige que l'intervalle soit défini en fonction de l'utilisation, de l'environnement et de la criticité, ce qui en pratique correspond à 12 mois pour des travaux à ±0.05 mm et à 6 mois pour des travaux à ±0.02 mm. La norme ISO 10012 (Systèmes de management de la mesure) régit le système global de gestion de la mesure — traçabilité, justification des intervalles et enregistrements — tandis que la norme ANSI/NCSL Z540.3 fournit les exigences techniques complémentaires pour l'étalonnage des équipements de mesure et d'essai utilisés en évaluation de conformité. La norme ISO 17025 est la norme d'accréditation des laboratoires d'étalonnage : lorsqu'un pied à coulisse est envoyé en étalonnage professionnel, le laboratoire émetteur doit détenir l'accréditation ISO 17025, garantissant la traçabilité de ses résultats de mesure aux étalons de métrologie nationaux.
Programme d'étalonnage recommandé
| Niveau de vérification | Fréquence | Méthode | Seuil d'action |
|---|---|---|---|
| Vérification du zéro avant utilisation | À chaque utilisation | Fermer les becs, vérifier 0.00 | Tout écart : remettre à zéro |
| Contrôle à la cale-étalon | Mensuel | Mesurer une cale-étalon certifiée en 3 points sur la plage | Écart > +/-0.02 mm |
| Étalonnage complet | 6-12 mois | Laboratoire accrédité selon ISO 17025 | Selon le certificat d'étalonnage |
| Vérification post-incident | Après toute chute ou choc | Cale-étalon en 5 points | Tout écart > +/-0.02 mm |
Pour les environnements de production mesurant à des tolérances de +/-0.05 mm, un cycle d'étalonnage de 12 mois est typique. Pour des travaux plus serrés (+/-0.02 mm), il convient de réduire à 6 mois. Un contrôle mensuel à la cale-étalon au seuil de ±0.02 mm permet de détecter les pieds à coulisse hors tolérance entre les étalonnages formels, réduisant le risque de pièces rebutées en raison d'une dérive non détectée. Documenter chaque résultat d'étalonnage — la norme ISO 10012 exige des enregistrements traçables démontrant que l'instrument est resté dans les spécifications entre les étalonnages.
Pour un aperçu récent des pieds à coulisse, micromètres et comparateurs du catalogue, consulter la gamme d'instruments de mesure de précision 2026.
Contrôle mensuel à la cale-étalon
Mesurer une cale-étalon calibrée en trois positions : près du zéro (10-20 mm), à mi-plage (70-80 mm pour un pied à coulisse de 150 mm) et près de la pleine échelle (130-140 mm). Si une lecture dévie de plus de +/-0.02 mm par rapport à la valeur certifiée, envoyer en étalonnage professionnel. Consigner les résultats dans un registre avec la date, la température et les lectures.
Gestion des piles
Les cellules à l'oxyde d'argent SR44 surpassent les cellules alcalines LR44 de 2-3x en durée de vie et offrent une courbe de décharge plus plate, ce qui signifie que le pied à coulisse fournit des lectures cohérentes jusqu'à une phase très proche de la fin de vie, plutôt que de dériver à mesure que la tension baisse. Les problèmes de pile sont à l'origine de la majorité des réclamations terrain concernant les pieds à coulisse numériques. Comprendre les différences permet d'éviter un dépannage inutile.
Bonnes pratiques :
- L'oxyde d'argent (SR44) surpasse l'alcaline (LR44) de 2-3x en durée de vie et offre une courbe de décharge plus plate, garantissant des lectures plus cohérentes tout au long de la vie de la pile. Le coût supérieur par cellule est compensé par la réduction du nombre de remplacements.
- Retirer la pile en cas de stockage de l'instrument pendant plus de 30 jours. Les cellules LR44 peuvent fuir un électrolyte alcalin qui corrode les contacts et les pistes du circuit.
- Ne jamais mélanger des cellules usagées et neuves dans les instruments utilisant des piles doubles. Un déséquilibre de tension provoque un comportement erratique de l'encodeur.
- Les pieds à coulisse à encodeur absolu consomment nettement moins de courant car ils n'interrogent pas en continu la position de l'encodeur. L'extinction automatique (généralement après 5 minutes d'inactivité) prolonge encore la durée de vie de la pile.
Stockage et environnement
Le stockage a plus d'importance que la plupart des opérateurs ne l'imaginent : laisser un pied à coulisse sur le banc de la machine l'expose à des chocs thermiques qui font dériver le zéro, tandis qu'un stockage becs fermés emprisonne l'humidité et corrode les touches de mesure.
Stocker un pied à coulisse à 20°C ±5°C et en dessous de 80% d'humidité relative, becs ouverts de 0.5 à 1 mm avec un sachet de gel de silice dans l'étui, préserve l'état des surfaces de mesure et l'intégrité de l'encodeur entre les utilisations.
✦ Stockage correct
- Rangé dans son étui, becs ouverts de 0.5-1 mm pour éviter la corrosion
- Environnement contrôlé : 20C +/-5C, humidité relative inférieure à 80%
- Sachet de gel de silice dans l'étui (renouveler mensuellement dans les ateliers humides)
- Distance minimale de 300 mm des sources magnétiques (plateaux, moteurs)
✦ Erreurs courantes
- Laissé sur le banc de la machine (choc thermique, contamination par les copeaux)
- Stocké becs complètement fermés (humidité piégée, corrosion)
- Conservé dans une caisse à outils sans étui (rayures de la règle, dommages aux becs)
- Placé à proximité de variateurs de fréquence ou de plateaux magnétiques (magnétisation)
Quand remplacer — Critères quantitatifs
Le remplacement se justifie — et non le réétalonnage — dès que l'usure mécanique dépasse les limites corrigibles, car le réétalonnage ne fait que compenser un décalage systématique et ne peut restaurer des touches de mesure usées, des bandes d'encodeur rayées ou des glissières desserrées. Même les pieds à coulisse bien entretenus finissent par s'user. Il convient de remplacer plutôt que de réparer lorsque l'une des conditions suivantes est remplie :
| Condition | Mesure | Seuil |
|---|---|---|
| Usure des touches de mesure | Contrôle de planéité par bandes de lumière ou test à la cale-étalon | Écart > 0.01 mm sur la touche de mesure |
| Dérive du zéro après remise à zéro | Fermer les becs, remettre à zéro, ouvrir/fermer 10 fois | Dérive > 0.02 mm après 10 cycles |
| Lectures incohérentes | Mesurer la même cale-étalon 10 fois | Étendue (max-min) > 0.03 mm |
| Jeu de la glissière | Faire osciller latéralement le bec mobile à la main | Mouvement ou jeu perceptible |
| Dommage de la règle | Inspection visuelle sous grossissement | Toute rayure, piqûre ou corrosion sur la bande d'encodeur |
| Parallélisme des becs | Bandes de lumière ou cale d'épaisseur entre les becs fermés | Écart > 0.005 mm en tout point |
Un pied à coulisse échouant à deux ou plus de ces tests n'est plus un instrument de précision. Le réétalonnage ne peut corriger l'usure mécanique — l'instrument doit être remplacé. En cas d'échec marginal unique, une réparation professionnelle (rodage des becs, ajustement de la glissière) peut restaurer la précision, mais le coût approche souvent celui d'un instrument neuf pour les pieds à coulisse de gamme standard.
La précision d'un pied à coulisse repose sur un entretien systématique, pas seulement un nettoyage occasionnel.
Établir une routine : vérifier le zéro avant chaque utilisation, effectuer un contrôle mensuel à la cale-étalon en trois points sur la plage de mesure, planifier un étalonnage professionnel conformément à la norme ISO 10012 tous les 6 à 12 mois, et remplacer tout pied à coulisse qui échoue aux critères quantitatifs d'usure. L'équilibrage thermique et un stockage approprié préservent la précision intégrée lors de la fabrication.
À quelle fréquence faut-il étalonner les pieds à coulisse numériques selon la norme ISO 10012 ?
La norme ISO 10012 exige que les intervalles d'étalonnage soient définis en fonction de l'utilisation, de l'environnement et de la criticité — et non selon un calendrier fixe. En pratique, 12 mois est la norme pour des travaux à ±0.05 mm et 6 mois pour des travaux à ±0.02 mm. Un contrôle mensuel à la cale-étalon au seuil de ±0.02 mm permet de détecter les pieds à coulisse hors tolérance entre les étalonnages formels et réduit le risque de pièces rebutées en raison d'une dérive non détectée.
Quelle est la différence entre un pied à coulisse à encodeur absolu et un modèle à encodeur incrémental ?
Les pieds à coulisse à encodeur incrémental perdent leur référence de position à la mise hors tension, nécessitant une remise à zéro à chaque démarrage. Les modèles à encodeur absolu conservent la position des becs d'un cycle d'alimentation à l'autre — ils se recalent automatiquement au réveil, sans limitation de vitesse de déplacement des becs et sans risque d'erreur de comptage de l'encodeur. Les systèmes absolus consomment également moins de courant, atteignant une durée de vie de pile de 2.5 ans et plus contre environ 1 an pour les modèles incrémentaux.
Que signifie concrètement la protection IP54 pour un pied à coulisse d'atelier ?
L'indice IP54 comporte deux chiffres. Le « 5 » signifie une protection contre la poussière (l'entrée n'est pas totalement empêchée mais reste insuffisante pour perturber le fonctionnement). Le « 4 » signifie une protection contre les projections d'eau de toute direction. Ce niveau convient aux environnements d'atelier avec projections de liquide de refroidissement, mais ne protège pas contre l'immersion, le lavage haute pression ni l'exposition prolongée à l'eau. Il est recommandé d'inspecter l'intégrité des joints chaque trimestre.
Comment le principe d'Abbe affecte-t-il les mesures au pied à coulisse ?
Le principe d'Abbe exige que l'axe de mesure soit colinéaire à l'axe de la règle afin de minimiser les erreurs angulaires. Les pieds à coulisse violent ce principe lors de mesures internes avec des becs décalés, amplifiant tout jeu de la glissière en erreur de mesure. C'est pourquoi le maintien d'un mécanisme de coulissement propre et parfaitement ajusté est essentiel — même 0.01 mm de jeu peut doubler l'incertitude effective de mesure sur les dimensions internes.
Quand faut-il remplacer un pied à coulisse plutôt que le réétalonner ?
Le remplacement s'impose lorsque l'usure mécanique dépasse les limites corrigibles : écart de planéité des touches de mesure supérieur à 0.01 mm, dérive du zéro dépassant 0.02 mm après 10 cycles d'ouverture-fermeture, dispersion des mesures (étendue de 10 mesures répétées) supérieure à 0.03 mm, ou tout jeu latéral perceptible dans le mécanisme de coulissement. Le réétalonnage corrige les erreurs de décalage systématique mais ne peut réparer des becs usés, des bandes d'encodeur endommagées ou des glissières desserrées.
Sources
- ISO 13385-1: Geometrical Product Specifications -- Dimensional Measuring Equipment -- Calipers
- ISO 10012: Measurement Management Systems -- Requirements for Measurement Processes and Measuring Equipment
- ANSI/NCSL Z540.3: Requirements for the Calibration of Measuring and Test Equipment
- NIST Handbook 44: Specifications, Tolerances, and Other Technical Requirements for Weighing and Measuring Devices