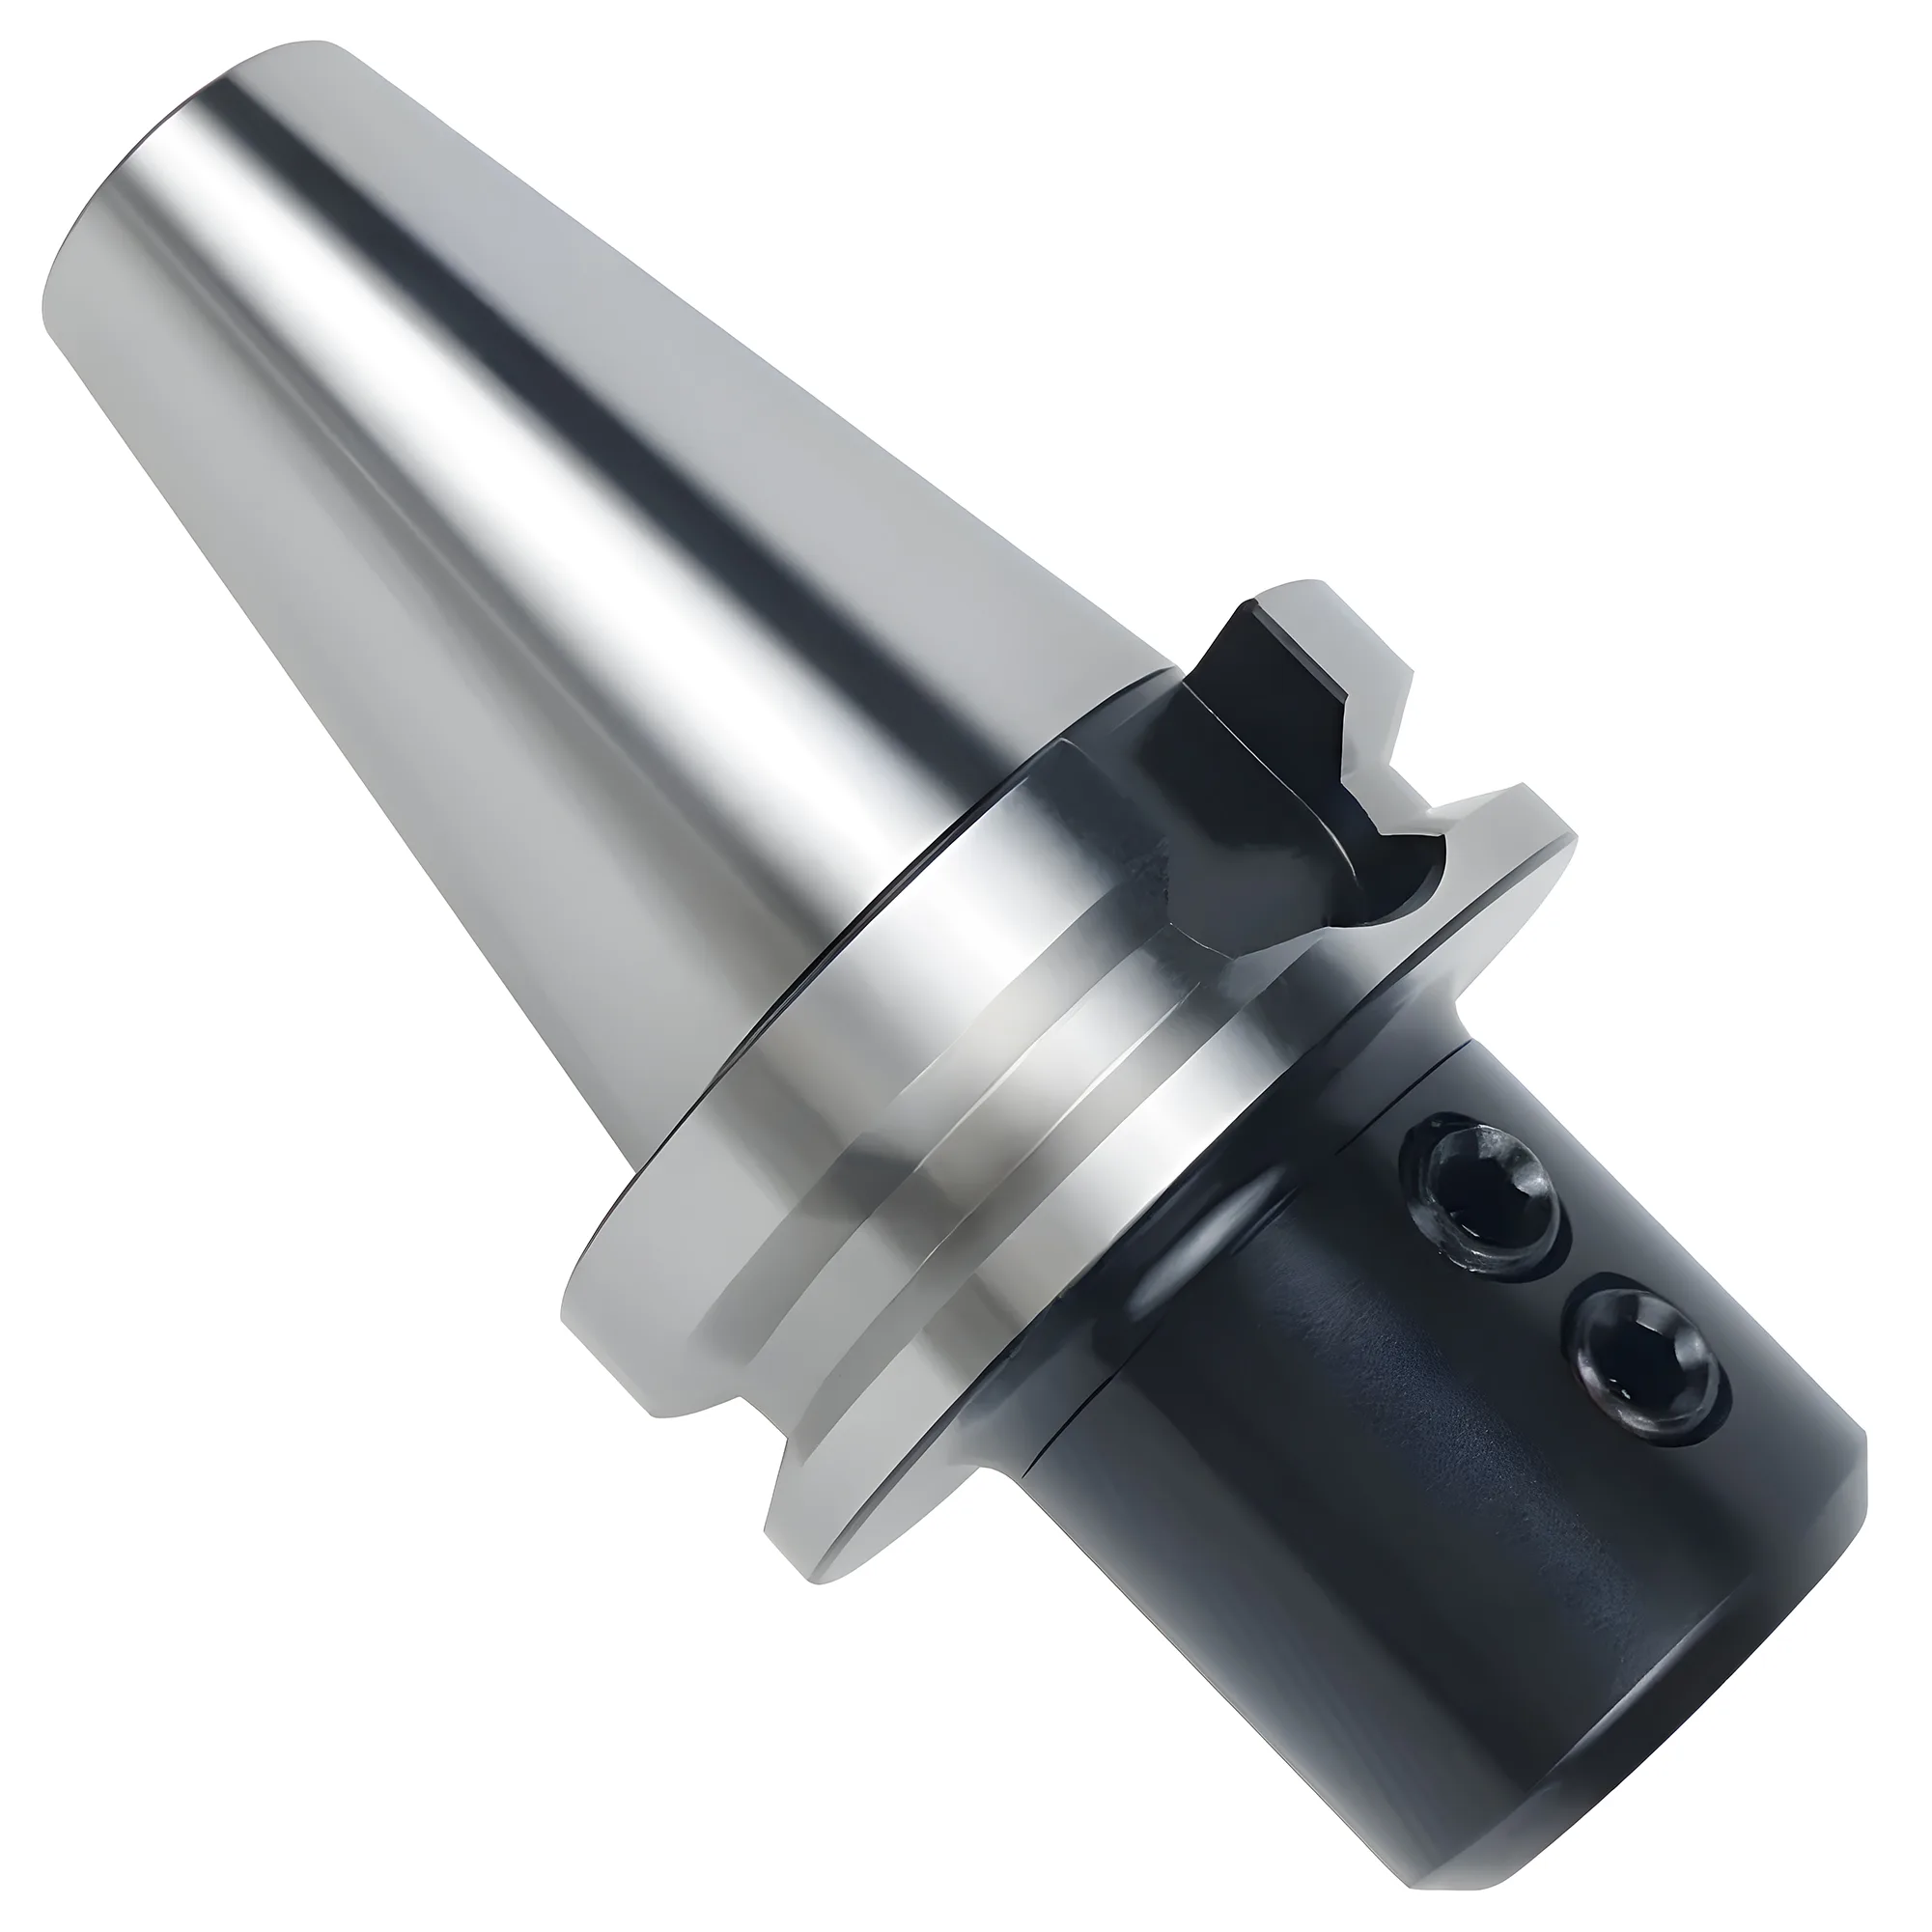
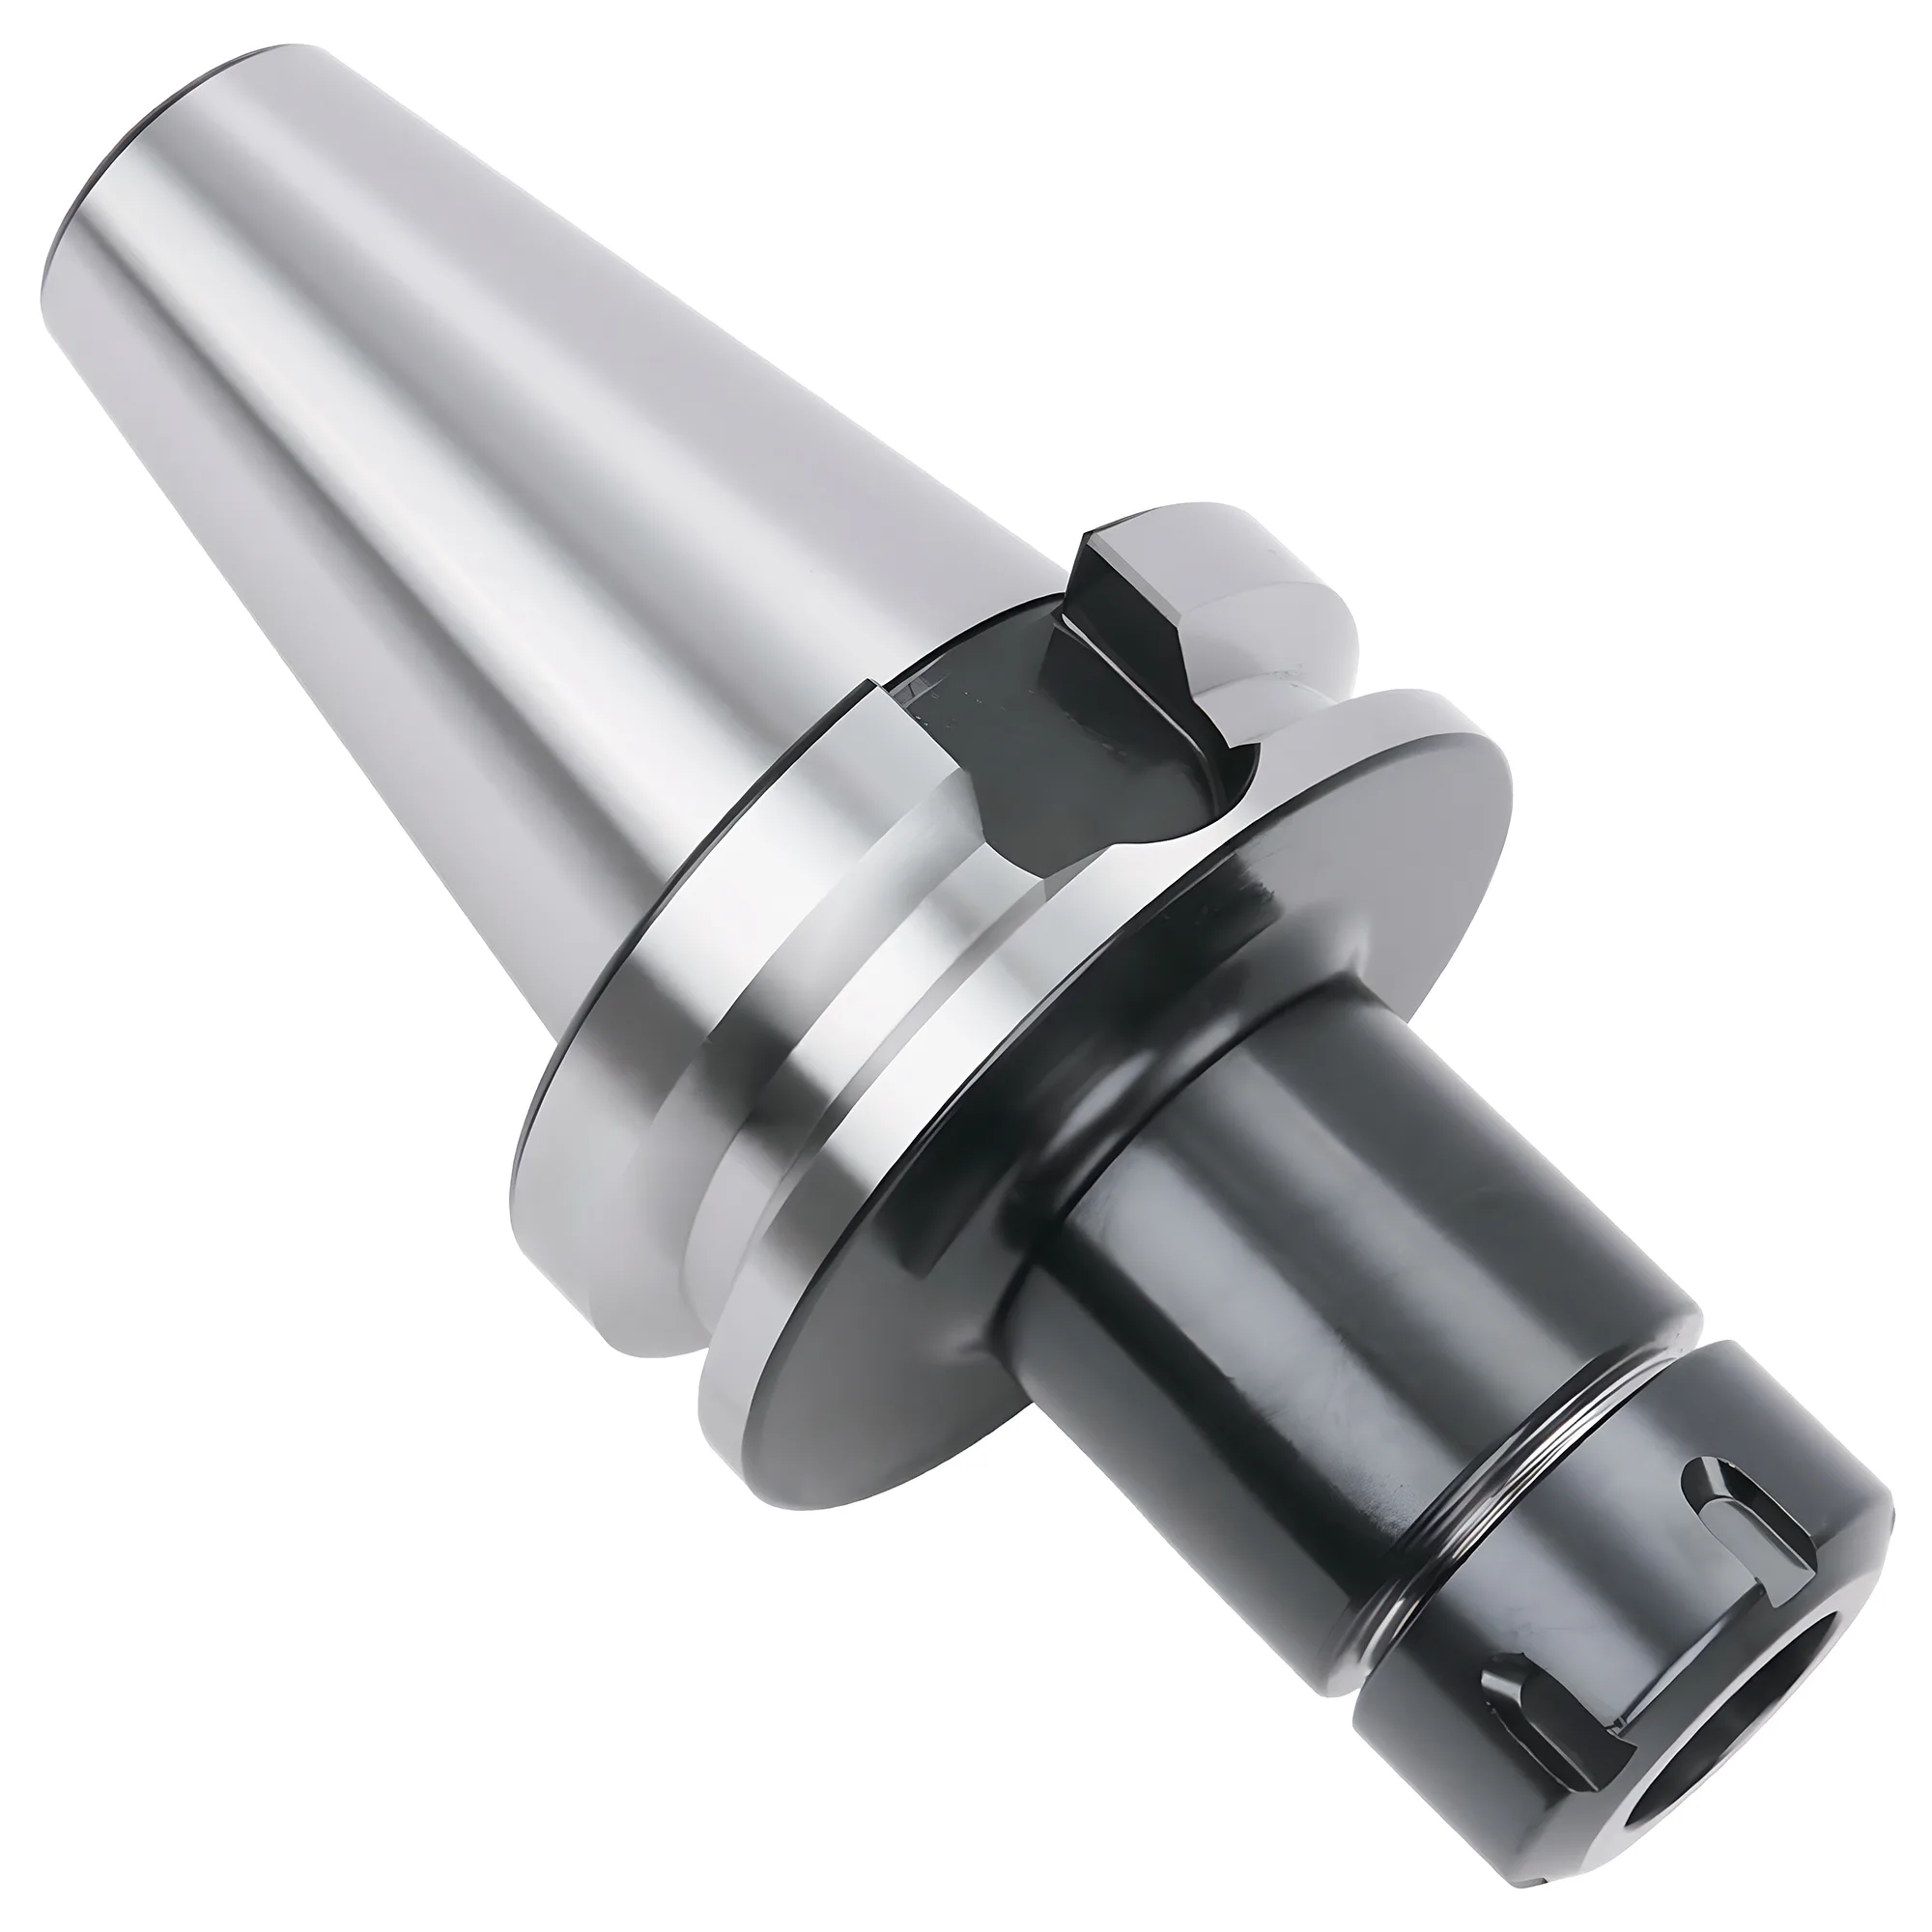
Una fresa de mango de insertos intercambiables que desbasta con cortes interrumpidos conviene sujetarla en un portafresas Weldon o en un portafresas de potencia: un tornillo prisionero que apoya sobre un plano DIN 1835 forma B bloquea mecánicamente el arrancamiento, y un portafresas de potencia de rodillos suele mantener 0.005-0.01 mm de TIR con agarre en toda la circunferencia. La pinza ER (clase 2, ≤0.020 mm de TIR) se reserva para trabajos ligeros a medios con mangos de hasta 20 mm (ER32) o 26 mm (ER40), y los portaherramientas hidráulicos o térmicos (≤0.003 mm de TIR) para el acabado con insertos, donde la excentricidad carga un inserto más que los demás.
Un cuerpo portainsertos no es una fresa de mango integral con tornillos. Su mango de acero es más notable por su rigidez que sus filos por su precisión, sus insertos golpean la pieza de uno en uno y sus filos ya presentan una variación de altura entre alojamientos antes de que el portaherramientas añada su propia excentricidad. Eso cambia qué portaherramientas tiene sentido. La comparación general de familias de portaherramientas para fresas de mango de metal duro integral está en la guía de portafresas Weldon vs pinza ER vs térmico; esta guía trata las fresas de mango de insertos con mango recto, las fresas de alto avance y los cuerpos de tipo acoplamiento más pequeños.
Por qué las fresas de insertos son difíciles de sujetar
Tres propiedades distinguen los cuerpos de insertos de las herramientas de metal duro integral. Las fresas de mango de insertos cargan el portaherramientas con impactos repetidos en lugar de una fuerza constante, porque cada uno de sus 1-5 insertos entra y sale del corte por separado, de modo que la resistencia al arrancamiento importa más que en una fresa de mango integral del mismo diámetro.
En primer lugar, el corte es interrumpido a nivel de inserto. Un cuerpo de 25 mm con 3 insertos a 1.500 RPM produce 75 entradas de inserto por segundo. Cada entrada es un pequeño golpe de martillo que el agarre del portaherramientas debe absorber sin deslizarse. Los agarres solo por fricción (pinzas, manguitos hidráulicos, alojamientos térmicos) resisten el deslizamiento únicamente con la fuerza de sujeción; un tornillo prisionero sobre un plano lo resiste por geometría.
En segundo lugar, muchas fresas de escuadrar de insertos emplean un ángulo de desprendimiento axial positivo para cortar con suavidad, y ese desprendimiento axial positivo genera una componente de fuerza axial que tiende a extraer la fresa del portaherramientas. En una ranura a ancho completo o en una rampa helicoidal, esa tracción crece con la carga de viruta. Un cuerpo que se desplaza 0.1 mm hacia fuera durante un ciclo de desbaste deja un escalón en el fondo y, en el peor de los casos, profundiza más en cada pasada hasta que se fractura un inserto.
En tercer lugar, el cuerpo es de acero. El acero tiene un módulo de Young de unos 210 GPa frente a 580-620 GPa del carburo cementado, por lo que un cuerpo de insertos flecta aproximadamente 3× más que una herramienta de metal duro integral del mismo diámetro y voladizo. La elección del portaherramientas no puede corregir esa relación, pero la longitud calibrada y la rigidez del agarre se suman a ella o no.
La DIN 1835 es la norma según la cual se especifican la mayoría de los mangos de fresas de insertos, porque abarca los mangos cilíndricos de fresas con independencia de que los filos sean insertos o canales rectificados. La forma A es el cilindro liso; la forma B añade el plano Weldon. La DIN 6535 define las formas equivalentes (HA, HB, HE) para fresas de metal duro integral, por lo que aquí interesa sobre todo cuando en el conjunto hay un cuerpo de insertos con mango de metal duro o una prolongación de metal duro. La elección de la forma del mango (liso vs Weldon vs Whistle-notch) es una decisión distinta de la elección del portaherramientas; esta guía parte de que el fabricante de la fresa ya ha fijado el mango del cuerpo.
Cómo afronta cada portaherramientas el arrancamiento y las fuerzas interrumpidas
Las cinco familias de portaherramientas se dividen en dos grupos: arrastre positivo (por forma) y arrastre por fricción. El portafresas de sujeción lateral (Weldon o Whistle-notch) es el tipo de portaherramientas más habitual que bloquea mecánicamente el arrancamiento de un cuerpo de insertos, porque el tornillo prisionero apoya sobre un plano que el mango no puede rebasar salvo que el tornillo se afloje o se cizalle.
| Portaherramientas | Mecanismo de agarre | Resistencia al arrancamiento | Excentricidad típica (TIR) | RPM práctica | Mango necesario |
|---|---|---|---|---|---|
| Portafresas Weldon | Tornillo prisionero sobre plano DIN 1835 forma B | Positiva (bloqueo por forma) | 0.010-0.030 mm | ~12.000 | Plano Weldon |
| Portafresas de potencia (de rodillos) | Rodillos de agujas empujan un manguito hacia dentro | Alta (fricción en toda la circunferencia) | 0.005-0.01 mm a 3xD | ~12.000 | Liso o con plano, h6 |
| Pinza ER (ISO 15488) | Pinza ranurada comprimida por la tuerca | Moderada (fricción, rango de 1 mm) | ≤0.020 mm (clase 2, d₁ 10-26 mm); ~0.005 mm grado UP/AA | 20.000-25.000 equilibrado | Liso o con plano |
| Portaherramientas hidráulico | La presión de aceite dilata un manguito delgado | Moderada a alta (fricción) | ≤0.003 mm a 3xD | 20.000+ | Liso, h6 |
| Portaherramientas térmico | Interferencia térmica | Alta (fricción, 25.000-40.000 N) | ≤0.003 mm a 3xD | 25.000+ | Liso, h6 |
Los portafresas Weldon encajan de forma natural con los cuerpos de insertos, porque muchos cuerpos se suministran ya con el plano Weldon rectificado. El único tornillo prisionero empuja el mango contra un lado del alojamiento, de modo que la herramienta suele girar con 0.010-0.030 mm de TIR, una penalización que importa mucho menos en un cuerpo de desbaste que en una fresa de mango de acabado (la sección 03 cuantifica por qué).
Los portafresas de potencia (también comercializados como portafresas de rodillos) sujetan toda la circunferencia mediante jaulas de rodillos de agujas y una nariz robusta. Admiten tanto mangos lisos como mangos con plano Weldon, porque los rodillos agarran el cilindro y no el plano. Muchos portafresas de potencia tienen un único agujero grande (habitualmente de 20, 25, 32 o 42 mm) y admiten mangos menores mediante pinzas de reducción rectas y cilíndricas — a menudo llamadas pinzas tipo C — que se alojan en el agujero paralelo. Suelen mantener 0.005-0.01 mm de TIR a 3xD y son el paso habitual por encima del portafresas Weldon cuando un taller quiere agarre de desbaste y mejor excentricidad en un solo portaherramientas.
Las pinzas ER según ISO 15488 cubren el mayor número de tamaños de mango por portaherramientas, y por eso son la opción por defecto en los talleres que no tienen otra cosa. La ISO 15488 fija el límite de excentricidad de la clase 2 para agujeros de pinza de 10-26 mm en ≤0.020 mm de TIR, suficiente para el desbaste con insertos. Los grados de precisión de los fabricantes (a menudo marcados UP o AA) se fabrican a unos 0.005 mm de TIR, más estrictos que la clase 1 de la norma, pero solo lo consiguen cuando el portaherramientas, la tuerca y el mango son igual de precisos. El punto débil es el arrancamiento: la pinza agarra por fricción en un rango de sujeción de 1 mm, y un cuerpo sujeto cerca del extremo inferior de ese rango, o con la tuerca por debajo del par, puede deslizarse con los impactos repetidos de los insertos. La ER32 llega como máximo a 20 mm (3/4 in entra en la pinza de 20-19 mm); la ER40 llega a 26 mm, de modo que los mangos de 1 in entran y los de 32 mm o 1-1/4 in no.
Los portaherramientas hidráulicos y térmicos alcanzan ambos ≤0.003 mm de TIR a 3xD. Los hidráulicos aportan amortiguación de vibraciones gracias a su cámara de aceite, pero suelen tener un par transmisible nominal menor que los portafresas de potencia del mismo diámetro de alojamiento, por lo que la mayoría de los fabricantes orientan sus versiones estándar al acabado y al fresado ligero a medio. Los térmicos agarran con más fuerza (típicamente 25.000-40.000 N), pero el cambio es más lento y están diseñados en torno a mangos de carburo. Un mango de acero de una fresa de insertos se dilata con el calor casi al mismo ritmo que el alojamiento del portaherramientas (unos 11-13 × 10⁻⁶ /°C en ambos casos), así que liberarlo depende de calentar el portaherramientas más deprisa de lo que el calor penetra en el mango: es viable, pero más lento y menos tolerante que con carburo.
Rectificar uno mismo el plano Weldon
Rectificar un plano en un cuerpo de insertos de mango liso para adaptarlo a un portafresas Weldon es habitual, pero un plano rectificado a mano con una profundidad o un ángulo incorrectos hace que el tornillo prisionero apoye sobre una arista en lugar de sobre la cara. Así no se recupera ni la resistencia al arrancamiento ni una excentricidad repetible. Si el plan es un portafresas Weldon, conviene comprar el cuerpo con plano Weldon de fábrica (DIN 1835 forma B), o bien sujetar el mango liso en un portafresas de potencia.
¿Cuánto importa la excentricidad en una fresa de varios insertos?
En un cuerpo de insertos, la excentricidad cambia el reparto de la viruta entre los insertos. En una fresa de mango de dos insertos, la excentricidad radial suma casi todo su valor de TIR a la viruta del inserto alto, de modo que 0.020 mm de excentricidad con un avance por diente de 0.10 mm sobrecarga un inserto en torno a un 20% mientras el otro trabaja un 20% por debajo.
El efecto depende del espesor de la viruta en relación con la excentricidad:
Δh ≈ TIR × sin κ
donde Δh es el espesor de viruta adicional en el inserto alto (mm), TIR es la excentricidad radial en el filo (mm) y κ es el ángulo de posición (de entrada) del inserto. El avance por diente en relación con la excentricidad es la variable dominante: los mismos 0.020 mm de TIR son despreciables en una fresa de alto avance pero decisivos en una pasada de acabado.
Tres casos de cálculo muestran el rango, todos para un cuerpo de dos insertos con 0.020 mm de TIR. Con tres o cuatro insertos, el escalón entre filos contiguos es menor (aproximadamente entre la mitad y tres cuartos del TIR en un cuerpo excéntrico), de modo que la sobrecarga disminuye, pero el inserto más alto sigue siendo el que más corta:
- Fresa de escuadrar de 90°, acabado con f_z = 0.05 mm: sin 90° = 1, así que el inserto alto corta unos 0.07 mm, aproximadamente un 40% por encima del valor nominal. Ese inserto se desgasta primero y en la pared a menudo genera él solo la superficie final, de modo que un cuerpo de varios insertos puede dar un acabado como el de un cuerpo de un solo inserto con un avance por diente varias veces mayor que el programado.
- Fresa de escuadrar de 90°, desbaste con f_z = 0.15 mm: la sobrecarga baja a un 13% aproximadamente. La mayoría de las calidades de desbaste lo absorben sin un cambio visible en la vida útil de la herramienta.
- Fresa de alto avance, κ ≈ 10°, f_z = 2.5 mm: la viruta real es de unos 0.43 mm (2.5 × sin 10°) y la excentricidad añade aproximadamente 0.0035 mm (0.020 × 0.174), menos del 1%. En cuanto a la carga de viruta, la excentricidad radial es prácticamente irrelevante en los cuerpos de alto avance.
Las fresas de alto avance son sensibles a la excentricidad axial más que a la radial, porque el ángulo de posición reducido convierte cualquier diferencia de altura entre insertos directamente en profundidad axial adicional en un inserto. Se trata más de un problema del cuerpo de la fresa y del asiento de los insertos que del portaherramientas, y por eso un portaherramientas de precisión aporta menos en un cuerpo de alto avance que en una fresa de mango de acabado.
El propio cuerpo de la fresa marca un límite inferior. La ISO 8688-1:1989 §4.5 admite hasta 100 µm de excentricidad radial y 50 µm de axial, con no más de 50 µm entre filos consecutivos, al montar la fresa de planear de referencia para los ensayos de vida útil. Esa tolerancia, redactada para una fresa de referencia en un ensayo normalizado, muestra que una variación de decenas de micras entre filos se considera normal en los cuerpos de insertos; la misma cláusula recomienda el montaje selectivo de los insertos para reducirla. Pasar de un portaherramientas de 0.020 mm a uno de 0.003 mm de TIR es una mejora real, pero en un cuerpo cuyos propios filos varían en decenas de micras se amortiza sobre todo en el acabado, no en el desbaste. Según la «regla de una décima» de BIG DAISHOWA, cada 2.5 µm de excentricidad reduce la vida útil de la herramienta en aproximadamente un 10%; esta regla empírica se aplica de forma más directa cuando el portaherramientas domina el presupuesto de excentricidad, que en un cuerpo de insertos es el caso del acabado.
Medir la excentricidad en los insertos, no en el mango
Una vez sujeto el cuerpo, conviene medir con el comparador la esquina de corte de cada inserto (radial y axialmente), y no solo el mango o la nariz del portaherramientas. En un cuerpo de insertos, un inserto mal asentado o una viruta bajo el asiento de un inserto suele añadir más variación entre filos que la diferencia entre un portafresas Weldon y un portaherramientas hidráulico.
Voladizo, longitud calibrada y tamaño de mango
Una vez resuelto el arrancamiento, lo que limita la mayor parte del desbaste con insertos es la flexión, no el agarre. Para una herramienta en voladizo, la flexión sigue la fórmula de la viga:
δ = F × L³ / (3 × E × I), I = π × d⁴ / 64
donde F es la fuerza de corte radial, L el voladizo desde la cara del portaherramientas, E el módulo de Young (210 GPa para un cuerpo de acero) y d el diámetro efectivo del mango o del cuello. La longitud del voladizo domina la flexión porque interviene al cubo: pasar un cuerpo de insertos de 2×D a 3×D de voladizo aumenta la flexión unas 3.4× (1.5³) con la misma fuerza de corte, y con 5×D la flexión es aproximadamente 15.6× la de 2×D.
Consecuencias prácticas para la elección del portaherramientas:
- Elegir la longitud calibrada más corta que permita librar la pieza. Un portafresas Weldon corto o un portafresas de potencia corto suele superar a una prolongación ER larga en el desbaste con insertos, porque cada milímetro de voladizo del portaherramientas se suma al término cúbico igual que el voladizo de la herramienta.
- Sujetar toda la longitud del mango. Un cuerpo de insertos sujeto solo por la parte delantera del mango se comporta como una herramienta más larga y concentra la fuerza en el borde del portaherramientas. En una pinza ER, el mango debe introducirse más allá de la longitud de sujeción efectiva de la pinza; un mango agarrado solo en la entrada del agujero puede inclinar la pinza.
- Aumentar el tamaño de mango antes que la precisión del portaherramientas. Como I crece con d⁴, un mango de 25 mm es unas 2.4× más rígido que uno de 20 mm ((25/20)⁴ ≈ 2.44). En un trabajo de gran alcance, esa ganancia de rigidez suele pesar más que cualquier diferencia de excentricidad entre tipos de portaherramientas.
En cuerpos de insertos con un voladizo superior a unos 3×D, un mango mayor en un portaherramientas corto y rígido suele aportar más estabilidad que un portaherramientas más preciso con la misma longitud. Las fresas que deben alcanzar cajeras profundas a menudo se benefician de una geometría de alto avance, que redirige la mayor parte de la fuerza de corte en dirección axial hacia el husillo, donde el montaje es más rígido.
Portaherramientas según diámetro de fresa, operación y cono
El cono de la máquina limita tanto el portaherramientas práctico más grande como el par disponible. Un husillo de cono 30 (BT30/CAT30) suele limitarse a mangos de fresas de insertos de 20 mm (3/4 in) o menos en portapinzas ER32 y de unos 25 mm (1 in) en portafresas Weldon, mientras que los husillos de cono 40 y mayores admiten mangos de 25-32 mm en portafresas de potencia y portafresas Weldon. Con 25 mm en una máquina de cono 30, lo que suele limitar el corte es el par y la rigidez del cono del husillo, no el agujero del portaherramientas.
| Diámetro de fresa | Mango típico | Desbaste (interrumpido, ranura completa) | Alto avance | Acabado / semiacabado |
|---|---|---|---|---|
| 16-20 mm | 16 mm / 5/8 in | Weldon o ER32 con el par completo de la tuerca | Weldon o ER32 | ER32 calidad UP o hidráulico |
| 20-25 mm | 20 mm / 3/4 in | Weldon o portafresas de potencia | Weldon o ER32/ER40 | Hidráulico o portafresas de potencia |
| 25-32 mm | 25 mm / 1 in | Weldon o portafresas de potencia (cono 40 o mayor) | Weldon o ER40 | Hidráulico o térmico |
| 32-50 mm | 32 mm / 1-1/4 in | Weldon o portafresas de potencia robusto (cono 40/50) | Weldon | Portafresas de potencia o hidráulico |
| Cuerpo de tipo acoplamiento (~32 mm o más) | Montaje por agujero | Árbol portafresas | Árbol portafresas | Árbol portafresas |
Los tamaños de mango son combinaciones típicas, no reglas fijas: muchos fabricantes ofrecen el mismo diámetro de fresa con dos tamaños de mango, y las variantes de cuello largo aumentan el mango. Los cuerpos de tipo acoplamiento —habitualmente a partir de unos 32-40 mm de diámetro— se montan en un árbol portafresas mediante un agujero central y una chaveta de arrastre según ISO 6462, en lugar de en un portaherramientas de mango, lo que cambia la decisión por completo; para esa elección de montaje, véase la guía de fresa de planear vs fresa de acoplamiento.
Las pinzas ER se ganan su lugar en el lado izquierdo de la tabla. Para cuerpos de 16-20 mm en desbaste ligero a medio, una ER32 con el par completo de la tuerca (136 Nm para la tuerca estándar, según datos de REGO-FIX) suele sujetar la mayoría de las fresas de insertos sin deslizamiento, y es lo que ya tiene la mayoría de los talleres con cono 30. Cuando la ER presenta un historial de arrancamiento en un trabajo concreto, la solución suele ser un portafresas Weldon para esa fresa en particular, no un nuevo sistema de portaherramientas. La guía de selección de pinzas ER trata el dimensionado de pinzas y las clases de precisión de la ISO 15488.
✦ Portafresas Weldon / de potencia: idóneo para
- Desbaste interrumpido y ranurado a ancho completo con fresas de escuadrar de desprendimiento positivo
- Rampas helicoidales y entradas en penetración que tiran del cuerpo hacia fuera
- Cuerpos suministrados con plano Weldon DIN 1835 forma B
- Husillos que giran por debajo de ~12.000 RPM
✦ ER / hidráulico / térmico: idóneo para
- Desbaste ligero a medio con insertos en mangos de 16-20 mm (ER32)
- Acabado con insertos, donde 0.003-0.020 mm de TIR cambia el reparto de carga entre insertos
- Talleres que estandarizan una sola familia de portaherramientas para muchos tamaños de mango
- Trabajo a RPM más altas en aluminio, donde el equilibrado importa
Tabla de selección rápida
En las fresas de mango de insertos, la operación decide el portaherramientas antes que el diámetro: el desbaste interrumpido favorece el agarre del portafresas Weldon o del portafresas de potencia, mientras que el acabado favorece los ≤0.003 mm de TIR de los portaherramientas hidráulicos o térmicos. Las filas siguientes asignan escenarios típicos a una elección de partida.
| Escenario | Mango | Portaherramientas recomendado | Cono | Motivo |
|---|---|---|---|---|
| Fresa de escuadrar de 20-25 mm, desbaste en ranura completa en acero | 20-25 mm Weldon (DIN 1835 forma B) | Portafresas Weldon | BT40/CAT40 | El tornillo prisionero sobre el plano impide el deslizamiento ante los impactos repetidos de los insertos y la tracción axial del desprendimiento positivo |
| Cuerpo de 25-32 mm, desbaste pesado, mango liso | 25-32 mm liso h6 | Portafresas de potencia (de rodillos) | BT40/CAT40/BT50 | Agarre en toda la circunferencia con 0.005-0.01 mm de TIR, sin necesidad de plano |
| Cuerpo de 16-20 mm en máquina de cono 30 | 16-20 mm / 5/8-3/4 in | ER32 con el par completo de la tuerca, o portafresas Weldon | BT30/CAT30 | La ER32 cubre hasta 20 mm y es lo bastante ligera para un husillo de cono 30 |
| Fresa de alto avance de 25 mm, κ ≈ 10° | 25 mm / 1 in | Portafresas Weldon o ER40 | BT40 | La excentricidad radial añade menos del 1% a una viruta de 0.43 mm; la fuerza axial empuja el cuerpo hacia el portaherramientas |
| Acabado con insertos, f_z ≤0.05 mm | 16-25 mm liso h6 | Portaherramientas hidráulico | BT40/HSK-A63 | ≤0.003 mm de TIR mantiene la sobrecarga del inserto alto de un cuerpo de dos insertos cerca del 6% en lugar del 40% |
| Gran alcance con voladizo superior a 3×D | El mango más grande que quepa | Portafresas de potencia corto o portafresas Weldon corto | BT40 o mayor | La flexión escala con L³; un portaherramientas corto y rígido reduce el voladizo |
| Cuerpo de tipo acoplamiento, ~32-63 mm de diámetro | Montaje por agujero | Árbol portafresas (interfaz ISO 6462) | Cualquiera | Los cuerpos montados por agujero se arrastran mediante chaveta y tornillo, no mediante agarre del mango |
Sujetar las fresas de insertos de desbaste por geometría y acabar con portaherramientas de precisión.
En el desbaste interrumpido con fresas de mango de insertos, la prioridad es la resistencia al arrancamiento: un portafresas Weldon sobre un plano DIN 1835 forma B, o un portafresas de potencia sobre un mango liso. Las pinzas ER32/ER40 son suficientes para trabajos ligeros a medios en mangos de hasta 20 mm y 26 mm cuando la tuerca se aprieta al par especificado. La inversión en portaherramientas hidráulicos o térmicos se justifica solo en el acabado con insertos, donde la excentricidad decide qué inserto hace el trabajo; en cuerpos de alto avance y de desbaste pesado, el tamaño del mango y un voladizo corto importan más que la precisión del portaherramientas.
¿Se puede sujetar una fresa de mango de insertos en una pinza ER?
Sí, una pinza ER suele sujetar adecuadamente la mayoría de las fresas de mango de insertos de 16-20 mm en cortes ligeros a medios si la tuerca se aprieta al par especificado, por ejemplo 136 Nm en una tuerca ER32 estándar. Para el desbaste en ranura completa o las rampas helicoidales, un portafresas Weldon o un portafresas de potencia es la opción de menor riesgo, porque los agarres por fricción pueden deslizarse con los impactos repetidos de los insertos.
¿Necesita el mango de una fresa de insertos un plano Weldon?
Un plano Weldon (DIN 1835 forma B) solo es necesario cuando el cuerpo va en un portafresas Weldon, donde el tornillo prisionero apoya sobre él para impedir el arrancamiento. Los cuerpos de mango liso trabajan en portafresas de potencia, pinzas ER, portaherramientas hidráulicos o térmicos. Son preferibles los planos de fábrica a los rectificados a mano, que a menudo hacen que el tornillo asiente sobre una arista.
¿Merece la pena un portaherramientas hidráulico para fresas de mango de insertos?
Un portaherramientas hidráulico merece la pena sobre todo en el acabado con insertos, donde sus ≤0.003 mm de TIR a 3xD reparten la viruta por igual entre los insertos. En un cuerpo de dos insertos con 0.05 mm de avance por diente, 0.020 mm de excentricidad sobrecargan un inserto en torno a un 40%. Para el desbaste pesado, un portafresas Weldon o un portafresas de potencia suele ofrecer más agarre por cada dólar invertido.
¿Qué portaherramientas conviene usar con una fresa de alto avance de insertos?
Un portafresas Weldon o una pinza ER grande (ER40 para mangos de 25 mm) suele ser adecuado para las fresas de alto avance, porque el ángulo de posición de 9-17° dirige la mayor parte de la fuerza de corte en dirección axial hacia el husillo. Con un avance por diente de 2.5 mm, la excentricidad radial añade menos del 1% a la viruta real, de modo que la precisión del portaherramientas importa menos que el asiento de los insertos.
¿Cuánto voladizo admite una fresa de mango de insertos fuera del portaherramientas?
En el desbaste con inmersión completa conviene mantener el voladizo dentro de unas 3× el diámetro de la fresa. La flexión escala con el cubo de la longitud, así que pasar de 2×D a 3×D aumenta la flexión unas 3.4×, y con 5×D la flexión es aproximadamente 15.6× la de 2×D. Más allá de 3×D, conviene un mango mayor, un portaherramientas más corto o una geometría de alto avance.
Fuentes
- ISO 15488:2003 — Collets with 8 degrees setting angle for tool shanks (Type ER)
- DIN 1835 — Shank dimensions for milling cutters with cylindrical shank
- DIN 6535 — Shank forms for solid carbide milling cutters with cylindrical shank
- ISO 8688-1:1989 — Tool life testing in milling — Part 1: Face milling
- ISO 6462 — Face and shoulder milling cutters with arbor hole (arbor pilot series)
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout