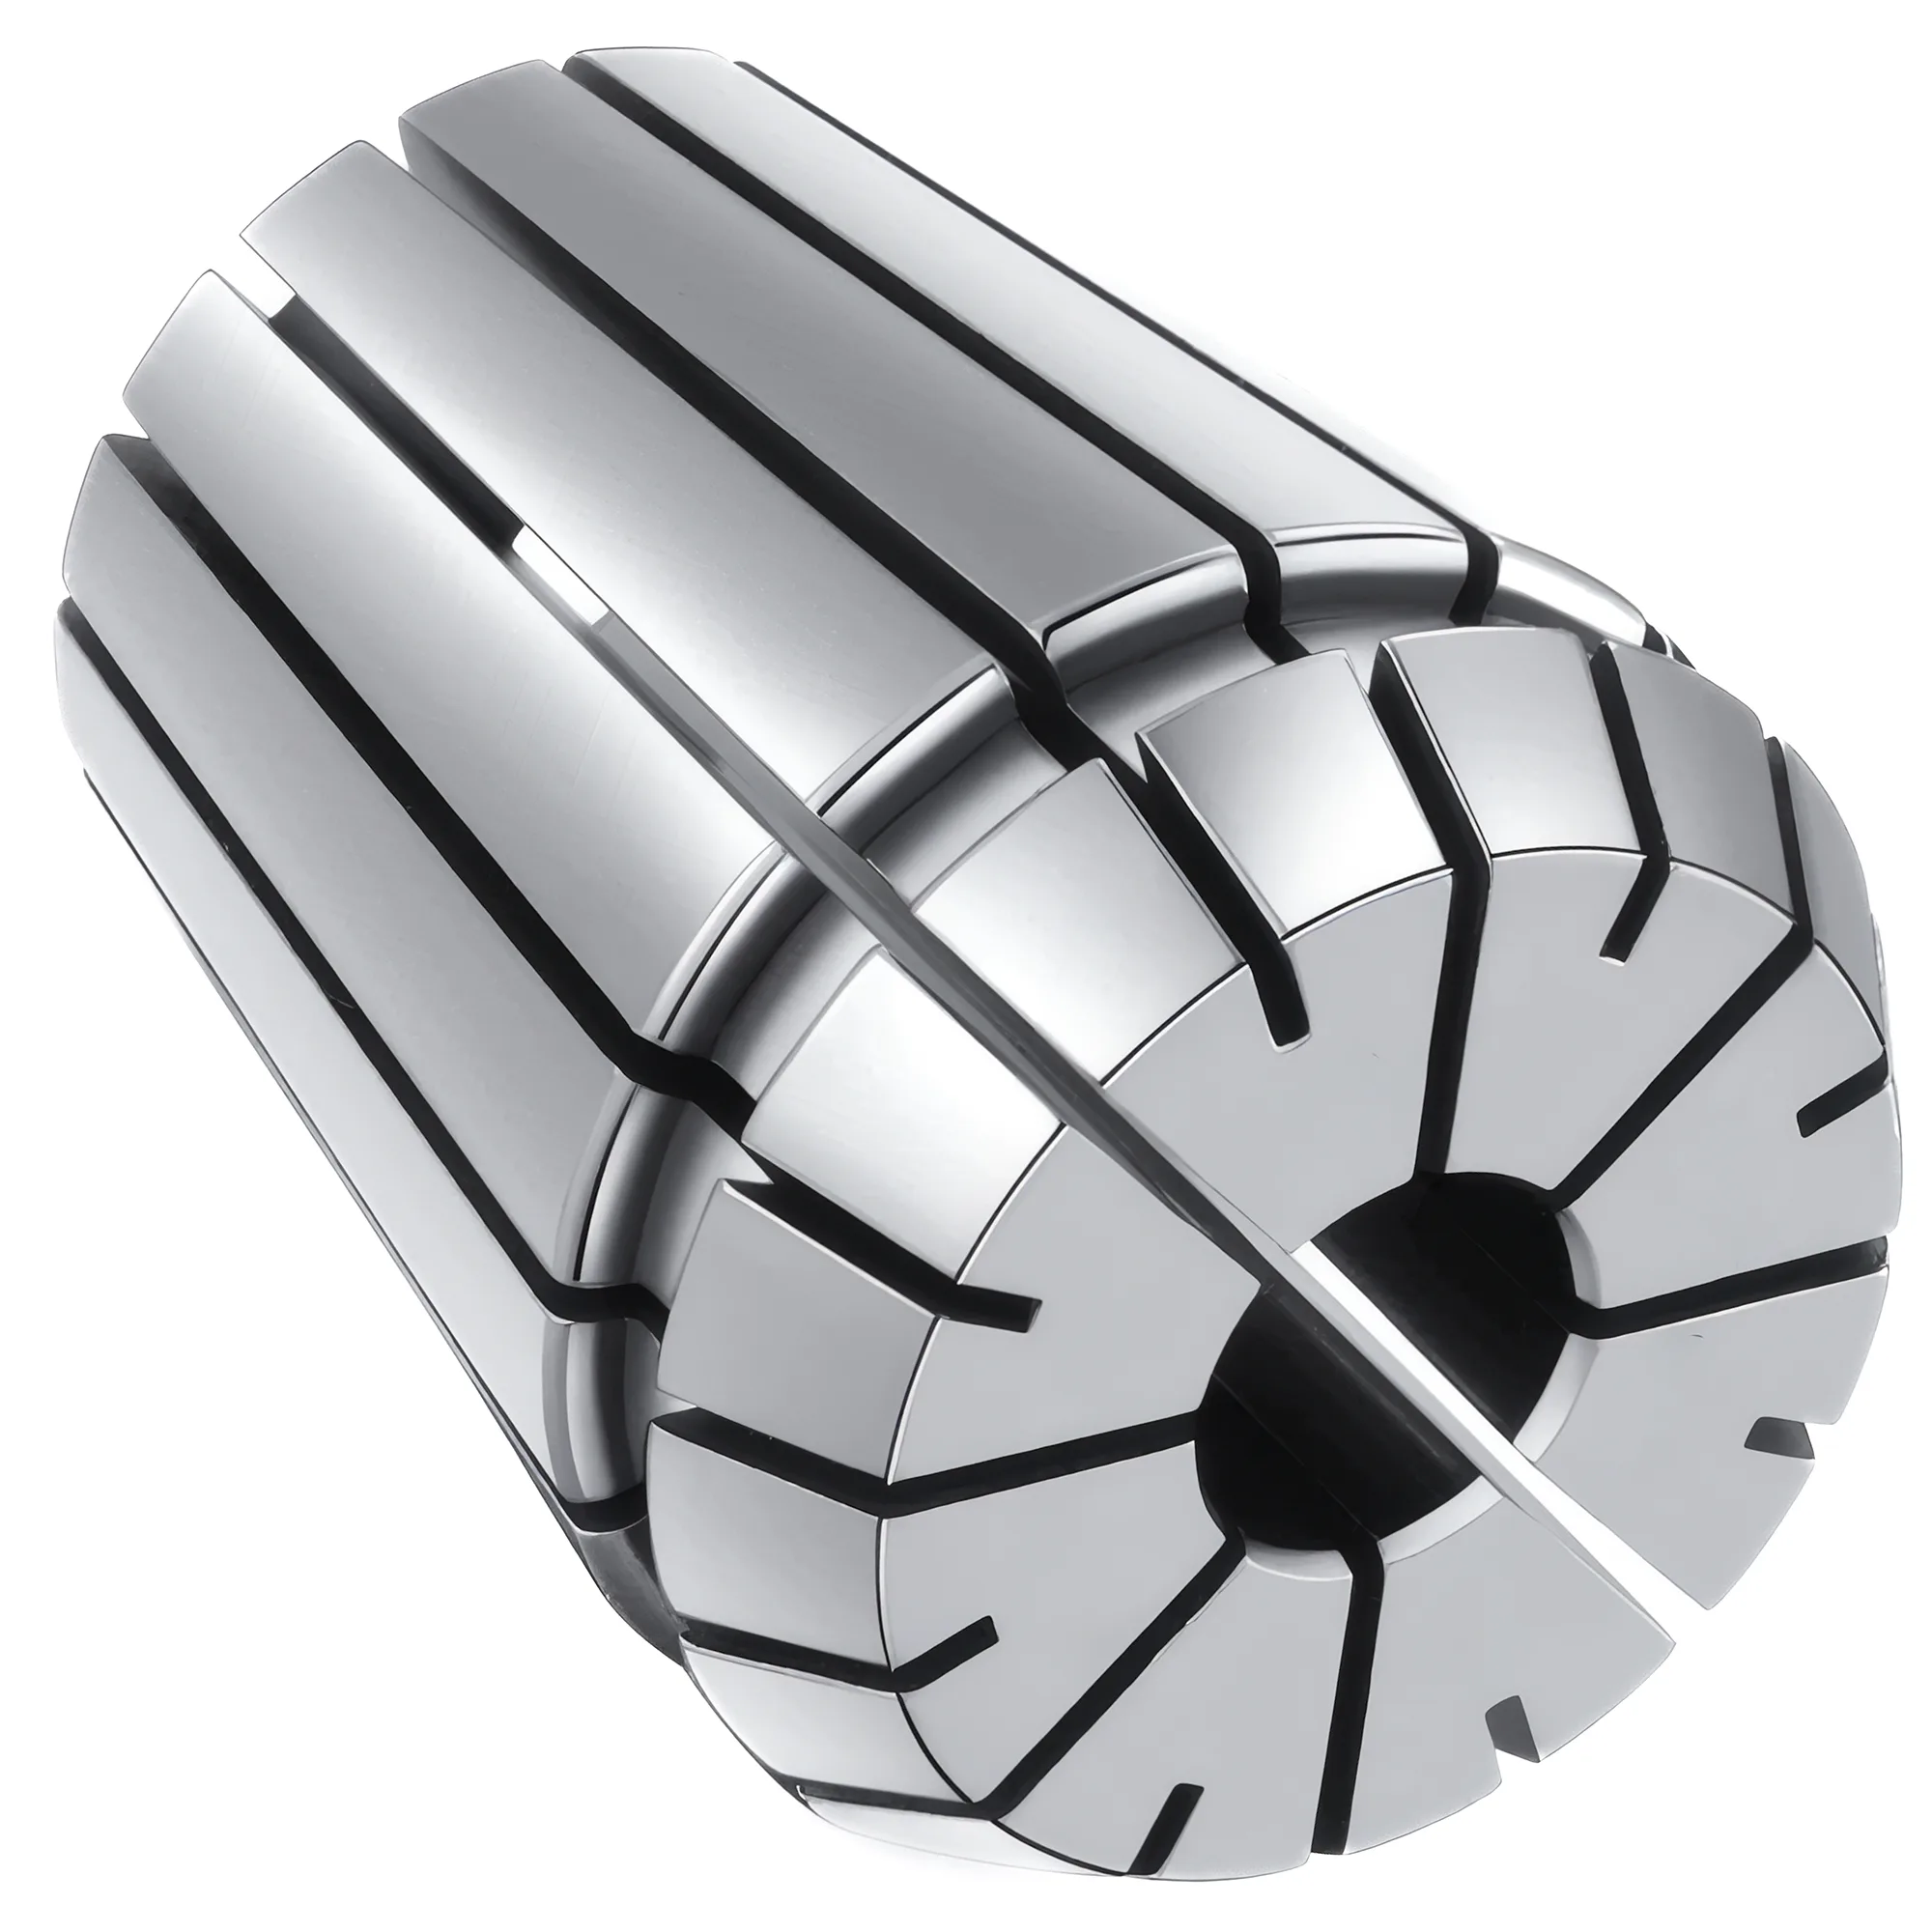
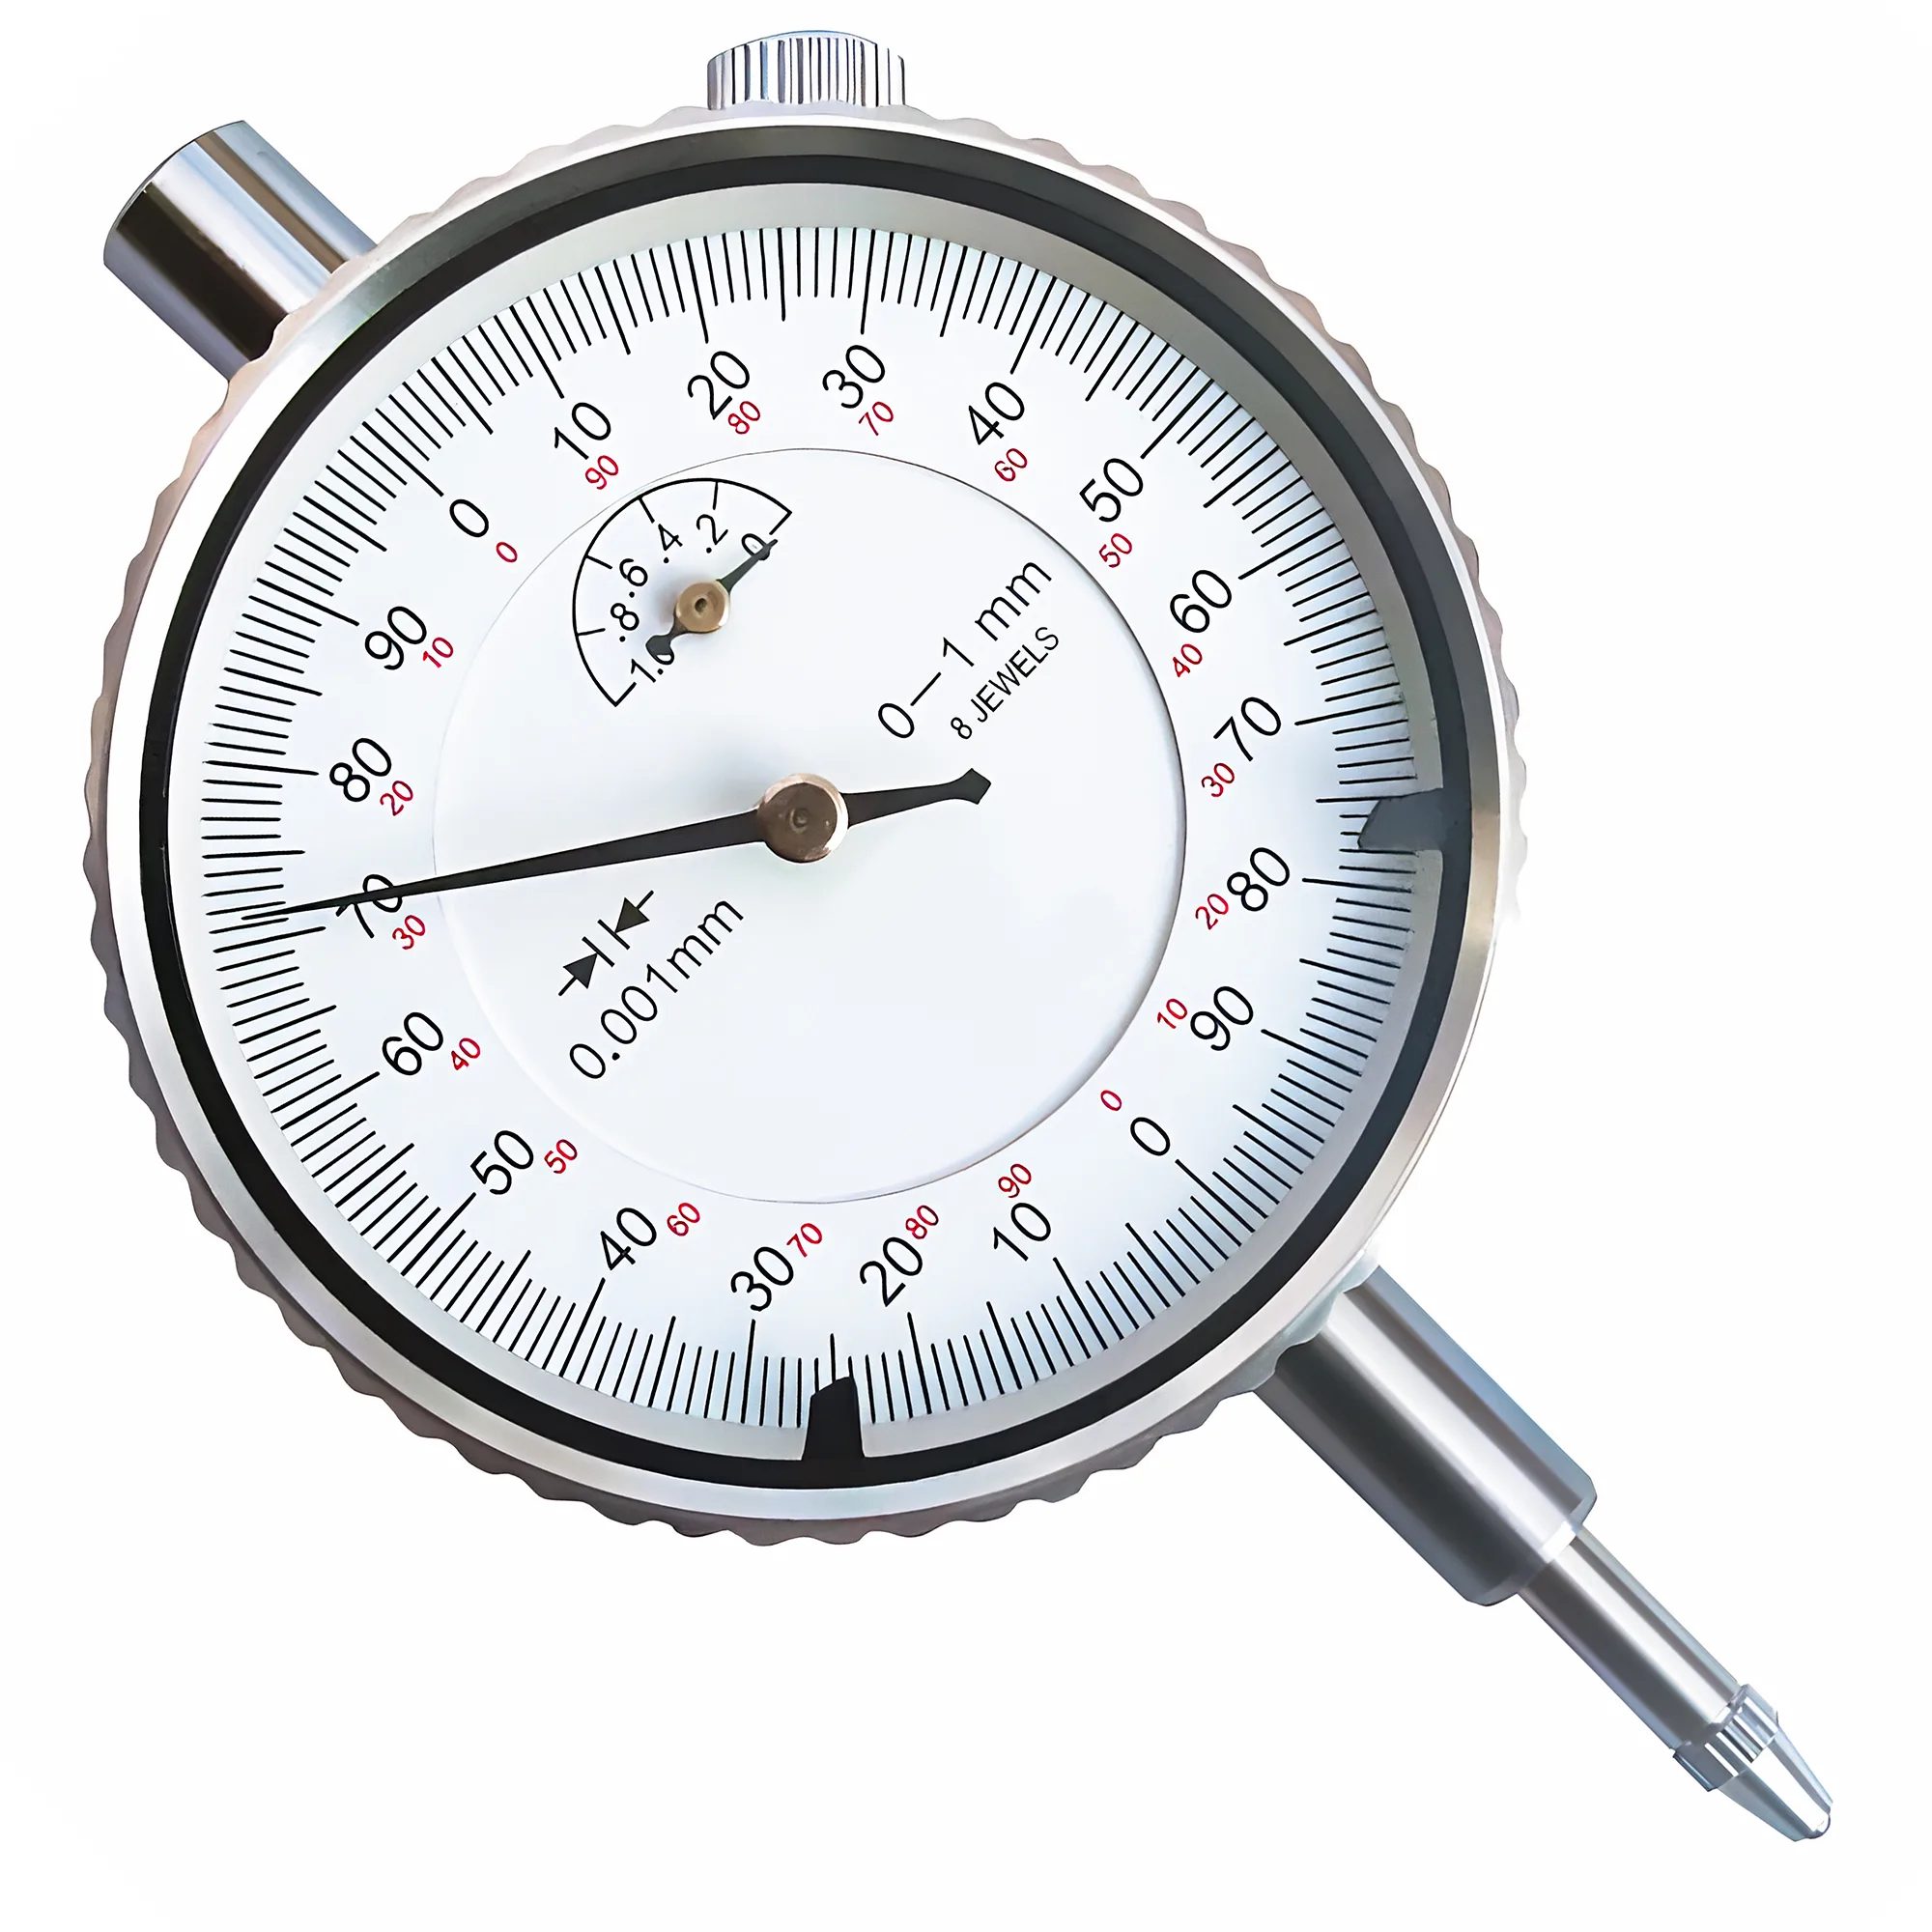
El mango del portapinzas ER debe corresponder al husillo: un mango MT3 con tirante M12 se adapta a la mayoría de los cabezales fijos de minitornos y de los tornos de banco típicos de 9–10 in de volteo, un mango MT2 se adapta a los contrapuntos y un mango R8 con tirante de 7/16-20 se adapta a las fresadoras de consola tipo Bridgeport. Para el trabajo en el cabezal fijo conviene un ER32 (2–20 mm según ISO 15488) o un ER40 (3–26 mm); después se comprueban por separado con el reloj el husillo, el portapinzas y la pinza, porque sus excentricidades se suman.
Un portapinzas ER convierte un torno o una fresadora manual en una máquina que vuelve a sujetar piezas redondas y fresas pequeñas de forma repetible, pero solo si el portapinzas se monta en una interfaz para la que el husillo fue diseñado y si la cadena de excentricidades se comprueba una vez instalado. Esta guía trata el lado del montaje: tipos de mango, tirantes, elección del tamaño y diagnóstico de la excentricidad. Para el rango de sujeción y el grado de cada tamaño ER, véase la guía de selección de pinzas ER; para el par de apriete de la tuerca y la secuencia de apriete, véase la guía de par de apriete y excentricidad de pinzas ER.
¿Qué mango de portapinzas ER corresponde a cada máquina?
Las máquinas manuales emplean tres interfaces de husillo para portapinzas ER, y cada una se comporta de forma distinta. El cono Morse (MT) es un cono de autosujeción normalizado en DIN 228 e ISO 296; la ISO 296 lo describe como un cono pequeño de aproximadamente 4–5%, lo bastante suave como para que la fricción por sí sola sujete un mango limpio. El R8 es un cono autoliberador de aproximadamente 16°51′ de ángulo incluido que no sujeta nada sin su tirante. Los portapinzas ER de mango cilíndrico tienen un mango recto y los sujeta otro elemento: una pinza R8, una pinza ER mayor o la brida de un cabezal de mandrinar o de una torreta portaherramientas.
DIN 228 e ISO 296 son las normas dimensionales de los mangos MT, por lo que un portapinzas ER MT3 de un fabricante asienta en cualquier alojamiento MT3 de husillo fabricado con el mismo cono. Ninguna de las dos normas especifica par, fuerza de extracción ni velocidad, de modo que la retención depende de la forma del extremo del mango y del tirante.
El mango MT se fabrica con dos formas de extremo: con lengüeta, para contrapuntos y taladros de columna, y con extremo roscado, para un tirante que atraviesa el husillo del cabezal fijo. Un mango solo con lengüeta en el cabezal fijo de un torno depende únicamente de la fricción, que la carga lateral y los cortes interrumpidos pueden vencer; un mango con extremo roscado traccionado por un tirante permanece asentado con esos mismos cortes. Conviene comprobar la forma del extremo antes de hacer el pedido, porque también existe el problema inverso: un mango con extremo roscado en la caña del contrapunto no dispone de tirante y queda sujeto solo por fricción.
Cabezal fijo y contrapunto: portapinzas ER MT2 y MT3 en el torno
La mayoría de los minitornos de la clase 7×10 a 7×16 y muchos tornos de banco de aproximadamente 9–10 in de volteo tienen un alojamiento MT3 en el cabezal fijo y un alojamiento MT2 en el contrapunto, pero esto varía según el fabricante y el año, por lo que conviene medir el diámetro del extremo mayor del alojamiento antes de hacer el pedido. Un mango MT2 no asienta en un alojamiento MT3 porque su extremo mayor es 6.045 mm más pequeño, más pequeño incluso que el extremo menor del alojamiento MT3, de modo que el mango no apoya en ninguna parte del cono. Si ya se dispone de un portapinzas MT2, un manguito reductor de MT2 a MT3 permite utilizarlo, pero añade aproximadamente 0.015–0.020 mm de excentricidad al sistema según la tolerancia de manguitos de DIN 228.
Montaje en el cabezal fijo. El portapinzas del cabezal fijo se monta directamente en el alojamiento del husillo tras retirar el plato de garras. Un tirante atraviesa el agujero del husillo y se enrosca en el extremo roscado del mango. Basta con apretarlo firmemente con una llave manual: el cono transmite el par de corte y la función del tirante es mantener el mango asentado, de modo que una tensión adicional del tirante apenas aumenta la sujeción y dificulta la liberación del cono. Para desmontar el portapinzas, se afloja el tirante una o dos vueltas y se golpea su extremo con un mazo blando.
Que el tirante parezca descentrado a la salida del husillo suele ser normal: una varilla de 12 mm en un agujero de unos 20 mm o más cuelga hacia un lado por su propio peso. Lo que importa es si al apretar el tirante cambia la excentricidad en la nariz del portapinzas: si la lectura varía más de unas pocas micras al apretarlo, el resalte del tirante o el extremo roscado del portapinzas no están a escuadra y flexionan el mango dentro del cono. Para comprobarlo, se mide el portapinzas con el reloj antes y después de apretar.
Contener el par de reacción de la tuerca. El par de apriete recomendado para la tuerca es elevado: REGO-FIX indica 136 Nm para una tuerca estándar ER32 y 176 Nm para ER40. En un torno manual, ese par reacciona a través del cono MT y del tirante si no se sujeta el cuerpo del portapinzas, por lo que conviene bloquear el husillo (con la contramarcha o el bloqueo de husillo) y sujetar el cuerpo del portapinzas por sus caras de llave con una segunda llave mientras se aprieta la tuerca. Sujetar el cuerpo del portapinzas con su propia llave mientras se aprieta la tuerca mantiene el par de reacción de la tuerca fuera del cono Morse, que de otro modo puede girar y soltarse o sufrir corrosión por rozamiento.
Montaje en el contrapunto. Un portapinzas ER MT2 o MT3 con lengüeta en la caña del contrapunto convierte el contrapunto en un soporte para brocas y escariadores que sujeta herramientas de mango cilíndrico dentro del margen de cierre de 1 mm de una pinza ER16–ER40 estándar. El contrapunto no tiene tirante, por lo que el par de taladrado debe mantenerse dentro de lo que la unión por fricción puede transmitir: una broca que se engancha al atravesar la pieza puede hacer girar el mango y rayar el alojamiento de la caña. En el taladrado desde el contrapunto, la alineación del contrapunto con el eje del husillo suele importar más que la excentricidad propia del portapinzas ER, porque un desplazamiento del eje produce agujeros sobredimensionados o abocardados, por muy concéntrica que gire la broca.
Portapinzas ER R8 y de mango cilíndrico en fresadoras de consola y de sobremesa
El R8 es el husillo estándar de las fresadoras de consola tipo Bridgeport y de muchas fresadoras de sobremesa de la clase G0704, y un portapinzas ER32 con mango R8 es la forma habitual de dar a esas máquinas el rango completo ER32 (2–20 mm según ISO 15488). El mango R8 del portapinzas asienta en el husillo, el tirante de 7/16-20 se enrosca en su extremo posterior y una chaveta del husillo encaja en la ranura del mango para impedir el giro. Algunas fresadoras-taladradoras antiguas y fresadoras de sobremesa pequeñas usan en cambio husillos MT2 o MT3; estas admiten portapinzas ER de mango MT con extremo roscado y tirante, exactamente igual que el cabezal fijo de un torno.
Elegir entre una pinza R8 y un portapinzas ER R8 es un compromiso, no una mejora. Una pinza R8 sujeta un único diámetro nominal y queda casi enrasada con la nariz del husillo, con una excentricidad típica de 0.013–0.025 mm en un husillo limpio. Un portapinzas ER32 añade una segunda unión cónica y la longitud de su cuerpo por debajo de la nariz, lo que resta recorrido en Z en una fresadora de consola —solo la tuerca ER32 mide 22.5 mm de largo y 50 mm de diámetro según ISO 15488 Tabla 3—, pero cada pinza cubre 1 mm de rango de mango con la contracción estándar de ISO 15488 (algunos fabricantes indican las pinzas de medidas intermedias con solo 0.5 mm) y admite herramientas métricas y en pulgadas en el mismo portapinzas.
Un portapinzas ER de mango cilíndrico, como una prolongación ER11 o ER16 sobre un mango de 16 o 20 mm, da alcance y visibilidad a las fresas pequeñas en una fresadora manual, pero cada unión de pinza adicional de la cadena añade su propia excentricidad. La prolongación se sujeta en una pinza R8 o en una pinza ER mayor del mismo diámetro de mango, se mantiene el voladizo tan corto como permita la pieza y se mide la punta con el reloj después del montaje, en lugar de dar por buena la excentricidad de catálogo del portapinzas.
Cómo comprobar la excentricidad y distinguir husillo, portapinzas y pinza
La excentricidad total en la herramienta es la suma de tres aportaciones —alojamiento del husillo, cuerpo del portapinzas y pinza—, y solo medir cada una por separado muestra qué pieza hay que corregir. En el peor caso, las aportaciones se suman linealmente:
TIR_total ≤ TIR_spindle + TIR_chuck + TIR_collet
El término individual mayor es el que domina. A modo de ejemplo, un husillo a 0.005 mm, un portapinzas a 0.010 mm y una pinza ISO 15488 de Clase 2 en su límite de 0.015 mm (d₁ ≤ 10 mm) suman 0.030 mm en el peor caso; sustituir la pinza por una pinza de grado UP de ≤0.005 mm reduce el peor caso a 0.020 mm; a partir de ahí, los 0.010 mm del portapinzas son el término mayor, y una pinza mejor no puede reducirlo: en ese caso hay que volver a asentar o sustituir el portapinzas.
La ISO 230-1, apartado 12.5, trata la excentricidad de componentes giratorios como método de ensayo; no fija valores de aceptación, por lo que las lecturas deben juzgarse frente a la clase de la pinza y la tolerancia de la pieza. Se utiliza un reloj de 0.001 mm (o 0.0001 in) de resolución sobre una base rígida: un reloj palpador de palanca para llegar al interior del alojamiento y del cono de la pinza, y un reloj palpador de palanca o un reloj comparador de émbolo sobre el pasador de prueba; un reloj de 0.01 mm no puede resolver las diferencias que aquí importan. Las comprobaciones se realizan en este orden:
- Alojamiento del husillo. Con el portapinzas desmontado, medir con el reloj el interior del alojamiento MT o R8 cerca de su boca mientras se gira el husillo a mano. Esta lectura es la aportación del husillo y el mínimo para todo lo que se monte en él.
- Cuerpo del portapinzas. Montar el portapinzas, apretar el tirante y medir el cono interior de la pinza en el portapinzas (o una banda de referencia rectificada del cuerpo, si la tiene). Marcar el punto alto, desmontar el portapinzas, girarlo 180° en un alojamiento MT y volver a medir. Si el punto alto se desplaza con el portapinzas, el error está en el portapinzas; si permanece en la misma posición del husillo, el error está en el husillo. Los portapinzas R8 llevan chaveta y no pueden indexarse, por lo que en su caso se compara la lectura del portapinzas con la lectura del alojamiento del paso 1.
- Pinza. Sujetar un pasador de prueba rectificado o un calibre de varilla con un voladizo conocido —ISO 15488 Tabla 4 utiliza 40 mm para pasadores de 10–18 mm y 25 mm para pasadores de 6–10 mm— y medir cerca de la nariz y en la punta. Aflojar la tuerca, girar la pinza aproximadamente 180° respecto al portapinzas, volver a apretar y medir de nuevo. Un punto alto que sigue a la pinza señala a la pinza; uno que permanece fijo señala al portapinzas o al husillo.
Una lectura que crece desde la nariz hasta la punta del pasador de prueba indica un error angular, como una viruta en un cono o un mango doblado, mientras que una lectura similar a lo largo del pasador indica un desplazamiento paralelo en el portapinzas o en el husillo. Según la regla de una décima de BIG DAISHOWA, cada 0.0001 in (2.5 µm) de excentricidad suele costar aproximadamente un 10% de la vida útil de una fresa de mango en acabado, por lo que en una fresadora merece la pena localizar un término de 0.010 mm. Si la culpable es la pinza, se aplican los criterios de sustitución de la guía de par de apriete y excentricidad de pinzas ER; para soportes y montajes del reloj, véase la guía de montaje del reloj comparador.
Error frecuente
Medir solo una fresa o el mango de una broca combina cuatro fuentes de error —husillo, portapinzas, pinza y la tolerancia del propio mango de la herramienta— en un único valor. Una lectura mala obtenida de ese modo no permite saber si hay que sustituir la pinza, volver a asentar el portapinzas o revisar el husillo. Antes de comprar piezas, conviene usar un pasador de prueba rectificado y la secuencia de tres pasos.
Portapinzas ER de mango MT vs portapinzas ER sobre brida
Un portapinzas ER sobre brida se atornilla a la nariz del husillo del torno (roscada, camlock o de brida) mediante una brida adaptadora, igual que un plato de garras, en lugar de alojarse en el cono del husillo.
| Factor | Portapinzas ER de mango MT (MT3) | Portapinzas ER sobre brida |
|---|---|---|
| Punto de montaje | Dentro del alojamiento del husillo, extremo mayor MT3 de 23.825 mm | Brida de la nariz del husillo mediante brida adaptadora |
| Barra a través del husillo | No: el tirante ocupa el agujero | Sí, hasta la capacidad de la pinza (ER40: 26 mm) o el agujero del husillo, lo que sea menor |
| Ajuste de la excentricidad | Fijado por el ajuste del cono; indexar 90° o 180° para encontrar la mejor posición | Los cuerpos ajustables pueden centrarse con tornillos radiales hasta la resolución del reloj |
| Voladizo desde el rodamiento delantero del husillo | Cuerpo del portapinzas en voladizo más allá de la nariz | Conjunto más corto, cuerpo centrado en la nariz |
| Cambio | Retirar el plato de garras, insertar el mango, colocar el tirante | Retirar el plato de garras, montar el portapinzas como un plato de garras |
| Uso típico | Piezas cortas, segundas operaciones, cortes ligeros | Trabajo con barra, piezas largas, torneado más pesado |
Un portapinzas ER de mango MT suele ser la opción más económica para piezas cortas y segundas operaciones, porque aprovecha el alojamiento existente del husillo y solo necesita un tirante, sin brida adaptadora que comprar y mecanizar. No permite pasar barra a través del husillo, de modo que la longitud de la pieza se limita a lo que cabe en el portapinzas delante de la pinza, y su excentricidad es la que proporcione el ajuste del cono.
Un portapinzas ER sobre brida suele ser la mejor elección cuando las piezas son más largas de lo que admite el portapinzas, cuando el material debe pasar a través del husillo o cuando el trabajo implica cortes de torneado más pesados. Centrarse en la nariz del husillo acorta el voladizo desde el rodamiento delantero, y los cuerpos ajustables pueden centrarse de forma muy similar a la puesta a punto de un plato de cuatro garras, de modo que la excentricidad propia del portapinzas puede quedar cerca de cero.
✦ Portapinzas ER de mango MT: ideal para
- Piezas cortas y segundas operaciones en minitornos y tornos de banco
- Máquinas en las que no se necesita trabajar con barra a través del husillo
- Presupuestos ajustados, aprovechando el alojamiento MT3 existente
- Taladrado desde el contrapunto con un mango de lengüeta
✦ Portapinzas ER sobre brida: ideal para
- Barra alimentada a través del husillo hasta la capacidad de la pinza
- Piezas largas que no caben delante de la pinza
- Cortes de torneado más pesados en los que importa el voladizo
- Trabajos que requieren una excentricidad ajustada cerca de cero en el portapinzas
Cómo adaptar el tamaño ER a la máquina
El tamaño ER se elige a partir del mayor diámetro de pieza o de herramienta que se sujeta con regularidad, y después se comprueba que la tuerca cabe en la máquina. La ISO 15488 abarca de ER11 a ER40; los rangos de sujeción por tamaño que figuran a continuación son la unión de las formas A y B de ISO 15488.
| Máquina y montaje | Tamaño ER típico | Rango ISO 15488 | Ø de tuerca (ISO 15488) | Notas |
|---|---|---|---|---|
| Minitorno de la clase 7×, cabezal fijo MT3 | ER25 o ER32 | 1–16 / 2–20 mm | 42 / 50 mm | ER32 cubre barra de 3/4 in; una tuerca ER40 de 63 mm puede estorbar al carro en tornos pequeños |
| Torno de banco de 9–10 in, cabezal fijo MT3 | ER32 o ER40 | 2–20 / 3–26 mm | 50 / 63 mm | ER40 llega a barra de 1 in; comprobar el voladizo |
| Contrapunto del torno, MT2 o MT3 | ER16 o ER20 | 1–10 / 1–13 mm | 32 / 35 mm | Cubre la mayoría de las brocas de serie corta y de las brocas de centrar |
| Fresadora de consola tipo Bridgeport, R8 | ER32 | 2–20 mm | 50 mm | Tamaño habitual de portapinzas R8, fresas de mango de 3/4 in |
| Fresadora de sobremesa, R8 o MT3 | ER20 a ER32 | 1–13 a 2–20 mm | 35–50 mm | Una tuerca menor ahorra espacio libre en Z |
| Fresas de menos de 3 mm, cualquier fresadora | Prolongación ER11 o ER16 | 1–7 / 1–10 mm | 19 / 32 mm | Mango cilíndrico en pinza R8 o ER |
El sobredimensionamiento es el error habitual: un portapinzas ER40 sobre un mango MT2 deja en voladizo una tuerca de 63 mm sobre un cono de 17.780 mm, y es difícil aplicar el par de apriete recomendado de 176 Nm sin hacer girar ese cono pequeño. En tornos, el ER32 cubre la mayor parte del trabajo de un minitorno, y el ER40 compensa su tamaño sobre todo en tornos de banco con un husillo rígido y una necesidad real de barra de unos 20–26 mm de diámetro.
Selección rápida y regla de decisión
Para la mayoría de los propietarios de máquinas manuales, un portapinzas ER32 MT3 con extremo roscado en el torno y un portapinzas ER32 R8 en la fresadora suelen cubrir trabajos de 2–20 mm sin brida adaptadora.
| Escenario | Mango / montaje | Tamaño ER | Retención | Motivo |
|---|---|---|---|---|
| Volver a sujetar piezas torneadas pequeñas en un minitorno | MT3, extremo roscado | ER32 | Tirante M12 | Rango de 2–20 mm, resujeción repetible frente a un plato de 3 garras con 0.05–0.10 mm de TIR |
| Trabajo con barra a través del husillo en un torno de banco | Brida adaptadora en la nariz del husillo | ER40 | Tornillos de la brida | El agujero pasante deja pasar barra de hasta 26 mm |
| Taladrado y escariado desde el contrapunto | MT2, lengüeta | ER16 o ER20 | Fricción del cono | Cubre brocas de 1–13 mm sin portabrocas |
| Fresado con fresa de mango en una fresadora de consola tipo Bridgeport | Portapinzas R8 | ER32 | Tirante 7/16-20 | Cada pinza estándar abarca 1 mm y admite mangos métricos o en pulgadas |
| Fresas pequeñas en una fresadora de sobremesa | Prolongación de mango cilíndrico en pinza R8 o ER | ER11 o ER16 | Pinza receptora | Alcance y visibilidad para herramientas de menos de 3 mm |
| Portapinzas MT2 ya disponible, husillo MT3 | Manguito de MT2 a MT3 | El existente | Tirante o fricción | Utilizable, pero añade aproximadamente 0.015–0.020 mm de excentricidad |
Adaptar el mango al husillo, dimensionar la pinza según el trabajo y medir cada término de excentricidad por separado.
Para la mayoría de los cabezales fijos de tornos de banco y minitornos conviene un portapinzas ER32 o ER40 MT3 con extremo roscado y tirante; en el contrapunto, un ER16 o ER20 MT2 con lengüeta; y en las fresadoras tipo Bridgeport, un portapinzas ER32 R8. Se pasa a un portapinzas sobre brida cuando el material debe atravesar el husillo o las piezas superan la capacidad del portapinzas. Tras el montaje, se miden el alojamiento, el portapinzas y la pinza con un reloj de 0.001 mm, porque los tres términos se suman y el mayor es el primero que hay que corregir.
¿Se puede usar un portapinzas ER MT2 en el husillo MT3 de un torno?
No directamente: el extremo mayor de un mango MT2 mide 17.780 mm frente a 23.825 mm en MT3, por lo que no apoya en ninguna parte del cono del alojamiento. Un manguito reductor de MT2 a MT3 permite utilizarlo, pero suele añadir 0.015–0.020 mm de excentricidad según la tolerancia de manguitos de DIN 228, así que comprar un portapinzas MT3 es la solución más precisa.
¿Qué rosca de tirante usa un portapinzas ER MT3?
Los portapinzas ER MT3 métricos con extremo roscado usan habitualmente una rosca de tirante M12, y los MT2, habitualmente M10. Algunos portapinzas para el mercado en pulgadas usan en su lugar una rosca UNC, por lo que conviene medir el agujero roscado del mango antes de fabricar un tirante. El tirante solo mantiene asentado el cono; un apriete firme con una llave manual suele ser suficiente.
¿Es un portapinzas ER32 R8 más preciso que una pinza R8?
No automáticamente: una pinza R8 suele girar con 0.013–0.025 mm en un husillo limpio, mientras que un portapinzas ER32 R8 añade una segunda unión cónica más el límite propio de la pinza de Clase 2, de 0.015–0.020 mm. Las ventajas reales del portapinzas ER son un rango de sujeción de 1 mm por pinza ISO 15488 estándar y mangos métricos y en pulgadas en un mismo portapinzas.
¿Cómo se sabe si la excentricidad procede del husillo, del portapinzas o de la pinza?
Primero se mide el alojamiento vacío del husillo, después el cono de la pinza en el portapinzas y, por último, un pasador de prueba rectificado en la pinza, con un reloj de 0.001 mm. Entre lecturas se gira el portapinzas 180° en un alojamiento MT y la pinza 180° en el portapinzas: un punto alto que se desplaza con una pieza identifica esa pieza como el origen.
¿Cuándo es mejor en un torno un portapinzas ER sobre brida que uno de mango MT?
Un portapinzas sobre brida suele ser mejor cuando el material debe pasar a través del husillo, cuando las piezas son más largas de lo que admite el cuerpo del portapinzas o para torneado más pesado. Se centra en la nariz del husillo en lugar del alojamiento MT3 de 23.825 mm, acorta el voladizo, y los modelos ajustables pueden centrarse casi hasta la resolución del reloj.
Fuentes
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- ISO 296:1991 — Machine tools — Self-holding tapers for tool shanks
- SIS — DIN 228 Part 1: Morse tapers and metric tapers; taper shanks
- ISO 230-1:2012 — Test code for machine tools, Part 1: Geometric accuracy
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout