En el torno, conviene elegir pinzas 5C para trabajos repetitivos sobre medidas de barra estándar y pinzas ER para medidas atípicas con un presupuesto ajustado. Una pinza 5C sujeta a pocas milésimas de pulgada de su medida marcada, pero admite barra redonda hasta 1-1/16 in (27 mm), además de hexagonal y cuadrada, y las pinzas 5C estándar de Hardinge ofrecen una excentricidad de 0.001 in (0.025 mm) TIR o mejor. Una pinza ER estándar (Form B) se contrae 1 mm (ER16–ER40, según ISO 15488), de modo que unas 23 pinzas ER40 cubren 3–26 mm de forma continua, aunque solo para barra redonda.
Esta guía trata las pinzas como sujeción de piezas en el torno: dispositivos de cierre de pinzas y platos portapinzas montados en la nariz del husillo que sujetan la pieza. Para las pinzas ER como portaherramientas en la fresadora, véase la guía de selección de pinzas ER; para los casos en que las garras superan a las pinzas, véase plato de torno de 3 vs 4 garras.
¿En qué se diferencian las pinzas 5C y ER en el torno?
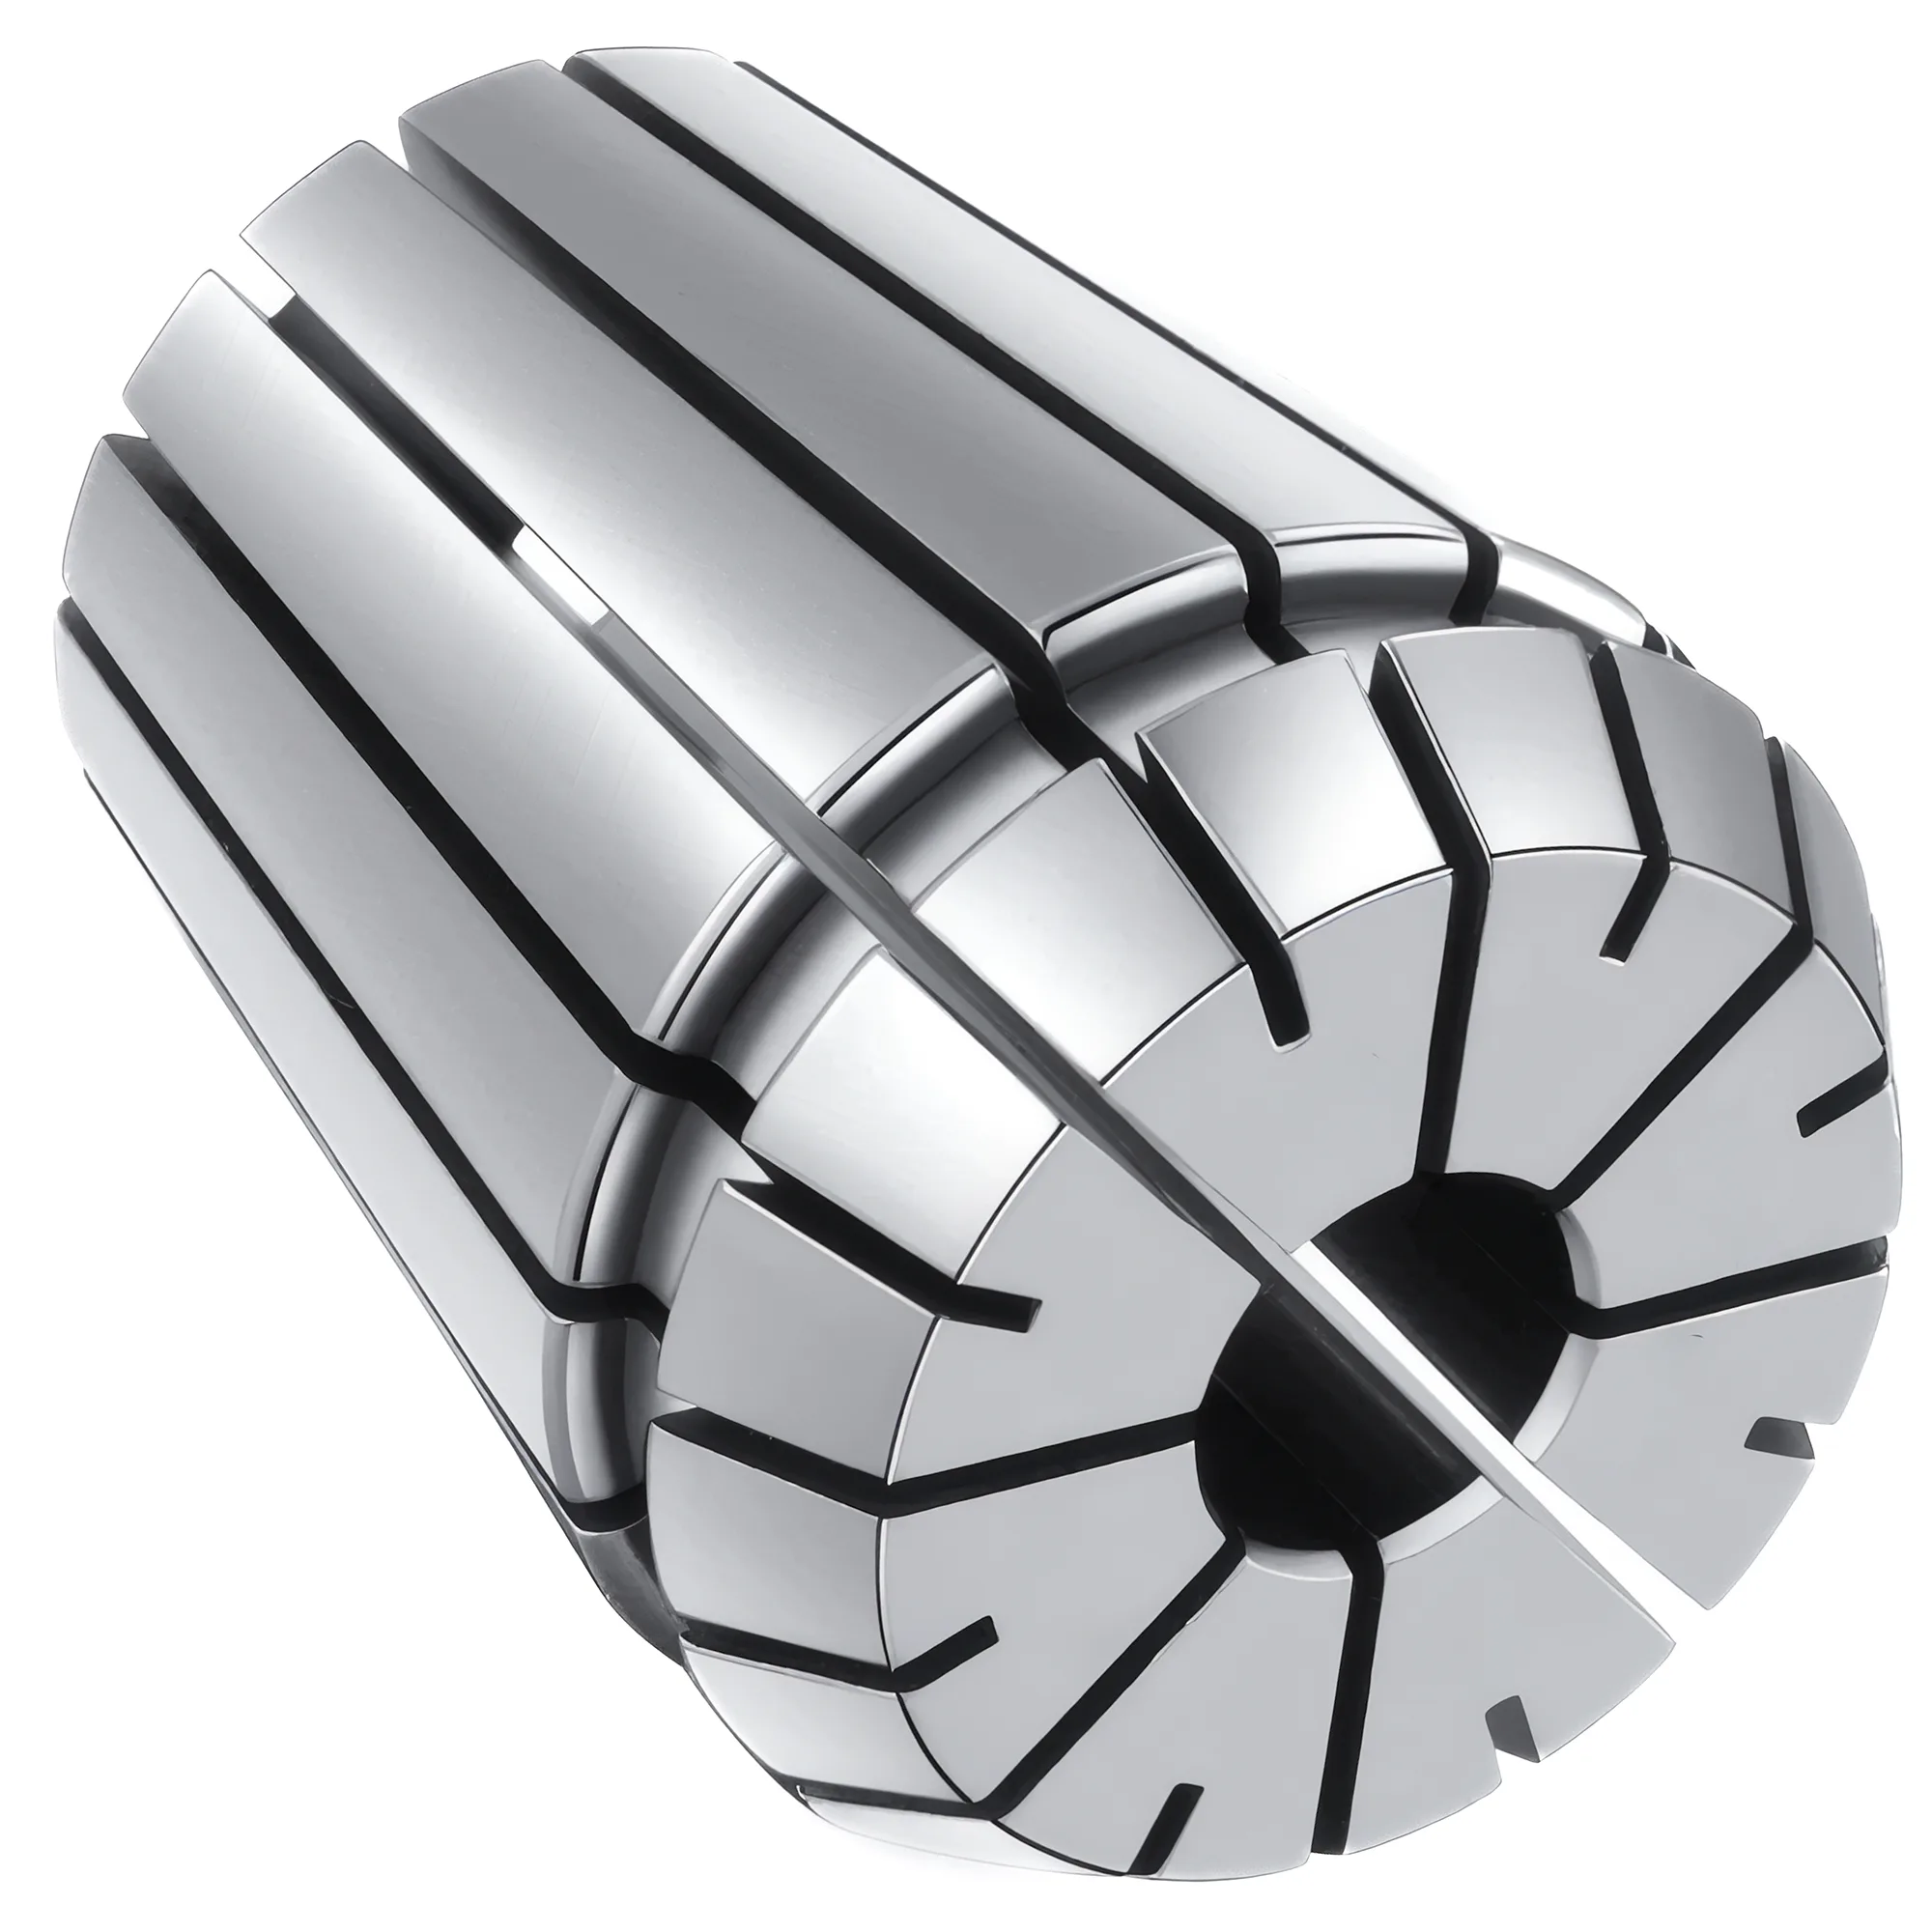
Los dos sistemas cierran en sentidos opuestos. Una pinza 5C es una pinza de tracción: un tubo de tracción o el anillo de cierre del plato la arrastra hacia atrás dentro de un asiento de 20° de ángulo incluido (10° de ángulo de cabeza), por lo que la pinza y la pieza se desplazan ligeramente hacia el cabezal al cerrarse. Una pinza ER, en cambio, es empujada hacia un cono de 16° de ángulo incluido (8° de ángulo de ajuste) mediante una tuerca roscada en la nariz, geometría normalizada en ISO 15488 y en su predecesora alemana, DIN 6499.
Esa diferencia en el mecanismo de cierre determina casi todos los compromisos prácticos que se describen a continuación:
- Ranurado. Las pinzas 5C estándar se ranuran solo desde el extremo delantero (tres ranuras), de modo que cierran principalmente por la parte frontal. Las pinzas ER se ranuran alternativamente desde ambos extremos, lo que permite que el alojamiento cierre de forma paralela en toda su longitud a lo largo de todo el rango de 1 mm.
- Formas. Las pinzas 5C se fabrican con alojamientos redondos, hexagonales, cuadrados y rectangulares. ISO 15488 abarca únicamente pinzas para mangos cilíndricos, por lo que ER es un sistema para barra redonda.
- Accesorios. En torno al mismo asiento de pinza, 5C cuenta con un amplio ecosistema: topes internos de pinza, pinzas de longitud fija, pinzas de emergencia (blandas) y platos escalonados de hasta 6 in. ER no ofrece ninguno de estos elementos como artículo estándar.
Capacidad, rango de contracción y paso de barra
El rango de contracción es la diferencia más importante: una pinza ER estándar (Form B) de ER16 a ER40 cierra 1 mm por debajo de su medida nominal, mientras que una pinza 5C está diseñada para sujetar en su medida marcada o muy cerca de ella. Precisamente por eso Hardinge comercializa pinzas 5C en incrementos de hasta 0.001 in, y la práctica habitual en taller mantiene la barra a pocas milésimas de pulgada (aproximadamente 0.05–0.08 mm) de la medida nominal. Una barra de diámetro más alejado por debajo tiende a quedar sujeta solo en la punta de una pinza 5C ranurada por delante, lo que resta tanto fuerza de sujeción como concentricidad.
El rango de contracción determina cuántas pinzas necesita un juego completo:
| Objetivo de cobertura | Pinzas 5C necesarias | Pinzas ER necesarias | Base |
|---|---|---|---|
| 1/16–1-1/16 in en pasos de 1/32 in | 33 | — | Kit de pinzas redondas 5C de Hardinge |
| 1/16–1-1/16 in en pasos de 1/64 in | 65 | — | Kit de pinzas redondas 5C de Hardinge |
| 2–27 mm en pasos de 0.5 mm | 51 | — | Kit métrico 5C de Hardinge |
| 3–26 mm continuo | — | ~23 (ER40, pasos de 1 mm) | Rango ISO 15488, contracción de 1 mm |
| 2–20 mm continuo | — | ~18 (ER32, pasos de 1 mm) | Rango ISO 15488, contracción de 1 mm |
Incluso un juego 5C de 65 piezas deja huecos de 1/64 in (0.4 mm) entre medidas, mientras que un juego ER en pasos de 1 mm no deja ninguno, porque el rango de cada pinza enlaza con el de la siguiente. Ese cálculo supone el rango estándar de 1 mm de ISO 15488; la norma también admite 0.5 mm para ER16–ER40 previo acuerdo, y las pinzas indicadas con rangos de 0.5 mm necesitan pasos de 0.5 mm para no dejar huecos, así que conviene revisar la tabla de rangos de sujeción del fabricante antes de pedir un juego. Para un taller que compra barra métrica e imperial de medidas atípicas, unas 23 pinzas ER40 suelen cubrir más diámetros reales que un juego 5C de 33 piezas. La contrapartida: la capacidad máxima en redondo es prácticamente la misma (26 mm en ER40 frente a 27 mm en 5C), y una ER32 se queda en 20 mm.
El paso de barra depende del montaje, no solo de la pinza. Un dispositivo de cierre 5C con tubo de tracción deja pasar la barra a través de la pinza y del tubo de tracción hasta el agujero del husillo, y las pinzas 5C pasantes de longitud fija de Hardinge admiten barra de hasta 3/4 in. Un plato portapinzas ER sobre brida adaptadora o montaje camlock suele dejar libre el agujero del husillo detrás de la pinza; en cambio, un plato portapinzas ER con mango de cono Morse y tirante bloquea el husillo, de modo que solo puede sujetarse material que quepa dentro del cuerpo del plato.
Precisión y excentricidad: la pinza frente al sistema completo
Hardinge indica que sus pinzas 5C estándar ofrecen 0.001 in (0.025 mm) TIR o mejor y sus pinzas 5C redondas de precisión especial 0.0002 in (0.005 mm), esta última medida a 1 in de la cara en un husillo Hardinge. A las pinzas ER de Clase 2 según ISO 15488 se les permiten 0.015 mm (alojamiento de hasta 10 mm) o 0.020 mm (10–26 mm) con un voladizo definido del mandril de prueba; la Clase 1 lo reduce a 0.010–0.015 mm, y los grados UP/AA de los fabricantes suelen alcanzar 0.005 mm o mejor.
En el torno, esas cifras de la pinza son solo el último eslabón de la cadena. La excentricidad total en la pieza suele ser la suma de:
- Excentricidad del husillo en la nariz
- Error de montaje: el cono camlock D1, una nariz roscada, el centraje de una brida adaptadora o un mango de cono Morse
- Excentricidad del asiento en el cuerpo del plato (el asiento 5C o el alojamiento cónico ER)
- Excentricidad de la pinza, más la distancia entre el diámetro de la barra y la medida nominal
Un plato portapinzas con montaje camlock D1 integrado no admite ajuste, por lo que cualquier error entre su cono y el asiento de pinza del plato aparece directamente en la pieza. En un plato montado sobre brida adaptadora, el centraje puede rectificarse en el propio torno, y por eso muchos aficionados y pequeños talleres prefieren la brida adaptadora para los platos portapinzas. ISO 702-2 define las dimensiones de conexión de las narices de husillo camlock y de los platos, razón por la cual un plato portapinzas D1-4, D1-5 o D1-6 de cualquier fabricante encaja en la nariz de husillo correspondiente; sin embargo, el encaje por sí solo no garantiza la concentricidad, de modo que conviene comprobar el alojamiento con una varilla patrón y un reloj comparador antes de darlo por bueno.
Comprobar el sistema, no la etiqueta de la caja
Se sujeta una varilla patrón rectificada en la pinza y se mide con el comparador en la nariz y a unos 25 mm (1 in) hacia fuera. La comparación de ambas lecturas separa el desplazamiento (error de montaje o de asiento) de la inclinación (contacto de la pinza o del cono), lo que indica si hay que volver a refrentar la brida adaptadora o sustituir la pinza.
En un plato portapinzas ER, el par de apriete de la tuerca importa tanto como el grado de la pinza. REGO-FIX recomienda 136 Nm para una tuerca estándar ER32 y 176 Nm para ER40 en la franja de mayor diámetro; un apriete insuficiente reduce la fuerza de sujeción y uno excesivo puede deformar la pinza. El procedimiento completo figura en la guía de excentricidad y par de apriete de pinzas ER.
Barra hexagonal y cuadrada, topes, pinzas de longitud fija y platos escalonados
Cuando la barra es hexagonal o cuadrada, 5C suele ser la única opción práctica de pinza en el torno, porque las pinzas ER según ISO 15488 están normalizadas solo para mangos redondos. Hardinge ofrece pinzas 5C hexagonales hasta 7/8 in y cuadradas hasta 3/4 in, lo que cubre la mayor parte de la barra hexagonal empleada para tuercas, racores y separadores.
El control de longitud es la segunda fortaleza exclusiva de 5C. La mayoría de las pinzas 5C llevan una rosca interna 1.041-24 para un tope de pinza roscado, pero el tope se desplaza junto con la pinza. Hardinge establece para las pinzas con ángulo de cabeza de 10° la regla 1:3: cada variación de 0.001 in en el diámetro de la barra hace que la pieza retroceda o sobresalga 0.003 in. Por tanto, una dispersión de diámetro de 0.003 in puede producir hasta 0.009 in de variación de longitud. Las pinzas 5C de longitud fija mantienen la pinza de sujeción inmóvil contra la cara del husillo, y según Hardinge las longitudes acabadas varían entonces normalmente solo 0.0002–0.0005 in con la misma dispersión de barra.
Las pinzas ER cierran al ser empujadas hacia el cono en lugar de ser arrastradas hacia atrás, de modo que la forma habitual de repetir longitudes de resalte es un tope trasero fijo en el agujero del husillo o en el cuerpo del plato; la repetibilidad depende entonces en gran medida de aplicar un par de apriete de la tuerca constante de una pieza a otra.
Para piezas mayores que cualquier pinza:
- Los platos escalonados 5C amplían un dispositivo de cierre 5C para trabajar hasta 6 in de diámetro con el dispositivo de cierre para platos escalonados correspondiente. Hardinge especifica sus dispositivos de cierre de fundición para menos de 5.000 rpm (2–4 in) y menos de 4.000 rpm (5–6 in).
- Las pinzas de emergencia 5C se suministran blandas y se mecanizan en el propio torno a una medida o perfil atípicos. La regla práctica de Hardinge es una vida útil de 300–500 piezas, por lo que deben tratarse como solución provisional, no como utillaje de producción.
- ER no cuenta con un equivalente normalizado de plato escalonado ni de pinza de emergencia; esa función suele cubrirla un plato de 3 garras con garras blandas.
Opciones de montaje en el torno y coste de un equipo completo
Cuatro vías de montaje cubren casi cualquier torno convencional y pequeño torno CNC:
| Montaje | Pinzas | Paso de barra | Uso típico | Limitación principal |
|---|---|---|---|---|
| Dispositivo de cierre 5C con tubo de tracción (palanca o volante) | 5C | Sí, a través del tubo de tracción | Producción repetitiva, tornos de utillaje | El agujero del husillo debe dar paso a un tubo de tracción por encima del cuerpo de pinza de 1.250 in |
| Plato portapinzas 5C de llave (brida adaptadora o D1) | 5C | Sí, hasta 1-1/16 in | Tornos pequeños sin agujero de husillo grande | Mayor voladizo que un dispositivo de cierre con tubo de tracción |
| Plato portapinzas ER (brida adaptadora o D1) | ER32 / ER40 | Normalmente sí, hasta 20 / 26 mm | Tornos de aficionado y de taller | Llave y par de apriete en cada cambio de pieza |
| Plato ER con mango de cono Morse + tirante | ER25–ER40 | No | Minitornos, trabajos pequeños ocasionales | Bloquea la alimentación de barra; el asiento del cono Morse añade excentricidad |
Un dispositivo de cierre 5C con tubo de tracción suele requerir un agujero de husillo de aproximadamente 1.4–1.5 in (36–38 mm) para dar paso al tubo de tracción, lo que lo descarta en la mayoría de los minitornos y tornos de la clase 9x20, con agujeros de unos 20 mm. Estas máquinas suelen montar en su lugar un plato portapinzas en la nariz —un plato ER32/ER40 sobre brida adaptadora o un plato portapinzas 5C de llave—, de modo que el agujero del husillo queda libre para la barra.
El coste depende sobre todo del número de pinzas y de su grado, más que del plato. Un juego continuo ER40 consta de unas 23 pinzas, y un juego fraccionario 5C tiene 33 en pasos de 1/32 in y 65 en pasos de 1/64 in, de modo que, a un precio por pinza similar, un equipo 5C completo necesita aproximadamente 1.4–2.8× más pinzas que un juego continuo ER40, antes de añadir accesorios como topes y platos escalonados. Cambiar de un plato de 3 garras a un plato portapinzas en un montaje camlock D1 suele llevar unos minutos; solo hace falta volver a centrar con el comparador si el montaje no repite, otra razón para comprobar el plato una vez y marcar su mejor posición de levas.
Error frecuente
Comprar un plato ER con mango de cono Morse para ahorrar y descubrir después que bloquea el agujero del husillo. Si en algún momento va a ser necesario sujetar barra larga o tubo, conviene comprar desde el principio un plato portapinzas sobre brida adaptadora o con montaje camlock.
Qué comprar para un torno de aficionado o de pequeño taller, y cuándo tener ambos
✦ Pinzas 5C: ideales para
- Series repetitivas en medidas de barra estándar donde importa el control de longitud
- Barra hexagonal y cuadrada hasta 7/8 in hexagonal y 3/4 in cuadrada
- Piezas cortas y segundas operaciones con topes o pinzas de longitud fija
- Diámetros grandes mediante platos escalonados de hasta 6 in
✦ Pinzas ER: ideales para
- Barra métrica e imperial mezclada con diámetros atípicos
- Tornos de aficionado con agujeros de husillo pequeños y presupuesto limitado
- Trabajos de torneado que comparten pinzas con un portapinzas ER de fresadora o router
- Menos pinzas para una cobertura continua (~23 en ER40)
La mayoría de los tornos de aficionado y de pequeño taller quedan bien servidos, en primer lugar, con un plato portapinzas ER40 sobre brida adaptadora, porque unas 23 pinzas cubren 3–26 mm sin huecos. Conviene añadir un plato portapinzas o un dispositivo de cierre 5C cuando empiezan a importar la barra hexagonal o cuadrada, el control de longitud en series o los platos escalonados. Tener ambos es habitual: ER se encarga de las piezas únicas y del trabajo redondo de medidas atípicas, 5C de los trabajos repetitivos y de la barra perfilada, y un plato de 3 garras queda en reserva para todo lo que sea mayor.
| Escenario | Sistema recomendado | Montaje | Capacidad | Motivo |
|---|---|---|---|---|
| Primer plato portapinzas en un torno de aficionado, barra variada | ER40 | Brida adaptadora o D1 | 3–26 mm redondo | La contracción de 1 mm cubre medidas atípicas con ~23 pinzas |
| Minitorno o torno de la clase 9x20, solo piezas pequeñas | ER32 o ER25 | Brida adaptadora o nariz roscada | 2–20 mm (ER32) | El cuerpo pequeño del plato encaja en el husillo; mantiene libre el agujero |
| Barra hexagonal o cuadrada (tuercas, racores, separadores) | 5C | Plato portapinzas o dispositivo de cierre | 7/8 in hexagonal, 3/4 in cuadrada | Las pinzas ER según ISO 15488 están normalizadas solo para mangos redondos |
| Series que requieren una longitud de resalte repetible | 5C de longitud fija | Dispositivo de cierre con tubo de tracción | Hasta 1-1/16 in | La pinza inmóvil elimina el retroceso 1:3 |
| Piezas de más de 1-1/16 in hasta 6 in de diámetro | Plato escalonado 5C | Dispositivo de cierre para platos escalonados | Hasta 6 in | La sujeción en toda la circunferencia limita la deformación |
| Máxima concentricidad en medidas estándar | 5C de precisión especial | Dispositivo de cierre con tubo de tracción o brida adaptadora rectificada | Hasta 1-1/16 in | 0.0002 in (0.005 mm) de TIR de la pinza según Hardinge |
Empezar con un plato ER40 sobre brida adaptadora por su rango; añadir 5C para barra hexagonal, control de longitud y trabajo repetitivo.
Las pinzas ER32 y ER40 se contraen 1 mm cada una según ISO 15488, de modo que unas 23 pinzas ER40 sujetan cualquier barra redonda de 3 a 26 mm, lo que encaja con tornos de aficionado y de taller que trabajan con barra variada. Las pinzas 5C sujetan a pocas milésimas de pulgada de la medida nominal, ofrecen 0.001 in de TIR o mejor (grado estándar de Hardinge), sujetan barra hexagonal y cuadrada y admiten topes, pinzas de longitud fija y platos escalonados de hasta 6 in. Cualquiera de los dos conviene montarlo sobre brida adaptadora o camlock y no sobre un mango de cono Morse, para mantener libre el agujero del husillo, y verificar la excentricidad del sistema con una varilla patrón.
¿Cuál es la diferencia entre las pinzas 5C y ER en el torno?
Una pinza 5C se arrastra hacia atrás dentro de un asiento de 20° de ángulo incluido y sujeta a pocas milésimas de pulgada de su medida, mientras que una pinza ER32 o ER40 es empujada por una tuerca y se contrae 1 mm. 5C sujeta barra redonda, hexagonal y cuadrada hasta 1-1/16 in; ER solo sujeta barra redonda, hasta 26 mm en ER40.
¿Son más precisas en el torno las pinzas ER o las pinzas 5C?
Comparando pinza con pinza, Hardinge especifica para las pinzas 5C estándar 0.001 in (0.025 mm) TIR o mejor, mientras que las pinzas ER de Clase 2 según ISO 15488 admiten 0.015–0.020 mm. En la práctica, el montaje del torno suele ser determinante: un asiento camlock o de cono Morse sin rectificar puede añadir más excentricidad que cualquiera de las dos pinzas, por lo que conviene medir el sistema completo con una varilla patrón.
¿Cuántas pinzas hacen falta para un juego completo?
Unas 23 pinzas ER40 en pasos de 1 mm cubren 3–26 mm sin huecos, porque cada pinza ISO 15488 estándar se contrae 1 mm; las pinzas indicadas con un rango de solo 0.5 mm necesitan pasos de 0.5 mm. Un juego fraccionario 5C necesita 33 pinzas en pasos de 1/32 in o 65 en pasos de 1/64 in para cubrir 1/16–1-1/16 in, y aun así solo sujeta bien cerca de cada medida marcada.
¿Se puede montar un dispositivo de cierre de pinzas 5C en un torno pequeño de aficionado?
Normalmente no como dispositivo de cierre con tubo de tracción a través del husillo, que suele requerir un agujero de husillo de aproximadamente 1.4–1.5 in (36–38 mm). Los tornos con agujeros de unos 20 mm suelen utilizar en su lugar un plato portapinzas 5C de llave o un plato ER32/ER40 sobre brida adaptadora, lo que mantiene libre el agujero del husillo para la barra.
¿Conviene un plato portapinzas ER con mango de cono Morse o con montaje sobre brida adaptadora?
Conviene elegir una brida adaptadora o un montaje camlock si alguna vez se va a sujetar barra más larga que el plato, porque un mango de cono Morse con tirante bloquea el agujero del husillo. La versión con mango cónico cuesta menos y sirve para piezas cortas en minitornos, pero su asiento cónico añade excentricidad y no permite pasar barra a través de un agujero de husillo típico de 20 mm.
Fuentes
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks — Collets, nuts and fitting dimensions
- DIN 6499 — Clamping sleeves for collet chucks
- ISO 702-2:2007 — Machine tools — Connecting dimensions of spindle noses and work holding chucks — Part 2: Camlock type
- Hardinge — Workholding Spindle Tooling for Manual & CNC Lathes, catalogue #2348J (2023)
- Hardinge — 5C Round Collet Kit, 33 pieces 1/16 in to 1-1/16 in by 32nds
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts