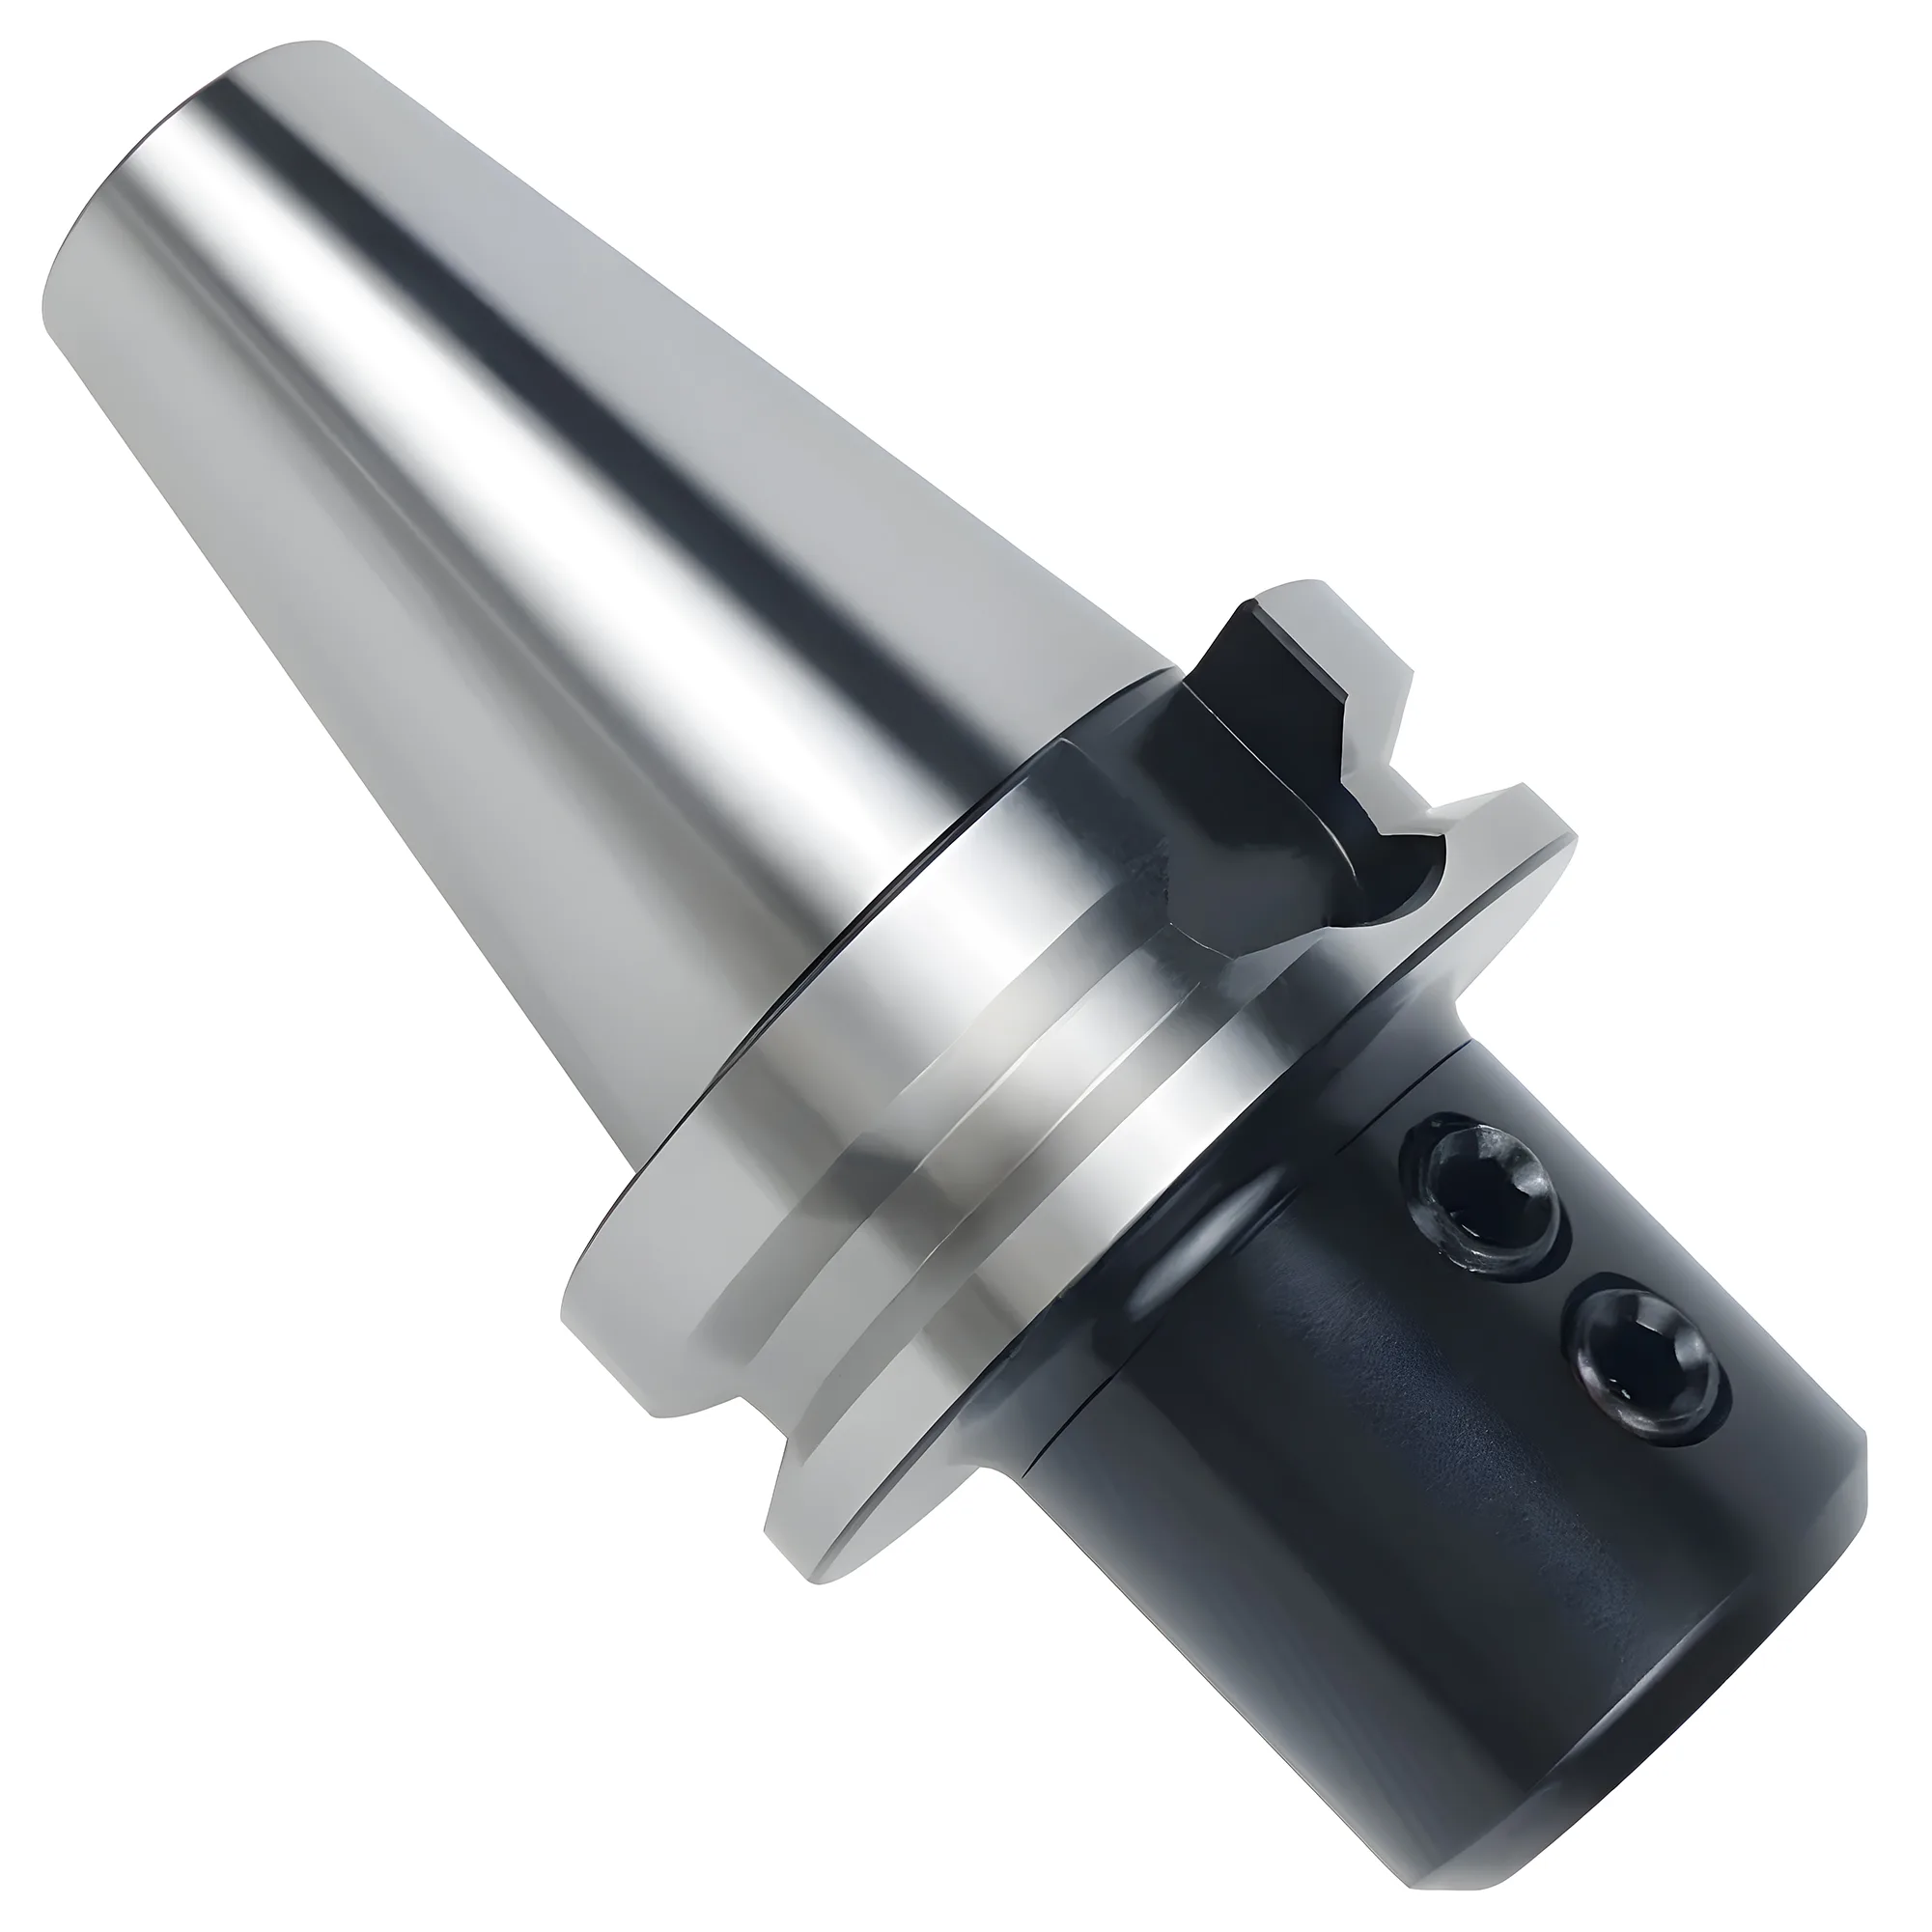
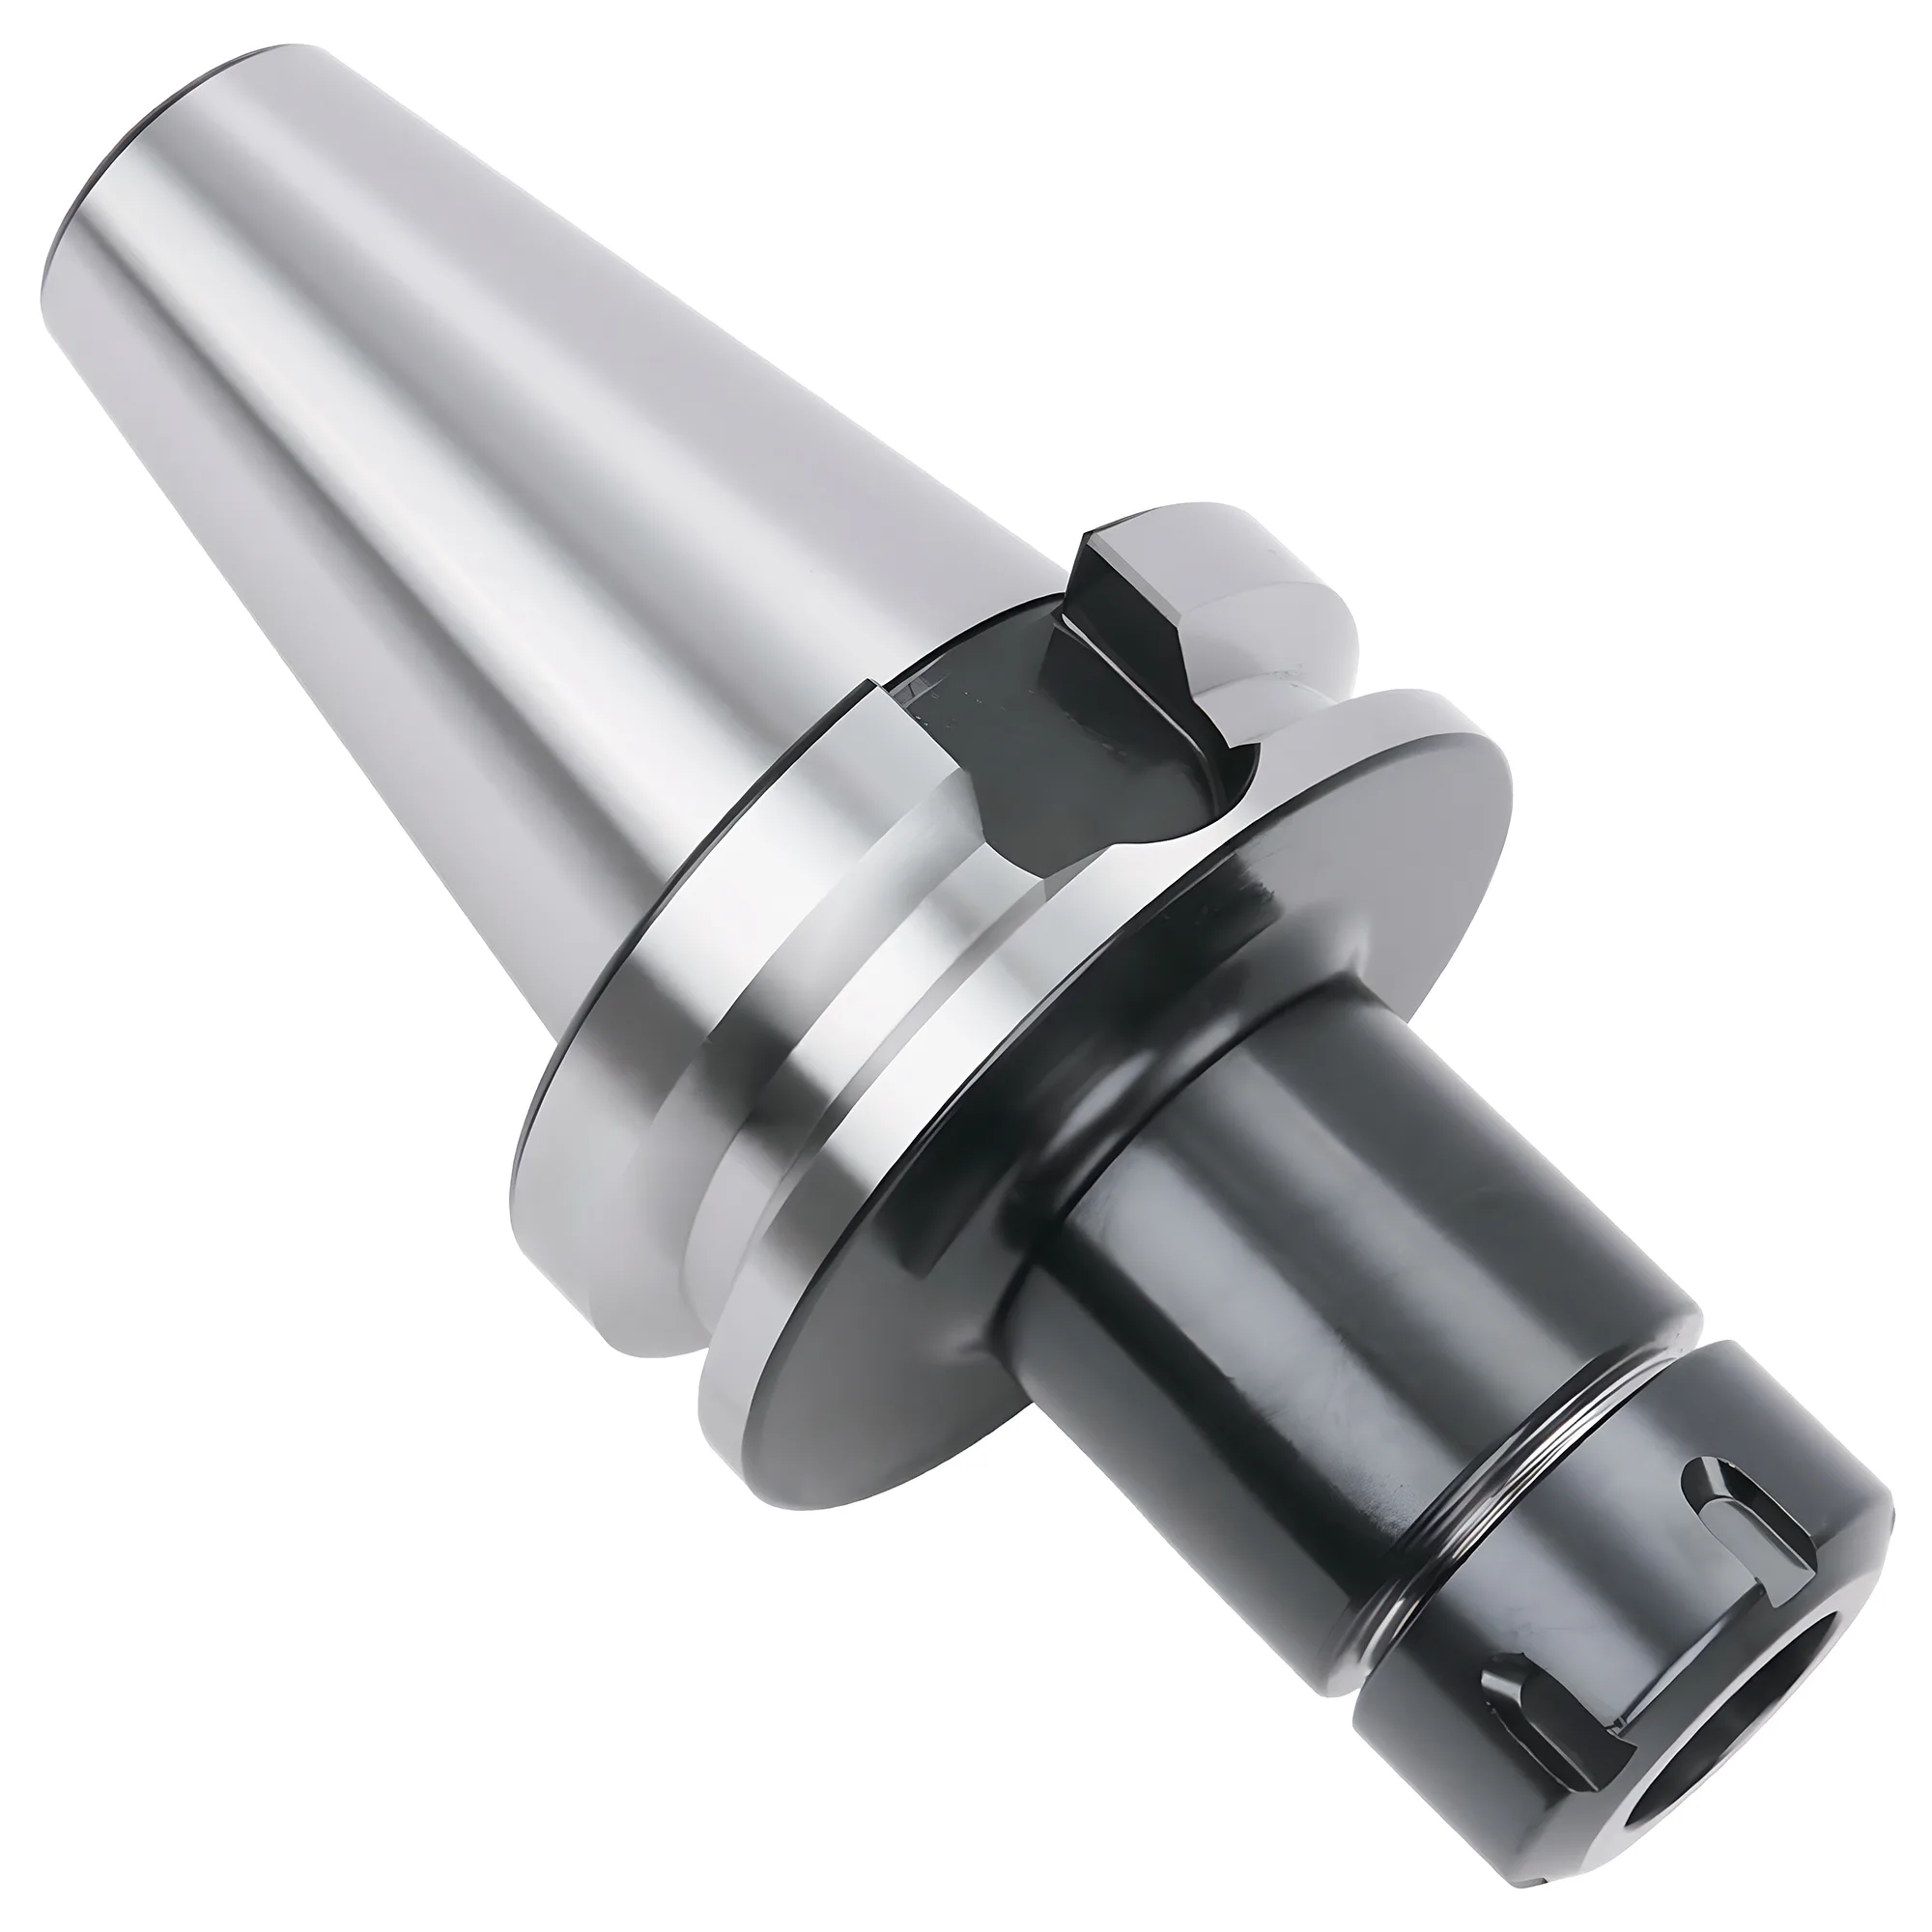
Wendeplatten-Schaftfräser, die mit unterbrochenem Schnitt schruppen, gehören in eine Weldon-Seitenklemmaufnahme oder ein Kraftspannfutter: Eine Klemmschraube auf einer Abflachung nach DIN 1835 Form B blockiert den Auszug mechanisch, und ein Rollen-Kraftspannfutter hält mit Spannung über den gesamten Umfang typischerweise 0.005-0.01 mm TIR. Für leichte bis mittlere Bearbeitung an Schäften bis 20 mm (ER32) bzw. 26 mm (ER40) eignet sich eine ER-Spannzange (Klasse 2, ≤0.020 mm TIR); Hydrodehnspann- und Schrumpffutter (≤0.003 mm TIR) bleiben dem Schlichten mit Wendeplatten vorbehalten, wo Rundlauf eine Wendeschneidplatte stärker belastet als die übrigen.
Ein Grundkörper mit Wendeschneidplatten ist kein massiver Schaftfräser mit aufgeschraubten Schneiden. Sein Stahlschaft ist steifer, als seine Schneiden präzise sind, seine Wendeschneidplatten treffen nacheinander auf das Werkstück, und die Schneiden weisen bereits Höhenabweichungen von Plattensitz zu Plattensitz auf, bevor die Aufnahme ihren eigenen Rundlauffehler hinzufügt. Damit verschiebt sich, welche Aufnahme sinnvoll ist. Den allgemeinen Vergleich der Aufnahmefamilien für Vollhartmetall-Schaftfräser bietet der Leitfaden Seitenklemm- vs ER- vs Schrumpffutter; dieser Leitfaden behandelt Wendeplatten-Schaftfräser mit Zylinderschaft, Hochvorschubfräser und die kleinsten Aufsteckfräser.
Warum sich Wendeplattenfräser schwer spannen lassen
Drei Eigenschaften unterscheiden Wendeplatten-Grundkörper von Vollhartmetallwerkzeugen. Wendeplatten-Schaftfräser belasten die Aufnahme mit wiederholten Stößen statt mit einer gleichmäßigen Kraft, weil jede ihrer 1-5 Wendeschneidplatten einzeln in den Schnitt ein- und wieder austritt; die Auszugssicherheit ist für sie daher wichtiger als für einen massiven Schaftfräser gleichen Durchmessers.
Erstens ist der Schnitt auf Ebene der einzelnen Wendeschneidplatte unterbrochen. Ein Grundkörper mit 25 mm Durchmesser und 3 Wendeschneidplatten erzeugt bei 1.500 RPM 75 Platteneintritte pro Sekunde. Jeder Eintritt ist ein kleiner Hammerschlag, den die Spannung der Aufnahme aufnehmen muss, ohne zu wandern. Rein reibschlüssige Spannungen (Spannzangen, Hydrodehnhülsen, Schrumpfbohrungen) widerstehen dem Wandern allein über die Spannkraft, eine Klemmschraube auf einer Abflachung dagegen über die Geometrie.
Zweitens arbeiten viele Wendeplatten-Eckfräser mit positivem axialem Spanwinkel, um leicht zu schneiden – und gerade dieser positive axiale Spanwinkel erzeugt eine axiale Kraftkomponente, die den Fräser tendenziell aus der Aufnahme zieht. In einer Vollnut oder beim helikalen Rampen wächst dieser Zug mit der Spanlast. Ein Grundkörper, der während eines Schruppzyklus 0.1 mm herauswandert, hinterlässt einen Absatz am Boden und taucht im ungünstigsten Fall mit jedem Durchgang tiefer ein, bis eine Wendeschneidplatte bricht.
Drittens besteht der Grundkörper aus Stahl. Stahl hat einen Elastizitätsmodul von etwa 210 GPa gegenüber 580-620 GPa bei Hartmetall, sodass sich ein Wendeplatten-Grundkörper bei gleichem Durchmesser und gleicher Auskraglänge etwa 3× so stark durchbiegt wie ein Vollhartmetallwerkzeug. An diesem Verhältnis ändert die Wahl der Aufnahme nichts, doch Einstelllänge und Spannsteifigkeit der Aufnahme verstärken es – oder eben nicht.
DIN 1835 ist die Norm, nach der die meisten Schäfte von Wendeplatten-Schaftfräsern spezifiziert werden, weil sie Zylinderschäfte für Fräswerkzeuge abdeckt – unabhängig davon, ob die Schneiden Wendeschneidplatten oder geschliffene Spannuten sind. Form A ist der glatte Zylinder; Form B ergänzt die Weldon-Abflachung. DIN 6535 definiert die entsprechenden Formen (HA, HB, HE) für Vollhartmetallfräser und ist hier daher vor allem dann relevant, wenn ein Wendeplatten-Grundkörper mit Hartmetallschaft oder eine Hartmetallverlängerung im Aufbau steckt. Die Wahl der Schaftform selbst (glatt vs Weldon vs Whistle-Notch) ist eine von der Aufnahmewahl getrennte Entscheidung; dieser Leitfaden geht davon aus, dass der Schaft des Grundkörpers bereits vom Werkzeughersteller festgelegt ist.
Wie die Aufnahmen mit Auszug und unterbrochenen Kräften umgehen
Die fünf Aufnahmefamilien teilen sich in zwei Gruppen: formschlüssiger und reibschlüssiger Antrieb. Die Seitenklemmaufnahme (Weldon oder Whistle-Notch) ist der verbreitetste Aufnahmetyp, der einen Wendeplatten-Grundkörper mechanisch am Herausziehen hindert, weil die Klemmschraube auf eine Abflachung drückt, an der der Schaft nicht vorbeigleiten kann, solange sich die Schraube nicht löst oder abschert.
| Aufnahme | Spannprinzip | Auszugssicherheit | Typischer Rundlauf (TIR) | Praktische RPM | Erforderlicher Schaft |
|---|---|---|---|---|---|
| Weldon-Seitenklemmaufnahme | Klemmschraube auf Abflachung nach DIN 1835 Form B | Formschlüssig | 0.010-0.030 mm | ~12.000 | Weldon-Abflachung |
| Kraftspannfutter (Rollentyp) | Nadelrollen drücken eine Hülse nach innen | Hoch (Reibschluss am gesamten Umfang) | 0.005-0.01 mm bei 3xD | ~12.000 | Glatt oder abgeflacht, h6 |
| ER-Spannzange (ISO 15488) | Geschlitzte Spannzange, von der Mutter zusammengedrückt | Mittel (Reibschluss, 1 mm Spannbereich) | ≤0.020 mm (Klasse 2, d₁ 10-26 mm); ~0.005 mm UP/AA-Klasse | 20.000-25.000 gewuchtet | Glatt oder abgeflacht |
| Hydrodehnspannfutter | Öldruck dehnt eine dünne Hülse | Mittel bis hoch (Reibschluss) | ≤0.003 mm bei 3xD | 20.000+ | Glatt, h6 |
| Schrumpffutter | Thermischer Presssitz | Hoch (Reibschluss, 25.000-40.000 N) | ≤0.003 mm bei 3xD | 25.000+ | Glatt, h6 |
Seitenklemmaufnahmen passen von Haus aus zu Wendeplatten-Grundkörpern, da viele Grundkörper bereits ab Werk mit geschliffener Weldon-Abflachung geliefert werden. Die einzelne Klemmschraube drückt den Schaft gegen eine Seite der Bohrung, sodass das Werkzeug typischerweise mit 0.010-0.030 mm TIR läuft – ein Nachteil, der bei einem Schrupp-Grundkörper weit weniger ins Gewicht fällt als bei einem Schlicht-Schaftfräser (Abschnitt 03 beziffert, warum).
Kraftspannfutter (auch als Hochleistungs- oder Rollen-Kraftspannfutter angeboten) spannen über Nadelrollenkäfige und eine massive Futternase am gesamten Umfang. Sie nehmen sowohl glatte Schäfte als auch Schäfte mit Weldon-Abflachung auf, weil die Rollen den Zylinder greifen, nicht die Abflachung. Viele Kraftspannfutter haben eine einzige große Bohrung (meist 20, 25, 32 oder 42 mm) und nehmen kleinere Schäfte über gerade, zylindrische Reduzierspannzangen auf — oft als Spannzangen Typ C bezeichnet —, die in der zylindrischen Bohrung sitzen. Mit typischerweise 0.005-0.01 mm TIR bei 3xD sind sie der übliche nächste Schritt nach der Seitenklemmung, wenn eine Werkstatt Schruppspannung und besseren Rundlauf in einer Aufnahme vereinen will.
ER-Spannzangen nach ISO 15488 decken pro Aufnahme die meisten Schaftgrößen ab und sind deshalb in Werkstätten, die nichts anderes besitzen, der Standard. ISO 15488 legt den Rundlaufgrenzwert der Klasse 2 für Spannzangenbohrungen von 10-26 mm auf ≤0.020 mm TIR fest; für das Schruppen mit Wendeplatten genügt das. Präzisionsklassen der Hersteller (oft mit UP oder AA gekennzeichnet) werden auf etwa 0.005 mm TIR gefertigt, enger als Klasse 1 der Norm, erreichen das aber nur, wenn Aufnahme, Mutter und Schaft ebenso genau sind. Die Schwachstelle ist der Auszug: Die Spannzange spannt per Reibschluss über einen Spannbereich von 1 mm, und ein Grundkörper, der nahe der Untergrenze dieses Bereichs oder mit zu gering angezogener Mutter gespannt ist, kann unter wiederholten Plattenstößen wandern. ER32 endet bei 20 mm (3/4 in passt in die Spannzange 20-19 mm); ER40 endet bei 26 mm, sodass Schäfte mit 1 in passen, Schäfte mit 32 mm oder 1-1/4 in dagegen nicht.
Hydrodehnspannfutter und Schrumpffutter erreichen beide ≤0.003 mm TIR bei 3xD. Hydrodehnspannfutter bringen durch ihre Ölkammer zusätzliche Schwingungsdämpfung mit, sind aber typischerweise für ein geringeres übertragbares Drehmoment ausgelegt als Kraftspannfutter gleicher Bohrung, weshalb die meisten Hersteller die Standardausführungen für das Schlichten und leichtes bis mittleres Fräsen vorsehen. Schrumpffutter spannen fester (typischerweise 25.000-40.000 N), lassen sich aber langsamer wechseln und sind auf Hartmetallschäfte ausgelegt. Ein Wendeplattenschaft aus Stahl dehnt sich bei Erwärmung nahezu im selben Maß aus wie die Aufnahmebohrung (etwa 11-13 × 10⁻⁶ /°C bei beiden); das Lösen hängt daher davon ab, die Aufnahme schneller zu erwärmen, als die Wärme in den Schaft eindringt – machbar, aber langsamer und weniger fehlertolerant als bei Hartmetall.
Weldon-Abflachung selbst schleifen
Eine Abflachung an einen Wendeplatten-Grundkörper mit glattem Schaft anzuschleifen, damit er in eine Seitenklemmaufnahme passt, ist verbreitet – doch bei einer von Hand geschliffenen Abflachung mit falscher Tiefe oder falschem Winkel liegt die Klemmschraube auf einer Kante statt auf der Fläche auf. Damit sind weder Auszugssicherheit noch wiederholbarer Rundlauf wiederhergestellt. Ist eine Seitenklemmaufnahme vorgesehen, ist der Grundkörper mit werkseitiger Weldon-Abflachung (DIN 1835 Form B) zu beschaffen; andernfalls wird der glatte Schaft stattdessen in einem Kraftspannfutter gespannt.
Wie stark zählt Rundlauf bei einem Mehrschneidenfräser?
Rundlauf an einem Wendeplatten-Grundkörper verändert, wie sich der Span auf die Wendeschneidplatten verteilt. Bei einem Wendeplatten-Schaftfräser mit zwei Platten addiert sich der radiale Rundlauf nahezu mit seinem vollen TIR-Wert zum Span der hochstehenden Platte, sodass 0.020 mm Rundlauf bei 0.10 mm Vorschub je Zahn eine Platte um etwa 20 % überlasten, während die andere 20 % zu leicht schneidet.
Wie stark sich das auswirkt, hängt davon ab, wie dick der Span im Verhältnis zum Rundlauf ist:
Δh ≈ TIR × sin κ
Dabei ist Δh die zusätzliche Spandicke an der hochstehenden Platte (mm), TIR der radiale Rundlauf an der Schneide (mm) und κ der Einstellwinkel der Wendeschneidplatte. Der Vorschub je Zahn im Verhältnis zum Rundlauf ist die dominierende Größe: Dieselben 0.020 mm TIR sind bei einem Hochvorschubfräser vernachlässigbar, bei einem Schlichtdurchgang aber entscheidend.
Drei Rechenbeispiele zeigen die Bandbreite, jeweils für einen Grundkörper mit zwei Platten bei 0.020 mm TIR. Mit drei oder vier Platten ist der Sprung zwischen benachbarten Schneiden kleiner (bei einem exzentrischen Grundkörper etwa die Hälfte bis drei Viertel des TIR), sodass die Überlast sinkt – die höchste Platte schneidet aber weiterhin am meisten:
- 90°-Eckfräser, Schlichten bei f_z = 0.05 mm: sin 90° = 1, die hochstehende Platte schneidet also etwa 0.07 mm – rund 40 % über dem Nennwert. Diese Platte verschleißt zuerst und erzeugt an der Wand oft allein die Endoberfläche, sodass ein Mehrschneiden-Grundkörper wie ein Einschneider mit einem Mehrfachen des programmierten Vorschubs je Zahn schlichten kann.
- 90°-Eckfräser, Schruppen bei f_z = 0.15 mm: Die Überlast sinkt auf etwa 13 %. Die meisten Schruppsorten verkraften das ohne sichtbare Veränderung der Standzeit.
- Hochvorschubfräser, κ ≈ 10°, f_z = 2.5 mm: Der tatsächliche Span beträgt etwa 0.43 mm (2.5 × sin 10°), und der Rundlauf addiert rund 0.0035 mm (0.020 × 0.174) – unter 1 %. Für die Spanlast ist radialer Rundlauf bei Hochvorschub-Grundkörpern nahezu bedeutungslos.
Hochvorschubfräser reagieren empfindlich auf axialen statt auf radialen Rundlauf, weil der flache Einstellwinkel jede Höhendifferenz zwischen den Platten unmittelbar in zusätzliche axiale Schnitttiefe an einer Platte umsetzt. Das ist eher eine Frage von Grundkörper und Plattensitz als der Aufnahme, weshalb eine Präzisionsaufnahme bei einem Hochvorschub-Grundkörper weniger bringt als bei einem Schlicht-Schaftfräser.
Der Grundkörper selbst setzt eine Untergrenze. ISO 8688-1:1989 §4.5 lässt beim Aufspannen des Referenz-Planfräsers für Standzeitversuche bis zu 100 µm radialen und 50 µm axialen Rundlauf zu, bei höchstens 50 µm zwischen aufeinanderfolgenden Schneiden. Diese Toleranz, formuliert für einen Referenzfräser in einem genormten Versuch, zeigt, dass Abweichungen von einigen zehn Mikrometern zwischen den Schneiden bei Wendeplatten-Grundkörpern als normal gelten – derselbe Abschnitt empfiehlt eine selektive Plattenbestückung, um sie zu verringern. Eine Verbesserung der Aufnahme von 0.020 mm auf 0.003 mm TIR ist real, zahlt sich bei einem Grundkörper, dessen eigene Schneiden um einige zehn Mikrometer streuen, jedoch vor allem beim Schlichten aus, nicht beim Schruppen. Nach der „Zehntel-Regel“ von BIG DAISHOWA verringert jeder 2.5 µm Rundlauf die Standzeit um etwa 10 %; diese Faustregel greift am unmittelbarsten dort, wo die Aufnahme das Rundlaufbudget dominiert – bei einem Wendeplatten-Grundkörper ist das der Schlichtfall.
Rundlauf an den Wendeschneidplatten prüfen, nicht am Schaft
Nach dem Spannen des Grundkörpers ist die Schneidecke jeder Wendeschneidplatte (radial und axial) mit der Messuhr abzutasten – nicht nur der Schaft oder die Nase der Aufnahme. Bei einem Wendeplatten-Grundkörper verursacht eine falsch sitzende Platte oder ein Span unter einem Plattensitz oft mehr Abweichung zwischen den Schneiden als der Unterschied zwischen einer Seitenklemmaufnahme und einem Hydrodehnspannfutter.
Auskragung, Einstelllänge und Schaftgröße
Ist der Auszug beherrscht, begrenzt bei den meisten Schrupparbeiten mit Wendeplatten die Durchbiegung, nicht die Spannung. Für ein einseitig eingespanntes Werkzeug folgt die Durchbiegung der Balkenformel:
δ = F × L³ / (3 × E × I), I = π × d⁴ / 64
Dabei ist F die radiale Schnittkraft, L die Auskraglänge ab der Stirnseite der Aufnahme, E der Elastizitätsmodul (210 GPa bei einem Stahlgrundkörper) und d der wirksame Schaft- oder Halsdurchmesser. Die Auskraglänge dominiert die Durchbiegung, weil sie in der dritten Potenz eingeht: Wird ein Wendeplatten-Grundkörper von 2×D auf 3×D Auskraglänge verlängert, steigt die Durchbiegung bei gleicher Schnittkraft um etwa 3.4× (1.5³), und bei 5×D biegt er sich rund 15.6× so stark durch wie bei 2×D.
Die praktischen Folgen für die Aufnahmewahl:
- Die kürzeste Einstelllänge wählen, die das Werkstück noch freigibt. Eine kurze Seitenklemmaufnahme oder ein kurzes Kraftspannfutter schlägt beim Schruppen mit Wendeplatten oft eine lange ER-Verlängerung, weil jeder Millimeter Auskragung der Aufnahme genauso in den kubischen Term eingeht wie die Auskragung des Werkzeugs.
- Die volle Schaftlänge spannen. Ein Wendeplatten-Grundkörper, der nur im vorderen Teil seines Schafts gespannt ist, verhält sich wie ein längeres Werkzeug und konzentriert die Kraft an der Lippe der Aufnahme. In einer ER-Spannzange ist der Schaft über die wirksame Spannlänge der Spannzange hinaus einzuführen; ein nur vorn in der Bohrung gegriffener Schaft kann die Spannzange verkippen.
- Erst den Schaftdurchmesser vergrößern, dann die Präzision der Aufnahme. Da I mit d⁴ skaliert, ist ein Schaft mit 25 mm etwa 2.4× so steif wie einer mit 20 mm ((25/20)⁴ ≈ 2.44). Bei langen Auskragungen überwiegt dieser Steifigkeitsgewinn meist jeden Rundlaufunterschied zwischen den Aufnahmetypen.
Bei Wendeplatten-Grundkörpern mit mehr als etwa 3×D Auskraglänge bringt ein größerer Schaft in einer kurzen, steifen Aufnahme typischerweise mehr Stabilität als eine präzisere Aufnahme bei gleicher Länge. Fräser, die in tiefe Taschen reichen müssen, sind oft mit einer Hochvorschubgeometrie besser bedient, die den Großteil der Schnittkraft axial in Richtung Spindel umlenkt, wo der Aufbau am steifsten ist.
Aufnahme passend zu Fräserdurchmesser, Operation und Kegel
Der Maschinenkegel begrenzt sowohl die größte praktikable Aufnahme als auch das verfügbare Drehmoment. Eine Spindel mit Kegelgröße 30 (BT30/CAT30) ist typischerweise auf Wendeplattenschäfte von 20 mm (3/4 in) oder kleiner in ER32-Aufnahmen und etwa 25 mm (1 in) in Seitenklemmaufnahmen begrenzt, während Spindeln ab Kegelgröße 40 Schäfte von 25-32 mm in Kraftspannfuttern und Seitenklemmaufnahmen ermöglichen. Bei 25 mm auf einer Maschine mit Kegelgröße 30 begrenzen meist Drehmoment und Kegelsteifigkeit der Spindel den Schnitt, nicht die Bohrung der Aufnahme.
| Fräserdurchmesser | Typischer Schaft | Schruppen (unterbrochen, Vollnut) | Hochvorschub | Schlichten / Vorschlichten |
|---|---|---|---|---|
| 16-20 mm | 16 mm / 5/8 in | Seitenklemmung oder ER32 mit vollem Mutternanzugsmoment | Seitenklemmung oder ER32 | ER32 Sorte UP oder Hydrodehnspannfutter |
| 20-25 mm | 20 mm / 3/4 in | Seitenklemmung oder Kraftspannfutter | Seitenklemmung oder ER32/ER40 | Hydrodehnspannfutter oder Kraftspannfutter |
| 25-32 mm | 25 mm / 1 in | Seitenklemmung oder Kraftspannfutter (ab Kegelgröße 40) | Seitenklemmung oder ER40 | Hydrodehnspannfutter oder Schrumpffutter |
| 32-50 mm | 32 mm / 1-1/4 in | Seitenklemmung oder schweres Kraftspannfutter (Kegelgröße 40/50) | Seitenklemmung | Kraftspannfutter oder Hydrodehnspannfutter |
| Aufsteckfräser (~32 mm und größer) | Bohrungsaufnahme | Aufsteckfräserdorn | Aufsteckfräserdorn | Aufsteckfräserdorn |
Die Schaftgrößen sind typische Paarungen, keine festen Regeln: Viele Hersteller bieten denselben Fräserdurchmesser mit zwei Schaftgrößen an, und Varianten mit langem Hals haben einen größeren Schaft. Aufsteckfräser – üblicherweise ab etwa 32-40 mm Durchmesser – werden über eine zentrale Bohrung und einen Mitnehmerkeil nach ISO 6462 auf einem Aufsteckfräserdorn montiert statt in einer Schaftaufnahme gespannt, was die Entscheidung grundlegend verändert; zu dieser Montagewahl siehe den Leitfaden Planfräser vs Aufsteckfräser.
ER-Spannzangen haben ihren Platz auf der linken Seite der Tabelle zu Recht. Bei Grundkörpern von 16-20 mm im leichten bis mittleren Schruppen hält eine ER32 mit vollem Mutternanzugsmoment (136 Nm für die Standardmutter, laut REGO-FIX-Daten) die meisten Wendeplattenfräser typischerweise ohne Wandern – und sie ist das, was die meisten Werkstätten mit Kegelgröße 30 ohnehin besitzen. Hat ER bei einem bestimmten Auftrag bereits zu Auszug geführt, liegt die Lösung meist in einer Seitenklemmaufnahme für genau diesen Fräser statt in einem neuen Aufnahmesystem. Der Leitfaden zur ER-Spannzangenauswahl behandelt die Größenwahl der Spannzangen und die Genauigkeitsklassen nach ISO 15488.
✦ Seitenklemmung / Kraftspannfutter am besten geeignet für
- Unterbrochenes Schruppen und Vollnutfräsen mit Eckfräsern mit positivem Spanwinkel
- Helikales Rampen und Eintauchen, das den Grundkörper herauszieht
- Grundkörper mit Weldon-Abflachung nach DIN 1835 Form B
- Spindeln unter ~12.000 RPM
✦ ER / Hydrodehnspannfutter / Schrumpffutter am besten geeignet für
- Leichtes bis mittleres Schruppen mit Wendeplatten an Schäften von 16-20 mm (ER32)
- Schlichten mit Wendeplatten, bei dem 0.003-0.020 mm TIR die Lastverteilung auf die Platten verändern
- Werkstätten, die eine Aufnahmefamilie über viele Schaftgrößen standardisieren
- Höhere Drehzahlen in Aluminium, wo die Wuchtgüte zählt
Schnellauswahl-Tabelle
Bei Wendeplatten-Schaftfräsern entscheidet die Operation vor dem Durchmesser über die Aufnahme: Unterbrochenes Schruppen spricht für die Spannung per Seitenklemmung oder Kraftspannfutter, Schlichten für die ≤0.003 mm TIR von Hydrodehnspann- oder Schrumpffuttern. Die folgenden Zeilen ordnen typischen Szenarien eine Ausgangswahl zu.
| Szenario | Schaft | Empfohlene Aufnahme | Kegel | Begründung |
|---|---|---|---|---|
| Eckfräser 20-25 mm, Vollnut-Schruppen in Stahl | 20-25 mm Weldon (DIN 1835 Form B) | Seitenklemmung | BT40/CAT40 | Die Klemmschraube auf der Abflachung verhindert Wandern unter wiederholten Plattenstößen und unter dem axialen Zug durch positiven Spanwinkel |
| Grundkörper 25-32 mm, schweres Schruppen, glatter Schaft | 25-32 mm glatt h6 | Kraftspannfutter (Rollentyp) | BT40/CAT40/BT50 | Spannung am gesamten Umfang mit 0.005-0.01 mm TIR, keine Abflachung nötig |
| Grundkörper 16-20 mm auf einer Maschine mit Kegelgröße 30 | 16-20 mm / 5/8-3/4 in | ER32 mit vollem Mutternanzugsmoment oder Seitenklemmung | BT30/CAT30 | ER32 deckt bis 20 mm ab und ist leicht genug für eine Spindel mit Kegelgröße 30 |
| Hochvorschubfräser 25 mm, κ ≈ 10° | 25 mm / 1 in | Seitenklemmung oder ER40 | BT40 | Radialer Rundlauf addiert unter 1 % zu einem Span von 0.43 mm; die Axialkraft drückt den Grundkörper in die Aufnahme |
| Schlichten mit Wendeplatten, f_z ≤0.05 mm | 16-25 mm glatt h6 | Hydrodehnspannfutter | BT40/HSK-A63 | ≤0.003 mm TIR hält die Überlast der hochstehenden Platte eines Grundkörpers mit zwei Platten nahe 6 % statt 40 % |
| Große Reichweite über 3×D Auskraglänge | Größter passender Schaft | Kurzes Kraftspannfutter oder kurze Seitenklemmaufnahme | ab BT40 | Die Durchbiegung skaliert mit L³; eine kurze, steife Aufnahme verringert die Auskragung |
| Aufsteckfräser, ~32-63 mm Durchmesser | Bohrungsaufnahme | Aufsteckfräserdorn (Schnittstelle nach ISO 6462) | Beliebig | Grundkörper mit Bohrung werden über Keil und Schraube angetrieben, nicht über eine Schaftspannung |
Wendeplatten-Schrupper formschlüssig spannen, mit Wendeplatten auf Präzisionsaufnahmen schlichten.
Beim unterbrochenen Schruppen mit Wendeplatten-Schaftfräsern hat die Auszugssicherheit Vorrang: eine Weldon-Seitenklemmaufnahme auf einer Abflachung nach DIN 1835 Form B oder ein Kraftspannfutter auf glattem Schaft. ER32/ER40-Spannzangen genügen für leichte bis mittlere Bearbeitung an Schäften bis 20 mm bzw. 26 mm, wenn die Mutter mit dem vorgeschriebenen Anzugsmoment angezogen ist. In Hydrodehnspann- oder Schrumpffutter lohnt sich die Investition nur für das Schlichten mit Wendeplatten, wo der Rundlauf entscheidet, welche Platte die Arbeit leistet; bei Hochvorschub- und schweren Schrupp-Grundkörpern zählen Schaftgröße und kurze Auskragung mehr als die Präzision der Aufnahme.
Kann ein Wendeplatten-Schaftfräser in einer ER-Spannzange gespannt werden?
Ja, eine ER-Spannzange hält die meisten Wendeplatten-Schaftfräser von 16-20 mm bei leichten bis mittleren Schnitten typischerweise ausreichend, sofern die Mutter mit dem vorgeschriebenen Anzugsmoment angezogen ist, etwa 136 Nm bei einer Standard-ER32-Mutter. Für Vollnut-Schruppen oder helikales Rampen ist eine Weldon-Seitenklemmaufnahme oder ein Kraftspannfutter die risikoärmere Wahl, weil reibschlüssige Spannungen unter wiederholten Plattenstößen wandern können.
Braucht der Schaft eines Wendeplatten-Schaftfräsers eine Weldon-Abflachung?
Eine Weldon-Abflachung (DIN 1835 Form B) ist nur nötig, wenn der Grundkörper in eine Seitenklemmaufnahme kommt, in der die Klemmschraube auf die Abflachung drückt, um den Auszug zu verhindern. Grundkörper mit glattem Schaft laufen in Kraftspannfuttern, ER-Spannzangen, Hydrodehnspannfuttern oder Schrumpffuttern. Werkseitige Abflachungen sind von Hand geschliffenen vorzuziehen, bei denen die Schraube oft auf einer Kante aufliegt.
Lohnt sich ein Hydrodehnspannfutter für Wendeplatten-Schaftfräser?
Ein Hydrodehnspannfutter lohnt sich vor allem beim Schlichten mit Wendeplatten, wo seine ≤0.003 mm TIR bei 3xD den Span gleichmäßig auf die Platten verteilen. Bei einem Grundkörper mit zwei Platten und 0.05 mm Vorschub je Zahn überlasten 0.020 mm Rundlauf eine Platte um etwa 40 %. Für schweres Schruppen bietet eine Seitenklemmaufnahme oder ein Kraftspannfutter typischerweise mehr Spannkraft pro Dollar.
Welche Aufnahme eignet sich für einen Hochvorschubfräser mit Wendeplatten?
Für Hochvorschubfräser eignet sich typischerweise eine Seitenklemmaufnahme oder eine große ER-Spannzange (ER40 für Schäfte mit 25 mm), weil der Einstellwinkel von 9-17° den Großteil der Schnittkraft axial in die Spindel leitet. Radialer Rundlauf addiert bei 2.5 mm Vorschub je Zahn unter 1 % zum tatsächlichen Span, sodass die Präzision der Aufnahme weniger zählt als der Plattensitz.
Wie weit darf ein Wendeplatten-Schaftfräser aus der Aufnahme auskragen?
Für Schruppen mit vollem Eingriff ist die Auskraglänge auf etwa 3× Fräserdurchmesser zu begrenzen. Die Durchbiegung skaliert mit der dritten Potenz der Länge: Der Schritt von 2×D auf 3×D erhöht sie um etwa 3.4×, und bei 5×D biegt sich das Werkzeug rund 15.6× so stark durch wie bei 2×D. Jenseits von 3×D sind ein größerer Schaft, eine kürzere Aufnahme oder eine Hochvorschubgeometrie zu wählen.
Quellen
- ISO 15488:2003 — Collets with 8 degrees setting angle for tool shanks (Type ER)
- DIN 1835 — Shank dimensions for milling cutters with cylindrical shank
- DIN 6535 — Shank forms for solid carbide milling cutters with cylindrical shank
- ISO 8688-1:1989 — Tool life testing in milling — Part 1: Face milling
- ISO 6462 — Face and shoulder milling cutters with arbor hole (arbor pilot series)
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout