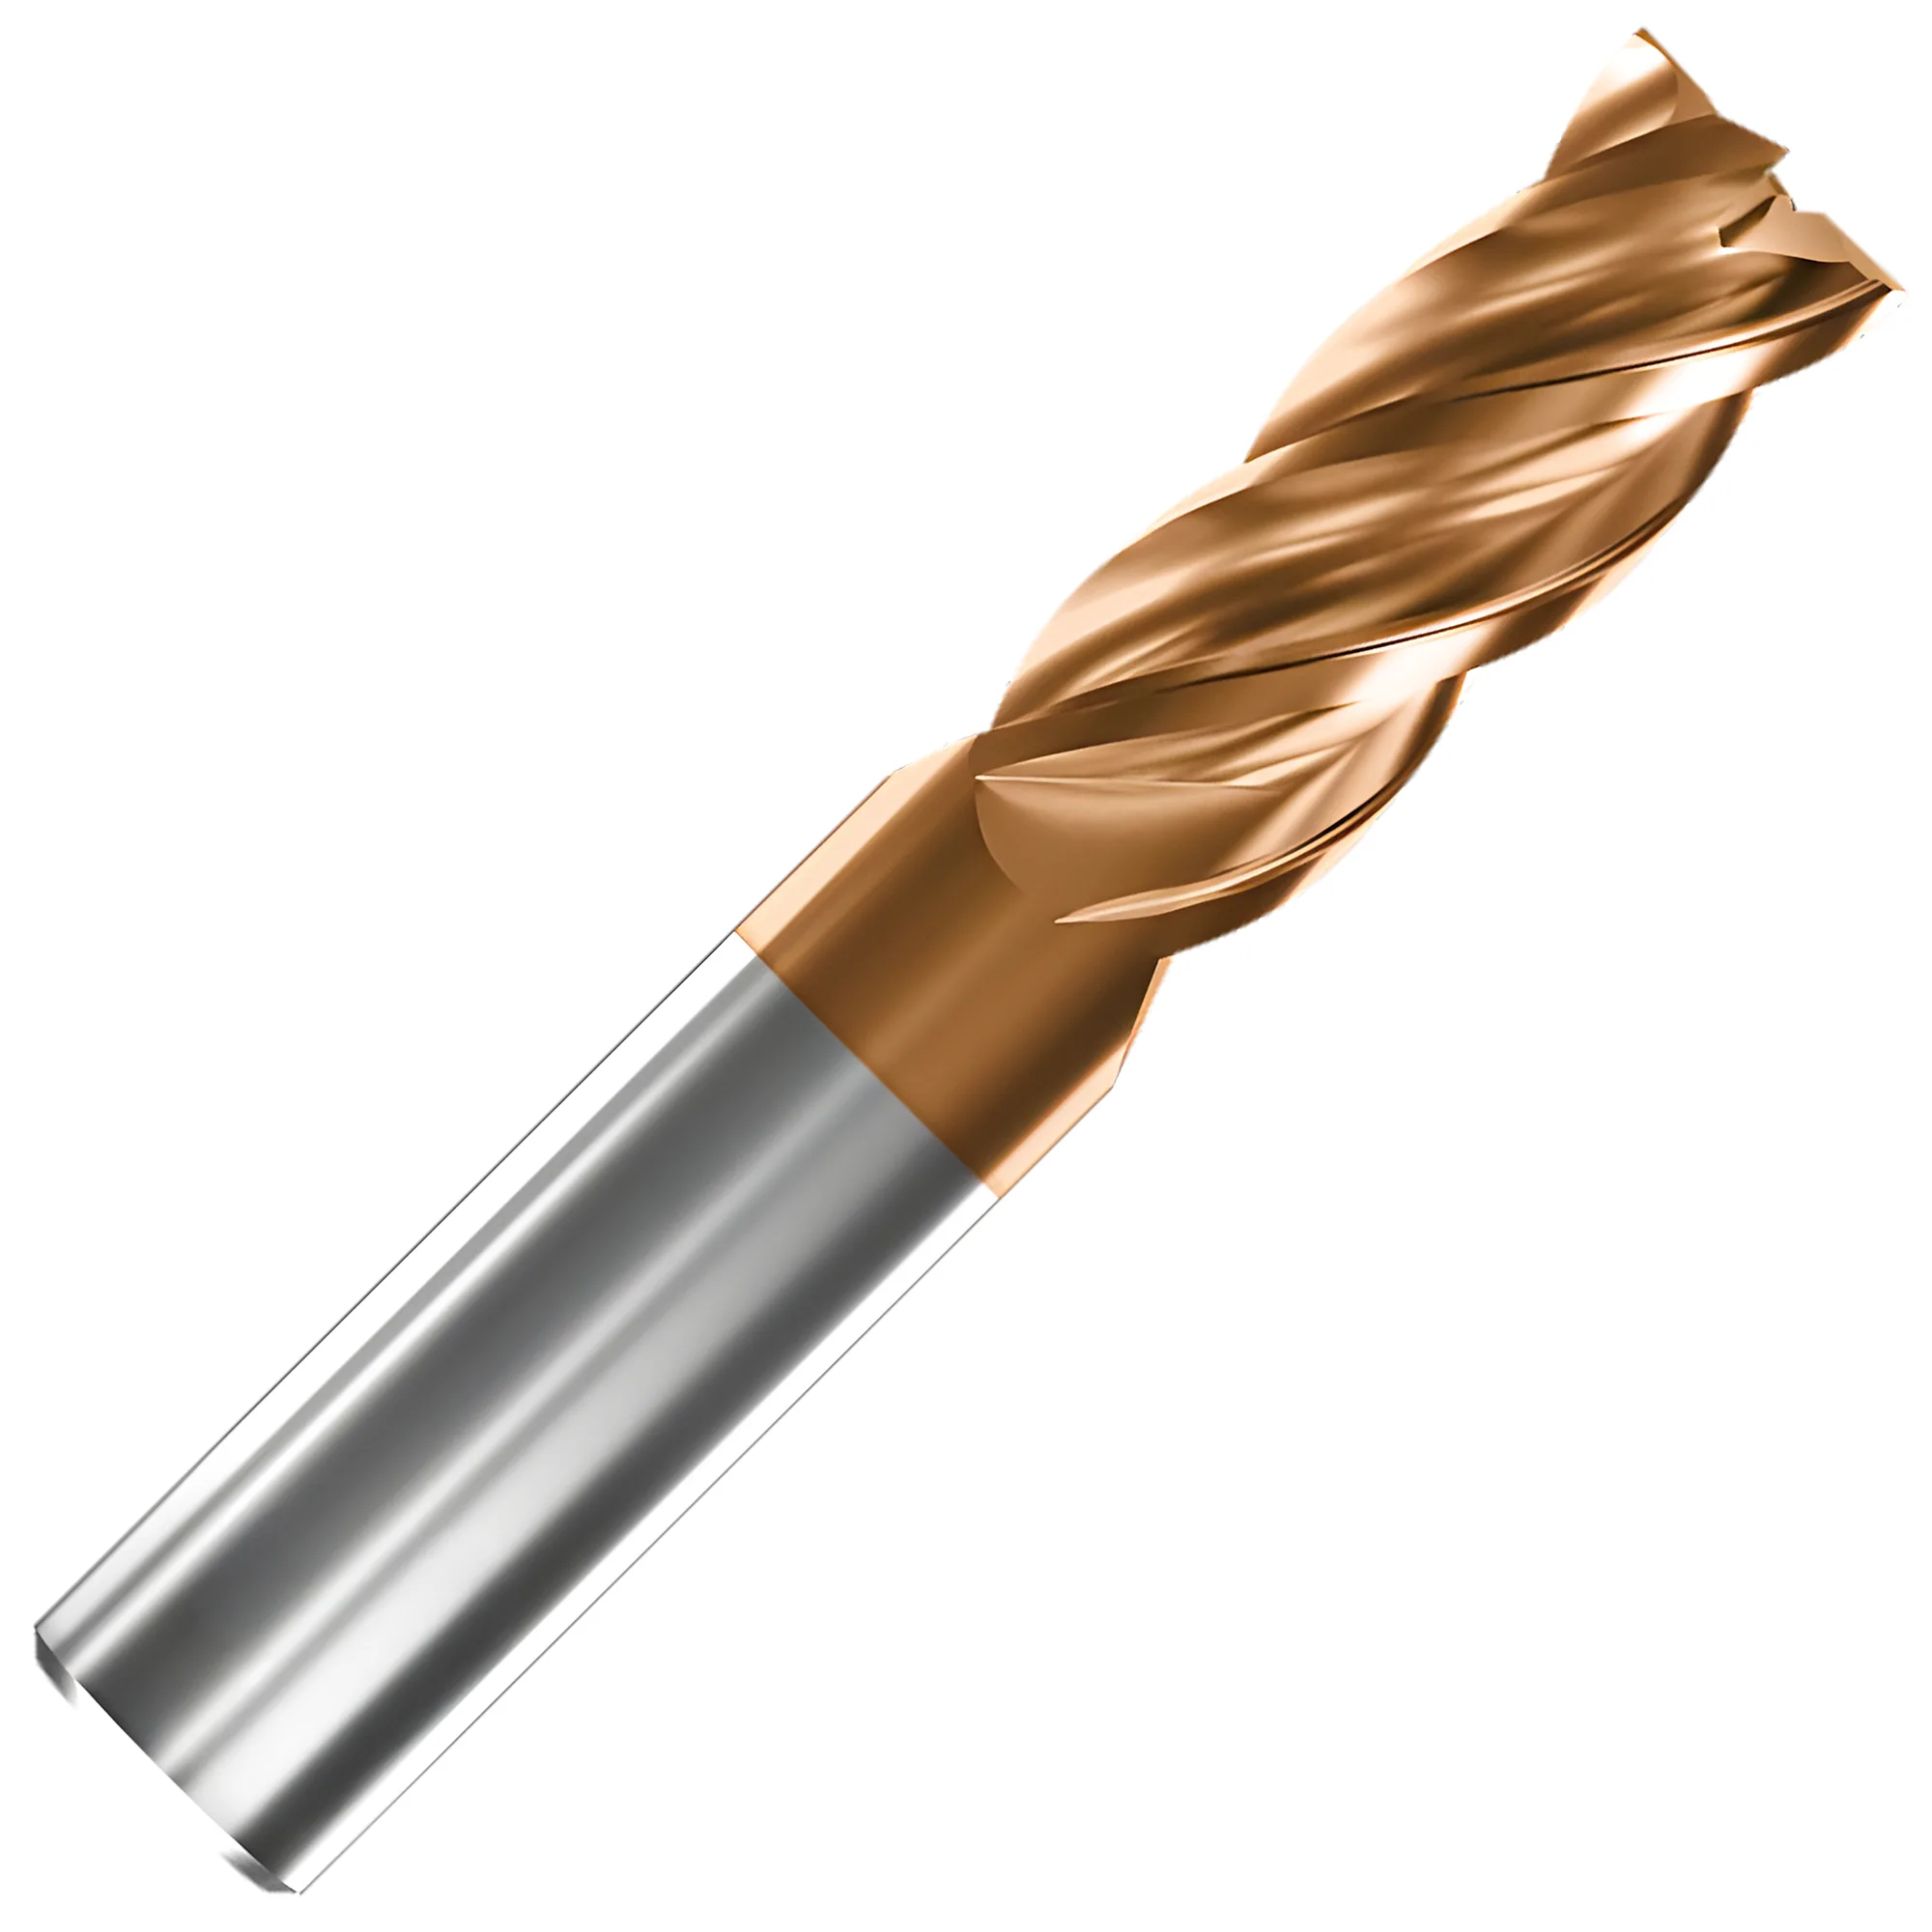
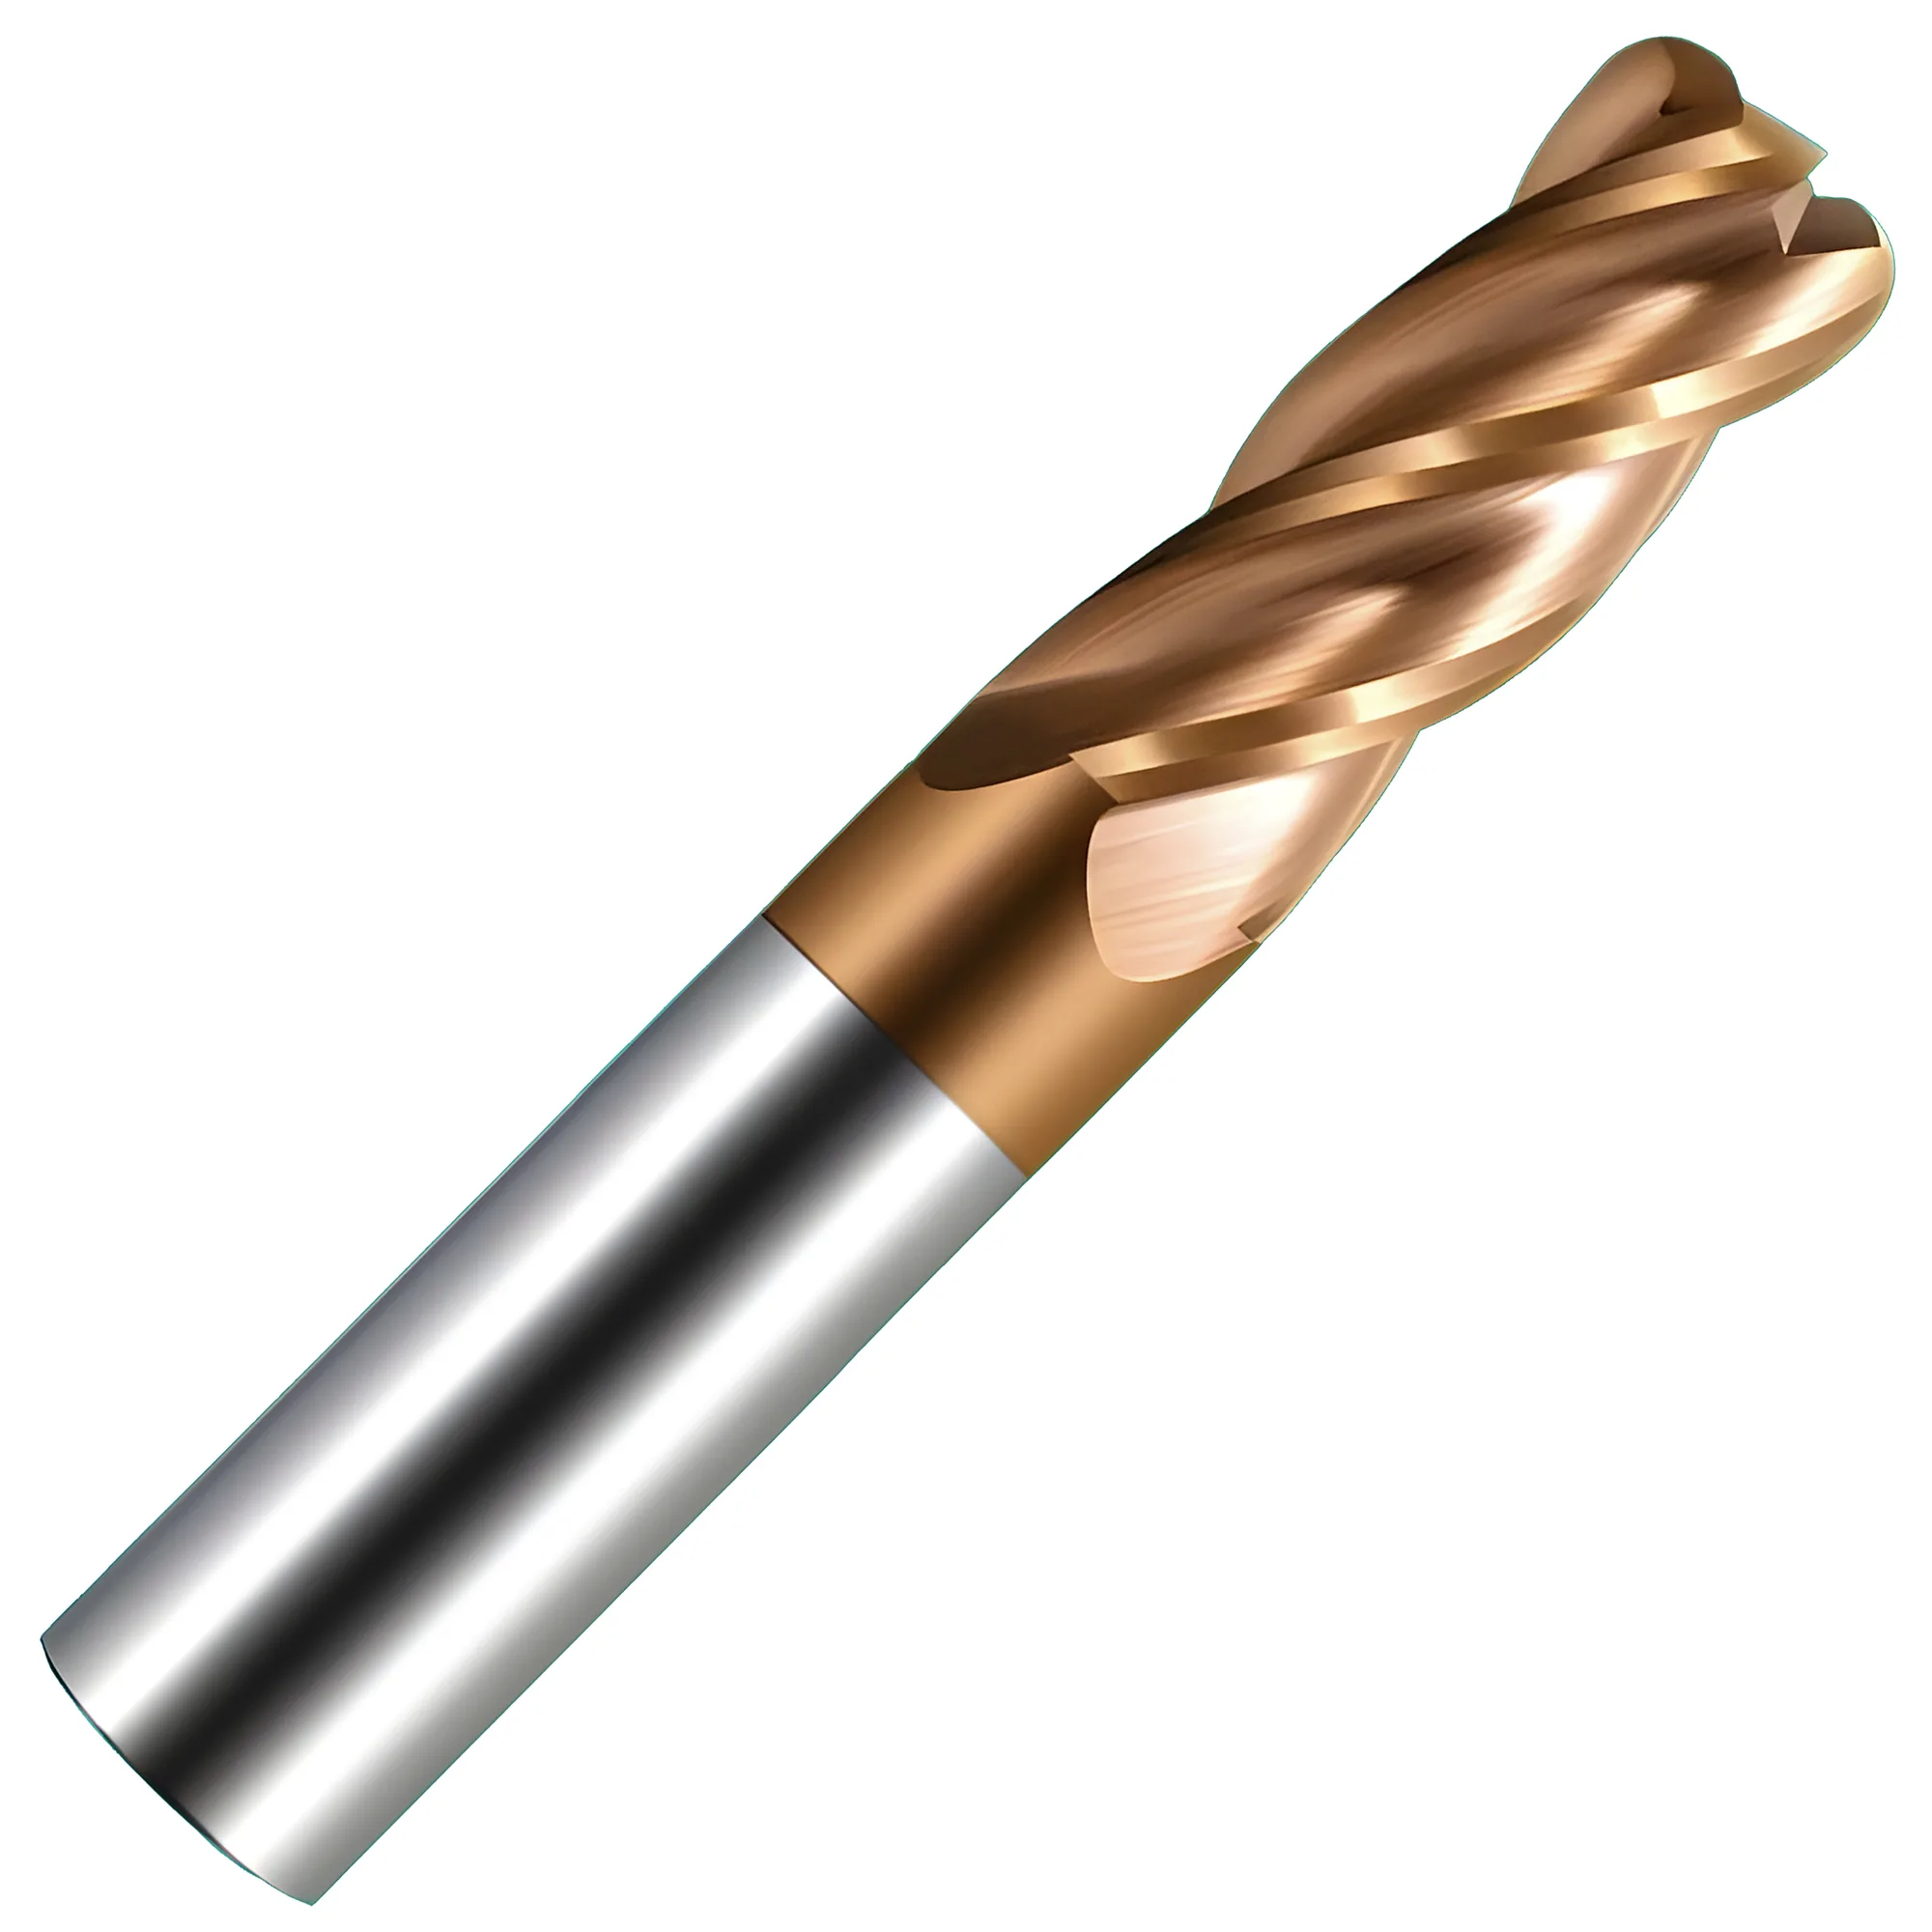
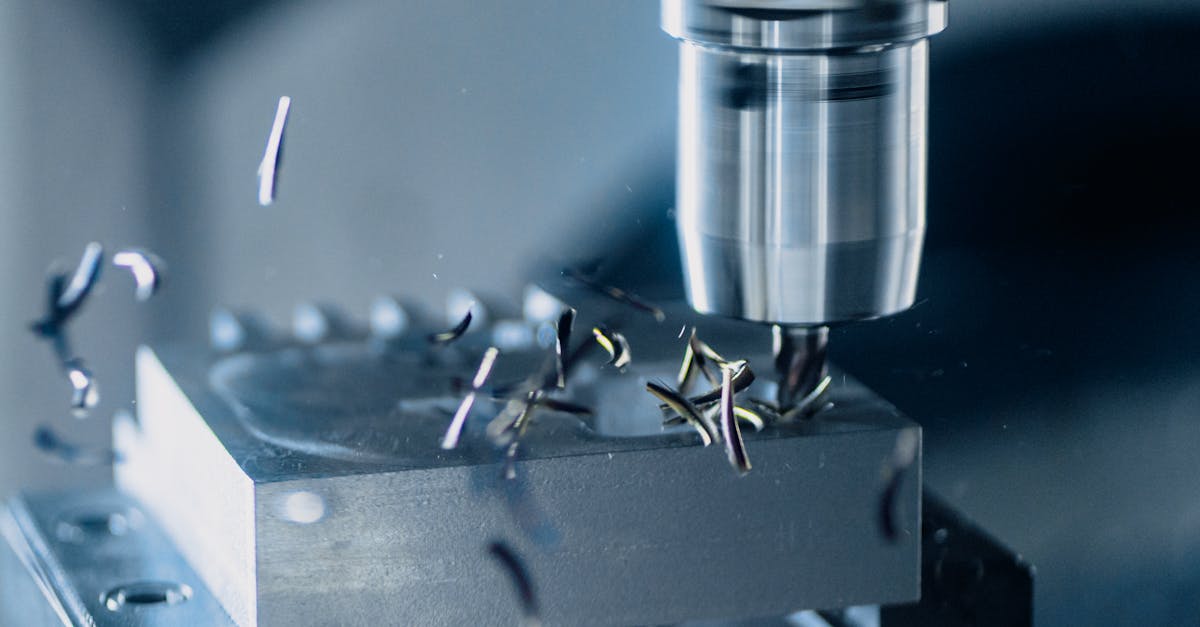
Für Aluminium empfehlen sich 2-3 Schneiden aus unbeschichtetem oder ZrN-beschichtetem Hartmetall bei 300+ m/min. Für Stahl sind 4 Schneiden mit TiAlN-beschichtetem Hartmetall (3.000-3.500 HV Härte) bei 80-200 m/min die bewährte Wahl. Für Edelstahl und Titan eignen sich 4-5 Schneiden (4 zum Schruppen, 5 zum Schlichten) mit AlCrN-Beschichtung bei 30-80 m/min, möglichst mit innerer Kühlmittelzufuhr. Schneidenzahl, Substrat und Beschichtung müssen auf den Werkstoff abgestimmt sein — eine falsche Kombination kann die Standzeit unter typischen Bedingungen um 50-80% verkürzen.
Einen vollständigen Überblick über Zerspanungswerkzeugtypen, -sorten und Beschichtungen bietet der Leitfaden zu Zerspanungswerkzeugen.
Grundlagen der Schneidenzahl
Die Schneidenzahl skaliert den Tischvorschub näherungsweise linear — von 2 auf 4 Schneiden lässt sich bei gleichem Vorschub pro Zahn der erreichbare Tischvorschub verdoppeln; mehr Schneiden verkleinern jedoch die Spankammer und würgen die Abfuhr in weichen Werkstoffen ab. Die richtige Anzahl hängt von Werkstoff und Operation ab.
| Schneidenzahl | Spanraum | Geeignet für | Typischer Vorschubfaktor |
|---|---|---|---|
| 2 Schneiden | Maximal | Aluminium, Kunststoffe, Nutfräsen | 1.0x Basiswert |
| 3 Schneiden | Groß | Aluminium bei höheren Vorschüben, weiche Legierungen | 1.5x |
| 4 Schneiden | Mittel | Stahl, Edelstahl, Universalanwendungen | 2.0x |
| 5+ Schneiden | Minimal | Gehärteter Stahl, Schlichten, Hochvorschub | 2.5x+ |
Warum der Spanraum entscheidend ist: Aluminium bildet lange, fließende Späne. Ohne ausreichend große Spankammern zur Abfuhr werden die Späne erneut geschnitten und verschweißen mit dem Werkzeug. Stahl erzeugt typischerweise kürzere, sprödere Späne, die sauber austreten — weshalb 4-5 Schneiden beim Stahl- und Edelstahlfräsen der Standard sind.
Substratauswahl
VHM-Schaftfräser laufen in Stahl typischerweise 3-5x schneller als HSS und halten je Schneide 5-10x länger, was sie zum Standard für die CNC-Serienproduktion macht; HSS bleibt nützlich für Prototypen und steifigkeitsschwache Aufspannungen. In der modernen Zerspanung dominieren drei Substrate.
Schnellarbeitsstahl (HSS/HSS-E)
- Härte: 62-65 HRC
- Geeignet für: Kleinserien, manuelle Maschinen, unterbrochene Schnitte in weichen Werkstoffen
- Kosten: am niedrigsten, nachschleifbar
- Maximale Schnittgeschwindigkeit: typischerweise 30-60 m/min in Stahl
Feinstkorn-Hartmetall
- Härte: 89-93 HRA (entspricht etwa 73-78 HRC)
- Geeignet für: CNC-Bearbeitung, Serienfertigung, die meisten Werkstoffe
- Kosten: typischerweise 3-5x gegenüber HSS, bei 5-10x höherer Standzeit
- Maximale Schnittgeschwindigkeit: 100-300 m/min in Stahl
Keramik und CBN
- Härte: 93+ HRA
- Geeignet für: Schlichten von gehärtetem Stahl (>55 HRC), Hochgeschwindigkeitsbearbeitung von Gusseisen
- Kosten: am höchsten, ausschließlich Spezialanwendungen
✦ Hartmetall-Schaftfräser
- 3-5x längere Standzeit als HSS
- Höhere Schnittgeschwindigkeiten und Vorschübe
- Bessere Maßhaltigkeit über lange Fertigungsläufe
- Voraussetzung für moderne Hochgeschwindigkeitsbearbeitung
✦ HSS-Schaftfräser
- Niedrigere Kosten pro Werkzeug
- Toleranter bei instabilen Aufspannungen
- Mehrfach nachschleifbar
- Besser für manuelle Maschinen und Prototypenbau
Für die CNC-Serienfertigung ist Hartmetall der Standard. HSS bleibt eine sinnvolle Wahl für Prototypenbau, manuelle Bearbeitung und Anwendungen mit hohem Werkzeugbruchrisiko.
Beschichtungstechnologien
Eine korrekt abgestimmte Beschichtung verlängert die Standzeit von Schaftfräsern typischerweise um 2-5x gegenüber unbeschichtetem Hartmetall, indem sie Reibung an der Schneidkante senkt und Wärmedämmung bietet; falsch abgestimmte Beschichtungen (z. B. TiAlN auf HSS) verkürzen die Standzeit oft, weil das Substrat weich wird, bevor die Beschichtung versagt. Entscheidend ist die Abstimmung der Beschichtungs-Temperaturklasse auf die Substrat-Temperaturklasse.
| Beschichtung | Typische Härte (HV) | Max. Temperatur (°C) | Bevorzugte Anwendung |
|---|---|---|---|
| TiN | ~2.300 | ~600 | Universell, Baustahl |
| TiCN | ~3.000 | ~450 | Edelstahl, abrasive Werkstoffe |
| TiAlN | 3.000-3.500 | ~800 (Oxidationsbeginn) | Trockenbearbeitung, gehärteter Stahl |
| AlCrN | ~3.200 | ~1.100 | Hochtemperaturlegierungen, Titan |
| DLC | 6.000+ | ~350 | Aluminium (verhindert Aufbauschneide) |
| Unbeschichtet | — | — | Aluminium mit Kühlschmierstoff, Kunststoffe |
Die angegebenen Werte sind typische Herstellerangaben (Oerlikon Balzers, CemeCon, IonBond). Die tatsächliche Härte und Oxidationstemperatur variieren je nach Beschichtungsverfahren und Substrat.
Wechselwirkung zwischen Beschichtung und Kühlschmierstoff
TiAlN- und AlCrN-Beschichtungen entfalten ihre beste Leistung unter trockenen Bedingungen oder bei MQL (Minimalmengenschmierung). Beim Fräsen verursacht Flutkühlung eine zyklische Thermoschockbelastung, die diese Beschichtungen zum Reißen bringen kann. Beim Bohren und beim kontinuierlichen Drehen hingegen ist Flutkühlung mit TiAlN gängige Praxis. Für Anwendungen mit Flutkühlung eignen sich TiN- oder TiCN-Beschichtungen besser.
Geometriebetrachtungen
Die Werkzeugdurchbiegung skaliert mit der dritten Potenz der Auskraglänge; eine Verdopplung von 2xD auf 4xD erhöht die Durchbiegung um den Faktor 8x — damit ist die Auskraglänge typischerweise der einflussreichste Geometrieparameter für die Maßgenauigkeit beim Schlichten. Darüber hinaus beeinflussen weitere Geometrieparameter die Leistung erheblich.
- Drallwinkel: 30 Grad gelten als Standard. 45-Grad-Hochdrallwerkzeuge verbessern die Oberflächengüte in Aluminium und weichen Werkstoffen. 35-Grad-Variabeldrallwerkzeuge reduzieren Rattern.
- Eckenradius: Bereits ein Eckenradius von 0.5mm kann die Standzeit gegenüber einer scharfen Ecke um 50% steigern, weil die Schnittkräfte auf eine größere Fläche verteilt werden.
- Schneidenlänge (LOC): Die kürzeste Schneidenlänge wählen, die das Bearbeitungsmerkmal noch freigibt. Jeder zusätzliche Durchmesser an Auskraglänge verringert die Steifigkeit und erhöht die Durchbiegung.
- Reichweite und Auskraglänge: Hals-reduzierte Ausführungen bieten Reichweite, ohne Kernstabilität zu opfern.
Faustregel zur Durchbiegung
Die Werkzeugdurchbiegung wächst mit der dritten Potenz der Auskraglänge. Eine Verdopplung von 2xD auf 4xD vergrößert die Durchbiegung um den Faktor 8x. Die Auskraglänge sollte möglichst unter 3xD gehalten und ohne Schwingungsdämpfung oder HSM-Strategien nicht über 5xD hinaus getrieben werden.
Die Steifigkeit eines Schaftfräsers wird ebenso sehr durch die Werkzeugaufnahme begrenzt wie durch das Werkzeug selbst — für den Vergleich von Rundlauf und Dämpfungsverhalten zwischen Spannzangenfutter, Schrumpffutter und Hydrodehnspannfutter, der bestimmt, wie viel der Werkzeuggenauigkeit tatsächlich am Werkstück ankommt, siehe den Leitfaden zur Werkzeugaufnahme.
Praktischer Auswahlrahmen
Eine zuverlässige Schaftfräserauswahl folgt einer festen sechsstufigen Abfolge — Werkstoff zuerst, dann Operation, Maschinenfähigkeit, Substrat, Beschichtung und Geometrie — weil jeder nachfolgende Schritt von den Randbedingungen des vorherigen abhängt. Für jede neue Aufgabe gilt diese Entscheidungsfolge:
- Werkstoff identifizieren — er bestimmt Schneidenzahlbereich und Beschichtung
- Operation definieren — Nutfräsen verlangt wenige Schneiden; Schlichten erlaubt mehr
- Maschinenfähigkeit prüfen — Spindeldrehzahl und Steifigkeit schränken die Werkzeugwahl ein
- Substrat wählen — Hartmetall für die CNC-Bearbeitung, HSS für manuelle Maschinen oder hohe Bruchgefahr
- Beschichtung festlegen — abgestimmt auf Werkstoff und Kühlstrategie
- Geometrie definieren — kürzestmögliche Länge, passender Drallwinkel
Sind Werkzeug, Substrat und Beschichtung gewählt, werden Spindeldrehzahl, Vorschub pro Zahn und Schnitttiefe innerhalb des Steifigkeitsrahmens der Maschine feinjustiert — für den Rahmen zur Parameteroptimierung siehe den Leitfaden zur CNC-Bearbeitungsoptimierung.
Schnellauswahl Schaftfräser nach Anwendung
Diese Tabelle dient zur Vorauswahl einer Kombination aus Schneidenzahl, Substrat und Beschichtung für die häufigsten Werkstoffe und Operationen — Schnittparameter sind mit der eigenen Maschine und dem Steifigkeitsrahmen zu bestätigen.
| Szenario | Schneidenzahl | Werkstoff | Beschichtung | Begründung |
|---|---|---|---|---|
| Aluminium Nutfräsen und Taschenfräsen | 2-3 | Vollhartmetall | DLC oder unbeschichtet | Große Spankammer führt lange, fließende Aluminiumspäne ab; DLC's niedrige Reibung verhindert Aufbauschneide unter 350°C |
| Baustahl allgemeine Fräsbearbeitung | 4 | Vollhartmetall | TiAlN | TiAlN übersteht Trockenbearbeitungs-Wärme von 800°C; ausgewogene Schneidenzahl bietet Vorschubrate und Spanraum |
| Edelstahl Schruppbearbeitung | 4 | Vollhartmetall | AlCrN | AlCrN's Oxidationsgrenze von 1.100°C trägt die Wärme der kaltverfestigten austenitischen Späne |
| Edelstahl und Titan Schlichten | 5 | Vollhartmetall | AlCrN | Höhere Schneidenzahl ermöglicht höheren Tischvorschub, um die Verweilzeit an wärmeempfindlichen Legierungen zu begrenzen |
| Gehärteter Stahl über 45 HRC, Schlichten | 5-7 | Vollhartmetall oder CBN | TiAlN oder AlCrN | Geringe Spanungsdicke pro Zahn bei vielen Schneiden hält die Schnittkräfte niedrig, damit das harte Substrat nicht ausbricht |
| Gusseisen Plan- und Nutfräsen | 4-6 | Vollhartmetall | TiAlN | Diskontinuierliche, spröde Späne fließen leicht ab; TiAlN widersteht abrasivem Verschleiß durch Carbideinschlüsse im Gusseisen |
| Manuelle oder steifigkeitsschwache Aufspannung, Prototypenbau | 2-4 | HSS oder HSS-Co | TiN oder TiCN | HSS verzeiht Rattern und Ausbrüche; TiN erhöht die Schneidkantenhärte ohne Überhitzung unter 600°C |
| Aluminium Hochvorschubfräsen mit Flutkühlung | 3 | Vollhartmetall | Unbeschichtet | Flutkühlung und unbeschichtete, polierte Schneidkante eliminieren den Thermoschock, der PVD-Beschichtungen bei unterbrochenen Schnitten reißen lässt |
Jede Spezifikation an Werkstoff und Operation ausrichten.
Schneidenzahl, Substrat und Beschichtung wirken als System. Zwei oder drei Schneiden mit DLC oder unbeschichtet für Aluminium; vier oder fünf Schneiden mit TiAlN für Stahl; höhere Schneidenzahlen mit AlCrN für Superlegierungen. Ausgangspunkt sind die Herstellerempfehlungen, optimiert wird anschließend anhand des gemessenen Werkzeugverschleißes unter den eigenen Einsatzbedingungen.
Wie viele Schneiden eignen sich für die Aluminiumbearbeitung?
Für Aluminium sind 2-3 Schneiden die richtige Wahl. Große Spankammern sind unverzichtbar, um die langen, fließenden Späne abzuführen, die Aluminium bildet. Höhere Schneidenzahlen führen zu Spanstauung und Wiederanschnitt.
Ist Hartmetall bei Schaftfräsern immer besser als HSS?
Hartmetall liefert typischerweise eine 3-5x längere Standzeit und erlaubt deutlich höhere Schnittgeschwindigkeiten (100-300 m/min gegenüber 30-60 m/min in Stahl) und ist damit der Standard in der CNC-Fertigung. HSS bleibt sinnvoll für Prototypenbau, manuelle Maschinen und Aufspannungen mit erhöhtem Bruchrisiko.
Warum ist die Werkzeugauskraglänge bei Schaftfräsern so entscheidend?
Die Werkzeugdurchbiegung wächst mit der dritten Potenz der Auskraglänge — eine Verdopplung von 2xD auf 4xD erhöht die Durchbiegung um den Faktor 8x. Bei 5xD Auskraglänge in Stahl kann selbst eine steife Aufspannung Maßabweichungen von 0.05-0.10 mm pro Schnitt erzeugen. Für Maßhaltigkeit und Rattervermeidung sollte die Auskraglänge nach Möglichkeit unter 3xD gehalten werden; über 5xD sind HSM-Werkzeugbahnen oder schwingungsgedämpfte Aufnahmen einzusetzen, um in der Toleranz zu bleiben.
Welche Beschichtung eignet sich für die Trockenbearbeitung von Stahl?
TiAlN ist die weit verbreitete Wahl für die Trockenbearbeitung von Stahl, mit typischer Härte von 3.000-3.500 HV und einem Oxidationsbeginn um 800°C. Sie entfaltet ihre beste Leistung beim kontinuierlichen Fräsen ohne Flutkühlung, da diese Thermoschockrisse verursachen kann; beim Bohren und beim kontinuierlichen Drehen, wo die Spanabfuhr im Vordergrund steht, bleibt Flutkühlung mit TiAlN hingegen gängige Praxis.