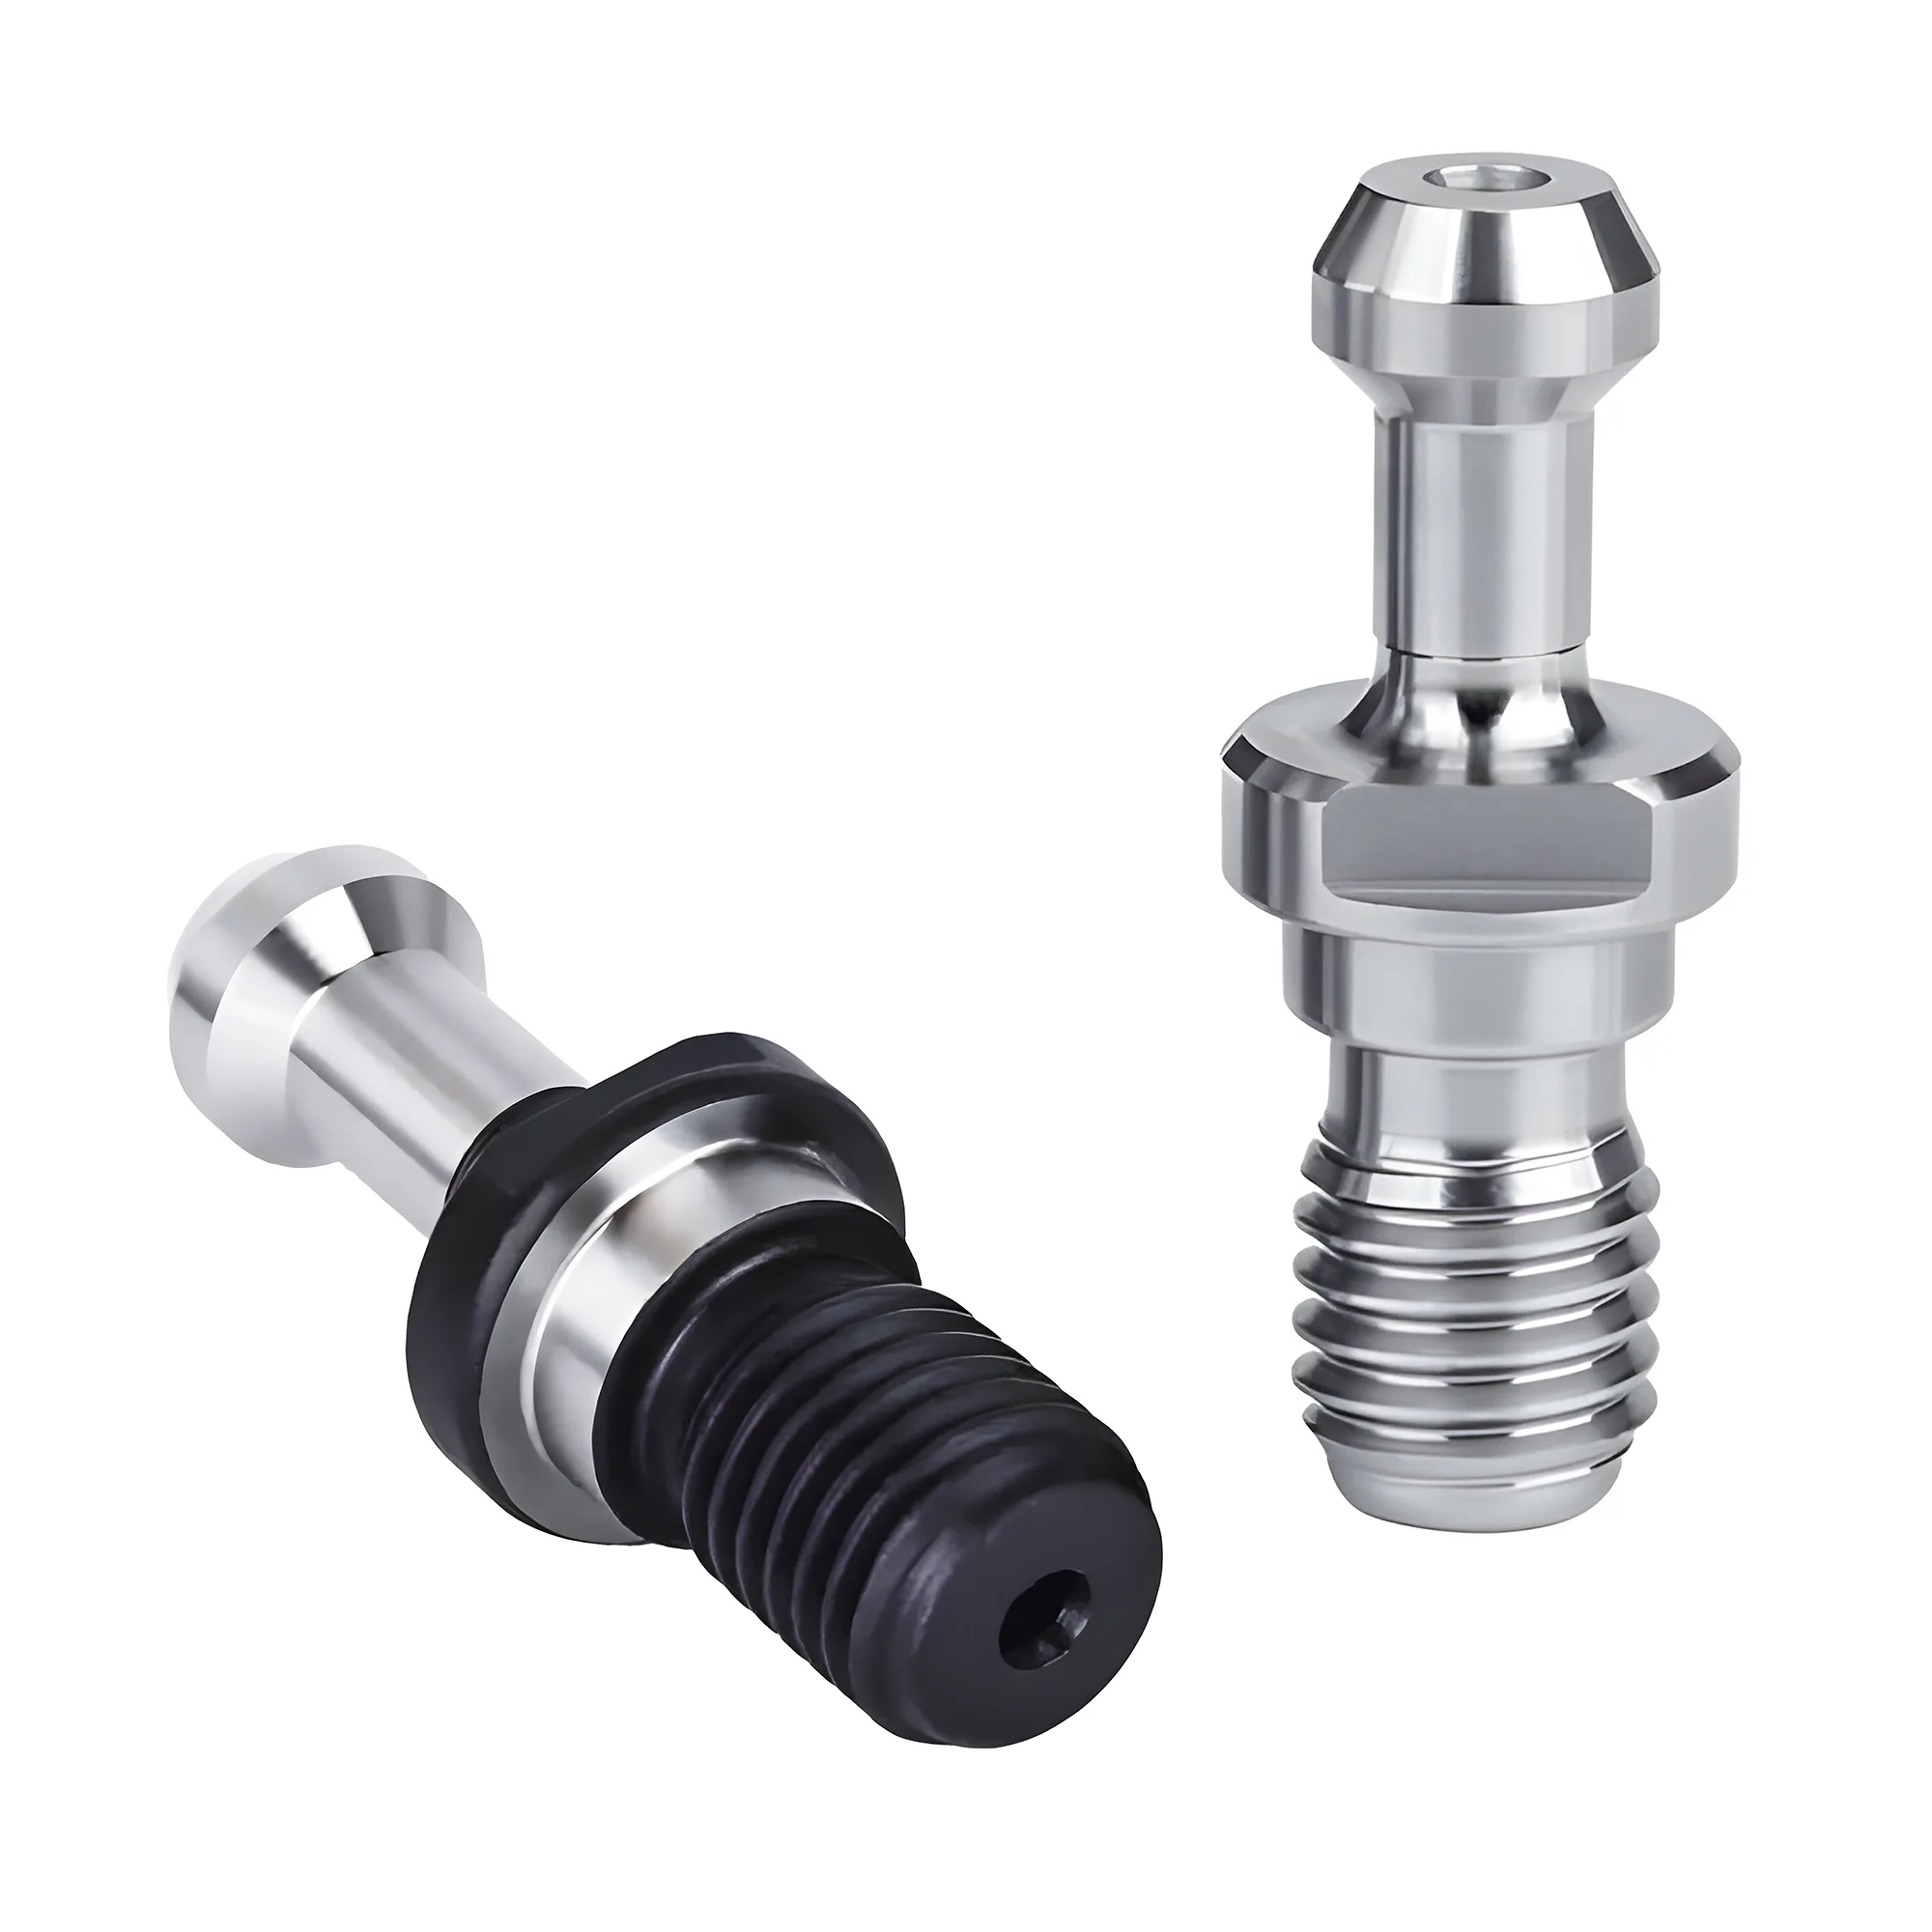
A maioria dos travamentos do trocador de ferramentas causados pelo ferramental se resume a cinco incompatibilidades de especificação: geometria do canal em V ou do flange fora de norma ou desgastada, rasgos da chaveta de orientação que não engatam as chavetas de acionamento do fuso, conjuntos acima do limite de peso ou de momento do magazine (tipicamente ~3-8 kg por ferramenta em centros de usinagem verticais de cone 40), tirante de forma errada para a barra de tração e famílias de porta-ferramenta misturadas que compartilham o diâmetro de medição de 44.45 mm do tamanho 40, mas diferem no flange. Comece o diagnóstico por um teste de troca: um porta-ferramenta que falha em todos os bolsos é um problema de porta-ferramenta, enquanto um bolso ou garra que falha com todos os porta-ferramentas é um problema de máquina.
Um trocador automático de ferramentas não perdoa desvios dimensionais porque não tem o tato do operador: a garra fecha sobre o canal em V do flange a uma altura programada, o braço gira sobre um came de tempo fixo e os dedos da barra de tração travam o tirante em uma posição axial fixa. Qualquer característica do porta-ferramenta que tenha se desgastado, ou que nunca tenha sido fabricada na especificação correta, transforma-se em um alarme, um chocalhar ou — no pior caso — uma ferramenta solta. Este guia cataloga os modos de falha do lado do ferramental, apresenta um fluxo de diagnóstico para separar o desgaste do porta-ferramenta do desgaste da máquina e mostra o que medir com paquímetro antes que um porta-ferramenta de terceiros chegue a rodar no carrossel.
Referência Rápida de Diagnóstico de Travamento do ATC
| Problema / Objetivo | Ação Principal | Impacto Esperado |
|---|---|---|
| Um porta-ferramenta específico chocalha ou cai na garra | Meça com paquímetro o diâmetro do flange e a largura do canal em V contra um porta-ferramenta de boa procedência da mesma família | Isola o desgaste do lado do porta-ferramenta ou um corpo de família errada — os flanges BT40 (63 mm) e CAT40 (63.5 mm) diferem em apenas 0.5 mm, mas se assentam de forma diferente nas garras |
| Todos os porta-ferramentas alarmam em um bolso ou garra | Inspecione os dedos da garra, as chavetas do bolso e o tempo do braço daquela estação — lado da máquina | Um teste de troca isola máquina vs porta-ferramenta em cerca de 10 minutos, antes de substituir qualquer ferramental |
| O braço falha em conjuntos longos e pesados | Pese o conjunto e verifique no manual o limite de peso E de momento por ferramenta do fabricante | Mantém os conjuntos dentro do envelope típico de ~3-8 kg para magazines de cone 40; violações de momento explicam falhas que passam na verificação de peso |
| Alarmes intermitentes de fixação ou ejeção após a troca de um tirante | Encomende novamente os tirantes pelo número de peça publicado pelo fabricante do fuso, não por um rótulo genérico "BT40" | Elimina a falha de aperto da barra de tração mais comum — um tirante genérico pode ficar tipicamente ~2-4 mm fora da zona de aperto pretendida pela barra de tração |
| Fresa de diâmetro excessivo toca as ferramentas vizinhas no magazine | Marque a ferramenta como grande na tabela de ferramentas e atribua bolsos adjacentes vazios | Eleva o diâmetro de fresa utilizável de cerca de 75-90 mm (todos os bolsos cheios) para cerca de 125-150 mm em magazines típicos de cone 40 |
Por que a Incompatibilidade de Especificação Trava o ATC
Um trocador automático de ferramentas referencia quatro características distintas do porta-ferramenta — o canal em V do flange, os rasgos da chaveta de orientação, o tirante e a massa e o balanceamento do conjunto — e uma incompatibilidade em qualquer uma delas produz sua própria assinatura de travamento característica. O bolso do magazine segura o porta-ferramenta pelo flange; a garra do braço o carrega pelo canal em V; as chavetas de acionamento do fuso o indexam pelos rasgos da chaveta; e a barra de tração o fixa pelo tirante. Como cada estação toca uma superfície diferente, o sintoma normalmente aponta o suspeito: chocalho na garra aponta para o canal em V, um baque na inserção no fuso aponta para os rasgos da chaveta, um alarme de fixação aponta para o tirante e uma falha por sobrecarga do braço aponta para peso ou momento.
O fluxo de diagnóstico começa por uma pergunta: a falha acompanha o porta-ferramenta ou permanece na estação? Passe o porta-ferramenta suspeito por vários bolsos e trocas de ferramenta e, em seguida, passe porta-ferramentas de boa procedência pelo bolso suspeito. Um único porta-ferramenta falhando em todos os lugares é um problema de porta-ferramenta; todos os porta-ferramentas falhando em uma única estação é um problema de máquina. Esse teste de troca costuma levar menos de 10 minutos e evita os dois desvios mais caros — recomprar ferramental para corrigir uma garra desgastada ou refazer uma garra para corrigir um porta-ferramenta fora de norma.
As referências dimensionais por trás do diagnóstico são as normas de porta-ferramenta. A JIS B6339 define a geometria do cone e do flange do porta-ferramenta BT, e a ANSI/ASME B5.50 cumpre o mesmo papel para os porta-ferramentas CAT, de modo que essas duas normas são a base dimensional para decidir se um porta-ferramenta suspeito está desgastado ou simplesmente nunca esteve dentro da norma. Para ver como as famílias de cone se comparam como sistemas, consulte a comparação BT vs CAT vs HSK.
Geometria do Canal em V e do Flange: Fora de Norma ou Desgastada
A garra do braço carrega todo o conjunto de ferramenta pelo canal em V usinado na circunferência do flange, de modo que erros na geometria do canal se traduzem diretamente em erros de transporte. O desgaste surge de três formas: rebarbas e amassados no diâmetro externo do flange por quedas e colisões, fretting e polimento dentro do canal em V onde os dedos agarram e — em corpos de terceiros — canais cortados com largura, profundidade ou posição axial erradas desde o início.
Um porta-ferramenta cujo canal em V se afastou das cotas de flange da JIS B6339 ou da ANSI/ASME B5.50 se assenta na altura ou no ângulo errado na garra, e a falha costuma ser intermitente — o porta-ferramenta é carregado normalmente em baixa velocidade, mas chocalha ou escorrega durante o movimento rápido do braço. A intermitência é o indício: um porta-ferramenta que alarma uma troca em cada cinco normalmente é um porta-ferramenta de geometria marginal, e não uma máquina quebrada.
As dimensões de referência são verificáveis com paquímetro. As tabelas de referência do fabricante conforme a JIS B6339 listam o diâmetro do flange BT40 em 63 mm com um diâmetro de medição de 44.45 mm, enquanto os dados de catálogo baseados na ANSI/ASME B5.50 listam o flange CAT40 em 2.500 in (63.5 mm) sobre o mesmo diâmetro de medição de 44.45 mm. Os flanges BT40 e CAT40 diferem em apenas 0.5 mm de diâmetro, o que é invisível a olho nu, mas suficiente para mudar como os dedos da garra se assentam no canal em V — meça, não confie na vista. Compare lado a lado o diâmetro do flange, a largura do canal em V e a posição axial do canal do porta-ferramenta suspeito contra um porta-ferramenta de boa procedência da mesma família; uma diferença visível com calibrador de folga no canal já é motivo para aposentar o porta-ferramenta do serviço em ATC.
Um Porta-Ferramenta que Caiu É um Porta-Ferramenta Aposentado
Um porta-ferramenta que caiu sobre o flange ou colidiu no fuso pode carregar uma rebarba saliente invisível no diâmetro externo do flange ou na borda do canal. A rebarba reorienta os dedos da garra a cada troca e acelera o desgaste dos dedos. Lixe a rebarba levemente e reverifique o canal contra um porta-ferramenta de boa procedência — se o próprio canal estiver deformado, aposente o porta-ferramenta da troca automática em vez de arriscar uma queda no meio da transferência.
Desalinhamento dos Rasgos da Chaveta de Orientação
Os dois rasgos fresados no flange engatam as chavetas de acionamento do fuso, indexando o porta-ferramenta rotacionalmente para que o fuso possa transmitir torque e o ATC possa devolver a ferramenta em uma orientação repetível. Os dados de referência do fabricante conforme a JIS B6339 listam a largura do rasgo de acionamento BT40 em 22.6 mm (16.3 mm no BT30, 35.4 mm no BT50); as famílias CAT e SK usam suas próprias dimensões de rasgo, o que é mais um motivo pelo qual porta-ferramentas de família errada emperram no nariz do fuso.
Três falhas distintas convergem para o mesmo sintoma — um baque ou travamento quando o braço apresenta o porta-ferramenta ao fuso:
- Desvio de orientação do fuso: a posição de orientação programada do fuso (a parada M19) se desviou, de modo que as chavetas já não centram nos rasgos. Lado da máquina; todos os porta-ferramentas batem igualmente.
- Chavetas de acionamento desgastadas ou folgadas: chavetas com bordas arredondadas ainda transmitem torque, mas localizam com folga. Lado da máquina; procure desgaste polido nos flancos das chavetas.
- Rebarbas no rasgo ou largura de rasgo errada: um rasgo com rebarba ou mal usinado em um porta-ferramenta prende as chavetas. Lado do porta-ferramenta; o teste de troca o isola.
Se todos os porta-ferramentas chegam com o mesmo baque, suspeite da orientação do fuso ou do desgaste das chavetas de acionamento; se um porta-ferramenta trava enquanto os outros chegam limpos, meça com paquímetro a largura do rasgo daquele porta-ferramenta contra a dimensão de referência e inspecione as bordas do rasgo em busca de rebarbas. As bordas dos rasgos se deformam em colisões, e uma borda deformada alguns décimos de milímetro saliente já é suficiente para prender o porta-ferramenta na chaveta durante o curso de inserção do braço.
Limites de Peso e Momento: Conjuntos Longos e Pesados
Todo magazine e braço tem um peso máximo de ferramenta especificado, e essa especificação é menor do que a maioria dos operadores imagina. Os magazines de centros de usinagem verticais de cone 40 típicos são especificados pelos fabricantes em cerca de 3-8 kg por ferramenta, e muitos fabricantes publicam um segundo limite — um limite de momento — porque um conjunto longo com seu centro de gravidade distante da linha de medição carrega o braço com mais severidade do que um conjunto compacto de mesma massa. O braço acelera a ferramenta ao longo de seu giro sobre um perfil de came fixo; o torque na garra cresce tanto com a massa quanto com a distância do centro de gravidade ao plano de aperto, de modo que um conjunto de mandrilamento estendido de 6 kg pode falhar um braço que gira sem reclamar uma fresa de faceamento compacta de 6 kg.
Os sintomas de violações de peso ou momento se concentram no braço: alarmes de sobrecarga no meio da troca, escorregamento audível da garra durante o giro, ferramentas chegando ao fuso ligeiramente desorientadas e desgaste acelerado dos dedos da garra concentrado nos bolsos das ferramentas pesadas. Três medidas mitigadoras, em ordem de preferência:
- Verifique ambos os limites publicados — peso e momento — no manual da máquina antes de montar um conjunto longo, e pese o conjunto completo (porta-ferramenta + ferramenta + tirante) em vez de estimar.
- Use a opção de ferramenta pesada do comando quando disponível: muitos comandos oferecem um sinalizador ou parâmetro por ferramenta que reduz a velocidade do giro do braço para bolsos designados, trocando alguns segundos de tempo de troca por uma transferência confiável.
- Encurte e alivie o conjunto — um mandril de parede mais espessa, porém mais curto, ou um porta-ferramenta de acoplamento mais próximo muitas vezes traz o momento de volta para dentro da especificação mesmo quando a massa permanece a mesma.
Para ferramentas muito pesadas ou muito longas que excedem os limites publicados mesmo com o braço desacelerado, o carregamento manual no fuso continua sendo o caminho seguro; os magazines não são especificados para o que o próprio cone do fuso consegue carregar. O desbalanceamento agrava o problema na ponta do fuso — a seleção do grau de balanceamento para porta-ferramentas montados é tratada no guia de grau de balanceamento de porta-ferramentas desta série.
Forma do Tirante: O Lado da Barra de Tração no Travamento
A barra de tração agarra o porta-ferramenta pelo canal de retenção do tirante, e o tirante é regido por uma norma diferente daquela do corpo do porta-ferramenta. A MAS 403 rege o tirante BT, enquanto a JIS B6339 rege o corpo do porta-ferramenta BT, de modo que um fuso BT só está totalmente especificado quando tanto a norma do porta-ferramenta quanto o subtipo de tirante estão combinados. Os tirantes CAT seguem o suplemento da ANSI/ASME B5.50 com roscas em polegadas (5/8"-11 UNC no CAT40), e os porta-ferramentas SK aceitam tirantes DIN 69872 / ISO 7388-2 (M16 no SK40) cuja geometria do canal de retenção difere da MAS 403 mesmo onde a rosca coincide — a ISO 7388-2 é a norma internacional para o botão de retenção (tirante), distinta da ISO 7388-1, que rege a haste do porta-ferramenta.
Em termos de ATC, um tirante de comprimento errado ou de forma de cabeça errada apresenta o canal de retenção na posição axial errada, de modo que os dedos da barra de tração travam a porção errada do corpo do tirante — a fixação parece normal na troca de ferramenta, mas alarmes de confirmação de fixação aparecem de forma intermitente e a ferramenta pode soltar sob carga de corte. Um tirante genérico pode ficar tipicamente ~2-4 mm fora da zona de aperto pretendida pela barra de tração mesmo enroscando de forma limpa. Os detalhes de identificação — rosca, ângulo da face da cabeça, comprimento e geometria do canal entre BT, CAT, Mazak e DIN 69872 — são o tema do guia de compatibilidade de tirantes desta série; a regra relevante para o ATC é curta: após qualquer troca de tirante, trate novos alarmes de fixação ou novas tentativas de troca de ferramenta como um problema de especificação do tirante primeiro, e encomende novamente os tirantes pelo número de peça publicado pelo fabricante do fuso, e não pelo tamanho do cone.
Desgaste dos Dedos da Garra ou Desgaste do Porta-Ferramenta — Qual É?
Os dedos da garra e os canais em V do porta-ferramenta se desgastam um contra o outro, de modo que os sintomas tardios parecem idênticos do lado do operador: chocalho na transferência, ferramentas ligeiramente desassentadas, novas tentativas de reaperto ocasionais. Separá-los é uma leitura em duas etapas:
- Execute a matriz de troca. Um porta-ferramenta falhando em todas as estações incrimina o porta-ferramenta; vários porta-ferramentas falhando em uma garra ou bolso incriminam aquela estação. Registre quais números de ferramenta alarmam e onde — o padrão normalmente se resolve dentro de um turno.
- Leia o contato. Pinte o canal em V do porta-ferramenta suspeito com marcador de traçagem (ou azul da Prússia), execute 2-3 trocas de ferramenta e observe onde a marca foi removida. Dedos de garra em boas condições removem uma faixa simétrica e uniforme no canal em V; um padrão de remoção unilateral ou irregular aponta para dedos desgastados, uma mola de dedo torta ou um canal do porta-ferramenta que já não corresponde ao perfil do dedo.
Confirmação do lado da máquina: inspecione os próprios dedos em busca de planos, bordas arredondadas e força de mola desigual, e compare o desgaste entre um bolso de alto tráfego e um raramente usado. Confirmação do lado do porta-ferramenta: meça com paquímetro a largura do canal contra um porta-ferramenta novo da mesma família. Substitua os dedos da garra como conjunto, não isoladamente — um dedo novo emparelhado com um desgastado agarra fora de centro e recria o sintoma original em poucas semanas sob volumes típicos de troca de ferramenta de produção.
Porta-Ferramentas BT e SK Misturados em um Único Carrossel
Os porta-ferramentas SK (DIN 69871), BT (JIS B6339) e CAT (ANSI/ASME B5.50) de tamanho 40 todos medem 44.45 mm no mesmo cone nominal 7:24, e é por isso que um porta-ferramenta de família errada se assenta no furo do fuso enquanto falha em todo o restante da cadeia de troca de ferramenta. A DIN 69871 posiciona o canal em V do SK em uma posição axial diferente, em relação à linha de medição, da posição em que a JIS B6339 coloca o canal do BT, e o flange BT é nitidamente mais espesso do que o SK ou o CAT no mesmo tamanho — de modo que garras e bolsos usinados para uma família transportam mal a outra mesmo que todos os porta-ferramentas "encaixem" no fuso.
Em um carrossel misto, os sintomas são distintivos: porta-ferramentas de família errada ficam salientes (ou afundam abaixo) em relação aos vizinhos nos bolsos, a garra agarra o canal em V na altura errada e carrega o porta-ferramenta com folga, e os alarmes de troca de ferramenta se concentram em números de ferramenta específicos — os importados. Os lotes de ferramental usado são a via de entrada habitual, já que "porta-ferramentas de cone 40" em um anúncio de lote rotineiramente mistura corpos SK40, BT40 e CAT40 que parecem iguais em fotografias.
Separe Antes de Carregar, Não Depois de Alarmar
Separe todo lote de ferramental misto ou usado primeiro pela marcação do flange ("BT40 MAS403", "DIN 69871 AD", "CAT40") e depois pela rosca do tirante — M16 métrica restringe um porta-ferramenta de tamanho 40 a BT ou SK, enquanto 5/8"-11 UNC significa CAT. Uma comparação de flange lado a lado contra um porta-ferramenta conhecido resolve o resto em menos de 1 minuto por porta-ferramenta, o que é um seguro barato contra uma queda de conjunto na transferência.
Regras de Bolso Adjacente para Ferramentas de Diâmetro Excessivo
O espaçamento dos bolsos do magazine fixa o maior diâmetro de fresa que pode conviver ao lado de bolsos ocupados. Em magazines típicos de cone 40, o diâmetro máximo de ferramenta com todos os bolsos adjacentes cheios é de cerca de 75-90 mm, subindo para cerca de 125-150 mm quando os bolsos vizinhos são deixados vazios — o par exato de valores está na tabela de especificação do ATC no manual da máquina. Exceder o diâmetro de bolso cheio não gera alarme; ele silenciosamente deixa as pastilhas de uma fresa de faceamento roçarem nos porta-ferramentas vizinhos durante a indexação, usinando marcas testemunhas nos flanges e, por fim, lascando pastilhas.
Duas regras mantêm seguras as fresas de diâmetro excessivo:
- Declare a ferramenta como grande na tabela de ferramentas. Comandos com um sinalizador de ferramenta grande reservam os bolsos adjacentes automaticamente e, em magazines de acesso aleatório, impedem que a lógica de embaralhamento de potes atribua um vizinho mais tarde no turno.
- Em magazines de bolso fixo, deixe fisicamente os vizinhos vazios e documente isso no nível da folha de setup, porque nada no comando força essa regra. Um novo operador preenchendo os bolsos "livres" é uma colisão clássica do segundo turno.
Os magazines de acesso aleatório merecem cuidado especial: o comando reatribui bolsos conforme as ferramentas retornam, de modo que uma ferramenta de diâmetro excessivo carregada com segurança pode ser devolvida ao lado de um vizinho alto a menos que esteja sinalizada. Verifique o sinalizador de ferramenta grande após cada edição da tabela de ferramentas em máquinas de acesso aleatório — é o sinalizador, e não a escolha original do bolso, que protege a folga.
Verificando um Porta-Ferramenta de Terceiros Antes de Comprar a Frota
Os anúncios de catálogo citam a JIS B6339 ou a ANSI/ASME B5.50, mas o paquímetro confirma o corpo. Antes de se comprometer com uma frota de porta-ferramentas de terceiros, meça uma amostra contra as dimensões de referência publicadas e contra um porta-ferramenta OEM de boa procedência:
Duas ressalvas mantêm isso honesto. Primeiro, os paquímetros resolvem 0.01 mm no melhor dos casos em mãos experientes, de modo que essas verificações são uma triagem para corpos de família errada, erros grosseiros de usinagem e danos de colisão — não um substituto para as tabelas de tolerância das normas, que especificam limites mais apertados que a resolução do paquímetro no próprio cone. Segundo, as normas definem apenas a geometria: dureza superficial, grau de balanceamento e batimento são escolhas do fabricante sobrepostas a isso, de modo que um porta-ferramenta dimensionalmente correto ainda pode ser ruim. Uma verificação de 5 minutos com paquímetro do diâmetro de medição, do diâmetro do flange, da largura do rasgo e da rosca do tirante no primeiro porta-ferramenta entregue pega as incompatibilidades que causam travamentos no ATC; a qualidade do contato do cone e o batimento ainda exigem um presetter ou uma verificação no fuso antes da produção. Para a seleção do tipo de porta-ferramenta além da própria interface, consulte o guia completo de fixação de ferramentas, e para o contexto de configuração da primeira máquina, o guia para iniciantes de configuração de ferramental CNC.
Resumo
Teste de troca primeiro, depois meça o flange — a maioria dos travamentos de ATC é uma história de 0.5 mm.
Separe o desgaste da máquina do desgaste do porta-ferramenta com um teste de troca antes de substituir qualquer coisa: um porta-ferramenta falhando em todos os lugares é um problema de porta-ferramenta, todos os porta-ferramentas falhando em uma estação é um problema de máquina. Depois meça — diâmetro de medição (44.45 mm no tamanho 40), diâmetro do flange (63 mm BT40 vs 63.5 mm CAT40), largura do rasgo de acionamento (22.6 mm BT40) e rosca do tirante — contra os dados de referência da JIS B6339 / ANSI/ASME B5.50 e um porta-ferramenta de boa procedência. Mantenha os conjuntos dentro dos limites de peso e momento do fabricante (tipicamente ~3-8 kg por ferramenta em magazines de cone 40), nunca misture corpos BT e SK em um único carrossel, sinalize fresas de diâmetro excessivo para bolsos adjacentes vazios e encomende tirantes pelo número de peça do fabricante do fuso.
Por que meu ATC derruba ou faz chocalhar apenas um porta-ferramenta específico?
Esse padrão aponta para o porta-ferramenta, não para a máquina. Meça com paquímetro o diâmetro do flange e a largura do canal em V contra um porta-ferramenta de boa procedência da mesma família — os flanges BT40 medem 63 mm e os CAT40 medem 63.5 mm, e o desgaste ou um corpo de família errada muda como os dedos da garra se assentam. Rebarbas ou fretting no canal em V produzem o mesmo sintoma.
Quanto peso um trocador de ferramentas CNC suporta por ferramenta?
Os magazines de centros de usinagem verticais de cone 40 típicos são especificados pelos fabricantes em cerca de 3-8 kg por ferramenta, enquanto as máquinas de cone 50 são comumente especificadas na faixa de ~12-25 kg por ferramenta — mas o valor exato é sempre a especificação publicada pelo fabricante, e não uma regra de tamanho de cone. Muitos fabricantes também publicam um limite de momento, de modo que um conjunto longo com seu centro de gravidade distante da linha de medição pode falhar o braço mesmo abaixo do limite de peso. Consulte o manual da máquina para ambos os valores.
Posso misturar porta-ferramentas BT40 e SK40 em um único carrossel de ferramentas?
Não de forma confiável. Ambos medem 44.45 mm no mesmo cone 7:24 e se assentam no furo do fuso, mas a espessura do flange, a posição do canal em V e a geometria do canal da garra diferem entre a JIS B6339 e a DIN 69871, de modo que garras e bolsos usinados para uma família transportam mal a outra. Separe os depósitos mistos pela marcação do flange e pela rosca do tirante antes de carregar um magazine.
Como verifico um porta-ferramenta BT40 de terceiros antes de comprar em quantidade?
Meça com paquímetro uma amostra contra as dimensões de referência publicadas — 44.45 mm de diâmetro de medição, 63 mm de diâmetro de flange, 22.6 mm de largura do rasgo de acionamento e uma rosca de tirante M16 conforme os dados de referência da JIS B6339 / MAS 403. Depois compare a largura e a posição axial do canal em V lado a lado com um porta-ferramenta OEM de boa procedência; os catálogos citam a norma, mas o paquímetro confirma o corpo.
Como diferencio o desgaste dos dedos da garra do desgaste do porta-ferramenta?
Execute um teste de troca: vários porta-ferramentas falhando em uma garra ou bolso incrimina o lado da máquina, enquanto um porta-ferramenta falhando em todas as estações incrimina o porta-ferramenta. Uma marca de marcador ou de azul da Prússia no canal em V, lida após 2-3 trocas de ferramenta, mostra onde os dedos realmente fazem contato — um padrão de remoção unilateral ou irregular significa dedos desgastados.