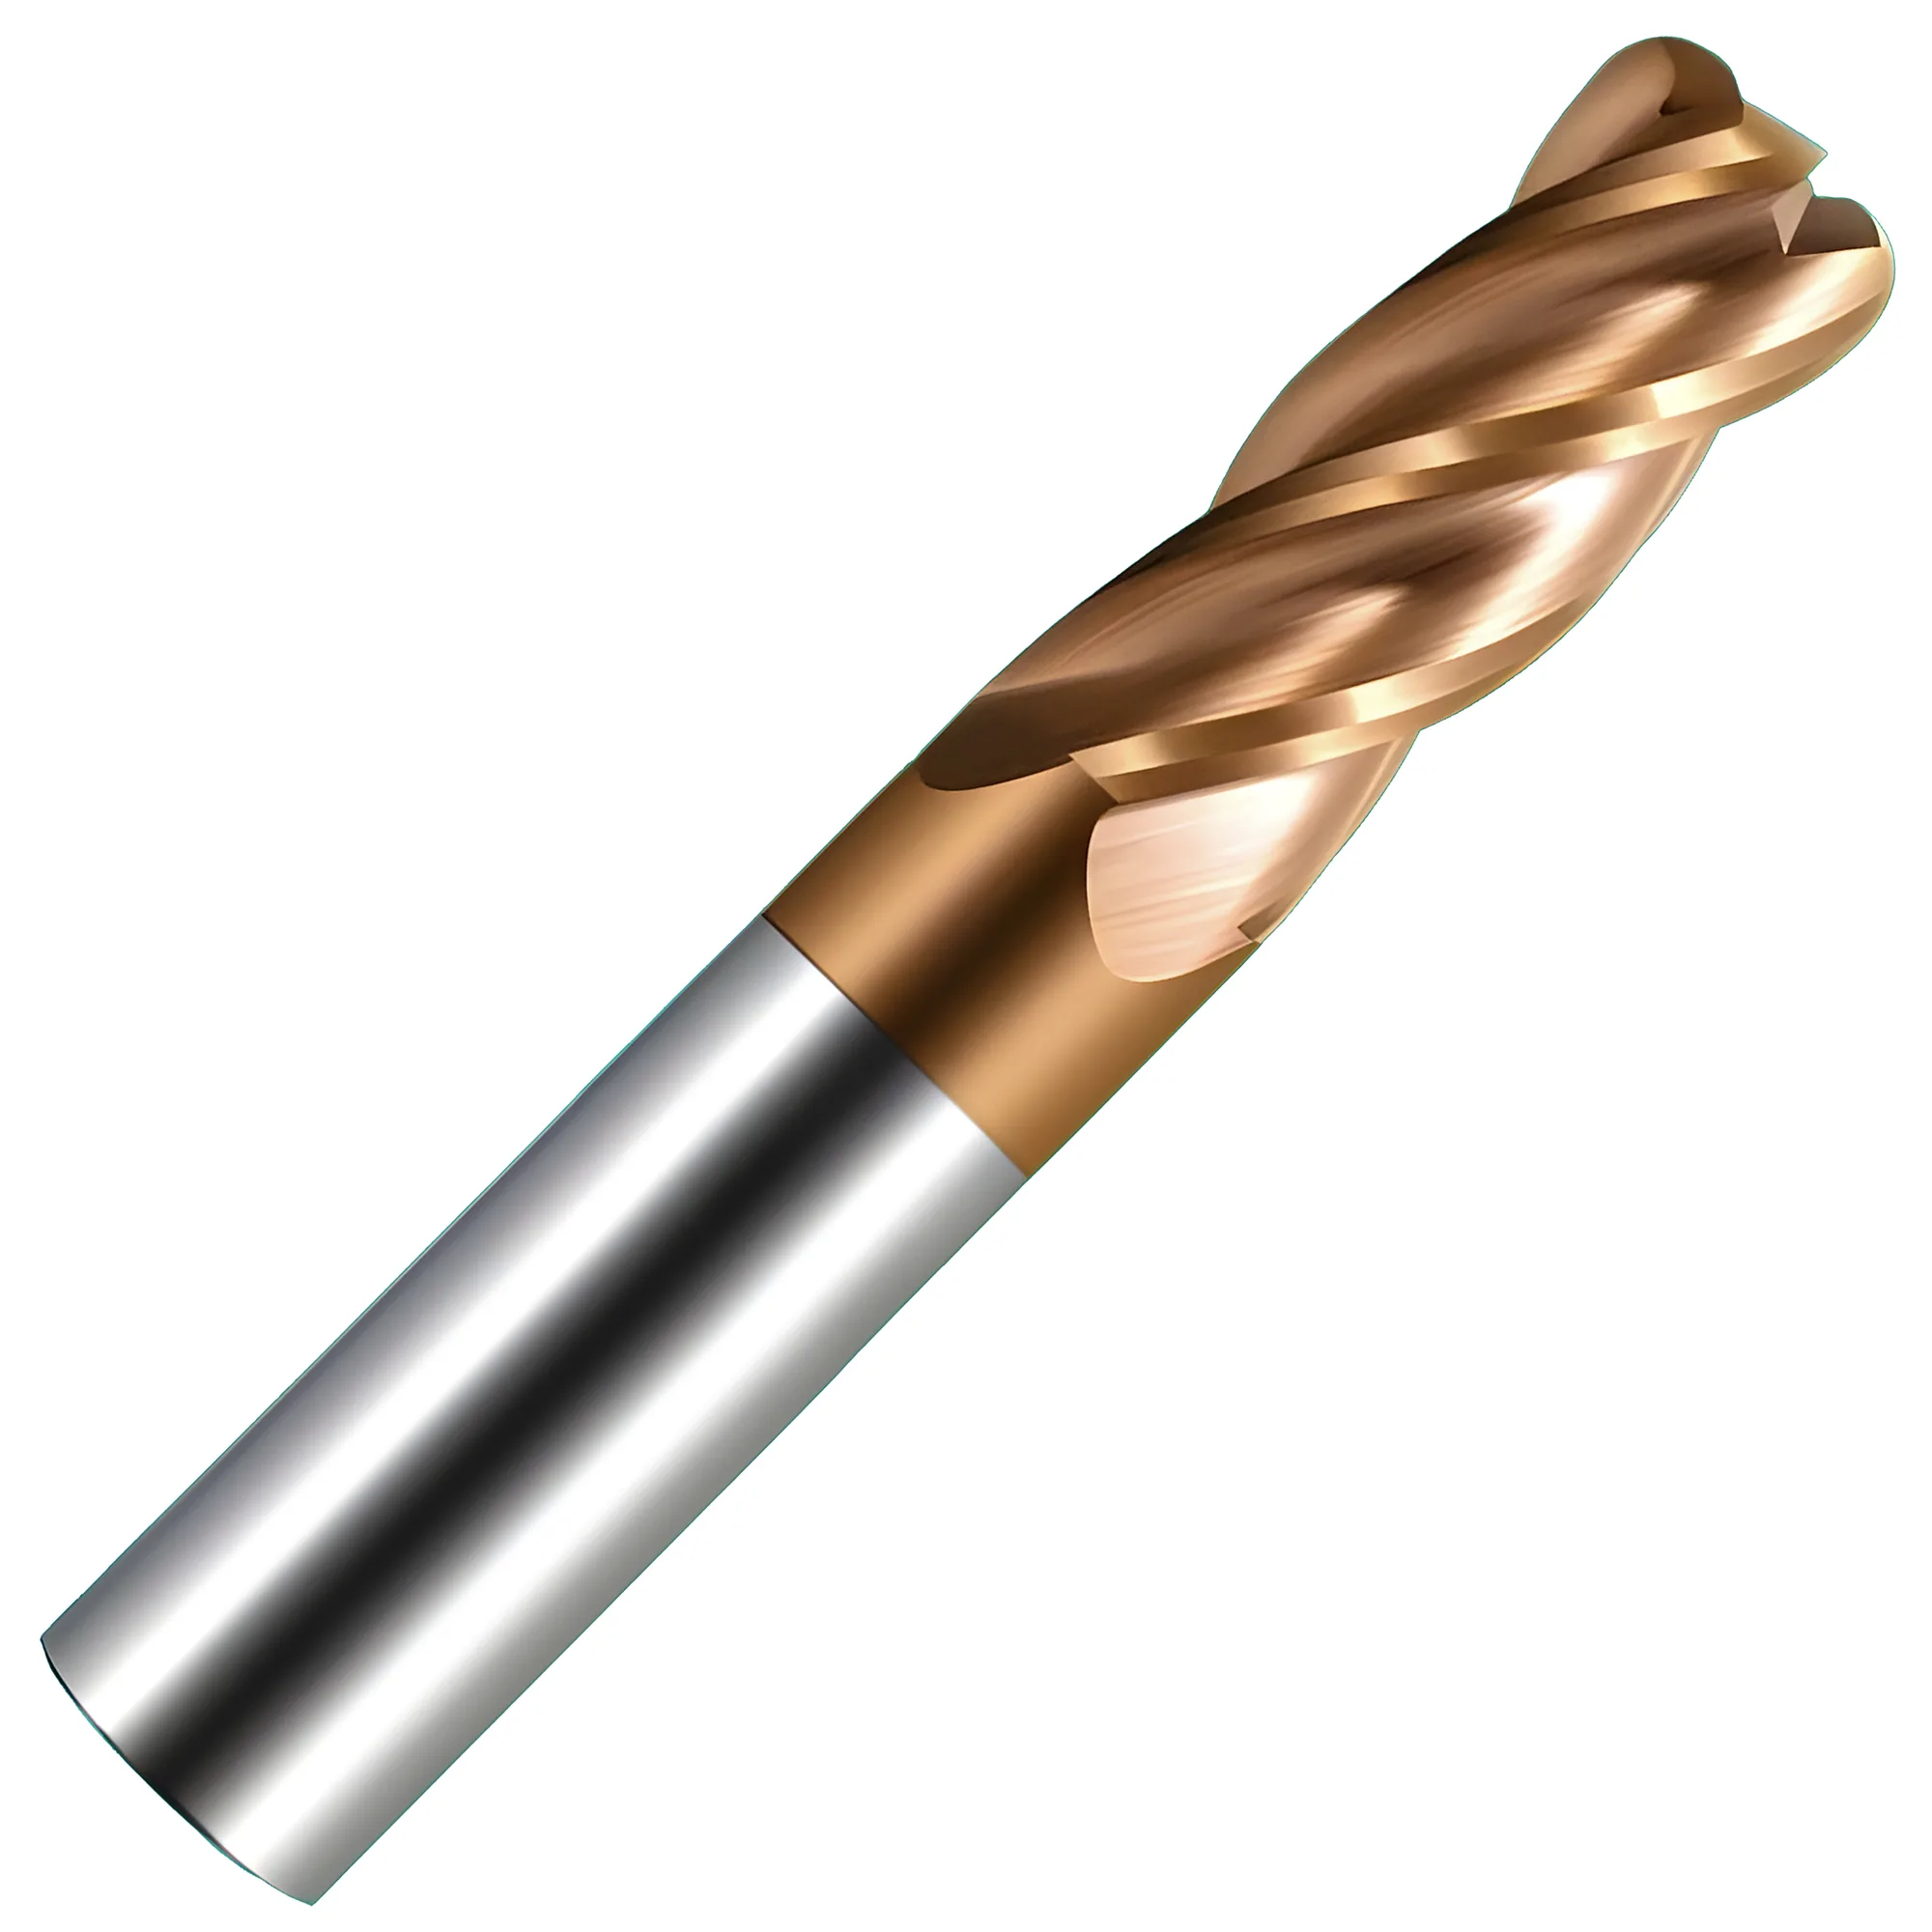
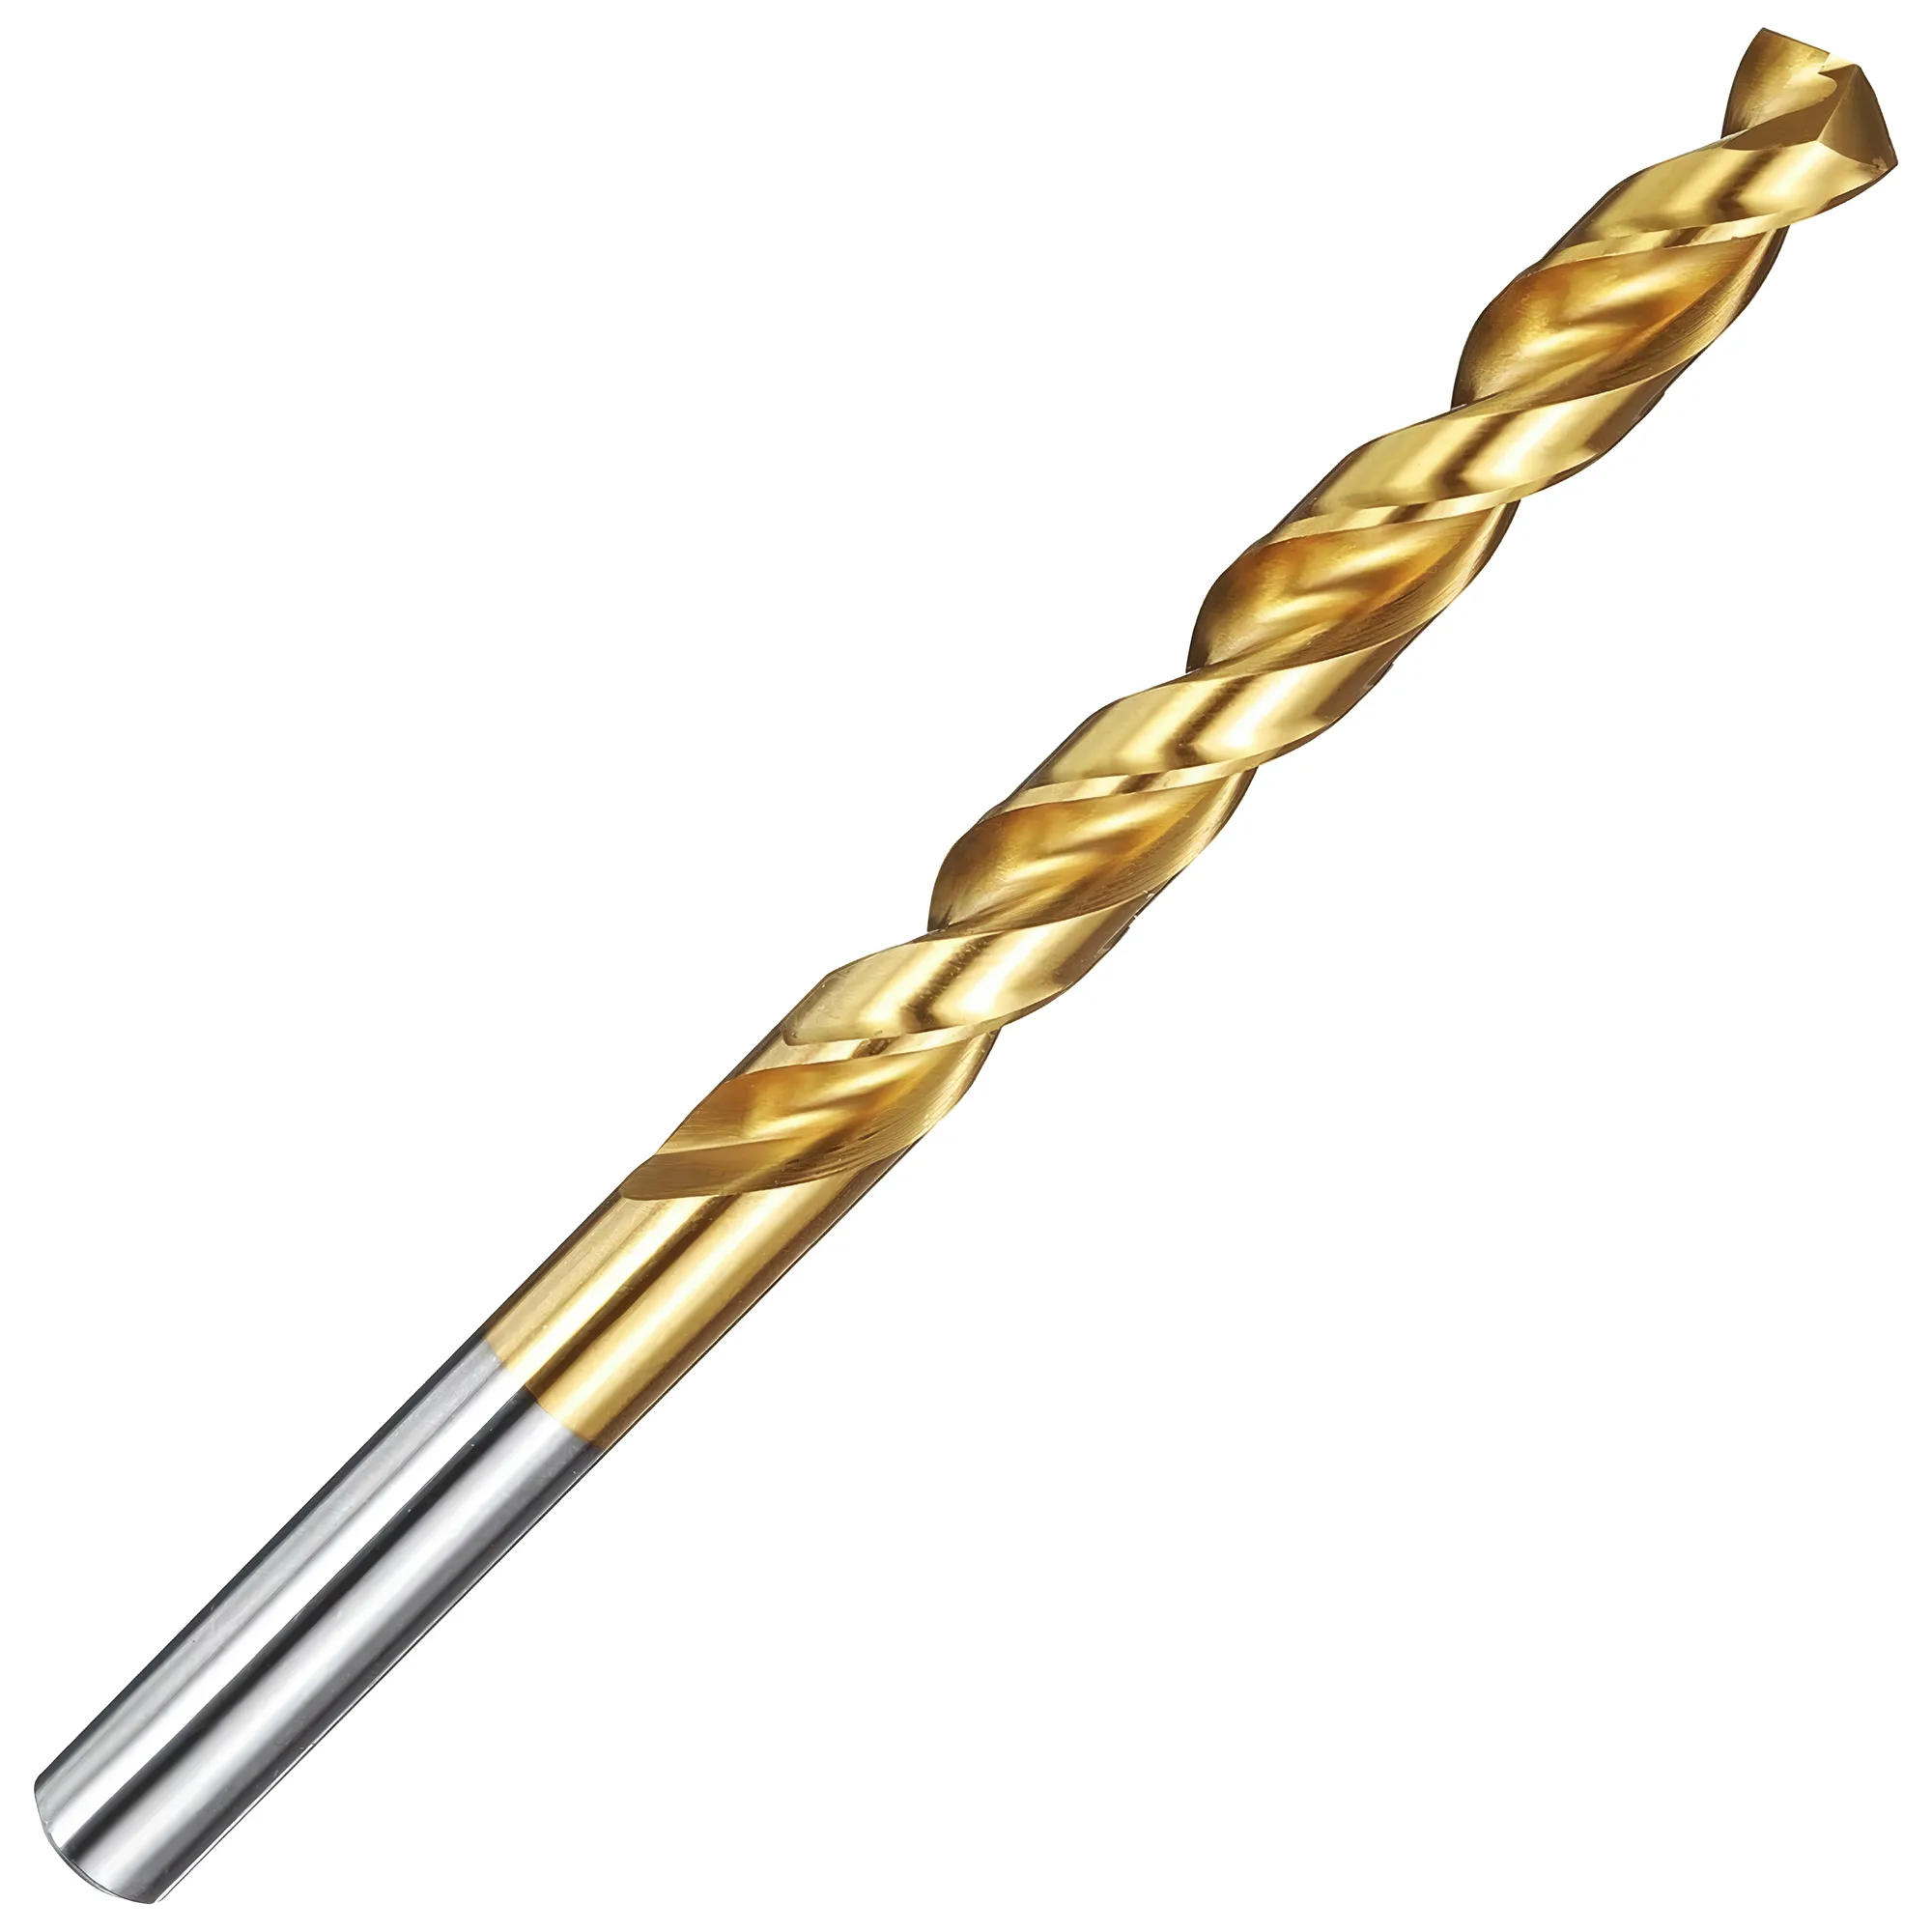
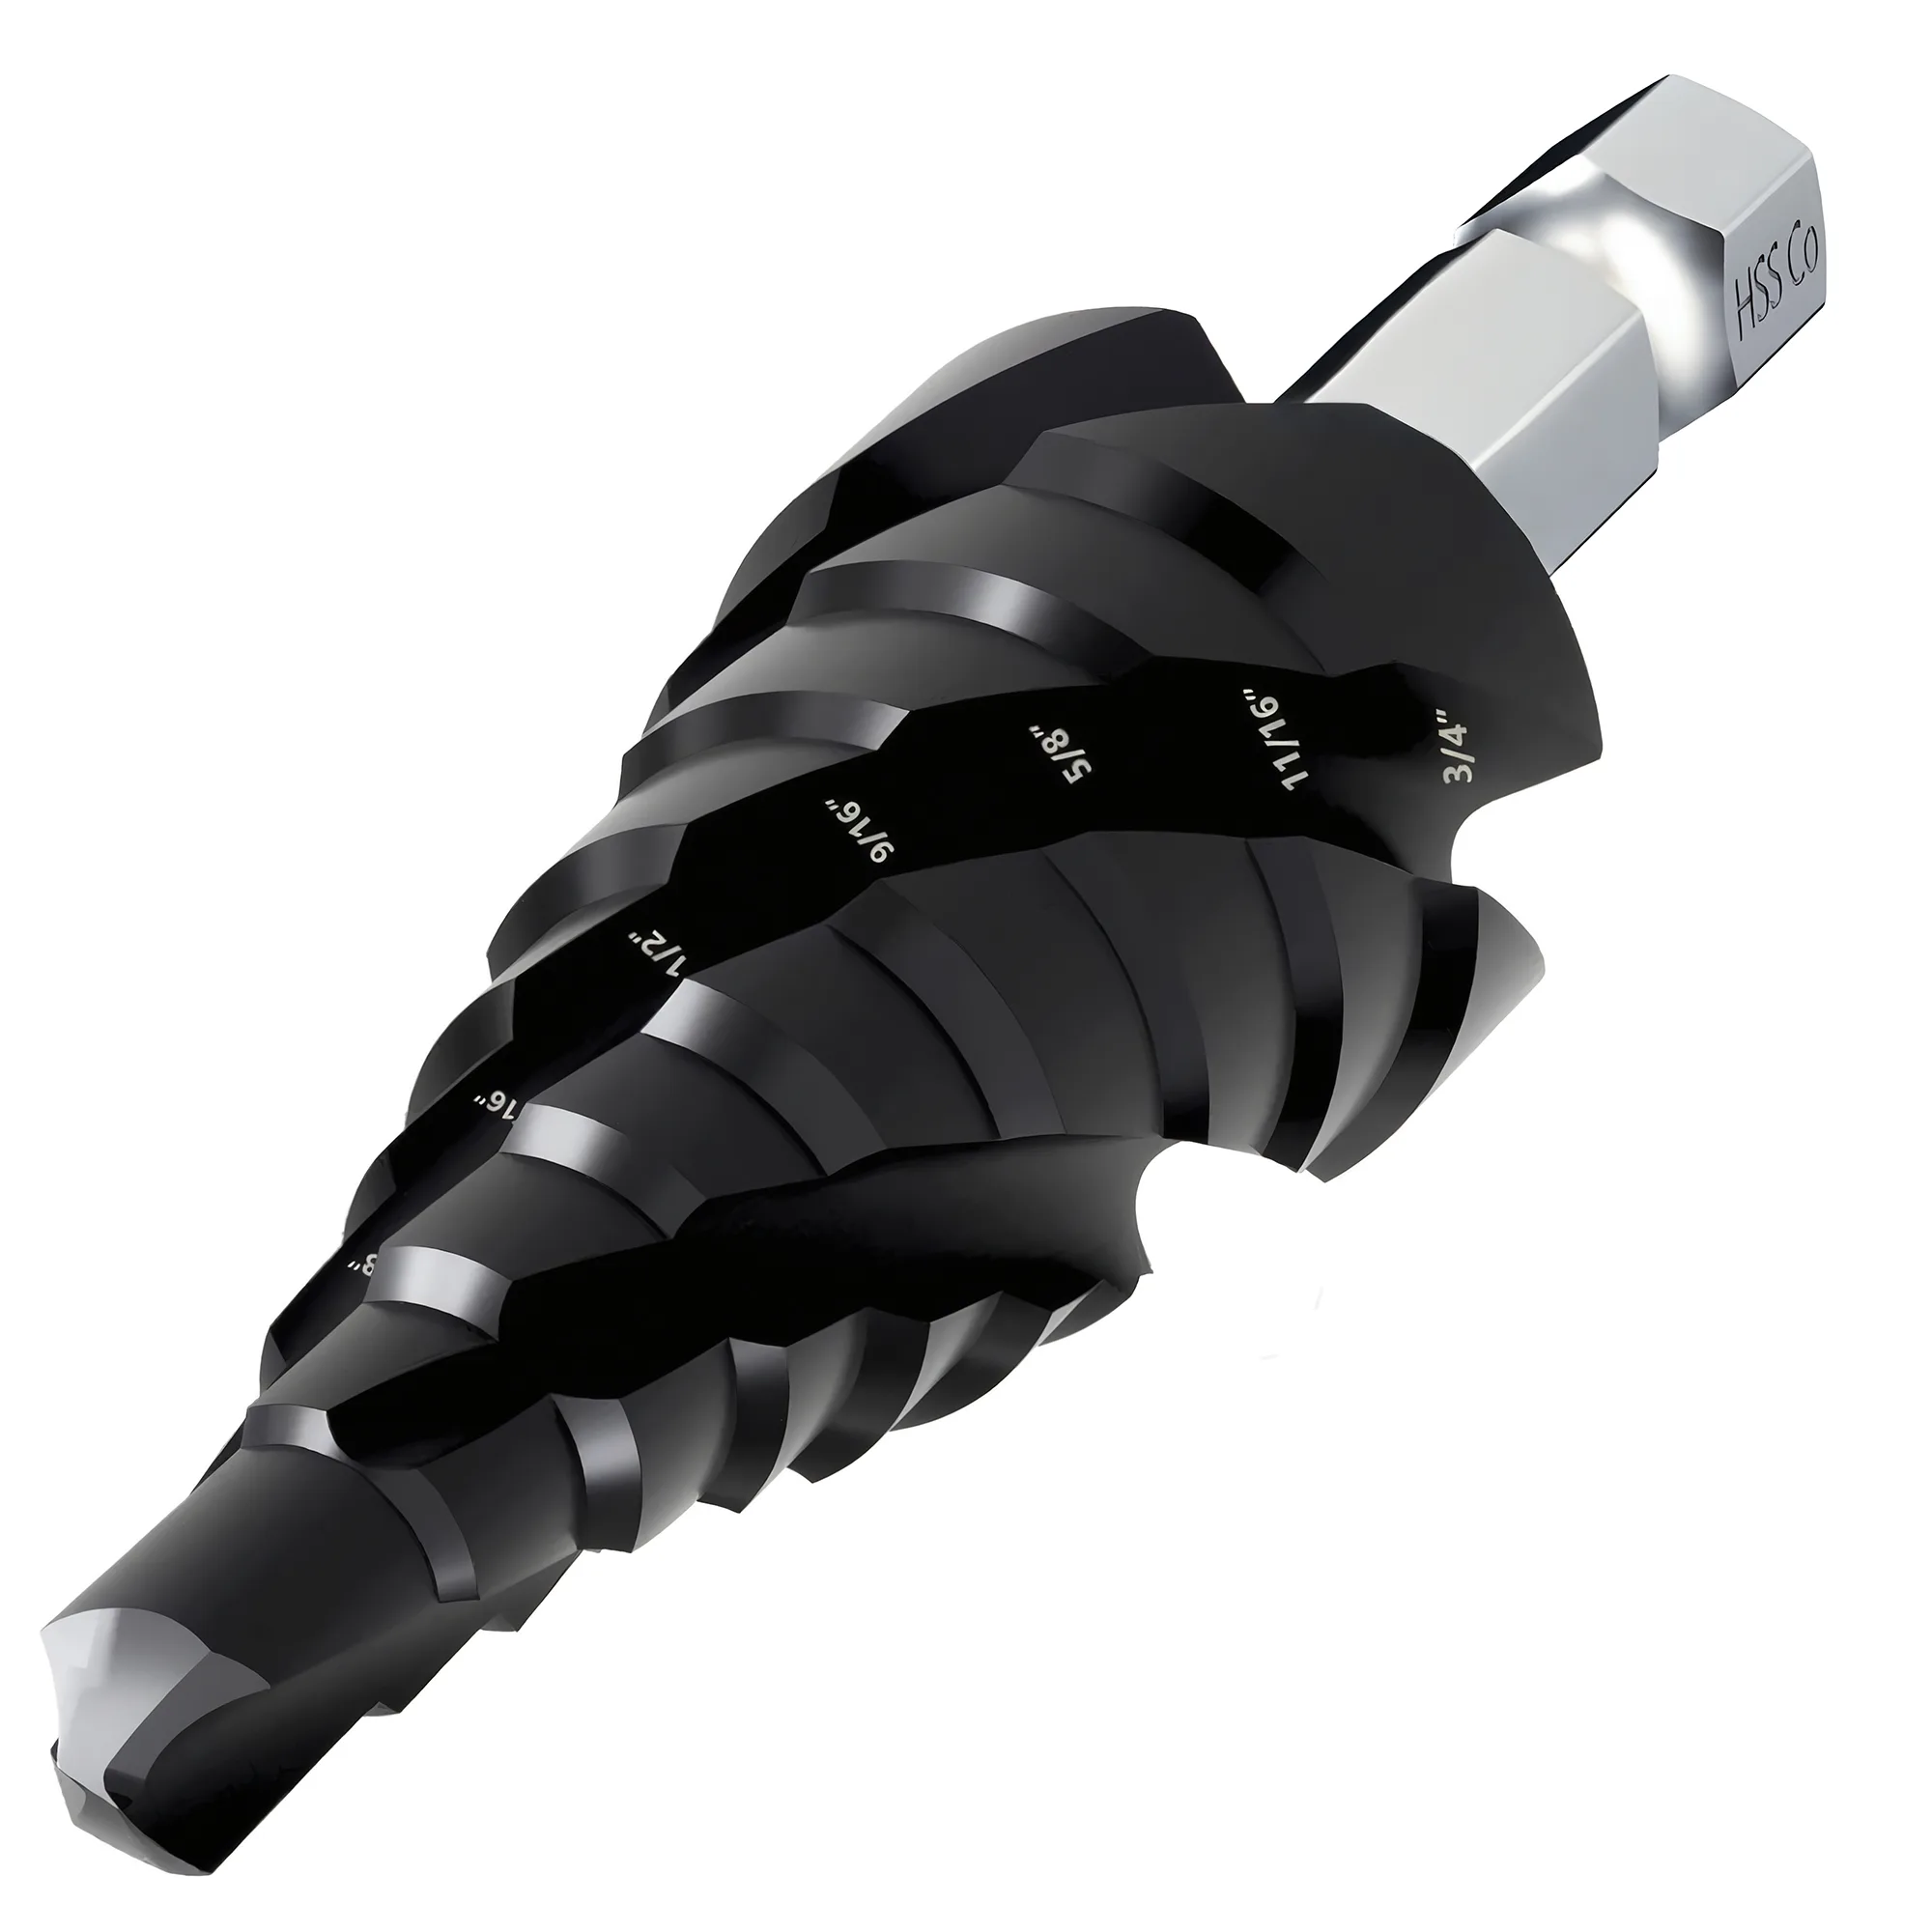
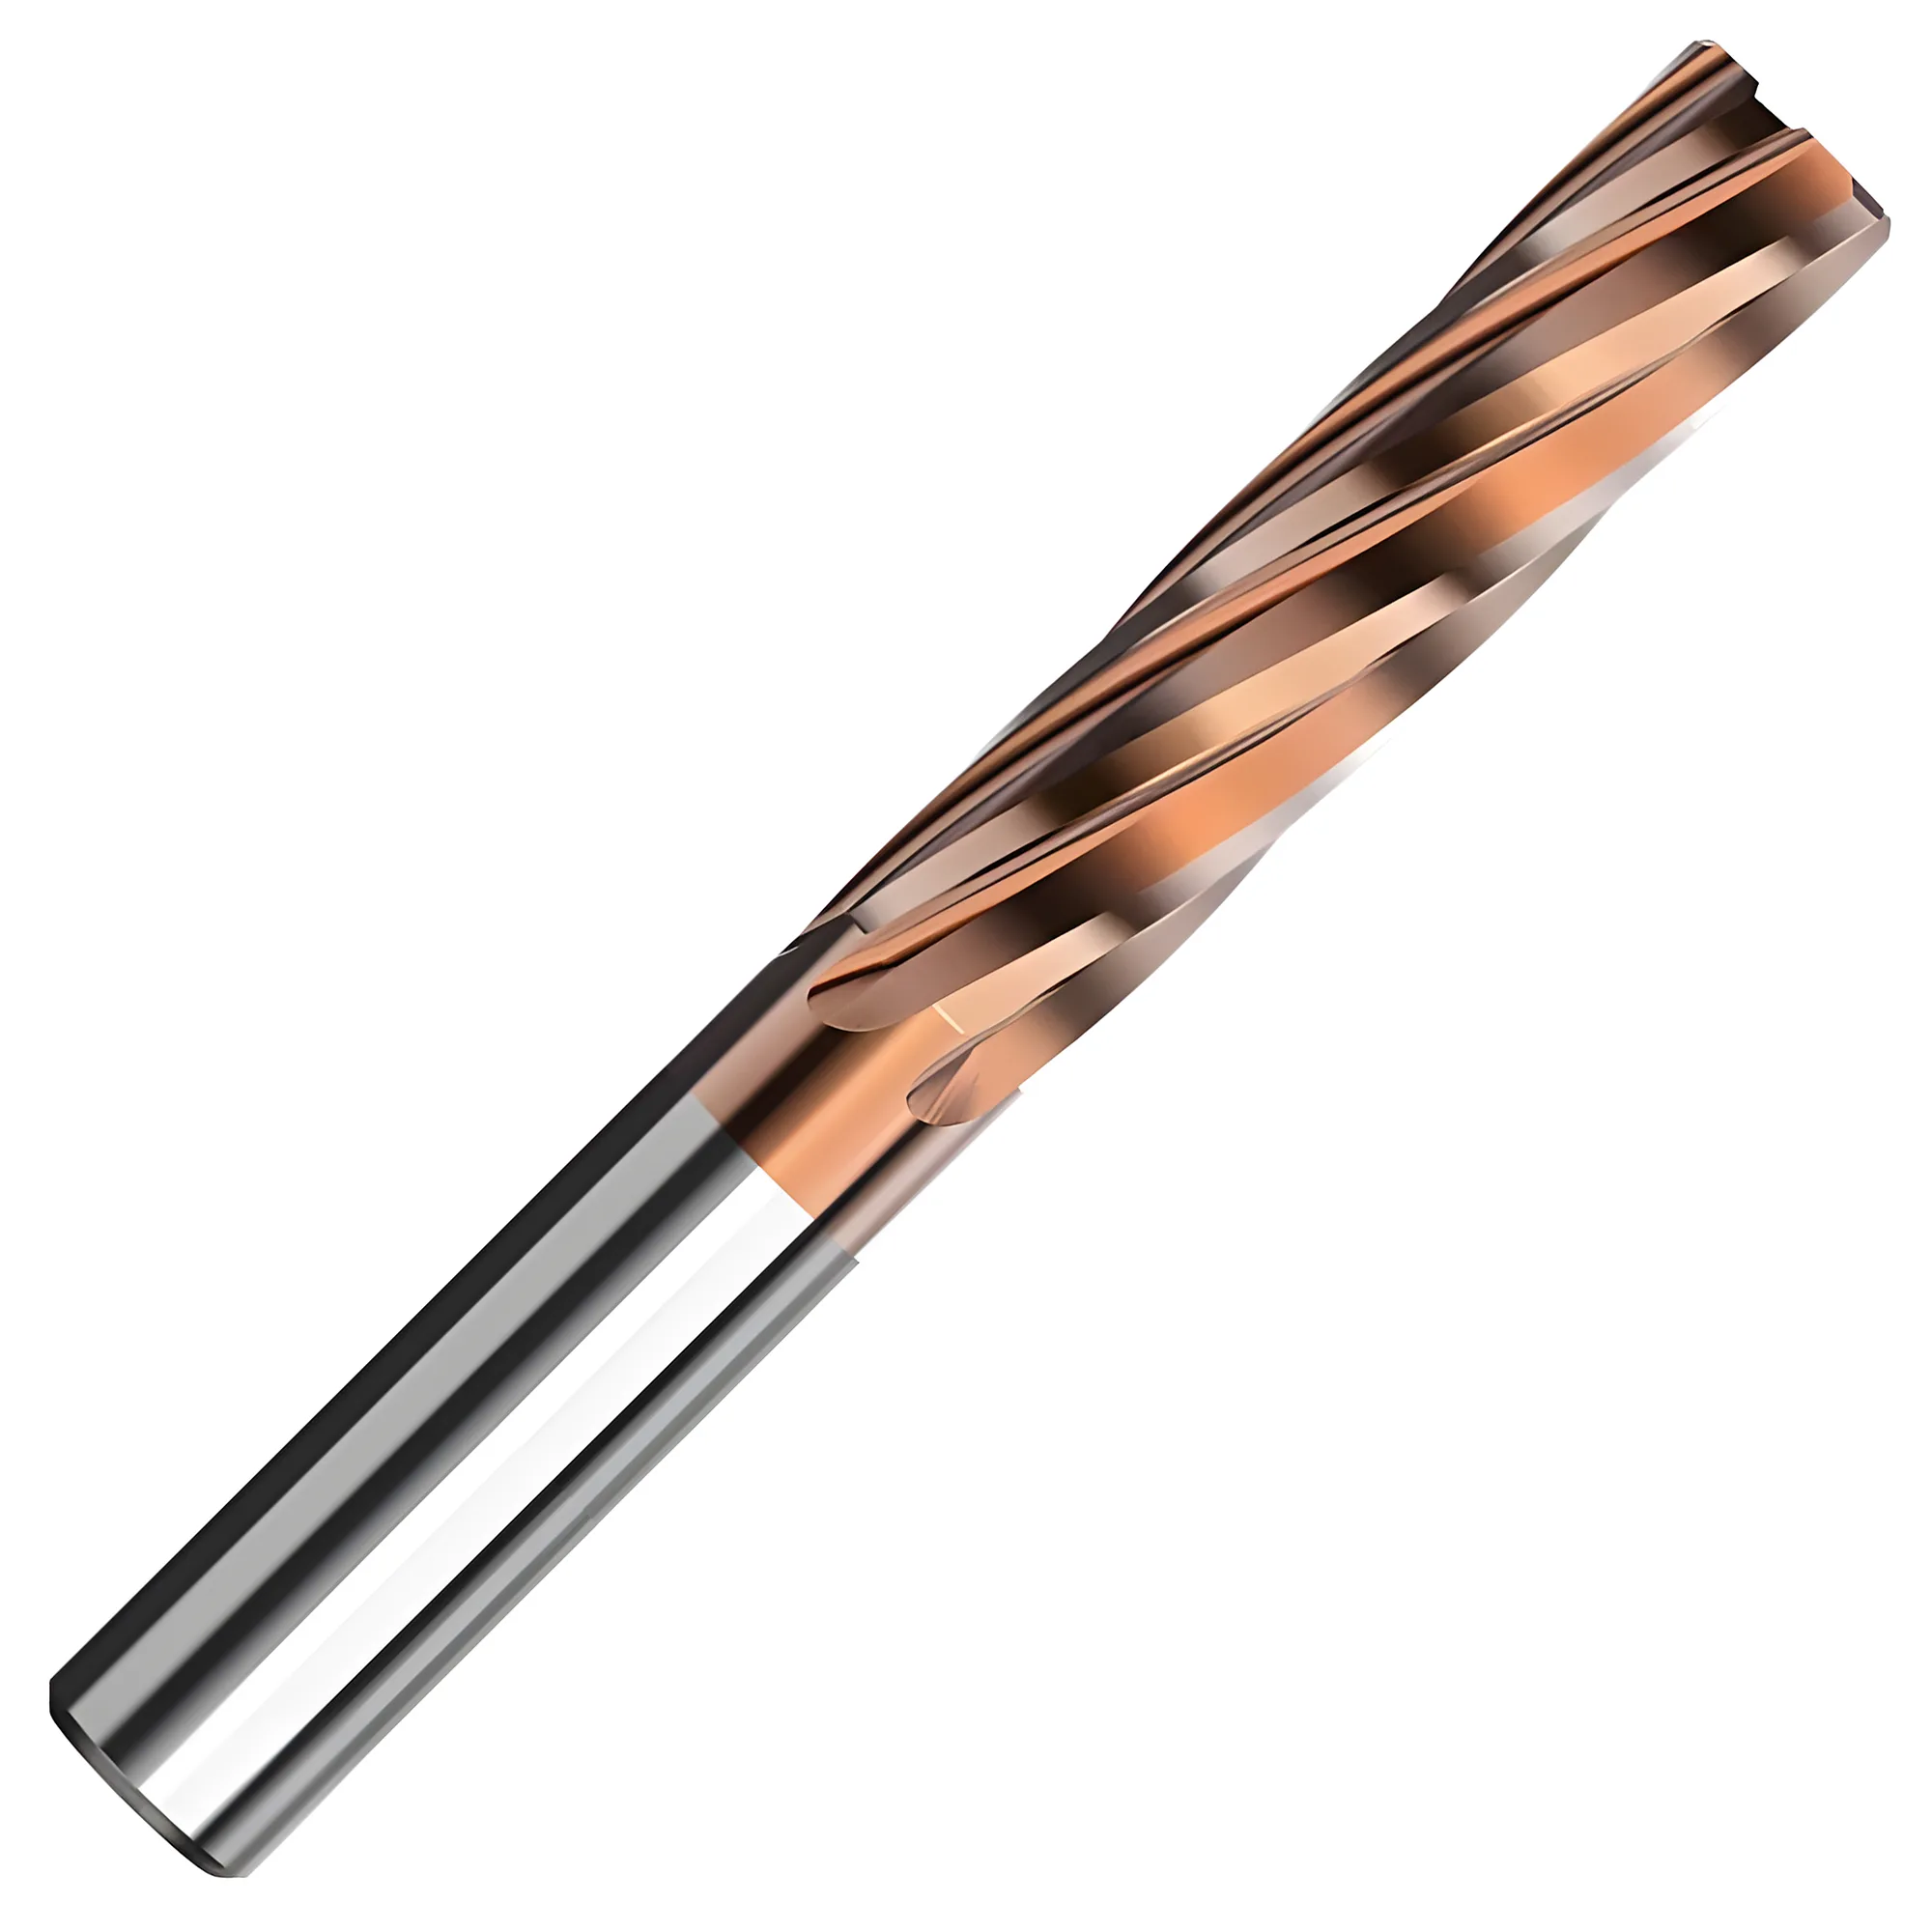
2026年下期(H2)カタログでは、4カテゴリ・全9 SKUの切削工具を10月下旬の発注に向けて提供する — 超硬エンドミル(スクエア、ボール、ラジアス)、ドリル(超硬ツイスト、M35 HSS-Coステップ、センター)、リーマ(スパイラルフルートおよびストレートフルート)、そしてスパイラルポイントタップである。 ラインナップは、2026年秋まで切削工具消費を牽引してきた航空宇宙チタン加工、EVモーター積層鋼板の切断、医療用マイクロツーリングの需要を対象とし、40〜62 HRC材料に対応する多層TiAlNコーティングを施した超硬合金、および薄板ステップドリル用にM35 HSS-Co(コバルト5%)を採用している。
2026年下期に対応する製品
2026年秋の切削工具カタログ概観は、エンドミル、ドリル、リーマ、タップの4カテゴリで構成される。各カテゴリのSKU数は2026年Q1〜Q3の出荷時点と同一であり、2026年後半におけるSKU構成の追加・削減はない — H2の更新はライン拡張ではなく、コーティングロットおよびエッジ調整のリフレッシュである。
2026年秋の切削工具構成は4カテゴリ・9 SKUからなり、航空宇宙合金、焼入れダイス鋼、EVモーター積層鋼板、医療用ステンレスの汎用加工に通常のショップ条件下で適合する。
| カテゴリ | SKU数 | 主な形状 | 2026年下期の典型的用途構成 |
|---|---|---|---|
| エンドミル | 3 | スクエア / ボール / ラジアス | 航空宇宙構造部品、焼入れダイス、金型仕上げ |
| ドリル | 3 | 超硬ツイスト / M35ステップ / センター | 航空宇宙穴あけ、薄板加工、芯出し |
| リーマ | 2 | スパイラルフルート / ストレートフルート | 汎用加工における通り穴・止まり穴の寸法仕上げ |
| タップ | 1 | スパイラルポイント | 鋼、ステンレス、アルミニウムのねじ立て |
2026年下期のエンドミルライン
エンドミルカテゴリのSKU数は不変だが、2026年7月以降に出荷される全ロットには多層TiAlNコーティングが採用される — 従来の単層TiAlNロットはQ2中に売り切れた。
超硬スクエアエンドミルが40〜62 HRCのダイス鋼におけるスロット加工、輪郭加工、仕上げに通常選定されるのは、4枚刃構成が径方向の切削力を分散し、TiAlNコーティングが支配的な逃げ面摩耗モード下で刃先の健全性を維持するためである。 2026年下期カタログの刃径は、標準および超ロングリーチタイプで1 mmから12 mmをカバーする。
超硬ボールエンドミルが焼入れ工具鋼の3D中仕上げに好まれるのは、ボール半径形状によりフラットエンド工具が残す段付きカスプを解消し、通常の仕上げ条件下でRa 0.4〜0.8 µmの目標値を実現できるためである。 2026年後半の典型的用途には、自動車金型キャビティ仕上げや医療機器の輪郭パスが含まれる。
超硬ラジアスエンドミルが焼入れ鋼の断続切削におけるコーナー欠けを低減できるのは、コーナー半径が切削力を一点の鋭いエッジに集中させず、円弧に沿って分散させるためである — 段取りの剛性が完全に確保しきれない汎用荒加工で有用となる。 ラジアス形状はスクエアとボールの中間に位置し、平底加工とゆるやかなフィレット加工の両方を単一SKUでカバーしたいショップに適する。
ドリル、リーマ、タップのライン
スプリットポイント形状の超硬ツイストドリルが焼入れおよび研磨性のワークに対しHSSより通常好まれるのは、自己芯出し点が別工程のセンタードリル加工を不要としつつ、通常の段取り剛性下で位置精度を維持できるためである。 2026年下期の超硬ツイストドリルは超微粒子超硬合金母材を採用し、ジョバー長タイプではクーラントスルー形状にも対応する。
M35 HSS-Co(コバルト5%)が薄板およびアルミニウム用ステップドリルに採用されるのは、コバルト添加により赤熱硬さが向上し、多段径移行部で発生する高温下でも刃先が耐えるためである — この温度域では標準HSSは通常刃先が劣化する。 ステップドリルはTiNゴールドまたはTiAlNダークグレーのいずれかのコーティング、六角または3面取りシャンク、ストレートまたはスパイラルフルートの構成で出荷される — Q1 2026のリリース以来、構成マトリクスに変更はない。
センタードリルが焼入れ面または滑りやすい表面においてツイストドリル加工に先立ち通常使用されるのは、正確な円錐シートを形成することで、より大径のドリルが入口で芯ずれを起こすのを防ぐためであり、チタンおよびInconel案件の増加に伴ってこの工程の重要性が増している。
スパイラルフルートリーマが延性材料の通り穴寸法仕上げに通常選定されるのは、ねじれ溝が切りくずを穴の上方へ排出するためであり、一方ストレートフルートリーマは止まり穴に好まれる — 切りくずを穴の前方の逃げまたはエア吹き付けへ送り出す必要があるためである。 2026年下期カタログでは、両形状とも当初の2026年版刃径レンジで出荷される。
スパイラルポイントタップが鋼、ステンレス、アルミニウムの通り穴ねじ立てに通常使用されるのは、傾斜した先端形状が切りくずをタップ前方へ送り出し、フルートに詰まらせないためであり、通常のタッピング条件下でトルクを低減できる。
2026年後半の業界状況
2026年秋に至るまでの切削工具消費を形成してきた需要の柱は3つである。
航空宇宙のチタン加工需要は2026年下期も高水準で推移している。Ti-6Al-4V構造部品プログラム(民間ワイドボディ機、防衛用回転翼機、eVTOLフレーム)では、径方向係合を最小化し加工硬化を抑制する超ロングリーチエンドミル形状が通常必要とされるためである。 これにより超硬エンドミルラインのAS型形状への需要が継続する。
EVモーターの積層鋼板切断は、2026年後半における主要な需要の柱として浮上している。大量生産のロータ・ステータ積層工程では、薄板電磁鋼板の高サイクル穴あけ・リーマ加工が厳しい径公差で求められるためであり — この工程では超硬ツイストドリルとストレートフルートリーマが一般的に適用される。 Q3 2026までに発表された業界アナリスト報告(Modern Machine Shop、Cutting Tool Engineering)は、EV積層加工を切削工具消費の上位3位以内の成長ドライバとして位置付けている。
ステンレスおよびチタン製ワーク向けの医療機器マイクロツーリング需要は2026年秋も拡大を続けている。手術器具および整形外科インプラントのプログラムでは、ボールエンドミルおよび鋭利なエッジ調整を施した小径ツイストドリルが支配的な0.1〜6 mm径帯が通常必要とされるためである。 Inconelが航空宇宙の高温部部品に採用されるのは、650℃超でのクリープ抵抗性により、高温安定性のあるコーティングと工具寿命全体にわたる鋭い刃先の維持が求められるためである。
| 産業 | 2026年下期の主要材料 | 典型的な最適化の方向性 |
|---|---|---|
| 航空宇宙 | Ti-6Al-4V、Inconel、7075-T6 | 超ロングリーチ、加工硬化の抑制 |
| 自動車(EV含む) | 鋳鉄、電磁鋼板、アルミニウム合金 | 高サイクル数、径の一貫性 |
| 医療機器 | 316Lステンレス、チタン、PEEK | 微小径(通常0.1〜6 mm)、表面粗さ |
2026年下期エンドミルラインの背景にあるコーティングおよび母材エンジニアリングの詳細については、超硬切削工具2026技術ブリーフを参照されたい。用途横断で形状選定を比較するバイヤーはエンドミル選定ガイドを、ドリルおよびリーマの組み合わせを検討するショップはドリルおよびリーマ選定ガイドを参考にされたい。
2026年下期コーティングロットの性能リファレンス
ISO 8688-2エンドミル試験プロトコルに基づく従来の単層TiAlN世代との社内検証データは、管理条件下で観測された代表的な改善方向を示している。
2026年下期 超硬エンドミルロットの多層TiAlNは、316Lステンレス鋼における工具寿命を、ISO 8688-2エンドミル管理条件下で従来の単層世代比最大60%延長できる。 ISO 8688-2がエンドミルの工具寿命評価試験プロトコルとして採用されるのは、切削条件、摩耗測定間隔、逃げ面摩耗判定基準を標準化し、コーティング世代間の再現性ある比較を可能にするためである。
- アルミニウム6061-T6の材料除去率:管理条件下で従来世代比最大35%向上
- 316Lステンレスの工具寿命:ISO 8688-2管理条件下で40〜60%延長を確認
- Ti-6Al-4V仕上げ時の表面粗さ:仕上げパスにおいてRa約0.4 µmが通常段取り剛性下で達成可能
- 複雑3D輪郭加工サイクルタイム:可変ねじれ角エンドミル形状で15〜25%の範囲で短縮
2026年下期の在庫および納期
標準カタログ品は通常、地域内在庫から24時間以内に出荷可能である。特殊構成(特注径、コーティング組み合わせの変更)は通常3〜5日を要する。特注形状は2〜3週間の納期帯となる。2026年秋のSKU構成は年末まで安定し、次回のリフレッシュ予定枠はQ1 2027(コーティングパートナーのスケジュール次第)となる。
2026年下期 切削工具カタログの概観
2026年秋の切削工具カタログは4カテゴリ・9 SKUに及ぶ — 超硬エンドミル3種(スクエア、ボール、ラジアス)、ドリル3種(超硬ツイスト、M35 HSS-Coステップ、センター)、リーマ2種(スパイラルおよびストレートフルート)、スパイラルポイントタップ1種 — であり、通常のショップ条件下で航空宇宙チタン、EVモーター積層鋼板、医療用マイクロツーリングの加工をカバーする。エンドミルラインの多層TiAlNコーティングは、ISO 8688-2準拠下で316Lにおける工具寿命を従来単層世代比最大60%延長できる。