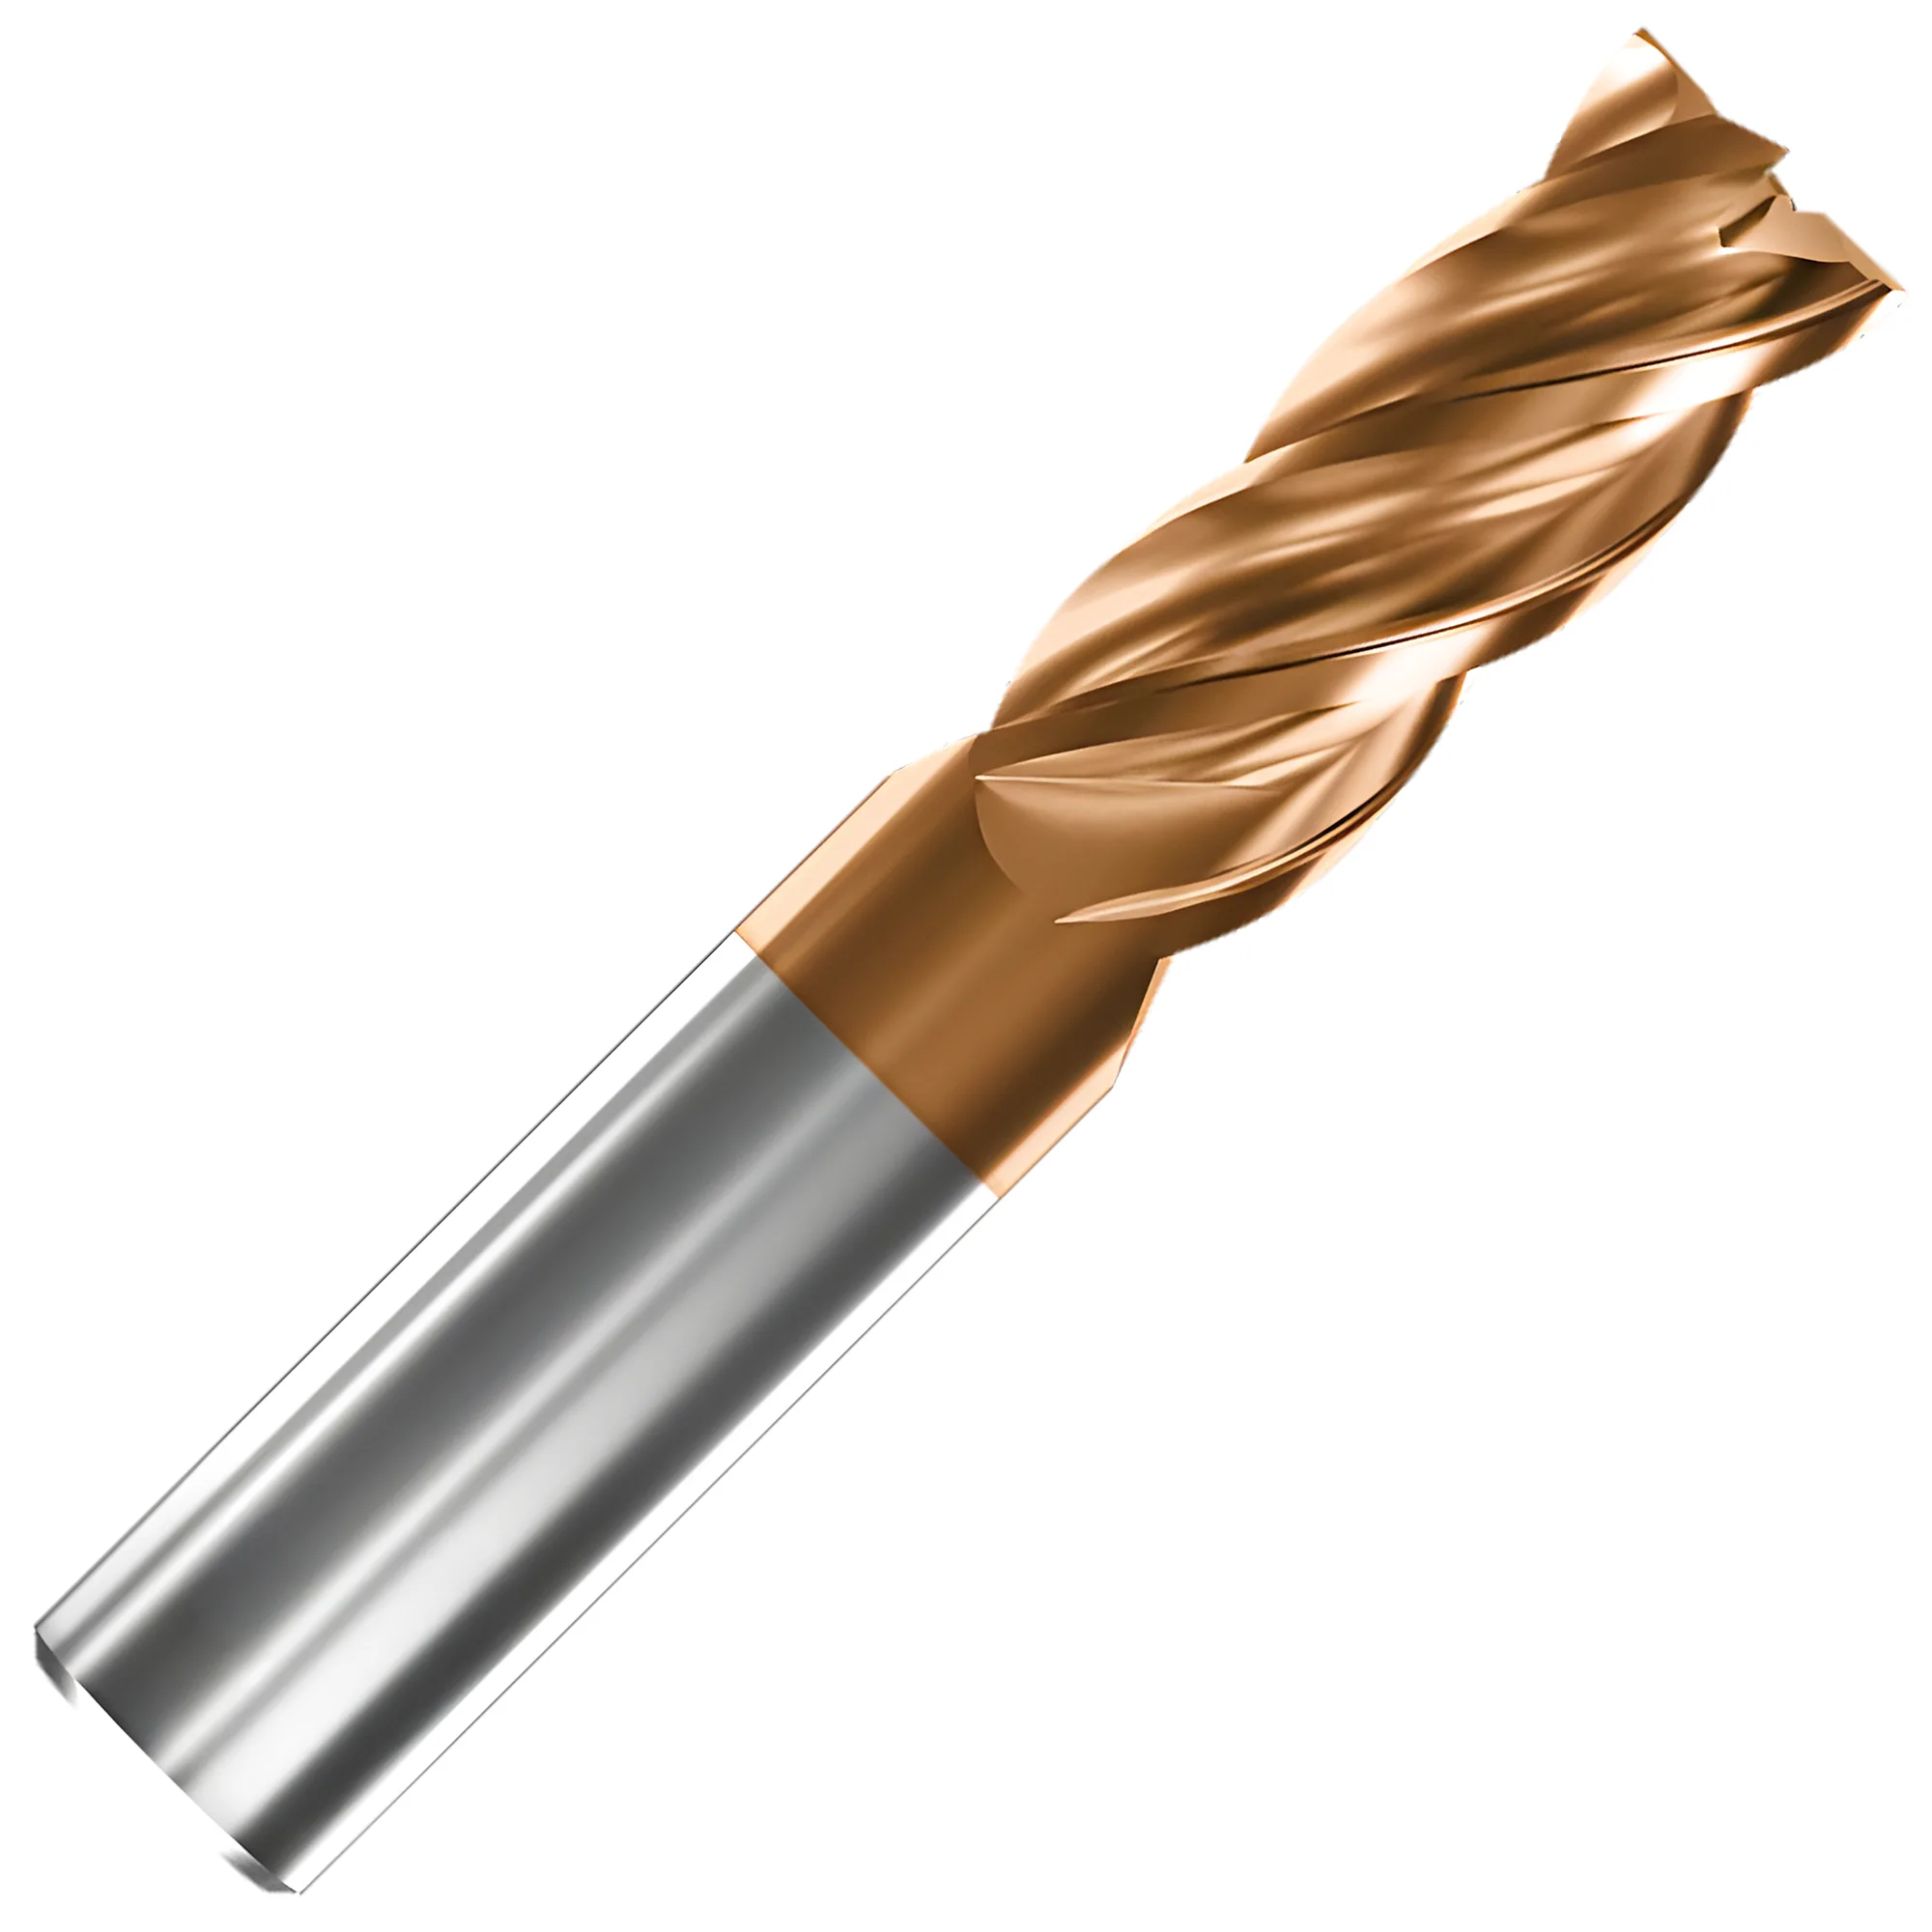
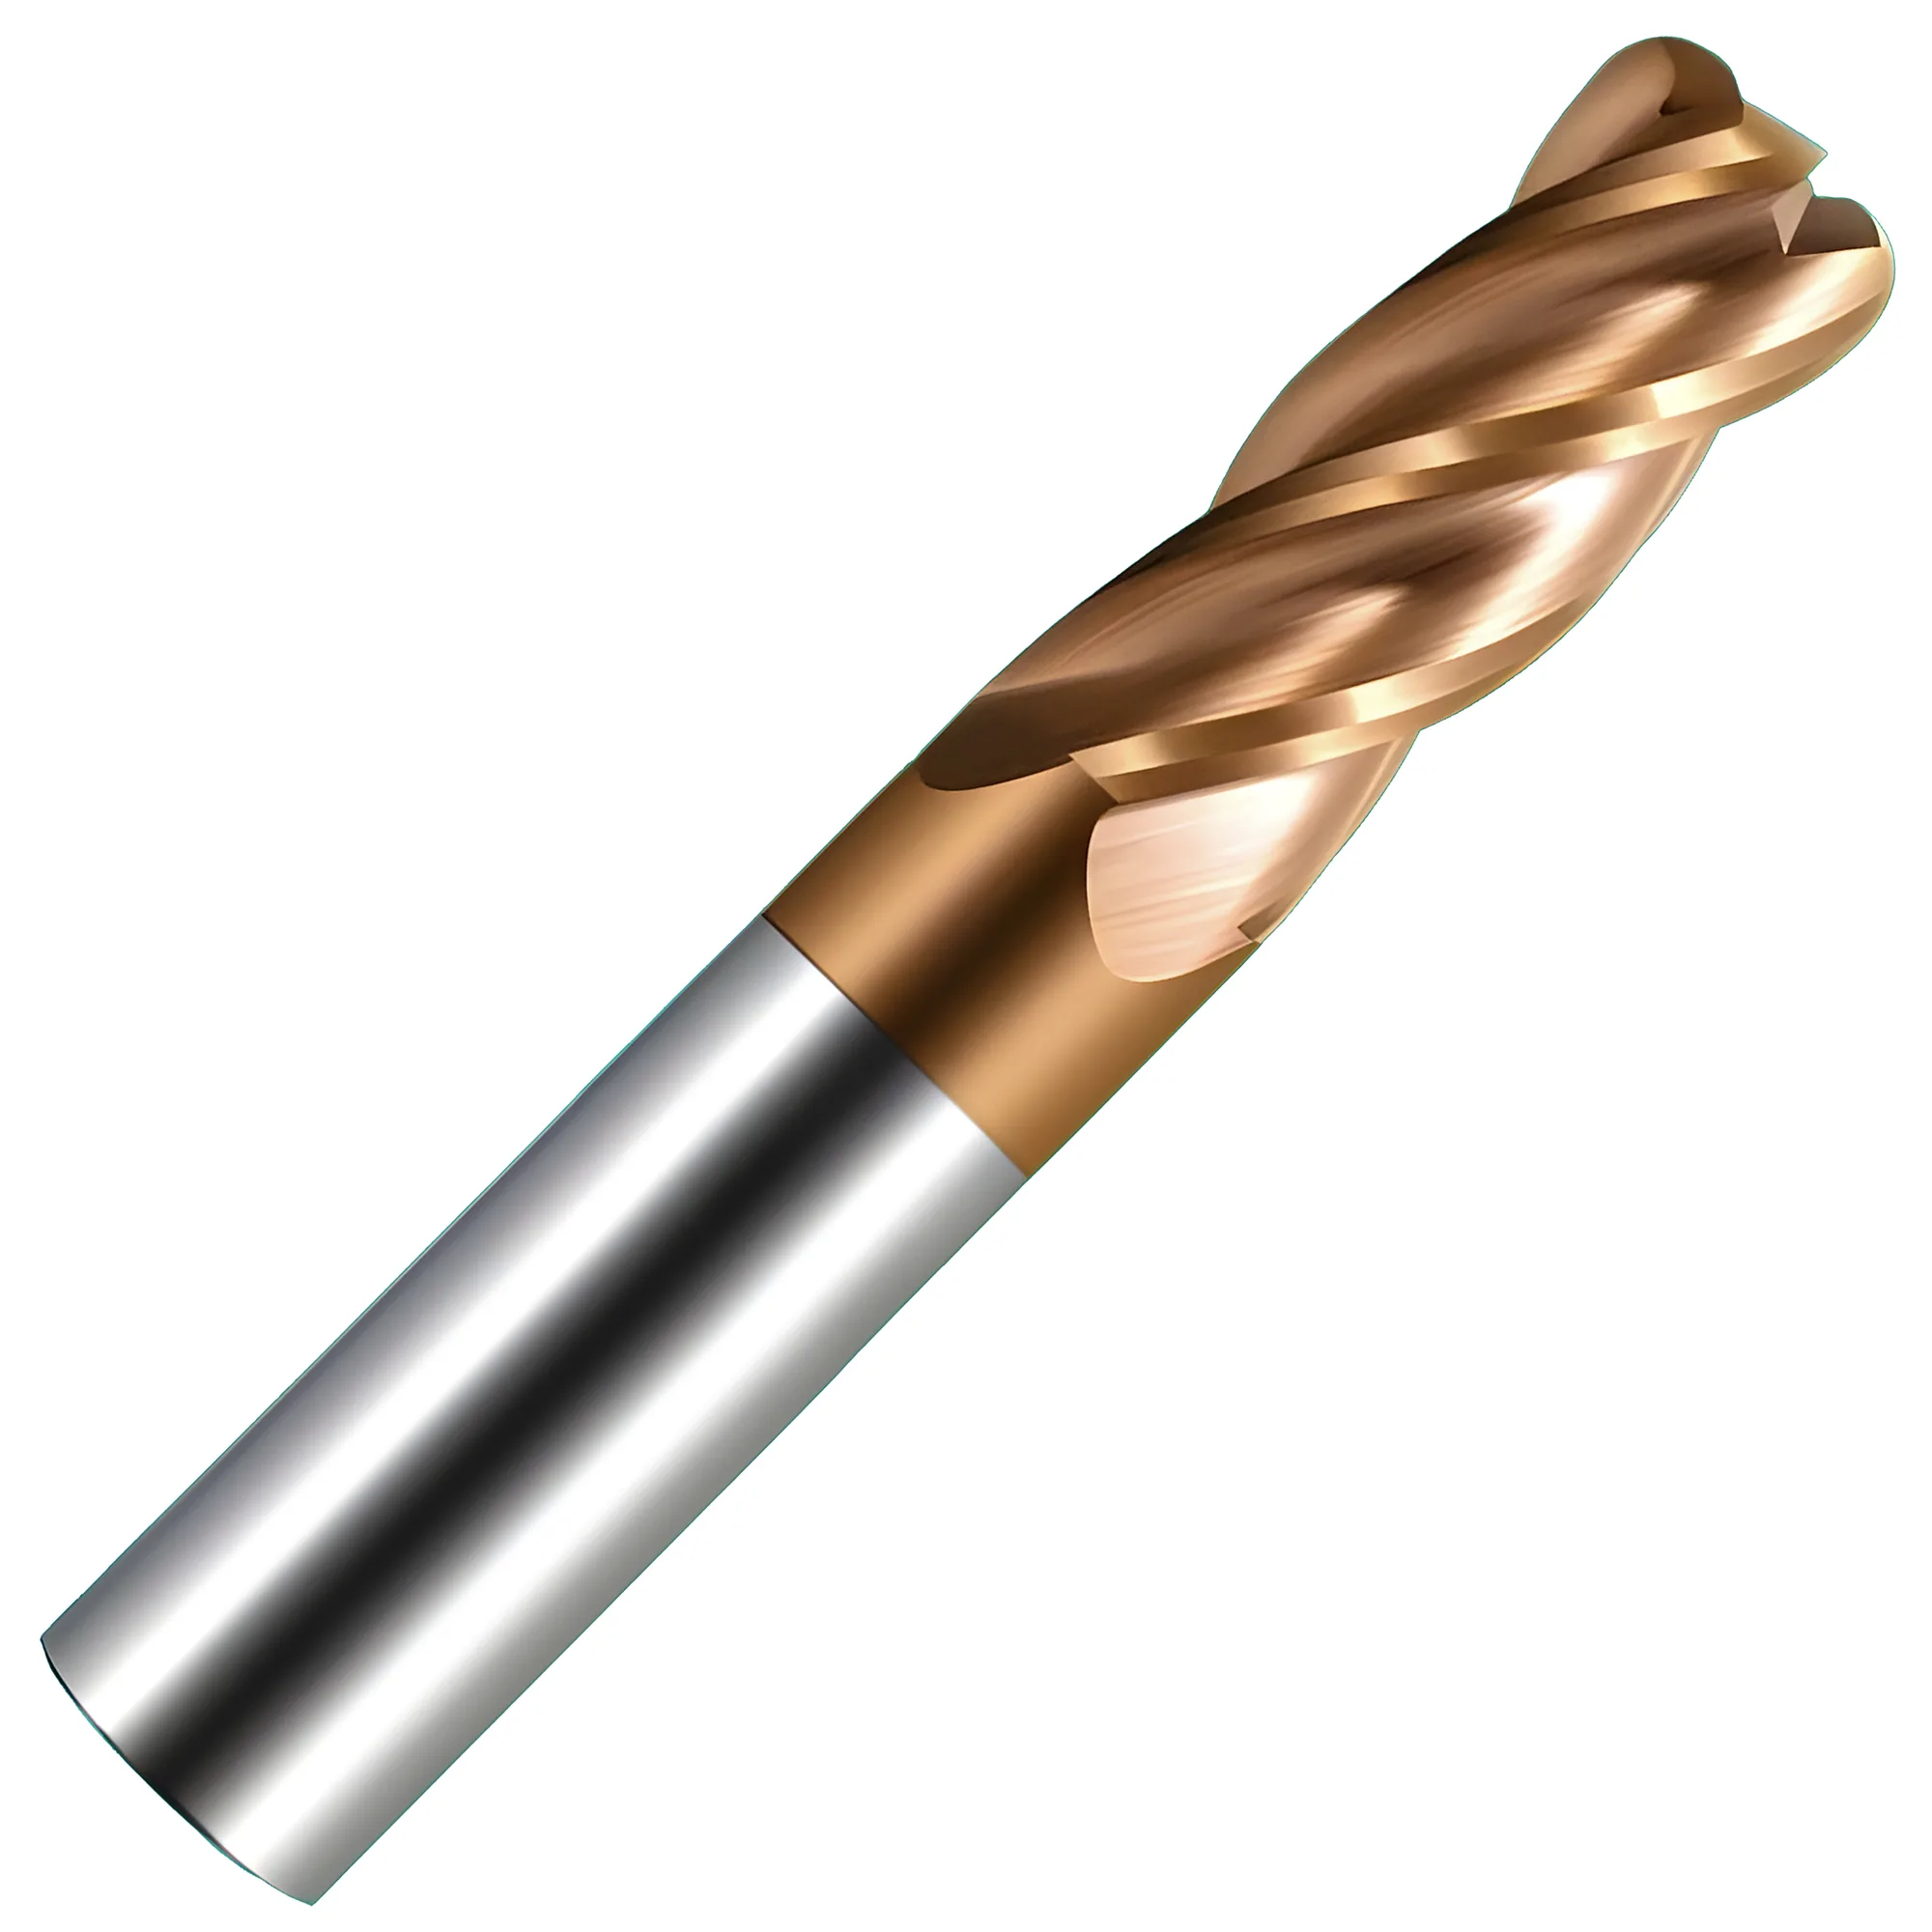
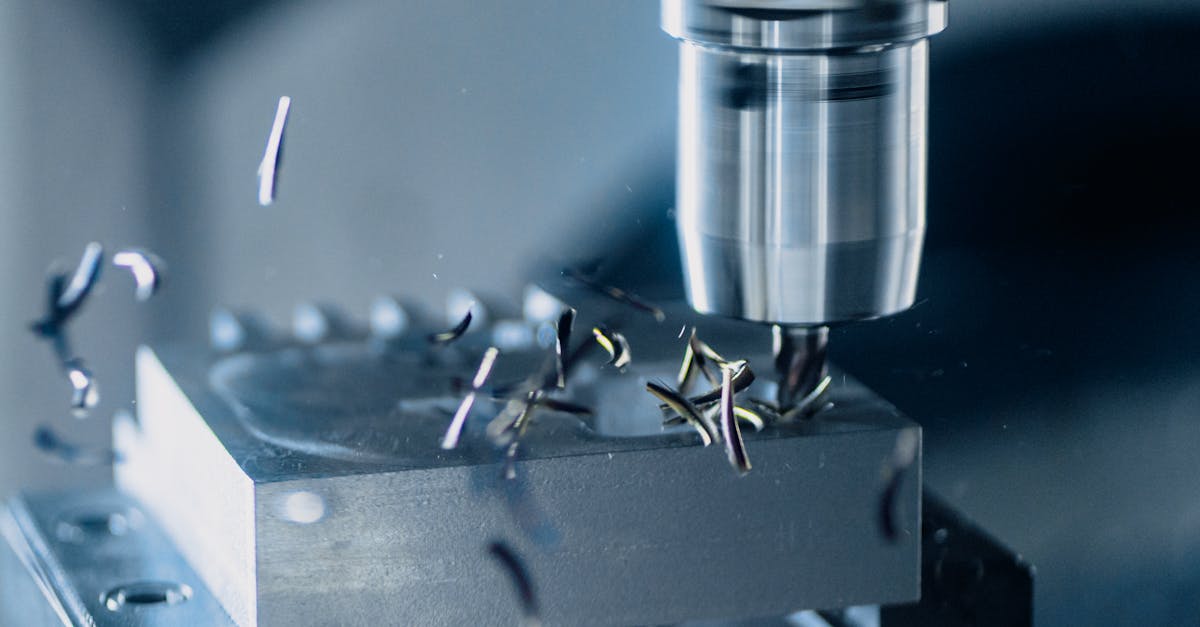
アルミニウムには2~3枚刃のノンコーティングまたはZrNコート超硬エンドミルを用い、300 m/min以上で運用します。鋼には4枚刃のTiAlNコート超硬(硬度3,000-3,500 HV)を80-200 m/minで使用し、ステンレスおよびチタンには4-5枚刃(荒加工は4枚、仕上げは5枚)のAlCrNコート工具を30-80 m/minで、可能であればクーラントスルー仕様で運用します。刃数・母材・コーティングは被削材に整合させる必要があり、組み合わせを誤ると典型的な条件下で工具寿命が50-80%低下することもあります。
切削工具の種類、材種、コーティングの全体像については、切削工具総合ガイドを参照してください。
刃数の基礎
エンドミルの送り速度は刃数にほぼ比例して向上し、同一チップロードで2枚刃から4枚刃に増やすと達成可能な送り速度は約2倍になりますが、刃数を増やすとチップポケットが小さくなり、軟質材では切りくず排出が妨げられます。 適正値は被削材と加工内容によって決まります。
| 刃数 | 切りくず収容 | 適した用途 | 標準送り倍率 |
|---|---|---|---|
| 2枚刃 | 最大 | アルミニウム、樹脂、溝加工 | 1.0x baseline |
| 3枚刃 | 大 | 高送りのアルミニウム、軟質合金 | 1.5x |
| 4枚刃 | 中 | 鋼、ステンレス、汎用 | 2.0x |
| 5枚刃以上 | 小 | 高硬度鋼、仕上げ、高送り | 2.5x+ |
切りくず収容空間が重要な理由: アルミニウムは長く連続した切りくずを生成します。刃溝に十分な収容空間がないと、切りくずが再切削され工具に溶着します。鋼は一般的に短く脆い切りくずをきれいに排出するため、4〜5枚刃が鋼およびステンレス加工の標準となっています。
母材の選定
ソリッド超硬エンドミルは鋼においてハイスより一般的に3-5x高速で運転でき、1刃あたりの工具寿命も5-10x長いため、量産CNCの標準となっています。ハイスは試作や剛性の低い段取りに引き続き有用です。 現代の切削加工では主に三種類の母材が使用されています。
ハイス鋼(HSS/HSS-E)
- 硬度:62-65 HRC
- 適した用途:少量生産、汎用フライス盤、軟質材の断続切削
- コスト:最安、再研磨可能
- 鋼における最大切削速度:通常30-60 m/min
微粒子超硬合金
- 硬度:89-93 HRA(約73-78 HRC相当)
- 適した用途:CNC加工、量産、ほとんどの被削材
- コスト:通常ハイスの3-5x、ただし工具寿命は5-10x
- 鋼における最大切削速度:100-300 m/min
セラミックおよびCBN
- 硬度:93 HRA超
- 適した用途:高硬度鋼の仕上げ加工(>55 HRC)、鋳鉄の高速加工
- コスト:最高、特定用途専用
✦ 超硬エンドミル
- ハイスの3-5xの工具寿命
- 高い切削速度と送り速度に対応
- 長時間運転における寸法安定性が優れる
- 現代の高速加工には必須
✦ HSSエンドミル
- 工具単価が安い
- 剛性の低いセットアップでも扱いやすい
- 複数回の再研磨が可能
- 汎用フライス盤・試作向き
CNCによる量産加工では、超硬合金が標準的な選択肢です。ハイスは試作、汎用フライス盤、工具破損リスクが高い用途で依然として有効です。
コーティング技術
適切に選定されたコーティングは、切削刃面の摩擦低減と断熱作用により、エンドミル寿命をノンコーティング超硬と比べて一般的に2-5x延長します。コーティングの組み合わせが不適切な場合(例:HSS母材へのTiAlN適用)は、母材がコーティング破壊より先に軟化するため寿命が逆に短縮されることがあります。 鍵は、コーティングの耐熱温度クラスを母材の耐熱クラスに整合させることです。
| Coating | Typical Hardness (HV) | Max Temp (°C) | 代表的な用途 |
|---|---|---|---|
| TiN | ~2,300 | ~600 | 汎用、軟鋼 |
| TiCN | ~3,000 | ~450 | ステンレス鋼、摩耗性の高い材料 |
| TiAlN | 3,000-3,500 | ~800 (酸化開始) | 乾式加工、高硬度鋼 |
| AlCrN | ~3,200 | ~1,100 | 耐熱合金、チタン |
| DLC | 6,000+ | ~350 | アルミニウム(構成刃先を抑制) |
| Uncoated | — | — | クーラント使用のアルミニウム、樹脂 |
コーティング値は各メーカー(Oerlikon Balzers、CemeCon、IonBond)の公表データに基づく典型値です。実際の硬度と酸化温度は、成膜プロセスと母材により変動します。
コーティングとクーラントの相互作用
TiAlNおよびAlCrNコーティングは、乾式またはMQL(最少量潤滑)条件下で最も性能を発揮します。フライス加工では、水溶性クーラントによる熱衝撃サイクルがこれらのコーティングに亀裂を生じさせる場合があります。穴あけや連続旋削では、TiAlN工具にクーラントを供給するのが一般的です。水溶性クーラントを用いる用途では、TiNまたはTiCNコーティングの方が適しています。
形状要素の考慮
工具のたわみは突き出し長さの立方に比例して増大するため、2xDから4xDへ倍増させると約8x増加します。これにより突き出し量は仕上げ精度に対して通常最も影響の大きい形状パラメーターとなります。 刃数とコーティング以外にも、形状の選択は複数の重要な要素に影響します。
- ねじれ角: 30度が標準。45度の高ねじれ角はアルミニウムや軟質材の仕上げ面を改善します。35度の不等分割ねじれ角はびびりを抑制します。
- コーナーR: 0.5mmのコーナーRを設けるだけでも、切削力がより広い面積に分散されることで、シャープコーナーと比較して工具寿命が50%向上する場合があります。
- 刃長(LOC): 加工形状に必要な最短の刃長を選定します。突き出し長が直径分増えるごとに、剛性が低下しびびり量が増大します。
- リーチと突き出し: ネック付き設計により、コア強度を犠牲にすることなく必要なリーチを確保できます。
たわみに関する経験則
工具のたわみは突き出し長さの立方に比例して増大します。突き出しを2xDから4xDに倍増させると、たわみは8x増加します。可能な限り突き出しは3xD以下に抑え、5xDを超える場合は防振機構またはHSM加工戦略を併用しない限り避けるべきです。
エンドミルの剛性は工具自体と同じくらいホルダーによって決まります — 工具が持つ精度のうちどれだけがワークに伝わるかを左右する、コレット・焼きばめ・油圧チャックの振れと減衰の比較については、CNCツールホルダー完全ガイドを参照してください。
実務的な選定フレームワーク
信頼性の高いエンドミル選定は、被削材→加工内容→機械能力→母材→コーティング→形状という固定した六段階の手順に従うのが一般的です。各ステップは前のステップが設定した制約条件に依存するためです。 新規加工案件では以下の判断手順を活用してください。
- 被削材の特定 — 刃数範囲とコーティングが決まります
- 加工内容の定義 — 溝加工では刃数を抑え、仕上げでは多い刃数が選べます
- 機械能力の確認 — 主軸回転数と剛性が工具選定を制約します
- 母材の選定 — CNCには超硬、汎用フライス盤や破損リスクの高い用途にはハイス
- コーティングの選定 — 被削材とクーラント戦略に整合させます
- 形状要素の設定 — 可能な限り短い刃長、適切なねじれ角
工具・母材・コーティングが決まったら、機械の剛性域に対して主軸回転数、1刃当たり送り、切込みを最適化します — パラメータ調整のフレームワークについては、CNC加工最適化:速度・品質・工具寿命・コストを参照してください。
用途別エンドミル選定早見表
このマトリックスを使用して、代表的な被削材と加工内容に対する刃数・母材・コーティングの組み合わせを絞り込んでください — 最終的な切削条件は使用機械の剛性域に基づいて確認してください。
| シナリオ | 刃数 | 母材 | コーティング | 理由 |
|---|---|---|---|---|
| アルミニウムの溝加工・ポケット加工 | 2-3 | ソリッド超硬 | DLCまたはノンコーティング | 広いチップポケットが長く連続したアルミ切りくずを排出。DLCの低摩擦が350°C以下で構成刃先を抑制 |
| 軟鋼の汎用フライス加工 | 4 | ソリッド超硬 | TiAlN | TiAlNは乾式切削熱800°Cに耐え、バランスの取れた刃数が送り速度と切りくず排出を両立 |
| ステンレス鋼の荒加工 | 4 | ソリッド超硬 | AlCrN | AlCrNの1,100°C酸化限界が、局所的な熱を発生させる加工硬化したオーステナイト切りくずに対応 |
| ステンレスおよびチタンの仕上げ | 5 | ソリッド超硬 | AlCrN | 刃数を増やすことで送り速度が向上し、熱に敏感な合金での工具滞留時間を短縮 |
| 45 HRC超の高硬度鋼の仕上げ | 5-7 | ソリッド超硬またはCBN | TiAlNまたはAlCrN | 1刃あたりの切込みが小さく多刃なため切削力が低く抑えられ、硬質母材がチッピングしにくい |
| 鋳鉄の正面・溝フライス加工 | 4-6 | ソリッド超硬 | TiAlN | 短く分断される脆い切りくずが排出しやすく、TiAlNが鋳鉄中の炭化物粒子による摩耗を抑制 |
| 汎用フライス盤・低剛性段取り・試作 | 2-4 | HSSまたはHSS-Co | TiNまたはTiCN | ハイスはびびりや工具破損に寛容。TiNは600°C以下でも過熱させずに刃先硬度を高める |
| フラッドクーラント使用のアルミ高送り加工 | 3 | ソリッド超硬 | ノンコーティング | フラッドクーラント+鏡面研磨のノンコーティング刃先が、断続切削でPVDコーティングを割る熱衝撃を排除 |
すべての仕様を被削材と加工内容に整合させること。
刃数・母材・コーティングはシステムとして機能します。アルミニウムには二~三枚刃のDLCまたはノンコーティング、鋼には四~五枚刃のTiAlN、超耐熱合金には多刃のAlCrNを選定します。まずメーカー推奨値から開始し、自社条件における工具摩耗の実測値に基づいて最適化を進めます。
アルミニウム加工には何枚刃のエンドミルを使用すべきか?
アルミニウムには2-3枚刃を使用します。アルミニウムが生成する長く連続した切りくずを排出するには、広い刃溝が不可欠です。刃数が多いと切りくず詰まりと再切削が発生します。
エンドミルにおいて超硬合金は常にハイスより優れているか?
超硬合金は通常ハイスの3-5xの工具寿命を提供し、鋼における切削速度も100-300 m/min(ハイスの30-60 m/minに対して)と大幅に高く、CNC加工の標準的な選択肢となっています。一方、ハイスは試作、汎用フライス盤、破損リスクの高いセットアップでは依然として有効です。
エンドミルにおいて突き出し長さが重要なのはなぜか?
工具のたわみは突き出し長さの立方に比例して増大し、突き出しを2xDから4xDに倍増させるとたわみは8x増加します。鋼で5xDの突き出しでは、剛性のあるセットアップでも1パスあたり0.05-0.10 mmの寸法誤差を生じ得ます。可能な限り突き出しは3xD以下に抑え、5xDを超える場合は公差内に収めるためHSM加工戦略または防振ホルダーを使用してください。
鋼の乾式加工にはどのコーティングを使用すべきか?
鋼の乾式加工ではTiAlNが広く用いられており、典型的な硬度は3,000-3,500 HV、酸化開始温度は約800°Cです。連続的なフライス加工においては、熱衝撃による亀裂を生じさせる水溶性クーラントを用いない乾式条件で最も性能を発揮します。一方、切りくず排出が重要となる穴あけや連続旋削では、TiAlN工具への水溶性クーラント供給が依然として一般的です。