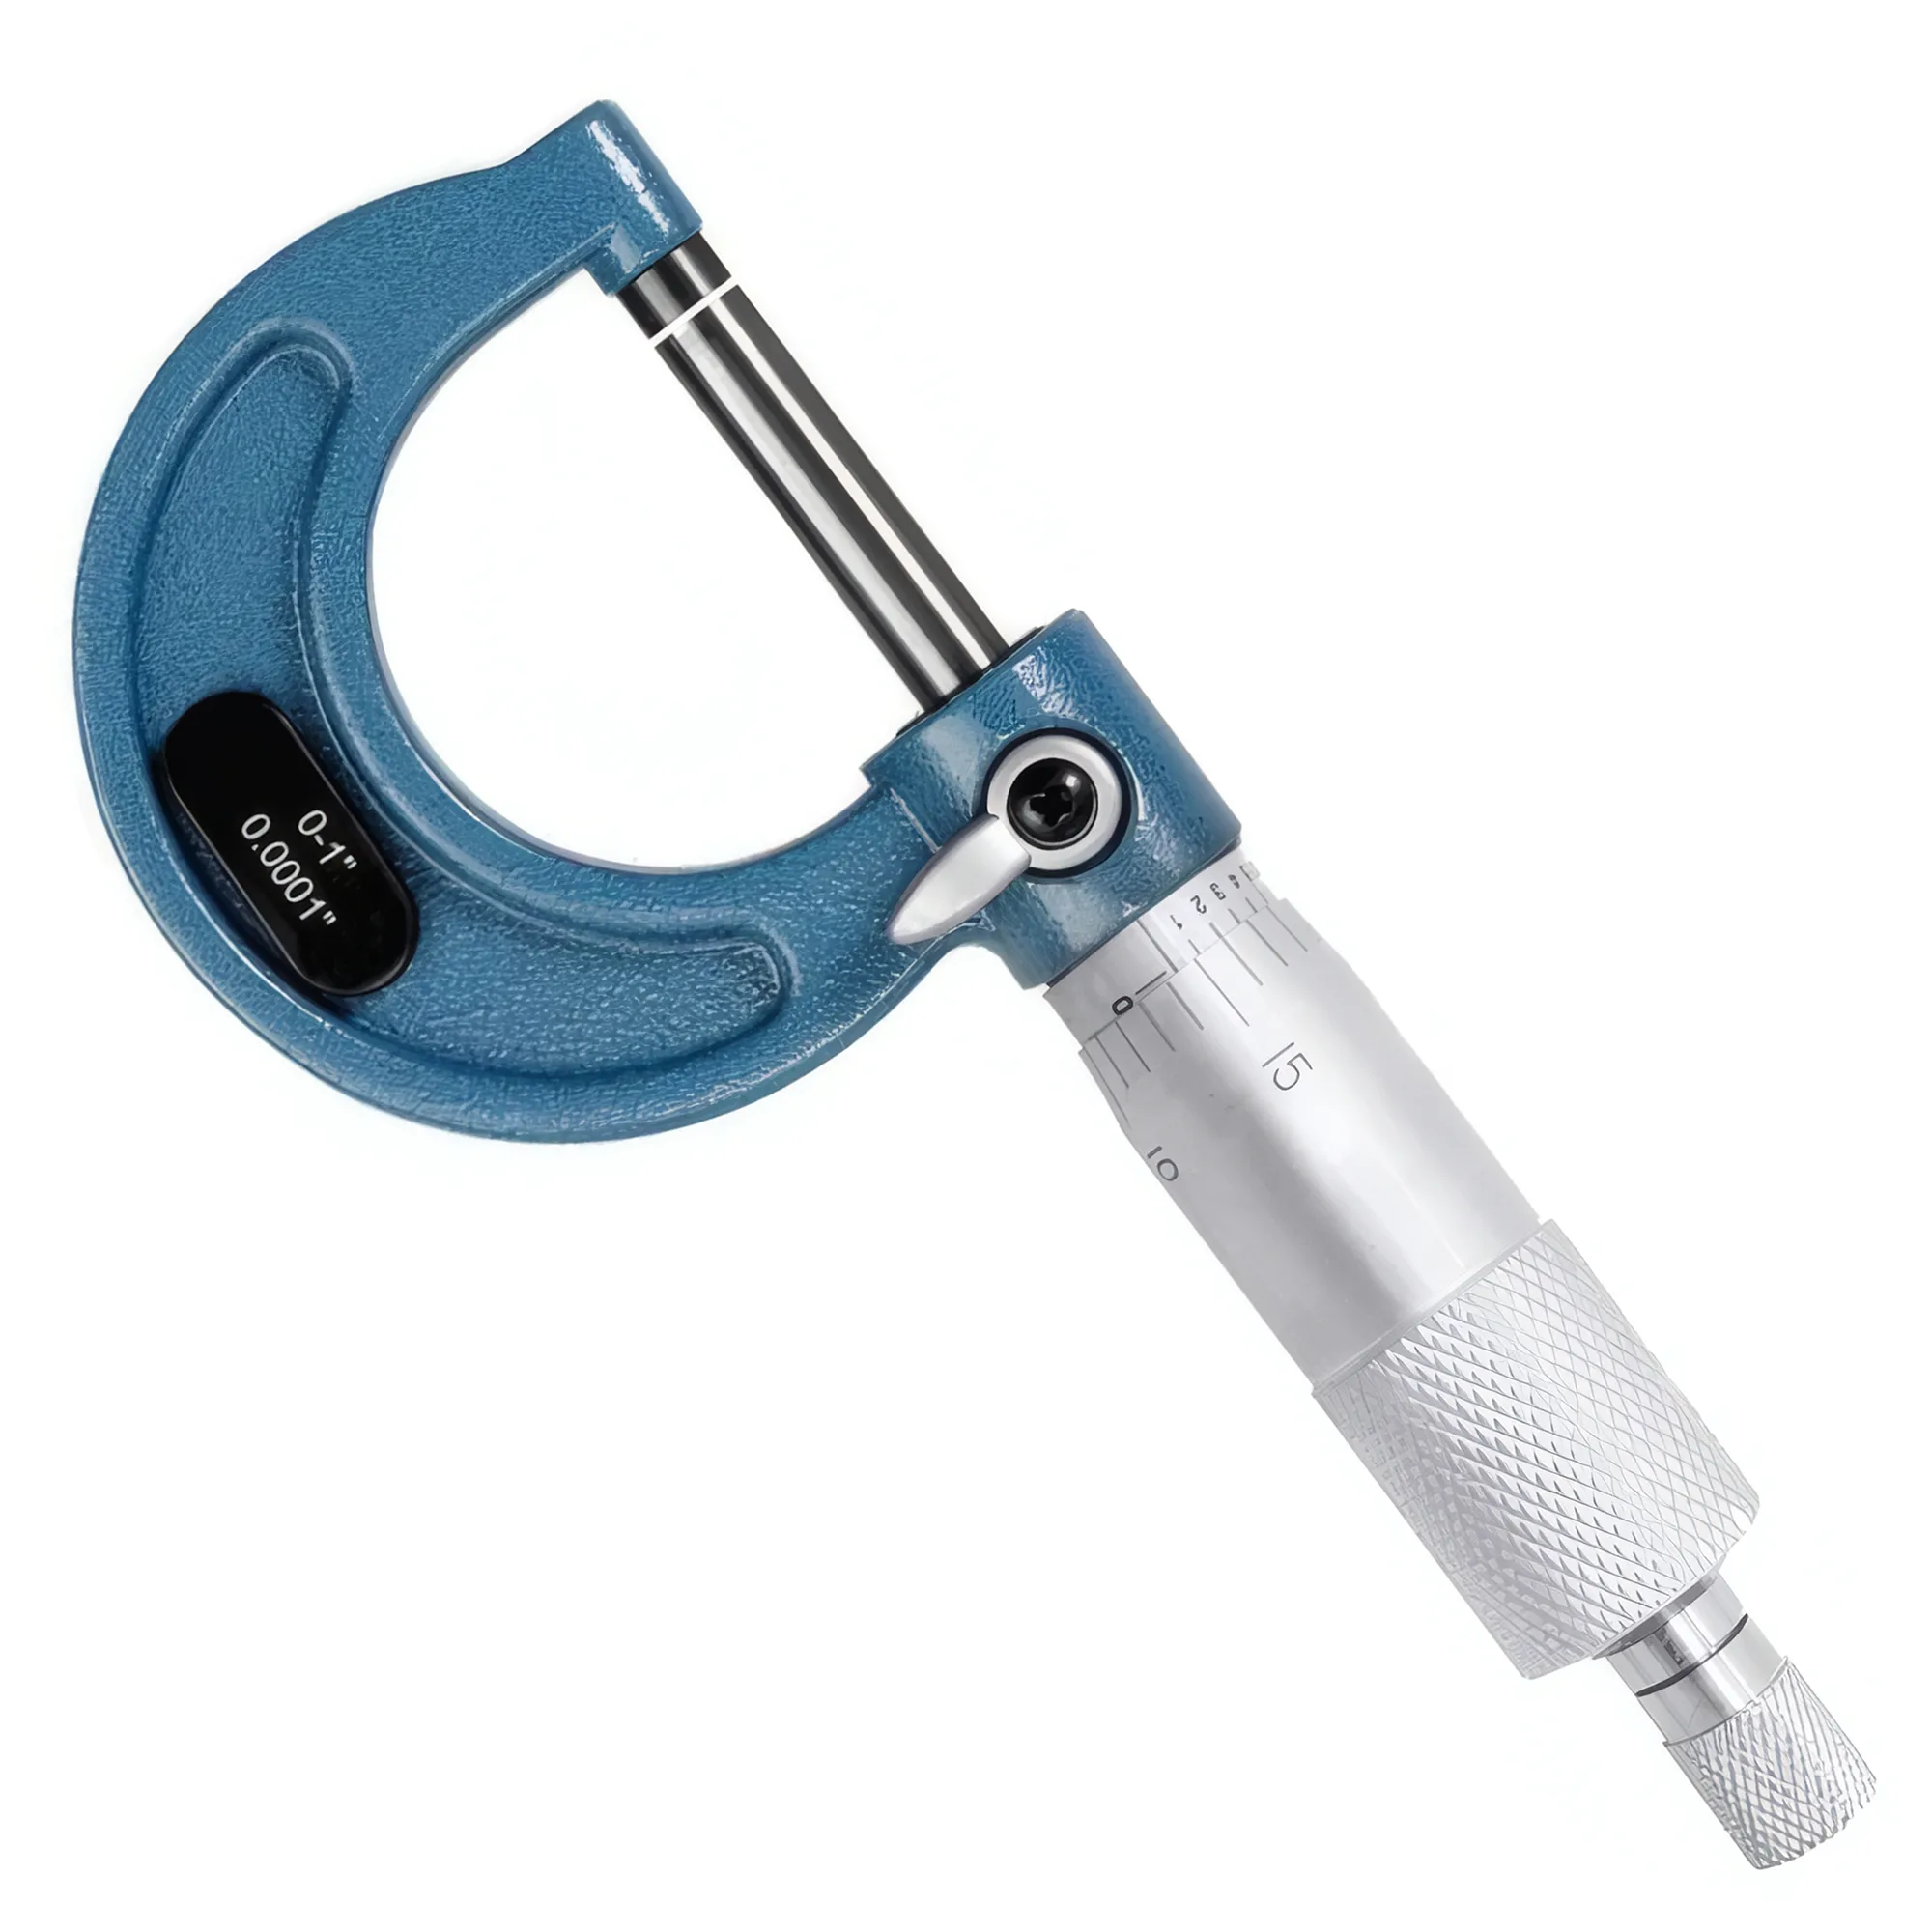
校正済みゲージブロックに対して検証されていない外側マイクロメーターは、日常的な現場使用において数か月以内に ±0.004 mm 精度仕様(DIN 863-1 / ISO 3611:2023、0–25 mm 範囲)を外れてドリフトする。室温(20 °C ± 1 °C)でゼロを検証し、中央域で Grade 1 ゲージブロックに対して照合し、誤差が公差帯の半分を超えればバレルを調整する — この3ステップで5分以内にトレーサビリティを完全に回復できる。
マイクロメーター保守クイックリファレンス
| 課題・目標 | 主アクション | 期待効果 |
|---|---|---|
| 熱平衡後のゼロ誤差 | 測定面を清掃し、20 °C で 30 min 以上経過後に再ゼロ | 0.002–0.005 mm の熱ドリフト誤差を排除 |
| 中央域読み値が 0.003 mm 以上オフセット | 校正済みゲージブロックで検証し、バレルロックナットを調整 | 公称値から ±0.002 mm 以内に精度を回復 |
| ラチェットが滑る・感触が不安定 | ラチェットポール用ばねを清掃・再張力調整、摩耗時は交換 | 測定ばらつきを ±0.005 mm から ±0.001 mm へ低減 |
| スピンドル動作が粗い・固着気味 | スピンドルねじとシンブル内径を毛羽立たない布で清掃し、薄くスピンドル油を塗布 | 1 N 未満の操作力で滑らかに動作 |
| アンビルまたはスピンドル面に点食 | グレードラッピング板上で 8 の字運動により 0.0003 mm 以内の平面度までラッピング | 点食面で 0.010 mm を超えうる着座誤差を排除 |
| 長期保管中の腐食 | 防錆油膜を塗布し、シリカゲル入りの緩衝ケースに保管 | 腐食起因の 0.005 mm 超の面歪みを防止 |
マイクロメーター精度とドリフトの原因
日常的な現場使用にある外側マイクロメーターが校正を失う主な原因は3つ — フレームの熱膨張、リードスクリュの機械的摩耗、測定面の汚染である。
DIN 863-1(ISO 3611:2023 として採用)は、0–25 mm 外側マイクロメーターが 20 °C において全測定範囲で最大許容誤差(MPE) ±0.004 mm を達成しなければならないと規定する。計器選定基準および精度等級比較についてはマイクロメーター・ダイヤルゲージ選定ガイドを参照されたい。25–50 mm の計器では MPE は ±0.005 mm となる。これらの公差は、清浄で損傷のない測定面、安定したラチェットトルク、計器との熱平衡到達後の測定が前提となる。
標準マイクロメーターのリードスクリュピッチは1回転あたり 0.5 mm である。したがってシンブル1回転は厳密に 0.5 mm の移動量に相当する。シンブル目盛はこれを50等分しており、各目盛は 0.01 mm を表す。リードスクリュの遊びや汚染は、範囲全体にわたって累積する直線性誤差として直接現れる。中央域で 0.003 mm のバックラッシュを示す摩耗リードスクリュは、正しくゼロ合わせを行っても最大 0.006 mm の測定誤差を引き起こす。
熱膨張は最も過小評価されがちな誤差源である。焼入工具鋼の熱膨張係数は約 11–13 µm/m·°C である。25 mm 外側マイクロメーターのフレームでは、基準温度から 5 °C の上昇(暖かい手で計器を保持した場合に一般的)で 1.4–1.6 µm の長さ変化が生じる — これは既に ±0.004 mm の予算の意味のある割合を占める。断熱ハンドルでフレームを保持するか、スタンド治具を使用すれば、典型的な現場環境で熱寄与を 0.001 mm 以下に抑えられる。
ゲージブロック検証手順
20 °C で偏差公差 ±0.10 µm をもつ Grade 1 ゲージブロック(ISO 3650)が、生産環境における外側マイクロメーター検証用の適切な基準である。
検証手順は、各誤差源を分離する構造化された順序に従う。
ステップ1 — 熱平衡。 マイクロメーターとゲージブロックを清浄な花崗岩定盤上に置き、温度安定のため少なくとも 30 min 待機する。計器とブロックの双方が室温(目標:20 °C ± 1 °C)に到達する必要がある。計器とゲージブロック間の 1 °C の偏差は、25 mm 基準において約 0.3 µm の示差膨張誤差を持ち込む — 単独では無視できるが他の誤差源と加算される。
ステップ2 — 測定面を清掃する。 アンビルとスピンドル面を光学グレードのレンズクロスまたは清浄なシャミ革で拭く。閉合時に測定面間に挟まれた研磨粒子は測定面を擦過し、面間誤差を恒久的に増大させる。現場用ウエスは使用しないこと — リント繊維が付着し、1–3 µm のオフセットとして読まれる。
ステップ3 — ゼロ確認。 ラチェットシンブルのみを用いてスピンドルをアンビルに閉じる(主シンブルバレルを手で回してはならない)。ラチェット機構は印加力を約 5–10 N に制限する — これは一貫したねじ係合を生む標準化クランプ力である。ラチェットストップは読み取り前に2–3回クリックするべきであり;1回のみのクリックは係合不足を示し、最大 0.003 mm の過少読みとなる。 シンブル線が基準線と ±0.001 mm(目盛の十分の一)以内で整列しない場合、計器に付属するバレルロックナットレンチを用いてバレルを調整する。
ステップ4 — 中央域ゲージブロック確認。 マイクロメーターの中央域に公称等しいゲージブロック(例:0–25 mm 計器では 12.5 mm)を選定する。ラチェットストップを用いてゲージブロックを測定面間に当てる。読み値を記録する。3回繰り返して平均を取る。平均はゲージブロック公称値の ±0.002 mm 以内に収まる必要がある。0.002 mm から 0.004 mm の誤差は計器が MPE 限界に近づいていることを示す — 再校正を計画する。0.004 mm を超える誤差は即時の整備を要する。
ステップ5 — 全域直線性スポット確認。 重要用途では3点で検証する:範囲の約25%(例:6.5 mm)、50%(12.5 mm)、約75%(19.5 mm)。全点で一貫したオフセットはバレル調整で補正可能なゼロ誤差を示す;点ごとに変動するオフセットはリードスクリュ摩耗またはフレーム歪みを示し、専門業者による再校正を要する。
ゲージブロック密着で接触改善
1検証点ごとに単一ブロックを調達するのではなく、2個のゲージブロックを密着させて合計寸法を得る(例:1.0 mm + 12.5 mm = 13.5 mm)。8の字滑動運動による適切な密着で、ブロック間の空気隙を 0.025 µm 以下にでき、検証への寄与は無視可能となる。
ラチェット機構の調整とトルク一貫性
ラチェットシンブルは利便機能ではなく — 異なる作業者間でマイクロメーター読み値を ±0.001 mm 以内に再現可能にする標準化トルクリミッタである。
ISO 3611:2023 は、規定された測定力でラチェットストップを用いてマイクロメーターの校正と検証を行うと規定する。一貫したラチェット係合がなければ、印加閉合力は作業者やセッションごとに変動し、スピンドルねじ係合深さが直接変動し、リードスクリュにわずかでも遊びがあるマイクロメーターで最大 ±0.005 mm の読み値ばらつきを生じる。
適切な状態のラチェット機構は次の特性を示す。
- 2–3回のクリックを経て負荷下でポールが係合解除する
- 一貫した抵抗 — 引っ掛かり、跳び、急放出がない
- 確実なロックアップ — クリック後にシンブルに横方向荷重をかけても読み値が変わらない
ラチェット調整手順:
ラチェットが2回未満のクリックで滑る場合、ポールばね張力が不足している。大半のマイクロメーターはポール下にコイルばねまたは板ばねを使用する。ラチェットキャップ(典型的には 0.5–1 mm の六角イモねじまたは摩擦圧入)を取り外してアクセスする。ポール座とばね溝をイソプロピルアルコールで清掃する。ばねが塑性変形している(自由長に戻らない)場合は交換する — 摩耗したばねは信頼可能に再張力調整できない。交換ばねはフレームサイズで標準化されている(大半のメーカーは 0–25 mm から 50–75 mm までの計器に対し3サイズのいずれかを用いる)。組立後、同一のゼロ基準ブロック上で5回連続の閉合にわたりクリック力が一貫することを検証する。
ラチェットが固着または引っ掛かる場合、分解してラチェット歯にバリエッジがないか点検する。バリは 600番エメリー紙で平面ラッピング板上で研磨し、ストロークを歯方向に対して垂直に保つ。バリは通常、計器をシンブル端から落下させたときに形成される — わずか 0.5 m の落下高でも 50–100 G のピーク衝撃を生み、軟質黄銅のラチェット部品を恒久的に変形させる。
バレルで強制閉合しないこと
バレルを直接握って回転させる(ラチェットをバイパスする)ことによりスピンドルを閉じると、最大 50–100 N の制御不能な軸力 — 意図する測定力の 10× — が印加される。これはリードスクリュねじ山フランクを過負荷とし、摩耗を加速し、バックラッシュを恒久的に増大させる。バレル強制閉合の反復後、マイクロメーターは典型的にリードスクリュ交換なしには修復不能な 0.003–0.008 mm のヒステリシスを示す。
ゼロ誤差補正のためのバレル調整
外側マイクロメーターのゼロ誤差は、誤差が ±0.025 mm(目盛の半分)以内であれば、計器に付属するスパナレンチ以外の工具なしで補正可能である。
ゼロ確認(検証手順のステップ3)が一貫したオフセットを示す場合、次のように調整する。
- シンブルを静止保持し、スパナレンチをバレル切欠き(典型的にはシンブル-バレル境界の2または3切欠き)に挿入する。
- 基準線をシンブルゼロ線と整列させる方向にバレルを回転させる。バレル1回転は 0.5 mm の見かけ補正に相当する — 微小誤差(±0.003 mm)では数度のバレル回転のみで足りる。
- ラチェットを用いて基準アンビル上で再閉合し、再確認する。ゼロが ±0.001 mm 以内に読まれるまで0.1度未満の刻みで反復する。
±0.025 mm(2.5目盛超)を超える誤差では、バレル調整を試みないこと。 この大きさの誤差は、根底にある機械的問題 — リードスクリュ摩耗、フレーム歪み、損傷した測定面 — を示しており、バレル回転では解消されず、むしろ問題を隠蔽する。専門業者による再校正・整備に送る。
バレル調整手順は、測定面が無損傷で平面であることを前提とする。調整前に、各面に個別にオプティカルフラット(または Grade 0 ゲージブロック)を密着させ、ナトリウム光下で単色干渉縞パターンを確認することで面平面度を検証する。非平面度の干渉縞が1本(約 0.3 µm)を超える面は、ゼロ補正に意味を持たせる前にラッピングが必要となる。
スピンドルおよび測定面のケア
擦傷または点食のある測定面は、ゼロ調整で補正できない着座誤差を持ち込む — それは目盛誤差ではなく幾何誤差だからである。
外側マイクロメーターの測定面は約 60–65 HRC に焼入され、0.0003 mm(0.3 µm)以内の平面度にラッピングされている。この公差を超える研磨粒子が測定中に接触域へ入ると、局所的な高点を形成し読み値を人為的に増大させる。機械切削屑由来の単一 1 µm のアルミナ粒子であっても、測定面間に挟まれれば、除去されるまでその後のすべての測定に 0.001 mm を加算する。
定期的な測定面ケアプロトコル:
- 各測定セッション前に、光学クロスで測定面を拭く — 研磨性のある現場用紙は絶対に使用しない。
- 汚染環境(研削、鋳造、粉末冶金)での各測定セッション後に、光学クロス上のイソプロピルアルコールで測定面を清掃する。
- 月次で 10× 拡大鏡下で測定面を点検する。測定方向に平行な可視擦傷は正の着座誤差を持ち込む。垂直方向の擦傷および軽微な表面痕は影響が小さいが、面劣化を示す。
点食または擦傷のある測定面では、専門業者による測定面ラッピングが計器交換コストの一部で平面度を回復する。現場ラッピング(ダイヤモンドラッピング板上の8の字運動)は、面平行度を維持する経験を持つ作業者にのみ実行可能である — 不均等なラッピングは片側からより多くの材料を除去し、範囲依存の読み値オフセットとして現れる平行度誤差を持ち込む。
スピンドルねじには、通常使用で 3–6 か月ごとに、粉塵または切削液ミスト環境ではより頻繁に、薄膜のスピンドル油(ISO VG 7 または同等の軽質計器用油)が必要となる。マイクロメーターのスピンドルに汎用機械油を塗布しないこと — ISO VG 10 を超える粘度は切削屑をねじ山フランクに捕捉し、±0.002–0.004 mm のばらつきとして読まれる断続的スティクションを引き起こす。
保管のベストプラクティス
測定面を接触させた状態で保管された外側マイクロメーターは、特に超硬チップ付き面の計器において、数週間から数か月かけて測定面のクリープ応力により恒久的なゼロ誤差を生じる。
正しい保管姿勢:アンビルから 0.5–1.0 mm 以内までスピンドルを閉じ、小さな隙間を残す。大半の高品質マイクロメーターは、保管クランプまたは隙間が組み込まれたキャリングケースのフォームインサートを含む。温度または湿度の極端な条件下で測定面を接触させて保管することが、生産現場の計器で見られる 0.002–0.005 mm の恒久的ゼロ誤差の最大の原因となる。
保管環境ガイドライン:
| 保管条件 | 影響 | 推奨事項 |
|---|---|---|
| 温度変動 ±10 °C/日 | フレーム歪みサイクル;6か月後に 0.001–0.003 mm の範囲誤差 | 温度安定キャビネットに保管;ヒーターや窓の近くを避ける |
| 湿度 > 70% RH | 非ステンレス測定面の表面酸化;3か月後に 0.001–0.002 mm の面誤差 | ケース内にシリカゲル乾燥剤包を入れ、6か月ごとに交換 |
| 保管時に測定面が接触 | 1–3 か月後に 0.002–0.008 mm の応力クリープゼロドリフト | 常に測定面間に 0.5–1.0 mm の隙間を確保して保管 |
| 引出しに無防備に積み重ね | フレーム衝撃損傷;他の工具との接触によるスピンドルねじ損傷 | 個別の緩衝ケースまたはフォームインサート必須 |
| 切削液残留を未清掃 | 切削液塩が 24 h 以内に測定面を腐食 | 使用後直ちに拭いて乾燥し、防錆膜を塗布 |
長期保管期間前にフレーム、スピンドル、バレルに薄膜の防錆計器用油(例:LPS-1 または同等品)を塗布する — ただし測定面には塗布しない — ことで、通常の作業場環境で最大12か月の適切な腐食保護が得られる。測定面は測定表面に残留油膜を残さないワックス系の専用保護剤で保護すべきである。
切削液ミスト環境で使用する外側マイクロメーターは、各シフト終了時に拭き、乾燥し、再注油すべきである — 塩素または硫黄化合物を含む切削液配合は、無保護曝露で1日あたり約 0.5–1 µm の速度で焼入鋼面を腐食する。
校正間隔とトレーサビリティ
外側マイクロメーターの適切な校正間隔は、固定暦周期ではなく、測定不確かさ要件と使用強度に依存する。
測定不確かさ ≤ ±0.002 mm を要する生産品質管理用途では、トレーサブルゲージブロックセットに対して 3–6 か月ごと、または計器に応力を加えた可能性のあるいかなる事象(落下、過締付、極端な温度環境での使用)の後に校正する。±0.01 mm が許容される測量および一般現場用途では、年次検証が通常十分である。
ASME B89.1.13(マイクロメーター)は、現場レベルの校正記録に次を含めることを推奨する:日付、校正時温度、基準ゲージブロックシリアル番号と校正証明書番号、範囲全体の3点以上での読み値、作業者名。現場測定工具選定と公差予算配分の全般的概観については、精密測定完全ガイドを参照されたい。この簡素な記録を維持することでパターン解析が可能となる — 2か月ごとに再ゼロを要する計器は、リードスクリュが摩耗しつつあり、補正後も間もなく MPE を超えると告げている。
生産環境における校正トレーサビリティ連鎖:
- 国家計量標準(NIST、PTB、NPL)→ Grade K ゲージブロック(MPE ±0.05 µm)
- 校正実験室 → Grade 0 ゲージブロック(MPE ±0.05–0.10 µm)
- 生産基準 → Grade 1 ゲージブロック(MPE ±0.10–0.20 µm) — マイクロメーター検証に適する
- 作業ゲージブロック → Grade 2(MPE ±0.20–0.45 µm) — 治具段取り用、マイクロメーター校正には不適
ISO 3650 はゲージブロックの等級と公差を規定する国際規格である。Grade 1 ブロックは大半の生産施設におけるマイクロメーター校正に適切な作業標準器である。Grade 2 ブロックはマイクロメーター自体の MPE と重複する公差を持ち、校正基準として使用すべきではない。
ゼロを検証し、中央域を確認し、隙間を空けて保管する。
5分間の校正ルーチン — 20 °C でのゼロ確認、中央域ゲージブロック検証、ラチェット機能確認 — により、外側マイクロメーターの精度は数か月の日常使用にわたり ±0.004 mm 仕様(0–25 mm、DIN 863-1)内に維持される。測定面間に 0.5–1.0 mm の隙間を確保した保管、測定面を研磨粒子から清浄に保つこと、読み値ばらつきの原因となる前に摩耗したラチェットばねを交換すること — この3つの保守動作が、生産現場におけるマイクロメーター校正不良の大半を防ぐ。
出典
- DIN 863-1 / ISO 3611:2023 — Outside Micrometers — design, tolerances, and verification requirements
- ISO 3650:1998 — Gauge Blocks — length tolerance grades K, 0, 1, 2
- ASME B89.1.13-2013 — Micrometers — design, performance, and calibration requirements
- Mitutoyo Micrometer Calibration Guide — measuring force and ratchet standards
- NIST Calibration of Micrometers — traceability chain and uncertainty evaluation
外側マイクロメーターはどのくらいの頻度で校正すべきか?
±0.002 mm の不確かさを要する品質管理用途では、Grade 1 ゲージブロックに対して 3–6 か月ごと、または落下や熱衝撃の後に検証する。一般測量用途(±0.01 mm が許容)では、トレーサブルゲージブロックに対する年次検証で十分である。摩耗傾向を早期に検出するため、日付・温度・ブロックシリアル番号と共に各校正を記録する。
保管後の外側マイクロメーターのゼロ誤差は何が原因か?
測定面を接触させた状態での保管が最も一般的な原因である — 焼入面のクリープ応力が1–3か月にわたり 0.002–0.008 mm の恒久的ゼロドリフトを生じる。二次的原因には、温度サイクル(±10 °C の日次変動によるフレーム歪み)および切削液残留による測定面腐食が含まれる。アンビルとスピンドル間に常に 0.5–1.0 mm の隙間を確保して保管する。
マイクロメーターのゼロ誤差は自分で調整できるか?
±0.025 mm(目盛の半分)以内の誤差であれば可能である。スパナレンチをバレル切欠きに挿入し、シンブルを静止保持し、アンビルに閉合した状態でシンブルゼロ線が基準線と整列するまでバレルを回転させる。±0.025 mm を超える誤差では、原因は機械的(リードスクリュ摩耗またはフレーム損傷)である — 計器を専門業者の再校正に送ること。
外側マイクロメーターの校正にはどのゲージブロック等級が必要か?
生産現場でのマイクロメーター検証用作業標準器としては、ISO 3650 に準拠した Grade 1(偏差公差 ±0.10 µm)が適切である。Grade 2 ブロック(±0.20–0.45 µm)はマイクロメーター自身の MPE(0–25 mm で ±0.004 mm)に近すぎる公差を持ち、意味のある不確かさマージンを提供できず、校正基準として使用すべきではない。
測定中にラチェットのクリック数はなぜ重要か?
ラチェットは一貫したリードスクリュ係合を生む標準化測定力(5–10 N)を提供する。1回のみのクリックは係合不足を示し、最大 0.003 mm の過少読みとなる。2–3回のクリックで全ねじ接触を確保し、作業者間で ±0.001 mm 以内の再現性ある結果を実現する。ラチェットの代わりにバレルを直接使用すると、意図する力の 10× が印加され、リードスクリュ摩耗を加速する。