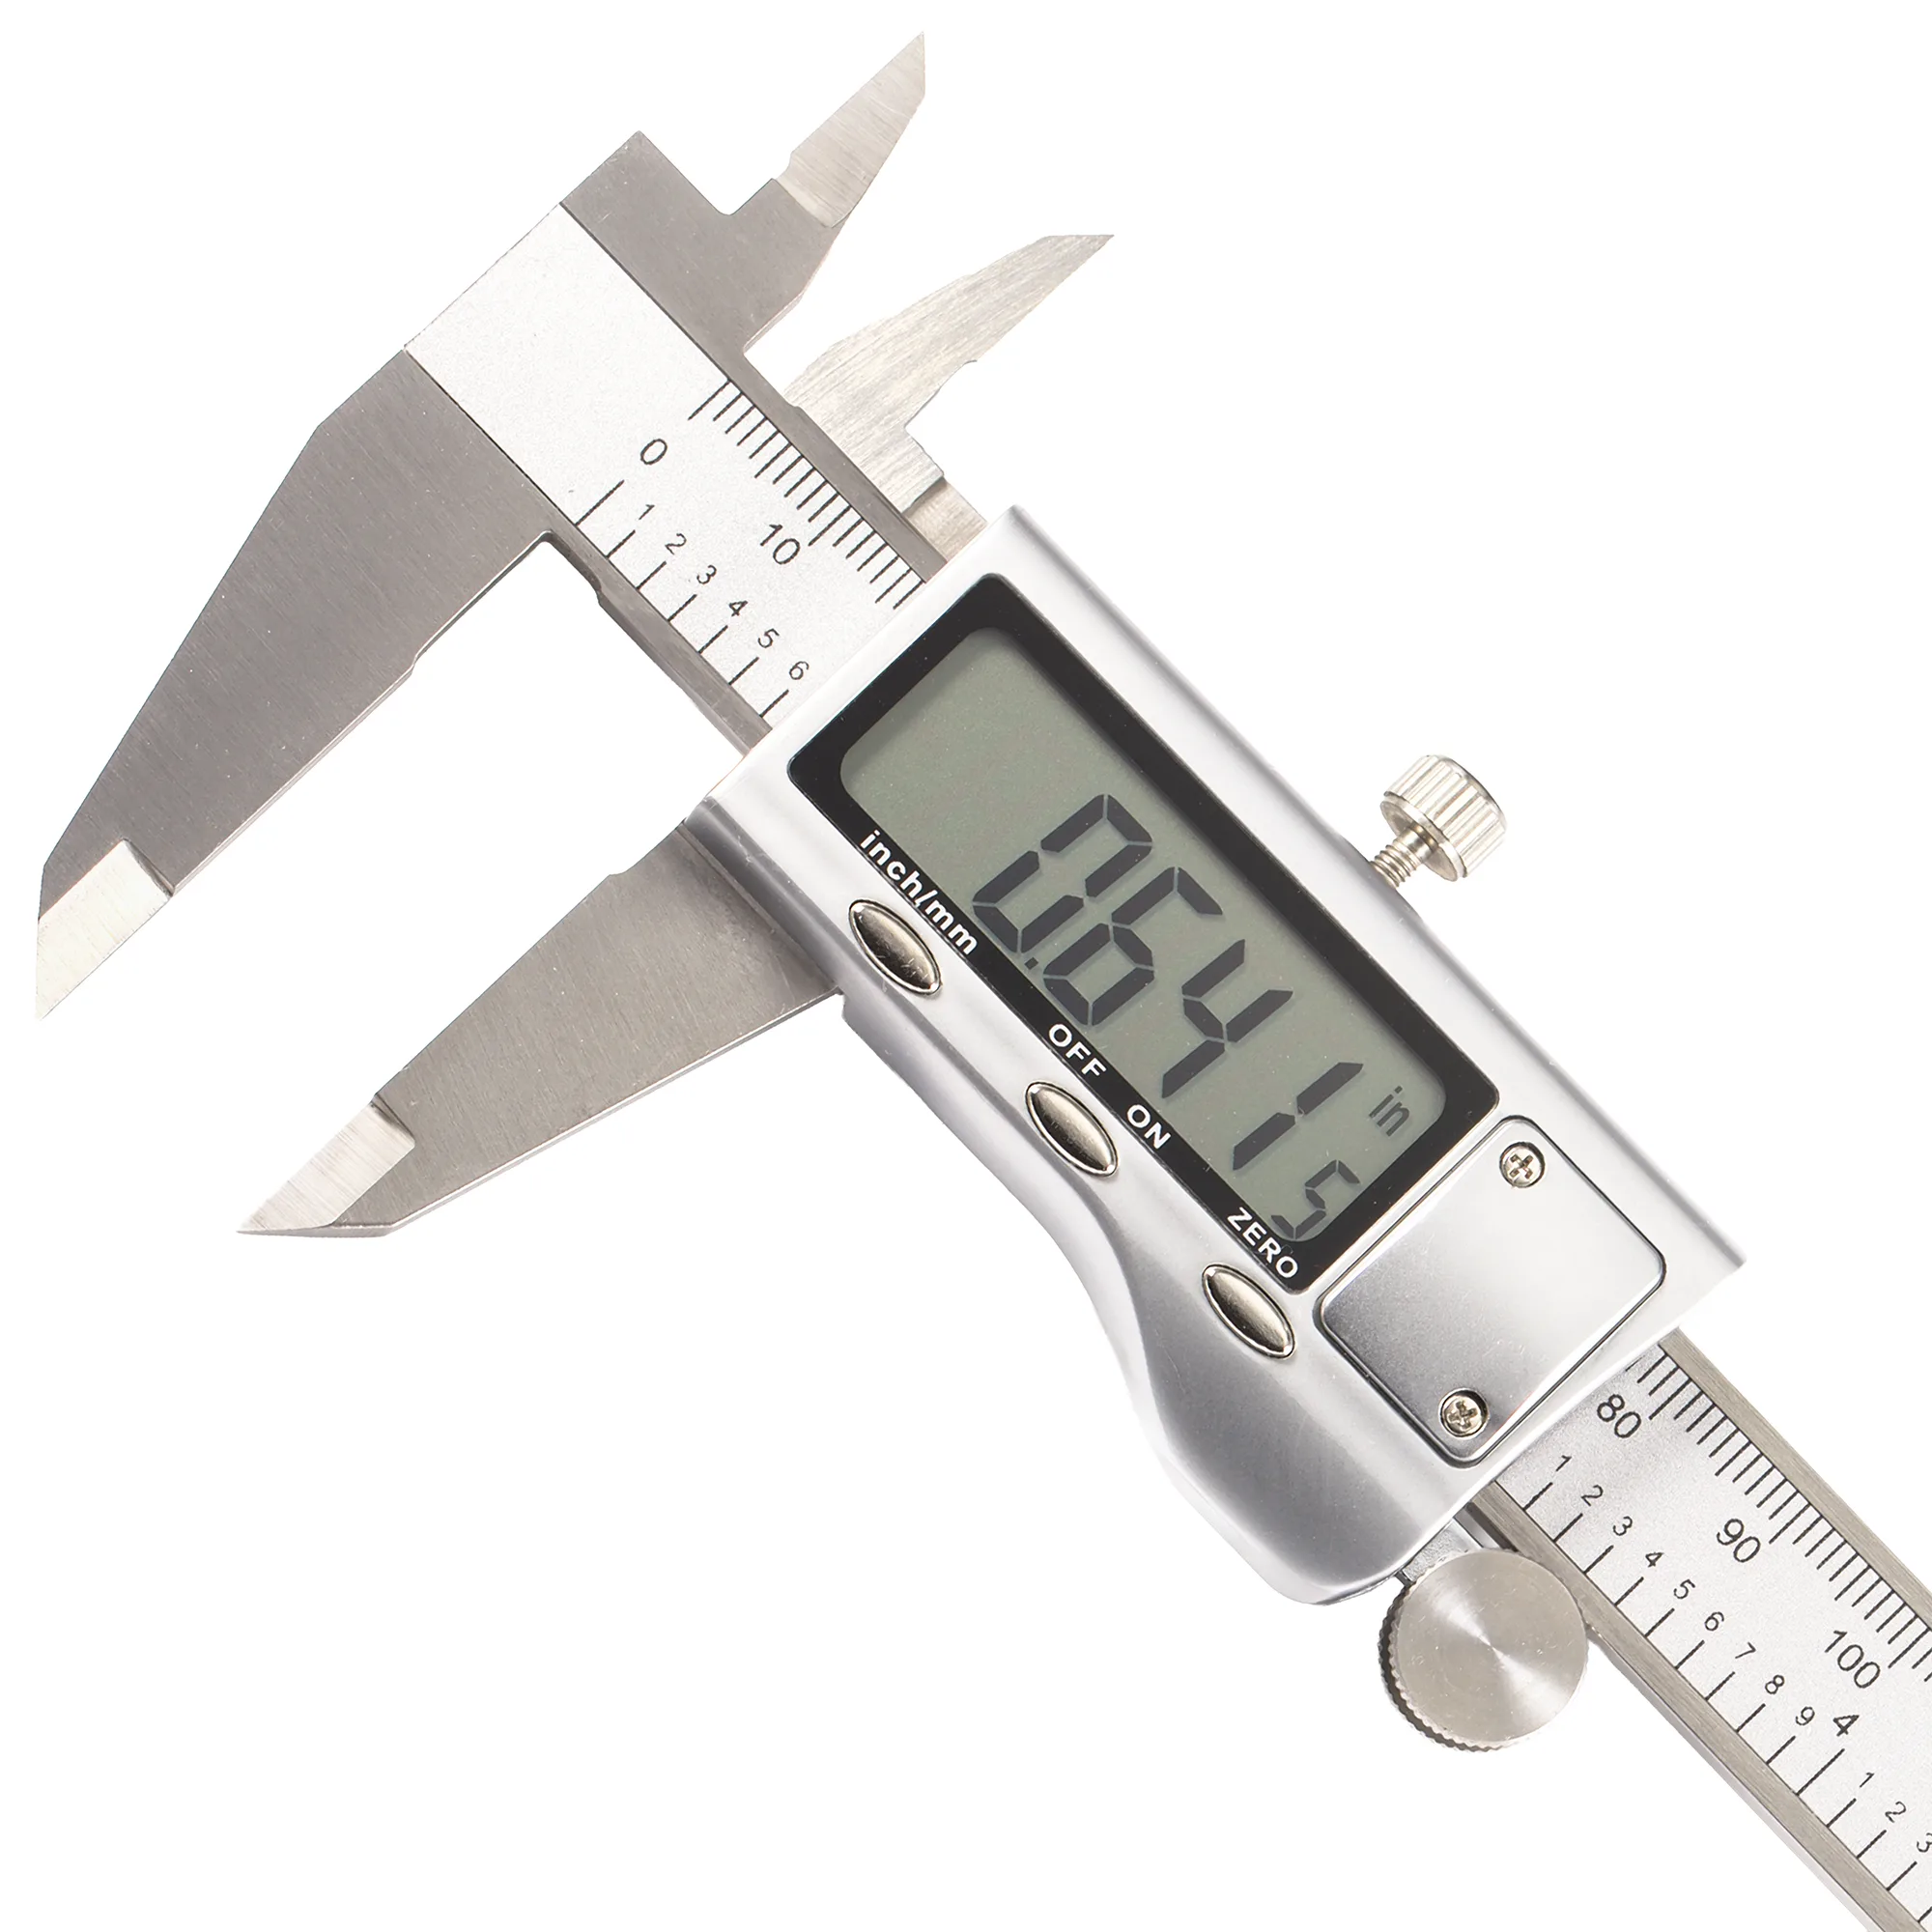
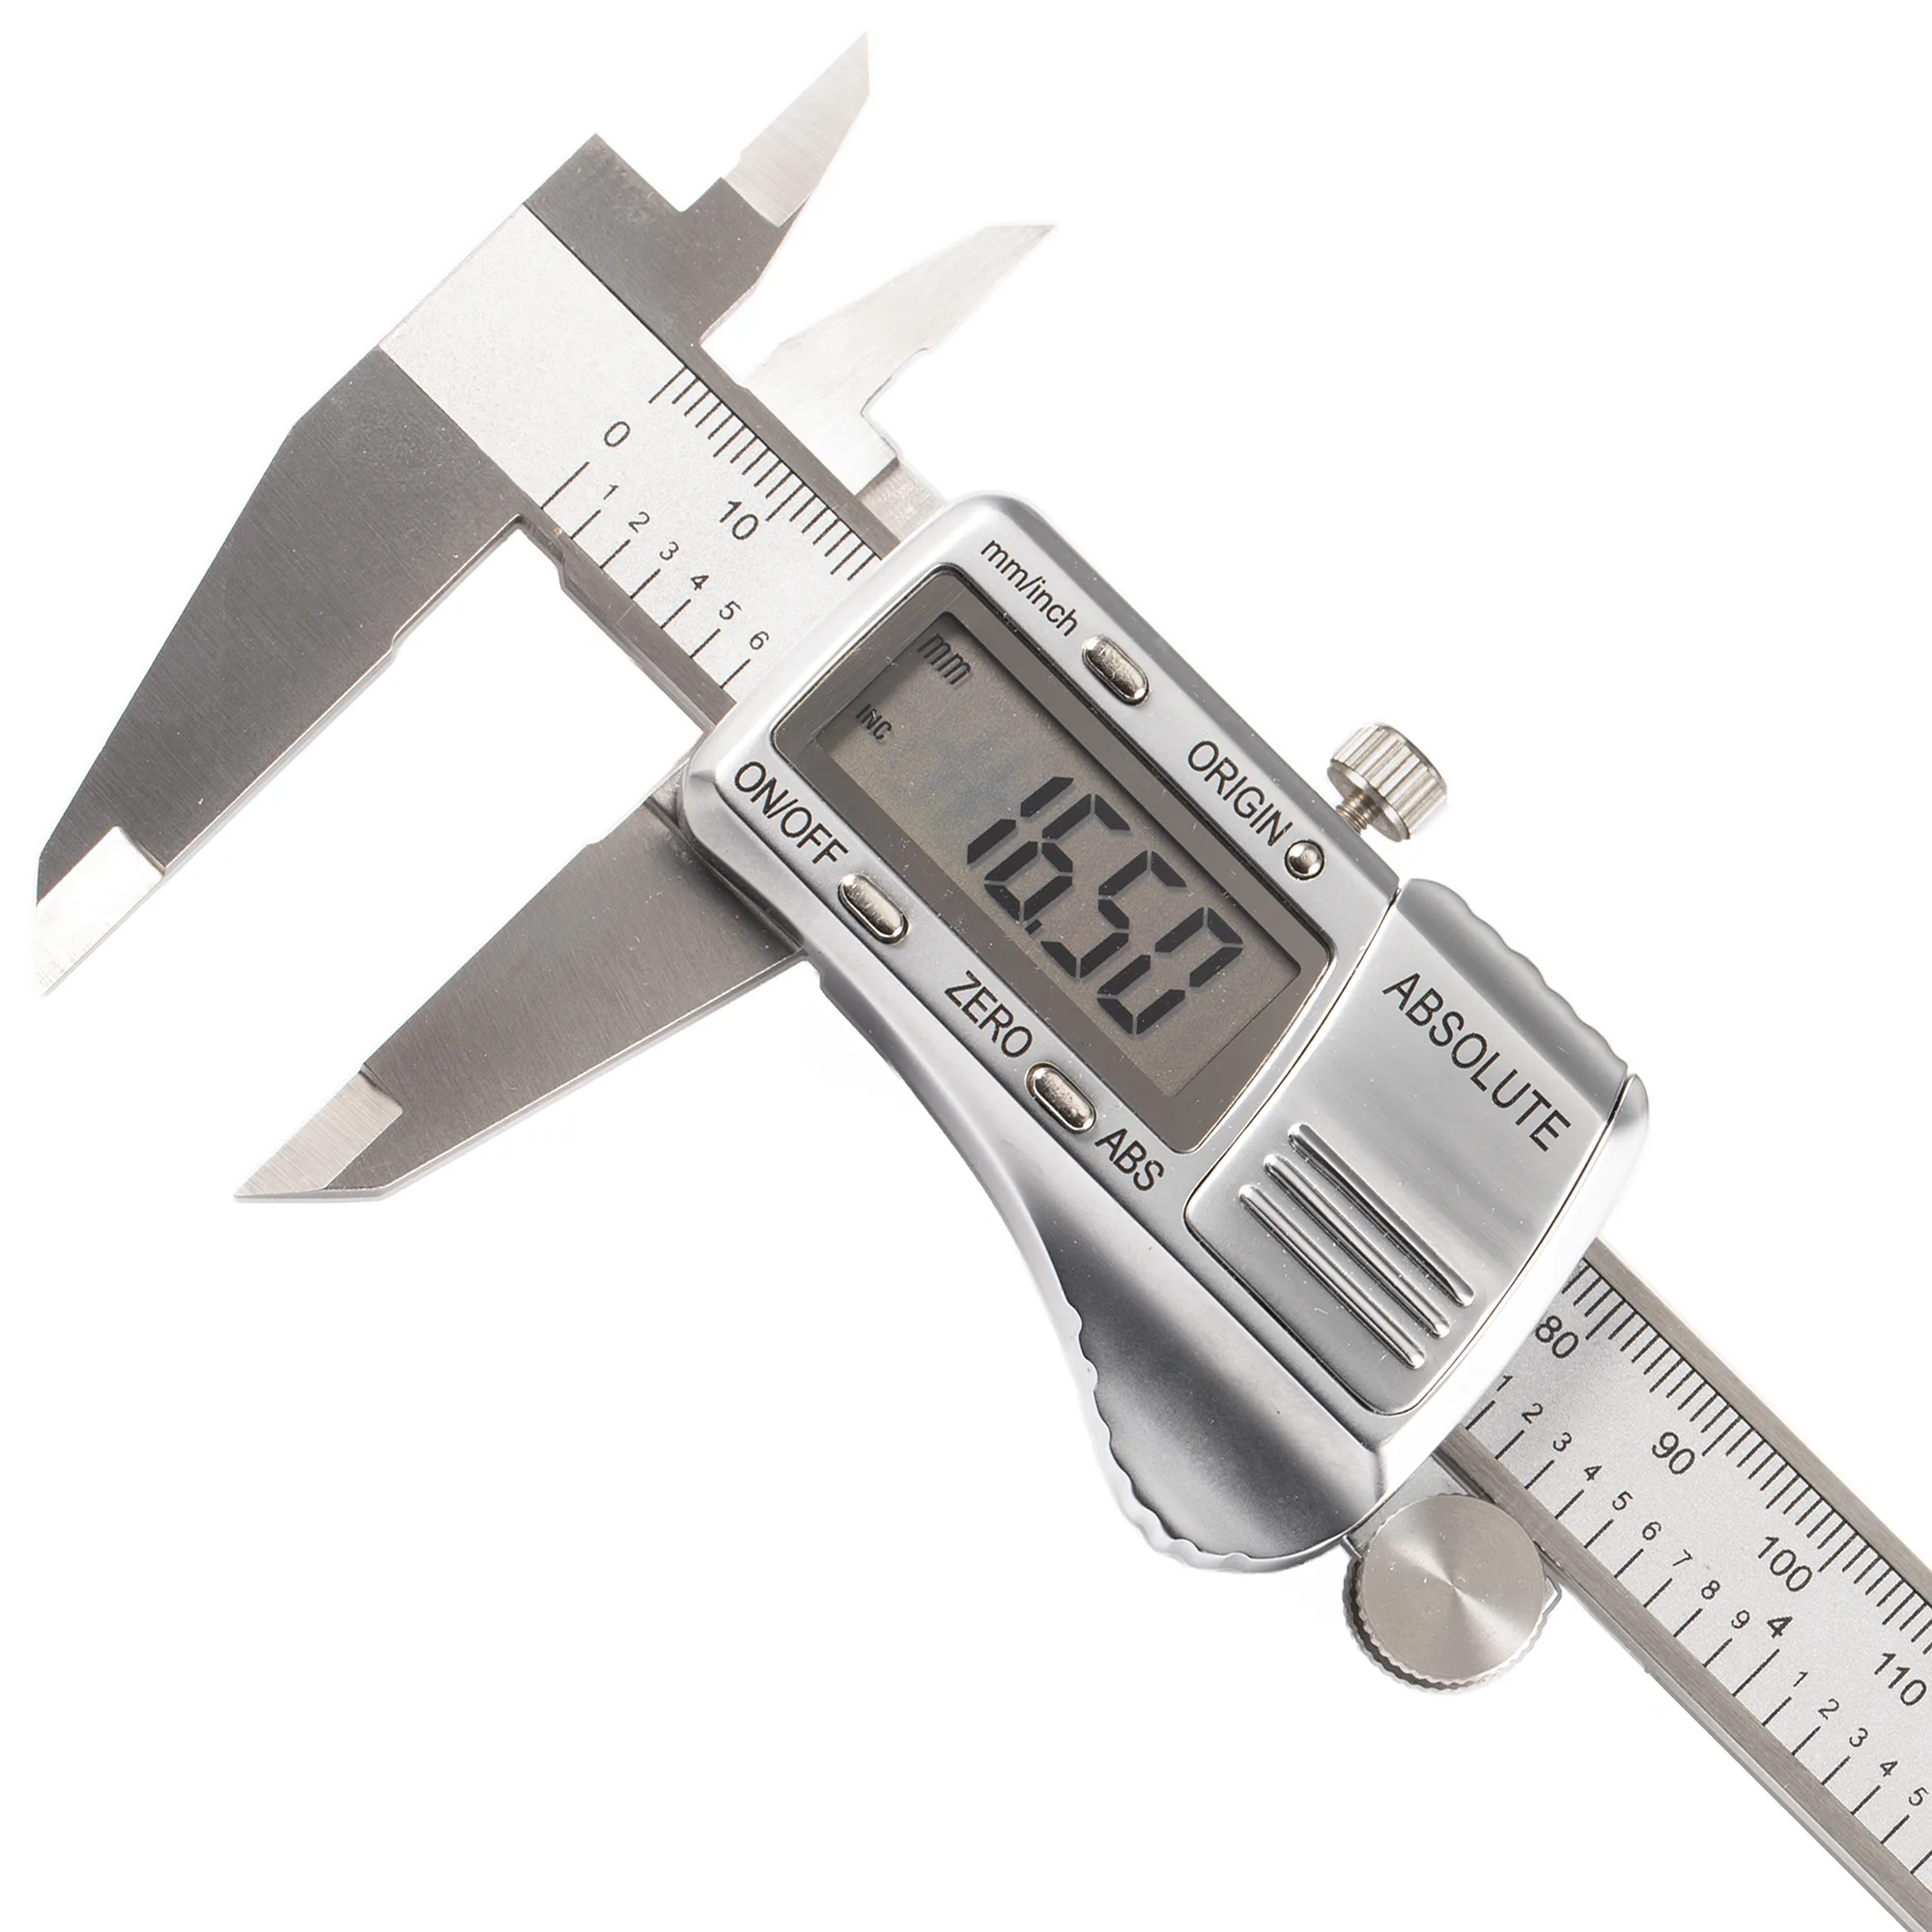
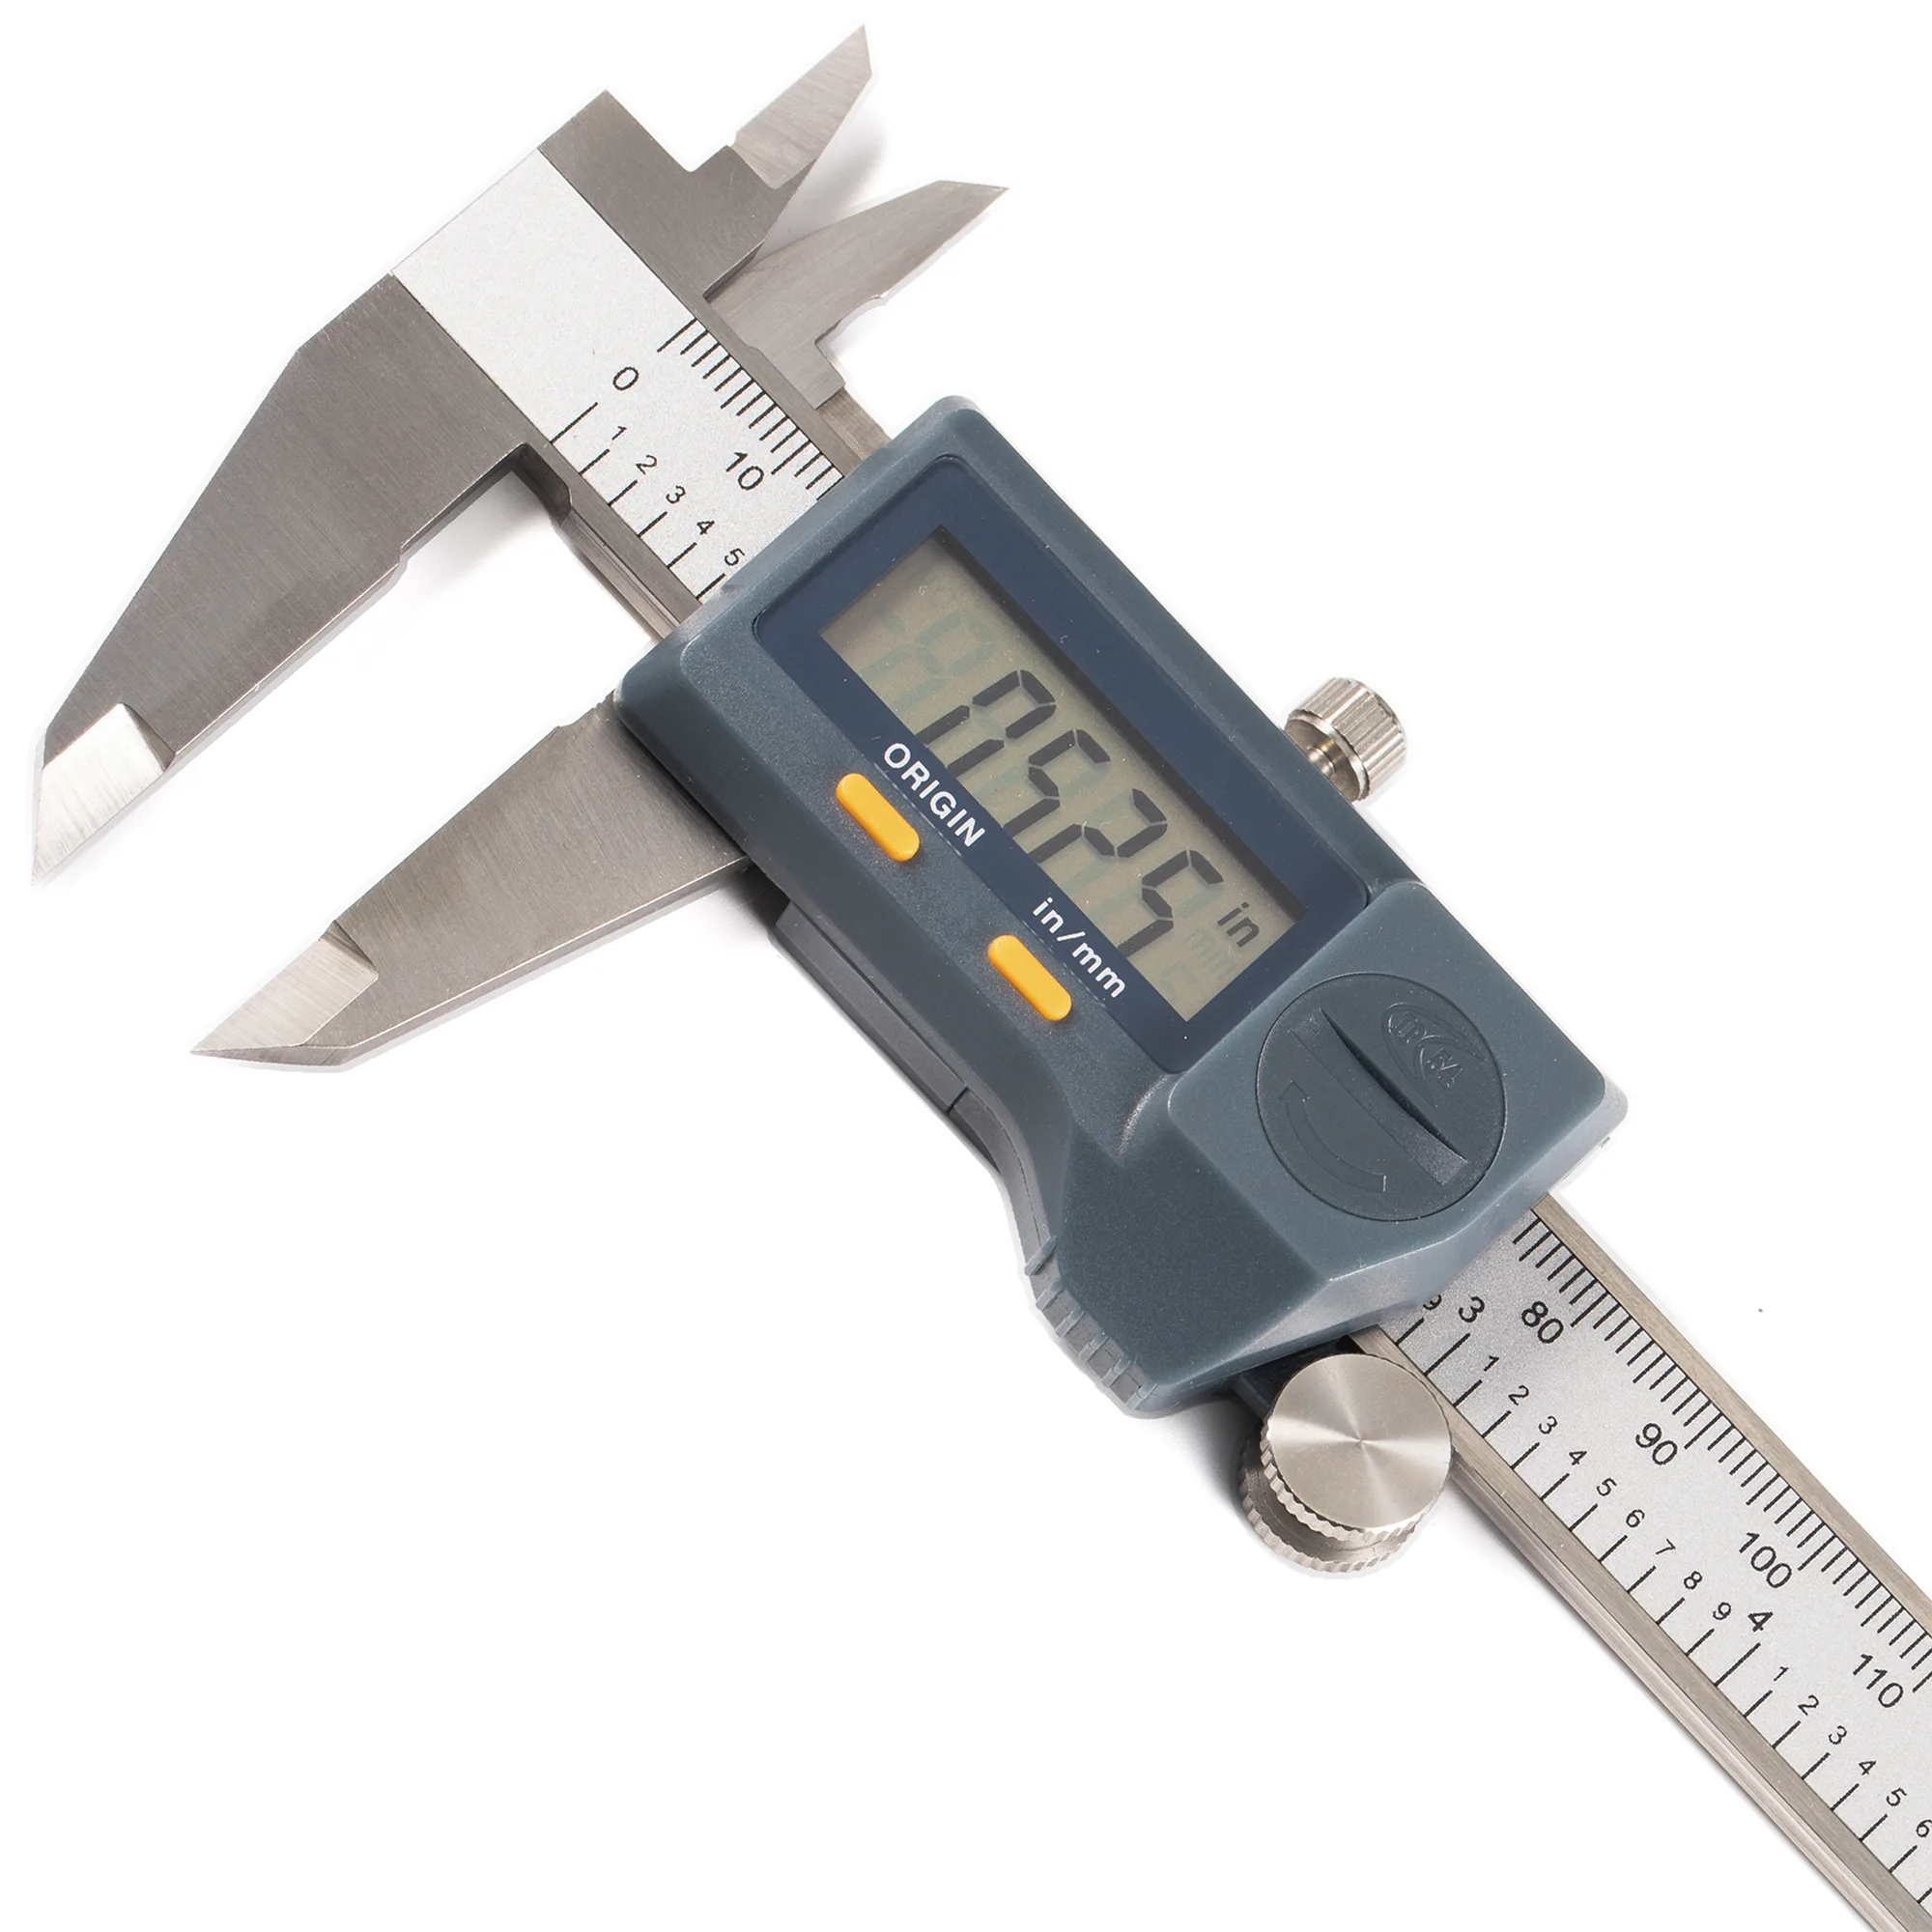
デジタルノギスの公称精度±0.03 mm(ISO 13385-1)を維持するには、3つの定期作業が不可欠である。使用前のゼロ点確認、測定範囲の3点におけるゲージブロックによる月次検証、そしてISO 10012に基づく6〜12か月ごとの専門校正である。熱ドリフト、エンコーダーストリップの汚染、ジョウ面の摩耗を放置すると、公称精度の5–10×の誤差が生じうる。ジョウ面偏差が0.01 mmを超える場合、10回のゼロ繰り返しでドリフトが0.02 mmを超える場合、または繰り返し測定の範囲が0.03 mmを超える場合――この3つの定量基準のいずれかに該当した時点で、再校正ではなく交換が適切である。
ノギスの種類――アブソリュートエンコーダー方式とインクリメンタルエンコーダー方式、IP54シール付きと標準仕様、デジタルとバーニア――を理解することが、適切なメンテナンス手順の選択につながる。マイクロメーター、インジケーター、ゲージブロックを含む精密測定工具の総合的な解説は、精密測定総合ガイドを参照されたい。本ガイドでは、実際の仕様に基づく手入れ手順、ISO 10012に準拠した校正間隔、およびノギスを退役させるべき定量的基準を解説する。
ノギスの手入れ クイックリファレンス
| 問題・目的 | 主な対策 | 期待される効果 |
|---|---|---|
| インクリメンタル方式でゼロ点が不安定 | エンコーダーストリップをイソプロピルアルコールで拭き取り、ゼロリセット | 油膜や金属粉を除去すれば、静電容量式エンコーダーは通常仕様に復帰する |
| ノギスが許容差を外れた | 測定範囲の3点でゲージブロック検証 | いずれかの点で±0.02 mmを超える偏差があれば校正送りの閾値 |
| 重要測定での熱ドリフト | ノギスとワークを20°C基準で15-20分間温度平衡 | 鋼の熱膨張係数11.7 µm/m/°Cにより、150 mmノギスで5°Cの温度上昇は約9 µmの誤差となる |
| バッテリーが数か月で消耗 | LR44アルカリからSR44酸化銀に変更し、オートオフを有効化 | 酸化銀はアルカリより2-3x長寿命で、放電曲線がフラットである |
| IP54ノギスがクーラント残留で浸水 | 清浄水ですすぎ、乾燥後にシールを年次点検 | シールをIP54に維持(放置すると実質的にIP20まで低下) |
| バーニアスケールが皮脂で摩耗 | 月1回の薄い計器油塗布、裏打ちケースでの保管 | 滑らかなスライドが一定の測定圧とパララックスフリー読み取りを保つ |
| チャック/VFD近くでノギスが磁化 | 磁気源から300 mm以上離して保管、必要に応じて消磁 | エンコーダーストリップやジョウ面を傷つける鉄粉の付着を防止 |
| 摩耗したノギスが繰り返し精度テストに不合格 | 同一ゲージブロックを10回測定し範囲を確認 | 範囲が0.03 mmを超えると繰り返し精度の基準不合格――再校正ではなく交換 |
メンテナンスに影響する測定の基本原理
実際の作業現場でノギス精度の上限を決定する物理原理は2つある。アッベの原理(スライドのガタが内側ジョウでの測定誤差に増幅される現象)と熱膨張(鋼の11.7 µm/m/°Cという膨張が±0.03 mmの精度バジェットに対して無視できない割合を占める現象)である。
メンテナンス手順を論じる前に、ノギス誤差の大部分を説明する2つの物理原理を理解する必要がある。
アッベの原理
アッベの原理とは、角度誤差を最小化するために測定軸とスケール軸が同一線上にあるべきという原則である。ノギスは内側測定を上部ジョウで行う際にこの原理を本質的に違反する。測定点がメインスケールからオフセットしているためである。実用上の帰結として、スライド機構のガタや摩耗が測定誤差に増幅される。**スライドにわずか0.01 mmの横方向のガタがあるだけで、内側寸法の実効的な測定不確かさが倍増しうるため、清潔でガタのないスライドの維持が最も効果の高い単一のメンテナンス作業である。**スライドの清掃と異物の除去は単なる良好な慣行にとどまらず、アッベ誤差の直接的な低減につながる。
熱平衡
鋼は約11.7 µm/m/°Cで膨張する。この関係において温度は支配的な変数であり、20°C基準から5°Cの偏差があると150 mmノギスに約9 µmの誤差が加わる。これは他の誤差源が寄与する前の段階で、既に公称精度±0.03 mmバジェットの30%に達する。150 mmノギスを素手で2分間保持すると、2-3 µm(0.002-0.003 mm)の熱膨張が生じる――これは±0.03 mm精度バジェットの測定可能な割合である。ISO 13385-1は寸法測定の基準温度を20°Cと規定している。重要な測定の前にはノギスとワークを周囲温度で熱平衡に到達させること。ビームを持ち、ジョウには触れず、皮膚との接触時間を最小限に抑える。
熱平衡の原則
異なる環境(寒い車内の工具箱、暖房されたオフィスなど)から持ち込んだノギスは、測定前に15-20分間、作業場の温度で安定させること。ワークについては、断面の厚さ25 mmあたり1時間を目安とする。
ノギスの種類別 日常メンテナンス
**メンテナンス手順はエンコーダー技術に合わせるべきである。インクリメンタル静電容量式エンコーダーにはメインスケールの清掃と電源投入時のゼロ検証が必要であり、アブソリュートエンコーダーは主に光学系の清潔さが重要で、IP54シール付き計器にはIP保護等級維持に不可欠な四半期ごとのシール点検が追加される。**メンテナンス手順は計器内部のエンコーダーおよびシール技術に応じて異なる。
デジタルノギス(インクリメンタルエンコーダー方式)
標準的なデジタルノギスは静電容量式インクリメンタルエンコーダーを使用しており、電源投入のたびにゼロリセットが必要である。手入れの優先事項は以下のとおりである。
- エンコーダーストリップの清掃 ――メインスケールをイソプロピルアルコールで湿らせたリントフリーの布で拭き取る。静電容量式エンコーダーは油膜や金属粒子に敏感である。
- ゼロ点の検証 ――清浄な面の上でジョウを閉じ、0.00 mm表示を確認し、ドリフトしている場合はZEROボタンを押す。
- バッテリー電圧の確認 ――標準的なLR44セルの公称電圧は1.5 Vである。ディスプレイのちらつきや数字のかすれが現れたら交換する。低電圧インジケーターが作動する前に、低電圧が不安定な読み取りを引き起こすことがある。
- ジョウ面の点検 ――各測定面を爪でなぞり、感触で分かるバリがあれば、それは測定誤差を生じさせるのに十分な大きさである。
デジタルノギス(アブソリュートエンコーダー方式)
アブソリュートオリジン方式はジョウ位置を電源オフ後も保持するため、再ゼロリセットは不要である。電磁式または静電容量式アブソリュートエンコーダーを使用し、ジョウ移動速度に制限はない。固有の手入れは以下のとおり。
- 清掃ルーチンはインクリメンタル方式と同様だが、ゼロ検証はより簡易である――電源投入時に自動参照される。
- バッテリー寿命は長い(オートパワーオフ付きで通常2.5年以上)。エンコーダーの消費電流が少ないためである。ただし、ノギスが電源オンになるからといってバッテリーが十分とは限らない――精度の検証にはゲージブロック測定を行い、単なる表示機能の確認にとどめないこと。
- スライドをテープで開いたままにしてオートオフを無効にしないこと。バッテリーを消耗するだけで、アブソリュートエンコーダーはスリープ時も位置を保持するため何の利点もない。
IP54保護等級 デジタルノギス
IEC 60529に基づくIP54等級の計器は、粉塵侵入(レベル5:防塵)およびあらゆる方向からの水しぶき(レベル4)に対するシール構造を備えている。手入れ上の主な違いは以下のとおり。
- クーラント接触後のすすぎ ――水溶性クーラントは時間の経過とともにシールを侵す残留物を生じる。清浄水ですすぎ、十分に乾燥させること。油性クーラントの場合はイソプロピルアルコールで拭き取る。
- 四半期ごとのシール点検 ――ディスプレイ窓周辺やバッテリー室ガスケットのひび割れや変形を確認する。シールが損傷するとIP54は実質的にIP20まで低下する。
- ガラス固定スケールは金属スケールより熱・湿度ドリフトに強いが、ガラスのほうが脆い。IP54ノギスを硬い表面に落とさないこと――外見上の損傷がなくてもスケールが内部で破損し、断続的な位置誤差を引き起こすことがある。
- EMI耐性(防磁・帯電防止シールド)によりCNCスピンドルモーターやVFD付近での精度が保護されるが、永久磁石(マグネットチャック、マグネットベース)の近くにノギスを保管しないこと。ステンレス鋼のジョウが長期間で磁化されるおそれがある。
圧縮空気に関する注意
ディスプレイ、エンコーダーストリップ、シール接合部に圧縮空気を直接当てないこと。1 barを超える空気圧はIP54シールを通過して汚染物質を電子部品内部に押し込むおそれがある。柔らかいブラシまたはリントフリーの布を使用すること。
バーニアノギス(アナログ)
0.02 mm分解能のバーニアノギスはバッテリー不要で故障する電子部品もないが、異なる手入れが求められる。
- パララックス誤差の防止 ――視線をスケール面に対して垂直にして副尺を読むこと。パララックスフリー目盛はこの誤差を軽減するが、完全には排除できない。
- スライドの潤滑 ――月1回、ビームに薄く計器油を塗布する。バーニアノギスは一定の測定圧を得るために滑らかなスライドに依存している。
- スケール刻印の保護 ――軽微な表面傷に耐えられるデジタルエンコーダーと異なり、バーニア目盛は正確な読み取りのために完全な視認性が必要である。裏打ちケースに保管すること。
- モノブロックフレームのノギスは組立フレーム設計より撓みに強いが、年1回ゲージブロックを用いてジョウの平行度を確認すること。
校正間隔と検証
**ISO 10012は固定の校正間隔を規定していない――使用頻度、環境、重要度に基づいて間隔を設定することを要求しており、実務上は±0.05 mm作業で12か月、±0.02 mm作業で6か月が目安となる。**ISO 10012(計測マネジメントシステム)は計測マネジメントシステム全体――トレーサビリティ、間隔の根拠、記録――を管理し、ANSI/NCSL Z540.3は適合性評価に使用される計測・試験機器の校正に対する補完的な技術要件を規定している。ISO 17025は校正ラボの認定規格であり、ノギスを専門校正に送る場合、発行ラボはISO 17025認定を保持していることが必要である。これにより測定結果の国家計量標準へのトレーサビリティが確保される。
推奨校正スケジュール
| 検証レベル | 頻度 | 方法 | 処置閾値 |
|---|---|---|---|
| 使用前ゼロ点確認 | 毎回 | ジョウを閉じ、0.00を確認 | 偏差があれば再ゼロリセット |
| ゲージブロック検証 | 月次 | 測定範囲の3点で認証ゲージブロックを測定 | 偏差 > ±0.02 mm |
| フル校正 | 6-12か月 | ISO 17025認定ラボによる校正 | 校正証明書による |
| インシデント後検証 | 落下・衝撃後 | 5点でゲージブロック測定 | いずれかの偏差 > ±0.02 mm |
±0.05 mm公差の生産環境では12か月の校正サイクルが一般的である。より厳しい作業(±0.02 mm)では6か月に短縮する。**±0.02 mm閾値での月次ゲージブロック検証は、正式な校正の間に許容差外のノギスを検出し、検知されないドリフトによる不良品のリスクを低減する。**校正結果はすべて記録すること――ISO 10012は校正間において計器が仕様内にあったことを示すトレーサブルな記録を要求している。
カタログ全体のノギス、マイクロメーター、インジケーターの最近の概要については、精密測定機器2026ラインアップを参照されたい。
月次ゲージブロック検証
認証ゲージブロックを3つの位置で測定する。ゼロ付近(10-20 mm)、中間域(150 mmノギスの場合70-80 mm)、フルレンジ付近(130-140 mm)の3点である。いずれかの読み取り値が認証値から±0.02 mm以上偏差している場合は、専門校正に送ること。日付、温度、読み取り値を記録帳に記録する。
バッテリー管理
**酸化銀SR44セルはアルカリLR44セルより2-3x長い寿命を持ち、放電曲線がフラットである。これはノギスが寿命末期の直前まで安定した読み取りを提供し、電圧低下に伴うドリフトが生じないことを意味する。**バッテリーの問題はデジタルノギスのフィールドクレームの大多数を占める。その違いを理解することで不要なトラブルシューティングを防止できる。
主な実践事項:
- 酸化銀(SR44)はアルカリ(LR44)より2-3xの寿命を持ち、放電電圧曲線がフラットであるため、バッテリー寿命を通じてより安定した読み取りが得られる。セルあたりのコストは高いが、交換頻度の低減で相殺される。
- 30日以上保管する場合はバッテリーを取り外すこと。LR44セルはアルカリ電解液が漏出し、バッテリー端子や回路パターンを腐食させるおそれがある。
- デュアルセルの計器では新旧のセルを混在させないこと。電圧不整合がエンコーダーの不安定動作を引き起こす。
- アブソリュートエンコーダー方式のノギスはエンコーダー位置を継続的にポーリングしないため、消費電流が大幅に少ない。オートパワーオフ(通常5分間の無操作で作動)がバッテリー寿命をさらに延長する。
保管と環境
保管は多くのオペレーターが認識する以上に重要である。ノギスを工作機械のテーブル上に放置すると、ゼロ点をドリフトさせる温度変動にさらされ、ジョウを完全に閉じた状態で保管すると、測定面を腐食させる水分が閉じ込められる。
20°C ±5°C、相対湿度80%以下の環境で、ジョウを0.5〜1 mm開いた状態でケースにシリカゲルパケットとともに保管することで、使用間のジョウ面状態とエンコーダーの健全性が保たれる。
✦ 正しい保管
- ケースに収納、ジョウを0.5-1 mm開いて腐食を防止
- 管理された環境:20°C ±5°C、相対湿度80%以下
- ケース内にシリカゲルパケット(湿度の高い作業場では月1回交換)
- 磁気源(チャック、モーター)から300 mm以上離す
✦ よくある間違い
- 工作機械のテーブル上に放置(熱衝撃、切りくず汚染)
- ジョウを完全に閉じて保管(水分が閉じ込められ腐食)
- ケースなしで工具箱に保管(スケールの傷、ジョウの損傷)
- VFDパネルやマグネットチャックの近くに置く(磁化)
交換時期の判断――定量基準
**交換が妥当であり再校正ではない理由は、機械的摩耗が校正で補正可能な限界を超えると、再校正は系統的オフセットをゼロにするだけであり、摩耗したジョウ面、傷ついたエンコーダーストリップ、ガタの生じたスライドを復元できないためである。**適切にメンテナンスされたノギスでもいずれは摩耗する。以下の条件のいずれかに該当した場合は修理ではなく交換する。
| 状態 | 測定方法 | 閾値 |
|---|---|---|
| ジョウ面の摩耗 | 光帯平面度検査またはゲージブロック試験 | ジョウ面全域で偏差 > 0.01 mm |
| ゼロリセット後のドリフト | ジョウを閉じてゼロリセット、開閉を10回繰り返す | 10回後のドリフト > 0.02 mm |
| 読み取り値の不安定 | 同一ゲージブロックを10回測定 | 範囲(最大-最小) > 0.03 mm |
| スライドのガタ | スライドするジョウを手で横方向に揺する | 感知できる動きまたはバックラッシュ |
| スケールの損傷 | 拡大鏡下での目視検査 | エンコーダーストリップの傷、ピット、腐食 |
| ジョウの平行度 | 光帯検査またはフィーラーゲージでジョウを閉じた状態で確認 | いずれかの点で隙間 > 0.005 mm |
これらの試験のうち2つ以上に不合格となったノギスは、もはや精密計器ではない。再校正では機械的摩耗を補正できない――計器の交換が必要である。単一の限界的な不合格に対しては、専門修理(ジョウの再ラッピング、スライド調整)で精度が回復する可能性があるが、標準グレードのノギスでは修理費用が新品の購入費用に近づくことが多い。
ノギスの精度は、時折の清掃ではなく体系的な手入れによって維持される。
以下のルーチンを確立すること。毎回の使用前にゼロ点を確認し、月次で測定範囲の3点にてゲージブロック検証を行い、ISO 10012に基づいて6-12か月ごとに専門校正を実施し、定量的な摩耗基準に不合格となったノギスは交換する。熱平衡と適切な保管が、製造段階で組み込まれた精度を守る。
ISO 10012に基づくデジタルノギスの校正頻度はどのくらいですか?
ISO 10012は校正間隔を使用頻度、環境、重要度に基づいて設定することを要求しており、固定スケジュールを規定していません。実務上は、±0.05 mm作業で12か月、±0.02 mm作業で6か月が標準です。±0.02 mm閾値での月次ゲージブロック検証により、正式な校正の間に許容差外のノギスを検出し、検知されないドリフトによる不良品のリスクを低減できます。
アブソリュートエンコーダーとインクリメンタルエンコーダーのノギスの違いは何ですか?
インクリメンタルエンコーダー方式のノギスは電源オフ時に位置基準を失うため、起動のたびにゼロリセットが必要です。アブソリュートエンコーダー方式のノギスは電源サイクルをまたいでジョウ位置を保持し、起動時に自動参照されます。ジョウの移動速度に制限はなく、エンコーダーのカウントエラーのリスクもありません。アブソリュートシステムは消費電流も少なく、バッテリー寿命はインクリメンタル方式の約1年に対して2.5年以上を実現します。
IP54保護等級は作業場のノギスにとって何を意味しますか?
IP54は2桁の数字で構成されます。「5」は防塵を意味し、粉塵の侵入が完全に防止されるわけではないが動作に支障をきたすほどではないレベルです。「4」はあらゆる方向からの水しぶきに対する保護を意味します。クーラントの飛沫がある作業場環境には適していますが、水没、高圧洗浄、長時間の水への曝露には対応していません。四半期ごとにシールの健全性を点検してください。
アッベの原理はノギスの測定にどのように影響しますか?
アッベの原理は、角度誤差を最小化するために測定軸がスケール軸と同一線上にあることを要求します。ノギスはオフセットされたジョウで内側寸法を測定する際にこの原理に違反し、スライドのガタが測定誤差に増幅されます。清潔でガタのないスライド機構の維持が重要である理由はここにあり、わずか0.01 mmのガタでも内側寸法の実効的な測定不確かさが倍増しうるのです。
ノギスを再校正するのではなく交換すべきタイミングはいつですか?
機械的摩耗が校正で補正可能な限界を超えた場合に交換します。具体的には、ジョウ面偏差が0.01 mmを超えた場合、開閉10回後のゼロドリフトが0.02 mmを超えた場合、読み取りのばらつき(10回繰り返し測定の範囲)が0.03 mmを超えた場合、またはスライド機構に感知できる横方向のガタがある場合です。再校正は系統的オフセット誤差を補正するものであり、摩耗したジョウ、損傷したエンコーダーストリップ、ガタの生じたスライドは修復できません。
出典
- ISO 13385-1: Geometrical Product Specifications -- Dimensional Measuring Equipment -- Calipers
- ISO 10012: Measurement Management Systems -- Requirements for Measurement Processes and Measuring Equipment
- ANSI/NCSL Z540.3: Requirements for the Calibration of Measuring and Test Equipment
- NIST Handbook 44: Specifications, Tolerances, and Other Technical Requirements for Weighing and Measuring Devices