CNC切削工具は、ソリッド工具(エンドミル、ドリル、タップ)、インデキサブル工具(旋削インサート、フェースミル、ボーリングバー)、専用工具(ねじフライス、溝入れ工具)の三つに大別されます。コーティング(CVD 8-20 µm、PVD 1-8 µm)はこれら全分類に横断的に適用されます。加工ごとに適切な工具・コーティング・グレードの組み合わせを選定することで、最適化された条件下では工具寿命を2-5x延ばし、部品あたりのコストを20-50%削減することが可能です。本ガイドでは、ISO規格に基づく選定基準とパラメータ推奨値を添えて、主要な全カテゴリーを解説します。
切削工具は、ソリッド超硬エンドミルからインデキサブルフェースミル、さらに単刃ボーリングバーに至るまで、幾何形状と材料の両面で広い領域をカバーしています。各カテゴリーに固有の選定基準がある一方で、共通する原則があります — 性能は、工具と被削材、加工種別、機械能力との整合性によって決まるという点です。以下では、各工具ファミリーの特徴、背景にある工学的原理、そしてISO規格と現場経験に裏付けられた実用的な判断ルールを体系的に解説します。
エンドミル — 刃数、形状、材質
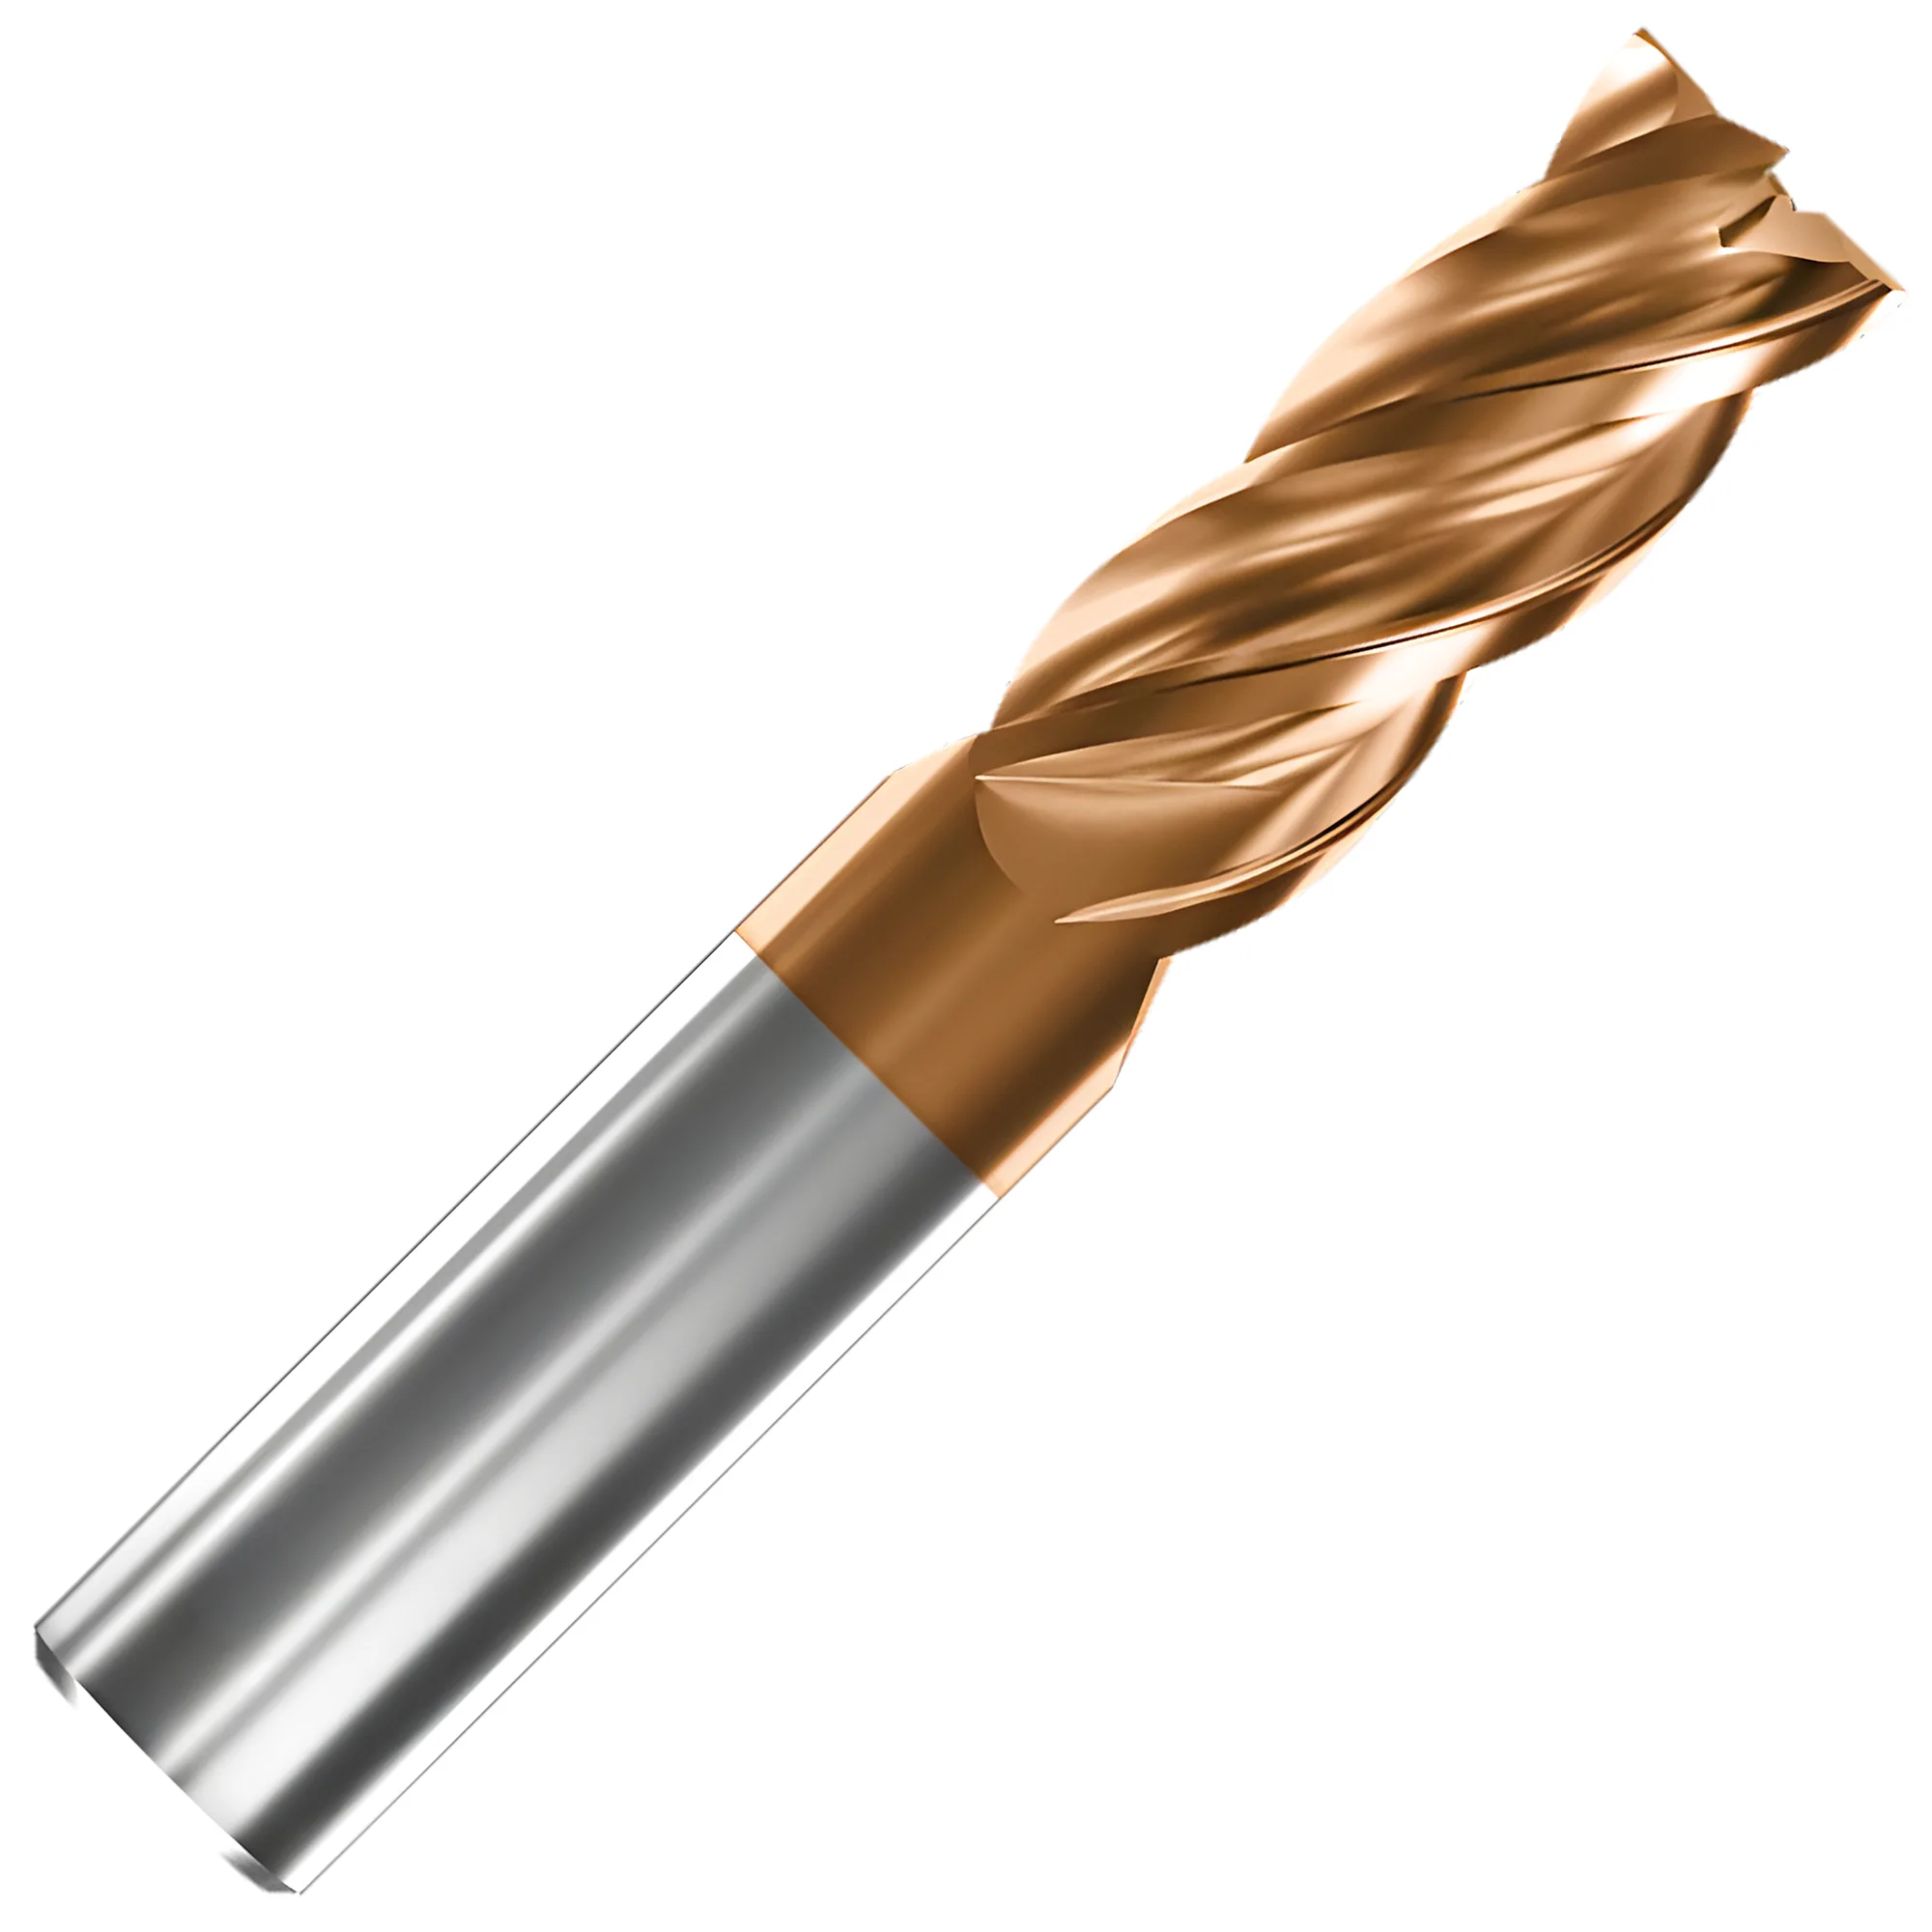
エンドミルはCNCフライス加工で最も汎用性の高い工具であり、荒加工から仕上げ、溝加工から輪郭加工まで幅広い用途に対応します。主要な選定変数は、刃数・母材・ねじれ角の三つです。汎用エンドミルの選定では、アルミニウムのような長く連続した切りくずを排出するため一般に2-3枚刃が選ばれ、鋼およびステンレスでは高いテーブル送りを実現するため4-6枚刃が選ばれます。
刃数は、切りくず排出性と送り速度のバランスを決めます。刃数が少ないほど刃溝容積が大きくなり、アルミニウムのように長く連続した切りくずを生成する材料に適します。刃数が多いほど、切りくずが小さく断続的になる鋼や高硬度材で高い送り速度を実現できます。
| 刃数 | 切りくず収容 | 主な被削材 | 代表的な用途 |
|---|---|---|---|
| 2枚刃 | 最大 | アルミニウム、樹脂、複合材 | 溝加工、深ポケット加工 |
| 3枚刃 | 大 | 高MRRのアルミニウム、軟質合金 | 汎用アルミニウム加工 |
| 4枚刃 | 中 | 炭素鋼、合金鋼、ステンレス(荒加工) | 汎用鋼フライス加工 |
| 5-6枚刃 | 小 | 高硬度鋼(>45 HRC)、ステンレス仕上げ | 仕上げ、軽切込みの高送り |
刃数を増やすことで原理的には送り速度(vf = fz × z × n)を高められますが、切りくず排出の限界により一刃当たり送りを下げる必要が生じるため、単純な比例関係にはなりません。実際には、鋼加工における4枚刃エンドミルの送り速度は2枚刃の2xではなく1.5-1.8x程度に落ち着きます。
ステンレス鋼の荒加工では、4枚刃で積極的な切込み設定を行う方が有効です。粘着性の高いオーステナイト系では、広い刃溝が切りくず詰まりを抑制します。
ねじれ角は、切りくず排出、仕上げ面、切削力の方向に影響します。標準的な30度ねじれは大半の用途に適合します。45度の高ねじれ設計はアルミニウムの仕上げ面を改善し、切削力を低減します。不等リード/不等ねじれエンドミル(たとえば35/38度)は高調波のびびりを分断するため、深ポケットや長突出し用途で検討する価値があります。
形状設計の原則:
- 形状を確保できる範囲で最短の切刃長(LOC)を選定する — たわみは突き出し長さの三乗に比例して増大
- 0.5 mmのコーナーRは、切刃をより広い接触面に分散させることで、鋼およびステンレス用途において鋭角コーナーに比べ工具寿命を最大50%延ばすことが可能
- 突き出しは可能な限り3xD以下に抑える。溝加工や高負荷加工では5xDを超える領域に減衰対策が必要となる(HSMツールパスによる軽いラジアル切込みであれば、5-6xDでも運用可能な場合が多い)
刃数選定の詳細、コーティングとの相互作用、形状最適化については、エンドミル選定ガイドを参照してください。
超硬グレードと母材 — ISO分類
ISO 513は超硬グレード選定の普遍的な出発点です。対象材料ファミリーの支配的な摩耗メカニズムに基づき、すべてのメーカーのグレードを六つの用途グループ(P:鋼、M:ステンレス、K:鋳鉄、N:非鉄、S:超合金、H:高硬度材)に分類するためです。 超硬インサートのグレードは、ISO 513:2004により六つの用途グループに分類されています。本規格は全メーカー共通のグレード選定の出発点として機能しますが、グレード互換性の規格ではありません。ISO 513 §4は明示的に次のように規定しています:"用途グループは切削材料グレードと同一ではない。同一の用途グループに属する異なるメーカーのグレードは、適用範囲および性能水準の点で異なる場合がある"。サンドビックのP25グレードとケナメタルのP25グレードは、切削性能の点で直接互換ではありません — 両者は用途グループを共有しているだけで、化学組成、形状、摩耗挙動までは一致しません。ISO 513は被削材選定の初期フィルターとして用いるべきであり、メーカーデータの代替物ではありません。
| ISOグループ | カラーコード | 対象材料 | 主要摩耗メカニズム |
|---|---|---|---|
| P(鋼) | 青 | 炭素鋼、合金鋼、フェライト系ステンレス | クレータ摩耗 |
| M(ステンレス) | 黄 | オーステナイト系ステンレス、二相鋼、鋳鋼 | 境界摩耗、構成刃先 |
| K(鋳鉄) | 赤 | ねずみ鋳鉄、球状黒鉛鋳鉄、可鍛鋳鉄 | アブレシブ逃げ面摩耗 |
| N(非鉄) | 緑 | アルミニウム、銅、黄銅、樹脂 | 構成刃先 |
| S(超耐熱合金) | 茶 | チタン、インコネル、コバルト合金 | 境界摩耗、熱的損傷 |
| H(高硬度材) | 灰 | 45 HRC超の高硬度鋼、チルド鋳鉄 | クレータおよび逃げ面摩耗 |
各グループ内では、二桁の数字が硬さ-靱性のバランスを示します。数字が小さいほど(P01、P10)硬度が高く脆いため、安定条件下での高速仕上げに適します。数字が大きいほど(P35、P45)靱性が高く摩耗は速いため、重荒加工、断続切削、不安定なセットアップ向けに設計されます。汎用加工の大半はP20-P30の範囲に収まります。WC粒径とコバルト含有量がISOグループ内の硬度-靱性曲線をどのようにシフトさせるかについての詳細は、超硬インサート材種選定:材料と加工への材種マッチングを参照してください。
母材の組成は重要です。 超硬インサートは、炭化タングステン(WC)粒子をコバルト(Co)バインダで焼結した複合材料です。微細粒(サブミクロン、<0.5 um)は最高の硬度と刃先鋭利性を与え、仕上げ加工に適します。コバルト含有量が高い方(12-15%)は重荒加工に適しています。これは延性バインダが、脆い WC 粒子を破断させる衝撃エネルギーを吸収するためです。標準的な汎用グレードは、通常粒径0.5-1.0 umに10% Coの構成を採用します。
グループ誤用のリスク
Pグループのグレードをステンレス鋼に、またはKグループのグレードをアルミニウムに適用すると、通常は性能が大きく低下します。特にオーステナイト系ステンレスや球状黒鉛鋳鉄では摩耗メカニズムが大きく異なるため、その差は顕著です。各ISOグループは、当該材料ファミリーで支配的な摩耗メカニズムに耐えるよう設計されています。Pグレードは鋼のクレータ摩耗に耐え、Kグレードは鋳鉄のアブレシブ逃げ面摩耗に耐えます。グループを誤るということは、グレードが誤った故障モードと戦わされることを意味します。
工具摩耗の測定規格。 工具寿命試験は加工種別に応じて二つのISO規格に従います — 単刃旋削はISO 3685:1993、正面フライス加工はISO 8688-1:1989です。両規格ともに、通常寿命の基準として逃げ面摩耗(VB)を主指標に採用しています — VB_B = 0.3 mm平均(旋削)または0.35 mm均一(正面フライス加工)。旋削における超硬工具については、ISO 3685 §8.2.2がクレータ深さの基準を併せて定めています — KT = 0.06 + 0.3f(fは送り mm/rev)であり、f = 0.25 mm/revでKT = 0.14 mm、f = 0.63 mm/revでKT = 0.25 mmとなります。基準グレードは、ISO 8688-1 §4.4により鋼のフライス加工がP25、鋳鉄のフライス加工がK10と定められています。
コーティング技術 — CVDとPVD
コーティングは、摩擦低減、表面硬度向上、切刃の熱障壁形成を通じて、工具寿命を3xから10xに延ばします。主流の二つの技術 — 化学気相成長(CVD)と物理気相成長(PVD)— は、用途の異なる根本的に性質の異なるコーティングを生成します。CVDコーティングは200 m/minを超える連続旋削で一般的に選ばれます。Al2O3層が熱障壁として機能するためです。一方PVDコーティングは、圧縮残留応力が衝撃による微小割れを抑制するため、フライスおよびねじ切りに一般的に選ばれます。
| 特性 | CVD | PVD |
|---|---|---|
| コーティング厚 | 8-20 µm | 1-8 um |
| コーティング後の刃先鋭利性 | 丸み化 | 鋭さ保持 |
| 熱障壁 | 優れる(Al2O3層) | 中程度 |
| 断続切削 | 亀裂リスクあり | 優れる |
| 密着性 | 高温での強固な化学結合 | 低温での緻密な原子堆積 |
| インサート単価 | 低い(バッチプロセス) | 高い |
一般的な指針: CVDは、鋼および鋳鉄の連続・高速・高温加工に優れます。PVDは、断続切削(フライス、溝入れ、ねじ切り)、鋭角刃先を要する用途(仕上げ、小径インサート)、難削材(ステンレス、チタン、超耐熱合金)で優位です。
代表的なPVDコーティングには、TiN(汎用)、TiAlN(乾式加工、高硬度鋼)、AlCrN(高温合金)、DLC(アルミニウム、構成刃先抑制)があります。CVDコーティングは通常、TiN/MT-TiCN/Al2O3の多層構造を採用し、最大限の熱保護と耐摩耗性を得ます。CVDとPVDの選択を導くプロセス、残留応力、用途別の比較については、CVD vs PVD コーティングインサート選定ガイドを参照してください。
コーティングとクーラントの相互作用
TiAlNおよびAlCrNコーティングは、乾式またはMQL(微量潤滑)条件で最も性能を発揮します。フライス加工で水溶性クーラントを用いると、熱衝撃サイクルによってこれらのコーティングに亀裂が生じる恐れがあります。一方、穴あけや連続旋削では、TiAlNに対する水溶性クーラントの供給が標準的な運用です。水溶性クーラント使用環境では、TiNまたはTiCNの方がより耐久性があります。
フェースミルとシェルミル — 使い分け
フェース加工は、CNC加工現場における単一工程として最も多くの材料除去を担います。フェースミルとシェルミルの選択は、カッタ形状、取付方式、用途要件によって決まります。仕上げ要求が厳しい大面積平面加工では、45度リード角フェースミルが一般的に選ばれます。切削力を主軸側へ軸方向に向けつつ、各切りくずをプログラム送りの71%まで薄くするためです。 シェルミルは ISO 6462 規定のアーバに取り付けられます — この規格は中央ボアとキー溝のインターフェースを標準化しており、1本のアーバで複数の径のカッタ本体を使い回せます。
フェースミルは、一体アーバまたはアダプタを介して主軸に直接取り付けられます。インサートは主にカッタ本体の底面(正面)に配置され、直径50 mmから315 mmまでが一般的です。リード角 — 通常45度または90度 — により、切削力の軸方向と径方向の配分が決まります。
シェルミルは、中央のボアとキー溝を介して別体アーバに取り付けられます。最大の利点はモジュール性です — 一本のアーバで複数の径のカッタ本体を使い回せます。シェルミルの直径は通常40 mmから160 mmの範囲です。
| 項目 | 45° フェースミル | 90° フェース/シェルミル | シェルミル(モジュール式) |
|---|---|---|---|
| 主要切削力方向 | 軸方向(主軸側へ) | 径方向(ワーク側へ) | 形状に依存 |
| チップシニング | あり(プログラム送りの71%) | なし | 形状に依存 |
| 最大切込み深さ | 4-8mm | 10-15mm | インサートにより変動 |
| ショルダー加工 | 不可 | 可 | 可 |
| 仕上げ面(ワイパ付き) | Ra 0.4-0.8 um | Ra 2.4-4.8 um | Ra 1.6-3.2 um |
チップシニング補正
45度のリード角は、一刃当たり実切りくず厚さをプログラム送りの71%まで減少させます。所定の材料除去率を維持するには、一刃当たり送りを1.4x増やす必要があります。送り不足は切削ではなく擦過による逃げ面摩耗を加速させます。
大面積かつ高い仕上げ面要求のある平面加工には45度フェースミルを選定します。ショルダー加工または軸方向のフル切込みが必要な場合は90度カッタを選択します。複数のカッタ径でアーバを共有して予算を抑えたい場合はシェルミルが適します。インサート経済性を含む詳細比較は、フェースミルとシェルミルの比較で扱っています。
ねじフライスとタッピング
CNC加工における内径ねじ加工には、根本的なトレードオフがあります — タッピングは標準サイズでは一般的に高速ですが柔軟性に欠け、ねじフライスはより汎用性が高く難削材でも安全です。大径ねじ(M30以上)については、大径タップが高トルクを要し高価となるため、ねじフライスの方が競合あるいは高速となる場合があります。ねじフライスは、35 HRCを超える高硬度鋼や、ステンレスおよびチタンの止まり穴加工で一般的に選ばれます。カッタがボアより常に小さいため、タップ折損の主因となる切りくず詰まり故障モードを排除できるためです。
タッピングは、主軸と同期させた形状一致工具を用い、一回のヘリカルパスで完全なねじプロファイルを形成します。標準サイズ(M6-M20)では通常ねじフライスより3-5x高速であり、汎用材料における量産主力工具の地位を保っています。
ねじフライスは、CNCパス上のヘリカル補間によりねじプロファイルを生成します。シングルピッチのねじフライスは、同一ピッチであれば任意の径を加工できます — M10x1.5、M12x1.5、M14x1.5を同一工具で成形可能です。ねじ径は工具交換なしにプログラム上で微調整できます。
✦ タッピングが適するケース
- 標準サイズの大量生産
- 汎用材料(軟鋼、アルミニウム、黄銅)
- 切りくず排出が容易な通り穴
- 最短サイクルタイム(通常2-7秒)
✦ ねじフライスが適するケース
- 35 HRCを超える高硬度鋼(タップの折損が頻発)
- ステンレス鋼およびチタンの止まり穴
- 工具点数を抑えたい多品種少量ショップ
- M30を超える大径ねじ(大径タップは高価)
止まり穴タッピングのリスク
ステンレス鋼およびチタンにおける止まり穴タッピングは、ねじ加工シナリオの中で最もリスクが高い条件です。切りくずが穴底に圧縮されてトルクが上昇し、最終的にタップが折損します。加工済み部品に折損したタップが残存した場合、EDMでの除去を要することが多く、節約したサイクルタイムをはるかに上回るコストが発生します。ねじフライスはカッタがボアより常に小さいため、このリスクを排除します。
完全なサイクルタイム比較、材料別推奨条件、公差分析については、ねじフライスとタッピングの比較を参照してください。
ボーリングバー — 選定基準と振動制御
ボーリング加工は、工具が狭い空間内に片持ち状態で突き出されるという点で、本質的に難度の高い加工です。ボーリングバーの**長さ・直径比(L/D)**は、精密ボアを達成できるか、びびり痕の失敗品を生み出すかを決定する最大の単一要因です。ボアに収まる範囲で最大径のボーリングバーを選定することが、振動低減の最も有効な単一手段です。剛性は径の四乗で増加する一方、材質の変更では剛性は概ね3x程度しか向上しないためです。
たわみは次式に従います — d = F x L^3 / (3 x E x I)。ここでLは突き出し長さ、Iは断面二次モーメントでD^4に比例します。この結果、突き出しを2倍にするとたわみは8x増加し、バー径を2倍にするとたわみは16x減少します。
| L/D比 | たわみ係数 | 推奨バー材質 |
|---|---|---|
| 3:1以下 | 1-3.4x | 標準鋼 |
| 4:1 | 8x | ヘビーメタルまたは超硬 |
| 5:1-6:1 | 15.6-27x | ソリッド超硬が必須 |
| 7:1-10:1 | 43-125x | 制振バーが必須 |
| 10:1+ | 125x+ | 専用チューンド制振システム |
ボーリングバー選定の第一原則: ボアに収まる範囲で最大径のバーを選定すること。径と剛性の四乗関係により、これが振動抑制の最も有効な手段となります。ボア径の60-80%のバーが、剛性と切りくず排出・インサート形状要件のバランスを取ります — 正確な比率はインサート形式とボア仕上げ要件に依存します。
L/D比が6:1を超える場合、内部チューンド・マス・ダンパを備えた制振バーは通常振動振幅を5-10x低減し、もはや選択肢ではなく生産的な加工に不可欠です。制振技術と切削条件調整の完全ガイドは、ボーリングバー選定ガイドにあります。
ドリル(ジョバー、センター、ステップ)およびリーマ(スパイラルフルート、ストレートフルート)については、HSS-Coと超硬の選定やH7公差のガイドラインを含め、ドリルおよびリーマ選定ガイドを参照してください。
インデキサブルとソリッド — 判断フレームワーク
切削工具選定における最も基本的な判断の一つは、インデキサブル工具(再利用可能な本体に交換式インサートを装着)を選ぶか、ソリッド工具(一体構造、通常はソリッド超硬)を選ぶかという点です。ソリッド超硬工具は12 mm未満の径で一般的に選ばれます。この寸法以下のインサートは脆弱となるためです。一方インデキサブル工具は16 mm超で主流です。多刃インサートによる一刃当たりコスト優位が一体シャンクの剛性優位を上回るためです。
| 項目 | インデキサブル工具 | ソリッド超硬工具 |
|---|---|---|
| 工具径範囲 | 通常12 mm以上 | 0.5-25 mm(スイートスポット1-16 mm) |
| 一本当たり刃先数 | インサート1枚あたり2-8刃 | 1刃(再研削で2-3xまで再使用可) |
| 刃先鋭利性 | 中程度(インサート成形の制約) | 極めて鋭利(研削形状) |
| 一刃当たりコスト | 量産時に低い | 小径では低い |
| 剛性 | 低め(インサートポケット公差) | 高い(一体構造) |
| 仕上げ面 | 良-優(ワイパ付き) | 優(鋭利な研削刃先) |
| 刃先交換時間 | 数秒(インサート回転または交換) | 数分(工具交換+補正値入力) |
インデキサブル工具を選ぶ場合:
- 工具径が通常16 mmを超える(ただし小径インデキサブル工具も増加傾向)
- 生産量がインサート在庫を正当化する水準
- 複数の加工で同一インサート形状を共用(標準化)
- 刃先交換を迅速化して機械停止時間を最小化したい
- インサートの靱性が重要となる重荒加工
ソリッド超硬工具を選ぶ場合:
- 工具径が12 mm未満(この寸法以下のインサートは脆弱)
- 最大剛性が要求される(仕上げ、薄肉、高精度)
- 仕上げ面要求により、最も鋭利な刃先形状が必要
- 複雑形状(ボールノーズ、コーナーR、不等ねじれ)が必要
- 一体構造によりインサート変位を排除したい高速加工
インサートの形状・サイズ・形状設計の呼称は ISO 1832 に従います。複数メーカー間でインデキサブルインサートの注文や代替選定を行う際に必要な規格であり、先端角、逃げ角、公差クラス、チップブレーカースタイルをコード化した形式(例:CNMG 120408 は 80° ダイヤモンド、0° すくい角、M 公差、フラットチップブレーカーインサート)を標準化しています。
クロスオーバー領域
12 mmから20 mmの直径域では、両方の選択肢が成立します。判断要素は通常、生産量です — ある径で月間10刃以上を消費する場合は、剛性がやや劣っても一刃当たりコストがソリッド超硬を下回るため、インデキサブル工具が有利になります。
多くの加工現場では、最も効果的な戦略はハイブリッドアプローチです — 仕上げおよび小径加工にはソリッド超硬エンドミル、荒加工および大径加工にはインデキサブルフェースミルとショルダーミル、内径加工にはインデキサブルボーリングバーを使い分けます。これにより工具コストと段取り時間の双方を最小化できます。
総合 — 選定の進め方
切削工具選定は常に被削材の特定から始まります。被削材によって ISO 513 の用途グループが決まり、それが母材・コーティング・形状の選択肢を絞り込んでから、はじめて特定のブランドが検討対象となるためです。 工具カテゴリーに関わらず、切削工具選定は以下の同じ論理的手順に従います。
- 被削材を特定する — これによりISO用途グループ(P、M、K、N、S、H)が決まり、コーティングと母材の選択肢が直ちに絞り込まれます
- 加工を定義する — 荒加工、仕上げ、溝加工、輪郭加工、ねじ切り、ボーリングはそれぞれ異なる形状と刃数を要求します
- 機械能力を確認する — 主軸回転数、トルク、剛性、クーラント系統が、選定可能な工具と条件を制約します
- 母材とグレードを選定する — CNC量産には超硬、試作や破損リスクの高い用途にはHSS、高硬度材にはセラミック/CBNを選択します
- コーティングを選ぶ — 連続高速切削にはCVD、断続切削や鋭角刃先にはPVD、アルミニウムにはノンコーティングまたはDLCを選定します
- 形状を設定する — 可能な限り短い突き出し、適切なねじれ角/リード角、ボーリングには最大径を選択します
- メーカー推奨値から開始する — その後、実際の条件下で測定した摩耗パターンに基づいて最適化します
ステップ7を反復可能なプロセスへと変える摩耗測定ワークフロー(VB監視、パラメータ調整、Taylor式に基づく寿命予測)については、CNC工具摩耗監視:追跡・予測・破損防止を参照してください。
用途別切削工具選定早見表
| 使用場面 | 工具種 | 母材 | コーティング | 選定理由 |
|---|---|---|---|---|
| 1045 炭素鋼ポケット荒加工、16 mm工具 | 4枚刃ソリッド超硬エンドミル | マイクログレイン超硬合金、10% Co | PVD TiAlN | TiAlN の800°C以上での高温硬さがPグループ鋼荒加工の発熱に対応し、圧縮応力がラミング係合に耐える |
| 4140 プレハード材280 m/minの連続旋削 | ISO 1832 準拠 CNMG インデキサブルインサート | P25グレード超硬 | CVD(TiN/MT-TiCN/Al2O3) | Al2O3 熱障壁が200 m/min超の合金鋼旋削で支配的なクレータ摩耗からPグループ母材を保護 |
| 304 ステンレス溝加工仕上げ、6 mm工具 | 4枚刃ソリッド超硬エンドミル、大刃溝 | サブミクロン超硬合金 | PVD AlCrN | AlCrN は切込み深さラインで支配的なオーステナイト系ステンレスの境界摩耗と構成刃先に耐え、Cr酸化物が拡散摩耗を抑制 |
| 350 m/minでのねずみ鋳鉄正面フライス加工 | ISO 6462 アーバ使用、45°フェースミル、Kグループインサート | K10超硬 | 厚膜Al2O3 CVD | Kグループは鋳鉄の砥粒逃げ面摩耗に対応して設計されており、厚い Al2O3 層が砥粒摩耗を吸収して寿命を延ばす |
| 800 m/min でのアルミHSM、10 mm工具 | 2-3枚刃ソリッド超硬エンドミル、45°ねじれ | サブミクロン超硬合金 | ノンコーティング研磨またはDLC | DLCはTiAlNがアルミニウムで促進する構成刃先を防止し、大刃溝容積が長い連続切りくずを排出 |
| 32 mmボア 5:1 L/D の鋼材深穴ボーリング | ソリッド超硬ボーリングバー、90°リード | ソリッド超硬(580-620 GPa) | PVD TiAlN | 超硬剛性が5:1 L/Dの15.6xたわみ増大を相殺し、90°リードが力を軸方向に向けびびりを抑制 |
| H13(54 HRC)高硬度仕上げ | ソリッド超硬ボールノーズエンドミル | サブミクロン超硬合金、低Co | PVD TiSiN | TiSiNナノコンポジットの4,000 HV超の硬度が、靱性より硬度が重要なHグループ高硬度鋼のアブレシブ摩耗に耐える |
| Inconel 718 の50 m/min旋削 | ISO 1832 準拠 CNMGインサート | Sグループ超硬、微細粒 | PVD AlCrN | Sグループはニッケル超合金の境界摩耗に対応して設計されており、AlCrNのCr酸化物層がニッケル合金で支配的な拡散摩耗を抑制 |
全ての工具仕様を被削材と加工に整合させ、実測結果に基づいて最適化する。
最適な切削工具は決して単一変数ではありません — 母材、コーティング、形状、条件を、被削材と加工種別に整合させた組み合わせそのものです。グレード選定はISO 513を出発点とし、連続的な発熱にはCVD、断続的な刃先にはPVDを選び、ボアに収まる範囲で最大径のボーリングバーを使い、被削材に合わせて刃数を決定します。これらの基本を正しく押さえるだけで、工具寿命トラブルの80%は発生前に排除できます。
切削工具を交換すべき時期はどう判断するか?
逃げ面摩耗幅を監視します — 大半の超硬インサートは、逃げ面摩耗0.3 mm(ISO 3685に基づくVB = 0.3 mm)で刃先交換または交換すべきです。その他の兆候としては、仕上げ面の悪化、切削力の増大(音の変化)、ワークの寸法ドリフトが挙げられます。致命的故障まで運転してはなりません — ワークを損傷し、機械主軸を傷める恐れがあります。
旋削とフライスで同一の超硬グレードを使用してよいか?
基本的に推奨されません。旋削は持続的な発熱を伴う連続切削のため、クレータ摩耗耐性を最適化したCVDコーティンググレード(P15-P25)が適します。フライス加工は断続切削により刃先に熱衝撃が繰り返され、圧縮残留応力をもつPVDコーティンググレード(P20-P30)が適します。両用グレードを提供するメーカーもありますが、専用グレードが大半の用途で上回ります。
工具寿命を改善する最もコスト効率の高い方法は何か?
効果の大きい順に、(1) 被削材に正しいISOグレードを使用する、(2) 切削速度がグレードとコーティングの推奨範囲内にあることを確認する、(3) 剛性を最大化するため工具突き出しを可能な限り短くする、(4) 切削域へのクーラント供給を最適化する、の四点です。これらの施策は段取り時間以上のコストを要しませんが、通常30-50%の工具寿命改善をもたらします。
コーティング付き超硬を常にノンコーティングより優先すべきか?
必ずしもそうではありません。アルミニウム加工ではノンコーティング研磨超硬またはPCDが好まれます — TiAlNのようなコーティングがワークと化学反応を起こし、構成刃先の形成を加速する恐れがあるためです。ノンコーティング工具は一部の樹脂および複合材用途にも適します。鋼、ステンレス、鋳鉄、超耐熱合金においては、コーティング付き工具がほぼ例外なく優位です。
2枚刃と4枚刃のエンドミルはどう使い分けるか?
主要因は被削材です。アルミニウムおよび非鉄金属は、長く連続した切りくずの排出に広い刃溝が必要となるため、2-3枚刃が適します。鋼およびステンレスは切りくずが小さいため、4-5枚刃を選択できます。どの材料であっても溝加工では、刃数が少ない方が切りくず排出が改善されます。仕上げパスでは、刃数が多い方が高い送り速度と良好な仕上げ面を実現できます。
出典
- ISO 513:2004 — Classification and Application of Hard Cutting Materials for Metal Removal
- ISO 3685:1993 — Tool Life Testing with Single-Point Turning Tools
- ISO 8688-1:1989 — Tool Life Testing in Milling, Part 1: Face Milling
- Machinery's Handbook, 31st Edition (Industrial Press)
- Sandvik Coromant: Metalcutting Technical Guide