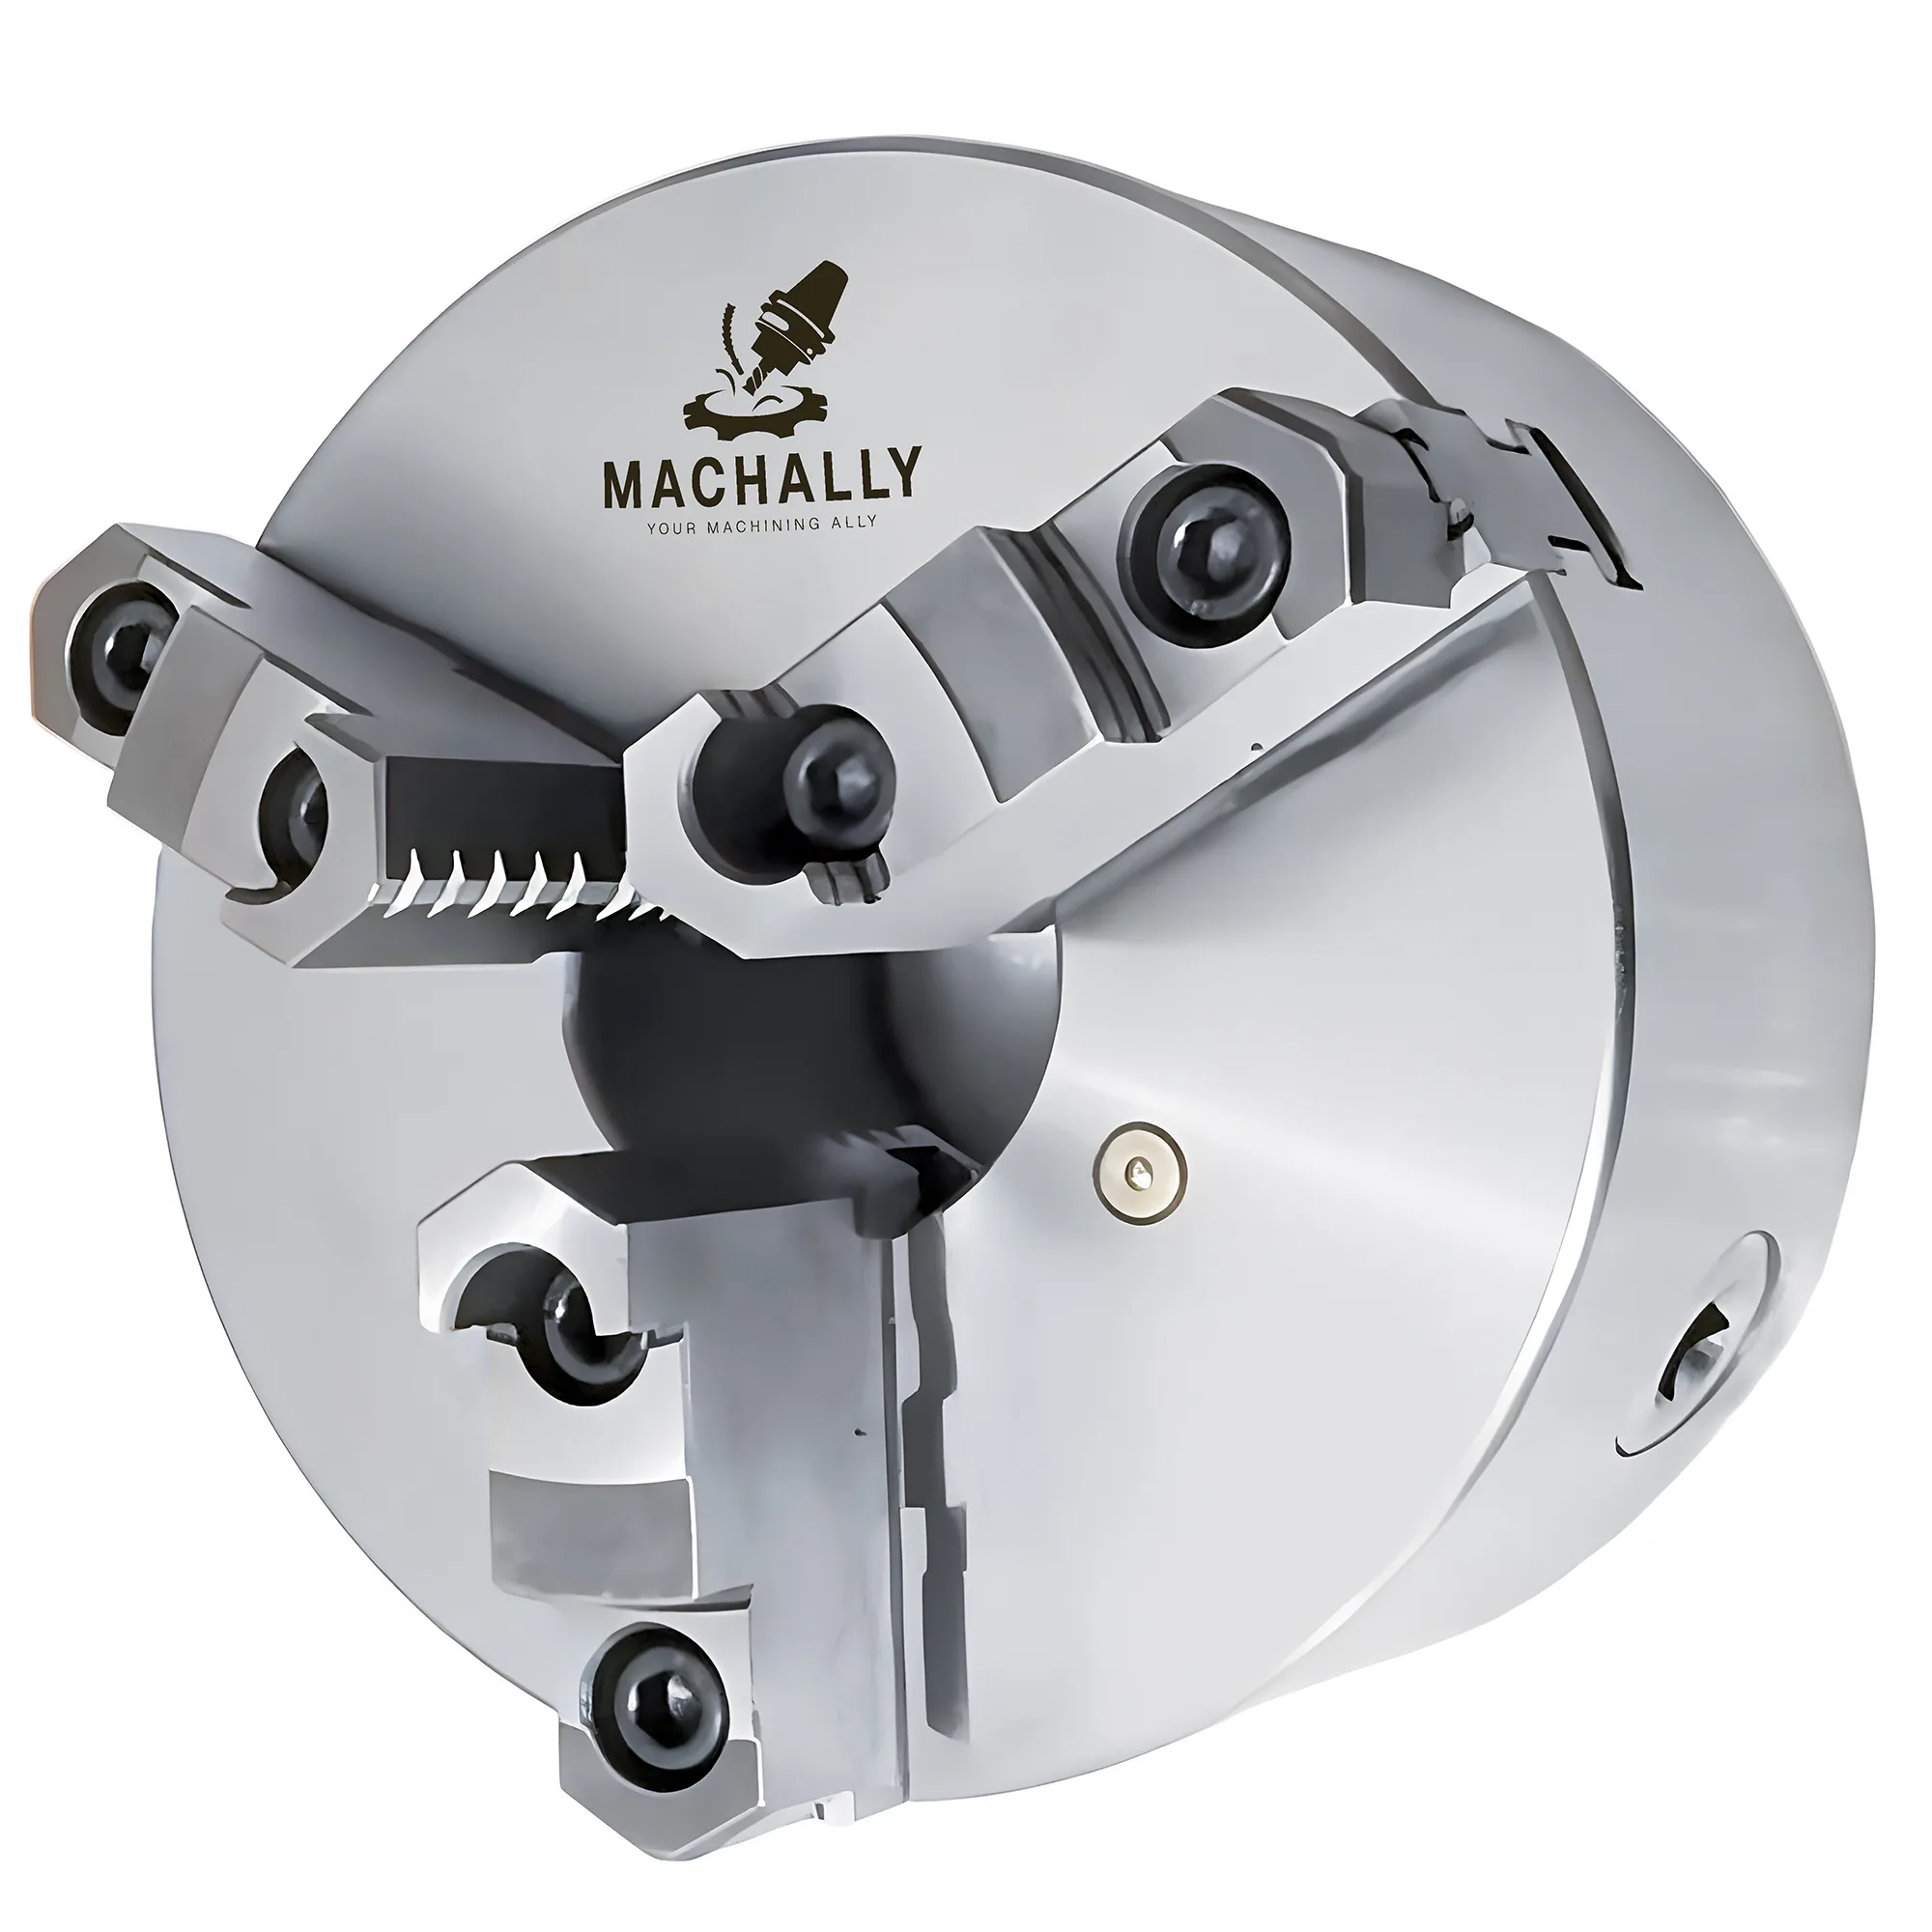
Le griffe tenere alesate in macchina su un mandrino a tre o a quattro griffe permettono di trattenere pezzi irregolari o pre-lavorati con una ripetibilità di TIR ≤0.02 mm — a condizione che il foro sia lavorato al carico di serraggio corretto e che il gradino di posizionamento o il raggio corrispondano alla geometria del pezzo entro 0.05 mm. Scegliere l'acciaio dolce AISI 1018 per la maggior parte dei lavori di tornitura (HRC 15–20, lavorazione agevole, facilmente rialesabile), l'alluminio 6061-T6 per passate leggere di finitura su superfici delicate, e l'AISI 4140 prebonificato (HRC 28–32) per le produzioni di serie in cui l'usura delle griffe supera un set a settimana in condizioni tipiche di officina.
Riferimento rapido per le griffe tenere
| Problema / Obiettivo | Azione principale | Impatto atteso |
|---|---|---|
| Il pezzo si sposta tra un attrezzaggio e l'altro | Alesare le griffe con scostamento +0.0–0.05 mm rispetto al diametro del pezzo e aggiungere un gradino di posizionamento | Ripetibilità TIR ≤0.02 mm tra i riserraggi in condizioni tipiche |
| Le griffe si usurano in < 1 settimana | Passare dall'acciaio 1018 al 4140 prebonificato (HRC 28–32) | Vita delle griffe 3–5× più lunga nelle produzioni continue di serie |
| Segni visibili di marcatura su pezzo in alluminio tenero dopo il serraggio | Passare dalle griffe tenere in acciaio all'alluminio 6061-T6 | Marcatura eliminata a forze di serraggio fino a ~5 kN su griffe da 150 mm |
| Diametro del foro alesato troppo stretto; il pezzo non entra | Rialesare al carico corretto usando un anello sacrificale o un pezzo di scarto alla coppia di serraggio finale | Elimina la distorsione da ritorno elastico che può tipicamente aggiungere 0.03–0.10 mm di conicità al foro |
| Fusione o pezzo forgiato irregolare che scivola sotto il taglio | Aggiungere una sede a raggio corrispondente al diametro esterno del pezzo + spallamento a gradino come arresto assiale | Elimina la deriva assiale; ripetibilità di posizione tipica ±0.05 mm quando le griffe tenere sono alesate in macchina sul mandrino di produzione |
| La produzione di serie richiede un cambio rapido delle griffe | Pre-alesare un secondo set allo stesso diametro; usare il registro del corpo del mandrino per il riposizionamento delle griffe | Tempo di cambio sotto i 3 minuti con sistemi di griffe a registro |
Minimo 4 righe. L'impatto atteso è quantificato con condizioni al contorno.
Perché le griffe tenere battono le griffe dure sui pezzi irregolari
Le griffe tenere sono il metodo di bloccaggio pezzo preferito per pezzi irregolari, pre-lavorati o delicati perché conformano la superficie di posizionamento alla geometria del pezzo, anziché richiedere che il pezzo si adatti alla griffa.
Le griffe dure standard su un mandrino a tre griffe afferrano su tre linee di contatto tangenziali. Per la barra tonda da magazzino questo è accettabile — l'errore è limitato all'eccentricità delle griffe (tipicamente 0.05–0.15 mm di TIR su un mandrino di produzione secondo la classe di tolleranza 3 di ISO 3442). Per una fusione con diametro esterno grezzo, un foro pre-lavorato o una superficie sagomata, tre punti di contatto tangenziali generano forze di deflessione imprevedibili che spostano il pezzo assialmente e radialmente.
Le griffe tenere alesate in macchina eliminano il problema della linea di contatto. Quando vengono alesate per corrispondere al diametro del pezzo, l'area di contatto si espande da tre contatti di linea a tre contatti ad arco che si estendono tipicamente per 15–25° della faccia della griffa, distribuendo la forza di serraggio su un'area molto più ampia. Un arco di contatto della griffa tenera di 20° su un diametro di 100 mm distribuisce la forza su circa 17 mm² di area di contatto per griffa — circa 8–12× l'area di contatto di un contatto di linea sullo stesso diametro.
Per un mandrino autocentrante a tre griffe K11, il meccanismo a spirale autocentrante allinea contemporaneamente le griffe, quindi alesare tutte e tre le griffe in una sola passata garantisce che tutti e tre gli archi del foro siano concentrici con l'asse del mandrino. Per un mandrino autocentrante a quattro griffe K12, vale lo stesso principio: alesare tutte e quattro le griffe contemporaneamente al carico di serraggio garantisce che la geometria di posizionamento si allinei alla mezzeria del mandrino, e non ai singoli percorsi di corsa delle griffe. Per un confronto su quando usare i mandrini a tre rispetto a quelli a quattro griffe, si veda la guida alla scelta tra mandrino a 3 e 4 griffe per tornio.
ISO 3442 definisce il registro del corpo del mandrino (la battuta che posiziona i set di griffe) — questo è il riferimento geometrico su cui i sistemi a griffe tenere si basano per mantenere la ripetibilità quando le griffe vengono scambiate tra un attrezzaggio e l'altro.
Scelta del materiale: 1018, 6061 o 4140?
I tre materiali più comuni per griffe tenere si differenziano per lavorabilità, durata all'usura e protezione superficiale:
L'acciaio AISI 1018 è la scelta predefinita per la tornitura di uso generale perché bilancia lavorabilità, possibilità di rialesatura e durata all'usura adeguata per la maggior parte delle operazioni di officina meccanica. Un set di griffe tenere in 1018 dura tipicamente 50–200 rialesature a seconda della profondità della griffa, del carico di serraggio e del materiale del pezzo prima che il corpo della griffa diventi troppo sottile per il riutilizzo.
L'alluminio 6061-T6 è preferito per pezzi a parete sottile e pre-finiti perché la sua bassa durezza previene la marcatura superficiale a forze di serraggio inferiori a circa 5 kN su griffe di mandrino da 150 mm. Il compromesso è un'usura accelerata: le griffe in alluminio su una produzione di serie di pezzi in acciaio si deformano dopo 20–50 cicli sotto carichi di sgrossatura tipici. Le griffe tenere in alluminio 6061-T6 sono usate per la tornitura di finitura di superfici delicate perché prevengono la marcatura pur conformandosi entro ±0.02 mm dal diametro alesato.
L'AISI 4140 prebonificato (HRC 28–32) è usato per le produzioni di serie in cui le griffe in 1018 si usurano in meno di cinque giorni di uso continuo. La matrice più dura resiste alla deformazione sotto forze di serraggio superiori a 8 kN e mantiene più a lungo la geometria del foro. Lavorare il 4140 a HRC 30 richiede refrigerazione abbondante e metallo duro rivestito TiAlN a velocità ridotte (tipicamente 80–120 m/min) per prevenire una rapida usura dell'utensile. I rivestimenti TiAlN sono preferiti per l'alesatura di griffe tenere in acciaio prebonificato perché la loro resistenza all'ossidazione oltre 800°C sostiene le prestazioni di taglio alle temperature elevate generate dalla lavorazione di acciaio HRC 28–32, prolungando la vita dell'inserto di 2–4× rispetto al metallo duro non rivestito in condizioni tipiche di lavorazione a secco o con refrigerante leggero. Le griffe tenere in AISI 4140 prebonificato prolungano la vita delle griffe di 3–5× rispetto al 1018 in produzione continua, ma aumentano il tempo di attrezzaggio per l'alesatura del 30–50% a causa della minore lavorabilità.
Regola di decisione per la scelta del materiale
Usare il 1018 per prototipi e officina meccanica (< 5 pezzi/giorno), il 6061-T6 per superfici delicate o pre-finite, e il 4140 prebonificato quando lo stesso set di griffe è usato per > 50 cicli consecutivi con forze di serraggio > 8 kN.
Alesatura delle griffe: compensazione del carico e scostamento del diametro
Il guasto più comune delle griffe tenere è l'alesatura a carico nullo seguita dal serraggio del pezzo a coppia piena. I mandrini a spirale e a camme si deflettono radialmente sotto il carico di serraggio — tipicamente ~0.03–0.10 mm per griffa su corpi di mandrino da 150–200 mm, con variabilità in funzione delle condizioni del mandrino e del carico — il che fa sì che il diametro alesato si chiuda leggermente quando il pezzo viene rimosso e le griffe si riallineano.
La procedura corretta è alesare le griffe mentre sono caricate contro un anello sacrificale o un pezzo di scarto dello stesso diametro alla coppia di serraggio finale. Questo precarica il meccanismo delle griffe per riprodurre lo stato di deflessione della condizione effettiva di serraggio.
Linee guida per lo scostamento del diametro del foro (valide per la maggior parte dei tipi di mandrino in condizioni tipiche di carico):
| Diametro del corpo del mandrino | Carico di serraggio (tipico) | Scostamento del foro (griffa rilassata → serrata) |
|---|---|---|
| 100 mm (3 griffe a spirale) | 2–4 kN per griffa | 0.02–0.05 mm |
| 150 mm (3 griffe a spirale) | 3–6 kN per griffa | 0.03–0.07 mm |
| 200 mm (3 griffe a comando idraulico) | 5–10 kN per griffa | 0.04–0.10 mm |
| 250 mm (4 griffe a spirale) | 4–8 kN per griffa | 0.03–0.08 mm |
I valori sono campi tipici di settore basati sulla geometria del mandrino a spirale; verificare sul proprio specifico corpo del mandrino misurando il diametro del foro a carico nullo rispetto al carico nominale.
Il metodo dell'anello sacrificale: serrare un pezzo di materiale di scarto alla coppia di serraggio nominale, alesare le griffe al diametro del pezzo, poi rimuovere lo scarto. Le griffe si apriranno per il valore dello scostamento. Quando il pezzo reale viene serrato alla stessa coppia, le griffe si richiudono al diametro alesato e ottengono la geometria di contatto desiderata.
L'alesatura delle griffe senza precompensazione del carico è la causa primaria della scarsa ripetibilità delle griffe tenere — la conicità risultante del foro di tipicamente 0.03–0.10 mm (varia con dimensione del mandrino, carico e condizioni) fa sì che il pezzo si appoggi sui bordi delle griffe anziché sulla zona di contatto ad arco.
Da evitare
Non alesare mai le griffe tenere al diametro finale in una sola passata a profondità piena. Usare due passate: una passata di sgrossatura tipicamente 0.3–0.5 mm sotto misura, poi una passata di finitura al diametro obiettivo. Una singola passata pesante può creare 0.05–0.15 mm di conicità del foro a causa della deflessione della barra di alesatura e dell'interferenza dei trucioli, specialmente nell'acciaio 1018 ad alti avanzamenti.
Elementi di posizionamento: gradini, raggi e arresti assiali
Una griffa tenera con solo un foro liscio può trattenere il diametro ma non può impedire lo spostamento assiale; aggiungere un gradino di posizionamento o uno spallamento elimina la deriva assiale e riduce la variazione di lunghezza pezzo-a-pezzo a tipicamente ±0.05 mm in condizioni stabili.
Tre geometrie di posizionamento sono usate in pratica:
Spallamento a gradino (il più comune): Lavorare un gradino tipicamente profondo 1–3 mm sul fondo del foro che corrisponda al diametro dello spallamento sul pezzo. Il pezzo si appoggia su questo gradino ed è posizionato sia radialmente (dal foro) sia assialmente (dalla faccia del gradino). Perché il gradino sia efficace, la faccia del gradino deve essere ortogonale all'asse del mandrino entro 0.02 mm — verificare con un comparatore sulla faccia del gradino prima di usare le griffe in produzione.
Sede a raggio: Per fusioni o pezzi forgiati tondi senza spallamento squadrato, lavorare una sede a raggio che corrisponda al diametro esterno del pezzo alla profondità del foro. La sede a raggio fornisce un alloggiamento assiale e radiale a tre punti. Una sede a raggio alesata per corrispondere al diametro esterno del pezzo entro 0.05 mm fornisce una ripetibilità assiale di ±0.05–0.10 mm e un TIR radiale ≤0.03 mm in condizioni tipiche di produzione.
Sede sagomata per geometrie irregolari: Per profili non tondi (barra esagonale, pezzi flangiati, alberi a sezione D), la griffa tenera può essere sagomata lavorando la faccia della griffa su un centro di fresatura prima del fissaggio al mandrino. Questo richiede che l'interfaccia di montaggio della griffa (cava a T o base seghettata) fornisca un registro griffa-mandrino ripetibile — il registro del corpo del mandrino ISO 3442 è il datum di riferimento. Quando il passo della dentatura della griffa corrisponde al corpo del mandrino (tipicamente 1.5 mm o 3.0 mm di passo), l'errore di riposizionamento è tipicamente < 0.05 mm. DIN 55029 definisce gli accoppiamenti a flangia del naso del mandrino utilizzati su torni manuali e CNC, e i mandrini conformi a DIN 55029 forniscono un registro di posizionamento standardizzato che garantisce il trasferimento dei set di griffe tra macchine conformi senza perdita di ripetibilità — un vantaggio chiave quando più torni lavorano la stessa famiglia di pezzi.
Forza di serraggio e calcolo della forza minima di presa
Per pezzi irregolari o non tondi, la coppia di taglio non deve superare la presa per attrito disponibile dal sistema di serraggio. La forza di serraggio minima richiesta per la tornitura si ricava bilanciando la coppia di taglio rispetto al momento di attrito sull'area di contatto della griffa.
La verifica semplificata della forza di presa per la tornitura:
F_clamp ≥ (2 × M_c) / (D_w × μ × N_j)
Dove:
- F_clamp = forza di serraggio per griffa (N)
- M_c = momento di taglio sul pezzo (N·mm) = F_tangenziale × D_w/2
- D_w = diametro del pezzo (mm)
- μ = coefficiente di attrito tra griffa e pezzo (0.12–0.18 per griffe tenere acciaio-su-acciaio; 0.08–0.12 per griffe in alluminio)
- N_j = numero di griffe (3 per K11; 4 per K12)
A parità di forza totale del mandrino, la resistenza allo slittamento per attrito è indipendente dal numero di griffe — ogni griffa condivide il carico in proporzione, quindi l'attrito totale = F_totale × μ indipendentemente dal fatto che 3, 4 o 6 griffe siano in contatto con il pezzo. Il vantaggio del quattro griffe (K12) sui pezzi irregolari è geometrico, non frizionale: quattro punti di contatto stabilizzano profili asimmetrici o non tondi contro l'oscillazione, mentre tre linee di contatto su un pezzo forgiato fuori tondo possono sviluppare una distribuzione di carico disuniforme che spinge il pezzo fuori centro sotto il taglio.
Esempio di calcolo: pezzo in acciaio da 100 mm di diametro, forza di taglio tangenziale 800 N, griffe tenere in acciaio 1018 (μ = 0.15), mandrino a tre griffe K11:
- Momento di taglio M_c = 800 × 50 = 40.000 N·mm
- F_clamp richiesta per griffa = (2 × 40.000) / (100 × 0.15 × 3) = 1.778 N per griffa minimo
- Un mandrino K11 da 150 mm alla coppia di serraggio nominale sviluppa tipicamente 3.000–5.000 N per griffa, fornendo un margine di sicurezza di 1.7–2.8× in queste condizioni
Il fattore di sicurezza per il taglio interrotto (fresatura di una faccia o foratura passante) dovrebbe essere almeno 2.5×; per la tornitura continua di diametri esterni lisci, 1.5× è generalmente accettabile in attrezzaggi stabili. Per la metodologia completa di calcolo della forza di serraggio del bloccaggio pezzo, inclusi coefficienti di attrito e fattori di sicurezza per diverse configurazioni di bloccaggio, si veda la guida al calcolo della forza di serraggio nel bloccaggio pezzo. Pezzi irregolari con massa asimmetrica generano squilibrio centrifugo ad alte velocità del mandrino — per pezzi > 0.5 kg scostati di > 10 mm dall'asse del mandrino, ridurre la velocità del mandrino del 20–40% o bilanciare l'assieme prima di superare 1.500 RPM.
Forza di serraggio minima per lavorare in sicurezza
Eseguire il calcolo della forza di presa prima del primo taglio su qualsiasi pezzo irregolare. Se il margine di sicurezza alla coppia di serraggio nominale è inferiore a 1.5×, aggiungere un arresto assiale per ridurre la presa radiale richiesta trasferendo parte della forza di taglio alla faccia dell'arresto.
Prove di ripetibilità e gestione della vita delle griffe
Dopo l'alesatura delle griffe tenere, provare la ripetibilità prima di impegnarsi in una produzione di serie. Per una tecnica dettagliata di azzeramento con comparatore degli attrezzaggi a quattro griffe, si veda attrezzaggio del mandrino a quattro griffe e tecnica con comparatore. La procedura standard per la verifica delle griffe tenere:
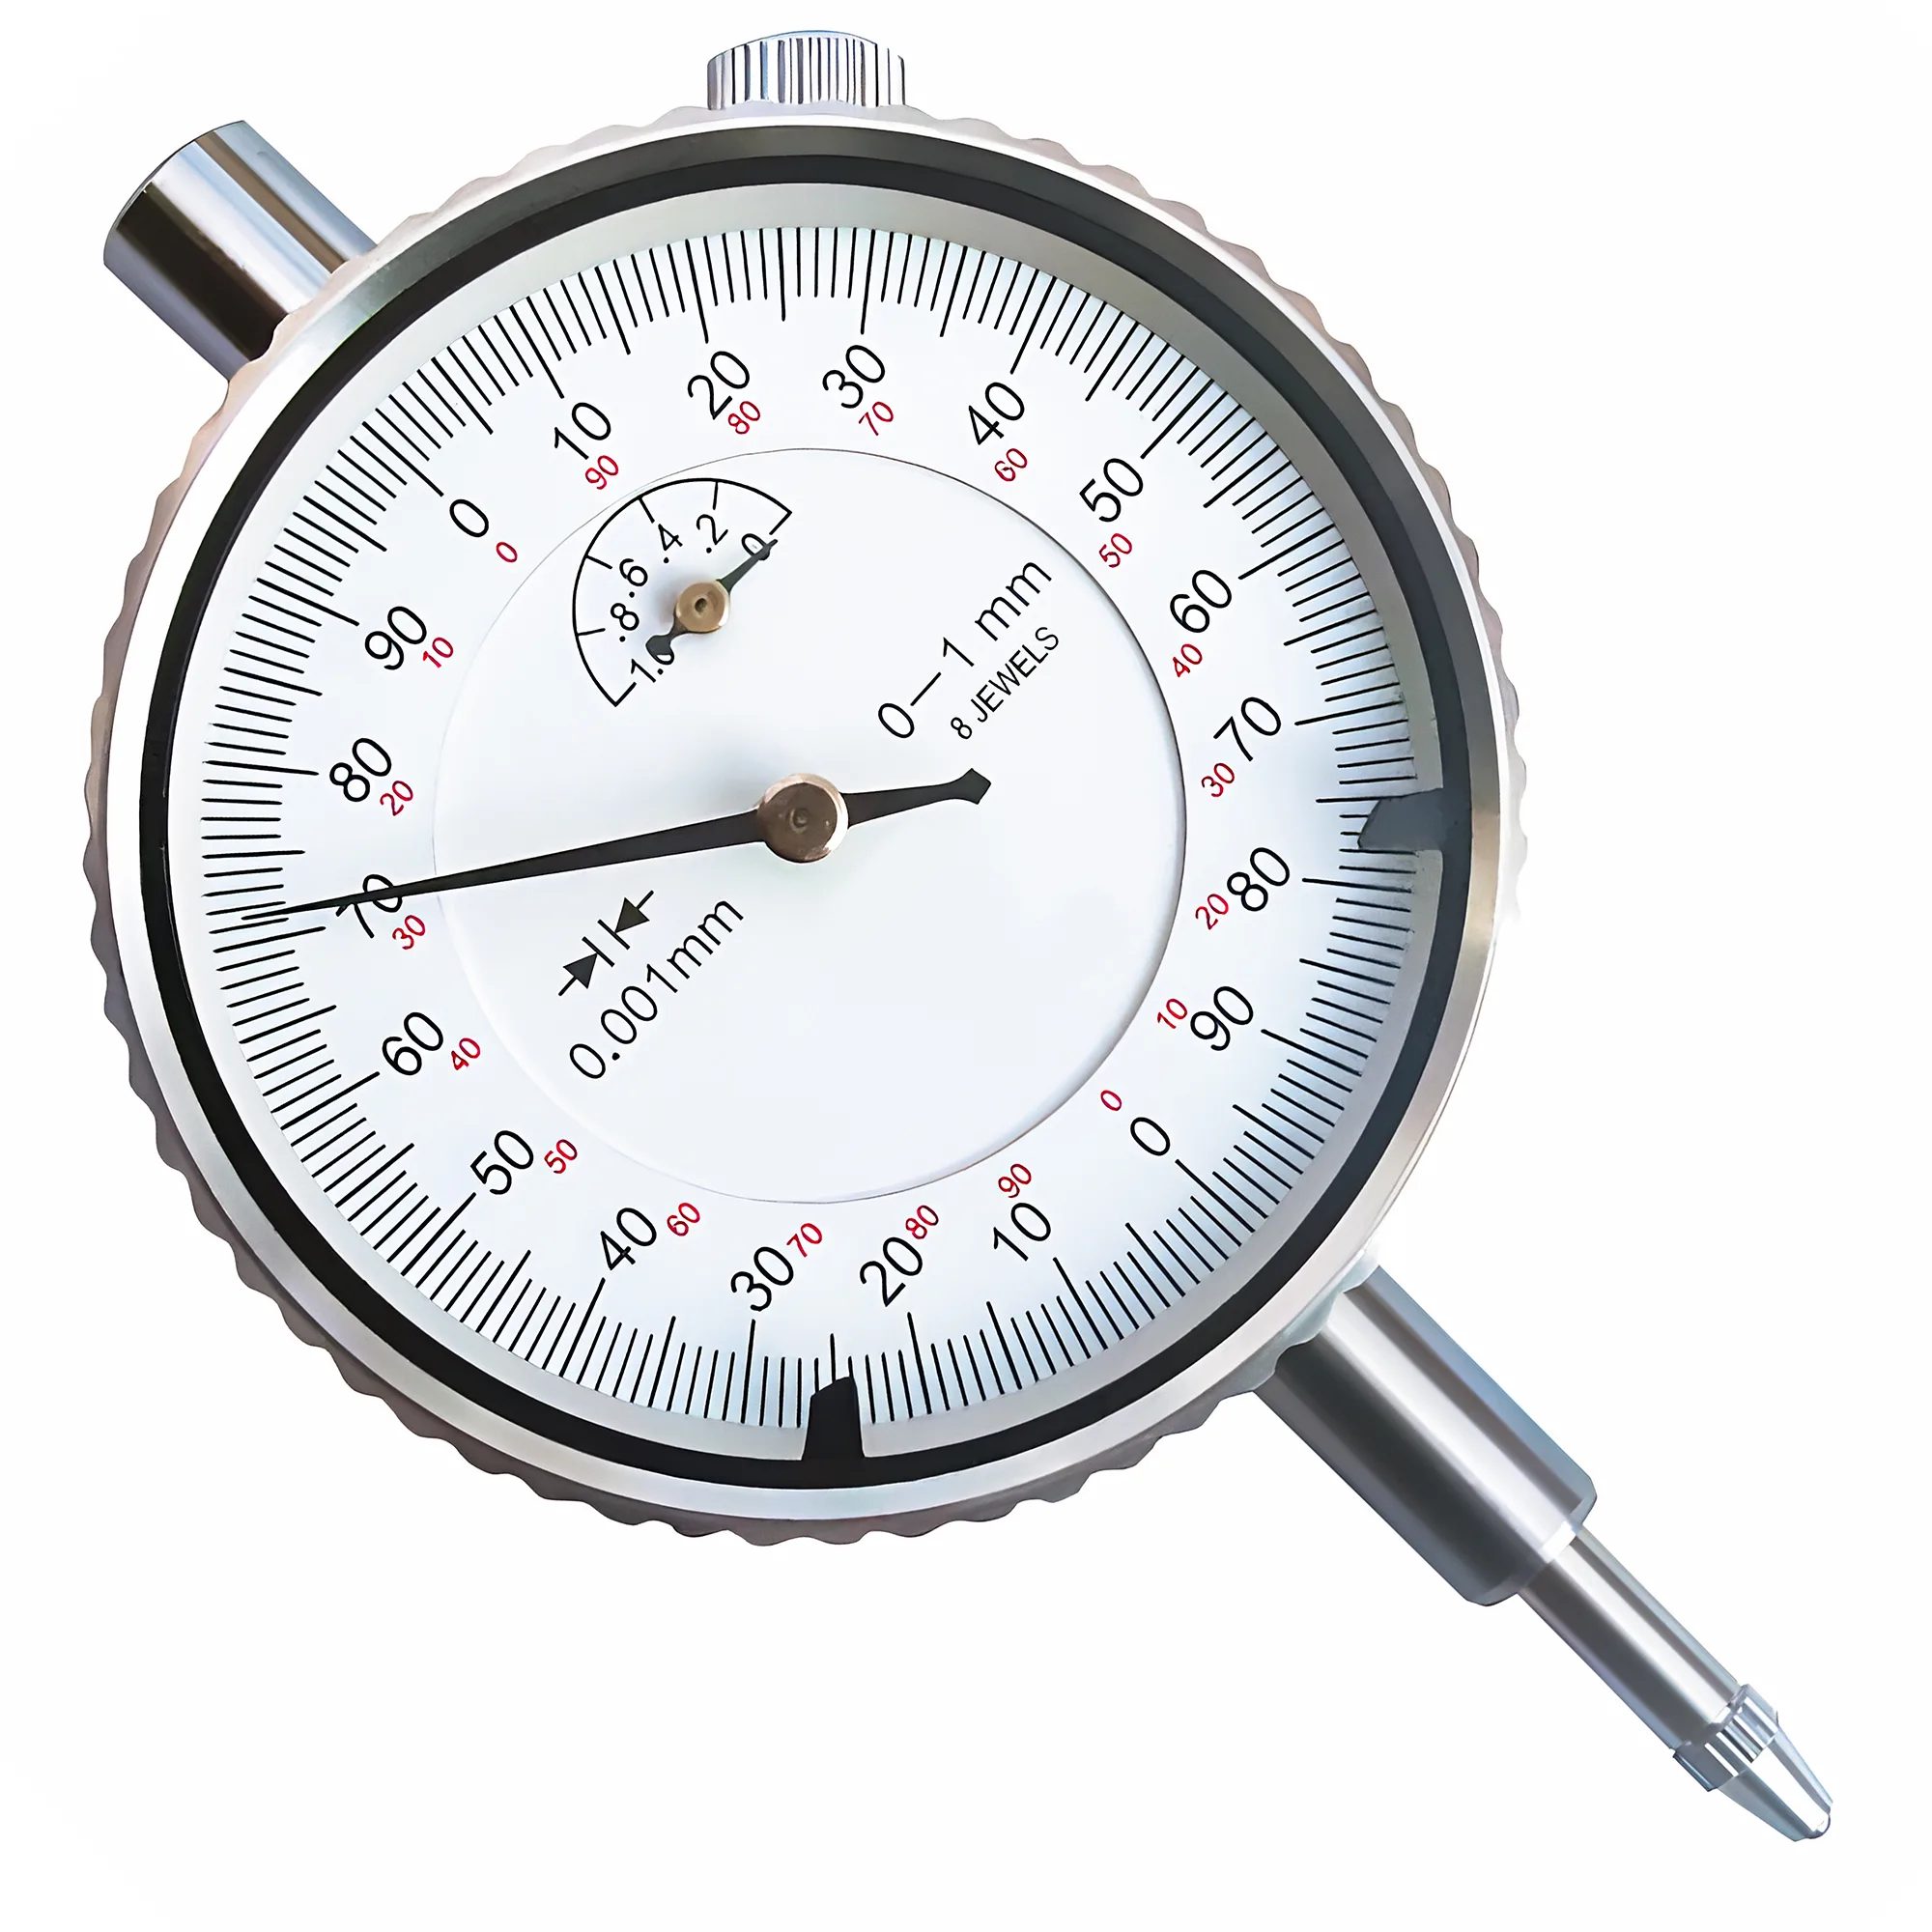
- Serrare il pezzo alla coppia di serraggio nominale. Azzerare il diametro esterno con un comparatore a risoluzione 0.001 mm. Registrare l'eccentricità.
- Rimuovere il pezzo. Riserrare tre volte senza ri-azzerare. Registrare la variazione picco-picco di TIR su tutti i riserraggi.
- Se la variazione di riserraggio supera 0.03 mm, indagare: coppia di serraggio incostante, residui sulla dentatura della griffa o diametro del foro fuori tolleranza.
Le griffe tenere alesate correttamente al carico di serraggio con un gradino di posizionamento ottengono tipicamente una variazione di TIR al riserraggio di 0.01–0.02 mm per il 90% degli attrezzaggi in un ambiente di officina pulito. Le griffe che si attestano a > 0.05 mm di variazione dovrebbero essere rialesate o sostituite.
Indicatori di vita della griffa (quando rialesare o sostituire):
- Il diametro del foro misurato al carico di serraggio è cresciuto di > 0.1 mm dal nominale (la zona di contatto si è usurata)
- La perpendicolarità della faccia del gradino supera 0.03 mm (il gradino si è usurato o si è spostato per lo shock di serraggio)
- Lo spessore del corpo della griffa sotto il foro di posizionamento è < 5 mm (rischio di frattura della griffa sotto il carico di serraggio)
- La superficie del foro della griffa mostra punti duri di materiale del pezzo precedente incassati nella griffa più tenera
Un registro della vita della griffa — che riporta data di alesatura, diametro alesato, codice pezzo e numero di cicli — è il modo più affidabile per prevedere quando è necessaria la rialesatura e per cogliere la crescita graduale del foro prima che incida sulla precisione di posizionamento del pezzo.
Alesare al carico di serraggio, abbinare il foro al diametro del pezzo entro 0.05 mm e aggiungere sempre un gradino di posizionamento.
Lavorare le griffe tenere con il mandrino precaricato contro un anello sacrificale alla coppia di serraggio nominale per eliminare l'errore da ritorno elastico. Scegliere l'AISI 1018 per la maggior parte dei lavori, l'alluminio 6061-T6 per superfici delicate, e l'AISI 4140 prebonificato per le produzioni di serie che superano i 50 cicli a settimana con forze di serraggio superiori a 8 kN. Aggiungere un gradino di posizionamento di 1–3 mm o una sede a raggio per fornire un posizionamento assiale a ±0.05 mm. Verificare la forza di serraggio rispetto all'equazione della forza di presa prima del primo taglio su pezzi irregolari, e mantenere un registro della vita della griffa per cogliere la crescita del foro prima che degradi la precisione di posizionamento del pezzo.
Fonti
- ISO 3442: Lathe chucks — Dimensions and inspection (ISO)
- DIN 55029: Lathe chuck flange connections (DIN)
- Machinery's Handbook 31st Edition — Turning and Boring, Workholding (Industrial Press)
- Sandvik Coromant — Chuck workholding in turning operations (Sandvik)
- SCHUNK Chuck Technology: Clamping Force and Jaw Design (SCHUNK)
Quale materiale dovrei usare per le griffe tenere su un mandrino per tornio?
L'acciaio dolce AISI 1018 (HRC 15–20) è la scelta standard per la tornitura di uso generale — si lavora facilmente, può essere rialesato più volte e fornisce una durata all'usura adeguata per la maggior parte delle produzioni di officina meccanica. Usare l'alluminio 6061-T6 per superfici delicate o pre-finite per prevenire la marcatura a forze di serraggio fino a ~5 kN. Passare all'AISI 4140 prebonificato (HRC 28–32) quando i set di griffe si usurano in meno di una settimana di uso continuo in produzione.
Perché le griffe tenere devono essere alesate al carico di serraggio?
Alesare a carico nullo e serrare a coppia piena fa chiudere il meccanismo delle griffe di 0.03–0.10 mm (a seconda della dimensione del mandrino e del carico), producendo una conicità del foro che fa appoggiare il pezzo sui bordi delle griffe anziché sulla zona di contatto ad arco. Precaricare le griffe contro un anello sacrificale alla coppia nominale durante l'alesatura compensa questo ritorno elastico e ottiene la geometria del foro corretta nella condizione effettiva di serraggio di lavoro.
Quale ripetibilità di TIR posso aspettarmi da griffe tenere alesate correttamente?
Le griffe tenere alesate al carico di serraggio con un gradino di posizionamento ottengono una variazione di TIR al riserraggio di 0.01–0.02 mm per il 90% degli attrezzaggi in un ambiente di officina pulito. Senza un gradino di posizionamento (solo foro), la deriva assiale aggiunge variabilità; con un gradino e un diametro di foro corretto (entro 0.05 mm dal diametro del pezzo), la ripetibilità totale di posizione è tipicamente ≤0.02 mm di TIR in condizioni stabili.
Come calcolo la forza di serraggio richiesta per un pezzo irregolare?
Usare la verifica semplificata della presa: F_clamp per griffa ≥ (2 × M_c) / (D_w × μ × N_j), dove M_c è il momento di taglio (forza tangenziale × raggio del pezzo), D_w è il diametro del pezzo, μ è il coefficiente di attrito della griffa (0.12–0.18 per griffe in acciaio), e N_j è il numero di griffe. Il minimo calcolato dovrebbe essere ≤60% della forza di serraggio nominale del mandrino per mantenere un margine di sicurezza di almeno 1.5× per la tornitura continua, o 2.5× per il taglio interrotto.
Quando dovrei aggiungere un gradino di posizionamento alle griffe tenere?
Aggiungere un gradino di posizionamento ogni volta che la precisione di posizione assiale conta — tipicamente qualsiasi pezzo che richieda uno spallamento, una faccia o una gola tornita entro ±0.1 mm da una faccia di riferimento. Un gradino tipicamente profondo 1–3 mm che corrisponde al diametro dello spallamento del pezzo controlla sia il posizionamento radiale sia quello assiale, riducendo la deriva assiale da diversi decimi di mm (solo foro) a tipicamente ±0.05 mm. Verificare la perpendicolarità della faccia del gradino con un comparatore a ≤0.02 mm prima di impegnarsi nella produzione.