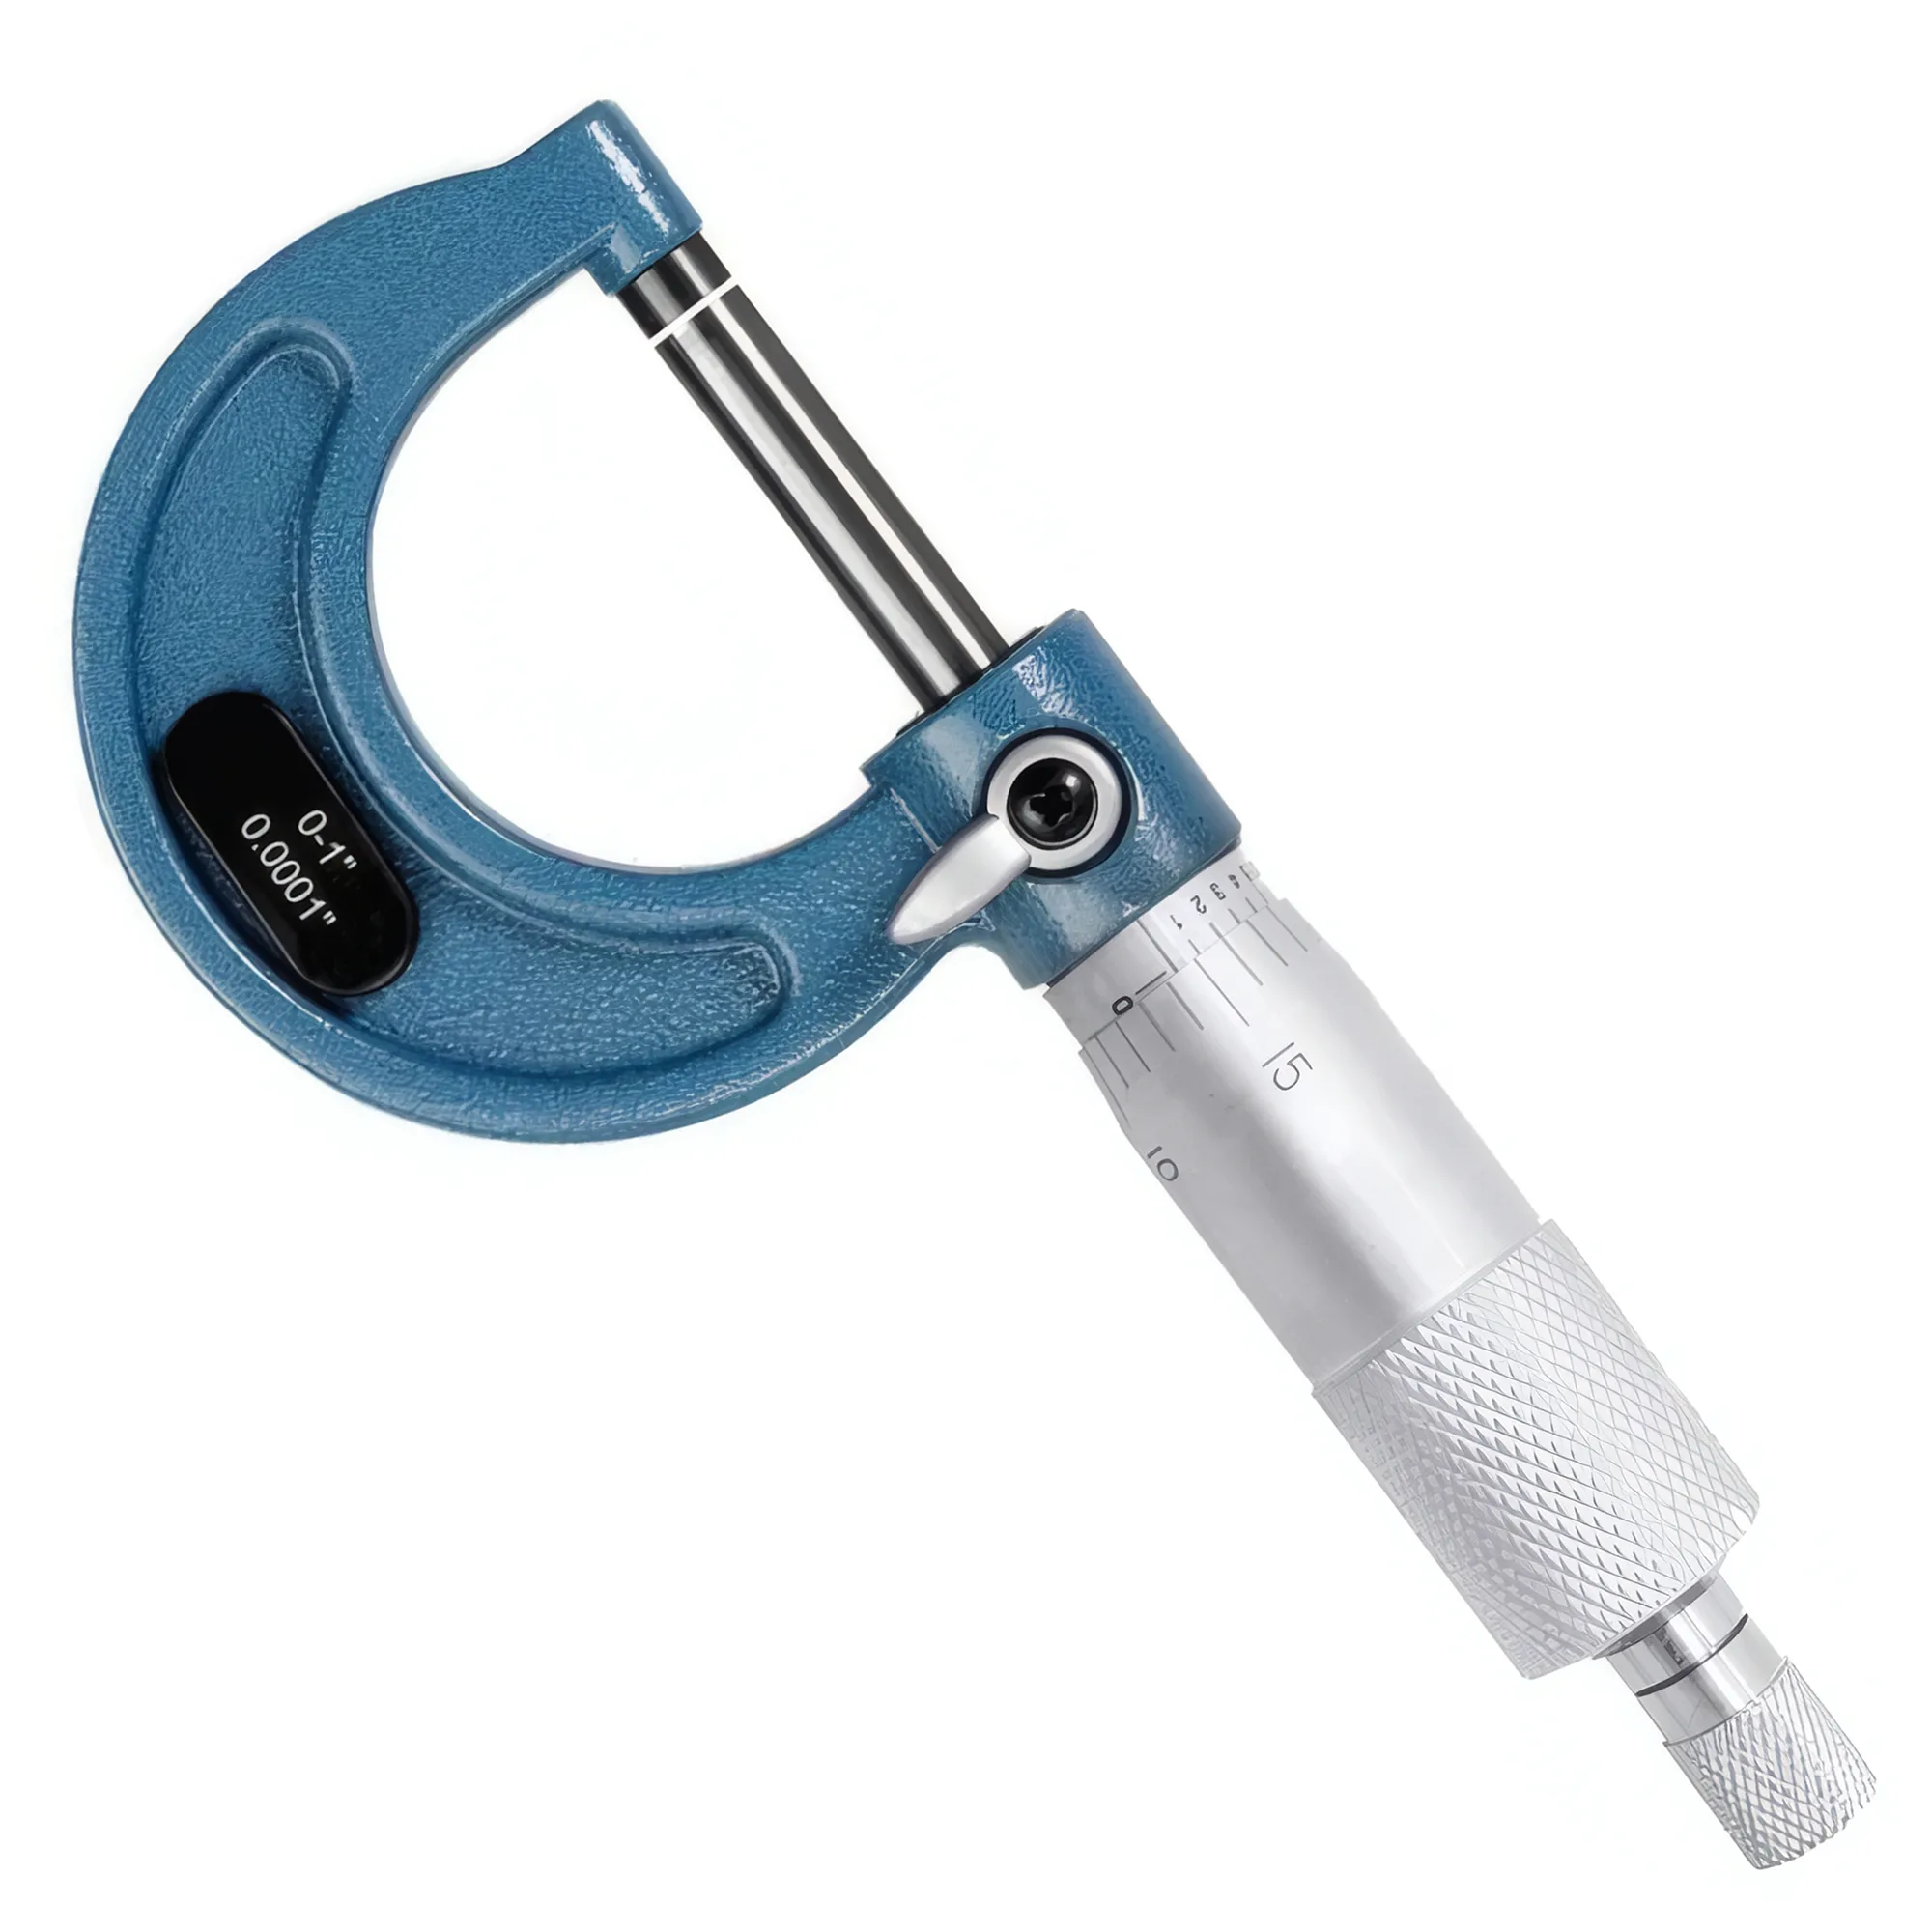
Un micrometro per esterni che non sia stato verificato contro un blocchetto pianoparallelo tarato esce dalla propria specifica di precisione di ±0.004 mm (DIN 863-1 / ISO 3611:2023, campo 0–25 mm) entro pochi mesi di uso quotidiano in officina. Azzerare a temperatura ambiente (20 °C ± 1 °C), verificare contro un blocchetto pianoparallelo di Grado 1 a metà campo e regolare il manicotto se l'errore supera la metà della banda di tolleranza — questi tre passaggi ripristinano la piena tracciabilità in meno di cinque minuti.
Riferimento rapido per la manutenzione del micrometro
| Problema / Obiettivo | Azione principale | Impatto atteso |
|---|---|---|
| Errore di zero dopo equilibrazione termica | Riazzerare con superfici pulite, a 20 °C per ≥ 30 min | Elimina l'errore di deriva termica di 0.002–0.005 mm |
| Scarto di lettura a metà campo ≥ 0.003 mm | Verificare con blocchetto pianoparallelo tarato; regolare la ghiera di bloccaggio del manicotto | Ripristina la precisione entro ±0.002 mm dal nominale |
| Cricchetto che slitta o con sensazione incostante | Pulire e ritensionare la molla del nottolino; sostituire se usurata | Riduce la dispersione di misura da ±0.005 mm a ±0.001 mm |
| Asta filettata ruvida o movimento bloccato | Pulire le filettature dell'asta e il foro del tamburo con panno senza pelucchi; applicare un velo sottile di olio per aste | Movimento fluido con forza di azionamento < 1 N |
| Vaiolature sulla faccia dell'incudine o dell'asta | Lappare con movimento a otto su piastra lappante di grado fino a planarità entro 0.0003 mm | Elimina l'errore di appoggio che può superare 0.010 mm su superfici vaiolate |
| Corrosione da conservazione di lunga durata | Applicare un velo di olio antiruggine; conservare in custodia imbottita con gel di silice | Previene la distorsione delle superfici dovuta a corrosione > 0.005 mm |
Capire la precisione del micrometro e perché va in deriva
Un micrometro per esterni in uso quotidiano in officina perde la taratura per tre ragioni principali: espansione termica del telaio, usura meccanica della vite micrometrica e contaminazione sulle superfici di misura.
La norma DIN 863-1 (adottata come ISO 3611:2023) prescrive che un micrometro per esterni 0–25 mm raggiunga un errore massimo ammissibile (MPE) di ±0.004 mm sull'intero campo di misura a 20 °C. Per i criteri di scelta dello strumento e il confronto tra classi di precisione, si veda la guida alla scelta tra micrometri e comparatori. Per uno strumento 25–50 mm, l'MPE è ±0.005 mm. Queste tolleranze presuppongono superfici di misura pulite e integre, una coppia del cricchetto costante e misure effettuate dopo l'equilibrazione termica dello strumento.
Il passo della vite micrometrica di un micrometro standard è di 0.5 mm per giro. Un giro completo del tamburo corrisponde quindi esattamente a 0.5 mm di corsa. La scala del tamburo divide questo valore in 50 graduazioni, ciascuna pari a 0.01 mm. Qualsiasi gioco o contaminazione nella vite micrometrica si traduce direttamente in un errore di linearità che si accumula lungo il campo. Una vite micrometrica usurata che presenta 0.003 mm di gioco a metà campo produce errori di misura fino a 0.006 mm anche dopo un corretto azzeramento.
L'espansione termica è la fonte di errore più comunemente sottovalutata. Il coefficiente di espansione termica per l'acciaio per utensili temprato è di circa 11–13 µm/m·°C. Per il telaio di un micrometro per esterni da 25 mm, un aumento di 5 °C rispetto al riferimento (comune quando si impugna lo strumento con la mano calda) introduce una variazione di lunghezza di 1.4–1.6 µm — già una frazione significativa del budget di ±0.004 mm. Impugnare il telaio dalle parti isolate, o utilizzare un supporto fisso, mantiene il contributo termico al di sotto di 0.001 mm in ambienti tipici di officina.
Procedura di verifica con blocchetti pianoparalleli
I blocchetti pianoparalleli di Grado 1 (ISO 3650) con tolleranza di deviazione di ±0.10 µm a 20 °C sono il riferimento corretto per verificare i micrometri per esterni in ambienti di produzione.
La procedura di verifica segue una sequenza strutturata che isola ogni fonte di errore:
Passo 1 — Equilibrazione termica. Posare il micrometro e i blocchetti pianoparalleli su una piastra di granito pulita e attendere almeno 30 minuti per la stabilizzazione termica. Sia lo strumento sia i blocchetti devono raggiungere la temperatura ambiente (obiettivo: 20 °C ± 1 °C). Una deviazione di 1 °C tra strumento e blocchetto pianoparallelo introduce un errore di espansione differenziale di circa 0.3 µm su un riferimento di 25 mm — trascurabile di per sé, ma cumulativo con altre fonti.
Passo 2 — Pulire le superfici di misura. Strofinare le facce dell'incudine e dell'asta con un panno per lenti ottiche o un camoscio pulito. Eventuali particelle abrasive intrappolate tra le superfici durante la chiusura graffiano permanentemente le superfici di misura e ne aumentano in modo permanente l'errore faccia-faccia. Non usare panni da officina — depositano fibre di pelucchi che si leggono come scarti di 1–3 µm.
Passo 3 — Controllo dello zero. Chiudere l'asta sull'incudine usando solo il cricchetto (mai il tamburo principale a mano). Il meccanismo del cricchetto limita la forza applicata a circa 5–10 N — la forza di serraggio standardizzata che produce un ingaggio della vite costante. Il cricchetto dovrebbe scattare 2–3 volte prima della lettura; un singolo scatto indica un ingaggio insufficiente e produce una sottolettura fino a 0.003 mm. Se la linea del tamburo non si allinea con la linea di riferimento entro ±0.001 mm (un decimo di graduazione), regolare il manicotto con la chiave per ghiera di bloccaggio fornita con lo strumento.
Passo 4 — Controllo a metà campo con blocchetto pianoparallelo. Selezionare un blocchetto pianoparallelo di valore nominale pari a metà del campo del micrometro (ad esempio, 12.5 mm per uno strumento 0–25 mm). Applicare il blocchetto pianoparallelo tra le facce usando il cricchetto. Registrare la lettura. Ripetere tre volte e fare la media. La media dovrebbe rientrare entro ±0.002 mm dal nominale del blocchetto pianoparallelo. Errori tra 0.002 mm e 0.004 mm indicano uno strumento prossimo al proprio limite di MPE — pianificare la ricalibrazione. Errori superiori a 0.004 mm richiedono assistenza immediata.
Passo 5 — Verifica della linearità a tutto campo a campione. Per applicazioni critiche, verificare in tre punti: ~25% del campo (ad esempio, 6.5 mm), 50% (12.5 mm) e ~75% (19.5 mm). Uno scarto costante su tutti i punti indica un errore di zero correggibile con la regolazione del manicotto; uno scarto variabile indica usura della vite micrometrica o un telaio piegato che richiedono ricalibrazione professionale.
Accoppiamento dei blocchetti pianoparalleli per un migliore contatto
Accoppiare due blocchetti pianoparalleli per ottenere una misura combinata (ad esempio, 1.0 mm + 12.5 mm = 13.5 mm) anziché procurarsi singoli blocchetti per ogni punto di verifica. Un corretto accoppiamento mediante movimento a otto riduce l'interstizio d'aria tra blocchetti al di sotto di 0.025 µm, contribuendo in modo trascurabile all'errore di verifica.
Regolazione del meccanismo a cricchetto e costanza di coppia
Il cricchetto non è un accessorio di comodità — è il limitatore di coppia standardizzato che rende le letture del micrometro riproducibili entro ±0.001 mm tra operatori diversi.
ISO 3611:2023 prescrive che la taratura e la verifica del micrometro siano eseguite con il cricchetto a una forza di misura definita. Senza un ingaggio costante del cricchetto, la forza di chiusura applicata varia per operatore e sessione, facendo variare direttamente la profondità di ingaggio della filettatura dell'asta e causando una dispersione di lettura fino a ±0.005 mm per un micrometro con un leggero gioco della vite micrometrica.
Un meccanismo a cricchetto in buone condizioni presenta queste caratteristiche:
- Scatta 2–3 volte prima che il nottolino si disinnesti sotto carico
- Resistenza costante senza grippaggio, salti o rilasci improvvisi
- Bloccaggio positivo — una volta scattato, la lettura non cambia quando si applica un carico laterale al tamburo
Procedura di regolazione del cricchetto:
Se il cricchetto slitta con meno di due scatti, la tensione della molla del nottolino è insufficiente. La maggior parte dei micrometri usa una molla a spirale o a balestra sotto il nottolino. Accedere rimuovendo il cappuccio del cricchetto (tipicamente un grano a brugola da 0.5–1 mm o un accoppiamento a pressione). Pulire la sede del nottolino e il canale della molla con alcool isopropilico. Se la molla è deformata plasticamente (non torna alla sua lunghezza libera), sostituirla — una molla usurata non può essere ritensionata in modo affidabile. Le molle di ricambio sono standardizzate per dimensione del telaio (la maggior parte dei produttori usa una delle tre misure per strumenti da 0–25 mm fino a 50–75 mm). Dopo il rimontaggio, verificare che la forza di scatto risulti costante su cinque chiusure consecutive sullo stesso blocchetto di riferimento zero.
Se il cricchetto si blocca o gratta, smontare e ispezionare i denti del cricchetto per individuare bordi sbavati. Lucidare le sbavature con tela smeriglio grana 600 su una piastra lappante piana, mantenendo le passate perpendicolari alla direzione dei denti. Le sbavature si formano tipicamente facendo cadere lo strumento sull'estremità del tamburo — una forza pari a una caduta da 0.5 m produce impatti di picco di 50–100 G che deformano in modo permanente i componenti in ottone tenero del cricchetto.
Non usare il tamburo per forzare la chiusura
Chiudere l'asta impugnando e ruotando direttamente il tamburo (escludendo il cricchetto) applica una forza assiale non controllata fino a 50–100 N — 10× la forza di misura prevista. Questo sovraccarica i fianchi della filettatura della vite micrometrica, accelerandone l'usura e aumentandone permanentemente il gioco. Dopo ripetute chiusure forzate con il tamburo, i micrometri mostrano tipicamente 0.003–0.008 mm di isteresi non riparabile senza sostituzione della vite micrometrica.
Regolazione del manicotto per la correzione dell'errore di zero
L'errore di zero di un micrometro per esterni è correggibile senza attrezzi oltre alla chiave per ghiera fornita con lo strumento, a condizione che l'errore rientri in ±0.025 mm (mezza graduazione).
Quando il controllo dello zero (Passo 3 della procedura di verifica) mostra uno scarto costante, regolare come segue:
- Tenere fermo il tamburo e inserire la chiave per ghiera nelle tacche del manicotto (tipicamente due o tre tacche all'interfaccia tamburo-manicotto).
- Ruotare il manicotto nella direzione che porta la linea di riferimento ad allinearsi con la linea dello zero del tamburo. Una rotazione completa del manicotto equivale a 0.5 mm di correzione apparente — per errori piccoli (±0.003 mm) bastano pochi gradi di rotazione del manicotto.
- Richiudere sull'incudine di riferimento usando il cricchetto e ricontrollare. Iterare a incrementi inferiori al grado fino a quando lo zero non rientri in ±0.001 mm.
Per errori superiori a ±0.025 mm (oltre 2.5 graduazioni), non tentare la regolazione del manicotto. Questa entità di errore indica un problema meccanico sottostante — usura della vite micrometrica, distorsione del telaio o una superficie di misura danneggiata — che la rotazione del manicotto non risolverà e potrebbe mascherare. Inviare lo strumento per ricalibrazione e assistenza professionale.
La procedura di regolazione del manicotto presuppone che le superfici di misura siano integre e piane. Prima di regolare, verificare la planarità delle facce accoppiando un piano ottico (o un blocchetto pianoparallelo di Grado 0) contro ciascuna faccia singolarmente e cercando un pattern di frange monocromatiche sotto luce al sodio. Le facce che mostrano più di una frangia di non planarità (circa 0.3 µm) richiedono la lappatura prima che la correzione dello zero abbia un senso.
Cura dell'asta e delle superfici
Superfici di misura graffiate o vaiolate introducono errori di appoggio che non possono essere corretti con la regolazione dello zero — sono un errore di geometria, non un errore di scala.
Le superfici di misura di un micrometro per esterni sono temprate a circa 60–65 HRC e lappate a una planarità entro 0.0003 mm (0.3 µm). Qualsiasi particella abrasiva più grande di questa tolleranza che entri nella zona di contatto durante una misura crea un punto alto locale che eleva artificialmente la lettura. Anche una singola particella di ossido di alluminio da 1 µm proveniente dai trucioli di lavorazione, intrappolata tra le facce, aggiunge 0.001 mm a ogni misura successiva fino alla rimozione.
Protocollo di cura ordinaria delle superfici:
- Prima di ogni sessione di misura, strofinare le facce con un panno ottico — mai con carta da officina abrasiva.
- Dopo ogni sessione di misura in ambiente contaminato (rettifica, fusione, metallurgia delle polveri), pulire le facce con alcool isopropilico su un panno ottico.
- Ispezionare le facce mensilmente con ingrandimento 10×. Qualsiasi graffio visibile parallelo alla direzione di misura introduce un errore di appoggio positivo. Graffi perpendicolari e segni superficiali minori sono meno critici ma indicano un degrado delle facce.
Per facce vaiolate o graffiate, la lappatura professionale delle facce ripristina la planarità a una frazione del costo di sostituzione dello strumento. La lappatura in officina (movimento a otto su piastra lappante al diamante) è praticabile solo se l'operatore ha esperienza nel mantenere il parallelismo delle facce — una lappatura disuniforme asporta più materiale da un lato, introducendo un errore di parallelismo che si manifesta come uno scarto di lettura dipendente dal campo.
Le filettature dell'asta richiedono un velo sottile di olio per aste (ISO VG 7 o equivalente olio leggero per strumenti) applicato ogni 3–6 mesi in condizioni d'uso normali, più frequentemente in ambienti polverosi o con nebbia di refrigerante. Non applicare olio per macchine generico sulle aste del micrometro — viscosità superiori a ISO VG 10 intrappolano i trucioli nei fianchi della filettatura e causano stiction intermittente che si legge come dispersione di ±0.002–0.004 mm.
Buone pratiche di conservazione
Un micrometro per esterni conservato con le superfici a contatto svilupperà un errore di zero permanente per creep nelle superfici di misura nel giro di settimane o mesi, in particolare negli strumenti con superfici con punta in metallo duro.
La posizione corretta di conservazione: chiudere l'asta fino a 0.5–1.0 mm dall'incudine, lasciando un piccolo spazio. La maggior parte dei micrometri di qualità include un fermo di conservazione o un inserto in schiuma nella custodia con uno spazio integrato. La conservazione con le superfici a contatto in condizioni estreme di temperatura o umidità è la causa più comune degli errori di zero permanenti di 0.002–0.005 mm osservati negli strumenti di officina di produzione.
Linee guida per l'ambiente di conservazione:
| Condizione di conservazione | Impatto | Raccomandazione |
|---|---|---|
| Fluttuazione di temperatura ±10 °C/giorno | Cicli di distorsione del telaio; errore di campo di 0.001–0.003 mm dopo 6 mesi | Conservare in armadio a temperatura stabile; evitare la vicinanza a fonti di calore o finestre |
| Umidità > 70% RH | Ossidazione superficiale su superfici non inossidabili; errore sulle superfici di 0.001–0.002 mm dopo 3 mesi | Includere una bustina di gel di silice essiccante nella custodia; sostituire ogni 6 mesi |
| Superfici a contatto in conservazione | Deriva permanente dello zero per creep di 0.002–0.008 mm dopo 1–3 mesi | Conservare sempre con uno spazio di 0.5–1.0 mm tra le superfici |
| Strumenti impilati senza protezione in cassetto | Danni al telaio da urti; danni alla filettatura dell'asta per contatto con altri attrezzi | Necessarie custodie imbottite individuali o inserti in schiuma |
| Residui di refrigerante non puliti | I sali del refrigerante corrodono le superfici di misura entro 24 h | Asciugare e pulire subito dopo l'uso; applicare un velo inibitore di corrosione |
Un velo sottile di olio antiruggine per strumenti (ad esempio, LPS-1 o equivalente) applicato al telaio, all'asta e al tamburo — ma NON sulle superfici di misura — prima di periodi di conservazione prolungata fornisce una protezione anticorrosione adeguata fino a 12 mesi in ambienti normali di officina. Le superfici di misura dovrebbero essere protette con una cera protettiva separata che non lasci residui oleosi sulla superficie di misura.
I micrometri per esterni utilizzati in ambienti con nebbia di refrigerante dovrebbero essere asciugati, puliti e rioliati alla fine di ogni turno — le formulazioni di refrigerante che contengono composti di cloro o zolfo attaccano le superfici in acciaio temprato a una velocità di circa 0.5–1 µm al giorno di esposizione non protetta.
Intervallo di taratura e tracciabilità
L'intervallo di taratura adeguato per un micrometro per esterni dipende dai requisiti di incertezza di misura e dall'intensità di utilizzo, non da un periodo fisso di calendario.
Per applicazioni di controllo qualità in produzione che richiedono un'incertezza di misura ≤ ±0.002 mm, tarare contro un set tracciabile di blocchetti pianoparalleli ogni 3–6 mesi o dopo ogni evento che possa avere sollecitato lo strumento (caduta, serraggio eccessivo, uso in ambiente a temperatura estrema). Per tracciatura e uso generico di officina dove ±0.01 mm è accettabile, una verifica annuale è tipicamente sufficiente.
ASME B89.1.13 (Micrometri) raccomanda che i registri di taratura a livello di officina includano: la data, la temperatura al momento della taratura, il numero di serie del blocchetto pianoparallelo di riferimento e il numero del certificato di taratura, le letture in tre o più punti del campo e il nome dell'operatore. Per una panoramica più ampia della scelta degli strumenti di misura di officina e della suddivisione delle tolleranze, si veda la guida alla misurazione di precisione. Mantenere questo semplice registro permette l'analisi del pattern — uno strumento che richiede di essere riazzerato ogni due mesi sta dicendo che la vite micrometrica si sta usurando e supererà presto l'MPE anche dopo la correzione.
Catena di tracciabilità della taratura per ambienti di produzione:
- Campione di misura nazionale (NIST, PTB, NPL) → Blocchetti pianoparalleli di Grado K (MPE ±0.05 µm)
- Laboratorio di taratura → Blocchetti pianoparalleli di Grado 0 (MPE ±0.05–0.10 µm)
- Riferimento di produzione → Blocchetti pianoparalleli di Grado 1 (MPE ±0.10–0.20 µm) — adatti per la verifica del micrometro
- Blocchetti pianoparalleli di lavoro → Grado 2 (MPE ±0.20–0.45 µm) — per attrezzaggi, non per la taratura del micrometro
ISO 3650 è la norma internazionale che disciplina i gradi e le tolleranze dei blocchetti pianoparalleli. I blocchetti di Grado 1 sono il campione di lavoro adatto per la taratura dei micrometri nella maggior parte degli impianti di produzione. I blocchetti di Grado 2 hanno tolleranze che si sovrappongono all'MPE del micrometro stesso e non dovrebbero essere usati come riferimenti di taratura.
Verificare lo zero, controllare a metà campo e conservare con uno spazio.
Una routine di taratura di cinque minuti — controllo dello zero a 20 °C, verifica con blocchetto pianoparallelo a metà campo e controllo del funzionamento del cricchetto — mantiene la precisione del micrometro per esterni entro la sua specifica di ±0.004 mm (0–25 mm, DIN 863-1) per mesi di uso quotidiano. Conservare con le superfici a 0.5–1.0 mm di distanza, tenere le superfici di misura pulite da particelle abrasive e sostituire le molle del cricchetto usurate prima che causino dispersione di lettura sono le tre azioni di manutenzione che prevengono la maggior parte dei guasti di taratura del micrometro nelle officine di produzione.
Fonti
- DIN 863-1 / ISO 3611:2023 — Outside Micrometers — design, tolerances, and verification requirements
- ISO 3650:1998 — Gauge Blocks — length tolerance grades K, 0, 1, 2
- ASME B89.1.13-2013 — Micrometers — design, performance, and calibration requirements
- Mitutoyo Micrometer Calibration Guide — measuring force and ratchet standards
- NIST Calibration of Micrometers — traceability chain and uncertainty evaluation
Ogni quanto va tarato un micrometro per esterni?
Per applicazioni di controllo qualità che richiedono un'incertezza di ±0.002 mm, verificare contro un blocchetto pianoparallelo di Grado 1 ogni 3–6 mesi o dopo qualsiasi caduta o shock termico. Per tracciatura generale (±0.01 mm accettabile), una verifica annuale contro un blocchetto pianoparallelo tracciabile è sufficiente. Registrare ogni taratura con data, temperatura e numero di serie del blocchetto per individuare precocemente le tendenze di usura.
Che cosa causa l'errore di zero del micrometro per esterni dopo la conservazione?
Conservare con le superfici di misura a contatto è la causa più comune — lo stress da creep nelle superfici temprate produce 0.002–0.008 mm di deriva permanente dello zero in 1–3 mesi. Cause secondarie includono cicli di temperatura (distorsione del telaio da escursioni giornaliere di ±10 °C) e residui di refrigerante che attaccano le superfici di misura. Conservare sempre con uno spazio di 0.5–1.0 mm tra incudine e asta.
Posso correggere da solo l'errore di zero di un micrometro?
Sì, per errori entro ±0.025 mm (mezza graduazione). Inserire la chiave per ghiera nelle tacche del manicotto, tenere fermo il tamburo e ruotare il manicotto fino a quando la linea dello zero del tamburo si allinea con la linea di riferimento quando lo strumento è chiuso sull'incudine. Per errori superiori a ±0.025 mm, la causa è meccanica (usura della vite micrometrica o danno al telaio) — inviare invece lo strumento per ricalibrazione professionale.
Che grado di blocchetto pianoparallelo serve per tarare un micrometro per esterni?
Il Grado 1 secondo ISO 3650 (tolleranza di deviazione ±0.10 µm) è il campione di lavoro corretto per la verifica del micrometro nelle officine di produzione. I blocchetti di Grado 2 (±0.20–0.45 µm) hanno tolleranze troppo vicine all'MPE del micrometro stesso (±0.004 mm per 0–25 mm) per fornire un margine di incertezza significativo e non dovrebbero essere usati come riferimenti di taratura.
Perché il numero di scatti del cricchetto è importante durante la misura?
Il cricchetto fornisce una forza di misura standardizzata (5–10 N) che produce un ingaggio costante della vite micrometrica. Un singolo scatto indica un ingaggio insufficiente e produce una sottolettura fino a 0.003 mm. Due o tre scatti garantiscono il contatto completo della filettatura e risultati riproducibili entro ±0.001 mm tra operatori. Usare il tamburo direttamente invece del cricchetto applica 10× la forza prevista, accelerando l'usura della vite micrometrica.