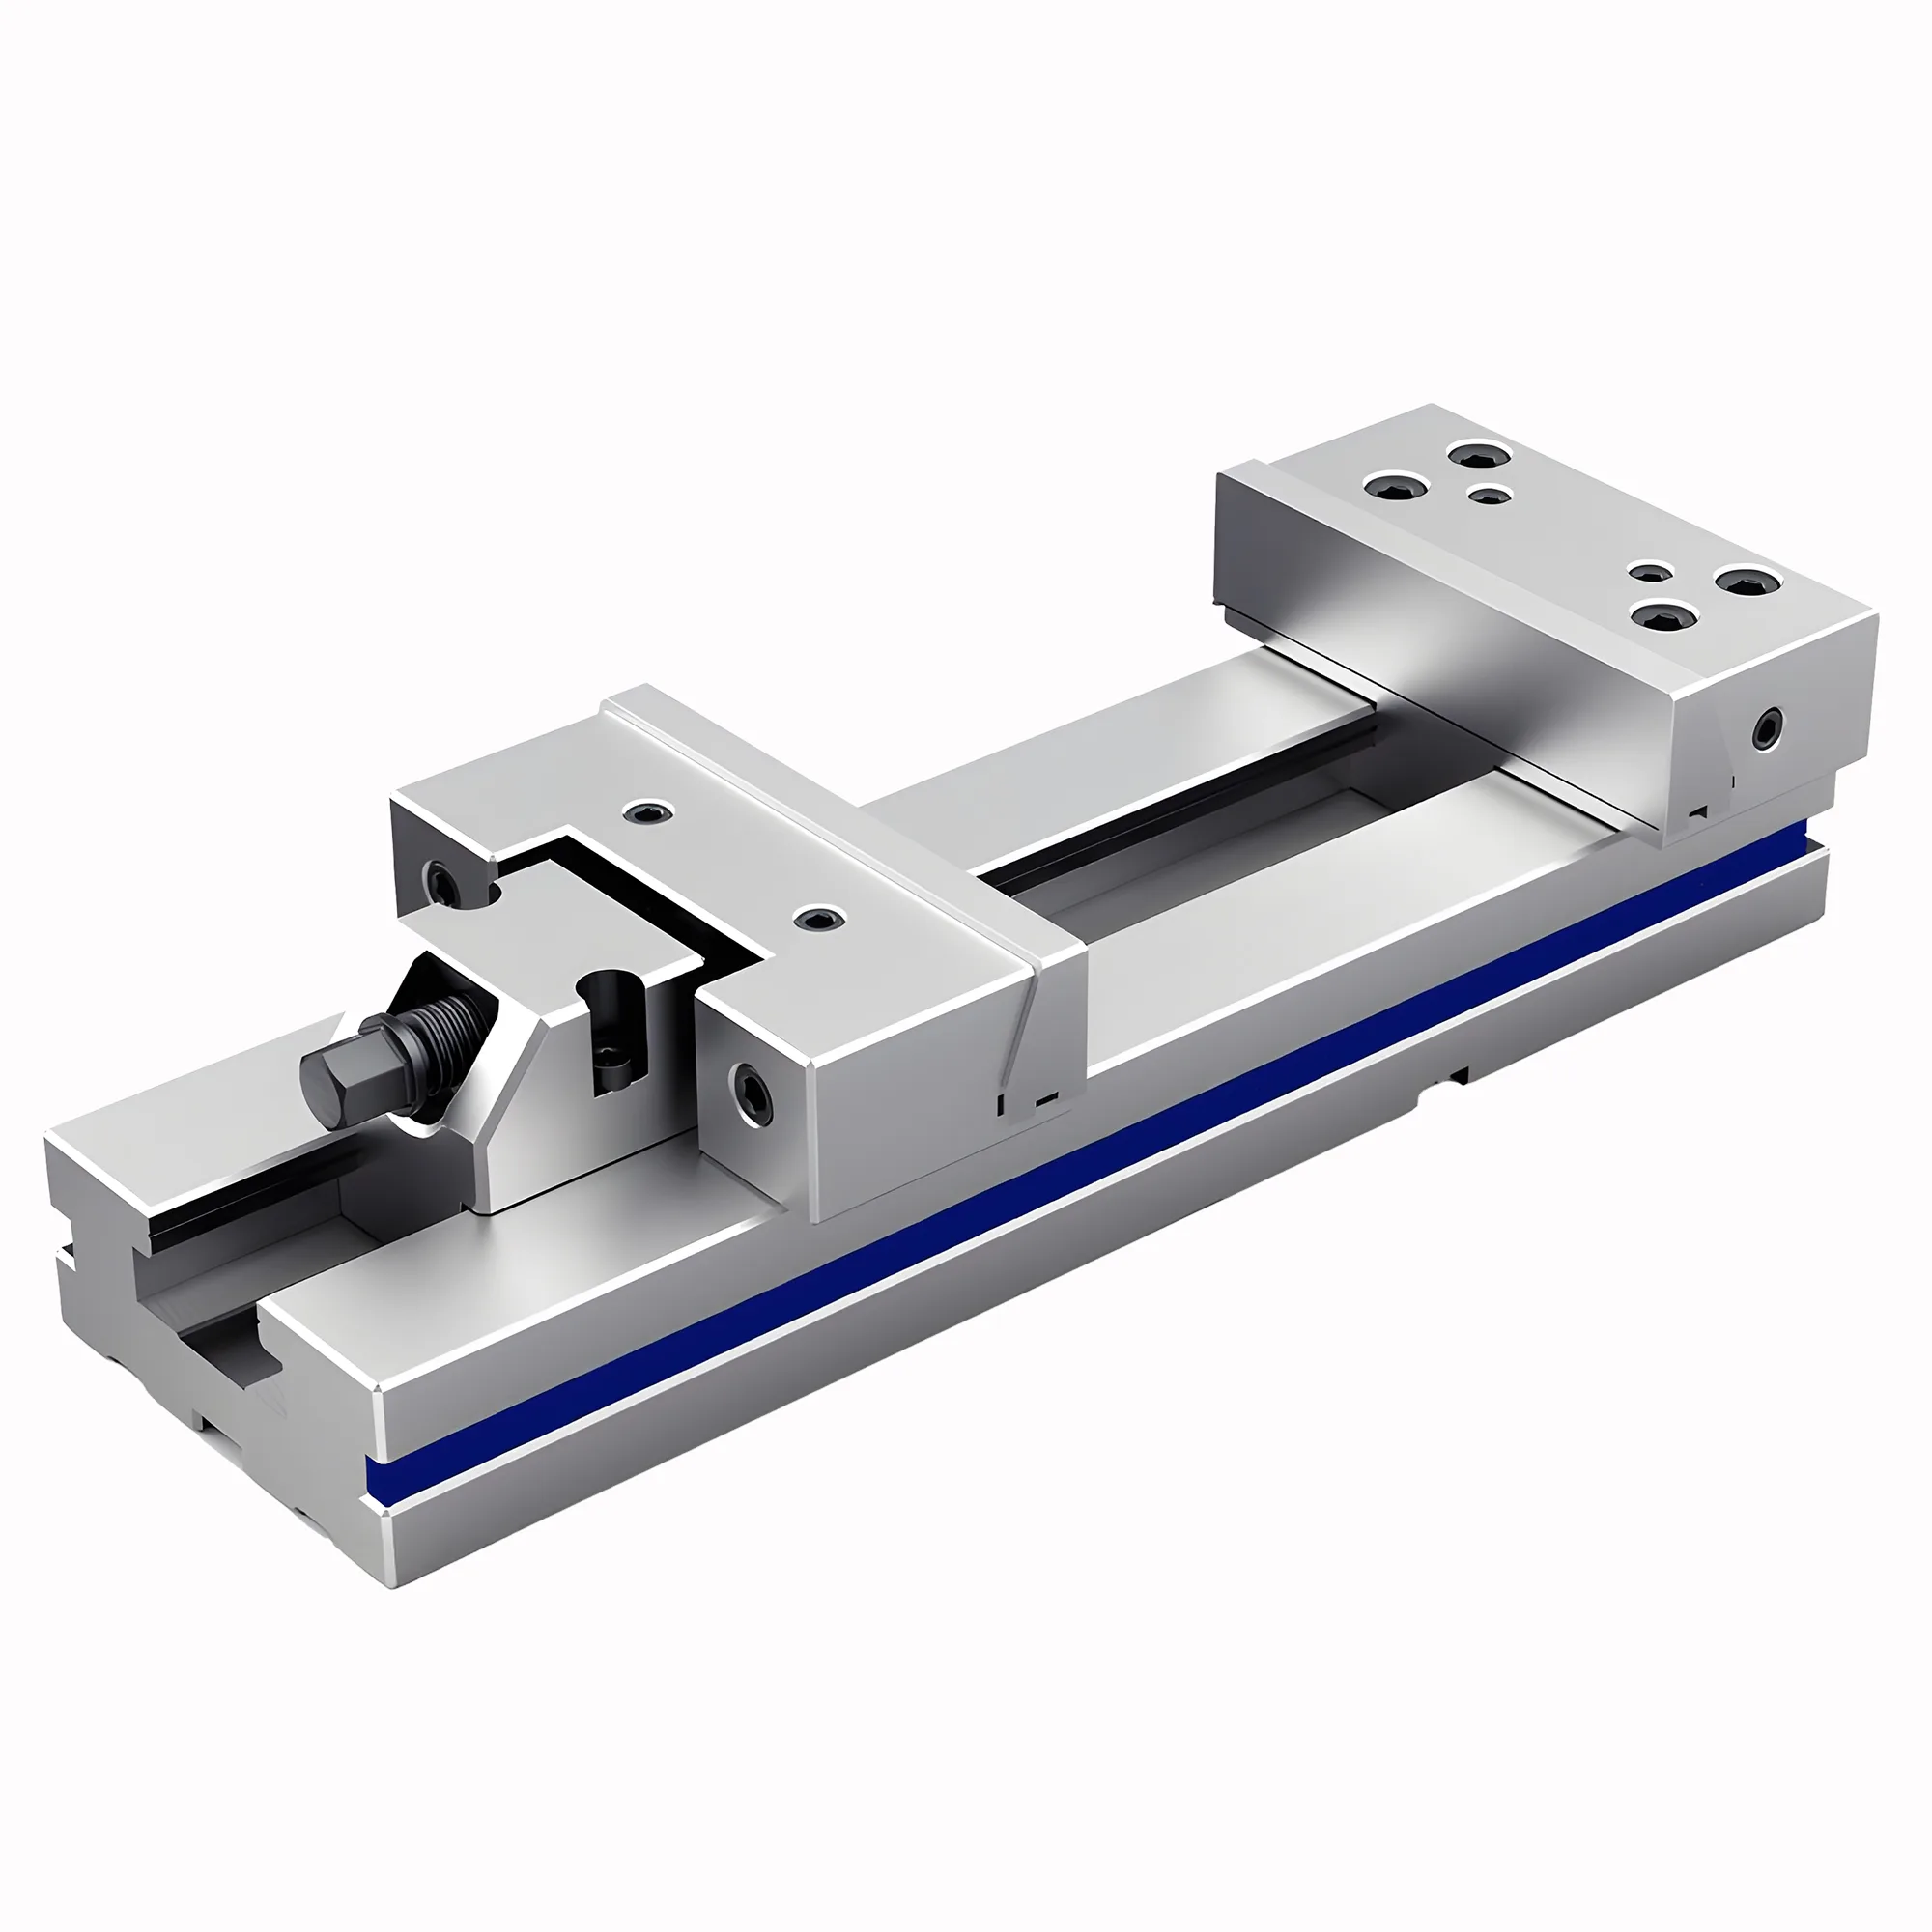
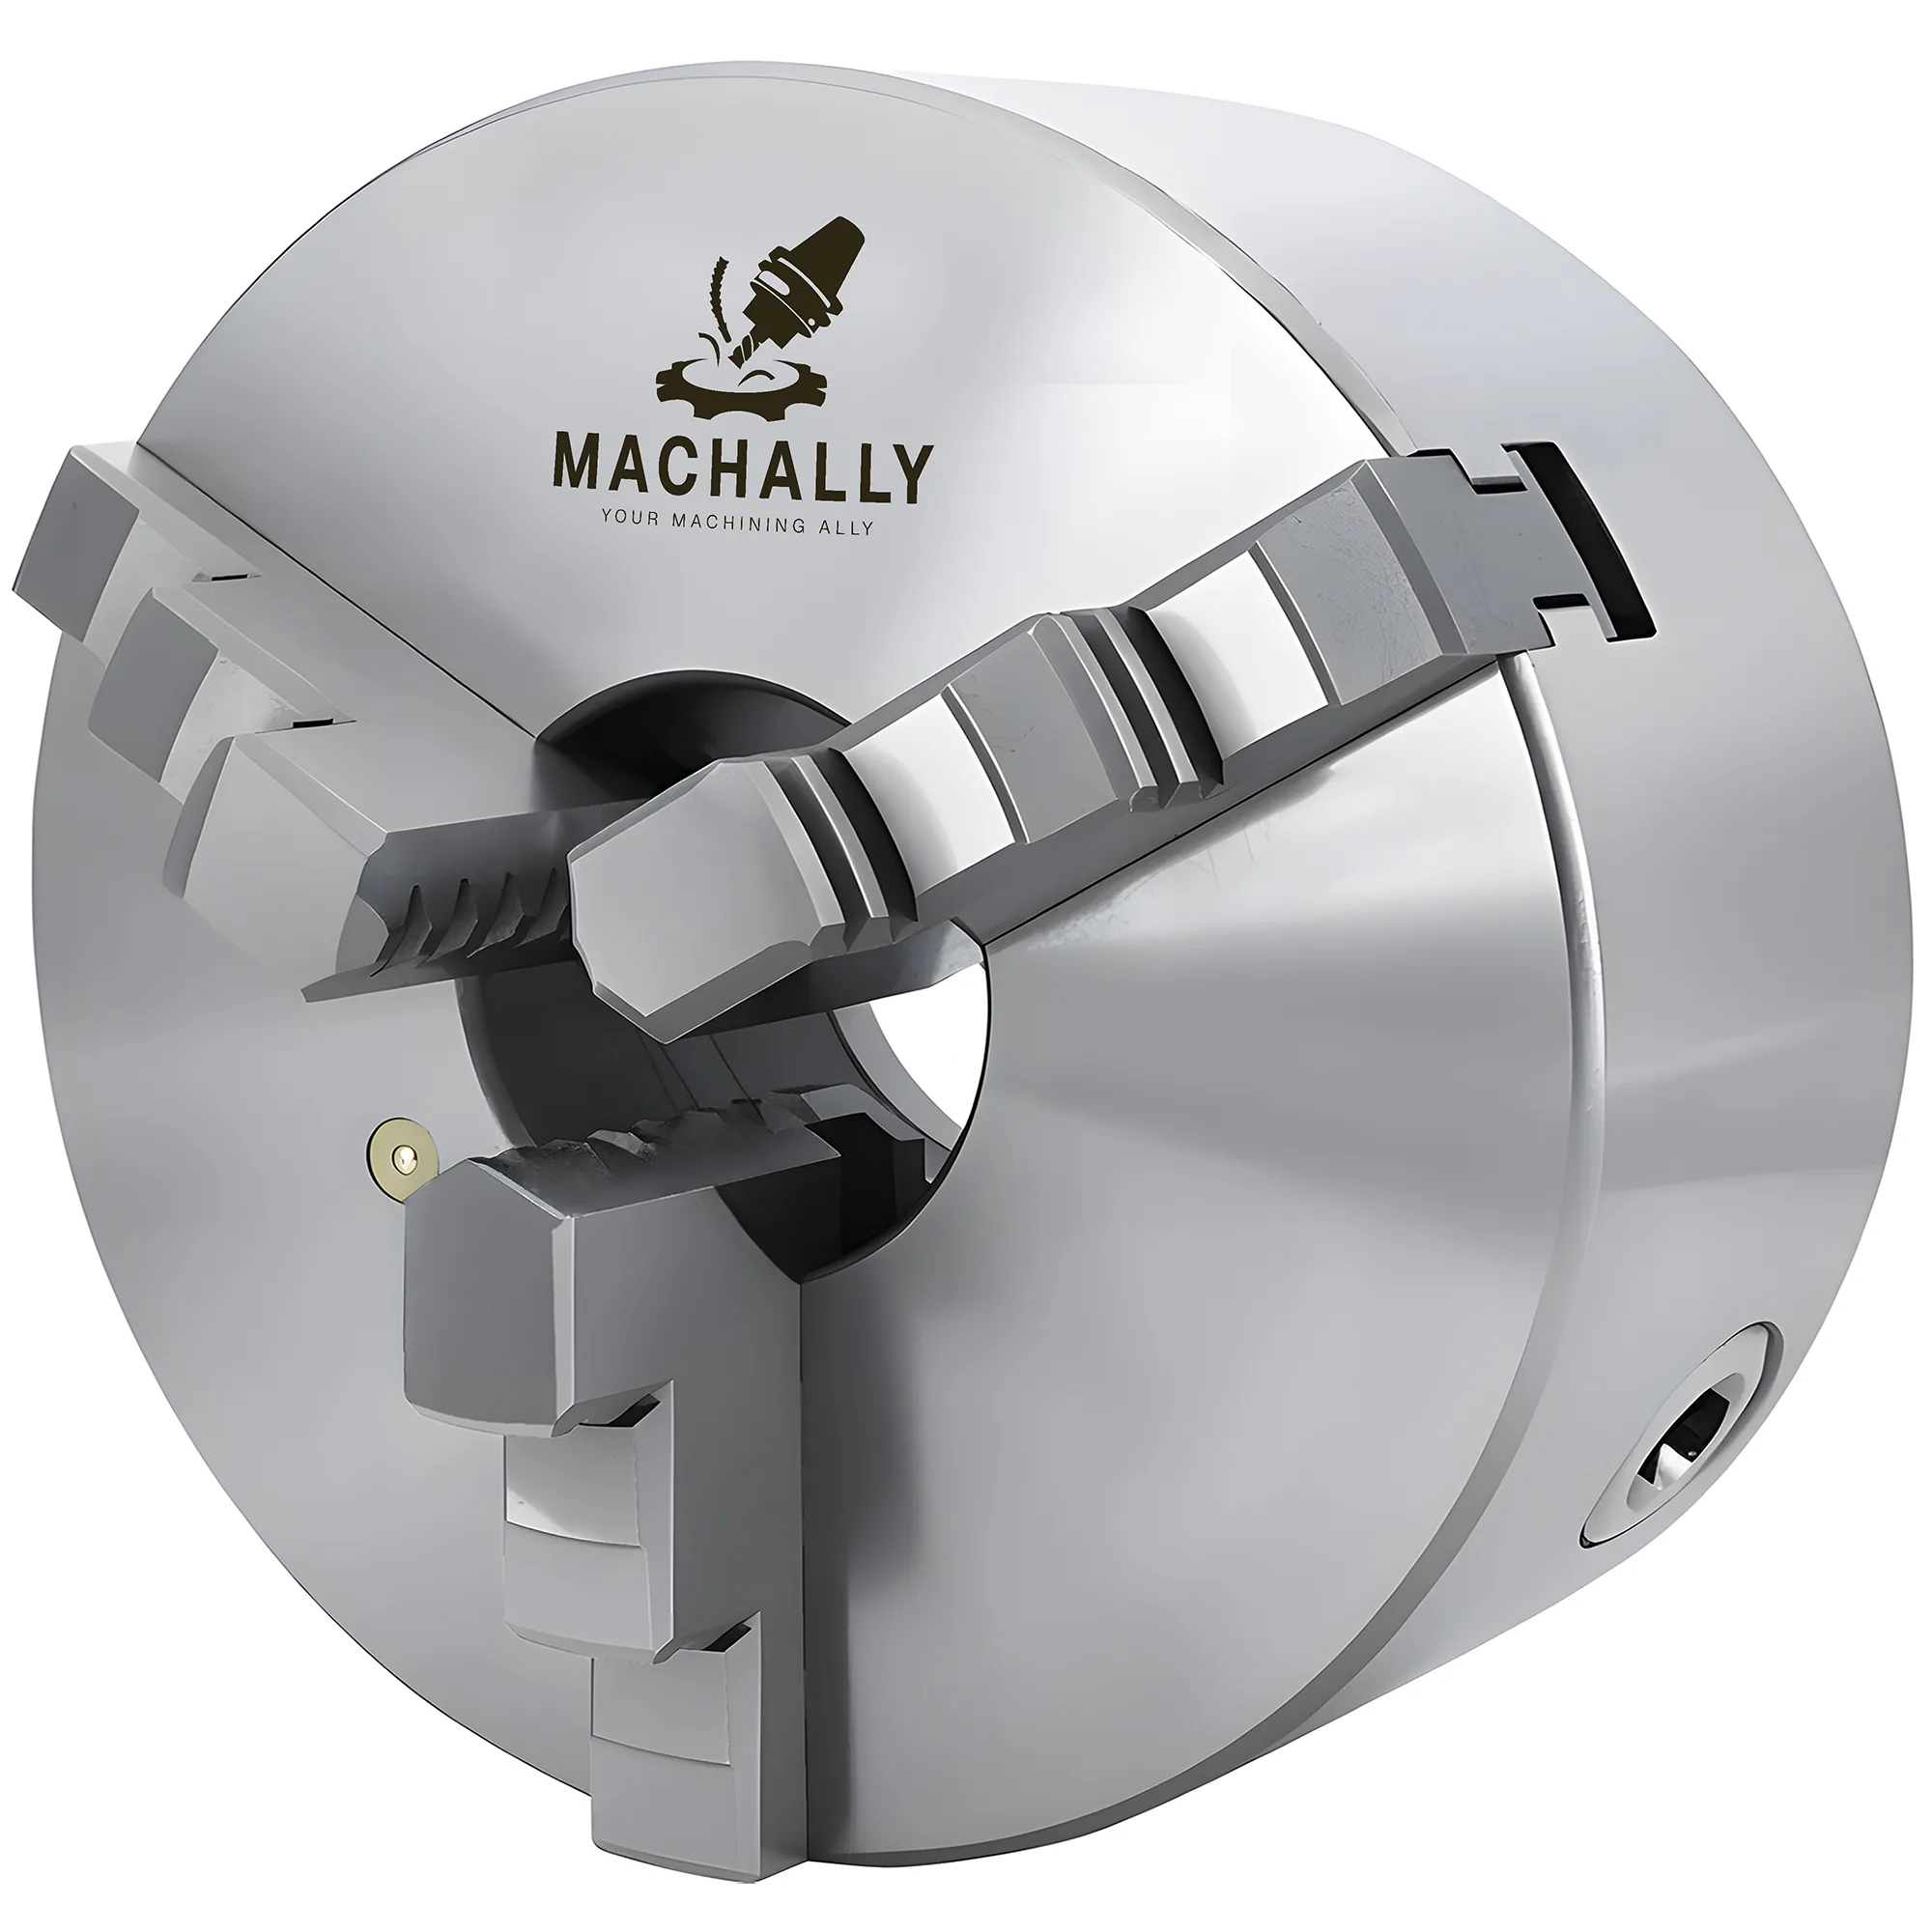
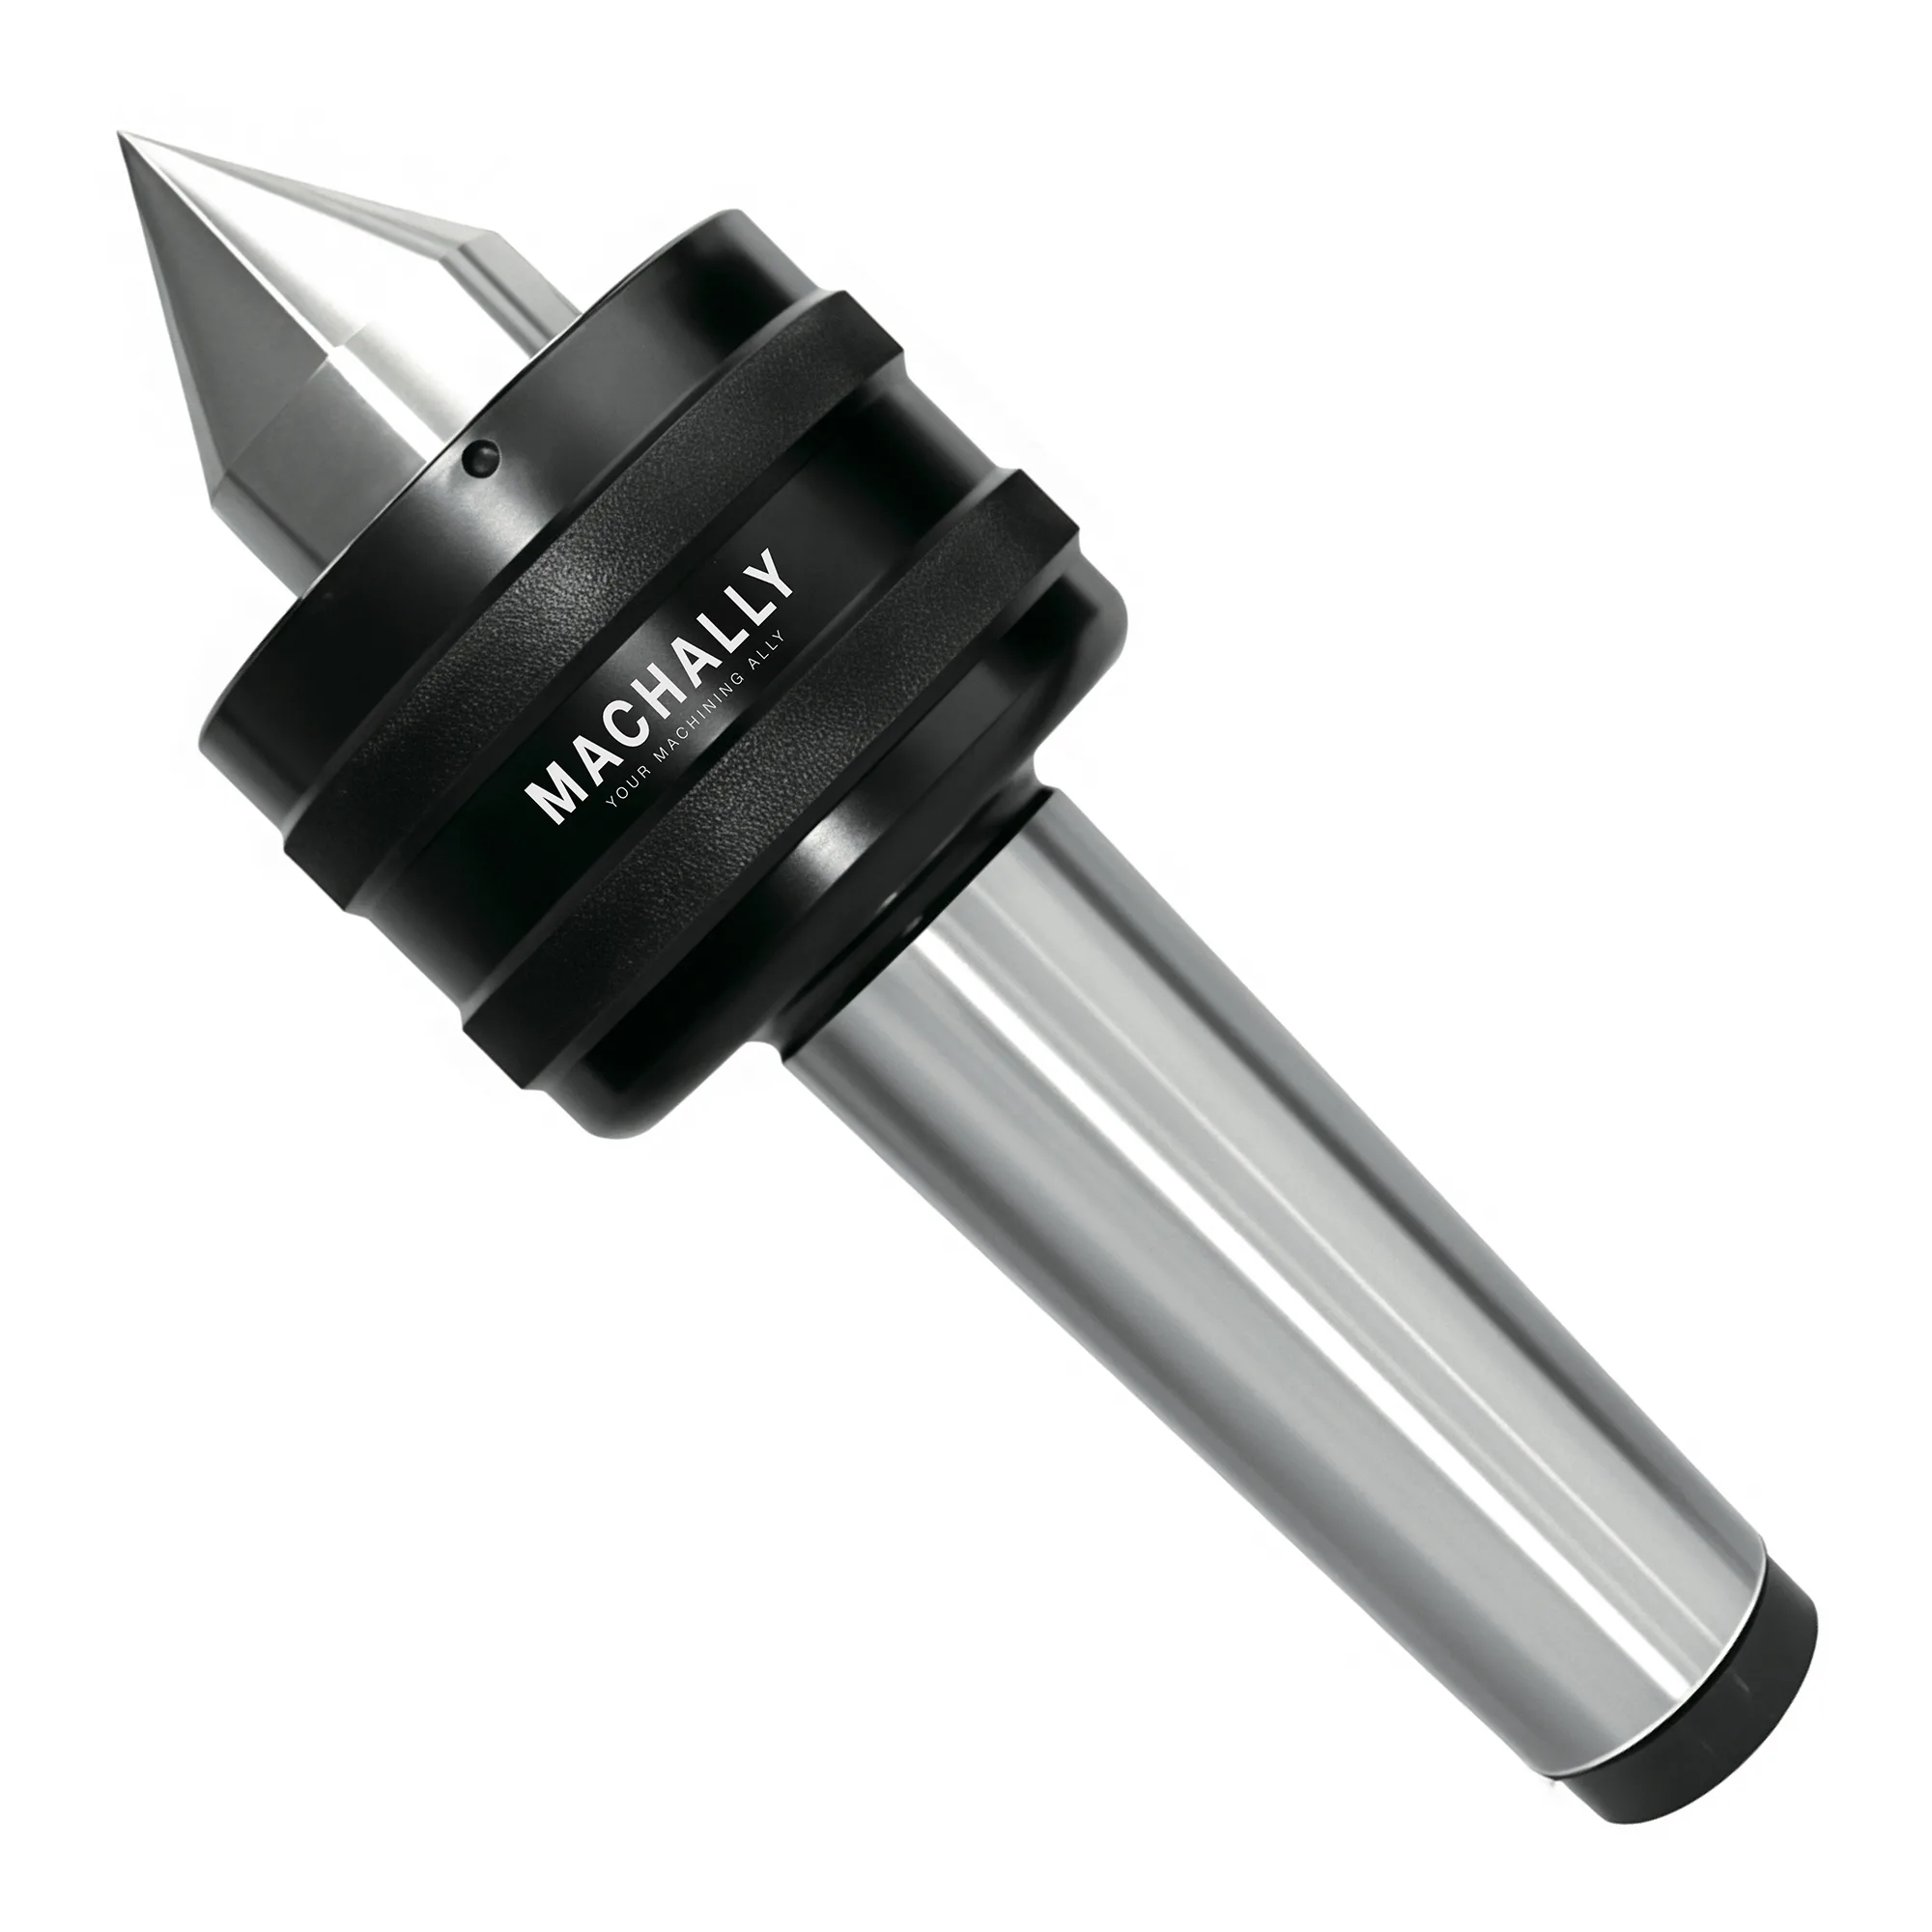
Les étaux modulaires développent typiquement une force de serrage de 16-40 kN avec un parallélisme de 0.005 mm pour le fraisage CNC. Les mandrins à trois mors concentriques accueillent les barres rondes jusqu'à 3 000 RPM en tournage. Les pointes tournantes usage intensif supportent des charges atteignant 4 500 kg avec une précision de 0.003 mm grâce à des jeux NSK à 5 roulements pour le tournage entre pointes. Ce guide couvre les étaux, mandrins de tour et pointes tournantes, avec des spécifications issues de gammes réelles afin d'adapter le serrage à chaque opération.
Pour un aperçu complet des systèmes de porte-outil et de serrage de pièces — cônes, pinces et mandrins inclus — se reporter au guide complet du porte-outil.
Comprendre les trois catégories de serrage de pièces
Les dispositifs de serrage de pièces se répartissent en trois grandes catégories selon le type d'opération d'usinage qu'ils prennent en charge. Les étaux maintiennent des pièces fixes sur les fraiseuses, les rectifieuses planes et les machines à électroérosion. Les mandrins de tour saisissent les pièces en rotation sur les tours et centres de tournage. Les pointes tournantes soutiennent l'extrémité libre des pièces longues pendant le tournage ; elles tournent avec la pièce afin d'éliminer frottement et échauffement. La distinction entre catégories est dictée par la nature du mouvement de la pièce — fixe (étau), en rotation dans la broche (mandrin) ou soutenue du côté contre-pointe lors d'un tournage entre pointes (pointe tournante) — et le choix d'une catégorie à l'autre est rarement substituable.
Chaque catégorie comporte ses propres subdivisions. Les étaux modulaires offrent typiquement une force de serrage élevée pour les centres d'usinage (16-40 kN), tandis que les étaux d'outilleur et les étaux sinus privilégient la précision pour les travaux de rectification et de contrôle. Les mandrins à trois mors assurent un centrage automatique rapide des barres rondes, alors que les mandrins à quatre mors apportent une stabilité de préhension supérieure pour les pièces lourdes ou de forme irrégulière. Les pointes tournantes vont des modèles haute vitesse tenant 6 000 RPM aux unités usage intensif supportant jusqu'à 4 500 kg de charge radiale.
Sélection d'étau : modulaire, d'outilleur ou sinus
Les étaux de précision remplissent des rôles différents selon l'opération. Les étaux modulaires délivrent une force de serrage de 16 à 40 kN pour des largeurs de mors de 100 à 300 mm, tandis que les étaux d'outilleur et sinus garantissent un parallélisme de 0.005 mm/100 mm — les deux spécifications qui déterminent respectivement la capacité d'ébauche et la précision de finition/rectification. Bien saisir ces distinctions permet d'éviter autant la dépense superflue pour des fonctionnalités inutiles que le sous-équipement face aux exigences de précision du travail à effectuer.
Les étaux modulaires (type GT) reposent sur un corps en acier allié 20CrMnTi cémenté à une dureté de HRC 58-62 — le 20CrMnTi est privilégié pour les corps d'étaux car sa surface cémentée résiste à l'usure des mors tout en préservant une âme tenace qui absorbe les chocs de serrage. Leur conception modulaire permet de séparer et de reconfigurer la base, le mors fixe et le mors mobile. Les largeurs de mors s'étendent de 100-300 mm, avec des ouvertures de serrage de 100-800 mm, pour une force de serrage de 16-40 kN. Ils constituent le choix de serrage principal pour les centres d'usinage et les fraiseuses CNC.
Les étaux d'outilleur (type QGG) présentent un corps monobloc avec des mors à gorge en V pour maintenir les barres rondes. Toutes les surfaces sont rectifiées avec précision à un parallélisme de 0.005 mm/100 mm et une verticalité de 0.005 mm. Les largeurs de mors s'étendent de 50-150 mm. Le corps monolithique garantit une rigidité maximale pour la rectification et le fraisage de petites pièces.
Les étaux sinus (type QKG) partagent les mêmes spécifications de précision que les étaux d'outilleur, mais sont optimisés pour les montages inclinés sur rectifieuses planes et machines à électroérosion. Les largeurs de mors s'étendent typiquement de 25-150 mm, couvrant aussi bien les travaux de détail fins que les composants de taille moyenne.
| Facteur | Étau modulaire (GT) | Étau d'outilleur (QGG) | Étau sinus (QKG) |
|---|---|---|---|
| Plage de largeur de mors | 100-300 mm | 50-150 mm | 25-150 mm |
| Ouverture de serrage max. | 100-800 mm | 65-210 mm | 22-300 mm |
| Force de serrage | 16-40 kN | S.O. (type à vis) | S.O. (type à vis) |
| Dureté de surface | HRC 58-62 | HRC 58-62 | HRC 58-62 |
| Parallélisme | 0.005 mm/100 mm | 0.005 mm/100 mm | 0.005 mm/100 mm |
| Application principale | Fraisage CNC | Rectification, fraisage | Rectification, électroérosion |
Règle de sélection d'étau
Choisir un étau modulaire lorsque la force de serrage et l'ouverture des mors constituent les exigences prioritaires. Opter pour un étau d'outilleur ou sinus lorsque la précision positionnelle dans plusieurs orientations est critique — les deux types se laissent brider à l'horizontale, à la verticale ou à plat avec une précision équivalente.
Les ateliers qui s'orientent vers le 5 axes font face à un défi de serrage spécifique — les étaux standards entrent en collision avec les axes rotatifs — de sorte que la sélection y bascule généralement vers les étaux 5 axes compacts, les fixations à queue d'aronde et le bridage point zéro ; pour les implications économiques et le ROI, se reporter au guide d'adoption de l'usinage 5 axes.
Sélection du mandrin de tour : trois mors ou quatre mors
Les mandrins de tour se classent selon le nombre de mors et leur construction. Les mandrins concentriques à trois mors (selon ISO 3089 pour les mors monoblocs ou JIS B 6151 pour les spécifications de mandrin) centrent le plus rapidement les barres rondes et hexagonales, tandis que les mandrins à quatre mors de même diamètre tournent typiquement 33% moins vite (2 000 RPM contre 3 000 RPM à 200 mm) mais répartissent la force de serrage sur quatre points de contact pour une meilleure stabilité sous charges asymétriques.
Les mandrins à trois mors concentriques (série K11, mors monoblocs selon ISO 3089) reposent sur un mécanisme à spirale qui déplace simultanément les trois mors, ce qui centre automatiquement les barres rondes ou hexagonales. Disponibles de 80-630 mm de diamètre, ils encaissent des couples de 40 Nm (80 mm) à 800 Nm (630 mm), à des vitesses de 600-4 800 RPM. Les modèles standard comportent deux jeux de mors monoblocs — internes et externes — tandis que les modèles conformes à ISO 3442 (série K11A) utilisent des mors en deux parties ajustables dans l'une ou l'autre direction de serrage. Le montage du mandrin sur le nez de broche suit la norme DIN 55029, qui définit l'interface à cône court assurant le positionnement du mandrin sans le faux-rond qu'induirait un montage fileté.
Les mandrins à quatre mors concentriques (séries K12/K12A) répartissent la force de serrage sur quatre points de contact plutôt que trois, ce qui produit une distribution plus uniforme des contraintes radiales et résiste mieux aux déplacements de pièce sous l'effet de charges de coupe asymétriques. La gamme K12 couvre 80-630 mm de diamètre, avec des couples de 40-800 Nm. Les vitesses maximales restent légèrement inférieures à celles des mandrins à trois mors équivalents en raison de la masse supplémentaire — par exemple, un quatre mors de 200 mm tourne à 2 000 RPM contre 3 000 RPM pour un trois mors de même taille.
| Facteur | Mandrin 3 mors (K11) | 3 mors ISO 3442 (K11A) | Mandrin 4 mors (K12) | 4 mors ISO 3442 (K12A) |
|---|---|---|---|---|
| Plage de diamètres | 80-500 mm | 160-630 mm | 80-630 mm | 160-630 mm |
| Vitesse max. (200 mm) | 3 000 RPM | 3 000 RPM | 2 000 RPM | 2 000 RPM |
| Couple max. (200 mm) | 250 Nm | 320 Nm | 250 Nm | 250 Nm |
| Type de mors | Monoblocs (2 jeux) | Deux parties (base + sommet) | Monoblocs (2 jeux) | Deux parties (base + sommet) |
| Mors doux disponibles | Oui | Oui | Oui | Oui |
| Montage par boulons traversants | Non | Non | Disponible sur demande | Disponible sur demande |
Erreur fréquente de sélection de mandrin
Un mandrin à quatre mors n'offre pas systématiquement une meilleure précision qu'un trois mors. La précision de centrage dépend de la qualité du mécanisme à spirale, et non du nombre de mors. Pour une précision de centrage maximale, demander des mors doux pouvant être alésés en place sur le tour — cette opération donne une concentricité plus serrée qu'un jeu de mors pré-rectifiés, quelle que soit la configuration à trois ou quatre mors.
Sélection de pointe tournante : vitesse ou capacité de charge
Les pointes tournantes soutiennent l'extrémité côté contre-pointe des pièces pendant le tournage. Les pointes tournantes haute vitesse équipées de trois jeux de roulements NSK atteignent un faux-rond de 0.003 mm jusqu'à 6 000 RPM (MT2) mais sont limitées à 150-2 800 kg de charge radiale, tandis que les modèles usage intensif à 5 roulements supportent jusqu'à 4 500 kg sur MT6 au prix d'un plafond de 1 000-3 500 RPM. Le compromis essentiel oppose la vitesse de rotation maximale et la capacité de charge radiale.
Les pointes tournantes haute vitesse associent trois jeux de roulements NSK (double rangée, butée et aiguilles IKO) à une broche en Cr12MoV traitée thermiquement à HRC 60 plus/minus 2 degrés. Elles atteignent une précision de 0.003 mm à des vitesses allant jusqu'à 6 000 RPM (MT2), avec des capacités de charge de 150-2 800 kg selon la taille du cône Morse. Le double système d'étanchéité à joints à squelette allemand protège les roulements contre l'infiltration de liquide de refroidissement.
Les pointes tournantes usage intensif utilisent cinq jeux de roulements NSK pour une capacité de charge radiale maximale — jusqu'à 4 500 kg sur un cône MT6. Leur conception antivibratoire à jeu de roulements réglable les rend idéales pour l'ébauche de pièces lourdes. Les vitesses maximales sont typiquement plus basses (1 000-3 500 RPM) en raison de la taille accrue des ensembles de roulements.
Les pointes tournantes Versa-Turn adoptent une conception à rotation externe avec une tête de plus petit diamètre, ce qui évite toute interférence avec l'outil dans les montages de tournage exigus. Elles supportent typiquement des charges de 100-1 300 kg à des vitesses allant jusqu'à 4 000 RPM, avec une précision de 0.003 mm.
Les pointes tournantes à pointes interchangeables permettent de changer rapidement la pointe sans retirer l'ensemble de la contre-pointe. Elles atteignent une précision de 0.005 mm à des vitesses allant jusqu'à 5 000 RPM. Les pointes en carbure de tungstène YG8 (HRC ~90) spécifiées sur l'option carbure sont choisies parce que la face de contact s'use contre le centrage de la pièce à haute température — la dureté et la stabilité thermique du YG8 prolongent la durée de vie de la pointe par rapport aux pointes en acier trempé dans les applications abrasives ou à haute vitesse.
Quand choisir chaque type de serrage
Le premier critère est toujours le type de machine — la fraiseuse/rectifieuse oriente vers les étaux, le tour vers les mandrins plus les pointes tournantes optionnelles — et c'est seulement ensuite que le nombre de mors, la force de serrage et la configuration des roulements deviennent le facteur décisif.
✦ Les étaux conviennent le mieux pour
- Fraisage CNC et centres d'usinage (étaux modulaires GT, 16-40 kN)
- Rectification plane et électroérosion (étaux sinus QKG, 0.005 mm/100 mm)
- Travaux d'outillage sur petites pièces prismatiques (étaux d'outilleur QGG)
- Montages multi-axes nécessitant une réorientation (étaux entièrement rectifiés)
✦ Les mandrins de tour conviennent le mieux pour
- Tournage de barres rondes avec montage rapide (mandrins à trois mors K11)
- Ébauche lourde sur pièces de grand diamètre (mandrins à quatre mors K12, 80-630 mm)
- Séries de production exigeant la souplesse des mors ISO 3442 (séries K11A/K12A)
- Pièces nécessitant des mors doux alésés au diamètre exact
✦ Les pointes tournantes haute vitesse conviennent le mieux pour
- Finition sur tour CNC à haute vitesse de broche (jusqu'à 6 000 RPM)
- Pièces légères à moyennes nécessitant une précision de 0.003 mm
- Environnements riches en liquide de refroidissement (double étanchéité allemande à squelette)
✦ Les pointes tournantes usage intensif conviennent le mieux pour
- Tournage d'arbres de grande dimension sous fortes charges radiales (jusqu'à 4 500 kg)
- Opérations d'ébauche où les performances antivibratoires sont déterminantes
- Applications en contre-pointe MT5 et MT6 sur gros tours
Cadre de décision pratique
Commencer par le type de machine. Pour les mandrins de tour, demander des mors doux alésés en place lorsque la concentricité doit être plus serrée que la précision de centrage automatique annoncée par le fabricant, car les mors doux épousent exactement le diamètre de la pièce et suppriment l'erreur du mécanisme à spirale de la chaîne de centrage. Les fraiseuses et rectifieuses appellent un étau. Les tours et centres de tournage appellent un mandrin côté poupée fixe et une pointe tournante côté contre-pointe.
Pour les étaux, adapter la largeur des mors à la taille typique des pièces. Au-delà de 150 mm, un étau modulaire GT développant une force de serrage de 16-40 kN est recommandé. Pour la rectification de précision ou les pièces d'électroérosion inférieures à 100 mm, un étau d'outilleur ou sinus apporte la précision positionnelle requise sans dépense superflue.
Pour les mandrins de tour, opter pour un trois mors sur les barres rondes et les montages rapides en production. Envisager un quatre mors lorsque le poids, le porte-à-faux ou la géométrie asymétrique de la pièce génèrent des charges déséquilibrées, ou lorsque la surface de préhension accrue améliore l'état de surface lors d'une ébauche lourde. Demander des mors en deux parties conformes à ISO 3442 (K11A ou K12A) en cas d'alternance fréquente entre serrage intérieur et extérieur sur le même mandrin.
Pour les pointes tournantes, commencer par accorder le cône Morse à la contre-pointe, puis arbitrer entre vitesse et charge. Les opérations de finition à haute vitesse réclament une pointe haute vitesse. L'ébauche d'arbres lourds exige une pointe usage intensif à cinq jeux de roulements. Un dégagement serré entre l'outil et la pièce justifie le recours à une pointe Versa-Turn avec sa tête de plus petit diamètre.
Le serrage de pièces ne représente que la moitié de l'équation de rigidité — une fois la pièce bridée, c'est le porte-outil qui saisit la fraise qui détermine la pureté de la transmission de la coupe — pour la comparaison du faux-rond, de la force de serrage et de l'amortissement entre pinces, frettage et mandrins hydrauliques, se reporter au guide des solutions de porte-outil.
Sélection rapide du serrage de pièces par application
| Scénario | Type de serrage | Force de serrage | Précision | Pourquoi |
|---|---|---|---|---|
| Fraisage CNC, pièce prismatique 100-300 mm | Étau modulaire GT (20CrMnTi, HRC 58-62) | 16-40 kN | Parallélisme 0.005 mm/100 mm | Force de serrage élevée résistant aux efforts de coupe ; mors modulaires reconfigurables pour diverses géométries |
| Rectification plane, pièce <100 mm, multi-orientation | Étau d'outilleur QGG | À vis (contrôlé par l'opérateur) | Parallélisme + verticalité 0.005 mm | Corps monolithique maintient la géométrie en position horizontale, verticale ou à plat |
| Montage angulaire / électroérosion | Étau sinus QKG | À vis | 0.005 mm/100 mm | Toutes surfaces rectifiées pour une référence angulaire répétable sur plaque sinus |
| Tour barre ronde/hex, changements rapides, ≤3 000 RPM à 200 mm | Mandrin 3 mors autocentrant (K11, ISO 3089) | Spirale, 250 Nm à 200 mm | Dépend du mécanisme à spirale ; mors doux améliorent la concentricité | La spirale à trois mors centre le plus rapidement ; standard pour le tournage de production |
| Tour pièce lourde/asymétrique | Mandrin 4 mors autocentrant (K12) | Spirale, 250 Nm à 200 mm | Stabilité améliorée vs 3 mors sous charges déséquilibrées | Serrage sur quatre points répartit les contraintes radiales ; résiste au déplacement de pièce |
| Soutien contre-pointe, finition à haute vitesse | Pointe tournante haute vitesse (3 roulements NSK) | Appliquée par la contre-pointe | Faux-rond 0.003 mm jusqu'à 6 000 RPM (MT2) | Ensemble à trois roulements minimise l'inertie ; étanchéité au liquide de refroidissement pour la fiabilité en finition |
| Soutien contre-pointe, ébauche d'arbre lourd | Pointe tournante usage intensif (5 roulements NSK, MT5/MT6) | Appliquée par la contre-pointe | Faux-rond 0.003 mm (MT4) ; 0.005 mm en MT6 | Ensemble à cinq roulements supporte jusqu'à 4 500 kg de charge radiale ; antivibratoire pour l'ébauche |
| Tournage en espace confiné côté contre-pointe | Pointe tournante Versa-Turn | Appliquée par la contre-pointe | Faux-rond 0.003 mm jusqu'à 4 000 RPM | Tête à rotation externe de plus petit diamètre évite l'interférence avec l'outil/porte-outil |
Adapter le serrage à l'opération, et pas seulement à la machine.
Privilégier typiquement les étaux modulaires (16-40 kN) pour le fraisage CNC, les étaux d'outilleur ou sinus (précision de 0.005 mm/100 mm) pour la rectification et l'électroérosion, les mandrins à trois mors pour un centrage rapide des barres rondes, les mandrins à quatre mors pour une stabilité de préhension usage intensif, et les pointes tournantes selon le compromis vitesse/charge — modèles haute vitesse 6 000 RPM pour la finition, ou modèles usage intensif à 5 roulements supportant jusqu'à 4 500 kg pour l'ébauche. Vérifier systématiquement la compatibilité du cône Morse et envisager des mors doux pour une précision de centrage maximale du mandrin.
Quelle est la différence entre un mandrin à trois mors et un mandrin à quatre mors concentriques ?
Un mandrin à trois mors utilise trois mors se déplaçant simultanément via un mécanisme à spirale pour centrer rapidement les barres rondes ou hexagonales. Un mandrin à quatre mors concentriques répartit la force de serrage sur quatre points de contact, ce qui offre une distribution plus uniforme des contraintes radiales et résiste mieux aux déplacements de pièce sous l'effet de charges de coupe asymétriques. Les mandrins à trois mors autorisent des vitesses de rotation plus élevées (par exemple 3 000 RPM à 200 mm contre 2 000 RPM pour un quatre mors), tandis que les quatre mors encaissent des couples plus importants de manière plus équilibrée.
Comment choisir entre une pointe tournante haute vitesse et une pointe usage intensif ?
Opter pour une pointe tournante haute vitesse (jusqu'à 6 000 RPM, 3 jeux de roulements NSK) pour les opérations de finition à haute vitesse de broche sur des pièces légères à moyennes. Opter pour une pointe tournante usage intensif (5 jeux de roulements NSK, capacité de charge jusqu'à 4 500 kg) pour l'ébauche d'arbres lourds, dès lors que les performances antivibratoires et la capacité de charge radiale priment sur la vitesse.
Quelle précision peut-on attendre d'un étau de précision ?
Les étaux de précision de qualité — qu'il s'agisse du type d'outilleur (QGG) ou du type sinus (QKG) — atteignent un parallélisme de 0.005 mm par 100 mm et une verticalité de 0.005 mm pour une dureté de surface de HRC 58-62. Toutes les surfaces sont rectifiées avec précision, ce qui autorise une utilisation à l'horizontale, à la verticale ou à plat avec une précision constante.
Quand faut-il recourir à des mors doux sur un mandrin de tour ?
Les mors doux sont recommandés dès que les exigences de concentricité dépassent la précision standard des mors trempés. Ils sont alésés ou rectifiés en place sur le tour pour épouser exactement le diamètre de la pièce, ce qui permet un centrage plus serré qu'avec n'importe quelle configuration de mors pré-rectifiés. Leur intérêt est particulièrement marqué pour les opérations de tournage de finition, où le faux-rond conditionne directement la qualité de surface.
Que signifie ISO 3442 pour les mors de mandrin de tour ?
ISO 3442 définit le standard des mors de mandrin en deux parties, composés d'un mors de base et d'un mors supérieur. Cette conception permet de repositionner le mors supérieur sur le mors de base pour un serrage intérieur ou extérieur, sans changer de jeu de mors. Les mandrins équipés de mors conformes à ISO 3442 (séries K11A, K12A) offrent ainsi une plus grande souplesse que les conceptions à mors monoblocs, qui exigent des jeux distincts pour le serrage intérieur et extérieur.
Sources
- ISO 3442 - Chucks for machine tools, jaw dimensions and types
- ISO 3089 - Machine tools, self-centring chucks with one-piece jaws
- DIN 55029 - Short taper for lathe chuck mounting
- JIS B 6151 - Machine tool accessories, lathe chucks
- NSK Precision Bearing Catalog - Double-row and thrust bearings for live centers
- Machinery's Handbook, 32nd Edition - Workholding chapter