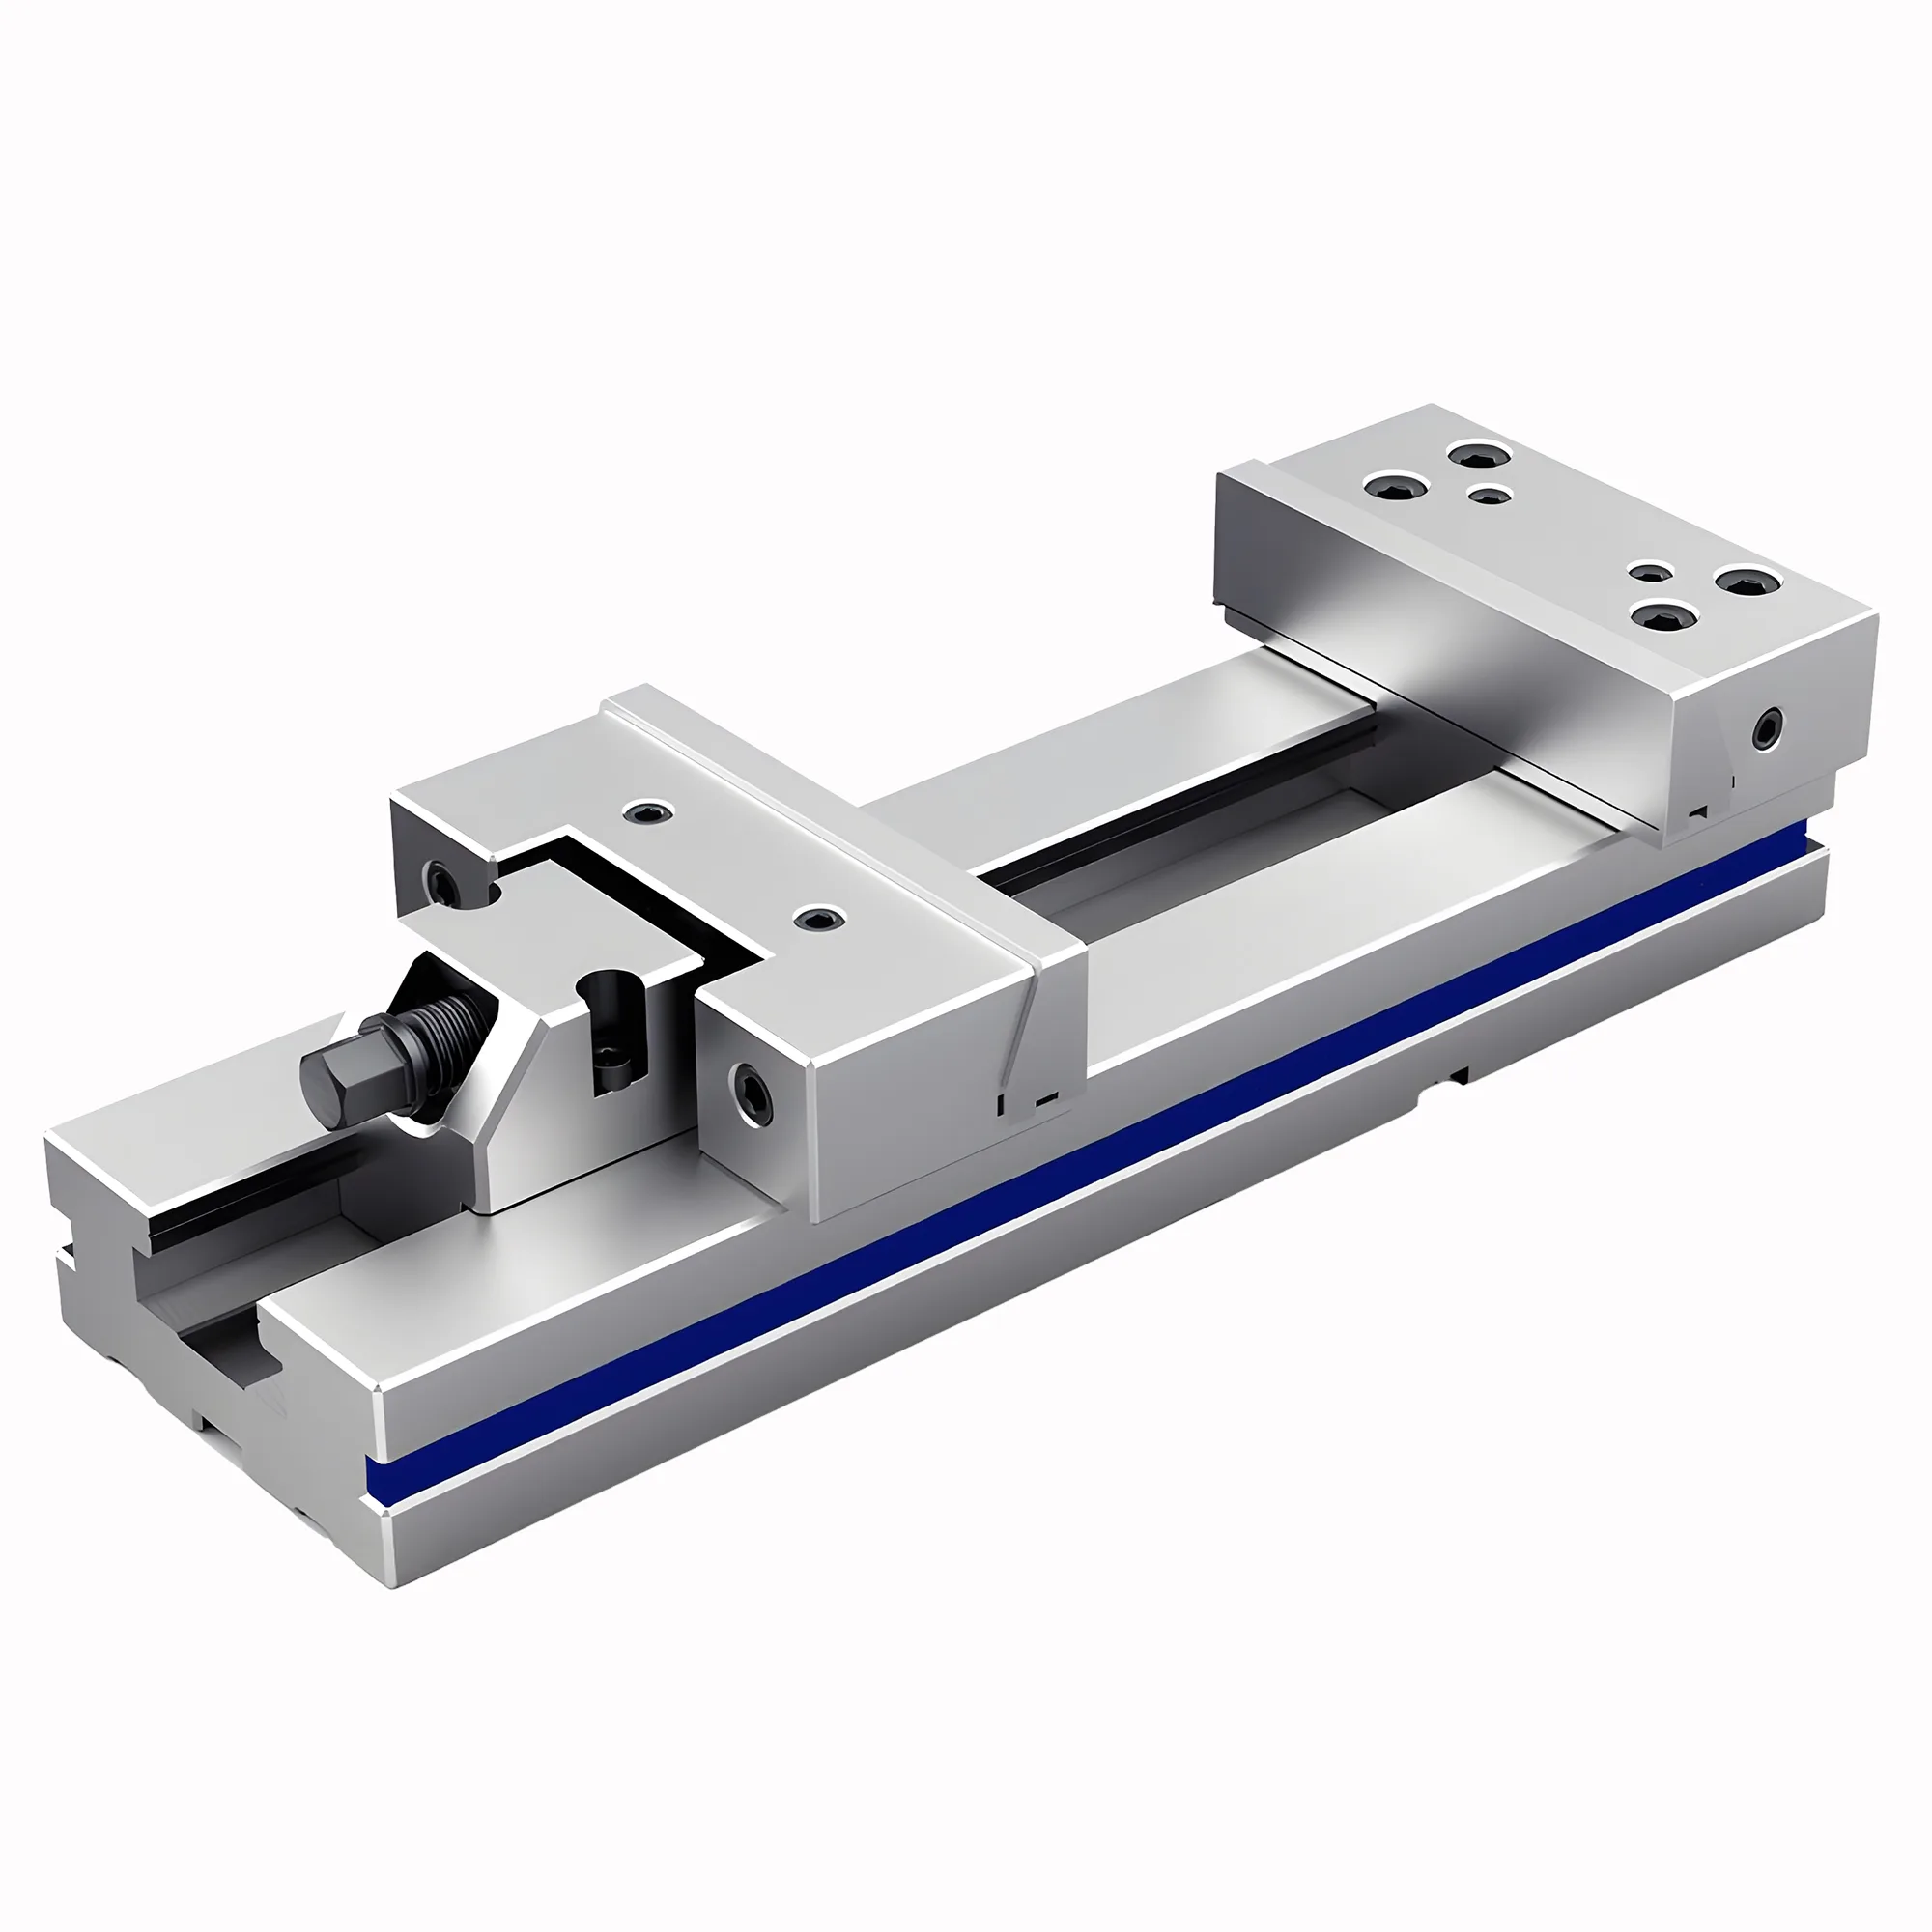
Un étau de fraisage correctement tramé avec des parallèles bien assises maintient l'erreur de palpage de la mâchoire fixe sous 0.005 mm sur 150 mm — le seuil au-delà duquel des marches d'épaulement et l'inclinaison angulaire de la pièce deviennent visibles en passes de finition. Sauter ou bâcler l'une ou l'autre procédure introduit un désalignement angulaire de 0.02–0.05 mm par 100 mm, qui se traduit directement par des éléments coniques, une mauvaise planéité et des reprises.
Référence rapide pour le réglage de l'étau
| Problème / Objectif | Action principale | Impact attendu |
|---|---|---|
| Mâchoire fixe d'étau hors tram | Palper la mâchoire fixe avec un comparateur 0.001 mm ; tapoter le corps d'étau pour corriger | Erreur angulaire ≤ 0.005 mm par 150 mm de mâchoire |
| Pièce posée haut ou inclinée | Tapoter la pièce sur les parallèles avec un chasse-goupille en laiton ; recontrôler le jeu | L'erreur d'assise passe de 0.05 mm à < 0.01 mm |
| Parallèle qui joue après serrage | Nettoyer les rainures en T et les faces de mâchoire ; resserrer à 60–70% du couple nominal | Contact des parallèles restauré ; soulèvement de pièce éliminé |
| Copeaux sous la parallèle | Souffler la rainure en T et la poche de mâchoire ; essuyer avec un chiffon non pelucheux | Erreur d'assise par copeau éliminée (un copeau typique fait 0.1–0.3 mm d'erreur de hauteur) |
| Marche d'épaulement en passe de finition | Re-tramer l'étau ; vérifier le tram de broche (les erreurs de broche et d'étau s'additionnent) | Marche éliminée ; planéité dans 0.01 mm sur 100 mm |
| TIR excessif d'alésage de mors doux | Aléser les mors doux après serrage à l'étau ; jamais avant | TIR ramené de 0.05–0.10 mm à < 0.01 mm |
Pourquoi le tram de l'étau et l'assise des parallèles comptent
Un étau mal tramé de 0.03 mm sur 150 mm introduit une conicité de 0.2 mm sur une traverse de 1 000 mm en production — une erreur qui se cumule sur chaque élément de la pièce.
Le tram de l'étau aligne la mâchoire fixe parallèlement à l'axe X de la machine (et la mâchoire mobile parallèlement à l'axe Y), de sorte qu'une pièce serrée dans l'étau soit orientée d'équerre par rapport à la course de la broche. L'assise des parallèles assure que la face inférieure de la pièce repose uniformément sur les deux parallèles, maintenant la pièce à une hauteur connue et reproductible et empêchant tout basculement selon l'axe Z.
Ces deux procédures sont liées : même un étau parfaitement tramé échoue à tenir les tolérances angulaires si les parallèles ne sont pas pleinement assises. Le corps d'étau crée la référence angulaire X-Y ; les parallèles créent la référence de hauteur Z et d'inclinaison.
Les comparateurs à cadran (DTI) à résolution 0.001 mm sont l'instrument minimum pour tramer un étau de précision destiné à du travail sous tolérance — les comparateurs à 0.01 mm sont insuffisants pour cette tâche.
En termes d'ISO 1101, le tram contrôle l'« angularité » de la surface de serrage par rapport au système de coordonnées de la machine. Un étau mal tramé projette cette erreur d'angularité dans chaque élément usiné : les alésages ne sont plus perpendiculaires, les épaulements ne sont pas d'équerre et les fonds de poche ne sont pas plans.
Les étaux modulaires de précision (tels que la série GT) disposent de surfaces de référence rectifiées qui restituent le tram à 0.005 mm près lors d'un remontage sur une rainure en T propre — mais uniquement si les surfaces d'appui et la rainure en T sont propres. Les étaux d'outilleur et les étaux sinus exigent un palpage complet au comparateur à chaque repositionnement car ils s'appuient sur l'opérateur pour l'alignement angulaire. Consulter le comparatif étau modulaire vs sinus vs étau d'outilleur pour une analyse complète des compromis de précision et de force de serrage selon le type de corps.
Tram de l'étau : procédure pas à pas
Outils requis
- Comparateur à cadran (DTI) : résolution 0.001 mm, course 0.3 mm minimum
- Support magnétique pour comparateur ou bras de comparateur dans la broche
- Chasse-goupille en laiton ou en aluminium (pour tapoter l'étau sans marquage)
- Niveau de précision (optionnel, pour le nivellement grossier initial)
- Clé dynamométrique réglée au couple de serrage des boulons de rainure en T spécifié par le fabricant d'étau (typiquement 40–60 N·m pour des boulons M12)
Procédure
Étape 1 — Nettoyer la rainure en T et la base de l'étau. Souffler la rainure en T à l'air comprimé. Essuyer la surface supérieure de la rainure en T et la base de l'étau avec un chiffon non pelucheux. Un seul copeau sous la base de l'étau produit une inclinaison rigide de 0.01–0.05 mm selon l'épaisseur du copeau et l'empreinte de l'étau.
Étape 2 — Monter l'étau serré à la main. Insérer les écrous en T dans la rainure en T et serrer les boulons de montage uniquement à la main. L'étau doit pouvoir coulisser latéralement sans se soulever.
Étape 3 — Monter le comparateur dans la broche. Fixer le DTI dans un porte-comparateur ou une pince dans la broche. Positionner la touche du comparateur contre la face de la mâchoire fixe (non la mâchoire mobile) à l'extrémité gauche de la course, typiquement à 10–15 mm du bord de la mâchoire. Pré-charger d'environ 0.2–0.3 mm.
Étape 4 — Mettre le comparateur à zéro. Traverser l'axe X sur toute la longueur de la mâchoire. Relever le faux-rond total indiqué (TIR). Le zéro correspond à la lecture à l'extrémité gauche ; la lecture à l'extrémité droite donne l'erreur angulaire complète sur la largeur de la mâchoire.
Étape 5 — Corriger en demi-corrections. Si l'erreur est de 0.02 mm (extrémité droite plus haute), tapoter légèrement le coin arrière-droit du corps d'étau avec un chasse-goupille en laiton jusqu'à ce que le comparateur indique 0.01 mm (la moitié de 0.02 mm). Puis re-traverser. Répéter jusqu'à ce que le TIR soit inférieur à 0.005 mm sur toute la longueur de la mâchoire.
Correction par demi-correction
Tapoter le coin de l'étau qui est haut. Chaque tape déplace l'étau d'une petite quantité. Toujours re-palper après chaque tape pour évaluer la correction — les corps d'étau réagissent de manière non linéaire car les écrous en T jouent le rôle de pivots. Trois ou quatre cycles tape-et-mesure atteignent typiquement 0.005 mm ou mieux.
Étape 6 — Serrer les boulons de montage au couple. Serrer les boulons au couple spécifié par le fabricant selon une séquence en diagonale (avant-gauche, arrière-droit, avant-droit, arrière-gauche). Après le serrage, re-palper la mâchoire fixe. Le serrage peut introduire un décalage typique de 0.005–0.015 mm ; s'il dépasse 0.005 mm, desserrer et corriger à nouveau.
Étape 7 — Palpage de vérification final. Boulons serrés au couple, palper toute la longueur de la mâchoire. Relever le résultat. Pour le fraisage général, un TIR de 0.010 mm est acceptable. Pour du travail sous tolérance (alésages, épaulements de précision), viser ≤ 0.005 mm.
Erreur d'indication sur mâchoire mobile
Éviter de s'appuyer sur la face de la mâchoire mobile pour un tram de précision. La mâchoire mobile n'est pas une référence rectifiée — elle se déforme de 0.01–0.03 mm vers l'opérateur ou en sens inverse selon la direction de serrage. Tramer dessus introduit une erreur systématique de 0.01–0.03 mm. Tramer sur la seule mâchoire fixe pour les montages de précision ; la face de la mâchoire mobile peut servir de contrôle grossier mais pas de référence principale.
Sélection et procédure d'assise des parallèles
Choix des bonnes parallèles
Des paires de parallèles appariées et trempées, avec une tolérance d'épaisseur ≤ 0.002 mm entre les deux pièces, sont requises pour un serrage reproductible sur plusieurs montages — des parallèles non appariées produisent des erreurs de hauteur d'épaulement lorsque la pièce est retournée ou re-fixée.
Les parallèles remplissent deux fonctions : elles surélèvent la pièce au-dessus des mâchoires afin que la fraise dispose d'un dégagement sous la pièce, et elles fournissent une surface de référence plane et reproductible pour la face inférieure de la pièce.
Les parallèles rectifiées standards sont fabriquées en paires appariées avec une tolérance d'épaisseur de ±0.001 mm par pièce et un appariement de la paire ≤ 0.002 mm. Pour des montages exigeant une répétabilité de hauteur de pièce meilleure que 0.01 mm, vérifier la paire au micromètre avant utilisation.
Critères de sélection clés (pour le choix du type de mâchoire, consulter le guide de sélection des mors d'étau) :
- Hauteur : les parallèles devraient positionner la face inférieure de la pièce approximativement 5–10 mm au-dessus du sommet de la mâchoire d'étau. Moins de 5 mm risque de faire toucher la fraise à la mâchoire ; plus de 10 mm réduit la profondeur de serrage effective en deçà du minimum recommandé de 3× la hauteur de pièce.
- Largeur : la largeur de la parallèle devrait être ≥ 60% de la largeur de mâchoire pour maximiser la surface de contact. Des parallèles étroites (< 40% de la largeur de mâchoire) créent un appui à bascule.
- État : contrôler les faces des parallèles avec une règle de précision ou un marbre. Les parallèles présentant bavures, chocs ou voile > 0.005 mm devraient être remplacées.
Procédure d'assise
Étape 1 — Nettoyer mâchoires et parallèles. Essuyer les quatre faces de chaque parallèle (les deux côtés plats et les deux chants) avec un chiffon non pelucheux. Nettoyer les faces de mâchoire de l'étau et la poche inférieure de mâchoire. Un film de résidu de liquide de refroidissement entre la parallèle et la poche de mâchoire contribue à 0.002–0.005 mm d'incertitude.
Étape 2 — Placer les parallèles dans l'étau. Disposer les parallèles symétriquement dans la poche de mâchoire — à distance égale de chaque extrémité de mâchoire, à fleur de la face de la mâchoire fixe.
Étape 3 — Placer la pièce et fermer légèrement l'étau. Fermer l'étau jusqu'au contact léger (sans pression de serrage encore). Vérifier que les deux parallèles touchent la face inférieure de la pièce — si une parallèle bascule, vérifier la présence de copeaux ou une cambrure de la pièce.
Étape 4 — Tester le jeu (rattle). Avec l'étau à pression de serrage légère, essayer de bouger chaque parallèle avec le doigt. Tout jeu signifie que la pièce fait pont (la face inférieure est convexe) ou qu'un copeau est présent. Ouvrir l'étau, nettoyer et recommencer.
Étape 5 — Tapoter pour asseoir et serrer. Sous pression légère, tapoter la pièce vers le bas avec un chasse-goupille en laiton sur la face supérieure de la pièce. Le tapotement assoit la pièce sur les parallèles en supprimant le retour élastique de la mâchoire d'étau et de la pièce. Re-tester le jeu. Les deux parallèles devraient être en contact ferme (aucun jeu) avant le serrage final.
Étape 6 — Appliquer la force de serrage finale. Serrer à la force recommandée. Pour un étau modulaire de précision sur des pièces en acier 1018 ou en aluminium 6061, une force de serrage de 5–8 kN est typique pour des pièces jusqu'à 50 mm de largeur. Un sur-serrage peut bomber les parallèles hors de la poche de mâchoire — recontrôler le jeu après serrage complet.
La norme du test au jeu
Une parallèle qui joue après serrage signifie que la face inférieure de la pièce s'est soulevée de la surface de la parallèle — l'étau ne tient la pièce que par friction latérale, et la référence de hauteur Z est perdue. La pièce peut se déplacer de 0.02–0.10 mm en Z selon la taille du copeau et le poids de la pièce. La séquence tapotement-et-contrôle-du-jeu est la pratique établie pour les montages de précision ; la sauter laisse une dérive de hauteur Z de 0.02–0.10 mm non détectée.
Sources d'erreur courantes et correction
| Source d'erreur | Symptôme | Correction |
|---|---|---|
| Copeaux sous la base de l'étau | L'étau oscille ; TIR du comparateur > 0.05 mm | Nettoyer la rainure en T ; remonter |
| Tram sur mâchoire mobile | Angles d'élément faux en axe Y | Re-tramer sur la mâchoire fixe |
| Jeu de parallèle ignoré | Hauteur Z varie de 0.02–0.10 mm entre montages | Tapoter pour asseoir ; vérifier l'absence de jeu avant serrage |
| Parallèles non appariées | Erreur de hauteur d'épaulement lorsque la pièce est retournée | Utiliser des paires appariées étalonnées ; vérifier au micromètre avant utilisation |
| Boulons de montage sur-serrés | Le tram se décale après serrage | Utiliser une clé dynamométrique ; re-palper après serrage |
| Pré-charge de comparateur insuffisante | Lecture instable lors de la traverse de la mâchoire | Régler une pré-charge ~0.2–0.3 mm ; utiliser un DTI 0.001 mm |
| Parallèles trop étroites | La pièce bascule sur les parallèles | Utiliser des parallèles ≥ 60% de la largeur de mâchoire |
| Mors doux non alésé dans l'étau | TIR du profil alésé > 0.02 mm | Toujours aléser les mors doux avec l'étau monté et serré |
L'erreur de parallèle en axe Z (pièce non assise) est plus fréquente que l'erreur de tram, et pourtant les opérateurs vérifient le tram plus souvent — les deux exigent la même attention dans les montages de précision.
Diagnostiquer les erreurs de tram vs. d'assise des parallèles
Lorsqu'un élément usiné n'est pas d'équerre ou qu'une marche apparaît en passe de finition, la source d'erreur peut être le tram, l'assise des parallèles ou le tram de broche :
- Palper la mâchoire fixe avec le DTI. Si > 0.010 mm : erreur de tram. Corriger et ré-usiner.
- Poser une équerre de précision sur la pièce après serrage. Vérifier l'équerrage de la face verticale par rapport à la table de la machine. Si l'équerre révèle une inclinaison : erreur d'assise des parallèles ou de la face de la pièce.
- Indiquer le tram de broche (palper un disque rectifié dans la broche à travers la table). ASME B5.54 recommande une tolérance de tram de broche ≤ 0.005 mm par 300 mm. Si la broche est hors tram, aucune correction du tram d'étau ne corrigera les éléments usinés perpendiculairement à l'axe de broche. Une approche systématique similaire s'applique lors de l'indication d'un mandrin à quatre mors : isoler la source d'erreur avant de corriger.
Les erreurs de tram de broche et de tram d'étau s'additionnent algébriquement — une erreur de tram de broche de 0.005 mm et une erreur de tram d'étau de 0.005 mm se combinent en une erreur de position totale de 0.010 mm sur un élément de pièce.
Étaux sinus et considérations de précision pour la série QKG
Les étaux sinus (tels que la série QKG) introduisent une troisième dimension d'alignement : la barre sinus doit être réglée à l'aide d'une pile de cales-étalons étalonnées, et l'étau doit être tramé à la fois en X (mâchoire parallèle à l'axe X) et en Y (axe de rotation de la barre sinus parallèle à l'axe Y). C'est une procédure de tram à deux axes :
- Tramer la mâchoire fixe en X (procédure standard ci-dessus).
- Indiquer l'axe de pivot de la barre sinus parallèlement à l'axe Y de la machine en utilisant un DTI dans la broche traversant en Y le long du bord avant de la barre sinus.
- Régler la hauteur de pile de cales = L × sin(θ), où L est la longueur de la barre sinus (typiquement 100 mm ou 200 mm) et θ est l'angle requis.
- Vérifier la hauteur de la pile au micromètre étalonné : pour une barre sinus de 100 mm à 10°, L × sin(10°) = 100 × 0.1736 = 17.36 mm — utiliser 17.00 mm + 0.36 mm de pile (si disponible) ou la combinaison la plus proche à 0.002 mm près.
L'incertitude δH de la hauteur de pile de cales se propage en incertitude d'angle δθ ≈ (δH / L) × (180/π). Avec δH = 0.005 mm et L = 100 mm, l'incertitude d'angle est ≈ 0.003° — bien en deçà de la tolérance de la plupart des éléments angulaires, typiquement ±0.1° ou plus serré. L'erreur d'angle croît avec une longueur de barre sinus plus courte ; utiliser la barre la plus longue disponible pour les travaux à tolérance serrée.
Checklist de vérification rapide avant la première coupe
- Palper la mâchoire fixe : TIR ≤ 0.005 mm pour le travail de précision, ≤ 0.010 mm pour le fraisage général.
- Test tapotement-jeu : les deux parallèles en contact ferme, aucun jeu sous la force de serrage.
- Scan au comparateur sur le dessus de la pièce : indiquer la face supérieure de la pièce après serrage. Toute lecture au-delà de ± la moitié de la spécification de planéité de la face indique une erreur d'assise — ouvrir, nettoyer, resserrer.
- Couple des boulons d'étau : vérifier à la clé dynamométrique avant la première pièce. Re-palper après serrage.
- Tram de broche : si un élément doit être d'équerre par rapport à la table, vérifier le tram de broche selon ASME B5.54 (≤ 0.005 mm par 300 mm).
- Dégagement en hauteur des parallèles : vérifier que la fraise ne heurtera pas la parallèle ou la mâchoire d'étau à pleine profondeur. Utiliser une sonde de hauteur Z ou une approche manuelle prudente en Z.
Parcourir la checklist de vérification en 6 points ajoute 5–10 minutes par montage mais élimine la source la plus courante de reprises sur les premières pièces — une pièce qui passe l'inspection en première opération uniquement pour échouer en seconde parce que l'étau a été remonté sans re-tramage.
Tramer la mâchoire fixe ; asseoir les parallèles ; vérifier les deux avant la coupe.
Pour le fraisage de précision, tramer la mâchoire fixe à ≤ 0.005 mm TIR, asseoir les parallèles avec le test tapotement-jeu, et parcourir la checklist en 6 points avant la première coupe. Les deux procédures ensemble prennent moins de 15 minutes et préviennent la source la plus courante d'erreurs angulaires et de hauteur Z sur les pièces fraisées.
Quelle résolution de comparateur faut-il pour le tram d'étau ?
Un comparateur à cadran (DTI) à résolution 0.001 mm est le minimum pour le tram d'étau de précision. Un comparateur à 0.01 mm ne peut pas résoudre la tolérance cible de 0.005 mm de façon fiable, puisqu'une graduation équivaut à la bande de tolérance entière. Utiliser un DTI avec au moins 0.3 mm de course et environ 0.2–0.3 mm de pré-charge contre la face de la mâchoire fixe.
Avec quelle précision faut-il tramer un étau — quel est le TIR acceptable ?
Pour le fraisage général, un TIR ≤ 0.010 mm sur toute la longueur de la mâchoire est acceptable. Pour des éléments sous tolérance (alésages de précision, épaulements, fonds de poche exigeant une planéité < 0.01 mm), viser un TIR ≤ 0.005 mm. Plus serré que 0.003 mm est rarement atteignable en production sans vérifier également le tram de broche, qui s'ajoute indépendamment.
Pourquoi les parallèles jouent-elles après serrage, et qu'est-ce que cela signifie ?
Un jeu de parallèle après serrage signifie que la face inférieure de la pièce n'est pas en contact complet avec les deux parallèles — les mâchoires d'étau ne tiennent la pièce que par friction, sans référence de hauteur Z. Les causes courantes sont des copeaux sur le fond de la poche de mâchoire, une face inférieure de pièce convexe ou une largeur de parallèle trop étroite pour soutenir la pièce. Tapoter la pièce sur les parallèles avec un chasse-goupille en laiton avant d'appliquer le couple de serrage final, et re-tester le jeu.
Les erreurs de tram d'étau et de tram de broche peuvent-elles être séparées ?
Oui. Indiquer le tram de broche séparément en palpant un disque plat rectifié dans la broche à travers la table de la machine — cela mesure l'équerrage broche-à-table indépendamment de l'étau. Puis tramer la mâchoire fixe de l'étau avec le DTI. Les deux erreurs s'additionnent algébriquement : une erreur de broche de 0.005 mm plus une erreur d'étau de 0.005 mm donnent une erreur angulaire totale de 0.010 mm sur un élément usiné. Les deux doivent rester dans la spécification pour du travail de précision.
À quelle fréquence un étau doit-il être re-tramé ?
Re-tramer chaque fois que l'étau est débridé et remonté, après un choc important, ou après tout événement d'usinage susceptible d'avoir déplacé l'étau (coupes interrompues lourdes, opérations de taraudage ou contamination de la rainure en T). Un étau modulaire de précision à clavettes de référence se ré-assoit à 0.005 mm près sans re-tramage si la rainure en T est propre ; un étau standard sans clavettes de référence exige un tramage au comparateur à chaque remontage.
Sources
- ISO 1101:2017 — Geometrical tolerancing: tolerances of form, orientation, location and run-out
- ASME B5.54-2005 — Methods for Performance Evaluation of CNC Machining Centers
- Machinery's Handbook 31st Edition, "Jigs, Fixtures, and Workholding" chapter
- Precision Vise Application and Setup Guide — Kurt Manufacturing