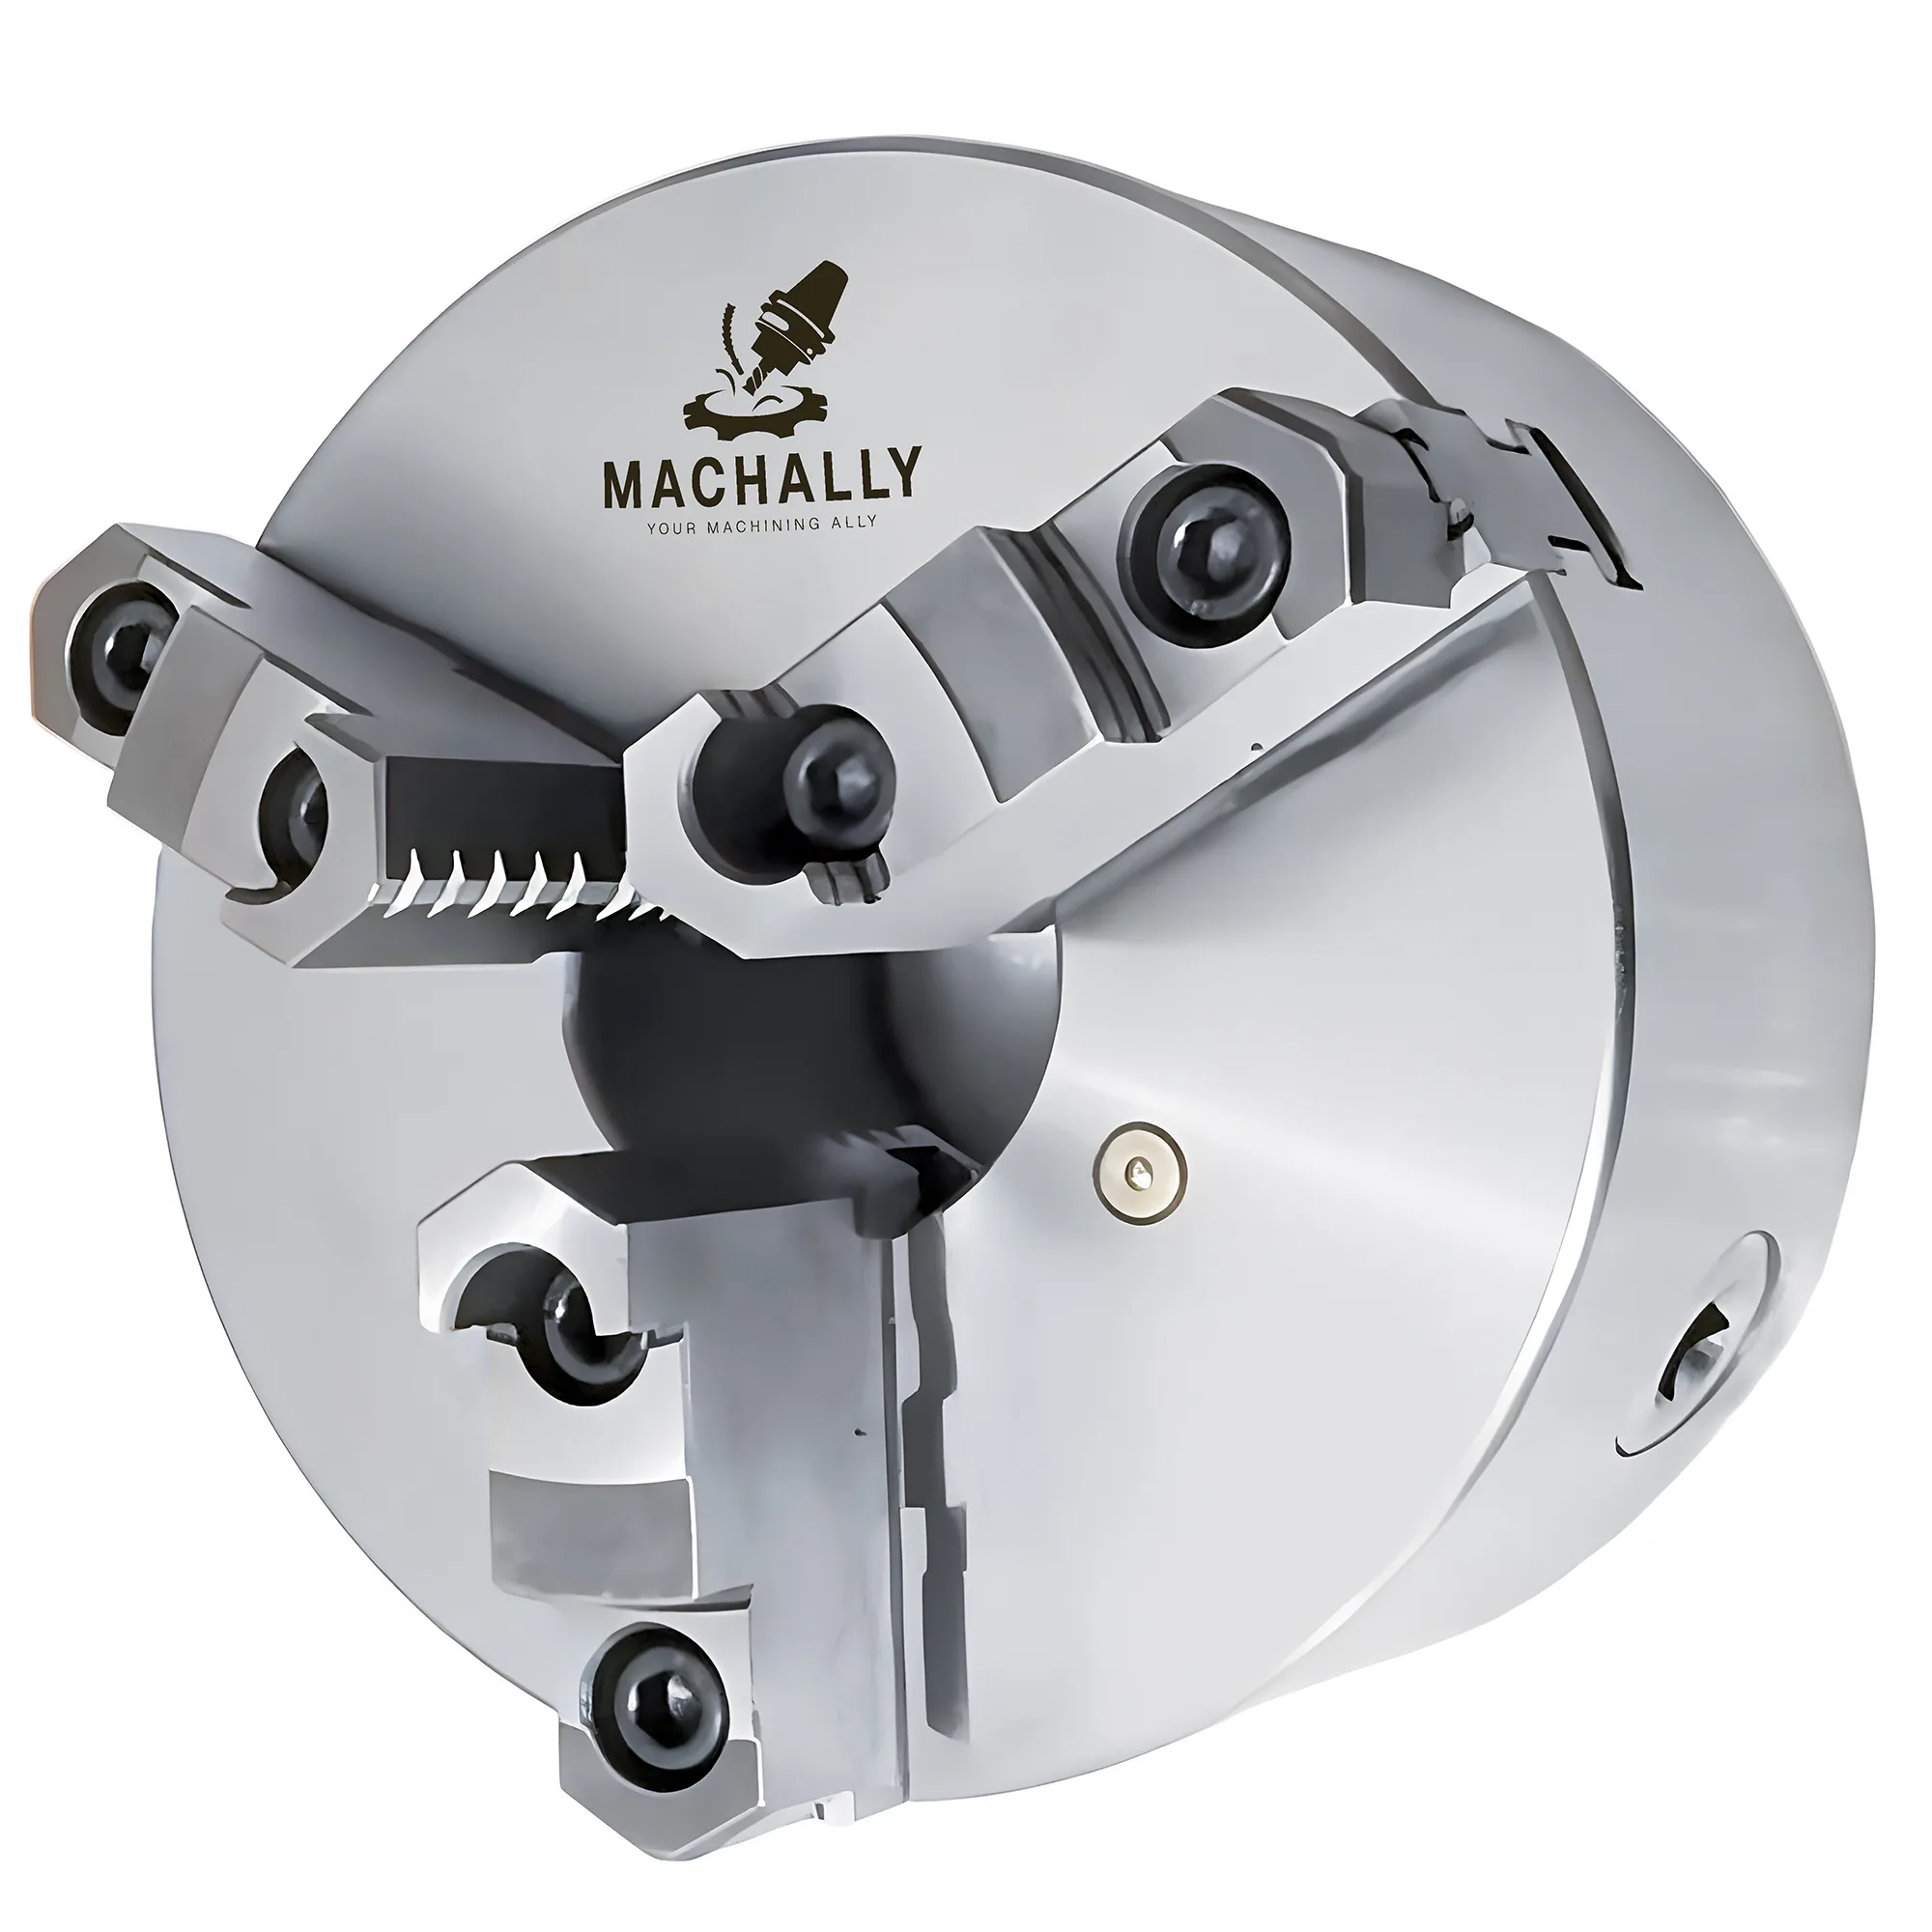
Des mors doux alésés in situ sur un mandrin à trois ou quatre mors peuvent maintenir des pièces irrégulières ou pré-usinées avec une répétabilité TIR ≤0.02 mm — à condition que l'alésage soit usiné sous la charge de serrage correcte et que l'épaulement ou le rayon de positionnement corresponde à la géométrie de la pièce à 0.05 mm près. Sélectionner de l'acier doux AISI 1018 pour la plupart des opérations de tournage (HRC 15–20, usinage facile, ré-alésage aisé), de l'aluminium 6061-T6 pour les passes de finition légères sur des surfaces délicates, et de l'AISI 4140 prétrempé (HRC 28–32) pour les productions à grande cadence où l'usure des mors dépasse un jeu par semaine dans des conditions d'atelier typiques.
Référence rapide pour les mors doux
| Problème / Objectif | Action principale | Impact attendu |
|---|---|---|
| La pièce dérive entre les montages | Aléser les mors avec un décalage diamètre-pièce de +0.0–0.05 mm et ajouter un épaulement de positionnement | Répétabilité TIR ≤0.02 mm entre les remontages dans des conditions typiques |
| Les mors s'usent en < 1 semaine | Passer de l'acier 1018 au 4140 prétrempé (HRC 28–32) | Durée de vie des mors 3–5× plus longue en production continue |
| Marques visibles sur des pièces en aluminium tendre après serrage | Passer des mors doux en acier aux mors doux en aluminium 6061-T6 | Marquage éliminé pour des forces de serrage jusqu'à ~5 kN sur des mors de 150 mm |
| Diamètre d'alésage trop serré ; la pièce ne rentre pas | Réaléser sous la charge correcte à l'aide d'une bague sacrificielle ou d'une chute, au couple de serrage final | Élimine la distorsion par retour élastique pouvant typiquement ajouter 0.03–0.10 mm de conicité d'alésage |
| Brut de fonderie ou pièce forgée irrégulière qui dérive sous la coupe | Ajouter une poche en rayon adaptée au diamètre extérieur de la pièce + un épaulement comme butée axiale | Élimine la dérive axiale ; répétabilité de position typique ±0.05 mm lorsque les mors doux sont alésés in situ sur le mandrin de production |
| Production à grande cadence exigeant un changement de mors rapide | Pré-aléser un second jeu au même diamètre ; utiliser le registre du corps de mandrin pour le ré-engagement | Temps de changement inférieur à 3 minutes avec des systèmes de mors à registre |
Minimum 4 lignes. L'impact attendu est quantifié avec ses conditions limites.
Pourquoi les mors doux surpassent les mors durs pour les pièces irrégulières
Les mors doux sont la méthode de serrage privilégiée pour les pièces irrégulières, pré-usinées ou délicates, car ils épousent la surface de positionnement à la géométrie de la pièce au lieu d'exiger l'inverse.
Des mors durs standards sur un mandrin à trois mors saisissent la pièce sur trois lignes de contact tangentielles. Pour du barreau rond, cette géométrie est acceptable — l'erreur se limite au faux-rond des mors (typiquement 0.05–0.15 mm TIR sur un mandrin de production selon la classe de tolérance 3 de l'ISO 3442). Pour une pièce moulée à diamètre extérieur brut, un alésage pré-usiné ou une surface profilée, trois points de contact tangentiels engendrent des forces de déflexion imprévisibles qui décalent la pièce axialement et radialement.
Des mors doux usinés in situ éliminent le problème du contact linéaire. Lorsqu'ils sont alésés pour correspondre au diamètre de la pièce, la zone de contact passe de trois contacts linéaires à trois contacts en arc couvrant typiquement 15–25° de la face du mors, ce qui répartit la force de serrage sur une surface bien plus grande. Un contact en arc de mors doux couvrant 20° sur un diamètre de 100 mm distribue la force sur environ 17 mm² par mors — soit approximativement 8–12× la surface de contact d'un contact linéaire sur le même diamètre.
Pour un K11 Three-Jaw Self-Centering Chuck, le mécanisme à crémaillère centre les mors simultanément, de sorte qu'aléser les trois mors en une seule passe garantit que les trois arcs d'alésage restent concentriques avec l'axe de la broche. Pour un K12 Four-Jaw Self-Centering Chuck, le même principe s'applique : aléser les quatre mors simultanément sous charge de serrage assure que la géométrie de positionnement s'aligne sur l'axe de la broche, et non sur les courses individuelles des mors. Pour une comparaison des cas où choisir un mandrin trois mors plutôt que quatre mors, consulter le guide de sélection mandrin de tour 3 mors vs 4 mors.
L'ISO 3442 définit le registre du corps de mandrin (la rainure qui positionne les jeux de mors) — c'est la référence géométrique sur laquelle s'appuient les systèmes de mors doux pour maintenir la répétabilité lorsque les mors sont échangés entre montages.
Choix du matériau : 1018, 6061 ou 4140 ?
Les trois matériaux de mors doux les plus courants diffèrent par leur usinabilité, leur durée de vie en usure et leur protection de surface :
L'acier AISI 1018 est le choix par défaut pour le tournage généraliste car il équilibre usinabilité, capacité de ré-alésage et durée de vie adéquate en usure pour la plupart des opérations en atelier de sous-traitance. Un jeu de mors doux en 1018 supporte typiquement 50–200 ré-alésages selon la profondeur des mors, la charge de serrage et le matériau de la pièce, avant que le corps du mors ne devienne trop mince pour être réutilisé.
L'aluminium 6061-T6 est privilégié pour les pièces à paroi mince et les pièces pré-finies car sa faible dureté évite le marquage de surface pour des forces de serrage inférieures à environ 5 kN sur des mors de mandrin de 150 mm. Le compromis tient à une usure accélérée : des mors en aluminium sur une production de pièces en acier se déforment après 20–50 cycles sous des charges d'ébauche typiques. Les mors doux en aluminium 6061-T6 sont utilisés pour le tournage de finition de surfaces délicates car ils préviennent le marquage tout en s'adaptant à ±0.02 mm du diamètre alésé.
L'AISI 4140 prétrempé (HRC 28–32) est utilisé pour les productions à grande cadence où les mors en 1018 s'usent en moins de cinq jours d'utilisation continue. La matrice plus dure résiste à la déformation sous des forces de serrage supérieures à 8 kN et conserve plus longtemps la géométrie d'alésage. L'usinage du 4140 à HRC 30 exige un arrosage abondant et du carbure revêtu TiAlN à vitesses réduites (typiquement 80–120 m/min) pour éviter l'usure rapide de l'outil. Les revêtements TiAlN sont privilégiés pour l'alésage des mors doux en acier prétrempé car leur résistance à l'oxydation au-delà de 800°C soutient la performance de coupe aux températures élevées générées lors de l'usinage de l'acier HRC 28–32, prolongeant la durée de vie des plaquettes 2–4× par rapport au carbure non revêtu dans des conditions typiques à sec ou à arrosage léger. Les mors doux en AISI 4140 prétrempé prolongent la durée de vie des mors 3–5× par rapport au 1018 en production continue, mais augmentent le temps de réglage d'alésage de 30–50% en raison d'une usinabilité plus faible.
Règle de décision pour le choix du matériau
Utiliser le 1018 pour le prototype et le travail en atelier de sous-traitance (< 5 pièces/jour), le 6061-T6 pour les surfaces délicates ou pré-finies, et le 4140 prétrempé lorsque le même jeu de mors sert pour > 50 cycles consécutifs avec des forces de serrage > 8 kN.
Alésage des mors : compensation de charge et décalage de diamètre
La défaillance la plus courante des mors doux consiste à aléser à charge nulle puis à serrer la pièce au couple maximal. Les mandrins à crémaillère et à actionnement par came se déforment radialement sous la charge de serrage — typiquement ~0.03–0.10 mm par mors sur des corps de mandrin de 150–200 mm, variable selon l'état du mandrin et la charge — ce qui fait que le diamètre alésé se referme légèrement lorsque la pièce est retirée et que les mors se ré-engagent.
La procédure correcte consiste à aléser les mors pendant qu'ils sont chargés contre une bague sacrificielle ou une chute du même diamètre, au couple de serrage final. Cette mise en charge préalable du mécanisme des mors reproduit l'état de déflexion correspondant aux conditions réelles de serrage.
Lignes directrices de décalage du diamètre d'alésage (s'appliquent à la plupart des types de mandrins sous charges typiques) :
| Diamètre du corps de mandrin | Charge de serrage (typique) | Décalage d'alésage (mors relâchés → serrés) |
|---|---|---|
| 100 mm (3 mors à crémaillère) | 2–4 kN par mors | 0.02–0.05 mm |
| 150 mm (3 mors à crémaillère) | 3–6 kN par mors | 0.03–0.07 mm |
| 200 mm (3 mors puissance) | 5–10 kN par mors | 0.04–0.10 mm |
| 250 mm (4 mors à crémaillère) | 4–8 kN par mors | 0.03–0.08 mm |
Les valeurs sont des plages industrielles typiques basées sur la géométrie des mandrins à crémaillère ; à vérifier sur votre corps de mandrin spécifique en mesurant le diamètre d'alésage à charge nulle puis à la charge nominale.
La méthode de la bague sacrificielle : serrer une chute au couple de serrage nominal, aléser les mors au diamètre de la pièce, puis retirer la chute. Les mors s'ouvriront du montant du décalage. Lorsque la pièce réelle est serrée au même couple, les mors se referment au diamètre alésé et obtiennent la géométrie de contact souhaitée.
Aléser les mors sans pré-compensation de charge est la cause principale d'une mauvaise répétabilité des mors doux — la conicité d'alésage qui en résulte, typiquement de 0.03–0.10 mm (variable selon la taille du mandrin, la charge et l'état), fait que la pièce s'appuie sur les arêtes des mors plutôt que sur la zone de contact en arc.
À éviter
Ne jamais aléser les mors doux au diamètre final en une seule plongée à pleine profondeur. Utiliser deux passes : une passe d'ébauche typiquement 0.3–0.5 mm en deçà de la cote, puis une passe de finition au diamètre cible. Une plongée lourde unique peut créer 0.05–0.15 mm de conicité d'alésage en raison de la déflexion de la barre d'alésage et de l'interférence des copeaux, notamment dans l'acier 1018 à des avances élevées.
Éléments de positionnement : épaulements, rayons et butées axiales
Un mors doux comportant uniquement un alésage simple peut maintenir un diamètre mais ne peut pas empêcher la dérive axiale ; ajouter un épaulement ou une butée de positionnement élimine la dérive axiale et ramène la variation de longueur pièce-à-pièce à typiquement ±0.05 mm dans des conditions stables.
Trois géométries de positionnement sont utilisées en pratique :
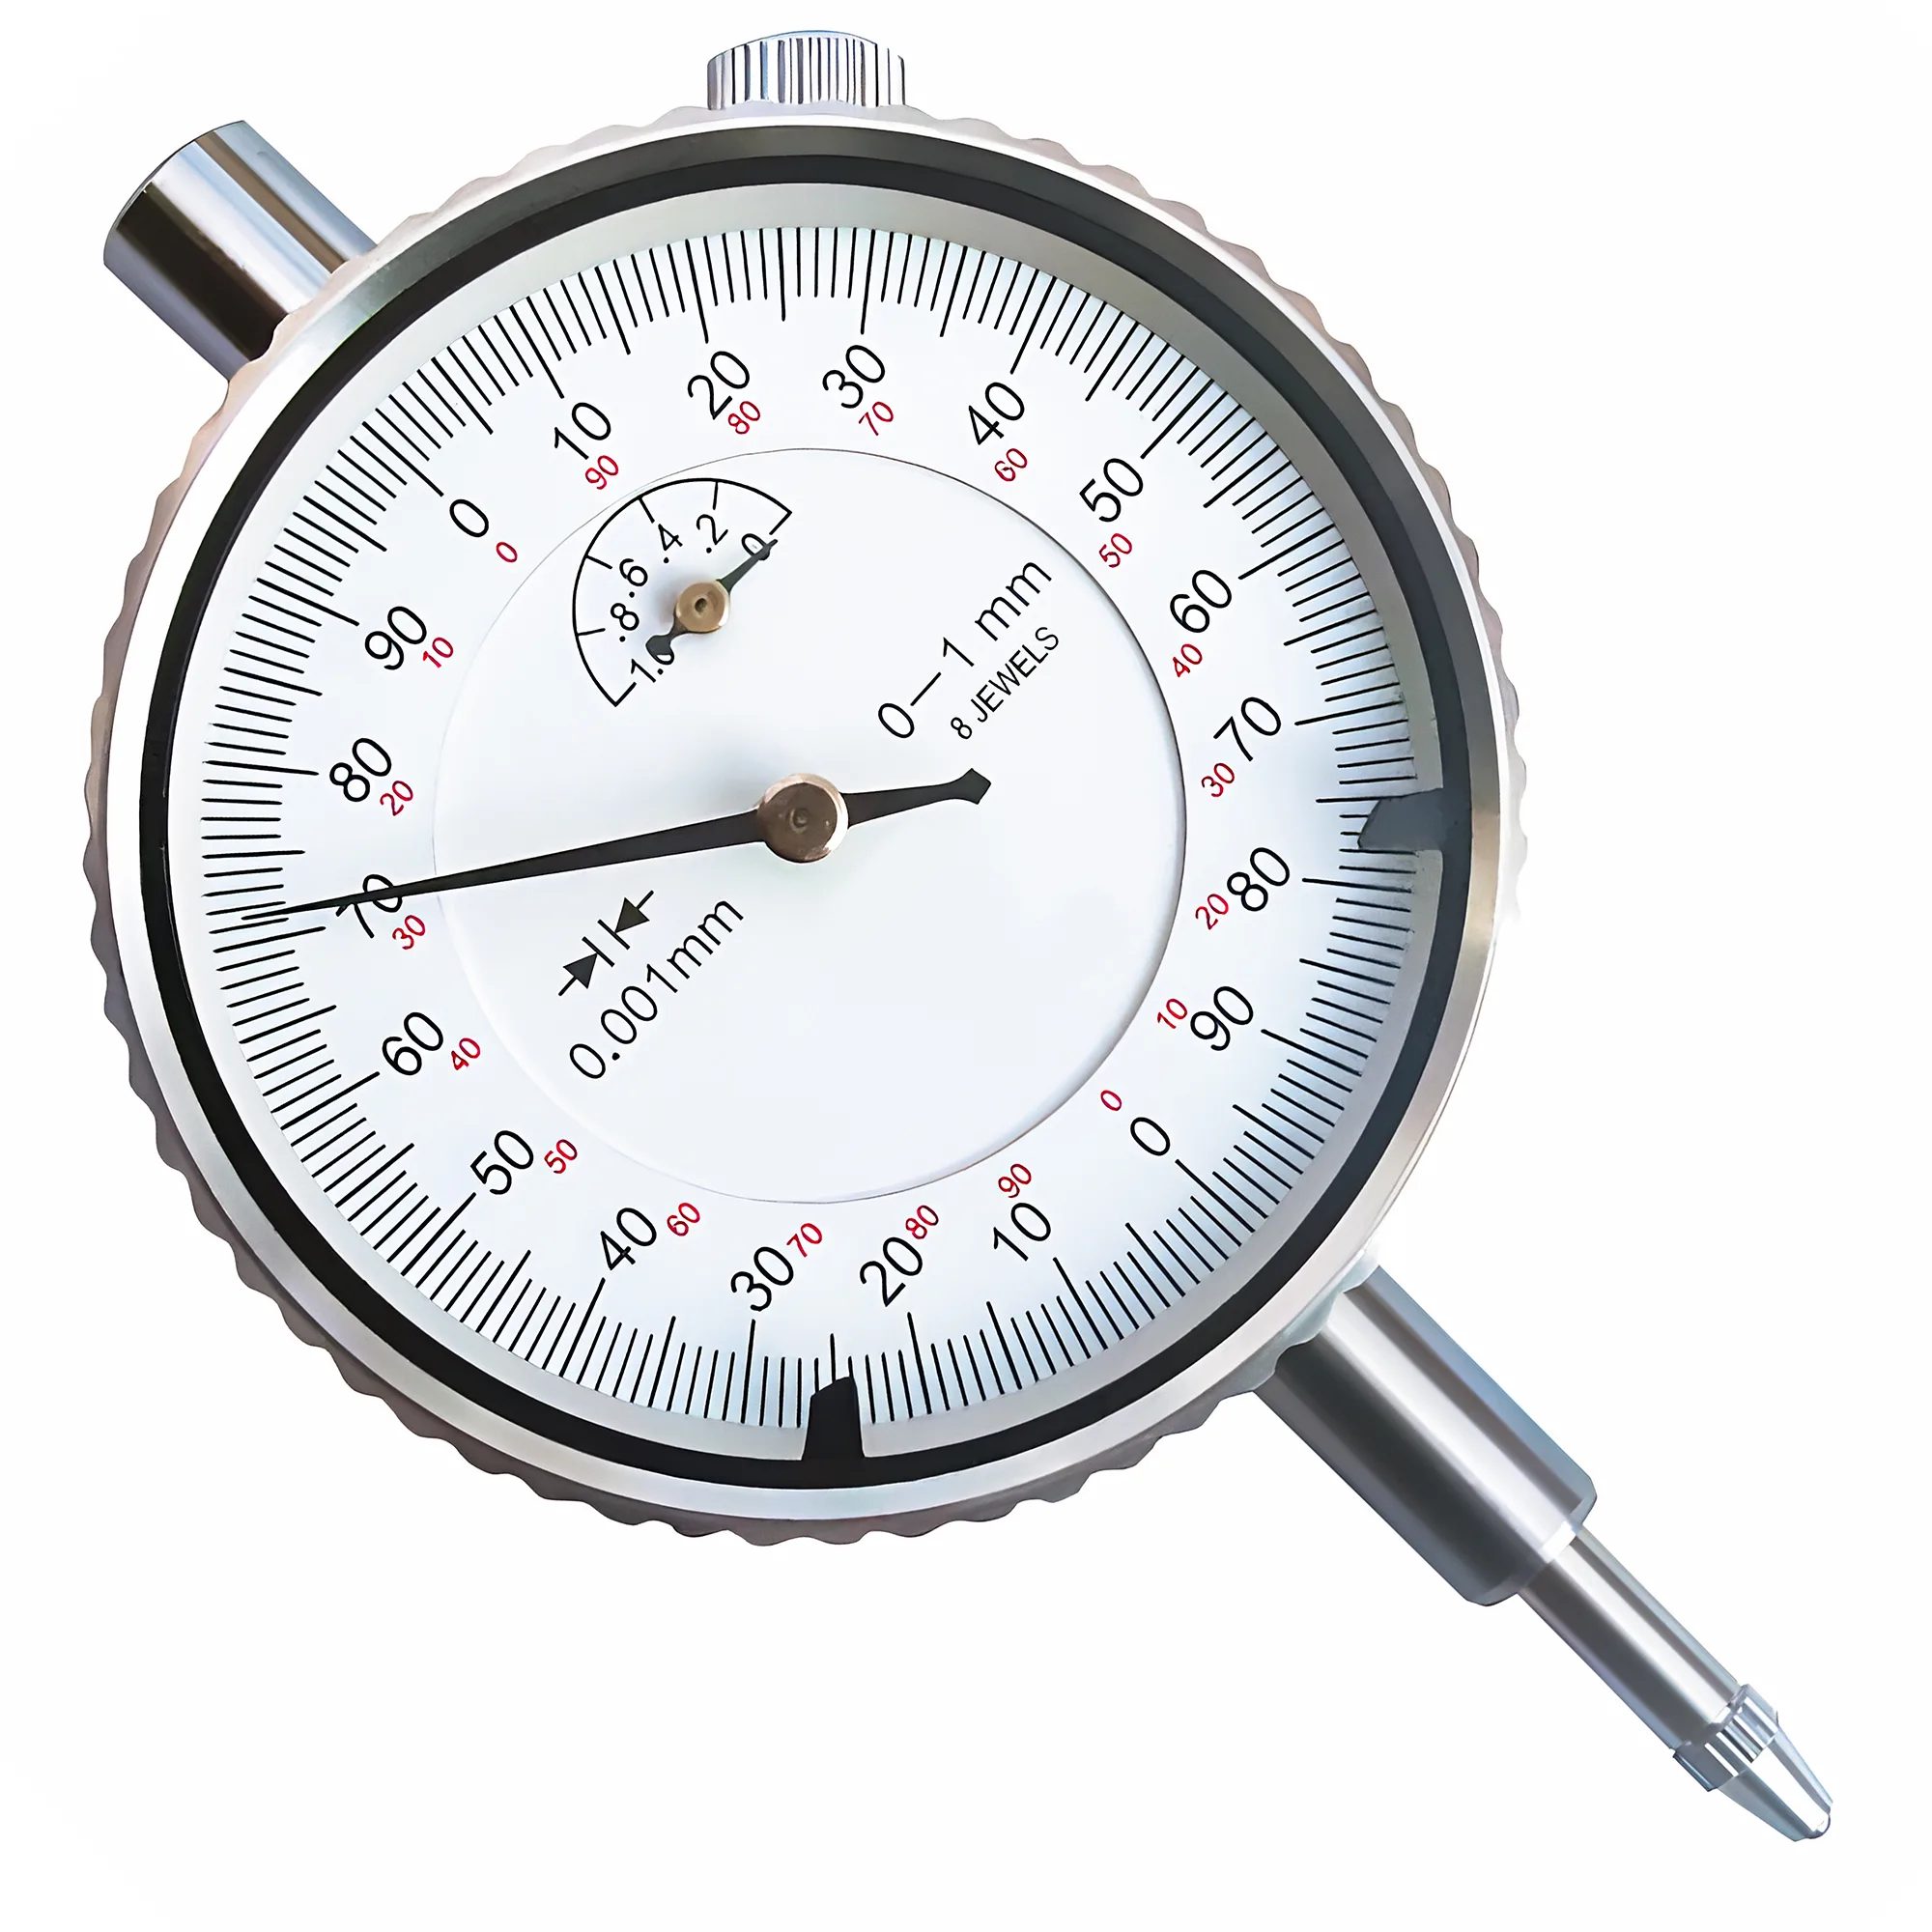
Épaulement (le plus courant) : Usiner un épaulement typiquement de 1–3 mm de profondeur au fond de l'alésage, correspondant au diamètre d'épaulement de la pièce. La pièce s'appuie sur cet épaulement et se positionne à la fois radialement (par l'alésage) et axialement (par la face de l'épaulement). Pour que l'épaulement soit efficace, sa face doit être perpendiculaire à l'axe de broche à 0.02 mm près — à vérifier au comparateur à cadran sur la face d'épaulement avant l'utilisation des mors en production.
Poche en rayon : Pour des pièces moulées ou forgées rondes sans épaulement droit, usiner une poche en rayon correspondant au diamètre extérieur de la pièce à la profondeur d'alésage. La poche en rayon offre un nid axial et radial à trois points. Une poche en rayon alésée pour correspondre au diamètre extérieur de la pièce à 0.05 mm près procure une répétabilité axiale de ±0.05–0.10 mm et un TIR radial ≤0.03 mm dans des conditions de production typiques.
Poche profilée pour géométrie irrégulière : Pour des profils non ronds (barreau hexagonal, pièces à brides, arbres à section en D), le mors doux peut être profilé en usinant sa face sur un centre de fraisage avant montage sur le mandrin. Cela exige que l'interface de fixation du mors (rainure en T ou base crantée) fournisse un registre mors-mandrin reproductible — le registre du corps de mandrin ISO 3442 est la référence d'origine. Lorsque le pas de crantage du mors correspond à celui du corps de mandrin (typiquement 1.5 mm ou 3.0 mm), l'erreur de ré-engagement est typiquement < 0.05 mm. DIN 55029 définit les liaisons par flasque de nez de broche utilisées sur les tours manuels et CNC, et les mandrins conformes à DIN 55029 fournissent un registre de positionnement standardisé qui permet de transférer des jeux de mors entre machines conformes sans perte de répétabilité — un avantage clé lorsque plusieurs tours produisent la même famille de pièces.
Force de serrage et calcul de la force de préhension minimale
Pour les pièces irrégulières ou non rondes, le couple de coupe ne doit pas dépasser la préhension frictionnelle disponible du système de serrage. La force de serrage minimale requise en tournage se déduit en équilibrant le couple de coupe contre le moment de friction au niveau de la zone de contact des mors.
Contrôle simplifié de la force de préhension en tournage :
F_clamp ≥ (2 × M_c) / (D_w × μ × N_j)
Où :
- F_clamp = force de serrage par mors (N)
- M_c = moment de coupe à la pièce (N·mm) = F_tangentielle × D_w/2
- D_w = diamètre de la pièce (mm)
- μ = coefficient de friction entre mors et pièce (0.12–0.18 pour mors doux acier-sur-acier ; 0.08–0.12 pour mors en aluminium)
- N_j = nombre de mors (3 pour K11 ; 4 pour K12)
À force totale de mandrin égale, la résistance au glissement par friction est indépendante du nombre de mors — chaque mors supporte la charge proportionnellement, donc la friction totale = F_totale × μ, que 3, 4 ou 6 mors entrent en contact avec la pièce. L'avantage du quatre mors (K12) sur les pièces irrégulières est géométrique, et non frictionnel : quatre points de contact stabilisent les profils asymétriques ou non ronds contre le basculement, tandis que trois lignes de contact sur une pièce forgée hors-rond peuvent développer une répartition de charge inégale qui décentre la pièce sous la coupe.
Exemple chiffré : pièce en acier de 100 mm de diamètre, force de coupe tangentielle 800 N, mors doux en acier 1018 (μ = 0.15), mandrin K11 trois mors :
- Moment de coupe M_c = 800 × 50 = 40 000 N·mm
- F_clamp requise par mors = (2 × 40 000) / (100 × 0.15 × 3) = 1 778 N par mors minimum
- Un mandrin K11 de 150 mm au couple de serrage nominal développe typiquement 3 000–5 000 N par mors, soit une marge de sécurité de 1.7–2.8× dans ces conditions
Le coefficient de sécurité pour une coupe interrompue (fraisage d'un méplat ou perçage traversant) devrait être d'au moins 2.5× ; pour le tournage continu de diamètres extérieurs lisses, 1.5× est généralement acceptable dans des montages stables. Pour la méthodologie complète de calcul de la force de serrage en serrage de pièces, incluant les coefficients de friction et les coefficients de sécurité pour différentes configurations, consulter le guide de calcul de la force de serrage en serrage de pièces. Les pièces irrégulières à masse asymétrique génèrent un balourd centrifuge à haute vitesse de broche — pour des pièces > 0.5 kg décalées de > 10 mm par rapport à l'axe de broche, réduire la vitesse de broche de 20–40% ou équilibrer l'ensemble avant de dépasser 1 500 RPM.
Force de serrage minimale pour la confiance
Effectuer le calcul de la force de préhension avant la première coupe sur toute pièce irrégulière. Si la marge de sécurité au couple de serrage nominal est inférieure à 1.5×, ajouter une butée axiale pour réduire la préhension radiale requise en transférant une partie de la force de coupe sur la face de butée.
Essai de répétabilité et gestion de la durée de vie des mors
Après l'alésage des mors doux, tester la répétabilité avant de s'engager dans une production. Pour une technique détaillée d'indication au comparateur à cadran d'un montage à quatre mors, consulter la technique de réglage et d'indication du mandrin à quatre mors. La procédure standard de vérification des mors doux :
- Serrer la pièce au couple de serrage nominal. Indiquer le diamètre extérieur avec un comparateur à cadran à résolution 0.001 mm. Relever le faux-rond.
- Retirer la pièce. La resserrer trois fois sans ré-indiquer. Relever la variation crête à crête du TIR sur l'ensemble des remontages.
- Si la variation entre remontages dépasse 0.03 mm, investiguer : couple de serrage inconstant, débris dans le crantage des mors ou diamètre d'alésage hors tolérance.
Des mors doux correctement alésés sous charge de serrage avec un épaulement de positionnement atteignent typiquement une variation de TIR entre remontages de 0.01–0.02 mm pour 90% des montages dans un environnement d'atelier propre. Les mors présentant une variation > 0.05 mm devraient être ré-alésés ou remplacés.
Indicateurs de fin de vie des mors (quand ré-aléser ou remplacer) :
- Le diamètre d'alésage mesuré sous charge de serrage a augmenté de > 0.1 mm par rapport au nominal (la zone de contact s'est usée)
- La perpendicularité de la face d'épaulement dépasse 0.03 mm (l'épaulement s'est usé ou s'est déplacé sous chocs de serrage)
- L'épaisseur du corps de mors sous l'alésage de positionnement est < 5 mm (risque de fracture du mors sous charge de serrage)
- La surface de l'alésage du mors présente des points durs dus à un matériau de pièce précédent incrusté dans le mors plus tendre
Un registre de vie des mors — consignant la date d'alésage, le diamètre d'alésage, le numéro de pièce et le nombre de cycles — est la manière la plus fiable de prévoir le moment du ré-alésage et de détecter une dérive progressive de l'alésage avant qu'elle n'altère la précision de positionnement de la pièce.
Aléser sous charge de serrage, ajuster l'alésage au diamètre de la pièce à 0.05 mm près et toujours ajouter un épaulement de positionnement.
Usiner les mors doux avec le mandrin pré-chargé contre une bague sacrificielle au couple de serrage nominal pour éliminer l'erreur par retour élastique. Sélectionner l'AISI 1018 pour la plupart des travaux, l'aluminium 6061-T6 pour les surfaces délicates et l'AISI 4140 prétrempé pour les productions à grande cadence dépassant 50 cycles par semaine avec des forces de serrage supérieures à 8 kN. Ajouter un épaulement de positionnement de 1–3 mm ou une poche en rayon pour assurer un positionnement axial à ±0.05 mm. Vérifier la force de serrage par l'équation de la force de préhension avant la première coupe sur des pièces irrégulières, et tenir un registre de vie des mors pour détecter la dérive de l'alésage avant qu'elle ne dégrade la précision de positionnement.
Sources
- ISO 3442: Lathe chucks — Dimensions and inspection (ISO)
- DIN 55029: Lathe chuck flange connections (DIN)
- Machinery's Handbook 31st Edition — Turning and Boring, Workholding (Industrial Press)
- Sandvik Coromant — Chuck workholding in turning operations (Sandvik)
- SCHUNK Chuck Technology: Clamping Force and Jaw Design (SCHUNK)
Quel matériau utiliser pour les mors doux d'un mandrin de tour ?
L'acier doux AISI 1018 (HRC 15–20) est le choix standard pour le tournage généraliste — il s'usine facilement, peut être ré-alésé plusieurs fois et offre une durée de vie en usure adéquate pour la plupart des opérations en atelier de sous-traitance. Utiliser l'aluminium 6061-T6 pour les surfaces délicates ou pré-finies afin d'éviter le marquage pour des forces de serrage jusqu'à ~5 kN. Passer à l'AISI 4140 prétrempé (HRC 28–32) lorsque les jeux de mors s'usent en moins d'une semaine d'utilisation continue en production.
Pourquoi les mors doux doivent-ils être alésés sous charge de serrage ?
Aléser à charge nulle puis serrer au couple maximal fait que le mécanisme des mors se referme de 0.03–0.10 mm (selon la taille du mandrin et la charge), produisant une conicité d'alésage qui appuie la pièce sur les arêtes des mors au lieu de la zone de contact en arc. Pré-charger les mors contre une bague sacrificielle au couple nominal pendant l'alésage compense ce retour élastique et obtient la géométrie d'alésage correcte aux conditions réelles de serrage.
Quelle répétabilité TIR peut-on attendre de mors doux correctement alésés ?
Des mors doux alésés sous charge de serrage avec un épaulement de positionnement atteignent une variation de TIR entre remontages de 0.01–0.02 mm pour 90% des montages dans un environnement d'atelier propre. Sans épaulement (alésage seul), la dérive axiale ajoute de la variabilité ; avec un épaulement et un diamètre d'alésage correct (à 0.05 mm près du diamètre de la pièce), la répétabilité de position totale est typiquement ≤0.02 mm TIR dans des conditions stables.
Comment calculer la force de serrage requise pour une pièce irrégulière ?
Utiliser le contrôle simplifié de préhension : F_clamp par mors ≥ (2 × M_c) / (D_w × μ × N_j), où M_c est le moment de coupe (force tangentielle × rayon de la pièce), D_w est le diamètre de la pièce, μ est le coefficient de friction des mors (0.12–0.18 pour mors en acier) et N_j est le nombre de mors. Le minimum calculé devrait être ≤60% de la force de serrage nominale du mandrin pour conserver une marge de sécurité d'au moins 1.5× en tournage continu, ou 2.5× en coupe interrompue.
Quand faut-il ajouter un épaulement de positionnement sur des mors doux ?
Ajouter un épaulement de positionnement chaque fois que la précision de position axiale importe — typiquement toute pièce exigeant un épaulement tourné, une face ou une gorge à ±0.1 mm près d'une face de référence. Un épaulement typiquement de 1–3 mm de profondeur correspondant au diamètre d'épaulement de la pièce contrôle à la fois le positionnement radial et axial, ramenant la dérive axiale de plusieurs dixièmes de mm (alésage seul) à typiquement ±0.05 mm. Vérifier la perpendicularité de la face d'épaulement au comparateur à cadran à ≤0.02 mm avant de s'engager en production.