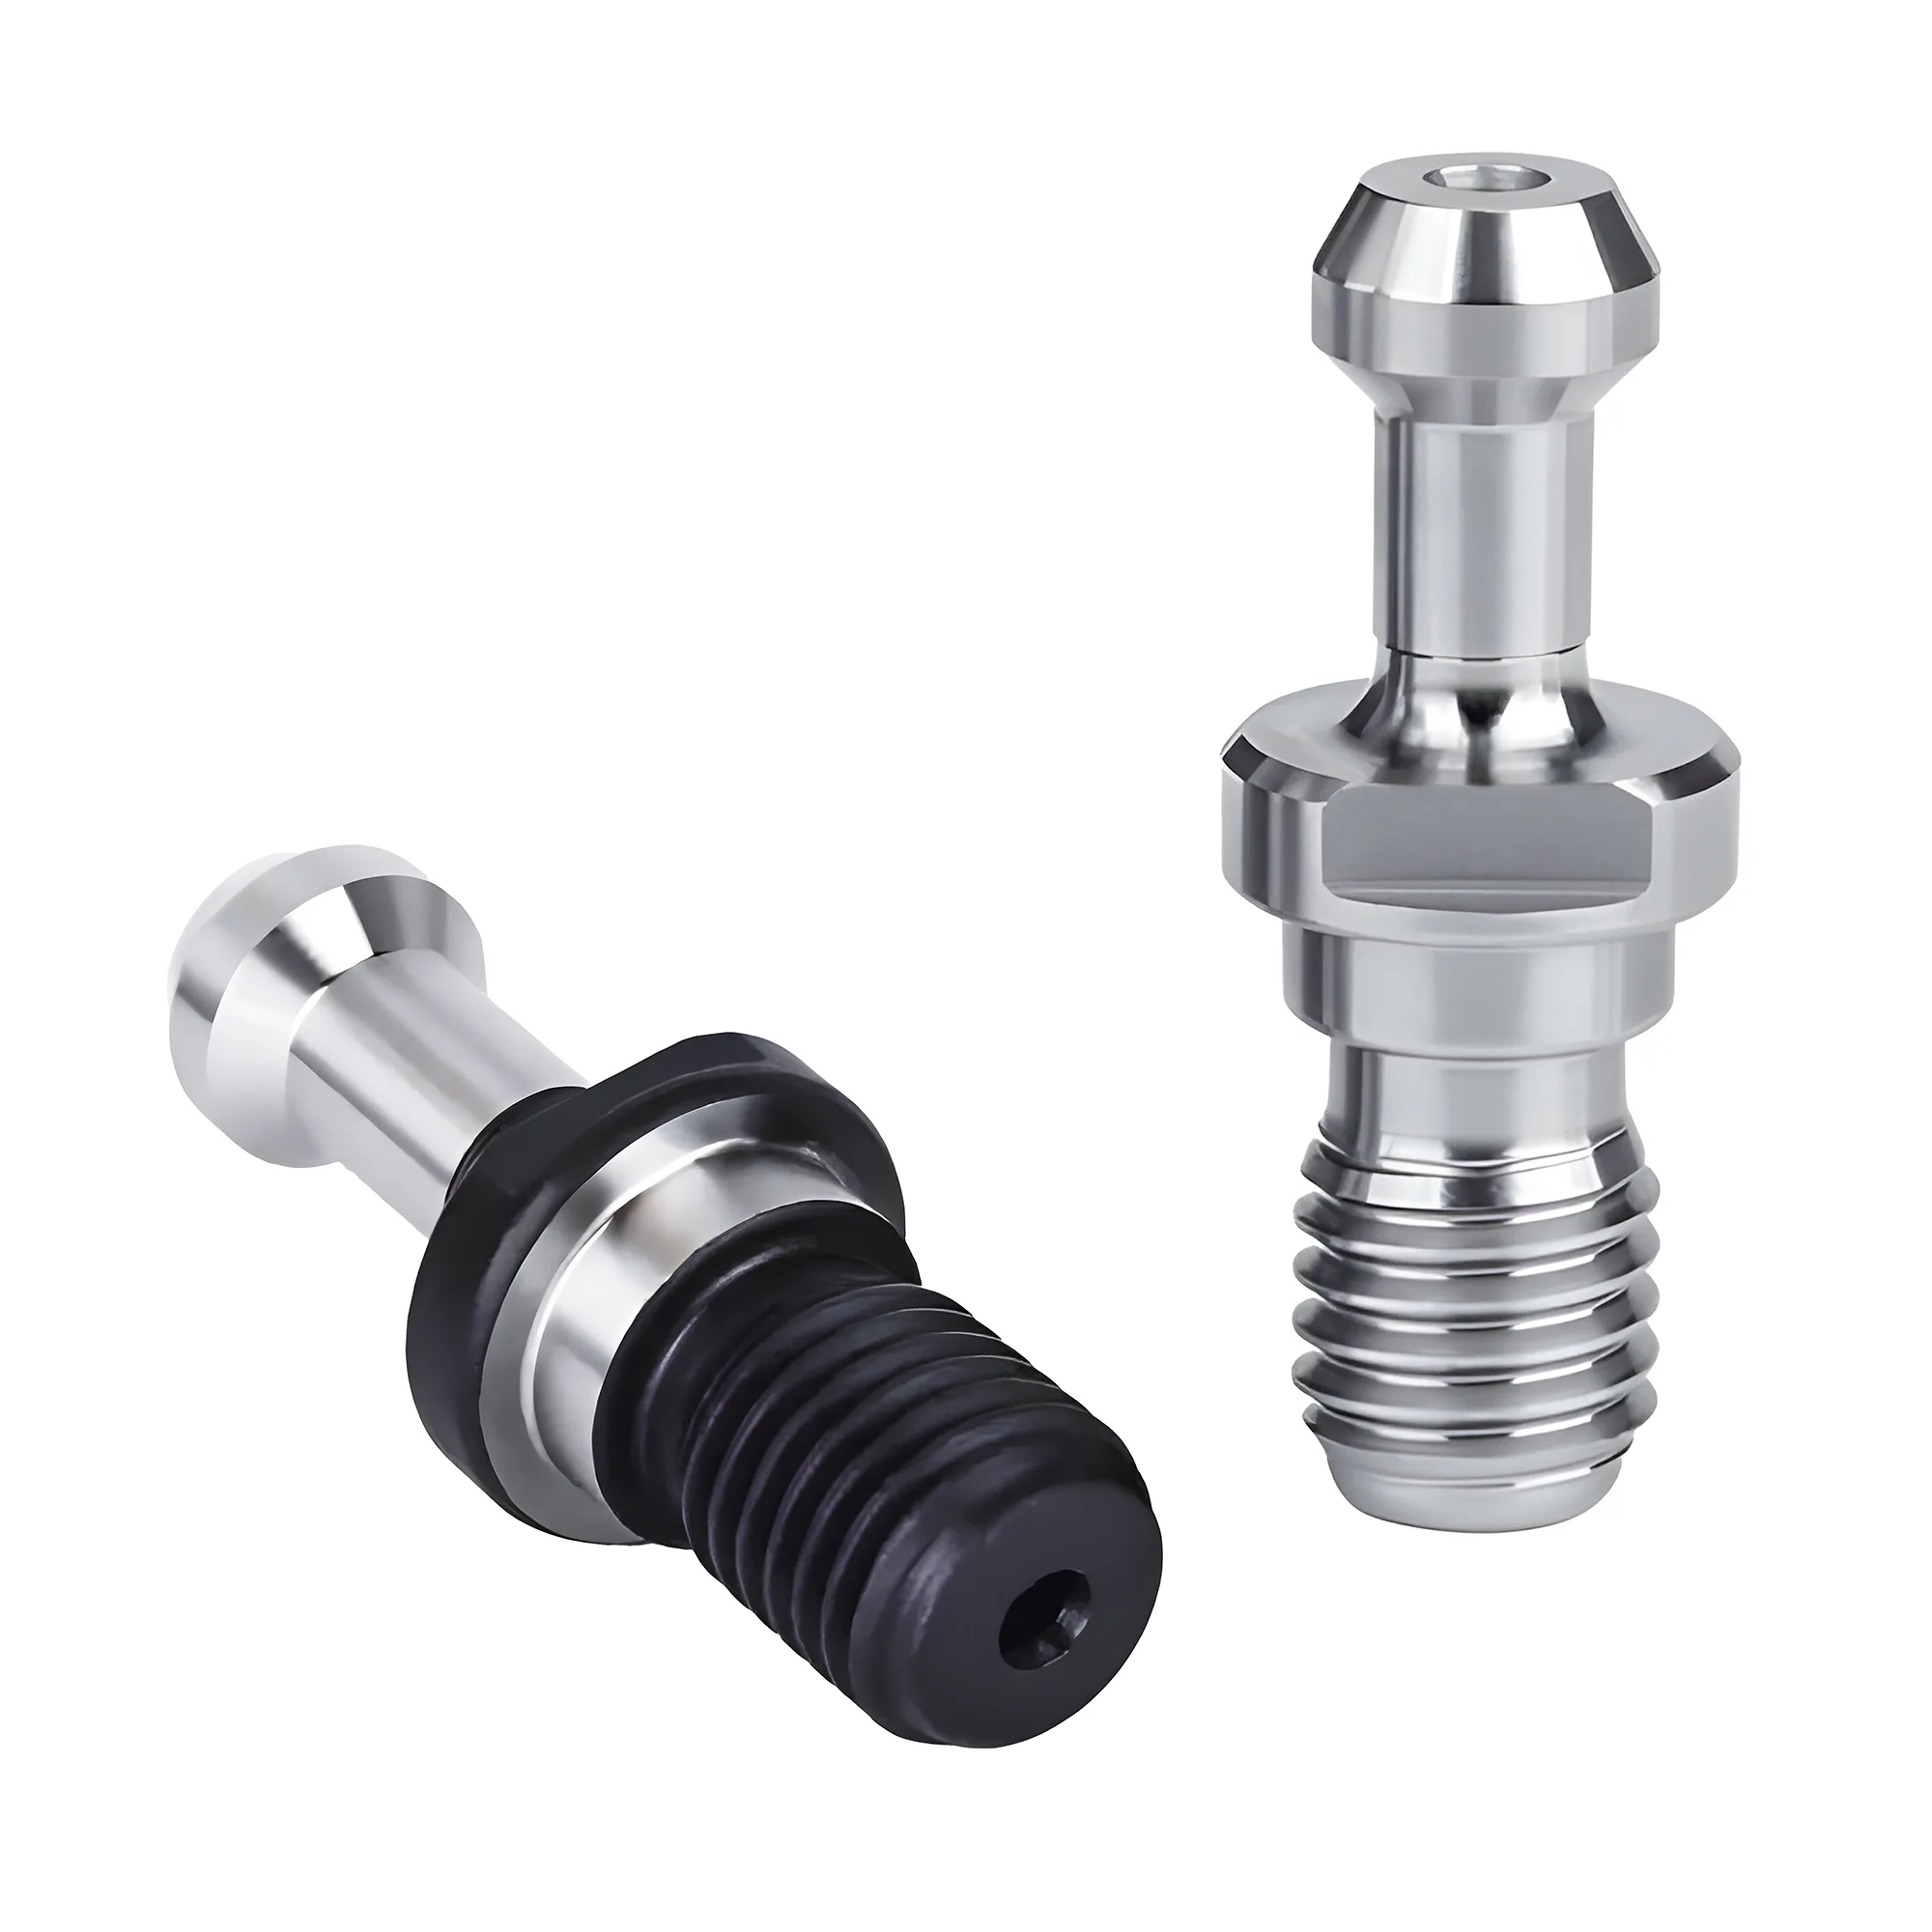
La plupart des blocages d'un changeur d'outils dus à l'outillage se ramènent à cinq écarts de spécification : géométrie de la gorge en V ou du flasque hors tolérance ou usée, fentes de clavette d'orientation qui manquent les clavettes d'entraînement de la broche, ensembles dépassant la limite de masse ou de moment du magasin (typiquement ~3-8 kg par outil sur les centres d'usinage verticaux à cône 40), tirette d'accrochage de forme inadaptée au tirant, et familles de porte-outils mélangées qui partagent le diamètre de référence de 44.45 mm de la taille 40 mais diffèrent au flasque. Le diagnostic commence par un test de permutation : un porte-outil qui se comporte mal dans toutes les loges est un problème de porte-outil, tandis qu'une loge ou une pince qui se comporte mal avec tous les porte-outils est un problème de machine.
Un changeur d'outils automatique ne pardonne pas la dérive dimensionnelle, car il ne dispose d'aucune sensibilité d'opérateur : la pince se referme sur la gorge en V du flasque à une hauteur programmée, le bras pivote sur une came à cadence fixe et les doigts du tirant verrouillent la tirette d'accrochage à une position axiale fixe. Tout détail du porte-outil qui s'est usé, ou qui n'a jamais été réalisé à la bonne spécification, se traduit par une alarme, un cliquetis ou — au pire — un outil lâché. Ce guide recense les modes de défaillance côté outillage, propose une démarche de diagnostic pour distinguer l'usure du porte-outil de celle de la machine, et montre ce qu'il convient de mesurer au pied à coulisse avant qu'un porte-outil tiers ne monte sur le carrousel.
Référence rapide de diagnostic des blocages d'ATC
| Problème / Objectif | Action principale | Effet attendu |
|---|---|---|
| Un porte-outil précis cliquette ou tombe dans la pince | Mesurer au pied à coulisse son diamètre de flasque et la largeur de la gorge en V par rapport à un porte-outil de référence de la même famille | Isole une usure côté porte-outil ou un corps de mauvaise famille — les flasques BT40 (63 mm) et CAT40 (63.5 mm) ne diffèrent que de 0.5 mm et pourtant s'assoient différemment dans les pinces |
| Tous les porte-outils déclenchent une alarme à une même loge ou pince | Inspecter les doigts de la pince de cette station, les clavettes de la loge et la cadence du bras — côté machine | Un test de permutation isole machine et porte-outil en une dizaine de minutes, avant tout remplacement d'outillage |
| Le bras défaille sur les ensembles longs et lourds | Peser l'ensemble et vérifier la limite de masse ET de moment par outil du constructeur, dans le manuel | Maintient les ensembles dans l'enveloppe typique de ~3-8 kg des magasins à cône 40 ; les dépassements de moment expliquent les défauts qui passent le contrôle de masse |
| Alarmes de serrage intermittentes ou éjection après un changement de tirette | Recommander les tirettes par la référence publiée par l'OEM de la broche, et non par une étiquette générique « BT40 » | Élimine la défaillance de prise du tirant la plus fréquente — une tirette générique peut se positionner typiquement à ~2-4 mm de la zone de prise prévue du tirant |
| Une fraise surdimensionnée touche les outils voisins dans le magasin | Signaler l'outil comme volumineux dans la table d'outils et lui affecter des loges adjacentes vides | Fait passer le diamètre de fraise admissible d'environ 75-90 mm (toutes loges occupées) à environ 125-150 mm sur les magasins à cône 40 typiques |
Pourquoi un écart de spécification d'outillage bloque l'ATC
Un changeur d'outils automatique se réfère à quatre détails distincts du porte-outil — la gorge en V du flasque, les fentes de clavette d'orientation, la tirette d'accrochage et la masse et l'équilibrage de l'ensemble — et un écart sur l'un d'eux produit sa propre signature de blocage caractéristique. La loge du magasin retient le porte-outil par le flasque ; la pince du bras le porte par la gorge en V ; les clavettes d'entraînement de la broche l'indexent par les fentes de clavette ; et le tirant le serre par la tirette d'accrochage. Comme chaque station touche une surface différente, le symptôme désigne généralement le coupable : un cliquetis de la pince pointe vers la gorge en V, un choc à l'insertion en broche pointe vers les fentes de clavette, une alarme de serrage pointe vers la tirette d'accrochage et un défaut de surcharge du bras pointe vers la masse ou le moment.
La démarche de diagnostic part d'une seule question : le défaut suit-il le porte-outil ou reste-t-il à la station ? Faites passer le porte-outil suspect par plusieurs loges et changements d'outil, puis faites passer des porte-outils de référence par la loge suspecte. Un seul porte-outil qui défaille partout est un problème de porte-outil ; tous les porte-outils qui défaillent à une même station sont un problème de machine. Ce test de permutation prend généralement moins de 10 minutes et évite les deux fausses pistes les plus coûteuses — racheter de l'outillage pour réparer une pince usée, ou reconstruire une pince pour corriger un seul porte-outil hors tolérance.
Les références dimensionnelles qui sous-tendent le diagnostic sont les normes de porte-outils. JIS B6339 définit la géométrie du cône et du flasque du porte-outil BT, et ANSI/ASME B5.50 remplit le même rôle pour les porte-outils CAT ; ces deux normes constituent donc la base dimensionnelle pour décider si un porte-outil suspect est usé ou n'a tout simplement jamais été en tolérance. Pour la comparaison des familles de cônes en tant que systèmes, voir la comparaison BT vs CAT vs HSK.
Géométrie de la gorge en V et du flasque : hors tolérance ou usée
La pince du bras porte l'ensemble de l'outil par la gorge en V usinée sur la circonférence du flasque ; les erreurs de géométrie de la gorge se traduisent donc directement par des erreurs de portage. L'usure se présente sous trois formes : bavures et marques sur le diamètre extérieur du flasque dues aux chutes et collisions, fretting et polissage à l'intérieur de la gorge en V là où les doigts agrippent, et — sur les corps tiers — gorges usinées dès le départ à une largeur, une profondeur ou une position axiale erronées.
Un porte-outil dont la géométrie de gorge en V s'est écartée des cotes de flasque de JIS B6339 ou ANSI/ASME B5.50 se positionne à une hauteur ou un angle erroné dans la pince, et la défaillance est généralement intermittente — le porte-outil se porte correctement à vitesse lente mais cliquette ou glisse pendant le mouvement rapide du bras. L'intermittence est le signe révélateur : un porte-outil qui déclenche une alarme un changement sur cinq est généralement un porte-outil à géométrie marginale, et non une machine défectueuse.
Les cotes de référence se contrôlent au pied à coulisse. Les tableaux de référence des fabricants selon JIS B6339 donnent le diamètre de flasque BT40 à 63 mm avec un diamètre de référence de 44.45 mm, tandis que les données de catalogue fondées sur ANSI/ASME B5.50 donnent le flasque CAT40 à 2.500 in (63.5 mm) sur le même diamètre de référence de 44.45 mm. Les flasques BT40 et CAT40 ne diffèrent que de 0.5 mm en diamètre, ce qui est invisible à l'œil mais suffit à changer la façon dont les doigts de la pince s'assoient dans la gorge en V — mesurez, ne jugez pas à l'œil. Comparez côte à côte le diamètre de flasque, la largeur de gorge en V et la position axiale de la gorge du porte-outil suspect par rapport à un porte-outil de référence de la même famille ; une différence à la gorge visible à la jauge d'épaisseur justifie de retirer le porte-outil du service ATC.
Un porte-outil tombé est un porte-outil mis au rebut
Un porte-outil tombé sur son flasque ou ayant subi une collision en broche peut porter une bavure saillante invisible sur le diamètre extérieur du flasque ou le bord de la gorge. La bavure réoriente les doigts de la pince à chaque changement et accélère leur usure. Pierrez légèrement la bavure et recontrôlez la gorge par rapport à un porte-outil de référence — si la gorge elle-même est déformée, retirez le porte-outil du changement automatique plutôt que de risquer une chute en cours de transfert.
Mauvais alignement des fentes de clavette d'orientation
Les deux fentes fraisées dans le flasque engagent les clavettes d'entraînement de la broche, indexant le porte-outil en rotation pour que la broche puisse transmettre le couple et que l'ATC puisse restituer l'outil à une orientation reproductible. Les données de référence des fabricants selon JIS B6339 donnent la largeur de fente d'entraînement BT40 à 22.6 mm (16.3 mm sur BT30, 35.4 mm sur BT50) ; les familles CAT et SK utilisent leurs propres dimensions de fente, ce qui est une raison de plus pour laquelle les porte-outils de mauvaise famille accrochent au nez de broche.
Trois défauts distincts convergent vers le même symptôme — un choc ou un blocage lorsque le bras présente le porte-outil à la broche :
- Dérive d'orientation de la broche : la position d'orientation programmée de la broche (l'arrêt M19) a dérivé, si bien que les clavettes ne se centrent plus dans les fentes. Côté machine ; tous les porte-outils cognent de la même façon.
- Clavettes d'entraînement usées ou desserrées : des clavettes aux bords arrondis transmettent encore le couple mais se positionnent avec du jeu. Côté machine ; recherchez une usure polie sur les flancs des clavettes.
- Bavures de fente ou largeur de fente erronée : une fente bavurée ou mal usinée sur un porte-outil accroche les clavettes. Côté porte-outil ; le test de permutation l'isole.
Si tous les porte-outils arrivent avec le même choc, suspectez l'orientation de la broche ou l'usure des clavettes d'entraînement ; si un seul porte-outil accroche alors que les autres arrivent proprement, mesurez au pied à coulisse la largeur de fente de ce porte-outil par rapport à la cote de référence et inspectez les bords de la fente à la recherche de bavures. Les bords des fentes se matent lors des collisions, et un bord maté de quelques dixièmes de millimètre en saillie suffit à faire accrocher le porte-outil sur la clavette pendant la course d'insertion du bras.
Limites de masse et de moment : ensembles longs et lourds
Chaque magasin et chaque bras est calibré pour une masse d'outil maximale, et cette valeur est plus basse que ne le supposent la plupart des opérateurs. Les magasins des centres d'usinage verticaux à cône 40 typiques sont calibrés par leurs constructeurs à environ 3-8 kg par outil, et de nombreux constructeurs publient une seconde limite — une limite de moment — car un ensemble long dont le centre de gravité est éloigné de la ligne de jauge sollicite davantage le bras qu'un ensemble compact de même masse. Le bras accélère l'outil au cours de son débattement selon un profil de came fixe ; le couple à la pince croît à la fois avec la masse et avec la distance du centre de gravité au plan de prise, si bien qu'un ensemble d'alésage long de 6 kg peut faire défaillir un bras qui fait pivoter sans broncher une fraise à surfacer compacte de 6 kg.
Les symptômes de dépassement de masse ou de moment se regroupent au niveau du bras : alarmes de surcharge en cours de changement, glissement audible de la pince pendant le débattement, outils arrivant à la broche légèrement mal orientés, et usure accélérée des doigts de pince concentrée sur les loges des outils lourds. Trois mesures correctives, par ordre de préférence :
- Vérifiez les deux limites publiées — masse et moment — dans le manuel de la machine avant de construire un ensemble long, et pesez l'ensemble complet (porte-outil + outil + tirette d'accrochage) plutôt que de l'estimer.
- Utilisez l'option outil lourd de la commande lorsqu'elle existe : de nombreuses commandes offrent un indicateur ou un paramètre par outil qui ralentit le débattement du bras pour les loges désignées, échangeant quelques secondes de temps de changement contre un transfert fiable.
- Raccourcissez et allégez l'ensemble — un arbre à paroi plus épaisse mais plus court, ou un porte-outil à couplage plus serré, ramène souvent le moment dans la valeur admissible même si la masse reste inchangée.
Pour les outils très lourds ou très longs qui dépassent les limites publiées même avec un bras ralenti, le chargement manuel en broche reste la voie sûre ; les magasins ne sont pas calibrés pour ce que le cône de broche lui-même peut porter. Le balourd aggrave le problème côté broche — le choix de la classe d'équilibrage des porte-outils assemblés est traité dans le guide des classes d'équilibrage de porte-outils de cette série.
Forme de la tirette d'accrochage : le versant du blocage côté tirant
Le tirant agrippe le porte-outil par la gorge de retenue de la tirette d'accrochage, et la tirette est régie par une norme différente de celle du corps du porte-outil. MAS 403 régit la tirette d'accrochage BT tandis que JIS B6339 régit le corps du porte-outil BT ; une broche BT n'est donc entièrement spécifiée que lorsque la norme du porte-outil et le sous-type de tirette sont tous deux accordés. Les tirettes CAT suivent le supplément ANSI/ASME B5.50 avec des filetages en pouces (5/8"-11 UNC sur CAT40), et les porte-outils SK reçoivent des tirettes DIN 69872 / ISO 7388-2 (M16 sur SK40) dont la géométrie de gorge de retenue diffère de MAS 403 même lorsque le filetage correspond — ISO 7388-2 est la norme internationale pour la tirette d'accrochage, distincte d'ISO 7388-1, qui régit la queue du porte-outil.
En termes d'ATC, une tirette de longueur ou de forme de tête erronée présente la gorge de retenue à une position axiale erronée, si bien que les doigts du tirant verrouillent la mauvaise portion du corps de la tirette — le serrage paraît normal au changement d'outil, mais des alarmes de confirmation de serrage apparaissent par intermittence et l'outil peut se libérer sous la charge de coupe. Une tirette générique peut se positionner typiquement à ~2-4 mm de la zone de prise prévue du tirant tout en se vissant proprement. Les détails d'identification — filetage, angle de face de tête, longueur et géométrie de gorge entre BT, CAT, Mazak et DIN 69872 — constituent le fond du guide de compatibilité des tirettes d'accrochage de cette série ; la règle pertinente pour l'ATC est brève : après tout changement de tirette, traitez les nouvelles alarmes de serrage ou les reprises de changement d'outil d'abord comme un problème de spécification de tirette, et recommandez les tirettes par la référence publiée par l'OEM de la broche plutôt que par la taille de cône.
Usure des doigts de pince ou usure du porte-outil — laquelle est-ce ?
Les doigts de pince et les gorges en V des porte-outils s'usent l'un contre l'autre ; les symptômes tardifs paraissent donc identiques du point de vue de l'opérateur : cliquetis au transfert, outils légèrement décalés à l'assise, reprises de saisie occasionnelles. Pour les distinguer, on procède en deux temps :
- Faites tourner la matrice de permutation. Un porte-outil qui se comporte mal à toutes les stations met en cause le porte-outil ; plusieurs porte-outils qui se comportent mal à une même pince ou loge mettent en cause cette station. Notez quels numéros d'outil déclenchent l'alarme et où — le schéma se résout généralement en l'espace d'un poste.
- Lisez le contact. Marquez la gorge en V du porte-outil suspect au feutre de traçage (ou au bleu de mécanicien), effectuez 2-3 changements d'outil, et regardez où la marque est essuyée. Des doigts de pince en bon état essuient une bande symétrique et régulière dans la gorge en V ; un essuyage dissymétrique ou inégal pointe vers des doigts usés, un ressort de doigt déformé ou une gorge de porte-outil qui ne correspond plus au profil des doigts.
Confirmation côté machine : inspectez les doigts eux-mêmes à la recherche de méplats, de bords arrondis et d'une force de ressort inégale, et comparez l'usure entre une loge très sollicitée et une loge rarement utilisée. Confirmation côté porte-outil : mesurez au pied à coulisse la largeur de gorge par rapport à un porte-outil neuf de la même famille. Remplacez les doigts de pince par jeu complet, et non un par un — un doigt neuf associé à un doigt usé agrippe de façon décentrée et recrée le symptôme initial en quelques semaines aux volumes de changement d'outil typiques de la production.
Porte-outils BT et SK mélangés dans un même carrousel
Les porte-outils SK (DIN 69871), BT (JIS B6339) et CAT (ANSI/ASME B5.50) de taille 40 ont tous une cote de référence de 44.45 mm sur le même cône nominal 7:24, ce qui explique qu'un porte-outil de mauvaise famille s'assoit dans l'alésage de broche tout en échouant partout ailleurs dans la chaîne de changement d'outil. DIN 69871 place la gorge en V SK à une position axiale différente, par rapport à la ligne de jauge, de celle où JIS B6339 place la gorge BT, et le flasque BT est nettement plus épais que SK ou CAT à taille égale — si bien que des pinces et des loges usinées pour une famille portent mal l'autre, même si chaque porte-outil « entre » dans la broche.
Dans un carrousel mélangé, les symptômes sont caractéristiques : les porte-outils de mauvaise famille dépassent (ou s'enfoncent sous) leurs voisins dans les loges, la pince saisit la gorge en V à la mauvaise hauteur et porte le porte-outil sans fermeté, et les alarmes de changement d'outil se concentrent sur des numéros d'outil précis — les outils importés. Les lots d'outillage d'occasion sont la voie d'entrée habituelle, car les « porte-outils à cône 40 » d'une annonce en lot mélangent couramment des corps SK40, BT40 et CAT40 qui se ressemblent en photographie.
Triez avant de charger, pas après l'alarme
Triez tout lot d'outillage mélangé ou d'occasion d'abord par marquage de flasque (« BT40 MAS403 », « DIN 69871 AD », « CAT40 »), puis par filetage de tirette — M16 métrique restreint un porte-outil de taille 40 à BT ou SK, tandis que 5/8"-11 UNC signifie CAT. Une comparaison de flasque côte à côte avec un porte-outil connu règle le reste en moins d'une minute par porte-outil, ce qui est une assurance bon marché contre une chute d'ensemble en transfert.
Règles de loges adjacentes pour les outils surdimensionnés
L'espacement des loges du magasin fixe le plus grand diamètre de fraise pouvant côtoyer des loges occupées. Sur les magasins à cône 40 typiques, le diamètre d'outil maximal avec toutes les loges adjacentes occupées est d'environ 75-90 mm, et il monte à environ 125-150 mm lorsque les loges voisines sont laissées vides — le couple exact de valeurs figure dans le tableau de spécifications de l'ATC du manuel de la machine. Dépasser le diamètre toutes-loges-occupées ne déclenche pas d'alarme ; cela laisse silencieusement les plaquettes d'une fraise à surfacer effleurer les porte-outils voisins pendant l'indexage, usinant des marques témoins dans les flasques et finissant par ébrécher les plaquettes.
Deux règles maintiennent les fraises surdimensionnées en sécurité :
- Déclarez l'outil comme volumineux dans la table d'outils. Les commandes dotées d'un indicateur grand-outil réservent automatiquement les loges adjacentes et, sur les magasins à accès aléatoire, empêchent la logique de réagencement des pots d'affecter un voisin plus tard dans le poste.
- Sur les magasins à loges fixes, laissez physiquement les voisins vides et documentez-le au niveau de la feuille de réglage, car rien dans la commande ne l'impose. Un nouvel opérateur remplissant les loges « libres » est une collision classique de deuxième poste.
Les magasins à accès aléatoire méritent une prudence particulière : la commande réaffecte les loges à mesure que les outils reviennent, si bien qu'un outil surdimensionné chargé sans danger peut être restitué à côté d'un voisin de grande hauteur s'il n'est pas signalé. Vérifiez l'indicateur grand-outil après chaque modification de la table d'outils sur les machines à accès aléatoire — c'est l'indicateur, et non le choix initial de loge, qui protège le dégagement.
Vérifier un porte-outil tiers avant d'équiper tout le parc
Les annonces de catalogue citent JIS B6339 ou ANSI/ASME B5.50, mais c'est le pied à coulisse qui confirme le corps. Avant de vous engager sur un parc de porte-outils tiers, mesurez un échantillon par rapport aux cotes de référence publiées et par rapport à un porte-outil OEM de référence :
Deux réserves rendent ce contrôle honnête. D'abord, un pied à coulisse résout au mieux 0.01 mm en mains exercées ; ces contrôles sont donc un filtre pour les corps de mauvaise famille, les erreurs d'usinage grossières et les dommages de collision — et non un substitut aux tableaux de tolérance des normes, qui spécifient sur le cône lui-même des limites plus serrées que la résolution d'un pied à coulisse. Ensuite, les normes ne définissent que la géométrie : la dureté de surface, la classe d'équilibrage et le faux-rond sont des choix de fabricant ajoutés par-dessus, de sorte qu'un porte-outil dimensionnellement correct peut tout de même être médiocre. Un contrôle au pied à coulisse de 5 minutes du diamètre de référence, du diamètre de flasque, de la largeur de fente et du filetage de tirette sur le premier porte-outil livré détecte les écarts qui causent les blocages d'ATC ; la qualité de contact du cône et le faux-rond requièrent encore un banc de préréglage ou un contrôle en broche avant la production. Pour le choix du type de porte-outil au-delà de l'interface elle-même, voir le guide complet du porte-outil, et pour le contexte de réglage d'une première machine, le guide débutant de réglage d'outillage CNC.
Synthèse
Test de permutation d'abord, puis mesure du flasque au pied à coulisse — la plupart des blocages d'ATC tiennent à 0.5 mm.
Distinguez l'usure de la machine de l'usure du porte-outil par un test de permutation avant tout remplacement : un seul porte-outil qui défaille partout est un problème de porte-outil, tous les porte-outils qui défaillent à une même station sont un problème de machine. Mesurez ensuite — diamètre de référence (44.45 mm en taille 40), diamètre de flasque (63 mm BT40 contre 63.5 mm CAT40), largeur de fente d'entraînement (22.6 mm BT40) et filetage de tirette — par rapport aux données de référence JIS B6339 / ANSI/ASME B5.50 et à un porte-outil de référence. Maintenez les ensembles dans les limites de masse et de moment du constructeur (typiquement ~3-8 kg par outil sur les magasins à cône 40), ne mélangez jamais des corps BT et SK dans un même carrousel, signalez les fraises surdimensionnées pour des loges adjacentes vides, et commandez les tirettes par la référence de l'OEM de la broche.
Pourquoi mon ATC ne fait-il tomber ou cliqueter qu'un porte-outil bien précis ?
Ce schéma pointe vers le porte-outil, et non vers la machine. Mesurez au pied à coulisse son diamètre de flasque et la largeur de sa gorge en V par rapport à un porte-outil de référence de la même famille — les flasques BT40 mesurent 63 mm et les CAT40 63.5 mm, et l'usure ou un corps de mauvaise famille change la façon dont les doigts de pince s'assoient. Des bavures ou du fretting dans la gorge en V produisent le même symptôme.
Quelle masse un changeur d'outils CNC peut-il supporter par outil ?
Les magasins des centres d'usinage verticaux à cône 40 typiques sont calibrés par les constructeurs à environ 3-8 kg par outil, tandis que les machines à cône 50 sont couramment calibrées dans la plage de ~12-25 kg par outil — mais la valeur exacte est toujours la spécification publiée du constructeur, et non une règle liée à la taille de cône. De nombreux constructeurs publient aussi une limite de moment, si bien qu'un ensemble long dont le centre de gravité est éloigné de la ligne de jauge peut faire défaillir le bras même sous la limite de masse. Consultez le manuel de la machine pour les deux valeurs.
Puis-je mélanger des porte-outils BT40 et SK40 dans un même carrousel ?
Pas de façon fiable. Tous deux ont une cote de référence de 44.45 mm sur le même cône 7:24 et s'assoient dans l'alésage de broche, mais l'épaisseur de flasque, la position de la gorge en V et la géométrie de la gorge de pince diffèrent entre JIS B6339 et DIN 69871, si bien que des pinces et des loges usinées pour une famille portent mal l'autre. Triez les casiers mélangés par marquage de flasque et filetage de tirette avant de charger un magasin.
Comment vérifier un porte-outil BT40 tiers avant un achat en quantité ?
Mesurez un échantillon au pied à coulisse par rapport aux cotes de référence publiées — diamètre de référence de 44.45 mm, diamètre de flasque de 63 mm, largeur de fente d'entraînement de 22.6 mm et filetage de tirette M16 selon les données de référence JIS B6339 / MAS 403. Comparez ensuite la largeur et la position axiale de la gorge en V côte à côte avec un porte-outil OEM de référence ; les catalogues citent la norme, mais c'est le pied à coulisse qui confirme le corps.
Comment distinguer l'usure des doigts de pince de l'usure du porte-outil ?
Effectuez un test de permutation : plusieurs porte-outils qui se comportent mal à une même pince ou loge mettent en cause le côté machine, tandis qu'un seul porte-outil qui se comporte mal à toutes les stations met en cause le porte-outil. Une marque au feutre ou au bleu dans la gorge en V, lue après 2-3 changements d'outil, montre où les doigts entrent réellement en contact — un essuyage dissymétrique ou inégal signifie des doigts usés.