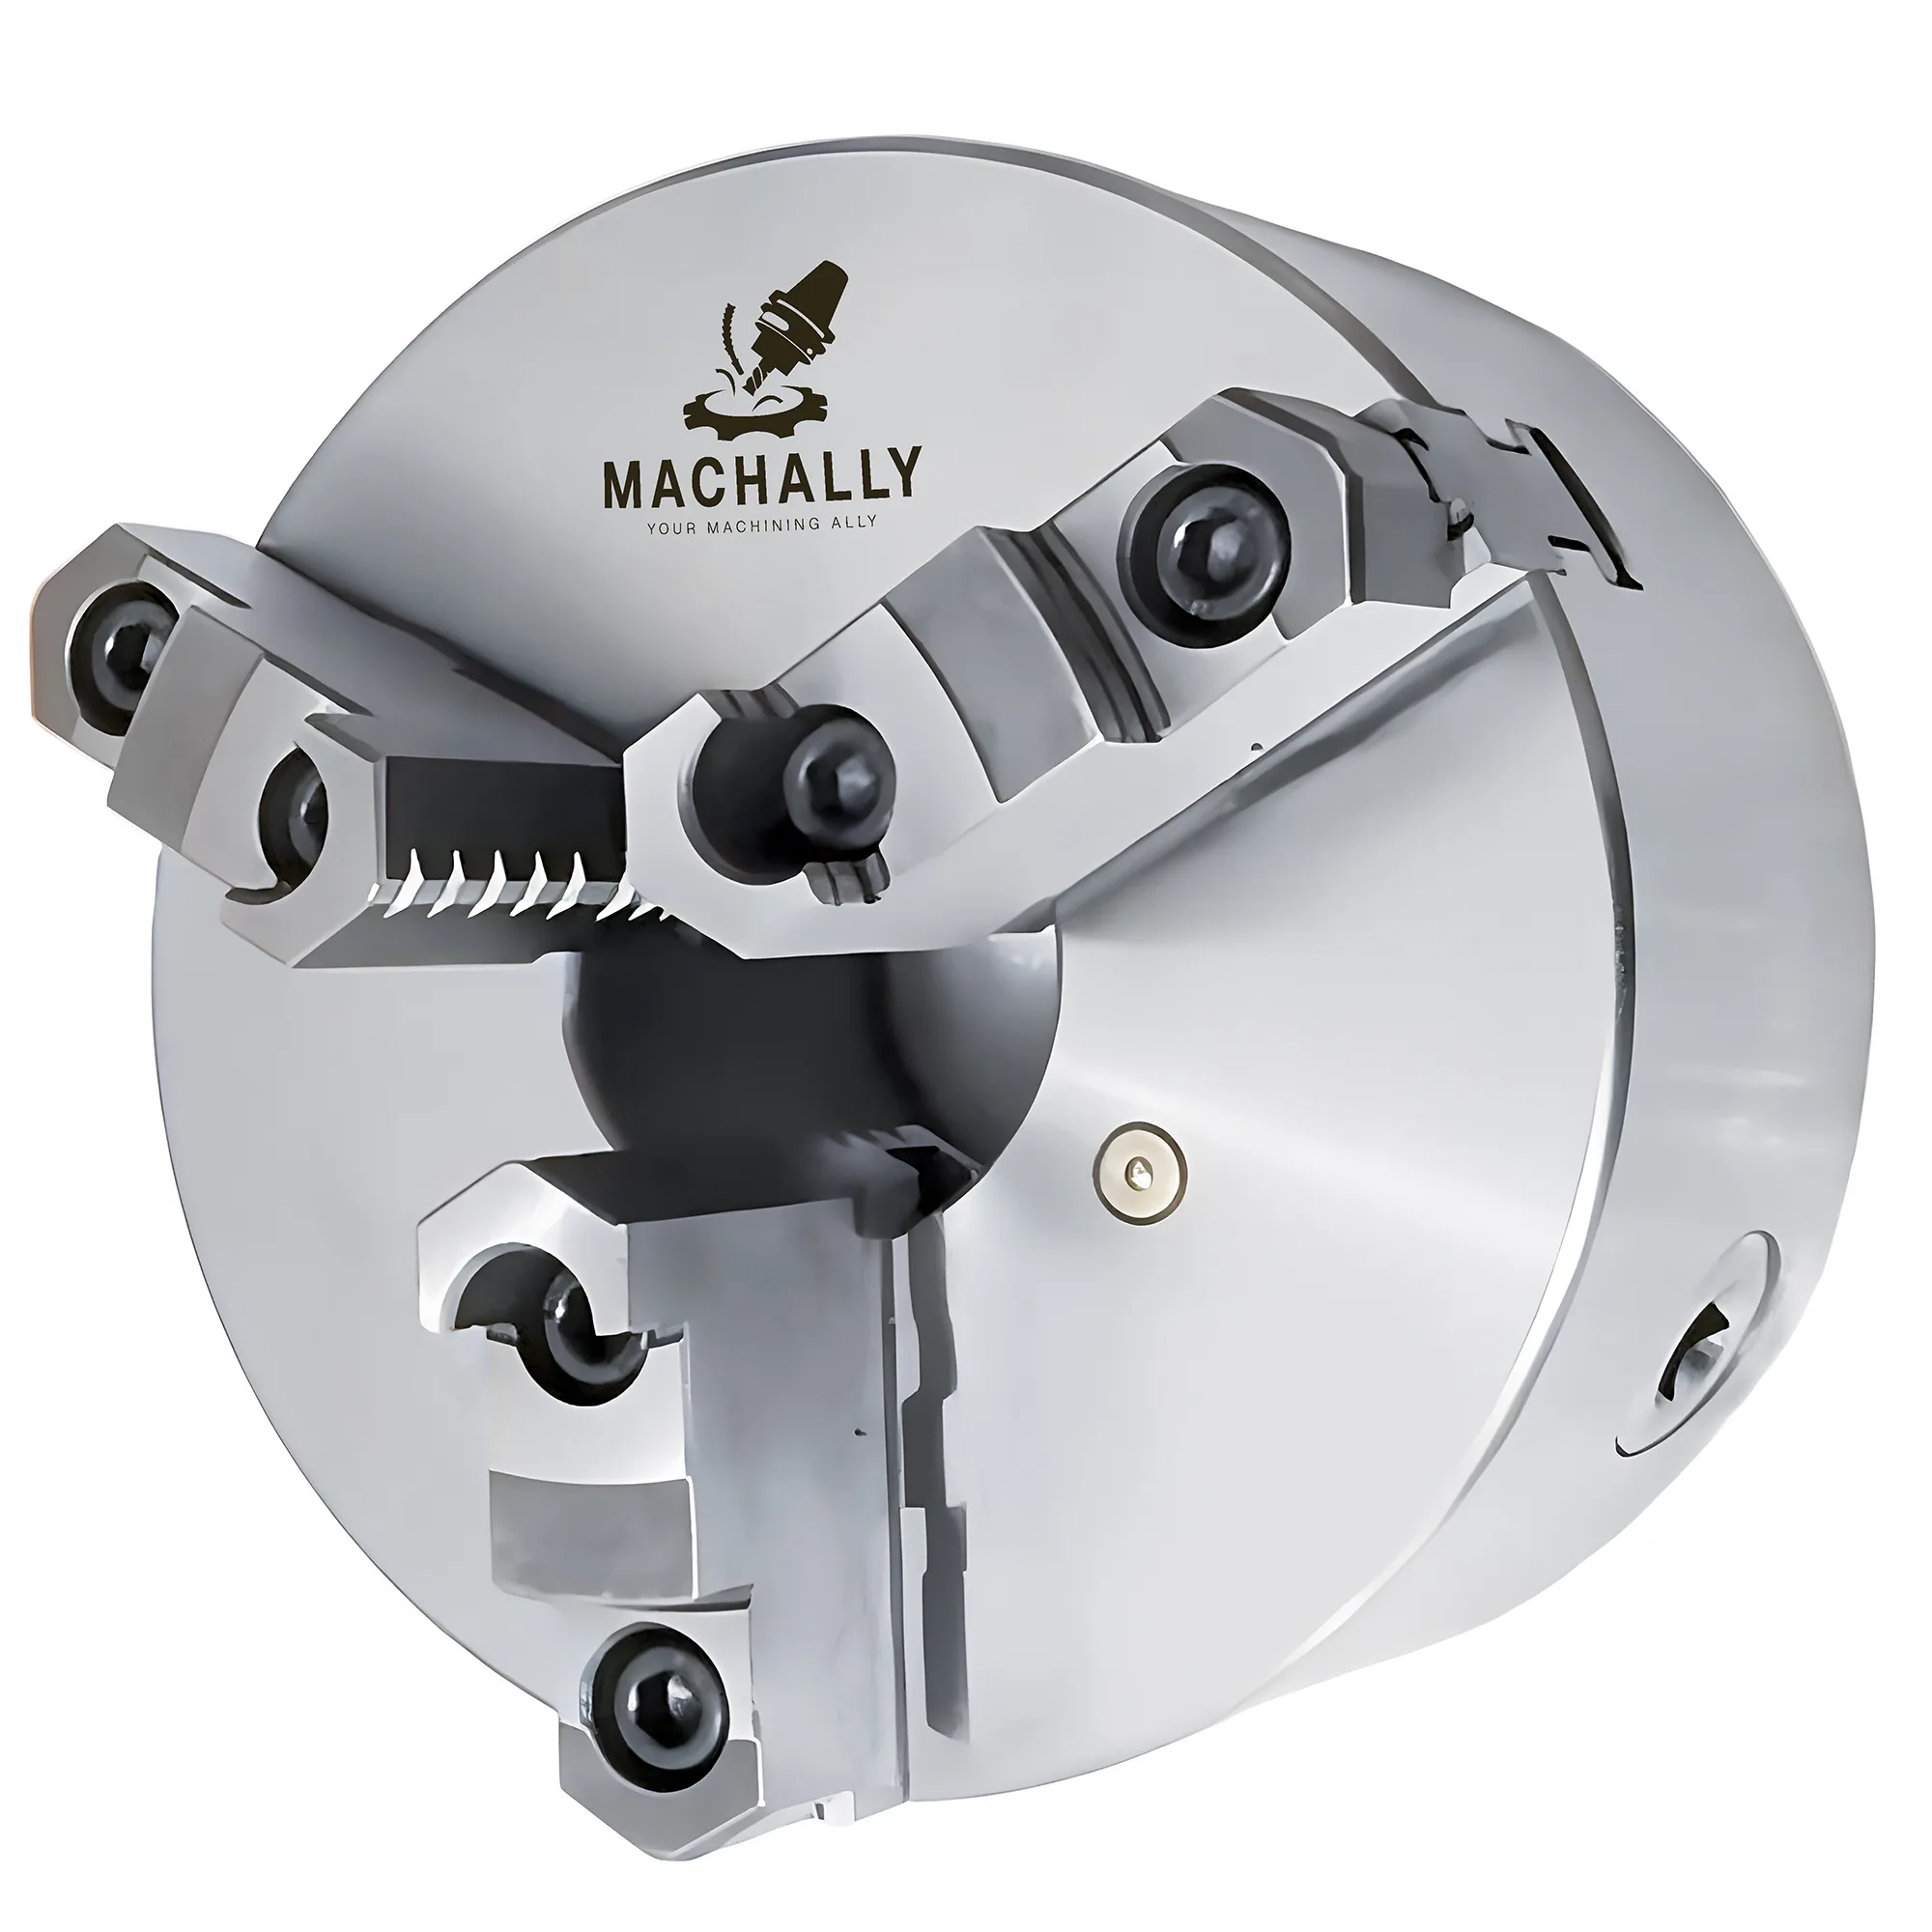
Unas garras blandas mandrinadas in situ sobre un plato de tres o cuatro garras pueden sujetar piezas irregulares o premecanizadas con una repetibilidad de TIR ≤0.02 mm — siempre que el mandrinado se realice bajo la carga de sujeción correcta y que el escalón o el radio de localización coincida con la geometría de la pieza dentro de 0.05 mm. Seleccionar acero al carbono AISI 1018 para la mayoría de trabajos de torneado (HRC 15–20, se mecaniza con facilidad, admite remandrinados sucesivos), aluminio 6061-T6 para cortes ligeros de acabado sobre superficies delicadas y AISI 4140 prebonificado (HRC 28–32) para series de alta producción en las que el desgaste de las garras supera un juego por semana en condiciones típicas de taller.
Referencia rápida de garras blandas
| Problema / Objetivo | Acción principal | Impacto esperado |
|---|---|---|
| La pieza se desplaza entre montajes | Mandrinar las garras con offset +0.0–0.05 mm respecto al diámetro de la pieza y añadir un escalón de localización | Repetibilidad de TIR ≤0.02 mm entre re-montajes en condiciones típicas |
| Las garras se desgastan en < 1 semana | Cambiar de acero 1018 a 4140 prebonificado (HRC 28–32) | Vida útil de las garras 3–5× más larga en producción continua |
| Marcas visibles en pieza de aluminio blando tras la sujeción | Cambiar de acero a aluminio 6061-T6 en las garras blandas | Marcas eliminadas con fuerzas de sujeción de hasta ~5 kN en garras de 150 mm |
| Diámetro mandrinado demasiado ajustado; la pieza no entra | Remandrinar bajo la carga correcta con un anillo sacrificial o una pieza de descarte al par final de sujeción | Elimina la distorsión por recuperación elástica, que puede añadir típicamente 0.03–0.10 mm de conicidad al mandrinado |
| Una pieza fundida o forjada irregular se desvía bajo el corte | Añadir una cajera con radio que coincida con el diámetro exterior de la pieza más un hombro de escalón para tope axial | Elimina la deriva axial; repetibilidad de posición típica ±0.05 mm cuando las garras blandas se mandrinan in situ en el plato de producción |
| Serie de alta producción que requiere cambio rápido de garras | Premandrinar un segundo juego al mismo diámetro; usar el registro del cuerpo del plato para el reasentamiento de las garras | Tiempo de cambio inferior a 3 minutos con sistemas de garras asentadas sobre registro |
Mínimo 4 filas. El impacto esperado se cuantifica con condiciones de contorno.
Por qué las garras blandas superan a las garras duras en piezas irregulares
Las garras blandas son el método de sujeción preferido para piezas irregulares, premecanizadas o delicadas porque adaptan la superficie de localización a la geometría de la pieza en lugar de obligar a la pieza a conformarse a la garra.
Las garras duras estándar de un plato de tres garras agarran sobre tres líneas tangenciales de contacto. Para barra redonda esto es aceptable — el error se limita a la excentricidad de las garras (típicamente 0.05–0.15 mm TIR en un plato de producción, según la clase de tolerancia 3 de ISO 3442). En una pieza fundida con un diámetro exterior basto, un agujero premecanizado o una superficie con perfil, tres puntos tangenciales de contacto generan fuerzas de deflexión impredecibles que desplazan la pieza axial y radialmente.
Las garras blandas mecanizadas in situ eliminan el problema del contacto lineal. Al mandrinarse para que coincidan con el diámetro de la pieza, el área de contacto pasa de tres contactos lineales a tres contactos en arco que abarcan típicamente 15–25° de la cara de la garra, distribuyendo la fuerza de sujeción sobre un área mucho mayor. El contacto en arco de una garra blanda que abarca 20° sobre un diámetro de 100 mm distribuye la fuerza sobre aproximadamente 17 mm² de área de contacto por garra — alrededor de 8–12× el área de contacto de un contacto lineal sobre el mismo diámetro.
En un plato autocentrante de tres garras K11, el mecanismo de espiral centra las garras simultáneamente, por lo que mandrinar las tres garras en una sola pasada garantiza que los tres arcos de mandrinado queden concéntricos con el eje del husillo. En un plato autocentrante de cuatro garras K12 se aplica el mismo principio: mandrinar las cuatro garras a la vez bajo la carga de sujeción asegura que la geometría de localización quede alineada con el eje del husillo, no con las trayectorias individuales de desplazamiento de cada garra. Para una comparación de cuándo utilizar plato de tres o de cuatro garras, consulte la guía de selección de plato de torno: 3 vs 4 garras.
ISO 3442 define el registro del cuerpo del plato (el rebaje que localiza los juegos de garras) — esta es la referencia geométrica en la que se apoyan los sistemas de garras blandas para mantener la repetibilidad cuando las garras se intercambian entre montajes.
Selección de material: ¿1018, 6061 o 4140?
Los tres materiales más habituales para garras blandas se diferencian en maquinabilidad, vida útil al desgaste y protección superficial:
El acero AISI 1018 es la opción por defecto para torneado de uso general porque equilibra maquinabilidad, capacidad de remandrinado y vida útil al desgaste adecuada para la mayoría de operaciones de taller de subcontratación. Un juego de garras blandas en 1018 dura típicamente entre 50 y 200 remandrinados, según la profundidad de garra, la carga de sujeción y el material de la pieza, antes de que el cuerpo de la garra quede demasiado fino para reutilizarse.
El aluminio 6061-T6 es preferible en piezas de pared delgada y premecanizadas porque su baja dureza evita el marcado superficial con fuerzas de sujeción por debajo de aproximadamente 5 kN en garras de plato de 150 mm. La contrapartida es un desgaste acelerado: las garras de aluminio en una serie de producción de piezas de acero se deforman tras 20–50 ciclos con cargas típicas de desbaste. Las garras blandas de aluminio 6061-T6 se utilizan para torneado de acabado en superficies delicadas porque previenen el marcado a la vez que mantienen una conformidad de ±0.02 mm respecto al diámetro mandrinado.
El AISI 4140 prebonificado (HRC 28–32) se utiliza en series de alta producción donde las garras de 1018 se desgastan en menos de cinco días de uso continuo. La matriz más dura resiste la deformación con fuerzas de sujeción superiores a 8 kN y mantiene la geometría del mandrinado durante más tiempo. Mecanizar 4140 a HRC 30 requiere riego abundante de refrigerante y carburo recubierto con TiAlN a velocidades reducidas (típicamente 80–120 m/min) para evitar el desgaste rápido de la herramienta. Los recubrimientos TiAlN son preferidos para mandrinar garras blandas de acero prebonificado porque su resistencia a la oxidación por encima de 800 °C mantiene el rendimiento de corte a las temperaturas elevadas que se generan al mecanizar acero HRC 28–32, prolongando la vida del inserto entre 2 y 4× respecto al carburo sin recubrimiento en condiciones típicas de mecanizado en seco o con riego ligero. Las garras blandas de AISI 4140 prebonificado prolongan la vida útil de las garras entre 3 y 5× respecto a 1018 en producción continua, pero aumentan el tiempo de mandrinado en un 30–50% por su menor maquinabilidad.
Regla de decisión de material
Usar 1018 para prototipos y trabajos de subcontratación (< 5 piezas/día), 6061-T6 para superficies delicadas o premecanizadas y 4140 prebonificado cuando el mismo juego de garras se utilice durante > 50 ciclos consecutivos con fuerzas de sujeción > 8 kN.
Mandrinado de las garras: compensación de carga y offset de diámetro
El fallo más común de las garras blandas es mandrinarlas a carga cero y después sujetar la pieza al par máximo. Los platos accionados por espiral y por leva se deforman radialmente bajo la carga de sujeción — típicamente ~0.03–0.10 mm por garra en cuerpos de plato de 150–200 mm, variando con el estado del plato y la carga —, lo que provoca que el diámetro mandrinado se cierre ligeramente al retirar la pieza y volver a engranar las garras.
El procedimiento correcto consiste en mandrinar las garras mientras están cargadas contra un anillo sacrificial o una pieza de descarte del mismo diámetro al par final de sujeción. Esto precarga el mecanismo de las garras para que coincida con el estado de deflexión de la condición real de sujeción.
Guía de offset del diámetro de mandrinado (aplicable a la mayoría de tipos de plato bajo cargas típicas):
| Diámetro del cuerpo del plato | Carga de sujeción (típica) | Offset de mandrinado (garra relajada → sujetada) |
|---|---|---|
| 100 mm (3 garras, espiral) | 2–4 kN por garra | 0.02–0.05 mm |
| 150 mm (3 garras, espiral) | 3–6 kN por garra | 0.03–0.07 mm |
| 200 mm (3 garras, potencia) | 5–10 kN por garra | 0.04–0.10 mm |
| 250 mm (4 garras, espiral) | 4–8 kN por garra | 0.03–0.08 mm |
Los valores corresponden a rangos típicos del sector basados en la geometría de platos tipo espiral; verificar en el cuerpo de plato concreto midiendo el diámetro de mandrinado a carga cero frente a la carga nominal.
Método del anillo sacrificial: sujetar una pieza de descarte al par nominal de sujeción, mandrinar las garras al diámetro de la pieza y, a continuación, retirar el descarte. Las garras se abrirán por la cantidad del offset. Cuando la pieza real se sujete al mismo par, las garras volverán a cerrarse al diámetro mandrinado y se obtendrá la geometría de contacto deseada.
Mandrinar las garras sin precompensación de carga es la causa principal de la mala repetibilidad de las garras blandas — la conicidad de mandrinado resultante de típicamente 0.03–0.10 mm (varía con el tamaño del plato, la carga y el estado) hace que la pieza se apoye sobre los bordes de la garra en lugar de hacerlo sobre la zona de contacto en arco.
Evitar esto
Nunca mandrinar las garras blandas al diámetro final en una sola pasada a plena profundidad. Utilizar dos pasadas: una de desbaste típicamente 0.3–0.5 mm por debajo de la medida y una pasada de acabado al diámetro objetivo. Una única pasada de plunge a plena carga puede generar 0.05–0.15 mm de conicidad de mandrinado por la deflexión de la barra de mandrinar y la interferencia de la viruta, sobre todo en acero 1018 a velocidades de avance altas.
Geometrías de localización: escalones, radios y topes axiales
Una garra blanda con un mandrinado plano puede sujetar el diámetro pero no impedir el desplazamiento axial; añadir un escalón o hombro de localización elimina la deriva axial y reduce la variación de longitud pieza a pieza a típicamente ±0.05 mm en condiciones estables.
En la práctica se utilizan tres geometrías de localización:
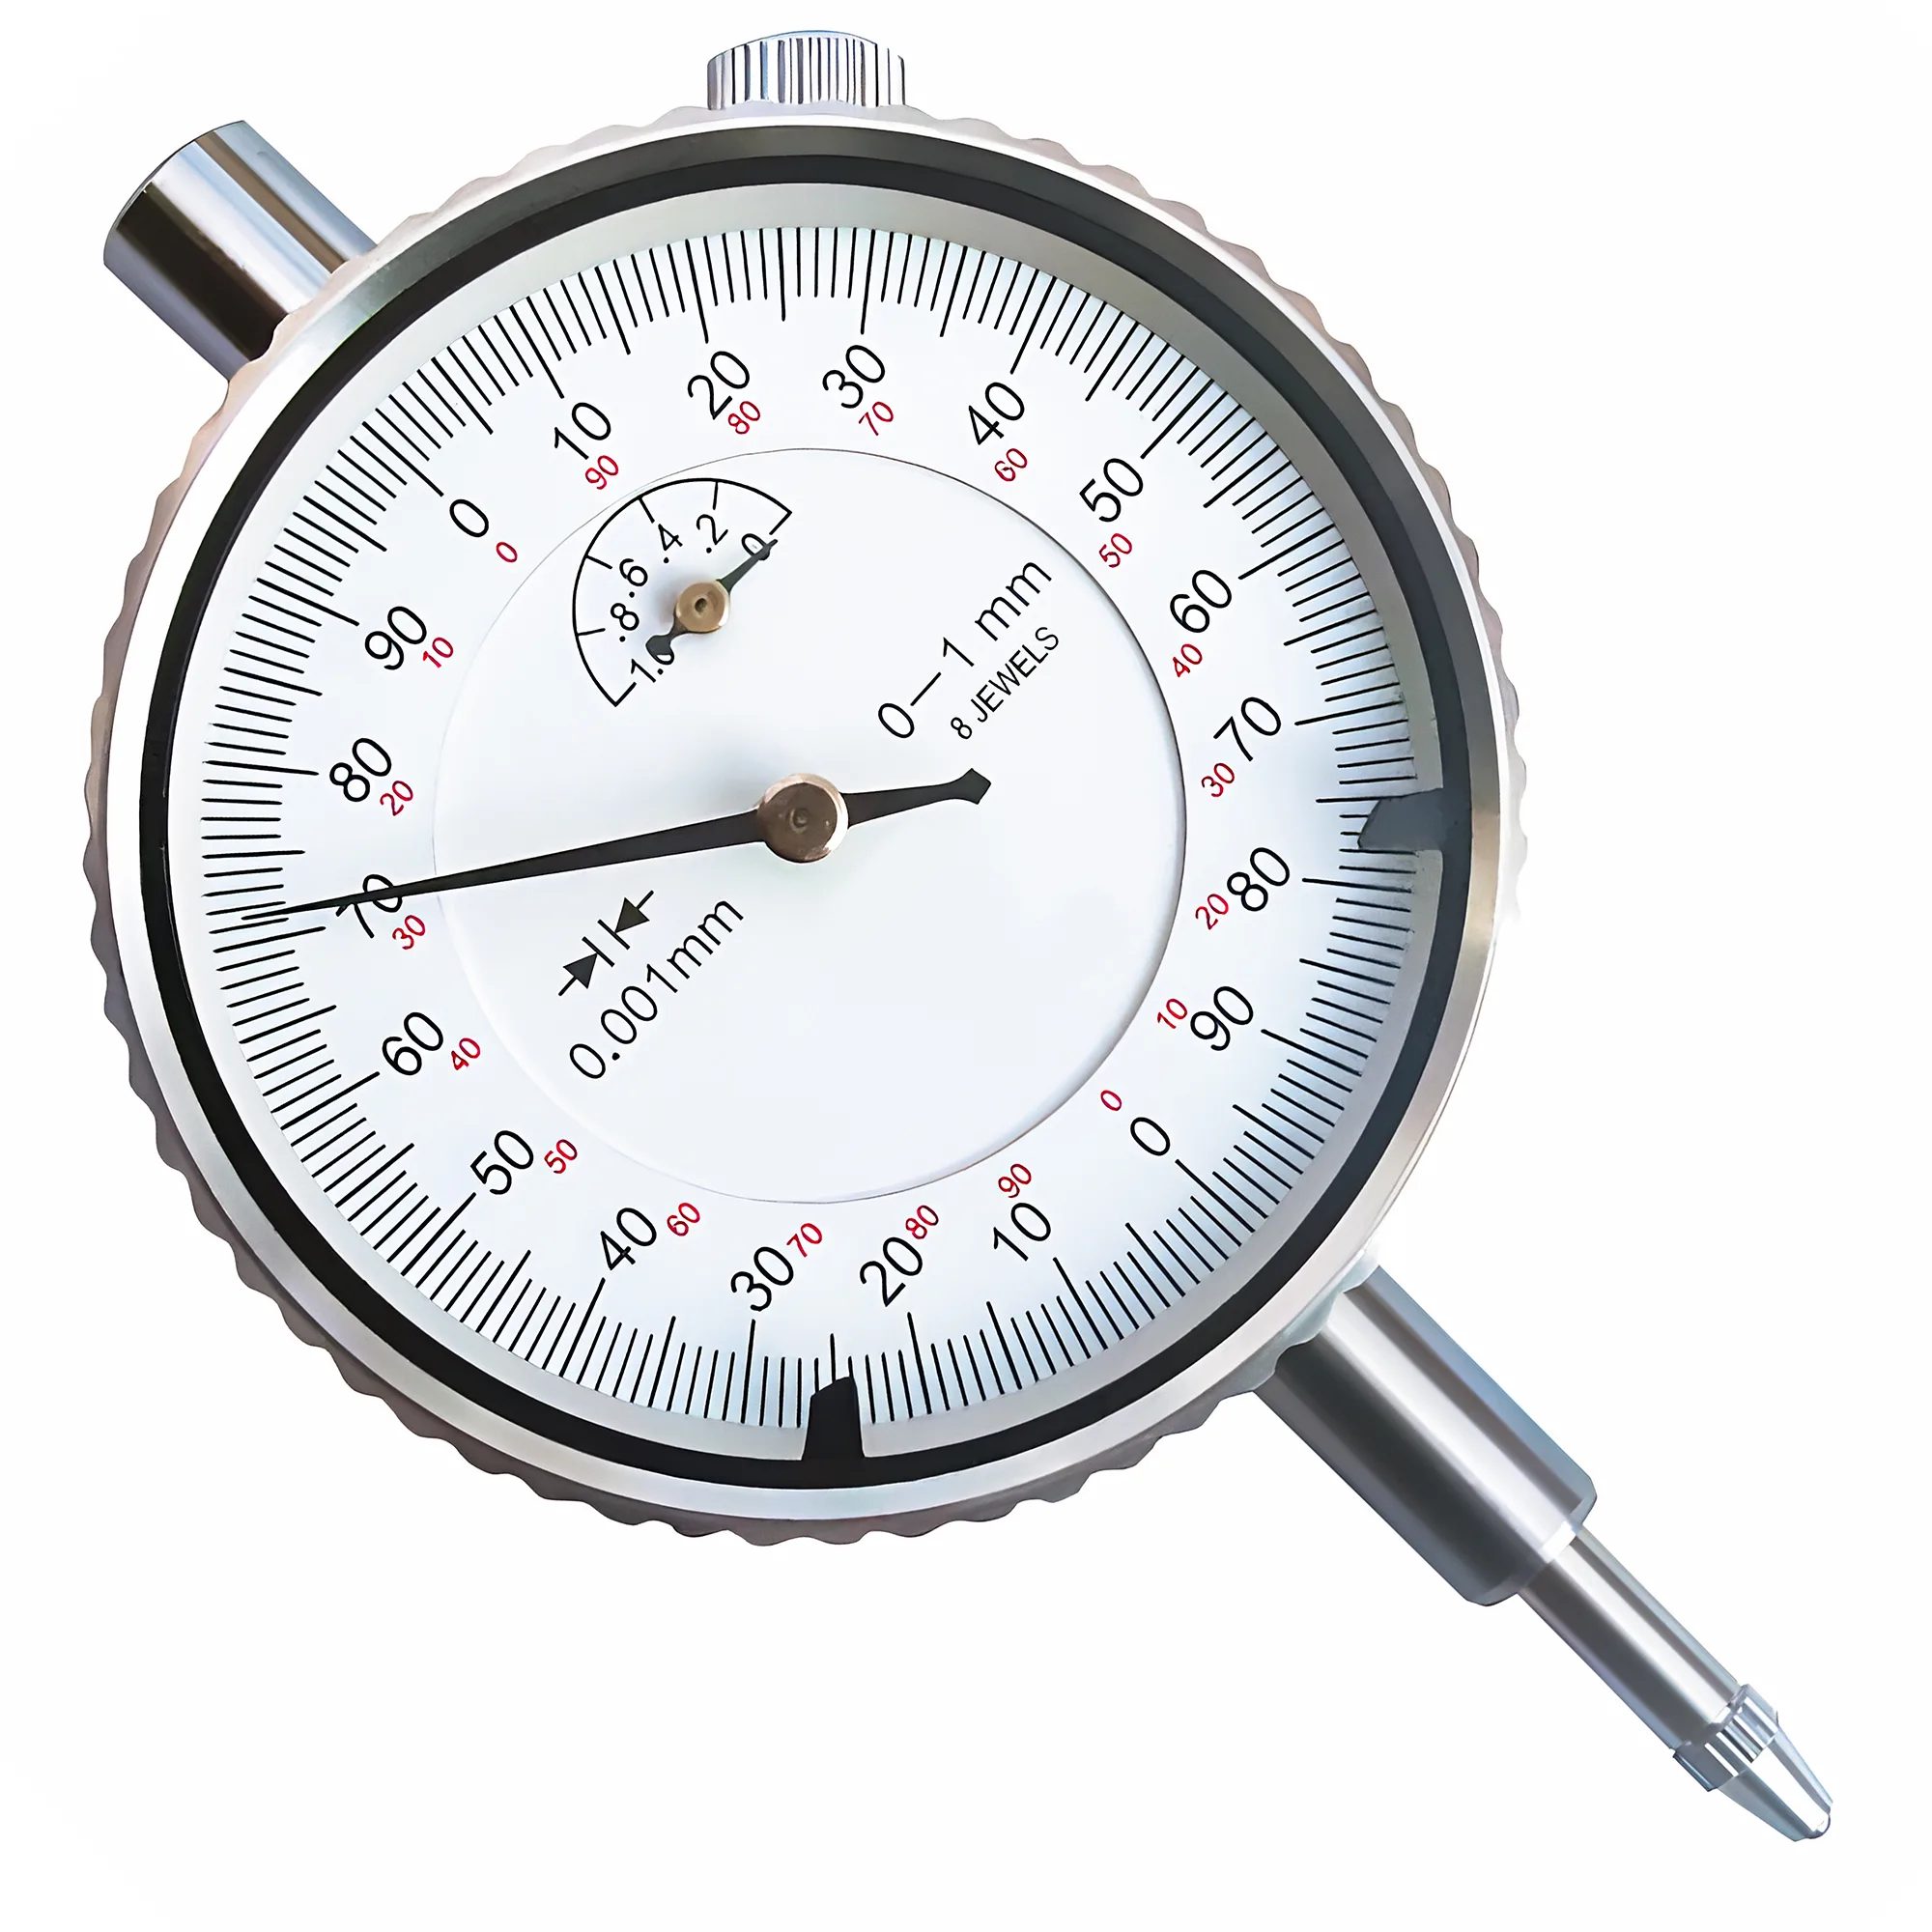
Escalón con hombro (la más común): Mecanizar un escalón típicamente de 1–3 mm de profundidad en el fondo del mandrinado que coincida con el diámetro del hombro de la pieza. La pieza se apoya en este escalón y queda localizada tanto radialmente (por el mandrinado) como axialmente (por la cara del escalón). Para que el escalón sea efectivo, la cara del escalón debe ser cuadrada al eje del husillo dentro de 0.02 mm — comprobar con un reloj comparador sobre la cara del escalón antes de utilizar las garras en producción.
Cajera con radio: En piezas fundidas o forjadas redondas sin un hombro cuadrado, mecanizar una cajera con radio que coincida con el diámetro exterior de la pieza a la profundidad del mandrinado. La cajera con radio proporciona un nido axial y radial de tres puntos. Una cajera con radio mandrinada para coincidir con el diámetro exterior de la pieza dentro de 0.05 mm proporciona una repetibilidad axial de ±0.05–0.10 mm y un TIR radial ≤0.03 mm en condiciones típicas de producción.
Cajera con perfil para geometría irregular: Para perfiles no redondos (barra hexagonal, piezas con brida, ejes de sección D), la garra blanda puede perfilarse mecanizando la cara de la garra en un centro de fresado antes de montarla en el plato. Esto requiere que la interfaz de montaje de la garra (ranura en T o base dentada) proporcione un registro garra-a-plato repetible — el registro del cuerpo del plato según ISO 3442 es el datum de referencia. Cuando el paso de dentado de la garra coincide con el del cuerpo del plato (típicamente 1.5 mm o 3.0 mm de paso), el error de reasentamiento es típicamente < 0.05 mm. DIN 55029 define las conexiones de brida de la nariz del husillo utilizadas en tornos manuales y CNC, y los platos conformes a DIN 55029 proporcionan un registro de localización normalizado que permite transferir juegos de garras entre máquinas conformes sin pérdida de repetibilidad — una ventaja clave cuando varios tornos producen la misma familia de piezas.
Fuerza de sujeción y cálculo de la fuerza mínima de agarre
En piezas irregulares o no redondas, el par de corte no debe superar el agarre por fricción disponible del sistema de sujeción. La fuerza mínima de sujeción requerida en torneado se obtiene equilibrando el par de corte frente al momento de fricción en el área de contacto de las garras.
Comprobación simplificada de la fuerza de agarre en torneado:
F_clamp ≥ (2 × M_c) / (D_w × μ × N_j)
Donde:
- F_clamp = fuerza de sujeción por garra (N)
- M_c = par de corte en la pieza (N·mm) = F_tangencial × D_w/2
- D_w = diámetro de la pieza (mm)
- μ = coeficiente de fricción entre garra y pieza (0.12–0.18 para garras blandas de acero sobre acero; 0.08–0.12 para garras de aluminio)
- N_j = número de garras (3 en K11; 4 en K12)
A igualdad de fuerza total del plato, la resistencia al deslizamiento derivada de la fricción es independiente del número de garras — cada garra soporta su parte proporcional de la carga, por lo que la fricción total = F_total × μ, ya contacten 3, 4 o 6 garras con la pieza. La ventaja del plato de cuatro garras (K12) en piezas irregulares es geométrica, no por fricción: cuatro puntos de contacto estabilizan los perfiles asimétricos o no redondos frente al balanceo, mientras que tres líneas de contacto sobre una forja fuera de redondez pueden desarrollar una distribución desigual de carga que desplaza la pieza fuera del centro durante el corte.
Ejemplo trabajado: pieza de acero de 100 mm de diámetro, fuerza tangencial de corte 800 N, garras blandas de acero 1018 (μ = 0.15), plato de tres garras K11:
- Par de corte M_c = 800 × 50 = 40.000 N·mm
- F_clamp mínima requerida por garra = (2 × 40.000) / (100 × 0.15 × 3) = 1.778 N por garra
- Un plato K11 de 150 mm al par nominal de apriete desarrolla típicamente entre 3.000 y 5.000 N por garra, proporcionando un margen de seguridad de 1.7–2.8× en estas condiciones
El factor de seguridad para corte interrumpido (fresar un plano o taladrar pasante) debería ser de al menos 2.5×; para torneado continuo de diámetros exteriores lisos, 1.5× suele ser aceptable en montajes estables. Para la metodología completa de cálculo de fuerza de sujeción, incluyendo coeficientes de fricción y factores de seguridad para distintas configuraciones de sujeción, consulte la guía de cálculo de fuerza de sujeción en sujeción de piezas. Las piezas irregulares con masa asimétrica generan desequilibrio centrífugo a velocidades de husillo elevadas — en piezas > 0.5 kg desplazadas > 10 mm respecto al eje del husillo, reducir la velocidad del husillo en un 20–40% o equilibrar el conjunto antes de superar 1.500 RPM.
Fuerza de sujeción mínima para garantizar confianza
Ejecutar el cálculo de fuerza de agarre antes del primer corte en cualquier pieza irregular. Si el margen de seguridad al par nominal de apriete es inferior a 1.5×, añadir un tope axial para reducir el agarre radial necesario transfiriendo parte de la fuerza de corte a la cara del tope.
Pruebas de repetibilidad y gestión de la vida útil de las garras
Tras mandrinar las garras blandas, comprobar la repetibilidad antes de comprometerse con una serie de producción. Para una técnica detallada de reloj comparador en la preparación de plato de cuatro garras, consulte preparación de plato de cuatro garras con reloj comparador. Procedimiento estándar de verificación de garras blandas:
- Sujetar la pieza al par nominal de apriete. Indicar el diámetro exterior con un reloj comparador de resolución 0.001 mm. Registrar la excentricidad.
- Retirar la pieza. Reapretar tres veces sin volver a indicar. Registrar la variación de TIR pico a pico en todos los re-montajes.
- Si la variación entre re-montajes supera 0.03 mm, investigar: par de apriete inconsistente, suciedad en el dentado de la garra o diámetro de mandrinado fuera de tolerancia.
Las garras blandas mandrinadas correctamente bajo carga de sujeción con un escalón de localización alcanzan típicamente una variación de TIR entre re-montajes de 0.01–0.02 mm en el 90% de los montajes en un taller limpio. Las garras que dan > 0.05 mm de variación deben remandrinarse o reemplazarse.
Indicadores de la vida útil de la garra (cuándo remandrinar o reemplazar):
- El diámetro de mandrinado medido bajo carga de sujeción ha crecido > 0.1 mm respecto al nominal (la huella de contacto se ha desgastado)
- La perpendicularidad de la cara del escalón supera 0.03 mm (el escalón se ha desgastado o desplazado por el impacto de la sujeción)
- El espesor del cuerpo de la garra por debajo del mandrinado de localización es < 5 mm (riesgo de fractura de la garra bajo carga de sujeción)
- La superficie del mandrinado de la garra muestra puntos duros por material de piezas anteriores incrustado en la garra más blanda
Un registro de vida útil de la garra — que anote la fecha de mandrinado, el diámetro de mandrinado, el número de pieza y el número de ciclos — es la forma más fiable de predecir cuándo es necesario remandrinar y de detectar el crecimiento gradual del mandrinado antes de que afecte a la precisión de localización de la pieza.
Mandrinar bajo carga de sujeción, ajustar el mandrinado al diámetro de la pieza dentro de 0.05 mm y añadir siempre un escalón de localización.
Mecanizar las garras blandas con el plato precargado contra un anillo sacrificial al par nominal de sujeción para eliminar el error por recuperación elástica. Seleccionar AISI 1018 para la mayoría de los trabajos, aluminio 6061-T6 para superficies delicadas y AISI 4140 prebonificado para series de alta producción que superen los 50 ciclos por semana con fuerzas de sujeción por encima de 8 kN. Añadir un escalón de localización de 1–3 mm o una cajera con radio para proporcionar localización axial a ±0.05 mm. Verificar la fuerza de sujeción frente a la ecuación de fuerza de agarre antes del primer corte en piezas irregulares y mantener un registro de vida útil de la garra para detectar el crecimiento del mandrinado antes de que degrade la precisión de localización de la pieza.
Fuentes
- ISO 3442: Lathe chucks — Dimensions and inspection (ISO)
- DIN 55029: Lathe chuck flange connections (DIN)
- Machinery's Handbook 31st Edition — Turning and Boring, Workholding (Industrial Press)
- Sandvik Coromant — Chuck workholding in turning operations (Sandvik)
- SCHUNK Chuck Technology: Clamping Force and Jaw Design (SCHUNK)
¿Qué material conviene usar para las garras blandas de un plato de torno?
El acero al carbono AISI 1018 (HRC 15–20) es la opción estándar para torneado de uso general — se mecaniza con facilidad, admite múltiples remandrinados y proporciona vida útil suficiente para la mayoría de series de taller de subcontratación. Utilizar aluminio 6061-T6 para superficies delicadas o premecanizadas y evitar marcas con fuerzas de sujeción de hasta ~5 kN. Pasar a AISI 4140 prebonificado (HRC 28–32) cuando los juegos de garras se desgastan en menos de una semana de uso continuo en producción.
¿Por qué hay que mandrinar las garras blandas bajo carga de sujeción?
Mandrinar a carga cero y luego sujetar al par máximo hace que el mecanismo de las garras se cierre entre 0.03 y 0.10 mm (según el tamaño del plato y la carga), produciendo una conicidad de mandrinado que apoya la pieza sobre los bordes de las garras en lugar de hacerlo sobre la zona de contacto en arco. Precargar las garras contra un anillo sacrificial al par nominal mientras se mandrina compensa esta recuperación elástica y consigue la geometría de mandrinado correcta para la condición real de trabajo de la sujeción.
¿Qué repetibilidad de TIR se puede esperar de unas garras blandas correctamente mandrinadas?
Unas garras blandas mandrinadas bajo carga de sujeción con un escalón de localización alcanzan una variación de TIR entre re-montajes de 0.01–0.02 mm en el 90% de los montajes en un taller limpio. Sin escalón de localización (solo mandrinado), la deriva axial añade variabilidad; con un escalón y un diámetro de mandrinado correcto (dentro de 0.05 mm del diámetro de la pieza), la repetibilidad posicional total es típicamente ≤0.02 mm TIR en condiciones estables.
¿Cómo se calcula la fuerza de sujeción necesaria para una pieza irregular?
Aplicar la comprobación simplificada de agarre: F_clamp por garra ≥ (2 × M_c) / (D_w × μ × N_j), donde M_c es el par de corte (fuerza tangencial × radio de la pieza), D_w es el diámetro de la pieza, μ es el coeficiente de fricción de la garra (0.12–0.18 para garras de acero) y N_j es el número de garras. El mínimo calculado debería ser ≤60% de la fuerza nominal de sujeción del plato para mantener un margen de seguridad de al menos 1.5× en torneado continuo, o 2.5× en corte interrumpido.
¿Cuándo conviene añadir un escalón de localización a las garras blandas?
Añadir un escalón de localización siempre que la precisión de la posición axial importe — típicamente, cualquier pieza que requiera que un hombro torneado, una cara o una garganta queden dentro de ±0.1 mm respecto a una cara datum. Un escalón típicamente de 1–3 mm de profundidad que coincida con el diámetro del hombro de la pieza controla tanto la localización radial como la axial, reduciendo la deriva axial de varias décimas de mm (solo mandrinado) a típicamente ±0.05 mm. Comprobar la perpendicularidad de la cara del escalón con un reloj comparador a ≤0.02 mm antes de comprometerse con la producción.