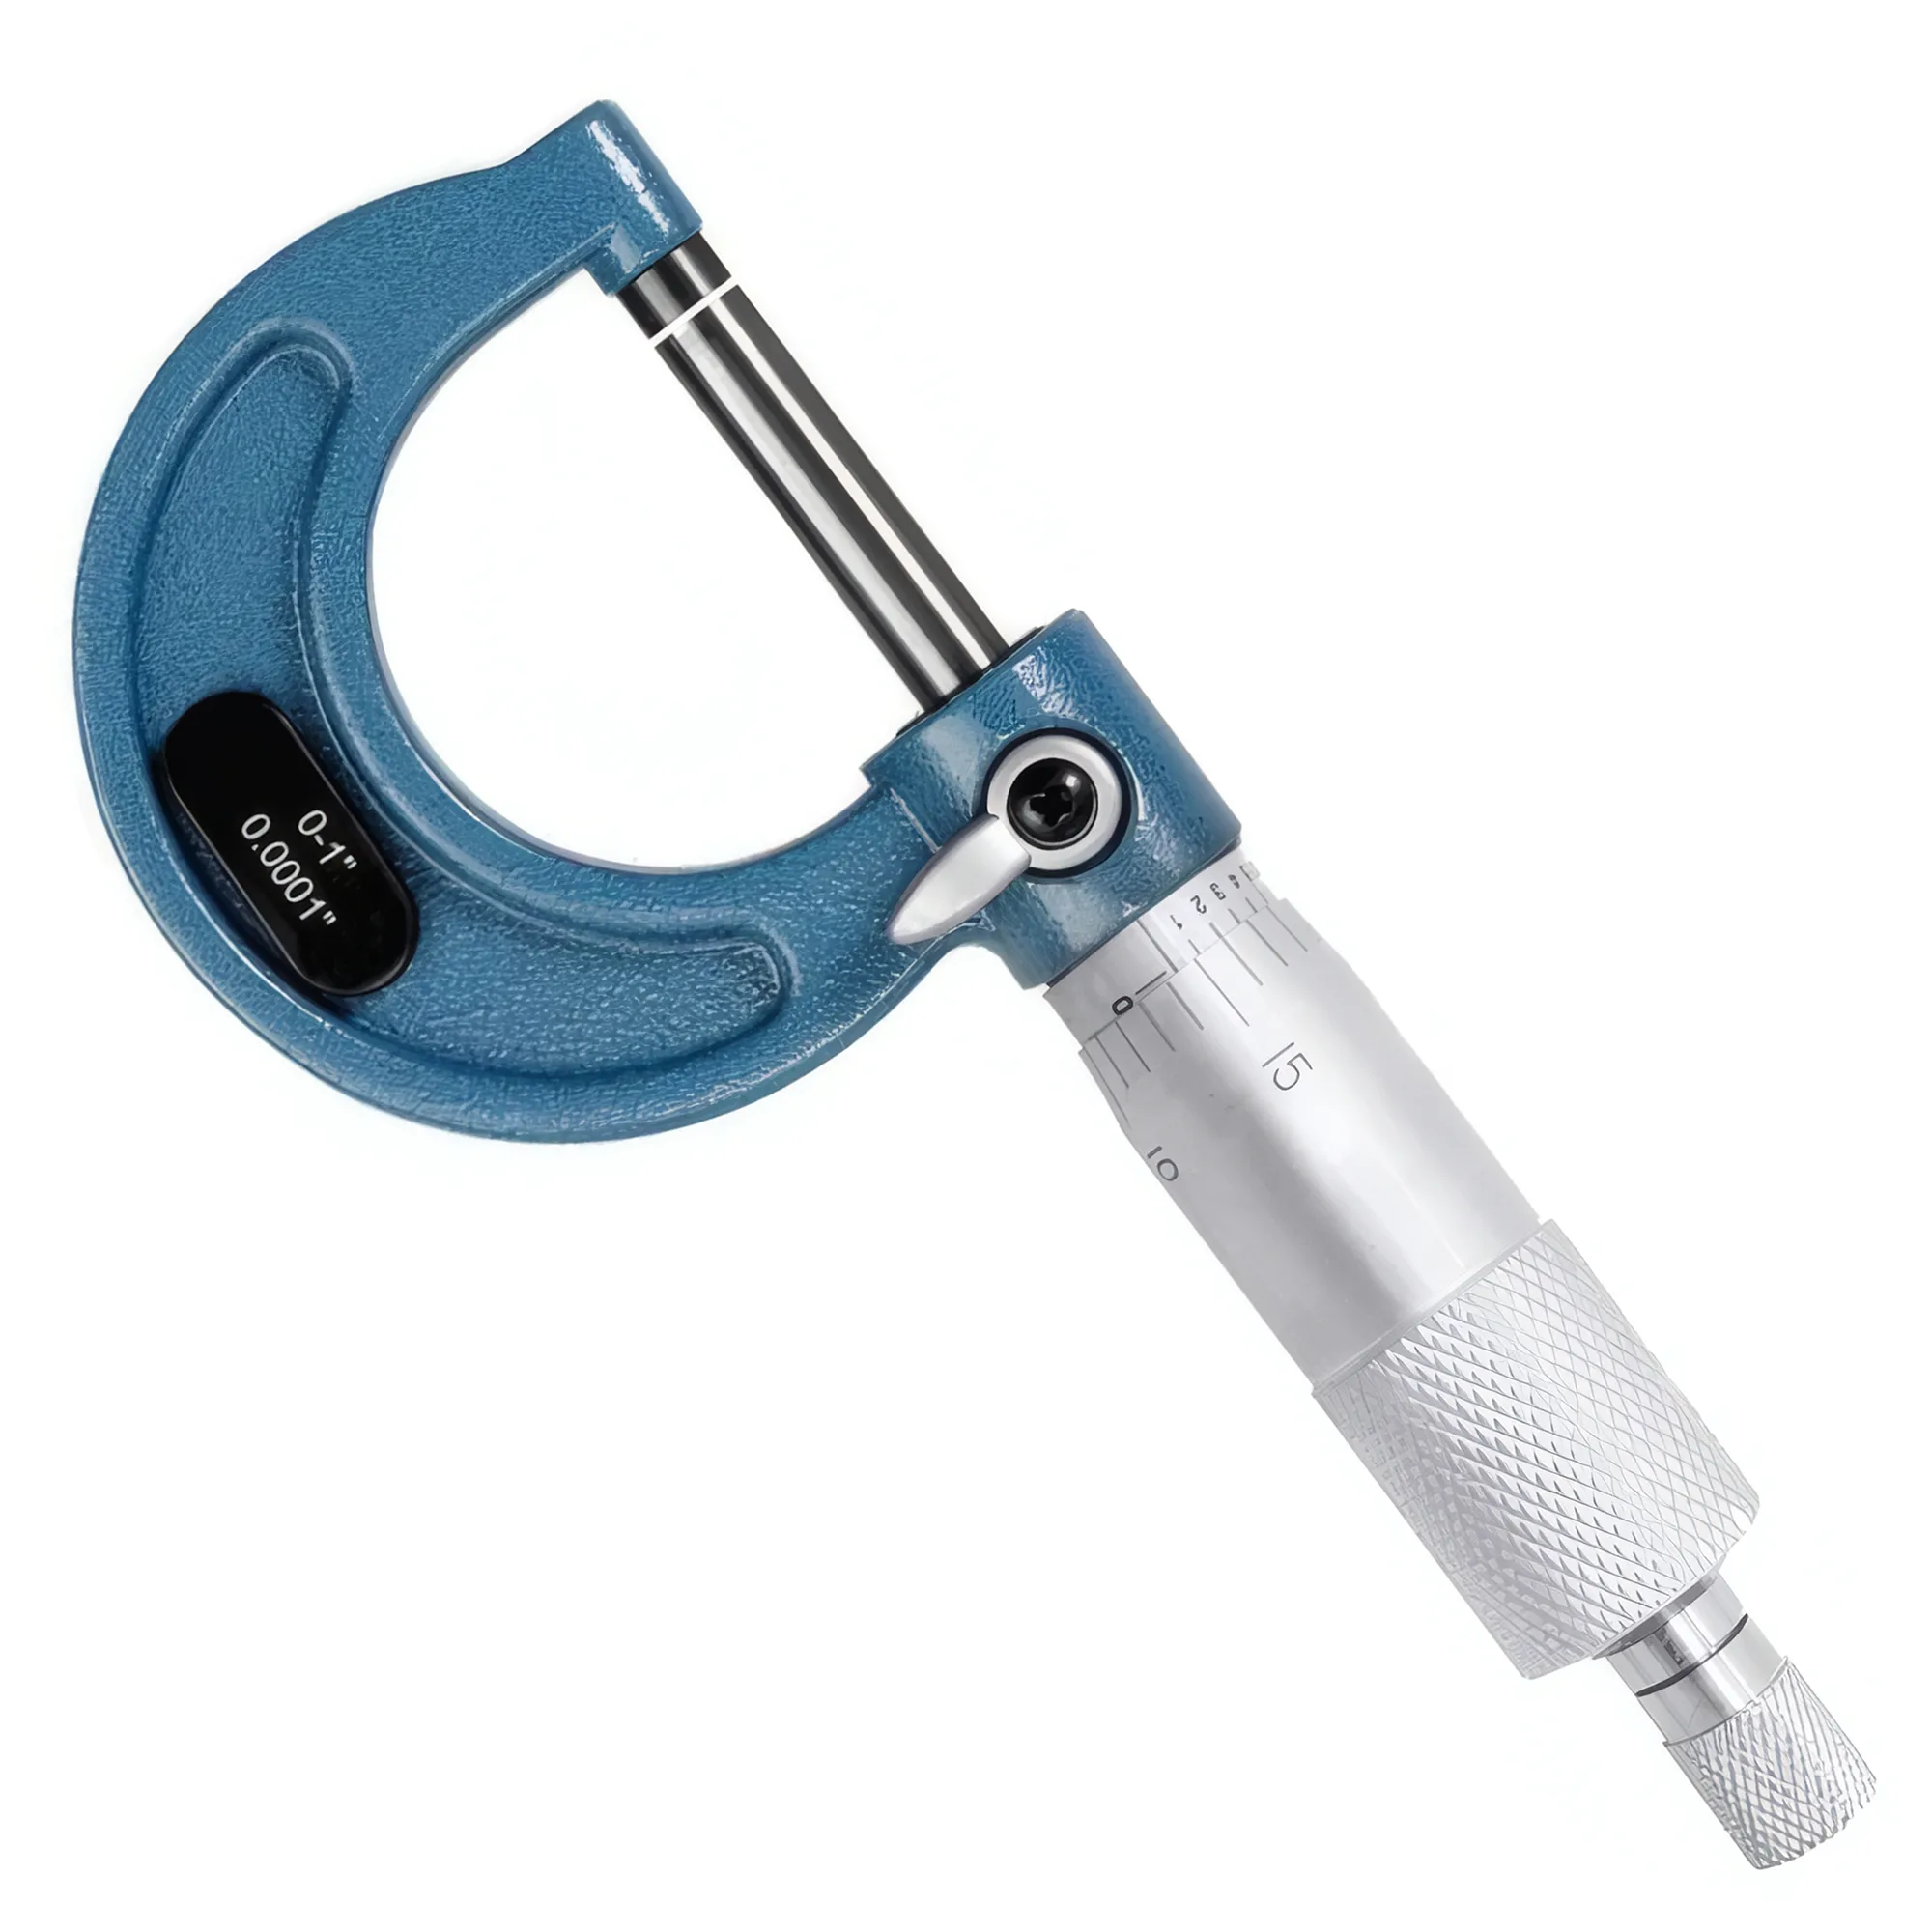
Un micrómetro exterior que no se haya verificado frente a un bloque patrón calibrado se desplazará fuera de su especificación de exactitud ±0.004 mm (DIN 863-1 / ISO 3611:2023, rango 0–25 mm) en cuestión de meses de uso diario en taller. Verificar el cero a temperatura ambiente (20 °C ± 1 °C), comprobar frente a un bloque patrón Grado 1 a mitad de rango y ajustar el tambor si el error supera la mitad de la banda de tolerancia — estos tres pasos recuperan la trazabilidad completa en menos de cinco minutos.
Referencia rápida de mantenimiento del micrómetro
| Problema / Objetivo | Acción principal | Impacto esperado |
|---|---|---|
| Error de cero tras equilibrado térmico | Volver a poner a cero con las caras limpias, a 20 °C durante ≥ 30 min | Elimina el error de deriva térmica de 0.002–0.005 mm |
| Desviación a media escala ≥ 0.003 mm | Verificar con bloque patrón calibrado; ajustar la tuerca de bloqueo del tambor | Restablece la exactitud dentro de ±0.002 mm del nominal |
| Trinquete que patina o de tacto irregular | Limpiar y volver a tensar el muelle del trinquete; sustituirlo si está desgastado | Reduce la dispersión de medición de ±0.005 mm a ±0.001 mm |
| Movimiento del husillo brusco o agarrotado | Limpiar la rosca del husillo y el alojamiento del tambor con paño sin pelusa; aplicar aceite fino para husillo | Recorrido suave con menos de 1 N de fuerza de actuación |
| Picaduras en la cara del yunque o del husillo | Lapear con movimiento en ocho sobre placa de lapeado de calidad hasta planitud de 0.0003 mm | Elimina el error de asentamiento que puede superar 0.010 mm en caras picadas |
| Corrosión por almacenamiento prolongado | Aplicar película de aceite anticorrosivo; almacenar en estuche acolchado con gel de sílice | Previene la distorsión de las caras por corrosión > 0.005 mm |
Comprender la exactitud del micrómetro y por qué se desvía
Un micrómetro exterior en uso diario en taller pierde calibración por tres motivos principales: dilatación térmica del armazón, desgaste mecánico del husillo de paso y contaminación en las caras de medición.
DIN 863-1 (adoptada como ISO 3611:2023) especifica que un micrómetro exterior 0–25 mm debe lograr un error máximo permisible (MPE) de ±0.004 mm en todo su rango de medición a 20 °C. Para criterios de selección de instrumentos y comparación de clases de exactitud, consulte la guía de selección entre micrómetro y reloj comparador. Para un instrumento de 25–50 mm, el MPE es ±0.005 mm. Estas tolerancias asumen caras de medición limpias y sin daños, par del trinquete constante y mediciones tomadas tras el equilibrado térmico del instrumento.
El paso del husillo de un micrómetro estándar es de 0.5 mm por revolución. Una vuelta completa del tambor equivale por tanto exactamente a 0.5 mm de recorrido. La escala del tambor divide esto en 50 divisiones, cada una de 0.01 mm. Cualquier holgura o contaminación en el husillo se traduce directamente en un error de linealidad que se acumula a lo largo del rango. Un husillo desgastado con 0.003 mm de juego a media escala provoca errores de medición de hasta 0.006 mm incluso tras una puesta a cero correcta.
La dilatación térmica es la fuente de error más infravalorada. El coeficiente de dilatación térmica del acero de herramientas templado es aproximadamente 11–13 µm/m·°C. Para un armazón de micrómetro exterior de 25 mm, un aumento de 5 °C desde la línea base (habitual al sostener el instrumento con una mano caliente) introduce un cambio de longitud de 1.4–1.6 µm — una fracción ya significativa del presupuesto de ±0.004 mm. Sostener el armazón por los mangos aislados, o utilizar un soporte, mantiene la contribución térmica por debajo de 0.001 mm en entornos típicos de taller.
Procedimiento de verificación con bloques patrón
Los bloques patrón Grado 1 (ISO 3650) con tolerancia de desviación de ±0.10 µm a 20 °C son la referencia adecuada para verificar micrómetros exteriores en entornos de producción.
El procedimiento de verificación sigue una secuencia estructurada que aísla cada fuente de error:
Paso 1 — Equilibrado térmico. Colocar el micrómetro y los bloques patrón sobre un mármol de granito limpio y dejar al menos 30 minutos para estabilización de temperatura. Tanto el instrumento como los bloques deben alcanzar la temperatura ambiente (objetivo: 20 °C ± 1 °C). Una desviación de 1 °C entre el instrumento y el bloque patrón introduce un error de dilatación diferencial de aproximadamente 0.3 µm sobre una referencia de 25 mm — despreciable por sí solo, pero aditivo con otras fuentes.
Paso 2 — Limpiar las caras de medición. Pasar por el yunque y la cara del husillo un paño de óptica de calidad o una gamuza limpia. Cualquier partícula abrasiva atrapada entre las caras durante el cierre rayará las caras de medición y elevará permanentemente el error entre caras. No usar trapos de taller — depositan fibras de pelusa que se leen como desviaciones de 1–3 µm.
Paso 3 — Comprobación del cero. Cerrar el husillo sobre el yunque usando únicamente el trinquete (nunca el tambor principal con la mano). El mecanismo de trinquete limita la fuerza aplicada a aproximadamente 5–10 N — la fuerza de sujeción estandarizada que produce un engrane consistente del husillo. El trinquete debe hacer 2–3 chasquidos antes de la lectura; un único chasquido indica engrane insuficiente y subestima la medición hasta 0.003 mm. Si la línea del tambor no se alinea con la línea de referencia dentro de ±0.001 mm (una décima de graduación), ajustar el tambor con la llave de gancho suministrada con el instrumento.
Paso 4 — Comprobación con bloque patrón a media escala. Seleccionar un bloque patrón nominalmente igual a la mitad del rango del micrómetro (por ejemplo, 12.5 mm para un instrumento 0–25 mm). Aplicar el bloque patrón entre las caras usando el trinquete. Registrar la lectura. Repetir tres veces y promediar. El promedio debe estar dentro de ±0.002 mm del nominal del bloque patrón. Errores entre 0.002 mm y 0.004 mm indican un instrumento que se acerca a su límite MPE — programar recalibración. Errores superiores a 0.004 mm requieren servicio inmediato.
Paso 5 — Comprobación de linealidad en todo el rango. Para aplicaciones críticas, verificar en tres puntos: ~25% del rango (por ejemplo, 6.5 mm), 50% (12.5 mm) y ~75% (19.5 mm). Una desviación constante en todos los puntos indica un error de cero corregible mediante ajuste del tambor; una desviación variable indica desgaste del husillo o un armazón doblado que requieren recalibración profesional.
Acoplamiento de bloques patrón para mejor contacto
Acoplar dos bloques patrón entre sí para conseguir un tamaño combinado (por ejemplo, 1.0 mm + 12.5 mm = 13.5 mm) en lugar de adquirir bloques individuales para cada punto de comprobación. El acoplamiento correcto mediante un movimiento de deslizamiento en ocho reduce el espacio de aire entre bloques por debajo de 0.025 µm, lo que aporta un error despreciable a la verificación.
Ajuste del mecanismo de trinquete y consistencia del par
El trinquete no es un accesorio de comodidad — es el limitador de par estandarizado que hace reproducibles las lecturas del micrómetro hasta ±0.001 mm entre operarios distintos.
ISO 3611:2023 especifica que la calibración y verificación del micrómetro se realizan utilizando el trinquete a una fuerza de medición definida. Sin un engrane constante del trinquete, la fuerza de cierre aplicada varía entre operarios y sesiones, lo que hace variar directamente la profundidad de engrane de la rosca del husillo y provoca una dispersión de lectura de hasta ±0.005 mm en un micrómetro con un pequeño juego de husillo.
Un mecanismo de trinquete en buen estado presenta estas características:
- Hace 2–3 chasquidos antes de que el trinquete se desengrane bajo carga
- Resistencia constante sin agarrotamiento, saltos ni liberación brusca
- Bloqueo positivo — una vez chasqueado, la lectura no cambia al aplicar carga lateral al tambor
Procedimiento de ajuste del trinquete:
Si el trinquete patina con menos de dos chasquidos, la tensión del muelle es insuficiente. La mayoría de los micrómetros usan un muelle helicoidal o de lámina bajo el trinquete. Acceder retirando la tapa del trinquete (habitualmente un prisionero hex de 0.5–1 mm o un ajuste a presión por fricción). Limpiar el asiento del trinquete y el canal del muelle con alcohol isopropílico. Si el muelle está deformado plásticamente (no recupera su longitud libre), sustituirlo — un muelle desgastado no puede retensarse de forma fiable. Los muelles de repuesto están estandarizados por tamaño de armazón (la mayoría de los fabricantes usan uno de tres tamaños para instrumentos de 0–25 mm hasta 50–75 mm). Tras el montaje, verificar que la fuerza del chasquido se mantiene constante en cinco cierres consecutivos sobre el mismo bloque de referencia de cero.
Si el trinquete agarrota o roza, desmontarlo e inspeccionar los dientes del trinquete en busca de bordes con rebabas. Pulir las rebabas con papel de esmeril de 600 sobre una placa plana de lapeado, manteniendo las pasadas perpendiculares a la dirección de los dientes. Las rebabas suelen formarse al dejar caer el instrumento sobre el extremo del tambor — una fuerza correspondiente a apenas 0.5 m de altura de caída produce picos de impacto de 50–100 G que deforman permanentemente los componentes blandos de latón del trinquete.
No usar el tambor para forzar el cierre
Cerrar el husillo agarrando y girando el tambor directamente (saltándose el trinquete) aplica una fuerza axial descontrolada de hasta 50–100 N — 10× la fuerza de medición prevista. Esto sobrecarga los flancos de la rosca del husillo, acelera el desgaste y aumenta permanentemente el juego. Tras cierres forzados repetidos con el tambor, los micrómetros suelen mostrar 0.003–0.008 mm de histéresis irreparable sin sustituir el husillo.
Ajuste del tambor para corrección de error de cero
El error de cero en un micrómetro exterior es corregible sin más herramientas que la llave de gancho suministrada con el instrumento, siempre que el error esté dentro de ±0.025 mm (media graduación).
Cuando la comprobación de cero (Paso 3 del procedimiento de verificación) muestra una desviación constante, ajustar como sigue:
- Sostener el tambor estacionario e insertar la llave de gancho en las muescas del tambor (habitualmente dos o tres muescas en la unión tambor-tambor).
- Girar el tambor en la dirección que mueva la línea de referencia para alinearla con la línea cero del tambor. Una rotación completa del tambor equivale a 0.5 mm de corrección aparente — para errores pequeños (±0.003 mm) solo hacen falta unos pocos grados de rotación del tambor.
- Volver a cerrar sobre el yunque de referencia usando el trinquete y volver a comprobar. Iterar en incrementos inferiores al grado hasta que el cero lea dentro de ±0.001 mm.
Para errores que superen ±0.025 mm (más de 2.5 graduaciones), no intentar el ajuste del tambor. Esta magnitud de error indica un problema mecánico subyacente — desgaste del husillo, distorsión del armazón o cara de medición dañada — que la rotación del tambor no resolverá y puede enmascarar. Enviar el instrumento para recalibración y servicio profesionales.
El procedimiento de ajuste del tambor asume que las caras de medición están intactas y planas. Antes de ajustar, verificar la planitud de las caras acoplando un plano óptico (o bloque patrón Grado 0) contra cada cara individualmente y comprobando el patrón de franjas monocromáticas bajo luz de sodio. Las caras que muestren más de una franja de no planitud (aproximadamente 0.3 µm) requieren lapeado antes de que tenga sentido la corrección de cero.
Cuidado del husillo y de las caras
Las caras de medición rayadas o picadas introducen errores de asentamiento que no pueden corregirse por ajuste de cero — son un error de geometría, no de escala.
Las caras de medición de un micrómetro exterior están templadas a aproximadamente 60–65 HRC y lapeadas a una planitud dentro de 0.0003 mm (0.3 µm). Cualquier partícula abrasiva mayor que esta tolerancia que entre en la zona de contacto durante una medición crea un punto alto local que eleva artificialmente la lectura. Incluso una sola partícula de óxido de aluminio de 1 µm procedente de viruta mecanizada atrapada entre caras añade 0.001 mm a toda medición posterior hasta que se retire.
Protocolo rutinario de cuidado de caras:
- Antes de cada sesión de medición, limpiar las caras con un paño de óptica — nunca con papel abrasivo de taller.
- Tras cada sesión de medición en un entorno contaminado (rectificado, fundición, pulvimetalurgia), limpiar las caras con alcohol isopropílico sobre un paño de óptica.
- Inspeccionar las caras mensualmente con aumento 10×. Cualquier rayón visible paralelo a la dirección de medición introduce un error de asentamiento positivo. Los rayones perpendiculares y las marcas superficiales menores son menos críticos pero indican degradación de la cara.
Para caras picadas o rayadas, el lapeado profesional de caras restablece la planitud por una fracción del coste de sustitución del instrumento. El lapeado en taller (movimiento en ocho sobre una placa de lapeado de diamante) solo es viable si el operario tiene experiencia en mantener el paralelismo de las caras — un lapeado desigual retira más material de un lado e introduce error de paralelismo que aparece como desviación de lectura dependiente del rango.
La rosca del husillo requiere una película fina de aceite para husillo (ISO VG 7 o aceite ligero equivalente para instrumentos) aplicada cada 3–6 meses con uso normal, con mayor frecuencia en entornos con polvo o niebla de refrigerante. No aplicar aceite de máquina de uso general a los husillos del micrómetro — viscosidades superiores a ISO VG 10 atrapan viruta en los flancos de la rosca y provocan agarrotamiento intermitente que se lee como dispersión de ±0.002–0.004 mm.
Buenas prácticas de almacenamiento
Un micrómetro exterior almacenado con las caras en contacto desarrollará un error de cero permanente por fluencia en las caras de medición en cuestión de semanas a meses, en particular en instrumentos con caras con punta de carburo.
Posición correcta de almacenamiento: cerrar el husillo hasta dejar de 0.5–1.0 mm respecto al yunque, manteniendo un pequeño hueco. La mayoría de los micrómetros de calidad incluyen una pinza de almacenamiento o un inserto de espuma en el estuche con un hueco incorporado. Almacenar con las caras en contacto en condiciones extremas de temperatura o humedad es la causa más frecuente de los errores de cero permanentes de 0.002–0.005 mm que se observan en instrumentos de taller en producción.
Directrices de entorno de almacenamiento:
| Condición de almacenamiento | Impacto | Recomendación |
|---|---|---|
| Fluctuación de temperatura ±10 °C/día | Ciclos de distorsión del armazón; 0.001–0.003 mm de error de rango tras 6 meses | Almacenar en armario con temperatura estable; evitar la cercanía de radiadores o ventanas |
| Humedad > 70% HR | Oxidación superficial en caras no inoxidables; 0.001–0.002 mm de error de cara tras 3 meses | Incluir bolsa desecante de gel de sílice en el estuche; sustituir cada 6 meses |
| Caras en contacto durante el almacenamiento | Deriva de cero por fluencia 0.002–0.008 mm tras 1–3 meses | Almacenar siempre con un hueco de 0.5–1.0 mm entre caras |
| Apilados sin protección en un cajón | Daños por impacto en el armazón; daños en la rosca del husillo por contacto con otras herramientas | Estuches individuales acolchados o insertos de espuma obligatorios |
| Residuo de refrigerante sin limpiar | Las sales del refrigerante atacan las caras de medición en 24 h | Limpiar y secar de inmediato tras el uso; aplicar película inhibidora de corrosión |
Una fina película de aceite anticorrosivo para instrumentos (por ejemplo, LPS-1 o equivalente) aplicada al armazón, husillo y tambor — pero NO a las caras de medición — antes de periodos de almacenamiento prolongados proporciona una protección adecuada frente a la corrosión durante hasta 12 meses en entornos normales de taller. Las caras de medición deben protegerse con un protector de caras a base de cera que no deje película de aceite residual sobre la superficie de medición.
Los micrómetros exteriores utilizados en entornos con niebla de refrigerante deben limpiarse, secarse y re-aceitarse al final de cada turno — las formulaciones de refrigerante con compuestos de cloro o azufre atacan las caras de acero templado a una tasa de aproximadamente 0.5–1 µm por día de exposición sin protección.
Intervalo de calibración y trazabilidad
El intervalo de calibración adecuado para un micrómetro exterior depende de los requisitos de incertidumbre de medición y de la intensidad de uso, no de un periodo fijo de calendario.
Para aplicaciones de control de calidad en producción que requieran una incertidumbre de medición ≤ ±0.002 mm, calibrar frente a un juego de bloques patrón trazables cada 3–6 meses o tras cualquier evento que pueda haber sometido al instrumento a esfuerzo (caída, sobreapriete, uso en entorno de temperatura extrema). Para trazado y uso general de taller donde es aceptable ±0.01 mm, la verificación anual suele ser suficiente.
ASME B89.1.13 (Micrómetros) recomienda que los registros de calibración a nivel de taller incluyan: la fecha, la temperatura en el momento de la calibración, el número de serie del bloque patrón de referencia y el número del certificado de calibración, las lecturas en tres o más puntos del rango y el nombre del operario. Para una visión más amplia de la selección de instrumentos de medición de planta y el presupuesto de tolerancia, consulte la guía completa de medición de precisión. Mantener este sencillo registro permite el análisis de patrones — un instrumento que requiera reponer el cero cada dos meses está indicando que el husillo se está desgastando y que pronto superará el MPE incluso tras la corrección.
Cadena de trazabilidad de calibración para entornos de producción:
- Patrón nacional de medición (NIST, PTB, NPL) → bloques patrón Grado K (MPE ±0.05 µm)
- Laboratorio de calibración → bloques patrón Grado 0 (MPE ±0.05–0.10 µm)
- Referencia de producción → bloques patrón Grado 1 (MPE ±0.10–0.20 µm) — apto para verificación de micrómetros
- Bloques patrón de trabajo → Grado 2 (MPE ±0.20–0.45 µm) — para preparación de utillaje, no para calibración de micrómetros
ISO 3650 es la norma internacional que rige los grados y tolerancias de los bloques patrón. Los bloques Grado 1 son la referencia de trabajo adecuada para calibrar micrómetros en la mayoría de las instalaciones de producción. Los bloques Grado 2 tienen tolerancias que se solapan con el MPE del propio micrómetro y no deben usarse como referencias de calibración.
Verificar el cero, comprobar a media escala y almacenar con un hueco.
Una rutina de calibración de cinco minutos — comprobación de cero a 20 °C, verificación con bloque patrón a media escala y comprobación del funcionamiento del trinquete — mantiene la exactitud del micrómetro exterior dentro de su especificación de ±0.004 mm (0–25 mm, DIN 863-1) a lo largo de meses de uso diario. Almacenar con las caras a 0.5–1.0 mm de separación, mantener las superficies de medición limpias de partículas abrasivas y sustituir los muelles de trinquete desgastados antes de que generen dispersión de lectura son las tres acciones de mantenimiento que previenen la mayoría de los fallos de calibración de micrómetro en talleres de producción.
Fuentes
- DIN 863-1 / ISO 3611:2023 — Outside Micrometers — diseño, tolerancias y requisitos de verificación
- ISO 3650:1998 — Gauge Blocks — grados de tolerancia de longitud K, 0, 1, 2
- ASME B89.1.13-2013 — Micrometers — diseño, prestaciones y requisitos de calibración
- Mitutoyo Micrometer Calibration Guide — fuerza de medición y normas del trinquete
- NIST Calibration of Micrometers — cadena de trazabilidad y evaluación de incertidumbre
¿Con qué frecuencia debe calibrarse un micrómetro exterior?
Para aplicaciones de control de calidad que requieran ±0.002 mm de incertidumbre, verificar frente a un bloque patrón Grado 1 cada 3–6 meses o tras cualquier caída o choque térmico. Para uso general de trazado (±0.01 mm aceptable), la verificación anual frente a un bloque patrón trazable es suficiente. Registrar cada calibración con fecha, temperatura y número de serie del bloque para detectar tendencias de desgaste a tiempo.
¿Qué causa el error de cero del micrómetro exterior tras el almacenamiento?
Almacenar con las caras de medición en contacto es la causa más frecuente — la fluencia en las caras templadas produce una deriva de cero permanente de 0.002–0.008 mm a lo largo de 1–3 meses. Causas secundarias incluyen ciclos térmicos (distorsión del armazón por oscilaciones diarias de ±10 °C) y residuo de refrigerante que ataca las caras de medición. Almacenar siempre con un hueco de 0.5–1.0 mm entre yunque y husillo.
¿Puedo ajustar yo mismo el error de cero de un micrómetro?
Sí, para errores dentro de ±0.025 mm (media graduación). Insertar la llave de gancho en las muescas del tambor, sostener el tambor estacionario y girar el tambor hasta que la línea cero del tambor se alinee con la línea de referencia al cerrar sobre el yunque. Para errores superiores a ±0.025 mm, la causa es mecánica (desgaste del husillo o daño del armazón) — enviar el instrumento para recalibración profesional en su lugar.
¿Qué grado de bloque patrón se necesita para calibrar un micrómetro exterior?
Grado 1 según ISO 3650 (tolerancia de desviación ±0.10 µm) es la referencia de trabajo correcta para verificar micrómetros en taller de producción. Los bloques Grado 2 (±0.20–0.45 µm) tienen tolerancias demasiado próximas al propio MPE del micrómetro (±0.004 mm para 0–25 mm) para ofrecer un margen de incertidumbre significativo y no deben usarse como referencias de calibración.
¿Por qué importa el número de chasquidos del trinquete durante la medición?
El trinquete proporciona una fuerza de medición estandarizada (5–10 N) que produce un engrane consistente del husillo. Un único chasquido indica engrane insuficiente y subestima la medición hasta 0.003 mm. Dos o tres chasquidos garantizan un contacto completo de rosca y resultados reproducibles dentro de ±0.001 mm entre operarios. Usar el tambor directamente en lugar del trinquete aplica 10× la fuerza prevista, acelerando el desgaste del husillo.