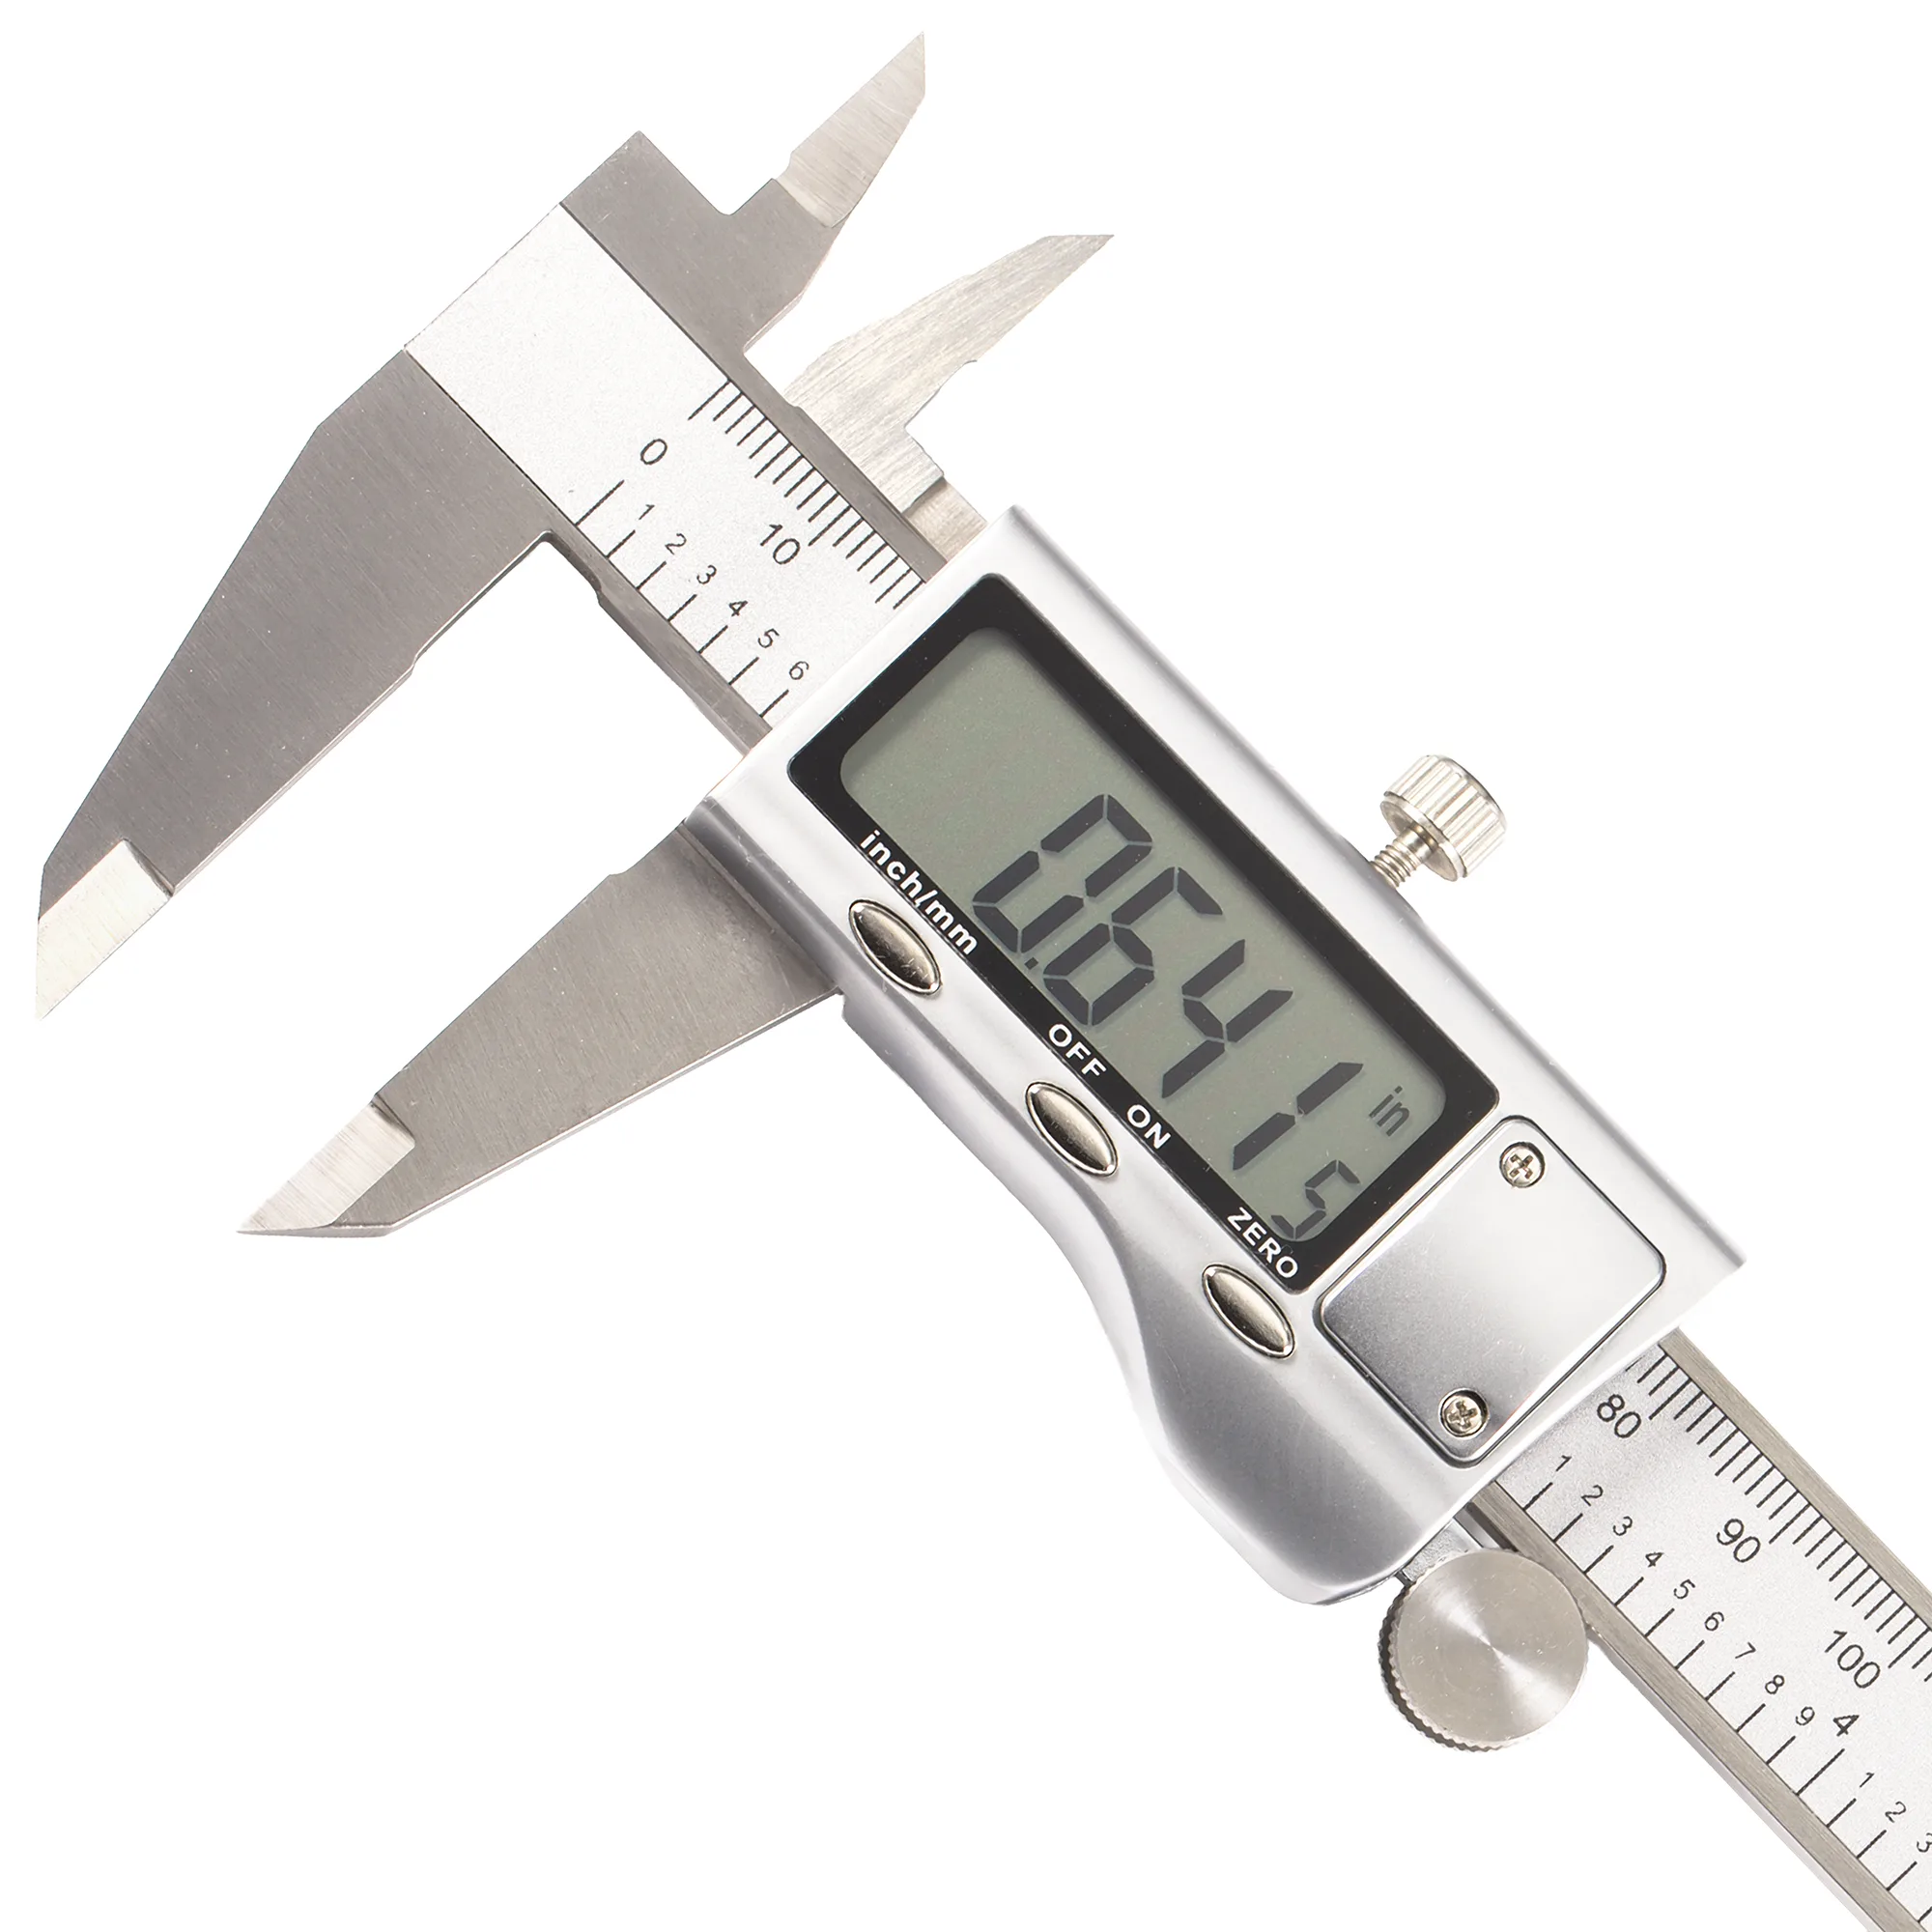
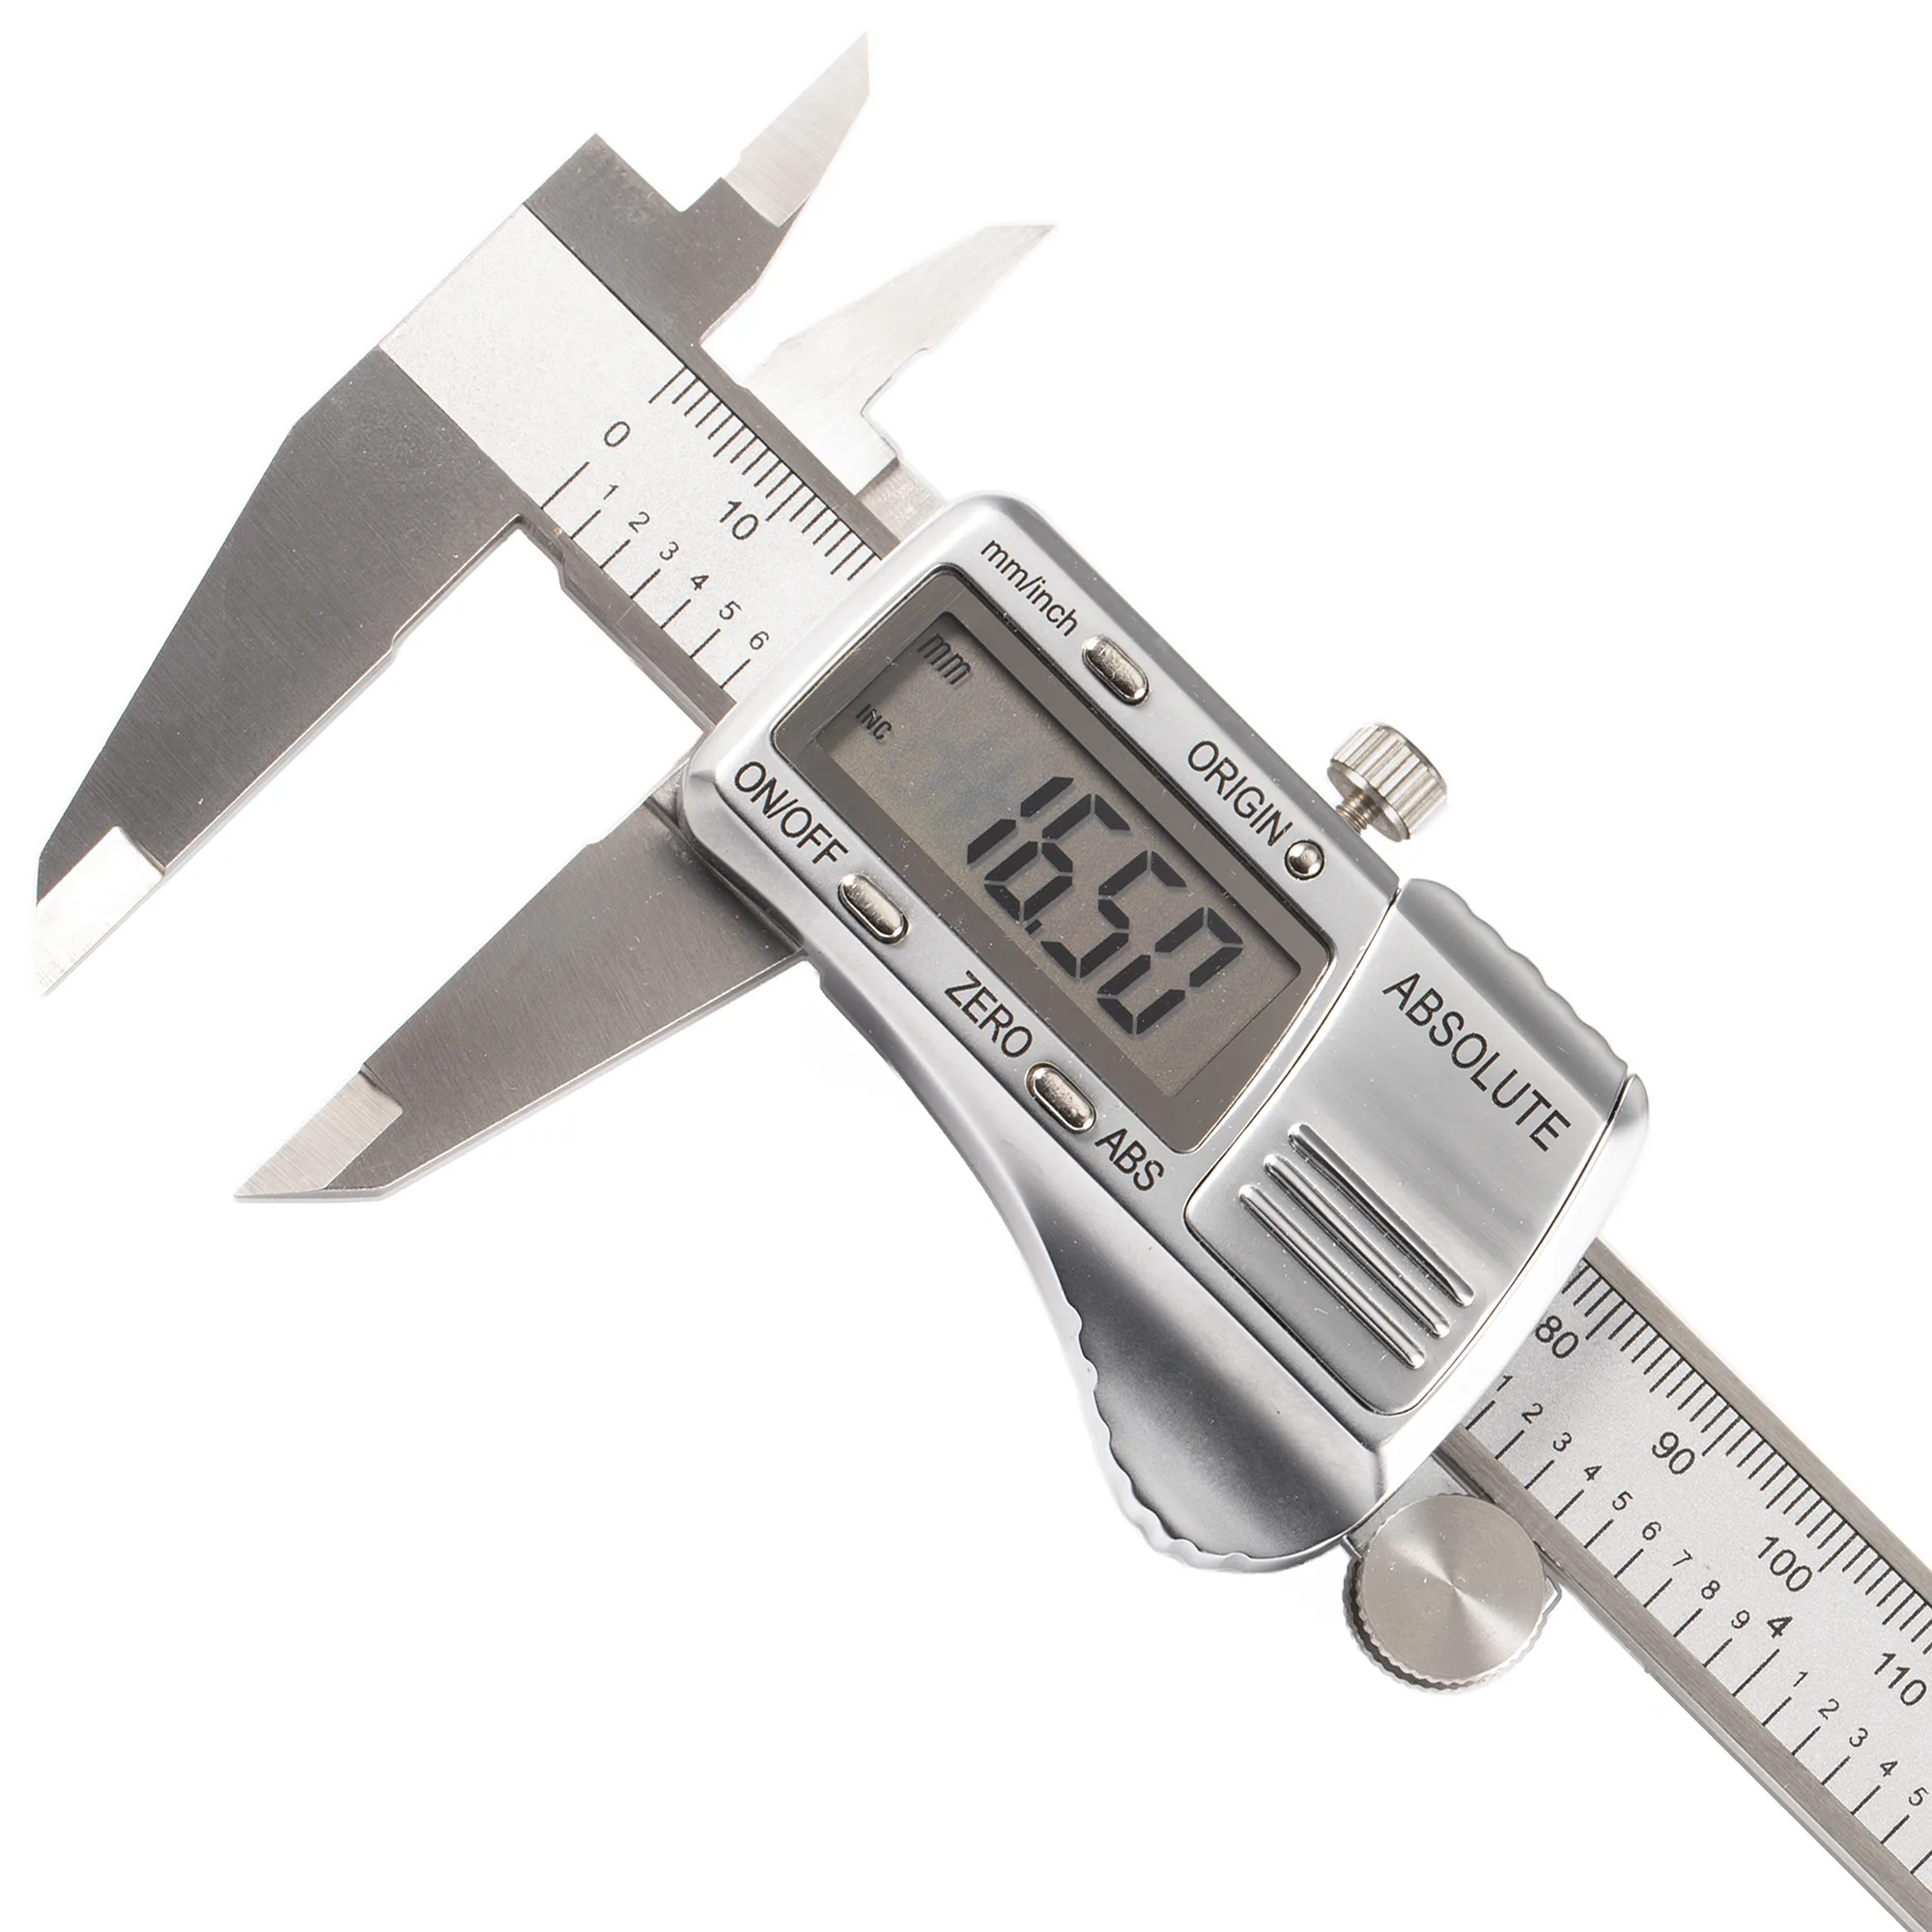
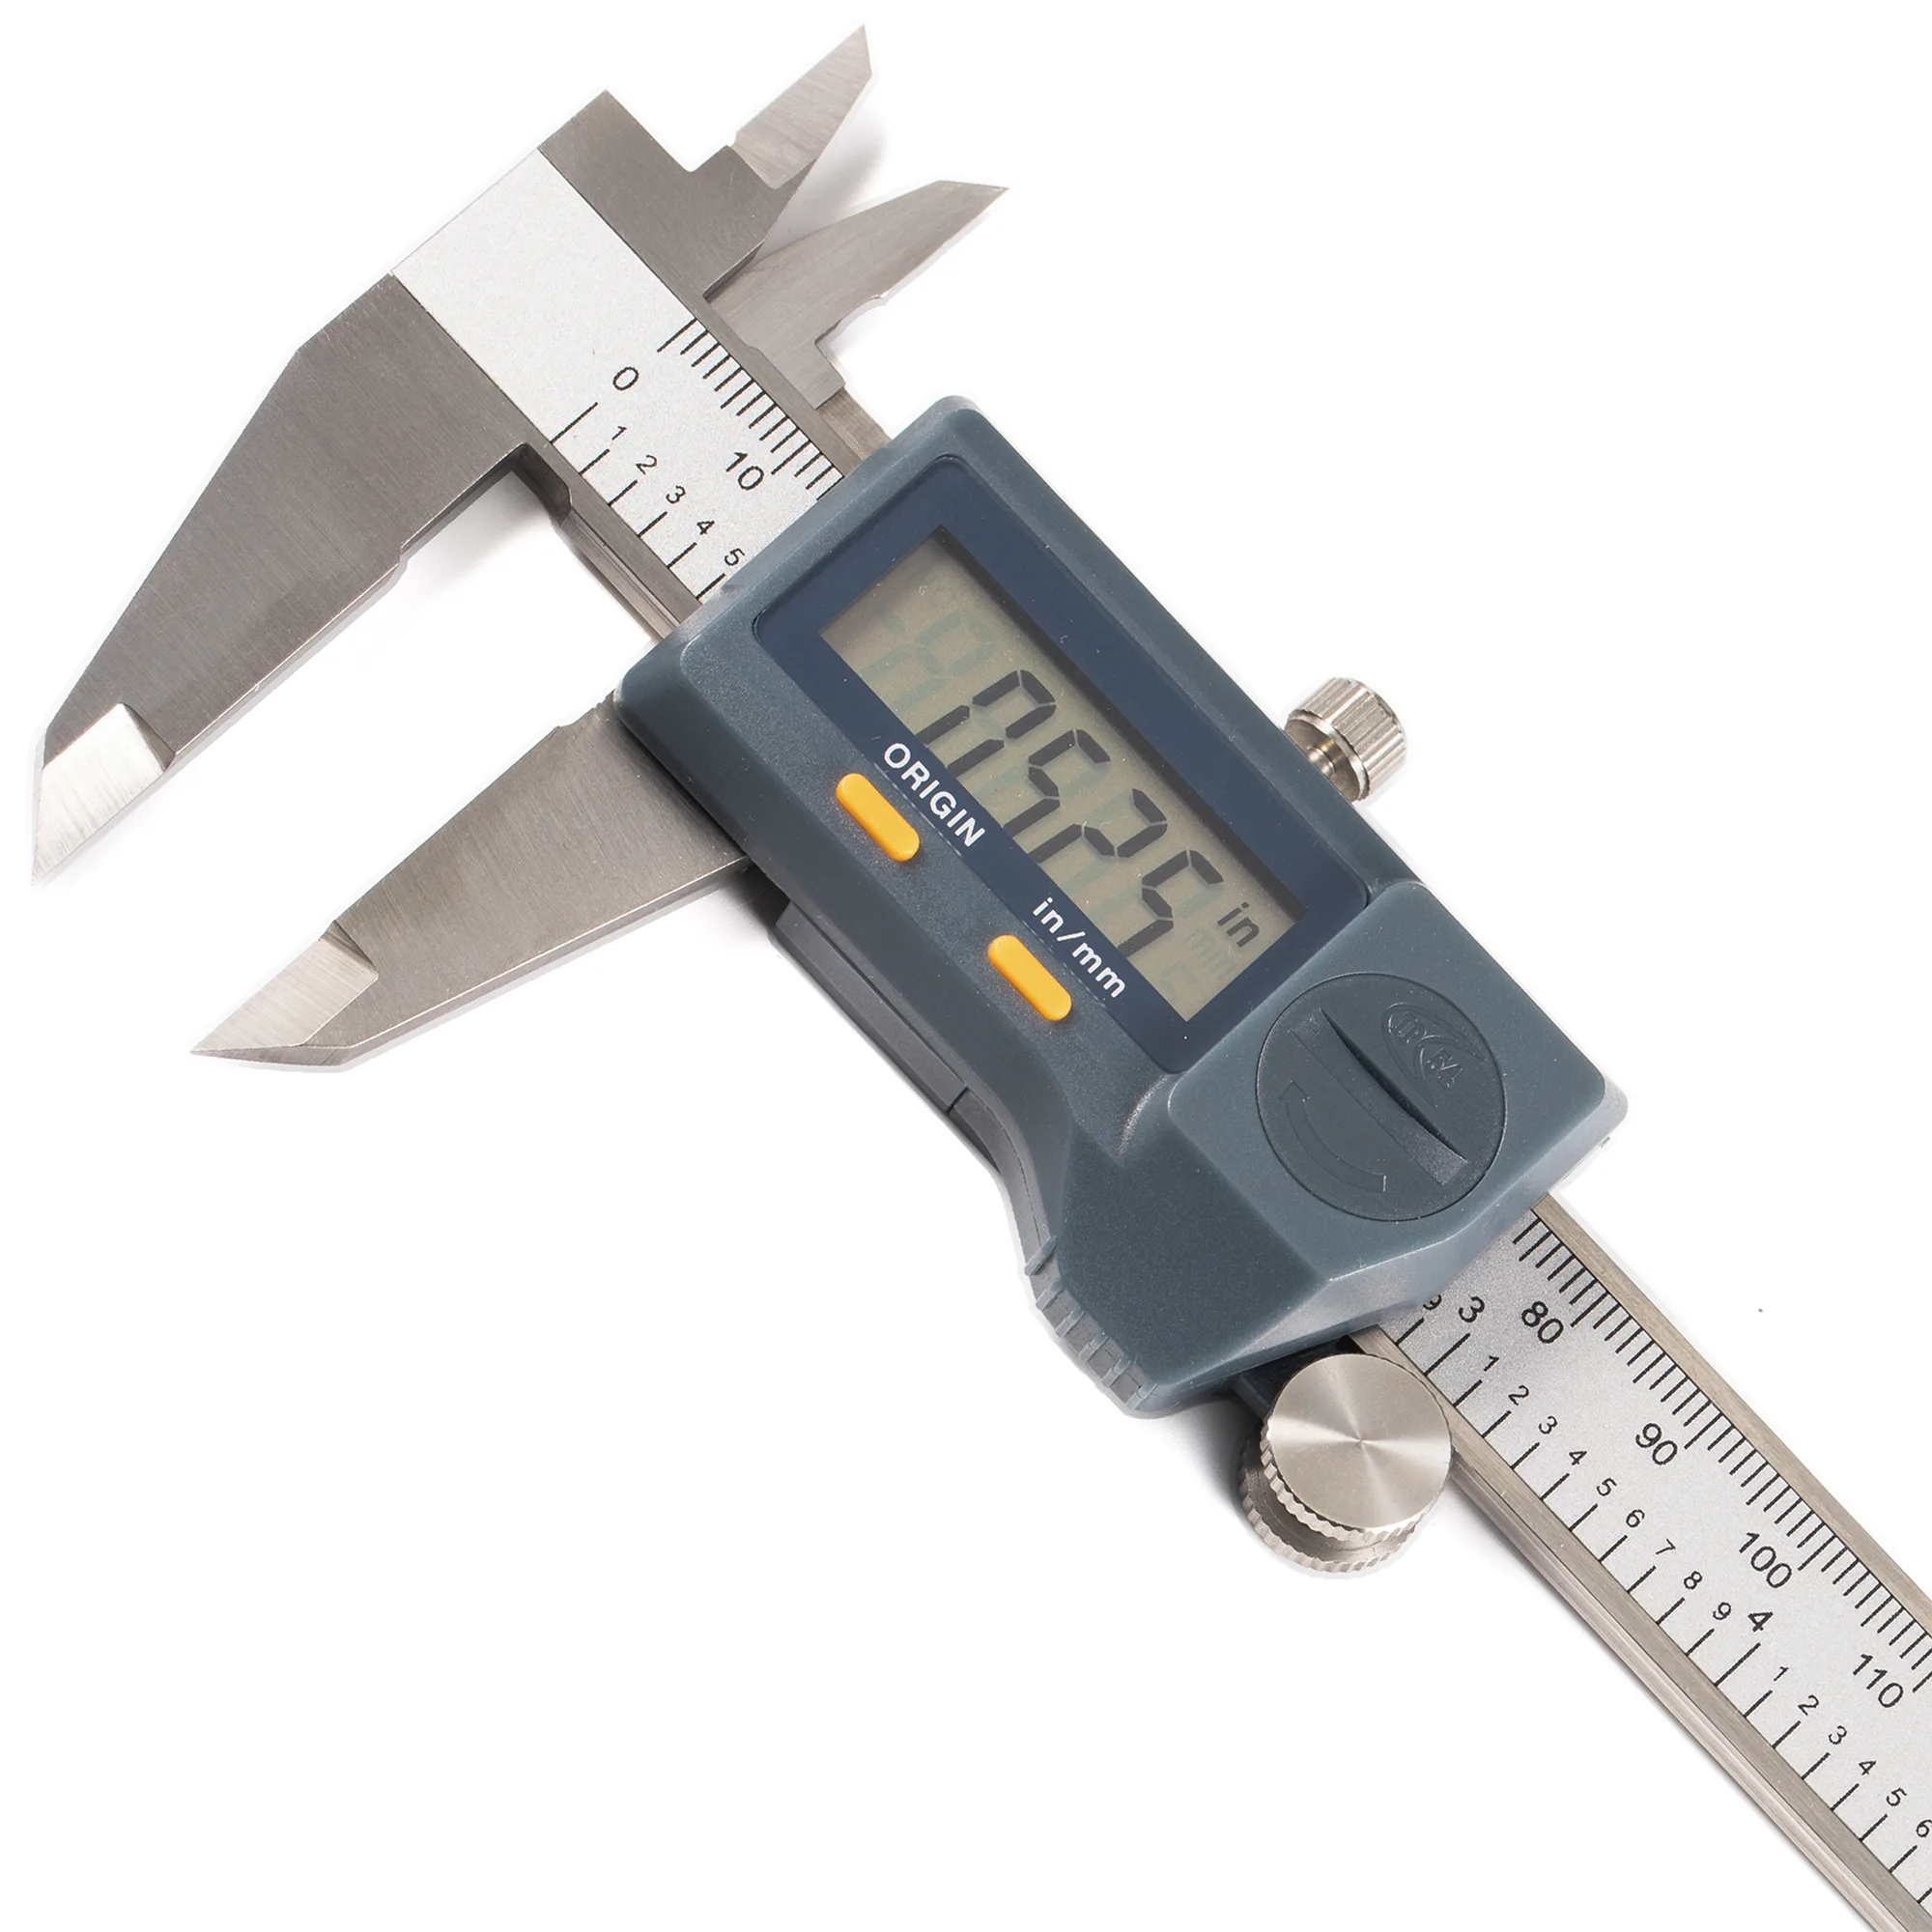
Para mantener la precisión nominal de ±0.03 mm (ISO 13385-1) de los calibradores digitales, se requieren tres tareas recurrentes: verificar el cero antes de cada uso, realizar una comprobación mensual con bloques patrón en tres puntos del rango, y programar una calibración profesional cada 6–12 meses conforme a ISO 10012. Sin este mantenimiento, la deriva térmica, la contaminación de la tira del encoder y el desgaste de las caras de las mordazas pueden introducir errores 5–10× superiores al presupuesto de precisión nominal. Cuando se supera alguno de estos tres umbrales cuantitativos —desviación en las caras de las mordazas superior a 0.01 mm, rango de mediciones repetidas superior a 0.03 mm, o deriva del cero superior a 0.02 mm tras 10 ciclos— corresponde reemplazar el instrumento en lugar de recalibrarlo.
Comprender las diferencias entre tipos de calibradores —encoder absoluto frente a encoder incremental, sellado IP54 frente a estándar, digital frente a vernier— determina qué procedimientos de mantenimiento son aplicables. Para una visión general completa de los instrumentos de medición de precisión, incluyendo micrómetros, indicadores y bloques patrón, consulte la guía completa de medición de precisión. Esta guía abarca procedimientos de cuidado basados en especificaciones reales, intervalos de calibración conforme a ISO 10012 y criterios cuantitativos para determinar cuándo retirar un calibrador.
Referencia rápida de cuidado del calibrador
| Problema / Objetivo | Acción principal | Impacto esperado |
|---|---|---|
| Cero inconsistente en calibrador incremental | Limpiar la tira del encoder con alcohol isopropílico; restablecer el cero | Los encoders capacitivos suelen volver a especificación una vez eliminada la película de aceite o partículas metálicas |
| Calibrador fuera de tolerancia | Verificar con bloque patrón en tres puntos del rango | Una desviación > ±0.02 mm en cualquier punto indica que debe enviarse a calibración |
| Deriva térmica en medición crítica | Equilibrar calibrador y pieza 15-20 min a 20°C de referencia | La expansión del acero a 11.7 µm/m/°C implica que un aumento de 5°C en un calibrador de 150 mm añade ~9 µm de error |
| La batería se agota en meses | Cambiar de LR44 alcalina a SR44 de óxido de plata; activar apagado automático | La SR44 supera a la alcalina en 2-3x de vida útil, con una curva de descarga más estable |
| Calibrador IP54 expuesto a residuos de refrigerante | Enjuagar con agua limpia y secar; inspeccionar el sello anualmente | Preserva el grado IP54 (de lo contrario se degrada a un IP20 efectivo) |
| Desgaste de la escala vernier por aceites de la piel | Aplicar una película fina de aceite para instrumentos mensualmente; almacenar en estuche acolchado | Mantiene un deslizamiento suave que asegura presión de medición constante y lectura sin paralaje |
| Calibrador magnetizado cerca del plato magnético o variador | Almacenar a ≥300 mm de fuentes magnéticas; desmagnetizar si es necesario | Elimina la adherencia de virutas ferrosas que rayan la tira del encoder y las caras de las mordazas |
| Calibrador desgastado que falla la prueba de repetibilidad | Medir el mismo bloque patrón 10 veces; verificar el rango | Un rango > 0.03 mm no supera la prueba de repetibilidad — reemplazar, no recalibrar |
Fundamentos de medición que afectan el mantenimiento
Dos principios físicos establecen el límite superior de la precisión del calibrador en talleres reales: el principio de Abbe (que hace que cualquier holgura en la corredera amplifique el error de medición en las mordazas internas) y la expansión térmica (que convierte los 11.7 µm/m/°C del crecimiento del acero en una fracción significativa del presupuesto de precisión de ±0.03 mm).
Antes de abordar los procedimientos de mantenimiento, conviene examinar los dos principios físicos que explican la mayoría de los errores de medición con calibradores.
Principio de Abbe
El principio de Abbe establece que el eje de medición debe ser colineal con el eje de la escala para minimizar los errores angulares. Los calibradores violan inherentemente este principio al medir dimensiones internas con las mordazas superiores, ya que el punto de medición está desplazado respecto a la escala principal. La consecuencia práctica: cualquier holgura o desgaste en el mecanismo de deslizamiento se amplifica en un error de medición. Incluso 0.01 mm de juego lateral en la corredera de un calibrador puede duplicar la incertidumbre de medición efectiva en dimensiones internas, lo que convierte el mantenimiento de una corredera limpia y bien ajustada en la tarea de mayor impacto. Mantener la corredera libre de suciedad y residuos no es solo buena práctica — reduce directamente el error de Abbe.
Equilibrio térmico
El acero se expande aproximadamente 11.7 µm/m/°C. La temperatura es la variable dominante en esta relación: una desviación de 5°C respecto a la referencia de 20°C añade aproximadamente 9 µm de error en un calibrador de 150 mm, lo que ya representa el 30% del presupuesto nominal de ±0.03 mm antes de que contribuya cualquier otra fuente de error. Un calibrador de 150 mm sostenido con las manos desnudas durante dos minutos absorbe suficiente calor para expandirse 2-3 µm (0.002-0.003 mm) — una fracción medible del presupuesto de precisión de ±0.03 mm del instrumento. ISO 13385-1 especifica una temperatura de referencia de 20°C para mediciones dimensionales. Antes de mediciones críticas, es necesario permitir que el calibrador y la pieza alcancen el equilibrio térmico a temperatura ambiente. Debe sujetarse la barra, no las mordazas, y minimizar el tiempo de contacto con la piel.
Regla de equilibrio térmico
Dejar que un calibrador proveniente de un entorno diferente (caja de herramientas en un camión frío, oficina calefaccionada) se estabilice durante 15-20 minutos a la temperatura del taller antes de medir. Para la pieza de trabajo, permitir 1 hora por cada 25 mm de espesor de sección transversal.
Cuidado diario según el tipo de calibrador
Los procedimientos de cuidado deben corresponder a la tecnología del encoder: los encoders capacitivos incrementales requieren una escala principal limpia y verificación del cero en cada encendido, los encoders absolutos necesitan principalmente ópticas limpias, y los instrumentos con sellado IP54 añaden una inspección trimestral de sellos que resulta crítica para conservar el grado IP. Los procedimientos de mantenimiento difieren según la tecnología del encoder y del sellado del instrumento.
Calibradores digitales (encoder incremental)
Los calibradores digitales estándar utilizan un encoder capacitivo incremental que requiere el ajuste a cero cada vez que se enciende el instrumento. Prioridades de cuidado:
- Limpiar la tira del encoder — pasar un paño sin pelusa humedecido con alcohol isopropílico por la escala principal. Los encoders capacitivos son sensibles a películas de aceite y partículas metálicas.
- Verificar el cero — cerrar las mordazas sobre superficies limpias, confirmar la lectura de 0.00 mm y presionar ZERO si se ha producido desviación.
- Comprobar el voltaje de la batería — las pilas LR44 estándar entregan 1.5 V nominales. Reemplazar cuando la pantalla parpadee o los dígitos se atenúen; un voltaje bajo provoca lecturas erráticas antes de que se active el indicador de batería baja.
- Inspeccionar las caras de las mordazas — pasar una uña por cada superficie de medición. Cualquier rebaba perceptible al tacto es suficientemente grande para introducir un error medible.
Calibradores digitales (encoder absoluto)
Los sistemas de origen absoluto conservan la posición de las mordazas entre ciclos de encendido sin necesidad de restablecer el cero. Emplean encoders absolutos electromagnéticos o capacitivos sin limitación de velocidad en el desplazamiento de las mordazas. Cuidados específicos:
- Misma rutina de limpieza que los modelos incrementales, aunque la verificación del cero es más sencilla — el instrumento se autorreferencia al encender.
- La duración de la batería es mayor (típicamente 2.5+ años con apagado automático) porque el encoder consume menos corriente. Sin embargo, no debe asumirse que la batería está en buen estado solo porque el calibrador se enciende — es necesario medir un bloque patrón para verificar la precisión, no solo el funcionamiento de la pantalla.
- Nunca desactivar el apagado automático pegando la corredera en posición abierta con cinta. Esto agota la batería sin aportar beneficio, ya que los encoders absolutos conservan la posición durante el modo de reposo.
Calibradores digitales con protección IP54
Los instrumentos con grado IP54 según IEC 60529 incorporan una construcción sellada contra el ingreso de polvo (nivel 5: protegido contra polvo) y salpicaduras de agua desde cualquier dirección (nivel 4). Diferencias clave en el cuidado:
- Enjuagar tras la exposición a refrigerante — los refrigerantes solubles en agua dejan residuos que atacan los sellos con el tiempo. Enjuagar con agua limpia y secar completamente. Los refrigerantes de base solvente requieren una limpieza con alcohol isopropílico.
- Inspeccionar los sellos trimestralmente — buscar grietas o deformaciones alrededor de la ventana de la pantalla y la junta de la tapa de la batería. Un sello comprometido degrada el grado IP54 a un IP20 efectivo.
- Las escalas fijas de vidrio resisten mejor la deriva por temperatura y humedad que las escalas metálicas, pero el vidrio es más frágil. No dejar caer nunca un calibrador IP54 sobre una superficie dura — la escala puede fracturarse internamente sin daño externo visible, causando errores intermitentes de posición.
- La resistencia a EMI (blindaje antimagnético y antiestático) protege la precisión cerca de motores de husillo CNC y variadores de frecuencia, pero se debe almacenar el calibrador lejos de imanes permanentes (platos magnéticos, bases magnéticas) que pueden magnetizar las mordazas de acero inoxidable con el tiempo.
Precaución con el aire comprimido
No dirigir aire comprimido hacia la pantalla, la tira del encoder ni las juntas de sellado. Una presión de aire superior a 1 bar puede forzar contaminantes a través de los sellos IP54 hacia la electrónica. Utilizar un cepillo suave o un paño sin pelusa en su lugar.
Calibradores vernier (analógicos)
Los calibradores vernier con resolución de 0.02 mm no requieren baterías y carecen de electrónica susceptible de fallo, pero demandan un cuidado diferente:
- Prevenir errores de paralaje — leer la escala vernier con la línea de visión perpendicular a la superficie de la escala. Las escalas graduadas libres de paralaje reducen este error, pero no lo eliminan por completo.
- Lubricar la corredera — aplicar una película fina de aceite para instrumentos en la barra una vez al mes. Los calibradores vernier dependen de un deslizamiento suave para mantener una presión de medición constante.
- Proteger los grabados de la escala — a diferencia de los encoders digitales que pueden tolerar rayones superficiales menores, las graduaciones vernier deben permanecer completamente legibles para una lectura precisa. Almacenar en estuche acolchado.
- Los calibradores de bastidor monobloque resisten mejor la flexión que los diseños de bastidor ensamblado, pero aun así se debe verificar el paralelismo de las mordazas anualmente con un bloque patrón.
Intervalos de calibración y verificación
ISO 10012 no prescribe un intervalo de calibración fijo — exige que el intervalo se establezca según el uso, el entorno y la criticidad, lo que en la práctica equivale a 12 meses para trabajos con tolerancia de ±0.05 mm y 6 meses para trabajos con ±0.02 mm. ISO 10012 (Sistemas de Gestión de la Medición) rige el sistema general de gestión de la medición — trazabilidad, justificación de intervalos y registros — mientras que ANSI/NCSL Z540.3 proporciona los requisitos técnicos complementarios para la calibración de equipos de medición y ensayo utilizados en la evaluación de conformidad. ISO 17025 es la norma de acreditación para laboratorios de calibración: cuando un calibrador se envía a calibración profesional, el laboratorio emisor debe contar con acreditación ISO 17025, lo que garantiza que sus resultados de medición son trazables a los patrones nacionales de metrología.
Programa de calibración recomendado
| Nivel de verificación | Frecuencia | Método | Umbral de acción |
|---|---|---|---|
| Verificación de cero antes del uso | Cada uso | Cerrar mordazas, verificar 0.00 | Cualquier desviación: restablecer el cero |
| Comprobación con bloque patrón | Mensual | Medir un bloque patrón certificado en 3 puntos del rango | Desviación > +/-0.02 mm |
| Calibración completa | 6-12 meses | Laboratorio acreditado según ISO 17025 | Según certificado de calibración |
| Verificación tras incidente | Después de cualquier caída o impacto | Bloque patrón en 5 puntos | Cualquier desviación > +/-0.02 mm |
En entornos de producción donde se trabaja con tolerancias de +/-0.05 mm, un ciclo de calibración de 12 meses es habitual. Para trabajos más exigentes (+/-0.02 mm), se reduce a 6 meses. Una comprobación mensual con bloque patrón con umbral de ±0.02 mm detecta calibradores fuera de tolerancia entre calibraciones formales, reduciendo el riesgo de piezas desechadas por deriva no detectada. Se debe documentar cada resultado de calibración — ISO 10012 exige registros trazables que demuestren que el instrumento permaneció dentro de especificación entre calibraciones.
Para una visión general reciente de calibradores, micrómetros e indicadores del catálogo, consulte la gama de instrumentos de medición de precisión 2026.
Comprobación mensual con bloque patrón
Medir un bloque patrón calibrado en tres posiciones: cerca del cero (10-20 mm), a mitad del rango (70-80 mm para un calibrador de 150 mm) y cerca del final del rango (130-140 mm). Si alguna lectura se desvía más de +/-0.02 mm respecto al valor certificado, enviar a calibración profesional. Registrar los resultados en un libro de control con fecha, temperatura y lecturas.
Gestión de la batería
Las pilas de óxido de plata SR44 superan a las alcalinas LR44 en 2-3x de vida útil y proporcionan una curva de descarga más estable, lo que significa que el calibrador produce lecturas consistentes hasta casi el final de su vida útil, en lugar de derivar a medida que el voltaje desciende. Los problemas de batería causan la mayoría de las quejas de campo con calibradores digitales. Comprender las diferencias evita diagnósticos innecesarios.
Prácticas clave:
- El óxido de plata (SR44) supera a la alcalina (LR44) en 2-3x de vida útil y proporciona una curva de descarga de voltaje más estable, lo que implica lecturas más consistentes durante toda la vida de la batería. El mayor costo por pila se compensa con menos reemplazos.
- Retirar la batería si el calibrador se almacena durante más de 30 días. Las pilas LR44 pueden presentar fugas de electrolito alcalino que corroen los contactos y las pistas del circuito.
- Nunca mezclar pilas usadas con nuevas en instrumentos que utilizan pilas dobles. La diferencia de voltaje provoca un comportamiento errático del encoder.
- Los calibradores con encoder absoluto consumen significativamente menos corriente porque no interrogan continuamente la posición del encoder. El apagado automático (típicamente tras 5 minutos de inactividad) prolonga aún más la vida de la batería.
Almacenamiento y entorno
El almacenamiento importa más de lo que la mayoría de los operadores supone: dejar un calibrador sobre la bancada de la máquina lo expone a oscilaciones térmicas que desplazan el cero, mientras que guardarlo con las mordazas completamente cerradas atrapa humedad que corroe las superficies de medición.
Almacenar un calibrador a 20°C ±5°C y por debajo del 80% de humedad relativa, con las mordazas abiertas 0.5–1 mm y un paquete de gel de sílice en el estuche, preserva la condición de las superficies de las mordazas y la integridad del encoder entre usos.
✦ Almacenamiento correcto
- En estuche, mordazas abiertas 0.5-1 mm para prevenir corrosión
- Entorno controlado: 20°C +/-5°C, humedad relativa inferior al 80%
- Paquete de gel de sílice en el estuche (reemplazar mensualmente en talleres húmedos)
- Distancia mínima de 300 mm a fuentes magnéticas (platos, motores)
✦ Errores comunes
- Dejado sobre la bancada de la máquina (choque térmico, contaminación por virutas)
- Almacenado con mordazas completamente cerradas (humedad atrapada, corrosión)
- Guardado en caja de herramientas sin estuche (rayones en la escala, daño en las mordazas)
- Ubicado cerca de variadores de frecuencia o platos magnéticos (magnetización)
Cuándo reemplazar — criterios cuantitativos
El reemplazo está justificado — no la recalibración — cuando el desgaste mecánico excede los límites corregibles, ya que la recalibración solo anula un desfase sistemático y no puede restaurar mordazas desgastadas, tiras de encoder rayadas ni correderas con holgura. Incluso los calibradores bien mantenidos se desgastan. Corresponde reemplazar en lugar de reparar cuando se cumple alguna de estas condiciones:
| Condición | Medición | Umbral |
|---|---|---|
| Desgaste de las caras de las mordazas | Verificación de planitud con bandas de luz o prueba con bloque patrón | Desviación > 0.01 mm en la cara de la mordaza |
| Deriva del cero tras restablecimiento | Cerrar mordazas, ajustar cero, abrir/cerrar 10 veces | Deriva > 0.02 mm tras 10 ciclos |
| Lecturas inconsistentes | Medir el mismo bloque patrón 10 veces | Rango (máx-mín) > 0.03 mm |
| Holgura en la corredera | Mover lateralmente la mordaza deslizante con la mano | Movimiento perceptible o juego |
| Daño en la escala | Inspección visual con aumento | Cualquier rayón, picadura o corrosión en la tira del encoder |
| Paralelismo de las mordazas | Bandas de luz o galga de espesores entre mordazas cerradas | Separación > 0.005 mm en cualquier punto |
Un calibrador que falle dos o más de estas pruebas ya no es un instrumento de precisión. La recalibración no puede corregir el desgaste mecánico — el instrumento necesita reemplazo. En caso de un solo fallo marginal, la reparación profesional (relapeado de mordazas, ajuste de corredera) puede restaurar la precisión, pero el costo frecuentemente se aproxima al de un instrumento nuevo en calibradores de grado estándar.
La precisión del calibrador depende de un cuidado sistemático, no solo de una limpieza ocasional.
Establecer una rutina: verificar el cero antes de cada uso, realizar una comprobación mensual con bloque patrón en tres puntos del rango, programar una calibración profesional conforme a ISO 10012 cada 6-12 meses, y reemplazar cualquier calibrador que no supere los criterios cuantitativos de desgaste. El equilibrio térmico y el almacenamiento adecuado protegen la precisión que la fabricación incorporó al instrumento.
¿Con qué frecuencia se deben calibrar los calibradores digitales según ISO 10012?
ISO 10012 exige que los intervalos de calibración se establezcan según el uso, el entorno y la criticidad — no mediante un programa fijo. En la práctica, 12 meses es lo habitual para trabajos con tolerancia de ±0.05 mm y 6 meses para ±0.02 mm. Una comprobación mensual con bloque patrón con umbral de ±0.02 mm detecta calibradores fuera de tolerancia entre calibraciones formales y reduce el riesgo de piezas desechadas por deriva no detectada.
¿Cuál es la diferencia entre calibradores con encoder absoluto e incremental?
Los calibradores con encoder incremental pierden su referencia de posición al apagarse, por lo que requieren restablecer el cero en cada encendido. Los calibradores con encoder absoluto conservan la posición de las mordazas entre ciclos de encendido — se autorreferencian al despertar, sin limitación de velocidad en el desplazamiento de las mordazas ni riesgo de errores de conteo del encoder. Los sistemas absolutos también consumen menos corriente, alcanzando una vida de batería de 2.5+ años frente a aproximadamente 1 año en los modelos incrementales.
¿Qué significa realmente la protección IP54 para calibradores de taller?
IP54 se compone de dos dígitos. El "5" significa protección contra polvo (no se previene totalmente el ingreso, pero resulta insuficiente para interferir con el funcionamiento). El "4" significa protección contra salpicaduras de agua desde cualquier dirección. Esto es adecuado para entornos de taller con salpicaduras de refrigerante, pero no protege contra inmersión, lavado a alta presión ni exposición prolongada al agua. Se recomienda inspeccionar la integridad de los sellos trimestralmente.
¿Cómo afecta el principio de Abbe a las mediciones con calibrador?
El principio de Abbe requiere que el eje de medición sea colineal con el eje de la escala para minimizar los errores angulares. Los calibradores violan este principio al medir dimensiones internas con mordazas desplazadas, amplificando cualquier holgura de la corredera en un error de medición. Por esta razón, mantener un mecanismo de deslizamiento limpio y bien ajustado es fundamental — incluso 0.01 mm de juego puede duplicar la incertidumbre de medición efectiva en dimensiones internas.
¿Cuándo se debe reemplazar un calibrador en lugar de recalibrarlo?
El reemplazo corresponde cuando el desgaste mecánico excede los límites corregibles: desviación en las caras de las mordazas superior a 0.01 mm, deriva del cero que exceda 0.02 mm tras 10 ciclos de apertura y cierre, dispersión de lecturas (rango de 10 mediciones repetidas) superior a 0.03 mm, o cualquier juego lateral perceptible en el mecanismo de deslizamiento. La recalibración corrige errores de desfase sistemático, pero no puede reparar mordazas desgastadas, tiras de encoder dañadas ni correderas con holgura.
Fuentes
- ISO 13385-1: Geometrical Product Specifications -- Dimensional Measuring Equipment -- Calipers
- ISO 10012: Measurement Management Systems -- Requirements for Measurement Processes and Measuring Equipment
- ANSI/NCSL Z540.3: Requirements for the Calibration of Measuring and Test Equipment
- NIST Handbook 44: Specifications, Tolerances, and Other Technical Requirements for Weighing and Measuring Devices