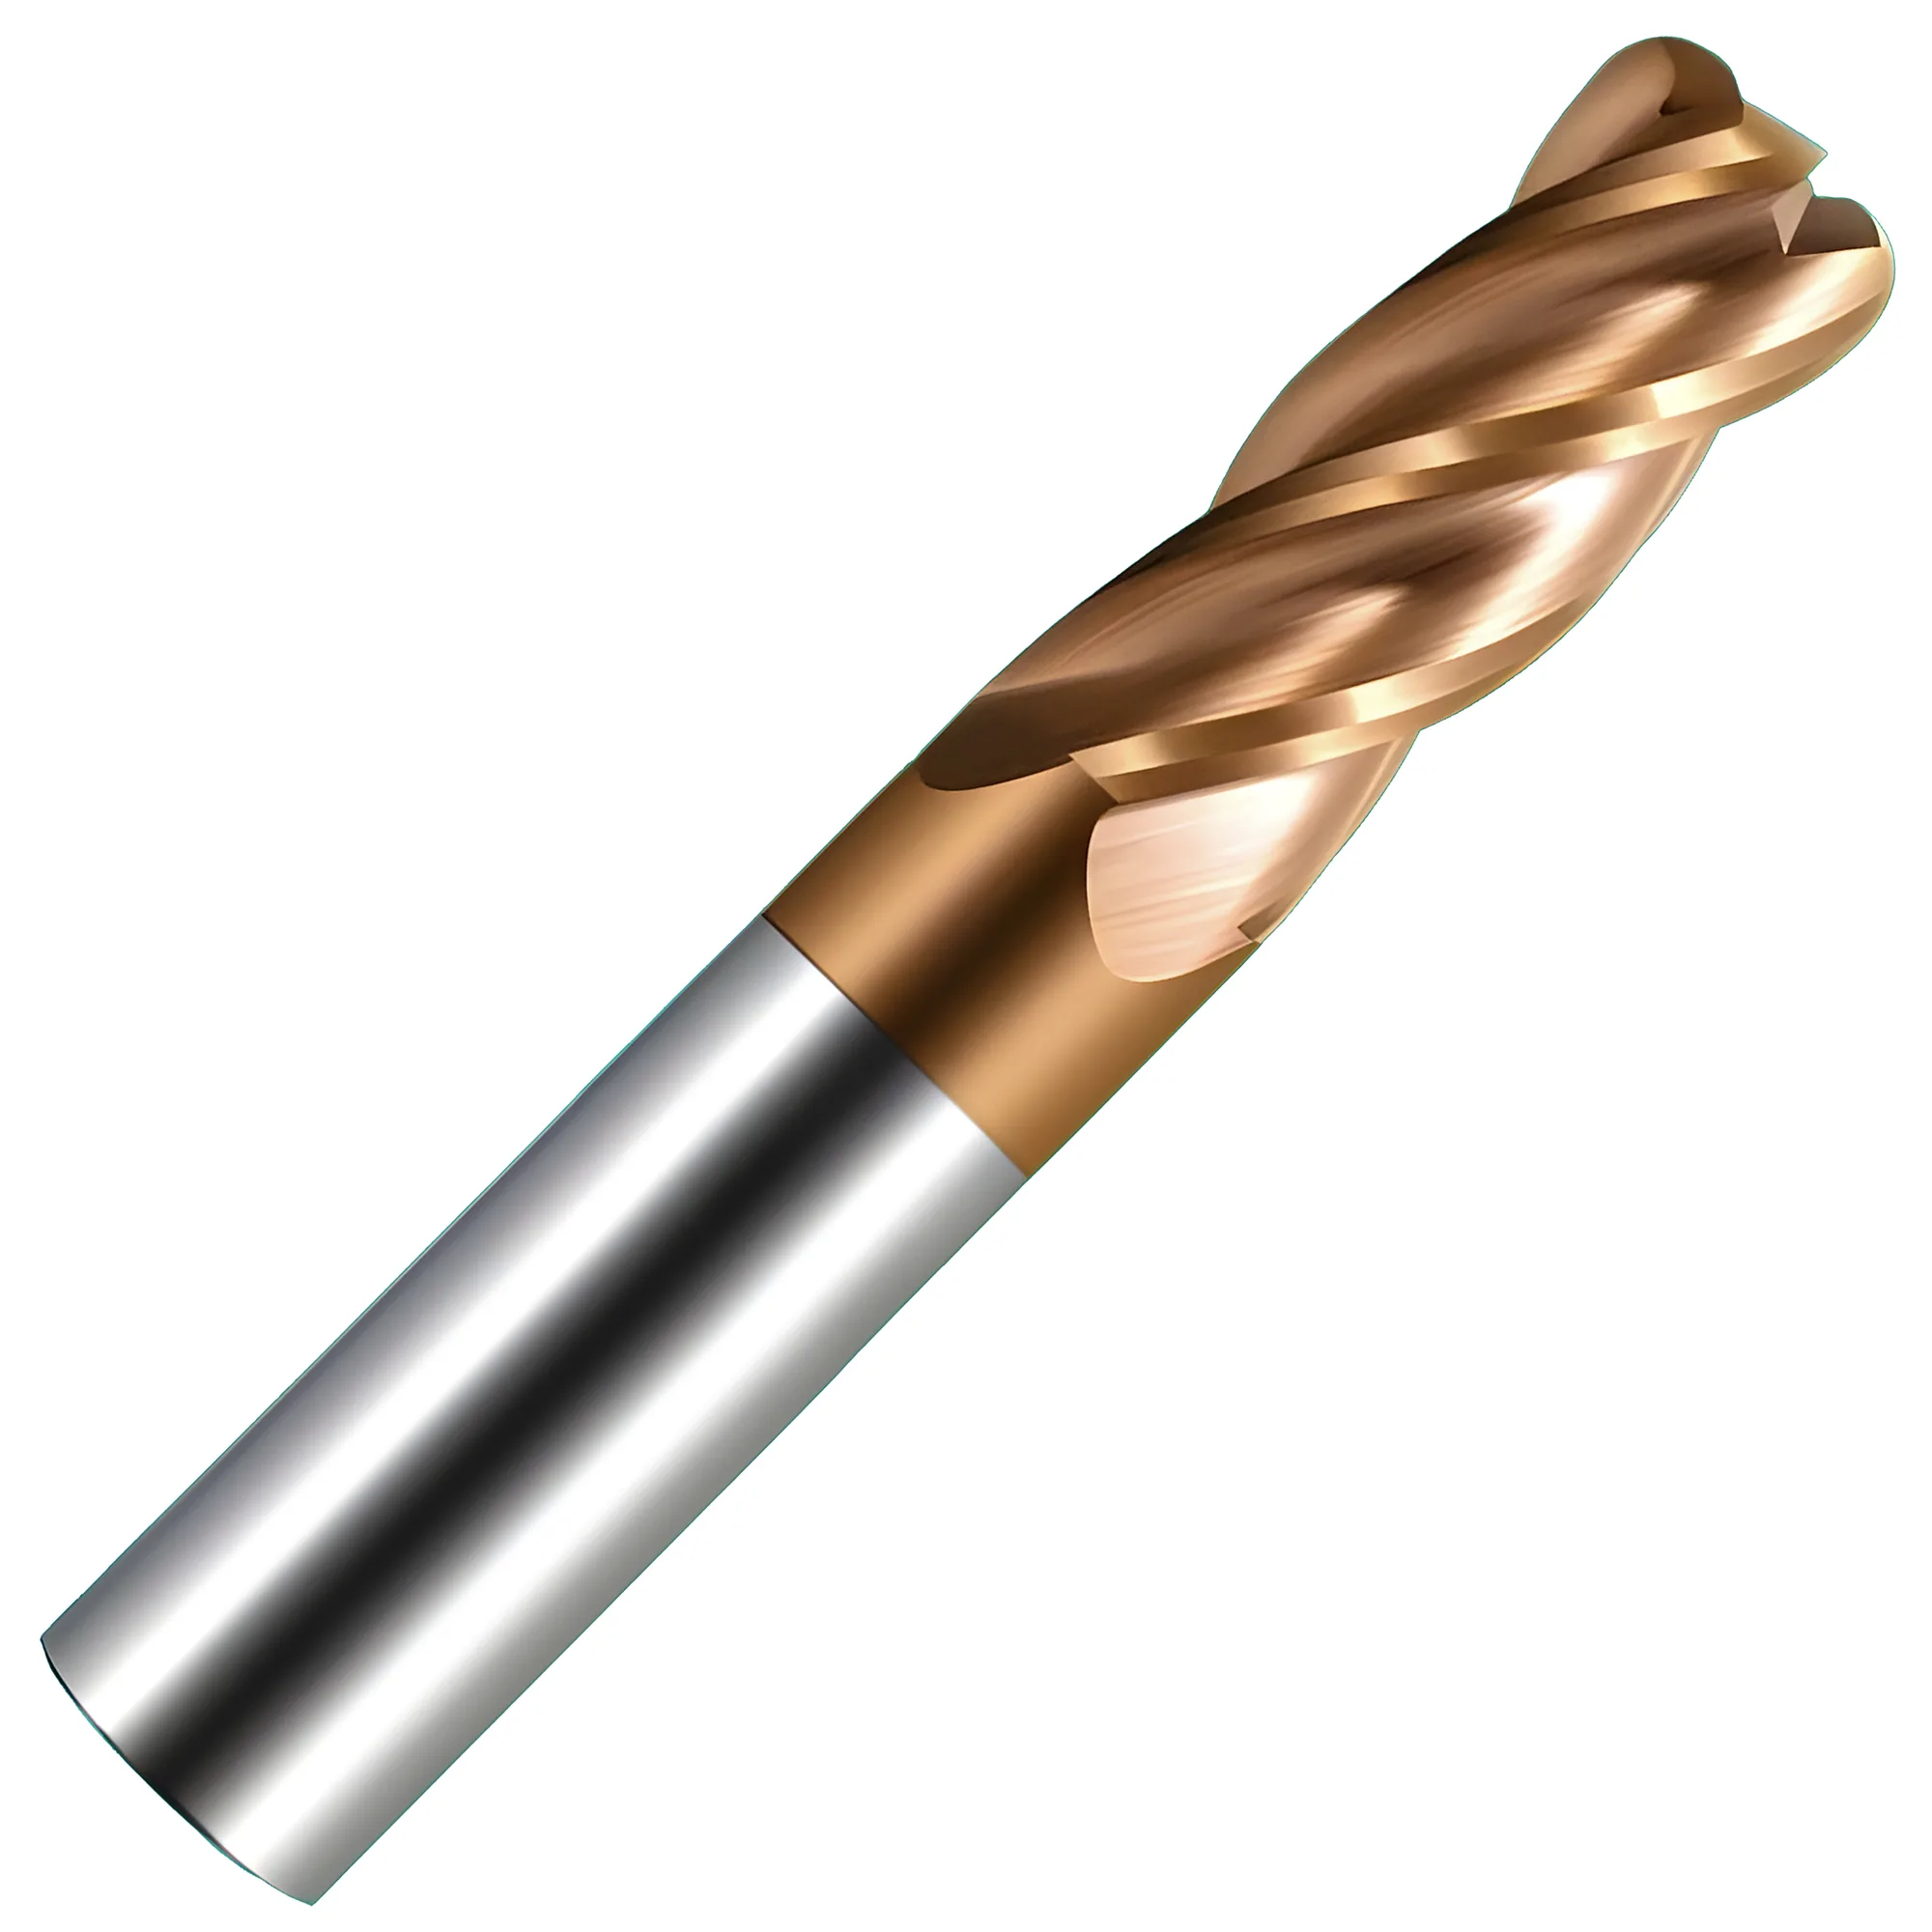
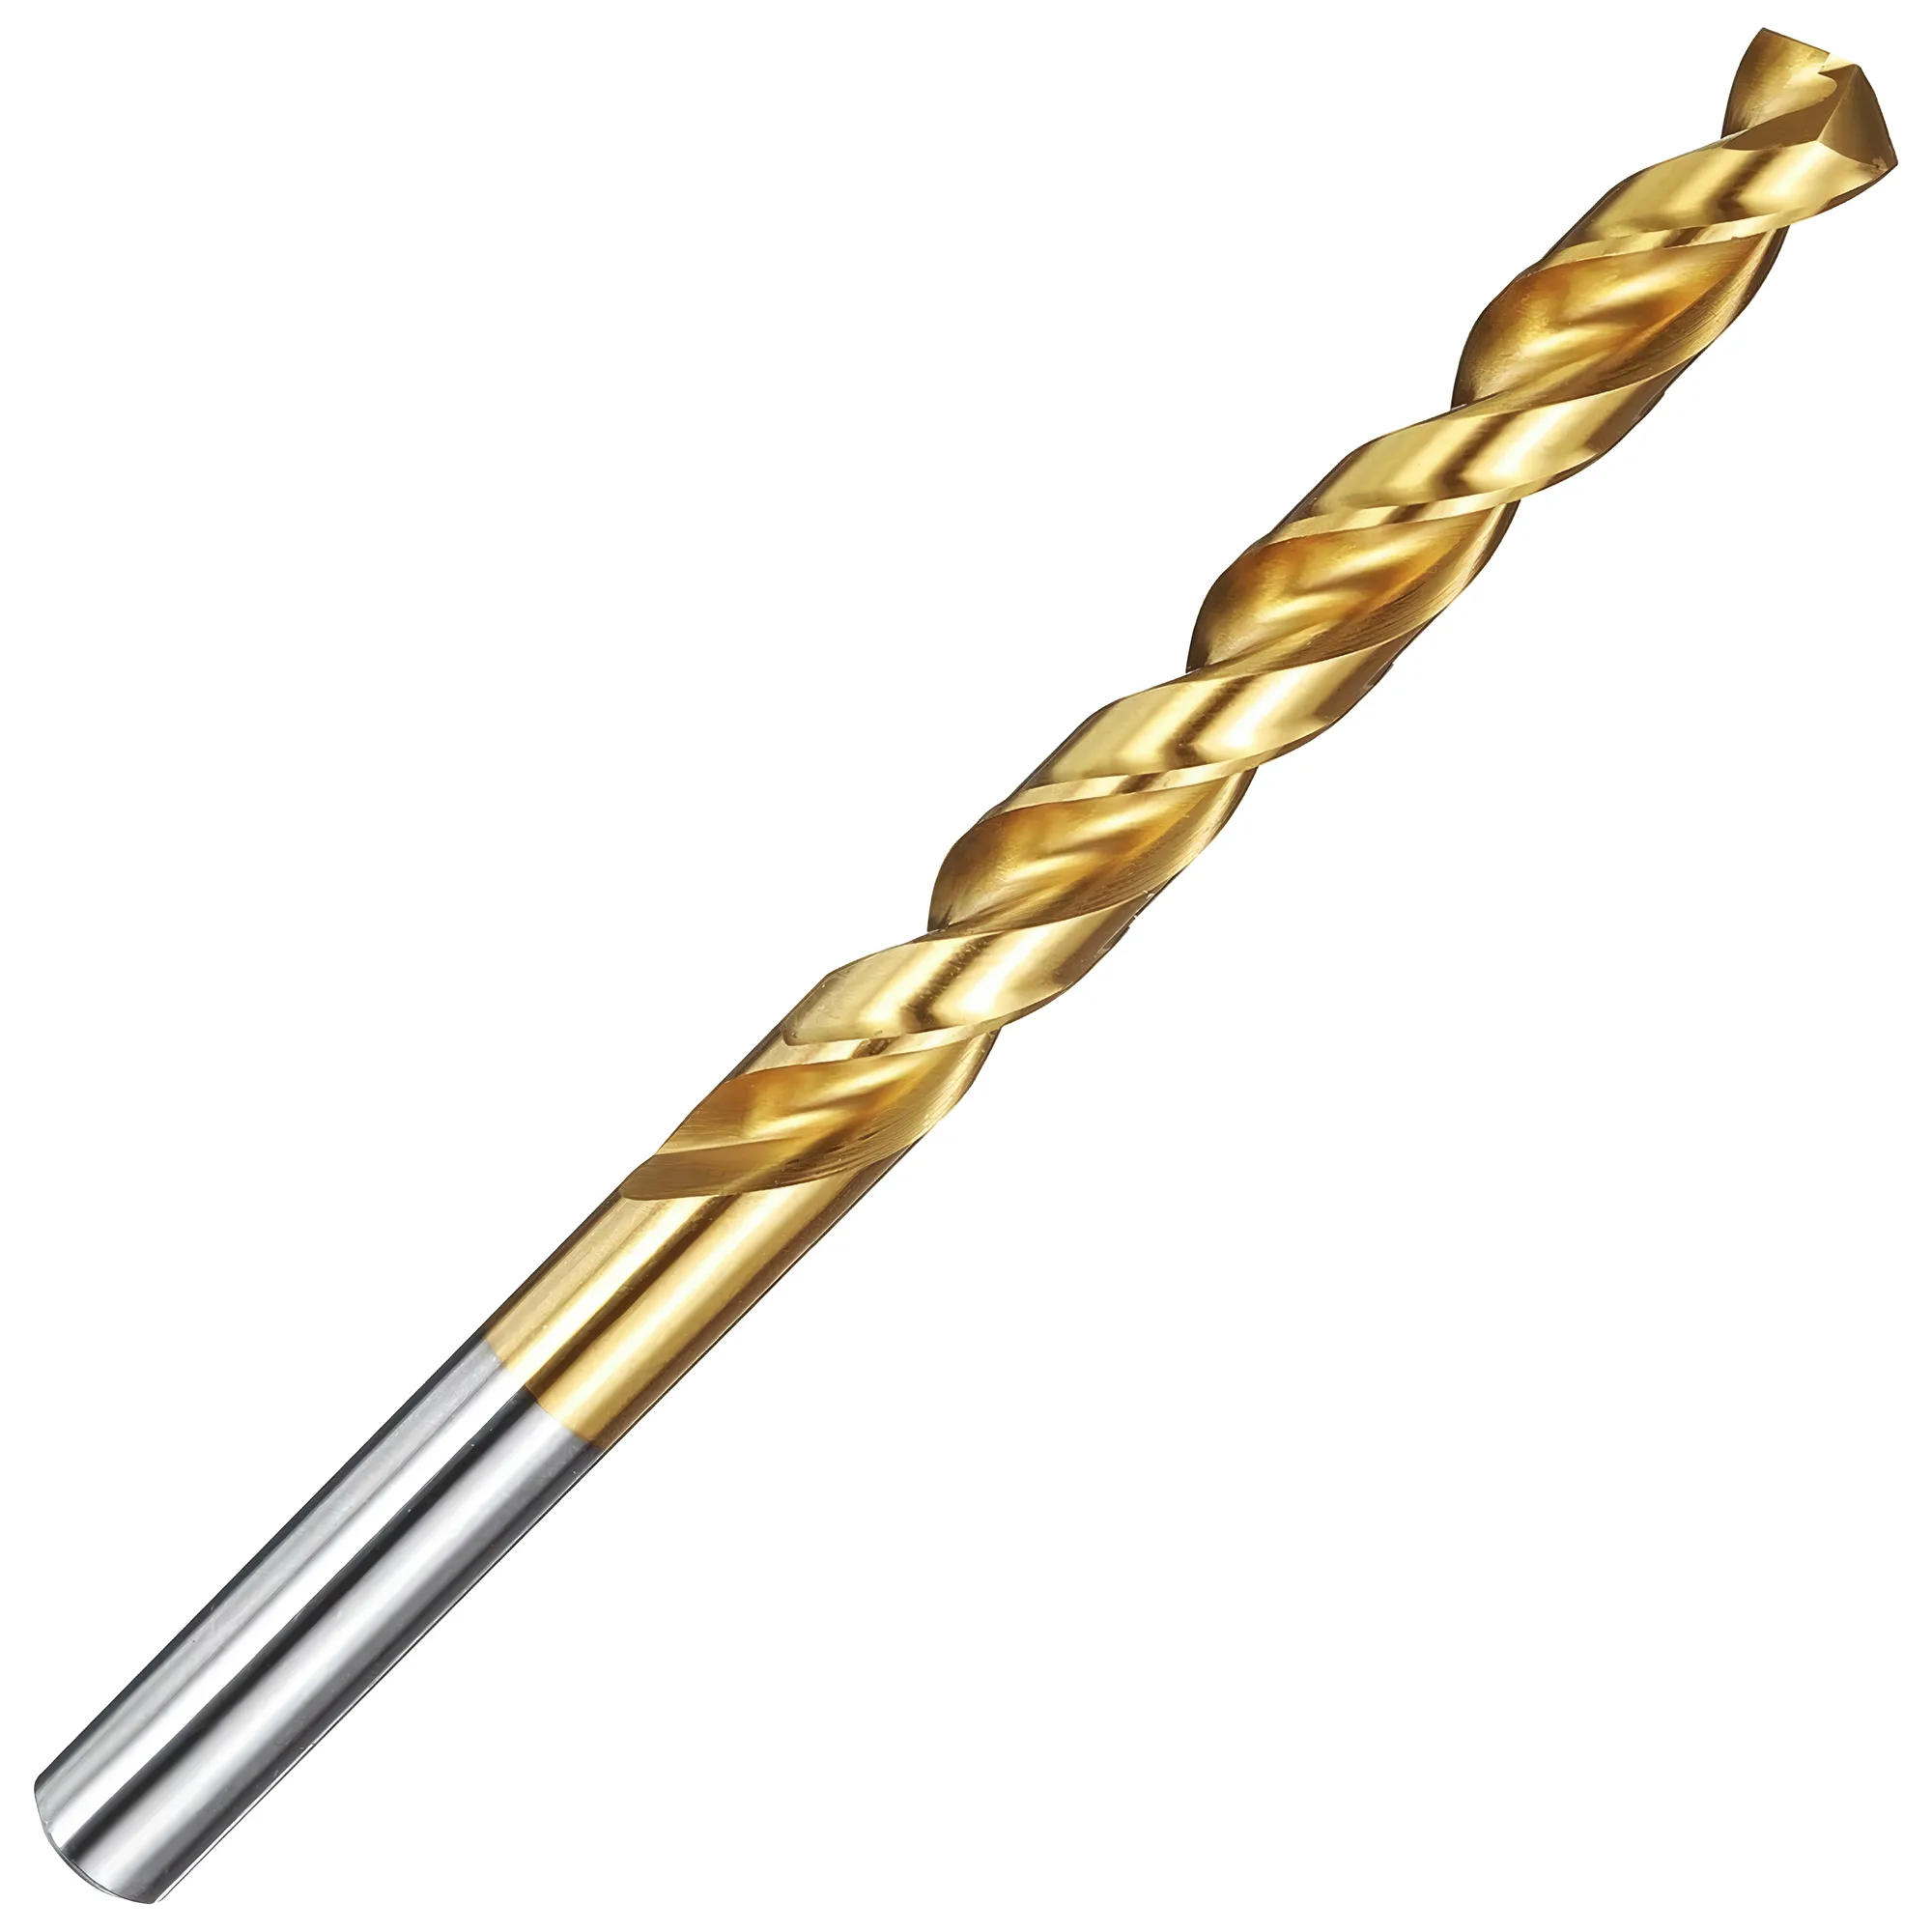
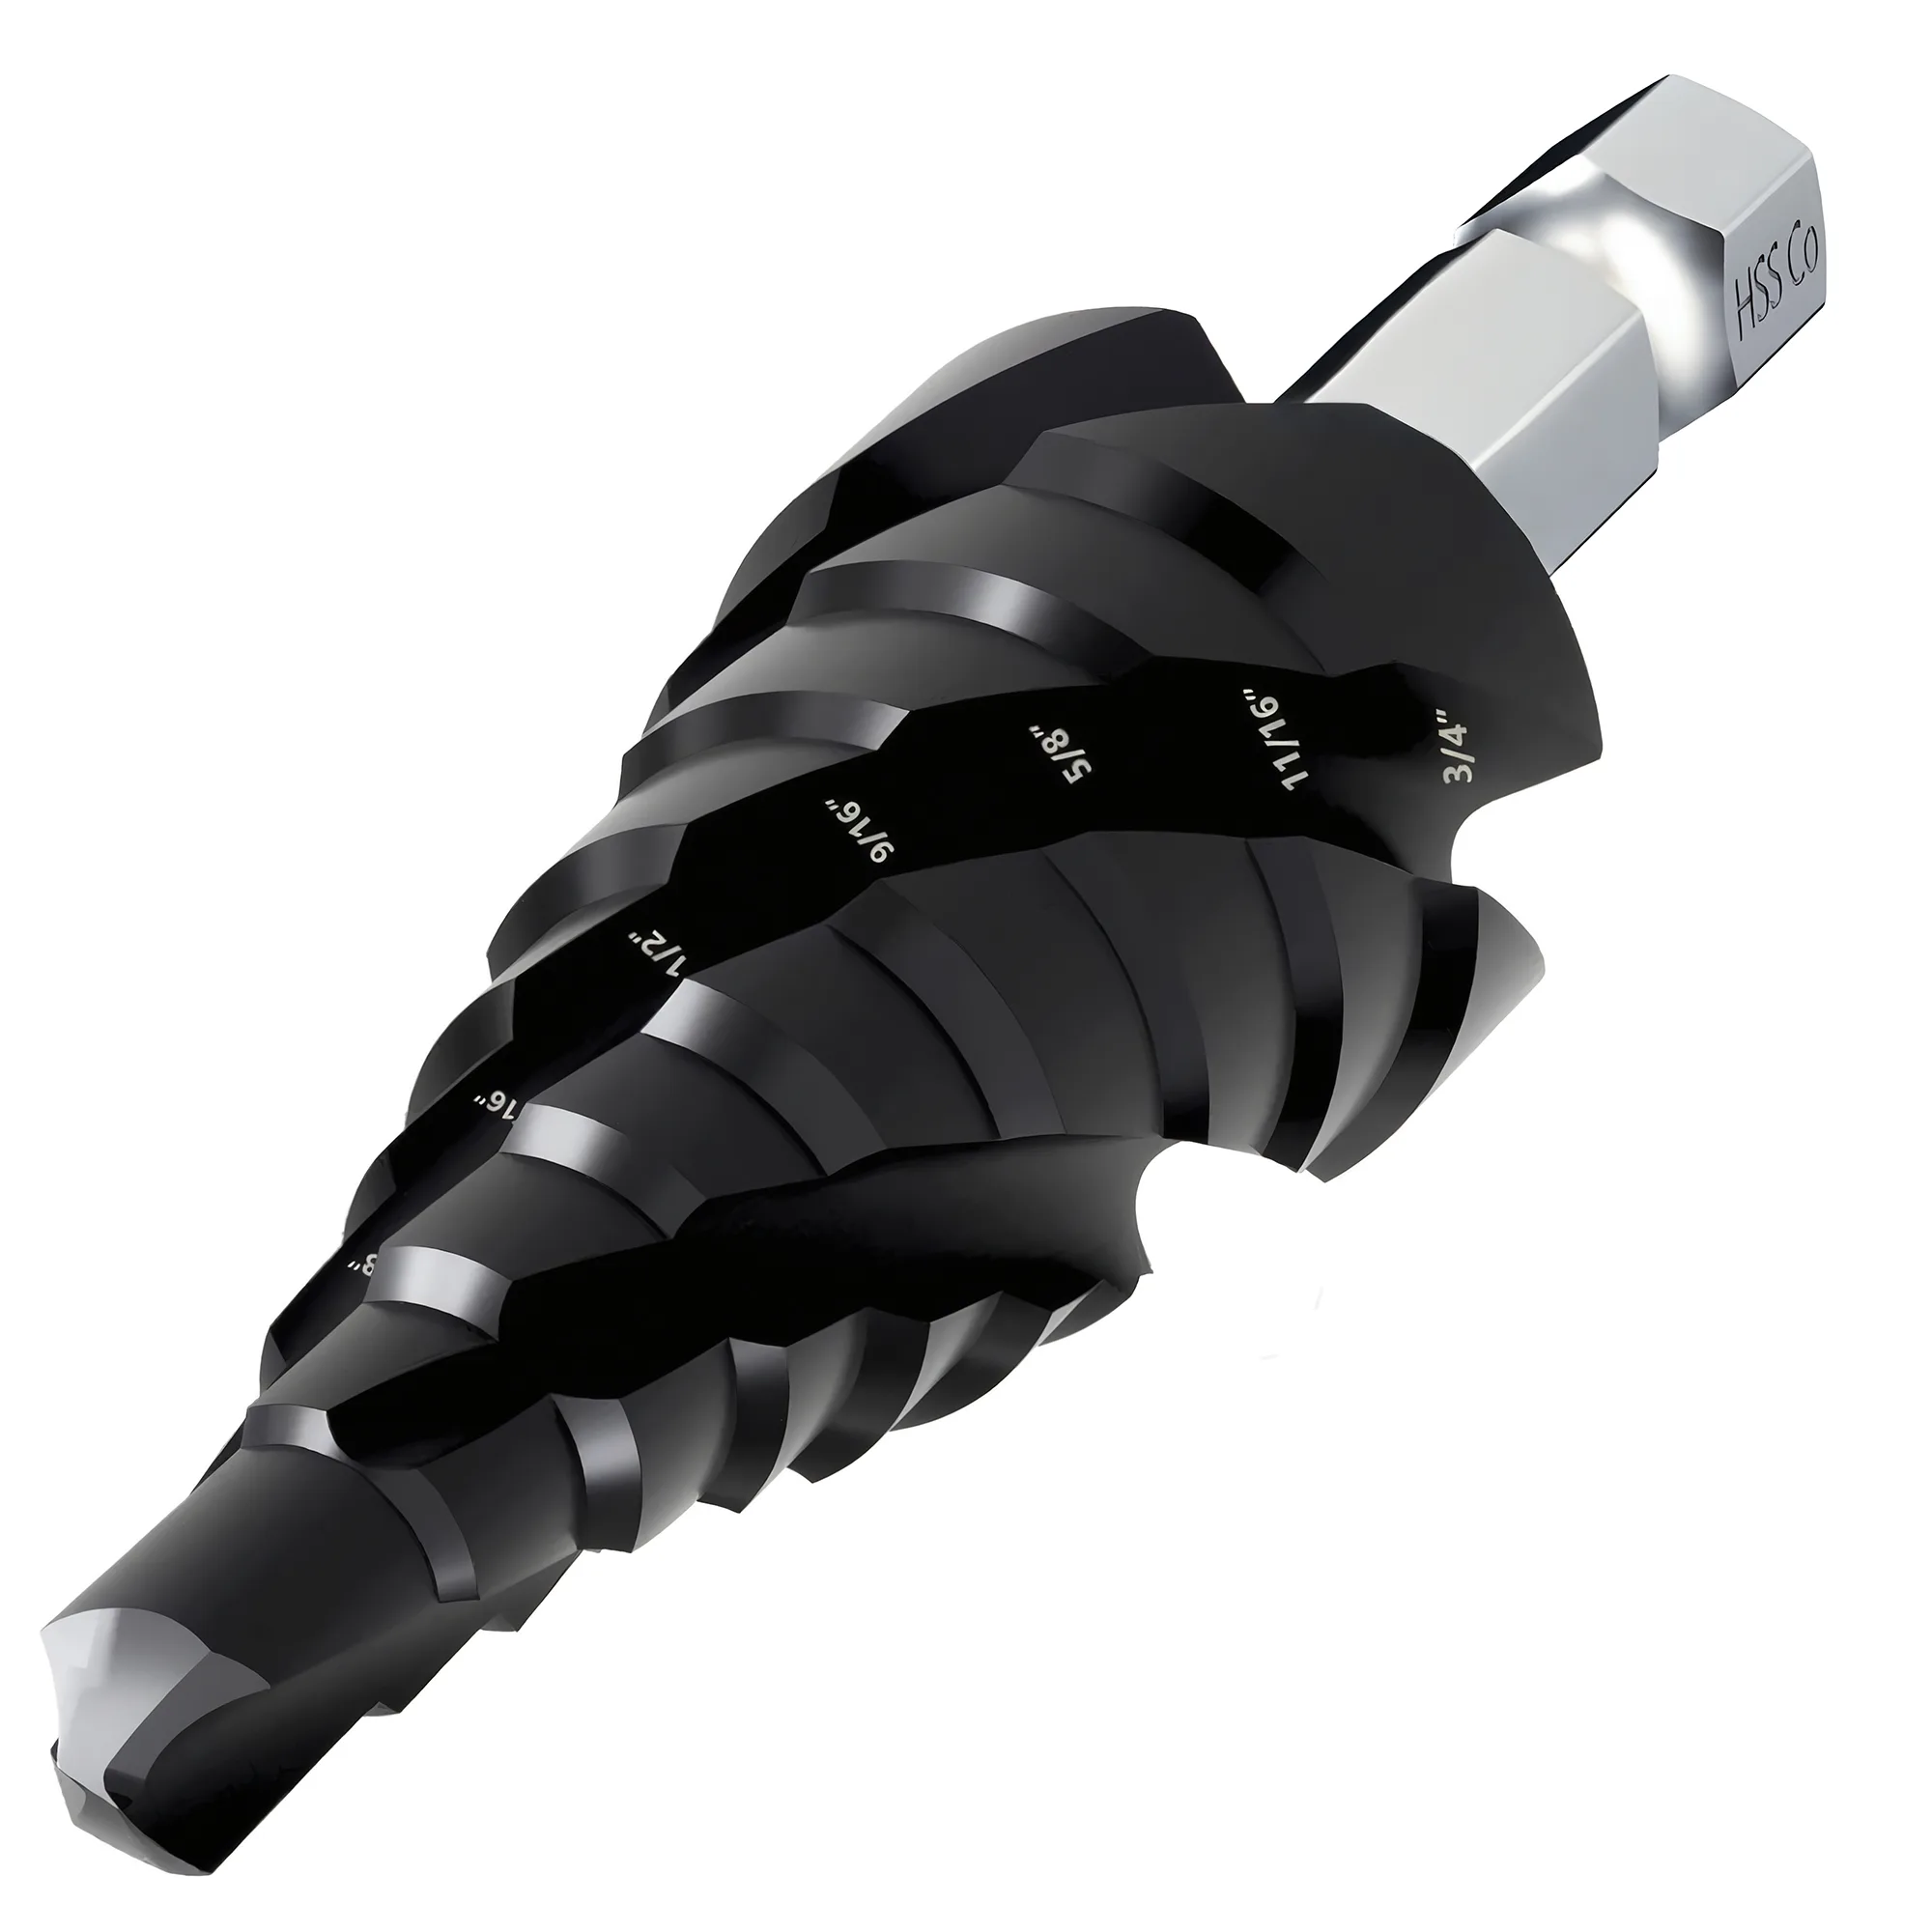
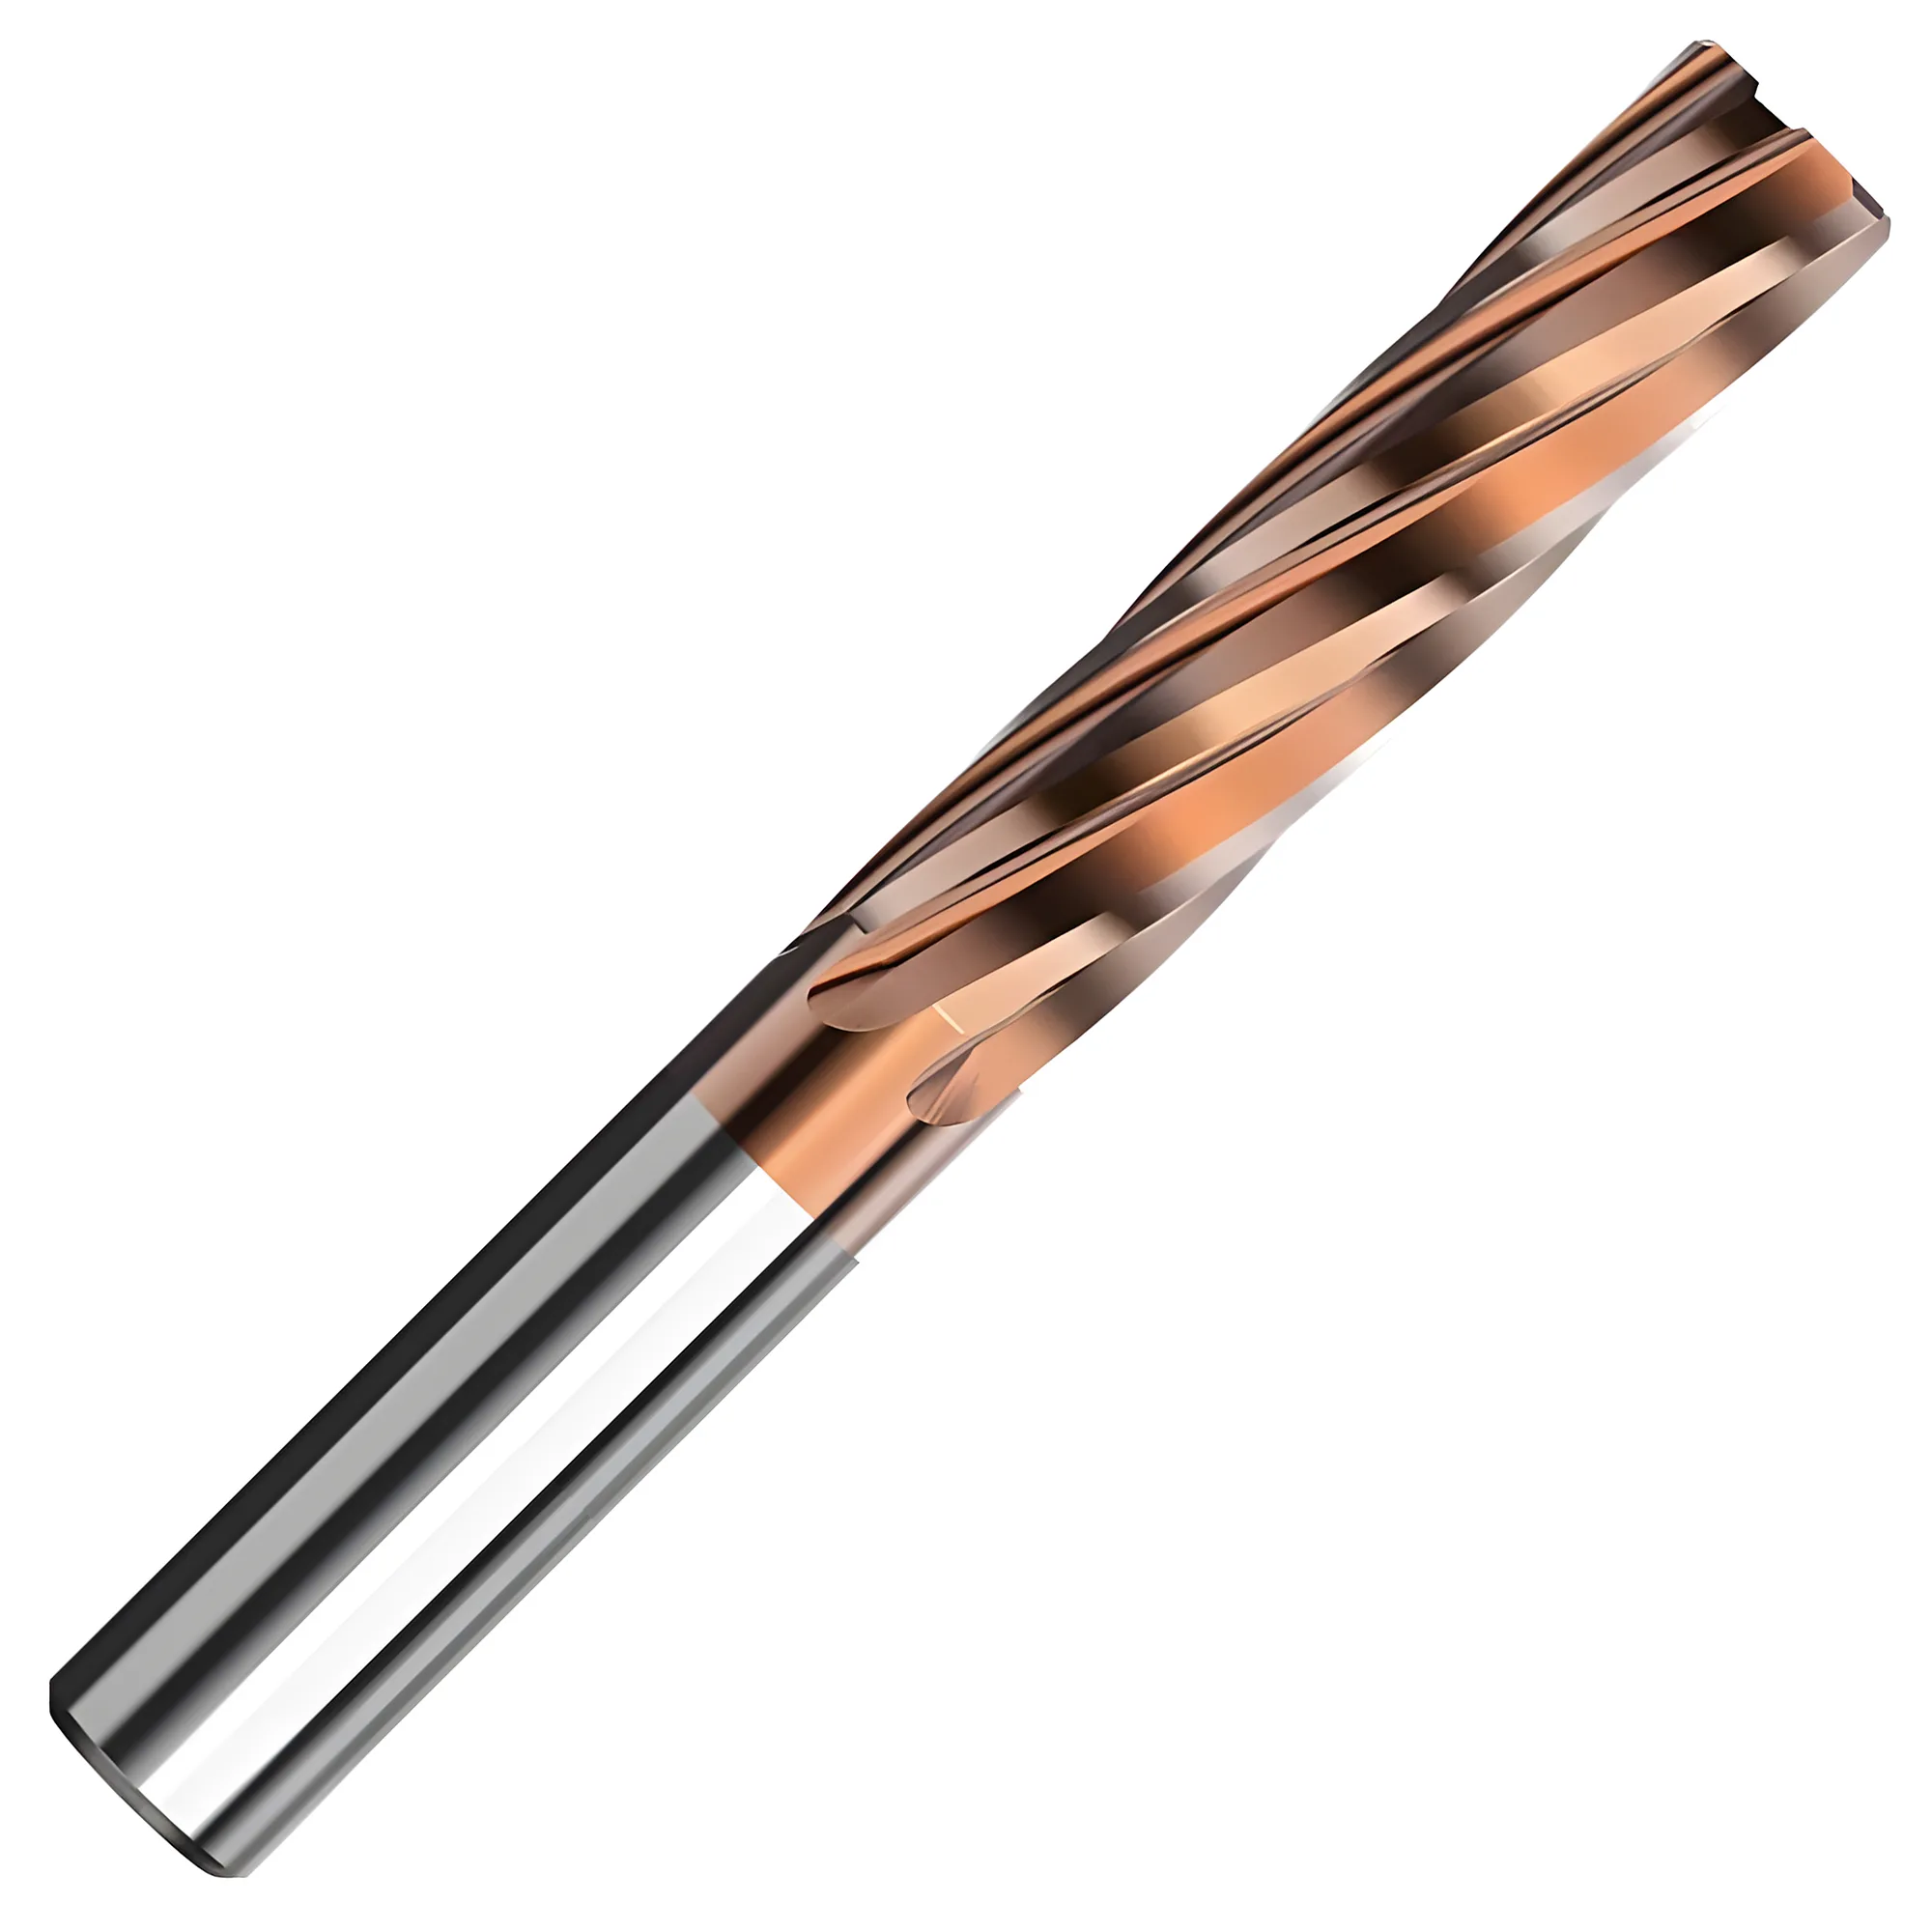
Neun Werkzeug-SKUs in vier Kategorien — VHM-Schaftfräser (eckig, Kugel, Torus), Bohrer (VHM-Spiralbohrer, M35-HSS-Co-Stufenbohrer, Zentrierbohrer), Reibahlen (spiralgenutet und geradgenutet) sowie Spiralpunkt-Gewindebohrer — sind im H2-2026-Katalog für Bestellungen Ende Oktober verfügbar. Die Linie ist auf die Bearbeitung von Luftfahrt-Titan, das Schneiden von E-Motor-Statorblechen und das Mikro-Werkzeug-Geschäft im Medizintechniksektor ausgerichtet — Anwendungsfelder, die den Werkzeugverbrauch im Herbst 2026 weiter dominieren. Mehrlagig TiAlN-beschichtetes Wolframcarbid ist für Werkstoffe mit 40-62 HRC ausgelegt, während M35 HSS-Co (5% Kobalt) den Stufenbohreinsatz im Blech abdeckt.
Was im H2 2026 verfügbar ist
Der Herbst-2026-Werkzeug-Snapshot ist in vier Kategorien gegliedert: Schaftfräser, Bohrer, Reibahlen und Gewindebohrer. Jede Kategorie behält dieselbe SKU-Anzahl bei, die in Q1-Q3 2026 ausgeliefert wurde — Ende 2026 kommen weder neue SKUs hinzu noch fallen welche weg. Das H2-Update ist eine Aktualisierung der Beschichtungs-Charge und der Schneidkantenpräparation, keine Linienerweiterung.
Der Werkzeugbestand für Herbst 2026 umfasst neun SKUs in vier Kategorien und eignet sich unter typischen Werkstattbedingungen für die universelle Bearbeitung von Luftfahrtlegierungen, gehärteten Werkzeugstählen, E-Motor-Lamellenpaketen und medizinisch zugelassenem Edelstahl.
| Kategorie | SKU-Anzahl | Schlüsselgeometrien | Typischer Anwendungsmix in H2 2026 |
|---|---|---|---|
| Schaftfräser | 3 | Eckig / Kugel / Torus | Luftfahrt-Strukturteile, gehärteter Werkzeugstahl, Formenfinish |
| Bohrer | 3 | VHM-Spiralbohrer / M35-Stufenbohrer / Zentrierbohrer | Luftfahrt-Bohrungen, Blechbearbeitung, Anriss-Zentrierung |
| Reibahlen | 2 | Spiralgenutet / Geradgenutet | Durchgangs- und Sacklochmaßgebung in der Allgemeinbearbeitung |
| Gewindebohrer | 1 | Spiralpunkt | Gewindeschneiden in Stahl, Edelstahl und Aluminium |
Schaftfräserlinie in H2 2026
Die SKU-Anzahl der Schaftfräserkategorie bleibt unverändert; alle ab Juli 2026 ausgelieferten Chargen tragen jedoch die mehrlagige TiAlN-Beschichtung — die vorherige einlagige TiAlN-Charge ist im Q2 ausverkauft worden.
VHM-Schaftfräser mit eckiger Geometrie werden typischerweise für das Nuten, Profilieren und Schlichten in Werkzeugstählen mit 40-62 HRC gewählt, da die vierschneidige Konfiguration die radiale Schnittkraft verteilt und die TiAlN-Beschichtung die Schneidkantenintegrität unter dem dominierenden Freiflächenverschleiß aufrechterhält. Die Durchmesser im H2-2026-Katalog reichen von 1 mm bis 12 mm in Standard- und Extra-Lang-Varianten.
VHM-Kugelfräser werden für das 3D-Schlichten in gehärtetem Werkzeugstahl bevorzugt, da die Kugelradiusgeometrie die abgestuften Schneidspuren von Planfräsern eliminiert und Ra-Werte um 0.4–0.8 µm unter typischen Schlichtbedingungen ermöglicht. Häufige Einsatzfelder Ende 2026 sind das Finishen von Werkzeugformen im Automobilbereich und Konturgänge an Medizinprodukten.
VHM-Torusfräser können das Eckenausbrechen bei unterbrochenen Schnitten in gehärtetem Stahl reduzieren, weil der Eckenradius die Schnittkraft entlang eines Bogens verteilt, statt sie an einer einzelnen scharfen Kante zu konzentrieren — nützlich für die universelle Schruppbearbeitung, wo die Aufspannung weniger als perfekt steif ist. Die Torus-Geometrie liegt zwischen eckiger und Kugel-Geometrie und eignet sich für Betriebe, die mit einer einzigen SKU sowohl Planflächen als auch moderate Verrundungen abdecken wollen.
Bohrer-, Reibahlen- und Gewindebohrer-Linien
VHM-Spiralbohrer mit Kreuzanschliff werden für gehärtete und abrasive Werkstücke typischerweise gegenüber HSS bevorzugt, da der selbstzentrierende Anschnitt den separaten Anbohr-Schritt einspart und gleichzeitig die Positionsgenauigkeit unter typischer Aufspann-Steifigkeit erhält. Die VHM-Spiralbohrer für H2 2026 verfügen über ein ultrafeines VHM-Substrat; Geometrien mit innerer Kühlmittelzufuhr (IKZ) sind in den jobberlangen Varianten verfügbar.
M35 HSS-Co (5% Kobalt) wird in Stufenbohrern für Blech und Aluminium eingesetzt, da der Kobaltanteil die Warmhärte erhöht und damit die Schneidkante die erhöhten Temperaturen an den Mehrdurchmesser-Übergängen übersteht — Temperaturen, die Standard-HSS typischerweise stumpf werden lassen. Stufenbohrer werden mit TiN-Gold- oder TiAlN-Dunkelgrau-Beschichtung, mit Sechskant- oder 3-Flächen-Schaft sowie mit gerader oder spiraliger Spannut ausgeliefert — eine Konfigurationsmatrix, die seit der Q1-2026-Veröffentlichung unverändert ist.
Zentrierbohrer werden vor dem Spiralbohren auf gehärteten oder rutschigen Oberflächen häufig eingesetzt, weil sie einen präzisen Kegelsitz erzeugen, der den größeren Bohrer am Anriss vor dem Verlaufen schützt — ein Schritt, der mit zunehmender Titan- und Inconel-Auslastung an Bedeutung gewinnt.
Spiralgenutete Reibahlen werden für Durchgangsbohrungen in zähen Werkstoffen typischerweise gewählt, da die Wendelung die Späne nach oben aus der Bohrung herausführt — geradgenutete Reibahlen werden hingegen für Sacklöcher bevorzugt, in denen die Späne vorwärts in eine Spannut-Erweiterung oder zu einem Luftstrahl gedrückt werden müssen. Beide Geometrien werden im H2-2026-Katalog in den ursprünglichen 2026er-Durchmesserbereichen geführt.
Spiralpunkt-Gewindebohrer werden für das Gewindeschneiden in Durchgangsbohrungen in Stahl, Edelstahl und Aluminium häufig eingesetzt, da der angeschrägte Anschnitt die Späne vor dem Gewindebohrer hertreibt, statt sie in die Spannuten zu packen — was das Drehmoment unter typischen Gewindeschneidbedingungen reduziert.
Branchenkontext Ende 2026
Drei Nachfragesäulen haben den Werkzeugverbrauch im Herbst 2026 geprägt:
Die Nachfrage nach der Bearbeitung von Luftfahrt-Titan ist in H2 2026 weiterhin hoch, da Strukturbauteilprogramme aus Ti-6Al-4V (kommerzielle Großraumflugzeuge, Drehflügler im Verteidigungsbereich, eVTOL-Strukturen) typischerweise verlängerte Schaftfräsergeometrien erfordern, die den radialen Eingriff minimieren und die Kaltverfestigung unterdrücken. Damit bleibt die Nachfrage nach den AS-Geometrien innerhalb der VHM-Schaftfräserlinie auf hohem Niveau.
Das Schneiden von E-Motor-Statorblechen hat sich Ende 2026 als bedeutende Nachfragesäule etabliert, weil die Großserienfertigung von Rotor- und Statorpaketen typischerweise Hochzyklus-Bohrungen und Reibahlenbearbeitungen dünner Elektrobleche unter engen Durchmessertoleranzen verlangt — Anwendungen, in denen VHM-Spiralbohrer und geradgenutete Reibahlen häufig zum Einsatz kommen. Branchenanalysten, die durch Q3 2026 berichteten (Modern Machine Shop, Cutting Tool Engineering), haben die E-Motor-Lamellenarbeit als Top-3-Wachstumstreiber für den Werkzeugverbrauch ausgewiesen.
Die Nachfrage nach Mikro-Werkzeugen für Edelstahl- und Titan-Werkstücke in der Medizintechnik wächst im Herbst 2026 weiter, da Programme für chirurgische Instrumente und orthopädische Implantate typischerweise das Durchmesserband 0.1-6 mm benötigen — den Bereich, in dem Kugelfräser und kleine Spiralbohrer mit scharfer Schneidkantenpräparation dominieren. Inconel wird in Heißteil-Komponenten der Luftfahrt eingesetzt, weil seine Kriechbeständigkeit oberhalb 650°C hochtemperaturstabile Beschichtungen und scharfe Schneidkanten erfordert, die über die gesamte Standzeit erhalten bleiben.
| Branche | Schlüsselwerkstoffe in H2 2026 | Typischer Optimierungsfokus |
|---|---|---|
| Luft- und Raumfahrt | Ti-6Al-4V, Inconel, 7075-T6 | Verlängerte Auskraglänge, unterdrückte Kaltverfestigung |
| Automobil (inkl. EV) | Grauguss, Elektroblech-Lamellenpakete, Aluminiumlegierungen | Hohe Zykluszahlen, enge Durchmesserkonsistenz |
| Medizintechnik | 316L Edelstahl, Titan, PEEK | Mikrodurchmesser (typisch 0.1-6 mm), Oberflächenfinish |
Für die tiefergehende Beschichtungs- und Substratentwicklung hinter der H2-2026-Schaftfräserlinie siehe den Technikbericht zu VHM-Zerspanungswerkzeugen 2026. Einkäufer, die Geometrieentscheidungen über Anwendungen hinweg vergleichen, finden Orientierung im Schaftfräser-Auswahlleitfaden; Betriebe, die Bohrer-Reibahle-Kombinationen dimensionieren, im Auswahlleitfaden für Bohrer und Reibahlen.
Leistungsreferenz unter der Beschichtungscharge H2 2026
Die interne Validierung nach dem ISO 8688-2-Protokoll für Schaftfräser zeigt repräsentative Verbesserungstendenzen gegenüber der vorhergehenden einlagigen TiAlN-Generation in kontrollierten Versuchsläufen:
Mehrlagiges TiAlN in der H2-2026-Charge der VHM-Schaftfräser kann unter kontrollierten ISO 8688-2-Bedingungen bis zu 60% längere Standzeit in 316L Edelstahl erreichen — verglichen mit der vorherigen einlagigen Generation. ISO 8688-2 wird als Prüfprotokoll für Standzeitbewertungen von Schaftfräsern eingesetzt, weil es Schnittbedingungen, Verschleißmessintervalle und das Freiflächenverschleißkriterium standardisiert und damit reproduzierbare Vergleiche zwischen Beschichtungsgenerationen ermöglicht.
- Zerspanungsvolumen in Aluminium 6061-T6: typischerweise bis zu 35% höher als in der Vorgängergeneration unter kontrollierten Versuchsläufen
- Standzeit in 316L Edelstahl: gemessen 40-60% länger unter kontrollierten ISO 8688-2-Bedingungen
- Oberflächenrauheit beim Schlichten von Ti-6Al-4V: Ra um 0.4 µm bei Schlichtgängen unter typischer Aufspann-Steifigkeit erreichbar
- Zykluszeit beim komplexen 3D-Konturieren: Reduzierungen im Bereich 15-25% mit Schaftfräsern variabler Drallwinkel-Geometrie
Verfügbarkeit und Lieferzeit in H2 2026
Standardkatalogartikel werden typischerweise innerhalb von 24 Stunden aus regionalem Lager verschickt; Sonderkonfigurationen (Sonderdurchmesser, alternative Beschichtungskombinationen) benötigen typischerweise 3-5 Tage. Sondergeometrien liegen im Lieferzeitband von 2-3 Wochen. Die SKU-Anzahl Herbst 2026 bleibt bis Jahresende stabil; das nächste Aktualisierungsfenster ist auf Q1 2027 angesetzt (vorbehaltlich der Termine der Beschichtungspartner).
H2-2026-Werkzeugkatalog auf einen Blick
Der Werkzeugkatalog Herbst 2026 umfasst neun SKUs in vier Kategorien — drei VHM-Schaftfräser (eckig, Kugel, Torus), drei Bohrer (VHM-Spiralbohrer, M35-HSS-Co-Stufenbohrer, Zentrierbohrer), zwei Reibahlen (spiralgenutet und geradgenutet) und einen Spiralpunkt-Gewindebohrer — und deckt unter typischen Werkstattbedingungen Anwendungen in Luftfahrt-Titan, E-Motor-Statorblechen und Medizintechnik-Mikro-Werkzeugen ab. Die mehrlagige TiAlN-Beschichtung der Schaftfräserlinie kann nach ISO 8688-2-Protokoll bis zu 60% längere Standzeit in 316L gegenüber der vorherigen einlagigen Generation erreichen.