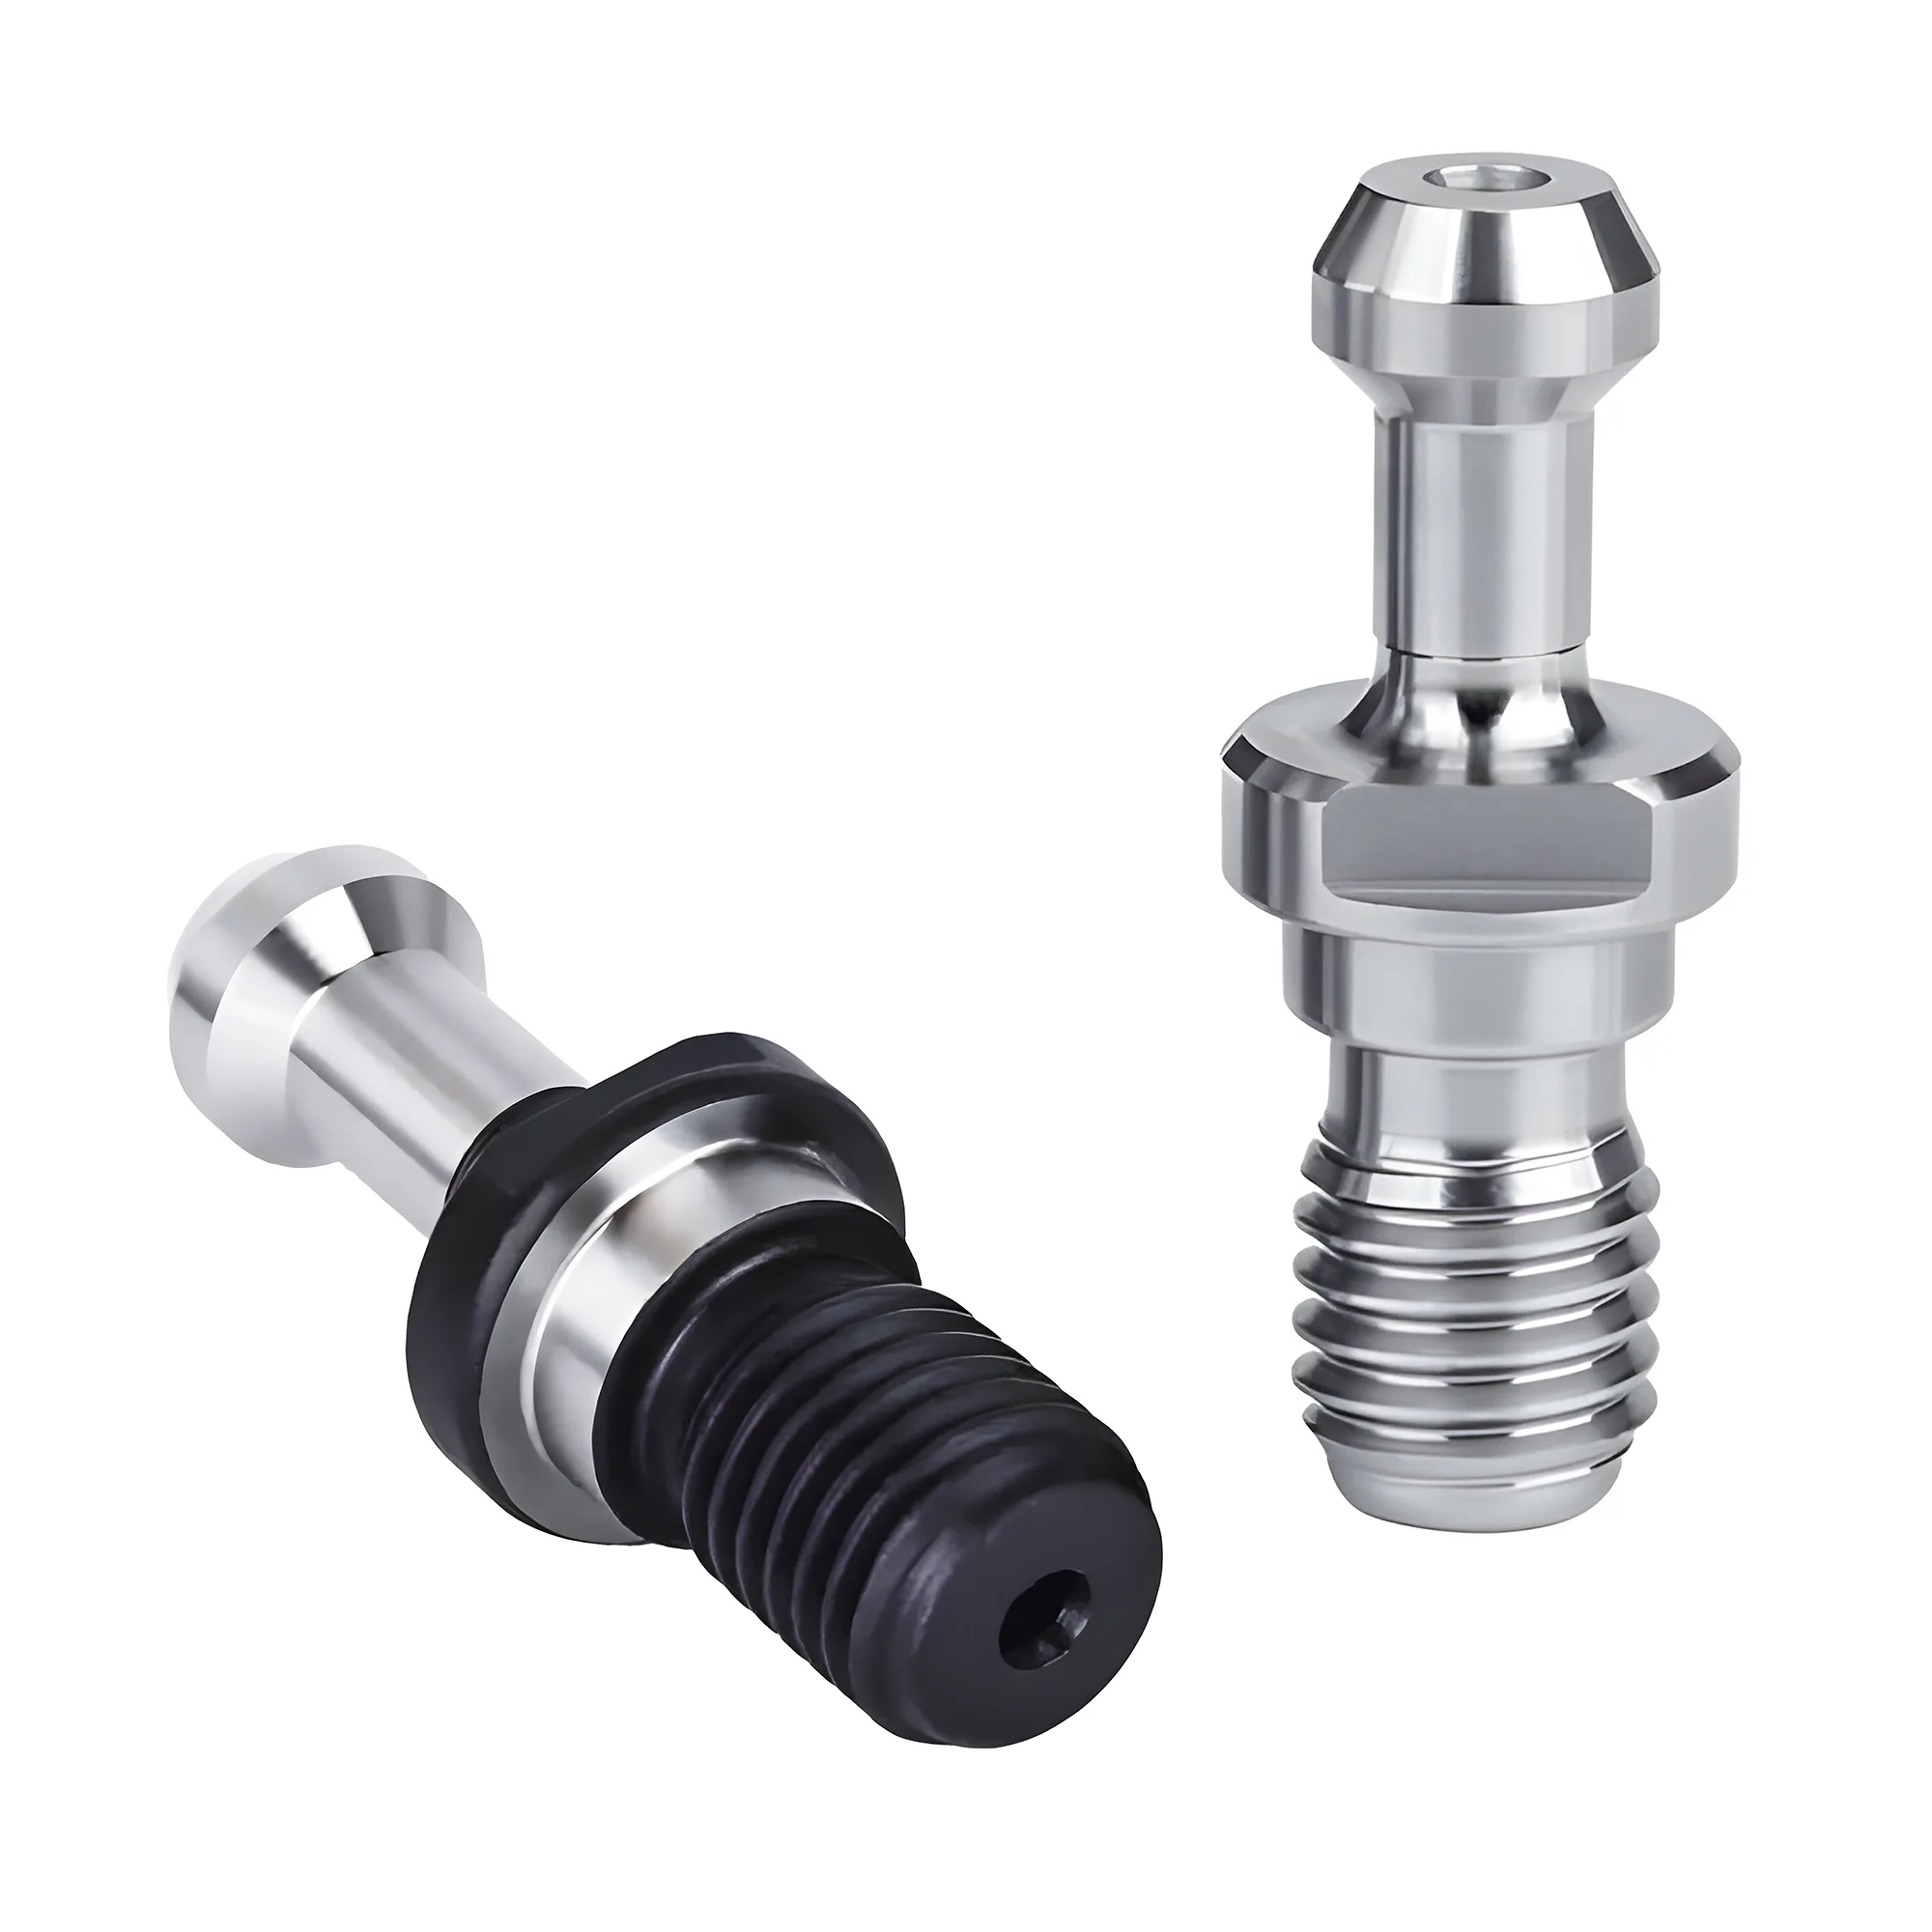
Die meisten werkzeugbedingten Magazinstörungen lassen sich auf fünf Maßabweichungen zurückführen: eine V-Nut- oder Flanschgeometrie außerhalb der Toleranz oder verschlissen, Orientierungsnuten, die die Mitnehmer der Spindel verfehlen, Baugruppen oberhalb der Gewichts- oder Momentgrenze des Magazins (typischerweise ~3-8 kg pro Werkzeug bei vertikalen Bearbeitungszentren mit Kegel 40), die falsche Anzugsbolzenform für die Anzugstange sowie gemischte Aufnahmefamilien, die zwar den Bezugsdurchmesser von 44.45 mm der Größe 40 teilen, sich aber am Flansch unterscheiden. Beginnen Sie die Diagnose mit einem Tauschtest: Eine Aufnahme, die sich in jeder Tasche fehlerhaft verhält, ist ein Aufnahmeproblem, während eine Tasche oder ein Greifer, der mit jeder Aufnahme Probleme bereitet, ein Maschinenproblem darstellt.
Ein automatischer Werkzeugwechsler verzeiht keinen Maßversatz, weil ihm das Bedienergefühl fehlt: Der Greifer schließt sich in einer programmierten Höhe um die V-Nut des Flansches, der Arm schwenkt auf einer festen Steuerkurve, und die Finger der Anzugstange verriegeln den Anzugsbolzen an einer festen axialen Position. Jedes Aufnahmemerkmal, das verschlissen ist oder nie nach der richtigen Spezifikation gefertigt wurde, führt zu einem Alarm, einem Klappern oder — im schlimmsten Fall — zu einem abgeworfenen Werkzeug. Dieser Leitfaden katalogisiert die werkzeugseitigen Fehlermodi, liefert einen Diagnoseablauf zur Trennung von Aufnahmeverschleiß und Maschinenverschleiß und zeigt, was vor dem ersten Magazinlauf einer Fremdaufnahme mit dem Messschieber zu prüfen ist.
Schnellreferenz zur ATC-Störungsdiagnose
| Problem / Ziel | Primäre Maßnahme | Erwartete Wirkung |
|---|---|---|
| Eine bestimmte Aufnahme klappert oder fällt im Greifer | Flanschdurchmesser und V-Nut-Breite mit dem Messschieber gegen eine bekannt gute Aufnahme derselben Familie prüfen | Isoliert aufnahmeseitigen Verschleiß oder einen falschen Grundkörper — BT40-Flansche (63 mm) und CAT40-Flansche (63.5 mm) unterscheiden sich nur um 0.5 mm, sitzen aber unterschiedlich im Greifer |
| Jede Aufnahme alarmiert an einer Tasche oder einem Greifer | Greiferfinger, Taschenschlüssel und Armtiming dieser Station prüfen — maschinenseitig | Ein Tauschtest trennt Maschine und Aufnahme in rund 10 Minuten, bevor Werkzeuge getauscht werden |
| Armfehler bei langen, schweren Baugruppen | Baugruppe wiegen und Gewichts- UND Momentgrenze pro Werkzeug im Maschinenhandbuch prüfen | Hält Baugruppen im typischen Bereich von ~3-8 kg für Kegel-40-Magazine; Momentverstöße erklären Fehler, die die Gewichtsprüfung bestehen |
| Sporadische Klemmalarme oder Auswurf nach einem Anzugsbolzenwechsel | Bolzen nach der OEM-Teilenummer der Spindel bestellen, nicht nach einer pauschalen Bezeichnung wie "BT40" | Beseitigt den häufigsten Greiffehler der Anzugstange — ein pauschaler Bolzen kann typisch ~2-4 mm neben der vorgesehenen Greifzone sitzen |
| Übergroßer Fräser berührt Nachbarwerkzeuge im Magazin | Werkzeug in der Werkzeugtabelle als groß kennzeichnen und benachbarte Taschen frei halten | Erhöht den nutzbaren Fräserdurchmesser von rund 75-90 mm (alle Taschen belegt) auf rund 125-150 mm bei typischen Kegel-40-Magazinen |
Warum eine Maßabweichung den ATC blockiert
Ein automatischer Werkzeugwechsler bezieht sich auf vier getrennte Aufnahmemerkmale — die V-Nut am Flansch, die Orientierungsnuten, den Anzugsbolzen sowie Masse und Wuchtgüte der Baugruppe — und eine Abweichung an einem davon erzeugt jeweils ihre eigene charakteristische Störungssignatur. Die Magazintasche hält die Aufnahme am Flansch, der Greifer des Arms trägt sie an der V-Nut, die Mitnehmer der Spindel indexieren sie über die Nuten, und die Anzugstange spannt sie am Anzugsbolzen. Da jede Station eine andere Fläche berührt, benennt das Symptom meist schon den Verdächtigen: Greiferklappern deutet auf die V-Nut, ein Schlag beim Einsetzen in die Spindel auf die Nuten, ein Klemmalarm auf den Anzugsbolzen und ein Überlastfehler des Arms auf Gewicht oder Moment.
Der Diagnoseablauf beginnt mit einer einzigen Frage: Folgt der Fehler der Aufnahme oder bleibt er an der Station? Führen Sie die verdächtige Aufnahme durch mehrere Taschen und Werkzeugwechsel und anschließend bekannt gute Aufnahmen durch die verdächtige Tasche. Versagt eine Aufnahme überall, liegt ein Aufnahmeproblem vor; versagt jede Aufnahme an einer Station, ein Maschinenproblem. Dieser Tauschtest dauert typischerweise unter 10 Minuten und verhindert die beiden teuersten Fehlschlüsse — der Neukauf von Werkzeugen zur Behebung eines verschlissenen Greifers oder der Umbau eines Greifers zur Behebung einer einzigen maßabweichenden Aufnahme.
Die maßlichen Bezugsgrößen hinter der Diagnose sind die Aufnahmestandards. JIS B6339 definiert Kegel- und Flanschgeometrie der BT-Aufnahme, und ANSI/ASME B5.50 übernimmt dieselbe Rolle für CAT-Aufnahmen, sodass diese beiden Standards die maßliche Bezugsbasis bilden, um zu entscheiden, ob eine verdächtige Aufnahme verschlissen ist oder schlicht nie in der Toleranz lag. Wie die Kegelfamilien als Systeme abschneiden, behandelt der Vergleich BT vs CAT vs HSK.
V-Nut- und Flanschgeometrie: außer Toleranz oder verschlissen
Der Greifer des Arms trägt die gesamte Werkzeugbaugruppe an der in den Flanschumfang eingearbeiteten V-Nut, weshalb sich Geometriefehler der Nut unmittelbar in Tragefehler übersetzen. Verschleiß tritt in drei Formen auf: Grate und Schläge am Flansch-Außendurchmesser durch Stürze und Crashs, Reibverschleiß und Polierung im Inneren der V-Nut dort, wo die Finger greifen, und — bei Fremdkörpern — Nuten, die von Anfang an in falscher Breite, Tiefe oder axialer Position eingestochen wurden.
Eine Aufnahme, deren V-Nut-Geometrie von den Flanschvorgaben nach JIS B6339 oder ANSI/ASME B5.50 abgedriftet ist, sitzt in falscher Höhe oder falschem Winkel im Greifer, und der Fehler tritt typischerweise sporadisch auf — die Aufnahme wird bei langsamer Bewegung sauber getragen, klappert oder rutscht aber bei schnellem Schwenk des Arms. Die Sporadik ist das verräterische Zeichen: Eine Aufnahme, die bei einem von fünf Wechseln alarmiert, ist meist eine Aufnahme mit grenzwertiger Geometrie, keine defekte Maschine.
Die Bezugsmaße lassen sich mit dem Messschieber prüfen. Referenztabellen der Hersteller nach JIS B6339 nennen den BT40-Flanschdurchmesser mit 63 mm bei einem Bezugsdurchmesser von 44.45 mm, während Katalogdaten nach ANSI/ASME B5.50 den CAT40-Flansch mit 2.500 in (63.5 mm) bei demselben Bezugsdurchmesser von 44.45 mm angeben. BT40- und CAT40-Flansche unterscheiden sich im Durchmesser nur um 0.5 mm, was mit bloßem Auge nicht erkennbar ist, aber ausreicht, um den Sitz der Greiferfinger in der V-Nut zu verändern — also messen, nicht schätzen. Vergleichen Sie Flanschdurchmesser, V-Nut-Breite und axiale Nutposition der verdächtigen Aufnahme direkt nebeneinander mit einer bekannt guten Aufnahme derselben Familie; ein mit der Fühlerlehre sichtbarer Unterschied an der Nut ist Grund genug, die Aufnahme aus dem ATC-Betrieb zu nehmen.
Eine gestürzte Aufnahme ist eine ausgemusterte Aufnahme
Eine Aufnahme, die auf den Flansch gefallen ist oder in der Spindel verunfallt wurde, kann einen unsichtbaren aufgeworfenen Grat am Flansch-Außendurchmesser oder an der Nutkante tragen. Der Grat richtet die Greiferfinger bei jedem Wechsel neu aus und beschleunigt den Fingerverschleiß. Steinen Sie den Grat vorsichtig ab und prüfen Sie die Nut erneut gegen eine bekannt gute Aufnahme — ist die Nut selbst verformt, nehmen Sie die Aufnahme aus dem automatischen Wechsel, statt einen Sturz während der Übergabe zu riskieren.
Fehlausrichtung der Orientierungsnuten
Die beiden in den Flansch eingefrästen Nuten greifen in die Mitnehmer der Spindel und indexieren die Aufnahme drehwinkelmäßig, sodass die Spindel Drehmoment übertragen kann und der ATC das Werkzeug in reproduzierbarer Orientierung zurückgibt. Herstellerreferenzdaten nach JIS B6339 nennen die Breite der BT40-Mitnehmernut mit 22.6 mm (16.3 mm bei BT30, 35.4 mm bei BT50); CAT- und SK-Familien nutzen eigene Nutmaße, was ein weiterer Grund ist, warum Aufnahmen der falschen Familie an der Spindelnase hängenbleiben.
Drei verschiedene Fehler münden in dasselbe Symptom — einen Schlag oder ein Hängen, während der Arm die Aufnahme der Spindel zuführt:
- Drift der Spindelorientierung: Die programmierte Orientierungsposition der Spindel (der M19-Halt) ist abgedriftet, sodass die Mitnehmer nicht mehr in den Nuten zentrieren. Maschinenseitig; jede Aufnahme schlägt gleichermaßen.
- Verschlissene oder lose Mitnehmer: Mitnehmer mit abgerundeten Kanten treiben das Drehmoment noch, lokalisieren aber unsauber. Maschinenseitig; achten Sie auf polierte Verschleißstellen an den Mitnehmerflanken.
- Nutgrate oder falsche Nutbreite: Eine gratbehaftete oder fehlbearbeitete Nut an einer Aufnahme fängt die Mitnehmer ab. Aufnahmeseitig; der Tauschtest isoliert den Fall.
Landet jede Aufnahme mit demselben Schlag, sind Spindelorientierung oder Mitnehmerverschleiß zu vermuten; hängt eine Aufnahme, während andere sauber landen, prüfen Sie die Nutbreite dieser Aufnahme mit dem Messschieber gegen das Referenzmaß und untersuchen die Nutkanten auf Grate. Nutkanten verquetschen sich bei Crashs, und eine verquetschte, einige Zehntelmillimeter überstehende Kante reicht aus, um die Aufnahme während des Einsetzhubs des Arms am Mitnehmer hängen zu lassen.
Gewichts- und Momentgrenzen: lange, schwere Baugruppen
Jedes Magazin und jeder Arm ist für ein maximales Werkzeuggewicht ausgelegt, und dieser Wert liegt niedriger, als die meisten Bediener annehmen. Magazine typischer vertikaler Bearbeitungszentren mit Kegel 40 sind von ihren Herstellern auf rund 3-8 kg pro Werkzeug ausgelegt, und viele Hersteller geben eine zweite Grenze an — eine Momentgrenze —, weil eine lange Baugruppe mit ihrem Schwerpunkt weit weg von der Bezugslinie den Arm stärker belastet als eine kompakte Baugruppe gleicher Masse. Der Arm beschleunigt das Werkzeug über seinen Schwenk auf einem festen Kurvenprofil; das Drehmoment am Greifer skaliert sowohl mit der Masse als auch mit dem Abstand des Schwerpunkts von der Greifebene, sodass eine 6 kg schwere ausladende Ausbohrbaugruppe einen Arm zum Ausfall bringen kann, der einen 6 kg schweren kompakten Planfräser klaglos schwenkt.
Symptome von Gewichts- oder Momentverstößen häufen sich am Arm: Überlastalarme mitten im Wechsel, hörbares Greiferrutschen während des Schwenks, leicht fehlorientiert an der Spindel ankommende Werkzeuge und beschleunigter Greiferfingerverschleiß, der sich auf die Taschen der schweren Werkzeuge konzentriert. Drei Abhilfen, in der bevorzugten Reihenfolge:
- Beide veröffentlichten Grenzen prüfen — Gewicht und Moment — im Maschinenhandbuch, bevor eine lange Baugruppe aufgebaut wird, und die komplette Baugruppe (Aufnahme + Werkzeug + Anzugsbolzen) wiegen, statt zu schätzen.
- Die Schwerwerkzeug-Option der Steuerung nutzen, wo verfügbar: Viele Steuerungen bieten ein Flag oder einen Parameter pro Werkzeug, der den Schwenk des Arms für bestimmte Taschen verlangsamt und damit ein paar Sekunden Wechselzeit gegen eine zuverlässige Übergabe eintauscht.
- Die Baugruppe verkürzen und erleichtern — ein dickwandigerer, aber kürzerer Dorn oder eine enger gekoppelte Aufnahme bringt das Moment oft wieder unter die Auslegungsgrenze, selbst wenn die Masse gleich bleibt.
Für sehr schwere oder sehr lange Werkzeuge, die die veröffentlichten Grenzen selbst mit verlangsamtem Arm überschreiten, bleibt das manuelle Einsetzen in die Spindel der sichere Weg; Magazine sind nicht für das ausgelegt, was der Spindelkegel selbst tragen kann. Unwucht verschärft das Problem am Spindelende — die Wahl der Wuchtgüte für montierte Aufnahmen behandelt der Leitfaden zur Wuchtgüte von Werkzeugaufnahmen in dieser Reihe.
Anzugsbolzenform: die Seite der Anzugstange
Die Anzugstange greift die Aufnahme an der Haltenut des Anzugsbolzens, und der Bolzen unterliegt einem anderen Standard als der Aufnahmekörper. MAS 403 regelt den BT-Anzugsbolzen, während JIS B6339 den BT-Aufnahmekörper regelt, sodass eine BT-Spindel erst dann vollständig spezifiziert ist, wenn sowohl der Aufnahmestandard als auch der Untertyp des Anzugsbolzens zusammenpassen. CAT-Bolzen folgen dem Zusatz nach ANSI/ASME B5.50 mit Zollgewinden (5/8"-11 UNC bei CAT40), und SK-Aufnahmen nehmen Bolzen nach DIN 69872 / ISO 7388-2 auf (M16 bei SK40), deren Haltenutgeometrie sich auch dort von MAS 403 unterscheidet, wo das Gewinde übereinstimmt — ISO 7388-2 ist der internationale Standard für den Anzugsbolzen, abgegrenzt von ISO 7388-1, der den Aufnahmeschaft regelt.
In ATC-Begriffen stellt ein Bolzen falscher Länge oder falscher Kopfform die Haltenut in falscher axialer Position dar, sodass die Finger der Anzugstange den falschen Abschnitt des Bolzenkörpers verriegeln — das Spannen fühlt sich beim Werkzeugwechsel normal an, doch Spannbestätigungsalarme treten sporadisch auf und das Werkzeug kann sich unter Schnittlast lösen. Ein pauschaler Bolzen kann typisch ~2-4 mm neben der vorgesehenen Greifzone der Anzugstange sitzen und sich dennoch sauber einschrauben. Die Identifikationsdetails — Gewinde, Kopfflächenwinkel, Länge und Haltenutgeometrie über BT, CAT, Mazak und DIN 69872 hinweg — sind die Grundlage des Leitfadens zur Anzugsbolzen-Kompatibilität in dieser Reihe; die ATC-relevante Regel ist kurz: Behandeln Sie nach jedem Anzugsbolzenwechsel neue Klemmalarme oder Wechselwiederholungen zuerst als ein Bolzen-Spezifikationsproblem und bestellen Sie Bolzen nach der veröffentlichten OEM-Teilenummer der Spindel statt nach Kegelgröße.
Greiferfingerverschleiß oder Aufnahmeverschleiß — was ist es?
Greiferfinger und V-Nuten der Aufnahmen verschleißen gegeneinander, sodass späte Symptome aus Bedienersicht identisch aussehen: Klappern bei der Übergabe, leicht versetzt sitzende Werkzeuge, gelegentliche Nachgreifversuche. Sie zu trennen, ist eine zweistufige Lesung:
- Die Tauschmatrix durchlaufen. Verhält sich eine Aufnahme an jeder Station fehlerhaft, belastet das die Aufnahme; verhalten sich mehrere Aufnahmen an einem Greifer oder einer Tasche fehlerhaft, belastet das diese Station. Protokollieren Sie, welche Werkzeugnummern wo alarmieren — das Muster klärt sich meist innerhalb einer Schicht.
- Den Kontakt lesen. Streichen Sie die V-Nut der verdächtigen Aufnahme mit Anreißfarbe (oder Tuschierfarbe) ein, führen Sie 2-3 Werkzeugwechsel aus und betrachten Sie, wo der Streifen abgewischt ist. Greiferfinger in gutem Zustand wischen ein symmetrisches, gleichmäßiges Band in der V-Nut; ein einseitiges oder fleckiges Wischmuster deutet auf verschlissene Finger, eine verbogene Fingerfeder oder eine Aufnahmenut, die nicht mehr zum Fingerprofil passt.
Maschinenseitige Bestätigung: Untersuchen Sie die Finger selbst auf Abflachungen, abgerundete Kanten und ungleiche Federkraft und vergleichen Sie den Verschleiß zwischen einer stark genutzten Tasche und einer selten genutzten. Aufnahmeseitige Bestätigung: Prüfen Sie die Nutbreite mit dem Messschieber gegen eine neue Aufnahme derselben Familie. Tauschen Sie Greiferfinger als Satz aus, nicht einzeln — ein neuer Finger gepaart mit einem verschlissenen greift außermittig und erzeugt das ursprüngliche Symptom bei typischem Produktions-Wechselvolumen innerhalb weniger Wochen erneut.
Gemischte BT- und SK-Aufnahmen in einem Magazin
SK- (DIN 69871), BT- (JIS B6339) und CAT-Aufnahmen (ANSI/ASME B5.50) der Größe 40 weisen allesamt einen Bezugsdurchmesser von 44.45 mm am selben nominellen 7:24-Kegel auf, weshalb eine Aufnahme der falschen Familie in der Spindelbohrung sitzt, aber überall sonst in der Wechselkette versagt. DIN 69871 platziert die SK-V-Nut in einer anderen axialen Position relativ zur Bezugslinie als JIS B6339 die BT-Nut, und der BT-Flansch ist bei gleicher Größe spürbar dicker als SK oder CAT — sodass Greifer und Taschen, die für eine Familie gefertigt wurden, die andere fehltragen, obwohl jede Aufnahme in die Spindel "passt".
In einem gemischten Magazin sind die Symptome charakteristisch: Aufnahmen der falschen Familie stehen über ihre Nachbarn in den Taschen hinaus (oder sinken unter sie), der Greifer fasst die V-Nut in falscher Höhe und trägt die Aufnahme locker, und Werkzeugwechselalarme konzentrieren sich auf bestimmte Werkzeugnummern — die importierten. Posten gebrauchter Werkzeuge sind der übliche Einstiegspfad, da "Kegel-40-Aufnahmen" in einer Posten-Anzeige routinemäßig SK40-, BT40- und CAT40-Körper vermischen, die auf Fotos gleich aussehen.
Vor dem Bestücken sortieren, nicht erst nach dem Alarm
Sortieren Sie jeden gemischten oder gebrauchten Werkzeugposten zuerst nach Flanschstempel ("BT40 MAS403", "DIN 69871 AD", "CAT40"), dann nach Anzugsbolzengewinde — M16 metrisch grenzt eine Aufnahme der Größe 40 auf BT oder SK ein, während 5/8"-11 UNC für CAT steht. Ein direkter Flanschvergleich nebeneinander gegen eine bekannte Aufnahme klärt den Rest in unter 1 Minute pro Aufnahme, was eine günstige Versicherung gegen eine einzige abgeworfene Baugruppe bei der Übergabe ist.
Nachbartaschenregeln für übergroße Werkzeuge
Der Taschenabstand des Magazins legt den größten Fräserdurchmesser fest, der neben belegten Taschen Platz findet. Bei typischen Kegel-40-Magazinen liegt der maximale Werkzeugdurchmesser bei voll belegten Nachbartaschen bei rund 75-90 mm und steigt auf rund 125-150 mm, wenn die benachbarten Taschen frei bleiben — das genaue Wertepaar steht in der ATC-Spezifikationstabelle des Maschinenhandbuchs. Das Überschreiten des Durchmessers bei voller Tasche löst keinen Alarm aus; es lässt die Schneidplatten eines Planfräsers stillschweigend die Nachbaraufnahmen während des Indexierens streifen, fräst Spuren in die Flansche und führt schließlich zu Plattenausbrüchen.
Zwei Regeln halten übergroße Fräser sicher:
- Das Werkzeug in der Werkzeugtabelle als groß deklarieren. Steuerungen mit einem Großwerkzeug-Flag reservieren die benachbarten Taschen automatisch und verhindern bei wahlfreien Magazinen, dass die Umlagerungslogik später in der Schicht einen Nachbarn zuweist.
- Bei Festtaschenmagazinen die Nachbarn physisch frei lassen und dies dokumentieren auf Ebene des Rüstblatts, weil nichts in der Steuerung es erzwingt. Ein neuer Bediener, der die "freien" Taschen füllt, ist ein klassischer Crash in der Spätschicht.
Wahlfreie Magazine verdienen besondere Vorsicht: Die Steuerung weist Taschen neu zu, sobald Werkzeuge zurückkehren, sodass ein sicher geladenes übergroßes Werkzeug neben einen hohen Nachbarn zurückgegeben werden kann, sofern es nicht gekennzeichnet ist. Prüfen Sie bei wahlfreien Maschinen nach jeder Bearbeitung der Werkzeugtabelle das Großwerkzeug-Flag — das Flag, nicht die ursprüngliche Taschenwahl, schützt den Freiraum.
Prüfen einer Fremdaufnahme, bevor Sie den ganzen Bestand kaufen
Kataloglistungen verweisen auf JIS B6339 oder ANSI/ASME B5.50, doch der Messschieber bestätigt den Körper. Bevor Sie sich auf einen Bestand an Fremdaufnahmen festlegen, messen Sie eine Probe gegen die veröffentlichten Bezugsmaße und gegen eine bekannt gute OEM-Aufnahme:
Zwei Einschränkungen halten dies ehrlich. Erstens löst ein Messschieber in geübter Hand bestenfalls 0.01 mm auf, sodass diese Prüfungen ein Sieb für Körper der falschen Familie, grobe Bearbeitungsfehler und Crashschäden sind — kein Ersatz für die Toleranztabellen der Standards, die am Kegel selbst engere Grenzen festlegen, als der Messschieber auflöst. Zweitens definieren die Standards nur die Geometrie: Oberflächenhärte, Wuchtgüte und Rundlauf sind Herstellerentscheidungen, die obendrauf kommen, sodass eine maßlich korrekte Aufnahme dennoch eine schlechte sein kann. Eine 5-minütige Messschieber-Prüfung von Bezugsdurchmesser, Flanschdurchmesser, Nutbreite und Bolzengewinde an der ersten gelieferten Aufnahme fängt die Abweichungen ab, die ATC-Störungen verursachen; Kegelkontaktqualität und Rundlauf erfordern weiterhin ein Voreinstellgerät oder eine Spindelprüfung vor der Produktion. Zur Auswahl des Aufnahmetyps jenseits der Schnittstelle selbst siehe den vollständigen Leitfaden zur Werkzeugaufnahme, und für den Kontext der Ersteinrichtung einer Maschine den Einsteigerleitfaden zur CNC-Werkzeugeinrichtung.
Zusammenfassung
Erst der Tauschtest, dann der Messschieber am Flansch — die meisten ATC-Störungen sind eine 0.5-mm-Geschichte.
Trennen Sie Maschinenverschleiß von Aufnahmeverschleiß mit einem Tauschtest, bevor Sie etwas tauschen: Versagt eine Aufnahme überall, ist es ein Aufnahmeproblem, versagt jede Aufnahme an einer Station, ein Maschinenproblem. Dann messen — Bezugsdurchmesser (44.45 mm bei Größe 40), Flanschdurchmesser (63 mm BT40 vs 63.5 mm CAT40), Mitnehmernutbreite (22.6 mm BT40) und Anzugsbolzengewinde — gegen JIS B6339- / ANSI/ASME B5.50-Referenzdaten und eine bekannt gute Aufnahme. Halten Sie Baugruppen innerhalb der Gewichts- und Momentgrenzen des Herstellers (typischerweise ~3-8 kg pro Werkzeug bei Kegel-40-Magazinen), mischen Sie nie BT- und SK-Körper in einem Magazin, kennzeichnen Sie übergroße Fräser für freie Nachbartaschen und bestellen Sie Anzugsbolzen nach der OEM-Teilenummer der Spindel.
Warum lässt mein ATC nur eine bestimmte Werkzeugaufnahme fallen oder bringt sie zum Klappern?
Dieses Muster deutet auf die Aufnahme, nicht auf die Maschine. Prüfen Sie Flanschdurchmesser und V-Nut-Breite mit dem Messschieber gegen eine bekannt gute Aufnahme derselben Familie — BT40-Flansche messen 63 mm und CAT40-Flansche 63.5 mm, und Verschleiß oder ein Körper der falschen Familie verändert den Sitz der Greiferfinger. Grate oder Reibverschleiß in der V-Nut erzeugen dasselbe Symptom.
Wie viel Gewicht kann ein CNC-Werkzeugwechsler pro Werkzeug bewältigen?
Magazine typischer vertikaler Bearbeitungszentren mit Kegel 40 sind von den Herstellern auf rund 3-8 kg pro Werkzeug ausgelegt, während Maschinen mit Kegel 50 üblicherweise im Bereich von ~12-25 kg pro Werkzeug liegen — doch der genaue Wert ist immer die veröffentlichte Spezifikation des Herstellers, keine Regel nach Kegelgröße. Viele Hersteller geben zudem eine Momentgrenze an, sodass eine lange Baugruppe mit ihrem Schwerpunkt weit weg von der Bezugslinie den Arm selbst unter der Gewichtsgrenze zum Ausfall bringen kann. Prüfen Sie das Maschinenhandbuch auf beide Werte.
Kann ich BT40- und SK40-Aufnahmen in einem Werkzeugmagazin mischen?
Nicht zuverlässig. Beide weisen einen Bezugsdurchmesser von 44.45 mm am selben 7:24-Kegel auf und sitzen in der Spindelbohrung, doch Flanschdicke, V-Nut-Position und Greifernutgeometrie unterscheiden sich zwischen JIS B6339 und DIN 69871, sodass Greifer und Taschen, die für eine Familie gefertigt wurden, die andere fehltragen. Sortieren Sie gemischte Bestände nach Flanschstempel und Anzugsbolzengewinde, bevor Sie ein Magazin bestücken.
Wie prüfe ich eine BT40-Fremdaufnahme, bevor ich in Menge kaufe?
Prüfen Sie eine Probe mit dem Messschieber gegen veröffentlichte Bezugsmaße — 44.45 mm Bezugsdurchmesser, 63 mm Flanschdurchmesser, 22.6 mm Mitnehmernutbreite und ein M16-Anzugsbolzengewinde gemäß JIS B6339- / MAS 403-Referenzdaten. Vergleichen Sie dann V-Nut-Breite und axiale Position direkt nebeneinander mit einer bekannt guten OEM-Aufnahme; Kataloge zitieren den Standard, doch der Messschieber bestätigt den Körper.
Wie unterscheide ich Greiferfingerverschleiß von Werkzeugaufnahmeverschleiß?
Führen Sie einen Tauschtest durch: Verhalten sich mehrere Aufnahmen an einem Greifer oder einer Tasche fehlerhaft, belastet das die Maschinenseite, während eine Aufnahme, die sich an jeder Station fehlerhaft verhält, die Aufnahme belastet. Ein Streifen aus Marker- oder Tuschierfarbe in der V-Nut, nach 2-3 Werkzeugwechseln gelesen, zeigt, wo die Finger tatsächlich Kontakt haben — ein einseitiges oder fleckiges Wischmuster bedeutet verschlissene Finger.