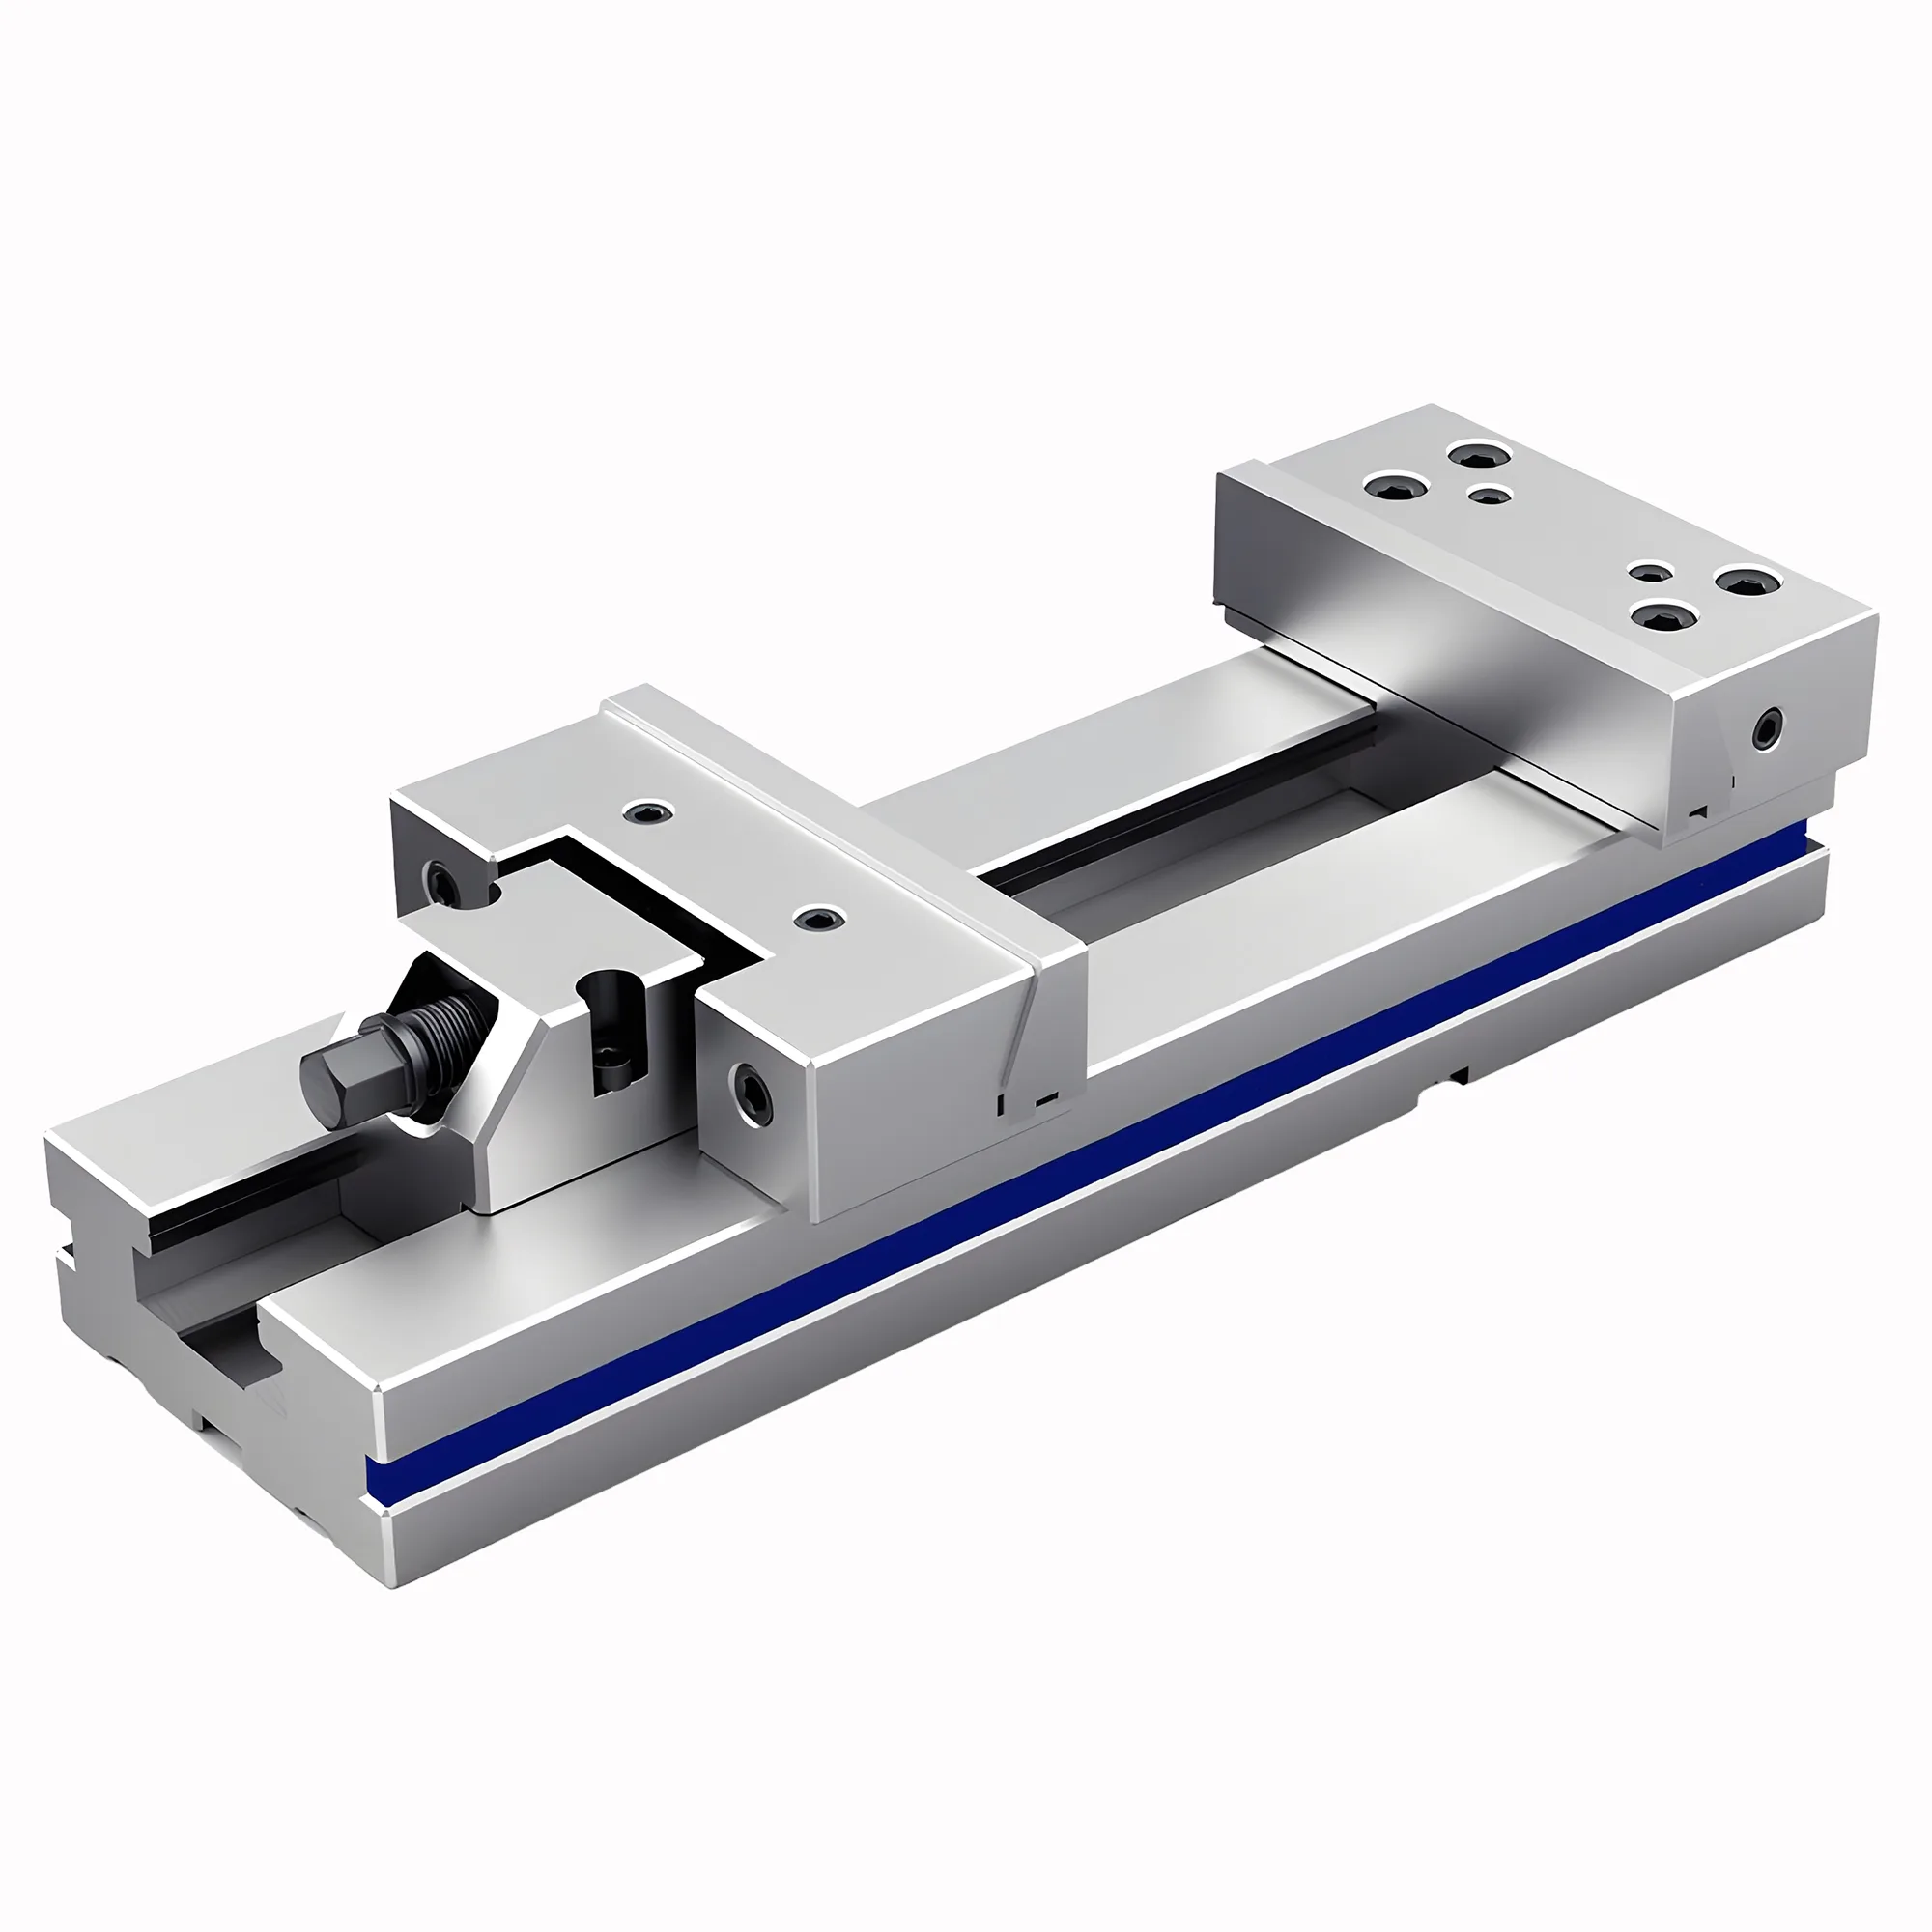
Uma morsa de fresamento devidamente alinhada com calços paralelos corretamente assentados mantém o erro de apalpação da castanha fixa abaixo de 0.005 mm ao longo de 150 mm — o limiar a partir do qual erros em degrau e inclinação angular da peça se tornam visíveis em cortes de acabamento. Pular ou apressar qualquer um dos dois procedimentos introduz desalinhamento angular de 0.02–0.05 mm a cada 100 mm, o que se traduz diretamente em características cônicas, planeza ruim e retrabalho.
Referência Rápida de Montagem da Morsa
| Problema / Objetivo | Ação Principal | Impacto Esperado |
|---|---|---|
| Castanha fixa da morsa fora do alinhamento | Apalpar a castanha fixa com relógio de 0.001 mm; bater no corpo da morsa para corrigir | Erro angular ≤ 0.005 mm por 150 mm de castanha |
| Peça apoiada em altura ou inclinada | Bater a peça para baixo sobre os paralelos com bastão de latão; verificar o chocalho novamente | Erro de assentamento cai de 0.05 mm para < 0.01 mm |
| Chocalho de paralelo após a fixação | Limpar os rasgos em T e as faces das castanhas; refixar a 60–70% do torque nominal | Contato do paralelo restabelecido; levantamento da peça eliminado |
| Cavaco sob o paralelo | Soprar o rasgo em T e o alojamento da castanha; limpar com pano sem fiapos | Erro de assentamento por cavaco eliminado (cavaco típico = 0.1–0.3 mm de erro de altura) |
| Degrau angular em passada de acabamento | Realinhar a morsa; verificar o alinhamento do fuso (os erros do fuso e da morsa se somam) | Degrau eliminado; planeza dentro de 0.01 mm em 100 mm |
| TIR excessivo em furo de castanha mole | Mandrilar as castanhas moles após fixar a morsa; nunca antes | TIR reduzido de 0.05–0.10 mm para < 0.01 mm |
Por que o Alinhamento da Morsa e o Assentamento dos Paralelos Importam
Uma morsa desalinhada em 0.03 mm ao longo de 150 mm introduz uma conicidade de 0.2 mm em um percurso de 1.000 mm em produção — um erro que se acumula em toda característica da peça.
O alinhamento da morsa orienta a castanha fixa em paralelo ao eixo X da máquina (e a castanha móvel em paralelo ao eixo Y), de modo que uma peça fixada na morsa fique orientada em esquadro com o curso do fuso. O assentamento dos paralelos garante que a face inferior da peça contate ambos os paralelos uniformemente, mantendo a peça em uma altura conhecida e repetível e evitando inclinação no eixo Z.
Esses dois procedimentos estão ligados: mesmo uma morsa perfeitamente alinhada falha em manter tolerâncias angulares se os paralelos não estiverem totalmente assentados. O corpo da morsa cria a referência angular X-Y; os paralelos criam a referência de altura Z e de inclinação.
Relógios apalpadores (DTI) com resolução de 0.001 mm são o instrumento mínimo para alinhar uma morsa de precisão usada em trabalho com tolerância — relógios de 0.01 mm são insuficientes para esta tarefa.
Em termos da ISO 1101, o alinhamento controla a "angularidade" da superfície de fixação em relação ao sistema de coordenadas da máquina. Uma morsa desalinhada projeta esse erro de angularidade em toda característica usinada: os furos deixam de ser perpendiculares, os ressaltos não ficam em esquadro e os fundos de bolsão não ficam planos.
Morsas modulares de precisão (como as da série GT) possuem superfícies datum retificadas que reproduzem o alinhamento dentro de 0.005 mm quando reassentadas em um rasgo em T limpo — mas apenas se as superfícies de assento e o rasgo em T estiverem limpos. Morsas de ferramenteiro e morsas seno exigem apalpação completa a cada reposicionamento, porque dependem do operador para o alinhamento angular. Veja a comparação entre morsa modular, seno e de ferramenteiro para um detalhamento completo da precisão por tipo de corpo e dos trade-offs de força de fixação.
Alinhamento da Morsa: Procedimento Passo a Passo
Ferramentas Necessárias
- Relógio apalpador (DTI): resolução 0.001 mm, curso mínimo 0.3 mm
- Base magnética para relógio ou braço de relógio apalpador no fuso
- Bastão de latão ou alumínio (para bater na morsa sem marcá-la)
- Nível de precisão (opcional, para nivelamento grosseiro inicial)
- Torquímetro ajustado ao torque dos parafusos de rasgo em T conforme especificação do fabricante da morsa (tipicamente 40–60 N·m para parafusos M12)
Procedimento
Passo 1 — Limpe o rasgo em T e a base da morsa. Sopre o rasgo em T com ar comprimido. Limpe a superfície superior do rasgo em T e a base da morsa com um pano sem fiapos. Um único cavaco sob a base da morsa produz uma inclinação rígida de 0.01–0.05 mm, conforme a espessura do cavaco e a área de apoio da morsa.
Passo 2 — Monte a morsa apenas com aperto manual. Encaixe as porcas em T da morsa no rasgo em T e aperte os parafusos de fixação apenas com a mão. A morsa deve estar livre para deslizar lateralmente sem levantar.
Passo 3 — Monte o relógio no fuso. Encaixe o DTI em um suporte para relógio apalpador ou em uma pinça no fuso. Posicione a ponta do relógio contra a face da castanha fixa (não a castanha móvel) na extremidade esquerda do curso, tipicamente 10–15 mm da aresta da castanha. Pré-carregue aproximadamente 0.2–0.3 mm.
Passo 4 — Zere o relógio. Percorra o eixo X em toda a extensão da castanha. Registre o batimento total indicado (TIR). O zero é a leitura na extremidade esquerda; a leitura na extremidade direita mostra o erro angular total ao longo da largura da castanha.
Passo 5 — Corrija em meia divisão. Se o erro for de 0.02 mm (extremidade direita mais alta), bata levemente no canto traseiro direito do corpo da morsa com um bastão de latão até que o relógio leia 0.01 mm (metade de 0.02 mm). Em seguida, percorra novamente. Repita até o TIR ficar abaixo de 0.005 mm em toda a extensão da castanha.
Correção por Meia Divisão
Bata no canto da morsa que está alto. Cada batida desloca a morsa em uma pequena medida. Sempre reapalpe após cada batida para avaliar a correção — corpos de morsa respondem de forma não linear, porque as porcas em T atuam como pontos de pivô. Três ou quatro ciclos de batida-e-medição tipicamente atingem 0.005 mm ou melhor.
Passo 6 — Aperte os parafusos de fixação. Aperte os parafusos no torque especificado pelo fabricante em sequência diagonal (frente-esquerda, traseira-direita, frente-direita, traseira-esquerda). Após o torque, reapalpe a castanha fixa. O aperto pode introduzir um deslocamento típico de 0.005–0.015 mm; se exceder 0.005 mm, afrouxe e corrija novamente.
Passo 7 — Apalpação final de verificação. Com os parafusos torqueados, percorra a extensão completa da castanha. Registre o resultado. Para fresamento geral, 0.010 mm de TIR é aceitável. Para trabalho com tolerância (furos, ressaltos de precisão), almeje ≤ 0.005 mm.
Erro de Apalpação na Castanha Móvel
Evite recorrer à face da castanha móvel para alinhamento de precisão. A castanha móvel não é um datum retificado — ela deflete 0.01–0.03 mm em direção ao operador ou no sentido oposto, conforme o sentido da fixação. Alinhar contra ela introduz um erro sistemático de 0.01–0.03 mm. Em montagens de precisão, alinhe apenas pela castanha fixa; a face da castanha móvel pode servir como verificação grosseira de coerência, mas não como referência principal.
Seleção e Assentamento dos Paralelos
Como Escolher os Paralelos Certos
Pares de paralelos retificados, temperados e casados com tolerância de espessura ≤ 0.002 mm entre as duas peças são exigidos para fixação repetível em múltiplas montagens — paralelos não casados produzem erros em degrau quando a peça é invertida ou refixada.
Os paralelos cumprem duas funções: elevam a peça acima das castanhas, de modo que a fresa de topo tenha folga abaixo da peça, e fornecem uma superfície de referência plana e repetível para a face inferior da peça.
Paralelos retificados-padrão são fabricados em pares casados com tolerância de espessura de ±0.001 mm por peça e ≤ 0.002 mm de casamento entre o par. Para montagens que exijam repetibilidade de altura de peça melhor que 0.01 mm, verifique o par com um micrômetro antes do uso.
Critérios-chave de seleção (para a seleção do tipo de castanha, consulte o guia de seleção de castanhas de morsa):
- Altura: os paralelos devem posicionar a face inferior da peça aproximadamente 5–10 mm acima do topo da castanha da morsa. Abaixo de 5 mm há risco de a fresa de topo encostar na castanha; acima de 10 mm reduz a profundidade efetiva de fixação abaixo do mínimo recomendado de 3× a altura da peça.
- Largura: a largura do paralelo deve ser ≥ 60% da largura da castanha para maximizar a área de contato. Paralelos estreitos (< 40% da largura da castanha) criam um ponto de apoio de balanço.
- Condição: verifique as faces dos paralelos com uma régua de precisão ou desempeno. Paralelos com rebarbas, mossas ou torção > 0.005 mm devem ser substituídos.
Procedimento de Assentamento
Passo 1 — Limpe castanhas e paralelos. Limpe as quatro faces de cada paralelo (ambos os lados planos e ambas as arestas) com um pano sem fiapos. Limpe as faces da castanha da morsa e o alojamento inferior. Uma película de resíduo de refrigerante entre o paralelo e o alojamento da castanha contribui com 0.002–0.005 mm de incerteza.
Passo 2 — Posicione os paralelos na morsa. Coloque os paralelos simetricamente no alojamento da castanha — à mesma distância de cada extremidade da castanha, encostados na face da castanha fixa.
Passo 3 — Posicione a peça e feche a morsa levemente. Feche a morsa até contato leve (ainda sem pressão de fixação). Verifique se ambos os paralelos contatam a face inferior da peça — se um paralelo balança, verifique cavacos ou empenamento da peça.
Passo 4 — Teste de chocalho. Com a morsa sob pressão leve de fixação, tente balançar cada paralelo com o dedo. Qualquer chocalho significa que a peça está fazendo ponte (face inferior convexa) ou que há cavaco presente. Abra a morsa, limpe e recomece.
Passo 5 — Batida para baixo e fixação. Com pressão leve, bata a peça para baixo com um bastão de latão na face superior da peça. A batida assenta a peça sobre os paralelos, ao remover o retorno elástico na castanha da morsa e na peça. Refaça o teste de chocalho. Ambos os paralelos devem estar firmes (sem chocalho) antes da fixação final.
Passo 6 — Aplique a força final de fixação. Fixe na força recomendada. Para uma morsa modular de precisão sobre peças em aço 1018 ou alumínio 6061, força de fixação de 5–8 kN é típica para peças de até 50 mm de largura. Fixação excessiva pode arquear os paralelos, soltando-os do piso do alojamento da castanha — verifique o chocalho novamente após a fixação plena.
O Padrão do Teste de Chocalho
Um paralelo que apresenta chocalho após a fixação significa que a face inferior da peça se elevou da superfície do paralelo — a morsa está segurando a peça apenas por atrito lateral, e a referência de altura Z se perdeu. A peça pode deslocar-se em 0.02–0.10 mm em Z, conforme o tamanho do cavaco e o peso da peça. A sequência de batida-para-baixo + teste de chocalho é a prática consagrada para montagens de precisão; pular essa sequência deixa não detectada uma deriva de altura Z de 0.02–0.10 mm.
Fontes Comuns de Erro e Correção
| Fonte de Erro | Sintoma | Correção |
|---|---|---|
| Cavacos sob a base da morsa | Morsa balança; TIR do relógio > 0.05 mm | Limpar o rasgo em T; remontar |
| Alinhamento pela castanha móvel | Ângulos de característica errados no eixo Y | Realinhar pela castanha fixa |
| Chocalho de paralelo ignorado | Altura Z varia 0.02–0.10 mm entre montagens | Bater para baixo; verificar ausência de chocalho antes da fixação |
| Paralelos não casados | Erro de altura em degrau quando a peça é invertida | Usar pares calibrados e casados; passar no micrômetro antes do uso |
| Parafusos de fixação com torque excessivo | Alinhamento se desloca após o torque | Usar torquímetro; reapalpar após o torque |
| Pré-carga insuficiente do relógio | Leitura instável no percurso da castanha | Ajustar pré-carga ~0.2–0.3 mm; usar DTI de 0.001 mm |
| Paralelos estreitos demais | Peça balança nos paralelos | Usar paralelos ≥ 60% da largura da castanha |
| Castanha mole não mandrilada na morsa | TIR do perfil mandrilado > 0.02 mm | Sempre mandrilar castanhas moles com a morsa montada e fixada |
O erro de paralelo no eixo Z (por peça não assentada) é mais comum que o erro de alinhamento, mas os operadores verificam o alinhamento com mais frequência — ambos exigem igual atenção em montagens de precisão.
Diagnóstico de Erros: Alinhamento da Morsa vs Assentamento dos Paralelos
Quando uma característica usinada está fora de esquadro ou aparece um degrau em uma passada de acabamento, a fonte do erro pode ser o alinhamento da morsa, o assentamento dos paralelos ou o alinhamento do fuso:
- Apalpe a castanha fixa com o DTI. Se > 0.010 mm: erro de alinhamento. Corrija e reusine.
- Coloque um esquadro de precisão sobre a peça após a fixação. Verifique a esquadria da face vertical em relação à mesa da máquina. Se o esquadro indicar inclinação: erro de assentamento do paralelo ou erro de face da peça.
- Apalpe o alinhamento do fuso (apalpar um disco retificado no fuso atravessando a mesa). A ASME B5.54 recomenda tolerância de alinhamento do fuso ≤ 0.005 mm por 300 mm. Se o fuso estiver fora de alinhamento, nenhum alinhamento da morsa corrigirá características usinadas perpendiculares ao eixo do fuso. Uma abordagem sistemática semelhante se aplica ao apalpar uma placa de quatro castanhas: isolar a fonte do erro antes de corrigir.
Erros de alinhamento do fuso e da morsa somam-se algebricamente — um erro de alinhamento de fuso de 0.005 mm e um erro de alinhamento de morsa de 0.005 mm combinam-se em 0.010 mm de erro posicional total em uma característica da peça.
Considerações de Precisão para Morsa Seno e Série QKG
Morsas seno (como as da série QKG) introduzem uma terceira dimensão de alinhamento: o ângulo da barra seno deve ser ajustado com uma pilha calibrada de blocos-padrão, e a morsa deve ser alinhada tanto em X (castanha paralela ao eixo X) quanto em Y (eixo de rotação da barra seno paralelo ao eixo Y). Trata-se de um procedimento de alinhamento em dois eixos:
- Alinhe a castanha fixa em X (procedimento-padrão acima).
- Apalpe o eixo de pivô da barra seno paralelamente ao eixo Y da máquina, usando um DTI no fuso percorrendo Y ao longo da aresta dianteira da barra seno.
- Defina a altura da pilha de blocos-padrão = L × sin(θ), onde L é o comprimento da barra seno (tipicamente 100 mm ou 200 mm) e θ é o ângulo necessário.
- Verifique a altura da pilha com um micrômetro calibrado: para uma barra seno de 100 mm a 10°, L × sin(10°) = 100 × 0.1736 = 17.36 mm — use uma pilha de 17.00 mm + 0.36 mm (se disponível) ou a combinação mais próxima dentro de 0.002 mm.
A incerteza δH da altura do bloco-padrão se propaga para a incerteza angular δθ ≈ (δH / L) × (180/π). Com δH = 0.005 mm e L = 100 mm, a incerteza angular é ≈ 0.003° — bem dentro da tolerância da maioria das características angulares, que tipicamente são ±0.1° ou mais apertadas. O erro de ângulo cresce com barras seno mais curtas, portanto utilize a barra mais longa disponível para trabalhos de tolerância apertada.
Lista Rápida de Verificação Antes do Primeiro Corte
- Apalpação da castanha fixa: TIR ≤ 0.005 mm para trabalho de precisão, ≤ 0.010 mm para fresamento geral.
- Teste de batida-e-chocalho: ambos os paralelos firmes, sem chocalho sob força de fixação.
- Apalpação do topo da peça: apalpe a face superior da peça após a fixação. Qualquer leitura acima de ± metade da especificação de planeza da face da peça indica erro de assentamento — abra, limpe, refixe.
- Torque dos parafusos da morsa: verifique com torquímetro antes da primeira peça. Reapalpe após o torque.
- Alinhamento do fuso: se qualquer característica precisar ficar em esquadro com a mesa, verifique o alinhamento do fuso conforme ASME B5.54 (≤ 0.005 mm por 300 mm).
- Folga de altura do paralelo: confirme que a fresa de topo não baterá no paralelo ou na castanha da morsa em profundidade plena. Use uma sonda de altura Z ou uma aproximação manual cuidadosa em Z.
Percorrer a lista de verificação de 6 pontos adiciona 5–10 minutos por montagem, mas elimina a fonte mais comum de retrabalho em peças de primeira tiragem — uma peça que passa na inspeção da primeira operação apenas para falhar na segunda, porque a morsa foi remontada sem realinhamento.
Alinhe a castanha fixa; assente os paralelos; verifique ambos antes do corte.
Para fresamento de precisão, alinhe a castanha fixa para ≤ 0.005 mm de TIR, assente os paralelos com o teste de batida-e-chocalho, e execute a lista de verificação de 6 pontos antes do primeiro corte. Os dois procedimentos juntos levam menos de 15 minutos e previnem a fonte mais comum de erros angulares e de altura Z em peças fresadas.
Qual a resolução de relógio necessária para alinhar uma morsa?
Um relógio apalpador (DTI) de resolução 0.001 mm é o mínimo para alinhamento de morsa de precisão. Um relógio de 0.01 mm não resolve a tolerância alvo de 0.005 mm de forma confiável, já que uma graduação equivale a toda a faixa de tolerância. Use um DTI com pelo menos 0.3 mm de curso e aproximadamente 0.2–0.3 mm de pré-carga contra a face da castanha fixa.
Quão apertada deve estar uma morsa alinhada — qual o TIR aceitável?
Para fresamento geral, ≤ 0.010 mm de TIR em toda a extensão da castanha é aceitável. Para características com tolerância (furos de precisão, ressaltos, fundos de bolsão exigindo planeza < 0.01 mm), almeje ≤ 0.005 mm de TIR. Mais apertado que 0.003 mm raramente é atingível em produção sem que se verifique também o alinhamento do fuso, que se soma de forma independente.
Por que os paralelos apresentam chocalho após a fixação e o que isso significa?
O chocalho do paralelo após a fixação significa que a face inferior da peça não está em contato pleno com ambos os paralelos — as castanhas da morsa seguram a peça apenas por atrito, sem referência de altura Z. As causas comuns incluem cavacos no piso do alojamento da castanha, face inferior convexa da peça, ou largura de paralelo estreita demais para apoiar a peça. Bata a peça para baixo sobre os paralelos com um bastão de latão antes de aplicar o torque final de fixação, e refaça o teste de chocalho.
É possível separar erros de alinhamento da morsa e erros de alinhamento do fuso?
Sim. Apalpe o alinhamento do fuso separadamente, percorrendo um disco plano retificado no fuso pela mesa da máquina — isso mede a esquadria fuso-mesa independentemente da morsa. Em seguida, alinhe a castanha fixa da morsa com o DTI. Os dois erros somam-se algebricamente: um erro de fuso de 0.005 mm somado a um erro de morsa de 0.005 mm dá 0.010 mm de erro angular total em uma característica usinada. Ambos devem estar dentro da especificação para trabalho de precisão.
Com que frequência uma morsa deve ser realinhada?
Realinhe sempre que a morsa for desaparafusada e remontada, após uma colisão pesada, ou após qualquer evento de usinagem que possa tê-la deslocado (cortes interrompidos pesados, operações de rosqueamento ou contaminação do rasgo em T). Uma morsa modular de precisão com chavetas datum reassenta dentro de 0.005 mm sem realinhamento se o rasgo em T estiver limpo; uma morsa-padrão sem chavetas datum exige alinhamento por relógio a cada remontagem.
Fontes
- ISO 1101:2017 — Geometrical tolerancing: tolerances of form, orientation, location and run-out
- ASME B5.54-2005 — Methods for Performance Evaluation of CNC Machining Centers
- Machinery's Handbook 31st Edition, "Jigs, Fixtures, and Workholding" chapter
- Precision Vise Application and Setup Guide — Kurt Manufacturing