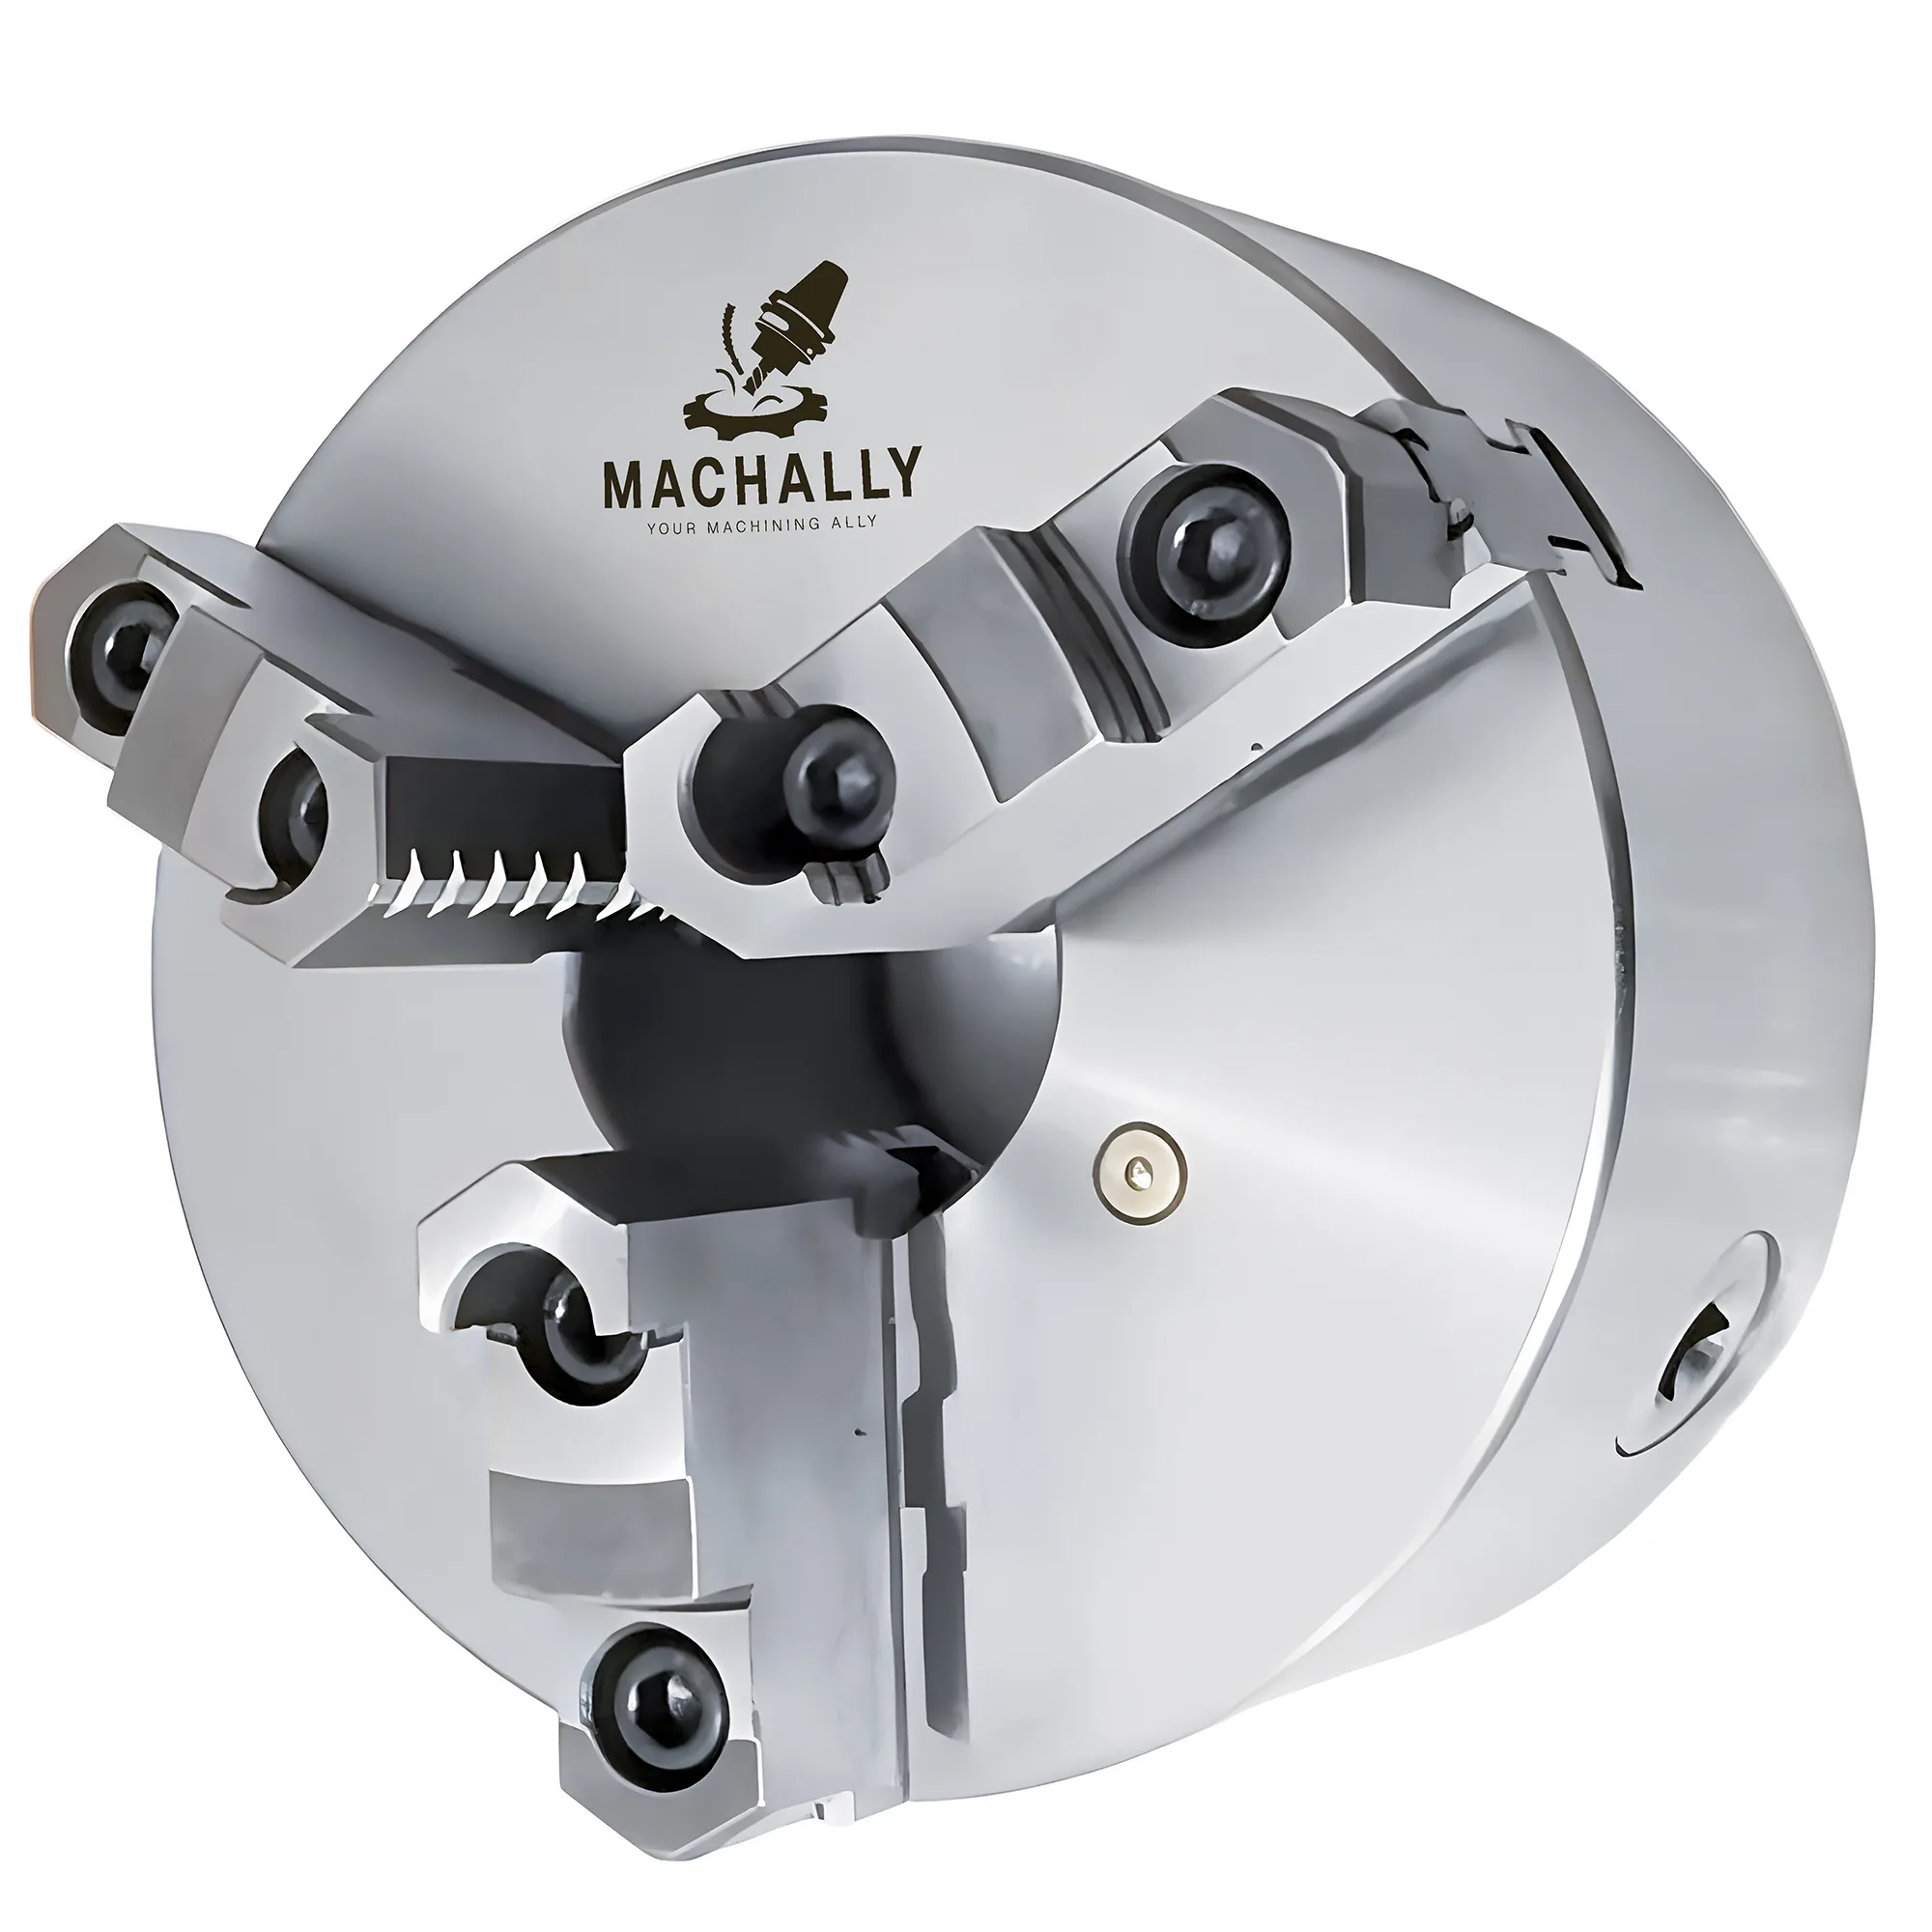
Castanhas moles mandriladas in situ em uma placa de três ou quatro castanhas conseguem segurar peças irregulares ou pré-usinadas com repetibilidade de TIR ≤0.02 mm — desde que o furo seja usinado sob a carga de fixação correta e que o degrau ou raio de localização corresponda à geometria da peça dentro de 0.05 mm. Selecione aço-carbono AISI 1018 para a maioria dos serviços de torneamento (HRC 15–20, fácil de usinar, suporta novos mandrilamentos), alumínio 6061-T6 para cortes leves de acabamento em superfícies delicadas, e AISI 4140 pré-temperado (HRC 28–32) para produções de alto volume nas quais o desgaste das castanhas excede um conjunto por semana em condições típicas de oficina.
Referência Rápida de Castanhas Moles
| Problema / Objetivo | Ação Principal | Impacto Esperado |
|---|---|---|
| Peça se desloca entre montagens | Mandrilar as castanhas com offset de +0.0–0.05 mm sobre o diâmetro da peça e acrescentar um degrau de localização | Repetibilidade de TIR ≤0.02 mm entre refixações sob condições típicas |
| Castanhas desgastam em menos de 1 semana | Substituir aço 1018 por 4140 pré-temperado (HRC 28–32) | Vida útil das castanhas 3–5× maior em corridas contínuas de produção |
| Peça de alumínio mole apresenta marcas visíveis após a fixação | Substituir castanhas de aço por castanhas em alumínio 6061-T6 | Marcação eliminada em forças de fixação de até ~5 kN em castanhas de 150 mm |
| Diâmetro do furo mandrilado apertado demais; peça não entra | Re-mandrilar sob carga correta usando um anel de sacrifício ou um pedaço de sucata no torque final de fixação | Elimina a distorção de retorno elástico que pode adicionar tipicamente 0.03–0.10 mm de conicidade ao furo |
| Fundido ou forjado irregular escapa sob o corte | Adicionar um alojamento em raio que case com o OD da peça + ressalto de degrau como batente axial | Elimina deriva axial; repetibilidade típica de posição ±0.05 mm quando as castanhas moles são mandriladas in situ na placa de produção |
| Corrida de alto volume exige troca rápida de castanhas | Pré-mandrilar um segundo conjunto no mesmo diâmetro; usar o registro do corpo da placa para reassentar as castanhas | Tempo de troca abaixo de 3 minutos com sistemas de castanha com registro |
Mínimo de 4 linhas. O Impacto Esperado é quantificado com condições de contorno.
Por que Castanhas Moles Superam Castanhas Duras em Peças Irregulares
Castanhas moles são o método preferido de fixação para peças irregulares, pré-usinadas ou delicadas, porque elas conformam a superfície de localização à geometria da peça, em vez de exigir que a peça se conforme à castanha.
Castanhas duras-padrão em uma placa de três castanhas fixam-se em três linhas tangenciais de contato. Para barra redonda essa abordagem é aceitável — o erro fica limitado ao batimento das castanhas (tipicamente 0.05–0.15 mm de TIR em uma placa de produção, conforme a classe de tolerância 3 da ISO 3442). Para um fundido com OD bruto, um furo pré-usinado ou uma superfície perfilada, três pontos tangenciais de contato geram forças de deflexão imprevisíveis, que deslocam a peça axial e radialmente.
Castanhas moles usinadas in situ eliminam o problema da linha de contato. Quando mandriladas no diâmetro da peça, a área de contato se expande de três contatos lineares para três contatos em arco, que abrangem tipicamente 15–25° da face da castanha, distribuindo a força de fixação por uma área muito maior. Um contato em arco de castanha mole abrangendo 20° em um diâmetro de 100 mm distribui a força sobre aproximadamente 17 mm² de área de contato por castanha — cerca de 8–12× a área de contato de uma linha de contato no mesmo diâmetro.
Em uma placa autocentrante de três castanhas K11, o mecanismo de espiral centra as três castanhas simultaneamente; mandrilar todas as três em uma única passada garante que os três arcos do furo sejam concêntricos ao eixo do fuso. Em uma placa autocentrante de quatro castanhas K12, o mesmo princípio se aplica: mandrilar as quatro castanhas simultaneamente sob carga de fixação garante que a geometria de localização se alinhe à linha de centro do fuso, e não às trajetórias individuais de movimento de cada castanha. Para uma comparação de quando usar placas de três ou de quatro castanhas, consulte o guia de seleção de placa de torno de 3 vs 4 castanhas.
A ISO 3442 define o registro do corpo da placa (o rebaixo que localiza os conjuntos de castanhas) — essa é a referência geométrica sobre a qual os sistemas de castanhas moles dependem para manter a repetibilidade quando as castanhas são trocadas entre montagens.
Seleção de Material: 1018, 6061 ou 4140?
Os três materiais mais comuns para castanhas moles diferem em usinabilidade, vida útil e proteção da superfície:
O aço AISI 1018 é a escolha padrão para torneamento de uso geral porque equilibra usinabilidade, capacidade de re-mandrilamento e vida útil adequada para a maioria das operações de oficinas de serviços. Um conjunto de castanhas moles em 1018 dura tipicamente 50–200 re-mandrilamentos, dependendo da profundidade da castanha, da carga de fixação e do material da peça, antes que o corpo da castanha fique fino demais para reutilização.
O alumínio 6061-T6 é preferido para peças de parede fina e pré-acabadas, porque sua baixa dureza evita marcas superficiais em forças de fixação abaixo de aproximadamente 5 kN em castanhas de placa de 150 mm. O compromisso é o desgaste acelerado: castanhas em alumínio em uma corrida de produção de peças de aço se deformam após 20–50 ciclos sob cargas típicas de desbaste. Castanhas moles em alumínio 6061-T6 são utilizadas para torneamento de acabamento em superfícies delicadas porque evitam marcação e ainda assim se conformam dentro de ±0.02 mm do diâmetro mandrilado.
O AISI 4140 pré-temperado (HRC 28–32) é usado para corridas de alto volume em que castanhas em 1018 se desgastam em menos de cinco dias de uso contínuo. A matriz mais dura resiste à deformação sob forças de fixação acima de 8 kN e mantém a geometria do furo por mais tempo. A usinagem do 4140 a HRC 30 exige refrigeração inundada e metal duro revestido com TiAlN em velocidades reduzidas (tipicamente 80–120 m/min), para evitar desgaste rápido da ferramenta. Revestimentos TiAlN são preferidos para mandrilar castanhas moles em aço pré-temperado, porque sua resistência à oxidação acima de 800°C sustenta o desempenho de corte nas temperaturas elevadas geradas ao usinar aço HRC 28–32, prolongando a vida do inserto em 2–4× em comparação com metal duro não revestido sob condições típicas a seco ou com refrigeração leve. Castanhas moles em AISI 4140 pré-temperado estendem a vida das castanhas em 3–5× em comparação com 1018 em produção contínua, mas aumentam o tempo de preparação do mandrilamento em 30–50% devido à menor usinabilidade.
Regra de Decisão para Seleção de Material
Use 1018 para protótipos e serviços de oficina (< 5 peças/dia), 6061-T6 para superfícies delicadas ou pré-acabadas, e 4140 pré-temperado quando o mesmo conjunto de castanhas for usado por mais de 50 ciclos consecutivos sob forças de fixação acima de 8 kN.
Mandrilamento das Castanhas: Compensação de Carga e Offset de Diâmetro
A falha mais comum em castanhas moles é mandrilar sob carga zero e depois fixar a peça com torque pleno. Placas acionadas por espiral e por came defletem radialmente sob carga de fixação — tipicamente ~0.03–0.10 mm por castanha em corpos de placa de 150–200 mm, variando com a condição da placa e a carga —, o que faz com que o diâmetro mandrilado se feche ligeiramente quando a peça é removida e as castanhas voltam a se engajar.
O procedimento correto consiste em mandrilar as castanhas enquanto estão carregadas contra um anel de sacrifício ou um pedaço de sucata do mesmo diâmetro, no torque final de fixação. Esse pré-carregamento faz com que o mecanismo das castanhas reproduza o estado de deflexão da condição real de fixação.
Guia de offset do diâmetro do furo (aplica-se à maioria dos tipos de placa sob cargas típicas):
| Diâmetro do Corpo da Placa | Carga de Fixação (Típica) | Offset do Furo (castanha relaxada → fixada) |
|---|---|---|
| 100 mm (3 castanhas, espiral) | 2–4 kN por castanha | 0.02–0.05 mm |
| 150 mm (3 castanhas, espiral) | 3–6 kN por castanha | 0.03–0.07 mm |
| 200 mm (3 castanhas, potência) | 5–10 kN por castanha | 0.04–0.10 mm |
| 250 mm (4 castanhas, espiral) | 4–8 kN por castanha | 0.03–0.08 mm |
Valores são faixas típicas do setor com base na geometria de placas de espiral; verifique no corpo de placa específico medindo o diâmetro do furo sob carga zero versus carga nominal.
O método do anel de sacrifício: fixe um pedaço de sucata no torque nominal de fixação, mandrile as castanhas no diâmetro da peça e remova a sucata. As castanhas se abrirão pelo valor do offset. Quando a peça real é fixada no mesmo torque, as castanhas se fecham de volta ao diâmetro mandrilado e atingem a geometria de contato desejada.
Mandrilar as castanhas sem pré-compensação de carga é a causa principal de baixa repetibilidade em castanhas moles — a conicidade resultante do furo, tipicamente de 0.03–0.10 mm (varia com o tamanho da placa, a carga e a condição), faz com que a peça assente sobre as arestas das castanhas e não sobre a zona de contato em arco.
Evite Isto
Nunca mandrile castanhas moles até o diâmetro final em uma única passada de profundidade plena. Use duas passadas: um desbaste tipicamente 0.3–0.5 mm subdimensionado, seguido de uma passada de acabamento no diâmetro alvo. Uma única passada pesada de mergulho pode gerar 0.05–0.15 mm de conicidade no furo, devido à deflexão da barra de mandrilar e à interferência de cavaco, especialmente em aço 1018 com taxas de avanço elevadas.
Características de Localização: Degraus, Raios e Batentes Axiais
Uma castanha mole apenas com furo liso consegue segurar o diâmetro, mas não evita o deslocamento axial; acrescentar um degrau ou ressalto de localização elimina a deriva axial e reduz a variação de comprimento entre peças para tipicamente ±0.05 mm em condições estáveis.
Três geometrias de localização são usadas na prática:
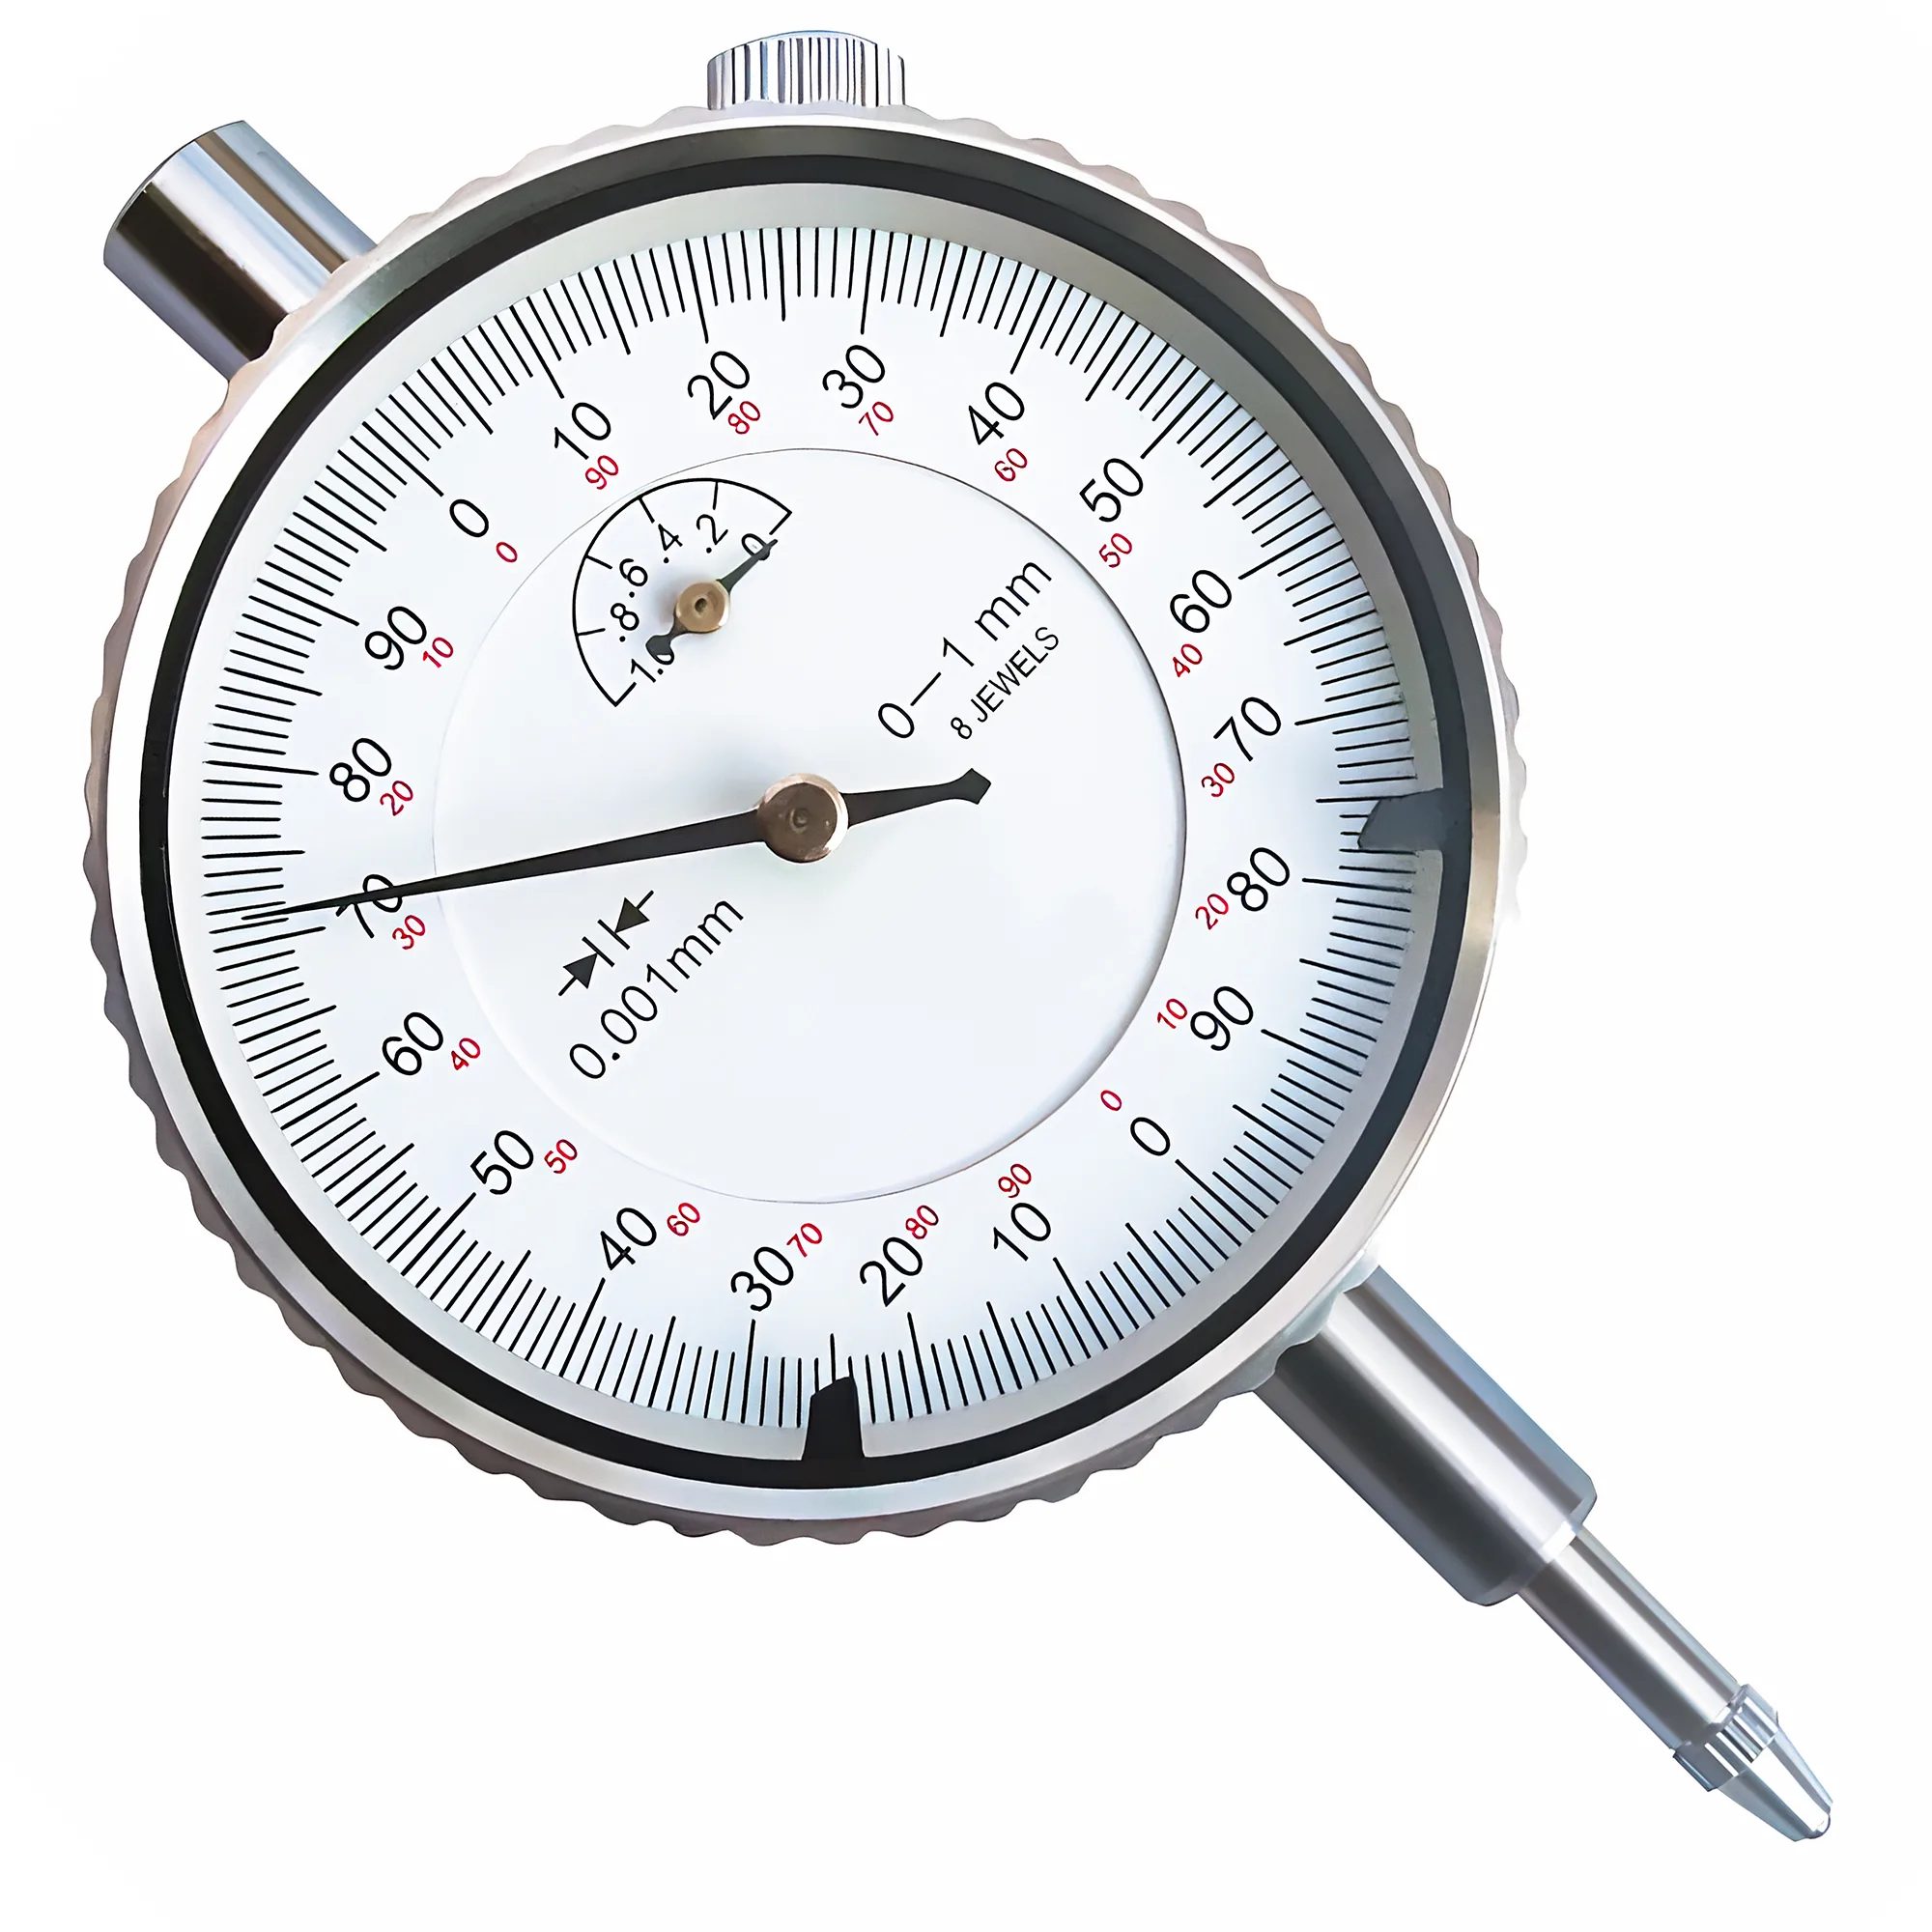
Ressalto em degrau (a mais comum): Usine um degrau tipicamente de 1–3 mm de profundidade no fundo do furo, que case com o diâmetro do ressalto na peça. A peça apoia-se sobre esse degrau e fica localizada tanto radialmente (pelo furo) quanto axialmente (pela face do degrau). Para que o degrau seja efetivo, a face do degrau deve estar esquadrejada com o eixo do fuso dentro de 0.02 mm — verifique com um relógio comparador na face do degrau antes de usar as castanhas em produção.
Alojamento em raio: Para fundidos ou forjados redondos sem ressalto quadrado, usine um alojamento em raio que case com o OD da peça na profundidade do furo. O alojamento em raio fornece um nicho axial e radial de três pontos. Um alojamento em raio mandrilado para casar com o OD da peça dentro de 0.05 mm fornece repetibilidade axial de ±0.05–0.10 mm e TIR radial ≤0.03 mm em condições típicas de produção.
Alojamento contornado para geometria irregular: Para perfis não redondos (barra sextavada, peças flangeadas, eixos de seção em D), a castanha mole pode ser contornada usinando a face da castanha em um centro de fresamento antes de montá-la na placa. Isso requer que a interface de montagem da castanha (rasgo em T ou base serrilhada) forneça um registro castanha-placa repetível — o registro do corpo da placa conforme ISO 3442 é o datum de referência. Quando o passo do serrilhado da castanha case com o do corpo da placa (tipicamente 1.5 mm ou 3.0 mm de passo), o erro de reassentamento fica tipicamente < 0.05 mm. A DIN 55029 define as conexões da flange do nariz do fuso utilizadas em tornos manuais e CNC, e placas em conformidade com a DIN 55029 fornecem um registro de localização padronizado que permite transferir conjuntos de castanhas entre máquinas em conformidade sem perda de repetibilidade — uma vantagem importante quando vários tornos rodam a mesma família de peças.
Força de Fixação e o Cálculo da Força Mínima de Aderência
Em peças irregulares ou não redondas, o torque de corte não pode exceder o atrito disponível pelo sistema de fixação. A força mínima de fixação necessária para torneamento é derivada do equilíbrio entre o torque de corte e o momento de atrito na área de contato da castanha.
Verificação simplificada da força de aderência em torneamento:
F_clamp ≥ (2 × M_c) / (D_w × μ × N_j)
Onde:
- F_clamp = força de fixação por castanha (N)
- M_c = momento de corte na peça (N·mm) = F_tangencial × D_w/2
- D_w = diâmetro da peça (mm)
- μ = coeficiente de atrito entre castanha e peça (0.12–0.18 para castanhas moles aço-sobre-aço; 0.08–0.12 para castanhas em alumínio)
- N_j = número de castanhas (3 para K11; 4 para K12)
Para igual força total na placa, a resistência ao escorregamento por atrito é independente do número de castanhas — cada castanha divide a carga proporcionalmente, de modo que o atrito total = F_total × μ, independentemente de 3, 4 ou 6 castanhas estarem em contato com a peça. A vantagem da placa de quatro castanhas (K12) em peças irregulares é geométrica, não de atrito: quatro pontos de contato estabilizam perfis assimétricos ou não redondos contra balanço, enquanto três linhas de contato em um forjado fora de redondez podem desenvolver distribuição de carga desigual, que desloca a peça do centro sob o corte.
Exemplo trabalhado: peça de aço de 100 mm de diâmetro, força tangencial de corte de 800 N, castanhas moles em aço 1018 (μ = 0.15), placa de três castanhas K11:
- Momento de corte M_c = 800 × 50 = 40.000 N·mm
- F_clamp mínima necessária por castanha = (2 × 40.000) / (100 × 0.15 × 3) = 1.778 N por castanha
- Uma placa K11 de 150 mm no torque nominal de aperto tipicamente desenvolve 3.000–5.000 N por castanha, fornecendo uma margem de segurança de 1.7–2.8× nessas condições
O fator de segurança para corte interrompido (fresamento de um plano ou furação passante) deve ser de no mínimo 2.5×; para torneamento contínuo de ODs lisos, 1.5× é geralmente aceitável em montagens estáveis. Para a metodologia completa de cálculo da força de fixação em fixação de peças, incluindo coeficientes de atrito e fatores de segurança para diferentes configurações, consulte o guia de cálculo de força de fixação em fixação de peças. Peças irregulares com massa assimétrica geram desbalanceamento centrífugo em rotações altas do fuso — para peças > 0.5 kg deslocadas em > 10 mm do eixo do fuso, reduza a rotação em 20–40% ou balanceie o conjunto antes de ultrapassar 1.500 RPM.
Força de Fixação Mínima para Garantia
Execute o cálculo da força de aderência antes do primeiro corte em qualquer peça irregular. Se a margem de segurança no torque nominal de aperto for menor que 1.5×, adicione um batente axial para reduzir a aderência radial exigida, transferindo parte da força de corte para a face do batente.
Teste de Repetibilidade e Gestão da Vida das Castanhas
Após o mandrilamento das castanhas moles, teste a repetibilidade antes de comprometer uma corrida de produção. Para uma técnica detalhada de uso do relógio comparador na apalpação de placas de quatro castanhas, consulte técnica de montagem e apalpação de placa de quatro castanhas. O procedimento-padrão para verificação de castanhas moles:
- Fixe a peça no torque nominal de aperto. Apalpe o OD com um relógio comparador de resolução 0.001 mm. Registre o batimento.
- Remova a peça. Refixe três vezes sem reapalpar. Registre a variação de TIR pico a pico entre todas as refixações.
- Se a variação entre refixações exceder 0.03 mm, investigue: torque de aperto inconsistente, sujeira no serrilhado da castanha ou diâmetro do furo fora de tolerância.
Castanhas moles mandriladas corretamente sob carga de fixação com um degrau de localização atingem tipicamente uma variação de TIR entre refixações de 0.01–0.02 mm em 90% das montagens em ambiente de oficina limpo. Castanhas que apresentem variação > 0.05 mm devem ser remandriladas ou substituídas.
Indicadores de vida útil das castanhas (quando re-mandrilar ou substituir):
- Diâmetro do furo medido sob carga de fixação cresceu > 0.1 mm em relação ao nominal (a zona de contato se desgastou)
- Perpendicularidade da face do degrau excede 0.03 mm (o degrau se desgastou ou se deslocou por choque de fixação)
- Espessura do corpo da castanha abaixo do furo de localização é < 5 mm (risco de fratura da castanha sob carga de fixação)
- A superfície do furo da castanha apresenta pontos duros oriundos de material de peça anterior incrustado na castanha mais macia
Um registro da vida útil das castanhas — anotando a data do mandrilamento, o diâmetro do furo, o número da peça e a quantidade de ciclos — é o modo mais confiável de prever quando o re-mandrilamento é necessário e de detectar o crescimento gradual do furo antes que ele impacte a exatidão de localização da peça.
Mandrile sob carga de fixação, case o furo ao diâmetro da peça dentro de 0.05 mm e sempre adicione um degrau de localização.
Usine castanhas moles com a placa pré-carregada contra um anel de sacrifício no torque nominal de aperto, para eliminar o erro de retorno elástico. Selecione AISI 1018 para a maioria dos serviços, alumínio 6061-T6 para superfícies delicadas, e AISI 4140 pré-temperado para corridas de alto volume que ultrapassem 50 ciclos por semana sob forças de fixação acima de 8 kN. Acrescente um degrau de localização de 1–3 mm ou um alojamento em raio para garantir localização axial em ±0.05 mm. Verifique a força de fixação contra a equação de força de aderência antes do primeiro corte em peças irregulares, e mantenha um registro de vida útil das castanhas para detectar o crescimento do furo antes que ele degrade a exatidão de localização da peça.
Fontes
- ISO 3442: Lathe chucks — Dimensions and inspection (ISO)
- DIN 55029: Lathe chuck flange connections (DIN)
- Machinery's Handbook 31st Edition — Turning and Boring, Workholding (Industrial Press)
- Sandvik Coromant — Chuck workholding in turning operations (Sandvik)
- SCHUNK Chuck Technology: Clamping Force and Jaw Design (SCHUNK)
Que material usar para castanhas moles em uma placa de torno?
O aço-carbono AISI 1018 (HRC 15–20) é a escolha-padrão para torneamento de uso geral — usina-se com facilidade, suporta múltiplos re-mandrilamentos e oferece vida útil adequada para a maioria das corridas de oficina. Use alumínio 6061-T6 para superfícies delicadas ou pré-acabadas, a fim de evitar marcação em forças de fixação até ~5 kN. Migre para AISI 4140 pré-temperado (HRC 28–32) quando os conjuntos de castanhas se desgastarem em menos de uma semana de uso contínuo em produção.
Por que as castanhas moles devem ser mandriladas sob carga de fixação?
Mandrilar sob carga zero e fixar com torque pleno faz com que o mecanismo das castanhas se feche em 0.03–0.10 mm (dependendo do tamanho da placa e da carga), produzindo uma conicidade no furo que assenta a peça sobre as arestas das castanhas e não sobre a zona de contato em arco. Pré-carregar as castanhas contra um anel de sacrifício no torque nominal durante o mandrilamento compensa esse retorno elástico e atinge a geometria de furo correta na condição real de fixação em uso.
Que repetibilidade de TIR posso esperar de castanhas moles mandriladas corretamente?
Castanhas moles mandriladas sob carga de fixação com um degrau de localização atingem variação de TIR entre refixações de 0.01–0.02 mm em 90% das montagens em ambiente de oficina limpo. Sem um degrau de localização (apenas o furo), a deriva axial adiciona variabilidade; com um degrau e diâmetro do furo correto (dentro de 0.05 mm do diâmetro da peça), a repetibilidade posicional total é tipicamente ≤0.02 mm de TIR sob condições estáveis.
Como calcular a força de fixação necessária para uma peça irregular?
Use a verificação simplificada de aderência: F_clamp por castanha ≥ (2 × M_c) / (D_w × μ × N_j), onde M_c é o momento de corte (força tangencial × raio da peça), D_w é o diâmetro da peça, μ é o coeficiente de atrito da castanha (0.12–0.18 para castanhas de aço) e N_j é o número de castanhas. O valor mínimo calculado deve ser ≤60% da força nominal de fixação da placa, para manter uma margem de segurança de pelo menos 1.5× em torneamento contínuo, ou 2.5× em corte interrompido.
Quando devo adicionar um degrau de localização às castanhas moles?
Adicione um degrau de localização sempre que a exatidão da posição axial importar — tipicamente em qualquer peça que exija um ressalto, uma face ou uma ranhura torneada dentro de ±0.1 mm de uma face datum. Um degrau tipicamente de 1–3 mm de profundidade que case com o diâmetro do ressalto da peça controla tanto a localização radial quanto a axial, reduzindo a deriva axial de vários décimos de mm (apenas furo) para tipicamente ±0.05 mm. Verifique a perpendicularidade da face do degrau com um relógio comparador para ≤0.02 mm antes de comprometer com produção.