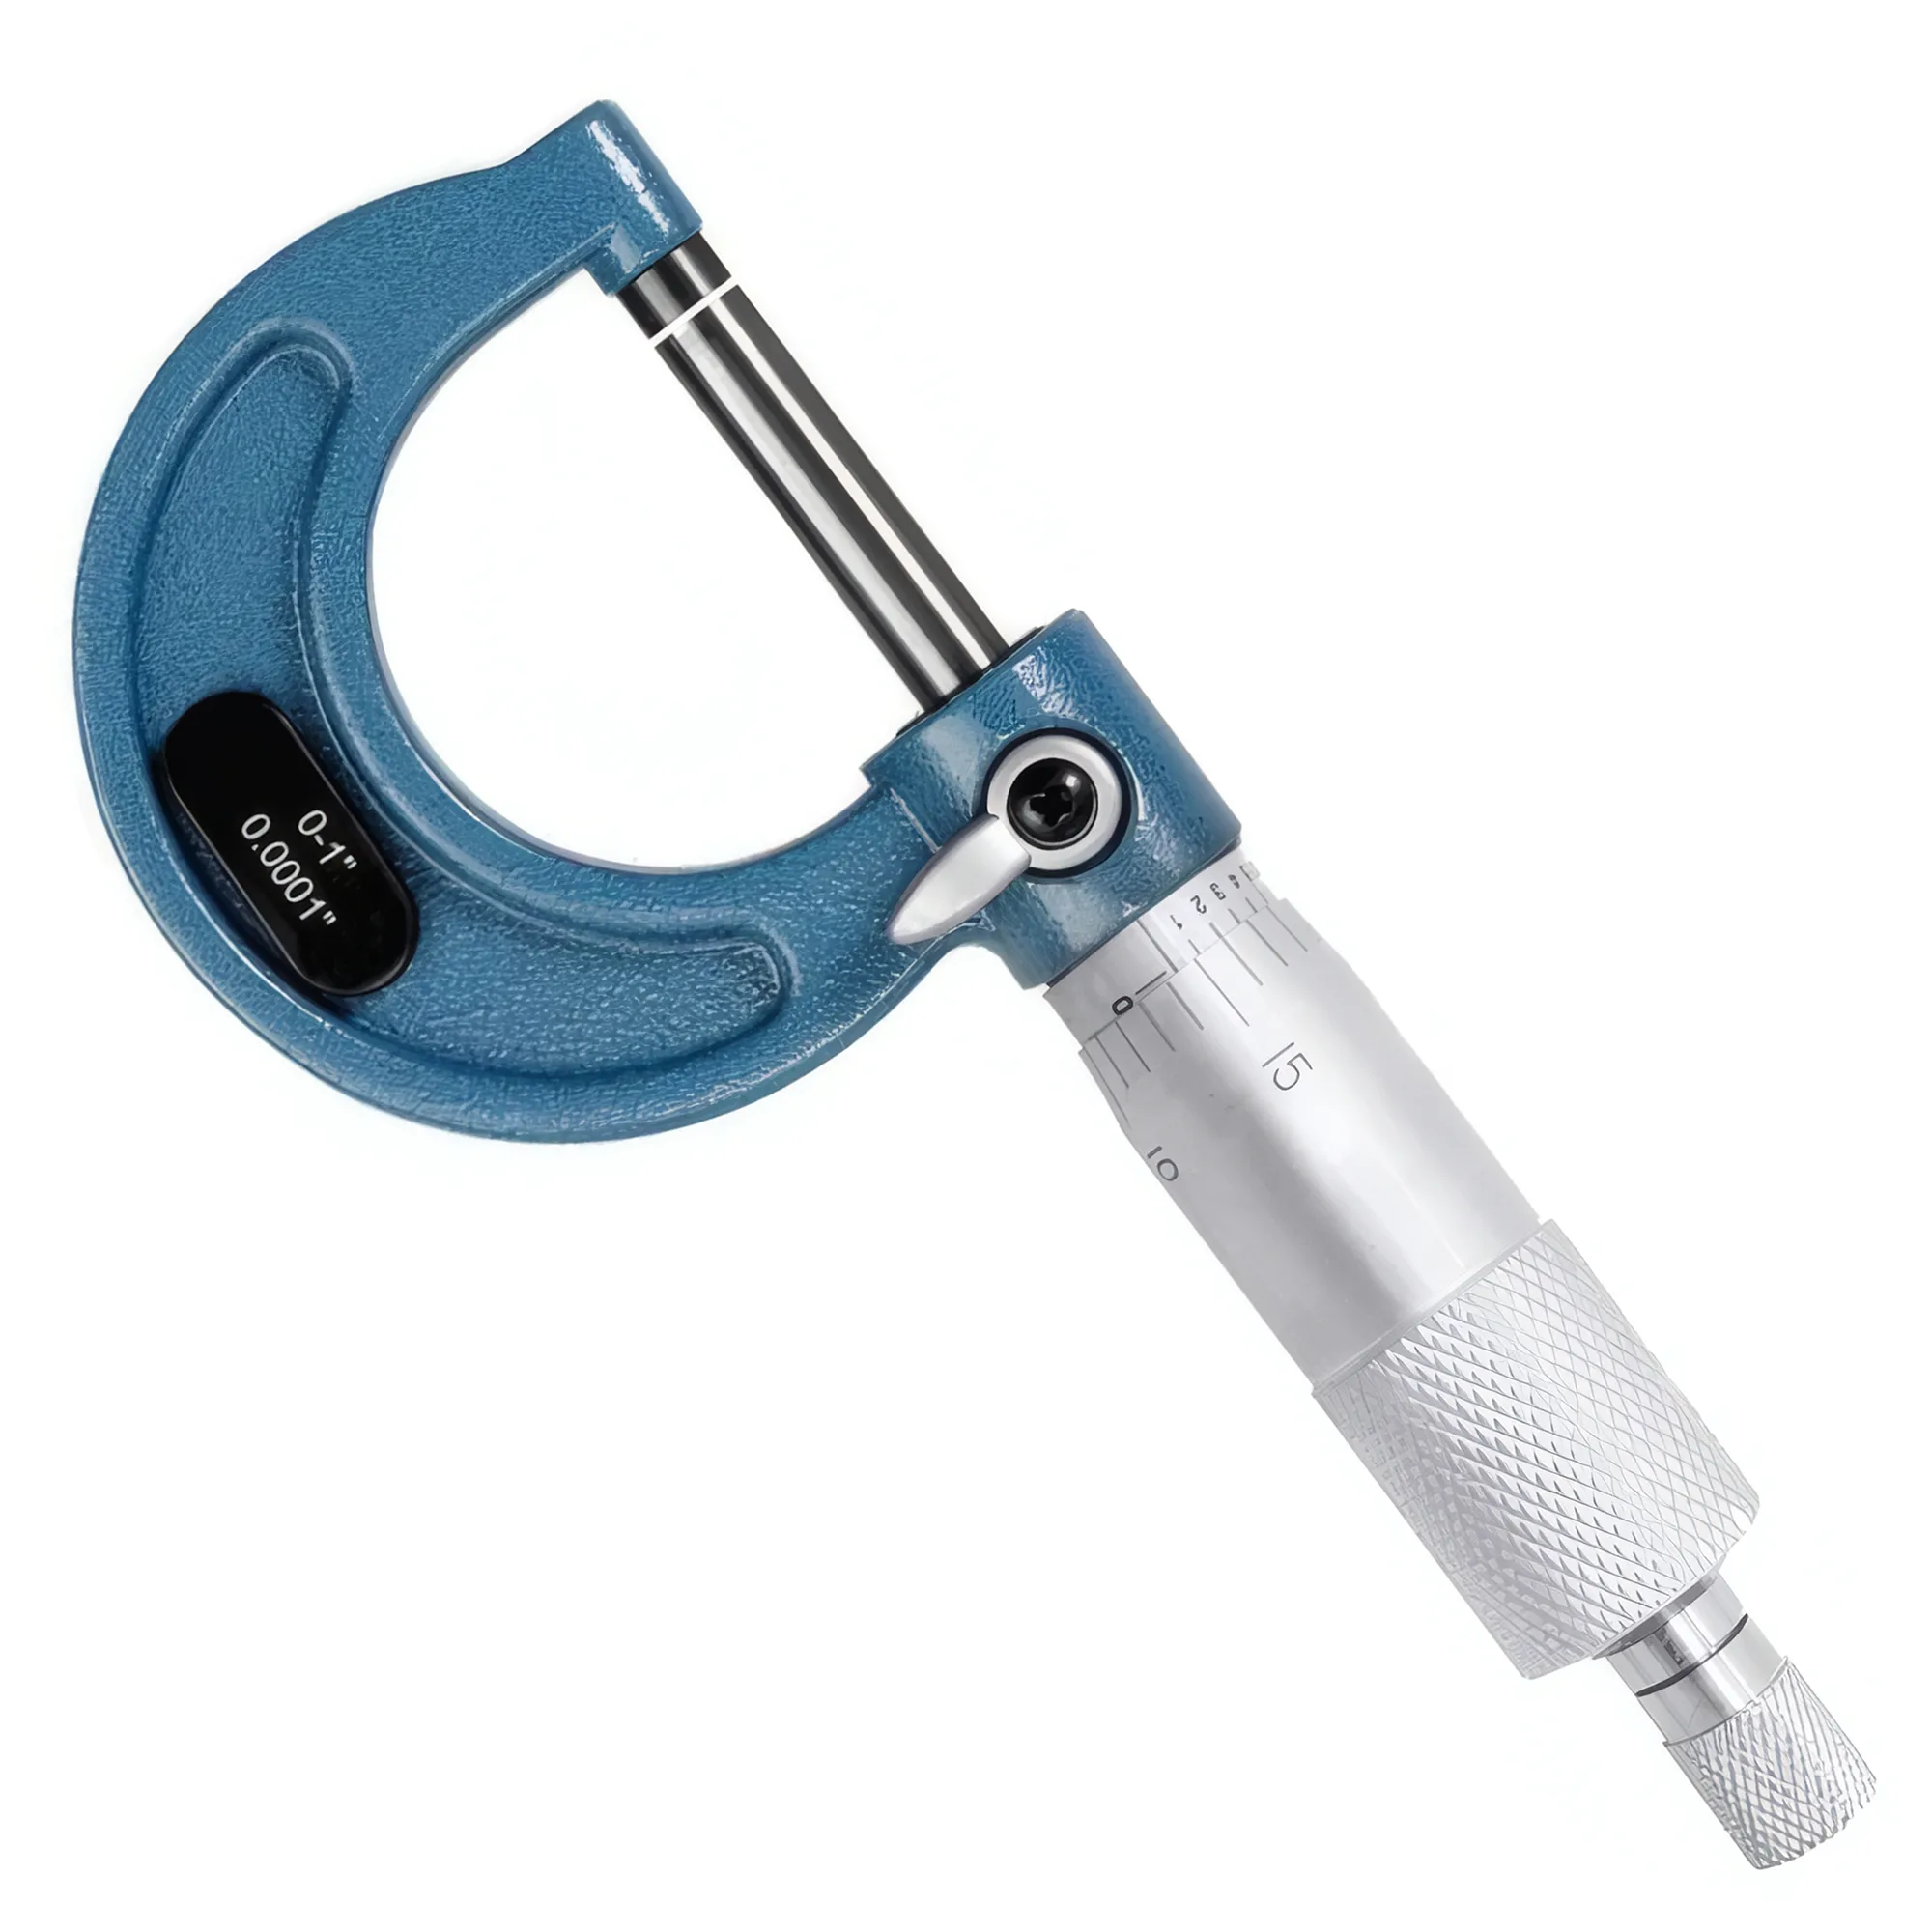
Um micrômetro externo que não tenha sido verificado contra um bloco-padrão calibrado sairá de sua especificação de exatidão de ±0.004 mm (DIN 863-1 / ISO 3611:2023, faixa 0–25 mm) em poucos meses de uso diário em oficina. Verifique o zero à temperatura ambiente (20 °C ± 1 °C), confira contra um bloco-padrão Grau 1 no meio da faixa e ajuste o tambor se o erro exceder metade da faixa de tolerância — esses três passos recuperam toda a rastreabilidade em menos de cinco minutos.
Referência Rápida de Manutenção do Micrômetro
| Problema / Objetivo | Ação Principal | Impacto Esperado |
|---|---|---|
| Erro de zero após estabilização térmica | Re-zerar com as faces limpas, a 20 °C por ≥ 30 min | Elimina erro de deriva térmica de 0.002–0.005 mm |
| Deslocamento de leitura no meio da faixa ≥ 0.003 mm | Verificar com bloco-padrão calibrado; ajustar a porca de trava do tambor | Restaura a exatidão para ±0.002 mm do nominal |
| Catraca escorregando ou com tato inconsistente | Limpar e re-tensionar a mola da lingueta da catraca; substituir se desgastada | Reduz a dispersão de medição de ±0.005 mm para ±0.001 mm |
| Movimento áspero ou agarrado do fuso | Limpar as roscas do fuso e o furo do tambor com pano sem fiapos; aplicar óleo fino de fuso | Movimento suave com força de acionamento < 1 N |
| Pite ou marcas na face do batente ou do fuso | Lapidar em movimento em oito sobre placa de lapidação de grau até plana dentro de 0.0003 mm | Elimina erro de assentamento que pode exceder 0.010 mm em faces com pite |
| Corrosão em armazenamento prolongado | Aplicar película de óleo antiferrugem; armazenar em estojo acolchoado com sílica-gel | Evita distorção da face induzida por corrosão > 0.005 mm |
Compreendendo a Exatidão do Micrômetro e por que Ela Deriva
Um micrômetro externo em uso diário em oficina perde calibração por três razões principais: expansão térmica do quadro, desgaste mecânico do fuso e contaminação nas faces de medição.
A DIN 863-1 (adotada como ISO 3611:2023) especifica que um micrômetro externo 0–25 mm deve atingir um erro máximo permissível (MPE) de ±0.004 mm em toda a faixa de medição a 20 °C. Para critérios de seleção de instrumento e comparações de classe de exatidão, consulte o guia de seleção entre micrômetro e relógio comparador. Para um instrumento de 25–50 mm, o MPE é ±0.005 mm. Essas tolerâncias pressupõem faces de medição limpas e não danificadas, torque consistente da catraca e medições realizadas após equilíbrio térmico com o instrumento.
O passo do fuso em um micrômetro padrão é de 0.5 mm por revolução. Uma revolução completa do tambor corresponde, portanto, a exatamente 0.5 mm de deslocamento. A escala do tambor divide isso em 50 divisões, cada uma representando 0.01 mm. Qualquer folga ou contaminação no fuso se traduz diretamente em um erro de linearidade que se acumula em toda a faixa. Um fuso desgastado com 0.003 mm de folga no meio da faixa causa erros de medição de até 0.006 mm, mesmo após zeramento correto.
A expansão térmica é a fonte de erro mais frequentemente subestimada. O coeficiente de expansão térmica do aço para ferramentas temperado é de aproximadamente 11–13 µm/m·°C. Para um quadro de micrômetro externo de 25 mm, uma elevação de 5 °C em relação à linha de base (comum ao segurar o instrumento em uma mão quente) introduz uma variação de comprimento de 1.4–1.6 µm — já uma fração significativa do orçamento de ±0.004 mm. Segurar o quadro pelas alças isoladas, ou usar um suporte fixo, mantém a contribuição térmica abaixo de 0.001 mm em ambientes típicos de oficina.
Procedimento de Verificação com Bloco-Padrão
Blocos-padrão Grau 1 (ISO 3650) com tolerância de desvio de ±0.10 µm a 20 °C são a referência correta para verificação de micrômetros externos em ambientes de produção.
O procedimento de verificação segue uma sequência estruturada que isola cada fonte de erro:
Passo 1 — Equilíbrio térmico. Coloque o micrômetro e os blocos-padrão sobre um desempeno de granito limpo e aguarde pelo menos 30 minutos para a estabilização da temperatura. Tanto o instrumento quanto os blocos devem alcançar a temperatura ambiente (alvo: 20 °C ± 1 °C). Uma diferença de 1 °C entre o instrumento e o bloco-padrão introduz um erro de expansão diferencial de aproximadamente 0.3 µm em uma referência de 25 mm — desprezível isoladamente, mas aditivo com outras fontes.
Passo 2 — Limpe as faces de medição. Limpe as faces do batente e do fuso com um pano de lente de grau óptico ou camurça limpa. Quaisquer partículas abrasivas presas entre as faces durante o fechamento riscarão as faces de medição e elevarão permanentemente o erro face a face. Não use panos de oficina — eles depositam fibras de fiapo que aparecem como deslocamentos de 1–3 µm.
Passo 3 — Verificação de zero. Feche o fuso sobre o batente usando apenas a catraca (nunca o tambor principal com a mão). O mecanismo de catraca limita a força aplicada a aproximadamente 5–10 N — a força de fechamento padronizada que produz engate consistente do fuso. A catraca deve clicar 2–3 vezes antes da leitura; um único clique indica engate insuficiente e leitura por defeito de até 0.003 mm. Se a linha do tambor não se alinhar à linha de referência dentro de ±0.001 mm (um décimo de uma graduação), ajuste o tambor com a chave para porca de tambor fornecida com o instrumento.
Passo 4 — Verificação com bloco-padrão no meio da faixa. Selecione um bloco-padrão nominalmente igual ao meio da faixa do micrômetro (por exemplo, 12.5 mm para um instrumento 0–25 mm). Aplique o bloco-padrão entre as faces, usando a catraca. Registre a leitura. Repita três vezes e tire a média. A média deve cair dentro de ±0.002 mm do nominal do bloco-padrão. Erros entre 0.002 mm e 0.004 mm indicam um instrumento próximo do limite de MPE — programe recalibração. Erros acima de 0.004 mm exigem manutenção imediata.
Passo 5 — Verificação por amostragem de linearidade em toda a faixa. Para aplicações críticas, verifique em três pontos: ~25% da faixa (por exemplo, 6.5 mm), 50% (12.5 mm) e ~75% (19.5 mm). Um deslocamento consistente em todos os pontos indica um erro de zero corrigível por ajuste de tambor; um deslocamento variável indica desgaste do fuso ou quadro empenado, exigindo recalibração profissional.
Wringing de Blocos-Padrão para Melhor Contato
Faça wringing de dois blocos-padrão para obter um tamanho combinado (por exemplo, 1.0 mm + 12.5 mm = 13.5 mm) em vez de adquirir blocos individuais para cada ponto de verificação. O wringing correto, com movimento deslizante em oito, reduz a folga de ar entre os blocos a menos de 0.025 µm, contribuindo com erro desprezível para a verificação.
Ajuste do Mecanismo de Catraca e Consistência de Torque
A catraca não é um recurso de conveniência — é o limitador de torque padronizado que torna as leituras do micrômetro reprodutíveis dentro de ±0.001 mm entre diferentes operadores.
A ISO 3611:2023 especifica que a calibração e a verificação de micrômetros sejam realizadas com o uso da catraca em uma força de medição definida. Sem engate consistente da catraca, a força de fechamento aplicada varia por operador e por sessão, variando diretamente a profundidade de engate da rosca do fuso e provocando dispersão de leitura de até ±0.005 mm em um micrômetro com pequena folga no fuso.
Uma catraca em condição adequada apresenta as seguintes características:
- Clica 2–3 vezes antes que a lingueta desengate sob carga
- Resistência consistente, sem ranhuras, saltos ou liberação súbita
- Travamento positivo — uma vez clicada, a leitura não varia quando se aplica carga lateral ao tambor
Procedimento de ajuste da catraca:
Se a catraca escorrega com menos de dois cliques, a tensão da mola da lingueta é insuficiente. A maior parte dos micrômetros utiliza uma mola espiral ou de lâmina sob a lingueta. Acesse-a removendo a tampa da catraca (tipicamente um parafuso allen de 0.5–1 mm ou encaixe por pressão). Limpe o assento da lingueta e o canal da mola com álcool isopropílico. Se a mola estiver plasticamente deformada (não retornando ao seu comprimento livre), substitua-a — uma mola desgastada não pode ser re-tensionada de forma confiável. Molas de reposição são padronizadas por tamanho do quadro (a maior parte dos fabricantes usa um de três tamanhos para instrumentos de 0–25 mm até 50–75 mm). Após a remontagem, verifique se a força do clique se mantém consistente em cinco fechamentos consecutivos sobre o mesmo bloco de zero.
Se a catraca trava ou rangue, desmonte e inspecione os dentes da catraca quanto a rebarbas nas arestas. Polir rebarbas com lixa esmeril 600 sobre uma placa plana de lapidação, mantendo os movimentos perpendiculares à direção do dente. Rebarbas tipicamente se formam por queda do instrumento sobre a extremidade do tambor — uma queda de apenas 0.5 m de altura produz impactos de pico de 50–100 G que deformam permanentemente os componentes macios em latão da catraca.
Não Use o Tambor para Forçar o Fechamento
Fechar o fuso segurando e girando o tambor diretamente (ignorando a catraca) aplica força axial não controlada de até 50–100 N — 10× a força de medição prevista. Isso sobrecarrega os flancos da rosca do fuso, acelerando o desgaste e aumentando permanentemente a folga. Após fechamentos forçados repetidos pelo tambor, micrômetros tipicamente apresentam histerese de 0.003–0.008 mm que não tem reparo sem substituição do fuso.
Ajuste do Tambor para Correção de Erro de Zero
O erro de zero em um micrômetro externo é corrigível sem ferramentas além da chave fornecida com o instrumento, desde que o erro esteja dentro de ±0.025 mm (meia graduação).
Quando a verificação de zero (Passo 3 do procedimento de verificação) apresenta um deslocamento consistente, ajuste da seguinte forma:
- Mantenha o tambor estacionário e insira a chave de gancho nos encaixes do tambor (tipicamente dois ou três encaixes na interface tambor-tambor).
- Gire o tambor na direção que desloca a linha de referência até alinhá-la à linha de zero do tambor. Uma rotação completa do tambor equivale a 0.5 mm de correção aparente — para erros pequenos (±0.003 mm), bastam alguns graus de rotação.
- Refeche sobre o batente de referência com a catraca e reverifique. Itere em incrementos sub-graus até que o zero leia dentro de ±0.001 mm.
Para erros que excedam ±0.025 mm (mais de 2.5 graduações), não tente ajustar o tambor. Essa magnitude de erro indica um problema mecânico subjacente — desgaste do fuso, distorção do quadro ou face de medição danificada — que a rotação do tambor não resolverá e pode mascarar. Encaminhe o instrumento para recalibração e manutenção profissional.
O procedimento de ajuste do tambor pressupõe que as faces de medição estejam não danificadas e planas. Antes do ajuste, verifique a planeza da face fazendo o wringing de uma face plana óptica (ou bloco-padrão Grau 0) contra cada face individualmente e observando o padrão monocromático de franjas sob luz de sódio. Faces que mostram mais de uma franja de não planeza (aproximadamente 0.3 µm) exigem lapidação antes que a correção de zero seja significativa.
Cuidados com Fuso e Faces
Faces de medição riscadas ou com pite introduzem erros de assentamento que não podem ser corrigidos por ajuste de zero — são um erro de geometria, não de escala.
As faces de medição de um micrômetro externo são endurecidas a aproximadamente 60–65 HRC e lapidadas com planeza dentro de 0.0003 mm (0.3 µm). Qualquer partícula abrasiva maior do que essa tolerância que entre na zona de contato durante uma medição cria um ponto alto local que eleva artificialmente a leitura. Mesmo uma única partícula de óxido de alumínio de 1 µm proveniente de cavaco usinado presa entre as faces adiciona 0.001 mm a toda medição subsequente, até ser removida.
Protocolo de cuidado de rotina das faces:
- Antes de cada sessão de medição, limpe as faces com pano óptico — nunca com papel abrasivo de oficina.
- Após cada sessão de medição em ambiente contaminado (retífica, fundição, metalurgia do pó), limpe as faces com álcool isopropílico em pano óptico.
- Inspecione as faces mensalmente sob ampliação 10×. Qualquer arranhão visível paralelo à direção de medição introduz um erro de assentamento positivo. Arranhões perpendiculares e pequenas marcas superficiais são menos críticos, mas indicam degradação da face.
Para faces com pite ou arranhões, a lapidação profissional restaura a planeza por uma fração do custo de substituição do instrumento. A lapidação em oficina (movimento em oito sobre placa de lapidação com diamante) só é viável se o operador tiver experiência em manter o paralelismo das faces — lapidação desigual remove mais material de um lado, introduzindo erro de paralelismo que aparece como deslocamento de leitura dependente da faixa.
As roscas do fuso exigem um filme fino de óleo de fuso (ISO VG 7 ou óleo leve equivalente para instrumentos) aplicado a cada 3–6 meses em uso normal, com maior frequência em ambientes com poeira ou névoa de refrigerante. Não aplique óleo de máquina de uso geral em fusos de micrômetro — viscosidade acima de ISO VG 10 retém cavacos nos flancos da rosca e provoca agarramento intermitente que aparece como dispersão de ±0.002–0.004 mm.
Boas Práticas de Armazenamento
Um micrômetro externo armazenado com as faces em contato desenvolverá um erro de zero permanente, decorrente de tensão por fluência nas faces de medição em semanas a meses, particularmente em instrumentos com faces com ponta em metal duro.
A posição correta de armazenamento: feche o fuso até dentro de 0.5–1.0 mm do batente, deixando uma pequena folga. A maior parte dos micrômetros de qualidade inclui um grampo de armazenamento ou um encaixe de espuma no estojo, com a folga já prevista. Armazenar com as faces em contato em extremos de temperatura ou umidade é a causa isolada mais comum dos erros permanentes de zero de 0.002–0.005 mm observados em instrumentos de oficinas de produção.
Diretrizes de ambiente de armazenamento:
| Condição de Armazenamento | Impacto | Recomendação |
|---|---|---|
| Flutuação de temperatura ±10 °C/dia | Ciclos de distorção do quadro; 0.001–0.003 mm de erro de faixa após 6 meses | Armazenar em armário com temperatura estável; evitar proximidade de aquecedores ou janelas |
| Umidade > 70% UR | Oxidação superficial em faces não inoxidáveis; 0.001–0.002 mm de erro de face após 3 meses | Inclua sachê dessecante de sílica-gel no estojo; substitua a cada 6 meses |
| Faces em contato no armazenamento | Deriva de zero por fluência de tensão 0.002–0.008 mm após 1–3 meses | Sempre armazenar com folga de 0.5–1.0 mm entre as faces |
| Empilhado sem proteção em gaveta | Dano de impacto ao quadro; dano da rosca do fuso por contato com outras ferramentas | Estojo acolchoado individual ou encaixes de espuma obrigatórios |
| Resíduo de refrigerante não removido | Sais do refrigerante atacam as faces de medição em 24 h | Limpe e seque imediatamente após o uso; aplique película de inibidor de corrosão |
Uma película leve de óleo antiferrugem para instrumento (por exemplo, LPS-1 ou equivalente) aplicada ao quadro, ao fuso e ao tambor — mas NÃO às faces de medição — antes de períodos prolongados de armazenamento fornece proteção adequada contra corrosão por até 12 meses em ambientes normais de oficina. As faces de medição devem ser protegidas com um protetor de face à base de cera, que não deixa filme oleoso residual sobre a superfície de medição.
Micrômetros externos usados em ambientes com névoa de refrigerante devem ser limpos, secos e re-oleados ao final de cada turno — formulações de refrigerante contendo compostos de cloro ou enxofre atacam faces de aço endurecido a uma taxa de aproximadamente 0.5–1 µm por dia de exposição sem proteção.
Intervalo de Calibração e Rastreabilidade
O intervalo de calibração apropriado para um micrômetro externo depende dos requisitos de incerteza de medição e da intensidade de uso, e não de um período fixo de calendário.
Para aplicações de controle de qualidade em produção que exijam incerteza de medição ≤ ±0.002 mm, calibre contra um conjunto rastreável de blocos-padrão a cada 3–6 meses ou após qualquer evento que possa ter estressado o instrumento (queda, aperto excessivo, uso em ambiente de temperatura extrema). Para traçagem e uso geral em oficina, em que ±0.01 mm é aceitável, a verificação anual costuma ser suficiente.
A ASME B89.1.13 (Micrometers) recomenda que os registros de calibração no nível da oficina incluam: a data, a temperatura no momento da calibração, o número de série e o número do certificado de calibração do bloco-padrão de referência, leituras em três ou mais pontos da faixa e o nome do operador. Para uma visão mais ampla da seleção de instrumentos de medição no chão de fábrica e da composição do orçamento de tolerância, consulte o guia completo de medição de precisão. Manter esse registro simples permite a análise de padrões — um instrumento que exige rezeramento a cada dois meses está dizendo que o fuso está se desgastando e em breve excederá o MPE mesmo após correção.
Cadeia de rastreabilidade da calibração em ambientes de produção:
- Padrão nacional de medição (NIST, PTB, NPL) → blocos-padrão Grau K (MPE ±0.05 µm)
- Laboratório de calibração → blocos-padrão Grau 0 (MPE ±0.05–0.10 µm)
- Referência de produção → blocos-padrão Grau 1 (MPE ±0.10–0.20 µm) — adequados para verificação de micrômetro
- Blocos-padrão de trabalho → Grau 2 (MPE ±0.20–0.45 µm) — para preparação de dispositivos, não para calibração de micrômetro
A ISO 3650 é a norma internacional que rege os graus e tolerâncias de blocos-padrão. Os blocos Grau 1 são o padrão de trabalho adequado para calibrar micrômetros na maior parte das instalações de produção. Os blocos Grau 2 têm tolerâncias que se sobrepõem ao MPE do próprio micrômetro e não devem ser usados como referências de calibração.
Verifique o zero, confira o meio da faixa e armazene com folga.
Uma rotina de calibração de cinco minutos — verificação de zero a 20 °C, verificação com bloco-padrão no meio da faixa e verificação do funcionamento da catraca — mantém a exatidão do micrômetro externo dentro de sua especificação de ±0.004 mm (0–25 mm, DIN 863-1) ao longo de meses de uso diário. Armazenar com as faces a 0.5–1.0 mm de distância, manter as superfícies de medição livres de partículas abrasivas e substituir molas de catraca desgastadas antes que causem dispersão de leitura são as três ações de manutenção que evitam a maior parte das falhas de calibração de micrômetro em oficinas de produção.
Fontes
- DIN 863-1 / ISO 3611:2023 — Outside Micrometers — projeto, tolerâncias e requisitos de verificação
- ISO 3650:1998 — Gauge Blocks — graus de tolerância de comprimento K, 0, 1, 2
- ASME B89.1.13-2013 — Micrometers — requisitos de projeto, desempenho e calibração
- Mitutoyo Micrometer Calibration Guide — força de medição e padrões de catraca
- NIST Calibration of Micrometers — cadeia de rastreabilidade e avaliação de incerteza
Com que frequência um micrômetro externo deve ser calibrado?
Para aplicações de controle de qualidade que exigem ±0.002 mm de incerteza, verifique contra um bloco-padrão Grau 1 a cada 3–6 meses ou após qualquer queda ou choque térmico. Para uso geral em traçagem (±0.01 mm aceitável), a verificação anual contra um bloco-padrão rastreável é suficiente. Registre cada calibração com data, temperatura e número de série do bloco para detectar tendências de desgaste cedo.
O que causa o erro de zero do micrômetro externo após armazenamento?
Armazenar com as faces de medição em contato é a causa mais comum — tensão de fluência nas faces endurecidas produz 0.002–0.008 mm de deriva permanente de zero ao longo de 1–3 meses. Causas secundárias incluem ciclagem de temperatura (distorção do quadro por oscilações diárias de ±10 °C) e resíduos de refrigerante atacando as faces de medição. Sempre armazene com folga de 0.5–1.0 mm entre o batente e o fuso.
Posso ajustar o erro de zero do micrômetro por conta própria?
Sim, para erros dentro de ±0.025 mm (meia graduação). Insira a chave de gancho nos encaixes do tambor, mantenha o tambor estacionário e gire o tambor até alinhar a linha de zero do tambor à linha de referência, ao fechar sobre o batente. Para erros que excedam ±0.025 mm, a causa é mecânica (desgaste do fuso ou dano no quadro) — encaminhe o instrumento para recalibração profissional.
Que grau de bloco-padrão é necessário para calibrar um micrômetro externo?
Grau 1 conforme ISO 3650 (tolerância de desvio ±0.10 µm) é o padrão de trabalho correto para verificação de micrômetro em oficina de produção. Blocos Grau 2 (±0.20–0.45 µm) têm tolerâncias muito próximas do próprio MPE do micrômetro (±0.004 mm para 0–25 mm) para fornecer margem de incerteza significativa e não devem ser usados como referências de calibração.
Por que a contagem de cliques da catraca importa durante a medição?
A catraca fornece a força de medição padronizada (5–10 N) que produz engate consistente do fuso. Um único clique indica engate insuficiente e leitura por defeito de até 0.003 mm. Dois a três cliques garantem o contato total da rosca e resultados reprodutíveis dentro de ±0.001 mm entre operadores. Usar o tambor diretamente em vez da catraca aplica 10× a força prevista, acelerando o desgaste do fuso.