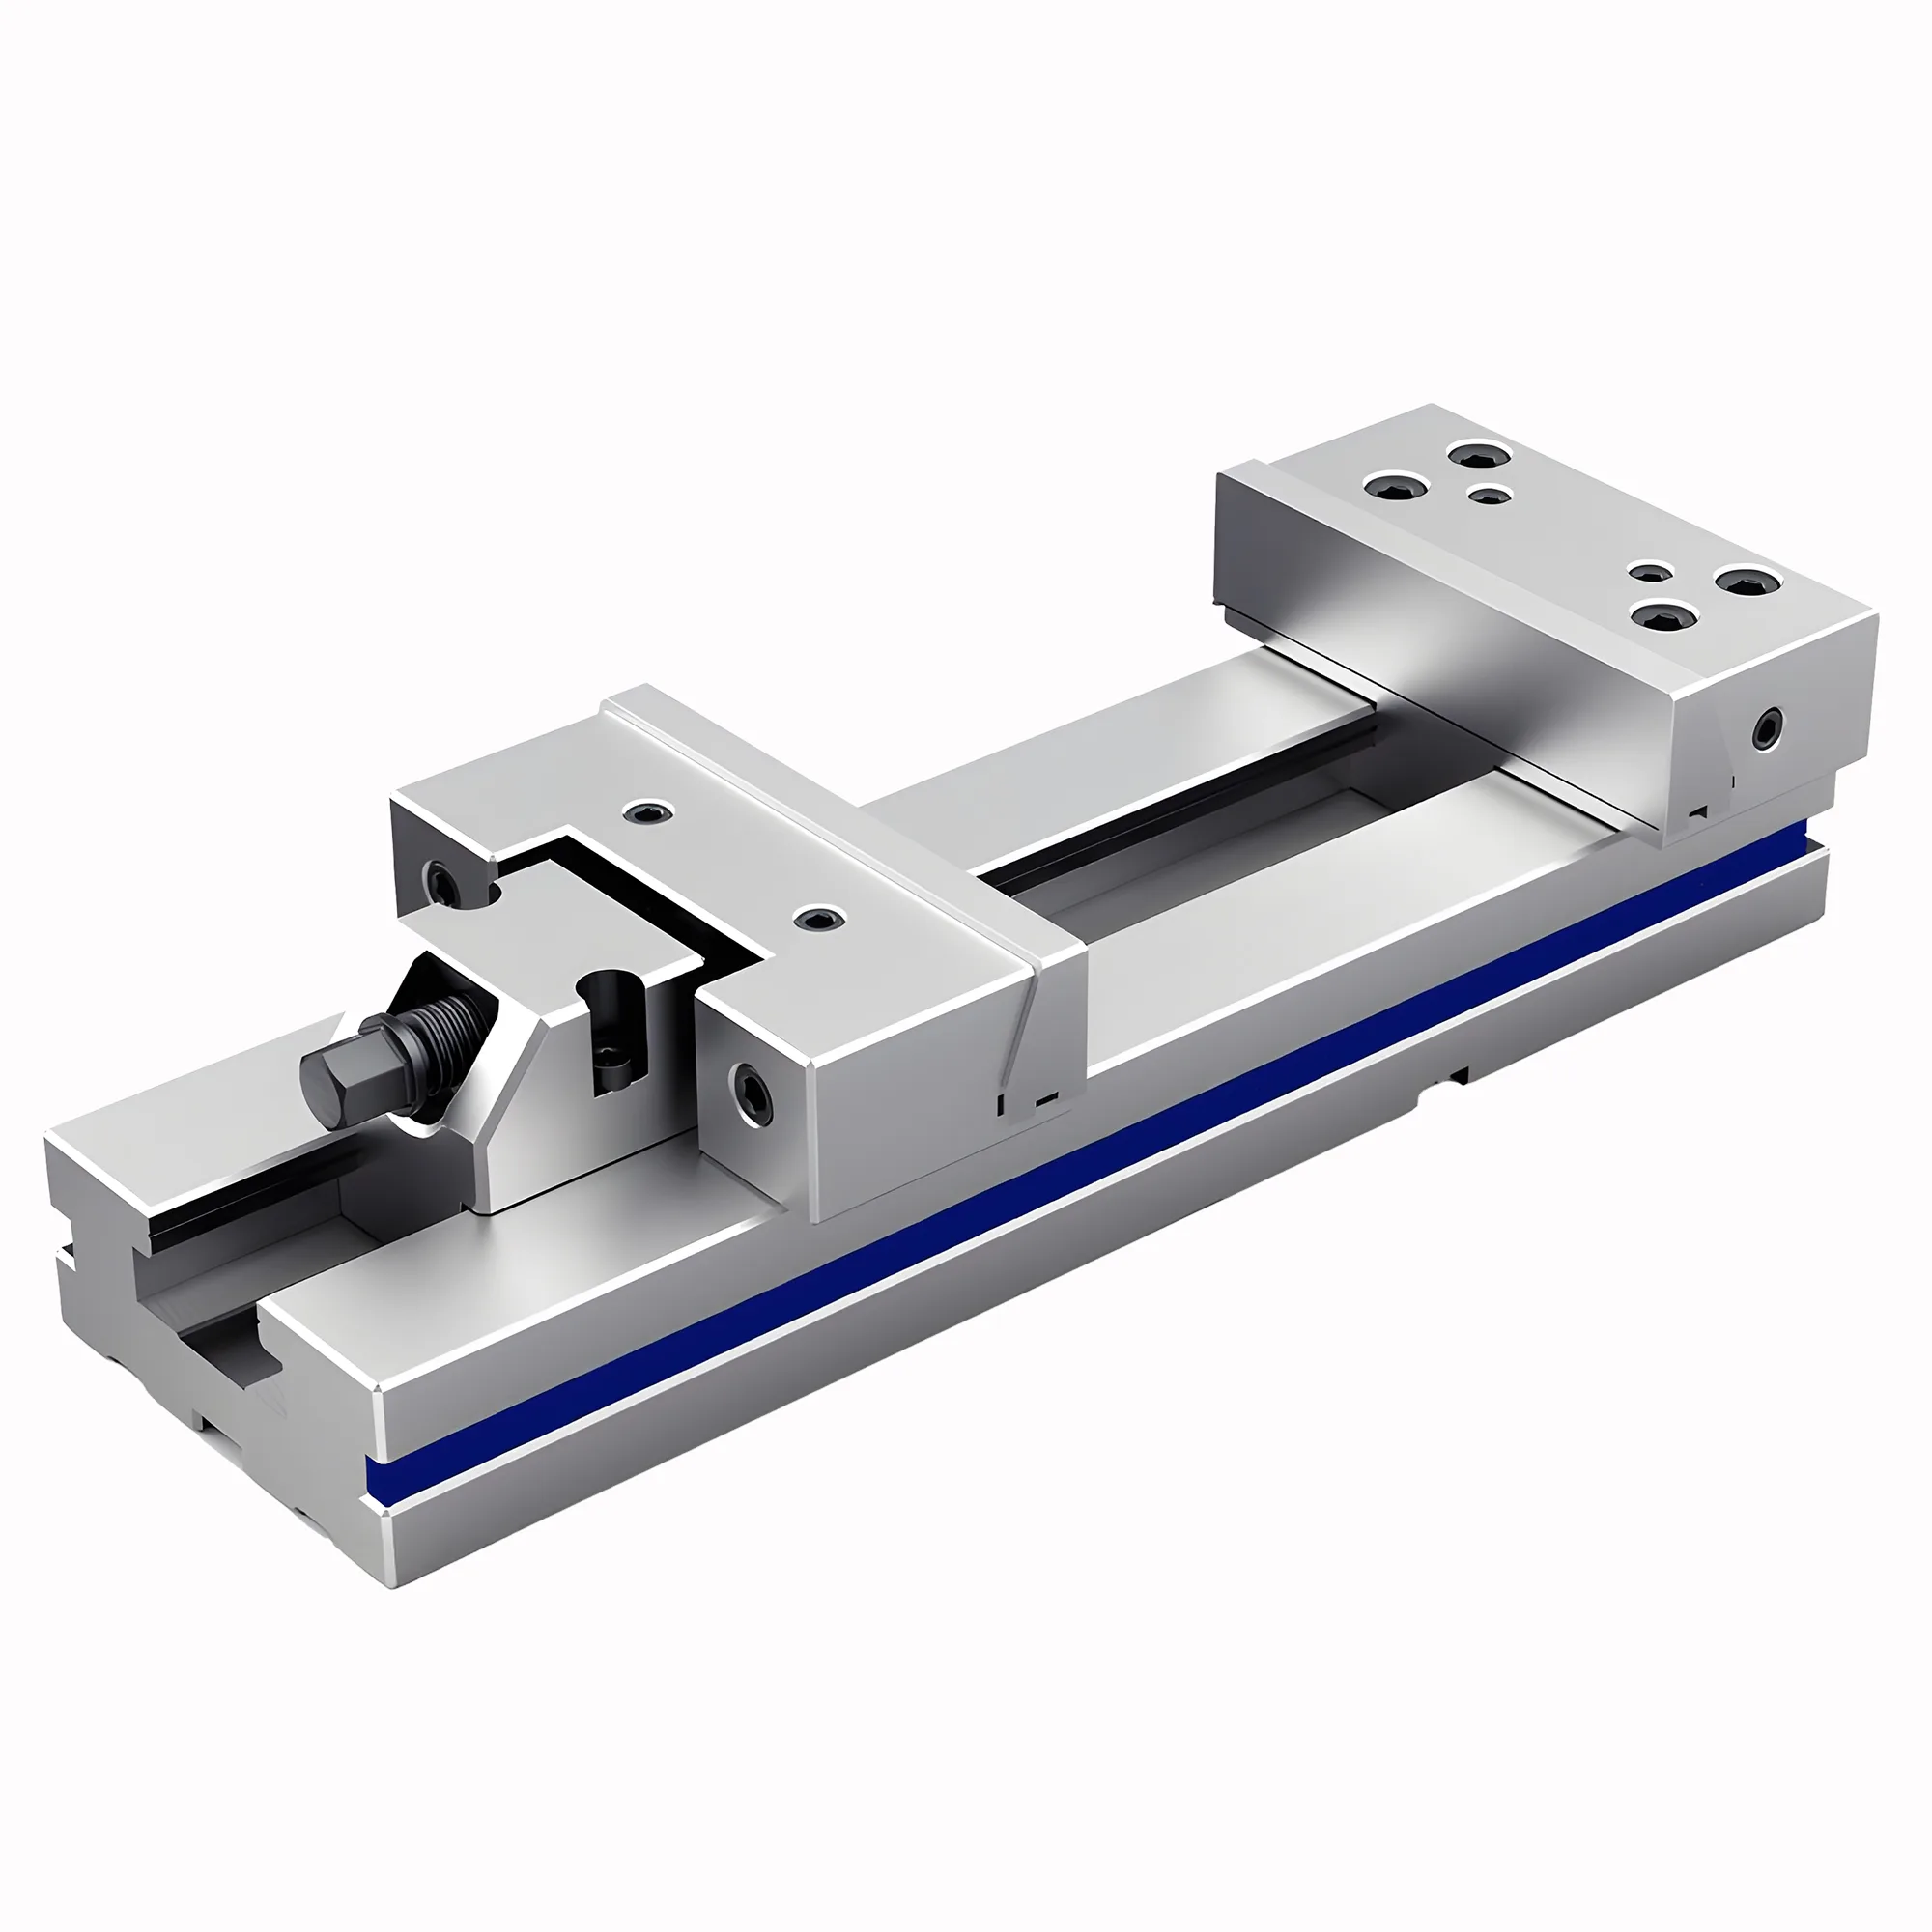
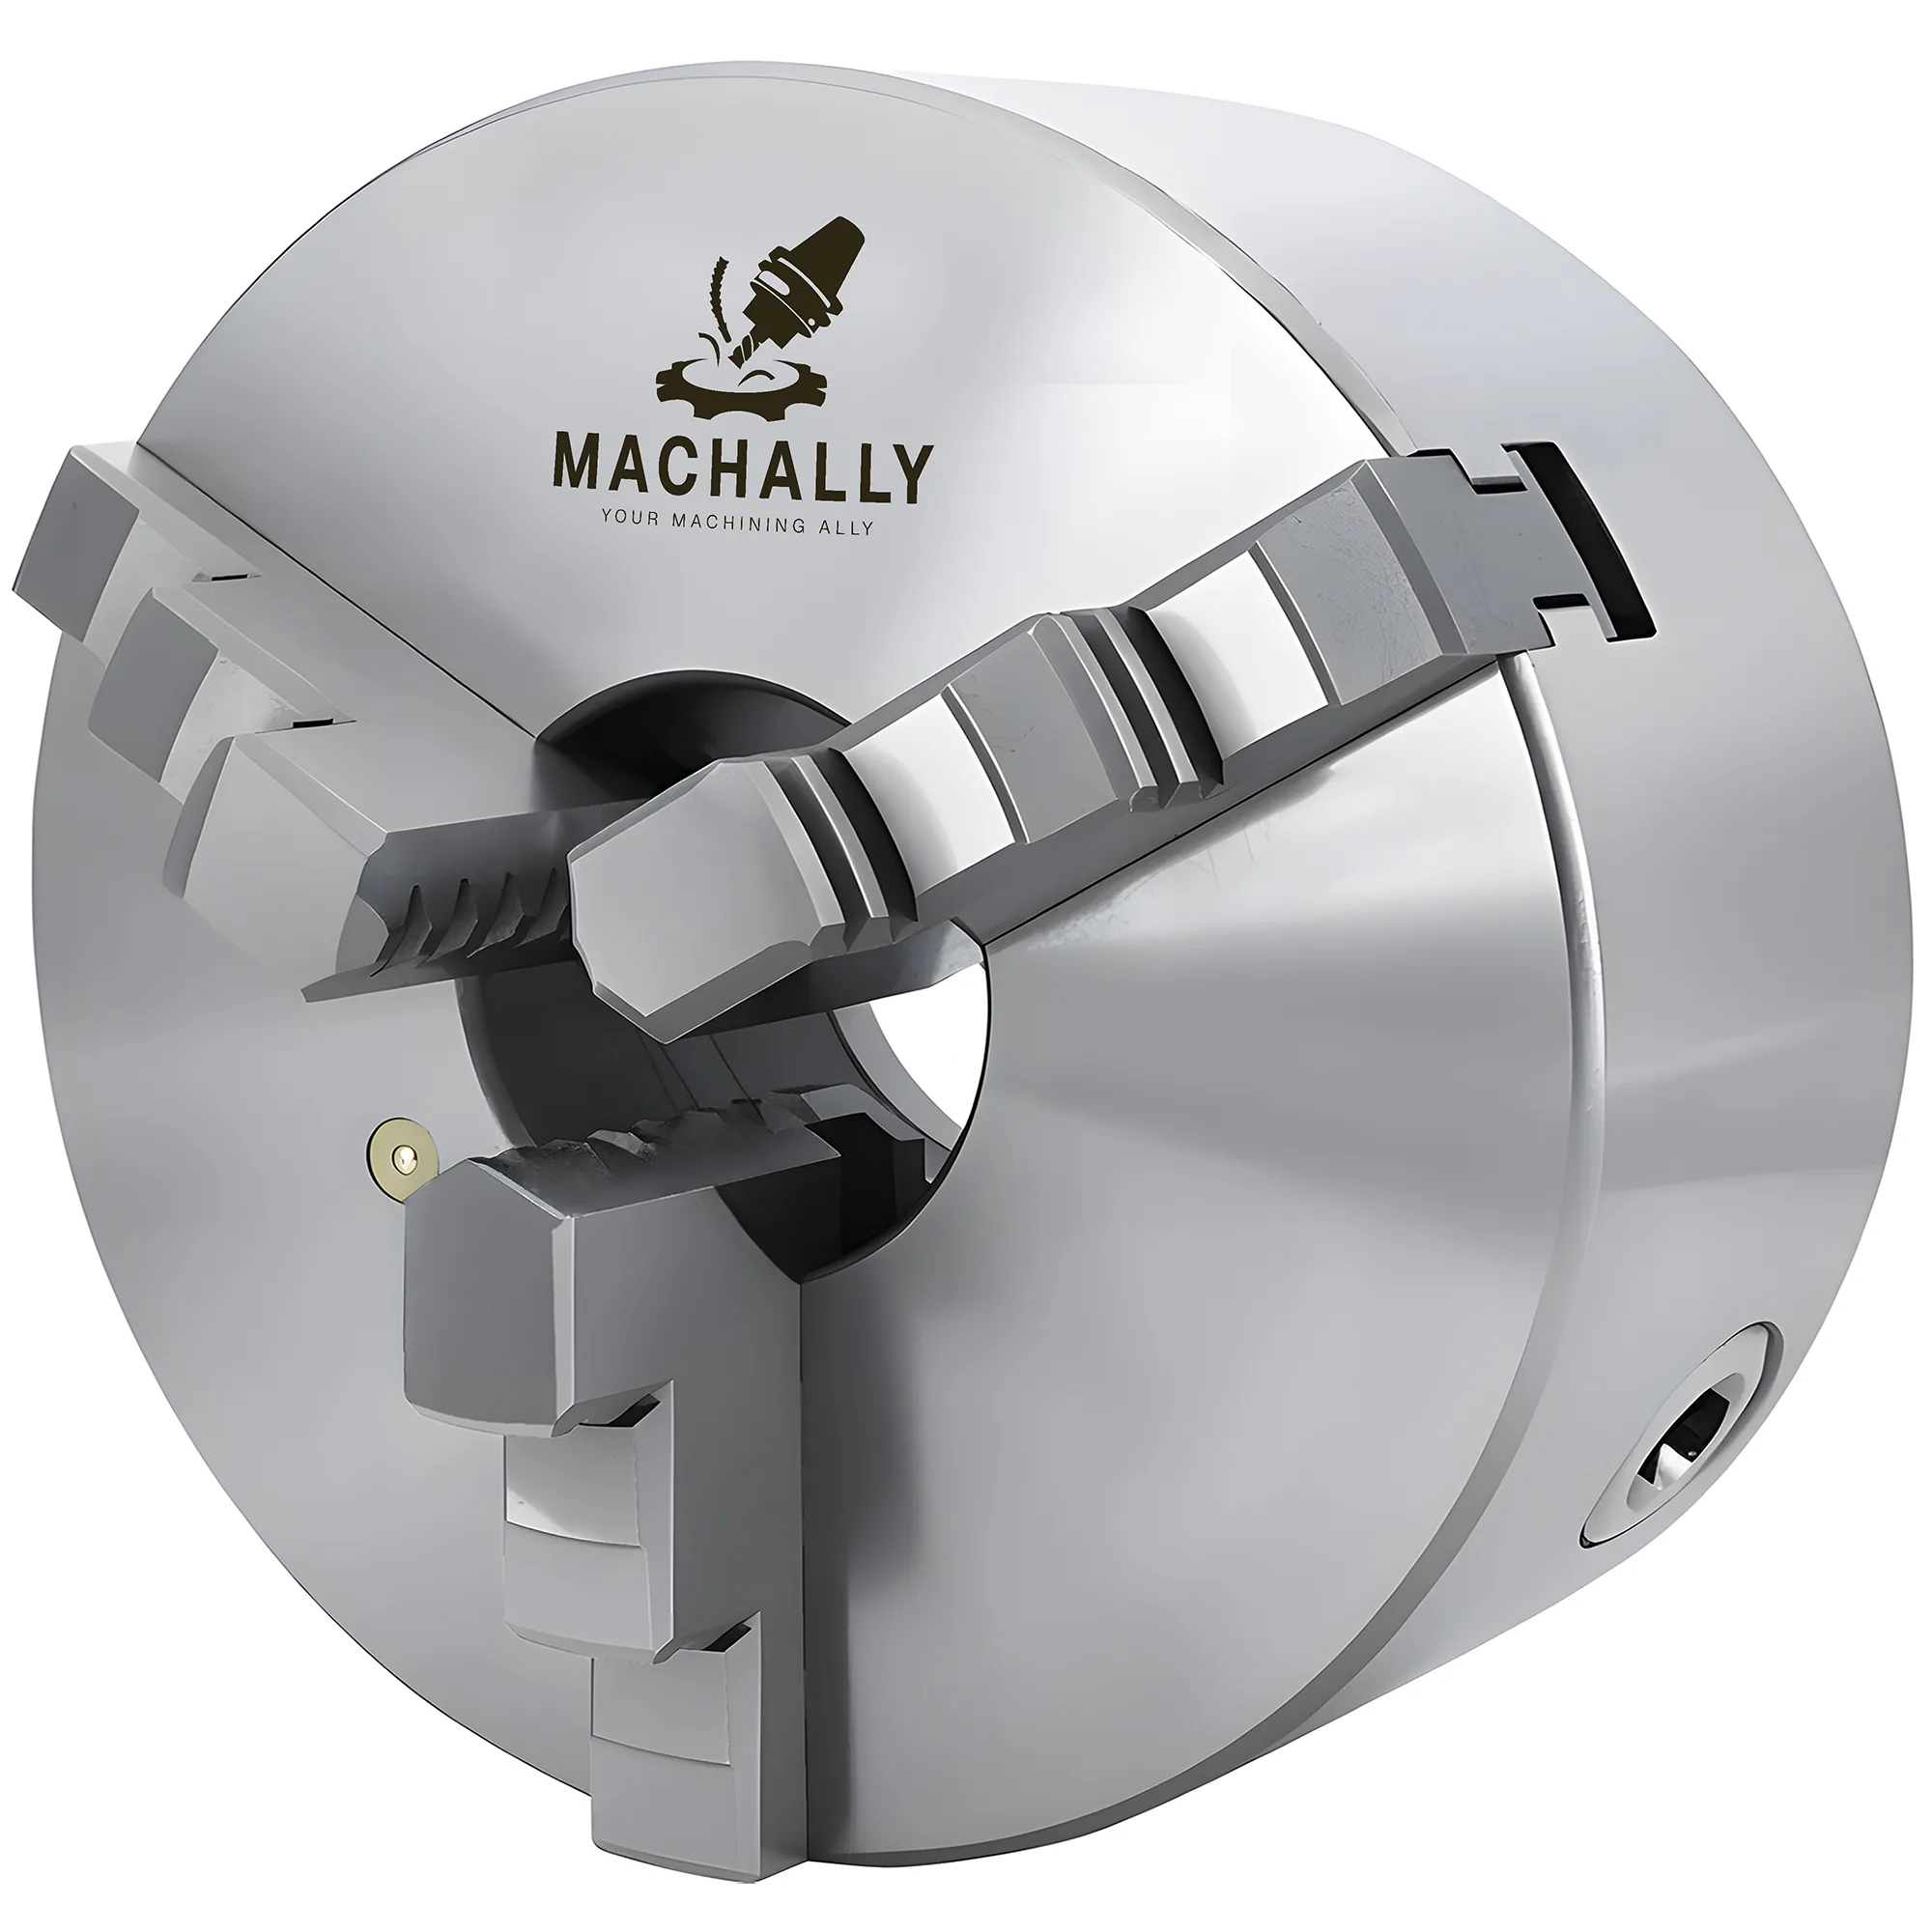
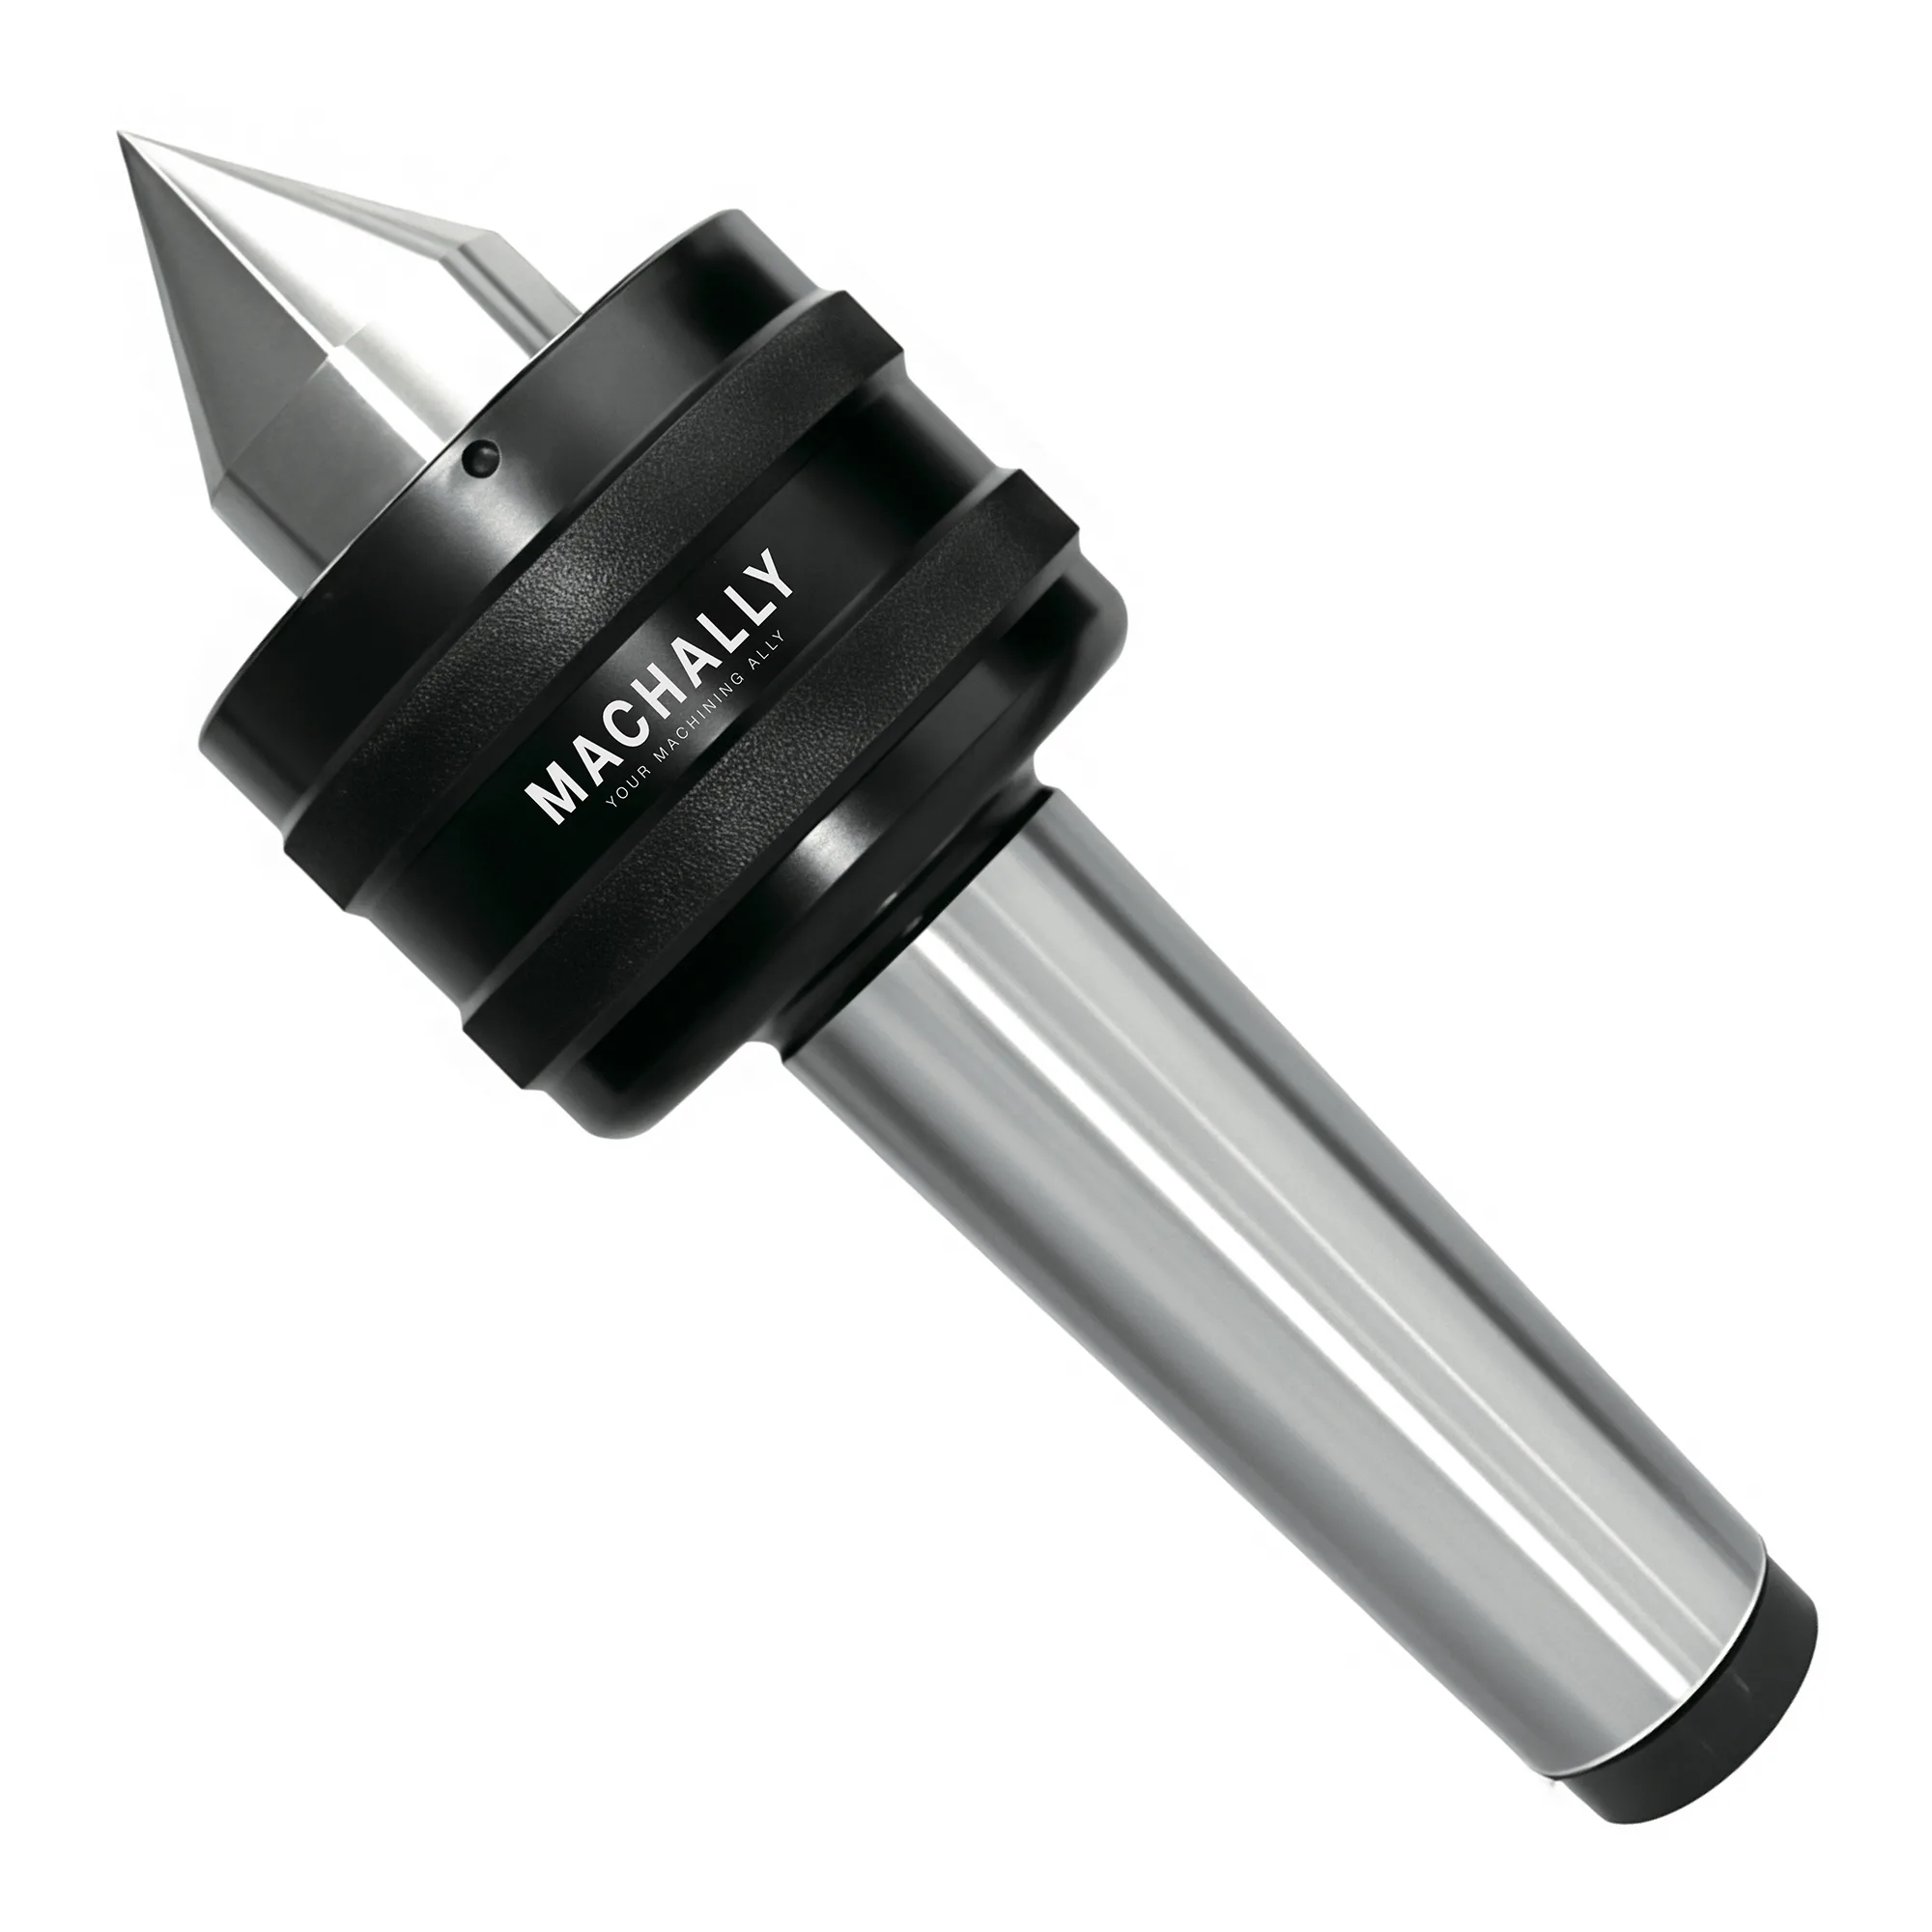
모듈러 바이스는 CNC 밀링 작업에서 일반적으로 16-40 kN의 클램핑력과 0.005 mm 평행도를 제공합니다. 3조 연동척은 환봉 소재를 최대 3,000 RPM으로 선삭 가공하며, 중작업용 회전센터는 NSK 5열 베어링을 적용해 최대 4,500 kg 하중을 0.003 mm 정밀도로 지지하여 양 센터 지지 선삭에 사용됩니다. 본 가이드는 실제 제품 라인의 사양을 근거로 바이스·선반척·회전센터를 비교하고, 작업에 맞는 워크홀딩 선정법을 정리합니다.
툴홀딩과 워크홀딩 시스템 전반(테이퍼, 콜릿, 척 포함)에 대한 개요는 툴홀딩 종합 가이드를 참고하십시오.
워크홀딩의 3대 분류 이해
워크홀딩 장치는 지원하는 가공 방식에 따라 크게 세 가지로 분류됩니다. 바이스는 밀링 머신·평면 연삭기·EDM 셋업에서 정지 상태의 공작물을 고정합니다. 선반척은 선반 및 터닝센터에서 회전하는 공작물을 파지합니다. 회전센터는 선삭 작업 중 긴 공작물의 자유단을 지지하며, 공작물과 함께 회전해 마찰과 발열을 제거합니다. 이 분류는 공작물이 정지 상태(바이스), 주축에서 회전(척), 또는 양 센터 지지 선삭 시 심압대 측 지지(회전센터)인지에 따라 결정되며, 분류를 넘나들며 대체하는 경우는 드뭅니다.
각 분류는 다시 세부 유형으로 나뉩니다. 모듈러 바이스는 머시닝센터용으로 일반적으로 높은 클램핑력(16-40 kN)을 제공하는 반면, 툴메이커 바이스와 사인 바이스는 연삭·검사 작업을 위한 정밀도에 초점을 둡니다. 3조 척은 환봉 소재에 대해 빠른 자동 센터링을 제공하고, 4조 척은 파지 안정성을 높여 중량 또는 비대칭 공작물 가공에 적합합니다. 회전센터는 6,000 RPM까지 허용하는 고속형부터 4,500 kg의 래디얼 하중을 지지하는 중작업용까지 다양합니다.
바이스 선정: 모듈러 vs 툴메이커 vs 사인
정밀 바이스는 작업 성격에 따라 역할이 달라집니다. 모듈러 바이스는 조 폭 100-300 mm에서 16-40 kN의 클램핑력을, 툴메이커 및 사인 바이스는 0.005 mm/100 mm 평행도를 제공합니다. 이 두 수치가 각각 황삭 능력과 정삭·연삭 정밀도를 결정하는 핵심 사양입니다.
모듈러 바이스(GT형)는 20CrMnTi 합금강 바디를 침탄 처리해 HRC 58-62 경도로 마감합니다. 20CrMnTi는 표면 경화층이 조의 마모를 억제하면서 인성 있는 코어가 클램핑 충격을 흡수하므로 바이스 바디에 적합한 소재입니다. 모듈러 구조이므로 베이스·고정조·이동조를 분리해 재구성할 수 있습니다. 조 폭은 100-300 mm, 클램핑 개구는 100-800 mm이며, 16-40 kN의 클램핑력을 발생시킵니다. 머시닝센터와 CNC 밀링에서 가장 일반적으로 사용되는 워크홀딩입니다.
툴메이커 바이스(QGG형)는 일체형 바디에 환봉 고정용 V형 홈 조를 적용한 구조로, 모든 면이 0.005 mm/100 mm 평행도와 0.005 mm 수직도로 정밀 연삭되어 있습니다. 조 폭은 50-150 mm 범위입니다. 일체형 바디는 소형 부품의 연삭·밀링에서 최대 강성을 확보해 줍니다.
사인 바이스(QKG형)는 툴메이커 바이스와 동일한 정밀 사양을 공유하지만, 평면 연삭기와 EDM에서의 각도 셋업에 최적화되어 있습니다. 조 폭은 일반적으로 25-150 mm 범위에서 미세 작업부터 중형 부품까지 폭넓게 대응합니다.
| 항목 | 모듈러 바이스 (GT) | 툴메이커 바이스 (QGG) | 사인 바이스 (QKG) |
|---|---|---|---|
| 조 폭 범위 | 100-300 mm | 50-150 mm | 25-150 mm |
| 최대 클램핑 개구 | 100-800 mm | 65-210 mm | 22-300 mm |
| 클램핑력 | 16-40 kN | 해당 없음 (스크류식) | 해당 없음 (스크류식) |
| 표면 경도 | HRC 58-62 | HRC 58-62 | HRC 58-62 |
| 평행도 | 0.005 mm/100 mm | 0.005 mm/100 mm | 0.005 mm/100 mm |
| 주용도 | CNC 밀링 | 연삭, 밀링 | 연삭, EDM |
바이스 선정 원칙
클램핑력과 개구 폭이 핵심 요건일 때는 모듈러 바이스를 선택하십시오. 여러 방향에서의 위치 정밀도가 결정적인 경우에는 툴메이커 또는 사인 바이스가 적합합니다. 이 두 유형은 수평·수직·평 방향 어디에 고정하더라도 동일한 정밀도를 유지합니다.
5축 가공으로 전환하는 현장은 별도의 워크홀딩 과제에 직면합니다 — 표준 바이스는 회전축과 간섭하므로, 바이스 선정은 보통 컴팩트 5축 바이스, 도브테일 픽스처, 제로 포인트 클램핑 쪽으로 이동합니다. 비용과 ROI 측면의 함의는 5축 가공 도입: 잡샵을 위한 이점·과제·ROI를 참조하시기 바랍니다.
선반척 선정: 3조 vs 4조
선반척은 조의 개수와 조 구조에 따라 분류됩니다. 일체형 조 규격 ISO 3089 기준 3조 연동척은 환봉·육각 소재를 가장 빠르게 센터링하는 반면, 동일 직경의 4조 척은 일반적으로 최대 회전수가 33% 낮습니다(예: 200 mm 기준 2,000 RPM 대 3,000 RPM). 다만 비대칭 하중에서의 파지 안정성은 4조가 우수합니다.
3조 연동척(K11 시리즈, ISO 3089 일체형 조)은 스크롤 기구로 세 조를 동시에 이동시켜 환봉 또는 육각 소재를 자동으로 센터링합니다. 80-630 mm 직경으로 제공되며, 토크는 40 Nm(80 mm)에서 800 Nm(630 mm)까지, 회전수는 600-4,800 RPM 범위를 지원합니다. 표준 모델은 내경·외경용 일체형 조 2세트를 포함하는 반면, ISO 3442 준거 모델(K11A 시리즈)은 양방향 파지가 가능한 2피스 분리 조를 사용합니다. 척 장착은 DIN 55029를 따르며, 이 규격은 나사 체결 방식의 런아웃 없이 선반 주축 노즈에 척을 정확히 위치시키는 단형 테이퍼 인터페이스를 정의합니다.
4조 연동척(K12/K12A 시리즈)은 클램핑력을 세 점이 아닌 네 접점에 분산시켜 래디얼 응력 분포를 더 균일하게 형성하고, 비대칭 절삭 하중에서도 공작물 이탈을 억제합니다. K12 라인은 80-630 mm 직경, 40-800 Nm 토크 범위입니다. 조 구조가 추가되어 질량이 늘어나므로 최대 회전수는 동급 3조 척보다 다소 낮습니다. 예를 들어 200 mm 4조 척은 2,000 RPM, 동일 규격의 3조 척은 3,000 RPM으로 회전합니다.
| 항목 | 3조 척 (K11) | 3조 ISO 3442 (K11A) | 4조 척 (K12) | 4조 ISO 3442 (K12A) |
|---|---|---|---|---|
| 규격 범위 | 80-500 mm | 160-630 mm | 80-630 mm | 160-630 mm |
| 최대 회전수 (200 mm) | 3,000 RPM | 3,000 RPM | 2,000 RPM | 2,000 RPM |
| 최대 토크 (200 mm) | 250 Nm | 320 Nm | 250 Nm | 250 Nm |
| 조 유형 | 일체형 (2세트) | 2피스 (베이스+탑) | 일체형 (2세트) | 2피스 (베이스+탑) |
| 소프트 조 옵션 | 제공 | 제공 | 제공 | 제공 |
| 관통 볼트 장착 | 미지원 | 미지원 | 요청 시 가능 | 요청 시 가능 |
선반척 선정 시 흔한 오해
4조 척이 3조 척보다 항상 정밀도가 더 높다고 단정해서는 안 됩니다. 연동 센터링 정밀도는 스크롤 기구 품질에 좌우되며 조 개수에 의해 결정되지 않습니다. 최대의 센터링 정밀도를 확보하려면 선반 위에서 현장 가공이 가능한 소프트 조를 사용하는 편이 3조·4조 구조에 관계없이 기성 연삭 조보다 더 우수한 동심도를 확보할 수 있습니다.
회전센터 선정: 속도 vs 하중 용량
회전센터는 선삭 작업 중 공작물의 심압대 측을 지지하는 부품입니다. NSK 베어링 3세트를 적용한 고속 회전센터는 MT2 기준 최대 6,000 RPM에서 0.003 mm 런아웃을 달성하지만 래디얼 하중은 약 150-2,800 kg에 그치는 반면, 5열 베어링 중작업용 모델은 MT6 기준 최대 4,500 kg을 지지하는 대신 회전수 한계가 1,000-3,500 RPM으로 낮아집니다.
고속 회전센터는 NSK 베어링 3세트(복열, 스러스트, IKO 니들 롤러)에 HRC 60 plus/minus 2 degrees로 열처리된 Cr12MoV 스핀들을 적용합니다. 모스테이퍼 크기에 따라 최대 6,000 RPM(MT2)까지 0.003 mm 정밀도를 구현하며 하중 용량은 150-2,800 kg 수준입니다. 독일제 스켈레톤 오일 실을 적용한 이중 실링 시스템이 쿨런트 침입으로부터 베어링을 보호합니다.
중작업용 회전센터는 최대 래디얼 하중을 위해 NSK 베어링 5세트를 적용해, MT6 테이퍼 기준으로 최대 4,500 kg까지 지지합니다. 베어링 간극을 조정할 수 있는 방진 구조 덕분에 대형 공작물 황삭에 특히 적합합니다. 베어링 어셈블리가 커지므로 최대 회전수는 일반적으로 1,000-3,500 RPM으로 낮아집니다.
Versa-Turn 회전센터는 헤드 직경이 작은 외부 회전 설계로, 협소한 선삭 셋업에서 공구 간섭을 피할 수 있습니다. 일반적으로 하중 100-1,300 kg, 속도 최대 4,000 RPM, 정밀도 0.003 mm 수준을 제공합니다.
포인트 교환식 회전센터는 심압대에서 센터를 분리하지 않고도 포인트를 빠르게 교체할 수 있습니다. 최대 5,000 RPM에서 0.005 mm 정밀도를 구현합니다. 카바이드 팁 옵션에는 YG8 텅스텐 카바이드 팁(HRC 약 90)이 적용되는데, 공작물 센터 구멍과의 접촉면이 고온·고속 환경에서 마모되기 때문입니다. YG8의 경도와 열 안정성은 연삭성 소재나 고 RPM 사용에서 경화 공구강 팁 대비 팁 수명을 연장합니다.
워크홀딩 유형별 최적 적용 상황
가장 먼저 기계 유형으로 절단합니다. 밀링·연삭은 바이스를, 선반은 척 플러스 선택적 회전센터를 선택하며, 그 다음에야 조 개수·클램핑력·베어링 구성이 결정적 요소가 됩니다.
✦ 바이스가 적합한 작업
- CNC 밀링 및 머시닝센터 (모듈러 GT 바이스, 16-40 kN)
- 평면 연삭 및 EDM (사인 QKG 바이스, 0.005 mm/100 mm)
- 소형 프리즘 부품의 툴룸 작업 (툴메이커 QGG 바이스)
- 재배치를 요구하는 다축 셋업 (전 면 정밀 연삭 바이스)
✦ 선반척이 적합한 작업
- 신속한 셋업으로 환봉 선삭 (3조 K11 척)
- 대직경 부품의 중황삭 (4조 K12 척, 80-630 mm)
- ISO 3442 조 유연성이 필요한 양산 (K11A/K12A 시리즈)
- 정확한 직경으로 보링 가공한 소프트 조가 필요한 공작물
✦ 고속 회전센터가 적합한 작업
- 고 RPM에서의 CNC 선반 마감 가공 (최대 6,000 RPM)
- 0.003 mm 정밀도가 필요한 경중량 공작물
- 쿨런트가 많은 환경 (독일제 이중 스켈레톤 실)
✦ 중작업용 회전센터가 적합한 작업
- 고하중 래디얼 부하의 대형 샤프트 선삭 (최대 4,500 kg)
- 방진이 중요한 황삭 작업
- 대형 선반의 MT5·MT6 심압대 용도
실무 의사결정 프레임워크
기계 유형을 시작점으로 삼으십시오. 선반척의 경우, 척의 공표된 연동 정밀도보다 동심도를 더 엄격히 관리해야 할 때는 소프트 조를 현장에서 보링 가공하여 적용하십시오. 소프트 조는 정확한 공작물 직경에 맞춰 성형되어 스크롤 기구 오차를 센터링 사슬에서 제거합니다. 밀링 머신과 연삭기에는 바이스가 필요하고, 선반과 터닝센터에는 주축대 쪽 척과 심압대 쪽 회전센터가 모두 필요합니다.
바이스는 조 폭을 일반 부품 크기에 맞춰 선정합니다. 부품이 150 mm를 넘는다면 16-40 kN 클램핑력의 모듈러 GT 바이스가 적절한 선택입니다. 100 mm 미만의 정밀 연삭 또는 EDM 부품이라면 툴메이커 또는 사인 바이스가 과지출 없이 요구 위치 정밀도를 충족시켜 줍니다.
선반척은 환봉 소재와 빠른 셋업이 요구되는 양산 작업에는 3조를 선택합니다. 부품 중량·오버행·비대칭 형상이 불균형 하중을 유발하거나, 중황삭에서 추가 파지 접촉이 표면 품질 향상에 기여할 때는 4조를 고려하십시오. 동일 척에서 내경·외경 파지를 자주 전환한다면 ISO 3442 2피스 조(K11A 또는 K12A)를 요청하십시오.
회전센터는 우선 모스테이퍼를 심압대에 맞춘 뒤 속도와 하중 사이에서 결정합니다. 고 RPM 마감 가공에는 고속형이 요구되고, 중량 샤프트 황삭에는 5세트 베어링의 중작업용이 필요합니다. 공구와 공작물 사이의 간섭 여유가 좁을 때는 헤드 직경이 작은 Versa-Turn 형식을 선택하십시오.
워크홀딩은 강성 방정식의 절반에 불과합니다 — 부품이 고정된 후에는 공구를 잡는 홀더가 절삭이 얼마나 깨끗하게 전달되는지를 결정합니다 — 콜릿, 열박음, 유압척 전반의 런아웃, 파지력, 댐핑 비교는 툴홀더 ROI: 업그레이드 시점과 투자 회수 계산법을 참조하시기 바랍니다.
용도별 워크홀딩 선정 빠른 참조표
| 시나리오 | 고정구 유형 | 클램핑력 | 정밀도 | 근거 |
|---|---|---|---|---|
| CNC 밀링, 프리즘 부품 100-300 mm | 모듈러 GT 바이스 (20CrMnTi, HRC 58-62) | 16-40 kN | 0.005 mm/100 mm 평행도 | 높은 클램핑력이 절삭 하중을 저항; 모듈러 조가 다양한 부품 형상에 재구성 가능 |
| 평면 연삭, 100 mm 미만 부품, 다방향 | 툴메이커 QGG 바이스 | 스크류식 (작업자 제어) | 0.005 mm/100 mm 평행도 + 0.005 mm 수직도 | 일체형 바디가 수평·수직·평 방향 어디서든 형상 정밀도 유지 |
| 사인바 / EDM 각도 셋업 | 사인 QKG 바이스 | 스크류식 | 0.005 mm/100 mm | 전 면 연삭으로 사인 플레이트 위의 각도 기준 반복 정밀도 확보 |
| 선반 환봉·육각 소재, 신속 셋업, 200 mm 기준 ≤3,000 RPM | 3조 연동척 (K11, ISO 3089) | 스크롤 구동, 200 mm 기준 250 Nm | 스크롤 기구 의존; 소프트 조 보링 시 동심도 향상 | 3조 스크롤이 가장 빠르게 센터링; 양산 선삭의 표준 |
| 선반 중량·비대칭 부품 | 4조 연동척 (K12) | 스크롤 구동, 200 mm 기준 250 Nm | 불균일 하중에서 3조 대비 안정성 향상 | 4점 클램핑이 래디얼 응력을 분산; 공작물 이탈 저항 |
| 심압대 지지, 고 RPM 마감 가공 | 고속 회전센터 (NSK 베어링 3열) | 심압대 적용 | MT2 기준 6,000 RPM까지 0.003 mm 런아웃 | 3열 베어링 팩이 관성을 최소화; 쿨런트 밀봉으로 마감 가공 신뢰성 확보 |
| 심압대 지지, 중량 샤프트 황삭 | 중작업용 회전센터 (NSK 베어링 5열, MT5/MT6) | 심압대 적용 | MT4 기준 0.003 mm 런아웃; MT6 기준 0.005 mm | 5열 베어링 어셈블리가 최대 4,500 kg 래디얼 하중 지지; 황삭 채터 방진 |
| 심압대 근처 협소한 선삭 | Versa-Turn 회전센터 | 심압대 적용 | 4,000 RPM까지 0.003 mm 런아웃 | 소형 외부 헤드 직경으로 협소 셋업에서 공구·홀더 간섭 회피 |
워크홀딩은 기계가 아닌 작업에 맞춰 선정하십시오.
일반적으로 CNC 밀링에는 모듈러 바이스(16-40 kN), 연삭·EDM에는 툴메이커 또는 사인 바이스(0.005 mm/100 mm 정밀도), 환봉의 신속 센터링에는 3조 척, 중작업 파지 안정성에는 4조 척을 선택하고, 회전센터는 속도와 하중 사이의 균형으로 판단해 마감 가공에는 6,000 RPM 고속형을, 황삭에는 4,500 kg까지 지지하는 5조 베어링 중작업용을 적용하십시오. 반드시 모스테이퍼 호환성을 확인하고, 최대 센터링 정밀도를 확보하려면 소프트 조를 고려하십시오.
3조 연동척과 4조 연동척의 차이는 무엇입니까?
3조 척은 스크롤 기구로 세 조를 동시에 이동시켜 환봉 또는 육각 소재를 빠르게 센터링합니다. 4조 연동척은 클램핑력을 네 접점에 분산시켜 래디얼 응력 분포를 더 균일하게 형성하고, 비대칭 절삭 하중에서도 공작물 이탈을 억제합니다. 3조 척은 더 높은 회전수를 허용하며(예: 200 mm 기준 3,000 RPM 대 4조의 2,000 RPM), 4조 척은 대형 토크 하중을 더 균일하게 처리합니다.
고속형과 중작업용 회전센터 중 어느 쪽을 선택해야 합니까?
경중량 공작물에서 고 회전수로 마감 가공을 수행할 때는 고속형 회전센터(최대 6,000 RPM, NSK 베어링 3세트)를 선택하십시오. 방진 성능과 래디얼 하중 용량이 속도보다 중요한 중량 샤프트 황삭에는 중작업용 회전센터(NSK 베어링 5세트, 최대 4,500 kg 하중 용량)를 선택하십시오.
정밀 바이스에서 기대할 수 있는 정밀도는 어느 정도입니까?
품질 높은 정밀 바이스—툴메이커(QGG) 및 사인(QKG) 양 유형—는 0.005 mm/100 mm 평행도와 0.005 mm 수직도를 구현하며 HRC 58-62 표면 경도를 확보합니다. 모든 면이 정밀 연삭되어 수평·수직·평 방향 어디에서든 동일한 정밀도로 사용할 수 있습니다.
선반척에서 소프트 조는 언제 사용해야 합니까?
경화 조의 기본 정밀도를 넘어서는 동심도 요건이 있을 때마다 소프트 조를 사용하십시오. 소프트 조는 선반 위에서 공작물 직경에 맞춰 보링 또는 연삭되므로, 기성 연삭 조 어떤 구성보다도 더 정밀한 센터링을 확보할 수 있습니다. 특히 런아웃이 표면 품질에 직접 영향을 미치는 마감 선삭에서 그 가치가 두드러집니다.
선반척 조에서 ISO 3442는 어떤 의미입니까?
ISO 3442는 베이스 조와 탑 조로 구성된 2피스 척 조의 규격을 정의합니다. 이 구조는 탑 조를 베이스 조 위에서 재배치해 조 세트 교체 없이 내경 또는 외경 파지에 모두 대응할 수 있게 해 줍니다. ISO 3442 준거 조(K11A, K12A 시리즈)를 적용한 척은 내경·외경마다 별도의 조 세트가 필요한 일체형 조 설계보다 유연성이 더 큽니다.
출처
- ISO 3442 - Chucks for machine tools, jaw dimensions and types
- ISO 3089 - Machine tools, self-centring chucks with one-piece jaws
- DIN 55029 - Short taper for lathe chuck mounting
- JIS B 6151 - Machine tool accessories, lathe chucks
- NSK Precision Bearing Catalog - Double-row and thrust bearings for live centers
- Machinery's Handbook, 32nd Edition - Workholding chapter