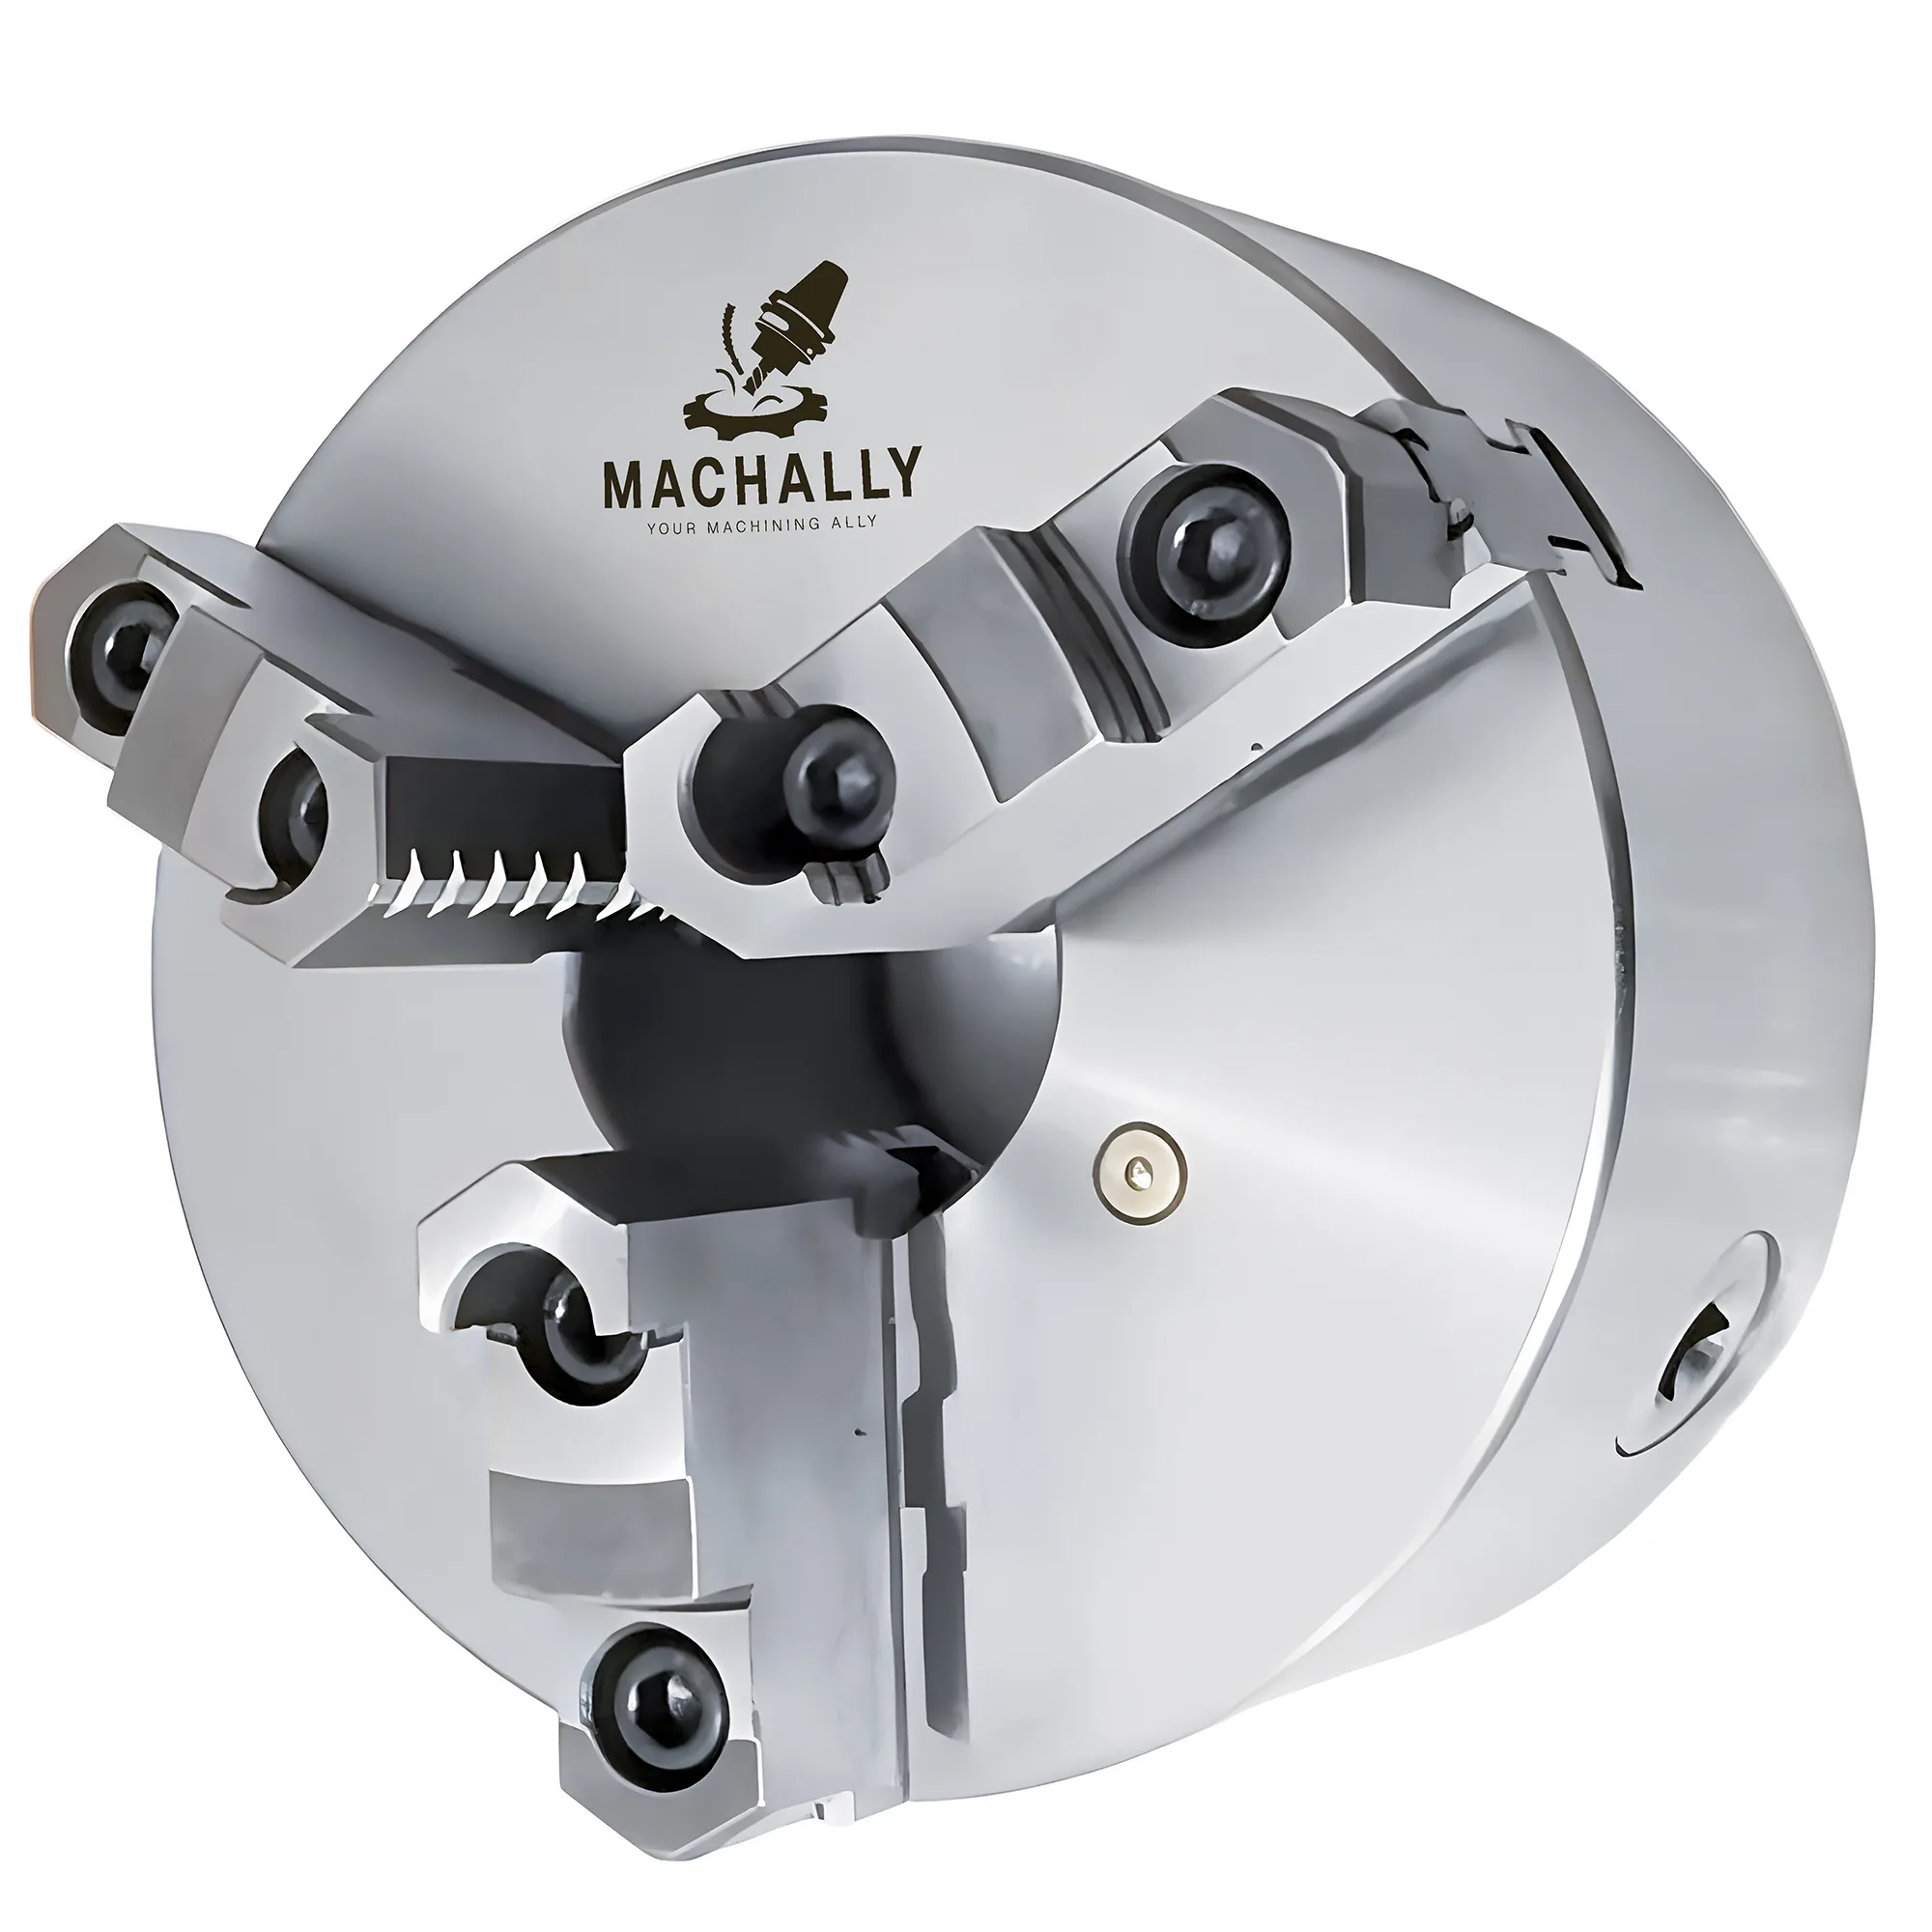
3조 또는 4조 척에서 인-시튜로 절삭된 소프트 조는 비정형 또는 사전 가공된 가공물을 ≤0.02 mm TIR 재현성으로 파지할 수 있습니다 — 단, 보어가 올바른 클램핑 하중에서 가공되고 위치 결정 스텝 또는 반경이 부품 형상과 0.05 mm 이내로 일치할 때만 가능합니다. 대부분의 선삭 작업에는 AISI 1018 연강(HRC 15–20, 가공성 우수, 재보링 용이)을 선정하고, 섬세한 표면의 가벼운 마무리 절삭에는 6061-T6 알루미늄을, 일반적 작업장 조건에서 주당 1세트 이상 조 마모가 발생하는 양산에는 AISI 4140 사전 경화재(HRC 28–32)를 선정하시기 바랍니다.
소프트 조 빠른 참조
| 문제 / 목표 | 핵심 조치 | 기대 효과 |
|---|---|---|
| 셋업 간 부품 이동 | 부품 직경 오프셋 +0.0–0.05 mm로 조 보링 및 위치 결정 스텝 추가 | 일반적 조건에서 재척킹 시 TIR 재현성 ≤0.02 mm |
| 조가 < 1주 만에 마모 | 1018 강에서 4140 사전 경화재(HRC 28–32)로 전환 | 연속 양산에서 조 수명 3–5× 연장 |
| 클램핑 후 부드러운 알루미늄 부품 마킹 발생 | 강에서 6061-T6 알루미늄 소프트 조로 전환 | 150 mm 조에서 최대 ~5 kN 클램핑력까지 마모 제거 |
| 보어 직경이 너무 작게 가공되어 부품 진입 불가 | 최종 클램핑 토크에서 희생 링 또는 스크랩 피스를 사용해 올바른 하중으로 재보링 | 통상 0.03–0.10 mm 보어 테이퍼를 추가할 수 있는 스프링백 변형 제거 |
| 비정형 주물 또는 단조품이 절삭 중 이동 | 부품 OD에 맞는 반경 포켓 + 축 방향 스톱용 스텝 숄더 추가 | 축 방향 이동 제거; 소프트 조를 양산 척에서 인-시튜로 보링했을 때 일반 위치 재현성 ±0.05 mm |
| 양산에서 빠른 조 교환 필요 | 동일 직경에서 두 번째 세트 사전 보링; 조 재안착에 척 본체 레지스터 사용 | 레지스터-시트 조 시스템으로 교환 시간 3분 미만 |
최소 4행. 기대 효과는 경계 조건과 함께 정량화됨.
비정형 부품에서 소프트 조가 하드 조를 능가하는 이유
소프트 조는 부품이 조에 맞춰지도록 요구하기보다 위치 결정 표면을 부품 형상에 맞추기 때문에, 비정형, 사전 가공, 또는 섬세한 가공물에 선호되는 워크홀딩 방식입니다.
3조 척의 표준 하드 조는 세 개의 접선 접촉 라인에서 파지합니다. 환봉의 경우 이것은 허용 가능합니다 — 오차는 조 런아웃(ISO 3442 공차 등급 3 기준 양산 척에서 일반적으로 0.05–0.15 mm TIR)으로 제한됩니다. 거친 OD, 사전 가공된 보어 또는 프로파일 표면이 있는 주물의 경우 세 접선 접촉점은 부품을 축 방향과 반경 방향으로 이동시키는 예측 불가능한 변형력을 발생시킵니다.
인-시튜 가공된 소프트 조는 접촉 라인 문제를 제거합니다. 부품 직경에 맞춰 보링되면 접촉 영역이 세 개의 라인 접촉에서 통상 조 면의 15–25° 범위에 걸친 세 개의 호 접촉으로 확장되어, 클램핑력을 훨씬 더 큰 면적에 걸쳐 분배합니다. 100 mm 직경에서 20° 에 걸친 소프트 조 호 접촉은 조당 약 17 mm² 의 접촉 면적에 힘을 분배합니다 — 동일 직경의 라인 접촉 면적의 약 8–12× 입니다.
K11 3조 스크롤척의 경우 스크롤 메커니즘이 조를 동시에 셀프 센터링하므로, 한 번의 패스로 세 조를 모두 보링하면 세 보어 호 모두가 주축 축선과 동심이 됩니다. K12 4조 스크롤척의 경우 동일 원칙이 적용됩니다 — 클램핑 하중에서 네 조를 동시에 보링하면 위치 결정 형상이 개별 조 이동 경로가 아닌 주축 센터라인에 정렬됩니다. 3조 척과 4조 척의 사용 시기 비교는 3조 vs 4조 선반척 선정 가이드를 참조하시기 바랍니다.
ISO 3442는 척 본체 레지스터(조 세트를 위치시키는 래빗)를 정의합니다 — 이것이 소프트 조 시스템이 셋업 간 조 교체 시 재현성을 유지하기 위해 의존하는 기하학적 기준입니다.
재료 선정: 1018, 6061 또는 4140?
세 가지 가장 흔한 소프트 조 재료는 가공성, 마모 수명, 표면 보호에서 차이가 있습니다.
AISI 1018 강은 가공성, 재보링성, 대부분의 잡 숍 작업에 적절한 마모 수명의 균형을 이루기 때문에 범용 선삭의 기본 선택입니다. 1018 소프트 조 1세트는 조 깊이, 클램핑 하중, 가공물 재료에 따라 통상 50–200회 재보링이 가능하며, 그 후 조 본체가 너무 얇아져 재사용할 수 없게 됩니다.
6061-T6 알루미늄은 150 mm 척 조에서 약 5 kN 미만의 클램핑력에서 표면 마킹을 방지하는 낮은 경도 덕분에 박벽 및 사전 마무리된 가공물에 선호됩니다. 트레이드오프는 가속된 마모입니다 — 강 부품의 양산에서 알루미늄 조는 일반적 황삭 하중 하에서 20–50 사이클 후 변형됩니다. 6061-T6 알루미늄 소프트 조는 보링된 직경의 ±0.02 mm 이내에 여전히 맞춰지면서 마킹을 방지하기 때문에 섬세한 표면의 마무리 선삭에 사용됩니다.
AISI 4140 사전 경화재(HRC 28–32)는 1018 조가 5일 미만의 연속 사용에서 마모되는 양산에 사용됩니다. 더 단단한 매트릭스는 8 kN 이상의 클램핑력 하에서 변형에 저항하고 보어 형상을 더 오래 유지합니다. HRC 30 의 4140 가공은 플러드 쿨런트와 감속된 속도(통상 80–120 m/min)에서 TiAlN 코팅 카바이드를 요구하여 급속 공구 마모를 방지합니다. TiAlN 코팅은 800°C 이상의 내산화성이 HRC 28–32 강을 가공할 때 발생하는 상승 온도에서 절삭 성능을 유지하기 때문에 사전 경화 강 소프트 조 보링에 선호되며, 일반적 건식 또는 가벼운 플러드 조건 하에서 무코팅 카바이드 대비 인서트 수명을 2–4× 연장합니다. AISI 4140 사전 경화 소프트 조는 연속 양산에서 1018 대비 조 수명을 3–5× 연장하지만, 낮은 가공성으로 인해 보링 셋업 시간을 30–50% 증가시킵니다.
재료 선정 결정 규칙
시작품 및 잡 숍 작업(일 < 5 부품)에는 1018을, 섬세하거나 사전 마무리된 표면에는 6061-T6를, 8 kN 이상의 클램핑력에서 50회 이상 연속 사이클에 동일 조 세트가 사용될 때는 4140 사전 경화재를 사용하시기 바랍니다.
조 보링: 하중 보상과 직경 오프셋
가장 흔한 소프트 조 실패는 무부하에서 보링한 후 전체 토크로 부품을 클램핑하는 것입니다. 스크롤 및 캠 작동 척은 클램핑 하중 하에서 반경 방향으로 변형됩니다 — 150–200 mm 척 본체에서 통상 조당 ~0.03–0.10 mm 이며 척 상태와 하중에 따라 다릅니다 — 이로 인해 가공물이 제거되고 조가 재결합될 때 보링된 직경이 약간 닫힙니다.
올바른 절차는 동일 직경의 희생 링 또는 스크랩 피스에 대해 최종 클램핑 토크로 조가 부하된 상태에서 조를 보링하는 것입니다. 이는 실제 클램핑 조건의 변형 상태에 맞추기 위해 조 메커니즘을 사전 부하시킵니다.
보어 직경 오프셋 가이드라인 (일반적 하중 하에서 대부분의 척 종류에 적용):
| 척 본체 직경 | 클램핑 하중 (일반) | 보어 오프셋 (조 이완 → 클램프) |
|---|---|---|
| 100 mm (3조 스크롤) | 조당 2–4 kN | 0.02–0.05 mm |
| 150 mm (3조 스크롤) | 조당 3–6 kN | 0.03–0.07 mm |
| 200 mm (3조 파워) | 조당 5–10 kN | 0.04–0.10 mm |
| 250 mm (4조 스크롤) | 조당 4–8 kN | 0.03–0.08 mm |
값은 스크롤형 척 기하학에 기반한 일반 업계 범위이며, 무부하 vs. 정격 부하에서 보어 직경을 측정해 자신의 특정 척 본체에서 검증하시기 바랍니다.
희생 링 방식: 정격 클램핑 토크에서 스크랩 스톡 한 피스를 척킹하고, 조를 부품 직경으로 보링한 후 스크랩을 제거합니다. 조는 오프셋 양만큼 스프링 열림됩니다. 실제 부품이 동일 토크로 클램핑되면 조는 보링된 직경으로 다시 닫혀 원하는 접촉 형상을 달성합니다.
하중 사전 보상 없이 조를 보링하는 것이 부실한 소프트 조 재현성의 주된 원인입니다 — 통상 0.03–0.10 mm(척 크기, 하중, 상태에 따라 변동) 의 결과적 보어 테이퍼는 부품이 호 접촉 영역이 아닌 조 가장자리에 안착됨을 의미합니다.
피해야 할 작업
한 번의 플런지로 전체 깊이에서 소프트 조를 최종 직경으로 보링하지 마시기 바랍니다. 두 패스를 사용하시기 바랍니다 — 통상 0.3–0.5 mm 작게 황삭 패스 후, 목표 직경에서 마무리 패스. 단일 강한 플런지 패스는 특히 높은 이송 속도의 1018 강에서 보링 바 변형과 칩 간섭으로 인해 0.05–0.15 mm 의 보어 테이퍼를 생성할 수 있습니다.
위치 결정 형상: 스텝, 반경, 축 방향 스톱
평이한 보어만 있는 소프트 조는 직경은 잡을 수 있지만 축 방향 이동을 방지할 수 없습니다. 위치 결정 스텝 또는 숄더를 추가하면 축 방향 이동이 제거되고 안정 조건에서 부품 간 길이 편차가 통상 ±0.05 mm로 감소합니다.
실무에서는 세 가지 위치 결정 기하학이 사용됩니다.
스텝 숄더 (가장 일반적): 가공물의 숄더 직경과 일치하는 통상 1–3 mm 깊이의 스텝을 보어 바닥에 가공합니다. 부품은 이 스텝에 안착되며 반경 방향(보어에 의해)과 축 방향(스텝 면에 의해)으로 모두 위치 결정됩니다. 스텝이 효과적이려면 스텝 면이 주축 축선에 대해 0.02 mm 이내로 직각이어야 합니다 — 양산에 조를 사용하기 전 다이얼 게이지로 스텝 면을 점검하시기 바랍니다.
반경 포켓: 직각 숄더가 없는 둥근 주물 또는 단조품의 경우 보어 깊이에서 부품 OD와 일치하는 반경 포켓을 가공합니다. 반경 포켓은 3점 축 방향 및 반경 방향 네스트를 제공합니다. 가공물 OD와 0.05 mm 이내로 일치하도록 보링된 반경 포켓은 일반적 양산 조건에서 ±0.05–0.10 mm 의 축 방향 재현성과 ≤0.03 mm 의 반경 방향 TIR을 제공합니다.
비정형 형상용 컨투어 포켓: 비원형 프로파일(육각 스톡, 플랜지 부품, D-단면 샤프트)의 경우 척에 장착하기 전에 밀링 센터에서 조 면을 가공하여 소프트 조를 컨투어링할 수 있습니다. 이는 반복 가능한 조-대-척 레지스터를 제공하는 조 마운팅 인터페이스(T-슬롯 또는 세레이션 베이스)를 요구합니다 — ISO 3442 척 본체 레지스터가 기준 데이텀입니다. 조 세레이션 피치가 척 본체(통상 1.5 mm 또는 3.0 mm 피치)와 일치할 때 재안착 오차는 통상 < 0.05 mm 입니다. DIN 55029는 수동 및 CNC 선반에 사용되는 주축 노즈 플랜지 연결을 정의하며, DIN 55029를 준수하는 척은 호환 머신 간 조 세트가 재현성 손실 없이 전송될 수 있도록 보장하는 표준화된 위치 결정 레지스터를 제공합니다 — 여러 선반이 동일 부품 패밀리를 운영할 때의 핵심 장점입니다.
클램핑력과 최소 파지력 계산
비정형 또는 비원형 가공물의 경우 절삭 토크는 클램핑 시스템에서 가용한 마찰 파지력을 초과해서는 안 됩니다. 선삭에 필요한 최소 클램핑력은 조 접촉 영역에서 절삭 토크와 마찰 모멘트의 균형으로부터 도출됩니다.
선삭용 간소화된 파지력 점검:
F_clamp ≥ (2 × M_c) / (D_w × μ × N_j)
여기서:
- F_clamp = 조당 클램핑력 (N)
- M_c = 가공물에서의 절삭 모멘트 (N·mm) = F_tangential × D_w/2
- D_w = 가공물 직경 (mm)
- μ = 조와 가공물 간 마찰 계수 (강-대-강 소프트 조의 경우 0.12–0.18; 알루미늄 조의 경우 0.08–0.12)
- N_j = 조 개수 (K11 의 경우 3; K12 의 경우 4)
동일 총 척 힘에서 마찰로부터 도출된 슬립 저항은 조 개수와 무관합니다 — 각 조가 하중을 비례적으로 분담하므로, 3, 4, 또는 6 조가 가공물에 접촉하든 총 마찰 = F_total × μ 입니다. 비정형 부품에서 4조(K12)의 장점은 마찰적이 아닌 기하학적입니다 — 네 개의 접촉점이 비대칭 또는 비원형 프로파일을 흔들림에 대해 안정화시키는 반면, 비원형 단조품에서 세 접촉 라인은 부품을 절삭 하에서 편심시킬 수 있는 불균등한 하중 분포를 발생시킬 수 있습니다.
작업 예: 100 mm 직경 강 부품, 접선 절삭력 800 N, 1018 강 소프트 조(μ = 0.15), K11 3조 척:
- 절삭 모멘트 M_c = 800 × 50 = 40,000 N·mm
- 조당 필요 F_clamp = (2 × 40,000) / (100 × 0.15 × 3) = 조당 최소 1,778 N
- 정격 조임 토크의 150 mm K11 척은 통상 조당 3,000–5,000 N 을 발생시켜 이러한 조건에서 1.7–2.8× 의 안전 마진을 제공합니다
단속 절삭(평면 밀링 또는 관통 드릴링)의 안전 계수는 최소 2.5× 여야 하며, 매끄러운 OD 의 연속 선삭의 경우 안정한 셋업에서 1.5× 가 일반적으로 허용됩니다. 다양한 워크홀딩 구성에 대한 마찰 계수와 안전 계수를 포함한 전체 워크홀딩 클램핑력 방법론은 워크홀딩 클램핑력 계산 가이드를 참조하시기 바랍니다. 비대칭 질량을 가진 비정형 가공물은 높은 주축 속도에서 원심 불균형을 발생시킵니다 — 주축 축선에서 > 10 mm 오프셋된 > 0.5 kg 부품의 경우 주축 속도를 20–40% 감소시키거나 1,500 RPM 초과 전에 어셈블리 균형을 잡으시기 바랍니다.
신뢰를 위한 최소 클램핑력
비정형 가공물에서 첫 절삭 전에 파지력 계산을 수행하시기 바랍니다. 정격 조임 토크에서의 안전 마진이 1.5× 미만이라면, 절삭력의 일부를 스톱 면으로 전달함으로써 필요한 반경 방향 파지력을 줄이기 위해 축 방향 스톱을 추가하시기 바랍니다.
재현성 시험과 조 수명 관리
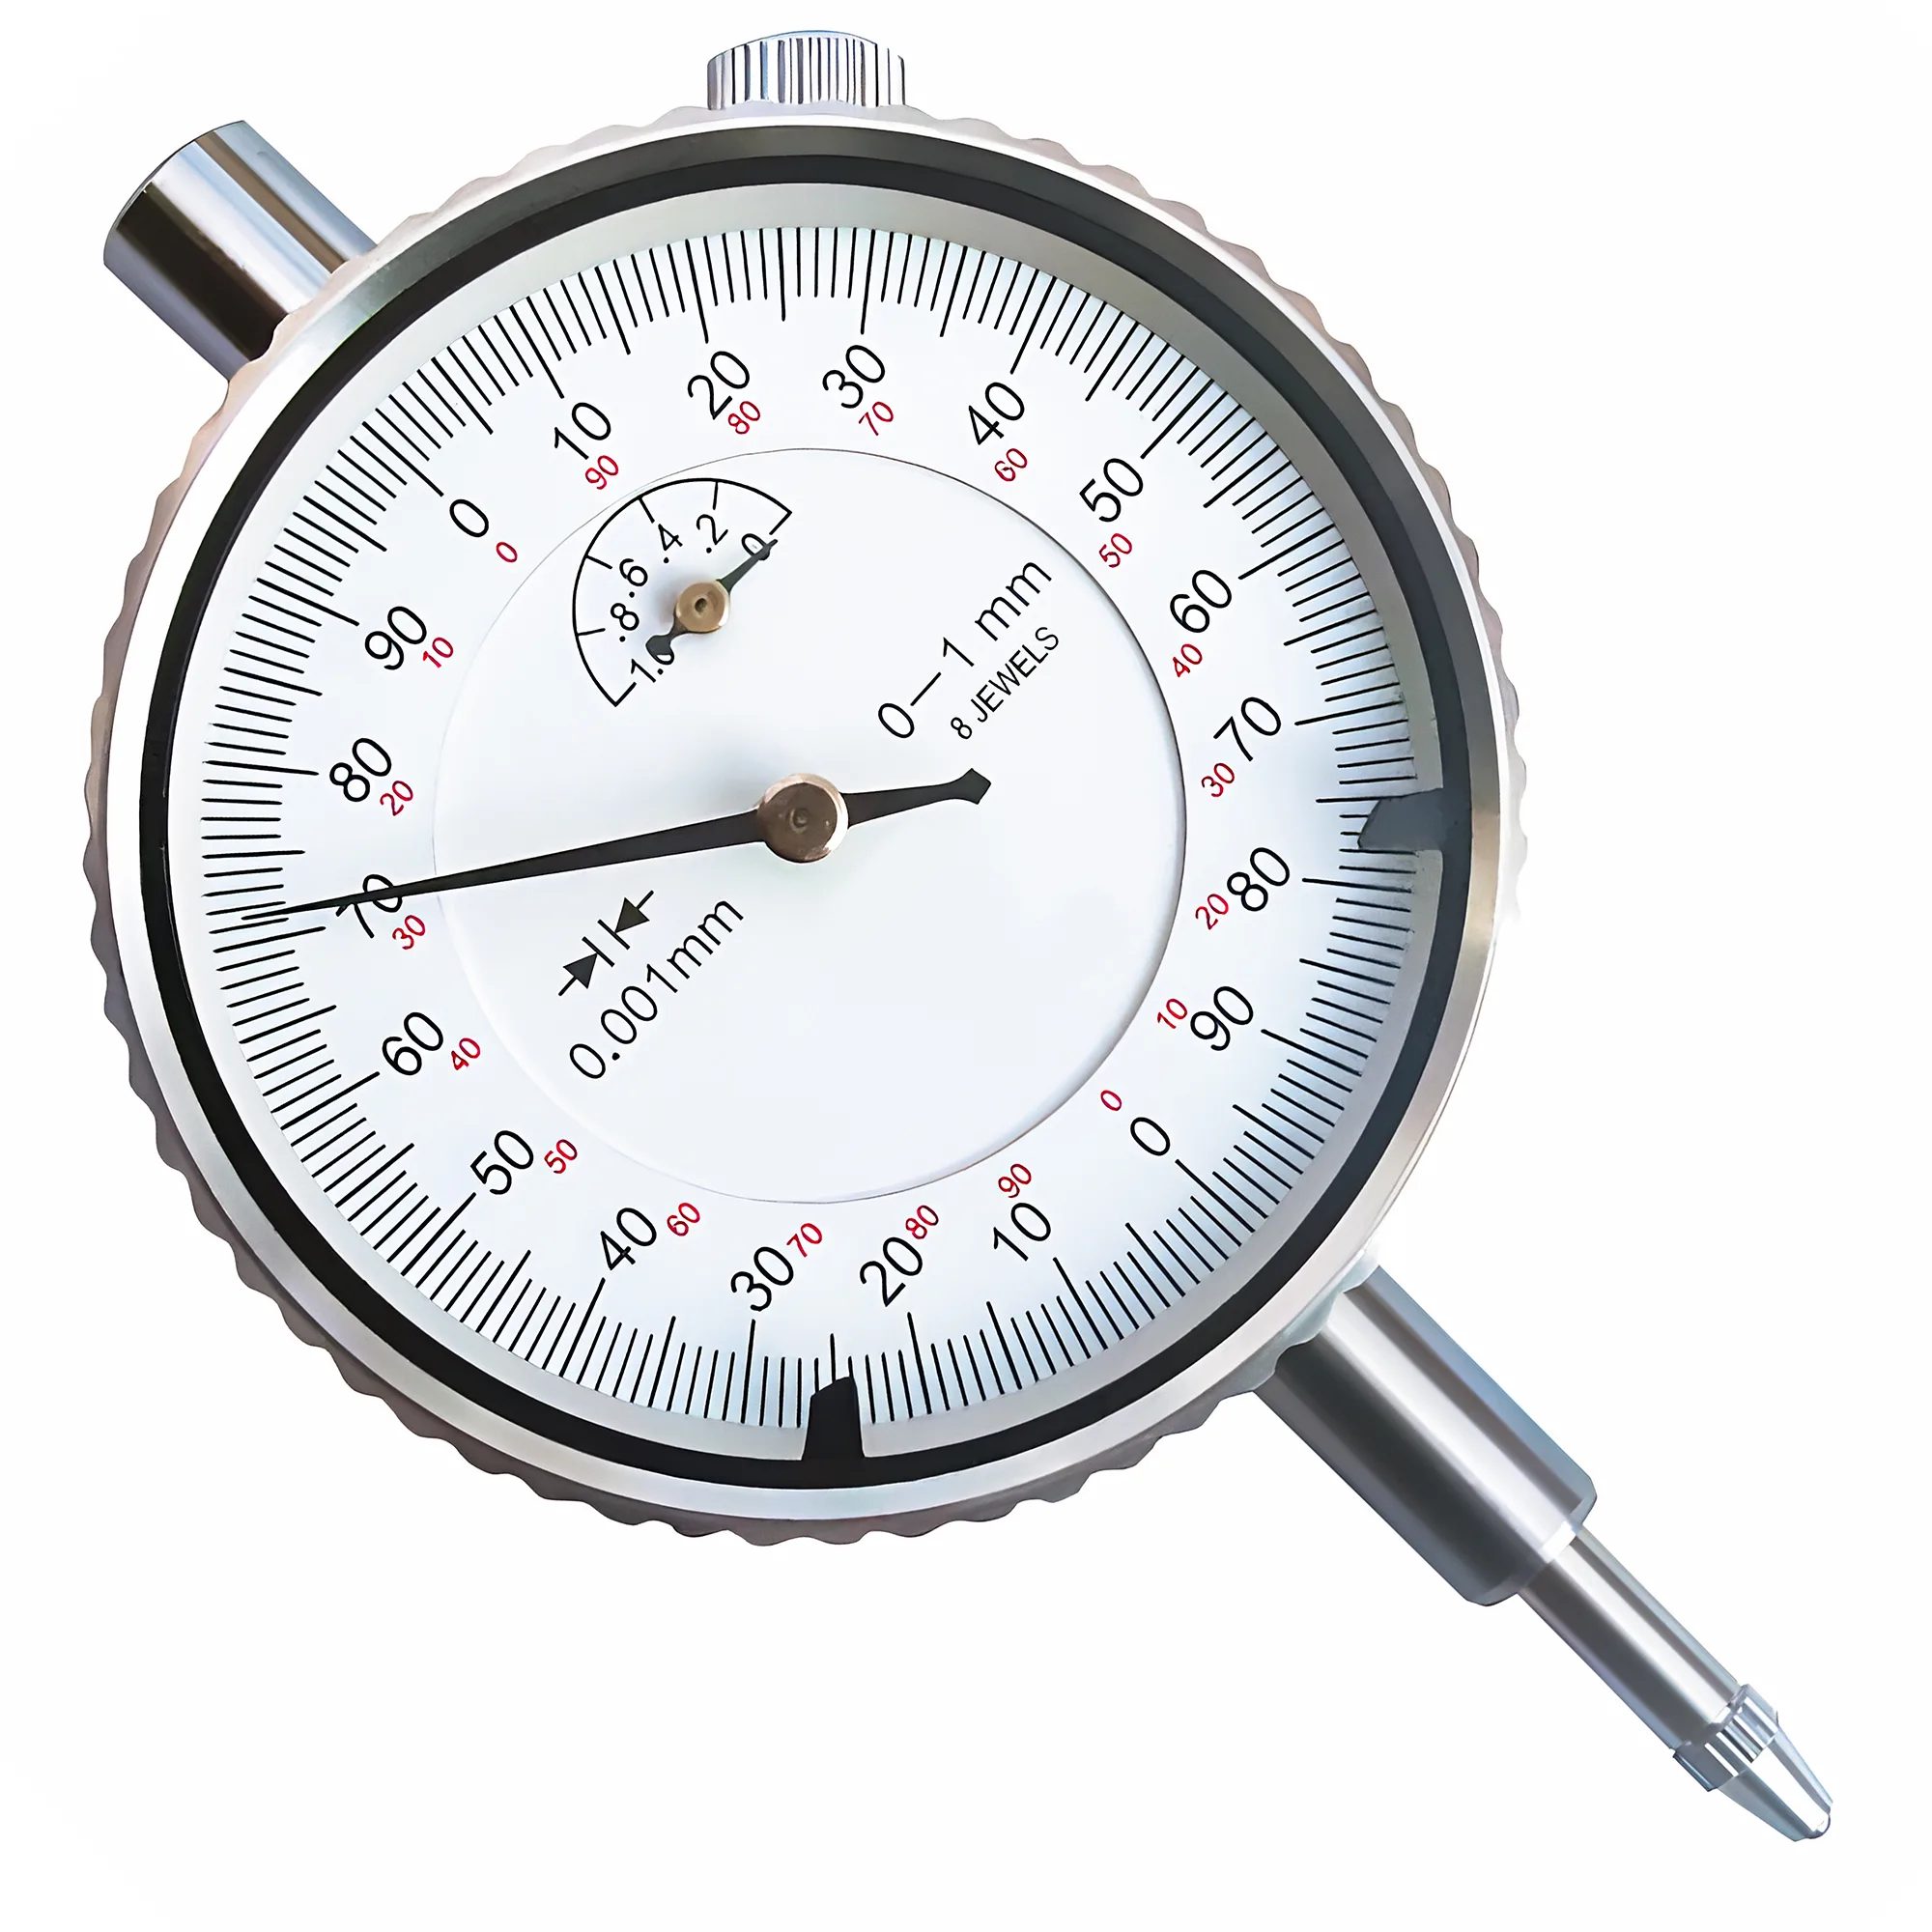
소프트 조 보링 후 양산에 투입하기 전에 재현성을 시험하시기 바랍니다. 4조 셋업 인디케이팅의 상세한 다이얼 게이지 기법은 4조 척 셋업 및 인디케이팅 기법을 참조하시기 바랍니다. 소프트 조 검증을 위한 표준 절차:
- 정격 조임 토크에서 부품을 척킹합니다. 0.001 mm 분해능 다이얼 게이지로 OD 를 인디케이팅합니다. 런아웃을 기록합니다.
- 부품을 제거합니다. 재인디케이팅 없이 3회 재척킹합니다. 모든 재척킹에 걸친 피크-대-피크 TIR 편차를 기록합니다.
- 재척킹 편차가 0.03 mm 를 초과하면 조사하시기 바랍니다 — 일관되지 않은 조임 토크, 조 세레이션 잔해, 또는 공차를 벗어난 보어 직경.
위치 결정 스텝과 함께 클램핑 하중에서 올바르게 보링된 소프트 조는 청결한 작업장 환경에서 셋업의 90%에서 0.01–0.02 mm 의 재척킹 TIR 편차를 달성합니다. > 0.05 mm 편차를 보이는 조는 재보링 또는 교체되어야 합니다.
조 수명 지표(재보링 또는 교체 시점):
- 클램핑 하중에서 측정된 보어 직경이 호칭치에서 > 0.1 mm 증가(접촉 패치 마모)
- 스텝 면 수직도가 0.03 mm 를 초과(스텝이 마모되거나 클램핑 충격으로 이동)
- 위치 결정 보어 아래 조 본체 두께가 < 5 mm (클램핑 하중 하 조 파괴 위험)
- 조 보어 표면이 부드러운 조에 박힌 이전 가공물 재료로부터 단단한 지점을 보임
조 수명 로그 — 보링 일자, 보어 직경, 부품 번호, 사이클 횟수를 기록 — 가 재보링 필요 시점을 예측하고 부품 위치 정확도에 영향을 미치기 전에 점진적 보어 성장을 포착하는 가장 신뢰할 수 있는 방법입니다.
클램핑 하중에서 보링하고, 부품 직경에 보어를 0.05 mm 이내로 맞추며, 항상 위치 결정 스텝을 추가하시기 바랍니다.
스프링백 오차를 제거하기 위해 정격 클램핑 토크에서 희생 링에 대해 척을 사전 부하한 상태로 소프트 조를 가공하시기 바랍니다. 대부분의 작업에는 AISI 1018을, 섬세한 표면에는 6061-T6 알루미늄을, 8 kN 이상의 클램핑력에서 주당 50회 이상의 사이클을 초과하는 양산에는 AISI 4140 사전 경화재를 선정하시기 바랍니다. 1–3 mm 위치 결정 스텝 또는 반경 포켓을 추가하여 ±0.05 mm 의 축 방향 위치를 제공하시기 바랍니다. 비정형 가공물의 첫 절삭 전에 파지력 방정식 대비 클램핑력을 검증하고, 부품 위치 정확도가 저하되기 전에 보어 성장을 포착하기 위해 조 수명 로그를 유지하시기 바랍니다.
출처
- ISO 3442: Lathe chucks — Dimensions and inspection (ISO)
- DIN 55029: Lathe chuck flange connections (DIN)
- Machinery's Handbook 31st Edition — Turning and Boring, Workholding (Industrial Press)
- Sandvik Coromant — Chuck workholding in turning operations (Sandvik)
- SCHUNK Chuck Technology: Clamping Force and Jaw Design (SCHUNK)
선반척의 소프트 조에는 어떤 재료를 사용해야 합니까?
AISI 1018 연강(HRC 15–20)은 범용 선삭의 표준 선택입니다 — 가공이 쉽고, 여러 번 재보링할 수 있으며, 대부분의 잡 숍 작업에 적절한 마모 수명을 제공합니다. 약 5 kN 까지의 클램핑력에서 마킹을 방지하기 위해 섬세하거나 사전 마무리된 표면에는 6061-T6 알루미늄을 사용하시기 바랍니다. 조 세트가 연속 양산 사용에서 1주 미만에 마모될 때는 AISI 4140 사전 경화재(HRC 28–32)로 전환하시기 바랍니다.
소프트 조는 왜 클램핑 하중에서 보링해야 합니까?
무부하에서 보링하고 전체 토크로 클램핑하면 조 메커니즘이 0.03–0.10 mm(척 크기와 하중에 따라 다름) 닫혀, 부품을 호 접촉 영역이 아닌 조 가장자리에 안착시키는 보어 테이퍼를 생성합니다. 보링 중 정격 토크에서 희생 링에 조를 사전 부하시키면 이 스프링백을 보상하고 실제 작업 클램핑 조건에서 올바른 보어 형상을 달성합니다.
올바르게 보링된 소프트 조에서 어떤 TIR 재현성을 기대할 수 있습니까?
위치 결정 스텝과 함께 클램핑 하중에서 보링된 소프트 조는 청결한 작업장 환경에서 셋업의 90%에서 0.01–0.02 mm 의 재척킹 TIR 편차를 달성합니다. 위치 결정 스텝 없이(보어만 사용) 축 방향 이동이 변동성을 추가합니다. 스텝과 올바른 보어 직경(부품 직경의 0.05 mm 이내)을 사용하면 안정 조건에서 전체 위치 재현성은 통상 ≤0.02 mm TIR 입니다.
비정형 가공물에 필요한 클램핑력을 어떻게 계산합니까?
간소화된 파지 점검을 사용하시기 바랍니다 — 조당 F_clamp ≥ (2 × M_c) / (D_w × μ × N_j). 여기서 M_c 는 절삭 모멘트(접선력 × 가공물 반경), D_w 는 가공물 직경, μ 는 조 마찰 계수(강 조의 경우 0.12–0.18), N_j 는 조 개수입니다. 계산된 최소치는 연속 선삭의 경우 1.5× 또는 단속 절삭의 경우 2.5× 의 안전 마진을 유지하기 위해 정격 척 클램핑력의 ≤60% 여야 합니다.
소프트 조에 위치 결정 스텝을 언제 추가해야 합니까?
축 방향 위치 정확도가 중요할 때마다 위치 결정 스텝을 추가하시기 바랍니다 — 통상 데이텀 면의 ±0.1 mm 이내에 있어야 하는 선삭된 숄더, 면, 또는 그루브가 필요한 부품. 가공물 숄더 직경과 일치하는 통상 1–3 mm 깊이의 스텝은 반경 방향과 축 방향 위치를 모두 통제하여, 축 방향 이동을 (보어만일 때의) 수 십 분의 1 mm 에서 통상 ±0.05 mm 로 감소시킵니다. 양산 투입 전에 다이얼 게이지로 ≤0.02 mm 까지 스텝 면 수직도를 점검하시기 바랍니다.