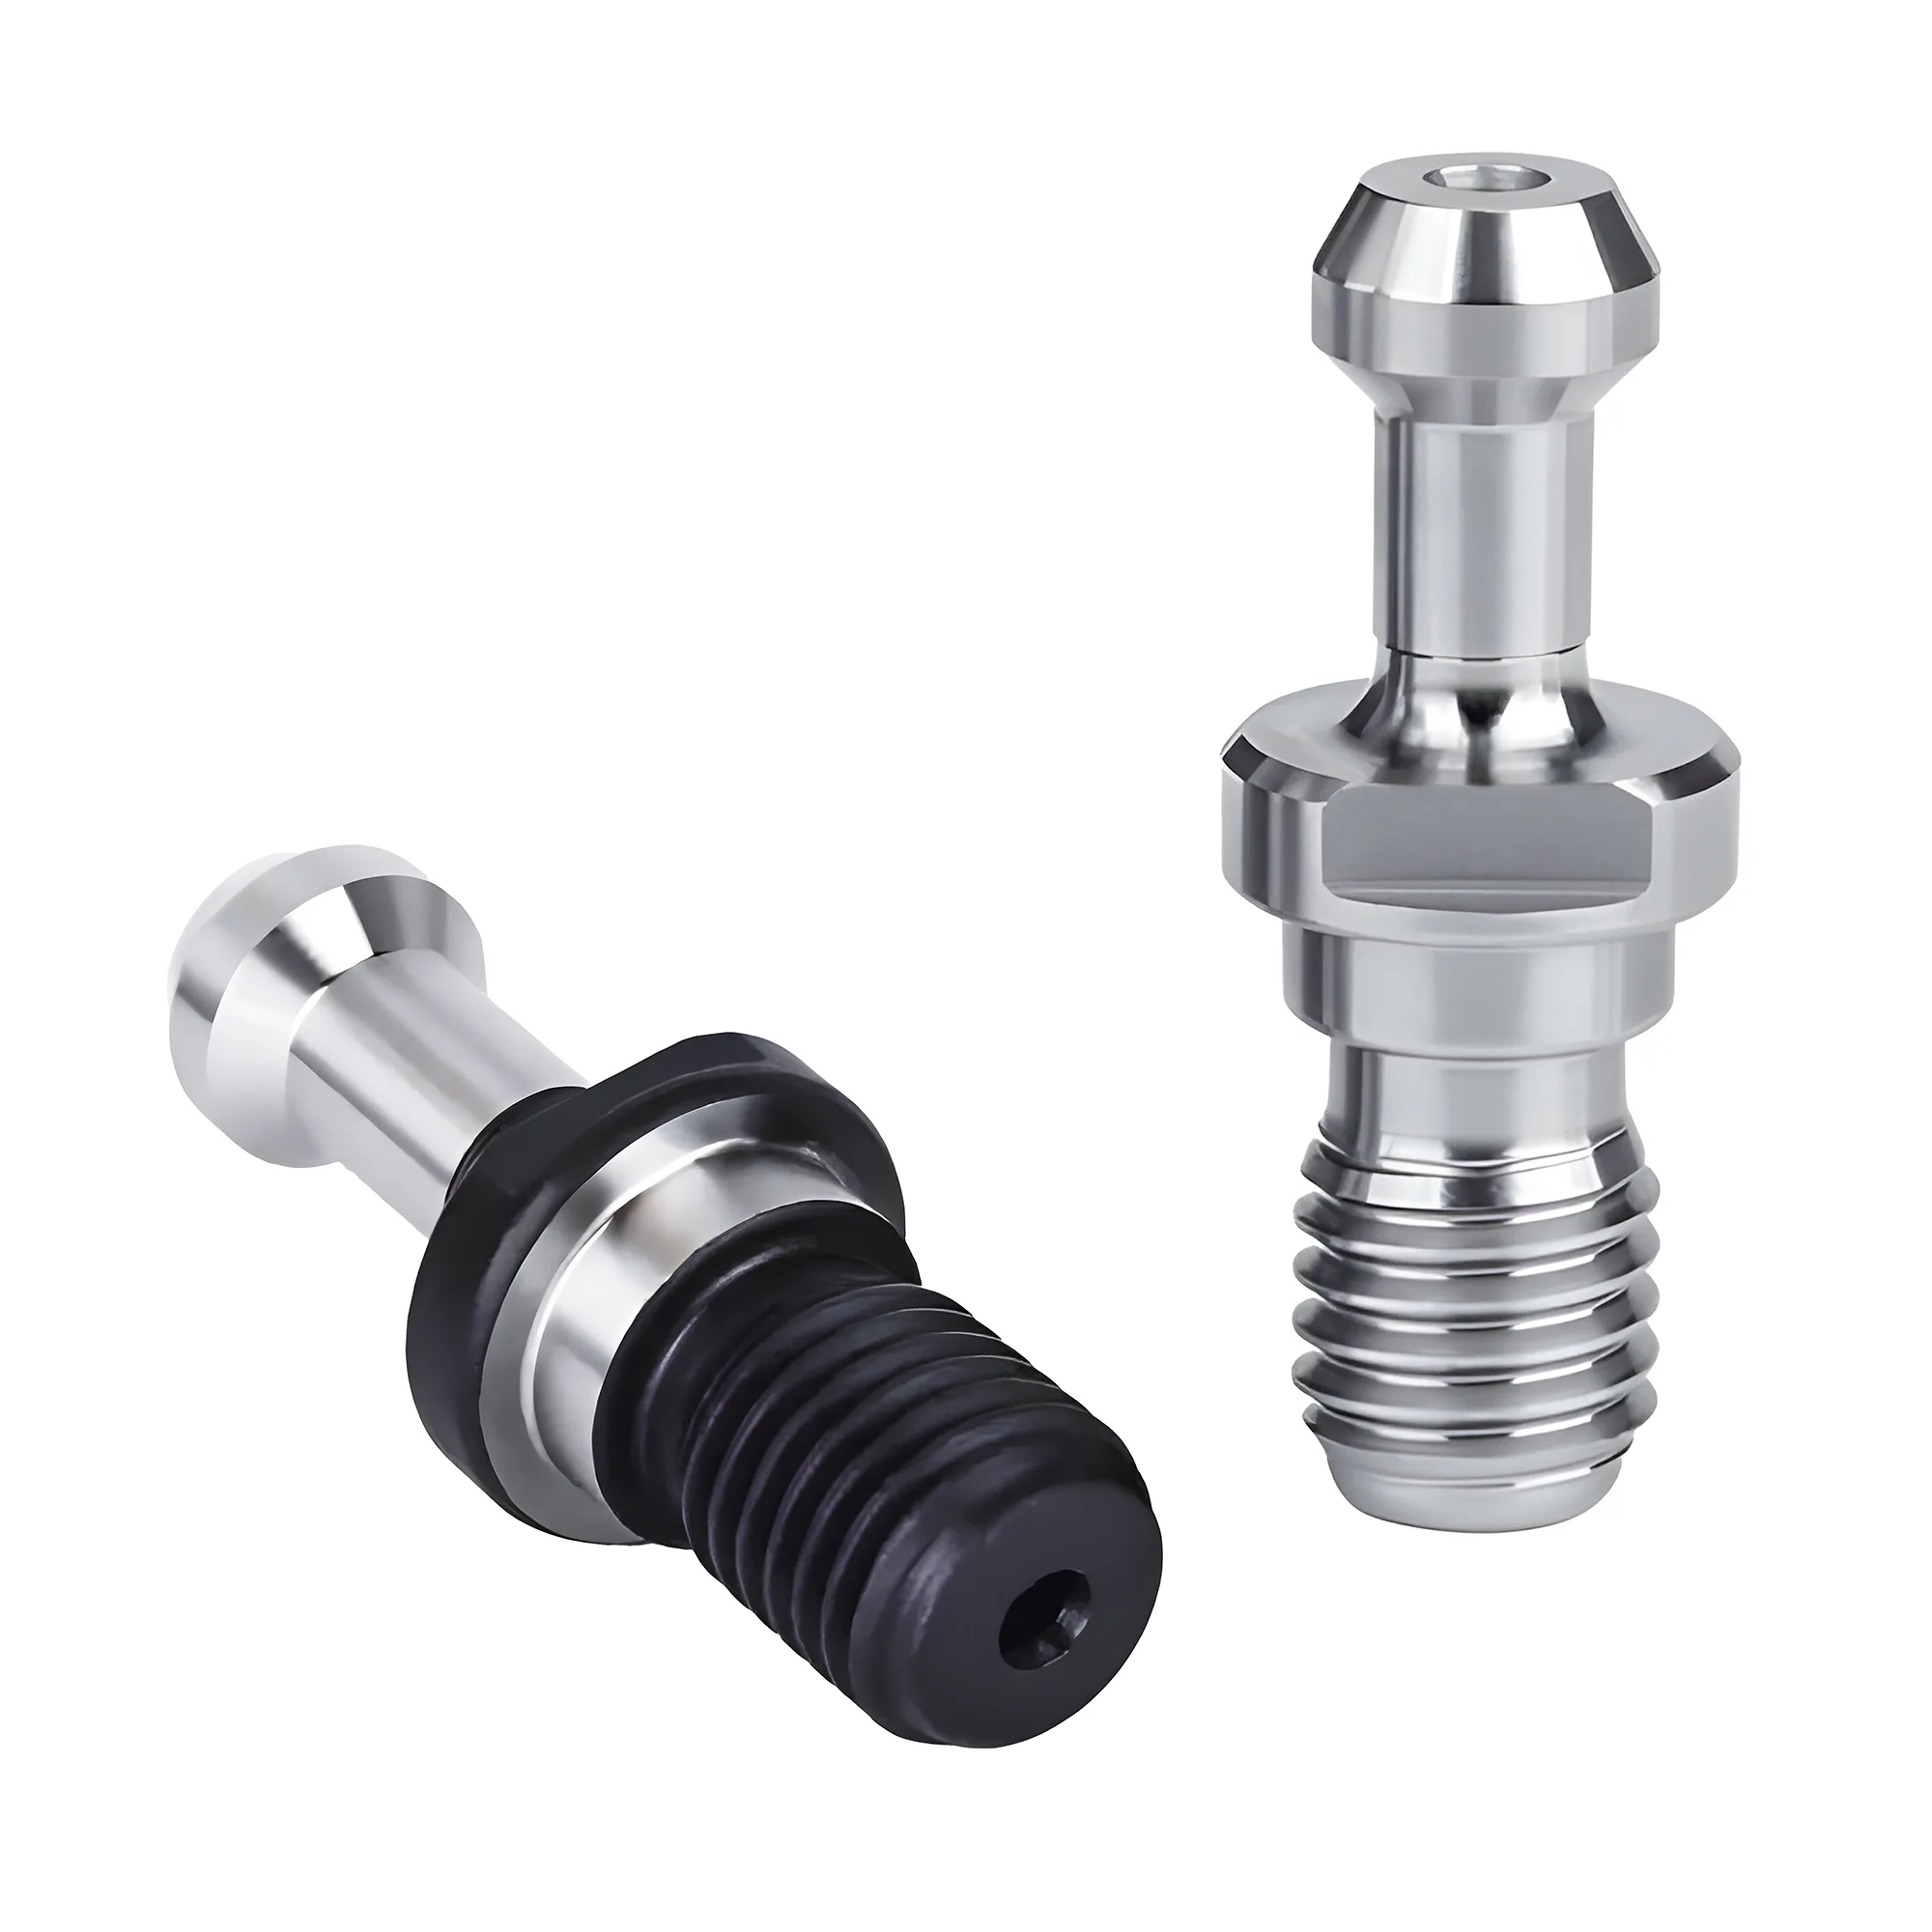
공구로 인한 공구교환 잼의 대부분은 다섯 가지 사양 불일치로 귀결된다. V홈 또는 플랜지 형상이 규격에서 벗어났거나 마모된 경우, 주축 구동 키와 어긋나는 방향 키홈, 매거진의 중량 또는 모멘트 한계를 초과하는 어셈블리(40번 테이퍼 수직 머시닝센터에서 보통 공구당 약 3-8 kg), 드로우바에 맞지 않는 풀스터드 형식, 그리고 44.45 mm 40번 게이지 직경은 공유하지만 플랜지에서 차이가 나는 혼합 홀더 계열이 그것이다. 진단은 먼저 교차 시험으로 한다. 모든 포켓에서 말썽을 부리는 홀더는 홀더 문제이고, 모든 홀더에서 말썽을 부리는 포켓이나 그리퍼는 기계 문제다.
자동 공구교환장치는 작업자의 손 감각이 없기 때문에 치수 편차에 가차 없다. 그리퍼는 프로그래밍된 높이에서 플랜지 V홈을 물고, 암은 고정된 타이밍 캠을 따라 선회하며, 드로우바 핑거는 고정된 축 방향 위치에서 풀스터드를 걸어 잠근다. 마모되었거나 애초에 올바른 사양으로 제작되지 않은 홀더 형상은 어떤 것이든 알람, 덜컹거림, 또는 최악의 경우 공구 낙하로 이어진다. 본 가이드는 공구 측 고장 모드를 정리하고, 홀더 마모와 기계 마모를 구분하는 진단 흐름을 제시하며, 서드파티 홀더가 매거진에 오르기 전에 캘리퍼스로 무엇을 측정해야 하는지 보여준다.
ATC 잼 진단 요약표
| 문제 / 목표 | 주요 조치 | 예상 효과 |
|---|---|---|
| 특정 한 홀더가 그리퍼에서 덜컹거리거나 낙하함 | 동일 계열의 양품 홀더와 플랜지 직경 및 V홈 폭을 캘리퍼스로 비교 | 홀더 측 마모 또는 잘못된 계열 본체를 분리 — BT40(63 mm)과 CAT40(63.5 mm) 플랜지는 0.5 mm밖에 차이 나지 않지만 그리퍼에서 다르게 안착함 |
| 모든 홀더가 한 포켓 또는 그리퍼에서 알람 발생 | 해당 스테이션의 그리퍼 핑거, 포켓 키, 암 타이밍을 점검 — 기계 측 | 교차 시험으로 약 10분 만에 기계와 홀더를 분리, 공구 교체 전 판별 가능 |
| 길고 무거운 어셈블리에서 암 고장 발생 | 어셈블리 중량을 측정하고 매뉴얼에서 제작사의 공구당 중량 및 모멘트 한계를 확인 | 어셈블리를 40번 테이퍼 매거진의 일반적 약 3-8 kg 범위 내로 유지, 모멘트 초과는 중량 검사를 통과한 고장을 설명함 |
| 풀스터드 교체 후 간헐적 클램프 알람 또는 배출 발생 | 일반 "BT40" 표기가 아니라 주축 OEM이 공개한 부품번호로 스터드를 재주문 | 가장 흔한 드로우바 파지 불량을 제거 — 범용 스터드는 드로우바의 의도된 파지 영역에서 보통 약 2-4 mm 벗어날 수 있음 |
| 대형 커터가 매거진에서 인접 공구와 접촉 | 공구 테이블에서 해당 공구를 대형으로 표시하고 인접 포켓을 비움 | 사용 가능한 커터 직경을 전 포켓이 찬 상태의 약 75-90 mm에서 일반적 40번 테이퍼 매거진의 약 125-150 mm로 끌어올림 |
공구 사양 불일치가 ATC를 멈추게 하는 이유
자동 공구교환장치는 네 가지 별개의 홀더 형상 — 플랜지 V홈, 방향 키홈, 풀스터드, 어셈블리의 질량과 밸런스 — 을 참조하며, 그중 어느 하나에서 불일치가 발생하면 각기 특유의 잼 패턴이 나타난다. 매거진 포켓은 플랜지로 홀더를 잡고, 암 그리퍼는 V홈으로 운반하며, 주축 구동 키는 키홈으로 위치를 결정하고, 드로우바는 풀스터드로 클램핑한다. 각 스테이션이 서로 다른 면에 닿기 때문에 증상이 대개 용의자를 지목한다. 그리퍼 덜컹거림은 V홈을, 주축 삽입 시 쿵 소리는 키홈을, 클램프 알람은 풀스터드를, 암 과부하 고장은 중량 또는 모멘트를 가리킨다.
진단 흐름은 한 가지 질문에서 시작된다. 고장이 홀더를 따라다니는가, 아니면 스테이션에 머무는가? 의심되는 홀더를 여러 포켓과 공구 교환에 통과시킨 다음, 양품 홀더를 의심되는 포켓에 통과시킨다. 한 홀더가 모든 곳에서 실패하면 홀더 문제이고, 모든 홀더가 한 스테이션에서 실패하면 기계 문제다. 이 교차 시험은 보통 10분 미만이 걸리며, 가장 비용이 큰 두 가지 오판 — 마모된 그리퍼를 고치려고 공구를 다시 사들이거나, 규격을 벗어난 홀더 하나를 고치려고 그리퍼를 재제작하는 일 — 을 막아준다.
진단의 바탕이 되는 치수 기준은 홀더 규격이다. JIS B6339는 BT 홀더의 테이퍼와 플랜지 형상을 규정하고, ANSI/ASME B5.50은 CAT 홀더에 대해 동일한 역할을 하므로, 이 두 규격이 의심되는 홀더가 마모된 것인지 애초에 규격을 벗어난 것인지를 판단하는 치수 기준선이 된다. 테이퍼 계열들을 시스템으로서 비교한 내용은 BT vs CAT vs HSK 비교를 참고한다.
V홈과 플랜지 형상: 규격 이탈 또는 마모
암 그리퍼는 플랜지 둘레에 가공된 V홈으로 공구 어셈블리 전체를 운반하므로, 홈 형상 오차는 곧바로 운반 오차로 이어진다. 마모는 세 가지 형태로 나타난다. 낙하와 충돌로 인한 플랜지 외경의 버와 찍힘, 핑거가 무는 V홈 내부의 프레팅과 광택, 그리고 서드파티 본체에서 처음부터 잘못된 폭·깊이·축 방향 위치로 절삭된 홈이다.
V홈 형상이 JIS B6339 또는 ANSI/ASME B5.50 플랜지 표기에서 벗어난 홀더는 그리퍼에서 잘못된 높이나 각도로 안착하며, 그 고장은 대개 간헐적이다 — 홀더가 저속에서는 정상적으로 운반되다가 빠른 암 동작 중에 덜컹거리거나 미끄러진다. 간헐성이 단서다. 다섯 번 교환에 한 번 알람이 나는 홀더는 보통 형상이 한계에 있는 홀더이지, 고장 난 기계가 아니다.
기준 치수는 캘리퍼스로 점검할 수 있다. JIS B6339에 따른 제조사 참조표는 BT40 플랜지 직경을 63 mm, 게이지 직경을 44.45 mm로 표기하고, ANSI/ASME B5.50 기반 카탈로그 데이터는 CAT40 플랜지를 동일한 44.45 mm 게이지에서 2.500 in(63.5 mm)로 표기한다. BT40과 CAT40 플랜지는 직경 차이가 0.5 mm에 불과해 육안으로는 보이지 않지만, 그리퍼 핑거가 V홈에 안착하는 방식을 바꾸기에는 충분하다 — 눈대중하지 말고 측정한다. 의심되는 홀더의 플랜지 직경, V홈 폭, 홈 축 방향 위치를 동일 계열 양품 홀더와 나란히 비교한다. 홈에서 필러 게이지로 확인될 만한 차이가 있으면 해당 홀더를 ATC 운용에서 퇴역시킬 근거가 된다.
낙하한 홀더는 퇴역 홀더
플랜지로 낙하했거나 주축에서 충돌한 홀더는 플랜지 외경이나 홈 가장자리에 보이지 않는 돌출 버를 지닐 수 있다. 이 버는 교환마다 그리퍼 핑거의 방향을 어긋나게 하고 핑거 마모를 가속한다. 버를 가볍게 숫돌로 다듬고 홈을 양품 홀더와 다시 비교한다 — 홈 자체가 변형되었다면 운반 중 낙하를 무릅쓰기보다 해당 홀더를 자동 교환에서 퇴역시킨다.
방향 키홈 정렬 불량
플랜지에 가공된 두 개의 홈은 주축의 구동 키와 맞물려 홀더를 회전 방향으로 위치시키며, 이로써 주축은 토크를 전달하고 ATC는 공구를 반복 가능한 방향으로 되돌릴 수 있다. JIS B6339에 따른 제조사 참조 데이터는 BT40 구동 홈 폭을 22.6 mm(BT30은 16.3 mm, BT50은 35.4 mm)로 표기한다. CAT와 SK 계열은 자체 홈 치수를 사용하며, 이는 잘못된 계열의 홀더가 주축 노즈에서 걸리는 또 하나의 이유다.
세 가지 별개의 고장이 동일한 증상 — 암이 홀더를 주축에 제시할 때의 쿵 소리나 걸림 — 으로 수렴한다.
- 주축 방향 편차: 주축의 프로그래밍된 방향 위치(M19 정지점)가 편차를 일으켜 키가 홈 중앙에 들어가지 않는다. 기계 측이며, 모든 홀더가 똑같이 쿵 소리를 낸다.
- 마모되거나 헐거운 구동 키: 가장자리가 둥글어진 키는 토크는 여전히 전달하지만 위치가 헐겁게 잡힌다. 기계 측이며, 키 측면의 광택 마모를 살핀다.
- 홈 버 또는 잘못된 홈 폭: 한 홀더의 버가 있거나 잘못 가공된 홈이 키에 걸린다. 홀더 측이며, 교차 시험으로 분리된다.
모든 홀더가 똑같은 쿵 소리로 안착하면 주축 방향이나 구동 키 마모를 의심하고, 한 홀더만 걸리고 나머지는 깔끔하게 안착하면 그 홀더의 홈 폭을 기준 치수와 비교해 캘리퍼스로 측정하고 홈 가장자리에 버가 있는지 점검한다. 홈 가장자리는 충돌 시 눌려 늘어나며, 수십분의 1 밀리미터만 돌출되어도 암의 삽입 행정 중에 홀더가 키에 걸리기에 충분하다.
중량과 모멘트 한계: 길고 무거운 어셈블리
모든 매거진과 암은 최대 공구 중량에 대해 등급이 정해져 있으며, 그 등급은 대부분의 작업자가 생각하는 것보다 낮다. 일반적인 40번 테이퍼 수직 머시닝센터 매거진은 제작사에 의해 공구당 약 3-8 kg로 등급이 매겨지며, 많은 제작사가 두 번째 한계 — 모멘트 한계 — 를 함께 공개한다. 무게중심이 게이지 라인에서 멀리 떨어진 긴 어셈블리는 동일 질량의 콤팩트한 어셈블리보다 암에 더 큰 부하를 주기 때문이다. 암은 고정된 캠 프로파일을 따라 선회하며 공구를 가속하고, 그리퍼에 걸리는 토크는 질량과 무게중심에서 파지 평면까지의 거리에 함께 비례한다. 따라서 6 kg의 긴 보링 어셈블리는 6 kg의 콤팩트한 페이스밀을 문제없이 선회시키는 암을 고장 낼 수 있다.
중량 또는 모멘트 초과의 증상은 암에 집중된다. 교환 중 과부하 알람, 선회 중 들리는 그리퍼 미끄러짐, 주축에 약간 어긋난 방향으로 도착하는 공구, 그리고 무거운 공구의 포켓에 집중되어 가속되는 그리퍼 핑거 마모가 그것이다. 선호 순서대로 세 가지 완화책은 다음과 같다.
- 공개된 두 한계를 모두 확인한다 — 긴 어셈블리를 조립하기 전에 기계 매뉴얼에서 중량과 모멘트를 확인하고, 추정하기보다 완성된 어셈블리(홀더 + 공구 + 풀스터드)를 측정한다.
- 가능한 경우 컨트롤의 중량 공구 옵션을 사용한다: 많은 컨트롤이 지정된 포켓에 대해 암 선회를 늦추는 공구별 플래그나 파라미터를 제공하며, 몇 초의 교환 시간을 신뢰성 있는 이송과 맞바꾼다.
- 어셈블리를 짧고 가볍게 한다 — 두께가 더 두껍지만 짧은 아버나 더 가깝게 결합된 홀더는, 질량이 그대로여도 모멘트를 등급 내로 되돌리는 경우가 많다.
암을 늦추어도 공개된 한계를 초과하는 매우 무겁거나 매우 긴 공구의 경우, 주축으로의 수동 장착이 안전한 경로로 남는다. 매거진은 주축 테이퍼 자체가 감당할 수 있는 부하에 맞춰 등급이 매겨진 것이 아니다. 불균형은 주축 쪽에서 문제를 가중시킨다 — 조립된 홀더의 밸런스 등급 선정은 본 시리즈의 툴홀더 밸런스 등급 가이드에서 다룬다.
풀스터드 형식: 잼의 드로우바 쪽
드로우바는 풀스터드의 리텐션 홈으로 홀더를 잡으며, 스터드는 홀더 본체와 다른 규격의 지배를 받는다. MAS 403은 BT 풀스터드를, JIS B6339는 BT 홀더 본체를 규정하므로, BT 주축은 홀더 규격과 풀스터드 하위 형식이 모두 맞아야 비로소 완전히 사양이 정해진다. CAT 스터드는 인치 나사(CAT40에서 5/8"-11 UNC)로 ANSI/ASME B5.50 부속서를 따르고, SK 홀더는 DIN 69872 / ISO 7388-2 스터드(SK40에서 M16)를 사용하며, 그 리텐션 홈 형상은 나사가 일치하더라도 MAS 403과 다르다 — ISO 7388-2는 리텐션 노브(풀스터드)에 대한 국제 규격으로, 홀더 샹크를 규정하는 ISO 7388-1과는 구별된다.
ATC 관점에서, 길이나 헤드 형식이 잘못된 스터드는 리텐션 홈을 잘못된 축 방향 위치에 제시하므로 드로우바 핑거가 스터드 본체의 엉뚱한 부위를 걸어 잠근다 — 공구 교환 시에는 클램핑이 정상으로 느껴지지만, 클램프 확인 알람이 간헐적으로 나타나고 절삭 부하 하에서 공구가 풀릴 수 있다. 범용 스터드는 깔끔하게 나사가 들어가면서도 드로우바의 의도된 파지 영역에서 보통 약 2-4 mm 벗어날 수 있다. 식별 세부사항 — BT, CAT, Mazak, DIN 69872 전반의 나사, 헤드 면 각도, 길이, 홈 형상 — 은 본 시리즈의 풀스터드 호환성 가이드의 토대다. ATC와 관련한 규칙은 짧다. 풀스터드 교체 후에는 새로운 클램프 알람이나 공구 교환 재시도를 먼저 스터드 사양 문제로 다루고, 테이퍼 크기가 아니라 주축 OEM이 공개한 부품번호로 스터드를 재주문한다.
그리퍼 핑거 마모인가 홀더 마모인가 — 어느 쪽인가?
그리퍼 핑거와 홀더 V홈은 서로 맞물려 마모되므로, 후기 단계의 증상은 작업자 입장에서 동일하게 보인다. 이송 중 덜컹거림, 약간 어긋나게 안착하는 공구, 간헐적 재파지 재시도가 그것이다. 둘을 구분하는 것은 두 단계의 판독이다.
- 교차 매트릭스를 돌린다. 한 홀더가 모든 스테이션에서 말썽을 부리면 홀더를 지목하고, 여러 홀더가 한 그리퍼나 포켓에서 말썽을 부리면 그 스테이션을 지목한다. 어느 공구 번호가 어디서 알람을 내는지 기록한다 — 패턴은 대개 한 교대 내에 드러난다.
- 접촉을 읽는다. 의심되는 홀더의 V홈에 마킹 잉크(또는 엔지니어스 블루잉)로 줄을 긋고 공구 교환을 2-3회 실행한 다음, 줄이 어디서 닦였는지 살핀다. 상태가 양호한 그리퍼 핑거는 V홈에 대칭적이고 고른 띠를 닦아내며, 한쪽으로 치우치거나 얼룩진 닦임 패턴은 마모된 핑거, 휜 핑거 스프링, 또는 핑거 프로파일과 더는 맞지 않는 홀더 홈을 가리킨다.
기계 측 확인: 핑거 자체에 평탄부, 둥글어진 가장자리, 불균등한 스프링 힘이 있는지 점검하고, 통행량이 많은 포켓과 거의 쓰지 않는 포켓의 마모를 비교한다. 홀더 측 확인: 동일 계열 신품 홀더와 홈 폭을 캘리퍼스로 비교한다. 그리퍼 핑거는 단품이 아니라 세트로 교체한다 — 신품 핑거를 마모된 핑거와 짝지으면 중심에서 벗어나게 파지하여, 일반적인 생산 공구 교환 빈도에서 몇 주 내에 원래 증상을 다시 만들어낸다.
한 매거진 안의 BT와 SK 홀더 혼용
SK(DIN 69871), BT(JIS B6339), CAT(ANSI/ASME B5.50) 40번 홀더는 모두 동일한 공칭 7:24 테이퍼에서 44.45 mm로 게이징되며, 이것이 잘못된 계열의 홀더가 주축 보어에는 안착하면서도 공구 교환 체인의 다른 모든 곳에서는 실패하는 이유다. DIN 69871은 SK V홈을 게이지 라인 기준으로 JIS B6339가 BT 홈을 두는 위치와는 다른 축 방향 위치에 두며, BT 플랜지는 동일 크기의 SK나 CAT보다 눈에 띄게 두껍다 — 그래서 한 계열에 맞춰 가공된 그리퍼와 포켓은 모든 홀더가 주축에 "맞더라도" 다른 계열을 잘못 운반한다.
혼합 매거진에서 증상은 특징적이다. 잘못된 계열의 홀더가 포켓에서 이웃보다 튀어나오거나(또는 아래로 가라앉고), 그리퍼가 V홈을 잘못된 높이에서 잡아 홀더를 헐겁게 운반하며, 공구 교환 알람이 특정 공구 번호 — 수입품 — 에 집중된다. 중고 공구 묶음이 보통의 유입 경로인데, 일괄 판매 목록의 "40번 테이퍼 홀더"는 사진상 비슷해 보이는 SK40, BT40, CAT40 본체를 으레 뒤섞기 때문이다.
알람이 난 뒤가 아니라 장착 전에 분류하라
혼합 또는 중고 공구 묶음은 먼저 플랜지 각인("BT40 MAS403", "DIN 69871 AD", "CAT40")으로 분류한 다음 풀스터드 나사로 분류한다 — M16 미터 나사는 40번 홀더를 BT 또는 SK로 좁혀주고, 5/8"-11 UNC는 CAT를 뜻한다. 양품 홀더와의 나란한 플랜지 비교가 홀더당 1분 미만에 나머지를 정리해주며, 이는 이송 중 어셈블리 한 개를 떨어뜨리는 일에 대한 저렴한 보험이다.
대형 공구를 위한 인접 포켓 규칙
매거진 포켓 간격은 점유된 포켓 옆에 들어갈 수 있는 최대 커터 직경을 결정한다. 일반적인 40번 테이퍼 매거진에서, 모든 인접 포켓이 찬 상태의 최대 공구 직경은 약 75-90 mm이며, 이웃 포켓을 비우면 약 125-150 mm로 올라간다 — 정확한 값 쌍은 기계 매뉴얼의 ATC 사양표에 있다. 전 포켓 직경을 초과해도 알람은 울리지 않는다. 인덱싱 중에 페이스밀 인서트가 이웃 홀더에 슬며시 닿게 두어, 플랜지에 흔적 자국을 가공하고 결국 인서트를 깨뜨린다.
대형 커터를 안전하게 유지하는 두 가지 규칙이 있다.
- 공구 테이블에서 공구를 대형으로 선언한다. 대형 공구 플래그가 있는 컨트롤은 인접 포켓을 자동으로 예약하고, 랜덤 액세스 매거진에서는 포켓 셔플 로직이 교대 후반에 이웃을 배정하지 못하게 막는다.
- 고정 포켓 매거진에서는 이웃을 물리적으로 비우고 셋업 시트 수준에서 문서화한다, 컨트롤에서 이를 강제하는 것이 없기 때문이다. "비어 있는" 포켓을 채우는 신입 작업자는 전형적인 2교대 충돌 사례다.
랜덤 액세스 매거진은 특별한 주의가 필요하다. 컨트롤이 공구가 반환될 때 포켓을 재배정하므로, 안전하게 장착된 대형 공구가 플래그되지 않으면 키 큰 이웃 옆으로 반환될 수 있다. 랜덤 액세스 기계에서는 공구 테이블을 편집할 때마다 대형 공구 플래그를 확인한다 — 클리어런스를 보호하는 것은 최초의 포켓 선택이 아니라 플래그다.
전량 구매 전에 서드파티 홀더 검증하기
카탈로그 목록은 JIS B6339나 ANSI/ASME B5.50을 인용하지만, 본체를 확인하는 것은 캘리퍼스다. 서드파티 홀더를 대량으로 도입하기 전에, 표본 하나를 공개된 기준 치수와 양품 OEM 홀더에 대해 측정한다.
두 가지 단서가 이를 정직하게 유지한다. 첫째, 캘리퍼스는 숙련된 손에서도 기껏해야 0.01 mm를 분해하므로, 이 점검은 잘못된 계열 본체, 큰 가공 오차, 충돌 손상을 걸러내는 선별이지 — 테이퍼 자체에서 캘리퍼스 분해능보다 더 엄격한 한계를 규정하는 규격의 공차표를 대신하는 것은 아니다. 둘째, 규격은 형상만 정의한다. 표면 경도, 밸런스 등급, 런아웃은 그 위에 얹히는 제조사의 선택이므로, 치수가 올바른 홀더라도 여전히 품질이 낮을 수 있다. 납품된 첫 홀더에서 게이지 직경, 플랜지 직경, 홈 폭, 스터드 나사를 5분간 캘리퍼스로 점검하면 ATC 잼을 일으키는 불일치를 잡아낸다. 테이퍼 접촉 품질과 런아웃은 여전히 생산 전에 프리세터나 주축 점검이 필요하다. 인터페이스 자체를 넘어선 홀더 유형 선정은 공구 홀딩 완전 가이드를, 첫 기계 셋업 맥락은 CNC 공구 셋업 입문 가이드를 참고한다.
요약
먼저 교차 시험을 한 다음 플랜지를 캘리퍼스로 측정하라 — 대부분의 ATC 잼은 0.5 mm 이야기다.
무엇이든 교체하기 전에 교차 시험으로 기계 마모와 홀더 마모를 분리한다. 한 홀더가 모든 곳에서 실패하면 홀더 문제이고, 모든 홀더가 한 스테이션에서 실패하면 기계 문제다. 그런 다음 측정한다 — 게이지 직경(40번에서 44.45 mm), 플랜지 직경(BT40 63 mm vs CAT40 63.5 mm), 구동 홈 폭(BT40 22.6 mm), 풀스터드 나사를 JIS B6339 / ANSI/ASME B5.50 참조 데이터와 양품 홀더에 대해 측정한다. 어셈블리를 제작사의 중량 및 모멘트 한계 내(40번 테이퍼 매거진에서 보통 공구당 약 3-8 kg)로 유지하고, 한 매거진에 BT와 SK 본체를 절대 섞지 않으며, 대형 커터는 인접 포켓을 비우도록 플래그하고, 풀스터드는 주축 OEM의 부품번호로 주문한다.
왜 ATC가 특정 한 툴홀더만 떨어뜨리거나 덜컹거리나요?
그 패턴은 기계가 아니라 홀더를 가리킵니다. 동일 계열 양품 홀더와 플랜지 직경 및 V홈 폭을 캘리퍼스로 비교하십시오 — BT40 플랜지는 63 mm, CAT40은 63.5 mm로 측정되며, 마모나 잘못된 계열 본체는 그리퍼 핑거의 안착 방식을 바꿉니다. V홈의 버나 프레팅도 동일한 증상을 만듭니다.
CNC 공구교환장치는 공구당 얼마의 중량을 감당할 수 있나요?
일반적인 40번 테이퍼 수직 머시닝센터 매거진은 제작사에 의해 공구당 약 3-8 kg로 등급이 매겨지고, 50번 테이퍼 기계는 흔히 공구당 약 12-25 kg 범위로 등급이 매겨집니다 — 다만 정확한 수치는 항상 테이퍼 크기 규칙이 아니라 제작사가 공개한 사양입니다. 많은 제작사가 모멘트 한계도 함께 공개하므로, 무게중심이 게이지 라인에서 멀리 떨어진 긴 어셈블리는 중량 한계 이내에서도 암을 고장 낼 수 있습니다. 기계 매뉴얼에서 두 값을 모두 확인하십시오.
한 공구 매거진에 BT40과 SK40 홀더를 섞을 수 있나요?
신뢰성 있게는 어렵습니다. 둘 다 동일한 7:24 테이퍼에서 44.45 mm로 게이징되어 주축 보어에 안착하지만, 플랜지 두께, V홈 위치, 그리퍼 홈 형상이 JIS B6339와 DIN 69871 사이에서 다르므로, 한 계열에 맞춰 가공된 그리퍼와 포켓이 다른 계열을 잘못 운반합니다. 혼합된 공구함은 매거진에 장착하기 전에 플랜지 각인과 풀스터드 나사로 분류하십시오.
대량 구매 전에 서드파티 BT40 홀더를 어떻게 검증하나요?
표본 하나를 공개된 기준 치수와 비교해 캘리퍼스로 측정하십시오 — JIS B6339 / MAS 403 참조 데이터에 따라 게이지 직경 44.45 mm, 플랜지 직경 63 mm, 구동 홈 폭 22.6 mm, M16 풀스터드 나사입니다. 그런 다음 V홈 폭과 축 방향 위치를 양품 OEM 홀더와 나란히 비교하십시오. 카탈로그는 규격을 인용하지만, 본체를 확인하는 것은 캘리퍼스입니다.
그리퍼 핑거 마모와 툴홀더 마모를 어떻게 구분하나요?
교차 시험을 실행하십시오. 여러 홀더가 한 그리퍼나 포켓에서 말썽을 부리면 기계 측을, 한 홀더가 모든 스테이션에서 말썽을 부리면 홀더를 지목합니다. V홈에 마커나 블루잉으로 줄을 긋고 공구 교환을 2-3회 한 뒤 읽으면 핑거가 실제로 접촉하는 위치가 드러납니다 — 한쪽으로 치우치거나 얼룩진 닦임 패턴은 마모된 핑거를 뜻합니다.