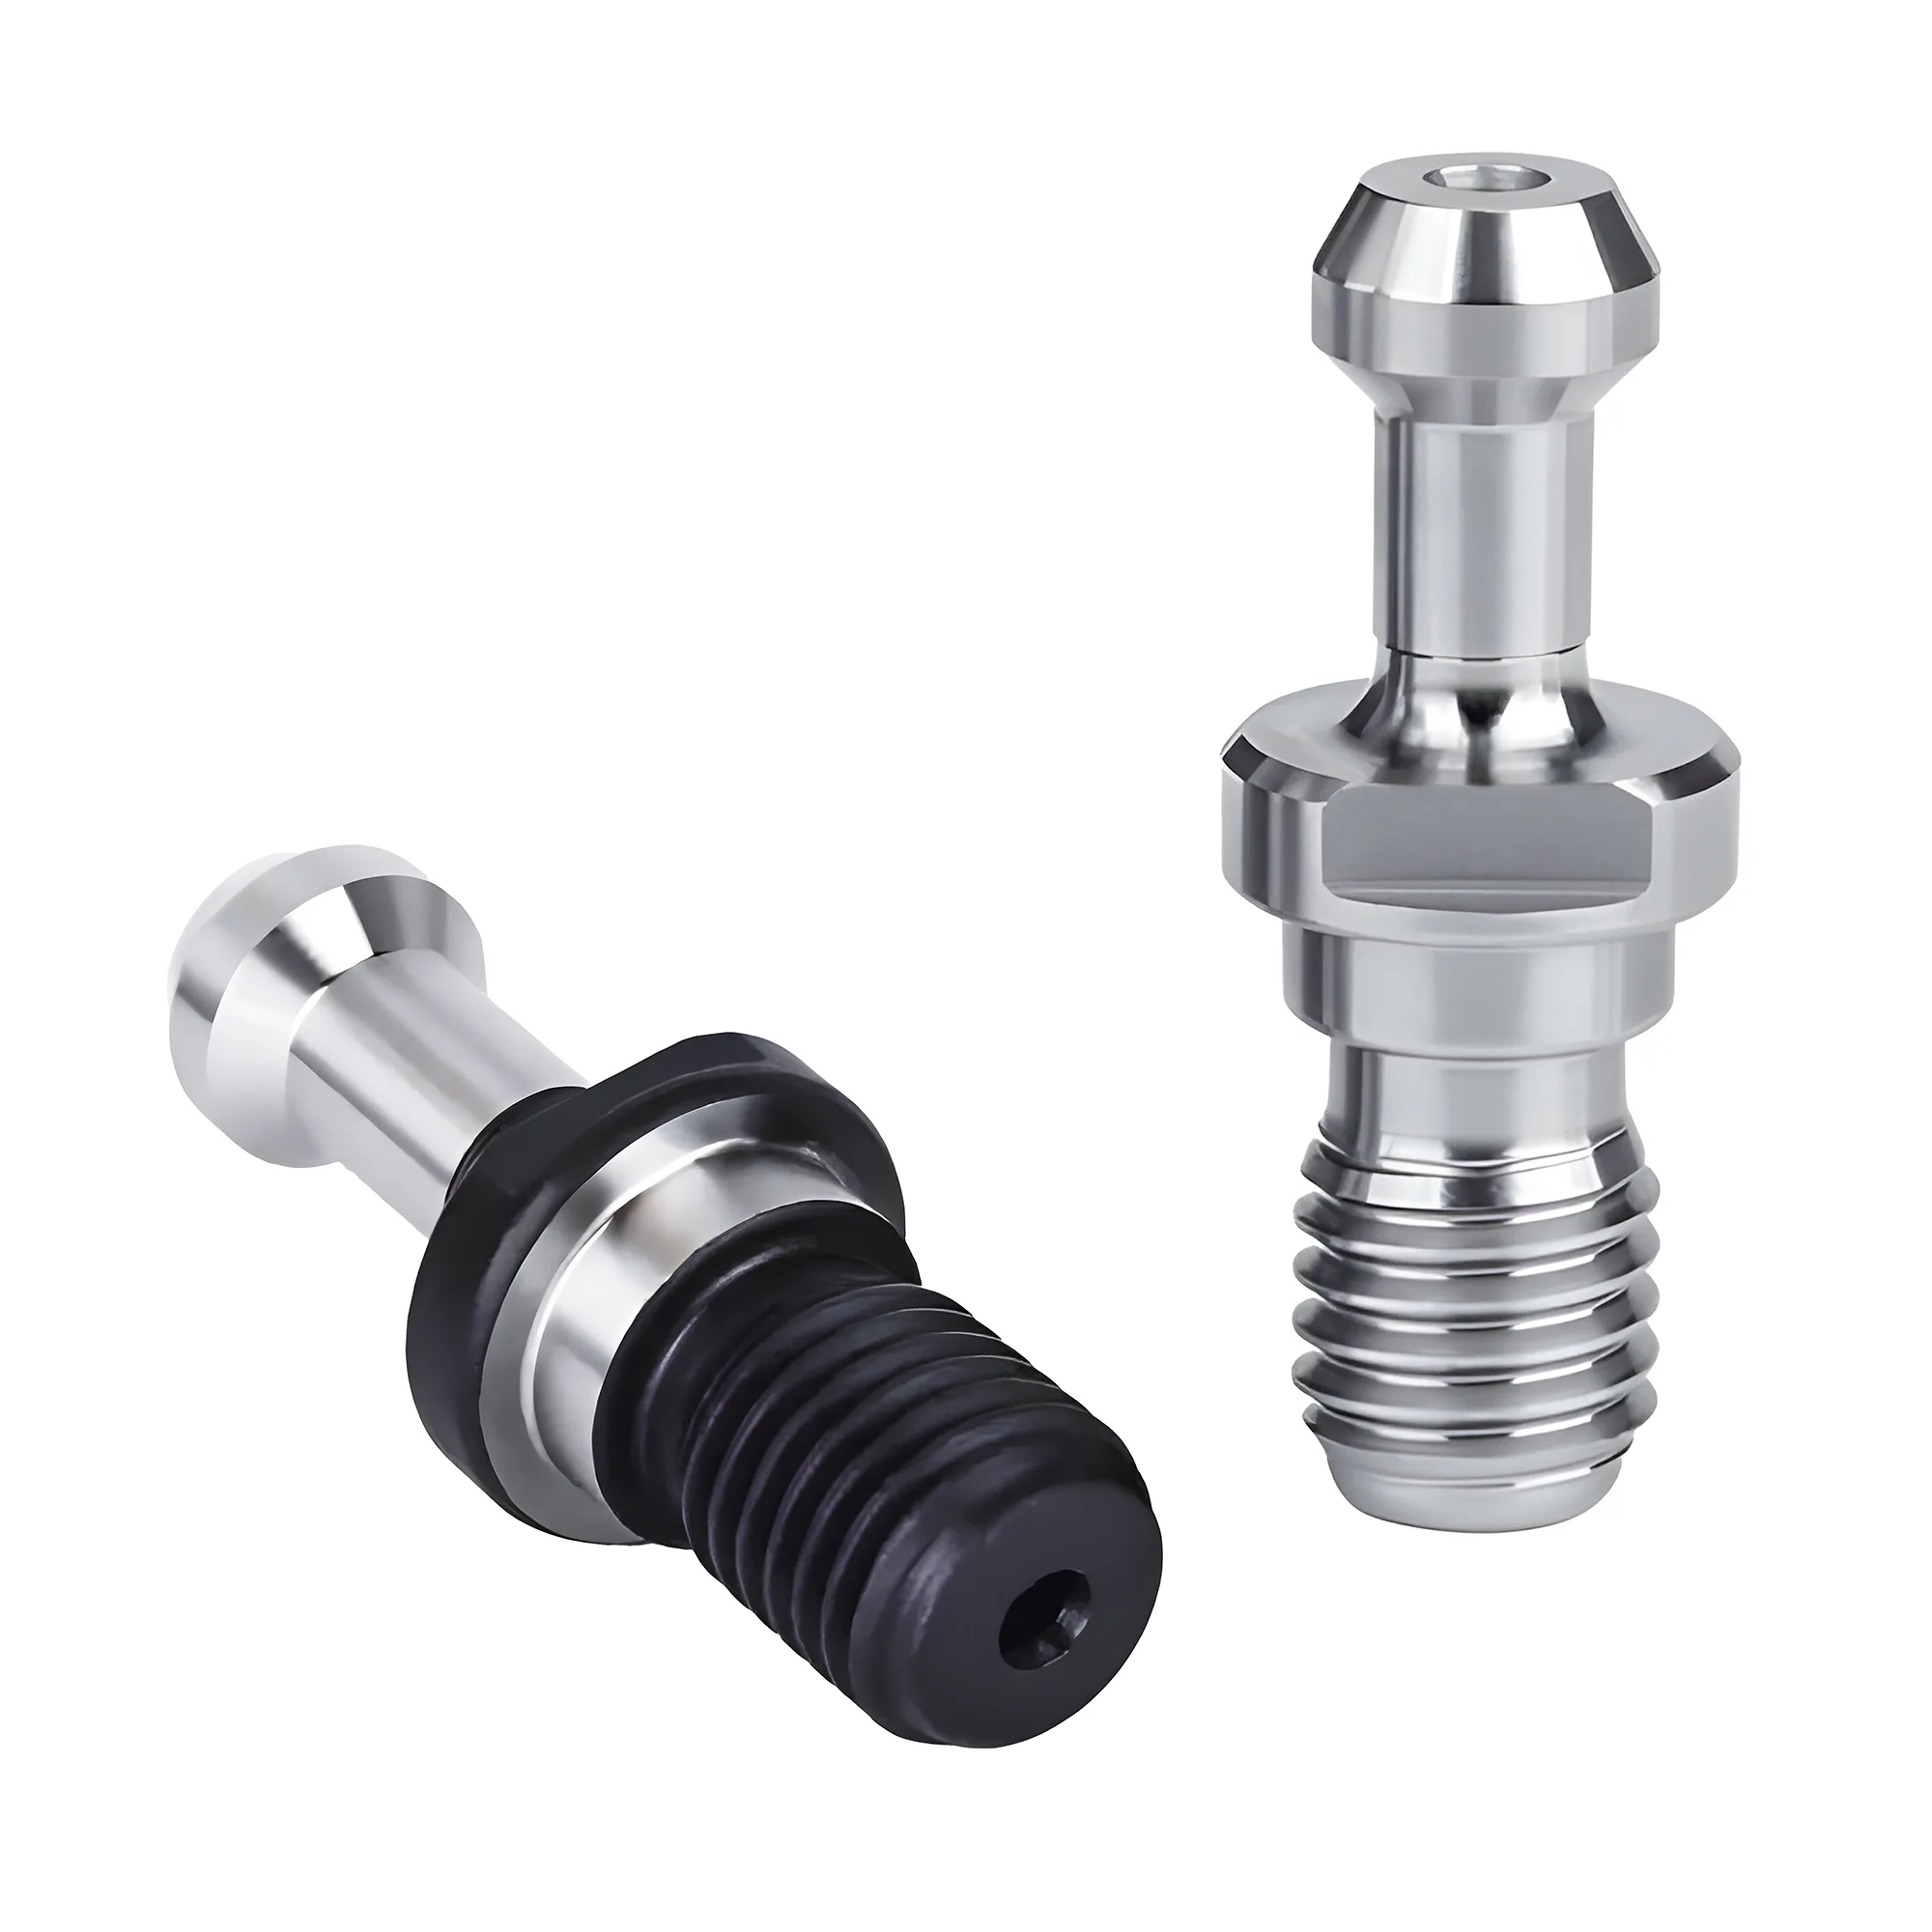
工具に起因する工具交換ジャムの多くは、5つの仕様不一致に行き着く。V溝またはフランジ形状が規格外あるいは摩耗している、向き決めのキー溝が主軸の駆動キーに合っていない、組立体がマガジンの重量限界またはモーメント限界を超えている(40番テーパーの立形マシニングセンタでは通常1本あたり約3〜8 kg)、ドローバーに対してプルスタッドの形式が誤っている、そして44.45 mmの40番ゲージ径を共有しながらフランジが異なるホルダーファミリーが混在している、の5つである。診断はまずスワップテストから始める。どのポケットでも不調なホルダーはホルダー側の問題であり、どのホルダーでも不調なポケットやグリッパーは機械側の問題である。
自動工具交換装置は寸法のずれに対して許容度が低い。オペレーターの手感覚に頼れないためである。グリッパーはプログラムされた高さでフランジのV溝を掴み、アームは固定されたタイミングカムで旋回し、ドローバーの爪は固定された軸方向位置でプルスタッドを把持する。摩耗した、あるいは初めから正しい仕様で製作されていないホルダー形状は、アラーム、がたつき、最悪の場合は工具落下につながる。本ガイドでは工具側の故障モードを整理し、ホルダー摩耗と機械摩耗を切り分ける診断フローを示し、サードパーティ製ホルダーをマガジンに載せる前にノギスで何を測るべきかを示す。
ATCジャム診断クイックリファレンス
| 問題・目的 | 主な対応 | 期待される効果 |
|---|---|---|
| 特定のホルダー1本だけがグリッパー内でがたつく・落下する | 同一ファミリーの良品ホルダーとフランジ径・V溝幅をノギスで比較する | ホルダー側の摩耗と異ファミリー本体を切り分ける。BT40(63 mm)とCAT40(63.5 mm)のフランジ径差はわずか0.5 mmだが、グリッパー内での座り方は異なる |
| すべてのホルダーが1つのポケットやグリッパーでアラームになる | その装置のグリッパーフィンガー、ポケットのキー、アームのタイミングを点検する(機械側) | スワップテストにより、工具を交換する前に約10分で機械側かホルダー側かを切り分けられる |
| 長く重い組立体でアームが故障する | 組立体を計量し、メーカーの1本あたり重量限界とモーメント限界をマニュアルで確認する | 組立体を40番マガジンの典型的な約3〜8 kgの範囲内に収める。モーメント違反は重量チェックを通過する故障を説明する |
| プルスタッド交換後にクランプアラームや排出が断続的に起きる | 「BT40」という汎用ラベルではなく、主軸OEMの公表部品番号でスタッドを再発注する | 最も多いドローバー把持不良を取り除く。汎用スタッドはドローバーの本来の把持域から通常約2〜4 mmずれることがある |
| 大径カッターがマガジン内で隣接工具に接触する | 工具テーブルで大径工具としてフラグを立て、隣接ポケットを空にする | 典型的な40番マガジンで、使用可能なカッター径を約75〜90 mm(全ポケット充填時)から約125〜150 mmへ引き上げる |
工具仕様の不一致がATCをジャムさせる理由
自動工具交換装置はホルダーの4つの独立した特徴——フランジのV溝、向き決めのキー溝、プルスタッド、そして組立体の質量とバランス——を参照しており、いずれか1つの不一致がそれぞれ固有のジャム症状を生む。 マガジンのポケットはフランジでホルダーを保持し、アームのグリッパーはV溝で運搬し、主軸の駆動キーはキー溝で割り出し、ドローバーはプルスタッドでクランプする。各部位が異なる面に接触するため、症状が原因を指し示すことが多い。グリッパーのがたつきはV溝を、主軸挿入時の打音はキー溝を、クランプアラームはプルスタッドを、アームの過負荷故障は重量またはモーメントを示唆する。
診断フローは1つの問いから始まる。故障はホルダーに付いて回るのか、それとも装置に留まるのか? 疑わしいホルダーを複数のポケットと工具交換で動かし、次に良品ホルダーを疑わしいポケットで動かす。1本のホルダーがどこでも故障すればホルダー側の問題であり、すべてのホルダーが1つの装置で故障すれば機械側の問題である。このスワップテストは通常10分未満で済み、最も高くつく2つの判断ミス——摩耗したグリッパーを直すために工具を買い直す、規格外のホルダー1本を直すためにグリッパーを再構築する——を防ぐ。
診断の背後にある寸法の基準はホルダー規格である。JIS B6339はBTホルダーのテーパーとフランジ形状を定義し、ANSI/ASME B5.50はCATホルダーについて同じ役割を果たす。したがってこの2つの規格は、疑わしいホルダーが摩耗しているのか初めから規格外だったのかを判断するための寸法基準となる。 テーパーファミリーをシステムとして比較する方法については、BT vs CAT vs HSK の比較を参照されたい。
V溝とフランジ形状:規格外または摩耗
アームのグリッパーはフランジ外周に機械加工されたV溝で工具組立体全体を運搬するため、溝形状の誤差はそのまま運搬誤差につながる。摩耗は3つの形で現れる。落下や衝突によるフランジ外径のバリや打痕、フィンガーが掴むV溝内部のフレッティングと摩耗、そしてサードパーティ製本体では初めから誤った幅・深さ・軸方向位置で切られた溝である。
V溝形状がJIS B6339またはANSI/ASME B5.50のフランジ指示値からずれたホルダーは、グリッパー内で誤った高さや角度に座り、その故障は通常断続的である——低速では問題なく運搬されるが、アームの高速動作中にがたつきやすべりが生じる。 断続性が手がかりとなる。5回の交換で1回アラームになるホルダーは、壊れた機械ではなく、形状が限界にあるホルダーであることが多い。
基準寸法はノギスで確認できる。JIS B6339に基づくメーカーの参照表では、BT40のフランジ径は63 mm、ゲージ径は44.45 mmと記載され、ANSI/ASME B5.50に基づくカタログデータでは、CAT40のフランジは同じ44.45 mmゲージ上で2.500 in(63.5 mm)と記載される。BT40とCAT40のフランジは径でわずか0.5 mmしか違わず、目視では分からないが、グリッパーフィンガーがV溝に座る仕方を変えるには十分である——目で見るのではなく測ること。 疑わしいホルダーのフランジ径、V溝幅、溝の軸方向位置を、同一ファミリーの良品ホルダーと並べて比較する。溝にすきまゲージで分かる差があれば、そのホルダーをATC運用から外す根拠となる。
落下したホルダーは引退させたホルダー
フランジを下にして落下した、あるいは主軸内で衝突したホルダーは、フランジ外径や溝縁に目に見えない盛り上がったバリを抱えていることがある。このバリは交換のたびにグリッパーフィンガーの向きを変え、フィンガー摩耗を加速させる。バリを軽く砥石で取り、良品ホルダーと溝を再確認する。溝自体が変形している場合は、搬送途中の落下を冒すよりも、そのホルダーを自動交換から外すべきである。
向き決めキー溝の不整合
フランジに切られた2つの溝は主軸の駆動キーと噛み合い、ホルダーを回転方向に割り出すことで、主軸がトルクを伝達でき、ATCが工具を再現性のある向きで戻せるようにする。JIS B6339に基づくメーカー参照データでは、BT40の駆動溝幅は22.6 mm(BT30は16.3 mm、BT50は35.4 mm)とされる。CATやSKファミリーは独自の溝寸法を用いており、これも異ファミリーのホルダーが主軸ノーズで引っかかる理由の1つである。
3つの異なる故障が同じ症状——アームがホルダーを主軸に提示する際の打音や引っかかり——に集約される。
- 主軸の向きのずれ:主軸のプログラムされた向き位置(M19の停止位置)がずれ、キーが溝の中心に来なくなる。機械側であり、すべてのホルダーが同程度に打音を出す。
- 駆動キーの摩耗・緩み:角の丸まったキーはトルクは伝えるが、位置決めが甘くなる。機械側であり、キー側面の摩耗を探す。
- 溝のバリまたは溝幅の誤り:1本のホルダーでバリの出た溝や誤加工の溝がキーに引っかかる。ホルダー側であり、スワップテストで切り分けられる。
すべてのホルダーが同じ打音で着座する場合は主軸の向きや駆動キーの摩耗を疑い、1本だけが引っかかり他は問題なく着座する場合は、そのホルダーの溝幅を基準寸法とノギスで比較し、溝縁のバリを点検する。 溝縁は衝突で叩き潰れて変形し、数十分の1ミリメートル盛り上がった縁があれば、アームの挿入ストローク中にホルダーをキーに引っかけるのに十分である。
重量とモーメントの限界:長く重い組立体
すべてのマガジンとアームには最大工具重量が定められており、その定格は多くのオペレーターが想定するよりも低い。典型的な40番テーパーの立形マシニングセンタのマガジンは、メーカーにより1本あたり約3〜8 kgと定格されており、多くのメーカーが第2の限界——モーメント限界——も公表している。重心がゲージラインから遠い長い組立体は、同じ質量のコンパクトな組立体よりもアームに大きな負荷をかけるためである。 アームは固定されたカムプロファイルに沿った旋回で工具を加速させる。グリッパーでのトルクは質量と、重心の把持面からの距離の両方に比例して大きくなるため、6 kgの突き出したボーリング組立体は、6 kgのコンパクトな正面フライスなら問題なく旋回させるアームを故障させることがある。
重量やモーメント違反の症状はアームに集中する。交換途中の過負荷アラーム、旋回中の聞き取れるグリッパーすべり、主軸にわずかに向きがずれて到着する工具、そして重い工具のポケットに集中したグリッパーフィンガーの摩耗の加速である。優先順位の高い順に3つの対策を挙げる。
- 公表された両方の限界を確認する——重量とモーメント——長い組立体を組む前に機械マニュアルで確認し、推定ではなく完全な組立体(ホルダー+工具+プルスタッド)を計量する。
- 制御装置の重量工具オプションを使う(利用可能な場合):多くの制御装置は、指定したポケットでアームの旋回を遅くする工具単位のフラグやパラメータを備えており、数秒の交換時間と引き換えに確実な搬送を得られる。
- 組立体を短く軽くする——肉厚を増しつつ短いアーバーや、より密に結合したホルダーは、質量が変わらなくてもモーメントを定格内に戻すことが多い。
旋回を遅くしても公表限界を超える非常に重い、あるいは非常に長い工具については、主軸への手動装着が安全な手段として残る。マガジンは主軸テーパー自体が運べるものに対しては定格されていない。不釣り合いは主軸端で問題を複合させる——組立済みホルダーのバランス等級の選定は、本シリーズのツールホルダーのバランス等級ガイドで扱っている。
プルスタッドの形式:ドローバー側のジャム
ドローバーはプルスタッドの保持溝でホルダーを把持し、スタッドはホルダー本体とは異なる規格に従う。MAS 403はBTプルスタッドを定め、JIS B6339はBTホルダー本体を定めるため、BT主軸はホルダー規格とプルスタッドのサブタイプの両方が一致して初めて完全に仕様化される。 CATのスタッドはインチネジを備えたANSI/ASME B5.50の補遺に従い(CAT40では5/8"-11 UNC)、SKホルダーはDIN 69872 / ISO 7388-2のスタッド(SK40ではM16)を用いる。その保持溝形状は、ネジが一致する場合でもMAS 403とは異なる——ISO 7388-2は保持ノブ(プルスタッド)の国際規格であり、ホルダーシャンクを定めるISO 7388-1とは別物である。
ATCの観点では、長さや頭部形状の誤ったスタッドは保持溝を誤った軸方向位置に提示するため、ドローバーの爪がスタッド本体の誤った部分を把持する——工具交換時にはクランプが正常に感じられるが、クランプ確認アラームが断続的に現れ、切削負荷下で工具が外れることがある。汎用スタッドは、きれいにねじ込めながらもドローバーの本来の把持域から通常約2〜4 mmずれることがある。識別の詳細——BT、CAT、Mazak、DIN 69872にわたるネジ、頭面角度、長さ、溝形状——は、本シリーズのプルスタッド適合ガイドの基礎であり、ATCに関わる規則は簡潔である。プルスタッド交換後は、新たなクランプアラームや工具交換のリトライをまずスタッド仕様の問題として扱い、テーパーサイズではなく主軸OEMの公表部品番号でスタッドを再発注すること。
グリッパーフィンガーの摩耗かホルダーの摩耗か——どちらか?
グリッパーフィンガーとホルダーのV溝は互いに擦れて摩耗するため、後期の症状はオペレーター側からは同一に見える。搬送時のがたつき、わずかにずれて着座する工具、時折の再把持リトライである。両者の切り分けは2段階の読み取りで行う。
- スワップマトリックスを実行する。 1本のホルダーがすべての装置で不調ならホルダーを、複数のホルダーが1つのグリッパーやポケットで不調ならその装置を指弾する。どの工具番号がどこでアラームになるかを記録する——パターンは通常1シフト以内に明らかになる。
- 接触を読む。 疑わしいホルダーのV溝にけがき塗料(またはブルーイング)で筋を付け、2〜3回の工具交換を行い、筋がどこで拭われるかを見る。良好な状態のグリッパーフィンガーはV溝に左右対称の均一な帯を拭う。片側だけの、あるいはまだらな拭われ方は、摩耗したフィンガー、曲がったフィンガースプリング、またはフィンガー形状にもはや合致しないホルダー溝を示す。
機械側の確認:フィンガー自体に平坦面、角の丸まり、不均一なバネ力がないかを点検し、高頻度ポケットとほとんど使わないポケットとで摩耗を比較する。ホルダー側の確認:溝幅を同一ファミリーの新品ホルダーとノギスで比較する。グリッパーフィンガーは1本ずつではなく一組として交換すること——新品のフィンガーを摩耗したフィンガーと組み合わせると芯ずれして把持し、典型的な生産工具交換量のもとで数週間以内に元の症状を再発させる。
1つのマガジンにBTとSKホルダーが混在
SK(DIN 69871)、BT(JIS B6339)、CAT(ANSI/ASME B5.50)の40番ホルダーは、いずれも同じ公称7:24テーパー上で44.45 mmにゲージするため、異ファミリーのホルダーは主軸穴には座るのに、工具交換チェーンの他のすべての箇所で故障する。DIN 69871はSKのV溝をゲージラインに対してJIS B6339がBT溝を置くのとは異なる軸方向位置に置き、BTのフランジは同サイズのSKやCATよりも目に見えて厚い——そのため一方のファミリー用に加工されたグリッパーやポケットは、どのホルダーも主軸には「合う」にもかかわらず、他方を誤って運搬する。
混在マガジンでは症状が特徴的である。異ファミリーのホルダーはポケット内で隣接工具より高く突き出る(または低く沈む)、グリッパーはV溝を誤った高さで掴んでホルダーをゆるく運搬し、工具交換アラームが特定の工具番号——輸入品——に集中する。中古工具のロットが通常の侵入経路である。一括出品の「40番テーパーホルダー」は、写真では見分けのつかないSK40、BT40、CAT40の本体を日常的に混ぜているためである。
アラームが出てからではなく、装填する前に仕分ける
混在または中古の工具ロットは、まずフランジの刻印で仕分け(「BT40 MAS403」「DIN 69871 AD」「CAT40」)、次にプルスタッドのネジで仕分ける——M16のミリネジは40番ホルダーをBTかSKに絞り込み、5/8"-11 UNCはCATを意味する。良品ホルダーとのフランジの並べ比べが残りを1本あたり1分未満で決着させ、搬送中の1回の組立体落下に対する安価な保険となる。
大径工具の隣接ポケット規則
マガジンのポケット間隔が、占有されたポケットの隣に置ける最大カッター径を決める。典型的な40番マガジンでは、隣接ポケットがすべて埋まった状態での最大工具径は約75〜90 mmで、隣接ポケットを空にすると約125〜150 mmまで上がる——正確な値の組み合わせは機械マニュアルのATC仕様表にある。 全ポケット時の径を超えてもアラームは出ない。割り出し中に正面フライスのインサートが隣接ホルダーに静かに接触させ、フランジに当たり傷を加工し、最終的にはインサートを欠けさせる。
大径カッターを安全に保つ規則が2つある。
- 工具テーブルで大径工具として宣言する。 大径工具フラグを備えた制御装置は隣接ポケットを自動的に予約し、ランダムアクセスマガジンではポケット入れ替えロジックがシフト後半に隣を割り当てるのを防ぐ。
- 固定ポケットマガジンでは、物理的に隣を空にし、それを文書化する(段取り表のレベルで)。制御装置には何も強制する仕組みがないためである。新しいオペレーターが「空いている」ポケットを埋めるのは、古典的な第2シフトの衝突である。
ランダムアクセスマガジンは特に注意を要する。制御装置は工具が戻るたびにポケットを再割り当てするため、安全に装填された大径工具も、フラグが立っていなければ次は背の高い隣の横に戻されることがある。ランダムアクセス機では工具テーブルを編集するたびに大径工具フラグを確認すること——クリアランスを守るのは元のポケット選択ではなく、このフラグである。
フリート購入前のサードパーティ製ホルダーの検証
カタログの記載はJIS B6339やANSI/ASME B5.50を引用するが、本体を確認するのはノギスである。サードパーティ製ホルダーをフリート単位で導入する前に、サンプル1本を公表参照寸法と、良品のOEMホルダーとで測定する。
これを正直に保つ留保が2つある。第1に、ノギスは熟練した手でも分解能はせいぜい0.01 mmなので、これらのチェックは異ファミリー本体、大きな機械加工誤差、衝突損傷をふるい分けるものであり、テーパー自体のノギス分解能より厳しい限界を定める規格の公差表の代わりにはならない。第2に、規格は形状のみを定める。表面硬度、バランス等級、振れはその上に重ねられるメーカーの選択であるため、寸法的に正しいホルダーでも質の悪いものでありうる。最初に納入されたホルダーでゲージ径、フランジ径、溝幅、スタッドネジを5分間ノギスでチェックすれば、ATCジャムを引き起こす不一致を捉えられる。テーパー接触品質と振れは、生産前になおプリセッターや主軸チェックを要する。 インターフェース自体を超えたホルダー種類の選定についてはツールホールディング完全ガイドを、初号機の段取り背景についてはCNC工具段取り初心者ガイドを参照されたい。
まとめ
まずスワップテスト、次にフランジをノギスで——ATCジャムの多くは0.5 mmの物語である。
何かを交換する前に、スワップテストで機械摩耗とホルダー摩耗を切り分ける。1本のホルダーがどこでも故障すればホルダー側の問題、すべてのホルダーが1つの装置で故障すれば機械側の問題である。次に測定する——ゲージ径(40番で44.45 mm)、フランジ径(BT40の63 mm対CAT40の63.5 mm)、駆動溝幅(BT40の22.6 mm)、プルスタッドのネジ——をJIS B6339 / ANSI/ASME B5.50の参照データと良品ホルダーに照らして測る。組立体をメーカーの重量限界とモーメント限界の内側に保ち(40番マガジンでは通常1本あたり約3〜8 kg)、BTとSK本体を1つのマガジンに決して混ぜず、大径カッターには隣接ポケットを空けるフラグを立て、プルスタッドは主軸OEMの部品番号で発注する。
なぜATCは特定のツールホルダー1本だけを落下させたり、がたつかせたりするのですか?
そのパターンは機械ではなくホルダーを指し示します。同一ファミリーの良品ホルダーとフランジ径・V溝幅をノギスで比較してください——BT40のフランジは63 mm、CAT40は63.5 mmで、摩耗や異ファミリーの本体はグリッパーフィンガーの座り方を変えます。V溝のバリやフレッティングも同じ症状を生みます。
CNCの工具交換装置は1本あたりどれだけの重量を扱えますか?
典型的な40番テーパーの立形マシニングセンタのマガジンはメーカーにより1本あたり約3〜8 kgと定格され、50番テーパー機は一般に約12〜25 kg/本の範囲で定格されますが、正確な数値は常にテーパーサイズの規則ではなくメーカーの公表仕様です。多くのメーカーはモーメント限界も公表しており、重心がゲージラインから遠い長い組立体は、重量限界以内でもアームを故障させることがあります。両方の値を機械マニュアルで確認してください。
1つの工具マガジンにBT40とSK40のホルダーを混ぜられますか?
確実には混ぜられません。両者とも同じ7:24テーパー上で44.45 mmにゲージし、主軸穴には座りますが、フランジ厚さ、V溝位置、グリッパー溝形状がJIS B6339とDIN 69871とで異なるため、一方のファミリー用に加工されたグリッパーやポケットは他方を誤って運搬します。マガジンに装填する前に、混在クリブをフランジの刻印とプルスタッドのネジで仕分けてください。
サードパーティ製BT40ホルダーを数量購入する前にどう検証しますか?
サンプル1本を公表参照寸法に照らしてノギスで測ります——JIS B6339 / MAS 403参照データに準じた44.45 mmのゲージ径、63 mmのフランジ径、22.6 mmの駆動溝幅、M16のプルスタッドネジです。次にV溝幅と軸方向位置を良品のOEMホルダーと並べて比較します。カタログは規格を引用しますが、本体を確認するのはノギスです。
グリッパーフィンガーの摩耗とツールホルダーの摩耗をどう見分けますか?
スワップテストを実行します。複数のホルダーが1つのグリッパーやポケットで不調なら機械側を、1本のホルダーがすべての装置で不調ならホルダーを指弾します。V溝にマーカーやブルーイングで筋を付け、2〜3回の工具交換後に読むと、フィンガーが実際に接触する箇所が分かります——片側だけの、あるいはまだらな拭われ方は摩耗したフィンガーを意味します。