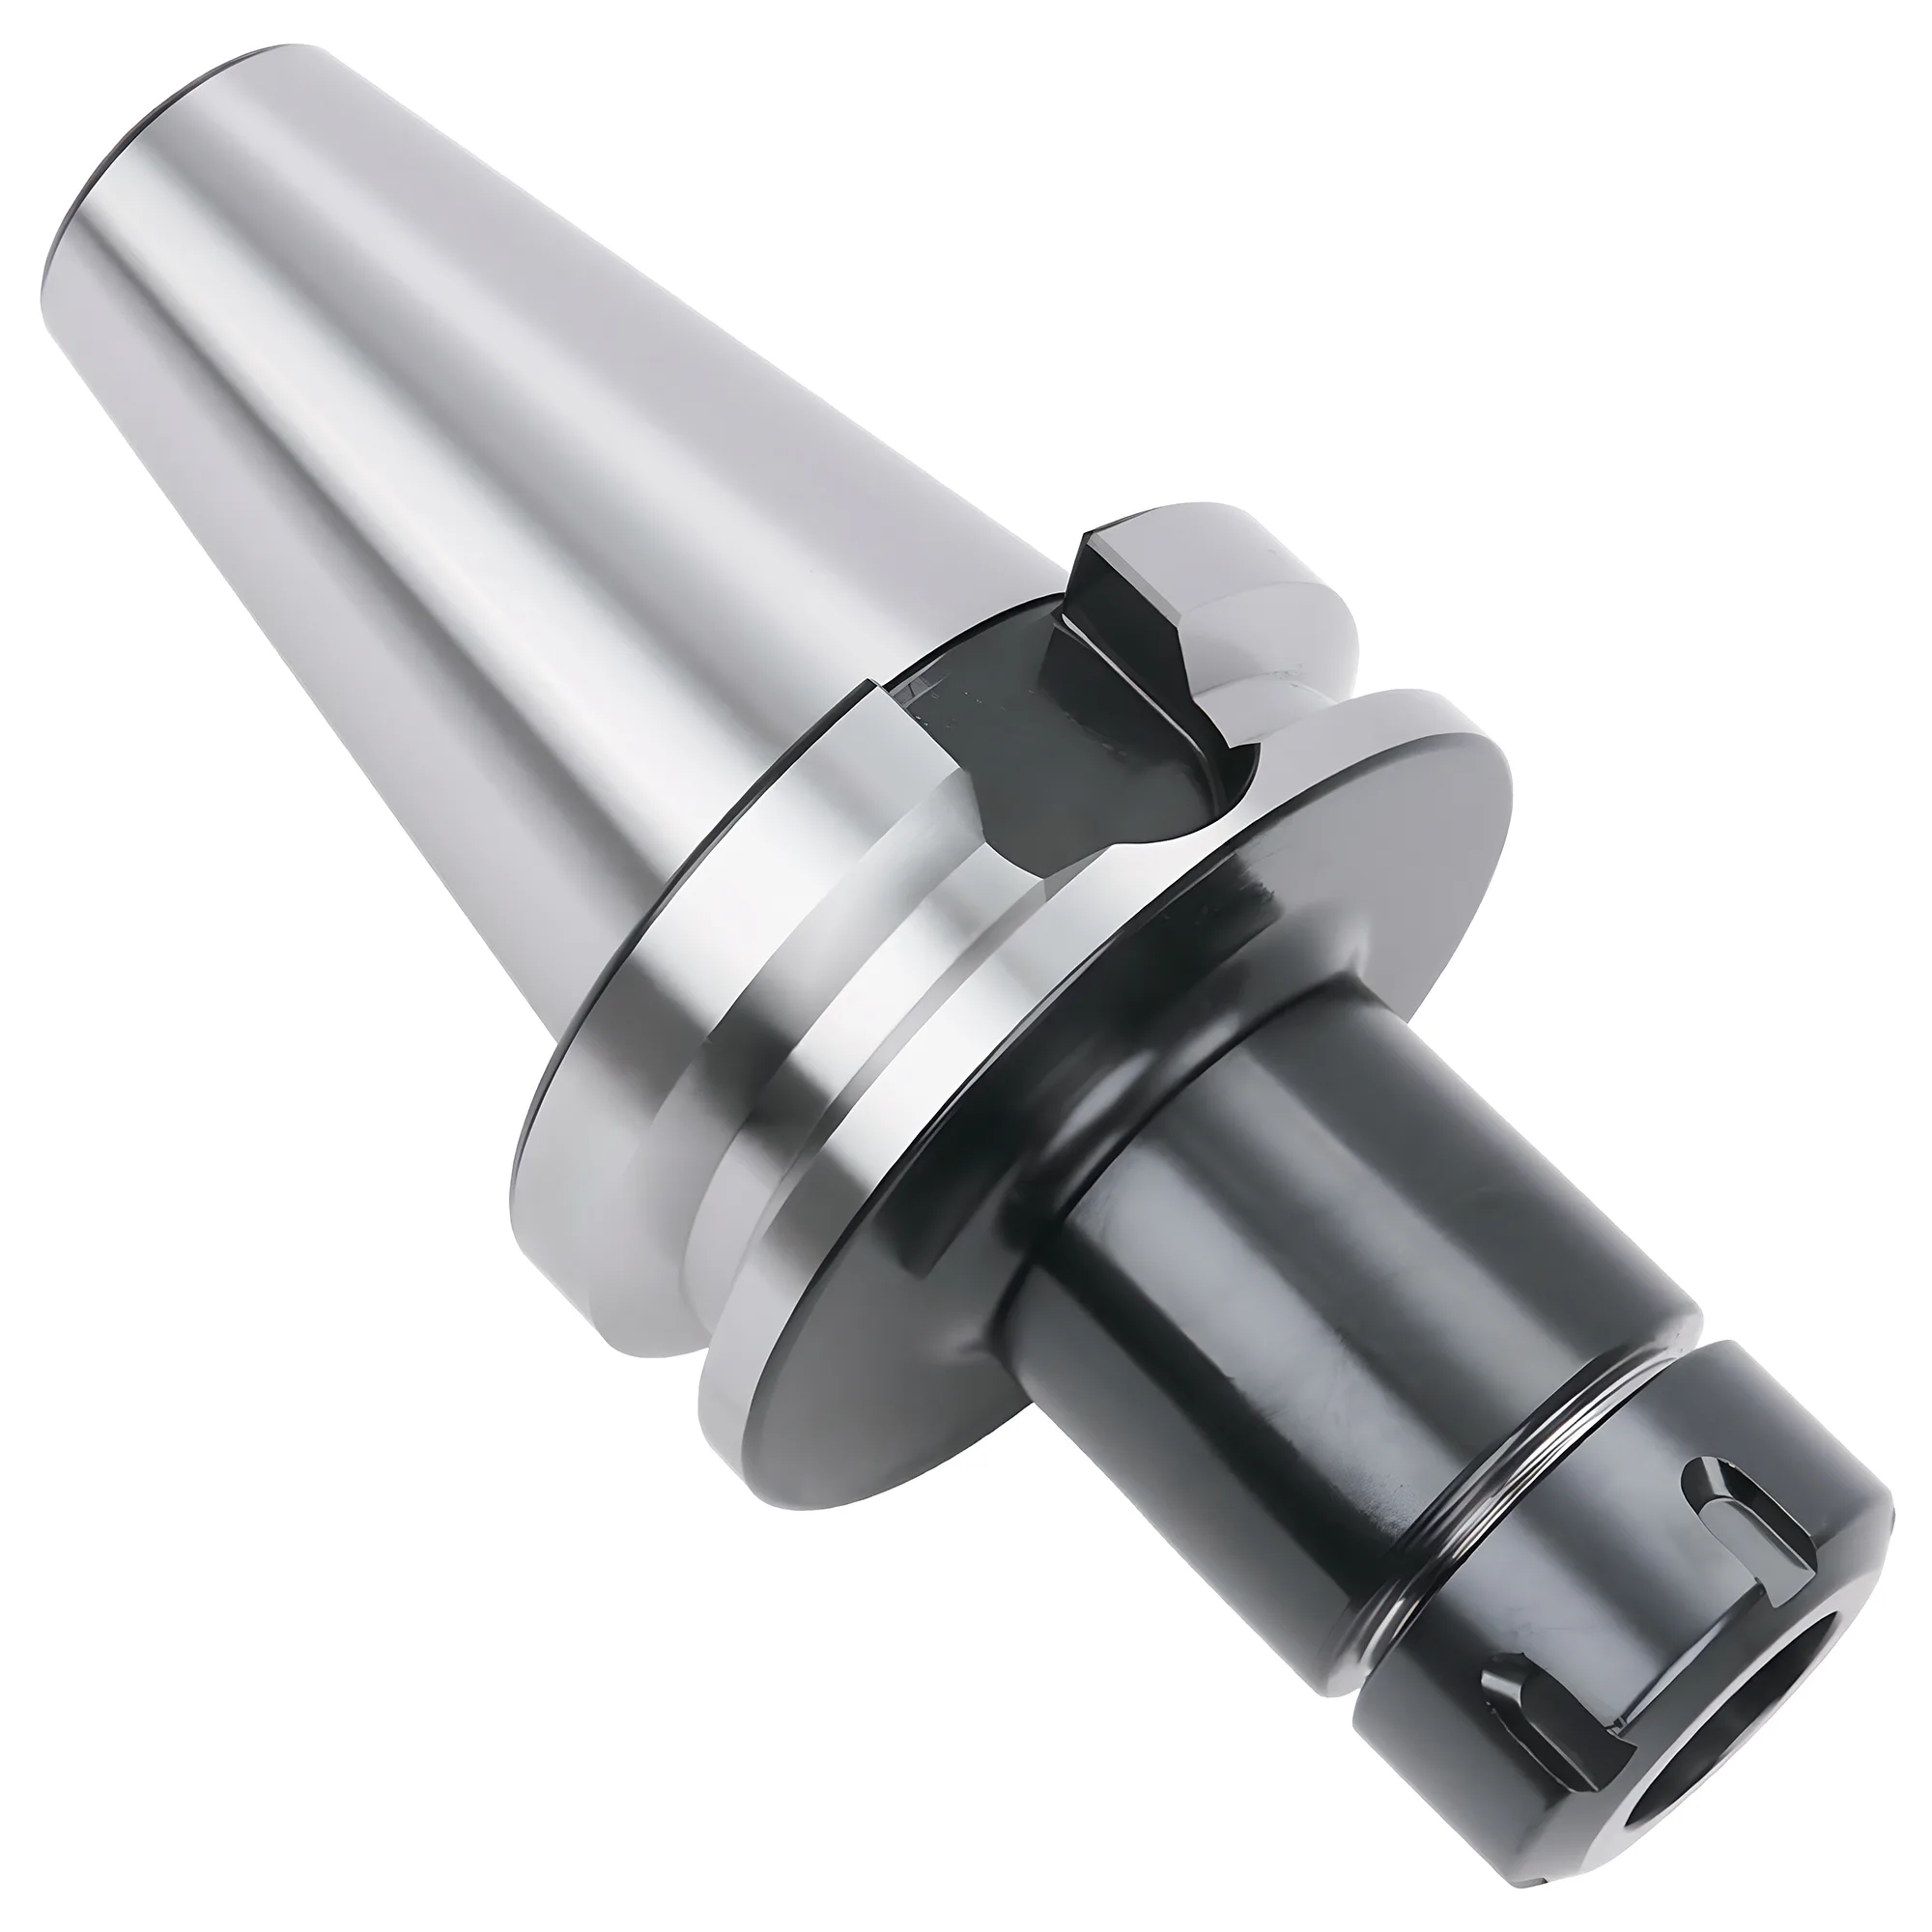
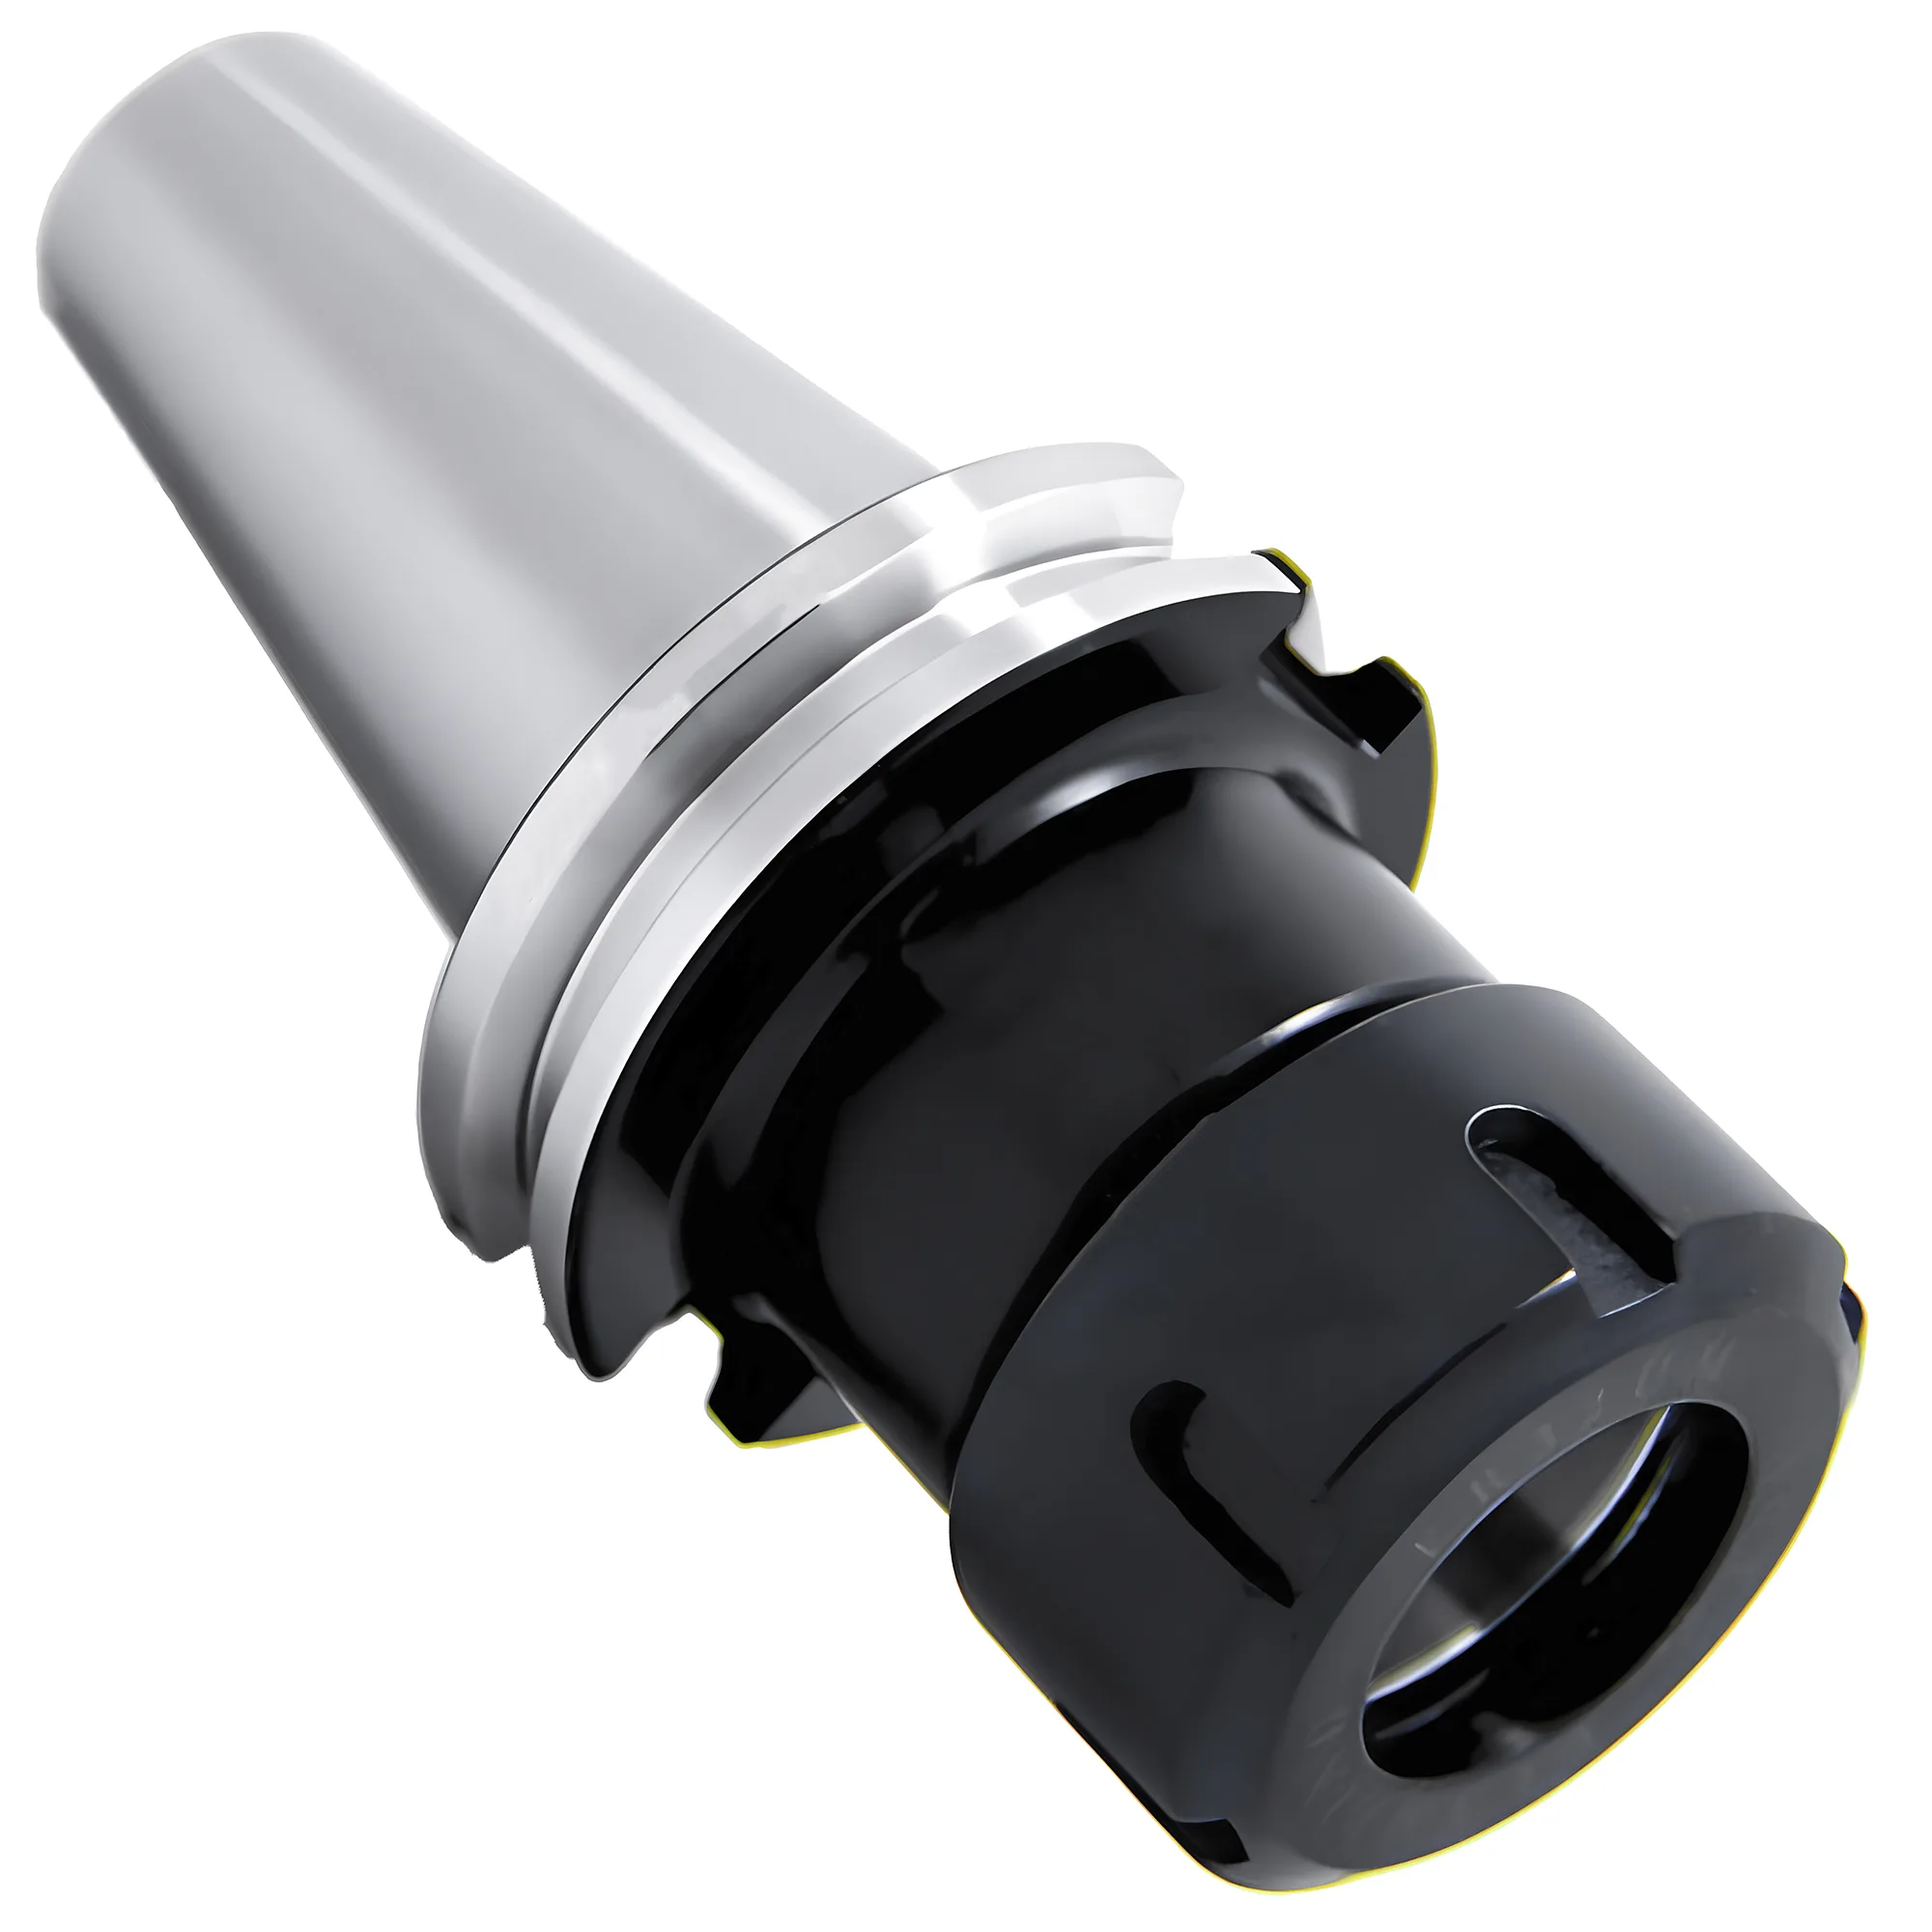
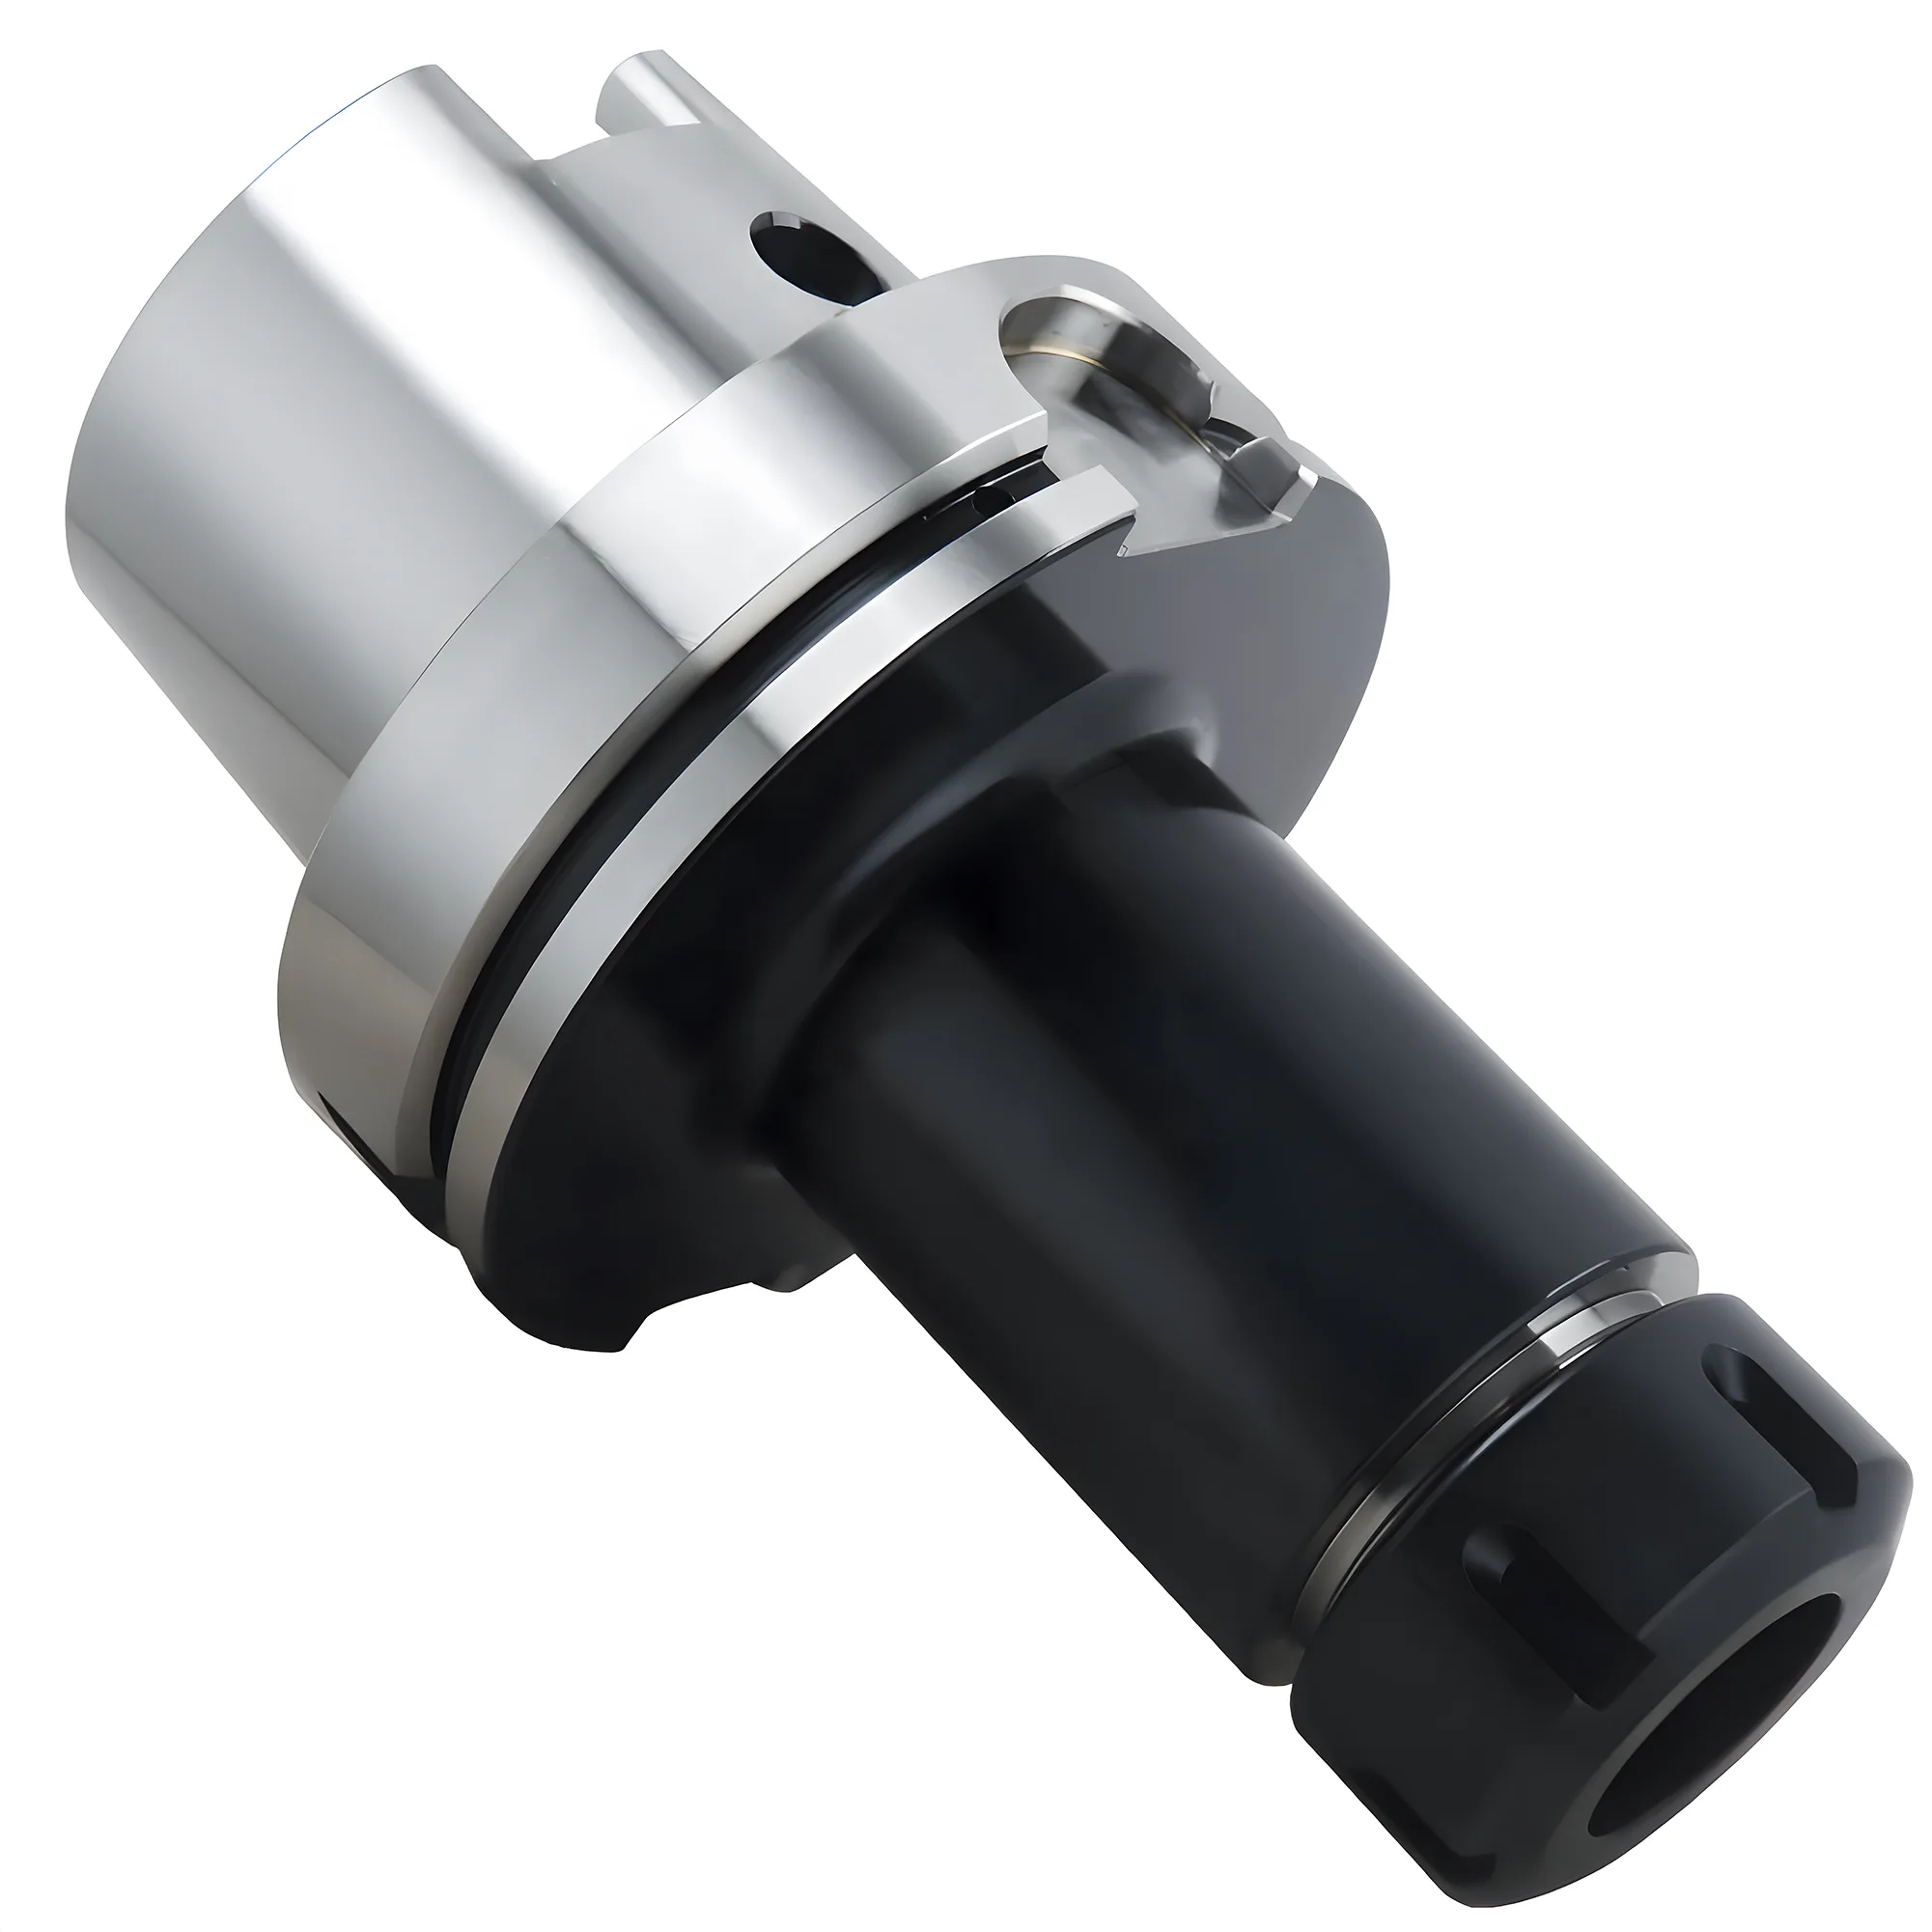
MACHALLY ha ampliado su línea de portaherramientas para cubrir las interfaces de husillo BT, CAT y HSK. La gama ampliada abarca tres familias distintas de cono —BT (JIS B 6339), CAT (ANSI/ASME B5.50) y HSK (DIN 69893)—, cada una fabricada con precisión de cono AT3 o superior, lo que permite a los talleres de mecanizado abastecerse de portaherramientas de precisión para cualquier plataforma de husillo importante desde un único proveedor.
Gama ampliada
La presentación abarca tres familias de interfaz de husillo utilizadas en la fabricación global.
- Serie BT: configuraciones BT30, BT40 y BT50 — JIS B 6339 es la norma que rige la geometría del cono BT, definiendo las dimensiones del cono 7:24, la brida en V y la interfaz del perno de retención utilizada en los centros de mecanizado japoneses e internacionales.
- Serie CAT: CAT40 y CAT50 — ANSI/ASME B5.50 define la geometría de la brida en V para la herramienta CAT, la norma norteamericana adoptada por Haas, Fadal, Mazak USA y otros fabricantes estadounidenses de máquinas.
- Serie HSK: HSK-A50, HSK-A63, HSK-A100, HSK-E40 y HSK-E50 — DIN 69893 rige las seis variantes de forma HSK (de la A a la F); la Forma A se prefiere para centros de fresado de uso general, mientras que las Formas E y F se reservan para aplicaciones de ultra alta velocidad en las que la eliminación de la ranura de arrastre mejora la precisión del equilibrado.
Todos los portaherramientas incluyen opciones con refrigerante interior para mejorar la evacuación de viruta en mecanizado de cavidades profundas y alto avance. Para el contexto más amplio de la categoría —alternativas de ajuste térmico, hidráulico y pinza ER que comparten el mismo extremo posterior BT/CAT/HSK— consulte la descripción general de soluciones de sujeción de herramientas.
Cada portaherramientas se somete a una inspección del 100% de la geometría del cono, la excentricidad y el equilibrado antes del envío, con certificados de inspección individuales disponibles a petición. El acero aleado SCM440 se prefiere para los cuerpos de portaherramientas en aplicaciones de mecanizado exigentes porque su resistencia a tracción en el núcleo (típicamente ≥950 N/mm² según las especificaciones de temple y revenido JIS G4053) y su superficie templada (58-62 HRC) resisten la deformación bajo las cargas repetidas de apriete del perno de retención.
Compatibilidad con mecanizado de alta velocidad
Las operaciones CNC modernas exigen cada vez más velocidades de husillo elevadas. La gama ampliada responde a esta demanda con características específicas para cada interfaz.
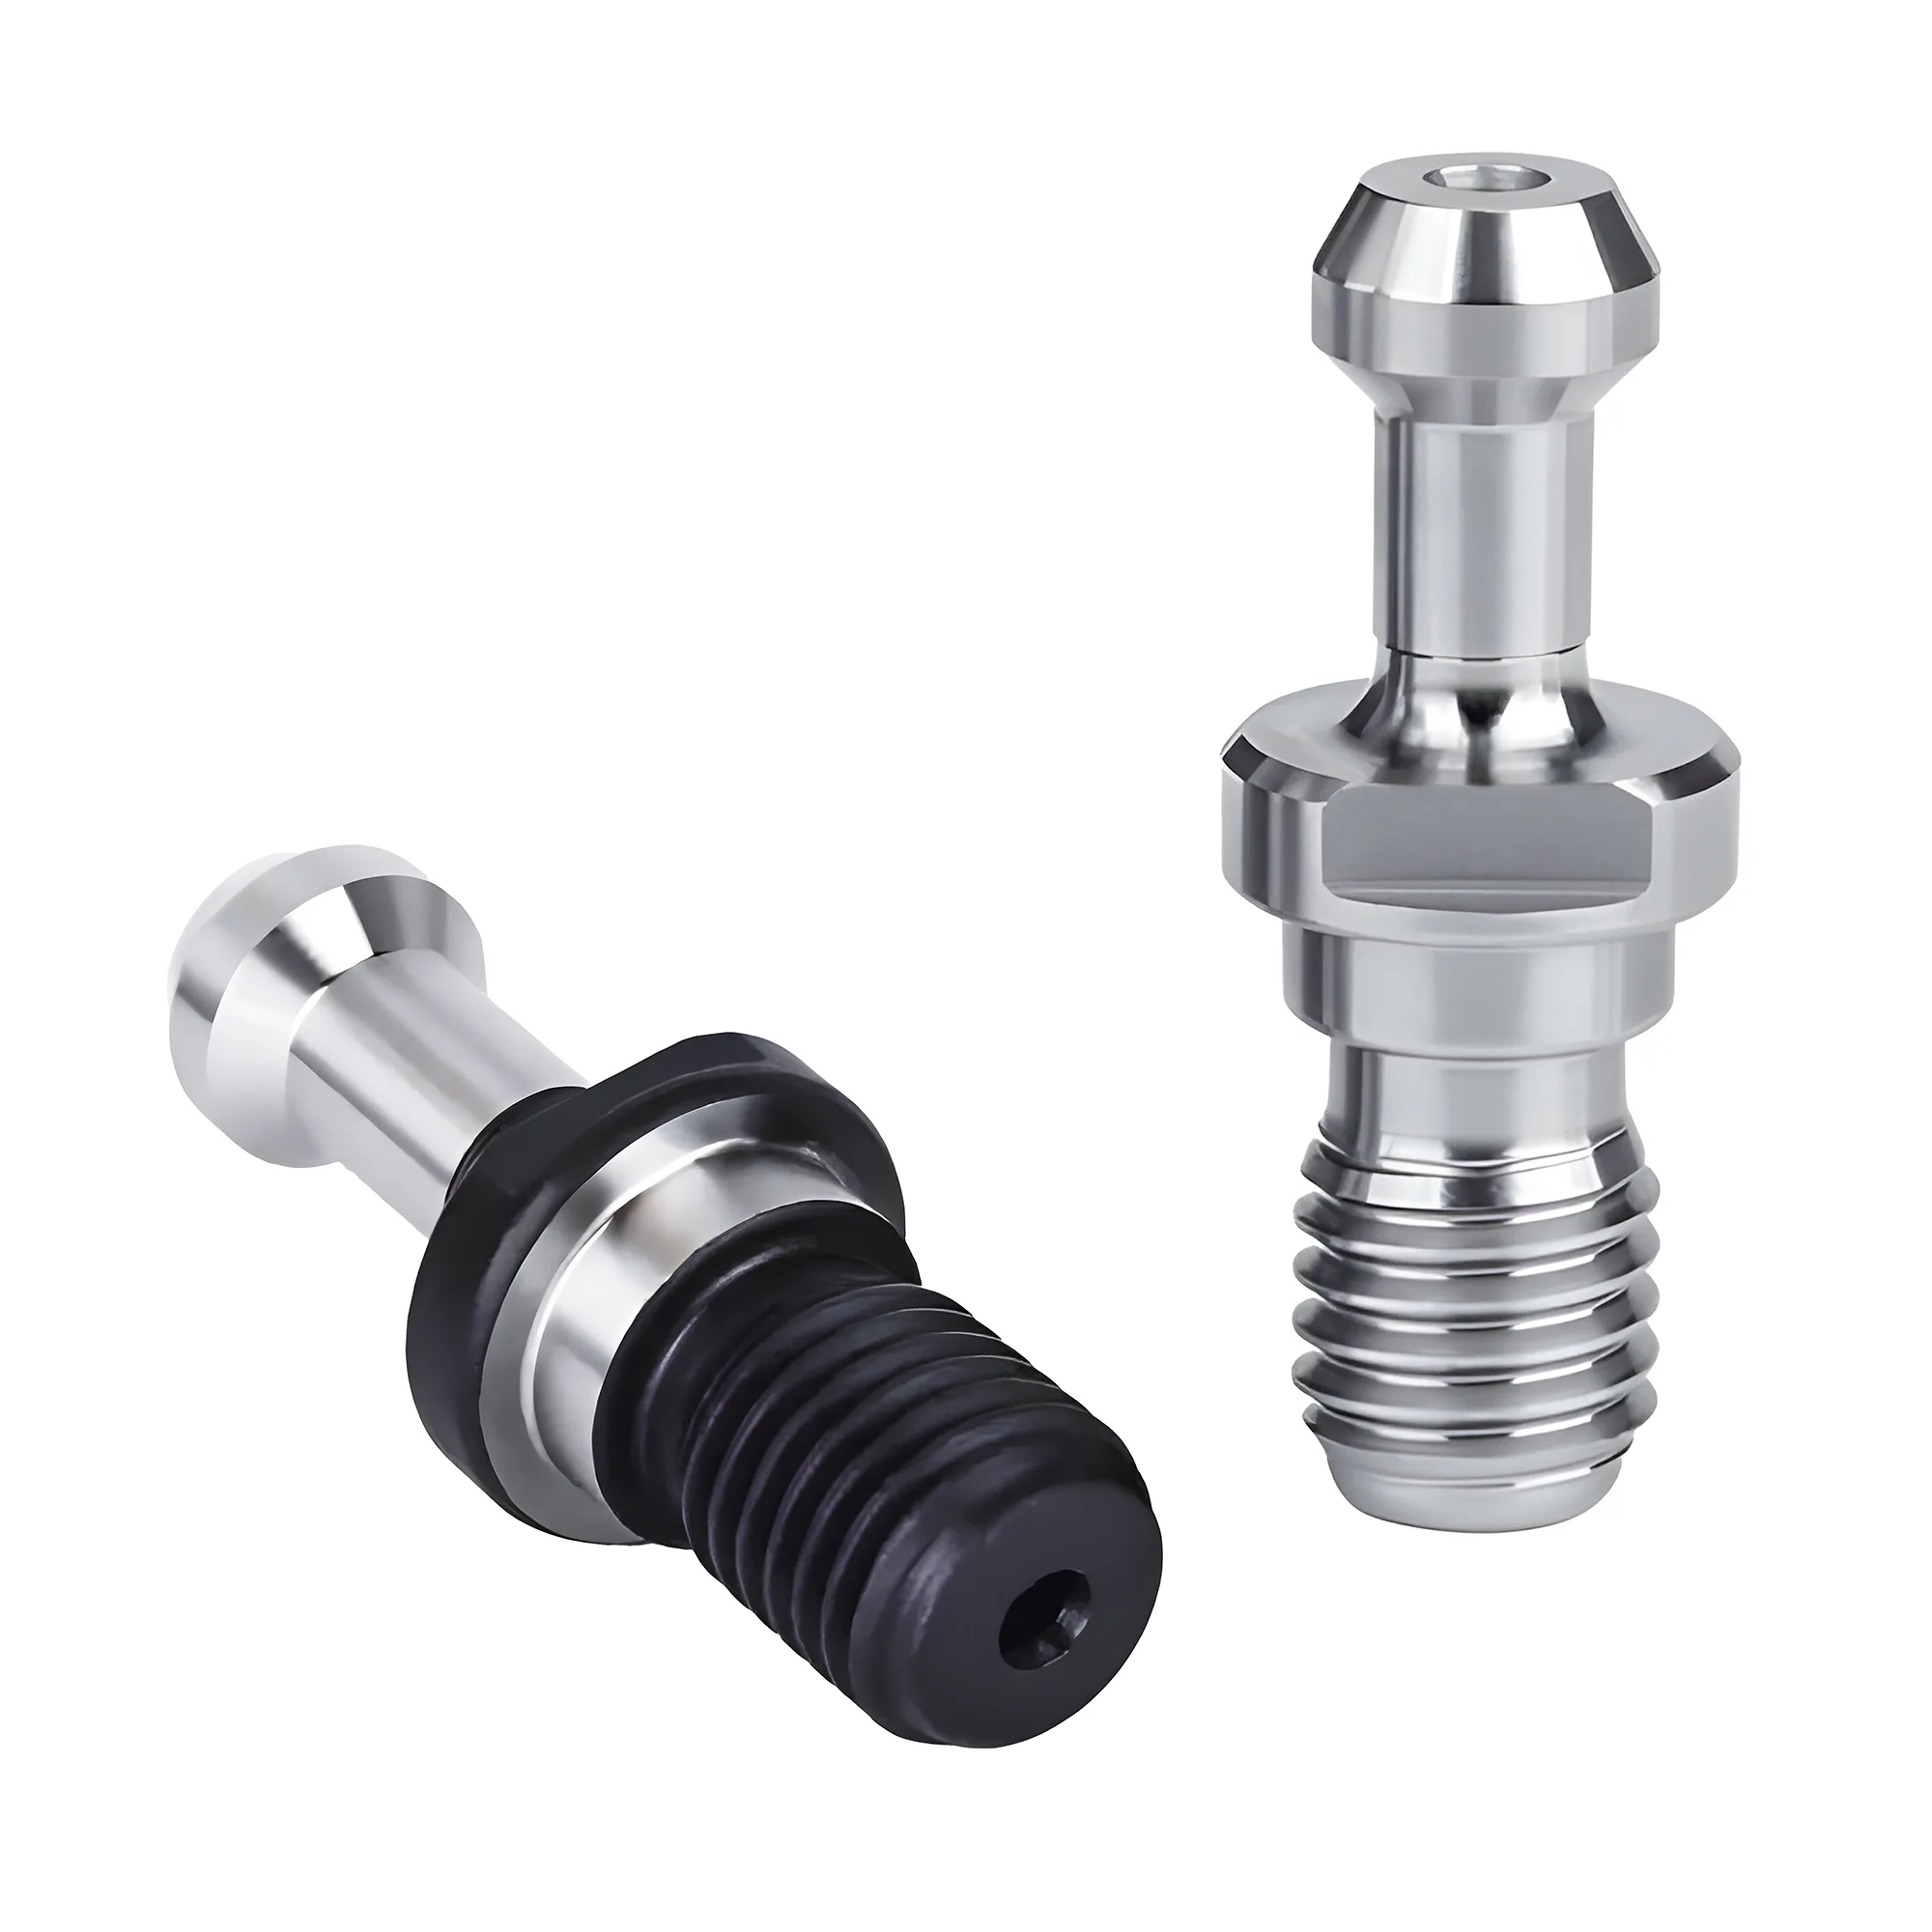
Los portaherramientas BT/CAT están disponibles en configuraciones Big Plus (contacto simultáneo cara y cono) para mejorar la rigidez a velocidades de hasta 20.000 RPM. Las roscas del perno de retención, rectificadas con precisión, garantizan una retención segura bajo cargas centrífugas elevadas. Los portaherramientas BT y CAT con grado de equilibrado G2.5 y diseños de sujeción premium —como portapinzas ER y ajuste térmico— suelen estar homologados por los fabricantes hasta 25.000 RPM, mientras que los modelos preequilibrados estándar G6.3 se limitan por lo general a 12.000-15.000 RPM.
Los portaherramientas HSK aprovechan el diseño de interfaz de doble contacto definido en DIN 69893. La fuerza de sujeción aumenta con la velocidad del husillo y el cono hueco minimiza la expansión centrífuga. El HSK-A63 se prefiere para los centros de fresado de uso general que operan a 15.000-25.000 RPM, ya que el doble contacto simultáneo cara-cono incrementa la rigidez radial aproximadamente 2-3x en comparación con portaherramientas BT/CAT equivalentes. Las variantes HSK-E, que eliminan las ranuras de arrastre para permitir un equilibrado dinámico más fino, son adecuadas para velocidades de husillo superiores a 40.000 RPM en fresado de aluminio de alta velocidad y operaciones de acabado.
Selección del sistema adecuado
| Factor | BT | CAT | HSK |
|---|---|---|---|
| Norma | JIS B 6339 | ANSI/ASME B5.50 | DIN 69893 |
| Mercado principal | Global (fuera de Norteamérica) | Norteamérica | Alta velocidad/precisión |
| RPM máxima recomendada | 20.000 (Big Plus); hasta 25.000 (G2.5 + sujeción premium) | 20.000 (Big Plus); hasta 25.000 (G2.5 + sujeción premium) | 40.000+ (tipo E) |
| Coste | Más bajo | Moderado | Más alto |
BT40 es la interfaz de husillo más utilizada en centros de mecanizado verticales fuera de Norteamérica, principalmente porque la norma JIS B 6339 ha sido adoptada por los fabricantes de máquinas japoneses, europeos y asiáticos. La herramienta CAT es la opción habitual en los talleres que operan con máquinas de fabricación estadounidense, donde la herramienta ANSI/ASME B5.50 es el estándar de referencia. HSK se prefiere cuando las velocidades de husillo superan las 20.000 RPM o cuando los acabados superficiales con tolerancias aeroespaciales requieren la ventaja de rigidez que ofrece la interfaz de doble contacto simultáneo definida en DIN 69893.
Para los compradores primerizos que eligen configuraciones iniciales de cono y pinza en torno a estas opciones BT/CAT/HSK, consulte la guía para principiantes de configuración de herramientas CNC.
Cobertura de todas las plataformas principales
La gama ampliada BT, CAT y HSK ofrece precisión de cono AT3 o superior en todas las interfaces de husillo principales, con cuerpos de acero aleado SCM440 tratados térmicamente a 58-62 HRC y equilibrado dinámico G2.5 a 25.000 RPM. Las variantes HSK-E admiten velocidades superiores a 40.000 RPM para acabado de alta velocidad, mientras que las opciones BT/CAT compatibles con Big Plus mejoran la rigidez en mecanizado general hasta 25.000 RPM con sistemas de sujeción premium.