Las prensas modulares desarrollan típicamente 16-40 kN de fuerza de sujeción con 0.005 mm de paralelismo para fresado CNC. Los platos autocentrantes de tres garras sujetan material redondo a hasta 3.000 RPM en trabajos de torno. Los centros vivos de alta carga soportan hasta 4.500 kg con 0.003 mm de precisión gracias a juegos de 5 rodamientos NSK para torneado entre puntos. Esta guía cubre prensas, platos de torno y centros vivos con especificaciones de líneas de producto reales para elegir la sujeción más adecuada a cada operación.
Para una visión completa de los sistemas de sujeción de herramientas y piezas, incluidos conos, pinzas y platos, consulte la guía completa de portaherramientas.
Las tres categorías de sujeción
Los dispositivos de sujeción se dividen en tres categorías principales según el tipo de operación que soportan. Las prensas sujetan piezas estáticas en fresadoras, rectificadoras planas y montajes de electroerosión. Los platos de torno sujetan piezas giratorias en tornos y centros de torneado. Los centros vivos soportan el extremo libre de piezas largas durante el torneado y giran con la pieza para eliminar la fricción y el calor. La división por categorías viene determinada por si la pieza es estática (prensa), giratoria en el husillo (plato) o soportada en el extremo del contrapunto durante el torneado entre puntos (centro vivo) — elegir entre categorías raramente es intercambiable.
Cada categoría admite subdivisiones adicionales. Las prensas modulares ofrecen típicamente una fuerza de sujeción elevada para centros de mecanizado (16-40 kN), mientras que las prensas de ajustador y las prensas de seno priorizan la precisión en rectificado e inspección. Los platos de tres garras proporcionan un autocentrado rápido para material redondo, mientras que los platos de cuatro garras añaden estabilidad de sujeción para piezas pesadas o irregulares. Los centros vivos abarcan desde modelos de alta velocidad, con un régimen de 6.000 RPM, hasta unidades de alta carga capaces de soportar 4.500 kg de carga radial.
Selección de prensa: modular, de ajustador y de seno
Las prensas de precisión cumplen funciones distintas según la operación. Las prensas modulares desarrollan entre 16 y 40 kN de fuerza de sujeción con anchuras de mordaza de 100-300 mm, mientras que las prensas de ajustador y de seno mantienen un paralelismo de 0.005 mm/100 mm — dos especificaciones que determinan respectivamente la capacidad de desbaste y la precisión de acabado/rectificado. Entender sus diferencias evita pagar de más por prestaciones innecesarias —o quedarse corto en la precisión que exige el trabajo.
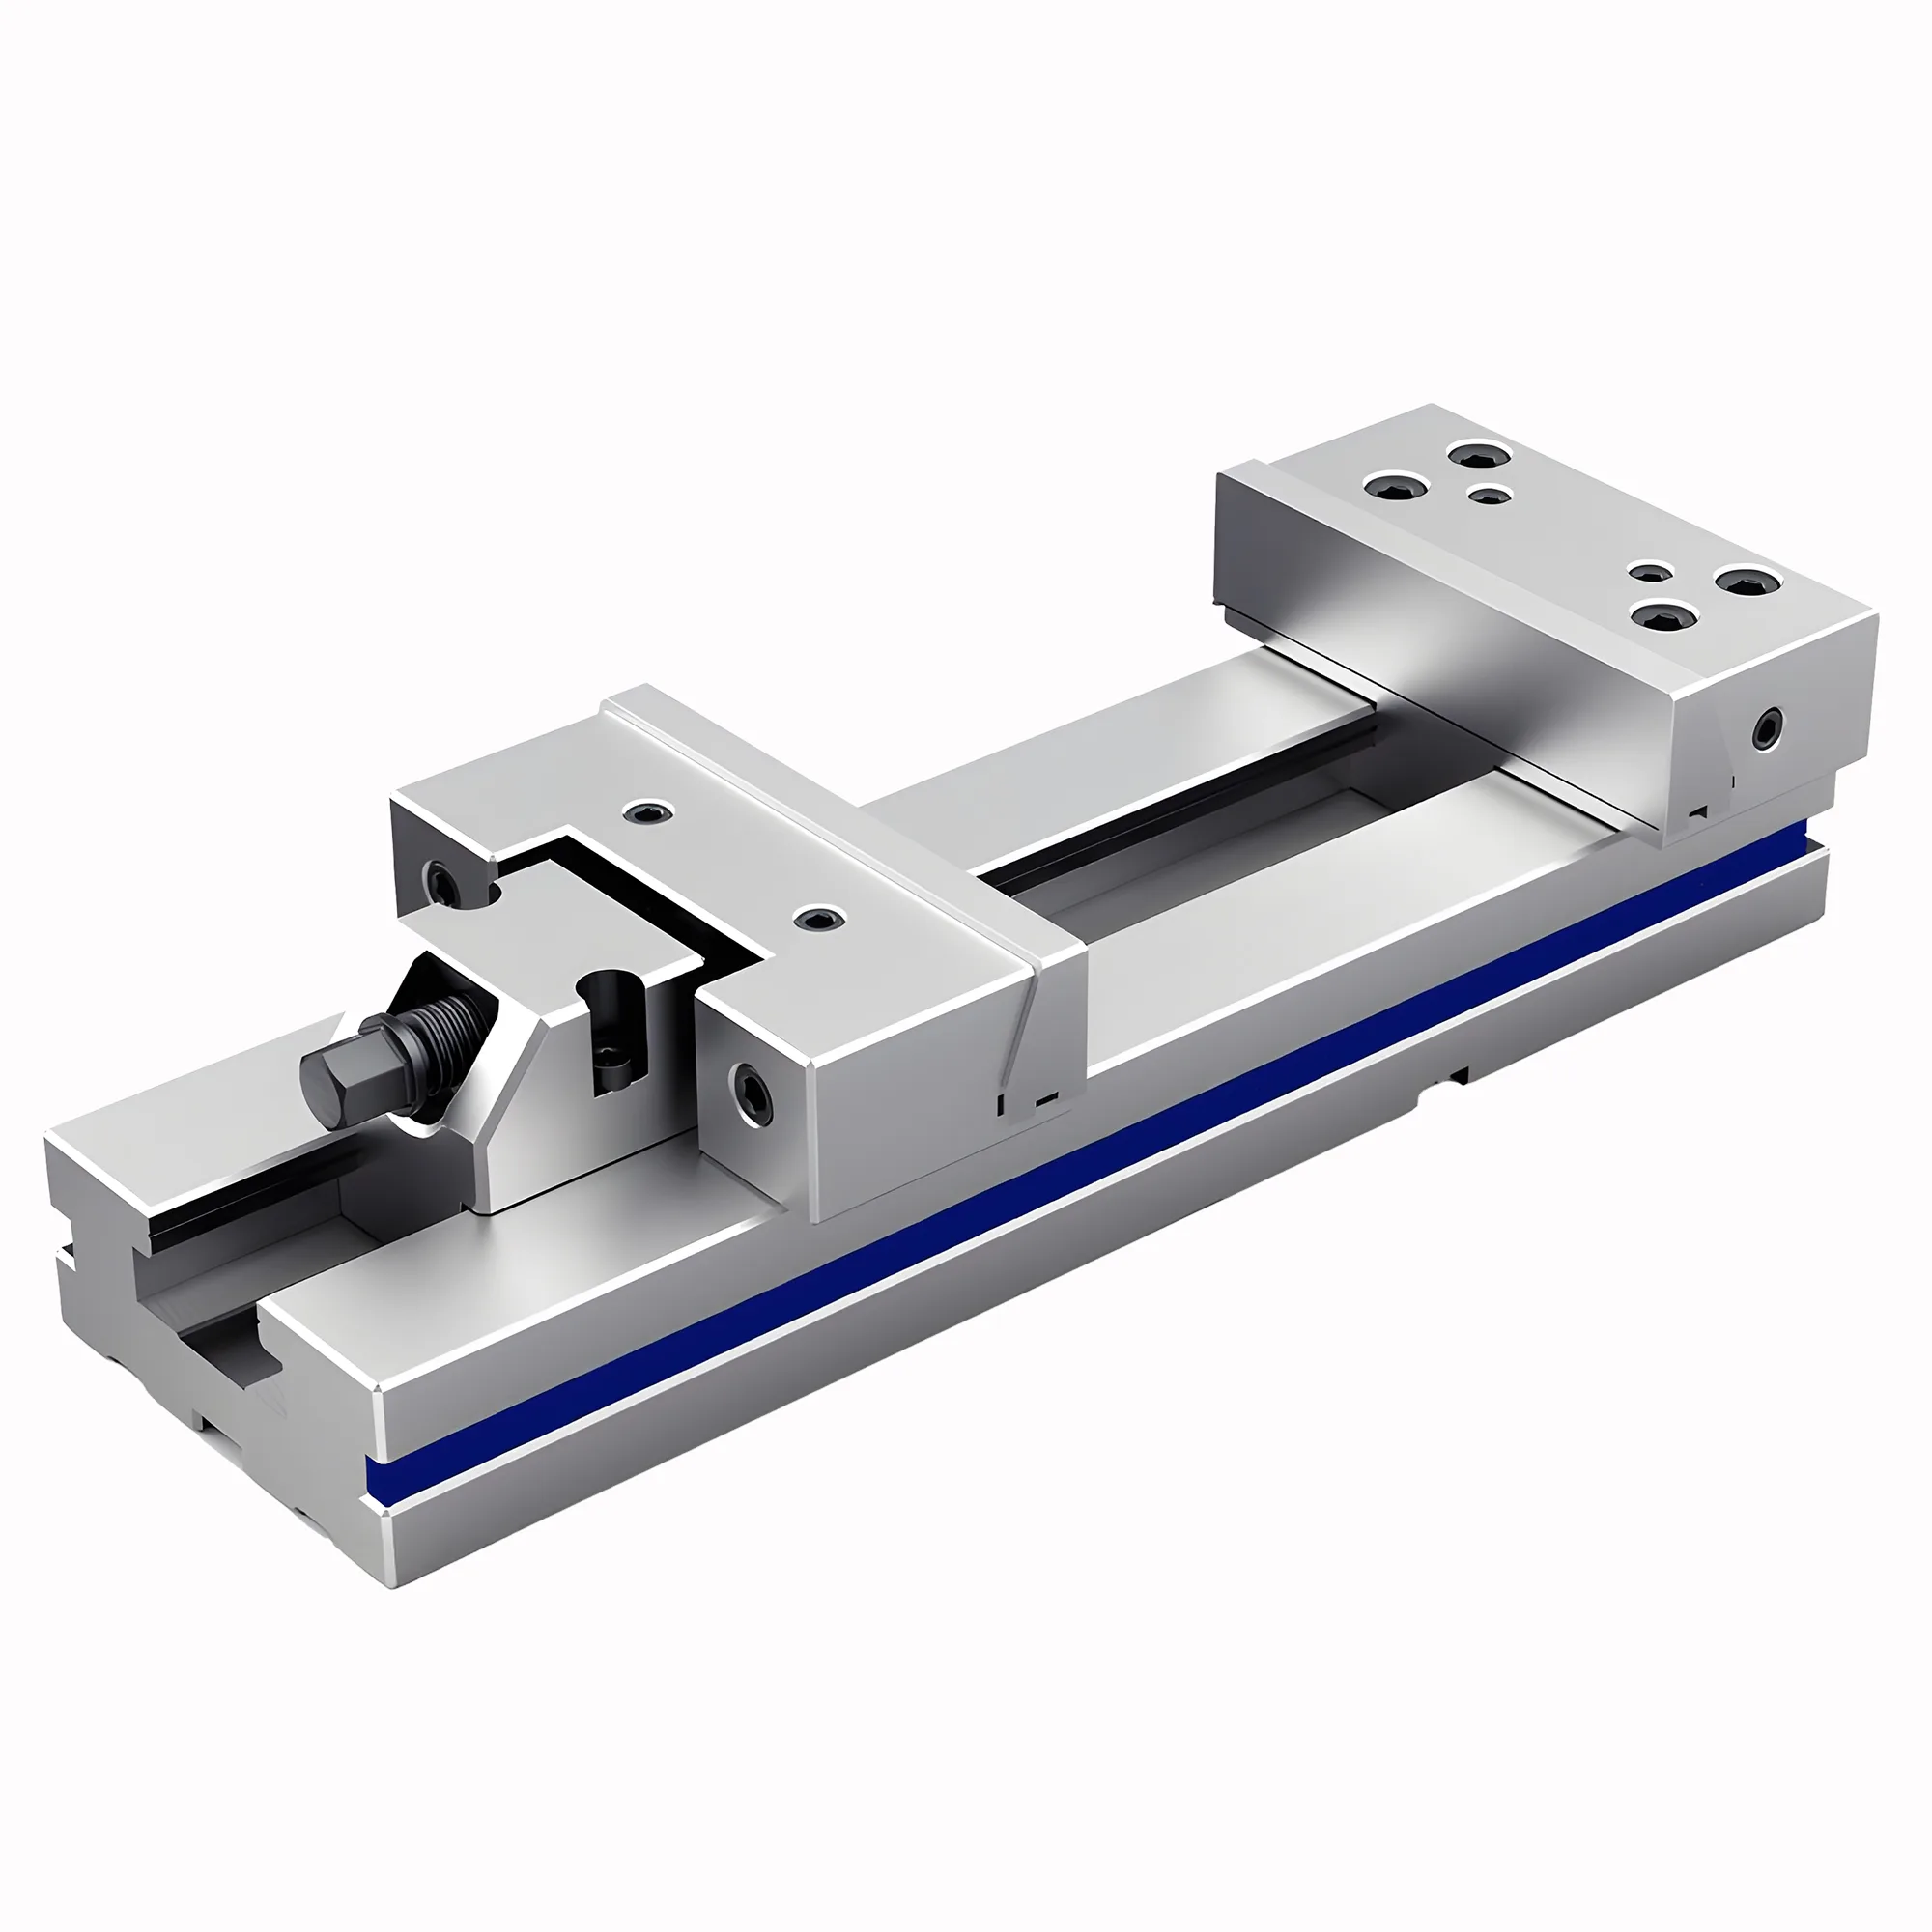
Las prensas modulares (tipo GT) emplean cuerpos de acero aleado 20CrMnTi con tratamiento de cementación hasta una dureza de HRC 58-62; el 20CrMnTi es el material preferido para los cuerpos de prensa porque su superficie cementada resiste el desgaste de las mordazas mientras que el núcleo tenaz absorbe los impactos de sujeción. Su diseño modular permite separar y reconfigurar la base, la mordaza fija y la mordaza móvil. Las anchuras de mordaza abarcan 100-300 mm, con aperturas de sujeción de 100-800 mm y generan entre 16 y 40 kN de fuerza de sujeción. Son la opción principal para centros de mecanizado y fresadoras CNC.
Las prensas de ajustador (tipo QGG) se construyen con un cuerpo monolítico y mordazas con ranura en V para sujetar material redondo. Todas las superficies están rectificadas con precisión hasta 0.005 mm/100 mm de paralelismo y 0.005 mm de verticalidad. Las anchuras de mordaza van de 50 a 150 mm. El cuerpo de una sola pieza garantiza la máxima rigidez para el rectificado y el fresado de piezas pequeñas.
Las prensas de seno (tipo QKG) comparten las mismas especificaciones de precisión que las prensas de ajustador, pero están optimizadas para montajes angulares en rectificadoras planas y máquinas de electroerosión. Sus anchuras de mordaza, típicamente de 25 a 150 mm, cubren desde trabajos de detalle fino hasta componentes de tamaño medio.
| Factor | Prensa modular (GT) | Prensa de ajustador (QGG) | Prensa de seno (QKG) |
|---|---|---|---|
| Rango de anchura de mordaza | 100-300 mm | 50-150 mm | 25-150 mm |
| Apertura de sujeción máxima | 100-800 mm | 65-210 mm | 22-300 mm |
| Fuerza de sujeción | 16-40 kN | N/A (tipo husillo) | N/A (tipo husillo) |
| Dureza superficial | HRC 58-62 | HRC 58-62 | HRC 58-62 |
| Paralelismo | 0.005 mm/100 mm | 0.005 mm/100 mm | 0.005 mm/100 mm |
| Aplicación principal | Fresado CNC | Rectificado, fresado | Rectificado, electroerosión |
Regla de selección de prensa
Conviene elegir una prensa modular cuando la fuerza de sujeción y la apertura de la mordaza son los requisitos principales. En cambio, una prensa de ajustador o de seno resulta adecuada cuando la precisión posicional en múltiples orientaciones es crítica: ambos tipos pueden sujetarse en posición horizontal, vertical o plana con la misma precisión.
Los talleres que avanzan hacia el trabajo en 5 ejes se enfrentan a un reto distinto de sujeción de pieza — las prensas estándar interfieren con los ejes rotatorios —, de modo que la selección de prensa suele desplazarse a prensas compactas para 5 ejes, fijaciones tipo cola de milano y sujeción de punto cero; para las implicaciones de coste y ROI, véase la guía de adopción del mecanizado de 5 ejes.
Selección de plato de torno: tres garras frente a cuatro garras
Los platos de torno se clasifican por el número y el tipo de garras. Los platos autocentrantes de tres garras (conformes a ISO 3089 para garras de una pieza o a JIS B 6151 para las especificaciones del plato) centran material redondo y hexagonal con mayor rapidez, mientras que los platos de cuatro garras del mismo diámetro funcionan habitualmente un 33% más despacio (por ejemplo, 2.000 frente a 3.000 RPM a 200 mm), aunque distribuyen la fuerza de sujeción entre cuatro puntos de contacto para mayor estabilidad bajo cargas asimétricas. La elección entre platos autocentrantes de tres y cuatro garras afecta a la precisión de centrado, al rango de sujeción y a la velocidad máxima de rotación.
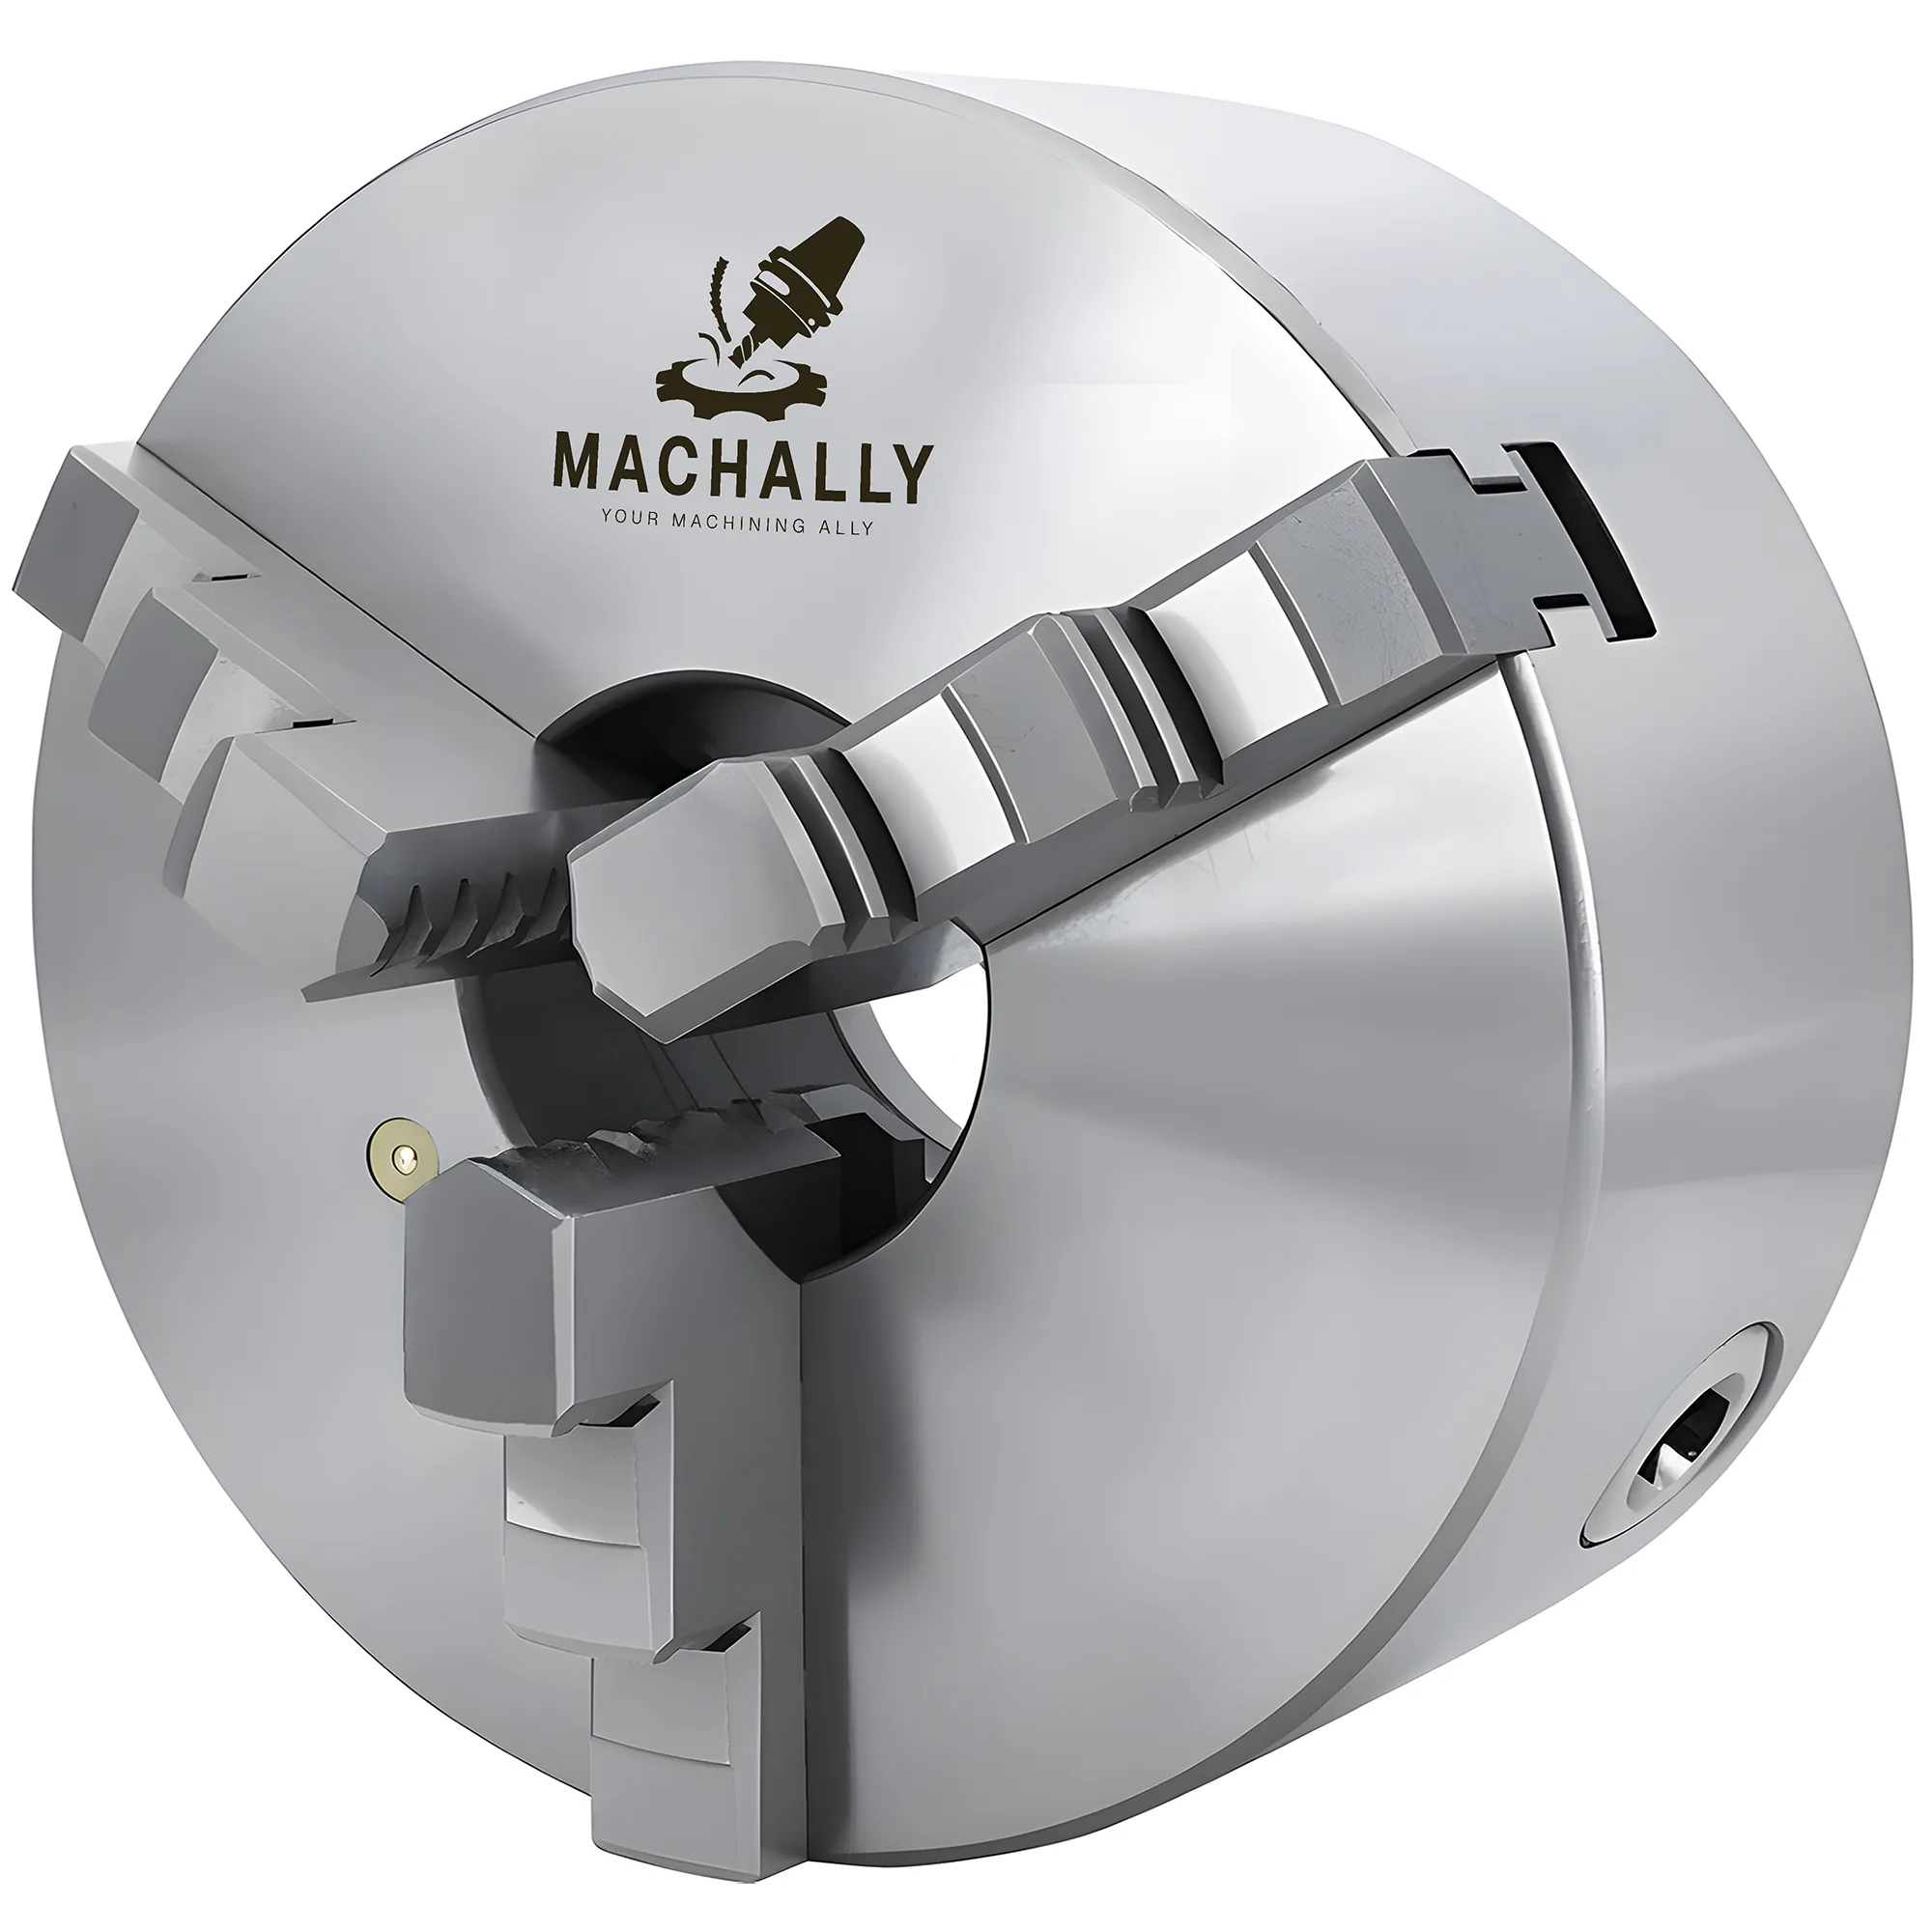
Los platos autocentrantes de tres garras (serie K11, con garras de una pieza según ISO 3089) emplean un mecanismo de espiral que mueve las tres garras de forma simultánea y centra automáticamente el material redondo o hexagonal. Disponibles en diámetros de 80 a 630 mm, soportan pares de 40 Nm (80 mm) a 800 Nm (630 mm) y velocidades de 600 a 4.800 RPM. Los modelos estándar incluyen dos juegos de garras de una pieza —internas y externas—, mientras que los modelos conformes a ISO 3442 (serie K11A) utilizan garras de dos piezas, con base y parte superior separables, que pueden ajustarse para sujetar en ambas direcciones. El montaje del plato sigue la norma DIN 55029, que define la interfaz de cono corto utilizada para registrar el plato en la nariz del husillo del torno sin excentricidad introducida por un montaje roscado.
Los platos autocentrantes de cuatro garras (serie K12/K12A) distribuyen la fuerza de sujeción entre cuatro puntos de contacto en lugar de tres, lo que proporciona una distribución más uniforme de la tensión radial y resiste mejor el desplazamiento de la pieza bajo cargas de corte asimétricas. La línea K12 cubre diámetros de 80 a 630 mm con pares de 40 a 800 Nm. Las velocidades máximas son ligeramente inferiores a las de los platos equivalentes de tres garras debido a la mayor masa —por ejemplo, un plato de cuatro garras de 200 mm gira a 2.000 RPM frente a las 3.000 RPM del mismo tamaño con tres garras.
| Factor | Plato 3 garras (K11) | Plato 3 garras ISO 3442 (K11A) | Plato 4 garras (K12) | Plato 4 garras ISO 3442 (K12A) |
|---|---|---|---|---|
| Rango de tamaños | 80-500 mm | 160-630 mm | 80-630 mm | 160-630 mm |
| Velocidad máx. (200 mm) | 3.000 RPM | 3.000 RPM | 2.000 RPM | 2.000 RPM |
| Par máximo (200 mm) | 250 Nm | 320 Nm | 250 Nm | 250 Nm |
| Tipo de garra | Una pieza (2 juegos) | Dos piezas (base + parte superior) | Una pieza (2 juegos) | Dos piezas (base + parte superior) |
| Garras blandas disponibles | Sí | Sí | Sí | Sí |
| Montaje con perno pasante | No | No | Disponible bajo pedido | Disponible bajo pedido |
Error habitual al elegir un plato
No conviene suponer que un plato de cuatro garras siempre ofrece mayor precisión que uno de tres garras. La precisión de autocentrado depende de la calidad del mecanismo de espiral, no del número de garras. Para obtener la máxima precisión de centrado, es preferible solicitar garras blandas que puedan mandrinarse in situ en el propio torno: así se consigue una concentricidad más estrecha que con cualquier juego de garras prerrectificadas, con independencia de que el plato sea de tres o cuatro garras.
Selección de centro vivo: velocidad frente a capacidad de carga
Los centros vivos soportan el extremo del contrapunto de las piezas durante el torneado. Los centros vivos de alta velocidad con tres juegos de rodamientos NSK alcanzan una excentricidad de 0.003 mm hasta 6.000 RPM (MT2) pero limitan la carga radial a ~150-2.800 kg, mientras que los modelos de alta carga con 5 rodamientos soportan hasta 4.500 kg en MT6 a costa de un límite de 1.000-3.500 RPM. El compromiso clave está entre la velocidad máxima de rotación y la capacidad de carga radial.
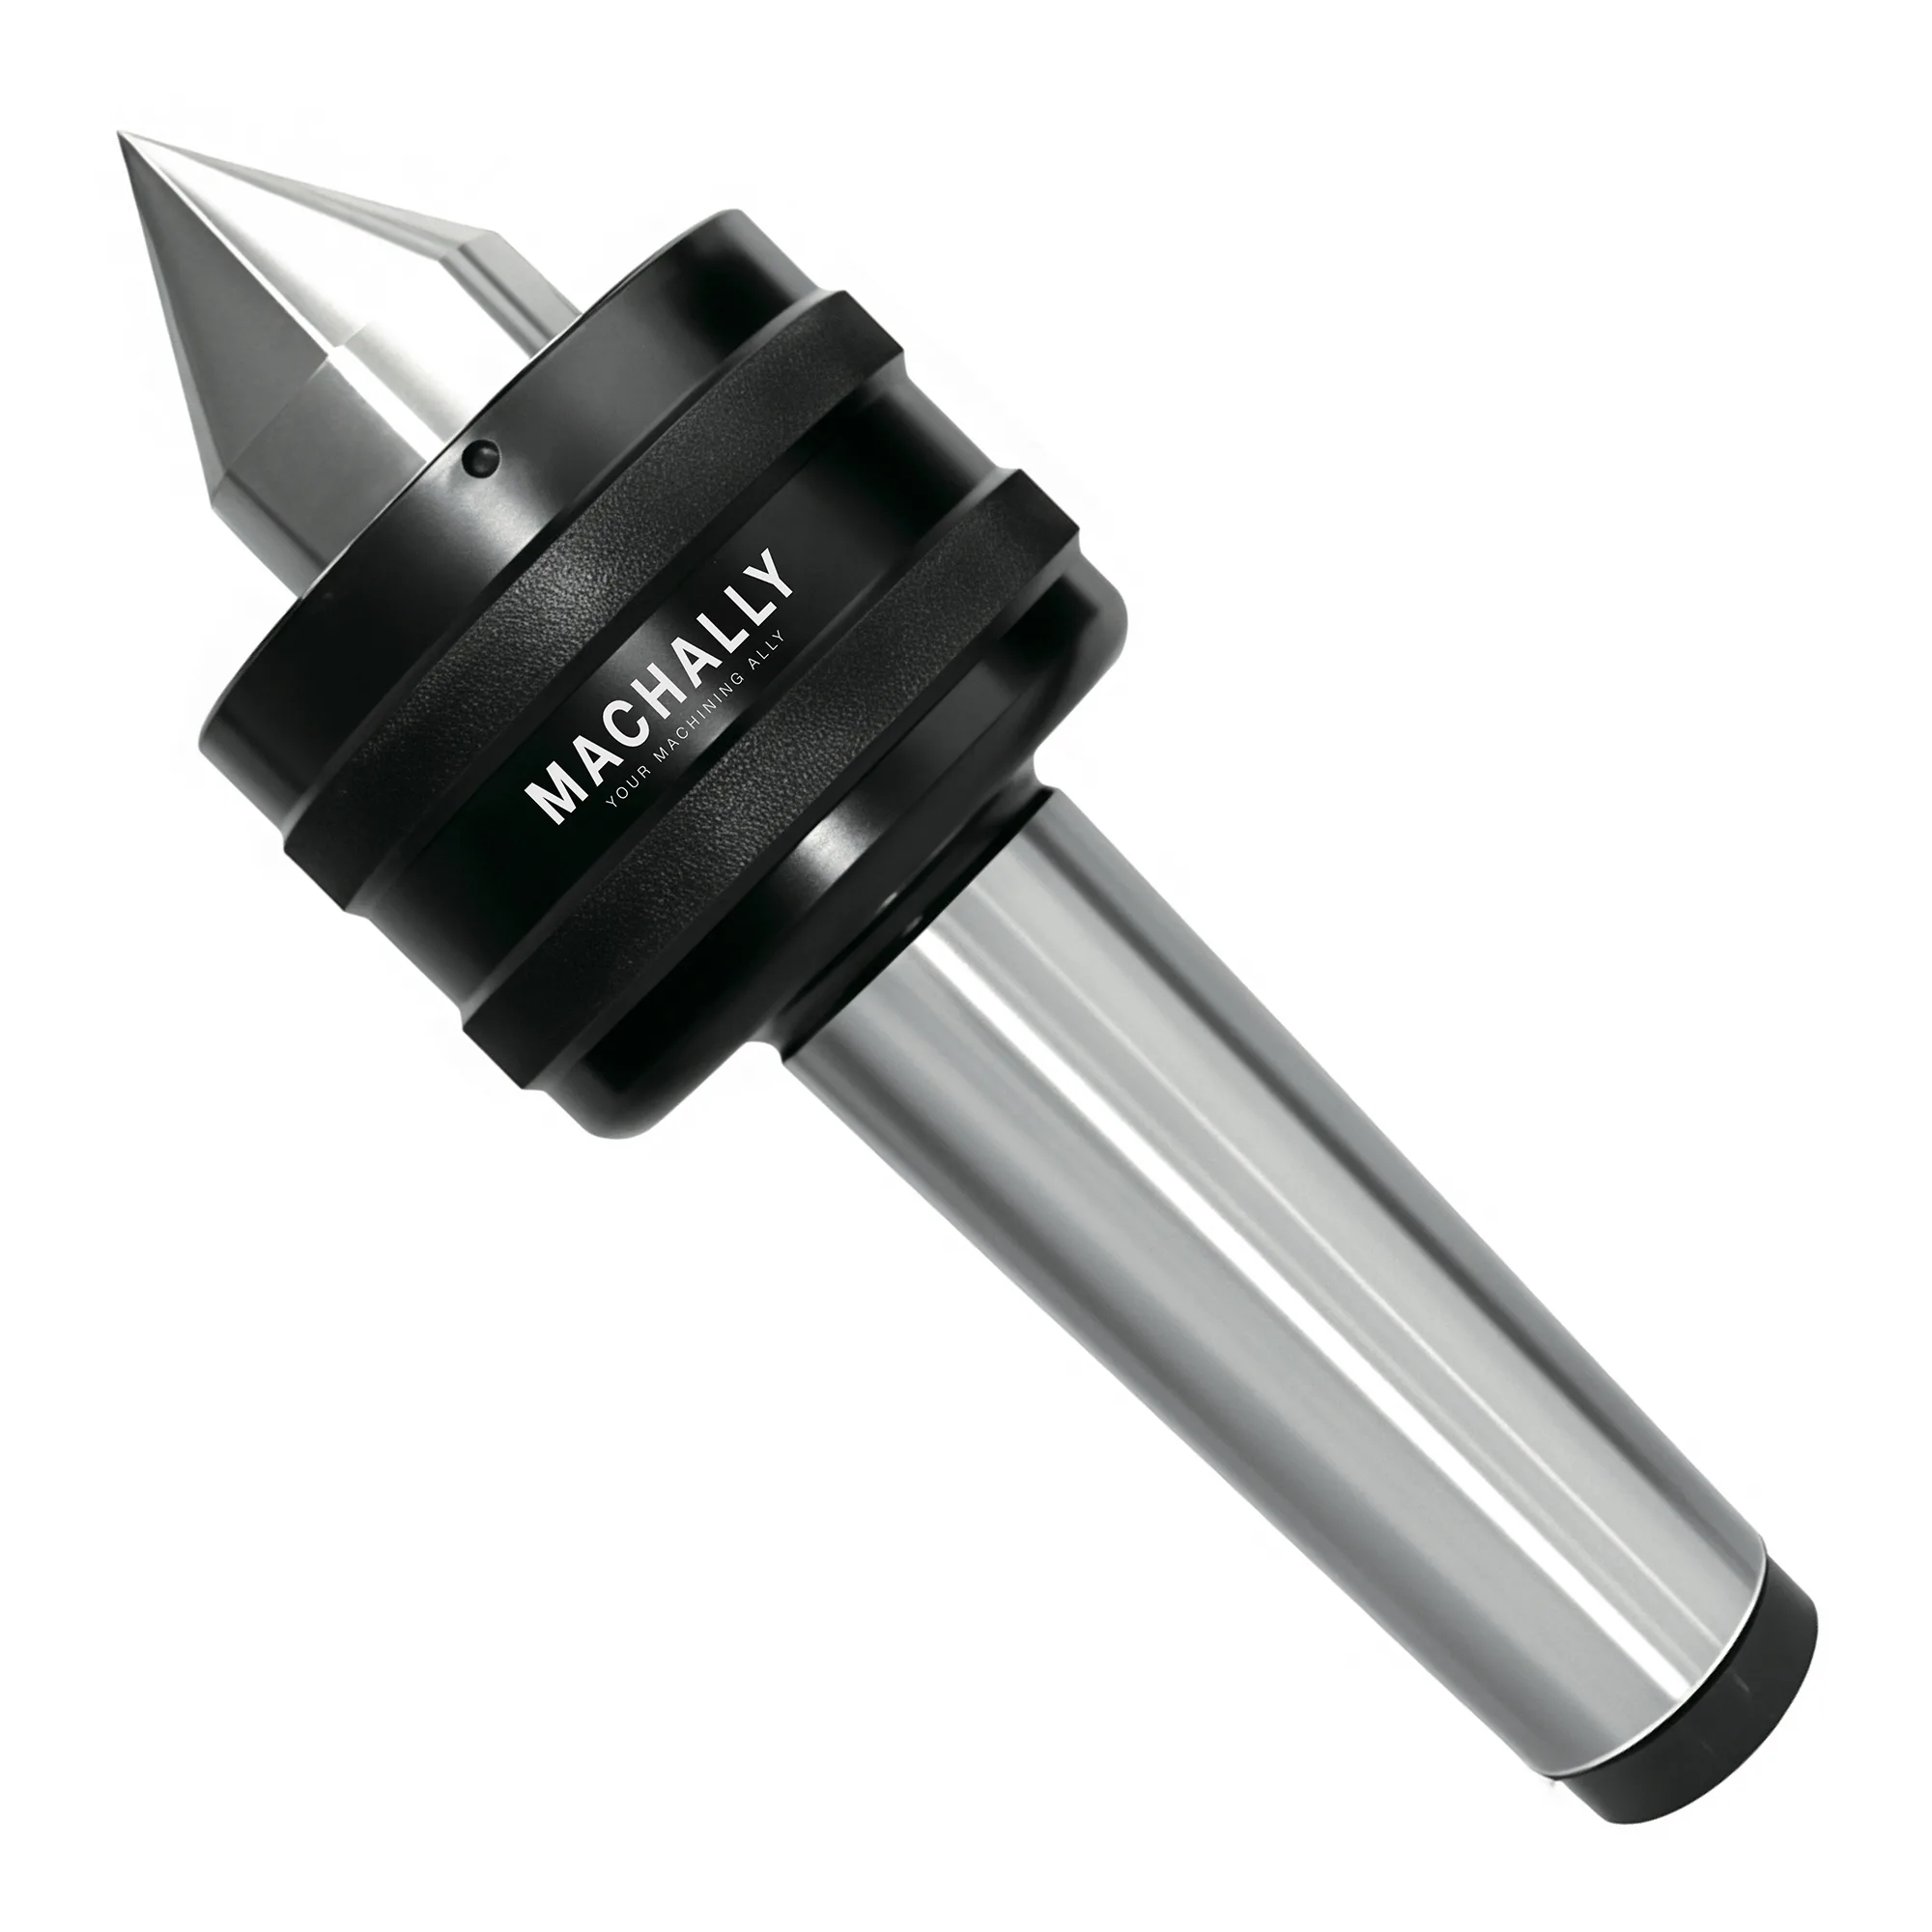
Los centros vivos de alta velocidad utilizan tres juegos de rodamientos NSK (de doble hilera, axial y de agujas IKO) con un husillo de Cr12MoV tratado térmicamente a HRC 60 más/menos 2 grados. Alcanzan 0.003 mm de precisión a velocidades de hasta 6.000 RPM (MT2) con capacidades de carga de 150 a 2.800 kg según el tamaño del cono Morse. El sistema de doble sellado con retenes de esqueleto alemanes protege los rodamientos frente a la entrada de refrigerante.
Los centros vivos de alta carga utilizan cinco juegos de rodamientos NSK para alcanzar la máxima capacidad de carga radial: hasta 4.500 kg en un cono MT6. Su diseño antivibración, con holgura de rodamiento ajustable, los hace idóneos para el desbaste de piezas pesadas. Las velocidades máximas son típicamente inferiores (1.000-3.500 RPM) debido al mayor tamaño de los conjuntos de rodamientos.
Los centros vivos Versa-Turn incorporan un diseño de rotación externa con un cabezal de menor diámetro que evita interferencias con la herramienta en montajes de torneado ajustados. Soportan típicamente cargas de 100 a 1.300 kg a velocidades de hasta 4.000 RPM con 0.003 mm de precisión.
Los centros vivos con punta intercambiable permiten cambiar la punta rápidamente sin extraer el centro del contrapunto. Alcanzan 0.005 mm de precisión a velocidades de hasta 5.000 RPM. Las puntas de carburo de tungsteno YG8 (HRC ~90) se especifican en la opción con punta de carburo porque la cara de contacto se desgasta contra el orificio de centraje de la pieza a alta temperatura — la dureza y estabilidad térmica del YG8 prolongan la vida útil de la punta frente a las puntas de acero herramienta endurecido en servicio abrasivo o a altas RPM.
Cuándo elegir cada tipo de sujeción
La primera decisión es siempre el tipo de máquina — fresado/rectificado selecciona prensas, el torno selecciona platos más centros vivos opcionales — y solo entonces el número de garras, la fuerza de sujeción y la configuración de rodamientos se convierte en el factor decisivo.
✦ Prensas: mejores para
- Fresado CNC y centros de mecanizado (prensas modulares GT, 16-40 kN)
- Rectificado plano y electroerosión (prensas de seno QKG, 0.005 mm/100 mm)
- Trabajos de taller sobre piezas prismáticas pequeñas (prensas de ajustador QGG)
- Montajes multieje que requieren reorientación (prensas totalmente rectificadas)
✦ Platos de torno: mejores para
- Torneado de material redondo con montaje rápido (platos de tres garras K11)
- Desbaste pesado de piezas de gran diámetro (platos de cuatro garras K12, 80-630 mm)
- Series de producción que requieren la flexibilidad de garras ISO 3442 (series K11A/K12A)
- Piezas que necesitan garras blandas mandrinadas al diámetro exacto
✦ Centros vivos de alta velocidad: mejores para
- Acabado en torno CNC a altas RPM (hasta 6.000 RPM)
- Piezas ligeras o de tamaño medio que requieren 0.003 mm de precisión
- Entornos con abundante refrigerante (doble retén de esqueleto alemán)
✦ Centros vivos de alta carga: mejores para
- Torneado de ejes grandes con cargas radiales elevadas (hasta 4.500 kg)
- Operaciones de desbaste en las que importa la amortiguación de vibraciones
- Aplicaciones de contrapunto MT5 y MT6 en tornos grandes
Marco práctico de decisión
El punto de partida es el tipo de máquina. Para los platos de torno, se recomienda solicitar garras blandas mandrinadas in situ cuando la concentricidad debe ser más estrecha que la precisión de autocentrado publicada del plato, ya que las garras blandas se conforman al diámetro exacto de la pieza y eliminan el error del mecanismo de espiral de la cadena de centrado. Las fresadoras y rectificadoras necesitan prensas. Los tornos y centros de torneado necesitan platos en el cabezal y centros vivos en el contrapunto.
Para las prensas, conviene ajustar la anchura de la mordaza al tamaño habitual de las piezas. Si las piezas superan los 150 mm, una prensa modular GT con 16-40 kN de fuerza de sujeción es la opción adecuada. Para rectificado de precisión o piezas de electroerosión por debajo de 100 mm, una prensa de ajustador o de seno aporta la precisión posicional necesaria sin gastos innecesarios.
Para los platos de torno, es preferible un plato de tres garras cuando se trata de material redondo y montajes rápidos en trabajos de producción. Conviene considerar los de cuatro garras cuando el peso de la pieza, el voladizo o una geometría asimétrica generan cargas desequilibradas, o cuando el mayor contacto de sujeción mejora el acabado superficial en desbastes pesados. Se recomienda solicitar garras ISO 3442 de dos piezas (K11A o K12A) si se alterna con frecuencia entre sujeción interior y exterior en el mismo plato.
Para los centros vivos, primero se debe emparejar el cono Morse con el contrapunto y, a continuación, decidir entre velocidad y carga. Las operaciones de acabado a altas RPM exigen un centro de alta velocidad. El desbaste de ejes pesados exige un centro de alta carga con cinco juegos de rodamientos. Cuando la holgura entre herramienta y pieza es reducida, la mejor opción es un centro Versa-Turn con su cabezal de menor diámetro.
La sujeción de pieza es solo la mitad de la ecuación de rigidez — una vez sujeta la pieza, el portaherramientas que sujeta la fresa determina con qué limpieza se transmite el corte — para la comparación de excentricidad, fuerza de sujeción y amortiguamiento entre portapinzas, portaherramientas térmicos e hidráulicos, véase la guía de soluciones de sujeción de herramientas.
Selección rápida de sujeción por aplicación
| Escenario | Tipo de dispositivo | Fuerza de sujeción | Precisión | Motivo |
|---|---|---|---|---|
| Fresado CNC, pieza prismática 100-300 mm | Prensa modular GT (20CrMnTi, HRC 58-62) | 16-40 kN | Paralelismo 0.005 mm/100 mm | La elevada fuerza de sujeción resiste las cargas de corte; las mordazas modulares se reconfiguran para formas variadas |
| Rectificado plano, pieza <100 mm, múltiples orientaciones | Prensa de ajustador QGG | Accionamiento por husillo (controlado por operario) | Paralelismo 0.005 mm/100 mm + verticalidad 0.005 mm | Cuerpo monolítico mantiene la geometría en orientaciones horizontal, vertical y plana |
| Montaje angular / electroerosión con seno | Prensa de seno QKG | Accionamiento por husillo | 0.005 mm/100 mm | Todas las superficies rectificadas para una referencia angular repetible sobre el seno |
| Material redondo/hexagonal en torno, montaje rápido, ≤3.000 RPM a 200 mm | Plato autocentrante de 3 garras (K11, ISO 3089) | Espiral, 250 Nm a 200 mm | Depende del mecanismo de espiral; garras blandas mandrinadas mejoran la concentricidad | El espiral de tres garras centra con mayor rapidez; estándar para el torneado en producción |
| Pieza pesada o asimétrica en torno | Plato autocentrante de 4 garras (K12) | Espiral, 250 Nm a 200 mm | Mejor estabilidad que el de 3 garras bajo cargas desiguales | La sujeción en cuatro puntos distribuye la tensión radial; resiste el desplazamiento de la pieza |
| Soporte de contrapunto, acabado a altas RPM | Centro vivo de alta velocidad (3 rodamientos NSK) | Aplicado por contrapunto | Excentricidad de 0.003 mm hasta 6.000 RPM (MT2) | El conjunto de tres rodamientos minimiza la inercia; sellado frente al refrigerante para fiabilidad en acabado |
| Soporte de contrapunto, desbaste de eje pesado | Centro vivo de alta carga (5 rodamientos NSK, MT5/MT6) | Aplicado por contrapunto | 0.003 mm (MT4); 0.005 mm en MT6 | El conjunto de cinco rodamientos soporta hasta 4.500 kg de carga radial; antivibración para el chatter en desbaste |
| Torneado con holgura reducida cerca del contrapunto | Centro vivo Versa-Turn | Aplicado por contrapunto | Excentricidad de 0.003 mm hasta 4.000 RPM | El cabezal exterior de menor diámetro evita interferencias con la herramienta/portaherramientas en montajes ajustados |
Adaptar la sujeción a la operación, no solo a la máquina.
Habitualmente, para el fresado CNC conviene elegir prensas modulares (16-40 kN); para el rectificado y la electroerosión, prensas de ajustador o de seno (con precisión de 0.005 mm/100 mm); para el centrado rápido de material redondo, platos de tres garras; para una estabilidad de sujeción robusta, platos de cuatro garras; y los centros vivos se seleccionan según el compromiso entre velocidad y carga: modelos de alta velocidad a 6.000 RPM para acabado, o modelos de alta carga con 5 rodamientos que soportan hasta 4.500 kg para desbaste. Siempre debe verificarse la compatibilidad del cono Morse y considerarse el uso de garras blandas para lograr la máxima precisión de centrado en el plato.
¿Cuál es la diferencia entre un plato autocentrante de tres y de cuatro garras?
Un plato de tres garras utiliza tres garras que se desplazan simultáneamente mediante un mecanismo de espiral para centrar rápidamente material redondo o hexagonal. Un plato autocentrante de cuatro garras reparte la fuerza de sujeción entre cuatro puntos de contacto, lo que proporciona una distribución más uniforme de la tensión radial y resiste el desplazamiento de la pieza bajo cargas de corte asimétricas. Los platos de tres garras permiten velocidades de rotación más altas (por ejemplo, 3.000 RPM a 200 mm frente a 2.000 RPM en los de cuatro garras), mientras que los de cuatro garras manejan cargas de par mayores de forma más equilibrada.
¿Cómo elegir entre un centro vivo de alta velocidad y uno de alta carga?
Un centro vivo de alta velocidad (hasta 6.000 RPM, con 3 juegos de rodamientos NSK) es la opción adecuada para operaciones de acabado a altas revoluciones del husillo sobre piezas ligeras o de tamaño medio. Un centro vivo de alta carga (con 5 juegos de rodamientos NSK y hasta 4.500 kg de capacidad de carga) es el más indicado para el desbaste de ejes pesados, donde la amortiguación de vibraciones y la capacidad de carga radial importan más que la velocidad.
¿Qué precisión cabe esperar de una prensa de precisión?
Las prensas de precisión de calidad —tanto las de ajustador (QGG) como las de seno (QKG)— alcanzan 0.005 mm por 100 mm de paralelismo y 0.005 mm de verticalidad con una dureza superficial de HRC 58-62. Todas las superficies están rectificadas con precisión, lo que permite su uso en orientaciones horizontal, vertical y plana con una precisión constante.
¿Cuándo conviene utilizar garras blandas en un plato de torno?
Las garras blandas resultan útiles siempre que los requisitos de concentricidad superen la precisión estándar de las garras endurecidas. Se mandrinan o rectifican in situ en el propio torno para ajustarse al diámetro exacto de la pieza y consiguen un centrado más preciso que cualquier configuración de garras prerrectificadas. Son especialmente valiosas en operaciones de acabado en torno, donde la excentricidad repercute directamente en la calidad del acabado superficial.
¿Qué significa ISO 3442 para las garras de los platos de torno?
ISO 3442 define la norma para las garras de plato de dos piezas, compuestas por una base y una parte superior. Este diseño permite reposicionar la parte superior sobre la base para sujetar en el interior o en el exterior sin cambiar el juego de garras. Los platos con garras conformes a ISO 3442 (series K11A, K12A) ofrecen mayor flexibilidad que los diseños de una sola pieza, que requieren juegos distintos para la sujeción interior y exterior.
Fuentes
- ISO 3442 - Chucks for machine tools, jaw dimensions and types
- ISO 3089 - Machine tools, self-centring chucks with one-piece jaws
- DIN 55029 - Short taper for lathe chuck mounting
- JIS B 6151 - Machine tool accessories, lathe chucks
- NSK Precision Bearing Catalog - Double-row and thrust bearings for live centers
- Machinery's Handbook, 32nd Edition - Workholding chapter