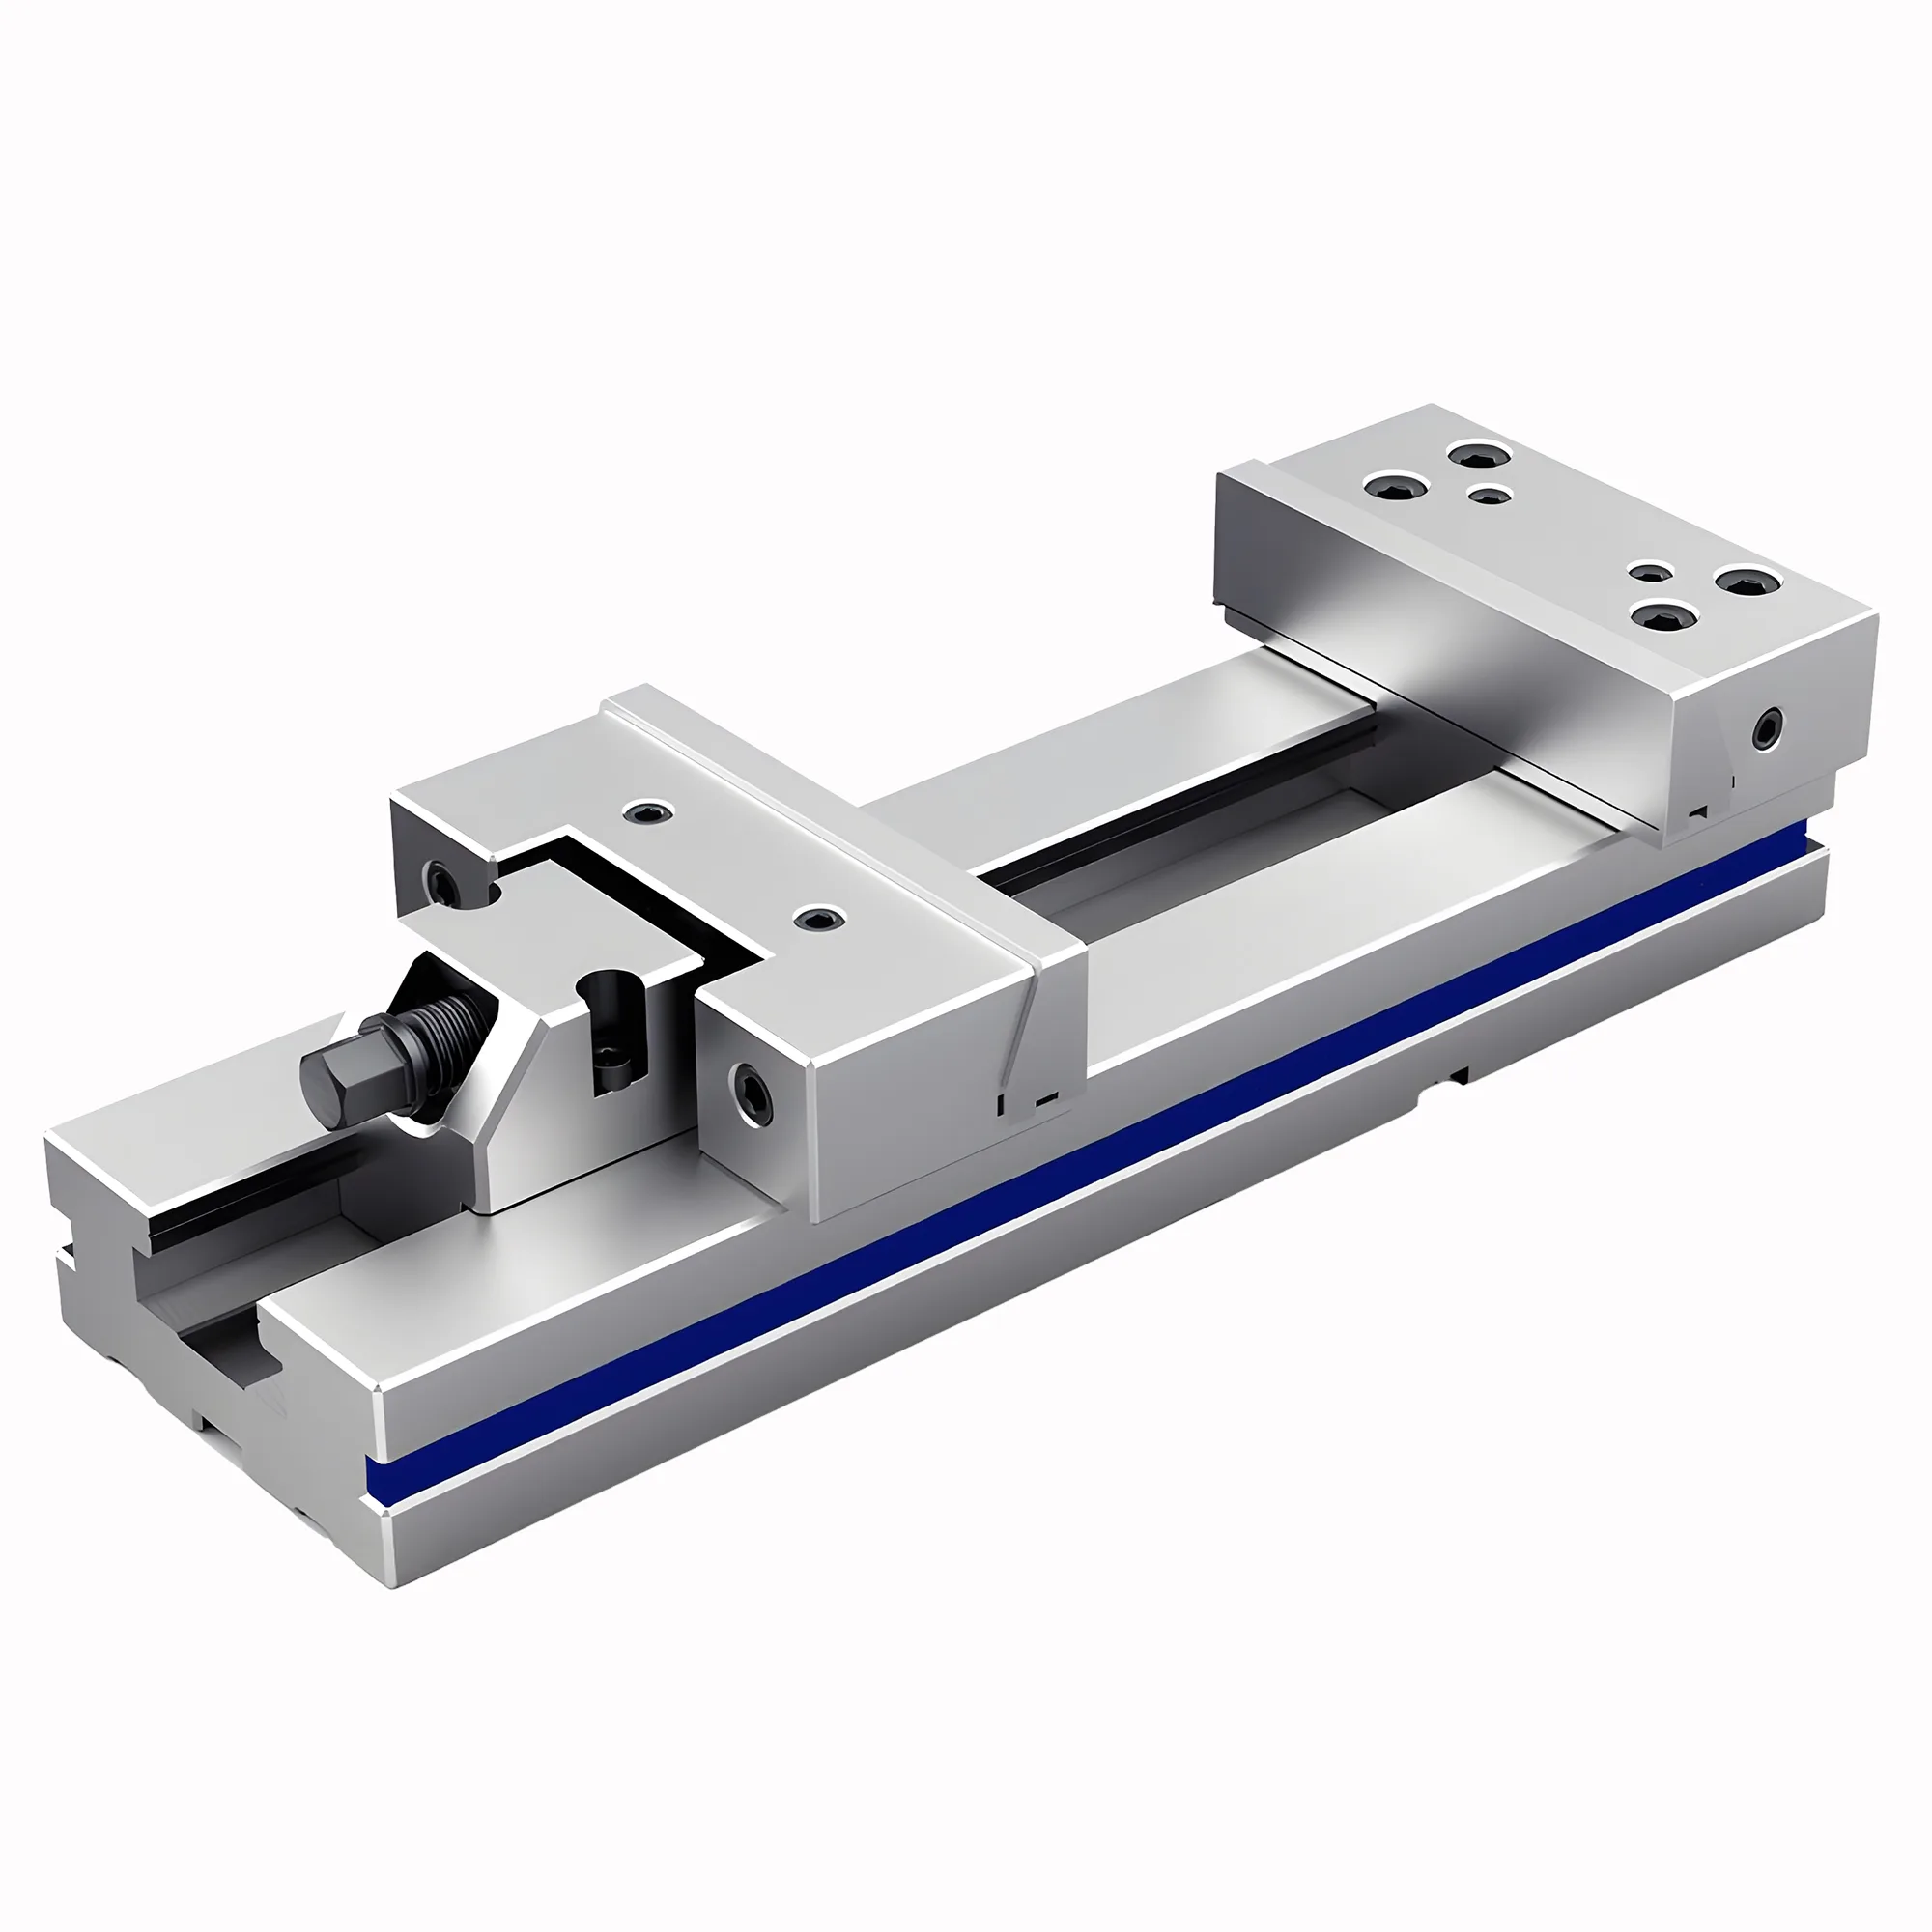
Una prensa de fresado bien tramada con las paralelas correctamente asentadas mantiene el error de barrido de la mordaza fija por debajo de 0.005 mm sobre 150 mm — el umbral en el que los errores de escalón y la inclinación angular de la pieza se hacen visibles en las pasadas de acabado. Saltarse o ejecutar con prisa cualquiera de los dos procedimientos introduce una desalineación angular de 0.02–0.05 mm cada 100 mm, que se traduce directamente en geometrías cónicas, mala planitud y retrabajo.
Referencia rápida de preparación de la prensa
| Problema / Objetivo | Acción principal | Impacto esperado |
|---|---|---|
| Mordaza fija de la prensa fuera de tramado | Barrer la mordaza fija con reloj comparador de 0.001 mm; golpear el cuerpo de la prensa para corregir | Error angular ≤ 0.005 mm en 150 mm de mordaza |
| Pieza apoyada alta o inclinada | Golpear la pieza hacia abajo sobre las paralelas con un mandril de latón; volver a comprobar el repiqueteo | El error de asentamiento baja de 0.05 mm a < 0.01 mm |
| Repiqueteo de las paralelas tras la sujeción | Limpiar las ranuras en T y las caras de las mordazas; reapretar al 60–70% del par nominal | Contacto con las paralelas restablecido; eliminada la elevación de la pieza |
| Viruta debajo de la paralela | Soplar la ranura en T y la cajera de la mordaza; pasar un paño sin pelusa | Eliminado el error de asentamiento por viruta (viruta típica = 0.1–0.3 mm de error de altura) |
| Escalón angular en la pasada de acabado | Retramar la prensa; verificar el tramado del husillo (los errores del husillo y de la prensa se suman) | Eliminado el escalón; planitud dentro de 0.01 mm en 100 mm |
| TIR excesivo en mandrinado de garras blandas | Mandrinar las garras blandas tras sujetar a la prensa; nunca antes | TIR reducido de 0.05–0.10 mm a < 0.01 mm |
Por qué importan el tramado de la prensa y el asentamiento de las paralelas
Una prensa mal tramada en 0.03 mm sobre 150 mm introduce una conicidad de 0.2 mm en un recorrido de 1.000 mm en producción — un error que se acumula en cada geometría de la pieza.
El tramado de la prensa alinea la mordaza fija paralela al eje X de la máquina (y la mordaza móvil paralela al eje Y) para que una pieza sujetada en la prensa quede orientada cuadrada respecto al desplazamiento del husillo. El asentamiento de las paralelas garantiza que la cara inferior de la pieza haga contacto uniforme con ambas paralelas, manteniendo la pieza a una altura conocida y repetible y evitando la inclinación en el eje Z.
Estos dos procedimientos están vinculados: incluso una prensa perfectamente tramada no mantiene tolerancias angulares si las paralelas no están totalmente asentadas. El cuerpo de la prensa crea la referencia angular en X–Y; las paralelas crean la referencia de altura Z y de inclinación.
Los relojes palpadores (DTI) con resolución de 0.001 mm son el instrumento mínimo para tramar una prensa de precisión utilizada en trabajos con tolerancia — los relojes de 0.01 mm son insuficientes para esta tarea.
En términos de ISO 1101, el tramado controla la "angularidad" de la superficie de sujeción respecto al sistema de coordenadas de la máquina. Una prensa fuera de tramado proyecta este error de angularidad sobre cada geometría mecanizada: los mandrinados dejan de ser perpendiculares, los hombros no quedan cuadrados y los fondos de cajera no son planos.
Las prensas modulares de precisión (como la serie GT) tienen superficies datum rectificadas que reproducen el tramado dentro de 0.005 mm al reasentarse sobre una ranura en T limpia — pero solo si las superficies de asiento y la ranura en T están limpias. Las prensas de ajustador y las prensas seno requieren un barrido completo con reloj cada vez que se reposicionan, porque dependen del operario para la alineación angular. Consulte la comparativa entre prensa modular, prensa seno y prensa de ajustador para un análisis completo de la precisión por tipo de cuerpo y los compromisos de fuerza de sujeción.
Tramado de la prensa: procedimiento paso a paso
Herramientas necesarias
- Reloj palpador (DTI): resolución 0.001 mm, carrera mínima 0.3 mm
- Soporte magnético del reloj o brazo de reloj palpador en el husillo
- Mandril de latón o aluminio (para golpear la prensa sin marcarla)
- Nivel de precisión (opcional, para la nivelación gruesa inicial)
- Llave dinamométrica ajustada al par especificado por el fabricante para los pernos de la ranura en T (típicamente 40–60 N·m para pernos M12)
Procedimiento
Paso 1 — Limpiar la ranura en T y la base de la prensa. Soplar la ranura en T con aire comprimido. Pasar un paño sin pelusa por la superficie superior de la ranura en T y por la base de la prensa. Una sola viruta debajo de la base de la prensa produce una inclinación rígida de 0.01–0.05 mm según el espesor de la viruta y la huella de la prensa.
Paso 2 — Montar la prensa con apriete a mano. Introducir las tuercas en T en la ranura y apretar los pernos de fijación solo a mano. La prensa debe poder deslizar lateralmente sin levantarse.
Paso 3 — Montar el reloj en el husillo. Acoplar el DTI en un soporte de reloj palpador o pinza en el husillo. Apoyar la punta del reloj sobre la cara de la mordaza fija (no sobre la móvil) en el extremo izquierdo del recorrido, típicamente a 10–15 mm del canto de la mordaza. Aplicar una precarga de aproximadamente 0.2–0.3 mm.
Paso 4 — Poner a cero el reloj. Recorrer el eje X a lo largo de toda la longitud de la mordaza. Registrar la excentricidad total indicada (TIR). El cero es la lectura en el extremo izquierdo; la lectura en el extremo derecho muestra el error angular total sobre el ancho de la mordaza.
Paso 5 — Corregir aplicando media corrección. Si el error es 0.02 mm (el extremo derecho más alto), golpear suavemente la esquina trasera derecha del cuerpo de la prensa con un mandril de latón hasta que el reloj marque 0.01 mm (la mitad de 0.02 mm). Después volver a recorrer el eje. Repetir hasta que la TIR quede por debajo de 0.005 mm sobre toda la longitud de la mordaza.
Corrección por media corrección
Golpear la esquina de la prensa que esté alta. Cada golpe mueve la prensa una pequeña cantidad. Volver a barrer siempre tras cada golpe para evaluar la corrección — los cuerpos de las prensas responden de forma no lineal porque las tuercas en T actúan como puntos de pivote. Tres o cuatro ciclos de golpe y medición suelen alcanzar 0.005 mm o mejor.
Paso 6 — Apretar los pernos de fijación. Apretar los pernos al par especificado por el fabricante siguiendo una secuencia en diagonal (frente-izquierdo, trasero-derecho, frente-derecho, trasero-izquierdo). Tras el apriete, volver a barrer la mordaza fija. El apriete puede introducir un desplazamiento típico de 0.005–0.015 mm; si supera 0.005 mm, aflojar y volver a corregir.
Paso 7 — Barrido final de verificación. Con los pernos apretados, barrer toda la longitud de la mordaza. Registrar el resultado. Para fresado general, 0.010 mm TIR es aceptable. Para trabajos con tolerancia (mandrinados, hombros de precisión), apuntar a ≤ 0.005 mm.
Error de indicación sobre la mordaza móvil
Evitar apoyarse en la cara de la mordaza móvil para tramado de precisión. La mordaza móvil no es un datum rectificado — se deflecta 0.01–0.03 mm hacia el operario y en sentido contrario según la dirección de sujeción. Tramar contra ella introduce un error sistemático de 0.01–0.03 mm. Tramar solo sobre la mordaza fija en montajes de precisión; la cara de la mordaza móvil puede servir como comprobación de cordura aproximada, pero no como referencia principal.
Selección de paralelas y procedimiento de asentamiento
Elección de las paralelas adecuadas
Las paralelas templadas emparejadas con una tolerancia de espesor ≤ 0.002 mm entre las dos piezas son indispensables para una sujeción repetible en múltiples montajes — las paralelas no emparejadas producen errores de escalón cuando la pieza se voltea o se vuelve a sujetar.
Las paralelas cumplen dos funciones: elevan la pieza por encima de las mordazas para que la fresa tenga holgura por debajo de la pieza y proporcionan una superficie de referencia plana y repetible para la cara inferior de la pieza.
Las paralelas rectificadas estándar se fabrican en pares emparejados con una tolerancia de espesor de ±0.001 mm por pieza y un emparejamiento ≤ 0.002 mm. Para montajes que requieran una repetibilidad de altura de la pieza mejor que 0.01 mm, verificar el par con un micrómetro antes de usarlo.
Criterios clave de selección (para la selección del tipo de mordaza, consulte la guía de selección de mordazas para prensa):
- Altura: las paralelas deben situar la cara inferior de la pieza aproximadamente 5–10 mm por encima de la parte superior de la mordaza de la prensa. Por debajo de 5 mm hay riesgo de que la fresa entre en contacto con la mordaza; por encima de 10 mm se reduce la profundidad efectiva de sujeción por debajo del mínimo recomendado de 3× la altura de la pieza.
- Anchura: la anchura de la paralela debería ser ≥ 60% de la anchura de la mordaza para maximizar el área de contacto. Las paralelas estrechas (< 40% de la anchura de la mordaza) crean un punto de apoyo que provoca balanceo.
- Estado: comprobar las caras de las paralelas con una regla de precisión o un mármol de planitud. Las paralelas con rebabas, golpes o alabeo > 0.005 mm deben sustituirse.
Procedimiento de asentamiento
Paso 1 — Limpiar mordazas y paralelas. Pasar un paño sin pelusa por las cuatro caras de cada paralela (los dos lados planos y los dos cantos). Limpiar las caras de la mordaza de la prensa y la cajera inferior de la mordaza. Una película de residuos de refrigerante entre la paralela y la cajera de la mordaza contribuye con 0.002–0.005 mm de incertidumbre.
Paso 2 — Colocar las paralelas en la prensa. Situar las paralelas simétricamente en la cajera de la mordaza — a igual distancia de cada extremo de la mordaza y a tope contra la cara de la mordaza fija.
Paso 3 — Colocar la pieza y cerrar la prensa con suavidad. Cerrar la prensa hasta un contacto ligero (todavía sin presión de sujeción). Comprobar que ambas paralelas contactan con la cara inferior de la pieza — si una paralela se balancea, buscar virutas o comprobar la concavidad de la pieza.
Paso 4 — Comprobar el repiqueteo. Con la prensa a presión de sujeción ligera, intentar mover cada paralela con un dedo. Cualquier repiqueteo significa que la pieza puentea (la cara inferior es convexa) o que hay una viruta. Abrir la prensa, limpiar y reiniciar.
Paso 5 — Asentar y sujetar. Con presión ligera, golpear la pieza hacia abajo con un mandril de latón sobre la cara superior de la pieza. El golpe asienta la pieza sobre las paralelas eliminando la recuperación elástica de la mordaza y de la pieza. Volver a comprobar el repiqueteo. Ambas paralelas deben estar firmes (sin repiqueteo) antes de la sujeción final.
Paso 6 — Aplicar la fuerza de sujeción final. Sujetar a la fuerza recomendada. En una prensa modular de precisión sobre piezas de acero 1018 o de aluminio 6061, una fuerza de sujeción de 5–8 kN es típica para piezas de hasta 50 mm de ancho. La sobre-sujeción puede arquear las paralelas y separarlas del fondo de la cajera de la mordaza — volver a comprobar el repiqueteo tras la sujeción completa.
El estándar de la prueba del repiqueteo
Una paralela que repiquetea tras la sujeción significa que la cara inferior de la pieza se ha levantado de la superficie de la paralela — la prensa sujeta la pieza solo por fricción lateral, y se pierde la referencia de altura Z. La pieza puede desplazarse entre 0.02 y 0.10 mm en Z según el tamaño de la viruta y el peso de la pieza. La secuencia de asentamiento por golpe y comprobación del repiqueteo es la práctica establecida para montajes de precisión; omitirla deja sin detectar derivas de altura Z de 0.02–0.10 mm.
Fuentes habituales de error y corrección
| Origen del error | Síntoma | Corrección |
|---|---|---|
| Virutas bajo la base de la prensa | La prensa balancea; TIR del reloj > 0.05 mm | Limpiar la ranura en T; remontar |
| Tramado sobre la mordaza móvil | Ángulos de las geometrías erróneos en el eje Y | Retramar sobre la mordaza fija |
| Repiqueteo de paralela ignorado | La altura Z varía 0.02–0.10 mm entre montajes | Asentar por golpe; verificar la ausencia de repiqueteo antes de sujetar |
| Paralelas no emparejadas | Error de altura de escalón al voltear la pieza | Usar pares emparejados calibrados; verificar con micrómetro antes de su uso |
| Pernos de fijación sobreapretados | El tramado se desplaza tras el apriete | Usar llave dinamométrica; volver a barrer tras el apriete |
| Precarga del reloj insuficiente | Lectura inestable al recorrer la mordaza | Ajustar a una precarga de ~0.2–0.3 mm; usar DTI de 0.001 mm |
| Paralelas demasiado estrechas | La pieza balancea sobre las paralelas | Usar paralelas ≥ 60% de la anchura de la mordaza |
| Garra blanda no mandrinada en prensa | TIR del perfil mandrinado > 0.02 mm | Mandrinar siempre las garras blandas con la prensa montada y sujetada |
El error de paralela en el eje Z (por una pieza no asentada) es más frecuente que el error de tramado, y sin embargo los operarios comprueban más a menudo el tramado — ambos requieren la misma atención en montajes de precisión.
Diagnóstico de errores de tramado frente a errores de asentamiento de paralela
Cuando una geometría mecanizada queda fuera de escuadra o aparece un escalón en una pasada de acabado, el origen del error puede estar en el tramado, en el asentamiento de paralela o en el tramado del husillo:
- Barrer la mordaza fija con el DTI. Si > 0.010 mm: error de tramado. Corregir y volver a mecanizar.
- Colocar una escuadra de precisión sobre la pieza tras la sujeción. Comprobar la escuadra de la cara vertical respecto a la mesa de la máquina. Si la escuadra muestra inclinación: error de asentamiento de paralela o de la cara de la pieza.
- Indicar el tramado del husillo (barrer un disco rectificado en el husillo a lo largo de la mesa). ASME B5.54 recomienda una tolerancia de tramado del husillo de ≤ 0.005 mm por 300 mm. Si el husillo está fuera, ningún tramado de prensa corregirá las geometrías mecanizadas en perpendicular al eje del husillo. Se aplica un enfoque sistemático similar al preparar un plato de cuatro garras con reloj comparador: aislar la fuente del error antes de corregirla.
Los errores de tramado del husillo y de tramado de la prensa se suman algebraicamente — un error de tramado del husillo de 0.005 mm y un error de tramado de la prensa de 0.005 mm se combinan en 0.010 mm de error de posición total sobre una geometría de la pieza.
Consideraciones de precisión para prensa seno y serie QKG
Las prensas seno (como la serie QKG) introducen una tercera dimensión de alineación: el ángulo del bloque seno debe ajustarse con una pila calibrada de bloques patrón, y la prensa debe tramarse tanto en X (mordaza paralela al eje X) como en Y (eje de rotación del bloque seno paralelo al eje Y). Se trata de un procedimiento de tramado en dos ejes:
- Tramar la mordaza fija en X (procedimiento estándar anterior).
- Indicar el eje pivote del bloque seno paralelo al eje Y de la máquina utilizando un DTI en el husillo que recorre en Y a lo largo del canto frontal del bloque seno.
- Ajustar la altura de la pila de bloques patrón = L × sin(θ), donde L es la longitud del bloque seno (típicamente 100 mm o 200 mm) y θ es el ángulo requerido.
- Verificar la altura de la pila con un micrómetro calibrado: para un bloque seno de 100 mm a 10°, L × sin(10°) = 100 × 0.1736 = 17.36 mm — usar 17.00 mm + 0.36 mm de pila (si está disponible) o la combinación más próxima dentro de 0.002 mm.
La incertidumbre de altura del bloque patrón δH se propaga a una incertidumbre angular δθ ≈ (δH / L) × (180/π). Con δH = 0.005 mm y L = 100 mm, la incertidumbre angular es de ≈ 0.003° — claramente dentro de la tolerancia de la mayoría de geometrías angulares, que son típicamente de ±0.1° o más estrictas. El error angular crece al acortar el bloque seno, por lo que conviene usar el bloque más largo disponible en trabajos de tolerancia ajustada.
Lista rápida de verificación antes del primer corte
- Barrido de la mordaza fija: TIR ≤ 0.005 mm para trabajo de precisión, ≤ 0.010 mm para fresado general.
- Prueba de asentamiento por golpe y repiqueteo: ambas paralelas firmes, sin repiqueteo bajo la fuerza de sujeción.
- Indicación de la cara superior de la pieza: indicar la cara superior de la pieza tras la sujeción. Cualquier lectura por encima de ± la mitad de la especificación de planitud de la cara de la pieza indica error de asentamiento — abrir, limpiar y volver a sujetar.
- Par de los pernos de la prensa: comprobar con llave dinamométrica antes de la primera pieza. Volver a barrer tras el apriete.
- Tramado del husillo: si alguna geometría debe quedar cuadrada respecto a la mesa, verificar el tramado del husillo según ASME B5.54 (≤ 0.005 mm por 300 mm).
- Holgura en altura de las paralelas: verificar que la fresa no golpeará la paralela ni la mordaza de la prensa a profundidad máxima. Utilizar palpador de altura Z o aproximación manual cuidadosa en Z.
Recorrer la lista de verificación de 6 puntos añade 5–10 minutos por montaje, pero elimina la causa más común de retrabajo en las primeras piezas — una pieza que pasa inspección en la primera operación solo para fallar en la segunda porque la prensa se ha remontado sin retramar.
Tramar la mordaza fija; asentar las paralelas; verificar ambos antes de cortar.
Para fresado de precisión, tramar la mordaza fija a ≤ 0.005 mm TIR, asentar las paralelas con la comprobación de golpe y repiqueteo y ejecutar la lista de 6 puntos antes del primer corte. Ambos procedimientos juntos llevan menos de 15 minutos y evitan la causa más común de errores angulares y de altura Z en piezas fresadas.
¿Qué resolución de reloj se necesita para tramar una prensa?
Un reloj palpador (DTI) con resolución de 0.001 mm es el mínimo para tramar una prensa de precisión. Un reloj de 0.01 mm no puede resolver de forma fiable la tolerancia objetivo de 0.005 mm, ya que una graduación equivale a toda la banda de tolerancia. Utilizar un DTI con carrera de al menos 0.3 mm y aplicar una precarga de aproximadamente 0.2–0.3 mm contra la cara de la mordaza fija.
¿Qué TIR es aceptable en una prensa tramada?
Para fresado general, ≤ 0.010 mm TIR sobre toda la longitud de la mordaza es aceptable. Para geometrías con tolerancia (mandrinados de precisión, hombros, fondos de cajera con planitud < 0.01 mm), apuntar a ≤ 0.005 mm TIR. Por debajo de 0.003 mm rara vez es alcanzable en producción sin verificar también el tramado del husillo, que se añade de forma independiente.
¿Por qué repiquetean las paralelas tras la sujeción y qué significa?
El repiqueteo de la paralela tras la sujeción significa que la cara inferior de la pieza no está en pleno contacto con ambas paralelas — las mordazas de la prensa sujetan la pieza solo por fricción, sin referencia de altura Z. Las causas habituales son virutas en el fondo de la cajera de la mordaza, una cara inferior de la pieza convexa o una anchura de paralela demasiado estrecha para apoyar la pieza. Golpear la pieza hacia abajo sobre las paralelas con un mandril de latón antes de aplicar el par final de sujeción y volver a comprobar el repiqueteo.
¿Se pueden separar los errores de tramado de la prensa y de tramado del husillo?
Sí. Indicar el tramado del husillo por separado barriendo un disco plano rectificado en el husillo sobre la mesa de la máquina — esto mide la escuadra del husillo respecto a la mesa de forma independiente de la prensa. Después tramar la mordaza fija de la prensa con el DTI. Los dos errores se suman algebraicamente: un error de husillo de 0.005 mm más un error de prensa de 0.005 mm da 0.010 mm de error angular total sobre una geometría mecanizada. Ambos deben estar dentro de especificación para trabajos de precisión.
¿Con qué frecuencia hay que retramar una prensa?
Retramar siempre que la prensa se desatornille y se vuelva a montar, tras un choque fuerte o tras cualquier evento de mecanizado que pueda haberla desplazado (cortes interrumpidos pesados, operaciones de roscado o contaminación de la ranura en T). Una prensa modular de precisión con chavetas datum se reasienta dentro de 0.005 mm sin retramado si la ranura en T está limpia; una prensa estándar sin chavetas datum requiere tramado con reloj en cada remontaje.
Fuentes
- ISO 1101:2017 — Geometrical tolerancing: tolerances of form, orientation, location and run-out
- ASME B5.54-2005 — Methods for Performance Evaluation of CNC Machining Centers
- Machinery's Handbook 31st Edition, "Jigs, Fixtures, and Workholding" chapter
- Precision Vise Application and Setup Guide — Kurt Manufacturing