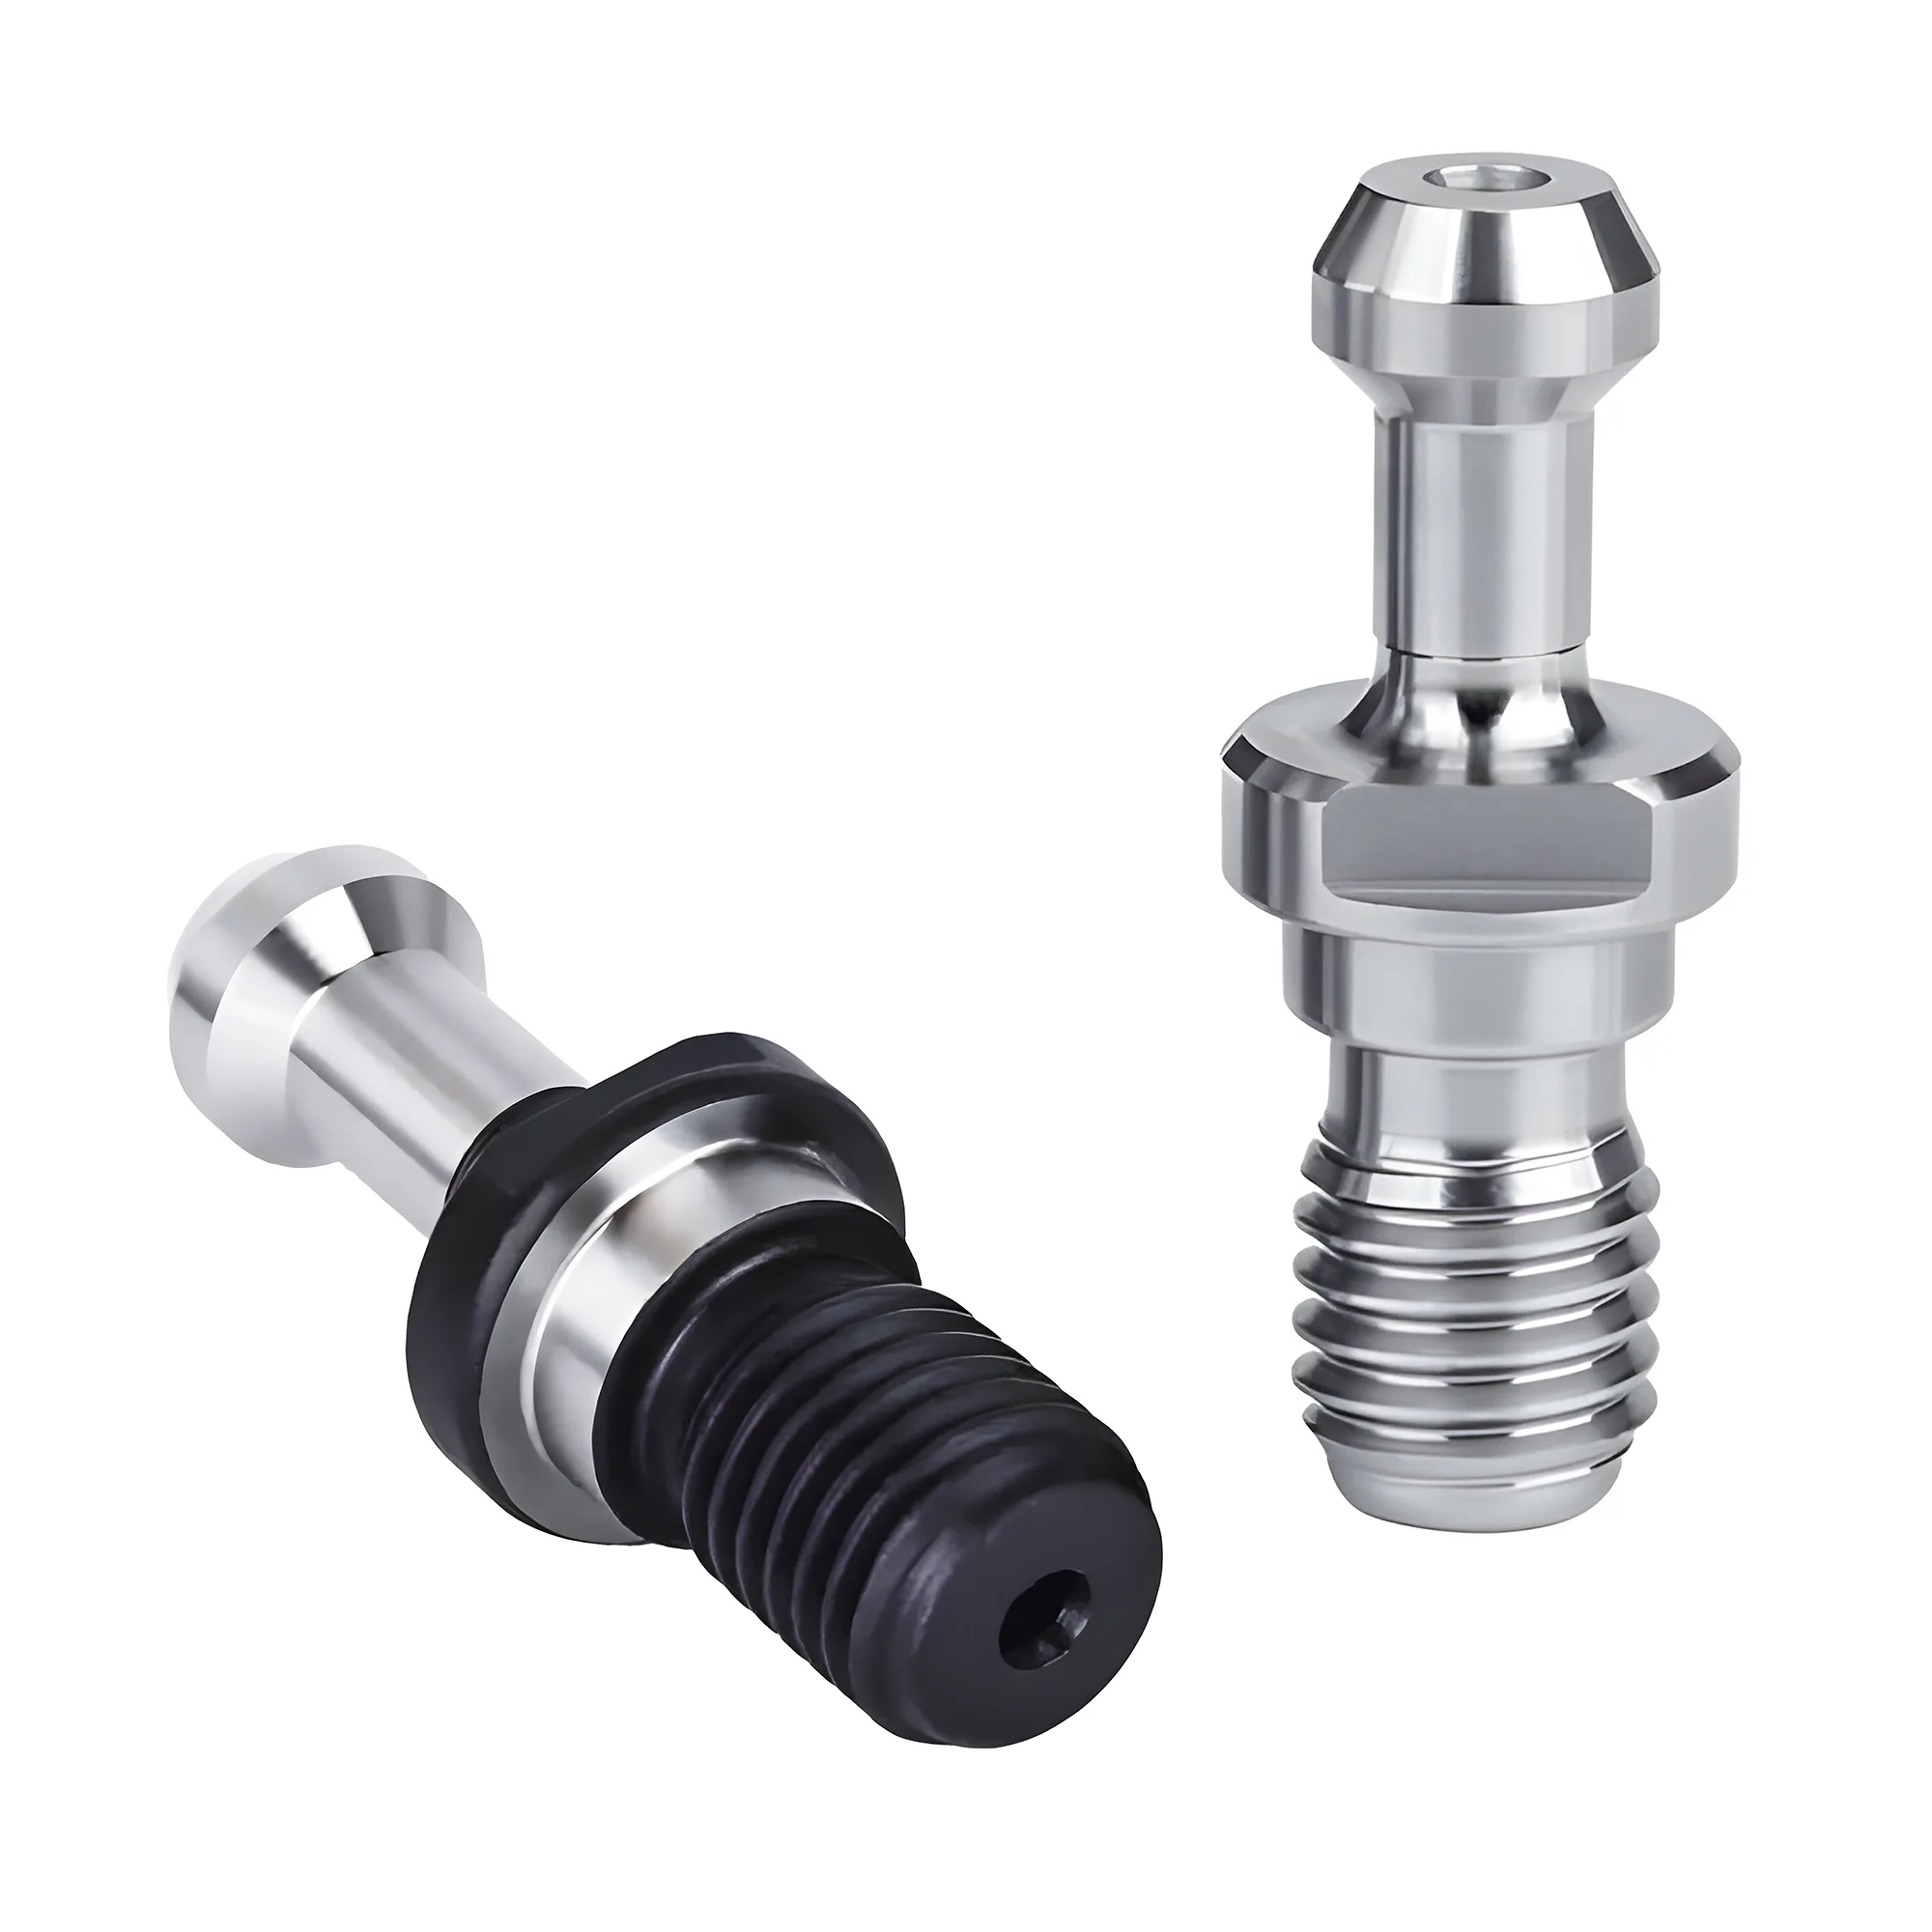
La mayoría de los atascos del cambiador de herramientas provocados por el utillaje se reducen a cinco discrepancias de especificación: geometría de la ranura en V o de la brida fuera de tolerancia o desgastada, chaveteros de orientación que no encajan con las chavetas de arrastre del husillo, conjuntos por encima del límite de peso o de momento del almacén (normalmente ~3-8 kg por herramienta en centros de mecanizado verticales de cono 40), el perno de retención de forma incorrecta para el tirante, y familias de portaherramientas mezcladas que comparten el diámetro calibrado de 44.45 mm del tamaño 40 pero difieren en la brida. Diagnostique primero con una prueba de intercambio: un portaherramientas que se comporta mal en cada alvéolo es un problema del portaherramientas, mientras que un alvéolo o una pinza de agarre que se comporta mal con cada portaherramientas es un problema de la máquina.
Un cambiador automático de herramientas no perdona la deriva dimensional porque no tiene el tacto de un operario: la pinza de agarre cierra sobre la ranura en V de la brida a una altura programada, el brazo gira sobre una leva de sincronización fija y los dedos del tirante enganchan el perno de retención en una posición axial fija. Cualquier elemento del portaherramientas que se haya desgastado, o que nunca se fabricó con la especificación correcta, se convierte en una alarma, un traqueteo o —en el peor de los casos— una herramienta caída. Esta guía cataloga los modos de fallo del lado del utillaje, ofrece un flujo de diagnóstico para separar el desgaste del portaherramientas del desgaste de la máquina y muestra qué medir con calibradores antes de que un portaherramientas de terceros llegue siquiera al carrusel.
Referencia rápida de diagnóstico de atascos del ATC
| Problema / Objetivo | Acción principal | Impacto esperado |
|---|---|---|
| Un portaherramientas concreto traquetea o cae en la pinza de agarre | Mida con calibrador su diámetro de brida y el ancho de la ranura en V frente a un portaherramientas en buen estado de la misma familia | Aísla el desgaste del lado del portaherramientas o un cuerpo de familia incorrecta — las bridas BT40 (63 mm) y CAT40 (63.5 mm) difieren solo en 0.5 mm pero asientan de forma distinta en las pinzas de agarre |
| Cada portaherramientas da alarma en un alvéolo o pinza de agarre | Inspeccione los dedos de la pinza, las chavetas del alvéolo y la sincronización del brazo de esa estación — lado de la máquina | Una prueba de intercambio aísla máquina frente a portaherramientas en unos 10 minutos, antes de sustituir ningún utillaje |
| El brazo falla con conjuntos largos y pesados | Pese el conjunto y compruebe el límite de peso Y de momento por herramienta del fabricante en el manual | Mantiene los conjuntos dentro del rango típico de ~3-8 kg para almacenes de cono 40; las infracciones de momento explican fallos que superan la comprobación de peso |
| Alarmas intermitentes de amarre o expulsión tras un cambio de perno de retención | Pida los pernos de nuevo por el número de pieza publicado del OEM del husillo, no por una etiqueta genérica "BT40" | Elimina el fallo de agarre del tirante más común — un perno genérico puede quedar unos ~2-4 mm fuera de la zona de agarre prevista del tirante |
| Una fresa sobredimensionada toca las herramientas vecinas del almacén | Marque la herramienta como grande en la tabla de herramientas y asigne alvéolos adyacentes vacíos | Eleva el diámetro de fresa utilizable de unos 75-90 mm (todos los alvéolos llenos) a unos 125-150 mm en almacenes típicos de cono 40 |
Por qué la discrepancia de especificación del utillaje atasca el ATC
Un cambiador automático de herramientas referencia cuatro elementos distintos del portaherramientas —la ranura en V de la brida, los chaveteros de orientación, el perno de retención y la masa y el equilibrado del conjunto— y una discrepancia en cualquiera de ellos produce su propia firma de atasco característica. El alvéolo del almacén sujeta el portaherramientas por la brida; la pinza de agarre del brazo lo transporta por la ranura en V; las chavetas de arrastre del husillo lo indexan por los chaveteros; y el tirante lo amarra por el perno de retención. Como cada estación toca una superficie distinta, el síntoma suele señalar al sospechoso: un traqueteo en la pinza apunta a la ranura en V, un golpe seco al insertar en el husillo apunta a los chaveteros, una alarma de amarre apunta al perno de retención, y un fallo de sobrecarga del brazo apunta al peso o al momento.
El flujo de diagnóstico comienza con una pregunta: ¿el fallo sigue al portaherramientas o se queda en la estación? Pase el portaherramientas sospechoso por varios alvéolos y cambios de herramienta, y luego pase portaherramientas en buen estado por el alvéolo sospechoso. Un portaherramientas que falla en todas partes es un problema del portaherramientas; cada portaherramientas que falla en una estación es un problema de la máquina. Esta prueba de intercambio suele llevar menos de 10 minutos y evita los dos giros equivocados más caros: volver a comprar utillaje para arreglar una pinza de agarre desgastada, o reconstruir una pinza de agarre para arreglar un portaherramientas fuera de tolerancia.
Las referencias dimensionales detrás del diagnóstico son las normas de portaherramientas. JIS B6339 define la geometría del cono y de la brida del portaherramientas BT, y ANSI/ASME B5.50 cumple el mismo papel para los portaherramientas CAT, de modo que estas dos normas son la base dimensional para decidir si un portaherramientas sospechoso está desgastado o sencillamente nunca estuvo dentro de tolerancia. Para saber cómo se comparan las familias de conos como sistemas, consulte la comparación BT vs CAT vs HSK.
Geometría de la ranura en V y de la brida: fuera de tolerancia o desgastada
La pinza de agarre del brazo transporta todo el conjunto de la herramienta por la ranura en V mecanizada en la circunferencia de la brida, así que los errores de geometría de la ranura se traducen directamente en errores de transporte. El desgaste llega de tres formas: rebabas y golpes en el diámetro exterior de la brida por caídas y choques, fricción y pulido dentro de la ranura en V donde agarran los dedos, y —en cuerpos de terceros— ranuras cortadas con el ancho, la profundidad o la posición axial equivocados desde el principio.
Un portaherramientas cuya geometría de la ranura en V se ha desviado de las cotas de brida de JIS B6339 o ANSI/ASME B5.50 queda a la altura o el ángulo equivocados en la pinza de agarre, y el fallo suele ser intermitente: el portaherramientas se transporta bien a baja velocidad pero traquetea o resbala durante el movimiento rápido del brazo. La intermitencia es la señal reveladora: un portaherramientas que da alarma en uno de cada cinco cambios suele ser un portaherramientas de geometría marginal, no una máquina averiada.
Las dimensiones de referencia se pueden comprobar con calibrador. Las tablas de referencia de los fabricantes según JIS B6339 indican el diámetro de brida del BT40 en 63 mm con un diámetro calibrado de 44.45 mm, mientras que los datos de catálogo basados en ANSI/ASME B5.50 indican la brida del CAT40 en 2.500 in (63.5 mm) sobre el mismo diámetro calibrado de 44.45 mm. Las bridas BT40 y CAT40 difieren solo en 0.5 mm de diámetro, algo invisible al ojo pero suficiente para cambiar cómo asientan los dedos de la pinza en la ranura en V — mida, no juzgue a ojo. Compare el diámetro de brida, el ancho de la ranura en V y la posición axial de la ranura del portaherramientas sospechoso lado a lado frente a un portaherramientas en buen estado de la misma familia; una diferencia visible con galga de espesores en la ranura es motivo para retirar el portaherramientas del servicio ATC.
Un portaherramientas caído es un portaherramientas retirado
Un portaherramientas que se haya caído sobre su brida o que haya chocado en el husillo puede llevar una rebaba elevada invisible en el diámetro exterior de la brida o en el borde de la ranura. La rebaba reorienta los dedos de la pinza de agarre en cada cambio y acelera el desgaste de los dedos. Pula ligeramente la rebaba y vuelva a comprobar la ranura frente a un portaherramientas en buen estado — si la ranura en sí está deformada, retire el portaherramientas del cambio automático en lugar de arriesgar una caída a mitad de transferencia.
Desalineación de los chaveteros de orientación
Los dos chaveteros fresados en la brida engranan con las chavetas de arrastre del husillo, indexando el portaherramientas rotacionalmente para que el husillo pueda transmitir par y el ATC pueda devolver la herramienta a una orientación repetible. Los datos de referencia de los fabricantes según JIS B6339 indican el ancho del chavetero de arrastre del BT40 en 22.6 mm (16.3 mm en BT30, 35.4 mm en BT50); las familias CAT y SK usan sus propias dimensiones de chavetero, lo cual es una razón más por la que los portaherramientas de familia incorrecta se atascan en la nariz del husillo.
Tres fallos distintos convergen en el mismo síntoma: un golpe seco o un atasco cuando el brazo presenta el portaherramientas al husillo:
- Deriva de la orientación del husillo: la posición de orientación programada del husillo (el tope M19) se ha desviado, de modo que las chavetas ya no se centran en los chaveteros. Lado de la máquina; cada portaherramientas golpea por igual.
- Chavetas de arrastre desgastadas o flojas: las chavetas con bordes redondeados aún transmiten par pero localizan con holgura. Lado de la máquina; busque desgaste pulido en los flancos de las chavetas.
- Rebabas en el chavetero o ancho de chavetero incorrecto: un chavetero con rebabas o mal mecanizado en un portaherramientas atrapa las chavetas. Lado del portaherramientas; la prueba de intercambio lo aísla.
Si cada portaherramientas asienta con el mismo golpe seco, sospeche de la orientación del husillo o del desgaste de las chavetas de arrastre; si un portaherramientas se atasca mientras otros asientan limpiamente, mida con calibrador el ancho de chavetero de ese portaherramientas frente a la dimensión de referencia e inspeccione los bordes del chavetero en busca de rebabas. Los bordes de los chaveteros se deforman por aplastamiento en los choques, y un borde aplastado que sobresale unas décimas de milímetro basta para atascar el portaherramientas en la chaveta durante el recorrido de inserción del brazo.
Límites de peso y momento: conjuntos largos y pesados
Cada almacén y brazo está homologado para un peso máximo de herramienta, y el valor es más bajo de lo que la mayoría de los operarios supone. Los almacenes de centros de mecanizado verticales de cono 40 típicos están homologados por sus fabricantes en unos 3-8 kg por herramienta, y muchos fabricantes publican un segundo límite —un límite de momento— porque un conjunto largo con su centro de gravedad lejos de la línea de calibrado carga más el brazo que un conjunto compacto de la misma masa. El brazo acelera la herramienta a lo largo de su giro sobre un perfil de leva fijo; el par en la pinza de agarre escala tanto con la masa como con la distancia del centro de gravedad al plano de agarre, así que un conjunto de mandrinado extendido de 6 kg puede provocar un fallo en un brazo que gira sin quejarse una fresa de planear compacta de 6 kg.
Los síntomas de infracciones de peso o de momento se agrupan en el brazo: alarmas de sobrecarga a mitad de cambio, deslizamiento audible de la pinza durante el giro, herramientas que llegan al husillo ligeramente mal orientadas, y desgaste acelerado de los dedos de la pinza concentrado en los alvéolos de las herramientas pesadas. Tres mitigaciones, por orden de preferencia:
- Compruebe ambos límites publicados —peso y momento— en el manual de la máquina antes de montar un conjunto largo, y pese el conjunto completo (portaherramientas + herramienta + perno de retención) en lugar de estimarlo.
- Use la opción de herramienta pesada del control cuando esté disponible: muchos controles ofrecen un indicador o parámetro por herramienta que ralentiza el giro del brazo para alvéolos designados, intercambiando unos segundos de tiempo de cambio por una transferencia fiable.
- Acorte y aligere el conjunto — un árbol más corto aunque de pared más gruesa, o un portaherramientas de acoplamiento más cercano, suele devolver el momento dentro de la homologación incluso cuando la masa se mantiene igual.
Para herramientas muy pesadas o muy largas que superan los límites publicados incluso con un brazo ralentizado, la carga manual en el husillo sigue siendo la vía segura; los almacenes no están homologados para lo que el propio cono del husillo puede soportar. El desequilibrio agrava el problema en el extremo del husillo — la selección del grado de equilibrado para portaherramientas montados se trata en la guía de grado de equilibrado de portaherramientas de esta serie.
Forma del perno de retención: el lado del tirante en el atasco
El tirante agarra el portaherramientas por la ranura de retención del perno de retención, y el perno se rige por una norma distinta de la del cuerpo del portaherramientas. MAS 403 rige el perno de retención BT mientras que JIS B6339 rige el cuerpo del portaherramientas BT, de modo que un husillo BT solo queda totalmente especificado cuando coinciden tanto la norma del portaherramientas como el subtipo del perno de retención. Los pernos CAT siguen el suplemento ANSI/ASME B5.50 con roscas en pulgadas (5/8"-11 UNC en CAT40), y los portaherramientas SK llevan pernos DIN 69872 / ISO 7388-2 (M16 en SK40) cuya geometría de la ranura de retención difiere de MAS 403 aun cuando la rosca coincida — ISO 7388-2 es la norma internacional para el perno de retención, distinta de ISO 7388-1, que rige el mango del portaherramientas.
En términos de ATC, un perno de longitud o forma de cabeza incorrectas presenta la ranura de retención en la posición axial equivocada, así que los dedos del tirante enganchan la parte equivocada del cuerpo del perno — el amarre parece normal en el cambio de herramienta, pero aparecen alarmas de confirmación de amarre de forma intermitente y la herramienta puede soltarse bajo carga de corte. Un perno genérico puede quedar unos ~2-4 mm fuera de la zona de agarre prevista del tirante mientras se enrosca limpiamente. Los detalles de identificación —rosca, ángulo de la cara de la cabeza, longitud y geometría de la ranura en BT, CAT, Mazak y DIN 69872— son la base de la guía de compatibilidad de pernos de retención de esta serie; la regla relevante para el ATC es breve: tras cualquier cambio de perno de retención, trate las nuevas alarmas de amarre o los reintentos de cambio de herramienta primero como un problema de especificación del perno, y pida los pernos de nuevo por el número de pieza publicado del OEM del husillo en lugar de por el tamaño del cono.
Desgaste de los dedos de la pinza o desgaste del portaherramientas — ¿cuál es?
Los dedos de la pinza de agarre y las ranuras en V de los portaherramientas se desgastan entre sí, así que los síntomas de fase tardía parecen idénticos desde el lado del operario: traqueteo en la transferencia, herramientas asentadas ligeramente desviadas, reintentos ocasionales de reagarre. Separarlos es una lectura en dos pasos:
- Ejecute la matriz de intercambio. Un portaherramientas que se comporta mal en cada estación inculpa al portaherramientas; varios portaherramientas que se comportan mal en una pinza de agarre o alvéolo inculpan a esa estación. Registre qué números de herramienta dan alarma y dónde — el patrón suele resolverse en un turno.
- Lea el contacto. Marque la ranura en V del portaherramientas sospechoso con marcador de trazado (o azul de mecánico), realice 2-3 cambios de herramienta y observe dónde se ha borrado la marca. Los dedos de la pinza en buen estado borran una banda simétrica y uniforme en la ranura en V; un patrón de borrado unilateral o irregular apunta a dedos desgastados, un muelle de dedo doblado o una ranura del portaherramientas que ya no coincide con el perfil del dedo.
Confirmación del lado de la máquina: inspeccione los propios dedos en busca de planos, bordes redondeados y fuerza de muelle desigual, y compare el desgaste entre un alvéolo de mucho tránsito y uno poco usado. Confirmación del lado del portaherramientas: mida con calibrador el ancho de la ranura frente a un portaherramientas nuevo de la misma familia. Sustituya los dedos de la pinza en juego, no de forma individual — un dedo nuevo emparejado con uno desgastado agarra descentrado y recrea el síntoma original en semanas con los volúmenes típicos de cambio de herramienta en producción.
Portaherramientas BT y SK mezclados en un mismo carrusel
Los portaherramientas SK (DIN 69871), BT (JIS B6339) y CAT (ANSI/ASME B5.50) de tamaño 40 calibran todos 44.45 mm sobre el mismo cono nominal 7:24, razón por la cual un portaherramientas de familia incorrecta asienta en el alojamiento del husillo mientras falla en todo lo demás de la cadena de cambio de herramienta. DIN 69871 sitúa la ranura en V del SK en una posición axial distinta respecto a la línea de calibrado que la posición en la que JIS B6339 sitúa la ranura del BT, y la brida BT es notablemente más gruesa que la SK o CAT del mismo tamaño — así que las pinzas de agarre y los alvéolos mecanizados para una familia transportan mal a la otra aunque todos los portaherramientas "encajen" en el husillo.
En un carrusel mezclado los síntomas son característicos: los portaherramientas de familia incorrecta quedan más altos (o se hunden por debajo) que sus vecinos en los alvéolos, la pinza de agarre toma la ranura en V a la altura equivocada y transporta el portaherramientas con holgura, y las alarmas de cambio de herramienta se concentran en números de herramienta concretos — los importados. Los lotes de utillaje usado son la vía de entrada habitual, ya que "portaherramientas de cono 40" en un anuncio de lote suele mezclar cuerpos SK40, BT40 y CAT40 que se parecen en las fotografías.
Clasifique antes de cargar, no después de la alarma
Clasifique cada lote de utillaje mezclado o usado primero por el grabado de la brida ("BT40 MAS403", "DIN 69871 AD", "CAT40") y luego por la rosca del perno de retención — M16 métrico reduce un portaherramientas de tamaño 40 a BT o SK, mientras que 5/8"-11 UNC significa CAT. Una comparación de brida lado a lado frente a un portaherramientas conocido resuelve el resto en menos de 1 minuto por portaherramientas, lo cual es un seguro barato frente a un conjunto caído en transferencia.
Reglas de alvéolos adyacentes para herramientas sobredimensionadas
El espaciado de los alvéolos del almacén fija el mayor diámetro de fresa que puede convivir junto a alvéolos ocupados. En los almacenes típicos de cono 40, el diámetro máximo de herramienta con todos los alvéolos adyacentes llenos es de unos 75-90 mm, que sube a unos 125-150 mm cuando los alvéolos vecinos se dejan vacíos — el par exacto de valores está en la tabla de especificaciones del ATC del manual de la máquina. Superar el diámetro con alvéolos llenos no da alarma; deja silenciosamente que las plaquitas de una fresa de planear rocen los portaherramientas vecinos durante la indexación, mecanizando marcas de testigo en las bridas y, con el tiempo, mellando las plaquitas.
Dos reglas mantienen seguras las fresas sobredimensionadas:
- Declare la herramienta como grande en la tabla de herramientas. Los controles con un indicador de herramienta grande reservan los alvéolos adyacentes automáticamente y, en almacenes de acceso aleatorio, impiden que la lógica de reordenación de alvéolos asigne un vecino más tarde en el turno.
- En almacenes de alvéolo fijo, deje físicamente vacíos los vecinos y documéntelo a nivel de hoja de preparación, porque nada en el control lo impone. Un nuevo operario que llene los alvéolos "libres" es un choque clásico de segundo turno.
Los almacenes de acceso aleatorio merecen precaución especial: el control reasigna alvéolos a medida que las herramientas regresan, así que una herramienta sobredimensionada que se cargó de forma segura puede regresar junto a un vecino alto a menos que esté marcada. Verifique el indicador de herramienta grande tras cada edición de la tabla de herramientas en máquinas de acceso aleatorio — es el indicador, no la elección original del alvéolo, lo que protege la holgura.
Verificación de un portaherramientas de terceros antes de comprar la flota
Los anuncios de catálogo citan JIS B6339 o ANSI/ASME B5.50, pero el calibrador confirma el cuerpo. Antes de comprometerse con una flota de portaherramientas de terceros, mida una muestra frente a las dimensiones de referencia publicadas y frente a un portaherramientas OEM en buen estado:
Dos matizaciones mantienen esto honesto. Primero, los calibradores resuelven 0.01 mm como mucho en manos expertas, así que estas comprobaciones son un cribado para cuerpos de familia incorrecta, errores groseros de mecanizado y daños por choque — no un sustituto de las tablas de tolerancia de las normas, que especifican límites más estrechos que la resolución del calibrador sobre el propio cono. Segundo, las normas definen solo la geometría: la dureza superficial, el grado de equilibrado y la excentricidad son elecciones del fabricante superpuestas, así que un portaherramientas dimensionalmente correcto puede aun así ser de mala calidad. Una comprobación con calibrador de 5 minutos del diámetro calibrado, el diámetro de brida, el ancho de chavetero y la rosca del perno en el primer portaherramientas entregado detecta las discrepancias que provocan atascos del ATC; la calidad del contacto del cono y la excentricidad todavía necesitan un presetter o una comprobación en husillo antes de producir. Para la selección del tipo de portaherramientas más allá de la propia interfaz, consulte la guía completa de sujeción de herramientas, y para el contexto de preparación de la primera máquina, la guía para principiantes de preparación del utillaje CNC.
Resumen
Primero la prueba de intercambio, luego mida la brida con calibrador — la mayoría de los atascos del ATC son una cuestión de 0.5 mm.
Separe el desgaste de la máquina del desgaste del portaherramientas con una prueba de intercambio antes de sustituir nada: un portaherramientas que falla en todas partes es un problema del portaherramientas, cada portaherramientas que falla en una estación es un problema de la máquina. Luego mida — diámetro calibrado (44.45 mm en tamaño 40), diámetro de brida (63 mm BT40 vs 63.5 mm CAT40), ancho del chavetero de arrastre (22.6 mm BT40) y rosca del perno de retención — frente a los datos de referencia JIS B6339 / ANSI/ASME B5.50 y a un portaherramientas en buen estado. Mantenga los conjuntos dentro de los límites de peso y momento del fabricante (normalmente ~3-8 kg por herramienta en almacenes de cono 40), nunca mezcle cuerpos BT y SK en un mismo carrusel, marque las fresas sobredimensionadas para dejar vacíos los alvéolos adyacentes, y pida los pernos de retención por el número de pieza del OEM del husillo.
¿Por qué mi ATC cae o traquetea solo con un portaherramientas concreto?
Ese patrón apunta al portaherramientas, no a la máquina. Mida con calibrador su diámetro de brida y el ancho de la ranura en V frente a un portaherramientas en buen estado de la misma familia — las bridas BT40 miden 63 mm y las CAT40 63.5 mm, y el desgaste o un cuerpo de familia incorrecta cambia cómo asientan los dedos de la pinza de agarre. Las rebabas o la fricción en la ranura en V producen el mismo síntoma.
¿Cuánto peso puede manejar un cambiador de herramientas CNC por herramienta?
Los almacenes de centros de mecanizado verticales de cono 40 típicos están homologados por los fabricantes en unos 3-8 kg por herramienta, mientras que las máquinas de cono 50 suelen homologarse en el rango de ~12-25 kg por herramienta — pero la cifra exacta es siempre la especificación publicada del fabricante, no una regla del tamaño del cono. Muchos fabricantes también publican un límite de momento, así que un conjunto largo con su centro de gravedad lejos de la línea de calibrado puede provocar un fallo del brazo incluso por debajo del límite de peso. Compruebe ambos valores en el manual de la máquina.
¿Puedo mezclar portaherramientas BT40 y SK40 en un mismo carrusel?
No de forma fiable. Ambos calibran 44.45 mm sobre el mismo cono 7:24 y asientan en el alojamiento del husillo, pero el espesor de brida, la posición de la ranura en V y la geometría de la ranura de la pinza de agarre difieren entre JIS B6339 y DIN 69871, así que las pinzas de agarre y los alvéolos mecanizados para una familia transportan mal a la otra. Clasifique las cajoneras mezcladas por el grabado de la brida y la rosca del perno de retención antes de cargar un almacén.
¿Cómo verifico un portaherramientas BT40 de terceros antes de comprar en cantidad?
Mida con calibrador una muestra frente a las dimensiones de referencia publicadas — 44.45 mm de diámetro calibrado, 63 mm de diámetro de brida, 22.6 mm de ancho del chavetero de arrastre y una rosca de perno de retención M16 según los datos de referencia JIS B6339 / MAS 403. Luego compare el ancho y la posición axial de la ranura en V lado a lado con un portaherramientas OEM en buen estado; los catálogos citan la norma, pero el calibrador confirma el cuerpo.
¿Cómo distingo el desgaste de los dedos de la pinza de agarre del desgaste del portaherramientas?
Realice una prueba de intercambio: varios portaherramientas que se comportan mal en una pinza de agarre o alvéolo inculpan al lado de la máquina, mientras que un portaherramientas que se comporta mal en cada estación inculpa al portaherramientas. Una marca de marcador o azul de mecánico en la ranura en V, leída tras 2-3 cambios de herramienta, muestra dónde contactan realmente los dedos — un patrón de borrado unilateral o irregular significa dedos desgastados.