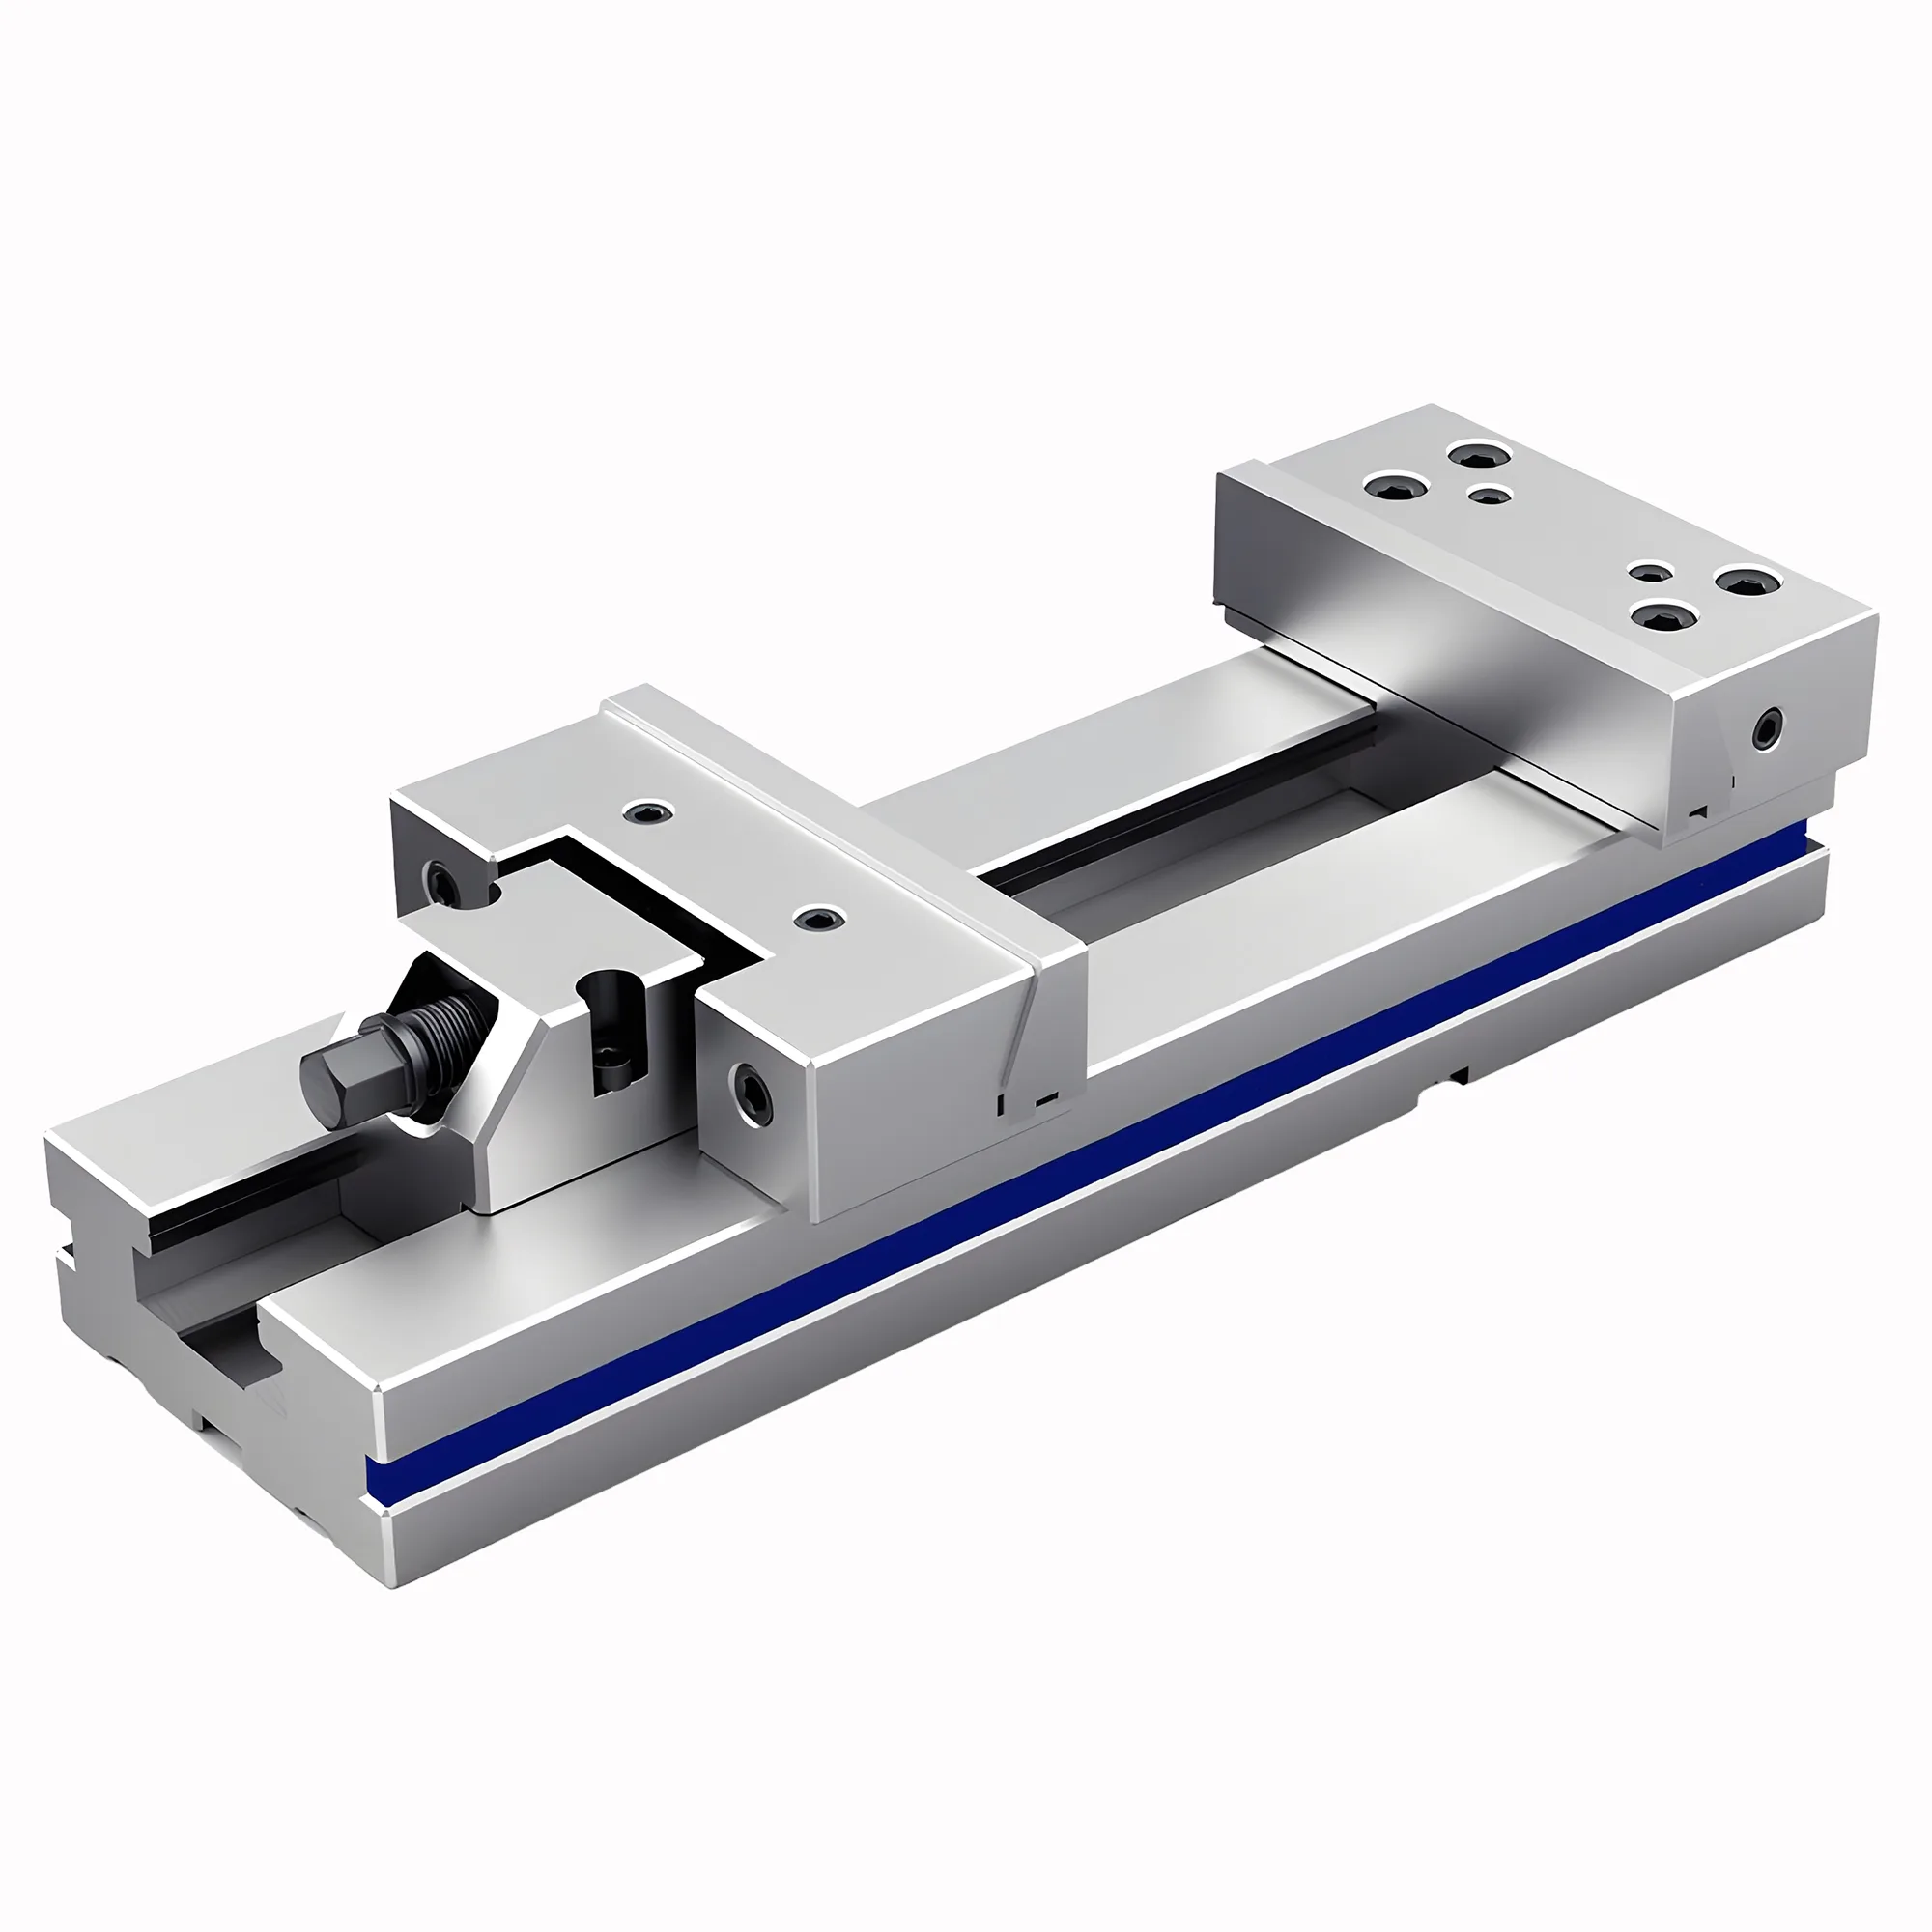
Ein korrekt ausgerichteter Frässchraubstock mit richtig aufgesetzten Parallelen hält den Sweep-Fehler an der Festbacke unter 0.005 mm über 150 mm — die Schwelle, ab der Stufenfehler und winklige Werkstückneigung im Schlichtschnitt sichtbar werden. Wird einer der beiden Vorgänge ausgelassen oder überstürzt, entsteht eine winklige Fehlausrichtung von 0.02–0.05 mm pro 100 mm, die sich unmittelbar in konische Merkmale, schlechte Ebenheit und Nacharbeit übersetzt.
Kurzreferenz zur Schraubstock-Einrichtung
| Problem / Ziel | Primärmaßnahme | Erwartete Wirkung |
|---|---|---|
| Festbacke außerhalb der Ausrichtung | Festbacke mit 0.001 mm Messuhr einsweepen; Schraubstockkörper zur Korrektur klopfen | Winkelfehler ≤ 0.005 mm pro 150 mm Backe |
| Werkstück steht hoch oder gekippt | Werkstück mit Messingdorn auf die Parallelen klopfen; Klappertest erneut prüfen | Aufsitzfehler sinkt von 0.05 mm auf < 0.01 mm |
| Parallele klappert nach dem Spannen | T-Nut und Backenflächen reinigen; mit 60–70% des Nennmoments neu spannen | Parallelen-Kontakt wiederhergestellt; Werkstückabheben beseitigt |
| Span unter der Parallele | T-Nut und Backentasche ausblasen; mit fusselfreiem Tuch abwischen | Aufsitzfehler durch Span beseitigt (typische Spanhöhe = 0.1–0.3 mm Fehler) |
| Winkliger Absatz im Schlichtdurchgang | Schraubstock erneut ausrichten; Spindelausrichtung prüfen (Spindel- und Schraubstockfehler addieren sich) | Absatz beseitigt; Ebenheit innerhalb 0.01 mm über 100 mm |
| Weichbacken-Bohrungs-TIR zu hoch | Weichbacken nach dem Spannen am Schraubstock ausbohren; nie vorher | TIR reduziert von 0.05–0.10 mm auf < 0.01 mm |
Warum Schraubstock-Ausrichtung und Parallelen-Aufsitz zählen
Ein um 0.03 mm über 150 mm fehl-ausgerichteter Schraubstock erzeugt im Serienbetrieb über einen 1.000 mm Verfahrweg eine Konizität von 0.2 mm — ein Fehler, der sich über jedes Merkmal am Teil aufsummiert.
Die Schraubstock-Ausrichtung richtet die Festbacke parallel zur Maschinen-X-Achse aus (und die bewegliche Backe parallel zur Y-Achse), sodass ein in den Schraubstock gespanntes Werkstück senkrecht zur Spindelverfahrung orientiert ist. Das Aufsetzen der Parallelen stellt sicher, dass die Werkstückunterseite gleichmäßig auf beiden Parallelen aufliegt — das Werkstück wird auf einer bekannten, reproduzierbaren Höhe gehalten und die Neigung in Z-Richtung wird verhindert.
Beide Vorgänge sind miteinander verknüpft: Auch ein perfekt ausgerichteter Schraubstock hält Winkeltoleranzen nicht ein, wenn die Parallelen nicht vollständig aufsitzen. Der Schraubstockkörper liefert die X-Y-Winkelreferenz; die Parallelen liefern die Z-Höhe und die Neigungsreferenz.
Fühlhebelmessgeräte (DTI) mit 0.001 mm Auflösung sind das Mindestinstrument zum Ausrichten eines Präzisionsschraubstocks für tolerierte Arbeiten — Messuhren mit 0.01 mm Auflösung reichen für diese Aufgabe nicht aus.
In ISO-1101-Terminologie steuert die Ausrichtung die „Winkligkeit“ der Spannfläche relativ zum Maschinen-Koordinatensystem. Ein fehl-ausgerichteter Schraubstock projiziert diesen Winkelfehler in jedes bearbeitete Merkmal: Bohrungen sind nicht mehr senkrecht, Schultern nicht rechtwinklig, Taschenböden nicht eben.
Modulare Präzisionsschraubstöcke (etwa die GT-Serie) verfügen über geschliffene Bezugsflächen, die beim Wiederaufsetzen auf einer sauberen T-Nut die Ausrichtung innerhalb 0.005 mm reproduzieren — aber nur bei sauberen Sitzflächen und sauberer T-Nut. Werkzeugmacher- und Sinusschraubstöcke erfordern bei jeder Neupositionierung ein vollständiges Einsweepen mit der Messuhr, weil die Winkelausrichtung am Bediener hängt. Eine vollständige Aufschlüsselung der Genauigkeiten und Spannkraft-Kompromisse nach Bauart bietet der Vergleich Modular- vs. Sinus- vs. Werkzeugmacherschraubstock.
Schraubstock ausrichten: Schritt-für-Schritt
Benötigte Werkzeuge
- Fühlhebelmessgerät (DTI): 0.001 mm Auflösung, Hub mindestens 0.3 mm
- Magnetisches Messstativ oder Fühlhebelarm in der Spindel
- Messing- oder Aluminiumdorn (zum Klopfen ohne Druckstellen)
- Präzisionswasserwaage (optional, für grobe Vornivellierung)
- Drehmomentschlüssel auf den vom Hersteller spezifizierten T-Nut-Schraubenanzug eingestellt (typischerweise 40–60 N·m für M12-Schrauben)
Verfahren
Schritt 1 — T-Nut und Schraubstockbasis reinigen. Die T-Nut mit Druckluft ausblasen. Die T-Nut-Oberseite und die Schraubstockbasis mit fusselfreiem Tuch abwischen. Ein einzelner Span unter der Schraubstockbasis erzeugt je nach Spandicke und Schraubstock-Aufstandsfläche eine starre Neigung von 0.01–0.05 mm.
Schritt 2 — Schraubstock handfest montieren. Die Schraubstock-T-Nutsteine in die T-Nut einsetzen und die Befestigungsschrauben nur handfest anziehen. Der Schraubstock muss sich seitlich verschieben lassen, ohne abzuheben.
Schritt 3 — Messuhr in der Spindel montieren. Das DTI in einen Fühlhebelmessgerät-Halter oder eine Spannzange in der Spindel einsetzen. Den Messtaster an der Festbackenfläche (nicht an der beweglichen Backe) am linken Ende des Verfahrwegs positionieren, typischerweise 10–15 mm vom Backenrand entfernt. Etwa 0.2–0.3 mm vorspannen.
Schritt 4 — Messuhr nullen. Über die volle Backenlänge in der X-Achse verfahren. Den Gesamt-Messuhrausschlag (TIR) protokollieren. Der Nullwert ist der Messwert am linken Ende; der Messwert am rechten Ende zeigt den Gesamt-Winkelfehler über die Backenbreite.
Schritt 5 — In Halbschritten korrigieren. Beträgt der Fehler 0.02 mm (rechtes Ende höher), die rechte hintere Ecke des Schraubstockkörpers leicht mit dem Messingdorn klopfen, bis die Messuhr 0.01 mm (die Hälfte von 0.02 mm) anzeigt. Dann erneut verfahren. So lange wiederholen, bis der TIR über die volle Backenlänge unter 0.005 mm liegt.
Halbschritt-Korrektur
Die hohe Ecke des Schraubstocks klopfen. Jeder Schlag bewegt den Schraubstock um einen kleinen Betrag. Nach jedem Schlag ist erneut zu sweepen, um die Korrektur zu bewerten — Schraubstockkörper reagieren nichtlinear, weil die T-Nutsteine als Drehpunkte wirken. Drei oder vier Klopf-Mess-Zyklen erreichen typischerweise 0.005 mm oder besser.
Schritt 6 — Befestigungsschrauben anziehen. Die Schrauben in diagonaler Reihenfolge (links-vorne, rechts-hinten, rechts-vorne, links-hinten) auf das vom Hersteller spezifizierte Moment anziehen. Nach dem Anziehen die Festbacke erneut sweepen. Das Anziehen kann eine typische Verschiebung von 0.005–0.015 mm verursachen; übersteigt sie 0.005 mm, ist zu lösen und neu zu korrigieren.
Schritt 7 — Endgültige Verifikations-Sweep. Mit angezogenen Schrauben die volle Backenlänge sweepen. Das Ergebnis protokollieren. Für allgemeines Fräsen ist 0.010 mm TIR akzeptabel. Für tolerierte Arbeit (Bohrungen, Präzisionsschultern) ist ≤ 0.005 mm anzustreben.
Indizierfehler an der beweglichen Backe
Die bewegliche Backenfläche ist nicht für die Präzisions-Ausrichtung heranzuziehen. Die bewegliche Backe ist keine geschliffene Bezugsfläche — sie weicht je nach Spannrichtung um 0.01–0.03 mm zum Bediener hin und davon weg ab. Ein Indizieren an ihr bringt einen systematischen Fehler von 0.01–0.03 mm ein. Für Präzisionseinstellungen ausschließlich an der Festbacke ausrichten; die bewegliche Backenfläche kann als grobe Plausibilitätsprüfung dienen, aber nicht als primäre Referenz.
Parallelen-Auswahl und Aufsetz-Verfahren
Die passenden Parallelen wählen
Gepaarte, gehärtete Parallelenpaare mit ≤ 0.002 mm Dickenstreuung zwischen den beiden Stücken sind für die reproduzierbare Mehrschritt-Werkstückaufnahme erforderlich — ungepaarte Parallelen erzeugen Stufenfehler, wenn das Teil gewendet oder neu aufgespannt wird.
Parallelen erfüllen zwei Funktionen: Sie heben das Werkstück über die Backen, sodass der Schaftfräser unter dem Werkstück Freiraum hat, und sie liefern eine ebene, reproduzierbare Bezugsfläche für die Werkstückunterseite.
Standard-Präzisions-Parallelen werden in gepaarter Form mit einer Dickentoleranz von ±0.001 mm pro Stück und ≤ 0.002 mm Paarungstoleranz gefertigt. Für Aufspannungen, die eine Werkstück-Höhen-Wiederholgenauigkeit besser als 0.01 mm fordern, ist das Paar vor dem Einsatz mit einer Bügelmessschraube zu verifizieren.
Wichtige Auswahlkriterien (für die Auswahl der Backenart siehe den Auswahlleitfaden für Schraubstockbacken):
- Höhe: Die Parallelen sollten die Werkstückunterseite etwa 5–10 mm über die Oberkante der Schraubstockbacke setzen. Unter 5 mm besteht das Risiko, dass der Schaftfräser die Backe berührt; über 10 mm wird die effektive Spanntiefe unter den empfohlenen Mindestwert von 3× Werkstückhöhe reduziert.
- Breite: Die Parallelenbreite sollte ≥ 60% der Backenbreite betragen, um die Kontaktfläche zu maximieren. Schmale Parallelen (< 40% Backenbreite) erzeugen einen Kippdrehpunkt.
- Zustand: Die Parallelenflächen mit einem Präzisions-Haarlineal oder einer Messplatte prüfen. Parallelen mit Graten, Dellen oder Verzug > 0.005 mm sind zu ersetzen.
Aufsetz-Verfahren
Schritt 1 — Backen und Parallelen reinigen. Alle vier Flächen jeder Parallele (beide Flachseiten und beide Kanten) mit fusselfreiem Tuch abwischen. Die Schraubstock-Backenflächen und die untere Backentasche reinigen. Ein Film Kühlmittelrückstand zwischen Parallele und Backentasche trägt 0.002–0.005 mm Unsicherheit bei.
Schritt 2 — Parallelen in den Schraubstock einlegen. Die Parallelen symmetrisch in der Backentasche platzieren — gleicher Abstand zu jedem Backenende, bündig gegen die Festbackenfläche.
Schritt 3 — Werkstück einlegen und Schraubstock leicht schließen. Den Schraubstock auf leichten Kontakt schließen (noch ohne Spanndruck). Prüfen, ob beide Parallelen die Werkstückunterseite berühren — kippt eine Parallele, ist auf Späne oder Werkstückwölbung zu prüfen.
Schritt 4 — Klappertest. Bei leichtem Spanndruck mit dem Finger versuchen, jede Parallele zu rütteln. Jedes Klappern bedeutet, dass das Werkstück brückenartig aufliegt (Unterseite konvex) oder ein Span vorhanden ist. Den Schraubstock öffnen, reinigen und neu beginnen.
Schritt 5 — Klopfen und spannen. Bei leichtem Druck das Werkstück mit einem Messingdorn auf die Werkstück-Oberseite klopfen. Der Klopfschlag setzt das Werkstück auf die Parallelen, indem elastische Rückfederung in Schraubstockbacke und Werkstück beseitigt wird. Den Klappertest wiederholen. Beide Parallelen sollten vor dem Endspannen fest sitzen (kein Klappern).
Schritt 6 — Endspannkraft anlegen. Auf die empfohlene Kraft spannen. Bei einem Präzisions-Modularschraubstock an 1018-Stahl- oder 6061-Aluminium-Werkstücken ist für Teile bis 50 mm Breite eine Spannkraft von 5–8 kN typisch. Überspannen kann die Parallelen vom Boden der Backentasche abheben — nach vollem Spannen erneut den Klappertest durchführen.
Der Klappertest als Standard
Eine Parallele, die nach dem Spannen klappert, bedeutet, dass die Werkstückunterseite von der Parallelenoberfläche abgehoben ist — der Schraubstock hält das Werkstück nur über Seitenreibung, und die Z-Höhenreferenz ist verloren. Das Werkstück kann sich je nach Spangröße und Werkstückgewicht in Z um 0.02–0.10 mm verschieben. Die Klopf-Sequenz mit anschließendem Klappertest ist die etablierte Praxis für Präzisionseinstellungen; ein Auslassen lässt 0.02–0.10 mm Z-Höhendrift unentdeckt.
Häufige Fehlerquellen und Korrektur
| Fehlerquelle | Symptom | Korrektur |
|---|---|---|
| Späne unter der Schraubstockbasis | Schraubstock kippt; Messuhr-TIR > 0.05 mm | T-Nut reinigen; neu montieren |
| Ausrichten an der beweglichen Backe | Merkmalswinkel in Y-Achse falsch | An Festbacke neu ausrichten |
| Parallelen-Klappern ignoriert | Z-Höhe schwankt 0.02–0.10 mm zwischen Aufspannungen | Klopfen; vor dem Spannen kein Klappern verifizieren |
| Ungepaarte Parallelen | Stufenhöhenfehler beim Wenden des Werkstücks | Kalibrierte gepaarte Sätze einsetzen; vor dem Einsatz mit der Bügelmessschraube messen |
| Überdrehte Befestigungsschrauben | Ausrichtung verschiebt sich nach dem Anziehen | Drehmomentschlüssel einsetzen; nach dem Anziehen neu sweepen |
| Messuhr-Vorspannung unzureichend | Anzeige beim Verfahren über die Backe instabil | ~0.2–0.3 mm Vorspannung setzen; 0.001 mm DTI verwenden |
| Parallelen zu schmal | Werkstück kippt auf den Parallelen | Parallelen ≥ 60% der Backenbreite einsetzen |
| Weichbacke nicht im Schraubstock ausgebohrt | TIR des ausgebohrten Profils > 0.02 mm | Weichbacken stets mit montiertem und gespanntem Schraubstock ausbohren |
Der Parallelen-Fehler in Z (aus nicht aufgesetztem Werkstück) ist häufiger als der Ausrichtungs-Fehler, doch Bediener prüfen die Ausrichtung häufiger — beide verdienen in der Präzisionseinrichtung gleiche Aufmerksamkeit.
Ausrichtungs- vs. Parallelen-Aufsitz-Fehler diagnostizieren
Wenn ein bearbeitetes Merkmal außerhalb der Rechtwinkligkeit liegt oder im Schlichtdurchgang ein Absatz auftritt, kann die Fehlerquelle in der Schraubstock-Ausrichtung, im Parallelen-Aufsitz oder in der Spindel-Ausrichtung liegen:
- Die Festbacke mit dem DTI sweepen. Bei > 0.010 mm: Ausrichtungsfehler. Korrigieren und neu bearbeiten.
- Einen Präzisionswinkel nach dem Spannen auf das Werkstück setzen. Die Rechtwinkligkeit der senkrechten Fläche zur Maschinentafel prüfen. Zeigt der Winkel eine Neigung: Fehler im Parallelen-Aufsitz oder an der Werkstückfläche.
- Die Spindel-Ausrichtung indizieren (eine geschliffene Scheibe in der Spindel über die Tafel sweepen). ASME B5.54 empfiehlt für die Spindel-Ausrichtung eine Toleranz von ≤ 0.005 mm pro 300 mm. Liegt die Spindel außerhalb, gleicht keine Schraubstock-Ausrichtung Merkmale aus, die senkrecht zur Spindelachse bearbeitet werden. Ein ähnlich systematisches Vorgehen gilt beim Indizieren eines Vierbackenfutters: die Fehlerquelle isolieren, bevor korrigiert wird.
Spindel-Ausrichtungs- und Schraubstock-Ausrichtungsfehler addieren sich algebraisch — ein 0.005 mm Spindelfehler und ein 0.005 mm Schraubstockfehler ergeben kombiniert einen Positionsfehler von 0.010 mm an einem Werkstückmerkmal.
Sinusschraubstock und QKG-Serie — Präzisionshinweise
Sinusschraubstöcke (etwa die QKG-Serie) bringen eine dritte Ausrichtungsdimension ein: Der Sinusbalkenwinkel ist mit einem kalibrierten Endmaß-Stapel zu setzen, und der Schraubstock ist sowohl in X (Backe parallel zur X-Achse) als auch in Y (Sinusbalken-Drehachse parallel zur Y-Achse) auszurichten. Dies ist ein zweiachsiges Ausrichtverfahren:
- Die Festbacke in X ausrichten (Standard-Verfahren oben).
- Die Sinusbalken-Schwenkachse parallel zur Maschinen-Y-Achse indizieren, indem ein DTI in der Spindel in Y entlang der Vorderkante des Sinusbalkens verfahren wird.
- Endmaß-Stapelhöhe = L × sin(θ) setzen, wobei L die Sinusbalken-Länge (typischerweise 100 mm oder 200 mm) und θ der erforderliche Winkel ist.
- Die Stapelhöhe mit einer kalibrierten Bügelmessschraube verifizieren: für einen 100 mm Sinusbalken bei 10° ergibt L × sin(10°) = 100 × 0.1736 = 17.36 mm — ein Stapel aus 17.00 mm + 0.36 mm (falls verfügbar) oder die nächstliegende Kombination innerhalb 0.002 mm einsetzen.
Die Unsicherheit der Endmaß-Stapelhöhe δH überträgt sich auf die Winkel-Unsicherheit δθ ≈ (δH / L) × (180/π). Bei δH = 0.005 mm und L = 100 mm beträgt die Winkel-Unsicherheit ≈ 0.003° — deutlich innerhalb der Toleranz der meisten winkligen Merkmale, die typischerweise bei ±0.1° oder enger liegen. Der Winkelfehler wächst mit kürzerer Sinusbalken-Länge; für eng tolerierte Arbeiten ist der längste verfügbare Balken einzusetzen.
Schnelle Verifikations-Checkliste vor dem ersten Schnitt
- Festbacke sweepen: TIR ≤ 0.005 mm für Präzisionsarbeit, ≤ 0.010 mm für allgemeines Fräsen.
- Klopf-Klappertest: beide Parallelen fest, kein Klappern unter Spannkraft.
- Messuhr-Scan an der Werkstück-Oberseite: Die Oberseite des Werkstücks nach dem Spannen indizieren. Jeder Messwert über der halben Werkstückflächen-Ebenheitsspezifikation deutet auf einen Aufsitzfehler hin — öffnen, reinigen, neu spannen.
- Schraubenanzug am Schraubstock: Vor dem ersten Teil mit dem Drehmomentschlüssel prüfen. Nach dem Anziehen neu sweepen.
- Spindel-Ausrichtung: Wenn ein Merkmal rechtwinklig zur Tafel sein muss, die Spindel-Ausrichtung nach ASME B5.54 (≤ 0.005 mm pro 300 mm) verifizieren.
- Parallelen-Höhenfreiraum: Verifizieren, dass der Schaftfräser bei voller Tiefe weder Parallele noch Schraubstockbacke trifft. Z-Höhenmesstaster oder vorsichtige manuelle Z-Annäherung einsetzen.
Das Durcharbeiten der 6-Punkt-Verifikations-Checkliste verlängert die Rüstzeit um 5–10 Minuten pro Einstellung, beseitigt aber die häufigste Nacharbeitsquelle an Erstmustern — ein Werkstück, das die Erstprüfung besteht und im zweiten Vorgang nur deshalb durchfällt, weil der Schraubstock ohne Neuausrichtung neu montiert wurde.
Festbacke ausrichten, Parallelen aufsetzen, vor dem Schnitt beides verifizieren.
Für das Präzisionsfräsen ist die Festbacke auf ≤ 0.005 mm TIR auszurichten, sind die Parallelen mit dem Klopf-Klappertest aufzusetzen und die 6-Punkt-Checkliste vor dem ersten Schnitt abzuarbeiten. Beide Vorgänge zusammen benötigen unter 15 Minuten und verhindern die häufigste Quelle von Winkel- und Z-Höhenfehlern an gefrästen Teilen.
Welche Messuhr-Auflösung wird für das Ausrichten des Schraubstocks benötigt?
Ein Fühlhebelmessgerät (DTI) mit 0.001 mm Auflösung ist das Mindestinstrument für die Präzisions-Schraubstock-Ausrichtung. Eine Messuhr mit 0.01 mm Auflösung kann die Zieltoleranz von 0.005 mm nicht zuverlässig auflösen, da eine Skalenteilung dem gesamten Toleranzband entspricht. Ein DTI mit mindestens 0.3 mm Hub und etwa 0.2–0.3 mm Vorspannung gegen die Festbackenfläche ist einzusetzen.
Wie eng muss ein ausgerichteter Schraubstock sein — welcher TIR ist akzeptabel?
Für allgemeines Fräsen ist ≤ 0.010 mm TIR über die volle Backenlänge akzeptabel. Für tolerierte Merkmale (Präzisionsbohrungen, Schultern, Taschenböden mit Ebenheit < 0.01 mm) ist ≤ 0.005 mm TIR anzustreben. Enger als 0.003 mm ist in der Produktion selten erreichbar, ohne zusätzlich die Spindel-Ausrichtung zu verifizieren, deren Fehler unabhängig hinzukommt.
Warum klappern Parallelen nach dem Spannen, und was bedeutet das?
Ein Klappern der Parallelen nach dem Spannen bedeutet, dass die Werkstückunterseite nicht voll auf beiden Parallelen aufliegt — die Schraubstockbacken halten das Teil nur über Reibung, ohne Z-Höhenreferenz. Häufige Ursachen sind Späne am Boden der Backentasche, eine konvexe Werkstückunterseite oder zu schmale Parallelen, die das Werkstück nicht ausreichend abstützen. Vor dem Endspannmoment ist das Werkstück mit einem Messingdorn auf die Parallelen zu klopfen und der Klappertest zu wiederholen.
Lassen sich Schraubstock- und Spindel-Ausrichtungsfehler trennen?
Ja. Die Spindel-Ausrichtung wird separat indiziert, indem eine geschliffene flache Scheibe in der Spindel über die Maschinentafel gesweept wird — das misst die Spindel-zu-Tafel-Rechtwinkligkeit unabhängig vom Schraubstock. Anschließend wird die Festbacke des Schraubstocks mit dem DTI ausgerichtet. Die beiden Fehler addieren sich algebraisch: ein 0.005 mm Spindelfehler plus ein 0.005 mm Schraubstockfehler ergeben 0.010 mm Gesamt-Winkelfehler an einem bearbeiteten Merkmal. Beide müssen für Präzisionsarbeit innerhalb der Spezifikation liegen.
Wie oft sollte ein Schraubstock neu ausgerichtet werden?
Eine Neuausrichtung ist immer dann fällig, wenn der Schraubstock gelöst und wieder montiert wird, nach einem schweren Crash oder nach jedem Bearbeitungsereignis, das den Schraubstock verschoben haben könnte (schwere unterbrochene Schnitte, Gewindeschneid-Operationen oder T-Nut-Verunreinigung). Ein modularer Präzisionsschraubstock mit Bezugskeilen setzt sich bei sauberer T-Nut innerhalb 0.005 mm ohne Neuausrichtung wieder auf; ein Standard-Schraubstock ohne Bezugskeile erfordert bei jeder Neumontage eine Messuhr-Ausrichtung.
Quellen
- ISO 1101:2017 — Geometrical tolerancing: tolerances of form, orientation, location and run-out
- ASME B5.54-2005 — Methods for Performance Evaluation of CNC Machining Centers
- Machinery's Handbook 31st Edition, "Jigs, Fixtures, and Workholding" chapter
- Precision Vise Application and Setup Guide — Kurt Manufacturing