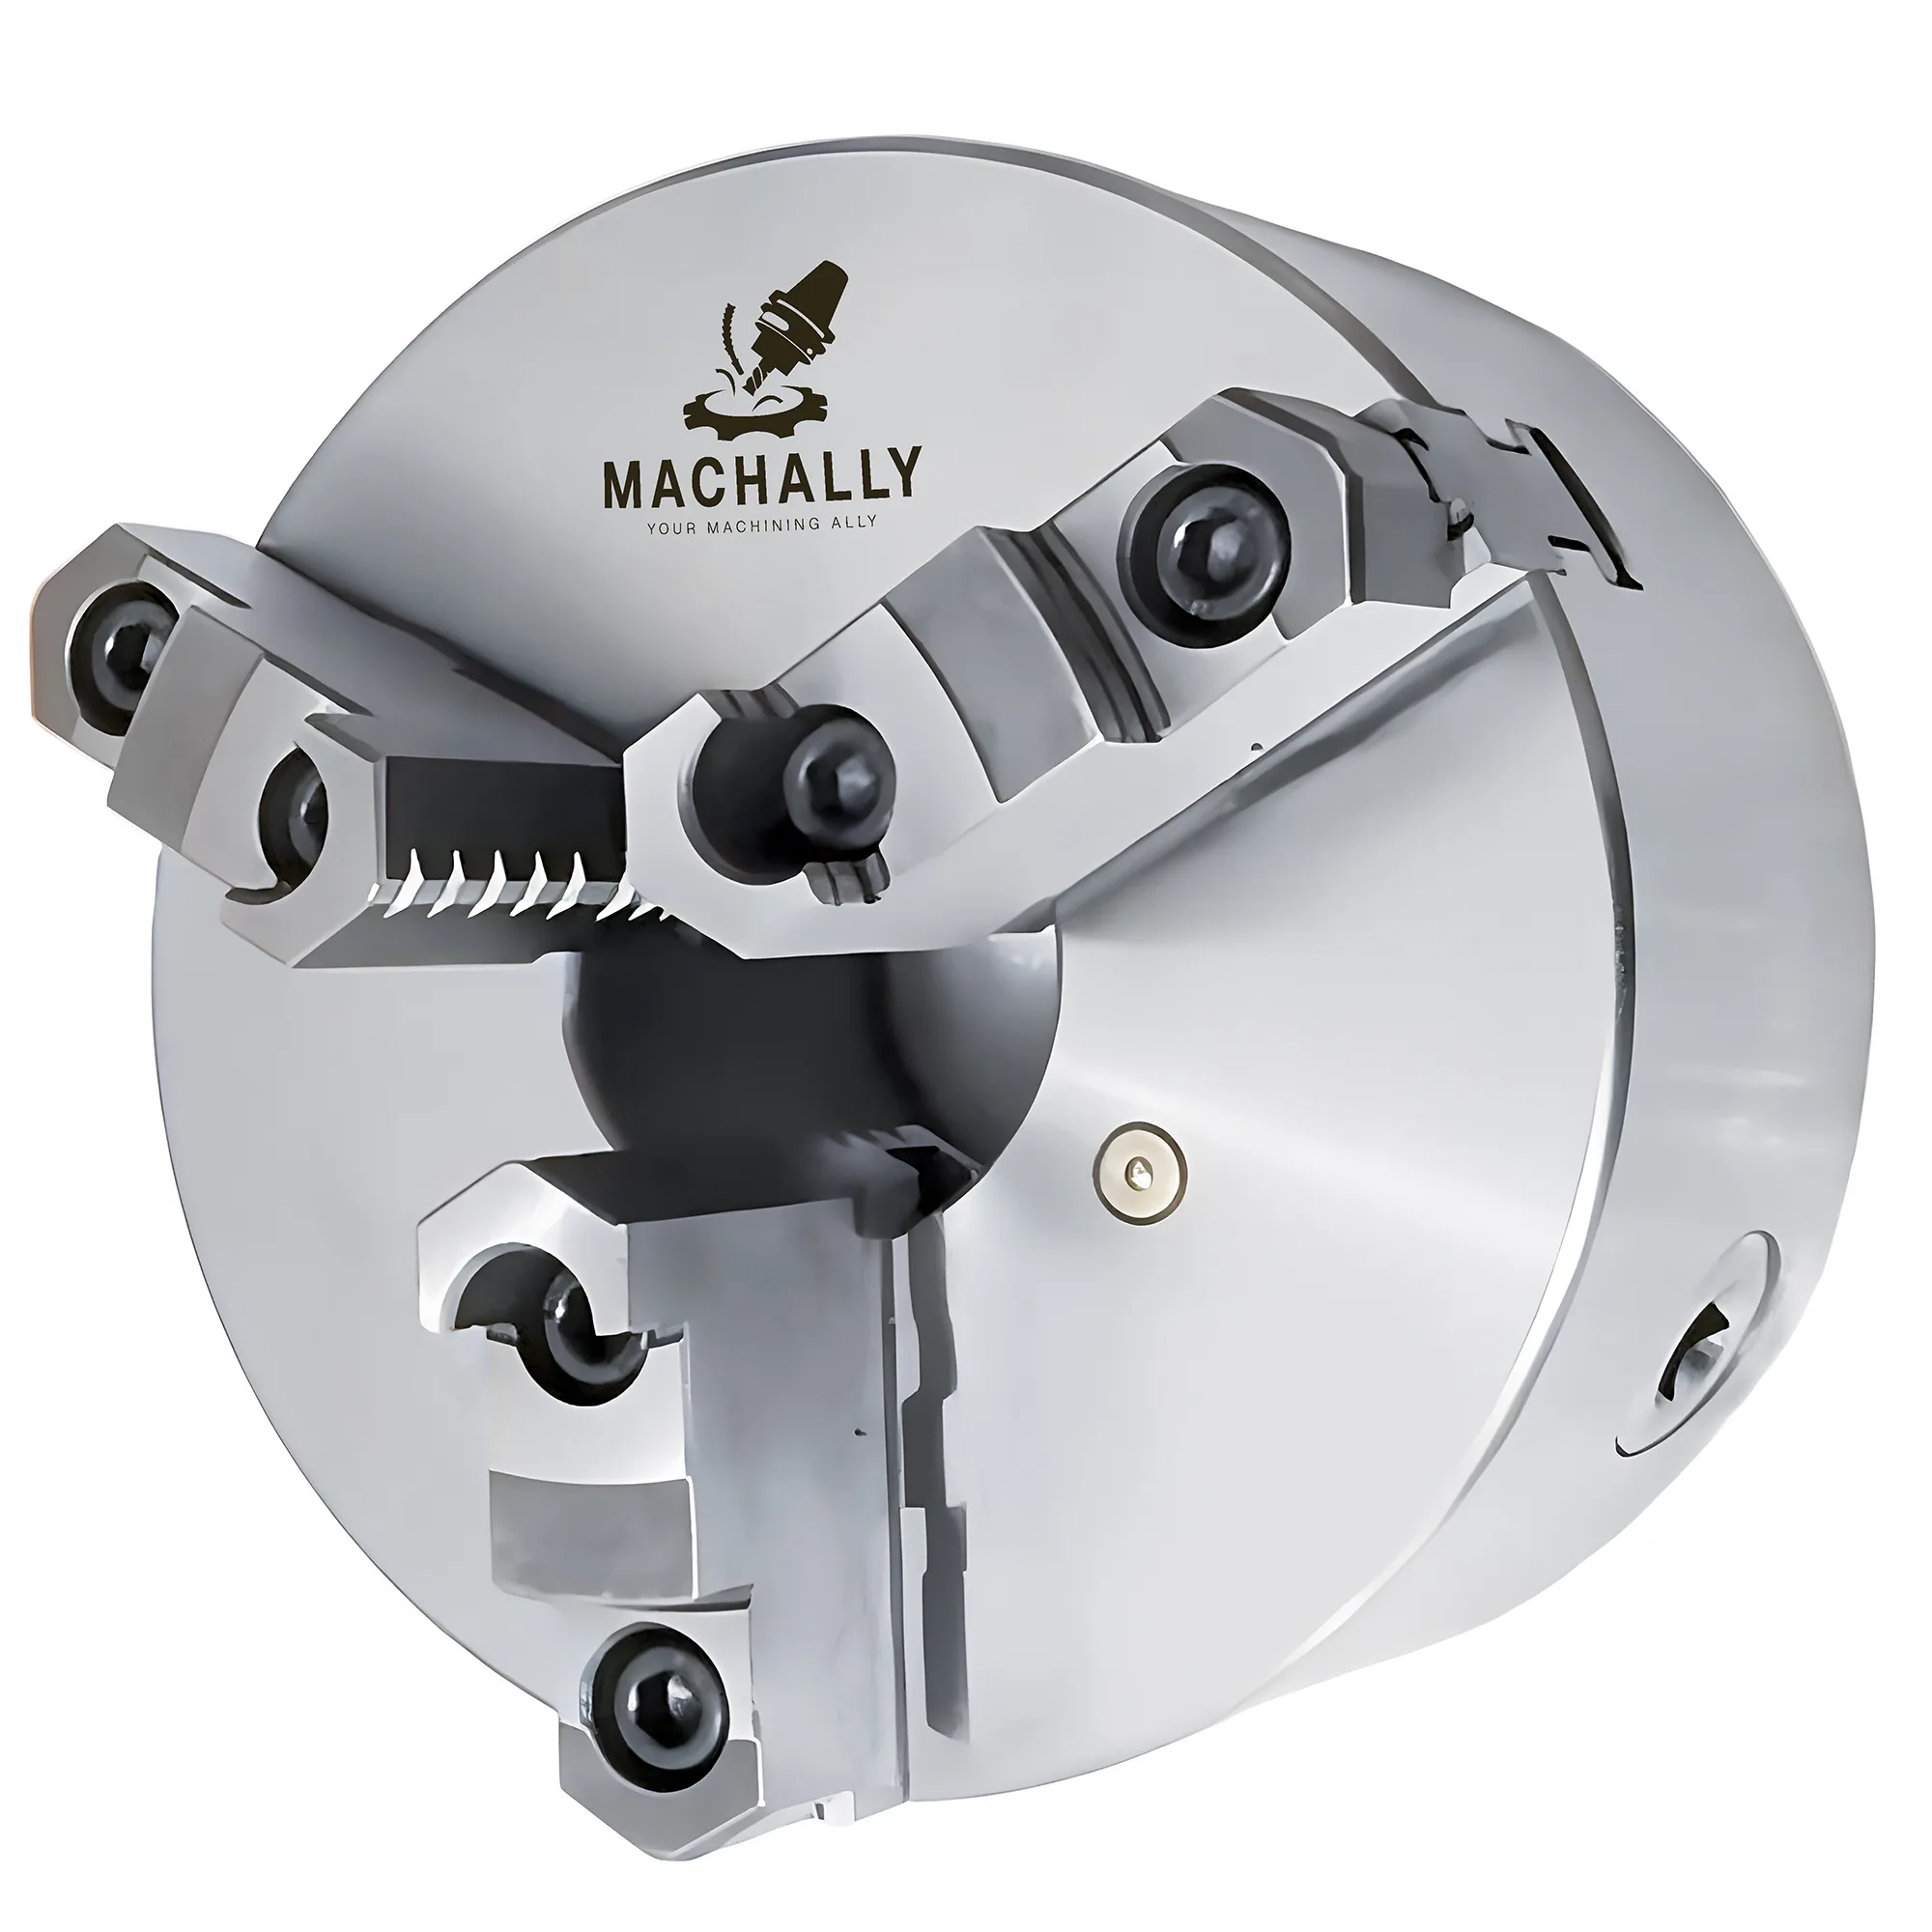
In-situ am Drei- oder Vierbackenfutter bearbeitete Weichbacken halten unregelmäßige oder vorbearbeitete Werkstücke mit ≤0.02 mm TIR-Wiederholgenauigkeit — vorausgesetzt, die Bohrung wird unter korrekter Spannlast gefertigt und die Lokalisierungsstufe oder der Radius passt die Werkstückgeometrie innerhalb 0.05 mm. AISI 1018 (HRC 15–20, leicht zerspanbar, mehrfach nachbohrbar) ist die Standardwahl für die meisten Drehaufgaben; 6061-T6 Aluminium für leichte Schlichtschnitte an empfindlichen Oberflächen; AISI 4140 vorgehärtet (HRC 28–32) für Großserien, in denen der Backensatz unter typischen Werkstattbedingungen häufiger als einmal pro Woche verschleißt.
Kurzreferenz zu Weichbacken
| Problem / Ziel | Primärmaßnahme | Erwartete Wirkung |
|---|---|---|
| Werkstück verschiebt sich zwischen Aufspannungen | Backen mit Werkstückdurchmesser-Versatz +0.0–0.05 mm bohren und eine Lokalisierungsstufe ergänzen | TIR-Wiederholgenauigkeit ≤0.02 mm über Neuspannungen unter typischen Bedingungen |
| Backen verschleißen in < 1 Woche | Von 1018-Stahl auf 4140 vorgehärtet (HRC 28–32) wechseln | Backenstandzeit 3–5× länger in kontinuierlicher Produktion |
| Druckstellen am weichen Aluminiumteil nach dem Spannen sichtbar | Von Stahl- auf 6061-T6 Aluminium-Weichbacken wechseln | Druckstellen bei Spannkräften bis ~5 kN an 150 mm Backen beseitigt |
| Bohrungsdurchmesser zu eng gebohrt; Teil passt nicht hinein | Mit Opferring oder Reststück unter Endspannmoment neu bohren | Beseitigt Rückfederung, die typischerweise 0.03–0.10 mm Bohrungskonizität ergibt |
| Unregelmäßiges Guss- oder Schmiedeteil driftet unter Schnitt | Radienaufnahme passend zum Werkstück-AD + Stufenschulter als axialer Anschlag | Beseitigt axiales Driften; typische Positions-Wiederholgenauigkeit ±0.05 mm bei in-situ am Produktionsfutter gebohrten Weichbacken |
| Großserie verlangt schnellen Backenwechsel | Zweiten Satz auf gleichem Durchmesser vorbohren; Futterkörper-Register zum Wiederaufsetzen nutzen | Wechselzeit unter 3 Minuten bei registergeführten Backensystemen |
Mindestens 4 Zeilen. Erwartete Wirkung quantifiziert mit Randbedingungen.
Weshalb Weichbacken bei unregelmäßigen Teilen besser sind als Hartbacken
Weichbacken sind die bevorzugte Werkstückaufnahme für unregelmäßige, vorbearbeitete oder empfindliche Werkstücke, weil sie die Aufnahmefläche der Werkstückgeometrie anpassen, statt das Werkstück der Backe.
Hartbacken an einem Dreibackenfutter greifen entlang von drei tangentialen Kontaktlinien. Für Rundmaterial ist das akzeptabel — der Fehler beschränkt sich auf den Backen-Rundlauf (typischerweise 0.05–0.15 mm TIR an einem Produktionsfutter nach ISO 3442 Toleranzklasse 3). Für ein Gussteil mit rohem Außendurchmesser, eine vorgebohrte Bohrung oder eine profilierte Oberfläche erzeugen drei tangentiale Kontaktpunkte unvorhersehbare Auslenkungskräfte, die das Teil axial und radial verschieben.
In-situ bearbeitete Weichbacken beseitigen das Linienkontakt-Problem. Sind sie passend zum Werkstückdurchmesser ausgebohrt, weitet sich die Kontaktfläche von drei Linienkontakten zu drei Bogenkontakten aus, die typischerweise 15–25° der Backenfläche überspannen, und verteilt damit die Spannkraft über eine deutlich größere Fläche. Ein Weichbacken-Bogenkontakt, der 20° an einem 100 mm Durchmesser überspannt, verteilt die Kraft pro Backe über etwa 17 mm² Kontaktfläche — rund das 8–12× der Kontaktfläche eines Linienkontakts am selben Durchmesser.
Bei einem K11-Dreibacken-Zentrierspannfutter zentriert der Spiralantrieb alle Backen gleichzeitig, sodass das Ausbohren aller drei Backen in einem Durchgang sicherstellt, dass alle drei Bogenkontakte konzentrisch zur Spindelachse liegen. Bei einem K12-Vierbacken-Zentrierspannfutter gilt dasselbe Prinzip: Das gleichzeitige Ausbohren aller vier Backen unter Spannlast sorgt dafür, dass die Lokalisierungsgeometrie auf die Spindelmittellinie ausgerichtet ist — nicht auf die individuellen Backen-Verfahrwege. Einen Vergleich, wann Drei- gegenüber Vierbackenfuttern einzusetzen sind, bietet der Leitfaden zur Auswahl Drei- vs. Vierbacken-Drehfutter.
ISO 3442 definiert das Futterkörper-Register (die Abstufung, die Backensätze lokalisiert) — diese geometrische Referenz nutzen Weichbacken-Systeme, um die Wiederholgenauigkeit beim Backenwechsel zwischen Aufspannungen zu wahren.
Werkstoffwahl: 1018, 6061 oder 4140?
Die drei verbreitetsten Weichbacken-Werkstoffe unterscheiden sich in Zerspanbarkeit, Verschleißverhalten und Oberflächenschutz:
AISI 1018 ist die Standardwahl für allgemeines Drehen, weil er Zerspanbarkeit, Nachbohrbarkeit und ausreichende Verschleißzeit für die meisten Lohnfertigungs-Aufträge ausgewogen verbindet. Ein Satz 1018-Weichbacken hält je nach Backentiefe, Spannlast und Werkstückwerkstoff typischerweise 50–200 Nachbohrungen, bevor der Backenkörper für eine Wiederverwendung zu dünn wird.
6061-T6 Aluminium wird für dünnwandige und vorbearbeitete Werkstücke bevorzugt, weil seine geringe Härte Druckstellen bei Spannkräften unter etwa 5 kN an 150 mm Futterbacken verhindert. Der Nachteil ist beschleunigter Verschleiß: Aluminiumbacken verformen sich an einer Produktionsserie aus Stahlteilen unter typischen Schruppkräften nach 20–50 Zyklen. 6061-T6-Aluminium-Weichbacken werden zum Schlichten empfindlicher Oberflächen eingesetzt, weil sie Druckstellen verhindern und sich dennoch innerhalb ±0.02 mm an den ausgebohrten Durchmesser anpassen.
AISI 4140 vorgehärtet (HRC 28–32) wird in Großserien eingesetzt, in denen 1018-Backen in weniger als fünf Tagen Dauereinsatz verschleißen. Die härtere Matrix widersteht der Verformung unter Spannkräften über 8 kN und hält die Bohrungsgeometrie länger. Die Zerspanung von 4140 bei HRC 30 erfordert Überflutungskühlung und TiAlN-beschichtetes VHM bei reduzierten Schnittgeschwindigkeiten (typischerweise 80–120 m/min), um raschen Werkzeugverschleiß zu vermeiden. TiAlN-Beschichtungen werden zum Ausbohren vorgehärteter Stahl-Weichbacken bevorzugt, weil ihre Oxidationsbeständigkeit über 800 °C die Schnittleistung bei den erhöhten Temperaturen erhält, die beim Zerspanen von HRC 28–32 Stahl entstehen, und die Werkzeugstandzeit unter typischen trockenen oder leicht überfluteten Bedingungen um das 2–4× gegenüber unbeschichtetem VHM verlängert. AISI 4140 vorgehärtet verlängert die Backenstandzeit in der Großserie um das 3–5× gegenüber 1018, erhöht aber die Ausbohr-Rüstzeit um 30–50% wegen der geringeren Zerspanbarkeit.
Entscheidungsregel zur Werkstoffwahl
1018 für Prototypen- und Lohnfertigungs-Arbeit (< 5 Teile/Tag), 6061-T6 für empfindliche oder vorbearbeitete Oberflächen, 4140 vorgehärtet, wenn derselbe Backensatz für > 50 aufeinanderfolgende Zyklen mit Spannkräften > 8 kN verwendet wird.
Backen ausbohren: Lastkompensation und Durchmesserversatz
Der häufigste Weichbacken-Fehler ist das Ausbohren bei Nulllast und das anschließende Spannen mit vollem Drehmoment. Spiralfutter und nockenbetätigte Futter federn unter Spannlast radial — typischerweise ~0.03–0.10 mm pro Backe an 150–200 mm Futterkörpern, abhängig von Futterzustand und Last — wodurch sich der ausgebohrte Durchmesser leicht schließt, sobald das Werkstück entnommen wird und die Backen erneut greifen.
Das korrekte Vorgehen besteht darin, die Backen unter Last gegen einen Opferring oder ein Reststück desselben Durchmessers bei Endspannmoment auszubohren. Damit wird die Backenmechanik in jenem Auslenkungszustand vorgespannt, der dem tatsächlichen Spannvorgang entspricht.
Richtwerte zum Bohrungsdurchmesser-Versatz (gelten für die meisten Futterarten unter typischen Lasten):
| Futterkörper-Durchmesser | Spannlast (typisch) | Bohrungsversatz (Backe entlastet → gespannt) |
|---|---|---|
| 100 mm (3-Backen-Spirale) | 2–4 kN pro Backe | 0.02–0.05 mm |
| 150 mm (3-Backen-Spirale) | 3–6 kN pro Backe | 0.03–0.07 mm |
| 200 mm (3-Backen-Kraft) | 5–10 kN pro Backe | 0.04–0.10 mm |
| 250 mm (4-Backen-Spirale) | 4–8 kN pro Backe | 0.03–0.08 mm |
Die Werte sind typische Branchenwerte auf Basis der Geometrie von Spiralfuttern; am eigenen Futterkörper durch Messung des Bohrungsdurchmessers bei Nulllast vs. Nennlast zu verifizieren.
Methode des Opferrings: Ein Reststück wird mit Nenn-Spannmoment eingespannt, die Backen werden auf den Werkstückdurchmesser ausgebohrt und das Reststück wird entfernt. Die Backen federn um den Versatzbetrag auf. Wird das tatsächliche Werkstück mit demselben Moment gespannt, schließen sich die Backen wieder auf den ausgebohrten Durchmesser und erreichen die gewünschte Kontaktgeometrie.
Das Ausbohren der Backen ohne Last-Vorkompensation ist die Hauptursache geringer Weichbacken-Wiederholgenauigkeit — die entstehende Bohrungskonizität von typischerweise 0.03–0.10 mm (variiert mit Futtergröße, Last und Zustand) bewirkt, dass das Werkstück an den Backenkanten statt in der Bogenkontaktzone aufsitzt.
Bitte vermeiden
Weichbacken sind nie in einem einzigen Tiefschnitt auf den Enddurchmesser auszubohren. Zwei Durchgänge anwenden: einen Schruppdurchgang typischerweise 0.3–0.5 mm Untermaß, dann einen Schlichtdurchgang auf den Zieldurchmesser. Ein einzelner schwerer Tiefschnitt kann 0.05–0.15 mm Bohrungskonizität verursachen aufgrund von Ausbohrstangen-Auslenkung und Spanstörung — besonders in 1018-Stahl bei hohen Vorschüben.
Lokalisierungsmerkmale: Stufen, Radien und axiale Anschläge
Eine Weichbacke mit reiner Bohrung kann den Durchmesser halten, aber keinen axialen Versatz verhindern; das Einbringen einer Lokalisierungsstufe oder -schulter beseitigt das axiale Driften und reduziert die Längenstreuung von Teil zu Teil unter stabilen Bedingungen auf typischerweise ±0.05 mm.
Drei Lokalisierungsgeometrien sind in der Praxis gebräuchlich:
Stufenschulter (häufigste Form): Am Bohrungsgrund wird eine typischerweise 1–3 mm tiefe Stufe eingestochen, die dem Schulterdurchmesser am Werkstück entspricht. Das Teil ruht auf dieser Stufe und ist sowohl radial (durch die Bohrung) als auch axial (durch die Stufenfläche) lokalisiert. Damit die Stufe wirksam ist, muss die Stufenfläche innerhalb 0.02 mm rechtwinklig zur Spindelachse stehen — vor dem produktiven Einsatz mit einer Messuhr an der Stufenfläche zu prüfen.
Radienaufnahme: Für runde Gussteile oder Schmiedeteile ohne rechtwinklige Schulter wird eine Radienaufnahme passend zum Werkstück-Außendurchmesser auf Bohrungstiefe gefertigt. Die Radienaufnahme bildet ein dreipunktiges axiales und radiales Nest. Eine auf den Werkstück-AD innerhalb 0.05 mm passend ausgedrehte Radienaufnahme liefert unter typischen Produktionsbedingungen eine axiale Wiederholgenauigkeit von ±0.05–0.10 mm und einen radialen TIR ≤0.03 mm.
Konturierte Aufnahme für unregelmäßige Geometrie: Bei nicht-runden Profilen (Sechskantmaterial, Flanschteile, D-förmige Wellen) kann die Weichbacke konturiert werden, indem die Backenfläche vor der Futtermontage in einem Fräszentrum bearbeitet wird. Dafür muss die Backen-Aufnahmeschnittstelle (T-Nut oder verzahnte Grundbacke) ein wiederholgenaues Backen-Futter-Register bereitstellen — die Bezugsbasis ist das ISO-3442-Futterkörper-Register. Wenn die Backen-Verzahnungsteilung dem Futterkörper entspricht (typischerweise 1.5 mm oder 3.0 mm Teilung), liegt der Wiederaufsetz-Fehler typischerweise < 0.05 mm. DIN 55029 definiert die Spindelnasen-Flanschverbindungen an manuellen und CNC-Drehmaschinen; Futter, die DIN 55029 erfüllen, stellen ein standardisiertes Lokalisierungsregister bereit, das den Transfer von Backensätzen zwischen konformen Maschinen ohne Verlust der Wiederholgenauigkeit ermöglicht — ein zentraler Vorteil, wenn mehrere Drehmaschinen dieselbe Teilefamilie fertigen.
Spannkraft und Berechnung der Mindest-Spannkraft
Für unregelmäßige oder nicht-runde Werkstücke darf das Schnittmoment den Reibungsgriff aus der Spannvorrichtung nicht überschreiten. Die erforderliche Mindest-Spannkraft beim Drehen ergibt sich aus dem Gleichgewicht zwischen Schnittmoment und Reibungsmoment an der Backen-Kontaktfläche.
Die vereinfachte Spannkraft-Prüfung für das Drehen:
F_spann ≥ (2 × M_c) / (D_w × μ × N_j)
mit:
- F_spann = Spannkraft pro Backe (N)
- M_c = Schnittmoment am Werkstück (N·mm) = F_tangential × D_w/2
- D_w = Werkstückdurchmesser (mm)
- μ = Reibungskoeffizient zwischen Backe und Werkstück (0.12–0.18 für Stahl-auf-Stahl-Weichbacken; 0.08–0.12 für Aluminiumbacken)
- N_j = Anzahl Backen (3 für K11; 4 für K12)
Bei gleicher Gesamt-Futterkraft ist der aus Reibung abgeleitete Rutschwiderstand unabhängig von der Backenanzahl — jede Backe trägt anteilig, sodass die Gesamtreibung = F_gesamt × μ gilt, unabhängig davon, ob 3, 4 oder 6 Backen das Werkstück kontaktieren. Der Vorteil des Vierbackenfutters (K12) bei unregelmäßigen Teilen ist geometrischer, nicht reibungsbedingter Natur: Vier Kontaktpunkte stabilisieren asymmetrische oder nicht-runde Profile gegen Kippen, während drei Kontaktlinien an einem unrunden Schmiedeteil ungleichmäßige Lastverteilungen entwickeln können, die das Teil unter Schnitt aus der Mitte treiben.
Rechenbeispiel: 100 mm Durchmesser Stahlteil, tangentiale Schnittkraft 800 N, Stahl-1018-Weichbacken (μ = 0.15), K11-Dreibackenfutter:
- Schnittmoment M_c = 800 × 50 = 40.000 N·mm
- Erforderliche F_spann pro Backe = (2 × 40.000) / (100 × 0.15 × 3) = 1.778 N pro Backe minimum
- Ein 150 mm K11-Futter bei Nenn-Anziehmoment entwickelt typischerweise 3.000–5.000 N pro Backe und liefert unter diesen Bedingungen einen Sicherheitsfaktor von 1.7–2.8×
Der Sicherheitsfaktor bei unterbrochenem Schnitt (Flach- oder Durchgangsbohrung) sollte mindestens 2.5× betragen; beim kontinuierlichen Drehen glatter AD ist 1.5× in stabilen Aufspannungen allgemein akzeptabel. Die vollständige Methodik zur Berechnung der Spannkraft einschließlich Reibungskoeffizienten und Sicherheitsfaktoren für unterschiedliche Werkstückaufnahmen liegt im Leitfaden zur Berechnung der Spannkraft bei der Werkstückaufnahme vor. Unregelmäßige Werkstücke mit asymmetrischer Masse erzeugen bei hohen Spindeldrehzahlen Fliehkraft-Unwucht — für Teile > 0.5 kg, deren Schwerpunkt > 10 mm von der Spindelachse versetzt ist, die Spindeldrehzahl um 20–40% reduzieren oder die Baugruppe vor dem Überschreiten von 1.500 RPM auswuchten.
Mindest-Spannkraft für Sicherheit
Die Spannkraft-Berechnung vor dem ersten Schnitt an jedem unregelmäßigen Werkstück durchführen. Liegt der Sicherheitsabstand bei Nenn-Anziehmoment unter 1.5×, ist ein axialer Anschlag zu ergänzen, der einen Teil der Schnittkraft auf die Anschlagfläche abträgt und damit den erforderlichen radialen Griff reduziert.
Prüfung der Wiederholgenauigkeit und Backenstandzeit-Management
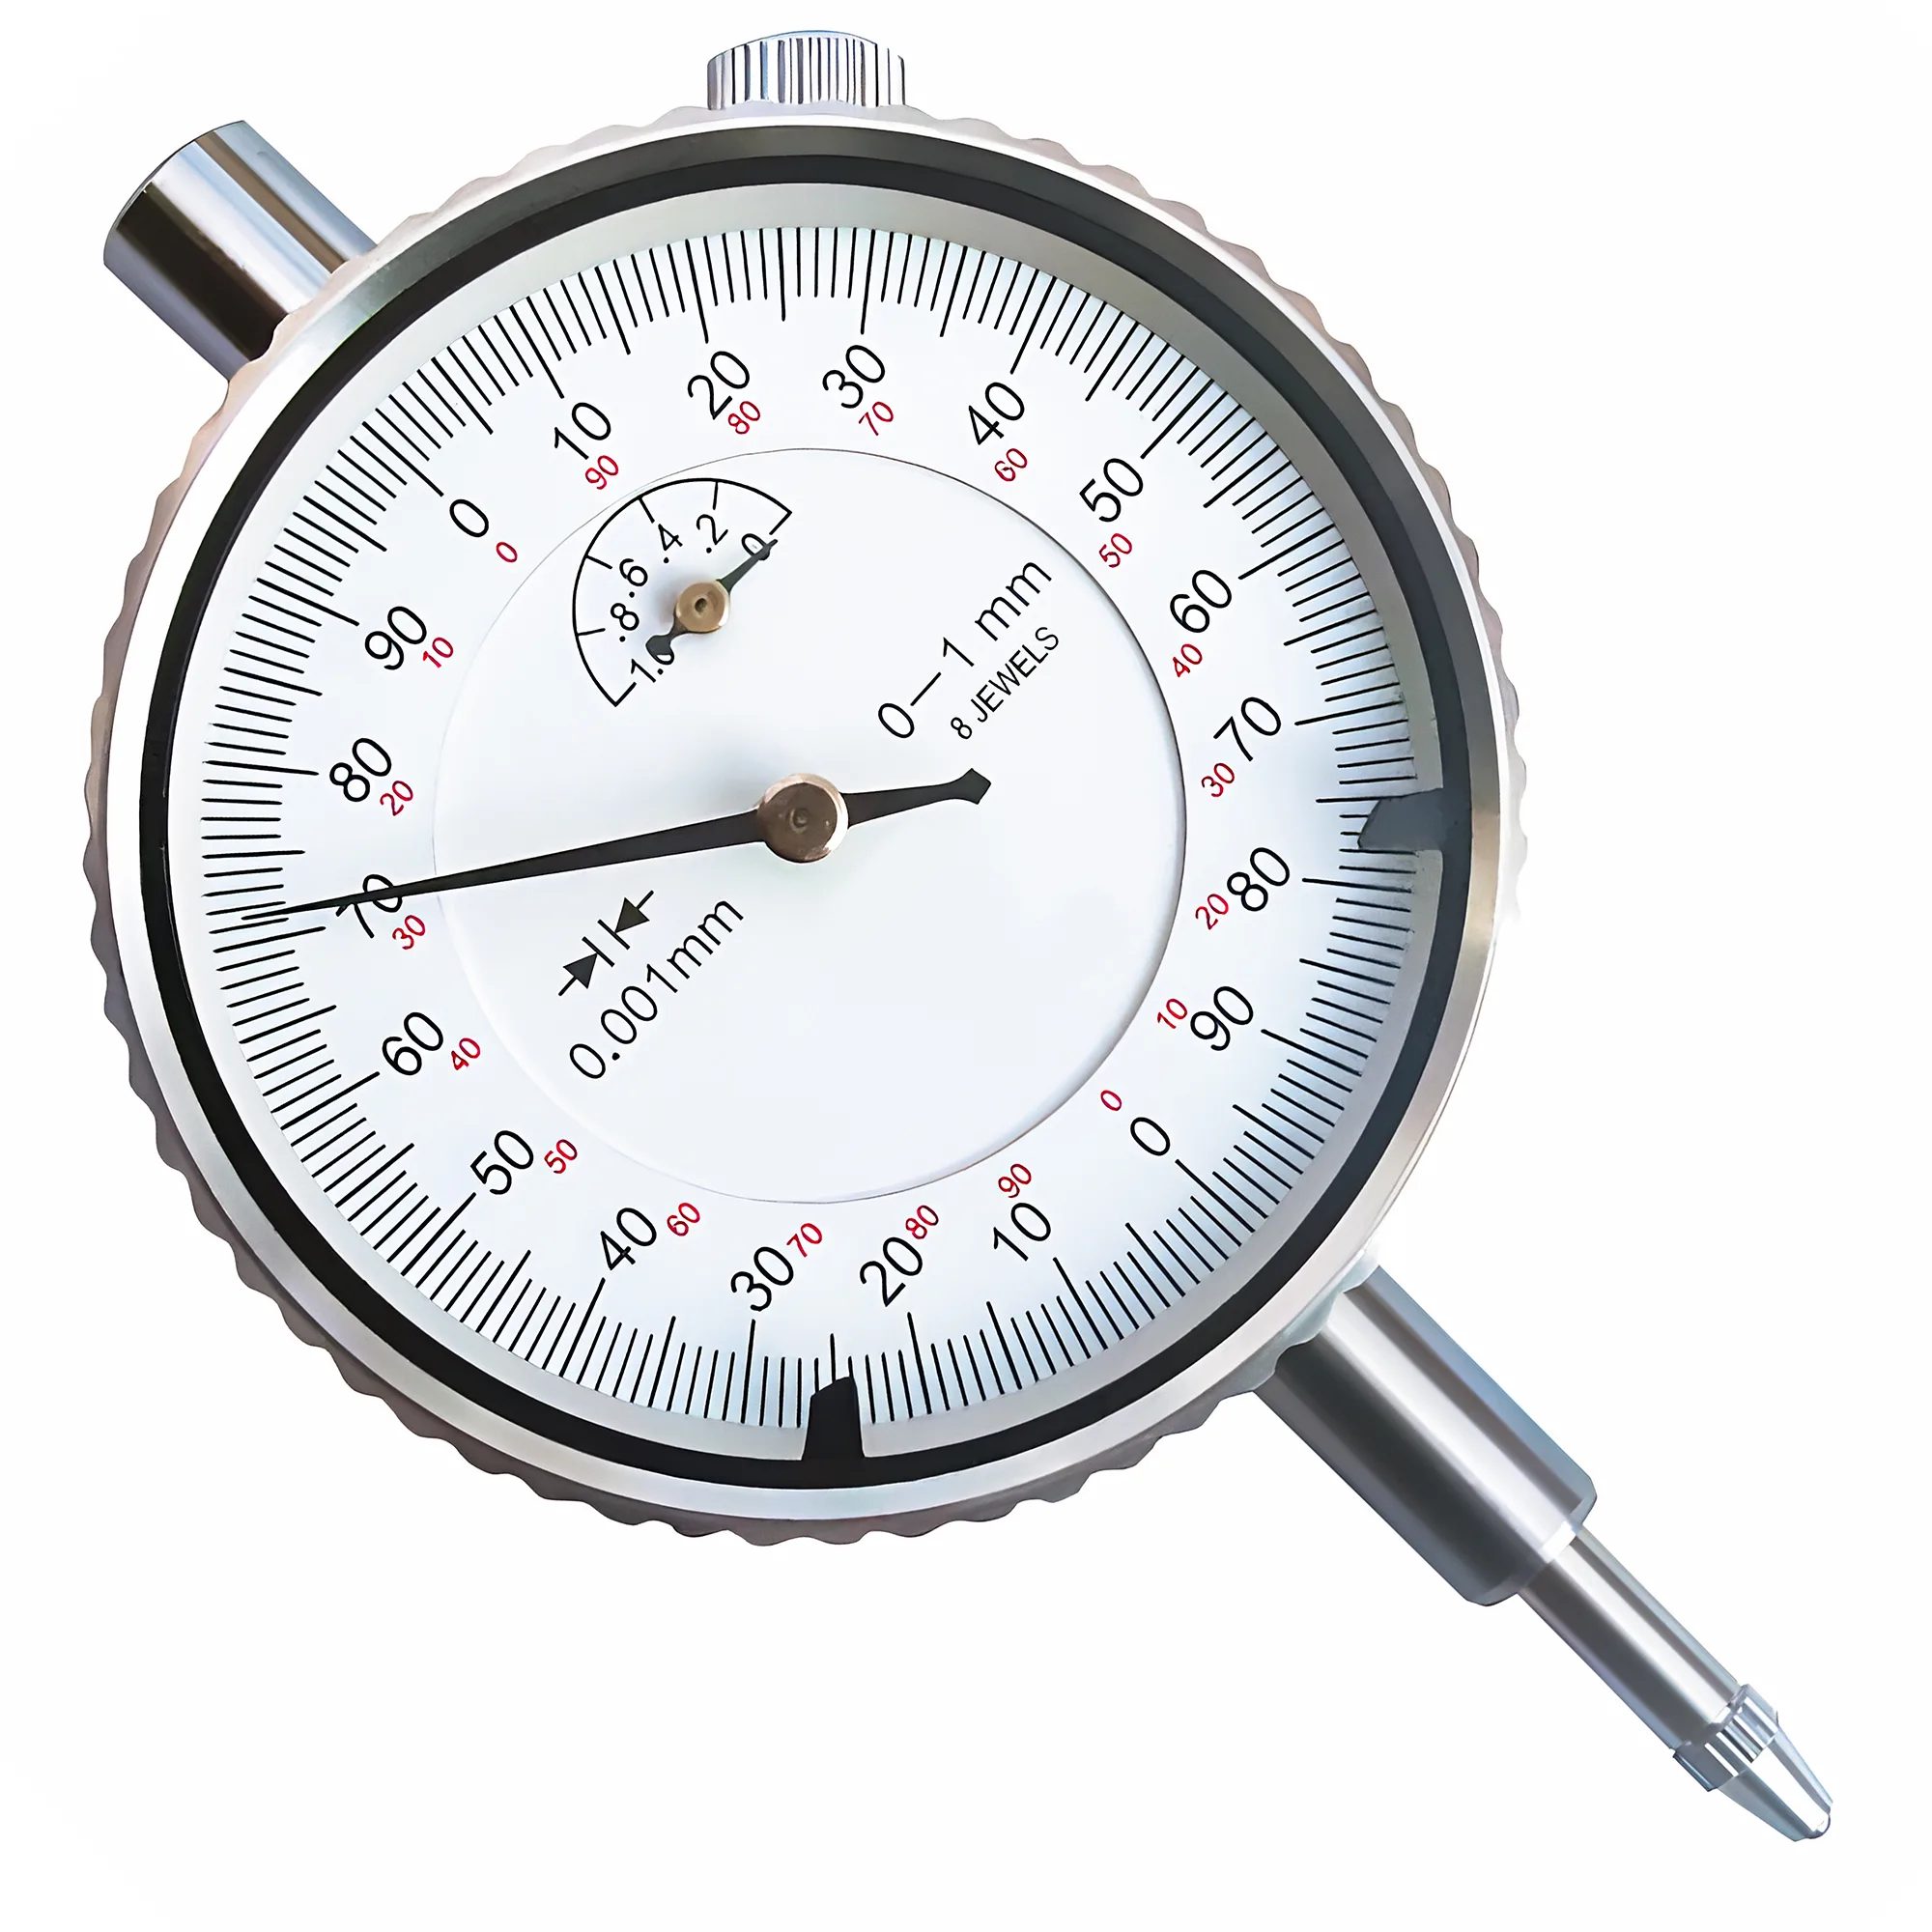
Nach dem Ausbohren der Weichbacken ist die Wiederholgenauigkeit zu prüfen, bevor in die Serienproduktion gegangen wird. Eine detaillierte Messuhr-Technik zum Einrichten von Vierbackenfuttern bietet die Messuhr-Technik für Vierbackenfutter. Standardvorgehen zur Weichbacken-Verifikation:
- Das Teil mit Nenn-Anziehmoment einspannen. Den AD mit einer 0.001 mm Messuhr antasten. Rundlauf protokollieren.
- Das Teil entnehmen. Dreimal ohne erneutes Antasten neu einspannen. Die Spitze-Spitze-Streuung des TIR über alle Neuspannungen erfassen.
- Übersteigt die Neuspann-Streuung 0.03 mm, ist zu untersuchen: ungleichmäßiges Anziehmoment, Verzahnungs-Späne oder Bohrungsdurchmesser außerhalb der Toleranz.
Korrekt unter Spannlast ausgebohrte Weichbacken mit Lokalisierungsstufe erreichen in einer sauberen Werkstattumgebung in 90% der Aufspannungen eine Neuspann-TIR-Streuung von 0.01–0.02 mm. Backen, die > 0.05 mm Streuung zeigen, sind neu zu bohren oder zu ersetzen.
Backen-Standzeit-Indikatoren (Hinweise auf erneutes Bohren oder Ersatz):
- Der unter Spannlast gemessene Bohrungsdurchmesser ist > 0.1 mm vom Nennmaß abgewachsen (Kontaktfeld verschlissen)
- Die Stufenflächen-Rechtwinkligkeit übersteigt 0.03 mm (Stufe verschlissen oder durch Spannstöße verschoben)
- Die Backenkörper-Dicke unter der Lokalisierungsbohrung beträgt < 5 mm (Risiko des Backenbruchs unter Spannlast)
- Die Oberfläche der Backenbohrung weist Hartstellen aus eingedrücktem Werkstoff früherer Werkstücke auf
Ein Backen-Standzeitprotokoll — mit Bohrdatum, Bohrdurchmesser, Teilenummer und Zyklenzahl — ist der zuverlässigste Weg, den Zeitpunkt für das Nachbohren vorherzusagen und ein schleichendes Bohrungswachstum zu erkennen, bevor es die Positioniergenauigkeit beeinträchtigt.
Unter Spannlast bohren, Bohrung an Werkstückdurchmesser innerhalb 0.05 mm anpassen und stets eine Lokalisierungsstufe einbringen.
Weichbacken sind mit dem Futter unter Nenn-Spannmoment gegen einen Opferring vorgespannt zu bearbeiten, um den Rückfederungsfehler zu beseitigen. AISI 1018 ist für die meisten Aufgaben zu wählen, 6061-T6 Aluminium für empfindliche Oberflächen und AISI 4140 vorgehärtet für Großserien mit mehr als 50 Zyklen pro Woche bei Spannkräften über 8 kN. Eine 1–3 mm tiefe Lokalisierungsstufe oder Radienaufnahme ergänzen, um die axiale Position auf ±0.05 mm zu lokalisieren. Vor dem ersten Schnitt an unregelmäßigen Werkstücken ist die Spannkraft gegen die Spannkraft-Gleichung zu prüfen, und ein Backen-Standzeitprotokoll ist zu führen, um das Bohrungswachstum zu erkennen, bevor die Positioniergenauigkeit leidet.
Quellen
- ISO 3442: Lathe chucks — Dimensions and inspection (ISO)
- DIN 55029: Lathe chuck flange connections (DIN)
- Machinery's Handbook 31st Edition — Turning and Boring, Workholding (Industrial Press)
- Sandvik Coromant — Chuck workholding in turning operations (Sandvik)
- SCHUNK Chuck Technology: Clamping Force and Jaw Design (SCHUNK)
Welches Material sollte ich für Weichbacken am Drehfutter verwenden?
AISI 1018 Baustahl (HRC 15–20) ist die Standardwahl für allgemeines Drehen — gut zerspanbar, mehrfach nachbohrbar, mit ausreichender Standzeit für die meisten Lohnfertigungs-Aufträge. Für empfindliche oder vorbearbeitete Oberflächen ist 6061-T6 Aluminium zu verwenden, um Druckstellen bei Spannkräften bis ~5 kN zu vermeiden. Auf AISI 4140 vorgehärtet (HRC 28–32) wechseln, wenn der Backensatz in weniger als einer Woche kontinuierlichen Produktionseinsatzes verschleißt.
Warum müssen Weichbacken unter Spannlast ausgebohrt werden?
Wird ohne Last gebohrt und mit vollem Moment gespannt, schließt sich die Backenmechanik um 0.03–0.10 mm (abhängig von Futtergröße und Last) und erzeugt eine Bohrungskonizität, die das Teil an den Backenkanten statt in der Bogenkontaktzone aufsetzt. Das Vorspannen der Backen gegen einen Opferring unter Nenn-Moment während des Ausbohrens kompensiert diese Rückfederung und stellt die korrekte Bohrungsgeometrie unter den tatsächlichen Spannbedingungen ein.
Welche TIR-Wiederholgenauigkeit ist von korrekt ausgebohrten Weichbacken zu erwarten?
Unter Spannlast ausgebohrte Weichbacken mit Lokalisierungsstufe erreichen in einer sauberen Werkstattumgebung in 90% der Aufspannungen eine Neuspann-TIR-Streuung von 0.01–0.02 mm. Ohne Lokalisierungsstufe (nur Bohrung) erhöht axiales Driften die Streuung; mit Stufe und korrektem Bohrungsdurchmesser (innerhalb 0.05 mm vom Teilequerschnitt) liegt die gesamte Positions-Wiederholgenauigkeit unter stabilen Bedingungen typischerweise bei ≤0.02 mm TIR.
Wie berechne ich die erforderliche Spannkraft für ein unregelmäßiges Werkstück?
Mit der vereinfachten Spannkraft-Prüfung: F_spann pro Backe ≥ (2 × M_c) / (D_w × μ × N_j), wobei M_c das Schnittmoment (Tangentialkraft × Werkstückradius), D_w der Werkstückdurchmesser, μ der Backen-Reibungskoeffizient (0.12–0.18 für Stahlbacken) und N_j die Backenanzahl ist. Der berechnete Mindestwert sollte ≤60% der Nenn-Futterspannkraft betragen, um beim kontinuierlichen Drehen einen Sicherheitsfaktor von mindestens 1.5× und beim unterbrochenen Schnitt 2.5× einzuhalten.
Wann sollte ich eine Lokalisierungsstufe an Weichbacken einbringen?
Eine Lokalisierungsstufe ist überall einzubringen, wo die axiale Position relevant ist — typischerweise an Teilen, die eine gedrehte Schulter, Plan- oder Einstichfläche innerhalb ±0.1 mm zu einer Bezugsfläche fordern. Eine typischerweise 1–3 mm tiefe Stufe, die dem Werkstück-Schulterdurchmesser entspricht, lokalisiert radial wie axial und reduziert axiales Driften von einigen Zehntel mm (nur Bohrung) auf typischerweise ±0.05 mm. Die Stufenflächen-Rechtwinkligkeit ist mit einer Messuhr auf ≤0.02 mm zu prüfen, bevor die Backen in die Produktion gehen.