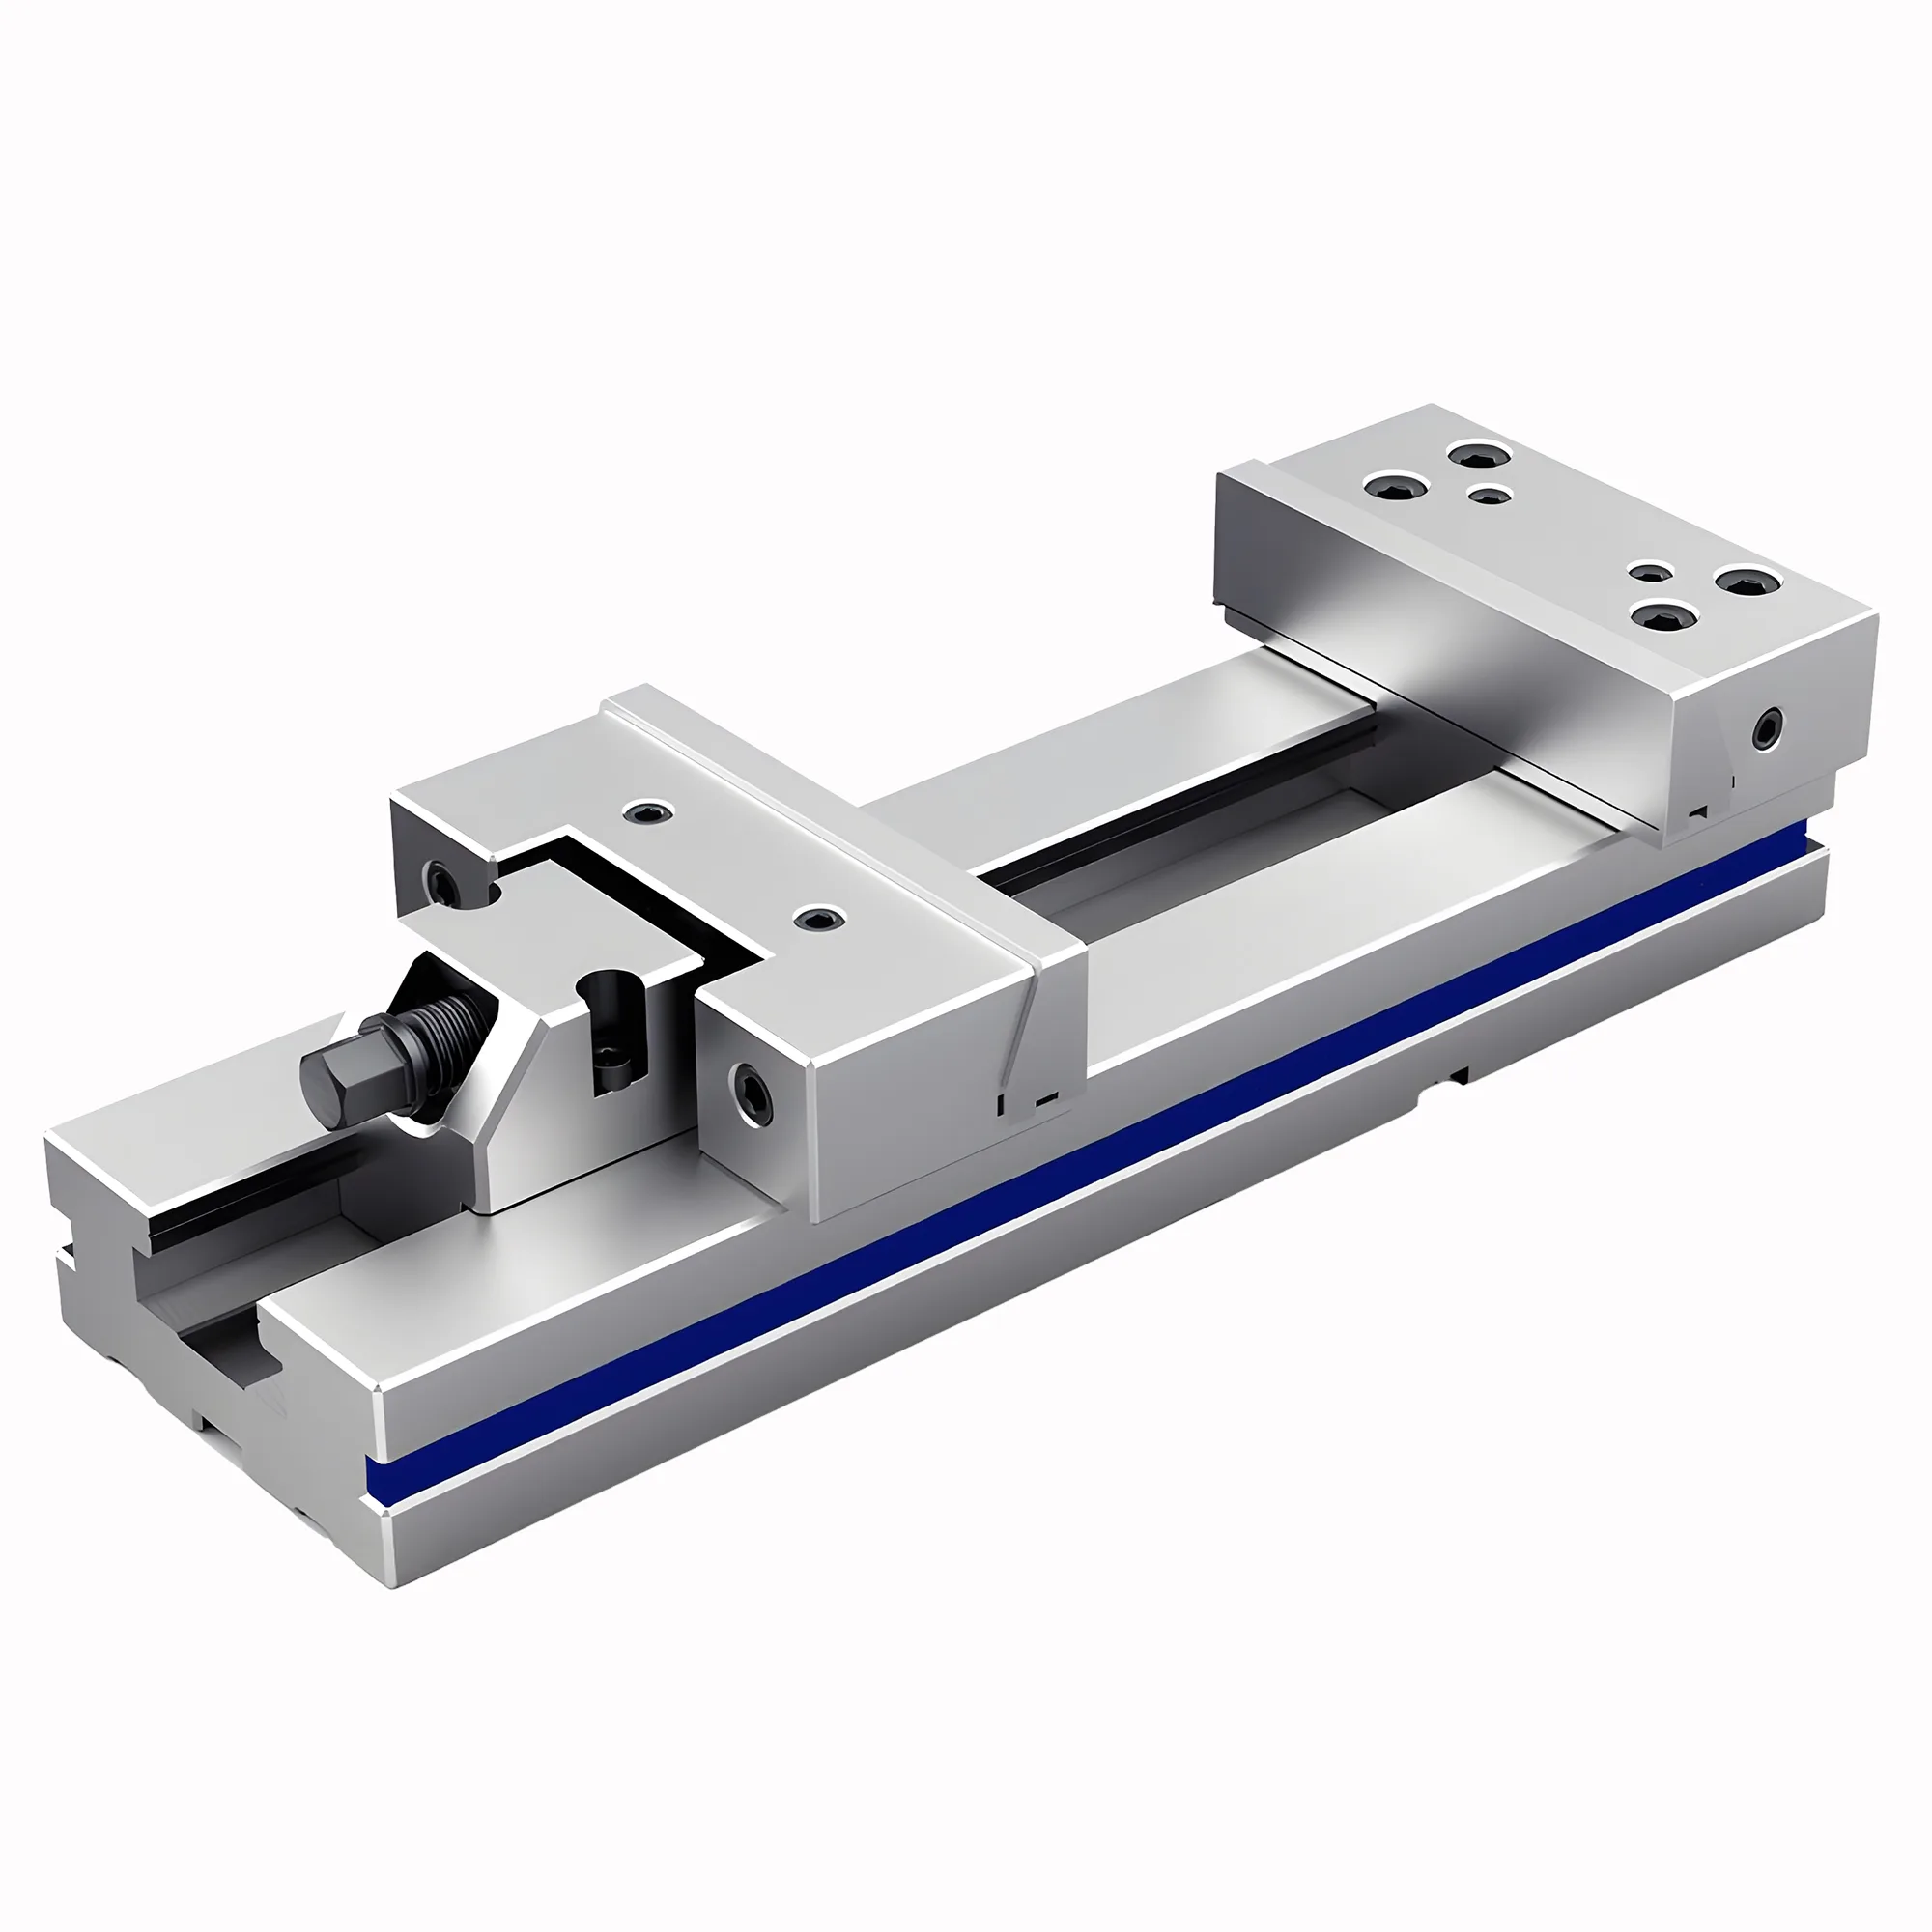
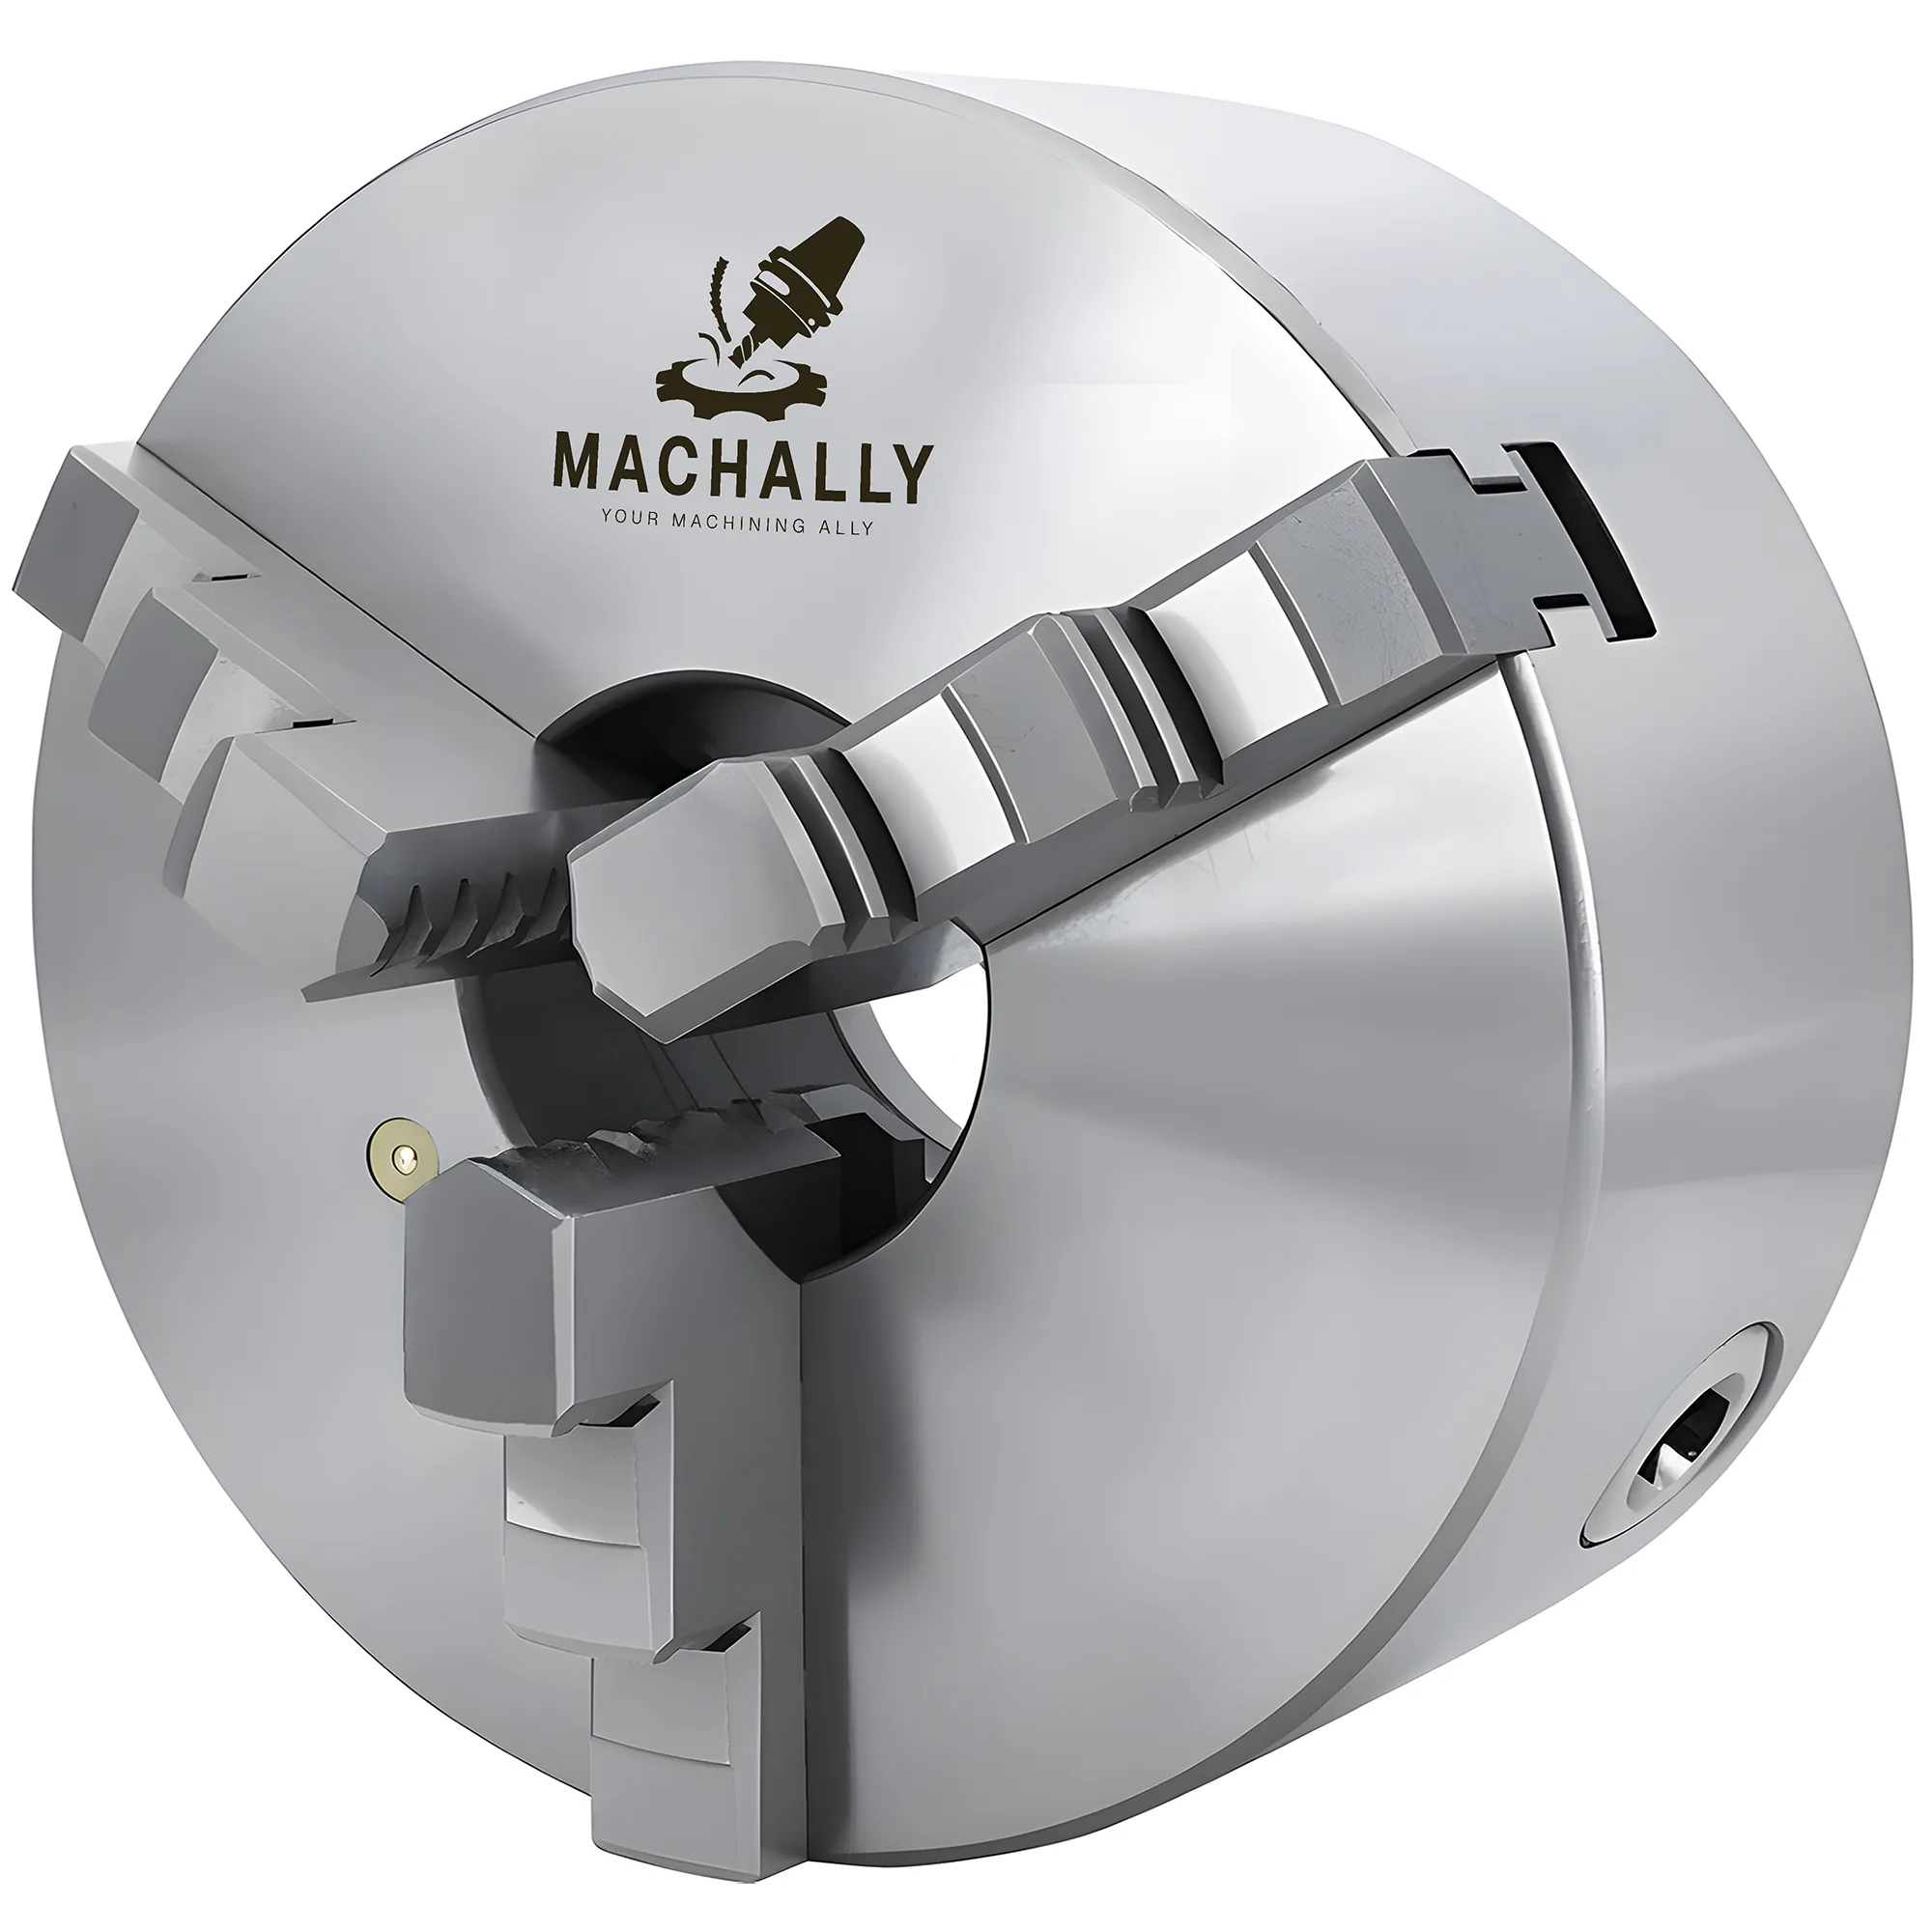
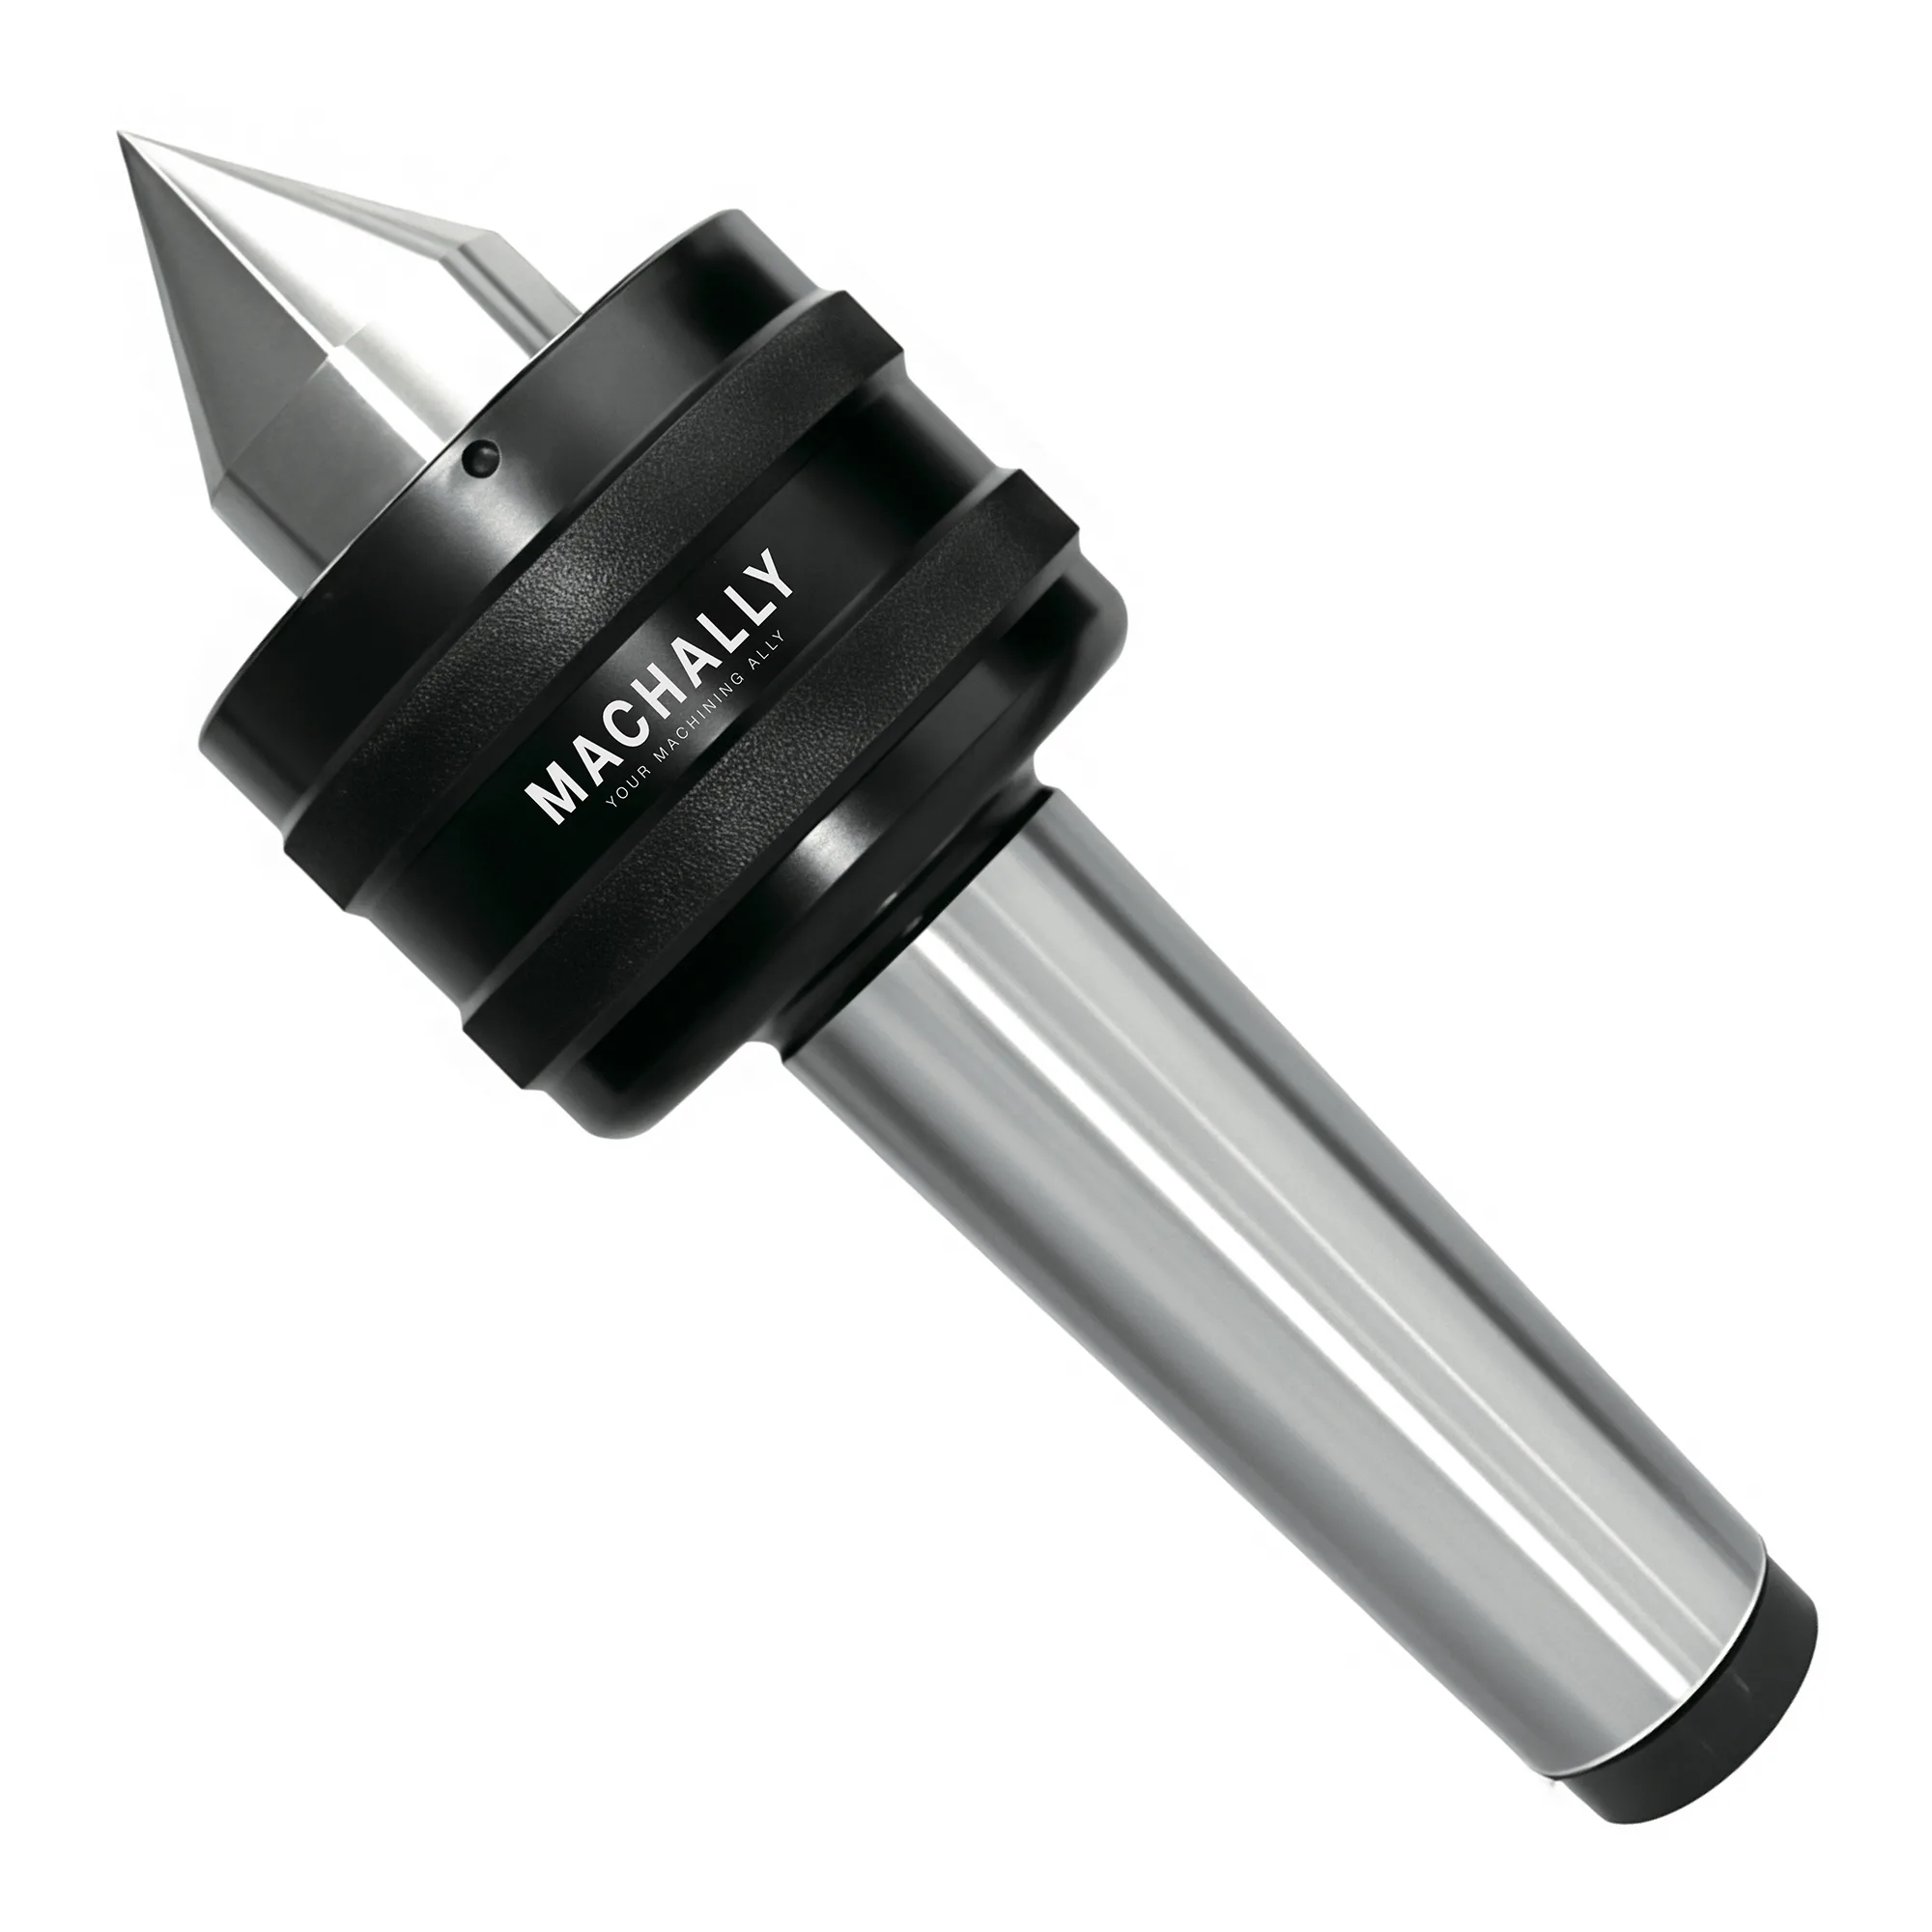
モジュラーバイスはCNCフライス加工向けに通常16-40 kNの把持力と0.005 mmの平行度を実現します。三爪スクロールチャックは旋盤作業において丸棒を最大3,000 RPMまで保持できます。ヘビーデューティ回転センターは5列NSKベアリングを用い、最大4,500 kgの荷重と0.003 mmの精度で両センター間の旋削加工を支持します。本ガイドでは、実製品ラインの仕様に基づき、バイス、旋盤チャック、回転センターを加工内容に合わせて選定する方法を解説します。
テーパー、コレット、チャックを含む工具保持およびワーク保持システム全体の概要については、工具保持完全ガイドを参照してください。
ワーク保持の三つのカテゴリー
ワーク保持装置は、支持する加工の種類によって主に三つのカテゴリーに分類されます。バイスはフライス盤、平面研削盤、EDM(放電加工機)において静止したワークを固定します。旋盤チャックは旋盤およびターニングセンタにおいて回転するワークを把持します。回転センターは旋削加工中に長尺ワークの自由端を支持し、ワークと共に回転することで摩擦と発熱を抑えます。カテゴリーの区分は、ワークが静止しているか(バイス)、主軸内で回転しているか(チャック)、両センター間旋削中に心押し台側を支持されているか(回転センター)によって決まり、カテゴリーをまたいだ代替は稀にしか成立しません。
各カテゴリーにはさらに細分類があります。モジュラーバイスはマシニングセンタ向けに通常高い把持力(16-40 kN)を発揮する一方、ツールメーカーバイスとサインバイスは研削および検査作業向けに精度を優先します。三爪チャックは丸棒の高速な芯出しを可能にし、四爪チャックは重量物や異形ワークに対して把持の安定性を高めます。回転センターは6,000 RPM対応の高速型から、4,500 kgのラジアル荷重を支持するヘビーデューティ型まで幅広く揃います。
バイスの選定:モジュラー/ツールメーカー/サイン
精密バイスは加工内容によって異なる役割を担います。モジュラーバイスはジョー幅100-300 mmで16-40 kNの把持力を発揮し、ツールメーカーバイスおよびサインバイスは0.005 mm/100 mmの平行度を保持します — この二つの仕様がそれぞれ荒加工能力と仕上げ・研削精度を決定します。
モジュラーバイス(GTタイプ)は20CrMnTi合金鋼ボディに浸炭処理を施し、HRC 58-62の硬度に仕上げられています — 20CrMnTiはジョー面の摩耗に耐える表面硬化層と把持衝撃を吸収する靱性のあるコアを両立するためバイスボディに適しています。モジュラー設計により、ベース、固定ジョー、可動ジョーを分離・再構成することが可能です。ジョー幅は100-300 mm、把持開口は100-800 mmで、16-40 kNの把持力を発生します。マシニングセンタおよびCNCフライス盤における主要なワーク保持手段です。
ツールメーカーバイス(QGGタイプ)は一体型ボディ構造を採用し、丸棒保持用のV溝ジョーを備えています。全面が精密研削され、0.005 mm/100 mmの平行度と0.005 mmの垂直度を実現します。ジョー幅は50-150 mmです。一体型ボディにより、小物部品の研削およびフライス加工において最大の剛性が確保されます。
サインバイス(QKGタイプ)はツールメーカーバイスと同等の精密仕様を共有しますが、平面研削盤およびEDM機での角度設定用途に最適化されています。ジョー幅は通常25-150 mmで、微細加工から中型部品までをカバーします。
| 項目 | モジュラーバイス (GT) | ツールメーカーバイス (QGG) | サインバイス (QKG) |
|---|---|---|---|
| ジョー幅範囲 | 100-300 mm | 50-150 mm | 25-150 mm |
| 最大把持開口 | 100-800 mm | 65-210 mm | 22-300 mm |
| 把持力 | 16-40 kN | N/A(ねじ式) | N/A(ねじ式) |
| 表面硬度 | HRC 58-62 | HRC 58-62 | HRC 58-62 |
| 平行度 | 0.005 mm/100 mm | 0.005 mm/100 mm | 0.005 mm/100 mm |
| 主な用途 | CNCフライス加工 | 研削、フライス加工 | 研削、EDM |
バイス選定の原則
把持力とジョー開口幅が主要な要件となる場合はモジュラーバイスを選定します。複数姿勢での位置精度が重要な場合は、ツールメーカーバイスまたはサインバイスを選定します。いずれも水平、垂直、平置きのいずれでも同等の精度で固定可能です。
5軸加工へ移行する現場では、ワーク保持に固有の課題が生じます — 標準バイスは回転軸に干渉するため、コンパクトな5軸バイス、ダブテール治具、ゼロポイントクランピングへと選定の軸足が移ります。コストとROIへの影響については、5軸加工導入:ジョブショップの導入効果・課題・ROIを参照してください。
旋盤チャックの選定:三爪 対 四爪
旋盤チャックは爪の数と爪の構造によって分類されます。一体ジョー用ISO 3089またはチャック仕様のJIS B 6151に基づく三爪スクロールチャックは丸棒・六角棒の芯出しが最も速い一方、同径の四爪チャックは一般的に33%低い回転数(例:200 mmで3,000 RPMに対し2,000 RPM)ですが、把持力を四点に分散して非対称荷重下での安定性を高めます。
三爪スクロールチャック(K11シリーズ、ISO 3089準拠の一体ジョー)はスクロール機構によって三本のジョーを同時に動かし、丸棒や六角棒を自動的に芯出しします。80-630 mm径で展開され、トルクは40 Nm(80 mm)から800 Nm(630 mm)、回転数は600-4,800 RPMの範囲を扱います。標準モデルには内径用と外径用の一体ジョーがそれぞれ付属し、ISO 3442準拠モデル(K11Aシリーズ)では把持方向を切り替え可能な二分割ジョーを採用しています。チャックの取付はDIN 55029に準拠し、ねじ取付に伴う振れなしにチャックを旋盤主軸鼻端に位置決めする短テーパーインターフェースを定義しています。
四爪スクロールチャック(K12/K12Aシリーズ)は把持力を三点ではなく四点に分散するため、半径方向の応力分布がより均一となり、非対称な切削荷重によるワーク位置ずれを抑制します。K12ラインは80-630 mm径をカバーし、トルクは40-800 Nmです。質量が増える分、最大回転数は同サイズの三爪より僅かに低く、例えば200 mmの四爪は2,000 RPMであるのに対し、同サイズの三爪は3,000 RPMで回転します。
| 項目 | 3爪チャック (K11) | 3爪 ISO 3442 (K11A) | 4爪チャック (K12) | 4爪 ISO 3442 (K12A) |
|---|---|---|---|---|
| サイズ範囲 | 80-500 mm | 160-630 mm | 80-630 mm | 160-630 mm |
| 最大回転数 (200 mm) | 3,000 RPM | 3,000 RPM | 2,000 RPM | 2,000 RPM |
| 最大トルク (200 mm) | 250 Nm | 320 Nm | 250 Nm | 250 Nm |
| ジョー形式 | 一体型(2セット) | 二分割(ベース+トップ) | 一体型(2セット) | 二分割(ベース+トップ) |
| 生爪対応 | あり | あり | あり | あり |
| スルーボルト取付 | 不可 | 不可 | 受注対応可 | 受注対応可 |
よくあるチャック選定の誤り
四爪チャックが三爪より常に高精度であると決めつけてはいけません。芯出し精度はスクロール機構の品質に依存するものであり、ジョー数では決まりません。最大限の芯出し精度を得るには、旋盤上で現物合わせ加工が可能な生爪を指定するのが推奨されます。これにより、三爪・四爪のいずれであっても、事前研削された硬爪を上回る同心度が達成されます。
回転センターの選定:回転数 対 荷重容量
回転センターは旋削加工中にワークの心押し台側を支持します。NSKベアリング三組を用いた高速回転センターはMT2で最大6,000 RPMで0.003 mmの振れを達成しますが、ラジアル荷重は約150-2,800 kgに制限されます。一方、5ベアリングのヘビーデューティモデルはMT6で最大4,500 kgを支持できる反面、1,000-3,500 RPMの回転数上限があります。
高速回転センターは、NSKベアリング三組(複列、スラスト、IKOニードルローラー)と、HRC 60±2度に熱処理されたCr12MoV主軸を組み合わせています。モーステーパーサイズに応じて、最大6,000 RPM(MT2)で0.003 mmの精度を実現し、荷重容量は150-2,800 kgにわたります。ドイツ製スケルトンオイルシールを用いた二重シール構造により、クーラントのベアリングへの侵入を防ぎます。
ヘビーデューティ回転センターは、最大ラジアル荷重容量を確保するためにNSKベアリング五組を採用しており、MT6テーパーでは最大4,500 kgを支持します。ベアリングクリアランスを調整可能な防振設計は、重量ワークの荒加工に最適です。ベアリングアセンブリが大型化する分、最大回転数は通常低めとなります(1,000-3,500 RPM)。
バーサターン回転センターは、ヘッド径を小さくした外部回転設計を採用しており、狭い旋削設定において工具との干渉を回避します。最大4,000 RPMで0.003 mmの精度を保ちつつ、通常100-1,300 kgの荷重を支持します。
先端交換式回転センターは、本体を心押し台から外すことなく先端部を迅速に交換できます。最大5,000 RPMで0.005 mmの精度を実現します。超硬チップオプションにはYG8 Tungsten Carbideチップ(HRC 約90)が指定されており、これはワークのセンター穴に接触する面が高温下で摩耗するためで、YG8の硬度と耐熱性が研削性の高い材料や高RPM作業において焼入れ工具鋼チップよりもチップ寿命を延長します。
各ワーク保持タイプの適用場面
最初の判断は常に機械の種類です — フライス加工・研削はバイスを選択し、旋盤はチャックと任意で回転センターを選択します — そうして初めてジョー数、把持力、ベアリング構成が決定的要因となります。
✦ バイスが適する用途
- CNCフライス加工およびマシニングセンタ(モジュラーGTバイス、16-40 kN)
- 平面研削およびEDM(サインQKGバイス、0.005 mm/100 mm)
- 小型直方体部品の治具加工(ツールメーカーQGGバイス)
- 姿勢変更が必要な多軸設定(全面精密研削バイス)
✦ 旋盤チャックが適する用途
- 丸棒の高速段取り旋削(三爪K11チャック)
- 大径部品の重切削荒加工(四爪K12チャック、80-630 mm)
- ISO 3442ジョー互換性が求められる量産工程(K11A/K12Aシリーズ)
- 現物合わせで内径加工する生爪を要するワーク
✦ 高速回転センターが適する用途
- CNC旋盤での高回転仕上げ加工(最大6,000 RPM)
- 0.003 mmの精度を要する軽~中量ワーク
- クーラント多用環境(ドイツ製スケルトン二重シール)
✦ ヘビーデューティ回転センターが適する用途
- 大型シャフト旋削における重ラジアル荷重対応(最大4,500 kg)
- 防振性が重要となる荒加工工程
- 大型旋盤のMT5およびMT6心押し台用途
実践的な選定フレームワーク
まず機械の種類から始めます。旋盤チャックについては、同心度がチャックの公称芯出し精度を超える場合は現物合わせで加工した生爪を使用してください。生爪はワーク径に完全に適合し、スクロール機構誤差を芯出し連鎖から排除します。 フライス盤および研削盤にはバイスが必要です。旋盤およびターニングセンタには主軸側にチャック、心押し台側に回転センターが必要です。
バイスでは、ジョー幅を典型的なワークサイズに合わせます。ワークが150 mmを超える場合は、16-40 kNの把持力を持つモジュラーGTバイスが適切です。100 mm未満の精密研削またはEDM部品には、ツールメーカーバイスまたはサインバイスが過剰投資なく必要な位置精度を提供します。
旋盤チャックでは、量産工程における丸棒加工および高速段取りには三爪を選びます。ワーク重量、突出し量、非対称形状により不均衡な荷重が生じる場合、あるいは重切削荒加工での表面品質向上を目的として接触点を増やしたい場合には、四爪を検討します。同一チャック上で内径把持と外径把持を頻繁に切り替える運用であれば、ISO 3442準拠の二分割ジョー(K11AまたはK12A)を指定します。
回転センターでは、まずモーステーパーを心押し台に合わせ、次に回転数と荷重のいずれを優先するかを決めます。高回転での仕上げ加工には高速型が求められます。重量シャフトの荒加工にはベアリング五組のヘビーデューティ型が必要です。工具とワーク間のクリアランスが厳しい場合は、ヘッド径の小さいバーサターン型が適します。
ワーク保持は剛性方程式の半分にすぎません — ワークがクランプされた後は、カッターを掴むホルダーが切削をどれだけ綺麗に伝達するかを決めます — コレット・焼きばめ・油圧チャック間の振れ、把持力、減衰の比較については、ツールホルダーROI:更新時期と投資回収の測り方を参照してください。
用途別ワーク保持選定早見表
| シナリオ | 固定具の種類 | 把持力 | 精度 | 理由 |
|---|---|---|---|---|
| CNCフライス加工、直方体ワーク100-300 mm | モジュラーGTバイス(20CrMnTi、HRC 58-62) | 16-40 kN | 0.005 mm/100 mm平行度 | 高い把持力が切削荷重に抵抗。モジュラージョーが多様な部品形状に対応 |
| 平面研削、100 mm未満部品・多姿勢対応 | ツールメーカーQGGバイス | ねじ式(作業者制御) | 0.005 mm/100 mm平行度+0.005 mm垂直度 | 一体型ボディが水平・垂直・平置きすべての姿勢で形状精度を維持 |
| サインバー/EDM角度設定 | サインQKGバイス | ねじ式 | 0.005 mm/100 mm | 全面精密研削によりサインプレート上での反復可能な角度基準を確保 |
| 旋盤での丸棒・六角棒加工(200 mmで≤3,000 RPM) | 三爪スクロールチャック(K11、ISO 3089) | スクロール駆動、200 mmで250 Nm | スクロール機構依存。生爪加工で同心度改善 | 三爪スクロールが最速で芯出し。量産旋削の標準 |
| 旋盤での重量・非対称ワーク | 四爪スクロールチャック(K12) | スクロール駆動、200 mmで250 Nm | 不均一荷重下で三爪より安定 | 四点把持がラジアル応力を分散。ワーク位置ずれを抑制 |
| 心押し台支持・高回転仕上げ | 高速回転センター(NSKベアリング3組) | 心押し台適用 | MT2で最大6,000 RPMで0.003 mm振れ | 三ベアリングパックが慣性を最小化。仕上げ信頼性のためクーラントシール付き |
| 心押し台支持・重量シャフト荒加工 | ヘビーデューティ回転センター(NSKベアリング5組、MT5/MT6) | 心押し台適用 | MT4で0.003 mm振れ(MT6では0.005 mm) | 五ベアリングアセンブリが最大4,500 kgのラジアル荷重を支持。荒加工びびりに対応する防振設計 |
| 心押し台近傍のクリアランスが厳しい旋削 | バーサターン回転センター | 心押し台適用 | 最大4,000 RPMで0.003 mm振れ | ヘッド径の小さい外部回転設計が狭い段取りでの工具・ホルダーとの干渉を回避 |
ワーク保持は機械ではなく加工内容に合わせて選定します。
CNCフライス加工には通常モジュラーバイス(16-40 kN)、研削およびEDMにはツールメーカーまたはサインバイス(0.005 mm/100 mm精度)、丸棒の高速芯出しには三爪チャック、ヘビーデューティ把持安定性には四爪チャックを選定します。回転センターは回転数と荷重のトレードオフに基づいて決め、仕上げ加工には6,000 RPMの高速モデルを、荒加工には最大4,500 kgを支持する5ベアリングのヘビーデューティモデルを選びます。モーステーパーの適合性は常に確認し、チャックの芯出し精度を最大化するには生爪の採用を検討してください。
三爪スクロールチャックと四爪スクロールチャックの違いは何ですか?
三爪チャックはスクロール機構によって三本のジョーが同時に動き、丸棒や六角棒を迅速に芯出しします。四爪スクロールチャックは把持力を四点に分散するため、半径方向の応力分布がより均一となり、非対称な切削荷重によるワーク位置ずれを抑制します。三爪チャックはより高い回転数に対応し(例:200 mmで3,000 RPM、四爪では2,000 RPM)、四爪チャックはより大きなトルク荷重を均等に扱います。
高速型とヘビーデューティ型の回転センターはどのように使い分けますか?
高回転仕上げ加工や軽~中量ワークには高速回転センター(最大6,000 RPM、NSKベアリング3セット)を選定します。防振性能と荷重容量が回転数よりも重要となる重量シャフトの荒加工には、ヘビーデューティ回転センター(NSKベアリング5セット、最大4,500 kgの荷重容量)を選定します。
精密バイスにはどの程度の精度が期待できますか?
高品質な精密バイス(ツールメーカーQGGおよびサインQKG)は、いずれも0.005 mm/100 mmの平行度と0.005 mmの垂直度、HRC 58-62の表面硬度を実現します。全面が精密研削されており、水平、垂直、平置きのいずれの姿勢でも一貫した精度で使用可能です。
旋盤チャックにおいて生爪はいつ使用すべきですか?
同心度要件が硬爪の標準精度を超える場合は、生爪の使用が推奨されます。生爪は旋盤上でワーク径に合わせて現物加工されるため、事前研削された硬爪では得られない芯出し精度が達成されます。特に、振れが表面品質に直接影響する仕上げ旋削工程において有効です。
旋盤チャックジョーにおけるISO 3442とは何を意味しますか?
ISO 3442は、ベースジョーとトップジョーで構成される二分割チャックジョーの規格を定義しています。この設計により、ジョーセットを交換することなく、同一ベースジョー上でトップジョーの位置を変更して内径把持と外径把持を切り替えられます。ISO 3442準拠のジョーを備えたチャック(K11A、K12Aシリーズ)は、内径把持と外径把持で別々のセットを必要とする一体型ジョー設計よりも高い汎用性を提供します。
出典
- ISO 3442 - Chucks for machine tools, jaw dimensions and types
- ISO 3089 - Machine tools, self-centring chucks with one-piece jaws
- DIN 55029 - Short taper for lathe chuck mounting
- JIS B 6151 - Machine tool accessories, lathe chucks
- NSK Precision Bearing Catalog - Double-row and thrust bearings for live centers
- Machinery's Handbook, 32nd Edition - Workholding chapter